


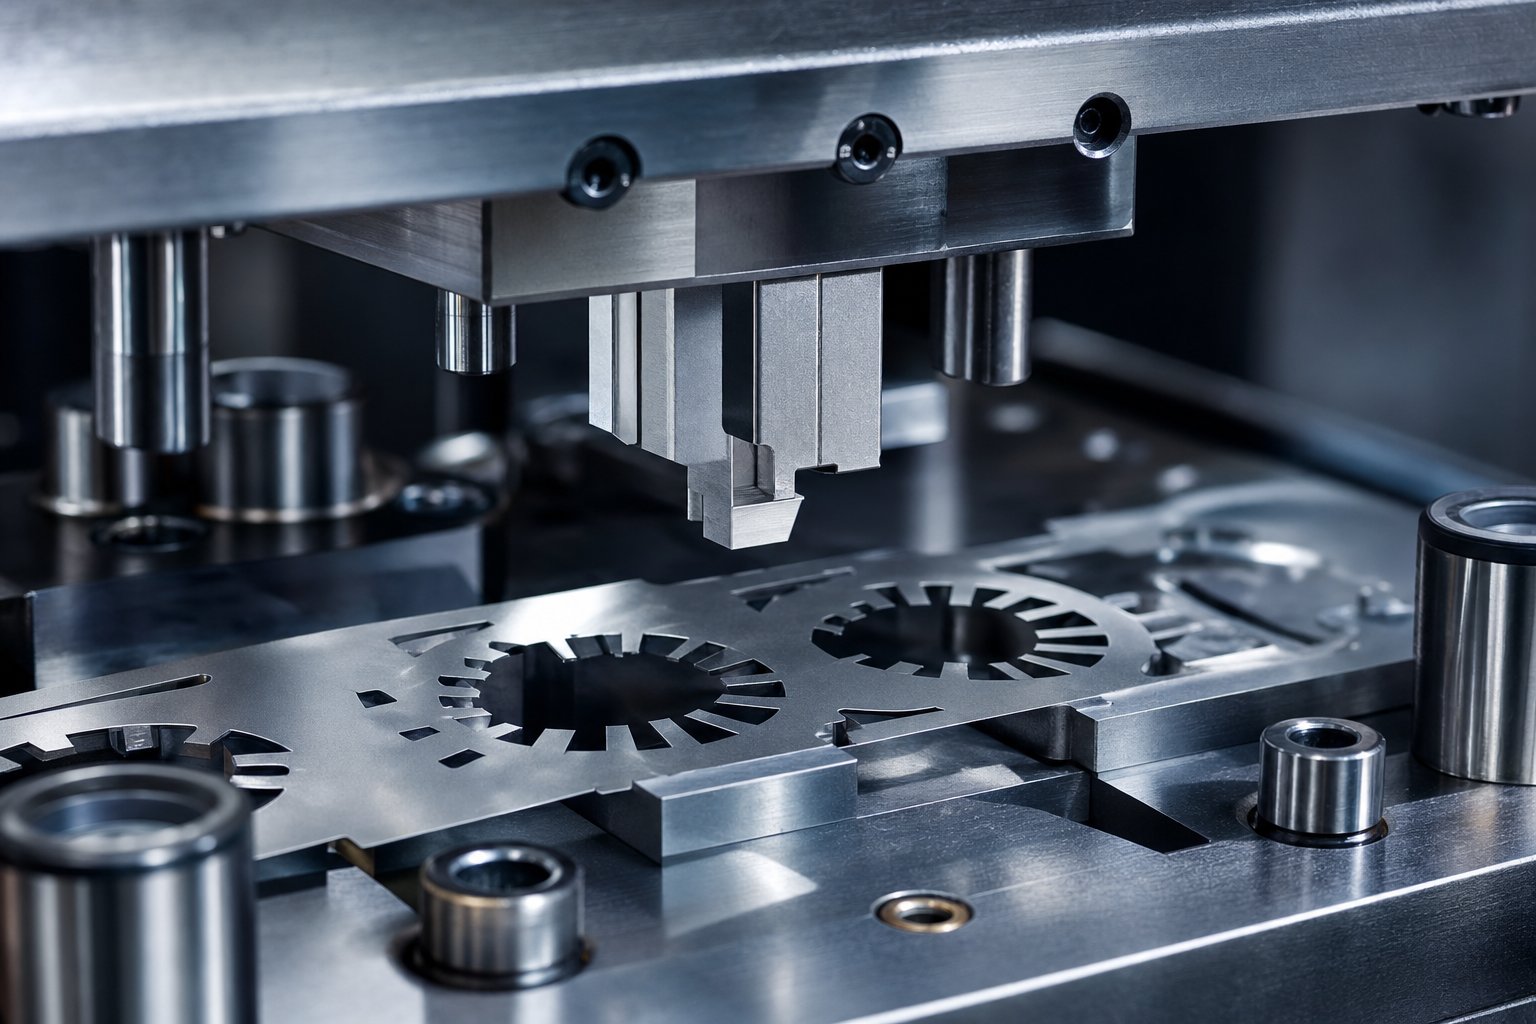
Ar ko elektriskā tērauda klīrenss atšķiras no standarta štancēšanas
Attālums no perforatora līdz štancēšanai elektrotērauda štancēšanai ir atstarpe starp perforatora griešanas malu un štancēšanas pogas griešanas malu, kas norādīta katrai pusei kā materiāla biezuma procentuālā daļa. Šī definīcija izklausās identiska jebkurai citai lokšņu metāla perforēšanas un presformas darbībai. Mehānika ir tāda pati. Formula ir tāda pati. Taču nepareizas kļūdas sekas ir radikāli atšķirīgas.
Apzīmogojot vieglu tēraudu vai alumīniju, klīrensa kļūda tiek parādīta kā kosmētisks defekts vai izspiedums, kam nepieciešama otrreizēja apstrāde. Apzīmogojot elektrotēraudu, klīrensa kļūda klusi pasliktina katras laminēšanas magnētisko veiktspēju, kas tiek atstāta no preses. Palielinās kodola zudumi. Caurlaidība samazinās. Motors vai transformators, kas izgatavots no šīm laminācijām, darbojas karstāk un mazāk efektīvi, un galvenais iemesls ir neredzams ikvienam, kas nemēra malu kvalitāti štancēšanas stadijā.
Atstarpes noteikšana pret štancēšanu tērauda elektroierīcēs
Pamatprincips paliek vienkāršs. Tērauda štancēšanas šķērsgriezums ir vieta, kas ļauj lūzuma plaknēm no perforatora puses un štancēšanas puses tīri saskarties, radot kontrolētu materiāla bīdi. KāMISUMI tehniskā atsaucepaskaidro, pareiza klīrensa mērķis ir izlīdzināt graudu robežas lūzuma plaknes sagataves augšpusē un apakšā, lai izveidotu tīru šķelšanos grieztajā malā. Vispārīgiem materiāliem tradicionālais 10% noteikums ir kalpojis par sākumpunktu gadu desmitiem.
Tomēr elektriskais tērauds nav vispārējs materiāls. Silīcija tērauda markas satur 2% līdz 6,5% silīcija pēc svara, kas padara materiālu ievērojami trauslāku nekā tērauds ar zemu -oglekļa saturu. Šis trauslums maina to, kā griešanas laikā attīstās bīdes zona, pulēšanas zona un lūzuma zona. Klasiskais noteikums "viena-nobīde, divas-trešdaļas pārtraukums", ko MetalForming Magazine apraksta tēraudam ar zemu-oglekļa saturu, šeit neattiecas. Elektriskais tērauds saplīst ātrāk un ar mazāku plastisko deformāciju, tāpēc ir nepieciešama attīrīšanas stratēģija, kas balstīta uz tā unikālo uzvedību.
Kāpēc vispārīgās klīrensa tabulas neatbilst silikona tēraudam
Lielākā daļa norāžu par klīrensu grupē materiālus pēc cietības vai stiepes izturības. Cietāki materiāli iegūst lielāku klīrensu. Mīkstāki materiāli iegūst mazāk. Šis ietvars darbojas strukturālajiem sakausējumiem. Elektrisko tēraudu tas atdalās, jo ignorē vienu faktoru, kas padara šo materiālu kategoriju unikālu: apzīmogotā mala tieši ietekmē elektromagnētisko funkciju.
Apzīmogota mala elektrotēraudā nav tikai ģeometriska robeža. Tā ir mehāniski nospriegota materiāla zona, kurā tiek traucēti magnētiskie domēni, sabrūk caurlaidība un palielinās kodola zudumi. Pētījumi liecina, ka štancēšanas-izraisītais spriegums var palielināt kodola zudumus par 5-8%, salīdzinot ar materiālu bez spriedzes. Jūsu izvēlētais klīrenss nosaka, cik dziļi šī bojātā zona iestiepjas laminātā, cik augsts ir urbums un cik labi gatavās laminēšanas slānis sakrīt.
Tērauda elektriskajā štancēšanā klīrensa lēmumi ietekmē ne tikai izmēru precizitāti, bet arī katras gatavās sastāvdaļas, kas izgatavotas no šīm laminācijām, pakārtoto magnētisko veiktspēju.
Kam nepieciešami materiāli{0}}īpaši izlaiduma dati
Ja jūsdizaina progresīvās presformas motoru laminēšanai, norādiet instrumentus transformatora serdeņu ražošanai vai novērsiet štancēšanas kvalitātes traucējumus EV motoru ražošanā, vispārīgās klīrensa diagrammas ļauj jums domāt. Jums ir nepieciešami dati, kas atspoguļo silīcija saturu, graudu orientāciju, laminēšanas biezumu un elektromagnētiskās veiktspējas mērķus, ko klients sagaida no gatavā serdeņa.
Šis resurss novērš šo trūkumu. Sākot ar lūzumu mehāniku, kas raksturīga augsta-silīcija sakausējumiem, un beidzot ar klīrensa ieteikumiem pēc pakāpes un mērierīcēm, mērķis ir praktiski norādījumi, ko varat izmantot reālu lēmumu pieņemšanai par instrumentiem, nevis vienam -izmēram-piemērotam-procentiem, kas aizgūti no automašīnu virsbūves paneļu štancēšanas.
Izaicinājums sākas materiālā līmenī. Silīcija tērauda kristāliskā struktūra un trauslā lūzuma izturēšanās rada griešanas dinamiku, kurai standarta atsauces vienkārši netika rakstītas.
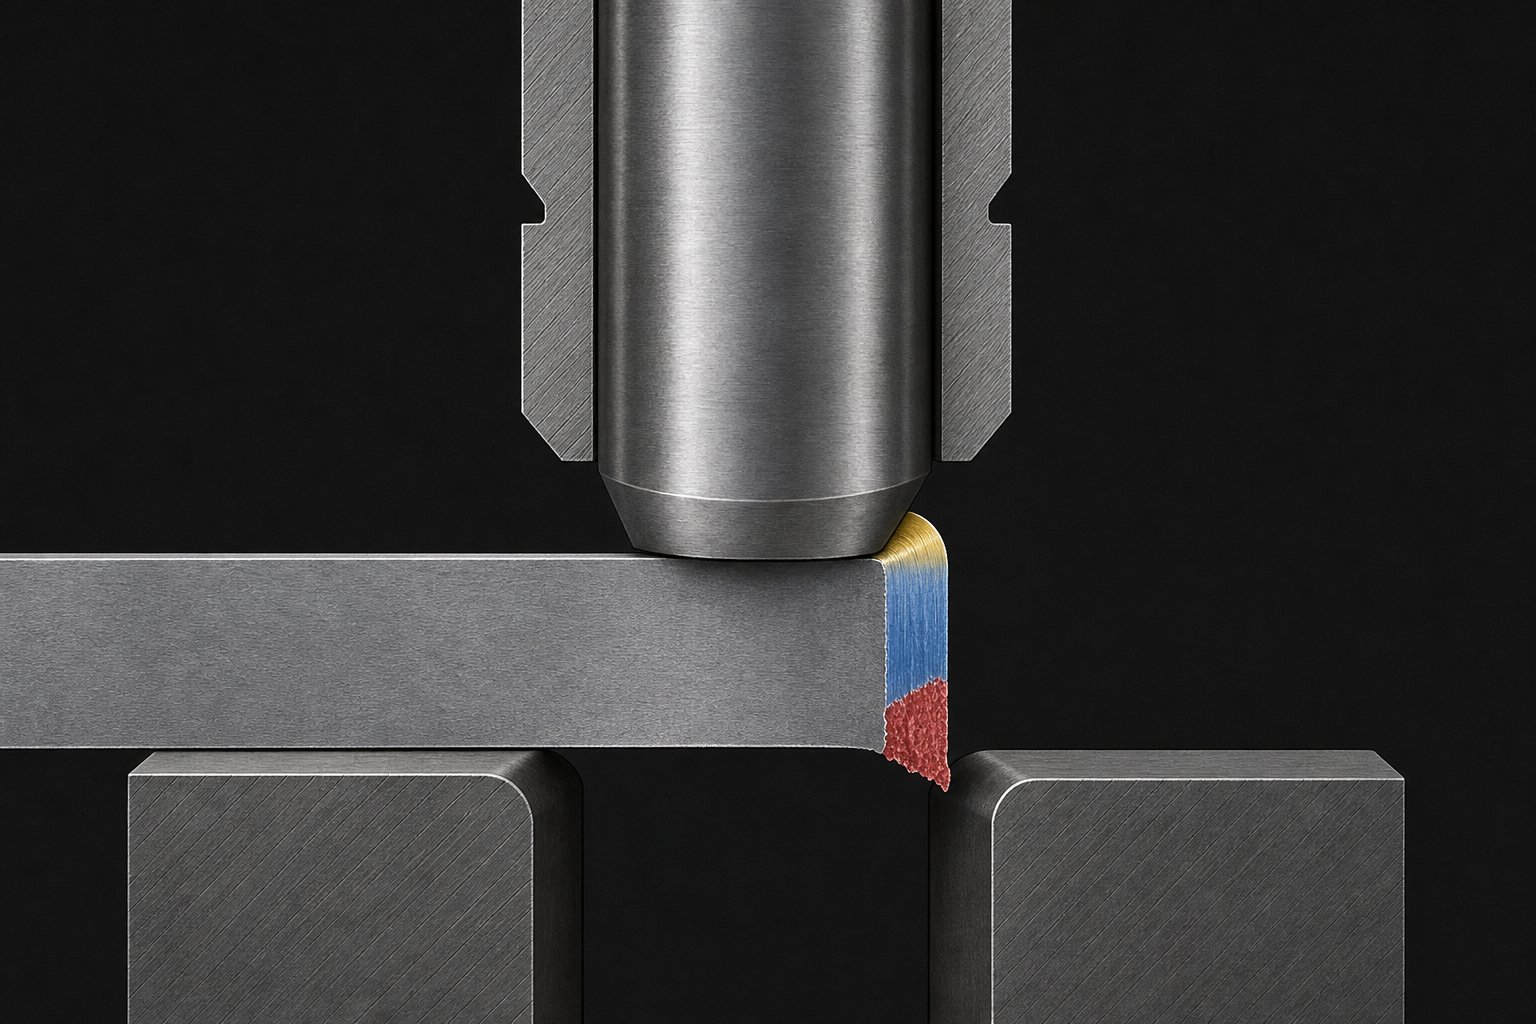
Elektrisko tēraudu lūzumu mehānika perforēšanas operāciju laikā
Silīcija tērauds neizturas kā viegls tērauds zem presformas un perforatora. Šis vienīgais fakts maina visu par to, kā veidojas griezuma mala. Kad perforators nolaižas apstrādājamā detaļā, tas ģenerē deformācijas zonu secību, ko vairums presformu dizaineru apgūst kā četras atšķirīgas pazīmes: apgāšanās, slīpēšana, lūzums un atslāņošanās. Tēraudos ar zemu-oglekļa saturu šīm zonām ir samērā paredzamas proporcijas. Elektriskais tērauds pārraksta šīs proporcijas, jo tas saplīst agrāk, ar mazāku plastmasas plūsmu un pa ceļiem, ko nosaka tā kristāliskā mikrostruktūra.
Trausls lūzums augstas{0}}silīcija tēraudam
Silīcija saturs no 2% līdz 6,5% pakāpeniski palielina materiāla cietību un trauslumu, vienlaikus samazinot elastību. Graudainam-orientēta silīcija tērauda pagarinājums var būt pat 11%, salīdzinot ar 30-40% tipiskā štancēšanas tērauda ar zemu oglekļa saturu. Ko tas nozīmē sitiena malā? Materiāls daudz ātrāk pāriet no elastīgās deformācijas uz plaisas sākšanos.
FEM simulācijas pētījumi par graudu{0}}orientētu silīcija tēraudu apstiprina šo darbību.Materiālos (MDPI) publicētie pētījumiparādīt, ka līdzvērtīga plastmasas deformācija intensīvi koncentrējas pie griešanas malas un eksponenciāli sadalās tikai 10–15 mikrometru attālumā no griezuma virsmas. Plaisu izplatīšanās fāze sākas ātrāk sitiena gājienā, un plaisas var rasties no vienas griešanas malas un izplatīties pa biezumu, nevis simetriski saskarties no abām pusēm. Tas būtiski atšķiras no līdzsvarotā bīdes lūzuma, ko standarta Deitonas perforatoru un presformu atsauces apraksta kaļamiem materiāliem.
Graudu struktūras un plaisu izplatīšanās atšķirības
Iedomājieties divas elektrotērauda loksnes uz savas preses. Viens no tiem ir CRGO (auksti velmēts graudu-orientēts), kura kristāla režģis ir izlīdzināts velmēšanas virzienā. Otrs ir CRNGO (auksti velmēts-ne-graudains-orientēts) ar nejauši sadalītu graudu orientāciju. Kad metāls izspiež un griež caur šiem materiāliem, plaisa katrā no tām iet dažādus ceļus.
CRGO tēraudā virziena graudu struktūra rada preferenciālas lūzuma plaknes. Plaisām ir tendence izplatīties gar graudu robežām, kas ir saskaņotas ar velmēšanas virzienu, radot lūzuma virsmu, kas var izskatīties neregulāra, kad perforators griežas pāri graudu orientācijai. CRNGO tērauds ar izotropo graudu sadalījumu vienmērīgāk lūzt visos virzienos, taču tā augstākās silīcija kategorijas joprojām uzrāda izteiktu trauslumu, kas ierobežo pulēšanas zonas attīstību.
Kā mainās standarta Burnish zonas cerības
Standarta klīrensa atsauces paredz, ka mīksta tērauda slīpēšanas zona ir aptuveni viena -trešdaļa no materiāla biezuma, lai pareizi iestatītu atstarpi. Elektriskais tērauds konsekventi rada šaurāku slīpēšanas zonu un proporcionāli lielāku lūzuma zonu. Materiāls vienkārši neplūst pietiekami ilgi zem bīdes sprieguma, lai radītu ilgstošu pulētas virsmas kontaktu.
Pētījumi liecina, ka silīcija tērauda piestrādātā laukuma kvalitāte lielā mērā ir atkarīga no klīrensa un griešanas ātruma. Pie zemām atstarpēm (apmēram 0,04 mm 0,3 mm materiālam) veidojas vienmērīgāks piestrādāts profils ar mazāku lūzumu ieplūšanu. Palieliniet klīrensu virs kritiskā sliekšņa, un lūzuma zona sākas agrāk, plaisas trajektorija kļūst mazāk paredzama, un no pārmērīgas stiepes sprieguma koncentrācijas veidojas dziļas virsmas kabatas.
Tieši tāpēc piesakāsvispārīgi metāla perforatori un presformasklīrensa dati uz elektrotēraudu rada problēmas. Klīrenss, kas nodrošina tīru slīpuma-pret-lūšanas attiecību vieglā tēraudā, var radīt silīcija tērauda malu, kurā dominē lūzums, vai iespiest plastmasas spriedzi dziļāk laminācijā, ja tas ir pārāk cieši iestatīts. Trauslā lūzuma mehānika prasa klīrensa vērtības, kas kalibrētas atbilstoši konkrētās kategorijas silīcija saturam un graudu struktūrai, nevis tikai tā biezumam.
Šīs materiāla-līmeņu lūzumu atšķirības ir tieši saistītas ar praktisku jautājumu: kāds klīrensa procents faktiski darbojas katrai elektrotērauda kategorijai, un kā šis skaitlis mainās CRGO un CRNGO materiālu diapazonā, ko izmanto reālo motoru un transformatoru ražošanā?
Klīrensa ieteikumi pēc elektriskā tērauda markas un veida
Atbilde atšķiras vairāk, nekā liecina lielākā daļa štancēšanas atsauču. CRGO un CRNGO tēraudi aizņem vienu un to pašu materiālu grupu, taču to graudu struktūras, silīcija līmenis un gala-izmantojuma veiktspēja prasa attāluma izvēli dažādos virzienos. Pareiza izvēle nozīmē saprast, kā katra pakāpes kategorija reaģē uz bīdes darbību un kas gatavajai laminēšanai ir jāpaveic elektriski.
CRGO vs CRNGO klīrensa prasības
Graudains-elektrotērauds, ko galvenokārt izmanto transformatoru serdeņos, satur silīcija saturu no 3,0% līdz 3,5%. Tās kristāli tiek izlīdzināti velmēšanas virzienā, izmantojot sarežģītu metalurģisku procesu, piešķirot tai izcilas magnētiskās īpašības gar šo asi, bet ievērojamu jutību pret mehānisko spriegumu perpendikulāri graudu izlīdzināšanai. Apzīmogošanas radītie malu bojājumi izjauc rūpīgi izstrādāto domēna struktūru, padarot klīrensa kontroli par kritisku transformatora serdeņa efektivitātes saglabāšanu.
CRGO šķirnēm, piemēram, M6, parasti ir nepieciešams stingrāks klīrenss, parasti diapazonā no 3% līdz 5% no materiāla biezuma katrā pusē. Stingrāka klīrenss nodrošina tīrāku bīdi ar mazāku plaisu pārvietošanos pāri graudu robežām, samazinot spriedzes -ietekmētās zonas dziļumu griezuma malā. Kompromiss ir paātrināts perforatora nodilums, bet transformatoru lietojumos, kur katrai vata daļai uz kilogramu ir nozīme, šis kompromiss tiek pieņemts.
Tēraudi bez-graudu To izotropā graudu struktūra saplīst vienmērīgāk, unprogresīvā M{0}}skaitļu vērtēšanas sistēmaatspoguļo pieaugošo pamatzaudējumu piemaksu, pārejot no M19 uz M47. Šīs CRNGO kategorijas pieļauj plašāku klīrensa logu, parasti no 5% līdz 8% katrā pusē, jo to nejaušā graudu orientācija nerada tādus pašus preferenciālos plaisu ceļus, kas padara CRGO tik jutīgu pret klīrensa izmaiņām.
Klīrensa diapazoni pēc parastajām elektriskā tērauda kategorijām
Šajā tabulā ir sakārtoti vispārīgie klīrensa diapazoni, pamatojoties uz kategorijas kategoriju, tipisko silīcija saturu un primāro pielietojumu. Tie ir sākuma-rekomendācijas, ko vairums presformu dizaineru pilnveido, veicot izmēģinājuma griezumus savā īpašajā presē un instrumentu iestatījumos.
| Pakāpju kategorija | Reprezentatīvās pakāpes | Silīcija saturs | Tipisks klīrenss (% katrā pusē) | Primārais pielietojums |
|---|---|---|---|---|
| CRGO (graudu{0}}orientēts) | M6, M5, M4 | 3.0% - 3.5% | 3% - 5% | Transformatoru serdeņi,{0}}augstas efektivitātes induktori |
| CRNGO (zemi zaudējumi) | M19 | 2.8% - 3.2% | 5% - 7% | Premium motoru laminēšana, ģeneratori |
| CRNGO (vidēji zaudējumi) | M27, M36 | 2.0% - 2.8% | 5% - 8% | Standarta motoru laminēšana, mazie transformatori |
| CRNGO (lielāki zaudējumi) | M43, M47 | 1.5% - 2.2% | 6% - 8% | Izmaksu{0}}jutīgas motoru lietojumprogrammas |
Ievērojiet modeli: palielinoties silīcija saturam, materiāls kļūst trauslāks un ieteicamais klīrensa diapazons sašaurinās un nobīdās ciešāk. M19, visizplatītākā kustību kontroles produktu kategorija, atrodas vidusceļā, kur tas pietiekami tīri saplīst, lai strādātu pāri mērenam klīrensa logam, vienlaikus prasot lielāku precizitāti nekā vieglajam tēraudam.
Kā silīcija satura procentuālais daudzums ietekmē klīrensa atlasi
Klīrensa formula jebkuram apzīmogotam materiālam sākas ar tiešu attiecību:
Klīrenss katrā pusē=cxt
Kurcir klīrensa koeficients (izteikts kā decimāldaļa) untir materiāla biezums. Šis klīrensa vienādojums izskatās vienkāršs, taču izaicinājums ir izvēlēties pareizo vērtībucjūsu konkrētajam materiālam. Elektrotērauda klīrensa aprēķinā silīcija saturs ir galvenais mainīgais, kas nosaka šo izvēli.
Lielāks silīcija procentuālais daudzums samazina elastību un pagarinājumu. 6,5 % silīcija tēraudam (ko izmanto specializētos augstfrekvences lietojumos) gandrīz nav plastiskās deformācijas spējas. Tas saplīst gandrīz uzreiz pēc saskares ar perforatoru, uzvedoties tuvāk keramikai nekā metālam. Ja silīcija saturs ir 2%, materiāls saglabā pietiekami elastīgu elastību, lai lūzuma īpašības tikai nedaudz atšķiras no tērauda ar zemu{6}}oglekļa saturu. Starp šīm galējībām katrs silīcija procentu punkts maina ideālo klīrensa koeficientu.
Praktiskais efekts: klīrensa aprēķins, kas nodrošina izcilus rezultātus M47 (zemāks silīcija, elastīgāks), iespējams, radīs pārmērīgu malas spriegumu uz M6 (augstāks silīcijs, ļoti trausls šķērsvirzienā). Jūs nevarat vienkārši izvēlēties vienu klīrensa procentu un piemērot to visam elektrotērauda izstrādājumu klāstam. Katrai šķiru saimei ir nepieciešams savs apstiprināts klīrensa faktors, kas apstiprināts, veicot urbuma mērījumus un malu pārbaudi parauga daļām.
Šajos -pakāpes ieteikumos tiek pieņemts standarta laminēšanas biezums no 0,35 mm līdz 0,65 mm. Ja ražošanas prasības tiek izvirzītas plānākiem gabarītiem, kas ir mazāki par 0,3 mm, klīrensa aprēķins nodrošina tik mazas absolūtās vērtības, ka instrumenta precizitātes un ražošanas tolerances jomā rodas pavisam citi izaicinājumi.
Plānas-gabarīta laminēšanas klīrensa aprēķini un problēmas
Klīrensa kalkulators sniedz jums skaitli. Uzklājiet 5% katrā pusē 0,5 mm materiālam, un jūs iegūsit 0,025 mm atstarpi. Tas ir mazs, bet pārvaldāms ar kvalitatīviem instrumentiem. Augstfrekvences transformatora laminēšanai uzklājiet tos pašus 5% līdz 0,15 mm materiālu, un jūs iegūsit 0,0075 mm katrā pusē. Tas ir 7,5 mikroni. Šādā mērogā atstarpe starp perforatoru un presformas pogu ir mazāka par daudzām presformu ražošanas pielaidēm, un parastie procenti{13}}balstītie noteikumi praksē sāk sabojāt.
Kādēļ plānās{0}}gabarīta laminēšanas gadījumā ir jārisina tradicionālie attīrīšanas noteikumi
Mūsdienu augstas -efektivitātes motoros un augstfrekvences -transformatoros arvien vairāk tiek izmantots elektriskais tērauda laminējums no 0,1 mm līdz 0,35 mm (0,004–0,014 collām). Plānāki mērinstrumenti samazina virpuļstrāvas zudumus, kas mērogojas ar laminēšanas biezuma kvadrātu. Fizikas-dzītais virziens uz plānāku materiālu ir nerimstošs EV vilces motoros un augstākās klases transformatoros. Zīmogošanas izaicinājums seko tieši.
Veicot klīrensa aprēķinu sub-0,3 mm materiālam, iegūtās absolūtās klīrensa vērtības samazinās viencipara mikronu teritorijā. Presformas izmēra kalkulators, kas izveidots, pamatojoties uz procentu likumiem, nenošķir 0,025 mm atstarpi uz 0,5 mm pamatnes un 0,005 mm klīrensu uz 0,1 mm. Abi ir "5% katrā pusē". Taču ražošanas realitāte šo divu vērtību turēšanai ir pilnīgi atšķirīga. Plānākam materiālam nepieciešama instrumentu precizitāte, kas tuvojas parasto stiepļu EDM un džiga slīpēšanas iespēju robežām.
Absolūtās klīrensa vērtības, ja biezums ir mazāks par 0,3 mm
Apsveriet, kā šie skaitļi patiesībā izskatās ražošanā. 0,2 mm CRNGO laminēšanai ar 6% klīrensu katrā pusē mērķa atstarpe ir 0,012 mm (aptuveni pustūkstošdaļa collas). 0,1 mm graudainībai{6}}orientētai laminēšanai ar 4% klīrensu jūs strādājat ar 0,004 mm katrā pusē. Pie šiem izmēriem klīrensa kļūda tikai 2-3 mikronu apmērā ir 25-50% novirze no nominālās. Šāda veida relatīvā kļūda tiktu uzskatīta par katastrofālu jebkurā precīzās inženierijas kontekstā.
Praktiskās sekas: pie plānām mērierīcēm jebkura klīrensa novirze tiek pastiprināta. 3-mikronu kļūda 0,5 mm materiālam maina jūsu faktisko klīrensu no 5% uz 5,6%. Tā pati 3 mikronu kļūda 0,15 mm materiālam novirza jūs no 5% uz 7%, iespējams, pilnībā pārvietojoties ārpus pieņemamā loga. Burru augstums reaģē nesamērīgi. Pētījumi par stingrām metāla štancēšanas pielaidēm apstiprina, ka standarta lietojumos jau ir nepieciešams sasniegt precizitāti +/- 0.001 collu robežās. Plāna izmēra elektriskā tērauda laminēšana ievērojami pārsniedz šo slieksni.
Precizitātes prasības modernām augstfrekvences{0}} laminēšanas presformām
Pie šiem biezumiem presformu ražošanas pielaides kļūst par ievērojamu paša klīrensa daļu. Presformas vafeļu kalkulators var izvadīt ideālu ģeometriju, taču patiesais jautājums ir, vai veidņu izgatavotājs var saglabāt šo ģeometriju visās progresīvās formas griešanas stacijās. Pielaides kaudzes-no stieples EDM precizitātes, ieliktņa stiprinājuma, presformas plāksnes līdzenuma un montāžas izlīdzināšanas patērē daļu no jūsu klīrensa budžeta.
Grūtības vienlaikus sarežģī vairāki faktori:
- Instrumentu novirze- štancēšanas uzgaļi mazā diametrā slodzes ietekmē izliecas, dinamiski mainot efektīvo klīrensu griešanas gājiena laikā
- Termiskā augšana- karstuma uzkrāšanās ātrgaitas-štancēšanas laikā izraisa presformas komponentu izplešanos mikronu- līmenī, mainot klīrensu, turpinot ražošanas procesus
- Nospiediet izlīdzināšanu- cilindrs-lai palielinātu paralēlismu un stieņu nodilumu, veicina klīrensa svārstības, kas ir nenozīmīgas pie 0,5 mm, bet dominē pie 0,15 mm
- Asināšanas konsistence- katrs slīpējums noņem materiālu no perforatora virsmas, un, ja tas netiek turēts pilnīgi paralēli, atstarpe ap profila perimetru kļūst nevienmērīga
Katrs no šiem mainīgajiem atsevišķi var radīt tikai 1–2 mikronus nenoteiktības. Bet, ja jūsu kopējais klīrensa mērķis ir 7 mikroni, šie mainīgie kopā veido lielāko daļu no jūsu pielaides budžeta. Presformas izgatavotāja spējas kļūst tikpat svarīgas kā pati klīrensa specifikācija.
Šī realitāte liek mainīt domāšanu. Plāniem-gabarīta laminējumiem klīrensa noteikšana uz papīra ir tikai puse no problēmas. Otra puse nodrošina, ka jūsu norādītais klīrenss patiešām pastāv visā ražošanas laikā reālos termiskos un mehāniskos apstākļos. Un tas rada dziļāku jautājumu: pat ja jūs sasniedzat perfektu klīrensu mehāniski, kas notiek ar materiāla magnētisko veiktspēju šajās griezuma malās?
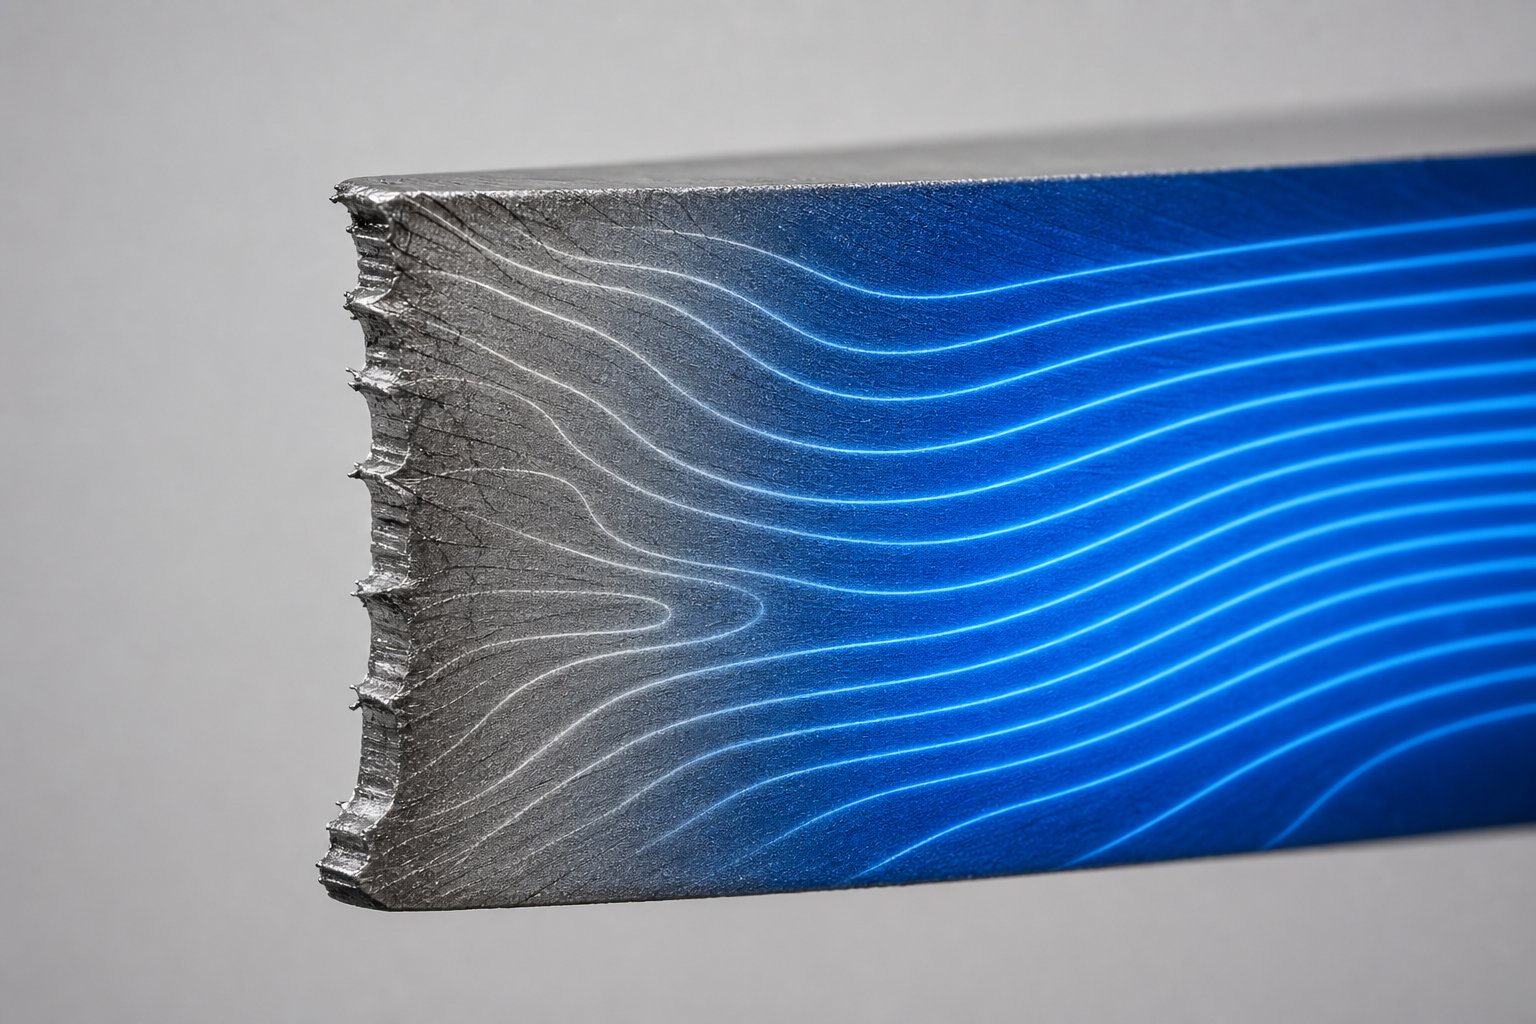
Kā klīrenss ietekmē magnētiskās īpašības un kodola zuduma veiktspēju
Lūk, jautājums, kas atdala elektrisko tērauda štancēšanu no jebkuras citas noslīpēšanas formas: kā nogrieztā mala ietekmē materiāla spēju nest magnētisko plūsmu? Vispārīgā štancēšanas gadījumā atbildei nav nozīmes. Kronšteins, siltuma vairogs vai šasijas sastāvdaļa vai nu atbilst izmēru pielaidei, vai neatbilst. Grieztajai malai nav funkcionālu seku ārpus ģeometrijas. Elektriskā tērauda laminēšana ir atšķirīga. Grieztā mala kļūst par elektromagnētiski aktīvu zonu, kurā materiāla pamatfunkcija, kas vada un veido magnētisko plūsmu, tiek neatgriezeniski apdraudēta pašas griešanas rezultātā.
Šajā gadījumā klīrenss ar perforatoru pārstāj būt tikai mehānisks lēmums un kļūst par elektromagnētisku. Jūsu izvēlētais klīrenss nosaka ne tikai urbuma augstumu un izmēru precizitāti, bet arī to, cik liela daļa no katras laminēšanas ir magnētiski bojāta, pirms tā sasniedz motora vai transformatora komplektu.
Magnētiskā mirušā zona pie apzīmogotām malām
Kad perforators izgriež elektrotēraudu, materiāls, kas atrodas tieši blakus griezuma malai, tiek pakļauts smagai plastiskai deformācijai. Pēc tam, kad perforators ievelkas un noslēdzošais presforma atbrīvo daļu, šī deformētā zona neatgriežas sākotnējā stāvoklī. Mikrostruktūra ir neatgriezeniski mainīta. Dislokācijas blīvums strauji palielinās, atlikušie spiedes un stiepes spriegumi bloķējas kristāla režģī, un tiek traucēta magnētiskā domēna struktūra, kas nodrošina efektīvu plūsmas vadīšanu.
Šo bojāto reģionu bieži sauc par magnētiski mirušo zonu. Tas nav burtiski miris magnētiskajai plūsmai, taču tā magnētiskā caurlaidība samazinās tik dramatiski, ka tas laminācijā darbojas gandrīz kā ne-magnētisks ieslēgums. Pētījums noĢentes universitāteizmērīja šo degradāciju tieši uz M270-35A neorientēta silīcija tērauda. Viņu atklājumi ir pārsteidzoši: deformācijas līmeņos, kas raksturo materiāla stāvokli pie griešanas malām, relatīvā magnētiskā caurlaidība samazinājās līdz pat 94%, salīdzinot ar nenospriegotu stāvokli. Materiāls, kura caurlaidība sākās ar aptuveni 6000, pēc plastiskās deformācijas un slodzes atbrīvošanās nokritās līdz aptuveni 380, kas precīzi simulē to, kas notiek pie apzīmogotās malas.
Mirusī zona neeksistē tikai kā plāna līnija pie malas. Pētījumi, izmantojot elektronu atpakaļ-izkliedēto difrakciju (EBSD) un nano-cietības kartēšanu, liecina, ka griešanas -izraisītā deformācija var iekļūt laminācijā no katras griezuma virsmas par 0,3–0,5 mm. Statora zobam, kas ir tikai 3-5 mm plats, tas nozīmē, ka bojātās zonas no pretējām malām var patērēt 15-30% no zoba kopējā šķērsgriezuma laukuma. Zoba magnētiski efektīvais platums ir mazāks par fizisko platumu, ko redzat zīmējumā.
Klīrenss starp urbuma augstumu un malas spriegumu
Šeit kļūst neizbēgama inženiertehniskā dilemma, kas ir raksturīga tikai elektriskajam tēraudam. Stingrāks klīrenss un brīvāks klīrenss atrisina vienu problēmu, vienlaikus radot citu.
Stingrs klīrenss 3–5% diapazonā nodrošina tīrāku bīdes malu ar minimālu urbumu. Zemais urbuma augstums tieši ietekmē sakraušanas koeficientu, faktiskā tērauda laminēšanas kaudzes procentuālo attiecību pret gaisa spraugām no urbumiem un pārklājuma biezumu. Kraušanas koeficienta uzlabojums no 95% līdz 97% var izklausīties triviāls, bet 200 mm garā motora kodolā tas nozīmē aktīvāku magnētisko materiālu uz garuma vienību, kas nozīmē lielāku griezes momenta blīvumu vai samazinātu serdes garumu. Katrs motoru dizainers vēlas maksimālu kraušanas koeficientu.
Bet stingrs klīrenss koncentrē caurumošanas spēku šaurā deformācijas joslā. Materiāls, kas atrodas blakus griezumam, tiek izspiests intensīvāk, radot lielāku atlikušo spriegumu uzreiz uz virsmas. Pētījumi apstiprina, ka mazāki griešanas attālumi rada lielāku atlikušo spriegumu griešanas virsmas tuvumā, lai gan kopējais iespiešanās dziļums ir samazināts. Mirusī zona ir šaurāka, bet vairāk bojāta.
Brīvāks klīrenss, 6-8% diapazonā, ļauj materiālam saplīst ar mazāku spiedes deformāciju tiešā malā. Atlikušais spriegums ir mazāks. Tomēr plaisu izplatīšanās ceļš kļūst mazāk kontrolēts, lūzuma zona stiepjas tālāk un palielinās urbuma augstums. Augstākas asas samazina sakraušanas faktoru, rada iespējamus īssavienojumus starp laminēšanu un var būt nepieciešamas sekundāras atstarpju noņemšanas darbības. Mirušā zona no brīvāka klīrensa ir plašāka, bet mazāk intensīva uz dziļuma vienību.
Jūs nevarat optimizēt abus vienlaikus. Lai samazinātu urbuma augstumu, ir nepieciešams stingrāks klīrenss, kas palielina malu sprieguma intensitāti. Lai samazinātu malu spriegumu, ir nepieciešams brīvāks klīrenss, kas palielina urbuma augstumu. Katrs elektrotērauda laminēšanas veidņu komplekts ietver kompromisu starp šīm konkurējošām prasībām neatkarīgi no tā, vai presformas dizainers skaidri atpazina kompromisu vai nē.
Klīrensa savienošana ar serdes zuduma un sakraušanas koeficientu
Magnētiskā mirušā zona tieši izpaužas izmērāmos veiktspējas rādītājos. Serdes zudums, kas izteikts W/kg pie noteikta plūsmas blīvuma un frekvences, ir ekspluatācijā esošā elektrotērauda primārā specifikācija. Gentas universitātes pētījumi parādīja, ka plastiski deformēta silīcija tērauda stāvoklī, kas atbilst materiālam tuvu griešanas malām, kopējais serdes zudums palielinājās no 19,1 W/kg līdz 37,9 W/kg pie 400 Hz un 1 T maksimālā plūsmas blīvuma. Tas ir gandrīz dubultojies zaudējumus tikai no deformācijas{7}}saistītiem bojājumiem. Zaudējumu atdalīšanas analīze atklāja, ka histerēzes zudums, komponents, kas ir visjutīgākais pret mikrostrukturāliem bojājumiem, palielinājās līdz 270% pie augsta deformācijas līmeņa.
Caurumošanas spēka kalkulators vai štancēšanas simulācija var pateikt, cik liels spēks ir nepieciešams presei, lai bīdītu materiālu. Tas nevar pateikt, kā šie spēki pārdalās kā atlikušais spriegums laminēšanas malā. Šīs elektromagnētiskās sekas ir neredzamas tikai mehāniskai analīzei.
Savienojums starp klīrensu un kodola zudumu darbojas pa diviem paralēliem ceļiem. Pirmkārt, tieša caurlaidības pasliktināšanās mirušajā zonā liek atlikušajam nebojātam materiālam pārvadāt lielāku plūsmu pie lielāka piesātinājuma, palielinot histerēzes zudumus visā laminēšanas laikā. Otrkārt, urbuma augstums no pārmērīgas klīrensa pasliktina sakraušanas koeficientu. Pētījumā par ne-orientētiem elektriskiem tēraudiem tika atklāts, ka aptuveni6% magnētisko zudumu var atgūt, optimizējot izslēgšanas klīrensu. Ja uzskatāt, ka šis uzlabojums ir saistīts ar nulles materiālu izmaksām, bez konstrukcijas izmaiņām un bez papildu apstrādes posmiem, tas ir viens no pieejamākajiem efektivitātes ieguvumiem, kas pieejami motoru ražotājiem.
Praktiskā trieciena skala ar ģeometriju. Šauri statora zobi un plāni rotora tilti ir visneaizsargātākie, jo mirušā zona aizņem lielāku daļu no to kopējā platuma. 10 mm plats statora jūgs ar 0,4 mm nedzīvajām zonām katrā pusē zaudē aptuveni 8% no sava efektīvā magnētiskā šķērsgriezuma. Tās pašas 0,4 mm atmirušās zonas uz 3 mm plata zoba gala likvidē vairāk nekā 25% magnētiski aktīvā materiāla. Tāpēc motoru dizaineri, kas strādā pie augstas veiktspējas lietojumprogrammām, jo īpaši EV vilces un servopiedziņas, intensīvi rūpējas par klīrensa optimizāciju štancēšanas stadijā. Caurspiešanas spēka kalkulators var būt līdzsvarots, izmēru pielaide var būt ideāla un urbuma augstums var atbilst specifikācijai, taču, ja mirušā zona patērē ceturtdaļu no jūsu zoba platuma, motora veiktspēja nesasniegs FEA prognozi, kas paredz vienādas materiāla īpašības.
Elektriskajā tērauda štancēšanā optimālais klīrenss līdzsvaro mehāniskās malas kvalitāti un elektromagnētisko veiktspēju. Stingrāks klīrenss uzlabo sakraušanas koeficientu, bet padziļina malu spriegumu. Brīvāks klīrenss samazina stresa intensitāti, bet palielina urbuma augstumu. Šis kompromiss nav sastopams vispārējā štancēšanā, un tas ir iemesls, kāpēc elektrotehniskajam tēraudam ir nepieciešama sava klīrensa inženierija.
Pareizā līdzsvara sasniegšana nozīmē saprast ne tikai to, kādu klīrensa vērtību mērķēt, bet arī to, kā šī vērtība atšķirīgi ietekmē dažādas laminēšanas ģeometrijas. Rotoru un statora laminēšana saskaras ar atšķirīgiem ierobežojumiem, un klīrensa stratēģija, kas darbojas platiem rotora zobiem, var pilnībā neizdoties, ja to piemēro šaurai statora spraugas ģeometrijai.
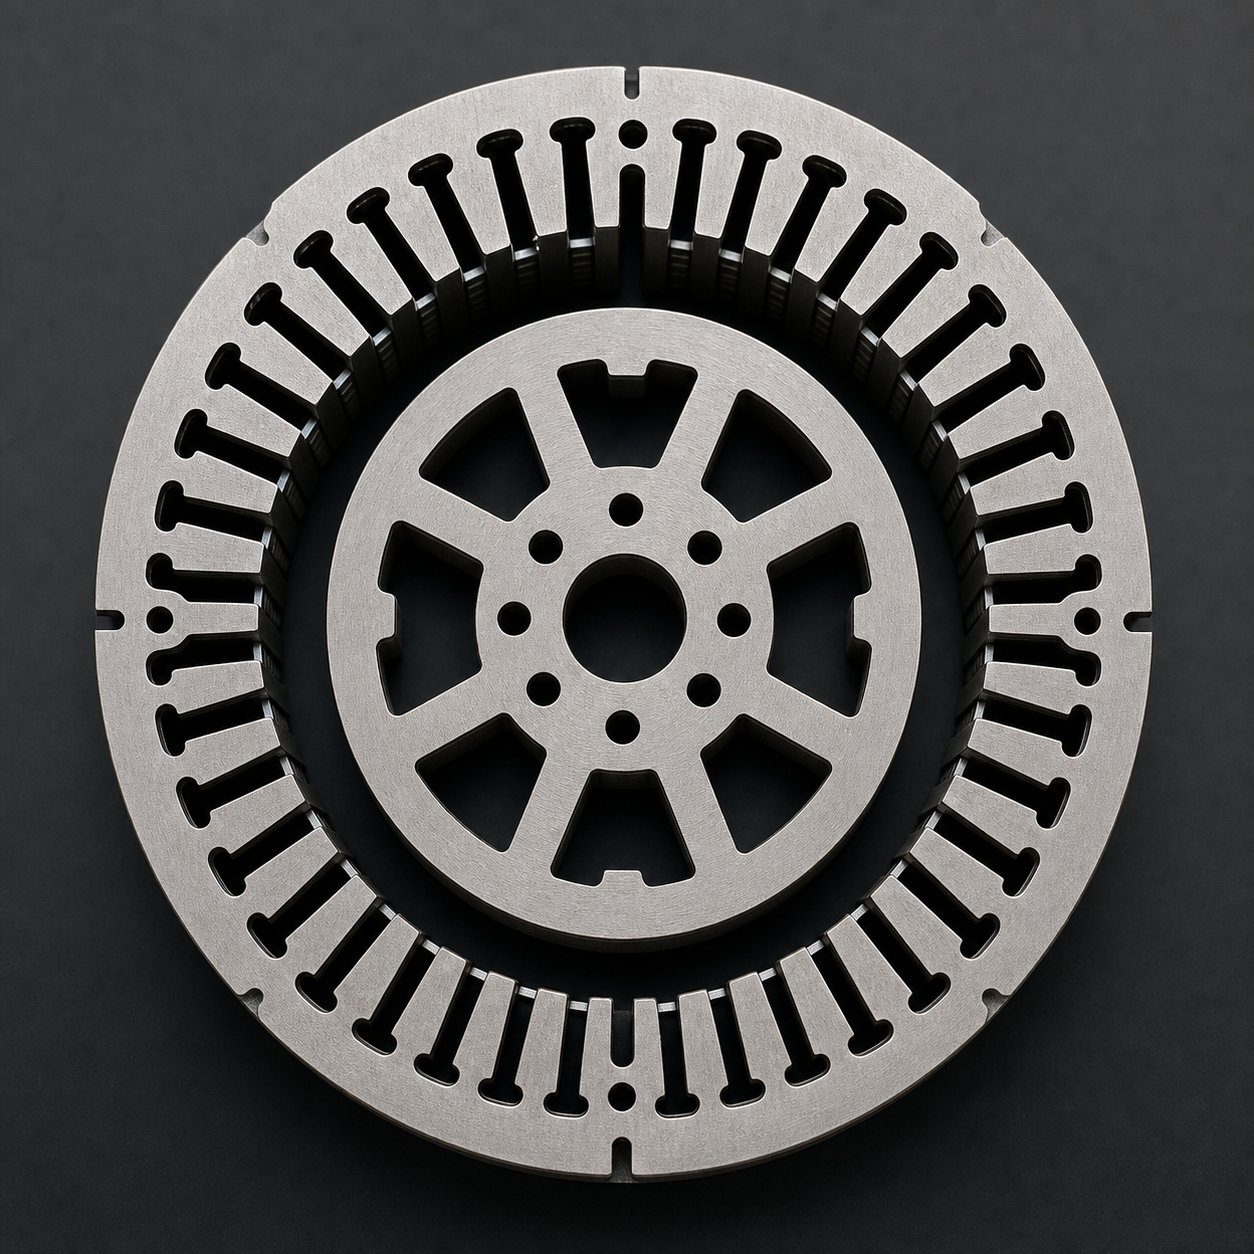
Rotora un statora laminēšanas attīrīšanas stratēģijas
Vienā motora kodolā ir divi principiāli atšķirīgi štancējumi, kas ražoti vienā un tajā pašā progresīvajā presē, bieži vien no vienas un tās pašas elektrotērauda sloksnes. Tomēr statora un rotora laminēšana saskaras ar pilnīgi atšķirīgām klīrensa prioritātēm. To identiska attieksme ir izplatīta saīsne, kas upurē abu daļu veiktspēju. Precīzu veidņu celtniekiem patīkYICHENinženieru stacijas{0}}īpašie attālumi to progresīvajās presformās, jo rotora un statora ģeometrijai ir nepieciešami dažādi optimizācijas mērķi visā veidņu komplektā.
Statora slota ģeometrija un stingras pielaides prasības
Statora laminēšana ir vieta, kur klīrensa pielaide tiek sodīta. Iedomājieties statoru ar 48 spraugām, kuras šaurākajā vietā atdala tikai 3-4 mm plats zobs. Šie zobi nosaka gaisa spraugas robežu. Jebkura izmēra novirze zobu platumā vai spraugas pozīcijā tieši izpaužas kā gaisa spraugas nevienmērība samontētajā motorā. Kā apstiprina pētījumi par asinhronā motora pielaidēm, tipiskā statora urbuma pielaide ir robežās no +/-0,02 līdz 0,1 mm atkarībā no motora izmēra, un spraugas neatbilstība rada asimetrisku magnētisko plūsmu, kas palielina serdes zudumus un sildīšanu.
Šī dimensiju jutība nospiež statora spraugas caurumošanu, lai panāktu stingrāku atstarpi, parasti par 3–5% katrā pusē slota un zoba ģeometrijai. Iepriekš apspriestais malas spriedzes sods ir pieņemts, jo alternatīvā, izmēru novirze, kas paver gaisa spraugas izmaiņas, motora veiktspējā maksā vairāk nekā lokalizētais caurlaidības zudums griezuma malā. Statora zobu uzgaļi, kas darbojas ar lielu plūsmas blīvumu, vienkārši nevar atļauties ģeometrisko neprecizitāti, ko rada mazāks klīrenss, palielinot lūzumu zonas nelīdzenumus.
Rotora laminēšanas klīrensa elastība un ierobežojumi
Rotoru laminēšana piedāvā vairāk manevrēšanas iespējas. Vāveres-sprosta indukcijas motoros rotora spraugas pēc štancēšanas tiks aizpildītas ar pres-lietulumīniju. Nedaudz garākai spraugas malai ir mazāka nozīme, jo liešanas process atbilst nelielām malas nepilnībām. Svarīgs ir rotora ārējais diametrs, kas nosaka motora gaisa spraugu no rotora puses. Šai OD pielaidei jābūt stingrai, parasti robežās no +/-0,01 līdz 0,05 mm atbilstoši tiem pašiem nozares pielaides standartiem.
Tas nozīmē, ka rotora bloķēšana, galīgais OD griezums, joprojām prasa precizitāti. Taču iekšējās slota funkcijas var darboties ar nedaudz brīvāku klīrensu (5–8%), lai samazinātu malu spriegumu un pagarinātu perforatora kalpošanas laiku, nezaudējot funkcionālo veiktspēju. Jūs efektīvi maināt nelielu rievas palielinājumu, lai iegūtu ilgāku instrumenta kalpošanas laiku un samazinātu magnētisko bojājumu rotora zobos, kas ir svarīgi motoriem, kas darbojas lielā ātrumā, kur rotora serdes zudumi kļūst ievērojami.
| Klīrensa prioritāte | Statora laminēšana | Rotoru laminēšana |
|---|---|---|
| Izmēru tolerance | Kritisks (gaisa spraugas kontrole) | Kritisks pie OD, mērens pie slotiem |
| Burru augstuma tolerance | Cieši (kraušanas koeficients, izolācijas integritāte) | Mērens (piepildījums-piemēro nelielu izciļņu) |
| Malu stresa jutība | Augsts (šauri zobi, augsts plūsmas blīvums) | Vidēji līdz lieli (no ātruma{0}}atkarīgi zudumi) |
| Tipisks klīrensa diapazons | 3% - 5% katrā pusē | 5% - 8% katrā pusē (spravas), 4% - 6% (OD tukšs) |
| Primārās kļūmes režīms | Gaisa spraugas nevienmērība{0}}, spraugas izmēru novirze | OD koncentriskuma zudums, pārmērīgi rotora zudumi pie ātruma |
Progressive Die Station-pēc-staciju attīrīšanas stratēģijas
Vairāku-staciju progresīvajā veidnē, kas paredzēta motoru laminēšanai, jēdziens par vienu "veidnes atstarpi" ir maldinošs. Katra stacija veic atšķirīgu darbību ar dažādiem ģeometriskiem ierobežojumiem, un katras stacijas klīrensam jāatspoguļo tās īpašā funkcija. Perforācijas tonnāžas kalkulators var sniegt jums kopējās spēka prasības, taču klīrensa inženierija notiek pa stacijām.
Apsveriet tipisko stacijas secību. Izmēģinājuma caurumi vispirms tiek caurdurti ar mērenu atstarpi (6-8%), jo to funkcija ir sloksnes pozicionēšana, nevis gala daļas ģeometrija. Nākamās ir rotoru slotu stacijas, kas bieži izmanto 5–7% atstarpi, lai līdzsvarotu malu kvalitāti un realitāti, ka šīs funkcijas saņem pildījumu ar presformu. Statora spraugu stacijām ir nepieciešams stingrāks klīrenss (3–5%), jo katram zoba ģeometrijas mikronam ir nozīme gaisa spraugas veiktspējai. Pēdējās bloķēšanas stacijas gan rotora OD, gan statora OD darbojas ar precizitāti (4-6%), jo šīs virsmas nosaka motora kritiskos magnētiskās ķēdes izmērus.
Progresīvā veidņu konstrukcija motoru laminēšanai ietver arī negatīvus un pozitīvus apvedceļa iegriezumus lokšņu metāla štancēšanas presformās, lai pārvaldītu sloksnes progresēšanu un materiāla plūsmu starp stacijām. Šīm funkcijām ir nepieciešami atsevišķi klīrensa apsvērumi, kas ir atsevišķi no funkcionālās laminēšanas ģeometrijas, jo tie ietekmē sloksnes padeves precizitāti un reģistrācijas konsekvenci visā katra presēšanas gājiena caurduršanas un izslēgšanas ciklā.
Stacijas-pēc-stacijas pieeja nozīmē, ka viena progresīvā matrica visā garumā var saturēt četras vai piecas dažādas klīrensa specifikācijas. Šādas precizitātes ražošanai ir nepieciešami presformu būvētāji ar pierādītām spējām elektrotērauda lietojumos, kurYICHEN motora statora un rotora precīzās štancēšanas veidnespārstāv nepieciešamo inženierzinātņu disciplīnu: katra stacija ir iezemēta un pielāgota tās noteiktajam klīrensa mērķim, un kumulatīvās pielaides kaudzes -pārvalda visā veidņu komplektā, lai saglabātu nemainīgu laminēšanas kvalitāti miljoniem presēšanas ciklu laikā.
Šī vairāku -klīrensu arhitektūra darbojas ražošanā tikai tik ilgi, kamēr katra stacija laika gaitā saglabā savas mērķa vērtības. Brīdī, kad silīcija tērauda abrazīvā daba sāk nolietot griešanas malas, rūpīgi izstrādātā klīrensa karte sāk dreifēt, un ir svarīgi zināt, kā šī novirze attīstās, lai saglabātu veidnē izstrādāto veiktspēju.
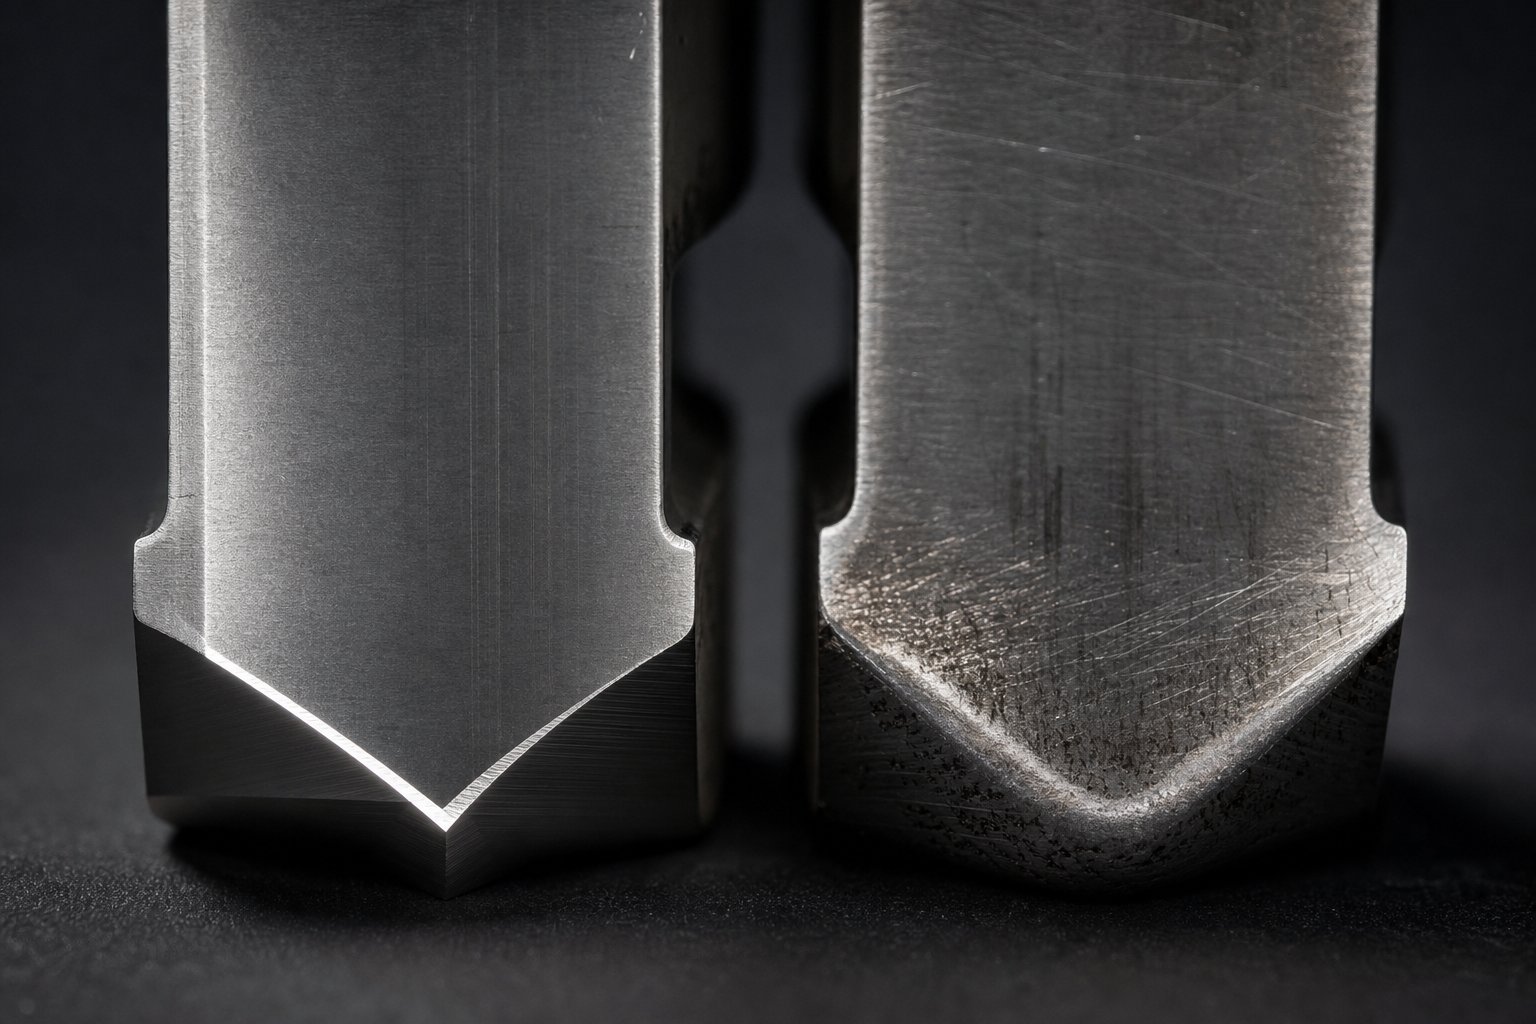
Silīcija tērauda štancēšanas instrumentu nodiluma raksti un kalpošanas laiks
Silīcija tērauds ne tikai saplīst atšķirīgi zem perforatora. Tas arī ātrāk iznīcina perforatoru. Tas pats silīcijs, kas padara elektrisko tēraudu trauslu un magnētiski efektīvu, padara to arī abrazīvu. Silīcijs veido cieto oksīdu ieslēgumus un nostiprina dzelzs matricu, radot materiālu, kas ar katru gājienu noslīpē griešanas malas. Štancēšanas štancēšanas perforatori, kas darbojas elektriskajā tēraudā, nodilst divas līdz piecas reizes vairāk nekā identiski instrumenti, kas darbojas ar zemu -oglekļa tēraudu, atkarībā no silīcija satura un ražošanas ātruma. Šis paātrinātais nodilums tieši un nepārtraukti ietekmē jūsu rūpīgi norādītās klīrensa vērtības.
Kāpēc silīcija tērauds paātrina nodilumu
Padomājiet par to šādi. Katru reizi, kad perforators iekļūst sloksnē, griešanas malas skrāpējas pret materiālu, kas būtībā ir sašņorēts ar mikroscīta abrazīvām daļiņām. Silīcija saturs virs 2% paaugstina tērauda matricas Vickers cietību un veicina cieto silikāta ieslēgumu veidošanos, kas izkliedēta visā graudu struktūrā. Šie ieslēgumi darbojas kā iestrādāts smilšpapīrs pret perforatora sāniem un griešanas malu katrā gājiena ciklā.
Nodiluma mehānisms galvenokārt ir abrazīvs, nevis adhezīvs. KāMetalForming Magazine instrumentu analīzeskaidro, abrazīvs nodilums rodas, kad instrumenta materiāls nodilst berzes dēļ, un augstākas-izturības materiāli ar cieto daļiņu fāzēm šo procesu ievērojami paātrina. Elektriskais tērauds ar 3% vai vairāk silīcija ietilpst tieši šajā kategorijā. Noņemšanas spēki ir arī paaugstināti, jo trauslā lūzuma izturēšanās rada asas malas fragmentus, kas ievilkšanas laikā velkas pret perforācijas virsmu.
Augstākas silīcija kategorijas sarežģī problēmu. M19 klase ar aptuveni 3% silīcija nodilst instrumentus ievērojami ātrāk nekā M47 ar 1,8% silīcija. Pārejiet uz 6,5% silīcija tērauda, ko izmanto specializētiem augstfrekvences serdeņiem, un jūs saskaraties ar materiālu, kas ir tik abrazīvs, ka parastie instrumentu tēraudi sabojājas tikai daļējā daļā no to parastā apkopes intervāla. Perforācijas jaudas kalkulators var norādīt, ka presei ir atbilstoša tonnāža, taču tonnāža vien neparedz, cik ātri griešanas malas noapaļos un novirzīs jūsu faktisko klīrensu ārpus specifikācijas.
Kā nodilums laika gaitā maina efektīvo klīrensu
Šeit ir norādīts kritiskais savienojums, kas trūkst lielākajai daļai presēšanas programmu. Nodilums vienkārši neizbalē malu. Tas maina griešanas saskarnes ģeometriju, un ģeometrijas maiņa nozīmē klīrensa maiņu. Kad perforatora mala noapaļo no abrazīvā kontakta, efektīvais bīdes punkts virzās uz iekšu no sākotnējā asā stūra. Vienlaikus matricas pogas mala atkāpjas uz āru. Rezultāts ir pakāpenisks funkcionālā klīrensa pieaugums, kas uzkrājas ar katriem tūkstoš sitieniem.
Iedomājieties, ka uz 0,35 mm M19 materiāla jūs uzstādāt savu matricu ar 5% klīrensu katrā pusē. Tas ir 0,0175 mm katrā pusē. Pēc 500 000 sitieniem abrazīvais nodilums ir noapaļojis katru griešanas malu, iespējams, par 0,005 līdz 0,010 mm. Jūsu efektīvais klīrenss ir novirzījies no 5% līdz 6,5–8%, nevienam nepieskaroties matricai. Detaļa no pirmā acu uzmetiena joprojām izskatās pieņemama, taču urbuma augstums ir pieaudzis no 0,02 mm līdz 0,04 mm, izmēru precizitāte ir mainījusies, un magnētiskā mirušā zona katrā griezuma malā ir paplašinājusies, jo lūzuma mehānika pie 8% klīrenss būtiski atšķiras no 5%.
Šī degradācija notiek pakāpeniski un nepārtraukti. Nav neviena kļūmes notikuma, kas izraisītu trauksmi. Tā vietā laminēšanas kvalitāte pakāpeniski pasliktinās, līdz vai nu urbuma mērījums norāda uz novirzi, vai arī klienta motora pārbaude atklāj paaugstinātus serdes zudumus. Līdz tam tūkstošiem laminējumu ar neoptimālu malu kvalitāti jau var būt sakrauti gatavajos serdeņos.
Instrumentu materiāli un pārklājumi pagarinātam kalpošanas laikam
Lai pārvaldītu šo nodiluma modeli, ir nepieciešama instrumentu stratēģija, kas atbilst silīcija tērauda abrazīvām prasībām. Standarta D2 instrumentu tērauds, kas ir noklusējuma izvēle vispārējai štancēšanai, elektrotērauda ražošanā pārāk ātri nolietojas, lai saglabātu klīrensa stabilitāti starp saprātīgiem asināšanas intervāliem. Kā apstiprina nozares analīze, D2 var uzrādīt priekšlaicīgu šķelšanos un nodilumu, ja to lieto kopā ar lielākas -stiprības, cietākiem materiāliem, padarot instrumentu cietības un stingrības līdzsvaru par galveno problēmu.
Vairākas pieaugošās stratēģijas pagarina veidņu kalpošanas laiku un klīrensa stabilitāti elektrotērauda lietojumos:
Virsmas pārklājumipielietots virs parastajiem instrumentu tēraudiem, nodrošina pirmo aizsardzības līniju. TiN (titāna nitrīds) pievieno cietu, zemas-berzes virsmas slāni, kas samazina abrazīvā nodiluma ātrumu par 30-50%, salīdzinot ar instrumentiem bez pārklājuma. TiCN (titāna karbonitrīds) nodrošina augstāku cietību un labāku veiktspēju lietojumos ar paaugstinātu siltuma veidošanos no ātrgaitas štancēšanas. AlCrN (alumīnija hroma nitrīds) nodrošina izcilu oksidācijas izturību un termisko stabilitāti visaugstākajiem ražošanas ātrumiem, saglabājot savas aizsargājošās īpašības temperatūrā, kurā TiN sāk noārdīties.
Pulvermetalurģijas (PM) instrumentu tēraudipiedāvā uzlabotu substrātu. To mikrostruktūrā ir mazas, vienmērīgi izkliedētas karbīda daļiņas, kas konsekventāk iztur abrazīvo nodilumu nekā parastie instrumentu tēraudi ar lielākiem, neregulāri sadalītiem karbīdiem. PM tēraudi kalpo arī kā labāki substrāti virsmu pārklājumiem, radot saliktu nodiluma sistēmu, kurā pārklājums iztur sākotnējo noberšanos un substrāts ir izturīgs pret degradāciju, ja pārklājums tiek lokāli bojāts.
Cietā karbīda perforatori un presformu ieliktņiir augstākās kvalitātes risinājums liela apjoma-elektrotērauda ražošanai. Volframa karbīda instrumenti nodrošina cietību virs 90 HRA, ievērojami pārspējot pat pārklātu instrumentu tēraudu nodilumizturībā. Kompromiss ir trauslums. Karbīda perforatoriem ir nepieciešama precīza izlīdzināšana, un tie nevar izturēt sānu slodzi, ko tērauda instrumenti absorbē bez plaisāšanas. Liela ātruma progresīvām presformām, kas darbojas miljoniem ciklu ar silīcija tēraudu, ieguldījumi karbīdā parasti atmaksājas, jo ir pagarināti intervāli starp asināšanu un samazinātu lūžņu daudzumu no klīrensa novirzes.
Atlase notiek pēc prioritārās secības, kas saistīta ar ražošanas apjomu un pakāpes smagumu:
- Optimizējiet sākotnējo klīrensu- sāciet ar pareizo klīrensu jūsu konkrētajai atzīmei. Perforators kalkulatorā var modelēt spēka prasības, bet klīrensa precizitāte iestatīšanas laikā nosaka, cik lielu novirzi veidne var izturēt, pirms kvalitāte pasliktinās pāri robežām.
- Izvēlieties piemērotu pārklājumu- saskaņojiet pārklājuma cietību un termisko stabilitāti ar ražošanas ātrumu un silīcija saturu. TiN mērena -apjoma M47 ražošanai. TiCN vai AlCrN liela{5}}apjoma M19 vai CRGO štancēšanai ar paaugstinātu ātrumu.
- Izveidojiet asināšanas grafiku, pamatojoties uz urbumu uzraudzību- noteiktos intervālos mērīt urbuma augstumu (ik pēc 50 000-100 000 gājieniem augstas silīcija kategorijas gadījumā). Kad urbums pārsniedz jūsu slieksni, nekavējoties asiniet, nevis gaidiet redzamu degradāciju vai izmēru noraidīšanu.
- Novērtējiet karbīda jaunināšanas kritērijus- ja asināšanas intervāli ir mazāki par 200 000 gājieniem vai pārklājuma kalpošanas laiks neierobežo praktiskos apkopes periodus, pārejiet uz karbīda instrumentiem stacijās, kur nodilums ir vissvarīgākais laminēšanas kvalitātei.
Burru mērīšanai šeit ir dubults uzdevums. Tas pārbauda detaļu kvalitāti tūlītējai produkcijas pieņemšanai, kā arī nodrošina instrumenta stāvokļa netiešu mērītāju un efektīvu klīrensu. Burbu augstuma tendenču diagramma, kas attēlota pret gājienu skaitu, atklāj jūsu konkrētās perforatoru{2}}materiālu kombinācijas nodiluma līkni. Kad slīpums kļūst stāvāks, norādot uz paātrinātu urbumu augšanu, jūs zināt, ka griešanas mala ir nodilusi pāri vietai, kur pārklājums ir neskarts un pamatmateriāls nodilst tieši pret silīcija tēraudu. Šis lēciena punkts norāda, kad ir nepieciešams asināt, lai nodrošinātu maksimālu stangas kalpošanas laiku, nevis jāgaida, līdz mala ir tik bojāta, ka pārslīpēšana noņem lieko materiālu.
Instrumenta nodiluma, efektīvā klīrensa novirzes un laminēšanas kvalitātes mijiedarbība rada dinamisku sistēmu, ko nevar pārvaldīt tikai ar statiskām specifikācijām. Jums ir nepieciešama klīrensa vērtība, kas darbojas presformas apkopes intervāla sākumā, un uzraudzības sistēma, kas paziņo, kad nodiluma dēļ efektīvais klīrenss ir pārsniedzis pieļaujamās robežas. Šo ierobežojumu noteikšana, dokumentēšana inženiertehniskajos rasējumos un pārbaude ražošanā savieno tehniskās zināšanas par attīrīšanas inženieriju ar praktisko realitāti, iegādājoties un darbinot precīzijas laminēšanas presformas.
Ražošanas atļaujas norādīšana un pareizā presformas partnera izvēle
Viena lieta ir zināt pareizo perforatoru, lai veiktu elektrisko tērauda štancēšanas attālumu. Iebūvēt šo klīrensu veidnē, pārbaudīt izmēģinājuma laikā un uzturēt ražošanas laikā ir pavisam kas cits. Plaisa starp inženierzinātņu zināšanām un ražošanas realitāti bieži vien ir saistīta ar to, kā tiek paziņotas, mērītas un ieviestas atstarpes prasības visā piegādes ķēdē starp laminēšanas ražotāju, presformu projektētāju un presformu būvētāju.
Daudzas klīrensa problēmas elektriskajā tērauda štancēšanas jomā rodas nevis presē, bet gan pirkuma pasūtījumā. Zīmējums, kurā ir norādīts "klīrenss atbilstoši standartam" vai atsauce uz vispārīgu caurumošanas tonnāžas kalkulatora izvadi, nesniedz veidnes izgatavotājam nekādus praktiskus norādījumus par materiālu, kam nepieciešama -klasei, stacijai-specifiska klīrensa inženierija. Praktiskais izaicinājums ir pārvērst visu, kas tika apspriests iepriekšējās sadaļās, dokumentācijā, ko precizitātes presēšanas veikals var konsekventi izpildīt.
Inženiertehnisko rasējumu un matricu pasūtījumu pielaides saziņa
Izdodot motora laminēšanas presformas pirkuma pasūtījumu, jūsu klīrensa specifikācijai ir jābūt pietiekami skaidrai, lai divi dažādi presformu veidotāji nodrošinātu vienādu funkcionālo rezultātu. Tas nozīmē, ka ir jāiet tālāk par vienu kopējo procentuālo daudzumu un jānosaka klīrenss atsevišķu staciju un funkciju veidu līmenī.
Efektīvā klīrensa dokumentācijā ir iekļauti vairāki elementi, kurus vairums vispārīgo presformu pasūtījumu neievēro:
Materiāla klase un stāvoklis.Norādiet precīzu elektrotērauda marku (M19, M6 utt.), piegādātāju, biezumu ar pielaidi un pārklājuma veidu. Dažādi pārklājumi efektīvajam sloksnes biezumam pievieno mikronus, kas ietekmē klīrensa aprēķinus. Klīrensu un slīdēšanas kalkulators, kas paredzēts elektriskiem lietojumiem, risina atstarpes citā kontekstā, taču princips ir līdzīgs: katram dimensijas mainīgajam ir vajadzīga skaidra definīcija, nevis pieņēmums.
Staciju-pa-staciju klīrensa mērķi.Tā vietā, lai vienu klīrensa vērtību visai matricai, norādiet mērķa procentuālo un absolūto vērtību katrai stacijas kategorijai: pilota caurumiem, rotora spraugām, statora spraugām, iztukšošanas OD un visām sekundārajām funkcijām. Iekļaujiet katrai pieņemamās pielaides joslu. Specifikācijas nolasījums "statora spraugas klīrenss: 4% katrā pusē +/-0,003 mm" dod veidnes izgatavotājam izmērāmu mērķi, nevis neskaidru vadlīniju.
Atsauces malas un atskaites punktu struktūra.Definējiet, kuras virsmas ir klīrensa atsauce. Tīrīšanas stacijai klīrensu mēra no matricas atveres līdz perforatoram. Bet kura dimensija tiek uzskatīta par nominālo: sitiens vai matrica? Daļai-par-perforatora dizainiem, salīdzinot ar daļu-uz-formu dizainiem, atbilde atšķiras. Norādiet, kuram komponentam ir daļas izmērs un kuram ir klīrensa nobīde.
Pieņemšanas kritēriji.Definējiet, ko standarta griešanas pielaides nozīmē jūsu konkrētajam lietojumam. Norādiet maksimālo pieļaujamo urbuma augstumu (parasti 0,02–0,04 mm elektrotērauda laminēšanai), minimālo slīpēšanas procentuālo daudzumu un visas malu kvalitātes prasības, kas ir saistītas ar jūsu pakārtotajām serdeņu zudumu specifikācijām. Šie izmērāmie rezultāti sniedz abām pusēm kopīgu panākumu definīciju.
Atlaides pārbaudes un kvalitātes kontroles metodes
Klīrensa norādīšana uz papīra ir bezjēdzīga bez pārbaudes metodēm, kas apstiprina, ka veidne faktiski nodrošina šīs vērtības praksē. Trīs primārās verifikācijas pieejas kalpo dažādiem presformas dzīves cikla posmiem.
Presformas komponentu optiskais mērījums.Pirms presforma kādreiz nonāk ražošanā, fizisko atstarpi starp perforatora un presformas ieliktņiem var izmērīt, izmantojot optiskos komparatorus, koordinātu mērīšanas iekārtas (CMM) vai redzes sistēmas. Šī izmēru pārbaude apstiprina, ka veidnes izgatavotājs trāpīja mērķa ģeometrijā. KāLamistacks dokumentācija par motora laminēšanas štancēšanu notes, CMM inspection is standard practice for verifying dimensions, flatness, and verticality of stamped components, and the same technology applies to verifying the die components themselves before assembly.
Testa griezumi ar urbuma mērījumu.Visuzticamākā klīrensa pārbaude ir funkcionāla: apzīmogojiet parauga daļas un izmēriet rezultātus. Burbu augstums, ko mēra ar optisko profilometru vai pat kalibrētu skalas indikatoru, norāda, vai efektīvais klīrenss nodrošina pieņemamu malu kvalitāti. KāKEYENCE tehniskā atsauce par urbuma mērīšanuskaidro, 3D optiskie profilētāji var tvert visu apzīmogotās malas virsmas topogrāfiju tikai vienā sekundē, identificējot augstākos izliekuma punktus un to atrašanās vietas bez pozicionēšanas kļūdām, kas traucē tradicionālo profilu izsekošanu. Tas padara urbumu mērīšanu praktisku kā ražošanas pārbaudes rīku, nevis tikai laboratorijas uzdevumu.
Šķērsgriezuma-metallogrāfiskā analīze.Kritiskiem lietojumiem, izgriežot apzīmogotu laminātu cauri malai un nopulējot šķērsgriezumu,{0}}atklājas pilns bīdes profils: apgāšanās dziļums, slīpējuma garums, lūzuma leņķis un urbuma veidošanās. Šī metode parāda faktisko lūzumu mehāniku darbā un apstiprina, vai jūsu klīrenss rada paredzamo slīpuma un lūzumu zonu līdzsvaru. Tas ir lēns un destruktīvs, padarot to par pārbaudes un apstiprināšanas rīku, nevis ražošanas pārbaudes metodi. Bet tas sniedz vispilnīgāko priekšstatu par klīrensa veiktspēju un tieši atklāj plastiskās deformācijas dziļumu, kas virza magnētisko mirušo zonu.
Jaunas elektriskās tērauda presformas praktiskā verifikācijas secība notiek pēc loģikas: optiskais mērījums būves laikā, lai apstiprinātu ģeometriju, testa griezumi izmēģinājuma laikā, lai apstiprinātu funkcionālo veiktspēju, un periodiska urbuma mērīšana ražošanas laikā, lai uzraudzītu nodiluma- izraisīto klīrensa novirzi. Katra metode uztver dažādus atteices režīmus dažādos dzīves cikla posmos.
Sadarbība ar Precision Die Builders elektrisko tērauda lietojumiem
Inženiertehniskā optimizācija ir līdzsvarots ilgs kalpošanas laiks, zems urbums, minimāls malu spriegums un augsta izmēru precizitāte vienā klīrensa specifikācijā. Taču, lai šo specifikāciju uzticami izpildītu miljoniem ražošanas gājienu, ir nepieciešamas štancēšanas iespējas, kas pārsniedz vispārējo štancēšanas kompetenci.
Elektrisko tērauda laminēšanas presformu pieprasījuma iespējas, kuru trūkst daudziem vispārējas nozīmes štancēšanas cehiem: zem-mikronu slīpēšanas precizitāte klīrensam-kritiskiem ieliktņiem, izpratne par to, kā silīcija saturs ietekmē nodiluma modeļus un apkopes intervālus, pieredze ar vairāku-attīrīšanas progresīvo presformu, pirms motoru laminēšanas sistēmas ir jāpārbauda montāžas kvalitātes sistēmas.
Preses partnera izvēle elektrotērauda darbiem ir atkarīga no demonstrētās spējas konkrētajā lietojuma jomā. Lūk, ko novērtēt:
- Precīzas štancēšanas veidņu pieredze motora statora un rotoru ražošanā - YICHENilustrē šo kritēriju, apkalpojot motoru, elektrisko -tēraudu un jaunu-enerģijas komponentu ražotājus ar precīzām štancēšanas veidnēm, kas īpaši izstrādātas silīcija tērauda prasībām. To koncentrēšanās uz statora un rotora progresīvām presformām nozīmē, ka vairāku -klīrensu, staciju-specifiskā arhitektūra ir iebūvēta viņu galvenajā ražošanas disciplīnā, nevis tiek uzskatīta par īpašu pieprasījumu.
- Pārbaudāma tolerances spēja- pieprasiet dokumentētus pierādījumus, ka veikals var saglabāt klīrensa vērtības +/-0,003 mm robežās visās progresīvās formas stacijās. Pieprasiet pārbaudes ziņojumu paraugus no salīdzināmiem elektrisko tērauda presformu projektiem.
- Materiālu{0}}īpašas zināšanas par instrumentiem- presformas izgatavotājam ir jāiesaka perforēšanas materiāli, pārklājumi un pārslīpēšanas intervāli, pamatojoties uz jūsu konkrēto elektrotērauda klasi, nevis piemērojot vispārīgas vadlīnijas. Veikals, kuram ir pieredze silīcija tērauda ražošanā, zina, ka M19 ar 3% silīcija nodilumu atšķiras no M47 ar 1,8%.
- Integrēta izmēģinājuma un apstiprināšanas iespēja- štancējumi, kas veic izmēģinājuma griezumus ar to pašu pakāpi un mērierīci, ko izmantosit ražošanā, pēc tam mēra urbuma augstumu un izmēru precizitāti atbilstoši jūsu specifikācijai, piegādā presformas, kas darbojas pirmajā instalēšanas reizē, nevis prasa nedēļu ilgas-spiešanas regulēšanu.
- Tehniskās apkopes dokumentācija un atbalsts- precision die partneris nodrošina asināšanas specifikācijas, klīrensa atjaunošanas procedūras un ieteicamos pārbaudes intervālus, kas pielāgoti jūsu ražošanas apjomam un materiāla abrazivitātei.
Izmaksu atšķirība starp vispārēju štancēšanas presformu un tādu, kas īpaši izstrādāta elektriskā tērauda klīrensa prasībām, ir ievērojama iegādes brīdī. Taču kopējo izmaksu aprēķinā ir iekļauti lūžņi, kas radušies nepareizas malu kvalitātes dēļ, sodi par kodola zudumu pārmērīgu mirušo zonu dēļ, saīsināts presformas kalpošanas laiks nepareizas instrumenta materiāla izvēles dēļ un inženierijas laiks, kas pavadīts tādu problēmu novēršanā, kuras pareizi norādīta veidne būtu novērsta. Ja ņem vērā elektromagnētisko veiktspēju, jo īpaši augstas -vērtības EV vilces motoros un augstākās kvalitātes transformatoru serdeņos, investīcijas precīzās veidnēs atmaksājas, pateicoties laminēšanai, kas faktiski nodrošina magnētisko veiktspēju, kādu paredz jūsu motora vai transformatora konstrukcija.
Elektrisko tēraudu štancēšanas tiesību noteikšana nav atsevišķs lēmums, ko pieņem kalkulators. Tā ir savstarpēji saistītu inženiertehnisko izvēļu ķēde: zināšanas par materiāliem, kas nosaka klīrensa izvēli, klīrensa vērtības tiek pārvērstas izpildāmās specifikācijās, specifikācijas, kas pārbaudītas, izmantojot funkcionālus mērījumus, un ražošanas kvalitāte, kas tiek uzturēta ar nodiluma uzraudzību un savlaicīgu apkopi. Katrs posms šajā ķēdē ir atkarīgs no iepriekšējā, un visa sistēma galu galā ir atkarīga no partnerības ar presformu veidotāju, kurš saprot, ka elektrotērauda štancēšana būtiski atšķiras no konstrukciju metālu štancēšanas.
Bieži uzdotie jautājumi par elektrisko tēraudu caurumošanu
1. Kāds ir ieteicamais štancēšanas attālums M19 elektrotēraudam?
M19 elektrotērauds, kas ir viena no visplašāk izmantotajām CRNGO kategorijām motoru laminēšanai, parasti vislabāk darbojas ar 5% līdz 7% klīrensu katrā materiāla biezuma pusē. Šī diapazona silīcija saturs ir aptuveni 3%, tāpēc tas ir trauslāks nekā vieglais tērauds, bet mazāk trausls nekā augstākas -silīcija CRGO kategorijas. Precīza vērtība šajā diapazonā ir atkarīga no laminēšanas biezuma, elementu ģeometrijas un tā, vai par prioritāti piešķirat minimālu urbuma augstumu vai samazinātu malu spriegumu. Statora slota funkcijām, kur izmēru precizitāte ir kritiska, virzieties uz apakšējo galu. Rotora slota elementiem, kas saņem spieduma-lējumu, augšējais gals nodrošina ilgāku instrumenta kalpošanas laiku un pieņemamu malu kvalitāti.
2. Kā perforators līdz vītnei ietekmē motora serdes zudumus elektrotērauda laminācijās?
Klīrenss tieši ietekmē kodola zudumus, izmantojot divus mehānismus. Pirmkārt, plastiskā deformācija katrā griezuma malā rada magnētiski bojātu zonu, kur caurlaidība var samazināties līdz pat 94%, liekot apkārtējam materiālam pārvadāt lielāku plūsmu pie lielāka piesātinājuma un palielinot histerēzes zudumus. Pētījumi liecina, ka šis efekts var gandrīz dubultot galvenos zudumus skartajā zonā. Otrkārt, pārmērīgs klīrenss palielina urbuma augstumu, kas pasliktina sakraušanas koeficientu un samazina aktīvā magnētiskā materiāla daudzumu uz serdeņa garuma vienību. Pētījumi liecina, ka, optimizējot tukšuma klīrensu, var atgūt aptuveni 6% magnētisko zudumu, padarot to par vienu no izmaksu ziņā efektīvākajiem efektivitātes uzlabojumiem, kas pieejami, nemainot materiālus vai motora konstrukciju.
3. Kāpēc plānam-elektrotehniskajam tēraudam ir nepieciešami atšķirīgi klīrensa apsvērumi nekā standarta biezumam?
Kad laminēšanas biezums nokrītas zem 0,3 mm, standarta procentuālā klīrensa formula rada absolūtās vērtības viena -cipara mikronu teritorijā. Piemēram, 5% klīrenss uz 0,15 mm materiāla ir tikai 7,5 mikroni katrā pusē. Šajā mērogā normāli ražošanas mainīgie lielumi, piemēram, instrumentu novirze, termiskā izplešanās, presēšanas izlīdzināšana un pārslīpēšanas konsistence, katrs rada 1–2 mikronus nenoteiktības, kopā patērējot lielāko daļu pielaides budžeta. 3 mikronu kļūda uz 0,15 mm nobīdi efektīvo atstarpi no 5% uz 7%, iespējams, pilnībā pārsniedzot pieļaujamo logu. Tas prasa izcilu presformu izgatavošanas precizitāti un padara veidņu izgatavotāja spējas tikpat svarīgas kā pašas klīrensa specifikācijas.
4. Kāda ir atšķirība starp CRGO un CRNGO atļaujas prasībām?
Transformatoru serdeņos izmantotajam CRGO (orientētam{0}}graudu) tēraudam ir nepieciešams stingrāks klīrenss, parasti no 3% līdz 5% katrā pusē, jo to izlīdzinātā kristāla struktūra ir ārkārtīgi jutīga pret malu spriegumu, kas izjauc rūpīgi izstrādātus magnētisko domēnu modeļus. Plaisas CRGO mēdz sekot preferenciālām plaknēm gar graudu robežām, padarot lūzumu uzvedību mazāk paredzamu pie plašākiem atstatumiem. CRNGO (nav-graudains-orientēts) tērauds, ko izmanto motoru laminēšanai, pieļauj plašāku logu no 5% līdz 8% uz katru pusi, jo to nejaušais graudu sadalījums visos virzienos saplīst vienmērīgāk. Izotropā struktūra nozīmē, ka griešanas virziens attiecībā pret graudu izlīdzināšanu nerada bažas, sniedzot presformu dizaineriem lielāku elastību klīrensa izvēlē.
5. Kā elektrotērauda ražošanas laikā pārraugāt perforatora un štancēšanas klīrensa novirzi?
Burbu augstuma mērīšana ir vispraktiskākā netiešā metode instrumenta nodiluma izraisītā klīrensa novirzes izsekošanai. Tā kā perforatora un presformas malas nolietojas no silīcija tērauda abrazīvām īpašībām, efektīvais klīrenss pakāpeniski palielinās, izraisot proporcionālu urbuma augstuma pieaugumu. Izliekumu tendenču diagrammas izveidošana, kas attēlota pret sitienu skaitu, atklāj jūsu īpašo nodiluma līkni. Kad slīpums kļūst stāvāks, tas norāda, ka aizsargpārklājumi ir nolietojušies un pamatmateriāls tieši noārdās. Augstas -silīcija kategorijas, piemēram, M19, mērīšana ik pēc 50 000 līdz 100 000 sitienu noķer dreifēšanu, pirms tas apdraud laminēšanas kvalitāti. Šķērsgriezuma metalogrāfiskā analīze izmēģinājuma laikā nosaka lūzuma pamatprofilu, savukārt optiskie profilētāji nodrošina ātru ražošanas-grīdas verifikāciju.


