


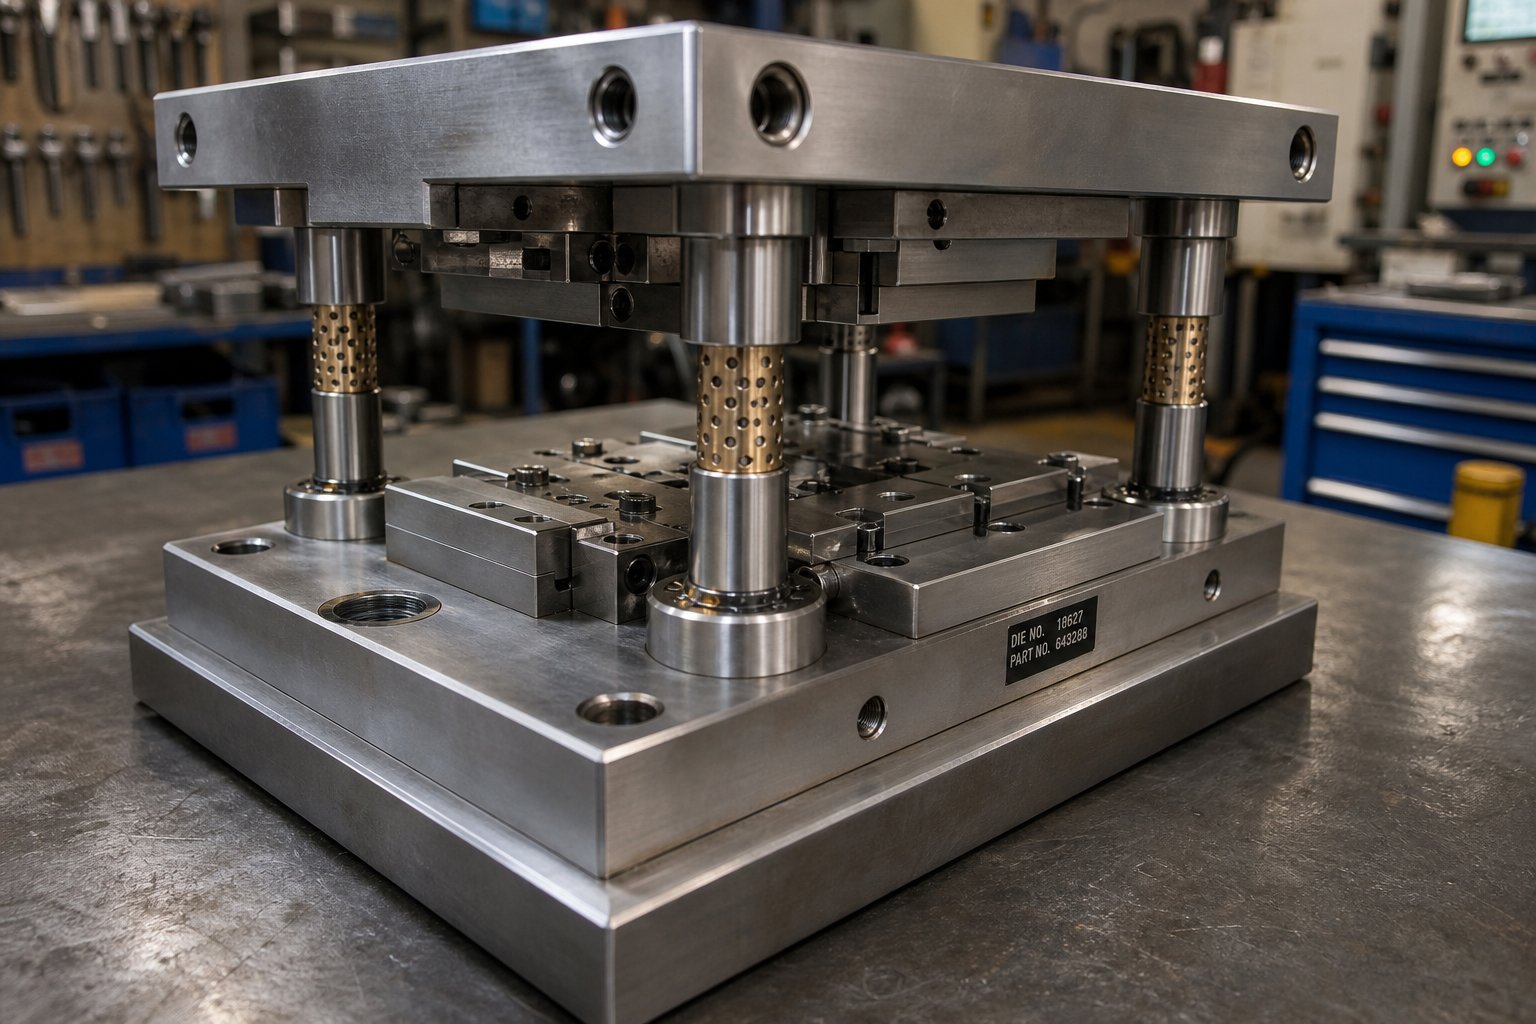
Kas ir štancēšanas matricu komplekts un kāpēc tas ir svarīgi
Kad štancēšanas prese darbojas simtiem reižu minūtē, kas nodrošina jūsu instrumenta augšējo un apakšējo daļu perfektā līdzībā? Nevis pati presformas ģeometrija. Nevis preses auns. Tas ir štancēšanas veidņu komplekts - strukturālais ietvars, kas atbild par katra gājiena vadīšanu ar atkārtojamu precizitāti miljoniem ciklu.
Štancēšanas presformu komplekts ir augšējo un apakšējo presformu, vadotņu stabu un vadotņu bukses, kas notur abas štancēšanas presformas puses precīzā izlīdzinājumā visā presēšanas gājienā. Tas negriež un neveido materiālu -, tas nodrošina, ka komponenti, kas to dara, tiek novietoti precīzi katru reizi.
Padomājiet par to šādi: matricu komplekts ir skelets, bet griešanas vai formēšanas detaļas ir muskuļi. Bez stingra,-labi izlīdzināta skeleta pat ar asākajiem sitieniem un presformām veidojas neviendabīgas daļas.
Ko patiesībā dara štancēšanas matricu komplekts
Zīmogu matricu komplektskalpo vienam pamatmērķim -, saglabājot izlīdzinājumu starp perforatoru (augšējo pusi) un matricas bloku (apakšējo pusi), iedarbojoties ar milzīgu spēku. Augšējie un apakšējie presēšanas apavi vienmērīgi sadala presēšanas slodzi, novēršot lokālu novirzi. Vadotnes un bukses ierobežo sānu kustību, tāpēc griešanas malas saskaras ar atstarpēm, kuras bieži mēra collas desmitdaļās. Šī vadības sistēma ļauj štancēšanas veidnēm ražot identiskas detaļas neatkarīgi no tā, vai braucat desmitajā ciklā vai nobraucat desmit miljonus.
Preču komplekti arī absorbē un novirza sānu vilci, kas rodas formēšanas darbību laikā. Bez šī strukturālā mugurkaula nelīdzsvaroti spēki paātrinātu nodilumu, pasliktinātu detaļu pielaides un galu galā sabojātu pašu presi.
Die Set vs Die Block - Key Distinction
Šeit bieži rodas apjukums. Formu komponentu komplektā ietilpst apavi, stabi un bukses - izlīdzināšanas infrastruktūra. Turpretim veidņu blokos atrodas faktiskās griešanas malas, veidojošie profili un caurduršanas ģeometrija. Jūs varat nomainīt dažādus presformu blokus pret vienu un to pašu matricu komplektu, ja nospiedums sakrīt, tieši tāpēc standartizētie presformu komplekti samazina instrumentu izmaksas visās produktu grupās.
Šai atšķirībai ir nozīme, jo nepietiekama veiktspēja bieži rodas komplektācijā, nevis pašā veidnē. Nodilušas bukses, maza izmēra apavi vai nepareiza statņa konfigurācija pasliktinās detaļu kvalitāti neatkarīgi no tā, cik precīzi ir noslīpēta jūsu griešanas ģeometrija. Konfigurācijas izvēles - pēc izkārtojuma, gultņa veida, apavu materiāla un izmēru izmēriem - tieši nosaka izlīdzināšanas precizitāti, sasniedzamo instrumenta kalpošanas laiku un savietojamību ar jūsu preses aprīkojumu. Katrs no šiem mainīgajiem ir saistīts ar ražošanas apjomu, padarot agrīnus lēmumus par jūsu presformas arhitektūru par vienu no augstākajām{5}}sviras iespējām jebkurā štancēšanas programmā.
Galvenās sastāvdaļas katrā matricu komplektā
Katruštancēšanas formas sastāvdaļaspēlē īpašu inženiertehnisko lomu, lai jūsu instrumenti darbotos un jūsu detaļas būtu precīzas. Tomēr lielākajā daļā atsauču vienkārši ir uzskaitītas daļas, nepaskaidrojot, kāpēc tās ir svarīgas zem slodzes. Kad saprotat, ko katrs elements dara - un kas notiek, ja tas neizdodas -, varat izsekot kvalitātes problēmām līdz to pamatcēloņiem, nevis meklēt simptomus.
Apavu augšējais un apakšējais skaidrojums
Preses apavi ir visa presformas komplekta pamats. Augšējā kurpe (saukta arī par perforatora turētāju) satur griešanas un formēšanas elementus, kas pārvietojas kopā ar presēšanas cilindru. Apakšējā kurpe (veidnes turētājs) ir piestiprināta pie presēšanas balsta un atbalsta presformas plāksni, pogas un jebkuru formēšanas ģeometriju, kas uzstādīta zem sloksnes.
Iedomājieties, ka piespiežat plaukstu pret galdu -, spēks vienmērīgi izkliedējas pa jūsu roku. Die kurpes darbojas tāpat. Tie sadala koncentrētu preses tonnāžu plašā nospiedumā, tāpēc nevienai veidnes zonai nav destruktīvas lokalizētas novirzes. Apavu biezums ir konstruēts attiecībā pret paredzamo tonnāžu: pārāk plāns, un apavu -vidēji gājiens saliecas, mainot atstarpes starp štancēšanas perforatoriem un to savienošanas pogām. Šī elastība var būt tikai dažas tūkstošdaļas collas, taču miljoniem ciklu laikā tas paātrina malu nodilumu un rada apzīmogotās daļas.
Lielākā daļa die apavu tiek apstrādāti no tērauda plāksnes vai čuguna, pēc tam slīpēti plakani un paralēli. Plakanums un paralēlisms ir kritiski svarīgi - jebkura novirze tieši nozīmē izlīdzināšanas kļūdu starp jūsu instrumenta augšējo un apakšējo pusi.
Vadības stabi, bukses un izlīdzināšanas sistēmas
Vadības stabi ir precīzi{0}}slīpēti, rūdīta tērauda cilindri, kas saspiesti vai saspiesti vienā štancēšanas vietā. Tie slīd cauri atbilstošām vadotnes buksēm, kas uzstādītas pretējā kurpē, ierobežojot sānu kustību līdz pielaidēm.0,0001 collasŠis ir mehānisms, kas nodrošina jūsu sitienu-lai-izgrieztu konsekventu gājienu pēc sitiena.
Ir divi galvenie bukses stili. Berzes buksēs (slīdgultņos) tiek izmantotas bronzas vai alumīnija -bronzas uzmavas, kuras dažkārt eļļošanai ir iestrādātas ar grafīta aizbāžņiem. Lodīšu gultņu bukses atrodas uz sprostu lodīšu gultņiem, nodrošinot gandrīz-nulles atstarpi un vieglāku veidņu atdalīšanu. Izvēle starp tām ietekmē precizitātes iespējas, apkopes intervālus un to, cik labi komplekts apstrādā sānu vilci - tēma, kas sīkāk aplūkota vēlāk šajā rakstā.
Svarīgs ir arī staba diametrs un garums. Neliela izmēra stabi sānu slodzes ietekmē novirzās, savukārt pārāk īsi stabi ļauj lodīšu sprostam iziet no bukses gājiena laikā, sabojājot gultņus un laika gaitā pasliktinot izlīdzināšanas precizitāti.
Palīgkomponenti, kas pabeidz montāžu
Papildus apaviem un vadotņu sistēmām vairākas atbalsta sastāvdaļas satur presformas komplektu un aizsargā to no bojājumiem:
- Pamatnes plāksnes- rūdīta tērauda plāksnes, kas novietotas aiz perforatoriem un pogām, lai novērstu perforatoru galviņu iegulšanu mīkstākā apavu materiālā atkārtotas trieciena rezultātā.
- Papēžu bloki- tērauda bloki, kas pieskrūvēti pie augšējiem un apakšējiem apaviem ar rūdītām nodiluma plāksnēm, kas absorbē sānu vilci. Tie novērš sānu nobīdi, ja griešanas vai formēšanas spēki nav līdzsvaroti.
- Dībeļu tapas- precizitātes-slīpētas tapas, kas nosaka veidņu sekcijas, fiksatorus un blokus precīzā vietā uz kurpes. Skrūves notur detaļas; dībeļi notur tos vietā.
- Die atsperes- augsta spēka-spiedes atsperes (mehāniskā spole vai slāpekļa gāze), kas instrumentā nodrošina atdalīšanas spēku, spilvena spiedienu vai izciļņa atgriešanās spēku.
- Kāta vai skavu sloti- mehāniskā saskarne, kas nostiprina augšējo apavu pie presēšanas cilindra. Mazākiem presformiem izmanto kātu, kas iespiests apavu centrā; lielākas veidnes balstās uz skavu spraugām, kas apstrādātas gar apavu malām.
Katra palīgdetaļa ir potenciāls atteices punkts. Ieplaisājusi pamatnes plāksne ļauj apavos iedurt sēņu galvu. Nolietots papēžu bloks nodrošina progresīvu sānu novirzi. Salauzts dībelis ļauj stangas daļai nobīdīties tieši tik daudz, lai atbrīvotos no jūsu tukšuma.
| Komponents | Funkcija | Tipisks materiāls | Neveiksmes indikators |
|---|---|---|---|
| Apavu augšējā daļa | Pārnēsā štancēšanas{0}sānu instrumentus; sadala aunu spēku | Tērauda plāksne vai čuguns | Virsmas nobriešana, paralēlisma zudums |
| Lower Die Shoe | Atbalsta die{0}}sānu instrumentus; stiprinās, lai stiprinātu | Tērauda plāksne vai čuguns | Lokalizēta deformācija zem pogām |
| Ceļveža ziņas | Ierobežo sānu kustību starp apaviem | Korpusa-rūdīts vai caur-rūdīts instrumentu tērauds | Redzamās nodiluma līnijas, izmērāms diametra zudums |
| Vadošās bukses | Saņem ceļvežus; saglabā izlīdzināšanas toleranci | Bronza, alumīnija{0}}bronza vai tērauds (lodīšu gultņu tips) | Palielināts klīrenss, punktu atzīmes |
| Pamatnes plāksnes | Novērš perforatoru galviņu iegulšanu apavos | Rūdīts instrumentu tērauds | Plaisāšanas, iedobumu vai sēņošanas pēdas |
| Papēžu bloki | Absorbē sānu vilci no nelīdzsvarotiem spēkiem | Tērauds ar rūdītām nodiluma plāksnēm | Nodiluma plāksne, redzama klīrensa sprauga |
| Dībeļu tapas | Precīzi nosaka apavu veidņu daļas | Rūdīts leģēts tērauds | Nobīde, vaļīgums urbumā |
| Die Springs | Nodrošina noņemšanu, spilventiņu vai atgriešanas spēku | Hrom-vanādija tērauds (mehāniskais) vai slāpekļa gāze | Augstuma zudums, kas pārsniedz 5%, plaisāšana |
| Kāta/skavas sloti | Nostiprina augšējo apavu, lai nospiestu cilindru | Neatņemama apavu sastāvdaļa (tērauds) | Rievojumu pagarinājums, kāta vaļīgums |
Šajā tabulā pamanīsit modeli: katrs kļūmes indikators norāda uz to pašu iznākumu - izlīdzinājuma zudums. Tas ir tāpēc, ka katra štancēšanas formas sastāvdaļa pastāv, lai uzturētu telpiskās attiecības starp veidnes augšējo un apakšējo pusi. Kad kāds atsevišķs elements pasliktinās, vadības sistēma to kompensē, līdz tas nevar, un kvalitāte klusi mainās, līdz kāds pamana sliktas daļas lejup pa straumi.
Tātad patiesais jautājums ir ne tikai par to, kas atrodas jūsu matricu komplektā -, bet arī par to, kā jūs izkārtojat šīs sastāvdaļas. Ziņu izvietojums, skaitīšana un konfigurācija nosaka, kā stingrība un pieejamība ir savstarpēji pretrunā, un pareizais izkārtojums ir pilnībā atkarīgs no darbības, kas jāveic jūsu rīkam.
Die Set konfigurācijas veidi un kad katru izmantot
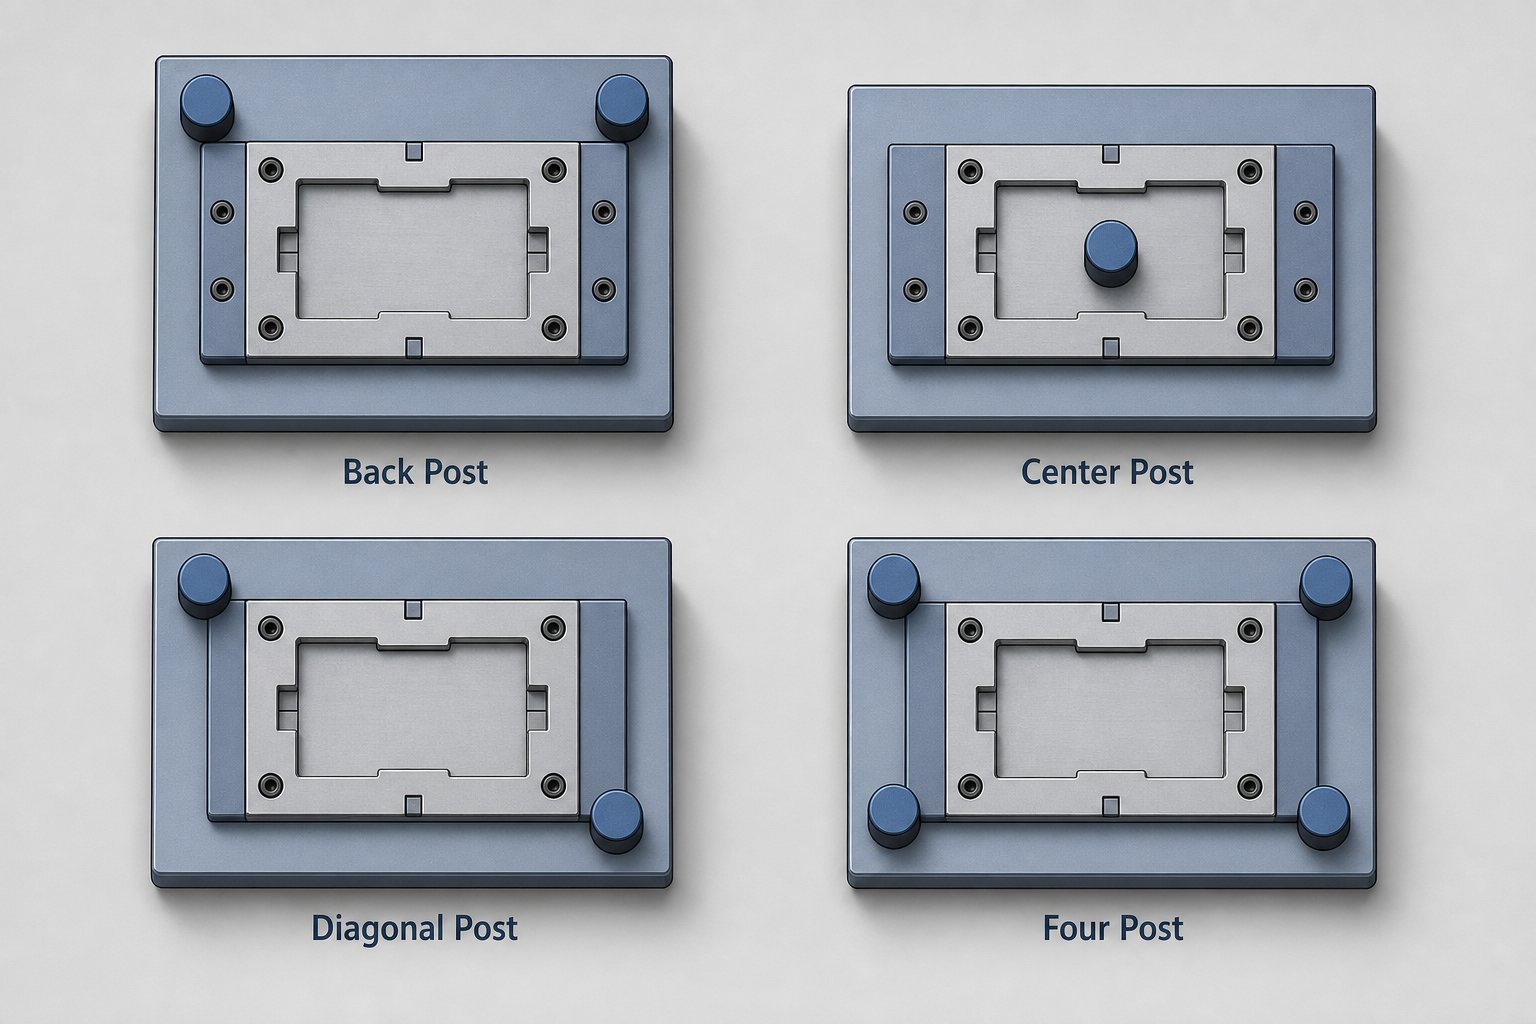
Ziņas izvietošana nav pārdomāta -, tas ir dizaina lēmums, kas bloķē kompromisu starp stingrību, izlīdzināšanas precizitāti un fizisku piekļuvi formas laukumam. Četras standarta konfigurācijas aptver lielāko daļu presēšanas presformu komplektu lietojumu, tomēr lielākā daļa inženieru manto izkārtojumu, nevis to izvēlas apzināti. Nepareizas konfigurācijas izvēle savai darbībai rada izlīdzināšanas problēmas, kuras neatrisinās nekāda starpliku vai bukses nomaiņa.
Back Post un Center Post konfigurācijas
Aizmugures stabu komplekti novieto abus vadotnes gar matricu apavu aizmugurējo malu, atstājot priekšpusi un sānus pilnībā atvērtus. Šis ir visizplatītākais progresīvo un -padeves veidņu izkārtojums, jo atvērtā priekšpuse nodrošina netraucētu sloksnes padevi, lūžņu izņemšanu un operatora redzamību. Ja izmantojat štancēšanas presformas komplektu, kas paredzēts noblīvēšanai vai caurduršanai ar spirālveida-padevi, aizmugures statnis gandrīz vienmēr ir sākuma punkts.
Kompromiss? Divi stabi aizmugurē rada asimetriskas vadības nosacījumu. Liela griešanas spēka ietekmē matricas kurpes priekšpuse nav atbalstīta un ir vairāk pakļauta deformācijai -, jo īpaši uz platākām presformām, kur attālums starp statņa viduslīniju un darba zonu ir liels. Šauriem, -ātruma progresīvajiem instrumentiem tas reti ir svarīgi, bet platām veidnēm ar smagām formēšanas stacijām tuvu priekšējai malai, aizmugurējie stabu komplekti var nodrošināt pietiekamu apavu sasvēršanu, lai pārvietotu perforatoru-uz-matricu izlīdzināšanu.
Centra statņu komplekti to atrisina, novietojot divus vadotnes stabus pretējās pusēs - centrā pa kreisi un pa labi -, lai darba zona atrastos starp tām ar līdzsvarotu atbalstu. Šī ģeometrija vienmērīgi sadala sānu spēkus, padarot centrālo zīmogu zīmogu par labāku izvēli simetriskām nospiešanas darbībām, kur sānu vilces slodzes ir vienādas visos virzienos. Negatīvā puse ir samazināta pieejamība no abām pusēm, kas sarežģī sloksnes padevi un apgrūtina manuālu detaļu iekraušanu.
Diagonālās un četru stabu konfigurācijas
Diagonālās staba komplekti novieto abus stabiņus pa diagonāli pretējos stūros - parasti aizmugurē-pa kreisi un priekšpusē-pa labi. Tādējādi tiek atvērtas divas blakus esošās malas, lai piekļūtu, padarot tās labi-piemērotas darbībām, kurās detaļas vai sagataves tiek ielādētas ar roku-no priekšpuses vai sāniem. Jūs atradīsit diagonāļu kopas sekundārajās operācijās, piemēram, izcirtņošanā vai formēšanā, kur automatizācija nav attaisnojama un ir svarīga operatora sasniedzamība.
Četri stabu komplekti katrā matricas kurpes stūrī novieto virzošo stabu. Tas nodrošina maksimālu deformācijas pretestību un vienmērīgāko vadību visā apavu virsmā. Kad tonnāža paceļas hidrauliskās presēšanas presformas komplekta teritorijā - dziļa ievilkšana, spēcīga kalšana vai liela-spēka veidošana -, četru stabu konfigurācijas novērš apavu apgāšanos un lokālu izliekšanos, kam nevar pretoties divi-stabu izkārtojumi. Kompromiss ir acīmredzams: piekļuve ir ierobežota no visām četrām pusēm, tāpēc sloksnes padevei ir nepieciešamas spraugas, kas tiek apstrādātas cauri apaviem, un veidņu apkope prasa lielāku nojaukšanas piepūli.
Kā pielāgot konfigurāciju jūsu darbībai
Pareizā izkārtojuma izvēle ir saistīta ar trim jautājumiem: cik daudz stingrības prasa jūsu process? Kur materiāls ieiet un iziet no formas? Un kā operatori un automatizācija mijiedarbosies ar rīku ražošanas laikā?
Standarta matricā ātrdarbīgai progresīvai štancēšanai gandrīz vienmēr tiek izmantots aizmugures staba izkārtojums, jo piekļuve plūsmai pārspēj papildu stabu nelielo stingrību. Un otrādi, smagai formēšanai, kas darbojas hidrauliskajā presē, ir nepieciešami četri stabi, jo novirzes kontrole ir galvenā problēma un piekļuve sloksnei nav svarīga. Diagonālās un centrālās stabu konfigurācijas kalpo vidusceļa - mērenas tonnāžas operācijām, kur piekļuves prasības izslēdz galējības.
| Konfigurācija | Stingrība | Pieejamība | Labākā lietojumprogramma | Relatīvās izmaksas |
|---|---|---|---|---|
| Aizmugurējais statnis (2 stabi, aizmugurē) | Mērens | Lieliska - atvērta priekšpuse un sāni | Progresīvās formas, sloksnes -barošana un caurduršana | Zems |
| Centra stabs (2 stabi, sāni) | Vidēji-Augsti | Ierobežots - ierobežots no abām pusēm | Simetriska griešana, līdzsvarota griešana | Zems |
| Diagonālais stabs (2 stabi, pretējos stūros) | Mērens | Labi - divas blakus esošās malas atvērtas | Manuāla-ielādēt sekundārās darbības, iecirtums | Zems |
| Četri stabi (4 stabi, visi stūri) | Maksimums | Ierobežots - visas puses daļēji bloķētas | Smaga formēšana, dziļa vilkšana, lielas tonnāžas kalšana | Augstāks |
Ņemiet vērā, ka presēšanas veidņu komplekti, kuru svars ir mazāks par aptuveni 100 tonnām, reti attaisno četras-posteņu konfigurācijas -, papildu izmaksas un samazināto pieejamību nekompensē ievērojams stingrības pieaugums pie mazākas tonnāžas. Taču, tiklīdz formēšanas spēki rada ievērojamu sānu vilci vai jūsu apavu attālums pārsniedz to, ko var stabilizēt divi stabi, paaugstinot līdz četriem stabiem, tiek novērsta novirze{4}}izvirzītā izlīdzinājuma novirze, kas ražošanas cikla laikā klusi pasliktina detaļu kvalitāti.
Konfigurācija nosaka robežas tam, ko jūsu vadības sistēma var apstrādāt. Bet jebkurā konfigurācijā gultņu sistēmas tips - lodīšu gultnis vai slīdgultnis - nosaka, cik precīzi stabi un bukses saglabā izlīdzinājumu slodzes apstākļos un cik piedodams komplekts ir, ja apstākļi nav ideāli.
Lodīšu gultņu un slīdgultņu vadotņu sistēmas
Jūsu ziņas konfigurācija nosaka strukturālo ietvaru. Taču gultņu sistēma šajos stabos un buksēs nosaka, cik precīzi šī karkasa faktiski darbojas zem slodzes - un cik ātri tā novērš nolaidību. Divas gultņu filozofijas dominē štancēšanas instrumentos: lodīšu gultnis (ritošais elements) un slīdgultnis (berze). Abi ražo izcilas detaļas. Abiem neizdodas atšķirīgi. Izvēle starp tiem nav saistīta ar to, kurš ir "labāks" -, bet gan par to, kura atbilst jūsu darbības reālajiem apstākļiem.
Lodīšu gultņu vadotņu sistēmas un precizitātes priekšrocības
Lodīšu gultņu vadotņu sistēmās tiek izmantoti sprostu lodīšu gultņi, kas atrodas starp vadotnes staba ārējo diametru un bukses iekšējo diametru. Šīs sastāvdaļas darbojas aiepriekš ielādēts stāvoklis- ritošā presēta ar negatīvu klīrensu, kas bieži vien ir 0,0001 līdz 0,0021 collas atkarībā no ražotāja un statņa diametra. Šis gandrīz-nulles atstarpe nodrošina līdzināšanas precizitāti, ko pieprasa stingra-pielaide štancēšanai.
Iedomājieties atšķirību starp atvilktnes bīdīšanu pa koka sliedēm un ripināšanu uz lodīšu gultņiem. Ripošanas darbība novērš slīdēšanu, samazina karstuma uzkrāšanos nepārtrauktas riteņbraukšanas laikā un saglabā konsekventu virzienu ar ātrumu, kas pārsniedz 200 gājienus minūtē. Precīzām štancēšanas un štancēšanas operācijām - ātrgaitas-apstrāde ar perforatoru-līdz-atstarpēm, ko mēra desmitdaļās -, lodīšu gultņu vadība nopelna savu izcilību.
Nozveja? Lodīšu gultņu sistēmām ir nepieciešama disciplīna. Tie nepanes piesārņojumu, rupju apiešanos vai nekonsekventu eļļošanu. Atsevišķa nepareiza padeve, kas noslogo-matricu, var izslīdēt sacīkšu ceļus, radot iespiedumus, kas rada "necaurlaidīgu" gājienu un pakāpenisku izlīdzināšanas novirzi. Saspiests gaiss, kas bezrūpīgi tiek izpūsts ap vadotnes sistēmu, iedzen smiltis ripošanas trajektorijā, kur tie tiek velmēti, nevis iestrādāti -, paātrinot bojājumus, nevis absorbējot tos. Šīs kļūmes bieži tiek maskētas kā perforatora nodiluma vai klīrensa problēmas, nosūtot instrumentu telpas uz traucējošiem traucējummeklēšanas apkārtceļiem.
Rafinēta minerāleļļa ar ekstrēma{0}}spiediena piedevām ir ieteicamā smērviela, - nekad neeļļot, kas aiztur piesārņotājus negatīvā-klīrensā un kavē pareizu gultņu rotāciju.
Slīdgultņu sistēmas un to izturības priekšrocības
Slīdgultņu komplekti aizstāj rites elementus ar bronzas, ar eļļu{0}}piesūcinātām bronzas vai tērauda-balstām bukses, kas atbalsta virzošo stabu, izmantojot eļļotu bīdāmo saskarni. Starp statni un buksi ir izmērāms attālums -, parasti no dažām desmitdaļām līdz pilnai tūkstošdaļai -, kas nozīmē mazāku precizitāti nekā lodīšu gultņu sistēmām, bet ievērojami lielāku piedošanu.
Kur tai piedošanai nozīme? Ne visur apstākļi ir ideāli. Slīdgultņi pacieš piesārņojumu, jo daļiņas iekļūst mīkstākā bukses materiālā, nevis izplūst cauri saskares zonai. Tie iztur sānu vilces un trieciena slodzes bez katastrofāliem sacīkšu ceļa bojājumiem, kas beidz lodīšu gultņu sistēmas lietderīgās lietošanas laiku. Viņi izdzīvo rupjo apiešanos, kas notiek, mainot matricas uz aizņemtas preses grīdas. Un tie turpina strādāt ar eļļošanas pārtraukumiem, kas varētu sagrābt ripojošo -elementu komplektu.
Lietojot presformas un instrumentus, kas saistītas ar intensīvu -centra formēšanu, izciļņu darbību vai vidēm ar gaisā esošām smiltīm un nekonsekventām apkopes rutīnām, slīdgultņi sabojājas daudz paredzamāk. Ja tie nolietojas, simptoms ir pakāpeniska klīrensa palielināšanās -, kas ir izmērāma, izsekojama un koriģējama, pirms kvalitāte pasliktinās. Šī paredzamība vien padara tos par vēlamo izvēli daudzām precīzām presformām formēšanas un vilkšanas operācijās, kur sānu vilce ir nemainīga realitāte.
Izmaksu tirdzniecība ir vienkārša: slīdgultņu komplektu iegāde un nomaiņa ir lētāka, taču nodilušiem vadotnes stabiem var veidoties skrāpējumi vai konuss, kas prasa rūpīgāku korekciju nekā vienkārši bukses nomaiņa.
Kad hibrīda konfigurācijām ir jēga
Dažas darbarīku formas lietojumprogrammas neietilpst vienā kategorijā. Progresīvai matricai var būt nepieciešama stingra izlīdzināšana padeves virzienā (kur vislielākā nozīme ir sitienam-uz-pilota reģistrācijai), taču tai ir ievērojama sānu vilce, kas ir perpendikulāra padevei no formēšanas stacijām. Hibrīdās konfigurācijas to risina, palaižot lodīšu gultņu vadību pa kritisko asi un slīdgultņus uz vilces-noslogotās ass -, kas fiksē precizitāti, kur tā ir svarīga, vienlaikus novēršot ļaunprātīgu izmantošanu, ja tā ir neizbēgama.
| Kritēriji | Lodīšu gultņu vadības sistēma | Slīdgultņu vadotnes sistēma |
|---|---|---|
| Izlīdzināšanas precizitāte | Gandrīz -nulles klīrenss (0,0001–0,0021 collas iepriekšēja ielāde) | Izmērāmais klīrenss (parasti 0,0005–0,001 collas) |
| Kravnesība | Mērens - koncentrējas uz atsevišķiem bumbas elementiem | Augsts - sadalīts visā bukses kontakta zonā |
| Apkopes vajadzības | Bieža eļļošana ar minerāleļļu; tīra vide ir kritiska | Periodiska eļļošana; panes garākus intervālus |
| Vides tolerance | Zems - piesārņojums izraisa paātrinātus bojājumus | Augsts - daļiņu daudzums iegulst, nevis ciklu |
| Triecienslodzes izturība | Slikta - brineling no trieciena notikumiem | Labs - pakāpeniski deformējas bez katastrofālas kļūmes |
| Maksa (pirkums) | Augstākas - precizitātes rites elementi un būri | Apakšējā - vienkāršāka bukses konstrukcija |
| Ideāli pielietojumi | Liela -ātruma izgriešana/caurduršana, stingras pielaides, īpaši skrējēji | Smagas formēšanas, izciļņu formas, liela sānu vilce, netīra vide |
Jūsu atlasītā vadības sistēma nosaka, ko jūsu štancēšanas presformu komplekts var izturēt -, taču tā nedarbojas atsevišķi. Īstā veiktspējas pārbaude notiek, ja konfigurāciju un gultņa tipu pieskaņojat konkrētajai štancēšanas darbībai, kas jāveic jūsu instrumentam. Iztukšošanās, caurduršana, formēšana un zīmēšana katrā izvirza būtiski atšķirīgas prasības attiecībā uz presformas komplekta stingrību un izlīdzināšanas precizitāti.
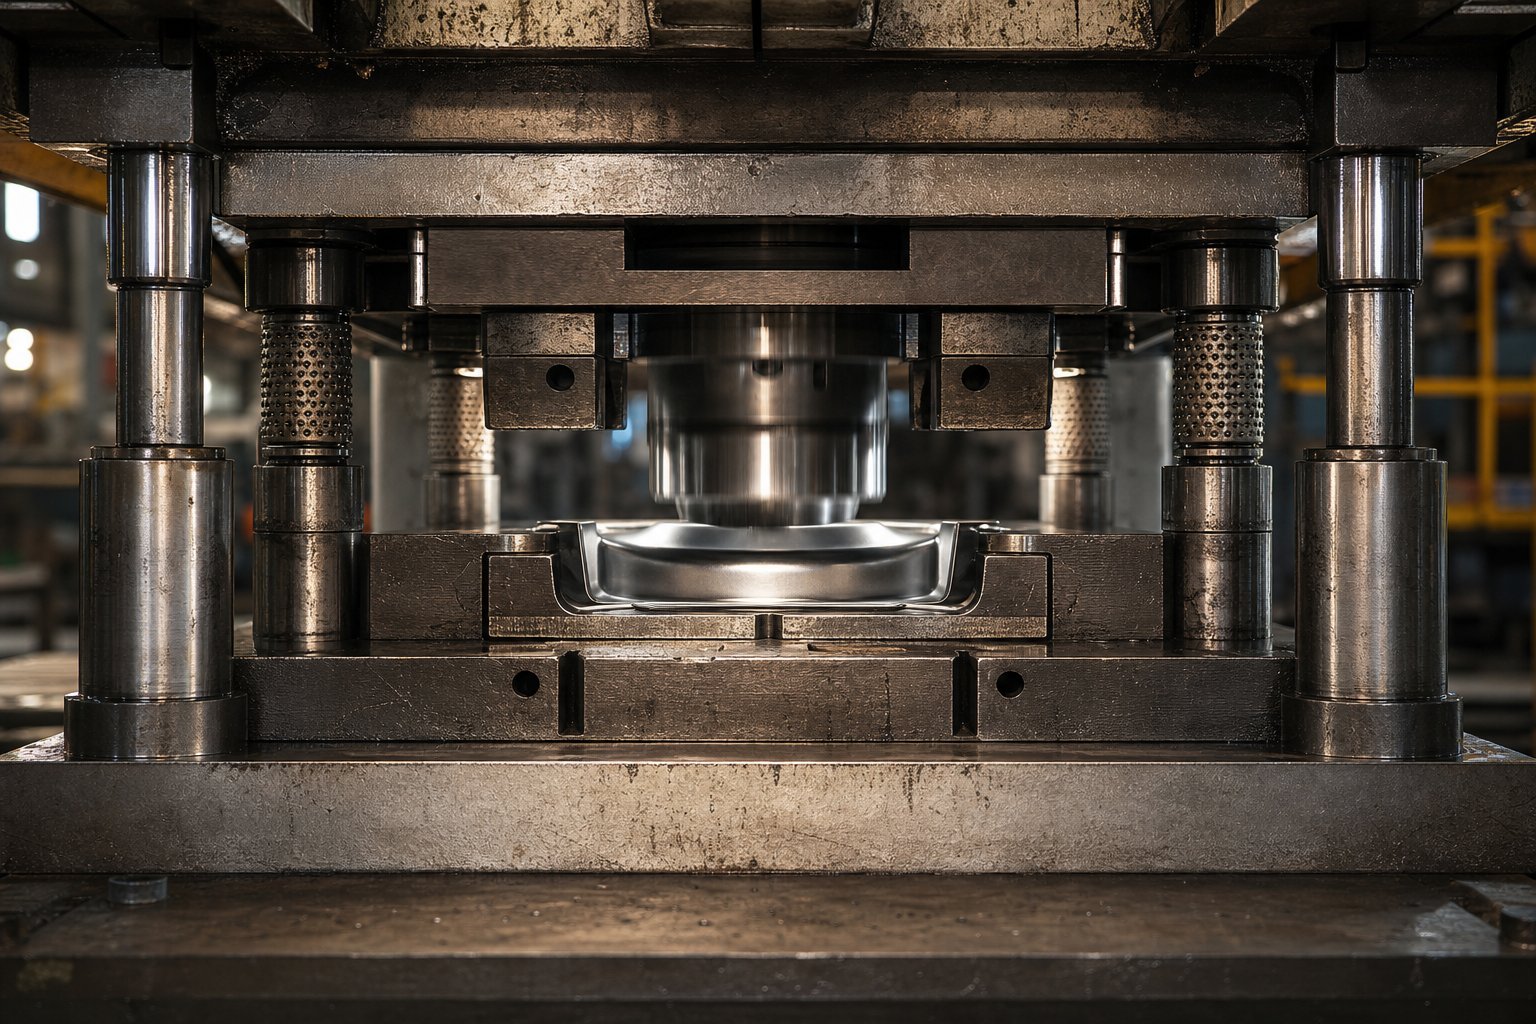
Preču komplektu saskaņošana ar īpašām štancēšanas darbībām
Dažādām štancēšanas darbībām ir nepieciešami ne tikai dažādi perforatori un presformas -, bet arī zem tām uzstādītajai presformai ir nepieciešama pilnīgi atšķirīga struktūras darbība. Tīrīšanas matrica, kas darbojas ar ātrumu 400 sitieni minūtē, rada izlīdzināšanas prasības, kurām nav nekā kopīga ar to, ko dziļās vilkšanas rīks saskaras ar ātrumu 15 sitieni minūtē. Tomēr daudzi inženieri izvēlas savu veidņu komplekta konfigurāciju, pamatojoties uz ieradumu vai pieejamību, nevis faktisko sava procesa fiziku.
Šeit ir praktisks veids, kā par to padomāt: katra darbība kaut kur ietilpst stingrības pieprasījuma spektrā. Dažiem nepieciešama ārkārtēja pozicionēšanas precizitāte ar minimālu spēku. Citiem ir nepieciešama liela strukturāla pretestība ar piedodošākām pielaidēm. Vietai, kur jūsu darbība nonāk šajā spektrā, ir jāizlemj par katru stangas komplektu - stabu skaitu, gultņa veidu un loka biezumu.
Formu komplekti izgriešanas un caurduršanas operācijām
Blankēšana un caurduršana ir cirpšanas procesi. Perforatori un presformas neveido materiālu - tie tīri saplīst, izbraucot loksnei cauri griešanas malai ar stingri kontrolētu atstarpi no visām pusēm. Šis klīrenss, parasti no 5% līdz 10% no materiāla biezuma katrā pusē vieglam tēraudam, nosaka malu kvalitāti, urbuma augstumu un sliežu kontroli. Ja jūsu štancēšanas presformu komplekts pieļauj pat dažas desmitdaļas sānu nobīdes griešanas gājiena laikā, šīs atstarpes kļūst nevienmērīgas. Viena puse savelkas, bet pretējā puse atveras, veidojot konusveida sliedes, kas pielīp veidnes atverē, un daļas ar nevienmērīgiem izliekumiem.
Tāpēc progresīvās iztukšošanas darbības pārsvarā dod priekšroku aizmugurējiem statņu komplektiem ar lodīšu gultņu vadotnēm. Aizmugurējā statņa izkārtojums nodrošina netraucētu sloksnes padevi no priekšpuses, kas ir svarīgi, ja ar automātisko padevi vadāt ruļļus lielā ātrumā. Lodīšu gultņu vadība nodrošina gandrīz-nulles klīrensa izlīdzināšanu, kas katru sitienu pēc gājiena precīzi reģistrē katras štancēšanas matricas stacijām, kas atbilst sloksnes pilotiem.
Tipiskam lokšņu metāla perforatoru un presformu komplektam, kas veic ātrdarbīgu-notīrīšanu, izlīdzināšanas sistēmai ir jāsaglabā pozicionālā precizitāte puse no presformas klīrensa. Ja jūsu atstarpe-līdz-izsitumam ir 0,003 collas katrā pusē, vadības sistēmas novirze pārsniedz 0,0015 collas, sāk radīt redzamu kvalitātes pasliktināšanos. Ar lodīšu gultņu komplektiem tas regulāri tiek sasniegts. Slīdgultņu komplekti var būt piemēroti biezākiem materiāliem ar lielāku atstarpi, taču tiem trūkst pozicionālās atkārtojamības, kas nepieciešama plānas{10}}izslēgšanās gadījumā.
Gliemežu aizturēšana ir vēl viens faktors. Kad klīrenss mainās, sloksnes tīri neatlaižas -, tās ieķīlējas formas atverē vai velkas atpakaļ uz sloksnes virsmu. Progresīvās lokšņu metāla štancēšanas presformās iestrēdzis sliede stacijā trīs nozīmē detaļu lūžņus no katras pakārtotās stacijas. Stingrības sods par izlīdzinājuma zaudēšanu tiek pastiprināts visā sloksnes izkārtojumā.
Preču komplekti formēšanas un zīmēšanas operācijām
Formēšanas un zīmēšanas darbības notiek pēc dažādiem noteikumiem. Tā vietā, lai salauztu materiālu, formēšanas presformas saliecas, stiepjas un saspiež to jaunā ģeometrijā. Dominējošie spēki pāriet no vertikālās bīdes uz sānu vilci, materiālam plūstot pāri veidojošiem rādiusiem, dobumos un pret spiediena spilventiņiem. Šī sānu vilce ir tas, kas visagresīvāk soda kauliņu komplektus.
Apsveriet dziļās vilkšanas operāciju. Kad perforators iespiež materiālu vilkšanas dobumā, sagataves turētājs izdara spiedienu uz atloku, kamēr materiāls plūst uz iekšu. Jebkura tukšas formas, eļļošanas vai materiāla biezuma asimetrija rada nelīdzsvarotus horizontālos spēkus, kas mēģina novirzīt augšējo apavu attiecībā pret apakšējo. Saskaņā ar pētījumiem noMetāla formēšanas tehnoloģijas institūts, lai vadītu lokšņu metāla plūsmu starp saistvielām bez burzīšanās vai plaisāšanas, ir nepieciešama gan precīza sagataves turētāja spiediena kontrole, gan pietiekami stingra presformas struktūra, lai zem slodzes uzturētu vienmērīgu saistvielas spraugu.
Četras statņu konfigurācijas ir dziļās vilkšanas standarts, jo tās vienlaikus iztur sānu vilci no visiem virzieniem. Četru-stūru vadība novērš apavu apgāšanos neatkarīgi no tā, kur rodas vilces spēki, kas ir svarīgi, jo materiāla plūsma neregulāras vilkšanas gadījumā reti rada simetrisku slodzi. Smagie apavi - bieži vien ir par 25% līdz 50% biezāki nekā līdzvērtīgi nospiešanas pielietojumi - absorbē lieces momentu, ko šie vilces spēki rada, pietiekami nenovirzoties, lai mainītu perforācijas attiecību-uz-dobuma attiecību gājiena vidū-.
Slīdgultņu vadība šeit bieži pārspēj lodīšu gultņus. Noturīgās sānu slodzes formēšanas gājiena laikā laika gaitā izsvītros lodīšu gultņu skrējienus, savukārt bronzas bukses absorbē šo grūdienu visā saskares virsmā bez katastrofāliem bojājumiem. Metāla štancēšanas presformām, kas veic smagu locīšanu vai vilkšanu, paredzamais slīdgultņu nodiluma modelis faktiski ir priekšrocība - varat izmērīt klīrensa pieaugumu un ieplānot nomaiņu pirms detaļu kvalitātes novirzes.
Kā materiālu plūsma veicina konfigurācijas lēmumus
Pārsniedzot spēka lielumu, veids, kā materiāls ienāk, pārvietojas un iziet no jūsu veidnes, nosaka, kādas konfigurācijas ir pat iespējamas. Sloksnes platums nosaka, vai aizmugures staba izkārtojums nodrošina pietiekamu apavu laukumu, lai uzstādītu vadotnes aiz darba aploksnes. Padeves virziens nosaka, kurām pusēm jāpaliek atvērtām, lai piekļūtu spolei un kontrolētu cilpu. Lūžņu izvešanas ceļiem -, kur krīt gliemeži, kā apgriezt skeletus iziet -, ir nepieciešami skaidri kanāli, kurus nevar aizsegt virzošās stabi.
Progresīvās metāla štancēšanas presformās sloksne pavirzās par vienu soli uz priekšu, vienlaikus paliekot piestiprināta pie nesēja. Veidotie elementi lejupējās stacijās izvirzās virs un zem joslas plaknes, un, sloksnei paceļoties un virzoties uz priekšu, nepieciešama klīrenss. Aizmugures stabu komplekti to var viegli pielāgot, jo atvērtā priekšpuse ļauj izveidotajiem elementiem iziet bez traucējumiem. Četri stabu komplekti bloķētu sloksnes ceļu, ja vien caur kurpēm - netiks izgrieztas brīvas spraugas, kas palielina izmaksas un, iespējams, vājina stingrības dēļ izvēlēto struktūru.
Formēšanas matricai ar izciļņu-iedarbinātām sānu darbībām ir nepieciešama piekļuve izciļņa slaidiem un to atgriešanas mehānismiem no konkrētiem virzieniem. Šeit bieži darbojas diagonāli statņu komplekti, jo tie atver divas blakus esošās malas izciļņa montāžai, vienlaikus nodrošinot vadību no pretējiem stūriem. Materiāla plūsmas raksturlielumi - neatkarīgi no tā, vai apstrādājamā detaļa formēšanas laikā stiepjas, saspiežas vai slīd -, arī ietekmē apavu biezuma lēmumus. Darbības, kas saistītas ar ievērojamu materiāla saspiešanu, piemēram, kalšana, rada lielāku vertikālo spēku uz laukuma vienību, un ir nepieciešami biezāki apavi, lai novērstu lokālu novirzi zem darba tēraudiem.
Tālāk sniegtā klasifikācija palīdz noteikt, kā stingrības prasības tiek palielinātas parastajās darbībās:
- Vienkāršs pīrsings- zemākais pieprasījums; mazi griešanas perimetri, minimāla sānu vilce, plāns krājums. Aizmugurējais statnis ar lodīšu gultņa vadību nodrošina lielāko daļu lietojumu.
- Tukšošana- mērens pieprasījums; lielāki griešanas spēki, svarīga ir sliežu kontrole. Aizmugurējais statnis vai centrālais statnis ar lodīšu gultņa vadību.
- Liekšana- mērens-augsts pieprasījums; izslēgti-centra spēki rada lokalizētu vilci. Centrālais statnis vai diagonālais stabs ar slīdgultņiem vai hibrīda gultņiem.
- Formēšana (reljefs, atloka)- liels pieprasījums; materiāla plūsma rada ilgstošas sānu slodzes. Vēlams četras amata vietas; slīdgultņi iztur ilgstošu vilci.
- Dziļais zīmējums- lielākais pieprasījums; liela sānu vilce no asimetriskas materiāla plūsmas, lieli sagataves turētāja spēki, ilgi darba gājieni. Nepieciešami četri stabi ar smagiem apaviem un slīdgultņu vadību.
Katrs solis uz augšu šajā sarakstā palielina sānu spēka sarežģītību. Spektra apakšā esošā štancēšanas forma ir veiksmīga vai neizdodas, pamatojoties gandrīz tikai uz vertikālās izlīdzināšanas precizitāti. Formēšanas matrica augšpusē darbojas vai neizdodas, pamatojoties uz komplekta spēju izturēt ilgstošas horizontālās slodzes bez novirzīšanās. Izpratne par to, kur jūsu darbība attiecas uz šo spektru -, un atbilstoši mainīt veidņu komplekta izmērus -, ir atšķirība starp rīku, kas gadiem ilgi nodrošina konsekventas detaļas, un rīku, kas sāk novirzīties dažu mēnešu laikā.
Stingrība un konfigurācija ļauj jums izvēlēties pareizo bumbu. Taču, ja vien jūsu matricu komplekts fiziski neatbilst presei, tas atbilst - gultas izmēriem, aizvēršanas augstumam, gājiena garumam un stiprinājuma nosacījumiem - nevienai no šīm dizaina izvēlēm nav nozīmes. Lieluma un saderības pārbaudes process ir vieta, kur daudzas programmas apstājas.
Kā noteikt izmērus, lai nodrošinātu saderību ar presi
Perfekti konfigurēts presformu komplekts ar pareizajiem statņiem, gultņiem un apavu materiālu joprojām neizdodas, ja tas fiziski neatbilst presei, kurai tas ir piešķirts. Izmēru kļūdas ir vienas no dārgākajām kļūdām instrumentu apzīmogošanas procesā - tās atklājas vēlu veidošanas procesā, aizkavē izmēģinājumus un dažkārt liek dārgi pārstrādāt jau sacietētus un noslīpētus komponentus. Labojums ir vienkāršs: pārbaudiet katru kritisko dimensiju, pirms pirkuma pasūtījums iziet.
Apavu apavu izmēru aprēķināšana no die Space
Formēšanas apavu izmērs sākas ar darba aploksni - laukumu, ko aizņem visas aktīvās presformas sastāvdaļas, tostarp griešanas sekcijas, formēšanas tēraudi, piloti, pacēlāji un metāllūžņu griezēji. Bet apavi nevar vienkārši atbilst šim pēdas nospiedumam. Jums ir nepieciešams brīvs attālums ārpus darba zonas vairākām lietām: piekļuvei stiprinājumiem (galvas skrūvēm un dībeļu tapām), vadotnes stabu montāžas vietām, papēža bloka novietošanai un sloksnes padeves ejai.
Praktisks noteikums: pievienojiet vismaz 2–3 collas aiz aktīvās formas laukuma katrā pusē, kur netiks novietoti vadotnes stabi, un 3–4 collas malās, kur tiek piestiprināti stabi. Progresīvām presformām padeves -virziena malām ir nepieciešams papildu garums, lai tās atbilstu pilotu vietām ārpus pēdējās darba stacijas un jebkurām sloksnes vadības sliedēm. Nepietiekama apavu izmēra samazināšana, lai ietaupītu materiālu, ir nepareiza ekonomija -, tā piespiež sastāvdaļas pārāk tuvu viena otrai, apgrūtinot piekļuvi apkopei un atstājot nepietiekamu metāla daudzumu starp montāžas caurumiem, kas slodzes ietekmē vājina apavu.
Platumam un dziļumam ir jāievēro arī preses balstu izmēri. Jūsu apavu pēdas nospiedumam ir jāatrodas balstu zonā ar pietiekamu rezervi skavām vai T-skrūvju galviņām. Ja apavi sniedzas pāri balsta atbalstam, neatbalstītās malas novirzās zem tonnāžas, radot tādu pašu lokālu elastību, kas grauj daļas precizitāti.
Izslēgšanas augstuma un gājiena saderība
Aizvēršanas augstums ir vieta, kur presformu savietojamība visbiežāk sabojājas. Jēdziens izklausās vienkārši, taču terminoloģija aizrauj pat pieredzējušus inženierus, jo nospiežamās aizvēršanas augstums un aizvēršanas augstums ir atšķirīgi mērījumi, kas ir jāsaskaņo.
Preses aizvēršanas augstums ir attālums no cilindra apakšējās virsmas līdz presēšanas gultnes augšdaļai, ko mēra, kad cilindrs atrodas apakšējā nāves punktā un regulējums ir iestatīts pilnā -augšā stāvoklī. Šī ir maksimālā vertikālā telpa, ko iekārta piedāvā. Mašīnas augstums - instrumentam izmantojamā vieta - ir mazāka: atņemiet balsta plāksnes biezumu no presēšanas aizvēršanas augstuma, lai iegūtu maksimālo matricas augstumu. No šī skaitļa atņemiet cilindra regulēšanas diapazonu, lai iegūtu minimālo matricas augstumu.
Jūsu matricas aizvēršanas augstumam (kopējam{0}}uz augšu aizvērtā stāvoklī, no apakšējās kurpes apakšas līdz augšējās kurpes augšdaļai) ir jābūt starp šīm minimālajām un maksimālajām vērtībām. Ja matrica ir garāka par maksimālo stanga augstumu, tā fiziski neaizveras. Ja tas ir īsāks par minimālo matricas augstumu, cilindra regulēšana to nevar sasniegt -, un jums būs nepieciešami paralēli bloki vai stāvvadi, lai izlīdzinātu atšķirību, kas palielina nenoteiktību un apkopes darbības.
Hidrauliskajām presformām ar garākiem gājieniem un mainīga ātruma profiliem arī pārbaudiet, vai gājiena garums nodrošina pietiekami daudz atvērtas dienasgaismas sloksnes padevei, daļas izmešanai un jebkurai izciļņa vai slīdņa atgriešanai. Preses perforators, kas iekļūst materiālā, pirms izciļņi ir pilnībā izvērsti, iznīcinās gan instrumentu, gan apstrādājamo priekšmetu.
Pārbaude Nospiediet-lai-nomirtu-Iestatīt piemērotību
Pirms apņematies ražot presēšanas presformu komplektus savā uzņēmumā, izpildiet šo verifikācijas kontrolsarakstu. Katru izmēru uz tā var apstiprināt no preses specifikācijas plāksnes, mašīnas tehniskās rokasgrāmatas vai tiešā mērījuma:
- Balsteru apgabals- apstipriniet, ka apavu nospiedums atbilst balsta izmēriem ar atstarpi iespīlēšanai visās nostiprinātajās malās
- T-slotes raksts un izmērs- pārbaudiet spraugas atstarpi un platumu, lai pielāgotos jūsu izvēlētajai iespīlēšanas metodei (T-bultskrūves, siksnu skavas vai hidrauliskās skavas)
- Maksimālais formas augstums- nospiediet aizvēršanas augstumu mīnus balsta biezums; jūsu slēgtajai veidņu kaudzītei jābūt mazākai par šo vērtību
- Minimālais formas augstums- maksimālais matricas augstums mīnus cilindra regulēšanas diapazons; jūsu slēgtajai veidņu kaudzītei ir jāpārsniedz šī vērtība
- Gājiena garums- pietiekams attālums materiāla padeves augstumam, daļas izmešanai un izciļņa atgriešanai pilnībā atvērtā stāvoklī
- Tonnāžas reitings- kopējam griešanas un formēšanas spēkam jāpaliek zem nominālās presēšanas jaudas ar 20–30% drošības rezervi, lai ņemtu vērā materiāla izmaiņas un instrumenta nodilumu
- Ram savienojums- kāta diametrs atbilst cilindra urbumam (mazākām štancēšanas presformām) vai skavas spraugas atstatumam līdzinās cilindra T- spraugām (lielākiem instrumentiem)
- Lūžņu attīrīšana- balstu atveres vai klīrenss zem apakšējās kurpes ļauj lodes un apdares lūžņiem izkļūt bez uzkrāšanās
- Padeves augstums- atvērta dienasgaisma gājiena augšdaļā atbilst spoles padeves līnijas augstumam un visām cilpas prasībām
- Paralēlisma specifikācija- presēšanas cilindra virsma un balsta virsmas paralēlisms atbilst specifikācijām; nolietotās preses pastiprina visas veidņu komplekta izlīdzināšanas problēmas
Viena detaļa, ko inženieri bieži aizmirst: skavas pieejamība. Jūsu apavu izmēri var atbilst balstam, taču, ja vadotnes, papēžu bloki vai slāpekļa cilindri bloķē iespīlēšanas zonas gar apavu perimetru, jūs nevarat pareizi nostiprināt matricu. Pirms apavu izmēru galīgās noteikšanas uzzīmējiet skavas atrašanās vietas attiecībā pret visiem uzstādītajiem komponentiem.
Apstipriniet arī, ka presēšanas štancēm jūsu rūpnīcā, ja iespējams, ir standartizēts aizvēršanas augstums. Standartizējot matricas augstumu instrumentiem, kas darbojas vienā presē, tiek samazināta cilindra regulēšana pārslēgšanas laikā, samazinot iestatīšanas laiku un novēršot atkārtotas{1}}kalibrēšanas kļūdas, kas rodas, operatoriem atkārtoti pielāgojot ļoti dažādus iestatījumus.
Izmēru savietojamība nodrošina jūsu presēšanas iespēju. Bet, tiklīdz tas ir tur, materiāli, no kuriem tiek izgatavoti apavi, stabi un bukses, nosaka, kā mezgls darbojas atkārtotas slodzes gadījumā - neatkarīgi no tā, vai tas saglabā izlīdzinājumu miljoniem ciklu laikā vai pakāpeniski dreifē, komponentiem izliecoties un deformējoties.
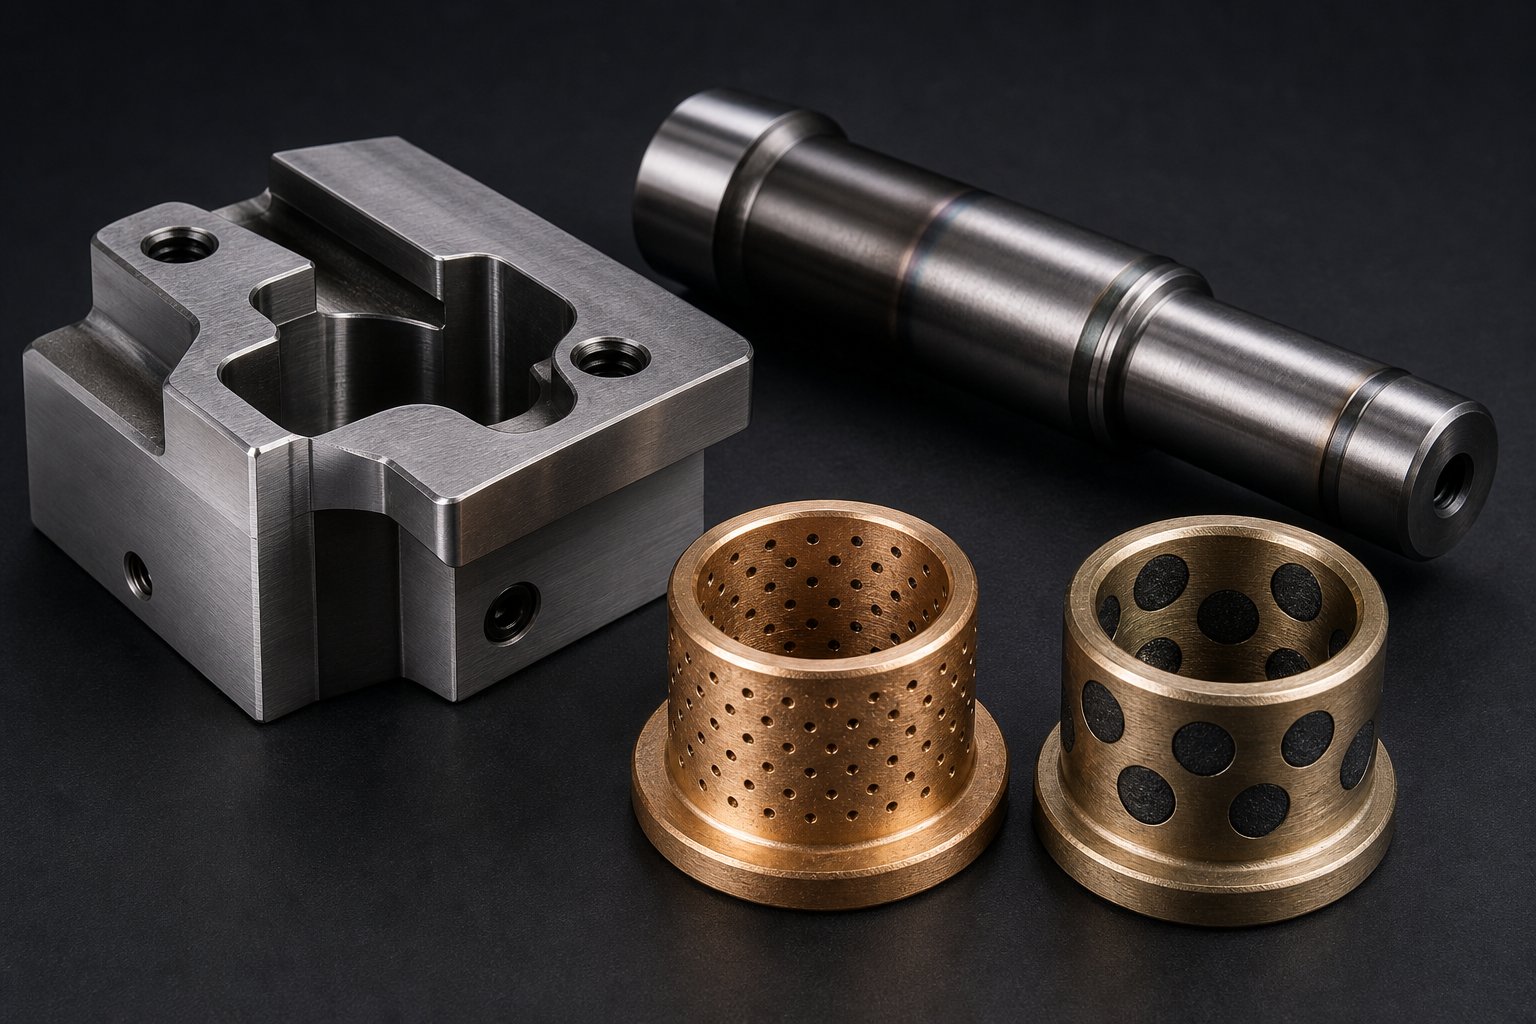
Materiālu izvēle un strukturālā stingrība
Pat ja jūsu presformu komplekts ir pareizi izmērīts presei un konfigurēts ar pareizo stabu izkārtojumu, materiāli, no kuriem šīs sastāvdaļas ir izgatavotas, galu galā kontrolē to, kas notiek atkārtotas iekraušanas gadījumā. Pareiza izmēra apavi, kas izgatavoti no nepareiza materiāla, liecas tā, ka lēnām pasliktinās detaļu kvalitāte. Vadošais statnis bez atbilstošas cietības rada nodiluma rakstus, kas izraisa klīrensa pieaugumu dažu pirmo ražošanas ciklu laikā. Materiālu izvēle nav krāšņa, taču tā ir vieta, kur ilgtermiņa štancēšanas precizitāte-ir fiksēta vai klusi pazūd.
Apavu materiāli un to veiktspējas kompromisi
Preses apavu konstrukcijā dominē trīs materiālu grupas, un katrai no tām ir atšķirīgs veiktspējas profils, kas atbilst konkrētiem ražošanas scenārijiem.
Tērauda plāksneir noklusējuma iestatījums lielākajai daļai metāla presformu. Zema-oglekļa tērauds (parasti AISI 1020 vai 1030) nodrošina augstu stingrību, vieglu apstrādājamību un vienkāršu remontējamību. Ja skrūve vai dībeļa caurums nonāk nepareizā vietā, var būt tērauda kurpesaizbāzts un metinātsneapdraudot struktūras integritāti. Tērauda elastības modulis - aptuveni 30 miljoni psi - iztur lieces zem tonnāžas labāk nekā jebkura alternatīva salīdzināmā biezumā. Tērauda štancēšanas presformām, kuru ražošanas apjoms ir simtiem tūkstošu vai miljonu, tērauda plāksne ir drošs un rentabls pamats.
Čugunskurpes ir nedaudz stingras, lai nodrošinātu izcilu vibrāciju slāpēšanu. Grafīta mikrostruktūra pelēkajā čugunā absorbē trieciena enerģiju, kas rodas bloķēšanas laikā, -caur -, pēkšņu uzkrātās enerģijas atbrīvošanu, kad perforators izlaužas cauri materiālam. Šī slāpēšana samazina troksni, pagarina perforatoru kalpošanas laiku un samazina ciklisko nogurumu, kas laika gaitā izplata mikroplaisas caur rūdītiem instrumentu tēraudiem. Lielās automobiļu presformās bieži tiek izmantoti precīzi vadīti čuguna pamati, kas veidoti atbilstoši katrai konkrētajai daļai, nevis plakanu plākšņu kurpes.
Alumīnijsapavi sver aptuveni vienu{0}}trešdaļu vairāk nekā tērauds, un apavi tiek apstrādāti ievērojami ātrāk. Speciālie sakausējumi, piemēram, QC-7 un QC-10, nodrošina spiedes izturību, kas pārsniedz zema-oglekļa tērauda spiedes stiprību, padarot tos izmantojamus ražošanā -, nevis tikai prototipu izgatavošanā. Alumīnijs ir izcils ātrdarbībā,{11}}kur samazināts presformas svars nozīmē mazāku presēšanas cilindra inerci, ātrāku riteņbraukšanu un zemāku trokšņu līmeni. Materiāls arī izkliedē siltumu efektīvāk nekā tērauds, kas labvēlīgi ietekmē darbības, kas rada ar berzi saistītu temperatūras pieaugumu. Tomēr trūkumi ir reāli: alumīnija apavi maksā vairāk, tos ir grūtāk salabot, ja caurumi ir nepareizi izvietoti, un tiem trūkst ilgstošas tērauda nodilumizturības smagas formēšanas gadījumos.
Apavu biezumam ir tikpat liela nozīme kā materiāla izvēlei. Kad lokšņu metāla presforma darbojas, kurpei balstoties uz paralēlēm - paceltiem blokiem, kas rada atstarpi, lai lūžņi varētu nokrist -, neatbalstītais attālums starp paralēlēm slodzes ietekmē darbojas kā sija. Plāna kurpe plašā laidumā novirzās centrā, mainot perforatoru-, lai-atšķirtu attālumus dinamiski katra gājiena laikā. Šī novirze var izmērīt tikai dažas tūkstošdaļas desmitdaļas, taču miljoniem ciklu tas asimetriski paātrina malu nodilumu, radot urbuma veidošanos vienā apzīmogotās daļas pusē, bet pretējā mala paliek tīra. Kumulatīvais efekts ir daļu kvalitātes novirze, kas pakāpeniski pasliktinās, līdz tiek pārsniegtas pielaides un palielinās lūžņu daudzums.
Nav vienas formulas ideālam apavu biezumam, jo mainīgie ir saistīti: tonnāža, laiduma platums, atbalsta apstākļi, materiāla stingrība un tas, vai slodze ir koncentrēta (caurduršana) vai sadalīta (formēšana). Taču princips ir konsekvents - mazizmēra apavi novirzās, novirze maina atstarpes, un novirzītie attālumi laika gaitā samazina detaļu kvalitāti. Ja pamanāt progresīvu izmēru novirzi lokšņu metāla veidnē, kas bez problēmām izturēja sākotnējo pārbaudi, nepietiekams apavu biezums vai stingums ir viens no pirmajiem cēloņiem, kas jāizpēta.
Vadlīnijas un bukses materiāla specifikācijas
Vadlīnijas iztur stingru darba ciklu: tie iztur sānu vilci, absorbē trieciena slodzes{0}}caurspiešanas laikā un saglabā slīdēšanu ar savām buksēm miljoniem sitienu laikā. Materiāla izvēle šeit tieši nosaka, cik ilgi vadības sistēma saglabā izlīdzinājumu, pirms klīrensa pieaugums liek nomainīt.
Vadošo stabu metāla instrumentu un presformu nozarē dominē divas cietināšanas pieejas:
- Korpuss-rūdīts tērauds- zema-oglekļa kodols (parasti 8620 vai līdzīgs), kas karburēts, lai izveidotu cietas virsmas apvalku (58-62 HRC) uz izturīga, elastīga iekšpuses. Cietais korpuss ir izturīgs pret virsmas nodilumu un skrāpējumiem, savukārt mīkstais kodols absorbē triecienu bez trausliem lūzumiem. Rūdīti stabi ir standarts lielākajai daļai metāla formēšanas presformu, jo tie līdzsvaro nodilumizturību ar stingrību.
- Caur-rūdītu instrumentu tēraudu- vidēja-oglekļa sakausējuma tērauds (piemēram, O1 vai A2) termiski-apstrādāts līdz vienmērīgai cietībai visā šķērsgriezumā (58-60 HRC). Caurrūdītie stabi nodrošina nedaudz lielāku stingrību pie sānu slodzes, jo visa sekcija vienādi iztur izlieci. Tie ir paredzēti precīziem lietojumiem, kuriem nepieciešamas visstingrākās vadības pielaides, taču tie ir trauslāki trieciena rezultātā un dārgāki to izgatavošanā.
Bukses materiālam ir jābūt mīkstākam par stabu, pret kuru tas stājas -, tas nodrošina, ka nomaināmajā buksē ir nodiluma koncentrāti, nevis dārgākā statņa. Parastie bukses sakausējumi ietver:
- Bronza (C93200 vai C93700)- lieliska nodilumizturība un dabiska eļļošana no alvas satura. Laba siltumvadītspēja palīdz izkliedēt siltumu no berzes. Standarta izvēle slīdgultņu uzmavu komplektiem.
- Ar eļļu -impregnēta bronza- saķepināta bronza ar savstarpēji savienotu porainību, kas piesātināta ar smēreļļu. Porainā struktūra izdala eļļu zem spiediena un siltuma, nodrošinot pašeļļošanu darbības laikā. Ideāli piemērots lietojumiem, kur manuālās eļļošanas intervāli ir nekonsekventi.
- Tērauda-balsta bronza- plāns bronzas nesošais slānis, kas savienots ar tērauda apvalku. Tērauda pamatne nodrošina konstrukcijas izturību, savukārt bronzas virsma nodrošina nodiluma un berzes īpašības. Izmanto lielas-slodzes gadījumos, kad cieta bronzas bukse var deformēties spiedes spēka ietekmē.
- Grafīta{0}}bronza- cietas bronzas bukses ar iegultiem grafīta spraudņiem, kas nodrošinanepārtraukta pašeļļošana{0}}. Vislabāk piemērots augstas-temperatūras vidēm vai lietojumiem, kur šķidrā smērviela var piesārņot apstrādājamo priekšmetu.
Virsmas apstrāde pagarina komponentu kalpošanas laiku, pārsniedzot pamatmateriāla īpašības. Nitridēšanas vadotnes pēc sacietēšanas pievieno plānu, īpaši cietu slāpekļa -izkliedētu slāni (līdz 70 HRC virsmai), kas ir izturīgs pret nobrāzumu un adhezīvu nodilumu, nemainot serdes īpašības. Hromēts pārklājums palielina izturību pret koroziju un samazina berzes koeficientus uz bīdāmām virsmām. Metāla presformām korozīvā vidē vai gadījumos, kad ir problēmas ar smērvielu piesārņojumu, šīs virsmas apstrādes var dubultot vai trīskāršot intervālu starp nomaiņām.
Iepirkuma laikā ir jāpievērš uzmanība termiskās apstrādes specifikācijām. Amata vietas, kas pēc sacietēšanas nav atbilstoši rūdītas, saglabā iekšējo spriegumu, kas laika gaitā izzūd -, izraisot izmēru izmaiņas, kas maina jūsu virzienu izlīdzināšanu pēc tam, kad prese jau ir ražota. Vienmēr pārbaudiet, vai stabi ir divkārši vai trīskārši rūdīti atbilstoši tērauda ražotāja ieteikumiem, un apstipriniet cietības vērtības, saņemot pārbaudi, nevis uzticieties tikai dokumentiem.
| Materiāls | Stingrība (elastības modulis) | Vibrāciju slāpēšana | Svars | Relatīvās izmaksas | Labākā lietojumprogramma |
|---|---|---|---|---|---|
| Zema-oglekļa tērauda plāksne (1020/1030) | Augsts (30 Msi) | Zems | Smags | Zems | Vispārējās ražošanas presformas, formējošas, progresīvas |
| Čuguns (pelēks dzelzs) | Vidēji-Augsta (14–21 Msi) | Augsts | Smags | Mērens | Liela -ātruma izdzēšana, trokšņu-jutīgas darbības, lieli automobiļu presformas |
| Alumīnija sakausējums (QC-7, QC-10) | Zems (10,4 Msi) | Mērens | Viegls (1/3 no tērauda) | Augstāks | Ātrgaitas-štancēšana, prototipu komplekti, svara-ierobežotas lietojumprogrammas |
| Case-rūdīts tērauds (8620 ziņas) | Augsts (30 Msi) | Zems | Smags | Mērens | Standarta vadošie stabi metāla formēšanas presformu ražošanai |
| Izmantojot-rūdīto instrumentu tēraudu (O1/A2 ziņas) | Augsts (30 Msi) | Zems | Smags | Augstāks | Precīza vadība, kurai nepieciešama maksimāla nodilumizturība |
| Bronzas sakausējums (C93200 bukses) | Mērens (14 Msi) | Mērens | Mērens | Mērens | Slīdgultņu bukses standarta un lielas{0}}slodzes lietojumiem |
| Tērauds{0}}Bronza ar pamatni (bukses) | Augsta pamatne / mērena virsma | Zems | Mērens | Augstāks | Lielas-slodzes bukses, kur cieta bronza deformējas |
Materiālu izvēle ir saistīta visā ražošanas laikā. Tērauda apavi, kas apvienoti ar korpusā-rūdītiem stabiņiem un ar eļļu-piesūcinātām bronzas buksēm, nodrošina miljoniem uzticamu ciklu lielākajā daļā štancēšanas lietojumu. Taču, ja jūsu vides, tonnāžas vai precizitātes prasības pārsniedz standarta apstākļus, pat viena komponenta uzlabošana - par biezāku apavu, izmantojot-rūdītus stabus vai grafīta-pieliktās bukses -, var novērst atteices režīmu, kas klusi saīsina jūsu diegu kalpošanas laiku. Galvenais ir zināt, kurš komponents ierobežo jūsu sistēmu, un tam ir jāsaprot nodiluma modeļi un atteices indikatori, kas katram materiālam piemīt ekspluatācijas apstākļos.
Die Set apkope un traucējummeklēšana
Valkāšanas modeļi nepaziņo par sevi ar trauksmes signāliem. Tie attīstās lēni - dažas desmitdaļas klīrensa pieauguma šeit, vāja punktu atzīme tur -, līdz kumulatīvais efekts beidzot parādās kā izmēru novirze jūsu apzīmogotajās daļās. Līdz tam laikam bojājumi jau ir mainījušies: nodilušās bukses ir pieļāvušas novirzes, kas paātrināja perforatora malu sabrukšanu, kas palielināja griešanas spēkus, kas vēl vairāk sodīja vadības sistēmu. Lai pārtrauktu šo ciklu, ir nepieciešama disciplinēta pārbaudes rutīna, kas agri konstatē degradāciju, pirms tā kļūst par dārgu presēšanas instrumentu kļūmēm vai neplānotu preses dīkstāvi.
Nodiluma indikatori un mērīšanas metodes
Vadlīnijas un bukses klīrenss ir visspilgtākais stangas komplekta veselības mērījums. Ja komplekts ir jauns, gaitas attālums starp slīdgultņa buksi un tā savienojuma stabu parasti ir no 0,0003 līdz 0,001 collas . -, kas ir tieši tik daudz, lai smērvielas plēve būtu bez jūtamas spēles. Miljoniem ciklu laikā šis klīrenss palielinās, mīkstākajam bukses materiālam nodilstot pret rūdīto statni. Šīs izaugsmes izsekošana laika gaitā precīzi parāda, cik daudz lietderīgās lietošanas laika paliek.
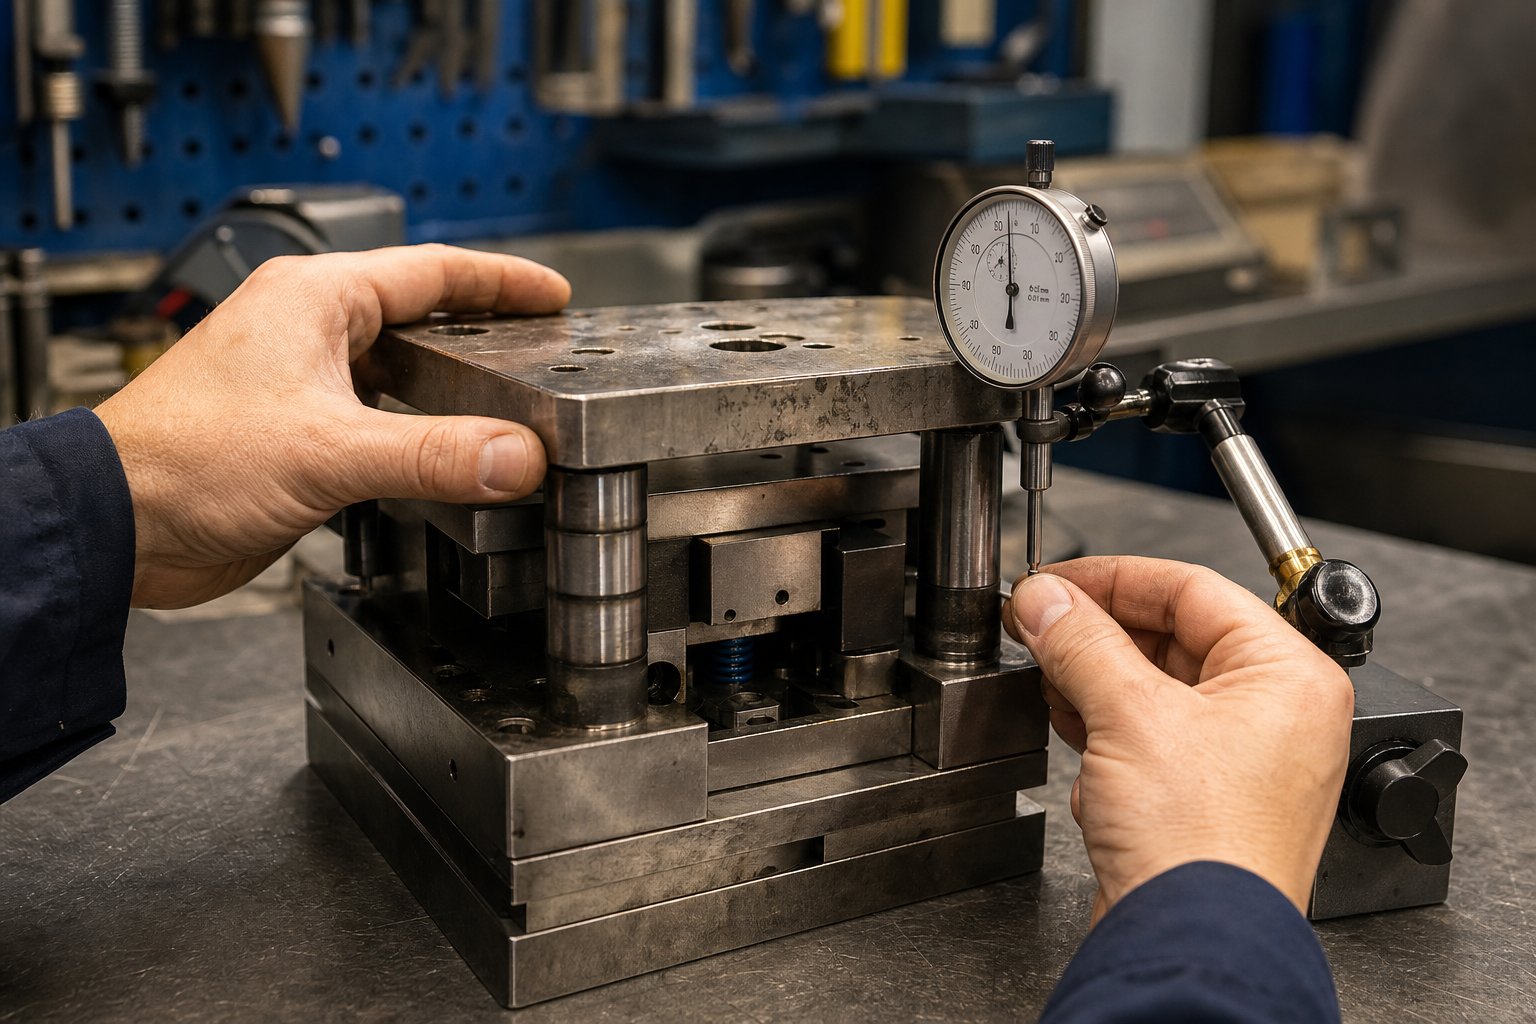
Lūk, kā to izmērīt: kad matricu komplekts ir noņemts no preses, uzmontējiet skalas indikatoru uz apakšējās kurpes un novietojiet virzuli pret augšējo kurpi pie vadotnes. Piespiediet sānu roku uz augšējo apavu un nolasiet kopējo indikatora kustību. Tas ir jūsu funkcionālais attālums - faktiskā spēle, ko vadības sistēma pieļauj darbības laikā. Salīdziniet šo rādījumu ar oriģinālo specifikāciju no presformas uzbūves ieraksta.
Nomaiņas sliekšņi ir atkarīgi no detaļu pielaides prasībām, taču praktisks norādījums ir šāds: ja izmērītais klīrenss trīs reizes pārsniedz sākotnējo specifikāciju, ieplānojiet bukses nomaiņu nākamajā plānotajā apkopes periodā. Kad tas piecas reizes pārsniedz oriģinālo, nekavējoties izvelciet matricu no ražošanas -, ja izmantojat aizņemto laiku, un detaļu kvalitāte jau pasliktinās, pat ja pārbaudē tā vēl nav atzīmēta.
Papildus klīrensa mērīšanai vizuāli pārbaudiet, vai vadotnes stabos nav šādu indikatoru:
- Vertikālas punktu līnijas- norāda uz eļļošanas badu vai piesārņojumu slīdošajā saskarnē
- Pulētas nodiluma lentes- parādīt, kur bukse kontaktējas zem slodzes; nevienmērīgas joslas norāda, ka stabs novirzās vai kurpes nav paralēlas
- Bumbu izsekošanas zīmes- lodīšu gultņu sistēmās rievas, kas nodilušas statņa OD vai bukses ID, atklāj pārmērīgu sānu slodzi, kas tiek pārnesta uz atsevišķiem lodīšu elementiem punktveida saskarē
- Diametra konuss- izmērāms ar mikrometru pēc iesaistes zonas augšpusē, vidū un apakšā; Konuss, kas pārsniedz 0,0002 collas, norāda, ka jānomaina ne tikai bukse, bet arī pats statīvs
Apavu virsmām ir nepieciešams savs pārbaudes protokols. Virziet taisnu malu pāri montāžas virsmām un pārbaudiet, vai nav gaišu spraugu, kas norāda uz lokalizētu deformāciju -, jo īpaši zem rūdītām presformas daļām, kur koncentrētas perforācijas slodzes laika gaitā ir skārušas mīkstāku apavu materiālu. Slīpēšanas pēdas (smalks rūsas-krāsains pulveris savienojuma saskarnēs) norāda, ka pieskrūvētās detaļas mikro-kustas cikliskas slodzes ietekmē, nolietojot pamatmateriālu un atslābinot stiprinājumu. Izsitumi uz papēžu bloka saskares virsmām liecina, ka nodiluma plāksnes ir pārsniegušas savu lietderīgās lietošanas laiku, un sānu spēki tagad bojā pašu apavu.
Apavu paralēlisms - līdzenuma attiecība starp augšējo un apakšējo stiprinājuma virsmu - ir jāpārbauda, izmantojot skalas indikatoru, kas slaucīts pa virsmu uz granīta atskaites plāksnes. Ja paralēlisma novirze pārsniedz 0,001 collu visā apavu platumā, apavi ir atkārtoti-jāslīpē uz virsmas slīpmašīnas, lai atjaunotu precizitāti, no kuras ir atkarīgas apstrādes presformas un griešanas sekcijas, lai nodrošinātu vienmērīgu atstarpi.
Biežākie kļūmju režīmi un pamatcēloņi
Lielākajai daļai presformas defektu cēlonis ir viens no trim galvenajiem cēloņiem: eļļošanas bojājums, pārslodze vai novirze. Pats kļūmes režīms ir simptoms, - to novēršot, nenovēršot pamatcēloņu, garantē notikuma atkārtošanos. Katram štancēšanas veikala tehniķim jāspēj atpazīt šos modeļus un izsekot to avotam.
| Neveiksmes režīms | Simptoms | Pamatcēlonis | Koriģējošā darbība |
|---|---|---|---|
| Bukses krampji | Apavu augšdaļa sasienas nospiešanas laikā; rievošana vai metināšana starp stabu un buksi | Eļļošanas trūkums - bloķētas eļļas ejas, izlaista manuālā smērviela vai izmantots nepareizs smērvielas veids | Nomainīt bukse; notīriet un pārbaudiet, vai stabs nav bojāts; atjaunot eļļošanas grafiku; pārbaudiet, vai smērvielas specifikācija atbilst gultņa tipam |
| Vadītāja staba lūzums | Pēkšņs izlīdzināšanas zudums; redzams lūzums apavu stiprinājuma virsmā vai tās tuvumā | Hroniska novirze starp presēšanas cilindru un balstu; nodiluši presēšanas stieņi, kas nodrošina leņķisko novirzi, kas katrā gājienā saliec statni | Aizstāt pastu; pārbaudīt preses paralēlismu un atstarpi; pārbaudiet, vai apavu stiprinājums ir pilnībā novietots; pārbaudiet, vai papēža blokā nav kontakta pirms saķeršanās |
| Apavu plaisāšana | Redzama plaisa, kas izplatās no skrūvju cauruma, atslēgas rievas vai asa iekšējā stūra uz kurpes | Pārslodzes - tonnāža pārsniedz apavu ietilpību; stresa koncentrācija ģeometriskos pārtraukumos, ko paātrina noguruma cikls | Atbrīvojiet apavus, ja plaisa pārsniedz remonta zonu; pārbaudīt faktisko tonnāžu pret projektēto jaudu; nomaiņas laikā palieliniet apavu biezumu vai materiāla pakāpi |
| Paātrināts bukses nodilums (vienā pusē) | Nevienmērīgi klīrensa rādījumi; nodiluma josla, kas koncentrēta vienā bukses ID pusē | Nelīdzsvaroti presēšanas spēki, kas rada ilgstošu sānu vilci vienā virzienā; vai nospiediet cilindra slīpumu zem slodzes | Pievienojiet vai pārbaudiet papēžu blokus, lai absorbētu sānu vilci; pārbaudīt preses ram paralēlismu; lai palielinātu kravnesību, apsveriet iespēju jaunināt uz tērauda{0}}balstiem |
| Pēcbrelēšana (lodīšu gultņu komplekti) | Necaurlaidīgs vai nelīdzens gājiens matricas atvēršanas/aizvēršanas laikā; redzami iespiedumi uz staba virsmas | Trieciena iekraušana no nepareizas padeves, dubultā-sitiena vai slāņu sakraušanas, kas pārslogo atsevišķus bumbas elementus | Nomainiet staba un lodīšu būra komplektu; izpētīt nepareizas padeves noteikšanas sistēmu; pievienojiet gliemežu sensorus, ja tādi nav |
| Apavu virsmas deformācija | Progresīva izmēru novirze apzīmogotajās daļās; uz apavu virsmas redzami pamatnes plāksnes nospiedumi | Trūkst vai ieplaisājusi pamatnes plāksne, kas ļauj rūdītām perforatora galviņām tieši iekļūt mīkstākā apavu materiālā | Nomainiet atbalsta plāksnes; noslīpēt apavu virsmu līdzenai-; pirms nākamās darbības pārbaudiet, vai visi presēšanas instrumenti un atbalsta plāksnes ir un nav bojātas |
Ievērojiet modeli: katra koriģējošā darbība ietver gan tūlītēju labošanu, gan izmeklēšanas darbību. Satvertās bukses nomaiņa, nepārbaudot eļļošanas piegādi, ir tikai nākamās konfiskācijas ieplānošana. Formēšanas rīki, piemēram, urbuma mērītāji, skalas indikatori un virsmas plāksnes, ir īpaši paredzēti, lai objektīvi noteiktu šos apstākļus, - paļaujoties tikai uz vizuālu pārbaudi, netiek novērsta agrīnā-degradācijas stadija, ko paredz prognozējamā apkope.
Profilaktiskās apkopes grafiks
Apkopes biežumam jābūt mērogojamam ar ražošanas apjomu. Presformai, kas darbojas 50 000 gājienu starp apkopes intervāliem liela -apjoma automobiļu rūpnīcā, ir nepieciešams cits ritms nekā tādai, kas vienā darbnīcā ražo 5000 detaļu. Tālāk norādītā līmeņu struktūra nodrošina bāzes līniju - pielāgošanas intervālus, pamatojoties uz jūsu faktiskajām nodiluma mērījumu tendencēm un detaļu kvalitātes datiem.
1. līmenis: katrs ražošanas posms (vai ik pēc 10 000–25 000 gājieniem)
- Noslaukiet vadotnes un bukses; pārbaudiet, vai virsmām nav ievainojumu, karstuma krāsas maiņas vai sausas virsmas
- Uzklājiet norādīto smērvielu uz visām vadotnes un bukses saskarnēm
- Pārbaudiet, vai papēžu bloka nodiluma plāksnēs nav saspiešanas vai gružu uzkrāšanās
- Pārbaudiet, vai visas apavu stiprinājuma skrūves ir pievilktas atbilstoši specifikācijai
- Pārbaudiet, vai dībeļa tapas nav vaļīgas, veicot vizuālu pārbaudi un vieglu piesitienu testu
- No apavu attīrīšanas vietām notīriet sārņus un lūžņus
2. līmenis: ik pēc 50 000–100 000 sitieniem
- Izmērīt vadotnes staba-līdz-bukses klīrensu ar skalas indikatora metodi; rekordu un tendenču vērtības
- Pārbaudiet, vai apavu stiprinājuma virsmās nav saraušanās, saspiešanas vai deformācijas
- Pārbaudiet, vai uz pamatnes plāksnēm nav plaisu, iedobumu vai sēņu
- Pārbaudiet brīvo atsperu augstumu saskaņā ar oriģinālajām specifikācijām; nomainiet jebkuru auguma zudumu, kas pārsniedz 5%.
- Pārbaudiet virzošo stabu virsmas ar mikrometru trīs punktos, lai samazinātu konusu vai diametru
- Pārbaudiet, vai lodīšu gultņu korpusos (ja piemērojams) nav ieplaisājuši fiksatori vai trūkst lodīšu
3. līmenis: ik pēc 250 000-500 000 gājieniem (vai katru gadu maza apjoma presformas apstrādes lietojumprogrammām)
- Lai veiktu visaptverošu stenda pārbaudi, noņemiet presēšanas komplektu
- Pārbaudiet apavu paralēlismu uz granīta virsmas plāksnes; atkārtoti-slīpēt, ja novirze pārsniedz 0,001 collu.
- Nomainiet visas bukses, kuru klīrenss trīs reizes pārsniedz sākotnējo specifikāciju
- Nomainiet visus vadotnes stabus, kas parāda izmērāmu konusu, punktu skaitu zem virsmas apdares specifikācijas vai diametra samazinājumu virs 0,0005 collām.
- Pārbaudiet visas dībeļa tapu urbumus, vai nav pagarinājuma; rīvējiet un, ja nepieciešams, piestipriniet liela izmēra tapas
- Pārbaudiet, vai apavu biezums lielas{0}}slodzes zonās nav samazinājies virsmas deformācijas dēļ
- Atkārtoti-kvalificējiet apavu līdzenumu un paralēlismu pēc jebkādas pārslīpēšanas darbības
Pensionēšanās kritēriji:Presformu komplekts ir jāizņem no ražošanas, ja apavu plaisas pārsniedz lokālo remontu, ja atkārtotas slīpēšanas rezultātā apavu biezums ir samazinājies zem minimālā, kas nepieciešams lietojumprogrammas tonnāžai, ja vadošās stabu urbuma vietas ir nolietojušās līdz tādam līmenim, ka standarta lielizmēra stabi nevar atjaunot sākotnējo izlīdzinājumu, vai ja kumulatīvās deformācijas ir novirzījušas ģeometriskās attiecības starp montāžas elementiem, kas pārsniedz to, ko var kompensēt. Tajā brīdī komplekts ir sasniedzis paredzēto kalpošanas laiku -, un katrs papildu sitiens ir azartspēle pret katastrofālu kļūmi.
Konsekventa apkope pārveido presformu komplektu no palīgmateriāla par{0}}ilgstošu pamatlīdzekli. Taču apkope saglabā tikai to, kas sākotnēji bija pareizi norādīts. Pareiza sākotnējās specifikācijas noteikšana -, paziņojot piegādātājam pareizos izmērus, pielaides un veiktspējas prasības -, ir pēdējais uzdevums.
Kā norādīt un pasūtīt pareizo diegu komplektu
Apkope nodrošina, ka jūsu matricu komplekts darbojas -, taču tā nevar izlabot komplektu, kas tika nepareizi norādīts no pirmās dienas. Pasūtīt štancēšanas presformu komplektu, nepaziņojot piegādātājam pareizos datus, ir tas pats, kas lūgt mašīnistam sagriezt detaļu bez drukas. Jūs kaut ko atgūsit, taču tas, iespējams, neatbilst jūsu presei, neatbilst jūsu procesam vai neizturēs jūsu ražošanas apjomu. Specifikācijas stadijā instrumentu inženieri bloķē veiktspēju vai neapzināti nosaka ierobežojumus.
Nepieciešamā informācija pirms veidņu komplekta norādīšanas
Pirms sazināties ar jebkuru štancēšanas presformu ražotāju, apkopojiet tālāk norādītos datu punktus. Trūkst pat viena, var rasties komplekts, kuru nepieciešams pārstrādāt vai tas vispār neatbilst presei:
- Preses tonnāžas reitings- nosaka apavu materiāla pakāpi un minimālo biezumu, lai izturētu deformāciju pie maksimālās slodzes
- Balstu izmēri (platums x dziļums)- ierobežo maksimālo apavu nospiedumu un iespīlēšanas zonu atrašanās vietas
- Aizvēršanas augstuma diapazons (minimālais un maksimālais)- nosaka vertikālo aploksni, kurā jāietilpst jūsu slēgtajai veidņu kaudzei
- Gājiena garums- ietekmē ceļvedi pēc iesaistīšanās ilguma; stabiem jāpaliek buksēs visā pilnībā atvērtā stāvoklī
- Padeves virziens un sloksnes platums- nosaka, kurām pusēm ir jāpaliek brīvai no vadošajiem stabiem un papēžu blokiem
- Sagaidāmais ražošanas apjoms- nosaka materiālu izvēli, gultņu veidu un virsmas apstrādi
- Preses telpas aploksne (darba zonas izmēri)- iestata minimālo apavu laukumu, kas nepieciešams, lai uzstādītu visas aktīvās formas sastāvdaļas ar atstarpi stiprinājumiem
- T-slotes raksts un izmērs- nodrošina, ka apavu var pareizi piesprādzēt gan pie balsta, gan cilindra
- Detaļu pielaides prasības- nosaka, vai ir piemērota lodīšu gultņa vai slīdgultņa vadība
- Darbības vide- putekļi, dzesēšanas šķidruma migla vai galējās temperatūras ietekmē bukses materiāla un eļļošanas specifikācijas
Izklausās daudz? Tas ir -, taču katrs šajā sarakstā iekļautais vienums atbilst izmēriem vai materiāla izvēlei, ko jūsu piegādātājs veiks jūsu vārdā, ja jūs to nenorādīsit. Šo lēmumu pārņemšana jau iepriekš ir tas, kas atšķir pielāgotu matricu, kas darbojas, no tāda, kas vienkārši der.
Standarta un pielāgotu diegu komplekti un izmaksu apsvērumi
Ražošanas apjoms ir galvenā svira standarta -pret{1}}pielāgotam lēmumam. Standarta kataloga presformu komplekti -, kas izgatavoti pēc kopīgiem izmēriem ar iepriekš noteiktiem statņu izmēriem, atrašanās vietām un apavu biezumu -, piedāvā ātru piegādi un zemākas vienības izmaksas, pateicoties apjomradītiem ietaupījumiem. Kā liecina nozares pieredze, vairums iekārtu nevar saražot vienreizēju -vienreizēju presformu komplektu kā izmaksu-efektīvi kā speciālu presformu ražošanas piegādātājs, kas darbojas lielā apjomā. Standarta komplekti piedāvā arī savstarpēju aizvietojamību: komponenti atbilst NAAMS vai JIS izmēru standartiem, kas nozīmē, ka rezerves stabus, bukses un apavus var iegādāties no vairākiem presformu ražotājiem bez pielāgotas apstrādes.
Pielāgotas metāla štancēšanas veidnes nopelna savu prēmiju, ja jūsu pieteikums neatbilst kataloga parametriem. Nestandarta atstatums starp statņiem, liela izmēra apavi lielai-tonnāžas veidošanai, neparastas padeves-virziena prasības vai nepieciešamība pēc integrētiem papēžu blokiem un slāpekļa stiprinājuma kabatām — tas viss virza jūs uz pielāgotu štancēšanas komplektu, kas izstrādāts atbilstoši jūsu precīzām specifikācijām. Izmaksu atšķirības ir reālas - pielāgotiem risinājumiem ir vajadzīgs īpašs izstrādes laiks, unikāli iestatījumi un bieži vien ilgāks izpildes laiks -, taču tā ir arī veiktspējas atšķirība, ja kataloga komplekts liek kompromisiem jūsu veidņu izkārtojumā.
Pastāv arī vidusceļš. Daži inženieri iegādājas standarta komplektu un pēc tam izstrādā pielāgotas funkcijas -mājas - papildu montāžas caurumos, brīvās kabatās vai pārveidotās stabu vietās. Šī hibrīdā pieeja var saīsināt termiņus, taču tai ir nepieciešamas apstrādes spējas un zināšanas, lai saglabātu pozicionēšanas precizitāti starp vadotnes stabu urbumiem, no kuriem ir atkarīga presformas veiktspēja. Visu kritisko funkciju apstrāde ar vienu -iestatījumu, kā to praktizē piegādātāji, kas ir orientēti uz precizitāti, novērš pozicionēšanas kļūdas, kas rodas, kad stangas kurpe pārvietojas starp vairākiem iekārtas iestatījumiem.
Svarīga ir arī izpildes laika plānošana. Standarta presformu komplekti bieži tiek piegādāti dažu dienu laikā. Pielāgoti metāla štancēšanas presformu pasūtījumi parasti tiek veikti no divām līdz sešām nedēļām atkarībā no sarežģītības, materiālu pieejamības un piegādātāja neizpildītā apjoma. Ražošanas palaišanai ar fiksētiem termiņiem ievietojiet šo sagatavošanās laiku savā rīku programmas grafikā - nevis kā pārdomu, bet gan kā kritisku-ceļa vienumu, kas nodrošina izmēģināšanu un apstiprināšanu.
Sadarbība ar pareizo diegu komplekta piegādātāju
Apkopotie specifikāciju dati sniedz rezultātus tikai tad, ja piegādātājs zina, ko ar tiem darīt. Meklējiet presformu ražotājus, kuri uzdod pareizos jautājumus - par jūsu procesu, preses stāvokli un jūsu tolerances cerībām -, nevis vienkārši citē zīmējumu. Labākie piegādātāji darbojas kā inženiertehniskie partneri, novēršot specifikācijas nepilnības, pirms tās kļūst par būvkļūdām.
Projektiem, kas saistīti ar sarežģītām presformu konstrukcijām - stingras klīrensa specifikācijas, optimizēta materiāla plūsma, pielāgoti perforatori, pacēlāji vai apvedceļa iecirtuma ģeometrija -, strādājot ar piegādātāju, kas savieno projektēšanas nolūku un ražošanas realitāti, ietaupa iterācijas ciklus. YICHEN, piemēram, savieno instrumentu inženierus arpielāgoti štancēšanas presformu risinājumikas jau no paša sākuma risina lielas dizaina{0}}problēmas, piemēram, urbumu kontroli, komponentu integrāciju un klīrensa optimizāciju, nevis atstājot šīs detaļas risināmai izmēģinājuma laikā.
Neatkarīgi no tā, kuru piegādātāju izvēlaties, pirms apņemšanās apstipriniet šīs iespējas:{0}}iekšēja apstrāde ar pārbaudītu kritisko izmēru pārbaudi, dokumentēti kvalitātes ziņojumi, kas parāda faktiskās sasniegtās pielaides, un vēlme sadarboties specifikāciju pilnveidošanā, nevis vienkārši veidot drukāšanai. Štancēšanas presformu komplekts ir precīzs instruments, kas nosaka jūsu detaļu kvalitāti gadiem ilgi -, pasūtīšanas process ir pelnījis tādu pašu stingrību, kādu jūs izmantotu, norādot jebkuru citu kapitālieguldījumu.
Stamping Die Set FAQ
1. Kāda ir atšķirība starp matricu komplektu un matricu bloku?
Presformu komplekts ir struktūras karkass, kas sastāv no augšējiem un apakšējiem stangas kurpēm, vadotnes stabiem un vadotnes buksēm, kas uztur izlīdzinājumu starp abām štancēšanas instrumenta pusēm. No otras puses, die bloki satur faktiskās griešanas malas, veidojošos profilus un caurduršanas ģeometriju. Jūs varat nomainīt dažādus presformu blokus pret vienu un to pašu matricu komplektu, ja vien nospiedums sakrīt, tāpēc standartizētie presformu komplekti palīdz samazināt instrumentu izmaksas visās produktu grupās. Kad detaļu kvalitāte pasliktinās, galvenais iemesls bieži vien meklējams veidņu komplekta nolietotajā vadības sistēmā, nevis pašā presformas bloka ģeometrijā.
2. Kā izvēlēties starp lodīšu un slīdgultņu vadotnes sistēmām manam matricu komplektam?
Izvēle ir atkarīga no jūsu darbības apstākļiem. Lodīšu gultņu sistēmas nodrošina gandrīz-nulles klīrensu izlīdzināšanu, kas ir ideāli piemērota ātrdarbīgai-novēršanai un stingrai-tolerances caurduršanai, taču tām ir nepieciešama tīra vide, konsekventa eļļošana ar minerāleļļu, un tās nevar izturēt trieciena slodzi vai piesārņojumu. Slīdgultņu sistēmās tiek izmantotas bronzas bukses, kas daudz labāk iztur sānu vilci, netīru vidi un nekonsekventu apkopi, padarot tās piemērotas smagai formēšanai, dziļai vilkšanai un izciļņa{5}}darbības presformām. Progresīvām presformām ar precizitātes un vilces prasībām hibrīda konfigurācijas ar lodīšu gultņiem uz kritiskās padeves ass un slīdgultņiem uz vilces-noslogotās ass nodrošina efektīvu kompromisu.
3. Kad man vajadzētu nomainīt vadošās bukses štancēšanas presformu komplektā?
Plānojiet bukses nomaiņu, ja izmērītais bukses klīrenss no -līdz-apmales trīs reizes pārsniedz sākotnējo specifikāciju, kas norādīta presformas uzbūves ierakstā. Ja klīrenss sasniedz piecas reizes sākotnējo vērtību, nekavējoties izvelciet veidni no ražošanas, jo detaļu kvalitāte jau pasliktinās. Izmēriet atstarpi, uzstādot skalas indikatoru uz apakšējās sviras, novietojot virzuli pret augšējo kurpju pie vadotnes un nolasot kopējo indikatora kustību zem sānu rokas spiediena. Sekojiet šiem rādījumiem laika gaitā, lai paredzētu nomaiņas intervālus un izvairītos no neplānotas dīkstāves.
4. Kāda veidņu komplekta konfigurācija ir vislabākā progresīvajai štancēšanai?
Aizmugurējās stabu konfigurācijas ir progresīvās štancēšanas standarts, jo tās novieto abus vadotnes gar aizmugurējo malu, atstājot priekšpusi un sānus pilnībā atvērtus sloksnes padevei, lūžņu noņemšanai un operatora redzamībai. Apvienoti ar lodīšu gultņu vadību, aizmugures statņu komplekti nodrošina pozicionēšanas atkārtojamību, kas nepieciešama ātrdarbīgai-progresīvai izgriešanai un caurduršanai. Tomēr, ja jūsu progresīvajā veidnē ir iekļautas smagas formēšanas stacijas netālu no platas kurpes priekšējās malas, divu aizmugurējo stabu asimetriskā vadība var nodrošināt pietiekamu novirzi, lai mainītu izlīdzināšanu. Šādos gadījumos apsveriet iespēju jaunināt uz četru -stabiņu izkārtojumu vai pievienot papēžu blokus, lai absorbētu sānu vilci.
5. Kā noteikt pareizo matricas apavu biezumu manam lietojumam?
Apavu biezumam ir jāiztur deformācija atbilstoši jūsu konkrētajai tonnāžai, laiduma platumam un atbalsta apstākļiem. Kad kurpes balstās uz paralēlēm, lai atbrīvotos no lūžņiem, neatbalstītais laidums darbojas kā noslogota sija. Pārāk plānas kurpes novirzās centrā, dinamiski mainot perforatoru-, lai-nogrieztu atstarpes katrā gājienā un izraisot pakāpenisku urbumu pieaugumu un izmēru novirzi. Lai gan neviena formula neaptver visus gadījumus, princips ir konsekvents: lielāka tonnāža, plašāki neatbalstīti laidumi un koncentrētas caurduršanas slodzes prasa biezākus apavus. Ja novērojat pakāpenisku kvalitātes novirzi no stangas, kas izturēja sākotnējo pārbaudi, nepietiekams apavu biezums ir viens no pirmajiem cēloņiem, kas jāizpēta. Piegādātāji, piemēram, YICHEN, var palīdzēt inženieriem optimizēt apavu izmērus attiecībā pret konkrētām tonnāžas un klīrensa prasībām.


