


Izpratne par apvedceļa iecirtumiem un to lomu progresīvās formas izpildījumā
Katrs instruments un štancēšanas inženieris, kurš ir skrējisprogresīva štancēšanas operācijazina sajūtu: sloksne gludi baro tūkstoš sitienu, tad pēkšņi aizķer, nepareizi reģistrējas vai uzkaras uz pacēlāja. Biežāk vainīgais sloksnes izkārtojumā meklē vienu mazu, bet kritisku iezīmi. Šī funkcija ir apvedceļa iecirtums.
Apvedceļa iegriezumi ir apzināti materiāla modifikācijas, kas veiktas sloksnes malā progresīvā štancēšanas veidnē. To mērķis ir pārvaldīt to, kā sloksne mijiedarbojas ar pacēlājiem, pilotiem un citām matricas sastāvdaļām, virzoties no stacijas uz staciju. Negatīvā un pozitīvā lokšņu metāla štancēšanas veidnē šie reljefa elementi nosaka, vai sloksne tīri notīra iekšējos šķēršļus vai velkas pret virsmām, kas laika gaitā pasliktina piķa precizitāti.
Koncepcija ir vienkārša. Izpilde ir vieta, kur lietas kļūst interesantas.
Kas ir apvedceļa iegriezumi progresīvajās veidnēs
Iedomājieties metāla sloksni, kas vītņo caur progresīvo veidni ar astoņām vai desmit stacijām. Starp katru nospiešanas gājienu sloksnei ir jāpaceļas, jāpavirzās uz priekšu par vienu soli un jāatgriežas pozīcijā nākamajai darbībai. Pacēlāji paceļ sloksni, lai notīrītu apakšējās formas virsmas, un piloti velk sloksni galīgajā reģistrācijā. Ir apvedceļa iegriezumi, lai sloksne varētu šķērsot vai ap šiem pacēlājiem un pilotiem, nepakaroties, nevelkot vai nesaduroties.
Praktiski apvedceļa iecirtums ir lokāls reljefs vai izgriezuma līdzeklis, kas pievienots sloksnes izkārtojumam, kas novērš traucējumus padeves, formēšanas, apgriešanas vai daļas pārvietošanas laikā. Tā nav kosmētiska detaļa vai pārdomas. Tas ir apzināts sloksnes vadības mehānisms, ko dizainers nosaka izkārtojuma stadijā, krietni pirms tērauda griešanas.
Pastāv divi galvenie veidi: pozitīvie apvada iegriezumi, kas aiztur materiālu uz sloksnes cilp{0}}līdzīgā veidā, un negatīvie apvedceļa iegriezumi, kas pilnībā noņem materiālu no sloksnes malas. Katrs tips rada atšķirīgu mehānisko saikni starp sloksni un presformas sastāvdaļām, ar kurām tai jāpārvietojas.
Kāpēc iecirtuma veida izvēle ir svarīga sloksnes kontrolei
Šeit daudzi inženieri par zemu novērtē lēmumu. Iecirtuma ģeometriskā orientācija tieši nosaka sloksnes padeves spēku, soļa precizitāti un staciju-uz{2}}reģistrāciju. Pozitīvs iegriezums saglabā materiālu neskartu, saglabājot sloksnes stingrību, bet liekot saglabātajai cilpiņai braukt pāri pacēlāja virsmām. Negatīvs iegriezums nogriež materiālu, nodrošinot pacēlāja klīrensu, bet samazinot lokālo sloksnes stingrību.
Nepareiza izvēle nerada tikai nelielas neērtības. Tas rada padeves kļūdas, kas rodas visās pakārtotajās stacijās, pasliktina reģistrāciju, kas tiek parādīta kā gatavo detaļu izmēru novirze, un paātrina presformas nodilumu tādā veidā, kas saīsina apkopes intervālus. Negatīvās un pozitīvās lokšņu metāla štancēšanas veidņu apvedceļa ierobās šis vienotais ģeometrijas lēmums viļņojas visā ražošanas procesā.
Izvēle starp pozitīvajiem un negatīvajiem apvedceļa iecirtumiem nav kosmētiska. Tas būtiski maina to, kā sloksne mijiedarbojas ar katru pakārtoto staciju, ietekmējot barošanas pretestību, pilota iesaistīšanos un kumulatīvo pozicionēšanas precizitāti visā veidnē.
Šī rokasgrāmata ir rakstīta instrumentu inženieriem, kuri jau saprot progresīvās presēšanas pamatus, bet kuriem nepieciešama skaidrība par lēmumiem par iecirtumu ģeometriju. Jūs neatradīsit ievada skaidrojumus par to, kas ir progresīvais kauliņš vai kā darbojas sloksnes barošana. Tā vietā galvenā uzmanība tiek pievērsta konkrētiem ģeometriskiem, funkcionāliem un materiālu-vadītiem faktoriem, kas nosaka, kurš iecirtuma veids pieder jūsu sloksnes izkārtojumam.
Atšķirība sākas ar ģeometriju. Tas, kā katrs iecirtuma veids fiziski mijiedarbojas ar sloksni un ko tas nozīmē jūsu barošanas mehānikai, ir pilnībā atkarīgs no tā, vai materiāls paliek vai aiziet.
Pozitīvā apvedceļa iecirtuma ģeometrija un funkcionālā mehānika
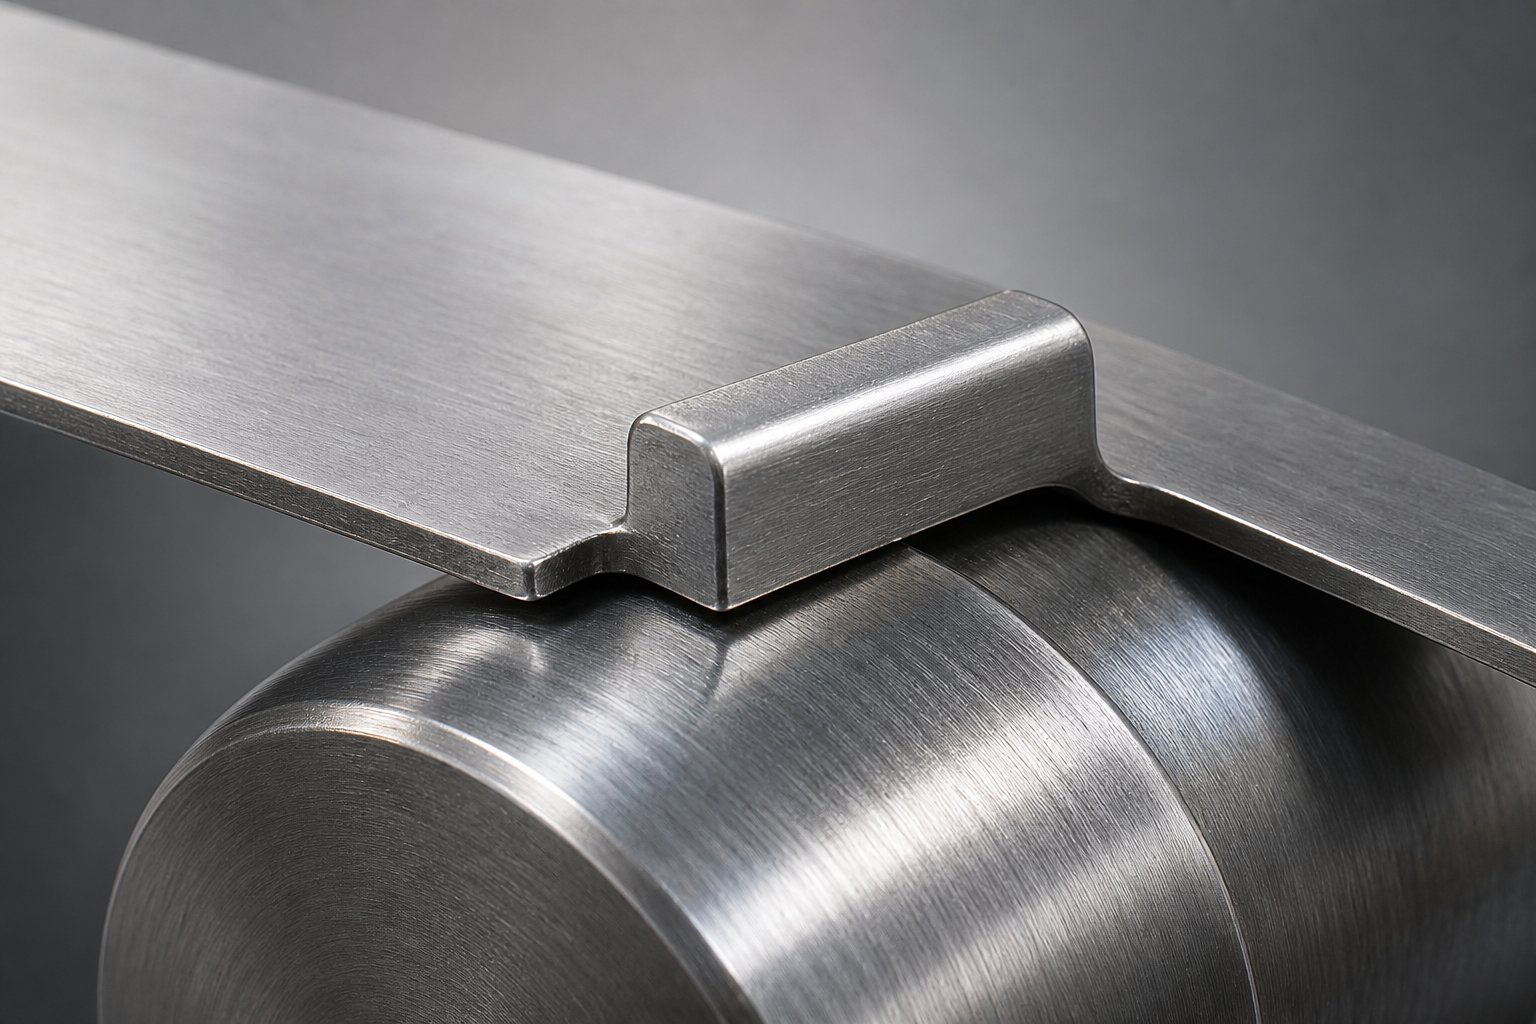
Pozitīvs apvedceļa iegriezums atstāj materiālu uz sloksnes. Tā vietā, lai nogrieztu sloksnes malas daļu un izmestu to kā lūžņus, veidne izveido cilni-līdzīgu izvirzījumu, kas paliek fiziski piestiprināts pie sloksnes. Šī saglabātā cilne stiepjas uz iekšu vai uz āru no sloksnes malas, veidojot nelielu, bet apzināti veidotu elementu, ko sloksne nes cauri katrai nākamajai stacijai.
Praktiskais rezultāts: sloksnes platums roba vietā būtībā paliek neskarts. Materiāls netiek zaudēts. Gliemeži nav jāpārvalda. Sloksne saglabā savu strukturālo nepārtrauktību, un šai nepārtrauktībai ir tieša nozīme sloksnes uzvedībā barošanas laikā.
Pozitīva iecirtuma ģeometrija un materiāla saglabāšana
Griezuma profils pozitīvam iegriezumam parasti ir daļēja bīde, kas atbrīvo cilni no trim pusēm, vienlaikus atstājot to piestiprinātu vienā malā. Iedomājieties nelielu taisnstūrveida vai trapecveida mēlīti, kas ir nogriezta no tās priekšējās malas, beigu malas un vienas sānu malas, bet paliek savienota gar pretējo sānu malu kā eņģe. Cilne var nedaudz saliekties attiecībā pret sloksnes plakni, bet tā neatdalās.
Daudzi dizaineri pievieno leņķisko reljefu cilnes priekšējai malai, lai samazinātu padeves pretestību. Šis reljefs, kas parasti ir no 5 līdz 15 grādiem atkarībā no materiāla biezuma, neļauj izciļņa priekšējam stūrim aizķerties uz pacēlāja virsmām, sloksnei virzoties uz priekšu. Ģeometrija darbojas līdzīgi kā alance un atloka soli stop, kur lancetēta daļa ir saliekta, lai izveidotu gan aizturi, gan stingrības elementu uz nesēja sloksnes.
Tā kā cilne paliek piestiprināta, sloksnes stingrība iecirtuma vietā tiek saglabāta. Tam ir vislielākā nozīme plānās-izmēra materiālos, kur stiepes stiepes stiepšanās laikā var izraisīt lokālu izliekšanos vai viļņošanos. Sloksne ar augstu pagarinājuma raksturlielumu ir īpaši jutīga pret kropļojumiem jebkurā vietā, kur tiek samazināts šķērsgriezuma laukums. Turot materiālu vietā, pozitīvie iecirtumi pilnībā novērš šī vājā punkta radīšanu.
Kā pozitīvi robi mijiedarbojas ar pacēlājiem un pilotiem
Sloksnei pavirzoties par vienu soli uz priekšu, saglabātā cilne šķērso pacēlāja vainagu. Cilne iet gar pacēlāja augšējo virsmu, un sloksne tiek virzīta uz priekšu bez traucējumiem. Kad prese aizveras, piloti ieslēdz sloksni caur pilota caurumiem galīgai reģistrācijai, ievelkot sloksni precīzā izlīdzinājumā pirms formēšanas vai griešanas darbību sākšanas.
Mijiedarbība ir gluda, jo nevienai sloksnes malai nav jāiekrīt spraugā vai jāiztīra tā. Izcilne būtībā savieno pacēlāju, saglabājot pastāvīgu kontaktu un paredzamu pielaides spēku pret pacēlāja virsmu. Tas rada zemāku padeves pretestību, salīdzinot ar konfigurācijām, kurās grieztajai malai ir jāpārvietojas ap veidnes sastāvdaļām.
Apvedceļa ierobojumu lokšņu metāla formēšanas lietojumprogrammās šī zemā{0}}pretestība tieši izpaužas kā labāka soļa konsekvence un samazināta kumulatīvā kļūda vairāku-staciju presformās.
- Materiāls tiek saglabāts uz sloksnes kā pievienota cilnes projekcija
- Cilnes ģeometrija parasti ir trīs{0}}pusēja griezuma ar vienu piestiprinātu malu un leņķisko reljefu priekšpusē
- Padeves pretestība ir mazāka, jo grieztās malas neaizķeras uz pacēlāja vai matricu virsmām
- Iecirtuma vietā tiek saglabāta sloksnes stingrība, tādējādi uzlabojot plānu audumu, kas ir pakļauts izliekumam
- Gliemeži neveidojas, tādējādi novēršot problēmas ar gliemežu pārvaldību iecirtuma stacijā
Šī uz noturēšanu{0}} balstītā pieeja darbojas labi, ja sloksnes stingrība ir prioritāte. Bet kas notiek, ja klīrenss, nevis stingrība kļūst par kontrolējošo faktoru? Tas novirza ģeometriju pretējā virzienā, uz materiāla noņemšanu, nevis materiāla saglabāšanu.
Negatīvā apvedceļa iecirtuma ģeometrija un funkcionālā mehānika
Ja pozitīvs iegriezums notur materiālu uz sloksnes, negatīvs apvedceļa iegriezums noņem materiālu. Speciāls perforators noņem noteiktu daļu no sloksnes malas, radot tukšumu vai izgriezumu, kas ļauj sloksnei notīrīt pacēlājus un citus presformas komponentus bez fiziska kontakta. Izņemtais gliemežnīca izkrīt caur matricas atveri un tiek izmesta. Paliek sloksnes mala ar tīšu spraugu vietā, kur kādreiz bija materiāls.
Šī pieeja atrisina citu problēmu. Tā vietā, lai pārvarētu pacēlājus, sloksne vienkārši pilnībā izvairās no tiem. Tukšums nodrošina vertikālu un sānu klīrensu pacēlāja pārvietošanai, novēršot jebkādu iespēju, ka sloksne padeves cikla laikā aizķersies, vilksies vai pakarināsies uz pacēlāja vainaga. Attiecībā uz presformām, kurās pacēlāja augstums ir ievērojams vai kur sloksnes biezums padara braukšanu pa virsmām nepraktisku, šī klīrensa-pirmā filozofija virza konstrukciju uz materiāla noņemšanu.
Negatīvā iecirtuma ģeometrija un materiāla noņemšana
Griezuma profils ir vienkāršs. Perforators nolaižas cauri sloksnes malai un noņem noteiktu laukumu, kas parasti ir taisnstūra vai trapecveida forma. Gliemežs tīri nogriežas no sloksnes un tiek izmests uz leju caur atbilstošu matricas atveri. Rezultāts ir iecirtums ar asiem iekšējiem stūriem un atklātām griezuma malām gar tā perimetru.
Iecirtumu izmērus nosaka nepieciešamā atstarpe. Platumam ir jāatbilst pacēlāja korpusam, kā arī jebkurai sānu sloksnes kustībai barošanas laikā. Dziļumam ir jānodrošina pietiekams vertikālais attālums, lai sloksnes mala nevienā vietā presēšanas cikla laikā nesaskartos ar pacēlāju. Dziļāki robi nodrošina lielāku klīrensa robežu, bet no sloksnes šķērsgriezuma noņem vairāk materiāla.
Burr virziens šeit kļūst par praktisku problēmu. Tā kā perforators griež cauri sloksnei, apvedceļa iecirtumu veidošanās štancēšana rada paaugstinātu malu griezuma veidnes pusē. Ja padeves laikā urbums ir vērsts uz augšu, tas var aizķerties pie vadošajām sliedēm, pacēlāja virsmām vai citām veidnes sastāvdaļām. Dizaineri parasti orientē matricu tā, lai urbuma virziens būtu vērsts uz leju, prom no slīdošām saskares virsmām. Ja šāda orientācija nav iespējama, traucējumus mazina sekundāra atstarpju noņemšanas darbība vai noslīpēts malas reljefs uz veidņu virsmām.
Atšķirībā no lāpstiņu-un-atloku alternatīvas, kas aprakstītas progresīvās formas literatūrā, kur lancetēta daļa ir noliekta uz leju, lai izveidotu aizturi un nostiprinātu nesēju, negatīvs iegriezums nerada sekundārus strukturālus ieguvumus. Tās vienīgais ieguldījums ir klīrenss. Gliemeža iziet no sistēmas, un sloksne šajā vietā pārvietojas uz vieglāku, bet mazāk stingru.
Kā negatīvie robi ietekmē sloksnes padevi un reģistrāciju
Materiāla noņemšanai no sloksnes malas ir tiešas sekas: lokāli stinguma kritumi. Materiāla modulis nemainās, bet šķērsgriezuma laukums, kas pretojas lieces spēkiem roba vietā, samazinās. Ļoti plānām vai šaurām sloksnēm šis samazinājums var izveidot eņģes punktu, kur sloksne padeves spriedzes ietekmē novirzās, izraisot nevienmērīgu soļa virzību un reģistrācijas novirzi starp stacijām.
Tomēr biezākiem vai platākiem materiāliem atlikušais šķērsgriezums{0}}nodrošina vairāk nekā pietiekamu strukturālo atbalstu. Šajos lietojumos samazinātie traucējumi pacēlājiem nodrošina tīrāku barošanu. Sloksne nebrauc pāri nekam. Tas vienkārši virzās uz priekšu cauri atklātai telpai, pacēlājiem paceļoties un nokrītot tukšumā, nekad nepieskaroties sloksnes malai. Tas padara negatīvos iegriezumus īpaši efektīvus presformās ar augstu pacēlāja augstumu, kur saglabātajai cilpiņai būtu pārmērīgi jālocās, lai atbrīvotu pacēlāja vainagu.
Viens kompromiss, ar ko saskaras-inženieri: negatīvie robi var radīt nedaudz augstāku barošanas pretestību nekā to pozitīvie līdzinieki. Iemesls ir mehānisks. Grieztās malas roba perimetrā, it īpaši, ja ražošanas laikā veidojas urbumi, var aizķerties uz veidņu virsmām, pamatnes vadotnēm vai sliežu pārejām. Ja šīs malas nav pareizi atslogotas ar slīpām malām vai rādiusiem, sloksne svārstās katrā padeves pakāpē. Teces spriegums pie griešanas malas ir augstāks nekā pamatmateriālam, jo griešanas darbības rezultātā rodas sacietēšana, padarot malu stingrāku un mazāk pakļautu, kad tā saskaras ar citām virsmām.
Reģistrācijas uzvedība atšķiras arī no pozitīvajām iezīmēm. Tā kā sloksnes malu pārtrauc tukšums, pilotiem ir jāieslēdz josla vietās, kur ir pilns materiāls. Pats tukšums nevar veicināt sānu novietojumu. In dies kurpitch stops strādā kopā ar pilotiem svītru reģistrācijai, iecirtuma pozīcija ir rūpīgi jāsaskaņo, lai tukšums nesakristu ar kādu reģistrācijas vai uztveršanas funkciju.
- Materiāls tiek noņemts no sloksnes malas, radot tukšumu vai izgriezumu
- Tukšuma ģeometrija parasti ir taisnstūrveida vai trapecveida, tā ir tāda, lai atbrīvotu pacēlāja korpusus un pārvietošanos.
- Lokalizētās sloksnes stingrība ir samazināta iecirtuma vietā, jo ir samazināts{0}}šķērsgriezuma laukums
- Pacēlāja klīrenss ir tīrāks un uzticamāks, jo īpaši biezos vai augstos{0}}pacēlājos
- Grieztās malas ir jutīgas pret urbumu uzkrāšanos, kas var palielināt barošanas pretestību kārbas kalpošanas laikā
- Nepieciešama gliemežu pārvaldība, un noņemtais materiāls tiek izmests caur veidnes atveri zemāk
Abi iecirtumu veidi atrisina vienu un to pašu pamatproblēmu, taču to ģeometriskās pieejas rada izteikti atšķirīgus veiktspējas profilus. Patiesais jautājums jebkuram sloksnes izkārtojumam nav tas, kurš tips ir labāks atsevišķi, bet gan tas, kurš kompromisu kopums{1}}atbilst konkrētajam materiālam, presēšanas ātrumam un veidņu konfigurācijai.
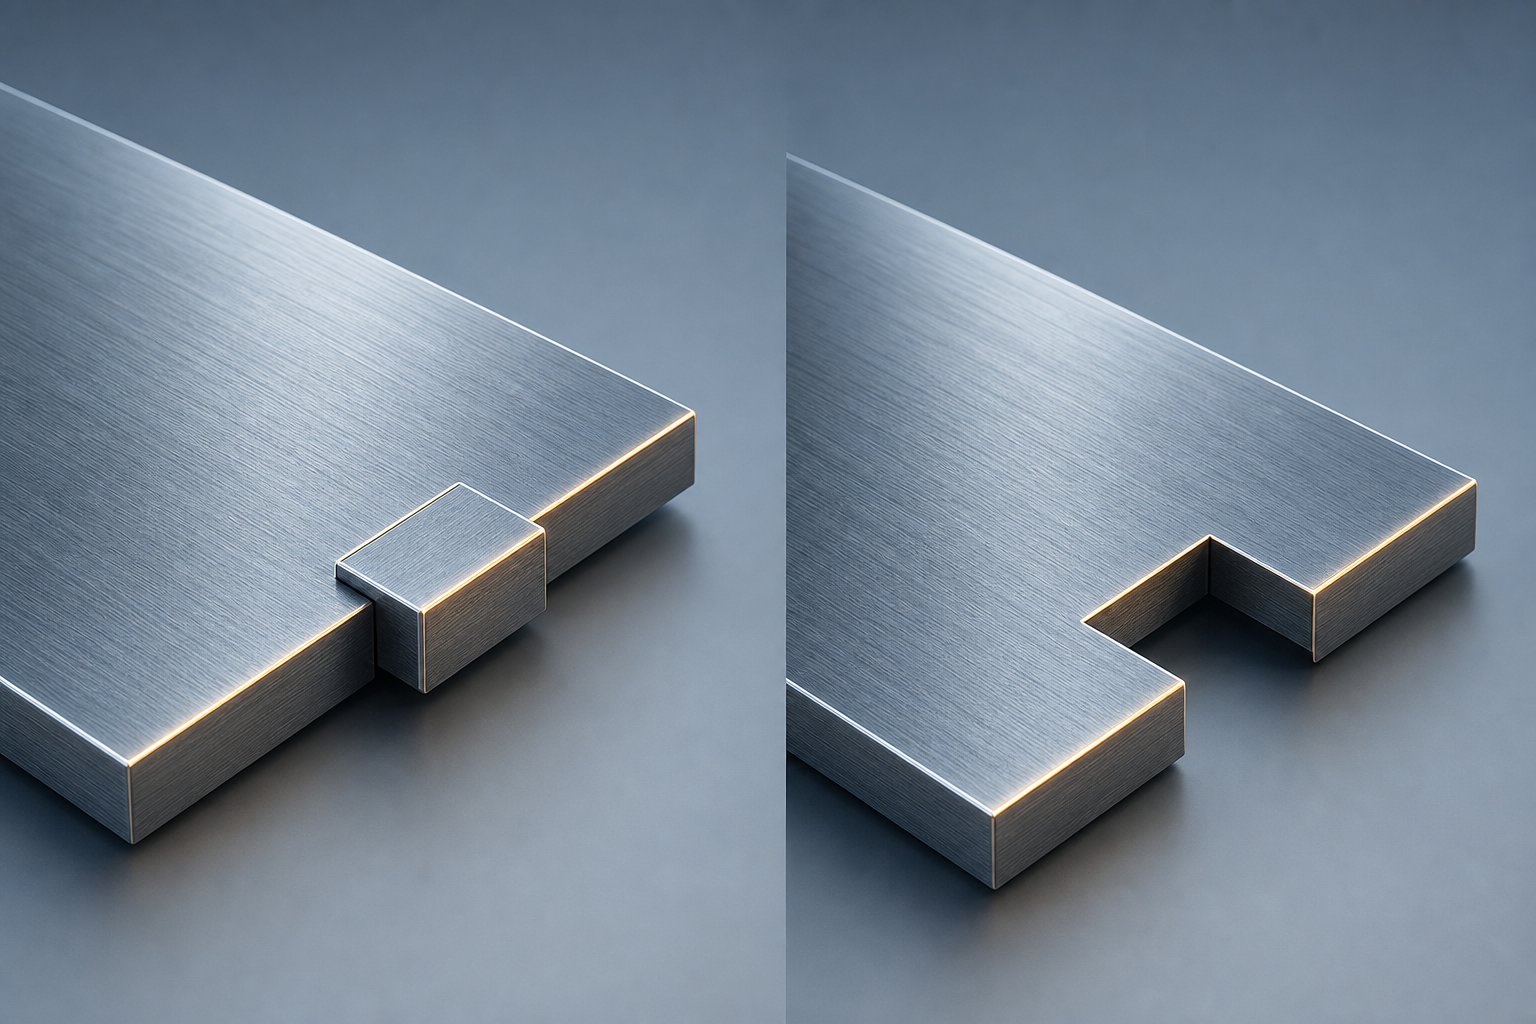
Pozitīvo un negatīvo apvedceļa iecirtumu salīdzinājums līdzās-
Katrs iecirtuma veids ir aprakstīts atsevišķi, taču sloksnes izkārtojuma lēmumi reti tiek pieņemti atsevišķi. Jūs izsverat kompromisus-vairākos atribūtos vienlaikus: barošanas pretestību pret sloksnes stingrību, pacēlāja klīrensu pret gliemežu pārvaldības sarežģītību, urbuma virzienu pret reģistrācijas darbību. Instrumentu inženieriem ir nepieciešama viena atsauce, kas katru atbilstošo atribūtu novieto blakus savam līdziniekam, lai lēmums būtu redzams vienā mirklī.
Pašlaik nevienā plaši pieejamā resursā šis salīdzinājums nav sniegts strukturētā veidā. Apvedceļa iecirtumu lokšņu metāla formēšanas mērķis ir labi saprotams vispārīgi, tomēr atribūtu{1}}līmeņa sadalījums, kas nosaka ģeometrijas izvēli sloksnes izkārtojuma laikā, joprojām ir izkaisīts starp cilšu zināšanām un iekšējiem dizaina standartiem. Tālāk esošajā tabulā šie faktori ir apvienoti formātā, uz kuru varat tieši atsaukties, novērtējot iecirtuma veidu jaunai presformas programmai.
Atribūts-pēc-iecirtumu veidu atribūtu salīdzinājums
| Atribūts | Pozitīvs apvedceļa iegriezums | Negatīvs apvedceļa iecirtums |
|---|---|---|
| Sloksnes piesaistes metode | Materiāla aizturēšana: pie sloksnes malas paliek cilne, kas savienojas pāri veidnes sastāvdaļām | Materiāla noņemšana: no sloksnes malas tiek izdurta sloksne, radot tukšumu, kas attīra formas detaļas |
| Barošanas pretestības profils | Zemāka kopējā pretestība; cilne vienmērīgi brauc pāri pacēlāja virsmām ar leņķisko reljefu, kas samazina pretestību | Nedaudz lielāks pretestības potenciāls; grieztās malas var aizķerties uz veidņu virsmām, ja veidojas urbumi vai reljefs nav pietiekams |
| Reģistrācijas precizitātes uzvedība | Konsekvents sloksnes platums, kas tiek uzturēts iecirtuma vietā, atbalsta stabilu pilota ieslēgšanos un sānu pozicionēšanu | Pārtraukta sloksnes mala iecirtuma vietā; pilotiem ir jāiesaistās visās{0}}materiāla daļās prom no tukšuma |
| Sloksnes stingrības ietekme | Minimāls samazinājums; saglabātā cilne saglabā šķērsgriezuma laukumu | Lokalizēts samazinājums proporcionāls iecirtuma dziļumam un platumam; plānas vai šauras sloksnes var novirzīties roba vietā |
| Lifta mijiedarbības mehānika | Tab iet pāri pacēlāja vainagam; kontakts tiek pārvaldīts, izmantojot reljefa ģeometriju cilnes priekšējā malā | Nav kontakta ar pacēlāju; tukšums nodrošina pilnu atstarpi pacēlāja gājienam neatkarīgi no pacēlāja augstuma |
| Gliemežu apsaimniekošanas prasības | Nav; neviens materiāls neatdalās no sloksnes, novēršot sloksnes izmešanu un iznīcināšanu | Nepieciešams; gliemežvākiem ir tīri jāizplūst caur matricas atveri, un to uzkrāšanās vai iesprūšana var apturēt ražošanu |
| Burr virziena apsvērumi | Uz cilnes nogrieztajām malām veidojas urbums; parasti orientēts prom no slīdošām virsmām ar minimālu ietekmi uz barošanu | Burr veidojas pa visu roba perimetru; orientācijai ir izšķiroša nozīme, jo uz augšu{0}}vērstās urbumi aizķer vadotnes un pacēlājus |
| Ideāli lietošanas gadījumi | Plāni materiāli, šauras sloksnes, garas progresijas formas, kurām nepieciešama kumulatīvā precizitāte, lietojumi, kas jutīgi pret sloksnes izliekšanos | Biezs materiāls, platas sloksnes ar lielu atlikušo stingrību, augsts pacēlāja augstums, liela{0}}ātruma lietojumprogrammas, kurām nav nepieciešama pacēlāja iejaukšanās |
Kad katrs tips pārspēj otru
Tabula atklāj skaidru modeli. Pozitīvi robi aizsargā to, kas jau ir sloksnei: stingrību, platuma konsistenci un gludu virsmas saskari. Negatīvie iegriezumi rada to, kas nepieciešams sloksnei: atvērta telpa, vertikāls klīrenss un brīvība no pacēlēja kontakta. Veiktspējas priekšrocības mainās atkarībā no tā, kurš faktors ierobežo jūsu konkrēto pielietojumu.
Plāniem{0}}izmēra materiāliem, kur tecēšanas robeža ir zema attiecībā pret padeves spēkiem un sloksnei ir tendence izliekties, pozitīvie iegriezumi ir labāki, jo tie novērš šķērsgriezuma laukuma-noņemšanu no jau trauslas sloksnes. Ja sloksne ir tikai 0,5 mm bieza un 30 mm plata, izgriežot vairākus milimetrus dziļu iecirtumu, var izveidoties eņģes punkts, kas barošanas laikā klīst. Saglabātā cilne to novērš, saglabājot sloksnes integritāti visā platumā.
Biezākam krājumam aprēķins tiek apgriezts. 2,0 mm sloksnei ar 100 mm platumu ir ievērojama lieces izturība pat tad, ja materiāls ir noņemts. Iecirtums ir neliels procents no kopējā šķērsgriezuma-, un stingrības samazinājums ir niecīgs. Šeit prioritāte pāriet uz pacēlāja klīrensu. Biezs materiāls, kas brauc virs pacēlāja vainaga, rada lielus kontaktspēkus un paātrinātu nodilumu gan uz cilpas, gan uz pacēlāja virsmas. Materiāla noņemšana pilnībā novērš šo nodiluma mehānismu. Izpratne par sakarību starp tecēšanas robežu un stiepes izturību konkrētam materiālam palīdz prognozēt, vai saglabātā cilpa plastiski deformēsies zem pacēlāja kontakta slodzes vai arī paliks elastīga un brauks tīri.
Šauras sloksnes ievēro plānā{0}}materiāla loģiku neatkarīgi no biezuma. Šaurai sloksnei ir ierobežots malu materiāls, tāpēc jebkura noņemšana nesamērīgi ietekmē tās strukturālo darbību. Pozitīvie iegriezumi saglabā šo mazo šķērsgriezumu{3}}. Platas sloksnes seko biezā-materiāla loģikai, kur lielais atlikušais platums kompensē jebkādus lokalizētus stinguma zudumus.
Ātrgaitas lietojumprogrammas{0}}ievieš dinamisku elementu. Pie paaugstināta presēšanas ātruma sloksnes inerce padeves laikā palielina jebkuru pretestības avotu. Cilne, kas īslaicīgi noķer pacēlāju ar ātrumu 60 sitieni minūtē, ir traucēklis. Tāda pati nozveja ar 400 sitieniem minūtē kļūst par nepareizas reģistrācijas notikumu, kas izplatās visās lejupējās stacijās. Ātrgaitas matricām, kur pacēlāja klīrenss ir ierobežots, negatīvie robi pilnībā novērš mainīgo, noņemot traucējumu avotu.
Izvēlieties iecirtuma veidu, kas vislabāk saglabā jūsu konkrētajam lietojumam vissvarīgākās sloksnes īpašības. Ja ierobežojošais faktors ir stingrība, saglabājiet materiālu. Ja klīrenss ir ierobežojošais faktors, noņemiet to.
Šis lēmuma pieņemšanas princips izklausās vienkārši, taču, lai to efektīvi piemērotu, ir precīzi jāzina, cik dziļi, cik plati un kādā leņķī izgriezt iecirtuma ģeometriju. Šie izmēru parametri ir tādi, kur teorija sastopas ar praksi, un proporcionālās attiecības ar materiāla biezumu un sloksnes platumu nosaka, vai jūsu izvēlētais iecirtuma veids patiešām nodrošina paredzētās veiktspējas priekšrocības.
Dizaina parametri iecirtuma dziļumam, platumam un leņķiskajam reljefam
Iecirtuma veida izvēle ir tikai puse no lēmuma. Otra puse nosaka to pareizi. Pozitīvs iegriezums ar nepareizu cilnes dziļuma sprādzēm zem pacēlāja kontakta. Pārāk sekla negatīvs iegriezums nenodrošina atstarpi, kad pacēlājs sasniedz pilnu gājienu. Abas kļūmes ir saistītas ar vienu un to pašu galveno iemeslu: ģeometrija nebija proporcionāla materiāla un sloksnes īpašībām, kas nosaka reālo veiktspēju.
Izaicinājums ir tāds, ka neviena universāla formula neaptver katru lietojumu. Iecirtumu dimensijas nosaka savstarpēji saistītu faktoru hierarhija, un izpratne par to, kurš faktors ir prioritārs jūsu konkrētajā veidnē, novērš izmēģinājuma-un-kļūdu ciklus, kas tiek iztērēti izmēģinājuma laikā un budžetā.
Iecirtuma dziļums un platums attiecībā pret materiāla biezumu
Iecirtuma dziļums ir izmērs, kas kontrolē klīrensu negatīvajiem iecirtumiem un mēlītes projekcijas garumu pozitīvajiem iegriezumiem. Abos gadījumos materiāla biezums nosaka sākuma proporciju. Tiek piemērots vispārējs princips: iecirtuma dziļumam ir jānodrošina funkcionāls klīrenss vai cilpas saķere, neapdraudot sloksnes spēju pastāvīgi padot nospriegotā stāvoklī.
Negatīvām ierobām dziļumam ir jāpārsniedz pacēlāja gājiena augstums plus jebkura vertikāla sloksnes kustība padeves cikla laikā. Ja pacēlājs paceļas par 4 mm un sloksne virzīšanās laikā svārstās par 0,5 mm, minimālais iecirtuma dziļums 5 mm nodrošina drošu atstarpi. Ieejot ievērojami dziļāk, tiek noņemts materiāls, kas nebija jānoņem, nevajadzīgi samazinot sloksnes stingrību. No otras puses, pārāk sekli negatīvie iegriezumi atstāj sloksnes malu bīstami tuvu pacēlāja vainagam--gājiena augšdaļā, kur pat neliela sloksnes nosēšanās izraisa saskari un pakāršanos.
Pozitīviem iegriezumiem cilnes dziļums nosaka, cik tālu aizturētais materiāls izvirzīts no sloksnes korpusa. Izciļņi, kas ir pārāk dziļi attiecībā pret materiāla biezumu, kļūst par konsoles sijām, kas pakļautas plastiskai deformācijai pacēlāja kontakta slodžu ietekmē. Kad cilne pastāvīgi izliecas, tā vairs neattīra pacēlāju turpmākajos gājienos. Šeit robežu nosaka sloksnes materiāla elastības modulis. Cilne, kas novirzās savā elastīgajā diapazonā, pēc katra kontakta atgriežas pozīcijā. Tas, kas pārsniedz tērauda vai cita izmantotā materiāla tecēšanas robežu, iegūst pastāvīgu komplektu un kļūst par atkārtotu barošanas šķērsli.
Iecirtuma platums atbilst līdzīgai loģikai. Negatīvām ierobām platumam ir jāatbilst pacēlāja korpusam un sānu sloksnes pārvietošanai barošanas laikā. Pozitīviem iegriezumiem platums nosaka cilnes sānu izmēru un tieši ietekmē tā lieces stingrību. Plašāka cilne sadala pacēlāja kontaktspēkus lielākā apgabalā, samazinot vietējo sprieguma koncentrāciju. Šaurāka cilne koncentrē spēku un ir vairāk pakļauta nogurumam ilgstošu ražošanas ciklu laikā.
Tālāk norādītā prioritāšu secība palīdz pieņemt lēmumus par izmēriem, ja konkurē vairāki faktori:
- Materiāla biezums:Nosaka pamatlīnijas proporcijas dziļumam un platumam. Biezāks krājums pieļauj dziļākus negatīvus iegriezumus bez stingrības zuduma; plānākiem krājumiem ir nepieciešama seklāka ģeometrija, lai saglabātu struktūras nepārtrauktību.
- Sloksnes platums:Nosaka, cik liels šķērsgriezuma{0}}laukums paliek pēc iecirtuma izgriešanas. Šauras sloksnes ierobežo maksimālo pieļaujamo iecirtuma dziļumu neatkarīgi no materiāla biezuma.
- Staciju skaits:Ilgāki veidņi uzkrāj pozicionēšanas kļūdu. Katrai iecirtuma vietai ir jāsaglabā sloksnes integritāte, kas ir pietiekama, lai sloksni iznestu cauri visām atlikušajām stacijām bez progresīvas novirzes.
- Barošanas piķis:Garāks soļa garums palielina momenta plecu starp atbalsta punktiem. Iecirtumu vietās, kas atrodas -vidēji starp pacēlājiem, ir maksimāla noliekšanās, tādēļ ir nepieciešami seklāki iecirtumi vai stingrāka cilnes ģeometrija.
- Pacēlāja augstums:Tieši iestata minimālo klīrensa prasību negatīvajiem iecirtumiem un minimālo -pārbraukšanas iespēju pozitīvām ierobām.
Leņķa reljefs un malu apstrāde barošanas efektivitātei
Dziļums un platums nodrošina ģeometriju pareizajā diapazonā. Leņķiskais reljefs padara to barību bez pretestības.
Pozitīvu iegriezumu gadījumā cilnes priekšējā mala ir virsma, kas vispirms saskaras ar pacēlājiem sloksnes virzīšanas laikā. Bez atvieglojuma šī mala veido kvadrātveida plecu, kas satver pacēlāja vainagu, radot īslaicīgu vilcināšanos sloksnes pārvietošanās laikā. Pievienojot slīpumu vai leņķa reljefu no 5 līdz 15 grādiem uz izciļņa priekšējās virsmas, tas ļauj vienmērīgi slīdēt pāri pacēlāja virsmai. Izcilne kļūst par ķīli, kas pati paceļas pāri šķērslim, nevis saduras ar to.
Negatīvām iegriezumiem griezuma perimetrs ir kritiskā virsma. Sloksnei izejot cauri, šķembas un asas malas gar roba sienām var aizķerties uz pamatnes vadotnēm, veidņu virsmām vai sliežu pārejām. Pārrāvuma malas, parasti 0,1 līdz 0,3 mm slīpumi, kas tiek pielietoti presformas konstrukcijas laikā vai izmantojot sekundāros atstarpju noņemšanas noteikumus, samazina šos traucējumus. Ja tērauda elastības modulis pie griezuma malas ir paaugstināts bīdes{5}}izraisītas darba sacietēšanas dēļ, mala ir stingrāka un mazāk pakļaujas saskares virsmām. Noslīpēšana mīkstina ģeometrisko pāreju, neprasot mainīt materiāla īpašības.
Šie leņķiskie parametri mainās atkarībā no materiāla biezuma. Plānākiem materiāliem ar zemāku lieces pretestību ir nepieciešami mazāk agresīvi reljefa leņķi, jo kontaktspēki pēc būtības ir mazāki. Biezāka masa rada lielākus spēkus pacēlāja mijiedarbības laikā, tāpēc ir nepieciešami stāvāki reljefa leņķi, lai novērstu pretestības palielināšanos līdz vietai, kur sloksnes virzīšanās svārstās vai slīpuma precizitāte pasliktinās.
Ja inženierzinātņu rokasgrāmatās vai noteiktos uzņēmuma standartos noteiktai materiālu saimei ir noteiktas īpašas izmēru attiecības, šīs vērtības atspoguļo apstiprinātus sākumpunktus. Tērauda elastības modulis, tērauda ražības robeža jūsu konkrētajai kategorijai un elastības moduļa metālu dati no materiālu sertifikātiem sniedz jums mehāniskās īpašības, kas nepieciešamas, lai aprēķinātu, vai noteiktā cilnes ģeometrija saglabā elastību paredzamajās pacēlāja slodzēs. Dizaineri, kuri sāk ar šīm aprēķinātajām proporcijām un pilnveido izmēģināšanas laikā, vienmēr sasniedz stabilu ražošanu ātrāk nekā tie, kuri dimensijas nosaka tikai ar vizuālu novērtējumu.
Tomēr ģeometrija vien neatstāsta visu. Alumīnijā tie paši roba izmēri atšķiras no nerūsējošā tērauda. Materiāla -specifiskā darbība, tostarp darba sacietēšana, pagarinājuma ierobežojumi un deformācijas sacietēšana pie griezuma malām, ievieš vēl vienu dizaina pielāgošanas slāni, kas maina tikko iestatītos parametrus.
Materiāls-Īpaši apsvērumi, izvēloties iecirtumu veidu
Iecirtums, kas ir ideāli piemērots vieglam tēraudam, var saplīst alumīnijā vai izraisīt nerūsējošā tērauda padeves{0}}uzkāršanos. Iepriekšējā sadaļā noteiktie ģeometriskie parametri pieņem vispārīgu materiāla reakciju, bet reālie sloksnes krājumi nedarbojas vispārīgi. Katrai materiālu saimei ir savs tecēšanas stipruma, pagarinājuma jaudas un deformācijas sacietēšanas izturēšanās kombinācija, kas maina iecirtuma ģeometrijas darbību ražošanas apstākļos.
Šī ir plaisa, ko lielākā daļa dizaina atsauču atstāj atklātu. Viņi atzīst, ka materiālam ir nozīme, pēc tam dodas tālāk, nepaskaidrojot, kā tas ir svarīgi. Realitāte ir tāda, ka, mainot dekoilera spoli, nozīmīgi mainās iecirtuma veida izvēle, cilnes ģeometrija, reljefa leņķi un pat apkopes intervāli. Izpratne par šīm maiņām pirms izmēģināšanas novērš dārgu darbīgo daļu iterācijas ciklu, kļūmju novērošanu, ģeometrijas pielāgošanu un atkārtotu darbību.
Alumīnija un vieglā tērauda iecirtums
Alumīnijs rada īpašu izaicinājumu apvedceļa ierobu konstrukcijai: tā zemākais tecēšanas spriegums salīdzinājumā ar tērauda ekvivalentiem nozīmē, ka materiāls plastiski deformējas pie mazākiem barošanas spēkiem, un tā lielāks pagarinājums ļauj ievērojami izstiepties pirms lūzuma. Plānam-alumīnijam parasti priekšroka dodama pozitīvajiem iegriezumiem. Padeves laikā saglabātā cilpiņa ir izturīga pret plīsumiem, jo materiāla elastība ļauj cilpiņai izlocīties pāri pacēlāja virsmām, nesalaužot piestiprināšanas vietā. Cilne absorbē kontaktslodzes, izmantojot elastīgu un vieglu plastisko deformāciju, nevis plaisāšanu.
Tomēr šī pati elastība rada risku. Ja izciļņu ģeometrija pieļauj pārmērīgu novirzi, alumīnija izciļņi var iegūt pastāvīgu kopumu jau pēc dažiem simtiem sitienu. Alumīnijā ir viegli pārsniegt zemas ražības deformācijas tēraudu, kas nozīmē, ka izciļņi, kas noliekti ārpus to elastības robežas, paliek saliekti. Dizaineri to kompensē, padarot pozitīvās iegriezuma izciļņus platākas un seklākas alumīnijā, sadalot pacēlāja kontaktspēkus lielākā platībā, lai lokālo spriegumu noturētu zem materiāla proporcionālās robežas.
Negatīvie iegriezumi plānā alumīnijā ir problemātiski. Materiāla noņemšana no jau mīkstas, elastīgas sloksnes izveido viras punktu, kas barošanas laikā klīst. Sloksne novirzās tukšuma vietā, izraisot toņa nekonsekvenci, kas uzkrājas starp stacijām. Biezākai alumīnija sloksnei, kas parasti ir virs 1,5 mm, atlikušais šķērsgriezums-nodrošina pietiekamu atbalstu, un negatīvie robi kļūst dzīvotspējīgi.
Turpretī vieglais tērauds piedāvā vispiedodamāko vidi roba dizainam. Tā līdzsvarotā tērauda mērenās tecēšanas robežas (parasti no 200 līdz 350 MPa), saprātīga pagarinājuma (20 līdz 30 procenti) un paredzamās sacietēšanas izturēšanās kombinācija padara to izturīgu pret abiem iegriezuma veidiem. Pozitīvie ierobu izciļņi no mīksta tērauda saglabā savu ģeometriju, saskaroties ar pacēlāju, jo materiāls ir pietiekami stīvs, lai izturētu pastāvīgu deformāciju, tomēr pietiekami elastīgs, lai absorbētu neregulāras pārslodzes, neplaisājot. Negatīvie iegriezumi ir tīri nogriezti ar minimālu izgriezumu, un griezuma malas cirpšanas laikā pārmērīgi nesacietē.
Šī pielaide dod dizainerim brīvību optimizēt citus faktorus. Štancējot mīksto tēraudu, jūs varat izvēlēties roba veidu, pamatojoties tikai uz presformas izkārtojuma ierobežojumiem, pacēlāja konfigurāciju vai preses ātruma prasībām, nevis materiālu ierobežojumu dēļ.
Iecirtumu dizaina pielāgojumi nerūsējošajam un augstas{0}izturības tēraudam
Nerūsējošais tērauds, jo īpaši 300. sērijas austenīta kategorijas, rada sarežģījumus, ko nerodas vieglais tērauds un alumīnijs: agresīva darba sacietēšana. KāMetāla formēšanas žurnālsskaidro, deformācijas rūdīšana un rūdīšana nostiprina materiālu, turpinoties deformācijai, un jaunākās tērauda kategorijas sacietē lielākā mērā nekā parastās augstas stiprības{1}} kategorijas. 3XX-sērijas austenīta nerūsējošajiem tēraudiem ir īpaši augsta rūdāmība.
Negatīvām nerūsējošā tērauda ierobām griešanas darbība, kas rada iegriezumu, pati par sevi ir formēšanas darbība. Izgrieztās malas štancēšanas laikā tiek pakļautas ievērojamai plastiskai deformācijai, un austenīta nerūsējošā tērauda gadījumā šī deformācija sacietē malas materiālu, kas ievērojami pārsniedz pamatsloksnes tecēšanas robežu. Tūkstošiem sitienu ražošanas ciklā kumulatīvais efekts ir izmērāms: grieztās malas roba perimetrā kļūst arvien cietākas un stingrākas. Ja parastā HSLA tērauda stiprība var palielināties par 20 procentiem no rūdīšanas, nerūsējošā tērauda tērauds var pietuvoties 50 procentiem vai vairāk intensīvi apstrādātās zonās. Šī rūdītā mala palielina padeves pretestību veidnes kalpošanas laikā, jo stingrāka mala agresīvāk satver vadošās virsmas un veidņu sastāvdaļas.
Stiepes moduļa tērauds nemainās ar darba rūdīšanu, bet tērauda tecēšanas spriegums pie griezuma malas ievērojami palielinās. Tas, kas sākas kā saderīga mala, kas saskarē nedaudz novirzās, kļūst par stingru malu, kas pretojas novirzei un nodod padeves slodzes tieši sloksnes korpusā. Ilgām nerūsējošā tērauda ražošanas sērijām šī progresīvā rūdīšana nozīmē, ka negatīvā iecirtuma padeves veiktspēja paredzami pasliktinās diegu kalpošanas laikā, tādēļ ir nepieciešami biežāki apkopes intervāli vai agresīvāka sākotnējā reljefa ģeometrija, lai kompensētu paredzamo sacietēšanu.
Pozitīvie nerūsējošā tērauda iegriezumi novērš griezto malu sacietēšanas problēmu sloksnes malā, bet rada savas problēmas. Izciļņa stiprinājuma punkts, kur trīs nogrieztās malas saskaras ar vienu savienoto malu, ir sprieguma koncentrācijas zona. Nerūsējošā tērauda gadījumā atkārtotas pacēlāja kontakta slodzes šajā vietā var izraisīt noguruma plaisāšanu, jo sacietējušais materiāls cilnes savienojuma vietā kļūst trausls attiecībā pret apkārtējo pamatmateriālu. Plašie rādiusi cilnes iekšējos stūros un nedaudz plašāki stiprinājumu platumi samazina šo risku, sadalot stresu lielākā laukumā.
Augstas -stiprības tēraudi, tostarp divfāzes (DP), kompleksās fāzes (CP) un pres-rūdītie tēraudi, rada pretēju problēmu nekā alumīnijam. Šiem materiāliem ir augsta tecēšanas robeža, bet samazināts pagarinājums. Piemēram, DP1000 klase piedāvā izcilu izturību, bet ierobežotu spēju plastiski deformēties bez lūzumiem. Pozitīvi ierobojumi no augstas stiprības tērauda{7}} var saplīst piestiprināšanas vietā, ja izciļņa ģeometrija rada spriedzes koncentrāciju. Tērauda elastības modulis paliek aptuveni nemainīgs visās kategorijās (apmēram 200 GPa), bet šaurā atstarpe starp ražu un galīgo izturību šajās kategorijās atstāj ļoti maz vietas plastiskai deformācijai pirms bojājuma rašanās.
Pētījumi par augstas -stiprības tērauda griezuma malām apstiprina, ka griešanas laikā radušies defekti darbojas kā spriegumu paaugstinājumi un plaisu rašanās punkti. Apētījums publicēts žurnālā Metalskonstatēja, ka augstas -izturības tērauda noguruma veiktspēja var samazināties līdz pat 40 procentiem ražošanas defektu dēļ, kas radušies caurumošanas un apgriešanas darbībās. Apvedceļa ierobu lietojumiem tas nozīmē, ka abiem ierobu veidiem ir nepieciešama rūpīga malu kvalitātes pārvaldība augstas -stiprības tēraudam. Negatīvām griezuma malām jābūt tīrām ar minimālu lūzuma zonas dziļumu, lai nerastos plaisu rašanās vietas. Savienojumiem ar pozitīvām ierobām jāizvairās no asiem iekšējiem stūriem, kas koncentrē spriegumu ārpus materiāla ierobežotās elastības.
| Materiālā ģimene | Ieteicamais iecirtuma veids | Galvenās bažas | Parametru pielāgošanas norādījumi |
|---|---|---|---|
| Alumīnijs (plāna izmēra) | Vēlams pozitīvi | Cilnes paliekošā deformācija zemas tecēšanas robežas dēļ; sloksnes liekšanās tukšajās vietās | Platākas, seklākas cilnes; samazinātas pacēlāja kontaktu slodzes; izvairieties no negatīviem iegriezumiem sloksnēs, kas ir mazākas par 1,5 mm |
| Maigs tērauds | Abi veidi ir dzīvotspējīgi | minimāli materiāli{0}}ierobežojumi; tā vietā optimizējiet veidņu izkārtojumu un ātruma faktorus | Piemēro standarta proporcijas; materiāls ir tolerants pret abām ģeometrijām parastajos biezuma diapazonos |
| Austenīta nerūsējošais tērauds | Pozitīva vēlama gariem skrējieniem | Progresīva darba rūdīšana pie negatīvām roba griezuma malām palielina barošanas pretestību veidnes kalpošanas laikā | Agresīvi sākotnējie reljefa leņķi uz negatīviem iecirtumiem; dāsni rādiusi pozitīvo cilņu krustojumos; īsāki apkopes intervāli |
| Augstas-izturības tērauds (DP, CP, AHSS) | Negatīvs vēlams biezam slieksnim | Samazināts pagarinājums izraisa cilpas lūzumu sprieguma koncentrācijas punktos pozitīvas iecirtuma ģeometrijā | Plaši iekšējie rādiusi visos iecirtuma stūros; tīras grieztas malas ar minimālu lūzuma zonu; izvairieties no asiem cilņu krustojumiem |
| Pres{0}}rūdīts tērauds (22MnB5) | Vēlams negatīvs | Ļoti zema elastība pēc-cietēšanas; cilpas plīst pie atkārtotas cikliskas slodzes no pacēlāja kontakta | Maksimāli palielināt malu kvalitāti; apsveriet divu{0}}pakāpju bīdīšanu negatīvām iecirtuma malām; izvairieties no pozitīvas cilnes ģeometrijas |
Šajā tabulā redzamais modelis atklāj principu, kuru ir vērts internalizēt: materiāli ar augstu pagarinājumu un zemu tecēšanas robežu dod priekšroku pozitīviem robiem, jo saglabātā cilne var absorbēt kontakta slodzes bez paliekošas deformācijas. Materiāli ar zemu pagarinājumu un augstu tecēšanas robežu dod priekšroku negatīviem iegriezumiem, jo šajos materiālos saglabātās cilpas plīst, nevis liecas. Konkrētā sakausējuma deformācijas sacietēšanas un darba cietināšanas raksturlielumi nosaka, kā roba ģeometrija noveco ražošanas laikā.
Tomēr materiāla izvēle vien neaizver iecirtuma dizaina cilpu. Tas pats materiāls, kas iet cauri sešu-staciju stienim ar ātrumu 100 sitieni minūtē, darbojas savādāk nekā divdesmit-staciju grieznē ar ātrumu 500 sitieni minūtē. Sloksnes izkārtojuma sarežģītība un presēšanas ātrums ievieš dinamiskus faktorus, kas pastiprina vai mazina tikko aprakstītās materiāla -specifiskās darbības.
Sloksnes izkārtojums un preses ātruma faktori iecirtumu atlasē
Iecirtuma ģeometrija, kas nevainojami padodas sešu{0} staciju matricā, kas darbojas ar 80 sitieniem minūtē, var kļūt par atkārtotu nepareizas reģistrācijas avotu divdesmit-staciju veidnē, kas darbojas ar 400. Atšķirība nav pati roba. Tas ir to aptverošais sistēmas konteksts: cik staciju joslai ir jāšķērso, cik tālu tā nobrauc vienā gājienā un cik ātri prese ciklos starp padeves notikumiem. Šie mainīgie pastiprina vai nomāc katra iecirtuma veida stiprās un vājās puses tādos veidos, kādus materiāla īpašības vien nevar paredzēt.
Sloksnes progresēšanas virziens un staciju skaita ietekme
Ilgāk progresīvās dies uzkrāj pozicionālās kļūdas. Katra stacija, kurai josla iet cauri, rada nelielu reģistrācijas novirzi, un šīs novirzes sakrājas. Brīdī, kad josla sasniedz piecpadsmit vai divdesmit staciju, kumulatīvā novirze no sākotnējās pilota reģistrācijas var pārsniegt pieļaujamās pielaides, ja joslas sānu novietojums netiek konsekventi uzturēts visos starppunktos.
Pozitīvie apvedceļa robi piedāvā priekšrocības. Tā kā aizturētā cilne saglabā sloksnes platumu iecirtuma vietā, sloksne nodrošina konsekventu malu pilota iesaistīšanai un vadotnes kontaktam visā progresēšanas laikā. Nav tukšumu, kas traucētu sānu atskaites virsmu. Vadītāji un sensori, ieskaitot jebkuruinduktīvs tuvuma sensorsizmanto sloksnes pozīcijas uzraudzībai, skatiet vienmērīgu sloksnes malu neatkarīgi no iecirtuma atrašanās vietas. Šī konsekvence palīdz saglabāt kumulatīvo precizitāti garās diegu gaitā, kur pat 0,02 mm novirze uz vienu staciju savienojas ar nozīmīgu kļūdu nogriešanas stacijā.
Īsākas formas ar mazākām stacijām saskaras ar mazāku kļūdu skaitu. Četru- vai sešu-staciju veidnē sloksne iziet cauri ierobežotiem plūsmas notikumiem, pirms daļa atdalās. Šeit negatīvie iecirtumi nodrošina pietiekamu reģistrācijas precizitāti ar vienkāršākiem instrumentiem, jo vienkārši ir mazāk iespēju pozicionālās kļūdas salikšanai. Materiāla noņemšanas ieguvums atsver nelielu stingrības zudumu, ja sloksnei ir jāsaglabā precizitāte tikai dažās stacijās. Pieredzējuši štancēšanas dizaineri bieži izmanto modernās priekšrocībasmateriālu ligzdošanas programmatūra materiāla garumamoptimizācija sloksnes izkārtojuma laikā, taču lēmums par iecirtumu joprojām ir atkarīgs no tā, cik staciju ir nepieciešams optimizētajam izkārtojumam un cik daudz kumulatīvās kļūdas var absorbēt detaļu pielaides.
Preses ātruma un ražošanas apjoma apsvērumi
Ātrums maina sloksnes barošanas fiziku. Pie maziem presēšanas ātrumiem sloksne virzās uz priekšu kontrolētā, gandrīz-statiskā kustībā, kur inerces ietekme ir niecīga. Lielā ātrumā sloksnes dinamika kļūst dominējoša. Sloksne agresīvi paātrina un palēninās katra padeves cikla laikā, radot svārstības, atsitienu un īslaicīgu kontakta zudumu ar vadotnēm. Jebkurš barošanas pretestības avots, neatkarīgi no tā, cik mazs zemā ātrumā, lielā ātrumā kļūst izmērāms.
Ātrgaitas metāla formēšanas operācijās, kas{0}}veicas virs 250 gājieniem minūtē, priekšroka tiek dota ierobījumam, kas samazina padeves pretestību. Ja presformas ģeometrija pieļauj kādu no veidiem un materiāla īpašības neliek pieņemt lēmumu, presēšanas ātrums bieži kļūst par galveno. Pozitīvi iegriezumi ar labi-atslogotām izciļņiem rada mazāku pretestību ātrumā, jo nav nogrieztas malas, ko aizķert. Negatīvie iegriezumi nodrošina nulles pacēlāja traucējumus, kam ir nozīme, ja agresīvs pacēlāja laiks lielā ātrumā neatstāj gandrīz nekādu klīrensu starp sloksni un pacēlāja vainagu.
Ražošanas apjoms pievieno vēl vienu dimensiju. Liela-apjoma darbības atklāj jebkādu nodiluma mehānismu, ko īsāki braucieni nekad neatklātu. Iecirtuma konfigurācija, kas lieliski nodrošina 50 000 gājienus, var attīstīt progresīvu pretestību pie 500 000 gājieniem, jo malas nodilst, izaug urbumi un pasliktinās cilnes ģeometrija. Ilgām ražošanas kampaņām, izvēloties roba veidu ar labāku nodilumizturību jūsu konkrētajam materiālam, tiek samazināta neplānota dīkstāve un tiek pagarināti apkopes intervāli.
Prioritārā secība mainās atkarībā no tā, vai jūsu lietojumprogrammai ir nepieciešams ātrums vai precizitāte:
- Liela{0}}ātruma lietojumprogrammu prioritātes (virs 250 SPM):Vispirms samaziniet barošanas pretestību; nodrošināt, ka pacēlāja klīrensa robeža pārsniedz sloksnes dinamiskās svārstības; izvēlieties iecirtuma veidu ar zemāko pretestības koeficientu; noteikt prioritāti konkrētajam materiālam nodilumizturību; optimizēt leņķisko reljefu inerciālajiem barošanas spēkiem
- Zema-ātruma precizitātes lietojumprogrammu prioritātes (zem 150 SPM):Vispirms palieliniet reģistrācijas precizitāti; izvēlieties iegriezuma veidu, kas saglabā sloksnes stingrību konsekventai pilota iesaistīšanai; samazinātu kumulatīvo pozicionālo kļūdu visās stacijās; piešķirt prioritāti roba ģeometrijas izmēru stabilitātei, nevis stangas kalpošanas laikam; nodrošināt iecirtumu izvietojuma koordinātas ar visām uztveršanas un reģistrācijas funkcijām
Kopējais pavediens ir paredzamība. Neatkarīgi no tā, vai skrienat ātri vai lēni, iecirtumam ir jādarbojas vienā miljonā gājienā kā pirmajā sitienā. Šī paredzamība ir atkarīga no tā, kā laika gaitā pasliktinās iecirtuma ģeometrija, kas tieši noved pie diskusijām par nodiluma uzvedību un mirstības pārvaldību.
Valkāšanas raksti un mirstības ietekme pēc iecirtuma veida
Iecirtums, kas lieliski barojas pirmajā dienā, nebaros perfekti trīssimt dienā. Katrs ražošanas gājiens pakļauj perforatora un presformas virsmas saspiešanai, abrazīvai saskarei ar sloksnes materiālu un mikro-mēroga noguruma ciklam. Tūkstošiem vai miljoniem sitienu šie spēki smalki, bet kumulatīvi pārveido griešanas ģeometriju. Instrumentu inženieru kritiskā atziņa ir tāda, ka pozitīvie un negatīvie iecirtumi nenolietojas vienādi. To degradācijas modeļi atšķiras pēc atrašanās vietas, progresēšanas ātruma un novērojamajiem simptomiem, kas nozīmē, ka arī to uzturēšanas stratēģijām ir jāatšķiras.
Šo atšķirību ignorēšana noved pie reaktīvas traucējummeklēšanas: sloksne sāk nepareizi reģistrēties, kāds pavelk matricu, un tikai tad komanda atklāj nolietotu roba ģeometriju, kas ir degradējusies nedēļām ilgi. Izprotot katra veida īpašo nodiluma zīmi, šis reaktīvais cikls tiek pārveidots par paredzamo.
Nodiluma progresēšana pozitīvo iegriezumu instrumentos
Perforatora malas, kas veido pozitīvas iegriezuma izciļņus, ir nodilušas gar trim nogrieztajām malām, kas atbrīvo cilni no sloksnes korpusa. Šīs malas ir darba virsmas, kas saglabā cilnes izteiksmīgo ģeometriju, un tās pakāpeniski degradējas paredzamā secībā.
Agrīnās formas griešanas malas ir asas un nodrošina tīru izciļņu atdalīšanu ar minimālu urbumu. Cilnes perimetrs ir labi-definēts, un tā leņķiskā reljefa ģeometrija paliek neskarta. Ražošanai turpinoties, līmes un abrazīvie nodiluma mehānismi pakāpeniski noapaļo perforatora malas. Izprotot perforatoru un presformu nodiluma modeļus, atklājas, ka atkārtoti sprieguma cikli rada mikroskopiskas plaisas, kas galu galā izplatās lielākos defektos noguruma nodiluma dēļ, kas ir īpaši aktuāls plānām sekcijām cilnes perimetros.
Jūs pamanīsit degradāciju, izmantojot īpašu simptomu ķēdi:
- Ciļņu malas veido rādiusus vietās, kur kādreiz bija asi stūri, samazinot cilnes profila definīciju
- Uz cilnes nogrieztajām malām sāk veidoties urbumi, radot paceltu materiālu, kas sloksnes virzīšanas laikā aizķeras pie pacēlāja virsmām
- Izcilnes leņķiskais reljefs efektīvi izlīdzinās, priekšējai malai noapaļojot, palielinot saskares laukumu ar pacēlājiem un palielinot pretestību.
- Barošanas pretestība pieaug pakāpeniski, izmērāma kā pieaugoša joslas nepareiza reģistrācija lejupējās pilotu stacijās
- Daļas sāk uzrādīt izmēru novirzi, kas atbilst progresīvai soļa kļūdu uzkrāšanai
Atslēgas vārds šeit ir pakāpeniski. Pozitīvs iecirtumu nodilums neizraisa pēkšņas atteices. Tas ievieš lēnu, lineāru barošanas pretestības pieaugumu, kas bieži paliek nepamanīts, līdz tiek pārsniegta reģistrācijas pielaide. Inženieri, kas laika gaitā uzrauga sloksnes reģistrācijas datus, var noteikt augšupejošu tendenci un ieplānot apkopi, pirms degradācija sasniedz atteices slieksni.
Tā kā sākotnējās formēšanas operācijas laikā izciļņi ir rūdīti pie to nogrieztajām malām, deformācijas sacietēšana šajās griezuma virsmās sākotnēji nodrošina zināmu izturību pret abrazīvu nodilumu. Tomēr, tiklīdz sacietējušais slānis nolietojas, zemāk esošais mīkstāks materiāls erodējas ātrāk, dažkārt radot lēciena punktu, kurā nodilums paātrinās pēc sākotnējā stabila perioda.
Nodiluma progresēšana negatīvo iecirtumu instrumentos
Negatīvie iecirtumi nodilst pie griešanas perimetra, taisnstūra vai trapecveida malas, kas nogriež materiālu no sloksnes. Šim perimetram noapaļojot, funkcionālās sekas atšķiras no pozitīva iecirtuma nodiluma: noņemtais laukums efektīvi saraujas.
Lūk, kāpēc tas ir svarīgi. Kad perforatora mala noapaļo, tā vairs neizgriež tīru, pilna{1}}platuma tukšumu. Iecirtums kļūst nedaudz šaurāks un seklāks nekā tā sākotnējā dizaina ģeometrija. Katra milimetra tūkstošdaļa, kas zaudēta malu noapaļošanai, samazina klīrensa robežu starp sloksnes malu un pacēlāja korpusu. Desmitiem tūkstošu sitienu laikā sprauga sašaurinās, līdz sloksne atkal sāk saskarties ar pacēlāju, radot tās pašas nolaišanās problēmas, lai novērstu iecirtums.
Vienlaikus problēmu saasina urbumu uzkrāšanās. Kad perforators kļūst blāvs, sloksnes nogrieztajās malās kļūst garākas.Mate Precision Technologies iesakaasināšanas instrumenti, kad malas ir nodilušas līdz 0,01 collas (0,25 mm) rādiusam, atzīmējot, ka bieža pieskārienu darbība darbojas labāk, nekā gaidīšana, līdz perforators kļūst ļoti blāvs. Negatīvu iecirtumu instrumentiem šis princips ir īpaši svarīgs, jo urbumi nav tikai kvalitātes problēma. Tie tieši traucē barošanu, aizķeroties pie vadošajām sliedēm, matricu virsmām un pacēlāju vainagiem, sloksnei virzoties uz priekšu. Pētījums parsānu urbuma veidošanās iecirtuma operācijāsapstiprina, ka urbuma nopietnība palielinās, kad perforatora/matricas klīrensa attiecības mainās no sākotnējām projektētām vērtībām, tieši to, kas notiek, kad malas nolietojas un efektīvais klīrenss savelkas.
Negatīvo iecirtumu atteices režīms mēdz būt straujāks nekā pozitīvo iecirtumu gadījumā. Padeves pretestība saglabājas relatīvi stabila, kamēr pastāv pietiekams klīrenss, un pēc tam strauji palielinās, kad samazinātā roba ģeometrija beidzot ļauj sloksnei-pacelt{2}}kontaktu. Tas padara negatīvu iecirtumu nodilumu grūtāk pamanāmu, veicot pakāpenisku tendenču uzraudzību, un, visticamāk, tas izpaužas kā pēkšņs ražošanas pārtraukums.
Apkopes stratēģijas pēc iecirtuma veida
Pārslīpēšanas protokoli atšķiras, jo atšķiras nodiluma vietas un funkcionālie mērķi.
Lai iegūtu pozitīvu iecirtumu, atkārtota slīpēšana koncentrējas uz asu cilnes atdalīšanas malu atjaunošanu. Mērķis ir atjaunot- skaidras bīdes līnijas trijās cilnes atbrīvotajās malās, lai cilnes ģeometrija atgrieztos tās -profilā. Parasti tas ietver perforatora virsmas slīpēšanu, lai noņemtu nolietoto slāni un atjaunotu griešanas malu ģeometriju. Ja jūsu instrumenti sākotnēji tika pabeigti, izmantojot EDM stieples apstrādi sarežģītiem cilnes profiliem, atkārtotai slīpēšanai ir jāsaglabā šīs kontūras, nevis vienkārši jāizlīdzina perforatora virsma.
Negatīvā iecirtuma instrumentiem, atkārtota slīpēšana atjauno pilnu klīrensa ģeometriju. Mērķis ir atgriezt perforatora perimetru tā sākotnējos izmēros, lai sloksnē izgrieztais tukšums atbilstu plānotajam platumam un dziļumam. Tā kā nodiluma funkcionālās sekas ir samazināts klīrenss, pat neliels atkārtotas slīpēšanas daudzums atjauno jēgpilnu veiktspēju. Vienlīdz svarīga ir veidnes atveres atstarpju noņemšana, jo sliedes caurbraukšana un izmešana var pasliktināties, veidojoties nodilumam matricas dobumā.
Abos gadījumos kopējais atjaunošanas budžets ir ierobežots. Katra asināšana noņem materiālu no perforatora virsmas, pakāpeniski saīsinot to. Kad kumulatīvā pārslīpēšana tuvojas perforatora garuma pielaidei, ir nepieciešama nomaiņa, nevis nepārtraukta asināšana.
Izpratne par katra iecirtuma veida atšķirīgo nodiluma modeli ļauj prognozēt apkopes grafiku, nevis reaģēt uz problēmu novēršanu. Pozitīvie robi pakāpeniski degradējas, palielinoties barošanas pretestībai. Negatīvie iecirtumi degradējas, samazinot klīrensu, kas galu galā izraisa pēkšņas sloksnes{2}}uzkāršanās. Attiecīgi uzraudzīt.
Nodiluma uzvedība papildina priekšstatu par to, kā katrs iecirtuma veids darbojas visā tā dzīves ciklā. Sākot no sākotnējās ģeometrijas izvēles līdz materiālam-specifisku izmēru noteikšanai, sloksnes izkārtojuma integrācijai un, visbeidzot, apkopes plānošanai, lēmumu ietvars par apvedceļa ierobu projektēšanu aptver visu presēšanas programmu. Šo pavedienu apvienošana realizējamā ieviešanas secībā sniedz instrumentu inženieriem skaidru ceļu no projektēšanas nolūka līdz apstiprinātai ražošanai.
Ieviešanas darbplūsma un pielāgotie inženiertehniskie resursi
Katrs līdz šim apspriestais jēdziens, sākot no ģeometrijas izvēles līdz materiāla uzvedībai un beidzot ar nodiluma pārvaldību, saplūst vienā punktā: mirklī, kad jūs veicat ierobojuma dizainu tēraudam. Šī apņemšanās notiek darbplūsmas ietvaros, un inženieri, kuri izpilda šo darbplūsmu, sistemātiski nodrošina labākus rezultātus nekā tie, kuri pāriet no koncepcijas uz griezumu bez strukturēta ceļa starp tiem.
Negatīvo un pozitīvo apvedceļa iegriezumu lokšņu metālu veidojošo štancēšanas presformu realitāte ir tāda, ka neviens faktors neizraisa lēmumu atsevišķi. Materiāla veids norāda iecirtuma izvēli. Sloksnes platums ierobežo dziļumu. Preses ātrums maina prioritāti starp stingrību un klīrensu. Staciju skaits nosaka, cik lielu kumulatīvo kļūdu jūs varat pieļaut. Šie faktori mijiedarbojas, un ieviešanas darbplūsmā tie visi ir jāņem vērā pareizā secībā.
Lēmumu ietvars instrumentu inženieriem
Kad apsēžaties ar jaunu sloksnes izkārtojumu, iecirtuma veida lēmums seko loģiskai virzībai. Izlaižot soļus vai pārkārtojot tos, tiek radītas nepilnības, kas parādās izmēģinājuma laikā, bieži vien kā noslēpumainas barošanas problēmas, kuras nevar ātri novērst. Sekojošā secība atspoguļo to, kā pieredzējuši instrumentu un presformu izgatavotāju profesionāļi tuvojas apvedceļa iecirtuma projektēšanai no pirmajiem principiem:
- Novērtējiet materiāla veidu un biezumu.Nosakiet sakausējumu saimi, mērinstrumentu, tecēšanas robežu, pagarinājumu un darba sacietēšanas raksturlielumus. Tas nosaka, vai materiālie{1}}izvirzītie ierobežojumi liek jums sasniegt pozitīvus vai negatīvus punktus, pirms tiek ņemts vērā kāds cits faktors.
- Novērtējiet joslas platumu un staciju skaitu.Aprēķiniet atlikušo šķērsgriezuma{0}}laukumu pēc iecirtuma ģeometrijas pielietošanas. Nosakiet, cik staciju joslai jāšķērso, un novērtējiet kumulatīvo pozicionālo kļūdu pielaidi gala stacijā.
- Nosakiet pacēlāja prasības.Nosakiet pacēlāja veidu (apaļa, stienis vai sloksne), pacēlāja augstumu un pacēlāja atrašanās vietu attiecībā pret sloksnes malu. Kartē pacēlāja gājienu pret sloksnes pozīciju katrā presēšanas cikla punktā, lai noteiktu iespējamās traucējumu zonas.
- Izvēlieties iecirtuma veidu, pamatojoties uz prioritātes faktoru.Ja ierobežojošais ierobežojums ir stingrības saglabāšana (plāns materiāls, šaura sloksne, gara forma, precizitātes pielaide), izvēlieties pozitīvu. Ja ierobežojošais ierobežojums ir klīrenss (bieza daļa, augsti pacēlāji, liela ātruma darbība, plata josla ar lielu stingrības rezervi), izvēlieties negatīvu.
- Izmēru iecirtuma ģeometrija proporcionāla krājuma parametriem.Iestatiet dziļumu, platumu un leņķisko reljefu, izmantojot proporcionālās attiecības, kas noteiktas pēc materiāla biezuma, pacēlāja gājiena un sloksnes stingrības prasībām. Lietojiet materiālam-specifiskus pielāgojumus, lai pielāgotos darba sacietēšanas uzvedībai, pagarinājuma ierobežojumiem un malu kvalitātes prasībām.
- Apstipriniet, izmēģinot un pielāgojiet.Palaidiet kauliņu ar pakāpenisku ātruma pieaugumu. Uzraudzīt joslu reģistrāciju pilotu stacijās. Izmēriet soļa precizitāti visā veidnes garumā. Pārbaudiet, vai padeves pretestība saglabājas stabila un vai pacelšanas cikla laikā nenotiek sloksnes-kontakts ar pacēlāju{4}}. Uzlabojiet reljefa leņķus, iecirtuma dziļumu vai malu apstrādi, pamatojoties uz novēroto veiktspēju.
Šī secība nav stingra. Daži projekti rada ierobežojumus, kas vairākus posmus sagrūst vienā acīmredzamā secinājumā. 0,3 mm alumīnija sloksne divdesmit-staciju veidnē praktiski prasa pozitīvus iegriezumus, pirms jūs pat novērtējat pacēlāja augstumu. 3,0 mm augsts -stiprs tērauds četru-staciju nosprostojuma veidnē norāda uz negatīviem iecirtumiem, pirms sloksnes platums tiek ievadīts aprēķinā. Taču daudzajām lietojumprogrammām, kas atrodas starp šīm galējībām, katras darbības veikšana novērš bieži sastopamo kļūdu, kad tiek optimizēts viens faktors, vienlaikus ignorējot citu, kas galu galā kontrolē veiktspēju.
Šeit ir svarīga arī dokumentācija. Presformu izgatavotājs, kurš reģistrē katra ģeometrijas lēmuma pamatojumu, nevis tikai galīgos izmērus, izveido atsauci, kas paātrina turpmākās programmas līdzīgos materiālos un izkārtojumos. Kad līdzīga lietojumprogramma veikalā nonāk pēc sešiem mēnešiem, dokumentētais pamatojums novērš nepieciešamību no jauna-atvasināt katru parametru no pirmajiem principiem.
Dizaina nolūka savienošana ar pielāgotiem die risinājumiem
Apvedceļa iecirtums neeksistē vakuumā. Tas ir viens no elementiem sarežģītajā presformas struktūrā, kas ietver perforatorus, pacēlājus, pilotus, vadošās sliedes, nesējus un vispārējās sloksnes pārvaldības sistēmas. Izgriezuma ģeometrijai ir jāintegrējas ar katru no šiem komponentiem. Nevainojami izmērīts iegriezums, kas ir pretrunā ar pilota izvietojumu, traucē pacēlāja sliedes ģeometriju vai rada sliežu izgrūšanas problēmas veidnes kurpē, nodrošina nulles vērtību neatkarīgi no tā, cik labi tā proporcijas atbilst inženiertehniskajiem aprēķiniem.
Šī integrācijas problēma ir vieta, kur apstājas daudzas rīku programmas. Individuālie dizaina parametri ir jēgas atsevišķi, taču, lai tos apvienotu funkcionējošā presformas komplektā, ir nepieciešama pieredze, pārvaldot telpiskās un laika attiecības starp komponentiem. Pacēlāja gājienam ir jābūt saskaņotam ar iecirtumu. Pilota ievades laikam ir jāsakrīt ar sloksnes pozīciju pēc iecirtuma-kontrolētas padeves. Burbu virziens no iecirtuma griešanas darbībām nedrīkst traucēt pakārtotajām formēšanas stacijām. Gliemežu izmešanas ceļiem no negatīvām ierobām bez šķēršļiem ir jāattīra paralēles un jāveido apavu atveres.
Darbs ar pieredzējušām štancēšanas inženieru komandām nodrošina, ka šīm integrācijas detaļām tiek pievērsta nepieciešamā uzmanība.YICHEN pielāgotie štancēšanas presformu risinājumirisiniet tieši šo dizaina -smago izaicinājumu, kur apvedceļa iecirtuma optimizācija ir jāsaskaņo ar veidņu struktūru, pacēlāja integrāciju, klīrensa pārvaldību un materiāla plūsmas kontroli visā veidņu komplektā. Instrumentu inženieriem, kuri ir izstrādājuši dizaina teoriju un ir gatavi pārvērst ģeometrijas lēmumus ražošanas rīkos, sadarbība ar komandu, kas pārvalda visu integrācijas jomu, novērš iteratīvu pārstrādi, kas apgrūtina izmēģinājuma budžetu.
Darbplūsma aizver cilpu. Sloksnes izkārtojuma diskus iecirtuma veida izvēle. Iecirtumu ģeometrijas piedziņas izmēru noteikšana. Izmēru piedziņas validācija. Validācija vai nu apstiprina dizainu, vai ievada labojumus atpakaļ ģeometrijā. Un visā ražošanas laikā nodiluma uzraudzība nodrošina, ka apstiprinātā ģeometrija paliek tās veiktspējas robežās, līdz nākamais plānotais apkopes pasākums atjauno to atbilstoši specifikācijām.
Katrs štancēšanas kauliņš caur savu joslu stāsta stāstu. Iecirtumi, neatkarīgi no tā, vai tie ir pozitīvi vai negatīvi, ir šī stāsta nodaļas. Tie nosaka, kā materiāls pārvietojas, kur tas apstājas un kā tas reģistrējas. Ja tie ir pareizi, sloksne padodas vienmērīgi no pirmā sitiena līdz pēdējam. Kļūdaini nozīmē, ka sloksne cīnās ar kauliņu katrā stacijā. Atšķirība starp šiem rezultātiem nav veiksme. Tā ir inženierija, ko sistemātiski piemēro no projektēšanas nolūka līdz ražošanas apstiprināšanai.
Bieži uzdotie jautājumi par apvedceļa iegriezumiem štancēšanas presformās
1. Kāda ir atšķirība starp pozitīvajiem un negatīvajiem apvada iegriezumiem progresīvās štancēšanas veidnē?
Pozitīvs apvedceļa iegriezums aiztur materiālu uz sloksnes kā cilp{0}}līdzīgu projekciju, kas padeves laikā brauc pāri pacēlājiem, saglabājot sloksnes stingrību. Negatīvs apvedceļa iegriezums noņem materiālu no sloksnes malas, radot tukšumu, kas nodrošina atstarpi pacēlājiem bez fiziska kontakta. Izvēle starp tiem ir atkarīga no tā, vai jūsu lietojumprogrammā prioritāte ir sloksnes stingrība (pozitīvs) vai pacēluma klīrenss (negatīvs). Plāni materiāli un šauras sloksnes parasti gūst labumu no pozitīvām iecirtumiem, savukārt bieza materiāla un liela ātruma darbības bieži darbojas labāk ar negatīviem iecirtumiem.
2. Kā noteikt pareizo iecirtuma dziļumu un platumu sloksnes izkārtojumam?
Iecirtuma dziļums un platums galvenokārt ir proporcionāli materiāla biezumam, pacēlāja gājiena augstumam un sloksnes platumam. Negatīvām ierobām dziļumam ir jāpārsniedz pacēlāja gājiens plus jebkādas vertikālās sloksnes svārstības barošanas laikā. Pozitīviem iegriezumiem cilpas dziļumam jāpaliek materiāla elastīgās novirzes diapazonā zem pacēlāja kontakta slodzēm. Platums ir piemērots pacēlāja korpusam un sānu sloksnei. Izmēru noteikšanas prioritātes secība sākas ar materiāla biezumu, pēc tam šajā secībā tiek ņemts vērā sloksnes platums, staciju skaits, padeves solis un pacēlāja augstums.
3. Kurš apvedceļa iegriezuma veids vislabāk darbojas nerūsējošā tērauda štancēšanai?
Parasti priekšroka tiek dota pozitīvajiem iecirtumiem, ja austenīta nerūsējošā tērauda ražošanā izmanto ilgus posmus. Iemesls ir sacietēšana pie griezuma malām. Ja nerūsējošā tērauda materiālā tiek izdurti negatīvi iegriezumi, nogrieztās malas ražošanas laikā pakāpeniski sacietē, palielinot barošanas pretestību veidnes kalpošanas laikā. Nerūsējošā tērauda markām var novērot līdz pat 50% stiprības pieaugumu intensīvi apstrādātās zonās. Pozitīvi iegriezumi novērš šo problēmu sloksnes malās, lai gan dizaineriem ir jāpievieno lieli rādiusi cilpu krustojumos, lai novērstu noguruma plaisāšanu no atkārtotas pacēlāja kontakta slodzes.
4. Kā apvedceļa iecirtumu nodiluma modeļi ietekmē presformas apkopes grafiku?
Pozitīvie un negatīvie robi nolietojas atšķirīgi, un tiem ir nepieciešamas atšķirīgas uzraudzības pieejas. Pozitīvais iecirtums pakāpeniski degradējas, kad perforatora malas noapaļo, izraisot izciļņu veidošanos, kas lēnām palielina padeves pretestību. Tas nodrošina tendenču{2}}prognozējošu apkopi. Negatīvā ieroba instrumenti degradējas, samazinot tukšumu izmēru, jo malas noapaļo, galu galā izraisot pēkšņas sloksnes nokarāšanos{4}}, ja klīrenss kļūst nepietiekams. Negatīvu iecirtumu nodilumu ir grūtāk noteikt agrīnā stadijā, tāpēc intervālu{6}}balstītas asināšanas grafiki ir piemērotāki nekā tikai stāvokļa uzraudzība.
5. Vai vienā un tajā pašā progresīvajā veidnē varu izmantot gan pozitīvos, gan negatīvos apvedceļa iegriezumus?
Jā, pieredzējuši štancēšanas inženieri dažreiz apvieno abus veidus vienā sloksnes izkārtojumā, kad dažādas stacijas rada dažādus ierobežojumus. Piemēram, stacijās ar augstiem pacēlājiem klīrensam var izmantot negatīvus iecirtumus, savukārt lejtecē esošās stacijās šaurā nesēja sekcijā izmanto pozitīvus iegriezumus, lai saglabātu stingrību. Galvenais ir nodrošināt konsekventu barošanas uzvedību visā progresēšanas laikā. Darbs ar pielāgotām presformu inženieru komandām, piemēram, YICHEN (yichen-group.com/stamping-die/), palīdz koordinēt vairāku-iecirtumu-tipu izkārtojumus, kur integrācijai starp pacēlājiem, pilotiem un iecirtumu ģeometriju jādarbojas kā vienotai sistēmai.


