


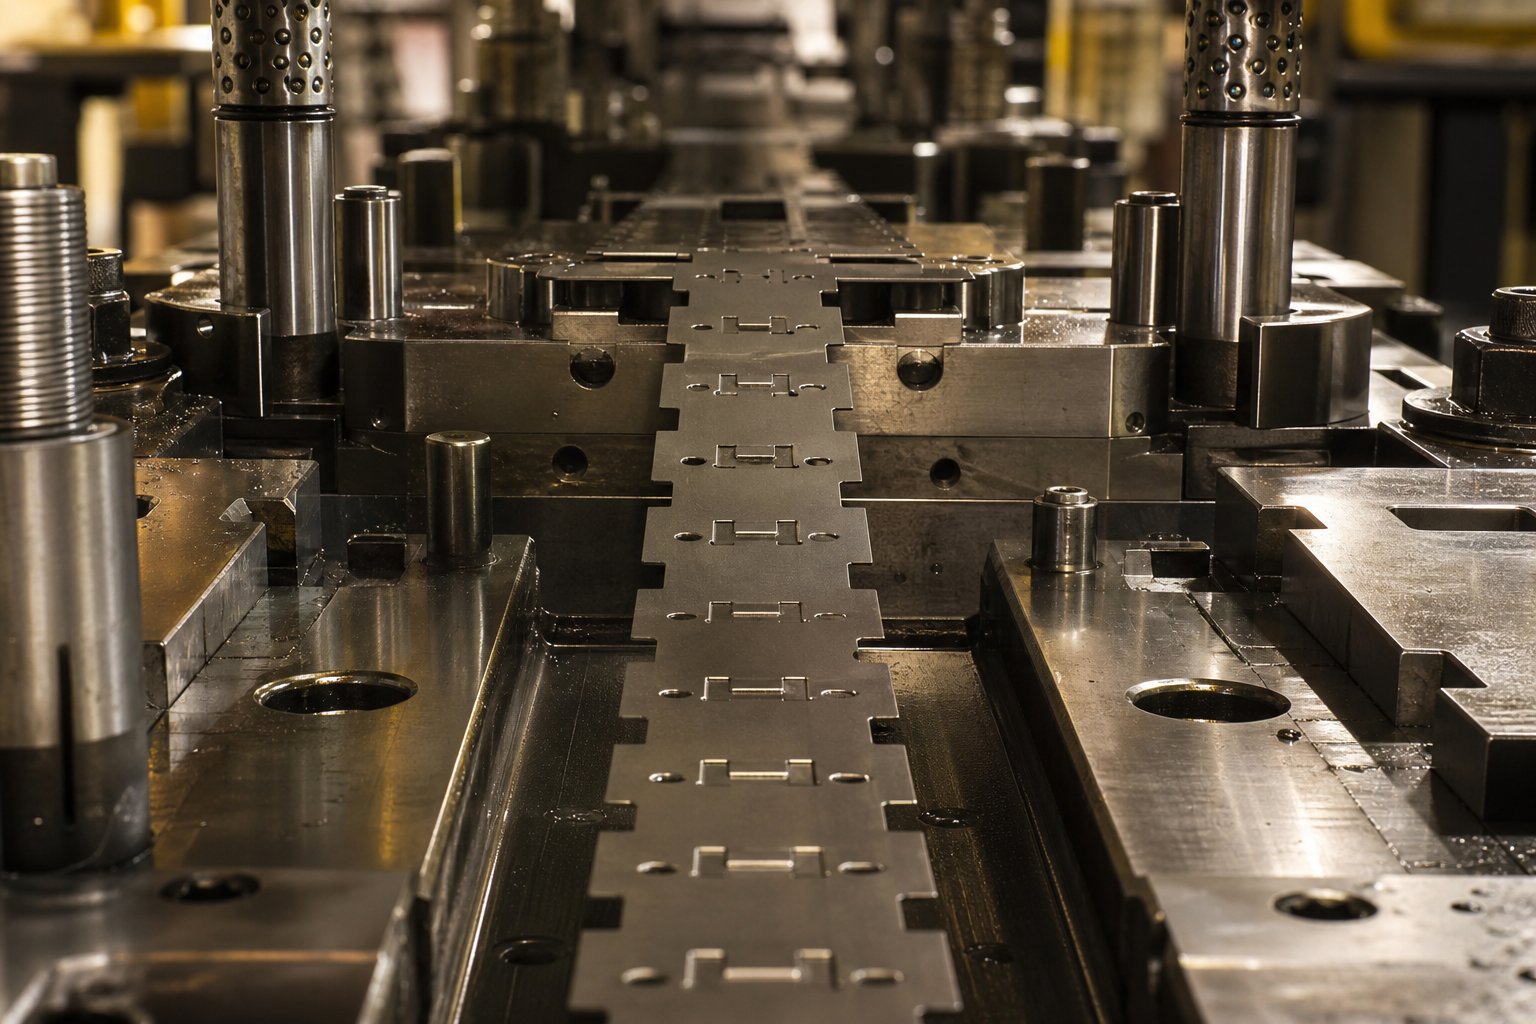
Ko apvedceļa iegriezumi dara progresīvās štancēšanas štancēs
Kad jūspalaist progresīvo štancēšanas matricu, lokšņu metāla sloksne ar katru presēšanas ciklu indeksē vienu precīzu progresijas garumu. Bet šeit ir problēma: stacionārie presēšanas komponenti, piemēram, pacēlāji, formējošie tēraudi un piloti, fiziski aizņem vietu matricā. Iepriekš izveidotie elementi uz sloksnes var sadurties ar šiem komponentiem indeksēšanas laikā, ja nekas neņem vērā klīrensa atstarpi.
Tieši tā ir problēma, ko atrisina apiešanas iecirtumi.
Kas ir apvedceļa iegriezumi progresīvās štancēšanas presformās
Apvedceļa iegriezums ir tīša materiāla noņemšana vai deformācija nesējsloksnē, kas ļauj sloksnei virzīties garām stacionārajām veidnes sastāvdaļām bez traucējumiem indeksēšanas laikā.
Padomājiet par to kā par atvieglojumu, kas iebūvēts tieši sloksnē. Ikreiz, kad nesējplēve virzās uz priekšu, apvedceļa iegriezums nodrošina atstarpi, lai sloksne tīri šķērso pacēlājus, vadības tapas un veidojošos tēraudus. Bez šiem ierobiem dažos pirmajos presēšanas ciklos jūs pamanīsit nepareizu padevi, sloksnes izliekšanos vai tiešus bojājumus. Apvedceļa iecirtuma funkcija štancēšanas presformās būtībā ir saistīta ar vienmērīgu, nepārtrauktu sloksnes virzību saglabāšanu progresīvā štancēšanas procesā.
Kāpēc apiešanas robi ir ļoti svarīgi sloksnes progresēšanai?
In aprogresīvs mirst, nesēja tīkls sasien katru daļu kopā un pārvieto visu sloksni no stacijas uz staciju. Attālumam starp stacijas viduslīnijām jāpaliek nemainīgam visā presēšanas gājiena laikā. Jebkuri traucējumi starp sloksnes malu un veidnes komponentu izjauc šīs attiecības, izkropļo pilota caurumus un kaskādes reģistrācijas kļūdas lejup pa straumi.
Apvedceļa robi novērš šos traucējumus, izveidojot lokālas klīrensa zonas gar nesēju. Tie iedalās divās pamatkategorijās: negatīvie apvedceļa iegriezumi, kas noņem materiālu no sloksnes, un pozitīvie apvedceļa iegriezumi, kas deformē materiālu no sloksnes plaknes, to nenogriežot. Katrs tips ražo atšķirīgu sloksnes profilu, rada atšķirīgu ietekmi uz nesēja izturību un ir piemērots dažādiem dizaina scenārijiem. Izpratne par to atšķirībām ir sākumpunkts jebkuram skaņas apvedceļa iecirtuma dizaina lēmumam.
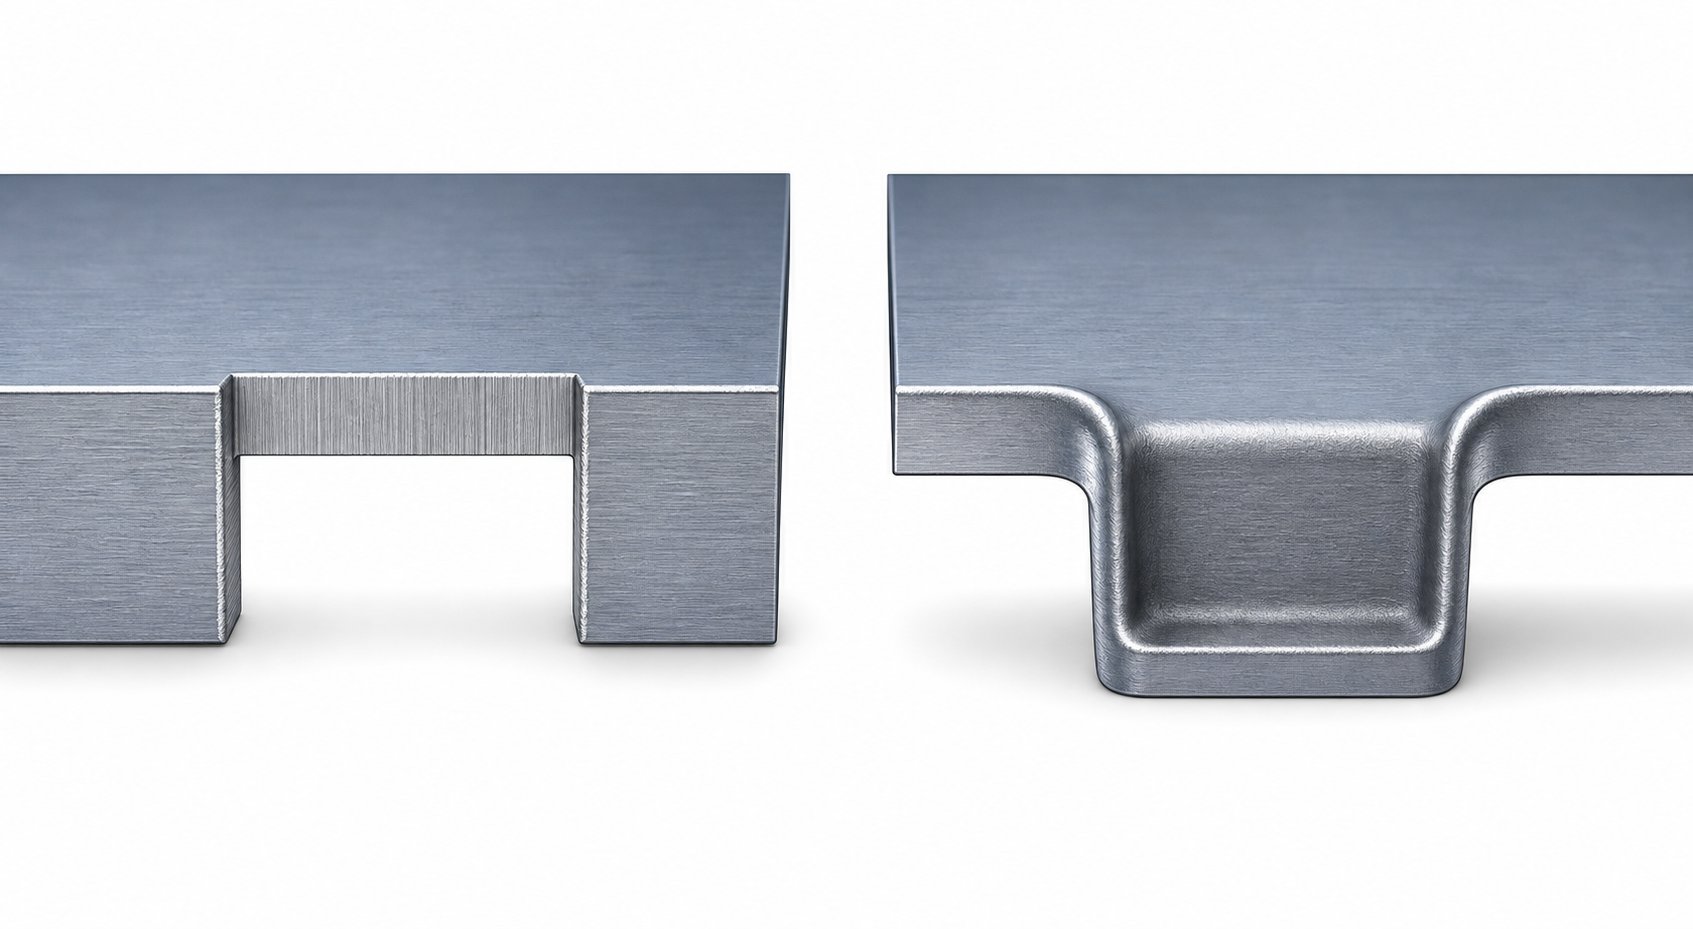
Negatīvā un pozitīvā apvedceļa iecirtuma ģeometrija, salīdzinot
Atšķirība starpnegatīvie un pozitīvie apvedceļa robiir viens pamatjautājums: vai iecirtums noņem materiālu vai pārvieto materiālu? Šī atšķirība nosaka visu, sākot no tā, kā jūs sagriežat instrumentus, līdz tam, kā sloksne darbojas desmitiem staciju. Šeit ir tiešs ieskats katram veidam.
Negatīvā apvedceļa iecirtuma ģeometrija un veidošanas metode
Negatīvs apvedceļa iegriezums noņem materiālu no nesēja sloksnes malas, radot atvieglotu kabatu vai izgriezumu. Iedomājieties nelielu taisnstūra vai pusapaļa kodumu, kas izņemts no sloksnes malas. Nesējai fiziski šajā vietā ir mazāk materiāla, un, sloksnei virzoties uz priekšu, rodas tukšums, kas nodrošina atstarpi veidnes komponentiem.
Apvedceļa iecirtuma veidošanas metode negatīvam iecirtumam atspoguļo standarta apdari vaiiecirtumsdarbība. Īpašs perforators nolaižas pārošanās formas dobumā, tīri nogriežot materiālu. Nogrieztais gliemezis izkrīt cauri matricai kā lūžņi. Paliek sloksne ar atvērtu iecirtuma profilu gar tās malu, kuras izmērs ir tāds, lai notīrītu visas kustības ceļā esošās formas detaļas.
Iegūtais sloksnes profils parāda atšķirīgu spraugu katrā iecirtuma vietā. Jūs ievērosiet, ka nesēja šķērsgriezums-šajos punktos ir samazināts, un tam ir strukturāla ietekme uz pakārtotajām stacijām.
Pozitīvā apvedceļa iecirtuma ģeometrija un veidošanas metode
Pozitīvam apvedceļa iecirtumam ir principiāli atšķirīga pieeja. Tā vietā, lai izgrieztu materiālu, tas deformē materiālu uz āru no sloksnes plaknes, parasti nospiežot nelielu cilni uz leju. Sloksne saglabā pilnu malas profilu, bet kalts vai reljefs posms pārvietojas zem pārvietošanās plaknes, radot virspusē atstarpi.
Pozitīvā apvedceļa iecirtuma veidošanas metode izmanto perforatoru, kas iespiež lokālu sloksnes zonu seklā dobumā presēšanas blokā. Šī darbība ir līdzīga standarta kalšanas vai reljefa operācijai: augsts lokalizēts spiediens plastiski deformē materiālu, to neatdalot. Gliemeži netiek ražoti, un neviens materiāls neiziet no sloksnes.
Iegūtais sloksnes profils paliek nepārtraukts gar malu. Iecirtums ir redzams tikai kā nospiesta zona, skatoties no sāniem. Klīrenss ir pilnībā atkarīgs no tā, cik tālu materiāls pārvietojas zem lentes pārvietošanās plaknes.
Salīdzinājums līdzās-pie-
Tālāk esošajā tabulā ir kontrastēti abi veidi, ņemot vērā parametrus, kas ir vissvarīgākie veidņu projektēšanas laikā. Šis salīdzinājums attiecas uz negatīvo apvedceļa iecirtuma ģeometriju progresīvā formā, salīdzinot ar tās pozitīvo ekvivalentu visos kritiskajos mainīgajos.
| Parametrs | Negatīvs apvedceļa iecirtums | Pozitīvs apvedceļa iegriezums |
|---|---|---|
| Ģeometrijas tips | Atvērts izgriezums vai kabata sloksnes malā | Veidota vai reljefa cilne zem sloksnes plaknes |
| Veidošanas metode | Perforators{0}}un-presēšana (bīdes darbība) | Kalnēšana vai reljefs (plastiskā deformācija) |
| Materiāla noņemšana | Jā, tiek ģenerēti gliemeži | Nē, materiāls paliek pievienots |
| Sloksnes malu profils | Nepārtraukta, atvērta sprauga pie iecirtuma | Nepārtraukta, bez redzama malas pārtraukuma |
| Sasniegts tipisks klīrenss | Vienāds ar pilnu iecirtuma dziļumu (neierobežots) | Ierobežo monētas dziļums un materiāls |
| Lūžņu ģenerēšana | Jā, viena sliede katrā iecirtumā ciklā | Nav |
Katrs veids nodrošina kompromisus{0}}, kas sniedzas ne tikai ģeometrijā. Sloksnes platuma ierobežojumi, materiāla īpašības un staciju skaits, kurām nepieciešama klīrenss, ietekmē to, kura pieeja nodrošina visuzticamāko sloksnes virzību, neapdraudot nesēja integritāti.
Kad izvēlēties pozitīvo, nevis negatīvo apvedceļa robus
Zināt ģeometrisko atšķirību starp šiem diviem iecirtumu veidiem ir lietderīgi, taču īstā inženiertehniskā problēma nonāk projekta pārskatīšanas laikā. Kuru veidu jūs faktiski specifikējat konkrētam mirstam? Atbilde ir atkarīga no dažiem savstarpēji mijiedarbīgiem mainīgajiem, sākot no jūsu nesēja joslas fiziskajiem izmēriem un beidzot ar to, cik staciju būs nepieciešama klīrenss. Šeit ir apvedceļa iecirtuma dizaina lēmumu sistēma, kas savieno šos mainīgos ar skaidru atlases ceļu.
Daļu ģeometrijas un sloksnes platuma apsvērumi
Nesēja sloksnes platuma izvēle bieži ir pirmais filtrs lēmumā. Šaura nesēja sloksne ar minimālu malu krājumu nevar atļauties zaudēt materiālu. Katrs negatīvais apvedceļa iegriezums noņem daļu no šīs malas, samazinot nesēja šķērsgriezumu- šajā punktā. Ja jūsu sloksnes izkārtojums jau nospiež turētāja platumu līdz tā apakšējai robežai, šie izgriezumi var atšķaidīt sloksni līdz vietai, kur barošanas laikā tā sasprādzējas vai saplīst.
Pozitīvie apvedceļa iegriezumi saglabā pilnu malas profilu. Materiāls paliek piestiprināts, tas vienkārši pārvietojas zem ceļojuma plaknes. Šauriem sloksņu izkārtojumiem, kur malu materiāls ir tikai dažu materiāla biezums, šī pieeja saglabā neskartu, vienlaikus nodrošinot detaļu atstarpi.
Platākas sloksnes ar bagātīgām malām stāsta citu stāstu. Ja jums ir 8 mm vai vairāk malu materiāla ārpus daļas robežas, nelielu iecirtumu daļu noņemšana gandrīz neietekmē konstrukcijas veiktspēju. Negatīvie iegriezumi kļūst praktiski, jo atlikušais nesēja šķērsgriezums-joprojām atbalsta vienmērīgu padevi visās stacijās.
Šeit svarīga ir arī detaļu ģeometrijas sarežģītība. Iedomājieties daļu ar dziļām stiepēm, vairākiem līkumiem un lancetām iezīmēm. Šī daļa prasa astiept tīmekļa nesējskas formēšanas laikā var izlocīties gan vertikāli, gan horizontāli. Negatīvu apvedceļa iecirtumu pievienošana šo elastīgo zonu tuvumā vājina stiprinājuma tīklu vissliktākajā iespējamajā vietā. Turpretim pozitīvs iegriezums rada lokālu deformāciju, nesadalot slodzi{2}}nesošo materiālu.
Materiāla biezums un veids kā atlases faktori
Materiāla īpašības tieši ietekmē to, vai pozitīvs iegriezums var izveidoties pareizi. Kalšanas darbība, kas rada pozitīvu apvedceļa iecirtumu, liek materiālam plastiski deformēties seklā dobumā bez plaisāšanas. Tas nozīmē, ka elastīgums ir svarīgs.
Plānāki, elastīgāki materiāli, piemēram, zema{0}}oglekļa tērauds, kura biezums nepārsniedz 1,0 mm, mīksti alumīnija sakausējumi vai misiņš, labi reaģē uz kalšanas deformāciju. Materiāls tīri ieplūst matricas kabatā, saglabā savu pārvietoto formu un nodrošina konsekventu attīrīšanas ciklu pēc cikla.
Biezāki vai cietāki materiāli iztur šo kalšanas darbību. Augstas -stiprības zema-leģētais tērauds virs 1,5 mm, nerūsējošais tērauds rūdītos apstākļos vai atsperu tērauds monētas rādiusā var ieplaisāt vai atsperties tik agresīvi, ka iecirtums pēc formēšanas nenodrošina pietiekamu atstarpi. Šādos gadījumos drošāka izvēle ir negatīvs apvedceļa iecirtums. Štancēšanas-un-presēšanas darbība darbojas neatkarīgi no materiāla elastības, jo tā vienkārši nogriež materiālu, nevis liek tam plūst.
Materiāla biezums ietekmē arī sasniedzamo monētas dziļumu pozitīvos iecirtumos. 0,5 mm sloksne, kas nogriezta par 1,5 mm, nodrošina tīru nobīdi. 2,0 mm sloksnei, kurai nepieciešams tāds pats 1,5 mm klīrenss, ir nepieciešams materiāls, kas mazāks par vienu pilnu biezumu, kas ierobežo praktisko dziļumu un rada nepilnīgas deformācijas risku. Negatīviem robiem nav šādu ierobežojumu, jo griezuma dziļumu nosaka tikai perforācijas ģeometrija.
Progresēšanas prasības un staciju skaits
To staciju skaits, kurām nepieciešama apvedceļa klīrenss, rada kumulatīvu efektu. Katrs negatīvais iecirtums noņem materiālu. Desmit stacijas, kurās katrā ir nepieciešams apvedceļa iegriezums, nozīmē desmit vietas, kur pārvadātājs ir retināts. Kumulatīvais vājināšanās var apdraudēt sloksnes stingrību padeves līnijā, ko nesēja stiprības principi nosaka kā kritisku vienmērīgai progresēšanai.
Pozitīvi robi novērš šo kumulatīvo materiālu zudumu. Pat pāri 15-staciju veidnei, nesējs saglabā pilnu malas šķērsgriezumu- katrā punktā. Kompromiss ir tāds, ka katra izveidotā zona rada lokalizētu sprieguma koncentrāciju, bet strukturālais samazinājums ir daudz mazāk nopietns nekā atvērta plaisa.
Liela-staciju-skaita gadījumā, ja sloksnes integritātei ir jāiztur gari progresēšanas garumi, pozitīvi robi bieži vien iegūst tikai nesēja stiprumu. Īsākām matricām ar trim vai četrām stacijām negatīvie robi parasti nerada kumulatīvo risku.
Dizaina pārskatīšanas laikā izmantojiet tālāk esošo kontrolsarakstu, lai vadītu atlasi.
- Nesēja sloksnes malu krājums ir mazāks par 4x materiāla biezumu: dodiet priekšroku pozitīviem iegriezumiem
- Materiāla biezums pārsniedz 1,5 mm vai materiāla cietība pārsniedz 40 HRC: dodiet priekšroku negatīvām ierobām
- Materiāls ir elastīgs ar pagarinājumu virs 20%: droši veidojas pozitīvi robi
- Die ir vairāk nekā 8 stacijas, kurām nepieciešama apvedceļa klīrenss: dodiet priekšroku pozitīviem robiem kumulatīvās stiprības saglabāšanai
- Nepieciešamā apvedceļa klīrenss pārsniedz 2x materiāla biezumu: dodiet priekšroku negatīvām ierobām garantētam dziļumam
- Sloksnes izkārtojumā tiek izmantoti stiepti stieples turētāji robu zonu tuvumā: dodiet priekšroku pozitīviem iegriezumiem, lai izvairītos no elastīgo pielikumu vājināšanās
- Lūžņu apsaimniekošana ir ierobežota vai gliemežu iznīcināšana ir apgrūtināta: dodiet priekšroku pozitīviem iecirtumiem (nav radīti gliemeži)
- Atsperes kompensāciju ir grūti uzturēt ilgā laikā: dodiet priekšroku negatīviem iecirtumiem, lai nodrošinātu konsekventu klīrensu
Šie kritēriji mijiedarbojas. Plānam, elastīgam materiālam 12- staciju veidnē ar šauriem turētājiem praktiski ir nepieciešami pozitīvi robi. Bieza nerūsējošā tērauda sagatave 4-staciju veidnē ar platām malām, kas skaidri vērstas pret negatīvajām ierobām. Lielākā daļa reālās pasaules lietojumprogrammu atrodas kaut kur starp šīm galējībām, tāpēc dizainerim ir jāizvērtē kompromisi un dažreiz jāsajauc abu veidu veidi vienā sloksnes izkārtojumā.
Izvēloties pareizo apvedceļa iecirtuma tipa slēdzenes projektēšanas virzienā. Nākamais izaicinājums ir pareizi noteikt šī roba izmēru, jo mazizmēra iegriezums rada traucējumus, un pārāk liels iegriezums zaudē sloksnes izturību bez papildu priekšrocībām.
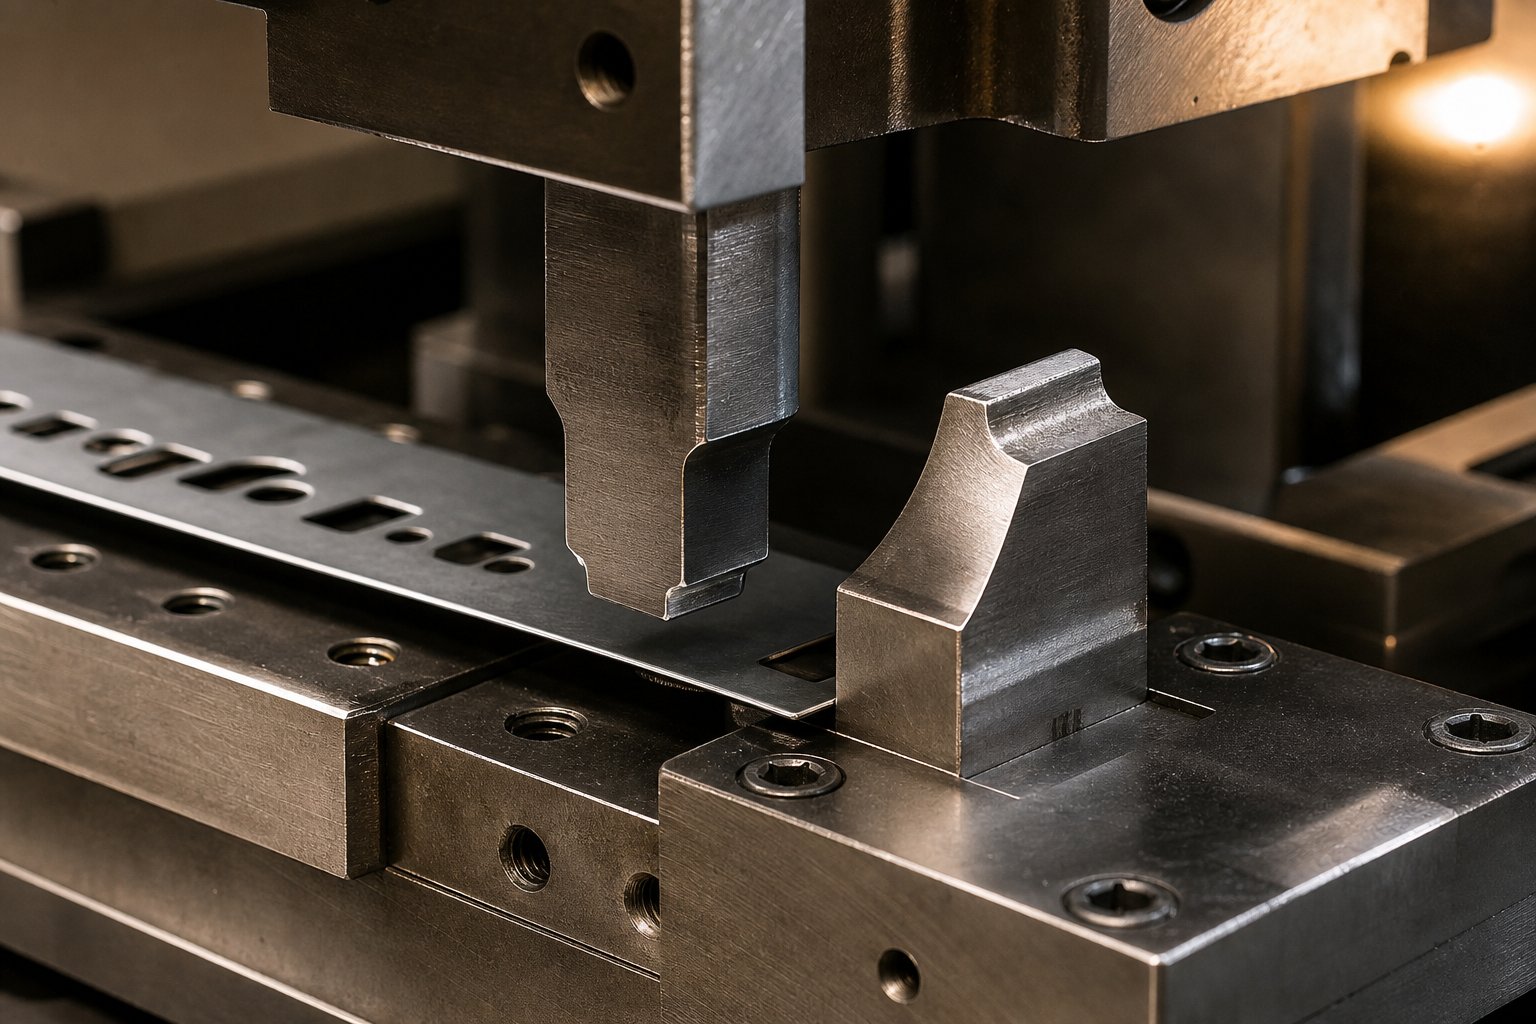
Kā tiek noteikti apvedceļa iecirtuma izmēri
Izvēle starp pozitīvo un negatīvo apvedceļa iecirtumu nosaka dizaina virzienu. Pareiza izmēra noteikšana nosaka, vai tas faktiski darbojas ražošanā. Nepietiekami liels iegriezums aizķeras uz formas detaļām un izraisa nepareizu padevi. Liela izmēra robs izšķiež nesējmateriālu vai rada nevajadzīgas spriedzes koncentrācijas. Labākā vieta ir izpratne par to, kas nosaka šīs dimensijas no inženierijas viedokļa.
Iecirtuma dziļuma un platuma aprēķināšana, lai nodrošinātu atbilstošu atstarpi
Jebkuras apvedceļa iecirtuma pamatmērķis ir klīrenss. Indeksēšanas laikā sloksnei ir brīvi jāšķērso stacionārās formas sastāvdaļas, bez saskares un pretestības. Tātad apvedceļa iecirtuma dziļuma aprēķins progresīvā veidnē sākas ar vienu jautājumu: ko sloksne mēģina notīrīt?
Trīs formas komponenti parasti nosaka minimālās atstarpes prasības:
- Veidojot tēraudus:Tie izvirzīti virs formas virsmas, lai veidotu materiālu iepriekšējās stacijās. Veidojamā tērauda augstums virs sloksnes pārvietošanās plaknes nosaka minimālo iecirtuma dziļumu, kas nepieciešams, lai sloksne varētu virzīties garām bez aizķeršanās.
- Ceļojums ar pacēlāju:Atsperes{0}}pacēlāji paceļ sloksni virs matricas virsmas starp nospiešanas gājieniem, lai varētu indeksēt. Pacēlāja gājiens nosaka, cik augstu sloksne paceļas virzīšanās laikā. Ja apvedceļa iecirtumam ir jāatbrīvo sastāvdaļa, kamēr sloksne ir paceltā stāvoklī, atstarpes aprēķinā jāņem vērā gan komponenta augstums, gan sloksnes pacēlums šajā punktā.
- Pilota diametrs:Piloti precīzi nosaka joslas atrašanās vietu katrā stacijā. Sloksnei ir jāvirzās garām vadības tapām, lai nesēja mala vai kāda iepriekš izveidota iezīme neaizķertos pie tapas korpusa. Iecirtuma platumam ir jāpārsniedz pilota diametrs plus klīrensa robeža katrā pusē.
Lai izmērītu apiešanas iegriezumus štancēšanas laikā, parasti tiek ievērots vienkāršs noteikums: izsakiet iecirtuma dziļumu kā materiāla biezuma reizinājumu. Negatīvām ierobām, kas attīra formēšanas tēraudus, parasti sākumpunkts ir 1,5 līdz 2,5 reizes lielāks par materiāla biezumu atkarībā no formējošā tērauda augstuma. Pozitīviem iecirtumiem kalšanas dziļums parasti ir norādīts 1,0 līdz 1,5 reizes materiāla biezumā, jo dziļāka kaluma dēļ daudzos materiālos pastāv plaisāšanas vai pārmērīgas atsperes risks.
Iecirtuma platums atbilst līdzīgai loģikai. Tam ir jāaptver visas sloksnes daļas, kas jāapiet, visā platumā, kā arī klīrensa buferis katrā pusē. Tipisks buferis ir no 0,5 līdz 1,0 mm katrā pusē komponentiem, kuru platums ir mazāks par 10 mm, proporcionāli palielinoties lielākiem šķēršļiem. Mērķis ir iecirtums, kas nodrošina brīvu caurbraukšanu, nenoņemot vairāk nesēja materiāla nekā nepieciešams.
Klīrensa pielaides un materiāla atsperes efekti
Pareizo sākotnējo izmēru noteikšana ir tikai puse no izaicinājuma. Uzturot adekvātu apvedceļa roba klīrensa toleranci štancēšanas veidnē tūkstošiem vai miljonu ciklu laikā, tiek ieviesti papildu mainīgie, kas projektā jāparedz.
Pozitīvām apvedceļa ierobām galvenā uzmanība ir pievērsta materiāla atsperei. Kad kalšanas perforators ievelkas, pārvietotā mēlīte daļēji atgriežas sloksnes plaknes virzienā. Efektīvais klīrenss pēc atsperes vienmēr ir mazāks par perforācijas iespiešanās dziļumu. Cik mazāk ir atkarīgs no materiāla veida, biezuma un graudu virziena. Kaļamie zema-oglekļa tēraudi var atsperties par 10 līdz 15 procentiem no kalšanas dziļuma. Augstākas-izturības materiāli vai darba-rūdītās zonas var atsperties par 25 procentiem vai vairāk.
Tas nozīmē, ka jūsu materiāla atsperes apvedceļa ierojuma konstrukcijai ir jāpārliek sākotnējais monētas dziļums, lai pēc elastīgās atkopšanas nonāktu mērķa klīrensā. Ja jums ir nepieciešams 1,0 mm funkcionālais klīrenss un sagaidāt 20 procentu atspērienu, štancēšanas perforatoram ir jāpārvieto materiāls līdz aptuveni 1,25 mm. Ilgstošu ražošanas ciklu laikā atkārtota sloksnes locīšana izdomātajā zonā var vēl vairāk atvieglot deformāciju, pakāpeniski samazinot klīrensu. Šī pakāpeniskā atslābināšana ir iemesls, kāpēc pozitīvo iecirtumu dizains gūst labumu no konservatīvām sākotnējām pārbūves robežām.
Negatīvie apvedceļa robi saskaras ar atšķirīgu tolerances problēmu kopumu. Tā kā materiāls ir pilnībā nogriezts, atspere neietekmē klīrensa dziļumu. Izgriezuma dziļums ir pastāvīgs, tiklīdz gliemeža atdalās. Tomēr caurumošanas-līdz-klīrenss tieši ietekmē griezuma malu kvalitāti un urbuma virzienu. Ieteicama standarta štancēšanas operāciju prakseklīrenss apmēram 10 procenti no materiāla biezuma vieglam tēraudam, mērogošana līdz aptuveni 15 procentiem nerūsējošajam tēraudam. Pārāk šaurs klīrenss rada pārmērīgu bīdes spēku un paātrina perforatora nodilumu. Pārāk brīvs klīrenss rada lielākus urbumus un raupjākus malu profilus uz iecirtumu sienām.
Izliekuma virzienam ir nozīme, jo uz augšu-vērsta šķautne uz negatīvā apvedceļa iecirtuma var samazināt efektīvo atstarpi par urbuma augstumu, iespējams, izraisot sloksnes aizķeršanos pie tās sastāvdaļas, kuras notīrīšanai tā bija paredzēta. Burvju virziena kontrole, izmantojot pareizus klīrensa iestatījumus un sitiena asumu, ir daļa no ilgstošas -iecirtuma funkcijas.
Nepietiekami-izmēra apvedceļa iegriezumi izraisa sloksnes traucējumus, nepareizu padevi un pakāpeniskus formas bojājumus. Pārāk-izmēra robi samazina nesēja sloksnes izturību, nesniedzot nekādu papildu funkcionālu labumu. Pareizais izmērs darbojas ar minimālo atstarpi, kas garantē brīvu sloksnes pāreju, kā arī kontrolētu drošības rezervi, nekas vairāk.
Temperatūra pievieno vēl vienu slāni. Liela ātruma ražošanas laikā veidņu sastāvdaļas uzkarst un izplešas. Apvedceļa iegriezums, kura izmēri ir apkārtējās vides temperatūrā, var zaudēt daļu no sava klīrensa, jo veidojošie tēraudi vai piloti termiski izplešas pārvietošanās ceļā. Formām, kas darbojas virs 200 gājieniem minūtē, termiskās izplešanās bufera faktors no 0,02 līdz 0,05 mm novērš nelielus darbības temperatūras traucējumus.
Visi šie izmēru lēmumi veido iecirtuma ģeometriju pirms atsevišķas daļas apzīmogošanas. Bet iecirtums neeksistē atsevišķi uz sloksnes. Tas, kur jūs to novietojat attiecībā pret pilota caurumiem, padeves līnijām un formēšanas zonām, nosaka, vai šie rūpīgi aprēķinātie izmēri patiešām nodrošina konsekventu sloksnes virzību visā veidnē.
Apiet iecirtuma izvietojumu un pilotu reģistrācijas mijiedarbību
Pareizi izmērīts apvedceļa iegriezums, kas novietots nepareizā vietā, rada tikpat nopietnas problēmas kā mazizmēra iecirtums. Sloksne neeksistē kā tukšs audekls. Piloturbumi, padeves atskaites zonas un formēšanas zonas konkurē par vienu un to pašu nekustamo īpašumu gar nesēja malu. Tas, kur atrodat katru iecirtumu saistībā ar šīm funkcijām, nosaka, vai jūsu progresīvais sloksnes izkārtojums nodrošina konsekventu reģistrāciju vai uzkrāj kļūdas pa stacijām.
Apvedceļa iecirtuma izvietojums attiecībā pret pilota caurumiem
Piloti ir jebkura progresīvā kauliņa precizitātes mugurkauls. Kā aprakstīts progresīvās presformu projektēšanas praksē, piloti ievada agrīnās stacijās izdurtos caurumos un piespiedu kārtā koriģē sloksnes pozīciju, pirms veido saskares rīki. Šī korekcija ir atkarīga no tā, vai izmēģinājuma caurums saglabā sākotnējo caurumoto ģeometriju: apaļu, tīru un izmēru stabilu.
Novietojiet apvedceļa iegriezumu pārāk tuvu pilota caurumam, un jūs apdraudat šo ģeometriju. Lūk, kāpēc. Negatīvs apvedceļa iegriezums nogriež materiālu no nesēja malas, radot lokālu sprieguma pārdali apkārtējā zonā. Ja šis sprieguma lauks sasniedz pilota caurumu, tas var izraisīt smalkus kropļojumus, nedaudz izraujot caurumu no apaļas vai novirzot tā efektīvo centru. Pilots joprojām iekļūst caurumā, bet tā piemērotā korekcija tagad atsaucas uz izkropļotu atskaites punktu. Šī pilota reģistrācijas kļūda, ko rada apvedceļa iecirtuma traucējumi, šajā stacijā var sasniegt tikai 0,02 līdz 0,05 mm, bet tā kaskādes un savienojas katrā pakārtotajā darbībā.
Pozitīvi apvedceļa iegriezumi rada līdzīgu risku, izmantojot citu mehānismu. Kalšanas spēks izstaro uz āru no kaltās zonas, radot atlikušo spriegumu blakus esošajā materiālā. Ja izmēģinājuma caurums atrodas šajā sprieguma laukā, materiāls ap caurumu var nedaudz pārvietoties, atkal pasliktinot reģistrācijas atskaites punktu.
Standarta ieteikums ir saglabāt minimālo attālumu, kas ir 3 reizes lielāks par materiāla biezumu, starp jebkura apvada iecirtuma tuvāko malu un tuvākā pilota cauruma centru. Kritiskiem lietojumiem ar pielaidēm zem +/-0,05 mm, palielinot šo buferi līdz 5 reizēm materiāla biezumam, tiek nodrošināta papildu rezerve pret sprieguma izraisītiem kropļojumiem. Ja sloksnes izkārtojuma ierobežojumu dēļ šo atstarpi ir grūti sasniegt, apsveriet iespēju pārvietot pilota caurumu uz pretējo nesēja malu vai pievienot speciālu pilota caurumu tālāk no iecirtuma zonas.
Sloksnes padeves precizitāte un padeves atbrīvošanas laiks
Apvedceļa iecirtuma atrašanās vieta ietekmē arī sloksnes padeves precizitāti padeves līnijā. Padeves ruļļi vai satvērēja mehānisms nofiksē sloksni un pavirza to par vienu soli katrā ciklā. Šim iespīlēšanas punktam ir jāsatver materiāls, kas ir strukturāli stingrs un pēc izmēriem stabils. Ja negatīvs apvedceļa iegriezums sakrīt ar padeves satvēriena zonu, samazinātais šķērsgriezums- šajā punktā ļauj sloksnei izlocīties vai slīdēt zem padeves ruļļa spiediena.
Jūs pamanīsit efektu kā nekonsekventu progresēšanas garumu. Sloksne virzās uz priekšu nedaudz vairāk vai nedaudz mazāk par ieprogrammēto soli, un pilotiem ir jāstrādā vairāk, lai katrā gājienā labotu kļūdu. Nelielos gadījumos tiek pārsniegts pilota korekcijas diapazons un rodas nepareiza padeve.
Plūsmas izlaišanas laiks papildina vēl vienu sarežģītības pakāpi. Kāplūsmas-izlaidumu izpēteparāda, kad padeves ruļļi aizveras apakšējā nāves punktā matricai, kas atrodas prom no padeves vienības ar aktīvu noliktavu{0}}pacēlāju, caur padevi tiek izvilkts papildu materiāls. Ja šīs aizvēršanas secības laikā sloksne izliecas apvedceļa iecirtuma vietā, starp matricu un padevēju iesprostotais papildu materiāla daudzums kļūst neparedzams. Šī nekonsekvence tieši nozīmē progresēšanas garuma izmaiņas.
Praktiskais noteikums: novietojiet apvedceļa robus ārpus padeves satvēriena zonas. Kartējiet sloksnes pozīciju padeves ruļļa slēgšanas brīdī un nodrošiniet, ka nevienā presēšanas cikla fāzē cauri satvēriena punktam neiziet robs. Presformām ar ievērojamu noliktavu{2}}pacelšanas gājienu, nosakot, kuras iecirtuma vietas ietilpst kritiskajā padeves zonā, ņemiet vērā sloksnes leņķi starp padeves ruļļiem un matricas ievadi.
Sloksnes izkārtojuma optimizācija materiālu izmantošanai
Katrs apvedceļa iegriezums aizņem vietu uz nesēja sloksnes. Šī vieta ir vai nu no speciāla malu krājuma, kas pievienota īpaši iecirtumu attīrīšanai, vai arī tā ir aizgūta no materiāla, kas citādi varētu veicināt detaļu īpašības vai ciešāku ligzdošanu. Stratēģiskā apvedceļa iecirtuma materiāla izmantošanas optimizācija nozīmē iecirtumu izvietošanu vietās, kur tie pilda klīrensa funkciju, neliekot jums paplašināt sloksni vai palielināt soli.
Apsveriet kompromisu{0}}. 2 mm malu materiāla pievienošana visā sloksnes garumā, lai ievietotu apvada iegriezumus uz spoles, kas darbojas tūkstošiem metru, maksā reālus materiālus. Ja varat novietot iegriezumus materiālu zonās, kas jau ir norādītas kā lūžņi, piemēram, starp detaļu sagatavēm vairāku-rindu izkārtojumā, jūs iegūstat atstarpi, nepievienojot sloksnes platumu.
Tālāk norādītā prioritārā secība nosaka izkārtojuma optimizācijas lēmumus, integrējot apvedceļa iecirtumus progresīvās sloksnes izkārtojumā:
- Identificējiet visas veidnes sastāvdaļas, kurām nepieciešams apvedceļa klīrenss, un iezīmējiet to pozīcijas attiecībā pret sloksni katrā stacijā.
- Pārklājiet izmēģinājuma caurumu vietas un izveidojiet minimālos atstatuma buferus (3 līdz 5 reizes materiāla biezuma) kā izslēgšanas zonas robu novietošanai.
- Kartējiet padeves satvēriena zonu un izslēdziet tos apgabalus no jebkuras iecirtuma vietas, kas sakristu ar satvēriena punktu padeves aizvēršanas laikā.
- Kad vien iespējams, ievietojiet robus esošajās lūžņu zonās vai pārvadātāju sekcijās, kas jau ir norādītas kā ne{0}}funkcionāls materiāls.
- Ja ierobām ir jāaizņem noteiktais malu krājums, aprēķiniet nepieciešamo minimālo papildu sloksnes platumu un novērtējiet, vai pozitīvie robi (kas saglabā malu materiālu) samazina kopējo sloksnes platuma pieaugumu.
- Pārbaudiet, vai kumulatīvie iegriezumi nerada cieši izvietotu nesēja samazinājumu modeli, kas varētu izraisīt sloksnes viļņošanos vai sānu nestabilitāti barošanas laikā.
- Veiciet pēdējo sloksnes stiprības pārbaudi šaurākajā nesēja{0}}šķērsgriezumā, lai pārliecinātos, ka visa veidnes garumā ir piemērota stingrība.
Šajā secībā materiāla izmantošana tiek uzskatīta par pakārtotu prioritāti, nevis sākuma ierobežojumu. Reģistrācijas precizitāte un padeves uzticamība ir pirmajā vietā, jo nekādi materiālu ietaupījumi neattaisno matricu, kas padodas nepareizi. Kad šīs prasības ir bloķētas, izkārtojuma optimizācija koncentrējas uz atkritumu samazināšanu atlikušajā dizaina telpā.
Izvietošanas lēmumi nosaka, kur atrodas iecirtums uz sloksnes. Bet arī sloksne neeksistē atsevišķi. Tas nes slodzi visā garumā, un katrs iecirtums, neatkarīgi no tā, vai tas ir negatīvs vai pozitīvs, maina to, kā šī slodze izplatās caur pārvadātāju no stacijas uz staciju.
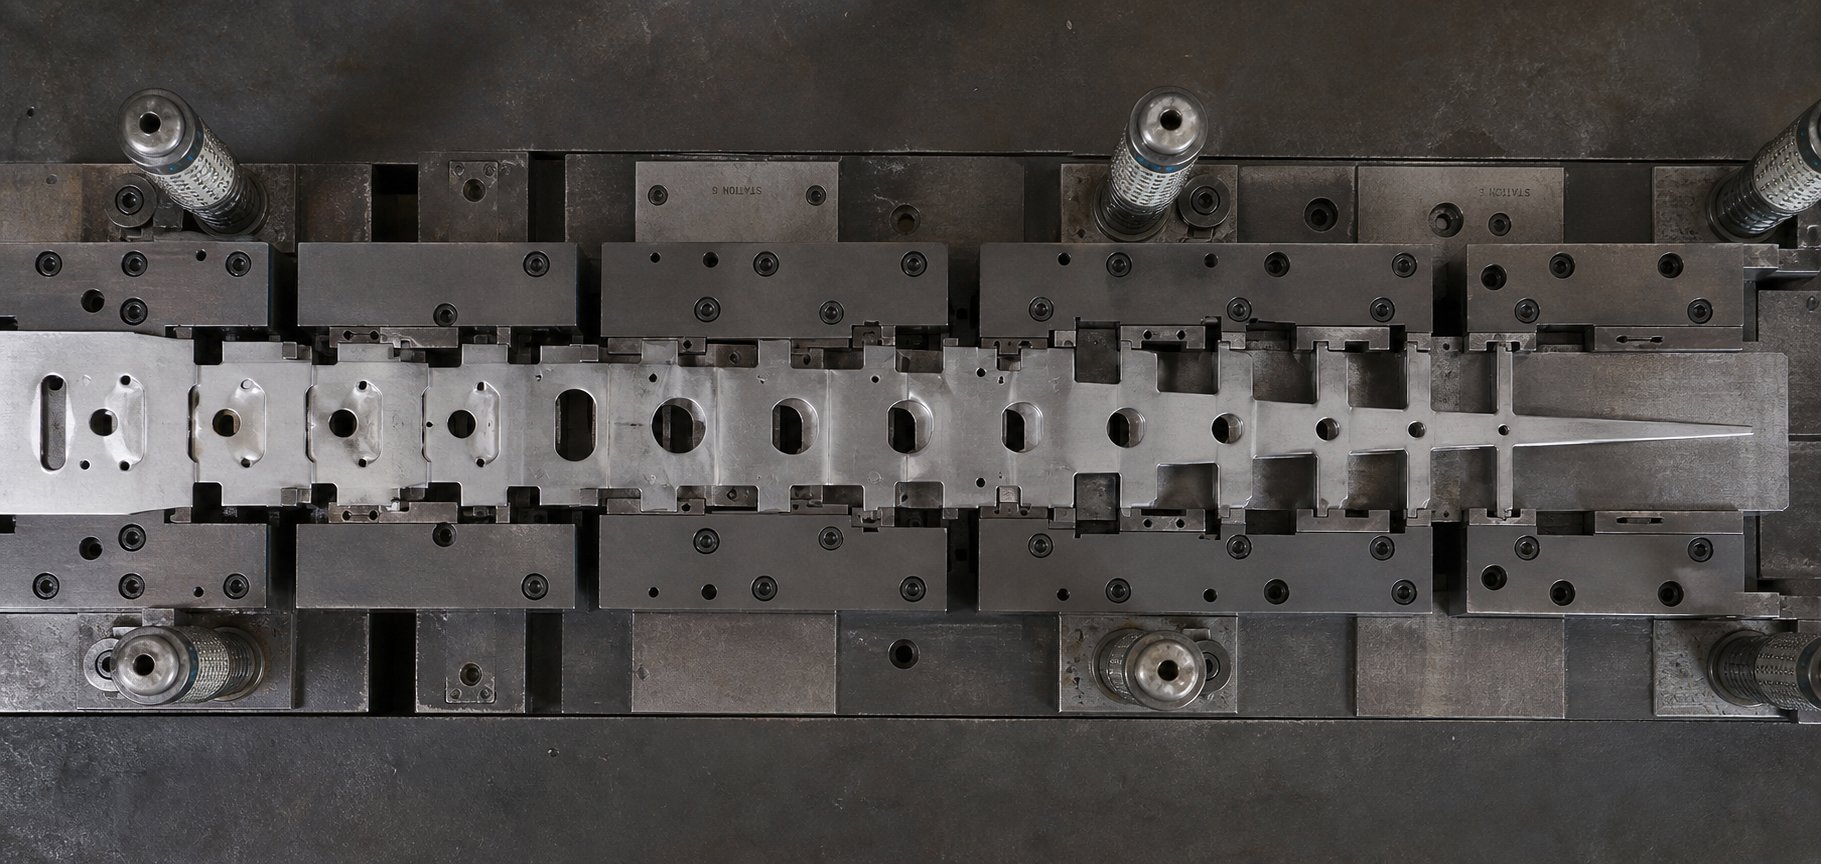
Nesēja sloksnes izturības un apvedceļa iecirtuma dizaina apsvērumi
Nesējsloksne vienkārši nesatur detaļas kopā. Tas pārraida padeves spēku visās stacijās, iztur novirzi zem sava svara un daļēji izveidoto daļu svara un saglabā izmēru stabilitāti visā presēšanas gājiena ciklā. Katrs apvedceļa iecirtums, ko ieviešat izmaiņas, kas ielādē-nesošo attēlu. Jautājums nav par to, vai iecirtums ietekmē nesēja integritāti, bet gan par to, cik lielā mērā un vai kumulatīvā ietekme paliek pieņemamās robežās.
Pārvadātāja spēka uzturēšana, izmantojot vairākas stacijas
Iedomājieties 14- staciju progresīvo matricu ar negatīvām apvada ierobām 3., 5., 7., 9. un 11. stacijā. Katrs iegriezums no nesēja malas noņem taisnstūrveida sekciju. 3. stacijā nesēja šķērsgriezums{11}}nedaudz samazinās. Līdz 11. stacijai piecas atsevišķas materiālu noņemšanas ir samazinājušas faktisko nesošo platumu dažādās vietās gar joslu. Nesējs, kas ieiet stacijā 12, ir izmērāmi vājāks nekā tas, kas ienāca stacijā 1.
Šī kumulatīvā nesēja vājināšanās no negatīviem apvedceļa iegriezumiem rada sarežģītu strukturālu problēmu. Nesēja stiprības pamati rāda, ka sloksnei ir jāiztur lieces spēki, kas ir proporcionāli progresiju skaitam, kas reizināts ar daļas svaru. Ja nesēja šķērsgriezums- ir samazināts vairākos punktos, vājākā daļa nosaka kopējo sloksnes stingrību. Viens nepietiekami izstrādāts iecirtums piecu ķēdē var kļūt par bojājuma punktu, kas sasprādz sloksni vai liek tai noslīdēt starp pacēlājiem.
Presformu dizaineriem ir jāsabalansē klīrensa vajadzības un šī strukturālā realitāte. Praktiskās pieejas ietver:
- Negatīvās izgriezuma vietas starp kreiso un labo nesēja malu, lai abas puses nekad netiktu vājinātas vienā stacijā
- Atsevišķu iecirtumu platuma samazināšana līdz minimālajam nepieciešamajam attālumam, nevis izmantojot vienādus lielizmēra iegriezumus
- Stingrināšanas ribu vai lodīšu pievienošana turētājam starp iecirtumu vietām, lai atgūtu daļu no zaudētās stingrības
- Pārslēgšanās uz pozitīviem iecirtumiem lejupējās stacijās, kur kumulatīvie materiāla zudumi tuvojas nesēja stiprības robežai
Pozitīvie apvedceļa iegriezumi pilnībā saglabā nesēja šķērsgriezumu{0}}. Materiāls paliek piestiprināts, saglabājot pilnu malas platumu katrā stacijā. Tā ir viņu galvenā strukturālā priekšrocība liela-staciju-skaita kārbās. Tomēr tie rada atšķirīgu problēmu: stresa koncentrācija izdomātajās zonās. Plastiskā deformācija, kas rada pārvietoto cilni, darbojas arī -sacietē apkārtējo materiālu un rada lokalizētu atlikušā sprieguma zonu. Atkārtotas sloksnes locīšanas laikā, kad nesējs paceļas un nolaižas ciklos, šie sprieguma stāvvadi var kļūt par noguruma plaisu sākuma vietām, īpaši cietākos vai mazāk elastīgos materiālos.
Kompromiss{0}}ir skaidrs. Negatīvie robi samazina šķērsgriezumu-, bet atstāj atlikušo materiālu sākotnējā stāvoklī. Pozitīvie robi saglabā šķērsgriezumu-, bet maina materiāla stāvokli katrā izveidotajā zonā. Neviena pieeja nav vispārēji pārāka nesējsloksnes stiprības apvedceļa iecirtuma konstrukcijā. Pareizā izvēle ir atkarīga no tā, vai jūsu konkrētais lietojums ir jutīgāks pret šķērsgriezuma-zaudēšanu vai noguruma slodzi stresa koncentrācijās.
Materiālu plūsmas un deformācijas raksti ap iegriezumiem
Apvedceļa iegriezumi uz nesēja nepastāv atsevišķi. Blakus esošās stacijas bieži veic formēšanas darbības, piemēram, vilkšanu, līkumus vai lāpstiņas, kas ir atkarīgas no kontrolētas materiāla plūsmas formēšanas dobumā. Kad apvedceļa iecirtums atrodas netālu no aktīvās formēšanas zonas, tas izjauc šīs plūsmas vienmērīgumu.
Apsveriet graudu plūsmas traucējumus apvedceļa iegriezumu tuvumā. Kad no nesēja malas tiek izdurts negatīvs iecirtums, bīdes darbība sagriež graudu struktūru pie griezuma robežas. Materiālam, kas atrodas blakus šai atdalītajai malai, vairs nav nepārtraukta graudu atbalsta. Ja formēšanas stacija tūlīt lejup pa straumi velk materiālu pret roba vietu, neatbalstītā mala var saplīst, saburzīt vai veidoties nevienmērīgi, jo graudu plūsmas ceļš ir pārtraukts. Materiālam nav no kurienes izvilkt roba tukšumu, radot asimetrisku plūsmas modeli, kas parādās kā nevienmērīgs sienas biezums vai lokāls retinājums izveidotajā elementā.
Pozitīvi apvedceļa iegriezumi rada atšķirīgu modeli. Kalšanas darbība saspiež materiālu iecirtuma zonā, lokāli samazinot biezumu un radot spiedes atlikušo spriegumu-plaknē. Materiāla plūsma ap apvedceļa iegriezumiem progresīvā veidnē tiek ietekmēta, jo veidotā zona iztur turpmāku deformāciju. Blakus notiekošās formēšanas darbības, kas mēģina izstiept materiālu caur iepriekš izveidoto zonu, saskaras ar lielāku pretestību šajā lokalizētajā reģionā, kas var novirzīt metāla plūsmu un radīt nevienmērīgu deformācijas sadalījumu gatavajā daļā.
Šīs sekas kļūst nozīmīgas īpašos apstākļos:
- Apvedceļa iecirtuma mala atrodas 5 mm attālumā no aktīvās formēšanas robežas
- Formēšanas operācija ietver materiāla vilkšanu vai stiepšanu, kas velkas virzienā uz iecirtuma vietu
- Daļas ģeometrijai ir nepieciešams vienāds sienas biezums zonās, kas atrodas blakus nesēja stiprinājumam
- Materiāls ir pietiekami plāns (mazāks par 0,8 mm), lai lokālie graudu bojājumi izplatītos tālāk attiecībā pret daļas izmēriem
Kad šie apstākļi saplūst, apvedceļa iecirtums ietekmē galīgās daļas kvalitāti, pat ja tas nekad nekļūst par gatavās sastāvdaļas daļu. Atlikušo spriegumu modeļi no pozitīvas iecirtuma monētas vai graudu pārrāvums no negatīva iecirtuma izgriezuma izplešas materiālā, kas vēlāk veido daļas malu vai tuvu{1}}malai. Daļas, kas apgrieztas tuvu turētāja piestiprināšanas punktam, pārnes šos efektus gatavajā ģeometrijā.
Sarežģītas apvedceļa iecirtumu konfigurācijas, jo īpaši vairāku{0}}staciju progresīvās formas ar stingriem nesēja ierobežojumiem, prasa rūpīgu šīs mijiedarbības analīzi. Inženieriem, kas strādā ar nesēja integritātes problēmām presformās ar vairāk nekā 8 vai 10 stacijām, bieži ir jāmodelē materiālu plūsmas ceļi un jāpārbauda, vai iecirtumu{4}}izraisītie traucējumi neizplatās kritiskajās formēšanas zonās. Smagiem projektēšanas-pielietojumiem, kur apvedceļa iecirtums vienlaikus krustojas ar formēšanas darbībām, pacēlāja gājienu un nesēja izturību, specializēts instrumentu inženierijas atbalsts var samazināt iterācijas ciklus.YICHEN pielāgoti štancēšanas presformu risinājumirisiniet tieši šīs klases problēmas, piedāvājot veidņu struktūras un materiālu plūsmas zināšanas progresīvām presformām, kurās apvedceļa iecirtuma dizains mijiedarbojas ar nesēja integritāti katrā stacijā.
Mijiedarbība starp iecirtumu dizainu un nesēja darbību rada sistēmas{0}}līmeņa problēmas. Ikviena izvēle, sākot no iecirtuma veida līdz novietojumam līdz dziļumam, ietekmē to, vai sloksne iztur visu formu bez degradācijas. Taču pat labi-izstrādāti robi var radīt problēmas tūkstošiem ražošanas ciklu laikā, un šo kļūmju modeļu agrīna atpazīšana ir tas, kas atšķir stabilu procesu no tāda, kas rada lūžņus un dīkstāves.
Apvedceļa iecirtuma kļūmju režīmu problēmu novēršana ražošanā
Apvedceļa iecirtums, kas izmēģinājuma laikā darbojas nevainojami, var radīt problēmas tūkstošiem ciklu ražošanas laikā. Nodilums, termiskās nobīdes un materiāla mainīgums rada apstākļus, kādus sākotnējais dizains neparedzēja. Atzīstot, kā šīs kļūmes izpaužas, un katra simptoma izsekošanu līdz tā pamatcēloņiem, progresīvās formas turpina darboties, nevis sēdēt dīkstāvē uz soliņa.
Trīs atšķirīgas kļūmju kategorijas ir saistītas ar lielāko daļu apvedceļa iecirtumu ražošanas problēmu: ar sliedēm{0}}saistītas problēmas negatīvajos iegriezumos, traucējumu-izraisīta nepareiza padeve un pozitīvā iecirtuma monētu mehāniska degradācija. Katra kategorija rada dažādus simptomus, prasa dažādas diagnostikas pieejas un reaģē uz dažādām koriģējošām darbībām.
Gliemežu vilkšana un atslāņošanās veidošanās negatīvajos apvedceļa iegriezumos
Katrs negatīvais apvedceļa iegriezums rada slīdni katrā nospiešanas gājienā. Normālos apstākļos šis gliemezis tīri izkrīt cauri matricas matricai un iziet lūžņu teknē. Ja ievilkšanas laikā gliemezis pielīp pie sitiena sejas, nevis paliek matricā, jums ir gliemeža vilkšanas stāvoklis, un sekas strauji saasinās.
Izvilkta lode var atkārtoti{0}}nogulsnēties uz sloksnes virsmas, formas virsmas vai veidojošā dobuma iekšpusē. Ja tas nolaižas uz sloksnes un tiek pārnests uz nākamo staciju, viens gliemežnīca var sabojāt veidojošos tēraudus, izkropļot detaļas vai ieplaisāt sitienus katrā pakārtotajā stacijā. Kāmirst zinātnes pētījumipaskaidro, ka izvilktas gliemežnīcas sekas var būt postošas, jo viens gliemezis, kas iznests cauri progresējošam matricai, var sabojāt katru instrumenta staciju.
Kas izraisa apvedceļa iecirtumu ložu vilkšanu? Vairāki mehānismi darbojas atsevišķi vai kombinācijā:
- Vakuuma efekts:Caurumošanas laikā radušajiem gliemežiem ir neliels izliekums. Gaiss, kas ieslodzīts tukšumā starp lodes un perforatora virsmu, ievilkšanas laikā rada daļēju vakuumu. Cieši blīvējums ap perforatora perimetru novērš gaisa iekļūšanu, un iesūkšana notur sviru pret perforatoru.
- Pārmērīgs griešanas attālums:Kad perforators-to-nogriežas augšpusē, sliede ir nedaudz mazāka par matricas atveri. Tam vairs nav spiedes-piederības traucējumu, lai to noturētu veidnē, tāpēc tas var brīvi pārvietoties ar perforatoru izņemšanas laikā.
- Magnētisms:Dzelzs lodes, kas izgrieztas no oglekļa tērauda vai nerūsējošā sloksnes, var pieķerties magnetizētiem perforatoriem. Uz magnētiskās virsmas slīpmašīnas noslīpēti perforatori uztver atlikušo magnētismu, kas pievelk lodes katrā ciklā.
- Nodilušas vai bojātas ežektora atsperes:Daudzās apvedceļa iecirtumu stacijās tiek izmantoti atsperes{0}}sliežu izgrūdēji, lai pozitīvi nospiestu sliedi no perforatora virsmas. Kad šīs atsperes nogurst vai salūzt, sliedei nav mehāniska spēka, kas neitralizētu vakuumu un berzi, kas to notur pie perforatora.
Apvedceļa iecirtuma vilkšanas problēmu novēršana sākas ar dominējošā mehānisma noteikšanu. Ja gliemeži velkas ar pārtraukumiem un matricā darbojas dzelzs materiāls, vispirms pārbaudiet atlikušo magnētismu, jo to ir visvieglāk labot. Pēc katra asināšanas cikla izmantotais demagnetizators pilnībā novērš šo iemeslu. Vilkšanai ar vakuuma-piedziņas palīdzību nelielas ventilācijas atveres, kas izurbtas caur iecirtuma perforatora centru, salauž blīvējumu. Lai atrisinātu ar klīrensu{5}}saistītas problēmas, apsveriet iespēju izmantot apgrieztā-konusa saglabāšanas pogu, kas matricā notur saspiestus lodes.
Burru veidošanās ir otrā pastāvīgā problēma negatīvajos apvedceļa iecirtumos. Tā kā iecirtums un presforma nolietojas desmitiem tūkstošu ciklu, efektīvais griešanas klīrenss pakāpeniski palielinās. Jo lielāks šis klīrenss palielinās, jo vairāk materiāla ripo pāri matricas malai, pirms notiek lūzums, radot pakāpeniski augstāku urbumu uz iecirtuma malas.
Kāpēc tas ir svarīgi apvedceļa iecirtuma funkcijai? Burts, kas ir vērsts uz augšu no sloksnes virsmas, efektīvi samazina atstarpi starp sloksnes malu un veidnes komponentu, kuru ir paredzēts apiet. 0,1 mm atsegums uz iecirtuma, kas sākotnēji izstrādāts ar 0,3 mm klīrensa rezervi, samazina jūsu faktisko robežu par vienu-trešdaļu. Pietiekami daudzu ciklu laikā šī urbuma palielināšanās vien indeksēšanas laikā var radīt sloksni intermitējošā saskarē ar formēšanas tēraudiem vai pilotiem.
Apvedceļa iecirtumu veidošanās koriģējošā darbība notiek divos veidos: atjauno griešanas klīrensu, uzasinot perforatoru un matricu, vai kontrolē urbuma virzienu veidnes projektēšanas laikā, lai urbumi būtu vērsti uz leju prom no iespējamām traucējošām virsmām. Orientējot iecirtumu griešanai no sloksnes augšējās virsmas, urbums tiek nospiests līdz apakšējai malai, kur tā izvirzās prom no augšējiem formas elementiem, nevis pret tiem.
Nepareizas padeves apstākļi, ko izraisa iecirtumu traucējumi
Ja apvedceļa iecirtums nenodrošina pietiekamu atstarpi, sloksne indeksēšanas laikā aizķeras pie matricas sastāvdaļas. Rezultāts ir nepareiza padeve: sloksne nevirzās uz priekšu par pilnu ieprogrammēto soli vai tā virzās uz priekšu, bet ar sānisku nobīdi vai leņķisko šķībi. Jebkurš nosacījums nozīmē, ka nākamais nospiešanas gājiens skar nepareizi novietotu sloksni, labākajā gadījumā radot lūžņus un sliktākajā gadījumā mirstot.
Nepareiza padeve, ko izraisa apvedceļa iecirtuma traucējumi, reti parādās kā viens dramatisks notikums. Tas parasti tiek veidots pakāpeniski, kad ražošanas cikla laikā apstākļi pasliktinās. Agrīnu indikatoru atpazīšana ļauj iejaukties, pirms stāvoklis saasinās līdz bojājumam.
Diagnostikas indikatori, kas norāda uz iecirtuma traucējumiem kā nepareizas padeves avotu, ietver:
- Nekonsekventas progresēšanas zīmes:Pārbaudiet, vai joslā starp stacijām nav liecinieku pēdas, ko piloti nav atstājuši korekcijas laikā. Ja pilotatzīmes rāda atšķirīgu dziļumu vai virzienu no gājiena līdz gājienam, sloksne nonāk nekonsekventās pozīcijās, kas liecina, ka indeksēšanas laikā tā neprognozējami aizķeras un atlaižas.
- Piloturbuma pagarinājums:Kad pilotiem ir piespiedu kārtā jālabo josla, kas nav pilnībā pavirzījusies uz priekšu, viņi nospiež materiālu pilota cauruma robežās aiz tā elastības robežas. Atkārtotas korekcijas gadījumā pilota caurums padeves virzienā pagarinās. Sloksnes pārbaudes laikā redzamie ovālie pilota caurumi ir skaidra padeves traucējumu pazīme augšpus straumes.
- Sloksnes malu bojājumu modeļi:Skatieties uz nesēja malu tieši iecirtuma vietās. Skrāpēšanas pēdas, pulēšana vai materiāla izsmērēšanās gar ierobojuma sienu norāda, ka sloksne pārvietošanās laikā berzē pret matricas sastāvdaļu. Šo zīmju atrašanās vieta un orientācija precīzi norāda, kurš komponents traucē.
- Intermitējoši sensoru atvienojumi:Ja jūsu matricā tiek izmantots nepareizas padeves noteikšanas sensors, periodiski atslēgšanās gadījumi, kas neatbilst acīmredzamām padeves problēmām, bieži vien ir saistīti ar robežu. Sloksne lielāko daļu laika virzās uz priekšu, bet laiku pa laikam uzkaras, kad apstākļi sakrīt, piemēram, kad materiāls kļūst nedaudz biezāks vai temperatūras maksimums.
Trīs pamatcēloņi izraisa lielāko daļu traucējumu nepareizas padeves:
Nepietiekams iecirtuma dziļums no sākuma.Iecirtums tika izmērīts ar neatbilstošu rezervi, un visas procesa izmaiņas, neatkarīgi no tā, vai materiāla biezums atbilst augstākajam specifikācijas līmenim, neliela termiskā izplešanās vai neliela atslāņošanās, samazina klīrensu zem nulles. Lai palielinātu dziļumu, parasti par 0,1–0,2 mm pārsniedz sākotnējo specifikāciju,{1}}
Materiāla uzkrāšanās uz presformas sastāvdaļām.Smērvielu atliekas, oksīda daļiņas vai smalkas metāla skaidas uzkrājas uz pacēlājiem, veidojot tēraudus vai pilotu korpusus tūkstošiem ciklu laikā. Šis palielinājums efektīvi palielina komponenta apvalku, samazinot klīrensa atstarpi, pat ja pats iecirtums nav mainījies. Regulāri tīrīšanas grafiki un filtrētas eļļošanas sistēmas novērš šo iemeslu. Apvedceļa iecirtuma nodiluma diagnostikā progresīvā veidnē vienmēr jāietver veidnes detaļu izmēru mērīšana attiecībā pret bāzes līniju, ne tikai iecirtuma izmēri.
Termiskā izplešanās ilgstošas darbības laikā.No instrumenta tērauda izgatavotās presformas sastāvdaļas izplešas, berzei un veidojot enerģiju, kas silda presformu ražošanas laikā. Veidošanas tērauds, kura augstums apkārtējā temperatūrā ir 8,00 mm, var sasniegt 8,03 mm pēc 2000 nepārtrauktiem gājieniem pie 300 SPM. Šī 0,03 mm izplešanās tieši iekļaujas jūsu apvedceļa klīrensa rezervē. Ātrgaitas presformas gūst labumu no termiskās izplešanās bufera, kas iekļauts sākotnējā iecirtuma dziļumā, vai iesildīšanas procedūrām, kas nodrošina izmēru stabilizāciju pirms kvalitātes{11}}kritiskās ražošanas sākuma.
Cilnes lūzums un pozitīvs monētu nodilums
Pozitīvie apvedceļa iegriezumi pilnībā izvairās no sliežu vilkšanas, jo nav jāvelk lodes. Bet viņi ievieš savu atteices režīmu: cilnes lūzums. Veidotā cilne, kas pārvietojas zem sloksnes plaknes, paliek piestiprināta pie turētāja ar plānu savienojumu tā pamatnē. Atkārtotos lieces ciklos, kad sloksne paceļas un nolaižas virs pacēlājiem, savienojums nogurst.
Pozitīva apvedceļa iecirtuma cilnes lūzuma kļūme parasti rodas divos apstākļos. Pirmkārt, ja monētas dziļums ir pārāk agresīvs attiecībā pret materiāla biezumu. Izstrādājot cilni dziļumā, kas pārsniedz 1,5 reižu materiāla biezumu zemas -elastības materiālos, pamatnes savienojums tiek samazināts līdz vietai, kur noguruma kalpošanas laiks ievērojami samazinās. Otrkārt, kad cilne tiek atkārtoti saliekta atpakaļgaitā, kad sloksne liecas pāri pacēlājiem ciklu pēc cikla. Pat pieticīgi veidota izciļņa var saplīst pēc miljoniem elastības ciklu, ja sloksnes ceļš piespiež cilni cauri lieces diapazonam, kas pārsniedz materiāla noguruma izturības robežu.
Kad cilne saplīst, matricas iekšpusē tā kļūst par vaļīgiem gružiem. Neliels metāla fragments, kas grabē starp presēšanas stacijām, var iegulties veidojošās virsmās, saskrāpēt detaļas vai iestrēgt starp kustīgām sastāvdaļām. Atšķirībā no sloksnes vilkšanas, kas nogulsnē materiālu uz sloksnes virsmas, saplīsušas cilpas veido neregulāras formas šķembu, kas var ieķīlēties šaurās spraugās un pretoties izmešanai no gaisa izpūšanas{2}}sistēmām.
Monētu perforatoru nodilums rada smalkāku problēmu. Perforators, kas rada pozitīvu apvedceļa iecirtumu, ir precīzi slīpēts instruments, kas pakļauts tādiem pašiem nodiluma mehānismiem kā jebkura cita veidnes sastāvdaļa. Ražošanas laikā monētas perforatora darba virsma nodilst, samazinot efektīvo iespiešanās dziļumu. Perforators, kas sākotnēji slīpēts, lai iegūtu 1,2 mm monētu dziļumu, pēc 500 000 sitieniem var nodrošināt tikai 0,9 mm. Šī pakāpeniskā samazināšana nozīmē, ka pozitīvais iecirtums klīrenss degradējas klusi, līdz sloksne sāk ķerties pie matricas sastāvdaļām, bieži vien bez redzama indikatora, līdz sākas nepareiza padeve.
Lai uzraudzītu pozitīvās iecirtuma funkciju, ir nepieciešams periodiski izmērīt faktisko sloksnes dziļumu. Noteiktos intervālos velciet parauga sloksnes un izmēra mēlītes nobīdi ar dziļuma mikrometru vai optisko komparatoru. Ja izmērītais dziļums nokrītas 0,1 mm robežās no minimālā funkcionālā attāluma, ieplānojiet monētu perforatora apkopi vai nomaiņu pirms nākamās ražošanas.
Atteices režīma traucējummeklēšanas kontrolsaraksts
Izmantojiet šo kontrolsarakstu, lai ātri savienotu katru kļūmes režīmu ar tā visticamāko galveno cēloni un korektīvo darbību, kas to novērš:
- Gliemeži, kas pielīp pie roba:Galvenais iemesls ir vakuuma efekts, magnētisms vai pārmērīgs griešanas attālums. Koriģējoša darbība: pievienojiet ventilācijas atveres perforatora sejai, atmagnetizējiet pēc asināšanas, uzstādiet reversās-konusveida sliedes noturēšanas pogu vai pārbaudiet un atjaunojiet pareizu perforumu,-lai-atšķirtu atstarpi.
- Palielināt urbuma augstumu iecirtumu malās:Galvenais iemesls ir štancēšanas un matricas nodilums, kas palielina efektīvu klīrensu. Koriģējošā darbība: uzasiniet perforatoru un veidni, lai atjaunotu sākotnējo klīrensu, vai orientējiet perforatora virzienu, lai novirzītu urbumus prom no traucējošām virsmām.
- Periodiskas nepareizas padeves stacijās:Galvenais iemesls ir neliela klīrenss apvienojumā ar procesa izmaiņām (materiāla biezums, termiskā izplešanās, gružu uzkrāšanās). Koriģējošā darbība: palieliniet iecirtuma dziļumu par 0,1 līdz 0,2 mm, ieviešiet tīrīšanas intervālus, pievienojiet termiskās stabilizācijas buferi roba izmēram.
- Vadības caurumi, kas pagarinās padeves virzienā:Galvenais iemesls ir nepilnīga sloksnes pārvietošana, jo iecirtums ir traucēts, kas liek pilotam veikt pārmērīgu{0}}korekciju. Koriģējošā darbība: identificējiet un atrisiniet konkrēto traucējumu punktu, pārbaudot, vai iecirtuma malās nav skrāpējumu, pēc tam atjaunojiet atstarpi.
- Salauztas monētu cilpas, kas rada vaļīgus gružus:Galvenais iemesls ir pārmērīgs monētas dziļums zemas -elastības materiālā vai nogurums, ko izraisa atkārtota sloksnes locīšana pār pacēlājiem. Koriģējoša darbība: samaziniet monētas dziļumu līdz mazākam par 1,5 x materiāla biezumu, pievienojiet monētas pamatnei rādiusu, lai samazinātu spriedzes koncentrāciju, vai pārveidojiet pacēlāja pozīcijas, lai samazinātu izliekumu kaltajās zonās.
- Pozitīvs iecirtums, kas pasliktinās ražošanas laikā:Galvenais iemesls ir monētu perforatora sejas nodilums, kas samazina iespiešanās dziļumu. Koriģējošā darbība: noteiktos intervālos mērīt izdomāto dziļumu parauga sloksnēs, asināt vai nomainīt monētu perforatoru, kad dziļums nokrītas 0,1 mm robežās no minimālā funkcionālā attāluma.
- Sloksnes malu smērēšana vai pulēšana pie roba sienām:Galvenais iemesls ir tas, ka sloksne indeksēšanas laikā berzē presformas komponentu nepietiekama iecirtuma platuma vai sānu sloksnes novirzes dēļ. Koriģējošā darbība: paplašiniet iecirtumu par izmērīto traucējumu lielumu plus rezervi, pārbaudiet sloksnes izsekošanu un virziena izlīdzināšanu.
Katrs no šiem atteices režīmiem ir nosakāms, pirms tas saasinās līdz bojājumiem, taču tikai tad, ja zināt, ko meklēt. Šo pārbaužu punktu iekļaušana profilaktiskās apkopes grafikā pārvērš apvedceļa iecirtuma problēmu novēršanu no reaktīvās ugunsgrēka dzēšanas par paredzamu apkopes uzdevumu. Šī pāreja no reaktīvās uz proaktīvo galu galā savieno atsevišķu iecirtumu veiktspēju ar kopējo diegu darbspējas laiku un daļu kvalitāti visā ražošanas dzīves ciklā.
Apvedceļa iecirtuma konstrukcijas ietekme uz detaļu kvalitāti un ražošanas stabilitāti
Atklājot un labojot atteices režīmus, tiek turpināta darbība. Bet dziļāks jautājums ir par to, vai šīm neveiksmēm vispār bija jānotiek. Vairumā gadījumu, apiet iecirtumu problēmas, kas rodas ražošanas laikā, ir saistītas ar projektēšanas lēmumu, kas pieņemts nedēļas vai mēnešus agrāk. Izvēlētais veids, norādītie izmēri, katra iecirtuma novietošana un tas, kā līdzsvarojāt nesēja integritāti pret klīrensa vajadzībām, tas viss saplūst vienā iznākumā: vai matrica darbojas stabili, vai arī tā rada lūžņus, dīkstāves un neapmierinātību?
Apvedceļa iecirtumu lēmumu savienošana ar detaļu kvalitātes rezultātiem
Katrs apvedceļa iecirtuma lēmums tiek virzīts uz izmērāmiem ražošanas rādītājiem. Apsveriet, kā ķēde darbojas:
- Veida izvēlenosaka, vai nesējs saglabā pilnu -šķērsgriezumu (pozitīvs) vai zaudē materiālu katrā stacijā (negatīvs). Šī izvēle tieši nosaka sloksnes stingrību pie padeves līnijas, kas kontrolē padeves precizitāti, kas nosaka, vai piloti var reģistrēt sloksni pielaides robežās. Sloksnes padeves uzticamība un apvedceļa iecirtuma optimizācija sākas šeit, pie agrākā dizaina lēmuma.
- Izmēru noteikšanaiestata klīrensa robežu, kas atdala vienmērīgu indeksēšanu no intermitējošiem traucējumiem. Nepietiekami-izmēra iecirtums ne tikai izraisa nepareizu padevi. Tas liek pilotiem veikt pār-korekciju, pakāpeniski pagarina pilota caurumus un ievieš kumulatīvu pozicionālo novirzi, kas tiek parādīta kā funkciju-līdz{5}}variācijas gatavajās daļās.
- Izvietojumsattiecībā pret pilota caurumiem un padeves zonām kontrolē, vai sloksne reģistrē precīzi katrā stacijā. Iecirtums, kas izkropļo pilota atskaites punktu pat par 0,03 mm savienojumiem 10 vai 12 stacijās pozicionēšanas kļūdās, kas pārsniedz daļas pielaidi. Defektu skaits palielinās nevis tāpēc, ka ir nolietoti formēšanas instrumenti, bet gan tāpēc, ka sloksne katrā stacijā nonāk nedaudz nepareizā vietā.
- Pārvadātāja līdzsvarsnosaka, vai sloksne iztur pilnu progresēšanu bez pārmērīgas novirzes vai noguruma plaisāšanas. Nesējs, kas piesprādzējas 9. stacijā, jo kumulatīvā iecirtuma noņemšana to novājināja, pārsniedzot strukturālās robežas, nerada tikai vienu sliktu daļu. Tas aptur presi, prasa sloksnes notīrīšanu un patērē apkopes laiku, kas samazina kopējo diegu darbspējas laiku.
Tie nav izolēti mainīgie. Viņi mijiedarbojas. Pozitīvs iegriezums, kas saglabā nesēja izturību, bet pārmērīgi atsperas atpakaļ, jo materiāls bija pārāk ciets, rada tādus pašus traucējumus kā negatīvs iegriezums, kas bija mazizmēra. Perfekta izmēra negatīvs iegriezums, kas novietots pārāk tuvu pilota caurumam, rada reģistrācijas kļūdas, kuras nevar novērst nekāda klīrensa robeža. Apvedceļa iecirtuma konstrukcijas dzīves cikls darbojas kā sistēma, un jebkura atsevišķa parametra apstrāde atsevišķi izraisa pakārtotas kļūmes.
Progresīvā die bypass iecirtuma ražošanas validācija apstiprina, vai šī sistēma turas kopā reālos apstākļos. Validācija parasti ietver paraugu sloksņu palaišanu ražošanas ātrumā, izdomātā dziļuma vai roba atstarpes mērīšanu katrā stacijā, pilota cauruma ģeometrijas pārbaudi pēc vairākiem simtiem ciklu un sloksnes izsekošanas pārbaudi visā veidnes garumā. Inženieri, kuri pārbaudes laikā pārbauda izcilu veiktspēju, nevis gaida, līdz parādīsies ražošanas problēmas, izvairās no visdārgākā kļūmes režīma: neplānotas dīkstāves noteiktas ražošanas darbības laikā.
Tas, kas stabilas progresīvās formas atdala no problemātiskām, reti ir formēšanas operāciju sarežģītība. Bieži vien šķietami maznozīmīgo funkciju, piemēram, apvedceļa iecirtumu, kvalitāte ļauj visam pārējam darboties paredzami. Inženiertehniskie lēmumi, kas pieņemti projektēšanas stadijā, nosaka līdz 80% no kopējām ražošanas izmaksām, un apvedceļa iecirtuma konfigurācija ir daļa no šī vienādojuma.
Apvedceļa iegriezumi nav pasīvās klīrensa funkcijas. Viņi aktīvi veicina procesa stabilitāti. Uztveriet to dizainu kā sistēmas -līmeņa lēmumu, kas integrēts ar sloksnes izkārtojumu, nesēja inženieriju un izmēģinājuma stratēģiju, nevis kā pārdomām, kas atrisinātas pēc staciju izveides pabeigšanas.
Inženierresursi progresīvai presformu projektēšanai
Apvedceļa iecirtuma dizaina dzīves cikla paraugprakse pārsniedz to, ko katrs atsevišķs raksts var aptvert pilnībā. Reālās pasaules lietojumprogrammas ietver materiālu kategorijas ar neparedzamu atsperes darbību, sloksnes izkārtojumus, ko ierobežo detaļu ģeometrija no trim pusēm, un staciju skaitu, kas ierobežo nesēja integritāti. Instrumentu inženieri, kas strādā ar šīm problēmām, gūst labumu no resursiem, kas attiecas uz visu sistēmu: veidņu struktūru, komponentu mijiedarbību, klīrensa optimizāciju un materiālu plūsmu kombinācijā, nevis atsevišķi.
Kur var iedziļināties? Sāciet ar savām sloksnes izkārtojuma simulācijām. Modelējiet nesēja šķērsgriezumu-katrā stacijā pēc tam, kad ir uzlikti visi iegriezumi, apdares un caurumojumi. Pārbaudiet, vai minimālā atlikušā daļa atbilst jūsu stingrības prasībām visā progresēšanas garumā. Lai iegūtu pozitīvus iegriezumus, veiciet atsperes kompensācijas analīzi atbilstoši jūsu materiāla kategorijai un biezumam, jo vispārīgie reizinātāji reti ņem vērā partiju-uz-partiju atšķirības reālās ražošanas ruļļos.
Inženieriem, kuri saskaras ar smagām projektēšanas{0}}problēmām, kur apvedceļa iecirtuma konfigurācija vienlaikus krustojas ar pacēlāja gājienu, perforatora piekļuvi, urbuma kontroli un progresīvu veidņu struktūru, pielāgotais instrumentu atbalsts saīsina ceļu no koncepcijas līdz apstiprinātam projektam.YICHEN štancēšanas presformu risinājumipiedāvā tieši šāda veida integrētu inženiertehnisko atbalstu, kas aptver veidņu struktūru, klīrensa optimizāciju, materiālu plūsmas analīzi un apvedceļa iecirtumu dizainu pilnīgas progresīvās presēšanas sistēmas kontekstā. Viņu koncentrēšanās uz instrumentu inženieru savienošanu ar sarežģītu vairāku staciju presformu risinājumiem, tostarp pacēlāja konstrukciju, perforatoru konfigurāciju un nesēja integritāti, ir tieši saistīta ar šajā rakstā ieteikto sistēmas-līmeņa pieeju.
Neatkarīgi no tā, vai projektējat savu pirmo apvedceļa iecirtumu vai uzlabojat 20 staciju veidni, kas prasa gan pozitīvu, gan negatīvu iecirtumu, kas darbojas saskaņoti, princips paliek nemainīgs: katrs iecirtums ir dizaina lēmums ar pakārtotām sekām. Iegūstiet sistēmu tieši projektēšanas stadijā, pārbaudiet to izmēģinājuma laikā un uzraugiet to visā ražošanas laikā. Šī disciplīna pārvērš apvedceļa iegriezumus no potenciāla atteices avota par uzticamu pamatu sloksnes padeves uzticamībai un nemainīgai detaļu kvalitātei miljoniem presēšanas ciklu laikā.
Bieži uzdotie jautājumi par apvedceļa iegriezumiem štancēšanas presformās
1. Kāda ir atšķirība starp negatīvajiem un pozitīvajiem apvada iecirtumiem progresīvajās presformās?
Negatīvs apvedceļa iegriezums noņem materiālu no nesēja sloksnes malas, izmantojot perforatoru-un-presēšanas darbību, atstājot atvērtu spraugu, kas nodrošina atstarpi. Pozitīvs apvedceļa iegriezums deformē materiālu uz leju no sloksnes plaknes, izmantojot kalšanas vai reljefa operāciju, nenoņemot materiālu. Negatīvie iegriezumi rada lūžņus un samazina nesēja šķērsgriezumu-, savukārt pozitīvie robi saglabā pilnu malas platumu, bet to sasniedzamais klīrensa dziļums ierobežo materiāla atspere. Izvēle starp tiem ir atkarīga no nesēja sloksnes platuma, materiāla biezuma un elastības, staciju skaita un nepieciešamā klīrensa dziļuma.
2. Kā noteikt pareizo apvada iecirtuma dziļumu progresīvās štancēšanas veidnei?
Apvedceļa iecirtuma dziļums tiek aprēķināts, pamatojoties uz presformas komponentu augstumu, kas jānotīra sloksnes indeksēšanas laikā, ieskaitot formēšanas tēraudus, pacēlāja gājiena attālumu un vadības tapas diametru. Negatīvām iegriezumiem dziļums parasti ir no 1,5 līdz 2,5 reizes lielāks par pamatnes biezumu. Pozitīvu iegriezumu gadījumā kalšanas dziļums parasti ir no 1,0 līdz 1,5 reizēm lielāks par materiāla biezumu, lai izvairītos no plaisāšanas. Papildu faktori ietver atsperes kompensāciju pozitīvajiem iegriezumiem (parasti 10{8}}25% pārbūve), termiskās izplešanās buferus ātrgaitas presformām un atsperes augstuma pielaides negatīviem iegriezumiem. Mērķis ir minimāls attālums, kas garantē brīvu sloksnes caurbraukšanu, kā arī kontrolētu drošības rezervi.
3. Kas izraisa apvedceļa iecirtuma sliežu vilkšanu un kā to novērst?
Gliemežu ievilkšana negatīvajos apvedceļa iecirtumos notiek, kad nogrieztais stienis pielīp pie perforatora ievilkšanas laikā, nevis paliek matricas matricā. Šo problēmu izraisa četri galvenie cēloņi: vakuuma efekts starp sviru un perforatora virsmu, pārmērīgs štancēšanas klīrenss-līdz-izsitumiem, kas padara spārni par mazizmēru attiecībā pret matricas atvērumu, perforatora atlikušais magnētisms, kas pievelk dzelzs metālus, un nodilušas vai salauztas ežektora atsperes. Koriģējošās darbības ietver gaisa ventilācijas atveru urbšanu caur perforācijas centru, lai izjauktu vakuumu, perforatoru demagnetizēšana pēc katra asināšanas cikla, reversās -konusveida sliedes aizturēšanas pogu uzstādīšana un pareiza griešanas attāluma atjaunošana, veicot perforatoru un presformu apkopi.
4. Kad negatīvo vietā vajadzētu izmantot pozitīvos apvedceļa iecirtumus?
Pozitīvie apvedceļa iegriezumi ir labāka izvēle, ja nesēja sloksnes malas materiāls ir mazāks par 4 reizēm par materiāla biezumu, ja matricai ir vairāk nekā 8 stacijas, kurām nepieciešama apvedceļa klīrenss (lai izvairītos no kumulatīvās nesēja vājināšanās), ja materiāls ir plāns un elastīgs ar pagarinājumu virs 20%, ja sloksnes izkārtojumā tiek izmantoti stiepts auduma nesēji netālu no iecirtuma pārvaldīšanas zonām, vai, ja sloksnes izkārtojums ir sarežģīts. Negatīvie iegriezumi ir vēlami bieziem vai cietiem materiāliem, kuru izmērs pārsniedz 1,5 mm vai 40 HRC un kuri ir izturīgi pret kalšanu, ja nepieciešamais klīrenss pārsniedz materiāla biezumu 2 reizes, vai ja ilgstošas ražošanas darbības padara atsperes kompensāciju laika gaitā neuzticamu.
5. Cik tuvu pilotcaurumam var novietot apvedceļa iegriezumu, neradot reģistrācijas kļūdas?
Standarta ieteikums ir minimālais attālums, kas ir 3 reizes lielāks par materiāla biezumu starp tuvāko apvedceļa roba malu un tuvākā pilota cauruma centru. Kritiskiem lietojumiem, kuriem nepieciešama pielaide zem plus vai mīnus 0,05 mm, palielinot šo buferi līdz 5 reizēm materiāla biezumam, tiek nodrošināta papildu aizsardzība pret spriedzes{4}}izkropļojumiem. Gan negatīvie iecirtumi (kas pārdala spriegumu bīdes rezultātā), gan pozitīvie iegriezumi (kas izstaro kalšanas spēku uz āru) var izkropļot pilota cauruma ģeometriju, ja tie ir novietoti pārāk tuvu, izraisot reģistrācijas kļūdas, kas rodas katrā pakārtotajā stacijā. Ja izkārtojuma ierobežojumi neļauj nodrošināt pietiekamu atstarpi, pilota cauruma pārvietošana uz pretējo nesēja malu ir dzīvotspējīga alternatīva.


