


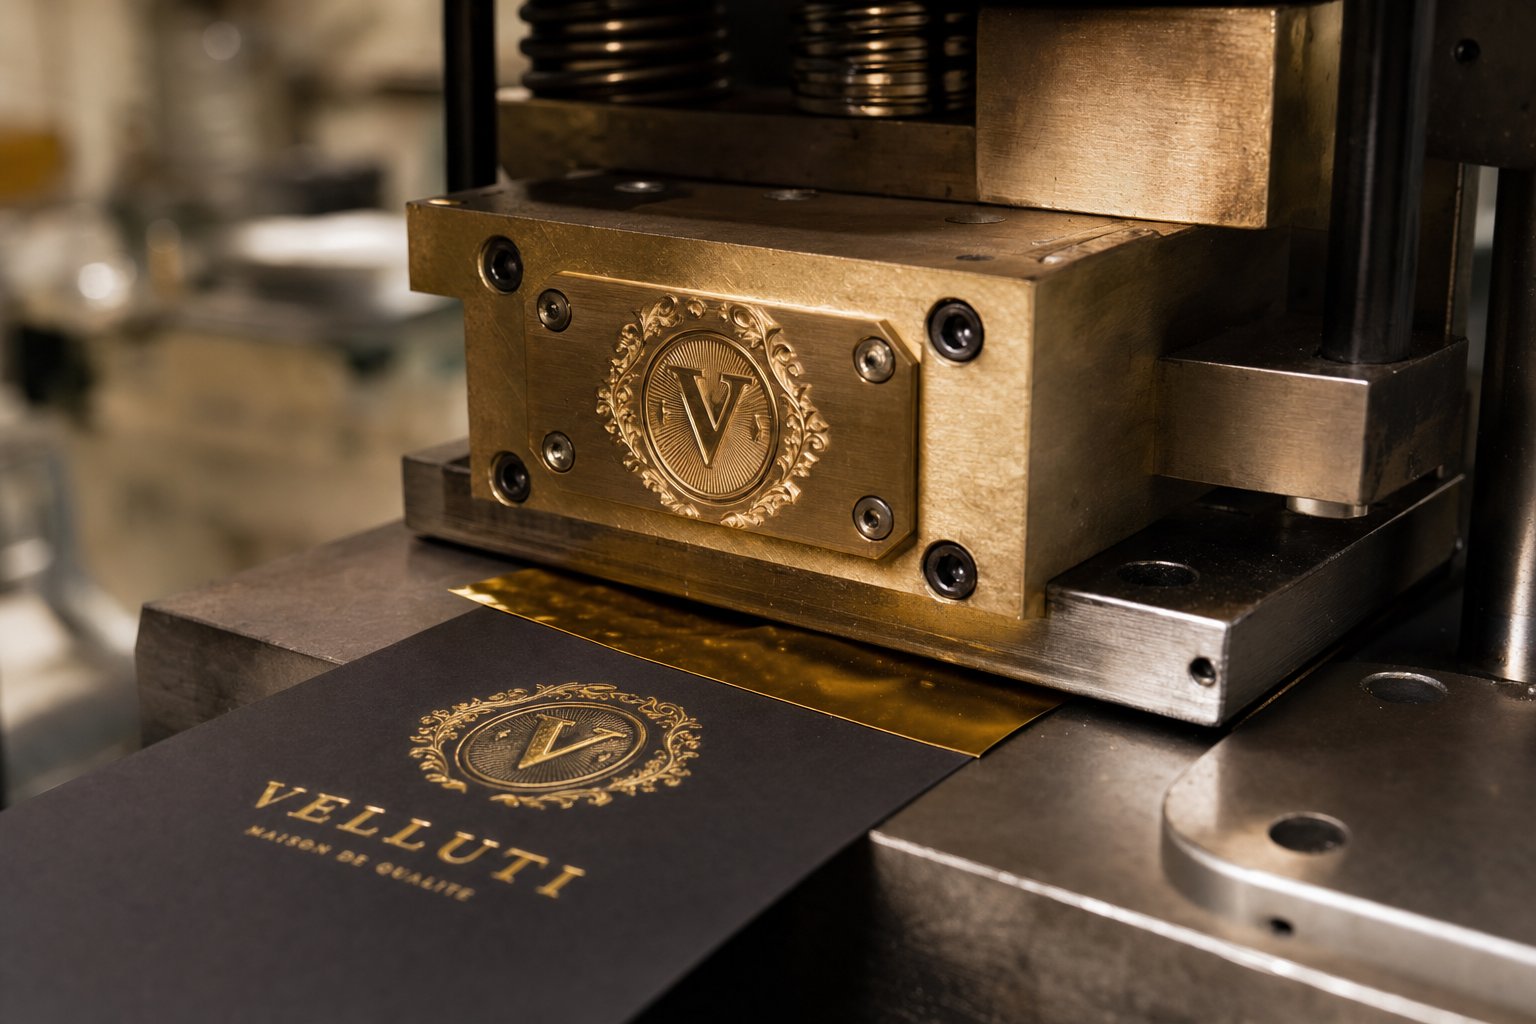
Kas ir pielāgotas karstās štancēšanas formas un kāpēc tās ir svarīgas
Iedomājieties, ka paņemat luksusa smaržu kastīti un ar pirkstiem velciet pāri perfekti izteiksmīgam, metāliska zelta logotipam. Šī apdare nenāca no tintes vai krāsas. Tas tika iegūts no pielāgotas karstās štancēšanas formas, kas precīzā karstumā un spiedienā piespiesta pie folijas. Neatkarīgi no tā, vai veidojat zīmolu ādas žurnālus, dekorējat pārtikas iepakojumu vai personalizējat kāzu ielūgumus, matrica ir līdzeklis, kas padara burvību atkārtojamu iespaidu pēc iespaida.
Pielāgota karstās štancēšanas presforma ir mehāniski apstrādāta vai ķīmiski iegravēta metāla plāksne, kas izstrādāta atbilstoši jūsu konkrētajam dizainam un kas pārnes metāla foliju vai rada izvirzītus un padziļinātus nospiedumus uz pamatnes, izmantojot kontrolētu siltumu un spiedienu.
Šī definīcija izklausās vienkārši, taču tā slēpj daudzus lēmumus. Izmantotais metāls, kodināšanas metode, jūsu mākslas darba detalizācijas pakāpe un substrāts, kuru plānojat iezīmēt visu formu, kas jums patiešām nepieciešama. Šīs izvēles izdarīšana jau pašā sākumā ir tas, kas atšķir asus, konsekventus rezultātus no izšķērdēta materiāla un nomāktām izmēģinājumu darbībām.
Kas ir pielāgota karstā štancēšanas forma
Tās pamatākarstā zīmoga mirstdarbojas ar vienkāršu mehānismu. Matrica ir uzstādīta presē un tiek uzkarsēta. Karstas zīmoga folijas sloksne atrodas starp apsildāmo presformas virsmu un izstrādājuma virsmu. Kad prese nofiksējas, siltuma un spiediena kombinācija aktivizē līmes slāni uz folijas, pārnesot uz pamatnes tikai izvirzīto dizaina laukumu. Atvieglinātās formas daļas nekad nesaskaras ar foliju, tāpēc pārsūtītais attēls ir tīrs un precīzs.
Pielāgotas štancēšanas formas atšķiras no krājuma tipa komplektiem, jo tās ir veidotas, pamatojoties uz jūsu konkrētajiem mākslas darbiem, neatkarīgi no tā, vai tas ir uzņēmuma logotips, dekoratīva apmale vai sarežģīts uzraksts. Tas nozīmē, ka presformas izmēri, kodināšanas dziļums un materiāls ir pielāgoti jūsu pielietojumam, nevis izvilkti no plaukta. Rezultāts ir zīmola konsekvence, ko vienkārši nevar sasniegt ar vispārīgiem instrumentiem.
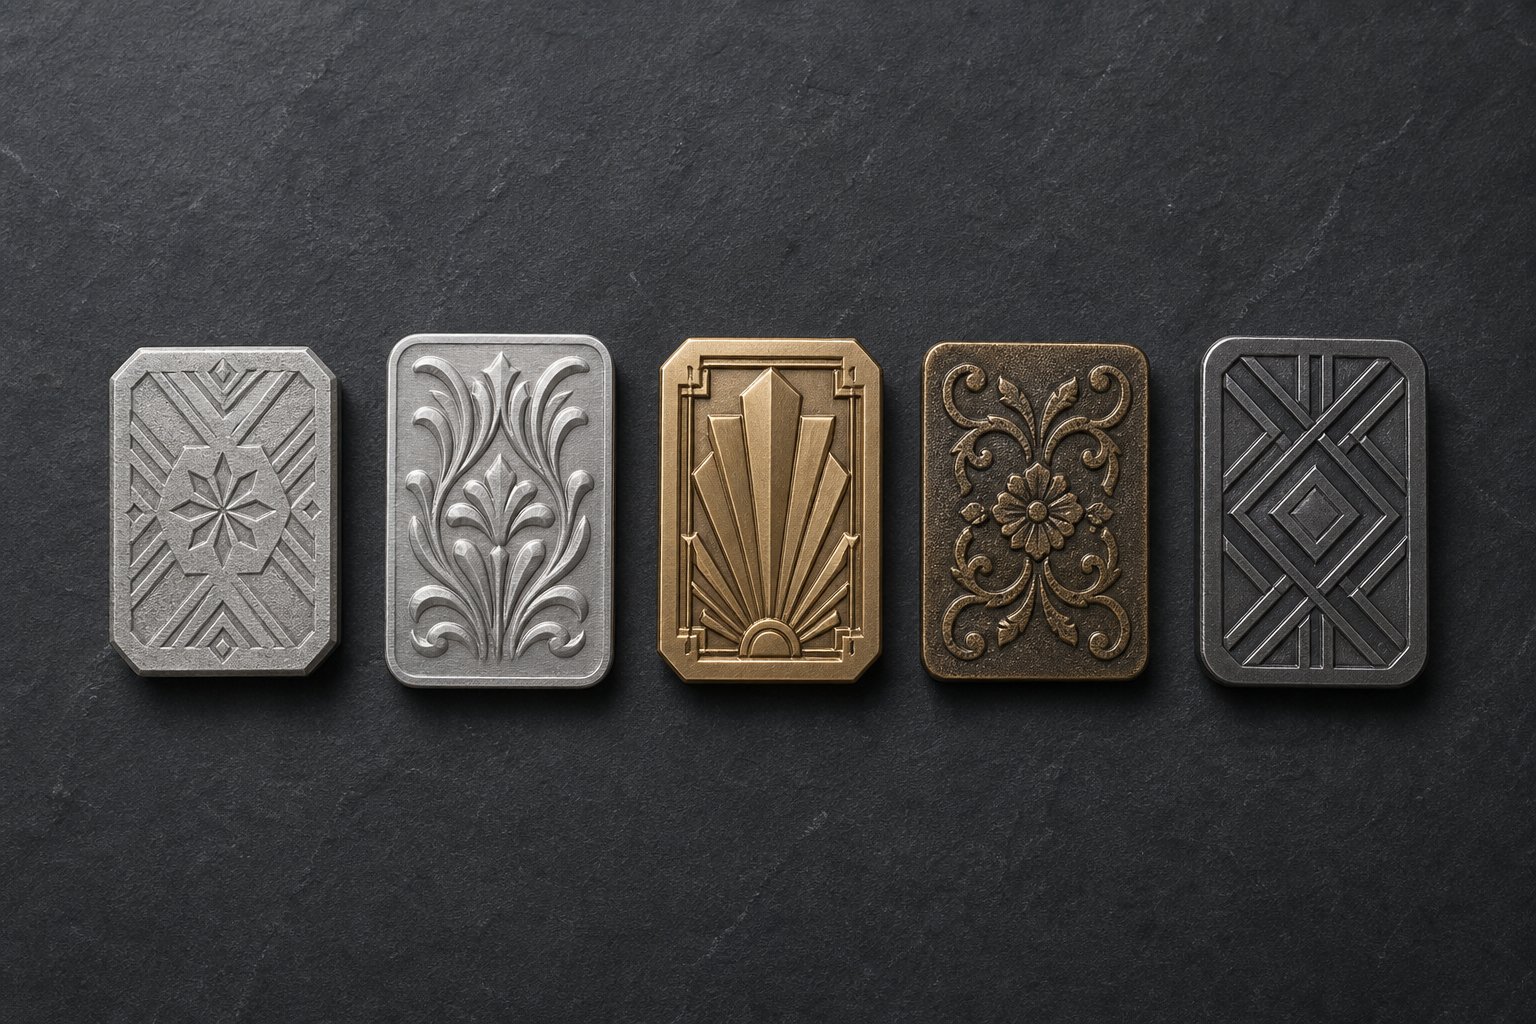
Lielākā daļa presformu ir izgatavotas no vara, misiņa vai magnija, lai gan tēraudam un alumīnijam ir īpašas lomas. Katrs materiāls nodrošina kompromisus-izturībā, siltuma pārnesē, detaļu izšķirtspējā un izmaksās. Labi-izgatavota vara vai misiņa presforma var izturētvairāk nekā viens miljons seansuar pienācīgu rūpību, padarot pielāgošanu par ieguldījumu, nevis izdevumu.
Kas izmanto pielāgotas karstās štancēšanas presformas
Jūs varētu iedomāties rūpnīcas grīdu, domājot par karsto štancēšanu, taču auditorija ir daudz plašāka. Trīs atšķirīgas grupas paļaujas uz šīm veidnēm, un katra no tām piešķir dažādas prioritātes:
- Hobisti un amatnieki- Strādājot ar manuālajām vai galda presēm, tām parasti ir vajadzīgas izdevīgas veidnes īsiem gājieniem. Magnija presforma kopā ar folijas zīmogu uz rokas preses bieži ir pietiekama, lai personalizētu ādas izstrādājumus, apsveikuma kartiņas vai ar rokām gatavotas grāmatas.
- Mazie-uzņēmuma kancelejas preču un-ādas preču ražotāji- Apjoms ir mērens, taču zīmola konsekvencei ir nozīme. Šiem pircējiem ir vajadzīgas formas, kas satur smalkas detaļas simtiem vai tūkstošiem seansu, nepazeminot. Varš šeit ir izplatīta izvēle, jo tas līdzsvaro izmaksas ar ilgmūžību.
- Vieglā{0}}rūpnieciskā iepakošanas operācijas- Ātrums, atkārtojamība un izturība nosaka lēmumus. Misiņa vai tērauda presformas apstrādā lielas -apjoma darbības uz pamatnēm, piemēram, kartona plāksnēm, etiķetēm un plastmasām, kur presformai ir jāpārvietojas pēc maiņas bez attēla bojājumiem.
Jūsu pozīcija šajos segmentos tieši ietekmē to, kurš presformas materiāls, ražošanas metode un piegādātājs ir lietderīgi jūsu projektam. Amatniekam, kurš iztērē dažus simtus dolāru magnija presformai, ir pavisam citas bažas nekā iepakojuma pārvaldniekam, kurš iegulda misiņa instrumentos, kas paredzēti miljoniem ciklu.
Pirmais solis ir saprast, kur tu der. Nākamais svarīgais lēmums ir izvēlēties pareizo presformas materiālu, jo šī vienīgā izvēle ietekmē visu, sākot no detaļu asuma līdz ilgtermiņa maksai par seansu.
Preču materiālu salīdzinājums no magnija līdz tēraudam
Die materiāls nav tikai piedāvājuma rindas vienība. Tas nosaka, cik seansu jūs iegūsit pirms kvalitātes pasliktināšanās, cik smalks var būt jūsu mākslas darbs un cik daudz siltuma veidne pārnes uz katru substrātu. Nepareiza metāla izvēle nozīmē vai nu pārmērīgi tērēt, lai nodrošinātu nevajadzīgu ilgmūžību, vai arī skatīties, kā jūsu matrica nolietojas darbības laikā. Lūk, ko katra opcija faktiski nodrošina.
Magnija presformas īsiem skrējieniem un smalkām detaļām
Ja budžets ir svarīgāks par ilgmūžību, magnijs ir īstais{0}}tēvs. Tas ir vispieejamākais presēšanas materiāls un tīri iegravēts, kas nozīmē, ka smalki-līniju mākslas darbi un mazs teksts tiek labi reproducēti. Magnijs efektīvi pārnes siltumu un ir pieejams dažādos biezumos, padarot to pielāgojamu karstās štancēšanas, reljefa, iespieduma un pat augstspiedes darbiem.
Vai kompromiss{0}} Magnijs ir salīdzinoši mīksts metāls. Īsu skrējienu laikā tas neveidojas tik pamanāmi, bet iespiež to liela-apjoma teritorijā, un jūs pamanīsit attēla degradāciju ātrāk nekā izmantojot varu vai misiņu. Padomājiet par magniju kā piemērotu rīku projektiem, kas mazāki par dažiem tūkstošiem seansu, jaunu dizainu prototipiem vai vienreizējām pielāgotām štancēšanas presformām, kur plāksnes nomaiņa ir lētāka nekā ieguldījumi cietākos metālos.
Nesenie ražošanas uzlabojumi ir paplašinājuši magnija klāstu, padarot to piemērotu gandrīz visām lietojumprogrammām, izņemot vissarežģītākās daudzlīmeņu konstrukcijas vai ekstrēmas{1} ilgas darbības. Pārī ar pielāgotu reljefu skaitītāju, magnija presforma joprojām var radīt asus iespaidus, vienlaikus aizsargājot veidnes virsmu no priekšlaicīgas nodiluma.
Vara un misiņa presformas vidējam līdz lielam tilpumam
Ja jūsu skrējiena garums sasniedz vairākus desmitus tūkstošu vai jums ir nepieciešama žilete{0}}asa detaļa, kas saglabā iespaidu pēc iespaida, sarunā iesaistās varš un misiņš.
Vara štancēšanas matricair fotogravēts un lieliski atgūst siltumu, kas nodrošina vienmērīgu folijas pārnešanu ilgos presēšanas procesos. Vara izcilā cietība nozīmē, ka tas ir daudz labāk izturīgs pret iedobumiem un spraugām nekā magnijs. Tas apstrādā dažādus substrātus, sākot no pārklāta papīra līdz plastmasai, un ir lieliska izvēle pielāgotām metāla štancēšanas presformām, kurās ir jāsastāv detaļām un izturībai. Saskaņā ar Universal Engraving, pareizi uzturētas vara presformas var ilgt vairāk nekā vienu miljonu seansu.
Misiņš sper soli tālāk. Misiņš ir pazīstams ar izcilu apstrādājamību, izturību un siltuma saglabāšanu, un to var iegravēt līdz visstingrākajām pielaidēm. Tas ir vēlamais materiāls vairāku-līmeņu kombinētajām presformām, kuras ar foliju tiek apzīmogotas un iespiestas vienā piegājienā. Misiņa presformas bieži tiek izvēlētas augstākās kvalitātes iepakojumam, kur reālistisks dziļums, sarežģītas tekstūras un ilgtermiņa konsekvence{4}}attaisno augstākas sākotnējās izmaksas. Tāpat kā vara, arī misiņa presformas, kas novērtētas vairāk nekā miljonam seansu, ir standarta no cienījamiem ražotājiem.
Izklausās, ka vara un misiņš pārklājas? Viņi to dara, taču šeit ir noderīgs īkšķis. Izvēlieties varu, ja nepieciešamas smalkas detaļas plakanās štancēšanas lietojumprogrammās par nedaudz zemāku cenu. Izvēlieties misiņu, ja darbam nepieciešami iegravēti dziļuma efekti, daudzlīmeņu instrumenti vai absolūti ilgākais kalpošanas laiks.
Tērauda un alumīnija presformas īpašiem lietojumiem
Tērauds atrodas izturības galējā galā. Darbībām ar miljoniem nospiedumu uz abrazīvām pamatnēm tērauda presformas ir izturīgas pret nodilumu, kas galu galā apdraudētu pat misiņu. Izmaksas un izpildes laiks ir ievērojami augstāks, tāpēc tēraudam ir jēga tikai tad, ja apjoms un substrāta prasības attaisno ieguldījumu.
Alumīnija štancēšanas presformas aizņem pretējo nišu. Viegls un lētāks alumīnijs darbojas zema -karstuma apstākļos vai lietojumos, kur presformas svars ir ierobežojums, piemēram, noteiktiem rotējošiem iestatījumiem vai pārnēsājamām presēm. Alumīnijs neuztur siltumu tik agresīvi kā varš vai misiņš, kas var būt priekšrocība uz karstumjutīgām pamatnēm, piemēram, plānām plastmasām. Tomēr tā maigums ierobežo gan detaļu izšķirtspēju, gan kalpošanas laiku, salīdzinot ar cietākiem metāliem.
| Materiāls | Ideāls ražošanas apjoms | Detaļu iespēja | Relatīvās izmaksas | Substrāta piemērotība |
|---|---|---|---|---|
| Magnijs | Īsi skrējieni (mazāk nekā 5000) | Smalkas līnijas darbs, mazs teksts | Zemākais | Papīrs, kartons, āda, dažas plastmasas |
| Varš | Vidēja līdz augsta (5,000 - 1,000,000+) | Izcilas smalkas detaļas, izturīgs pret bedrēm | Mērens | Papīrs, kartona kārbas, etiķetes, plastmasa, vinils |
| Misiņš | Augsts līdz ļoti augsts (50,000 - 1,000,000+) | Izcils iegravēts dziļums, vairāku{0}}līmeņu dizains | Augstāks | Premium iepakojums, kartona kastes, etiķetes, āda |
| Tērauds | Ārkārtīgi liels apjoms (miljonos) | Labs, ierobežots ar apstrādes metodi | Augstākais | Abrazīvie substrāti, rūpnieciskais iepakojums |
| Alumīnijs | Īsi skrējieni, zema{0}}karsuma aplikācijas | Mērens, ierobežots ar maigumu | Zems līdz mērens | Plānas plastmasas, karstumjutīgas-plēves |
Katra šīs tabulas rinda atspoguļo īstu{0}}izmaksu, ilgmūžību un iespējas. Amatniekam, kuram ir piecdesmit ādas grāmatzīmes, nav nepieciešams misiņš. Kosmētikas zīmols, kas apzīmogo pusmiljonu kastīšu ceturksnī, nevēlas magniju. Saskaņojiet materiālu ar savu faktisko ražošanas realitāti, un matrica ātri atmaksājas.
Materiāla izvēle nosaka jūsu izmaksas un kalpošanas laiku, taču tā neatspoguļo visu. Matricas fiziskā forma — plakana, cilindriska vai daudzlīmeņu{1}}— nosaka, kā tā integrējas ar presi un kādus apdares efektus varat sasniegt vienā piegājienā.
Karstās štancēšanas presformu veidi un kad katru izmantot
Gan vara presforma, gan misiņa presforma var radīt satriecošus folijas nospiedumus, taču uzstādiet tos nepareizā formātā, un jūsu ražošanas līnija apstājas. Materiāls nosaka ilgmūžību. Formēšanas veids nosaka, kā rīks fiziski mijiedarbojas ar presi, substrāta padeves metodi un apdares efektus, ko varat iegūt vienā ciklā. Trīs primārie karsto zīmogu veidi ir piemēroti gandrīz visiem lietojumiem, sākot no ar roku-padeves augstspiedes darbiem līdz ātrdarbīgām-iepakošanas līnijām.
Plakanie veidņi standarta presēšanas darbiem
Plakanie presformas ir visizplatītākā konfigurācija, un tas ir pamatota iemesla dēļ. Iedomājieties taisnstūrveida metāla plāksni, kurā ir iegravēts vai iegravēts jūsu dizains un kas piestiprināta tieši uz apsildāmas plāksnes. Prese aizveras vertikāli, matrica saskaras ar foliju un substrātu, un nospiedums tiek pārnests vienā tīrā gājienā.
Šis karstās štancēšanas rīka formāts ir piemērots gan lokšņu -padeves presēm, gan atvāžamajām presēm, gan manuālajām rokas presēm. Ja apzīmogojat atsevišķas papīra loksnes, kartona paneļus, grāmatu vākus vai ādas gabalus, ko ievietojat pa vienam, gandrīz noteikti jūsu sākumpunkts ir plakana presforma. Konstrukcija ir vienkārša: presformas plāksne ir piestiprināta pie stieņa vai magnētiska pamatnes uz plāksnes, un reģistrācijas vadotnes novieto katru substrātu vienā un tajā pašā vietā, lai nodrošinātu konsekventu novietojumu visā jūsu darbības laikā.
Plakanie presformas darbojas arī šaurās plakanvirsmas stacijās, kur nepārtraukts materiāla tīkls uz brīdi apstājas, kamēr prese nospiežas. Šī hibrīda pieeja nodrošina plakanu instrumentu precizitāti ar nedaudz lielāku caurlaidspēju nekā tīra lokšņu{1}}padeves darbība. Lielākajai daļai mazo-uzņēmumu un vidēja apjoma{4}}apzīmogošanas ar plakanu foliju tiek izmantots viss, sākot no vienkāršiem-vienkrāsu logotipiem līdz detalizētam vairāku{6}}rindiņu tekstam, neizmantojot specializētu preses aprīkojumu.
Rullīšu presformas un rotācijas reljefs nepārtrauktai ražošanai
Ja jūsu substrāts darbojas kā nepārtraukts tīkls, nevis atsevišķas loksnes, plakanas formas kļūst par sašaurinājumu. Katram iespaidam ir jāapstājas tīmeklim, jānospiež matrica un atkal jāvirzās uz priekšu. Rotējošie veidņi pilnībā novērš šo pauzi.
Rullīšu matrica ir cilindrisks instruments, vai nu ciets iegravēts cilindrs, vai elastīga presforma, kas aptīta ap serdi. Tīmeklim izplūstot caur presi, cilindrs griežas sinhroni ar materiāla ātrumu, nepārtraukti radot siltumu un spiedienu. Nav sākuma{2}}apturēšanas cikla, kas nozīmē ievērojami lielāku jaudu stundā. Iepakošanas līnijas, kas apzīmogo etiķetes, elastīgās plēves vai kartona iesaiņojumus lielā mērogā, gandrīz pilnībā paļaujas uz šo formātu.
Rotācijas reljefs paplašina koncepciju, nepārtrauktam procesam pievienojot izmēru reljefu. Tā vietā, lai tikai pārnestu foliju, cilindriskā forma iespiež substrātā tekstūru vai reljefu. Tas ir izplatīts uz liela apjoma-kosmētikas iepakojumiem, dzērienu etiķetēm un dāvanu iesaiņojumiem, kur taustes efekti piešķir vērtību, nepalēninot līniju.
Kompromiss-ar rotējošiem instrumentiem ir izmaksas un sarežģītība. Cilindriskajām presformām ir nepieciešami precīzi diametra aprēķini, kas atbilst jūsu konstrukcijas atkārtojuma garumam, un tiem ir nepieciešamas stingrākas ražošanas pielaides nekā plakanām plāksnēm. Jums būs nepieciešama arī prese, kas aprīkota ar rotācijas stacijām. Tomēr simtiem tūkstošu vai miljonu skrējieniem priekšrocības par vienību{4}}ir ievērojamas.
Kombinācijas un vairāku{0}}līmeņu veidnes
Ko darīt, ja vēlaties gan metāla folijas apdari, gan veidotu, trīsdimensiju reljefu efektu, bet nevēlaties izlaist substrātu pa divām atsevišķām ejām? Kombinētās formas atrisina šo problēmu, integrējot folijas pārnešanu un reljefu reljefu vienā rīkā.
Šīs daudzlīmeņu presformas parasti ir iegravētas no misiņa, kas nodrošina apstrādājamību, kas nepieciešama, lai vienā plāksnē sagrieztu vairākus dziļuma līmeņus. Preses pārneses folijas augstākie punkti, savukārt dziļāk veidoti apgabali iespiež substrātu apakšā esošajā pretformā, veidojot paceltu vai padziļinātu topogrāfiju. Rezultāts ir gatavs gabals, kas uztver gaismu ar metālisku mirdzumu un aicina pieskarties ar dimensiju tekstūru, viss tiek ražots vienā presēšanas ciklā.
Kombinētie rīki samazina iestatīšanas laiku, novērš reģistrācijas problēmas starp atsevišķām folijas un reljefa piegājieniem un samazina ražošanas izmaksas par vienu{0}}gabalu vidēja un liela apjoma sērijās. Sākotnējais ieguldījums veidnē ir lielāks nekā standarta plakanā plāksnē, taču pakārtotie ietaupījumi un kvalitātes ieguvumi parasti to attaisno augstākās kvalitātes zīmola lietojumiem.
Vai neesat pārliecināts, kurš veids atbilst jūsu projektam? Šeit ir ātra lēmumu pieņemšanas sistēma:
- Izvēlieties plakanu matricukad padodat atsevišķas loksnes vai gabalus, darbiniet ar rokas presi vai lokšņu-padeves iekārtu, un ir nepieciešama vienkārša folijas pārnešana vai viena-līmeņa reljefa presformas mēreniem apjomiem.
- Izvēlieties rullīšu matricukad jūsu substrāts tiek padots{0}}tīmeklī, jūsu ražošanas ātrumam ir nepieciešama nepārtraukta darbība, un jūsu konstrukcijai ir fiksēts atkārtojuma garums, kas piemērots rotējošiem instrumentiem.
- Izvēlieties kombinētu kauliņuja jūsu gatavajam izstrādājumam ir nepieciešams gan folijas, gan izmēru atvieglojums, jūs vēlaties izslēgt otro piegājienu, un jūsu apjoms attaisno vairāku{0}}līmeņu gravēšanas augstākās instrumentu izmaksas.
Izvēloties pareizo presēšanas veida slēdzenes jūsu preses savietojamības un ražošanas ātruma griestiem. Bet pat ideāls presformas formāts nedarbosies, ja jūsu mākslas darba fails nebūs pareizi sagatavots izvēlētajai ražošanas metodei. Ceļš no dizaina faila ekrānā līdz gatavai formai jūsu rokās ietver īpašas faila prasības, apstrādes lēmumus un pārbaudes darbības, kas ir pelnījušas rūpīgu aprakstu.
Pielāgota presformas dizains-līdz-ražošanas darbplūsmai
Jūsu mākslas darbs ekrānā izskatās lieliski. Taču digitālo failu un gatavu karsto zīmogu instrumentu daļu atdala virkne lēmumu, kas tieši ietekmē kvalitāti, izmaksas un izpildes laiku. Lielākā daļa piegādātāju fragmentē šo informāciju vairākās lapās vai apglabā to e-pasta apmaiņā pēc tam, kad esat jau veicis pasūtījumu. Šeit ir visa secība vienuviet, lai jūs precīzi zinātu, ko sagaidīt, pirms veicat saistības.
Prasības mākslas darbu sagatavošanai un failiem
Ikviena pielāgotā forma sākas ar vektoru mākslas darbu. Tādi formāti kā AI, EPS vai augstas{1}}izšķirtspējas PDF ar ieskicētiem fontiem nodrošina veidņu izgatavotājam tīru, mērogojamu ģeometriju darbam. Rastra attēli, ekrānuzņēmumi vai zemas-izšķirtspējas JPEG faili to neizgriezīs, jo ražošanas procesā ir nepieciešami matemātiski precīzi ceļi, nevis pikseļu režģi.
Papildus faila formātam jūsu dizainam ir jāņem vērā štancēšanas fiziskā realitāte.Pieredzējuši presformu ražotāji uzsverka oriģinālajam vektormākslas darbam ir jābūt vismaz 600 dpi izšķirtspējai ar skaidrām līnijām un skaidri definētām rakstzīmēm. Minimālajam rindiņas biezumam ir nozīme, jo tievie gājieni un šauras atstarpes starp rakstzīmēm var aizpildīt vai saspiesties intensīva karstā štancēšanas spiediena ietekmē. Burti ar pievienotiem skaitītājiem, piemēram, a, e, R, B un D, ir īpaši neaizsargāti.
Mākslas darbu sarežģītība arī nosaka izmaksas. Vienkāršiem viena-līmeņa logotipiem ir nepieciešams mazāks kodināšanas dziļums un vienkāršs rīks. Daudzlīmeņu dizainiem ar reljefu, dažādu dziļumu vai smalkiem pustoņu ekrāniem ir nepieciešams ilgāks apstrādes laiks un stingrākas pielaides, kas palielina gan cenu, gan ražošanas laiku gatavajām drukas presformām.
Ražošanas metodes un izpildes laiks
Trīs galvenās metodes pārvērš jūsu apstiprināto mākslas darbu fiziskā formā, un katra vislabāk atbilst konkrētiem materiāliem un detaļu prasībām:
- Ķīmiskā kodināšana (foto{0}}kodināšana)- Skābi-balstīts process, kas noņem metālu ap jūsu dizainu, atstājot paaugstinātu reljefu. Šī ir visrentablākā metode-, un tā labi darbojas magnija un vara presformās ar viena līmeņa mākslas darbiem. Tas tīri apstrādā smalkas detaļas, bet ir ierobežots līdz vienam reljefa augstumam vienā piegājienā.
- CNC apstrāde (gravēšana)- Ar datora-vadāmu griezēju dizainu izgriež tieši misiņā vai tēraudā. CNC gravēšana nodrošina vairākus reljefa līmeņus, vertikālas sānu sienas un sarežģītas kontūras, kuras nevar sasniegt ar ķīmisko kodināšanu. Tas rada ļoti atkārtojamus rezultātus no štancēšanas līdz vītnei, padarot to ideāli piemērotu precīzai karstās štancēšanas klišeju ražošanai un daudzlīmeņu kombinētajiem instrumentiem.
- Lāzergravēšana- Vislabāk piemērota smalkām detaļām uz mazākiem presformiem vai marķēšanas darbiem, kur ir pieļaujams neliels dziļums. Lāzers nodrošina ātruma priekšrocības vienkāršiem mākslas darbiem, taču tas nevar līdzināties CNC dziļuma iespējām veidotām reljefa presformām.
Izpildes laiks atšķiras atkarībā no metodes un sarežģītības. Vienkārša, ar fotoattēlu-iegravēta magnija presforma var tikt piegādāta trīs līdz piecu darbadienu laikā. CNC-gravēta misiņa kombinācija ar vairākiem reljefa līmeņiem var ilgt divas līdz trīs nedēļas atkarībā no ražotāja rindas un pārbaudes prasībām.
Pārbaude, apstiprināšana un piegāde
Cienījami piegādātāji nenosūta veidni, ja nav apstiprināts, ka tas atbilst jūsu cerībām. Korektūras posms parasti ietver digitālo pārbaudi, kurā parādīts presformas izkārtojums, izmēri un visas reljefa specifikācijas. Sarežģītiem vai augstvērtīgiem{2}}rīkiem daži ražotāji veic substrātu parauga pārbaudes, lai jūs varētu novērtēt faktisko folijas pārnesi un nospieduma dziļumu pirms pilnas ražošanas apstiprināšanas.
Šis ir jūsu pēdējais kontrolpunkts. Atstarpju problēmas vai apgriezta elementa novēršana pārbaudes stadijā gandrīz neko nemaksā. Noķert to pēc tam, kad matrica ir sacietējusi un nosūtīta, nozīmē sākt no jauna.
Šeit ir pilna secība no sākuma līdz beigām:
- Iesniedziet vektora mākslas darbu AI, EPS vai ieskicētā PDF formātā, norādot visas dizaina specifikācijas.
- Piegādātājs pārbauda mākslas darbu štancējamību, līnijas svara problēmas, atstarpes riskus vai sarežģītības problēmas.
- Apstipriniet presformas materiālu, reljefa dziļumu un ražošanas metodi, pamatojoties uz jūsu tilpuma un substrāta vajadzībām.
- Saņemiet digitālo pierādījumu vai inženiertehnisko rasējumu izkārtojuma apstiprināšanai.
- Die tiek ražota, izmantojot ķīmisko kodināšanu, CNC apstrādi vai lāzergravēšanu.
- Testa triecienus veic parauga materiālam (sarežģītām vai augstākās kvalitātes presformām).
- Pabeigtās formas galīgā apstiprināšana, apdare un nosūtīšana ar montāžas specifikācijām.
Katrs solis ir balstīts uz iepriekšējo, tāpēc mākslas darba novietošana tieši priekšgalā ietaupa visvairāk laika un naudas. Tīra datne ar atbilstošu līniju biezumu un reālistiskām detaļām var atvieglot dienas darbu un novērst dārgus pārskatīšanas ciklus.
Turot veidni rokās, nākamais izaicinājums ir izvēlēties pareizo temperatūru, spiedienu un aiztures laiku konkrētajam substrātam, jo perfekti izgatavotai veidnei joprojām ir nepieciešami pareizi parametri, lai radītu nevainojamu iespaidu.
Substrāts{0}}Īpašas temperatūras un spiediena vadlīnijas
Jums ir pareizais presēšanas materiāls. Jūs esat izvēlējies pareizo presformas veidu. Bet tam nav nozīmes, ja substrātu apzīmogojat nepareizā temperatūrā vai veicat pārāk lielu spiedienu. Tas pats misiņa presforma, ar kuru tiek izgatavota nevainojama folija uz pārklāta kartona, var apdedzināt ādu vai deformēt plastmasas plēvi, ja nepielāgojat savus parametrus. Katram substrātam ir sava patīkamā vieta, temperatūras, spiediena un noturības laika kombinācija, kas nodrošina tīru, izturīgu rezultātu.
Padomājiet par to kā karstās štancēšanas "Zelta trīsstūri". Novietojiet visas trīs malas pa labi, un folija tīri atbrīvojas pirmajā piegājienā. Kļūdieties pat vienu reizi, un jūs novēršat adhēzijas traucējumus, substrāta bojājumus vai nepilnīgu pārklājumu.
Papīra un kartona krājuma iestatījumi
Papīrs ir vispiedodošākais substrāts karstai štancēšanai, taču šai piedošanai ir robežas. Mērķis ir aktivizēt folijas līmi, nesasmalcinot šķiedras vai neapdegot virsmu. Vieglāks papīrs, piemēram, 80 g/m2 kopēšanas papīrs, parasti ir pārāk plāns, lai iegūtu ticamus rezultātus, un tie mēdz saburzīt jebkāda reāla spiediena ietekmē. Standarta kartons, kura svars ir 180 g/m2 un lielāks, ir vieta, kur sākas vienmērīga kvalitāte.
Kartonam un iepakojuma kartonam,nozares procesa datiiesaka temperatūras logu no 130 līdz 150 grādiem pēc Celsija, mērenu spiedienu diapazonā no 200 līdz 300 kg uz kvadrātcentimetru un īsu aiztures laiku no 0,5 līdz 1,0 sekundēm. Pārklātam mākslas papīram ar spīdīgu apdari ir nepieciešami nedaudz augstāki parametri, ap 140 līdz 160 grādiem pēc Celsija, jo pārklājuma slānis rada papildu barjeru starp folijas līmi un papīra šķiedrām.
Galvenie papīra noteikumi: saglabājiet īsu nogaidīšanas laiku, lai izvairītos no saspiešanas{0}}, izmantojiet vieglu vai mērenu spiedienu un pārbaudiet uz lokšņu lūžņiem pirms ražošanas uzsākšanas. Pat nelielas temperatūras svārstības par 10 grādiem var padarīt jūsu rezultātus no kraukšķīgiem uz izsmērētiem.
Ādas un koka štancēšanas parametri
Āda un koks uzvedas savādāk nekā papīrs, jo tie absorbē siltumu, nevis vienkārši to vada. Nepieciešama augstāka temperatūra, ilgāks aiztures laiks un bieži vien vairākas vieglas nospiešanas, nevis viens smags sitiens.
Augu -miecētai ādai labi darbojas karstās presēšanas spiedoga iestatījums no 120 līdz 140 grādiem pēc Celsija, ar spiedienu aptuveni 200 līdz 300 kg uz kvadrātcentimetru un noturības laiku no 1,0 līdz 2,0 sekundēm. Biezākām ādām var būt nepieciešams šī noturības diapazona augšējais gals, lai nodrošinātu pilnīgu folijas pārnesi uz graudu tekstūru. Viens kritisks faktors, ko daudzi iesācēji ignorē: ādas mitruma saturs. Tehniskās vadlīnijas nosaka, ka ādai pirms štancēšanas jābūt sausai ar mitruma saturu zem 14 procentiem. Ja virsma ir apstrādāta ar eļļu vai vasku, šie pārklājumi vispirms ir jānoņem, pretējā gadījumā folija vienkārši nesaķersies.
Koksne seko līdzīgam modelim. Gludas krāsotas vai hermetizētas koka virsmas labi reaģē pie 140 līdz 160 grādiem pēc Celsija ar mērenu spiedienu un īsu aiztures laiku. Izaicinošāks ir dabīgais koks ar izteiktiem graudiem. Nelīdzenā virsma nozīmē, ka daži apgabali saņem pilnu spiedienu, bet citi to nedara, un bieži vien ir nepieciešamas vairākas reizes, lai nodrošinātu pieņemamu pārklājumu.
Plastmasa un sintētika
Plastmasa ir vieta, kur kļūdu iespēja dramatiski samazinās. Katrs plastmasas siltuma zīmogs atrodas šaurā temperatūras lodziņā. Pārāk zems, un folija nepieķersies. Pārāk augsts, un substrāts deformējas, izkūst vai rada virsmas kropļojumus, kas sabojā gatavo produktu.
Cietais PVC, viena no vieglāk apzīmogojamajām plastmasām, darbojas no 120 līdz 130 grādiem pēc Celsija ar salīdzinoši nelielu spiedienu no 150 līdz 200 kg uz kvadrātcentimetru. PET plēvei nepieciešams vēl zemāks karstums, aptuveni 110 līdz 130 grādi pēc Celsija, un minimālā noturība no 0,3 līdz 0,8 sekundēm. Īstās problēmas sākas ar zemas virsmas enerģijas plastmasām, piemēram, PP un PE. Šie materiāli nenoturēs foliju droši, ja vien tie iepriekš netiks apstrādāti ar koronu vai liesmu, lai paaugstinātu virsmas enerģiju virs 38 dīniem uz centimetru. Šī soļa izlaišana ir galvenais folijas lobīšanās iemesls nedēļas pēc izgatavošanas.
Folijas ķīmijas atbilstība konkrētajam plastmasas veidam ir tikpat svarīga kā temperatūra. PVC folija izturēsies neparedzami uz ABS vai akrila. Vienmēr apstipriniet folijas piegādātāja substrāta saderības tabulu pirms ražošanas daudzuma izmantošanas.
| Substrāta veids | Temperatūras diapazons ( grāds ) | Spiediens (kg/cm²) | Uzturēšanās laiks (sekundēs) |
|---|---|---|---|
| Standarta kartons (180 g+) | 130 - 150 | 200 - 300 | 0.5 - 1.0 |
| Pārklāts mākslas papīrs | 140 - 160 | 250 - 350 | 0.8 - 1.2 |
| Augu{0}}miecēta āda | 120 - 140 | 200 - 300 | 1.0 - 2.0 |
| PU sintētiskā āda | 110 - 130 | 150 - 200 | 0.5 - 1.0 |
| Krāsots/apzīmogots koks | 140 - 160 | 200 - 300 | 0.5 - 1.0 |
| PVC (ciets) | 120 - 130 | 150 - 200 | 0.5 - 1.0 |
| PET plēve | 110 - 130 | 100 - 150 | 0.3 - 0.8 |
| PP (apstrādāts ar korona) | 100 - 120 | 100 - 150 | 0.5 - 1.0 |
Šīs vērtības atspoguļo sākuma atskaites punktus, kas iegūti no gadu desmitiem ilgajiem rūpniecisko procesu datiem. Sāciet paraugu ņemšanu no katra diapazona mediānas, pēc tam pielāgojiet ar nelielu soli: 10 grādi pēc Celsija, 50 kg spiediens vai 0,2 sekundes aiztures laiks katrā regulējumā. Vienai un tai pašai veidnes un folijas kombinācijai var būt nepieciešama parametru maiņa līdz pat 30 procentiem uz dažādiem substrātiem, tāpēc nekad neuzņemieties, ka iestatījumi, kas darbojās uz kartona, tiks pārnesti tieši uz ādu vai plastmasu.
Šo parametru sastādīšana daļēji ir zinātne, daļēji praktiska{0}}eksperimentēšana. Taču, ja, neraugoties uz pareiziem iestatījumiem, iespaidi joprojām ir nevienmērīgi vai folija atsakās pielipt neatkarīgi no tā, ko mēģināt, problēma bieži vien pastāv kaut kur citur: veidnes montējumā, gatavībā vai pašā aprīkojumā. Šo simptomu ātra atpazīšana ietaupa stundas, kad tiek meklēts nepareizs mainīgais.
Būtiskā terminoloģija, kas jāzina katram pircējam
Vai esat kādreiz lasījis presformas ražotāja specifikācijas un jūtaties, ka jums ir nepieciešams tulks? Tādi termini kā "reljefs", "slīpums" un "tipa augstums" tiek mētāti pēdiņās un tehniskajos rasējumos, it kā visi jau zinātu, ko tie nozīmē. Realitāte ir tāda, ka lielākā daļa pircēju-pirmo reizi to nedara, un šī zināšanu trūkums rada komunikācijas traucējumus, nepareizus pasūtījumus un izšķērdētu naudu. Apgūstot dažus pamatjēdzienus, jūs nostādat vienlīdzīgus nosacījumus ar savu piegādātāju un palīdzat uzdot pareizos jautājumus pirms ražošanas uzsākšanas.
Izskaidroti galvenie anatomijas termini
Aplūkojot jebkuras pielāgotas karstās štancēšanas formas šķērsgriezumu-, jūs redzēsit atšķirīgas zonas, kuras katrai ir mehānisks mērķis. Lūk, kā šīs zonas faktiski sauc un ko tās dara:
- Atvieglojums- Paceltā kauliņa daļa, kurā atrodas jūsu mākslas darbs. Šī ir vienīgā vieta, kas štancēšanas laikā saskaras ar foliju un substrātu. Nozares standarti parasti novieto smalkas vai mazas rakstzīmes 0,035 collu reljefā, lielākus grafiskos elementus 0,065 collu reljefā un konsekventi treknus mākslas darbus dziļākā 0,120 collu reljefā. Jūsu izvēlētais augstums ietekmē gan folijas pārnešanas precizitāti, gan matricas spēju izturēt atkārtotus spiediena ciklus.
- Plecu- Leņķiskā pāreja starp reljefa virsmu un veidnes padziļināto fonu. Labi-izveidots plecs no sāniem atbalsta izvirzīto mākslas darbu, novēršot to lūzumu štancēšanas spiediena ietekmē. Uztveriet to kā strukturālu pamatu, kas neļauj smalkām detaļām nosprāgt garu braucienu laikā.
- Slīpi- Konusveida mala ap dizaina apgabala perimetru. Slīpi ļauj tīri atdalīt foliju pie attēla robežas. Bez atbilstošas noslīpēšanas folija var saplīst vai apvilkties tālāk par paredzēto dizaina malu, atstājot izplūdušas kontūras aso apmaļu vietā.
- Kodināšanas dziļums- Mērījums no reljefa virsmas augšdaļas līdz zemākajam padziļinājumam. Dziļāka kodināšana nodrošina lielāku atstarpi starp apdrukājamo virsmu un ne-drukāšanas fonu, kas novērš nevēlamu folijas saskari vietās, kurām jāpaliek tukšām. Sekli kodināšanas dziļumi var "aizpildīt" detalizētu mākslas darbu.
- Tipa augstums- Veidnes kopējais biezums no pamatnes līdz reljefa augšdaļai. Šis mērījums nosaka, kā matrica tiek piestiprināta jūsu presē un vai tā sasniegs substrātu pareizajā štancēšanas plaknē. Standarta tipa augstumi atšķiras atkarībā no preses ražotāja, tāpēc pirms pasūtīšanas vienmēr apstipriniet šo specifikāciju.
Kodināšanas dziļums tieši kontrolē štancēšanas kvalitāti un folijas saķeri. Pārāk sekla, un fona laukumi uzņem nevēlamu foliju. Pārāk dziļi un smalki tēli zaudē strukturālo atbalstu un sabojājas zem spiediena.
Jūs ievērosiet, ka šie termini ir savstarpēji saistīti. Reljefa augstums ietekmē nepieciešamo kodināšanas dziļumu. Plecu leņķis ietekmē to, cik labi sīkas detaļas iztur liela-spiediena skrējienus. Slīpuma kvalitāte nosaka malu kraukšķīgumu. Kad jūs varat runāt šajā valodā ar savu piegādātāju, jūs pārejat no pasīvas visu, kas pienāk, uz aktīvu veidņu ģeometrijas norādīšanu, kas nepieciešama jūsu projektam.
Reljefs pret iespiedumu pret folijas štancēšanu
Šie trīs termini rada lielāku neskaidrību{0}}pirmo pircēju vidū nekā jebkura cita tēma pasūtīšanas laikā. Tie izklausās līdzīgi, bieži izmanto vienu un to pašu aprīkojumu, un tos var pat apvienot vienā nospiešanas gājienā. Bet tie rada izteikti atšķirīgus galaprodukta rezultātus.
Reljefsizmanto saskaņotu vīriešu un sieviešu matricu komplektu (vai matricu un skaitītāju), lai virzītu substrātu uz augšu no aizmugures, radot paaugstinātu, trīsdimensiju efektu uz virsmas. Reljefa matrica rada taustes tekstūru, ko varat sajust ar pirkstu galiem. Aklo reljefā nav iesaistīta folija. Vizuālo efektu pilnībā rada gaisma, kas uztver izvirzītās kontūras. Šis paņēmiens vislabāk darbojas ar vienkāršiem, trekniem dizainiem uz pamatnēm, kas ir pietiekami elastīgas, lai tās varētu izstiepties bez plīsumiem, piemēram, smagas kartītes vai ādas.
Debossingir apgriezts. Iespieduma forma nospiež dizainu uz leju substrāta virsmā, radot padziļinātu iespaidu. Ir nepieciešama tikai viena veidne, jo pati substrāts deformējas dobumā. Iespiedums ir populārs uz ādas izstrādājumiem, grāmatām cietajos vākos un biezā papīra krājumos, kur ievilktā tekstūra rada nepiespiestu, izcilu sajūtu.
Folijas štancēšanapārnes plānu metāliskas, pigmentētas vai hologrāfiskas folijas slāni uz pamatnes virsmas, izmantojot siltumu un spiedienu. Substrāts paliek līdzens. Vizuālais efekts rodas no paša folijas materiāla, nevis no jebkādām izmēru izmaiņām. Folijas štancēšana piešķir krāsu, atstarošanos un kontrastu, nemainot izstrādājuma fizisko formu.
Lūk, kur tas kļūst interesanti: reljefs un folijas štancēšana bieži tiek apvienota vienā darbībā, izmantojot daudzlīmeņu kombinētās veidnes. Matrica vienlaikus pārvieto foliju uz izvirzītajām vietām, vienlaikus nospiežot dimensiju reljefu pamatnē. Šī reģistrētā kombinācijas pieeja nodrošina gan vizuālo spožumu, gan taustes dziļumu vienā piegājienā, novēršot izlīdzināšanas problēmas, kas saistītas ar divu atsevišķu darbību veikšanu.
Zinot, kādu efektu jūs patiešām vēlaties, pirms sazināties ar piegādātāju, tiek ietaupīti pārskatīšanas cikli un tiek novērsta izplatīta kļūda, pasūtot reljefu, kad jums bija nepieciešama plakana folijas plāksne, vai otrādi. Savā pieprasījumā esiet precīzs: sakiet "aklo iespiedumu", ja vēlaties padziļinātu nospiedumu bez folijas, "tikai folijas zīmogs", ja vēlaties plakanu metālisku pārnesumu, vai "reģistrēta folija un reljefs", ja vēlaties kombinēto efektu.
Šo terminu raitums sniedz vairāk nekā tikai padara jūs zinošu tālruņa zvana laikā. Tas tieši samazina nepareizas saziņas iespēju, kas noved pie tā, ka pie jūsu durvīm parādās nederīgs kauliņš. Un, ja ražošanas darbības laikā kaut kas noiet greizi, tas pats vārdu krājums kļūst būtisks, lai diagnosticētu problēmu, precīzi aprakstītu to piegādātājam un noteiktu pareizo labojumu, neizmantojot izmēģinājuma{2}}un-kļūdu ciklus.
Biežāko karstās štancēšanas štancēšanas problēmu novēršana
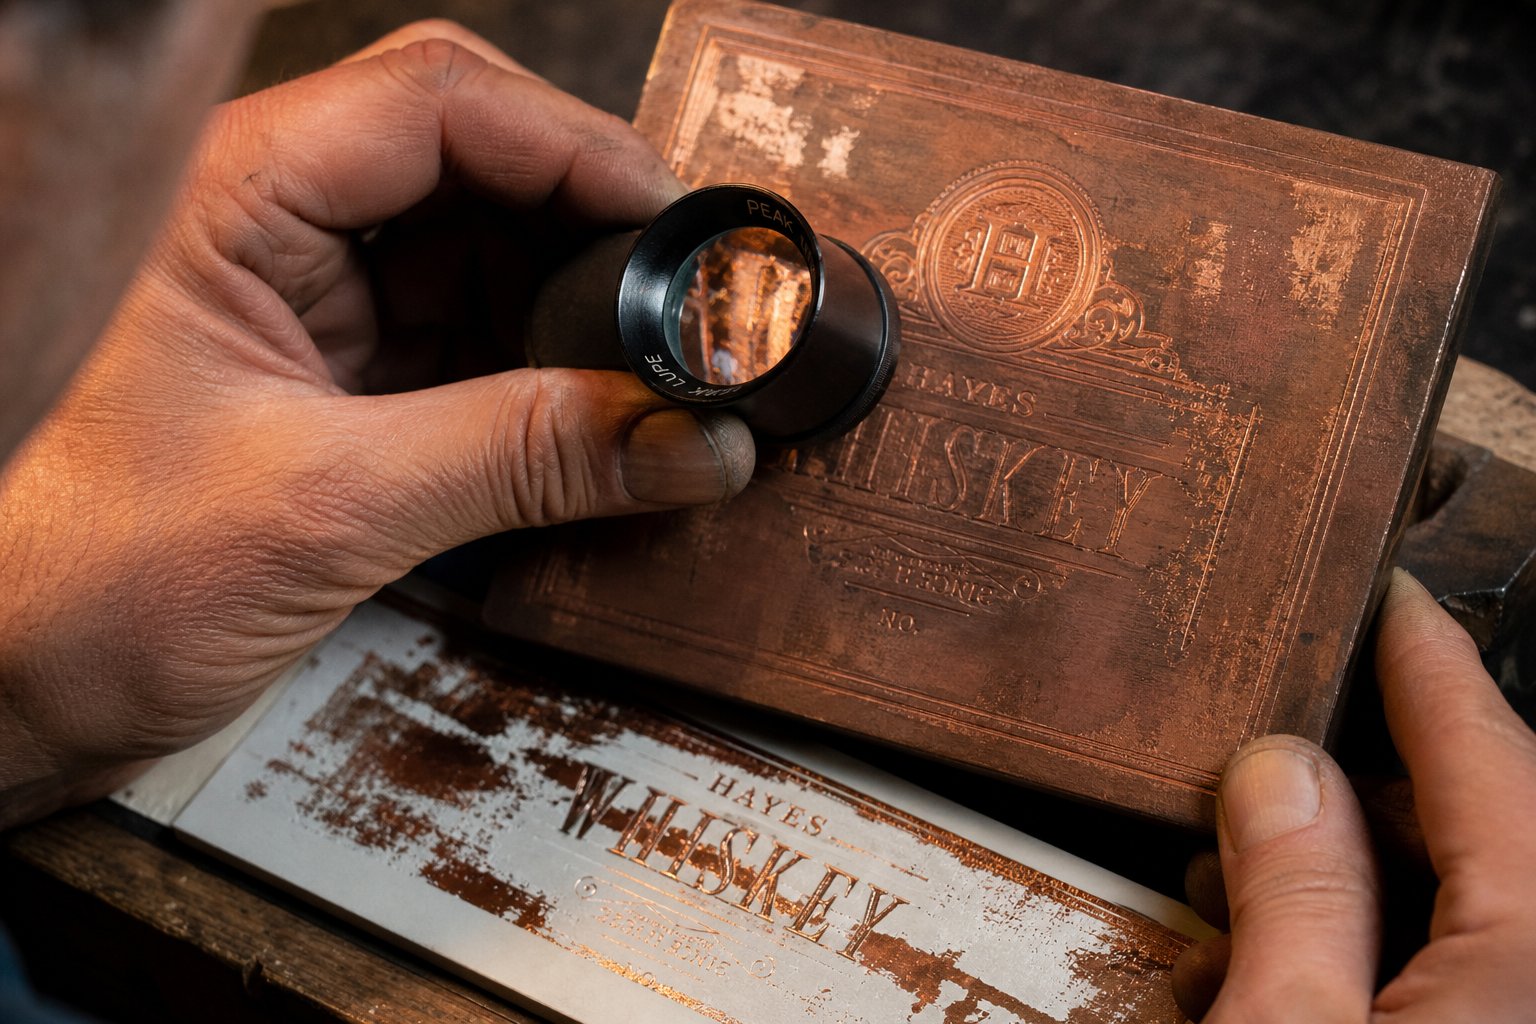
Jums ir samazināta terminoloģija un iestatīti parametri. Kāpēc tad trešais iespaids izskatās nevainojams, bet septītais ir nevienmērīgs? Karsto zīmogu drukāšanas problēmas reti piesaka sevi acīmredzamu iemeslu dēļ. Folijas adhēzijas kļūme var izskatīties kā temperatūras problēma, ja tā faktiski ir substrāta ķīmijas neatbilstība. Nevienmērīgs iespaids var šķist štancēšanas defekts, ja patiesais vaininieks ir nolietots. Zināšanas, kā nolasīt simptomus un izsekot tiem līdz pamatcēloņiem, atšķir produktīvos operatorus no tiem, kas ir iestrēguši nebeidzamos izmēģinājumu-un-kļūdu cilpās.
Šeit ir sniegta praktiska sistēma visbiežāk sastopamo problēmu diagnosticēšanai un novēršanai, kas rodas, izmantojot pielāgotas karstās štancēšanas presformas reālajā ražošanā.
Nevienmērīgi iespaidi un spiediena sadales problēmas
Iedomājieties, ka apzīmogojat pilnu logotipu un pamanāt, ka kreisā puse pāriet tīri, bet labā puse izskatās vāja vai nepilnīga. Šī neatbilstība gandrīz vienmēr ir saistīta ar spiedienu, nevis temperatūru. Formas virsmai ir jāsaskaras ar foliju un substrātu ar vienādu spēku visā tās virsmā. Kad šis spēks dažādās zonās mainās, daži apgabali lieliski savienojas, bet citi tik tikko pāriet.
Bieži sastopamie cēloņi ir:
- Nolietots vai saspiests, gatavs- Iepakojuma loksnes starp plāksni un presformu laika gaitā saspiežas, radot zemas vietas, kas samazina spiedienu noteiktās vietās. Gatavā materiāla nomaiņa atjauno vienmērīgu kontaktu.
- Izliektas vai nelīdzenas plāksnes- Siltuma cikls var pakāpeniski deformēt presēšanas plāksnes, īpaši vecākām iekārtām. Precīza taisnvirziena un sliežu mērītājs atklās augstus un zemus punktus, kuriem nepieciešama apstrāde vai slīpēšana.
- Nepareizs presformas stiprinājums- Ja matrica kustības laikā nobīdās vai nav novietota plakaniski pret montāžas virsmu, spiediena sadalījums kļūst neparedzams. Droša iespīlēšana un pārbaudīta reģistrācija pirms katras darbības to novērš. KāSBL Machinery piezīmes, veidņu uzstādīšana, kas nesakrīt ar atskaites punktiem, izraisīs sistemātisku novirzi un nevienmērīgu pārnesi.
- Jauktas lielas un mazas dizaina zonas uz vienas formas- Matricai ar lielu cietu bloku un smalku tekstu, protams, būs nepieciešams atšķirīgs spiediens zonās. Polsterēšanas paņēmieni, izmantojot salveti vai plānu kartona materiālu aiz noteiktām gatavības zonām, var izlīdzināt spēku.
Labojums vienmēr sākas ar noteikšanu, vai problēma ir pozicionāla. Ja blāvs apgabals paliek tajā pašā vietā neatkarīgi no tā, kuru substrāta loksni padodat, problēma slēpjas presēšanas iestatījumos. Ja tas pārvietojas, tā vietā apskatiet substrāta biezuma izmaiņas vai nekonsekventu folijas spriegojumu.
Folijas adhēzijas kļūmes un temperatūras problēmas
Folija, kas nolobās pēc štancēšanas, atsakās pilnībā pārnest vai uz virsmas parādās burbuļi, norāda uz siltuma{0}}spiediena-ķīmiskās attiecības sabrukumu. Šī ir visnepatīkamākā kategorija, jo vienlaikus mijiedarbojas vairāki mainīgie.
Auksti plankumi uz sejas ir bieži likumpārkāpēji. Ja jūsu sildelements ir degradējies vai veidnei ir nevienmērīgs masas sadalījums, noteiktas zonas nekad nesasniedz folijas līmes aktivācijas temperatūru. Rezultāts ir karsts folijas zīmogs, kas izskatās pabeigts uzreiz pēc nospiešanas, bet neiztur skrāpējumu vai līmlentes-vilkšanas testu nepietiekami apstrādātajās vietās. Virsmas temperatūras pārbaude uz formas virsmas ar infrasarkano termometru ātri atklāj šīs neatbilstības.
Nepietiekams uzturēšanās laiks rada līdzīgus simptomus. Folija saskaras ar substrātu pietiekami ilgi, lai izskatītos pārnesta, bet ne pietiekami ilgi, lai līmējošais slānis pilnībā aktivizētos un sasaistītos. Tas ir īpaši izplatīts uz porainām pamatnēm, piemēram, bez pārklājuma papīra vai teksturētas ādas, kur līmei ir nepieciešams papildu laiks, lai tā ieplūstu virsmas nelīdzenumos.Nozares problēmu novēršanas rokasgrāmatasapstipriniet, ka, ja aiztures laiks ir mazāks par elektroķīmiskajai alumīnija folijai nepieciešamo, rodas nepilnīga pārnešana un apakšējā iedarbība.
Tad ir folijas{0}}substrāta neatbilstības problēma. Pielāgota karstās štancēšanas folija nav universāla. Konkrētām substrāta ķīmiskajām īpašībām ir izstrādātas dažādas formulas. Folija, kas paredzēta pārklātam papīram, nesavienosies droši ar polipropilēnu neatkarīgi no tā, cik perfekti jūs noregulējat temperatūru un spiedienu. Vienmēr pārbaudiet, vai folijas piegādātājs savu produktu novērtē tieši jūsu substrāta veidam. Ja rodas šaubas, pieprasiet parauga rullīti un veiciet testa streikus, pirms apņematies izmantot ražošanas apjomus.
Folijas plīsums pārvietošanas laikā, kur redzamas nodriskātas malas vai nepilnīgas raksta robežas, parasti norāda uz pārmērīgu temperatūru vai spiedienu. Folija pārkarst, zaudē strukturālo integritāti un sadalās, nevis tīri atbrīvojas no nesēja. Temperatūras samazināšana par 10 līdz 15 grādiem pēc Celsija un nedaudz atvieglojot spiedienu, parasti novērš plīsumu, nezaudējot adhēzijas kvalitāti.
Bojājumi un priekšlaicīga nolietošanās
Labi-veidotai presei atkarībā no materiāla vajadzētu izturēt no tūkstošiem līdz miljoniem seansu. Kad tas priekšlaicīgi degradējas, kaut kas jūsu procesā to aktīvi iznīcina. Trīs pamatcēloņi izraisa lielāko daļu agrīnas bojāejas:
- Pārkaršana-- Palaižot matricu virs tā optimālā temperatūras diapazona, tiek sabojāta ne tikai folija. Tas var atkausēt mīkstākus metālus, piemēram, magniju, samazinot virsmas cietību un paātrinot smalku detaļu nodilumu. Ilgstoša tukšgaita ar veidni pilnā temperatūrā un bez saskares ar pamatni ir īpaši kaitīga, jo lokāls siltums uzkrājas bez katra presēšanas cikla dzesēšanas efekta.
- Abrazīvie substrāti- Nepārklāts otrreizēji pārstrādāts papīrs, papīrs ar spēcīgu tekstūru un noteiktas koka virsmas satur daļiņas, kas iedarbojas kā smalks smilšpapīrs pret formas virsmu. Vairāk nekā desmitiem tūkstošu seansu šie mikro-nobrāzumi noapaļo asas malas un samazina detaļu precizitāti. Pāreja uz cietāku presēšanas materiālu vai aizsargājošas virsmas apstrāde pagarina abrazīvo materiālu kalpošanas laiku.
- Nepareiza tīrīšana- Folijas līmes, papīra putekļu un substrāta pārklājumu atlikumi laika gaitā aizsprosto smalkas detaļas. Agresīva tīrīšana ar metāla skrāpjiem vai skarbiem šķīdinātājiem bojā reljefa virsmu. Mīkstās misiņa otas un ražotāja{3}}ieteiktie šķīdinātāji saglabā presformas ģeometriju, vienlaikus efektīvi noņemot nogulsnes.
Ja pamanāt, ka karstās folijas apzīmogotie rezultāti pakāpeniski pasliktinās nedēļu laikā, nevis pēkšņi neizdodas, gandrīz noteikti iemesls ir priekšlaicīgs nodilums. Periodiski pārbaudiet matricas virsmu, veicot palielinājumu, īpaši ap smalku tekstu un šaurām līknēm, kur nodilums parādās vispirms.
Tālāk esošajā tabulā šie simptomi ir apkopoti ātrā{0}}atsauces diagnostikas rīkā, ko varat glabāt pie preses:
| Simptoms | Iespējamais cēlonis | Ieteicamais labojums |
|---|---|---|
| Blāvas vai trūkstošas vietas konsekventās pozīcijās | Nolietota gatava vai deformēta plāksne | Nomainiet iepakojuma materiālu; pārbaudiet plāksnītes plakanumu ar taisnu malu |
| Nevienmērīga pārsūtīšana visā attēlā | Nepietiekams spiediens vai pārāk zema temperatūra | Pakāpeniski palieliniet spiedienu; pārbaudiet termostata precizitāti |
| Folija nolobās pēc štancēšanas (lentes pārbaude neizdodas) | Auksti plankumi uz formas, nepietiekams aiztures laiks vai folijas-substrāta neatbilstība | Pārbaudiet formas virsmas temperatūras vienmērīgumu; pagarināt aizturi ar soli 0,2 s; apstipriniet folijas saderību |
| Folija izplūst vai smērējas ārpus dizaina robežām | Pārmērīga temperatūra vai aiztures laiks | Samaziniet temperatūru par 10-15 grādiem; saīsināt uzturēšanās laiku; pārbaudiet die konisko stāvokli |
| Folijas plīsumi vai fragmenti pārvietošanas laikā | Pārkaršana vai pārmērīgs spiediens | Zemāka temperatūra un spiediens; pārbaudiet folijas spriegojumu uz piegādes ruļļa |
| Burbuļošana vai pūslīšu veidošanās uz apzīmogotas virsmas | Augsts mitrums substrātā vai nestabila folijas kvalitāte | Iepriekš izžāvēts substrāts ar mitruma līmeni zem 8%; pārbaudiet folijas partijas integritāti |
| Pakāpenisks smalku detaļu zudums ražošanas laikā | Nodilums no abrazīva substrāta vai pār{0}}karsēšanas | Pārbaudīt matricu ar palielinājumu; samazināt temperatūru; apsveriet cietāku presēšanas materiālu |
| Virsmas veidošanās, kas izraisa detalizētu informāciju | Folijas līmes atlikumu un substrāta putekļu uzkrāšanās | Tīriet ar mīkstu misiņa suku un apstiprinātu šķīdinātāju; palielināt tīrīšanas biežumu |
Ņemiet vērā, ka lielākā daļa štancēšanas kļūmju ir saistītas ar vairāk nekā viena mainīgā novirzīšanu no specifikācijas vienlaicīgi. Forma, kas ir nedaudz pārāk karsta uz pamatnes ar nelielu mitruma saturu, var darboties labi pirmajos simtos nospiedumos pirms adhēzijas kļūmju kaskādes. Sistemātiska problēmu novēršana nozīmē mainīt vienu mainīgo vienlaikus un veikt testa sitienus starp korekcijām, nevis uzminēt vairākus labojumus vienlaikus.
Problēmu risināšana šobrīd nodrošina ražošanas kustību, taču, lai tās neatkārtotos, nepieciešama konsekventa apkopes rutīna. Tas, kā jūs uzmontējat, tīrāt un uzglabājat presformas starp palaišanas reizēm, nosaka, vai šī problēmu novēršanas tabula kļūst par ikdienas atsauci vai reti vajadzīgu dublējumu.
Diezgan apkopes, uzglabāšanas un ilgmūžības labākā prakse
Labi-izstrādāts karsto spiedogu rīks var izturēt ilgāk, kamēr tas darbojas, taču tikai tad, ja starp darbiem ar to pareizi rīkojaties. Vairums priekšlaicīgu štancēšanas defektu izriet no nolaidības, no kuras var izvairīties: nevērīga montāža, kas rada stresa punktus, izlaistas tīrīšanas procedūras, kas ļauj atlikumiem sacietēt smalkās detaļās, vai neuzmanīga uzglabāšana, kas izraisa koroziju. Ieguldījuma aizsardzība aizņem minimālu laiku vienā sesijā un atmaksājas ar tūkstošiem papildu seansu.
Pareizas montāžas un izlīdzināšanas metodes
Katrs ražošanas process sākas montāžas posmā. Ja matrica nav novietota perfekti plakaniski pret apsildāmo plāksni, jūs veidojat spiediena neatbilstības katrā nospiedumā, pirms pirmā loksne pat izplūst cauri.
Droša iespīlēšana ir bāzes līnija. Pārslēgšanas āķiem, vītnēm vai magnētiskajām dzenskrūvēm ir pietiekami stingri jānofiksē matrica, lai tā nevarētu ložņāt, iedarbojoties uz atkārtotu štancēšanas spēku. Turklāt shēmošana novērš mikro-līmeņa nelīdzenumus starp veidnes pamatni un plāksnes virsmu. Plānas iepakojuma loksnes, kas novietotas stratēģiski aiz zemām vietām, izlīdzina kontakta spiedienu visā konstrukcijas virsmā. Reģistrācijas vadotnes vai pozicionēšanas suporti pēc tam nofiksējiet substrāta X-Y pozīciju, lai jūsu štancēšanas instruments un presformas izlīdzināšana paliktu konsekventa no pirmā gabala līdz pēdējam.
Ātrs lūžņu materiāla pārbaudes trieciens pirms ražošanas noliktavā apstiprina, ka spiediena sadalījums, temperatūras vienmērība un attēla izvietojums ir viss, kur tiem jābūt. Izlaižot šo soli, lai ietaupītu sešdesmit sekundes, bieži vien izmaksā daudz vairāk par izšķērdētu substrātu un pārstrādi.
Tīrīšanas kārtība un ilgstoša{0}}uzglabāšana
Folijas līmes atlikumi, papīra putekļi un substrāta pārklājumi uzkrājas uz formas virsmas katras darbības laikā. Neatzīmēts, ka uzkrāšanās aizpilda smalkas detaļas un pasliktina seansa kvalitāti pietiekami pakāpeniski, lai jūs varētu nepamanīt, kamēr bojājums nav nozīmīgs. Pareizā tīrīšanas pieeja ir atkarīga no presformas materiāla:
- Magnijs mirst- Izmantojiet aGarryflex bloks vai līdzīgs maigs abrazīvs spilventiņšlai noņemtu atlikumus, nesaskrāpējot mīkstāko iegravēto virsmu. Izvairieties no metāla sukām, kas var izspiest smalkas reljefa vietas.
- Varš nomirst- Stikla šķiedras birste efektīvi noņem oksidācijas un līmes nogulsnes. Nedaudz agresīvāki sari ir piemēroti vara cietākai virsmai, kā arī var izlīdzināt nelielas nepilnības, kas rodas, ilgstoši braucot.
- Misiņš mirst- Mīksta misiņa-saru birste notīra, neriskējot sabojāt, salocoties vairākos-līmeņu iegravētās daļās, kur nogulsnes mēdz uzkrāties padziļinātajās vietās.
Iztīriet savu veidni pēc katras ražošanas sesijas, ne tikai tad, kad pamanāt kvalitātes pasliktināšanos. Divu-minūšu noslaucīšana-kamēr matrica vēl ir nedaudz silta (bet pietiekami vēsa, lai ar to varētu droši rīkoties), neļauj nogulsnēm kļūt par problēmu, kas vēlāk ir agresīvi jānoņem.
Ilgstošai-uzglabāšanai izturieties pret katru metāla štancēšanas instrumentu un presformu kā precīzu instrumentu, kas ir neaizsargāts pret vides bojājumiem:
- Pirms novietošanas plauktā uzklājiet plānu pret-rūsas eļļas vai pret-aptraipīšanas līdzekli uz visām atklātajām metāla virsmām.
- Glabājiet presformas kontrolētā klimata{0}}telpā ar stabilu mitrumu zem 50%, lai novērstu oksidēšanos.
- Ievietojiet katru matricu atsevišķā aizsarguzmavā vai nodalījumā, lai izvairītos no virsmas saskares ar citiem instrumentiem.
- Glabājiet plakanos presformas horizontāli uz īpašiem statīviem, lai novērstu deformāciju vai malu bojājumus, ko rada sakraušana.
- Saglabājiet apkopes žurnālu, kurā ierakstiet lietošanas stundas, tīrīšanas datumus un jebkuru novēroto nodilumu, lai varētu paredzēt nomaiņas laiku, nevis atklāt kļūmes darbības laikā{0}}.
Cienījami instrumentu piegādātāji katrā pasūtījumā parasti iekļauj presēšanas dokumentāciju, norādot precīzus tīrīšanas līdzekļus, uzglabāšanas apstākļus un apkopes intervālus, kas atbilst izmantotajam materiālam un ražošanas metodei. Ja jūsu piegādātājs to nenodrošina, šī prombūtne liecina par viņu uzmanību pēc-pārdošanas atbalstam, kas atklāj lielāku jautājumu, kuru ir vērts uzdot pirms nākamā pasūtījuma veikšanas: kas jums būtu jāpievērš uzmanība, izvēloties, kurš ražo jūsu presformas?
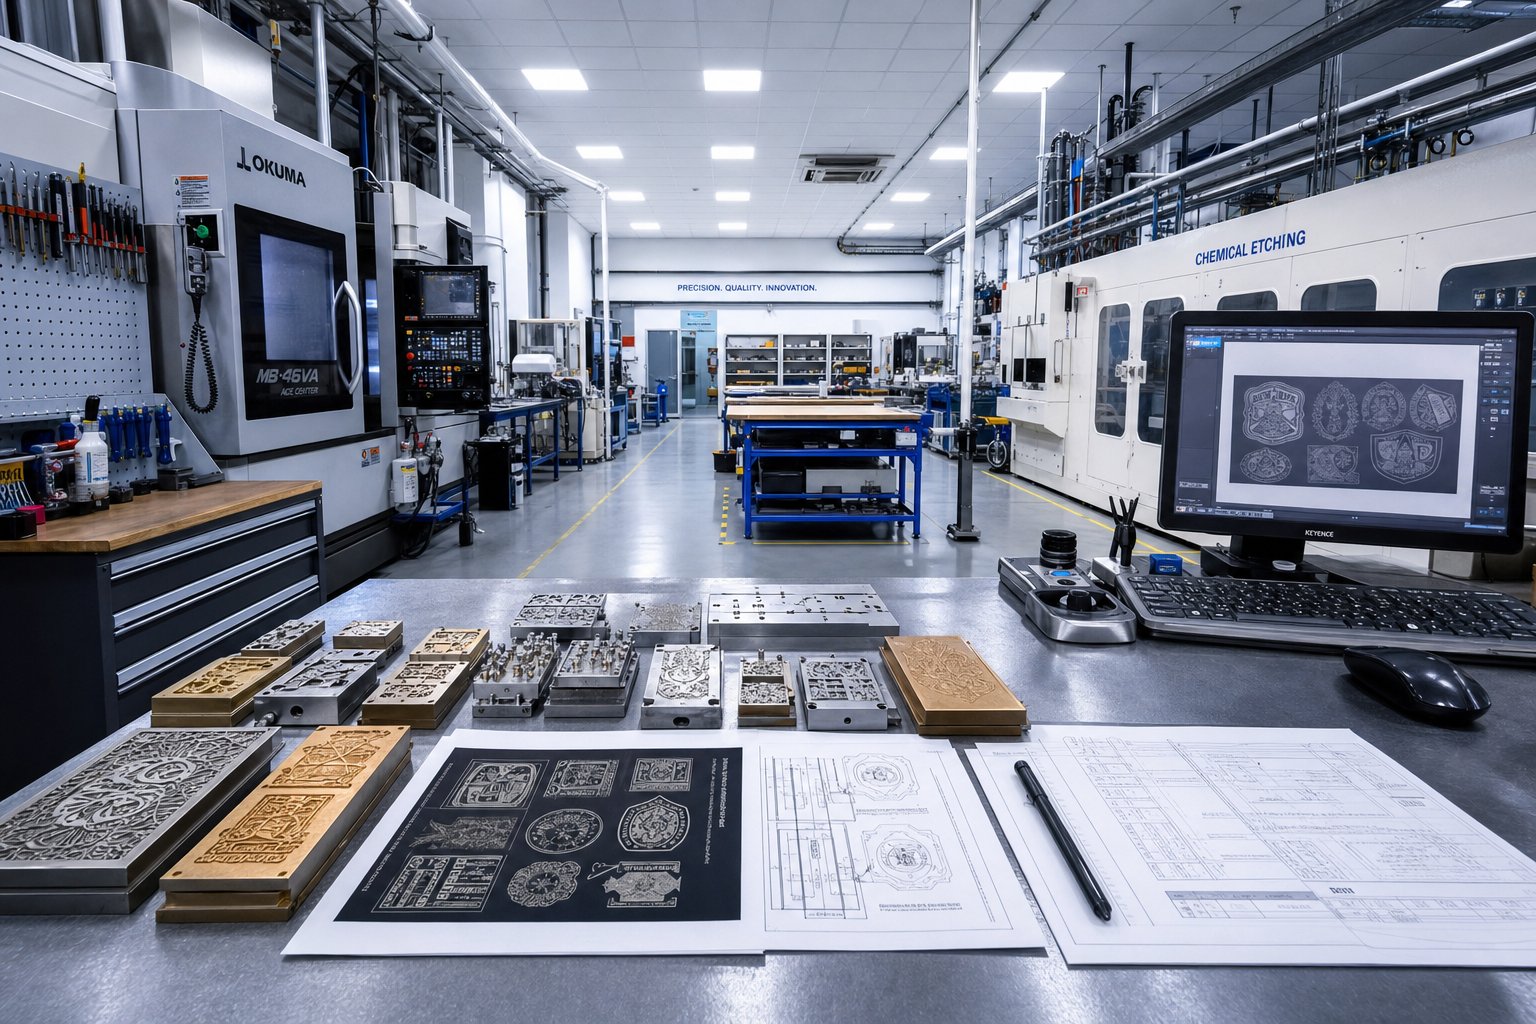
Kā iegūt uzticamas pielāgotas karstās štancēšanas presformas
Matrica ir tik laba, cik labs ir veikals, kas to izgatavoja. Jūs varat norādīt perfektu materiālu, izveidot savu mākslas darbu failu un izprast katru parametru savā substrāta tabulā, taču, ja jūsu piegādātājs samazina apstrādes pielaides, nosūta bez korektūras vai aizrāda jūs, kad rodas jautājumi, viss projekts cieš. Izvēloties karsto zīmogu presformu, ir pelnījusi tādu pašu stingrību, kādu pieliekat pašas veidnes norādīšanai.
Izaicinājums ir tāds, ka presformu piegādātāju diapazons ir no vienas{0}}gravēšanas darbnīcām līdz pilna mēroga-rūpniecisko instrumentu ražotājiem, un katrs no tiem apkalpo atšķirīgu pircēja profilu. Amatniekam, kas pasūta vienu magnija plāksni, ir citas cerības nekā iepakojuma vadītājam, kurš iegādājas kombinētos misiņa instrumentus, lai noslēgtu vairāku-gadu ražošanas līgumu. Vērtēšanas kritēriji paliek nemainīgi, taču to relatīvais svars mainās atkarībā no jūsu skalas.
Ko meklēt pie pasūtījuma izgatavota die piegādātāja
Ne katrs veikals, kas reklamē pielāgotas reljefa presformas vai folijas plāksnes, faktiski var nodrošināt to, kas nepieciešams jūsu projektam. Pirms cenu piedāvājuma pieprasīšanas pārbaudiet potenciālos piegādātājus attiecībā uz šīm galvenajām iespējām:
Inženiertehniskais dziļums un materiālu klāsts.Piegādātājs, kas izmanto tikai vienu ražošanas metodi vai vienu veidnes materiālu, virzīs jūs uz to, ko viņi var ražot, nevis to, kas jūsu lietojumprogrammai ir nepieciešams. Meklējiet veikalus, kas piedāvā ķīmisko kodināšanu, CNC gravēšanu un magnija, vara, misiņa un tērauda apstrādi ar lāzeru. Šis plašums nozīmē, ka viņi var ieteikt pareizo risinājumu, pamatojoties uz jūsu mākslas darbu, apjomu un substrātu, nevis aprīkojuma ierobežojumiem.
Izpildes laika caurspīdīgums.Neskaidri laika grafiki, piemēram, "dažas nedēļas", liecina par dezorganizāciju. Uzticami piegādātāji piedāvā konkrētus apgrozījuma periodus katrai ražošanas metodei un aktīvi sazinās, kad mainās grafiki. Labs pielāgots metāla štancēšanas presformu piegādātājs jums pateiks, ka ar fotoattēlu-iegravēta magnija plāksne tiek piegādāta trīs līdz piecās dienās, savukārt daudzlīmeņu kombinētās misiņa presforma ilgst divas līdz trīs nedēļas.
Prototipu un pierādījumu pieejamība.Veikali, kas vēlas veikt pārbaudes uz jūsu faktisko pamatni pirms galīgās apstiprināšanas, demonstrē uzticību savam darbam. Šī darbība ir īpaši svarīga pielāgotām folijas štancēšanas lietojumprogrammām, kurās mijiedarbojas folijas-substrāta ķīmija, kodināšanas dziļums un temperatūra. Ja piegādātājs pretojas pārbaudei vai iekasē par to pārmērīgi lielu maksu, apsveriet, vai viņš dod priekšroku ātrumam, nevis jūsu gala rezultātam.
Komunikācijas kvalitāte.Vai varat sazināties ar tehnisko kontaktpersonu, kas saprot presformas ģeometriju, vai arī jūs varat izmantot vispārīgu klientu apkalpošanu? Labākie piegādātāji pirms piedāvājuma uzdod informētus jautājumus par jūsu mākslas darbu, substrātu, preses veidu un apjomu. Šis dialogs samazina ražošanas risku un bieži atklāj dizaina pielāgojumus, kas ietaupa naudu, nezaudējot kvalitāti.
Pēc-pārdošanas atbalsts un dokumentācija.Kā minēts apkopes sadaļā, cienījami piegādātāji katrā sūtījumā iekļauj presēšanas instrukcijas, montāžas specifikācijas un ieteicamos parametrus. Šī dokumentācija liecina, ka piegādātājs ir ieguldījis jūsu ilgtermiņa panākumos-, nevis darījuma piegādātājs, kurš pazūd pēc rēķina izrakstīšanas.
Rūpnieciskajiem pircējiem, kas plašā mērogā iegādājas inženierijas metāla{0}}formēšanas instrumentus, piegādātāji patīkYICHENsniedz noderīgu sākumpunktu. Viņu štancēšanas presformu katalogs aptver vairākas materiālu iespējas un procesa veidus, nodrošinot iepirkuma komandām centralizētu resursu, lai zem viena jumta izpētītu pielāgotas augstspiedes presformas, karstās štancēšanas instrumentus un blakus esošos štancēšanas risinājumus. Šī konsolidācija vienkāršo pārdevēja kvalifikāciju, ja jūsu darbība aptver vairākus presformu veidus un ražošanas apjomus.
Darba sākšana ar pielāgotu štancēšanas pasūtījumu
Šajā raksta punktā jums vajadzētu būt skaidrībai par pieciem galvenajiem lēmumiem, kas veido jūsu pasūtījumu:
- Materiāls- Magnijs īsiem skrējieniem un budžeta jutīgums, varš vidējam-līdz-lielam skaļumam ar smalkām detaļām, misiņš izcilam vairāku-līmeņu darbam vai tērauds īpaši ilgam mūžam.
- Die tips- Plakans lokšņu-padeves un rokas-preses lietojumprogrammām, rotācijas nepārtrauktai tīmekļa ražošanai vai kombinācija vienas-pārejas folijai un reljefam.
- Substrāts- Papīrs, āda, koks, plastmasa vai sintētisks, katram ir savs temperatūras un spiediena profils.
- Skaļums- Jūsu paredzamais ražošanas daudzums nosaka materiāla ilgmūžības prasības un ietekmē -vienības instrumentu izmaksas.
- Mākslas darbu gatavība- Vektora faili AI, EPS vai ieskicētā PDF formātā ar atbilstošu līniju biezumu un reljefa specifikācijām.
Iepazīstoties ar piedāvājuma pieprasījumu, ja šīs atbildes jau ir bloķētas, tiek paveiktas divas lietas. Tas norāda piegādātājam, ka esat nopietns pircējs, kurš netērēs savas inženieru komandas laiku, un tas sniedz viņam visu, kas nepieciešams, lai atgrieztu precīzu cenu bez vairākkārtējas precizēšanas.
Izmantojiet šo kontrolsarakstu, lai pārbaudītu jebkuru piegādātāju pirms apņemšanās:
- Apstipriniet, ka viņi ražo veidnes no jūsu vajadzīgā materiāla, un var izskaidrot, kāpēc šis materiāls ir piemērots jūsu lietojumam.
- Pārbaudiet, vai tie atbalsta jūsu izvēlēto ražošanas metodi (kodināšanu, CNC vai lāzeru) un tiem ir ietilpība jūsu laika skalai.
- Lūdziet piemērus vai atsauces no projektiem ar līdzīgiem substrātiem un ražošanas apjomiem.
- Pieprasiet skaidru rakstisku laika grafiku ar pagrieziena punktiem mākslas darbu pārskatīšanai, pierādījumu apstiprināšanai un nosūtīšanai.
- Pirms galīgās ražošanas apstipriniet to noturēšanas procesu, tostarp to, vai jūsu substrātam ir pieejami testa triecieni.
- Citēšanas fāzē novērtējiet komunikācijas atsaucību, jo tas atspoguļo to, kā izskatīsies pastāvīgais atbalsts.
- Pārskatiet, vai piegādei ir pievienota presformas kopšanas dokumentācija, montāžas specifikācijas un parametru ieteikumi.
- Salīdziniet kopējo vērtību, nevis tikai vienības cenu, ņemot vērā ilgmūžību, atbalsta kvalitāti un pārstrādes risku.
Piegādātājs, kurš pārbauda katru šajā sarakstā iekļauto lodziņu, nepārdod jums tikai metāla gabalu. Viņi sadarbojas ar rīku, kas tieši ietekmē jūsu zīmola kvalitāti, ražošanas darbības laiku un izmaksas par gatavu gabalu. Lētākais piedāvājums reti nodrošina zemākās kopējās izmaksas, ja ņem vērā priekšlaicīgu nodilumu, pārstrādes ciklus un komunikācijas galvassāpes.
Pielāgota folijas štancēšana galu galā ir precīzs ražošanas process, kas maskēts kā dekoratīvs process. Matricai, folijai, substrātam un presēšanas parametriem ir jāsaskaņo. Pareiza izlīdzināšana sākas ar piegādātāja izvēli, kurš izprot visu ainu, ne tikai apstrādes posmu, un kurš jūsu projektu uzskata par inženiertehnisku problēmu, kuru ir vērts atrisināt, nevis preču pasūtījumu, kas jāizpilda rindā.
Bieži uzdotie jautājumi par pielāgotām karstās štancēšanas presformām
1. Cik ilgi ir pielāgota karstā štancēšana?
Preses kalpošanas laiks galvenokārt ir atkarīgs no izvēlētā materiāla un tā, cik labi jūs to kopjat. Magnija presformas parasti spēj izturēt līdz pat 5000 nospiedumiem pirms manāma nodiluma. Vara un misiņa presformas, ja tās pareizi kopj, var pārsniegt vienu miljonu seansu. Tērauda presformas kalpo vēl ilgāk ekstremālos -apjoma apstākļos. Faktori, kas saīsina kalpošanas laiku, ietver darbināšanu virs optimālās temperatūras, abrazīvu pamatņu štancēšanu bez stingrākiem instrumentiem un regulāras tīrīšanas neievērošanu. Pret-aptraipīšanas apstrāde starp darbiem un presformu uzglabāšana kontrolētos klimata-apstākļos, kur mitrums ir zemāks par 50%, palīdz maksimāli palielināt kalpošanas laiku neatkarīgi no materiāla.
2. Kāds faila formāts ir nepieciešams, lai pasūtītu pielāgotu karsto štancēšanas presformu?
Piegādātājiem ir nepieciešami vektoru mākslas darbi AI, EPS vai augstas{0}}izšķirtspējas PDF formātā ar visiem fontiem, kas pārveidoti kontūrās. Rastra failiem, piemēram, JPEG vai PNG, trūkst matemātiskās precizitātes, kas nepieciešama kodināšanai vai gravēšanai. Jūsu mākslas darbam ir jāsaglabā minimālais līnijas biezums, kas piemērots štancēšanai, parasti ne plānāks par 0,5 pt folijas pārnešanai. Slēgtajām burtu veidlapām, piemēram, a, e, R un B, ir nepieciešams atbilstošs atstatums pret skaitītāju, lai novērstu uzpildīšanu zem spiediena. Iesniedzot tīrus vektora failus ar skaidrām dizaina specifikācijām, tiek samazināts pārskatīšanas ciklu skaits un var samazināties jūsu izpildes laiks.
3. Kāda ir atšķirība starp reljefu, iespiedumu un folijas štancēšanu?
Reljefs nospiež substrātu uz augšu, izmantojot saskaņotu vīrišķo un sievišķo matricu komplektu, radot paaugstinātu trīsdimensiju virsmu, kuru varat just. Iespiedums nospiež dizainu uz leju materiālā, atstājot padziļinātu iespaidu, izmantojot vienu veidni. Ar folijas štancēšanu uz plakanas substrāta virsmas tiek pārnests plāns metālisks vai pigmentēts slānis karstuma un spiediena ietekmē, nemainot materiāla fizisko formu. Šīs metodes var apvienot vienā nospiešanas gājienā, izmantojot daudzlīmeņu kombinētās veidnes, vienlaikus nodrošinot gan metālisku mirdzumu, gan taustes dziļumu. Precīzi norādot vēlamo efektu, pieprasot cenas, novērš dārgas komunikācijas traucējumus.
4. Vai var karsti apzīmogot plastmasu, nesabojājot pamatni?
Jā, bet plastmasai ir nepieciešama rūpīga parametru kontrole šaurā temperatūras logā. Cietais PVC pieņem štancēšanu no 120 līdz 130 grādiem pēc Celsija ar vieglu spiedienu, savukārt PET plēvei ir nepieciešams vēl zemāks siltums no 110 līdz 130 grādiem pēc Celsija. Plastmasām ar zemu virsmas enerģiju, piemēram, PP un PE, pirms štancēšanas ir nepieciešama korona vai liesmas apstrāde, lai nodrošinātu uzticamu folijas saķeri. Folijas ķīmijai arī jāatbilst konkrētajam plastmasas veidam, jo preparāti, kas paredzēti vienam polimēram, var neizdoties citam. Pirms ražošanas daudzuma noteikšanas vienmēr veiciet parauga materiāla pārbaudes triecienus, lai apstiprinātu gan saķeres kvalitāti, gan deformācijas neesamību.
5. Kā izvēlēties magniju, varu un misiņu savam pielāgotajam presformam?
Pielāgojiet materiālu savam ražošanas apjomam, detaļu prasībām un budžetam. Magnijs vislabāk darbojas īsiem, mazākiem par 5000 seansiem, prototipiem vai budžeta-jutīgiem projektiem, kur smalkajam darbam ir nozīme, bet ilgmūžībai nav nozīmes. Varš ir piemērots vidēja un liela apjoma lietojumiem, kuriem nepieciešama izcila detaļu saglabāšana desmitiem tūkstošu seansu laikā par mērenu cenu. Misiņš ir izcila izvēle daudzlīmeņu kombinētajām veidnēm, veidotiem dziļuma efektiem un simtiem tūkstošu seansu iedarbībām, kur maksimālā siltuma saglabāšana un izturība attaisno augstākas sākotnējās izmaksas. Rūpnieciskie pircēji, kas plašā mērogā iegādājas inženierijas instrumentus, var izpētīt vairākas materiālu iespējas, izmantojot tādus piegādātājus kā YICHEN, kas piedāvā konsolidētus štancēšanas presformu katalogus.


