


Kādi instrumenti un presformu prototipēšana ir paredzētas metāla štancētām daļām
Iedomājieties, ka ražošanas matricai tiek pievienoti seši skaitļi, lai atklātu, ka detaļa pirmajā nospiešanas reizē atsperas par diviem grādiem, pārsniedzot toleranci. Šis scenārijs tiek izpildīts biežāk, nekā vajadzētu, un tas gandrīz vienmēr ir novēršams. Instrumentu un presformu prototipēšana metāla apzīmogotām daļām pastāv tieši tāpēc, lai novērstu šīs problēmas, pirms tās kļūst par dārgām problēmām.
Rīka un formas prototipu noteikšana
Instrumentu un presformu prototipēšana metāla apzīmogotām detaļām ir inženiertehniskā prakse, kurā tiek projektētas, izgatavotas un apstiprinātas īslaicīgas vai saīsinātas -dzīves laika presformas, lai ražotu štancētu komponentu paraugus, apstiprinot formējamību, izmēru precizitāti un materiāla uzvedību, pirms tiek ieguldīti pilni ražošanas instrumenti.
Praktiskā izteiksmē metāla štancēšanas prototips ir fiziska daļa, kas ražota no mērķtiecīgi -izveidotas formas, kas atspoguļo paredzēto ražošanas ģeometriju, bet izmanto mazāk izturīgus materiālus vai vienkāršotu konstrukciju. Mērķis nav masu produkcija. Tā ir mācīšanās: pārbauda, vai daļa veidojas pareizi, atbilst izmēru mērķiem un darbojas, kā paredzēts reālos preses apstākļos.
Kāpēc prototipu veidošana ir atsevišķa inženierzinātņu disciplīna?
Metāla štancēšanas prototips nav tikai mazāka ražošanas versija. Tā ir atšķirīga inženierzinātņu disciplīna ar savu dizaina loģiku. Ražošanas instrumenti, ko bieži sauc par cietajiem instrumentiem, izmanto augstākās kvalitātes instrumentu tēraudus, piemēram, SKD11, vai karbīda ieliktņus, kas izgatavoti, lai izturētu simtiem tūkstošu presēšanas ciklu. Turpretim prototipu rīki dod priekšroku ātrumam, pielāgošanās spējai un informācijas apkopošanai, nevis ilgmūžībai.
Mīkstos instrumentus, kas izgatavoti no alumīnija vai iepriekš{0}}rūdīta tērauda, var izgatavot ātrāk un vieglāk pārveidot, tāpēc tie ir ideāli piemēroti ģeometrijas atkārtošanai un materiāla reakcijas testēšanai. Šī elastība ļauj inženieriem izpētīt dizaina variācijas bez laika un izmaksu soda, kas saistīta ar rūdīta tērauda pārstrādi. Šīs disciplīnas mērķis ir iegūt maksimālu mācīšanos no minimāliem instrumentiem.
Galvenie prototipa fāzes izlaišanas riski
Apejot prototipu štancēšanu un pārejot tieši uz ražošanas presformām, tiek radīti sarežģīti riski:
- Dārga stangas pārstrāde, ja pirmajās -raksta daļās netiek ievērotas pielaides, tikai izmēģināšana un apstiprināšana10-15% no kopējām veidņu izmaksām
- Kavējas produktu laišana tirgū, kamēr rūdītais tērauds tiek atkārtoti{0}}apstrādāts vai nodots metāllūžņos
- Materiālu atkritumi no prototipu štancēšanas, ko varēja noķert ar zemu{0}}mīksto instrumentu vispirms
- Slēptas konstrukcijas nepilnības, piemēram, sprieguma punkti, materiāla deformācija vai montāžas problēmas, kas atklājas tikai faktiskos formēšanas apstākļos
Ja progresīvā kauliņa vidēji maksā 15 000 līdz 30 000 ASV dolāru un sarežģītās pārskaitījumu summas sasniedz krietni vairāk nekā 500 000 ASV dolāru, matemātika dod priekšroku daļai no šī budžeta tērēt iepriekšējai apstiprināšanai. Prototipu veidošana nav iepriekšēja pieklājība. Tā ir riska tehnika, ko izmanto lokšņu metāla formēšanai.
Patiesais jautājums nav par to, vai izveidot prototipu, bet gan kā. Atbilde ir atkarīga no daļas sarežģītības, materiāla izvēles un metodes, ko izmanto, lai izveidotu pašu matricu.
Soli{0}}pa-rīka un presformu prototipēšanas process
Katra prototipu izstrāde notiek saskaņā ar strukturētu darbplūsmu, tomēr katrs posms ģenerē atgriezenisko saiti, kas var atgriezties un pārveidot iepriekšējos lēmumus. Izpratne par pilnu ražošanas štancēšanas procesu, sākot no dizaina saņemšanas līdz apstiprinātajām daļām, palīdz paredzēt, kur notiks iterācijas, un atbilstoši plānot savu laika grafiku.
No detaļu dizaina līdz prototipa izkārtojumam
Štancēšanas process sākas krietni pirms metāls pieskaras presei. Kad instrumentu partneris saņem jūsu detaļas dizainu, pirmā darbība ir rūpīga dizaina pārskatīšana. Inženieri novērtē 3D CAD modeli un 2D rasējumus, ņemot vērā formējamības problēmas: šauri rādiusi, dziļas stiepes, plānas sienas un elementi, kurus var būt grūti apzīmogot lokšņu metālā. Tie savlaicīgi atzīmē iespējamās problēmas, tāpēc labojumi nemaksā neko vairāk kā pārskatītu failu.
No turienes CAD modelis tiek pārveidots prototipa formā. Tas ietver staciju skaita noteikšanu (ja izmanto progresīvo pieeju), sloksnes izkārtojumu, materiāla padeves virzienu un sagataves izmēru. Presformas izkārtojumā ir ņemts vērā, kā metāla štancēšanas process izvērsīsies pa gājienam, paredzot, kur materiāla plūsma, stiepšanās un saspiešana izaicinās ģeometriju.
Prototipa izgatavošana
Preču izgatavošana ir vieta, kur koncepcija kļūst par fizisku instrumentu. Atkarībā no sarežģītības un pielaides prasībām, izgatavošana var ietvert CNC apstrādi presformu blokiem, stieples EDM sarežģītiem profiliem vai abu kombināciju.Vadu EDMir īpaši vērtīgs prototipu matricām, jo programmas var viegli labot, lai tās varētu veikt efektīvas korekcijas iterācijas laikā, un tas sasniedz atkārtojamību 0,0002 collu robežās, tiklīdz programma ir izveidota. Rūpnieciskie metāla štancēšanas apstrādes centri apstrādā presēšanas apavu rupju apgriešanu un formēšanu, savukārt EDM apstrādā precīzus profilus un šauru iekšējo rādiusu.
Tālāk ir norādīta secīgā darbplūsma no sākuma līdz -izslēgšanai:
- Ienākošās daļas modeļa dizaina apskats un formējamības novērtējums
- CAD sagatavošana, ieskaitot sloksnes izkārtojumu, tukšu izstrādi un die arhitektūru
- Prototipa formas dizains ar staciju secību un klīrensa aprēķiniem
- Diegu izgatavošana, izmantojot CNC apstrādi, stieples EDM vai hibrīda metodes
- Preses montāža, izlīdzināšanas pārbaude un preses iestatīšana
- Pirmā-raksta sākotnējo paraugu daļu apzīmogošana
- Izmēru mērīšana, pārbaude un salīdzināšana ar specifikācijām
- Iterācija: matricu regulēšana,{0}}atkārtota štancēšana un{1}}pārmērīšana
- Galīgā validācija un ražošanas rīku nodošana
Pirmie{0}}rakstu zīmogošanas un iterācijas cikli
Pirmoreiz palaižot prototipu, jūs vācat datus, nevis ražojat gatavās preces. Pirmās-raksta daļas atklāj, kā materiāls faktiski uzvedas veidošanās spiediena ietekmē. Inženieri mēra katru funkciju, salīdzinot ar pielaides specifikāciju, meklējot atsperes novirzes, retināšanu pievilkšanas stūros vai krokošanos saspiešanas zonās.
Reti, kad pirmais mēģinājums dod detaļas, kas atbilst visām dimensijām. Iterācija ir iebūvēta procesā. Lai kompensētu atspērienu, var būt nepieciešama atkārtota-apstrāde. Vilces rādiusam var būt nepieciešams atvērt, lai novērstu plaisāšanu. Katrs lokšņu metāla štancēšanas, mērīšanas, regulēšanas un atkārtotas{5}}štancēšanas cikls samazina atstarpi starp faktisko un mērķa ģeometriju. Sagaidiet divas līdz četras iterācijas cilpas daļām ar mērenu sarežģītību.
Validācijas un ražošanas rīku nodošana
Galīgā validācija notiek, kad prototipa daļas konsekventi atbilst izmēriem un funkcionālajām prasībām nelielā parauga laikā. Šajā posmā inženieru komanda dokumentē visu apgūto: faktiskās atsperes vērtības, optimālos presēšanas parametrus, materiāla uzvedības piezīmes un visas iterācijas laikā veiktās ģeometrijas izmaiņas.
Šī datu pakete kļūst par ražošanas rīku projektu. Tā vietā, lai sāktu no pieņēmumiem, ražošanas formas dizainers strādā, pamatojoties uz apstiprinātu, empīriski apstiprinātu informāciju. Nodošana pārveido prototipēšanas zināšanas ražošanas pārliecībā, un prototipēšanas metodes izvēle tieši nosaka, cik daudz no šīm zināšanām varat iegūt.
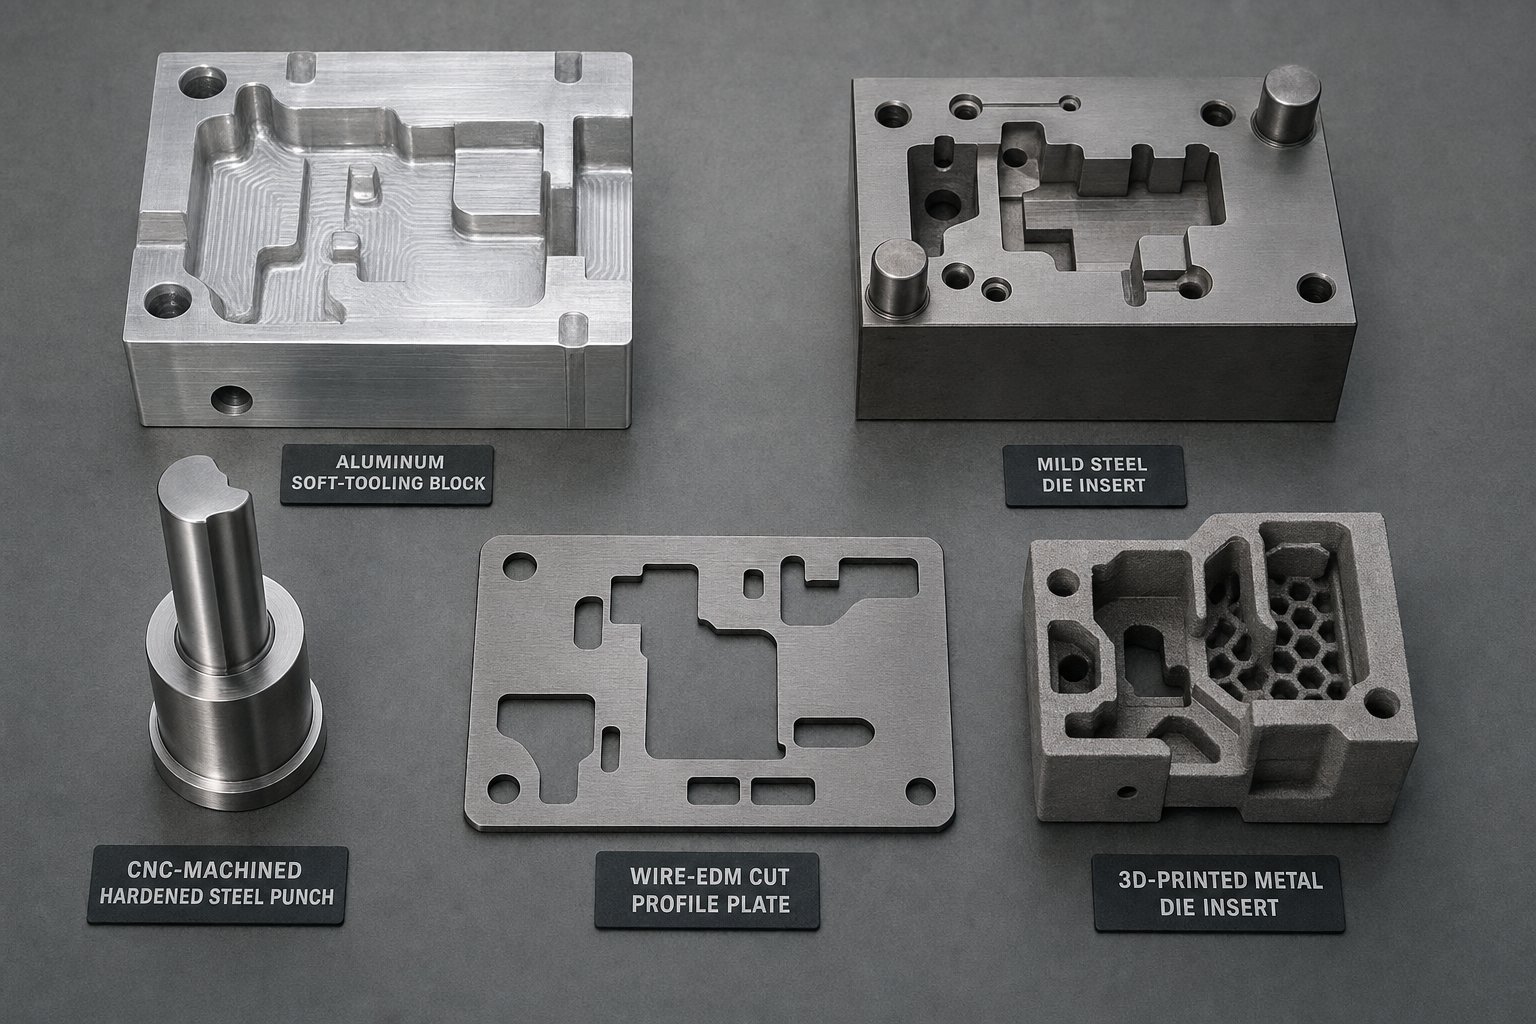
Salīdzinātas prototipu veidošanas metodes un kad katru izmantot
Ne visi prototipu veidņi ir izgatavoti vienādi, un, izvēloties nepareizu metodi, jūs varat tērēt gan laiku, gan budžetu. Pareizā metāla štancēšanas instrumentu pieeja ir atkarīga no dažiem mainīgajiem lielumiem: cik sarežģīta ir jūsu ģeometrija, kāds materiāls un mērierīce tiek veidota, cik stingrām jābūt pielaidēm un cik daudz paraugu detaļu ir nepieciešams pirms ražošanas uzsākšanas.
Šeit ir praktisks visbiežāk sastopamo metožu sadalījums, ar ko katra izceļas un kur katra pietrūkst.
Mīksts rīks zema{0}}apjoma apstiprināšanai
Mīkstajos instrumentos tiek izmantoti alumīnija sakausējumi (parasti 6061 vai 7075) vai viegls tērauds, lai izgatavotu presformas detaļas. Tā kā šie materiāli tiek apstrādāti ātri un maksā mazāk nekā instrumentu tērauds, mīkstie instrumenti nodrošina ātrāko apgriešanu ar viszemāko sākotnējo ieguldījumu. Kompromiss ir mirst dzīve. Alumīnija presformas parasti iztur 500–5000 sitienu, pirms nodilums pasliktina detaļu kvalitāti, padarot tās piemērotas agrīnai -posma validācijai, nevis ilgstošai prototipu ekspluatācijai.
Mīkstie instrumenti vislabāk darbojas, ja jums ir jāpārbauda pamata formējamība, jāpārbauda jauns sloksnes izkārtojums vai jāapstiprina, ka progresīvas štancēšanas procesa secība rada paredzēto ģeometriju. Tas ir mazāk piemērots detaļām, kurām nepieciešama stingra pielaide zem +/-0,05 mm, jo mīkstāki presēšanas materiāli vairāk deformējas presēšanas slodzes ietekmē un ātrāk nodilst pie griešanas malām. Tomēr vienkāršiem līkumiem, sekliem vilkumiem un četrslīdņu štancēšanas ģeometrijām vieglie instrumenti sniedz atbildes ātri.
CNC-Mehāniski apstrādātas un stiepļu EDM prototipu presformas
Ja jūsu detaļai ir nepieciešamas lielākas pielaides vai ir nepieciešamas sarežģītākas formēšanas darbības, CNC{0}}apstrādāti prototipa veidņi no iepriekš-rūdīta instrumentu tērauda (bieži D2 vai A2 pie 45–55 HRC) aizpilda plaisu starp mīkstajiem instrumentiem un pilnas ražošanas presformām. Šīs presformas tiek galā ar stingrākiem atstarpēm un ilgāk iztur nodilumu, parasti izturot no 10 000 līdz 50 000 šāvienu atkarībā no veidotā materiāla un formas cietības.
Stiepļu EDM papildina CNC apstrādi sarežģītiem iekšējiem profiliem, asiem stūriem un funkcijām, kuras nevar sasniegt ar parasto frēzēšanu. Abu procesu apvienošana vienā veidnē ir ierasta prakse. Ātrās prototipēšanas iekārtas mūsdienu instrumentu telpās var izgatavot šīs presformas divu līdz četru nedēļu laikā atkarībā no sarežģītības. Šī metode ir piemērota daļām ar mērenu vai augstu ģeometrisko sarežģītību, kur izmēru precizitātei prototipēšanas laikā ir precīzi jāatbilst ražošanas apstākļiem.
Kad ir jēga 3D-izdrukātiem ieliktņiem
Piedevu ražošana ir iekļuvusi prototipēšanas sarunā, lai gan tās loma joprojām ir specializēta. Pētījums plkstOklendas universitātepierādīja, ka pārklāti 3D-apdrukāti presformas ieliktņi var apzīmogot 50 000 detaļu 1-mm-biezumā DP980 īpaši-augstas stiprības tēraudā, kura nodilums ir līdzvērtīgs parastajiem D2 instrumentu tērauda ieliktņiem. Abas konfigurācijas ražoja detaļas labā virsmas stāvoklī visā darbības laikā.
3D-drukāto ieliktņu galvenā priekšrocība ir ģeometriskā brīvība. Sarežģītas presformas kontūras, kurām nepieciešams ilgs CNC laiks vai vairāki EDM iestatījumi, var izdrukāt tieši, samazinot sarežģītu formu izgatavošanas laiku. Tehnoloģija ir vislabāk piemērota ātrai metāla štancēšanas prototipu veidošanai, kur presformas ģeometrija ir ļoti konturēta un parastā apstrāde būtu dārga-. Tas ir mazāk praktisks lielām plakanām veidņu virsmām vai vienkāršām ģeometrijām, kur CNC apstrāde paliek ātrāka un ekonomiskāka.
Metodes saskaņošana ar daļas raksturlielumiem
Prototipu veidošanas metodes izvēle galu galā ir lēmumu matrica. Jūs līdzsvarojat ātrumu un precizitāti, izmaksas pret stangas kalpošanas laiku un ģeometrisko sarežģītību ar ražošanas iespējām. Tālāk esošajā tabulā šie faktori ir apvienoti vienā atsauces sistēmā.
| Metode | Die Materiāls | Tipiska dzīve (šāvieni) | Tolerances spēja | Izpildes laika diapazons | Vispiemērotākais-lietojuma futrālis |
|---|---|---|---|---|---|
| Mīkstie instrumenti (alumīnijs) | 6061/7075 Alumīnijs | 500 - 5,000 | +/- 0.08 - 0.13 mm | 1 - 2 nedēļas | Agrīnas formējamības pārbaudes, vienkārši izliekumi, neliela{0}}apjoma validācija |
| Mīksts instruments (vieglais tērauds) | 1018/1045 Tērauds | 2,000 - 10,000 | +/- 0.05 - 0.10 mm | 2 - 3 nedēļas | Mērena ģeometrija, biezāki gabarīti, īsi prototipu nobraukumi |
| CNC{0}}apstrādāts (iepriekš-rūdīts instrumentu tērauds) | D2/A2 pie 45-55 HRC | 10,000 - 50,000 | +/- 0.025 - 0.05 mm | 2 - 4 nedēļas | Stingras-pielaides daļas, ražošanas-reprezentatīva pārbaude |
| Stiepļu EDM prototipa veidnes | D2/A2 instrumentu tērauds | 10,000 - 50,000 | +/- 0.013 - 0.025 mm | 3 - 5 nedēļas | Sarežģīti profili, asi iekšējie stūri, smalks apšuvums |
| 3D-Drukātas formas ieliktņi | Martensīta tērauda/instrumentu tērauda pulveris | 5,000 - 50,000+ | +/- 0.05 - 0.10 mm | 1 - 3 nedēļas | Sarežģītas kontūrētas virsmas, ātra ģeometrijas atkārtošana |
Parādās daži modeļi. Ja štancējat plānu alumīniju vai misiņu vienkāršās lieces ģeometrijās, mīkstais instruments sniedz atbildes dažu dienu laikā. Ja jūsu daļa ir saistīta ar vairāku-staciju progresīvo presformas štancēšanas procesu ar stingrām pozīcijas pielaidēm, iepriekš-cietinātas CNC-apstrādātas presformas ir vērtīgas papildu izpildes laikam. Un, ja jūsu ģeometrija ir tik sarežģīta, ka apstrādes izmaksas palielinās, 3D-drukātie ieliktņi patiesībā var būt ātrāks un ekonomiskāks ceļš.
Jūsu izvēlētā metode arī nosaka, cik reprezentatīvi būs jūsu prototipa rezultāti. Mīkstāki presēšanas materiāli atšķirīgi novirzās, ātrāk nolietojas un var neatkārtot rūdīta ražošanas instrumentu virsmas apdari. Šai atšķirībai starp prototipu un ražošanas uzvedību ir vislielākā nozīme, kad tiek ņemtas vērā materiāla īpašības, jo īpaši tas, kā dažādi metāli reaģē uz veidošanās spēkiem tādā veidā, ko CAD modeļi vien nevar pilnībā paredzēt.
Materiālu izvēle un tās ietekme uz prototipu rezultātiem
Pretformā, kas nevainojami veido zemu{0}}oglekļa tēraudu, var izdalīties-neatbilstošas-detaļas brīdī, kad pārejat uz nerūsējošo tēraudu vai alumīniju. Katram lokšņu metāla štancēšanas materiālam ir sava personība zem veidošanās spiediena: unikāla atsperes uzvedība, atšķirīgas tendences uz slīdēšanu un dažādi darba sacietēšanas ātrumi, kas maina to, kā daļa mijiedarbojas ar štancēšanas virsmām gājienu pēc gājiena. Prototipēšana ar nepareizu materiālu vai ērtu aizstājēju var radīt maldinošus datus, kas izjauc no sliedēm lēmumus par ražošanas instrumentiem.
Kā materiālu īpašības ietekmē prototipa formu dizainu
Izstrādājot veidnes prototipu, štancēšanas instrumenta materiālu izvēlei un atstarpēm ir jāatspoguļo konkrētais sakausējums, kuru plānojat izmantot ražošanā. Aukstās lokšņu metāla štancēšanas laikā dažādi metāli plūst, stiepjas un saspiežas būtiski atšķirīgi. Viegls tērauds ir samērā piedodams: tam ir mērena tecēšanas robeža, laba elastība un paredzama izturēšanās vilkšanas darbībās. Turpretim nerūsējošais tērauds ātri sacietē{3}}, kas nozīmē, ka tas kļūst ievērojami stiprāks, veidojot to, un ir nepieciešama lielāka presēšanas tonnāža un dažādas attīrīšanas stratēģijas. Alumīnija sakausējumi pēc formēšanas agresīvāk atsperas un ir pakļauti netīrumiem pret veidņu virsmām.
Šīs atšķirības ietekmē visas veidņu konstrukcijas dimensijas, sākot no perforācijas-līdz-presijas un stiepes rādiusa izmēra noteikšanai līdz virsmas apdares prasībām un eļļošanas stratēģijai. Prototips, kas izveidots, neņemot vērā materiālu-specifisko darbību, radīs detaļas, kas ļoti maz pastāstīs par to, kā ražošana patiesībā izskatīsies.
Atspēriena uzvedība parastajos štancēšanas metālos
Atspere ir lokšņu metāla tendence daļēji atgriezties sākotnējā plakanā formā pēc formēšanas slodzes atbrīvošanas. Tas notiek tāpēc, ka elastības atjaunošanās notiek līdzās plastiskai deformācijai lieces laikā. Atsperes lielums ievērojami atšķiras atkarībā no sakausējuma un mērītāja biezuma.
A salīdzinošs pētījums par V-atsperes locīšanualumīnija sakausējums 6061-T6, nerūsējošais tērauds 304 un zema-oglekļa tērauds atklāja, ka zema oglekļa satura tēraudam ir vismazākā atspere, kam seko SS 304, un Al 6061-T6 atsperas visvairāk. Pētījums arī atklāja, ka materiāla biezums veido aptuveni 54% no ietekmes uz atsperes lielumu, savukārt materiāla veids veido aptuveni 37%. Visiem pārbaudītajiem sakausējumiem plānākas loksnes atsperas vairāk nekā biezākas.
Ko tas nozīmē prototipēšanai? Ja jūsu ražošanas daļa tiks veidota no 0,5 mm alumīnija, jūsu veidnes prototipam ir jābūt konstruētam ar pārliekuma kompensāciju, kas raksturīga šai sakausējuma un kalibra kombinācijai. Biezāka mērierīces vai cita sakausējuma izmantošana prototipēšanas laikā sagroza jūsu atsperes datus un padara iterācijas ciklus mazāk noderīgus. Karstās štancēšanas process, ko izmanto automobiļu lietojumos, novērš atspērienu, veidojot paaugstinātā temperatūrā, kur materiāls ir elastīgāks, taču lielākajai daļai auksti formētu prototipu darbu kompensācija ir jāiekļauj presformas ģeometrijā.
Kāpēc prototipa materiālam ir jāatbilst ražošanas nodomam?
Iedomājieties, ka savu prototipu darbināt ar vieglu tēraudu, jo tas ir lētāks un vieglāk iegūstams, savukārt jūsu ražošanas nolūks ir 304 nerūsējošais tērauds. Mīkstās tērauda daļas ir perfektas pēc izmēra. Jūs parakstāties par presformas dizainu un apņematies izmantot ražošanas instrumentus. Pēc tam, kad tiek sākta nerūsējošā tērauda ražošana, detaļas atsperas tālāk, matrica dažu simtu gājienu laikā nokrīt, un sieniņu biezums stiepes stūros atšķiras no specifikācijas. Katrs prototipēšanas laikā apstiprinātais pieņēmums izrādās neuzticams.
Tāpēc pieredzējuši instrumentu inženieri uzstāj uz prototipu izveidi, izmantojot faktisko ražošanas-nolūku materiālu pareizajā mērogā. Dziļās vilkšanas process ir īpaši jutīgs pret materiāla izvēli, jo spiedes spēki atlokā izraisa materiāla sabiezēšanu, kas atšķiras atkarībā no sakausējuma. KāMetāla formēšanas žurnālsatzīmē, ka-plaknes saspiešana dziļās vilkšanas laikā palielina loksnes biezumu vilkšanas stūros, un, ja presformas atstarpes netiek pielāgotas šī konkrētā materiāla sabiezēšanas izturībai, var rasties neizbēgama saspiešana.
Šeit ir norādīti galvenie materiālu{0}}veidošanas apsvērumi, kas jums jāizvērtē prototipēšanas laikā.
- Atsperes lielums:Alumīnija sakausējumi un augstas -izturības tēraudi atsperas ievērojami vairāk nekā vieglais tērauds, tādēļ ir nepieciešama pārliekuma kompensācija presformas ģeometrijā
- Spilgta tendence:Nerūsējošais tērauds un alumīnijs ir ļoti pakļauti līmes nodilumam pret presformu virsmām, kas prasa pulētus instrumentus, atbilstošus attālumus un atbilstošus pārklājumus vai eļļošanu.
- Darba sacietēšanas pakāpe:Austenīta nerūsējošais tērauds (304, 316) formēšanas laikā strauji sacietē, palielinot nepieciešamo tonnāžu un mainot materiāla plūsmas raksturlielumus gājiena vidū
- Virsmas jutība:Varš un misiņš viegli uzrāda kosmētiskus marķējumus, tāpēc ir nepieciešamas spoguļ{0}}pulētas formas un kontrolēta eļļošana, lai izvairītos no redzamiem defektiem
- Biezuma izmaiņas zem slodzes:Katrs sakausējums vilkšanas laikā sabiezē un atšķaida atšķirīgi, tieši ietekmējot prasības pret caurumošanu{0}}līdz{1}}
Mērinstrumentu biezums savieno katru no šiem faktoriem. Matrica, kas izstrādāta ar atbilstošu atstarpi 1,5 mm zemam-oglekļa tēraudam, saspiedīsies un saspiedīsies, ja caur to veidosiet 2,0 mm nerūsējošo tēraudu, jo biezāks, cietāks materiāls rada lielāku berzi un lielāku biezuma pieaugumu saspiešanas zonās. Prototipa rīki atklāj šīs mijiedarbības fiziski tādā veidā, ka pat labi{5}}kalibrētas CAD simulācijas var tikai aptuveni noteikt. Reālā formēšanas vide ievieš mainīgus lielumus, piemēram, temperatūras paaugstināšanos, eļļošanas sadalījumu un mikro-mēroga virsmas mijiedarbību, ko digitālajiem modeļiem ir grūti pilnībā uztvert.
Šī plaisa starp simulāciju un realitāti ir tieši iemesls, kāpēc fiziskā prototipēšana joprojām ir neaizstājama, pat ja skaitļošanas rīki kļūst arvien sarežģītāki.
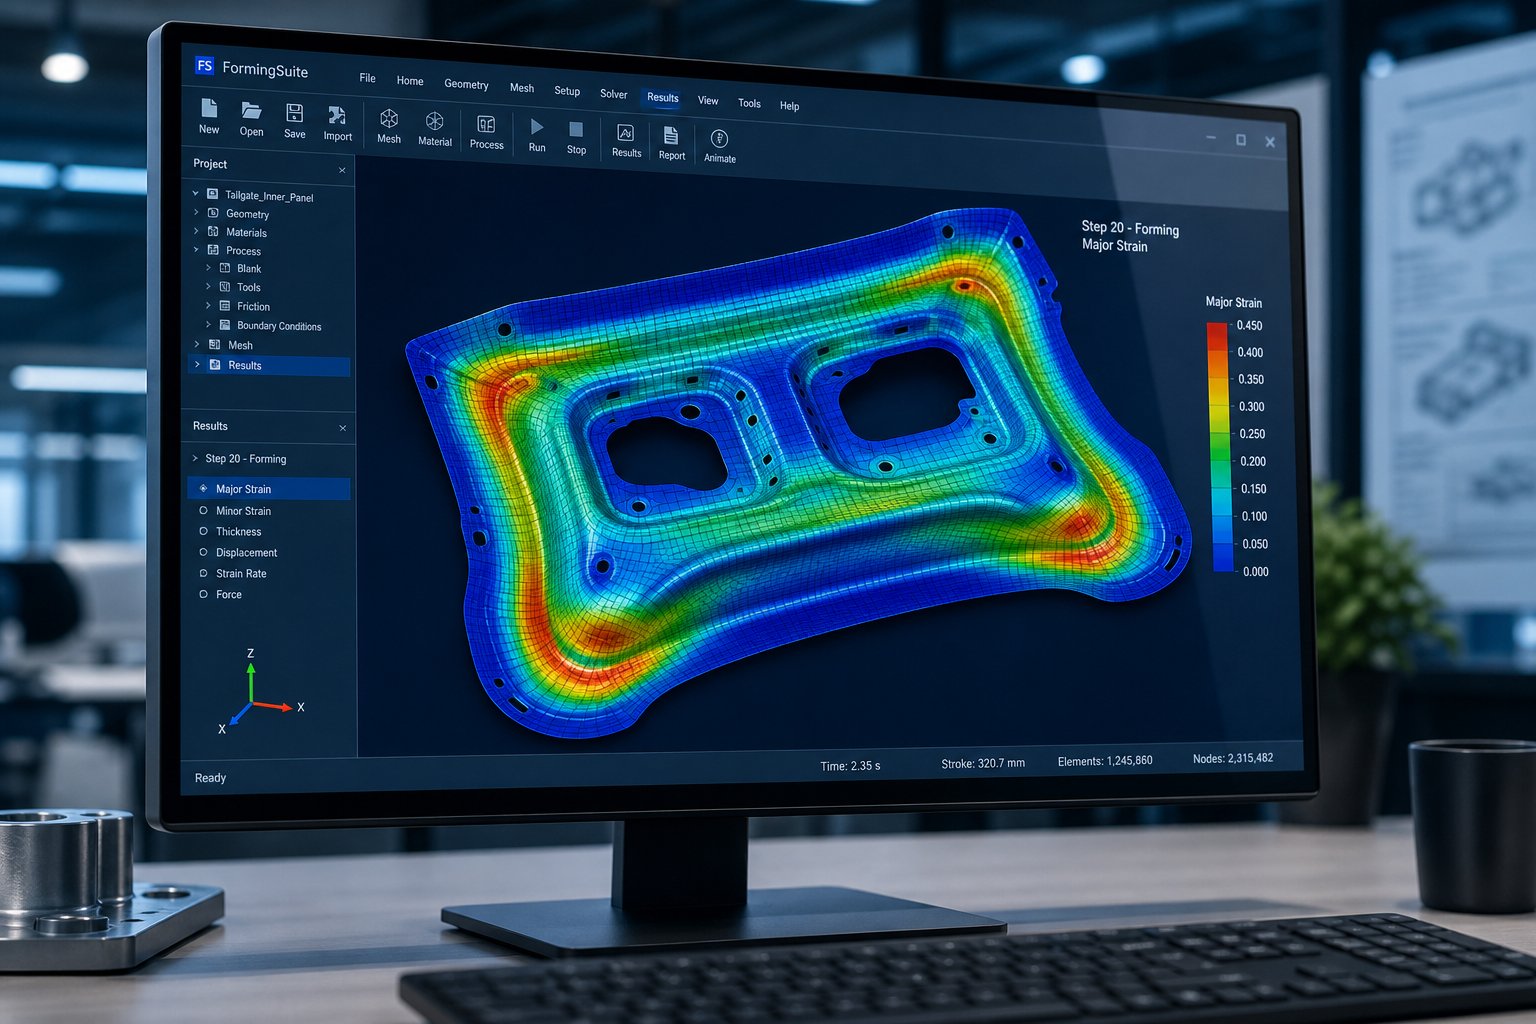
CAE simulācija kā pirms{0}}prototipēšanas validācijas solis
Lai cik izsmalcināta tā būtu, fiziskā prototipēšana joprojām maksā reālu naudu un reālo laiku katram iterācijas ciklam. Ko darīt, ja jūs varētu novērst vienu vai divus no šiem cikliem pirms tērauda griešanas? Tieši tur CAE simulācija iekļaujas darbplūsmā. Galīgo elementu analīze lokšņu metāla formēšanai darbojas kā virtuāls izmēģinājumu lauks, ļaujot inženieriem digitāli pārbaudīt presformu dizainus, sagataves formas un procesa parametrus pirms fiziskās apstrādes. Tas neaizstāj praktisku-prototipu tehnoloģiju, taču tas ievērojami sašaurina nenoteiktības logu, kas jārisina, veicot pirmo fizisko mirstības mēģinājumu.
Ko CAE simulācija paredz pirms tērauda griešanas
Mūsdienīga formēšanas simulācijas programmatūra ar ievērojamu precizitāti atkārto fiziskās preses veikala vidi. Sagatave tiek modelēta kā elementu tīkls, instrumentu ģeometrija tiek definēta kā stingras virsmas, un presēšanas gājiens tiek simulēts pakāpeniski, aprēķinot deformāciju katrā laika posmā. Rezultāts ir detalizēta karte par to, kā jūsu lokšņu metāls izturēsies faktiskajos formēšanas apstākļos.
Saskaņā arAHSS ieskats, šīs programmas ir izrādījušās precīzas, lai prognozētu tukšā parauga kustību, deformācijas, retināšanu tukšajā laukā, grumbas, sprādzes un veidošanās smagumu, kā noteikts parastajās formēšanas robežlīknēs. Konkrēti, simulācija identificē trīs defektu kategorijas pirms metāla veidošanās:
- Retināšana un šķelšanās:Pārmērīga stiepšanās vertikālās sienās vai šauros rādiusos samazina biezumu. Atšķaidīšana, kas pārsniedz aptuveni 20%, norāda uz lielu plaisāšanas risku faktiskās štancēšanas laikā.
- Burzīšanās un izliekšanās:Saspiešanas spēki atlokos vai neatbalstītajos apgabalos rada izciļņus, kas apdraud detaļu kvalitāti. Simulācija atklāj, kur ir jāpielāgo sagataves turētāja spiediens vai stieples lodītes novietojums.
- Atsperes novirze:Elastīgā atjaunošanās pēc formēšanas tiek prognozēta virziena virzienā, parādot, kuras pazīmes un aptuveni par cik izies no pielaides.
Tehniskām štancēšanas lietojumprogrammām, kas saistītas ar sarežģītu ģeometriju vai progresīviem materiāliem, šīs prognozes ir nenovērtējamas. Tie ļauj veidņu dizaineriem pielāgot rādiusus, mainīt zīmēšanas lodītes vai modificēt sagataves formu pirms jebkādas izgatavošanas sākuma.
Simulācijas izvadi, kas vada prototipu veidošanu
Labi{0}}izveidota formēšanas simulācija rada vairākus rezultātus, kas tieši informē, kā tiek projektēts un izgatavots prototipa formas.
- Robežu diagrammu (FLD) veidošana:Atzīmējiet lielākos un mazākos deformācijas katrā tukšā parauga punktā attiecībā pret materiāla veidošanās robežlīkni, precīzi parādot, kur daļa ir droša, nenozīmīga vai apdraudēta.
- Biezuma sadalījuma kartes:Vizualizējiet retināšanu un sabiezēšanu visā daļā, izceļot apgabalus, kur var būt jāpielāgo veidņu atstarpes vai kur materiāls saspiedīsies
- Pavasara prognozes:Rādīt pēc-veidošanas formas novirzi no nominālās ģeometrijas, vadot pārliekuma kompensāciju, kas iebūvēta presformas virsmās
- Tukšas formas optimizācija:Nosakiet ideālo sagataves sākuma kontūru, lai veidotajai daļai būtu nepieciešama minimāla apgriešana un materiāla izmantošana būtu efektīva
- Preses slodzes līknes:Aprēķiniet nepieciešamo tonnāžu caur gājienu, nodrošinot, ka izvēlētajai presei ir pietiekama jauda prototipēšanai
Šie izvadi kalpo kā prototipa die dizainera projekts. Tā vietā, lai paļautos tikai uz pieredzi un īkšķa noteikumiem, inženieris sāk ar kvantificētām prognozēm par to, kur radīsies problēmas. FEA rīki, piemēram, AutoForm, PAM-STAMP un LS-DYNA, ģenerē šos rezultātus stundās vai dienās, kas ir daudz ātrāk nekā fiziskais izmēģinājuma cikls. Metāla detaļu ātras prototipēšanas praktiskais ieguvums ir mazāk pārsteigumu pirmajā nospiešanas reizē.
Simulācijas ierobežojumi un kāpēc fiziskā prototipēšana joprojām ir būtiska
Simulācija ir jaudīga, taču tā darbojas ar idealizētām ieejām. Themetāla formēšanas rūpniecībaatzīst, ka jebkura simulācija ir tikai tik laba, cik dati tiek izmantoti prognožu ģenerēšanai. Materiālu kartes nedrīkst uztvert pakešu-uz-pakešu variantus. Berzes modeļi tuvina reālo eļļošanas darbību. Un, kā atzīmē AHSS Insights, joprojām trūkst prognozēšanas par vietējām formējamības problēmām, piemēram, nobīdes malu stieptību, jo ir grūti modelēt visus ražošanas malu efektus.
Atsperes prognozēšana ir vēl viena joma, kurā simulācija nodrošina virzienu, bet ne vienmēr absolūtu precizitāti. Lietotāji ziņo, ka simulācija samazina metienu skaitu no divpadsmit vai vairāk līdz trim vai četriem, kas ir būtisks uzlabojums, bet ne izslēgšana. Atlikušā plaisa starp virtuālajiem un fiziskajiem rezultātiem ir tieši tas, ko atrisina prototipa rīki.
Padomājiet par attiecībām šādi: simulācija novērš acīmredzami sliktās idejas un sašaurina jūsu dizainu līdz lielam{0}}iespējamības sākuma punktam. Pēc tam fiziskā prototipēšana apstiprina simulācijas prognozēto, uztver to, ko tā palaida garām, un ģenerē empīriskos datus, kas nepieciešami, lai ar pārliecību pabeigtu ražošanas rīkus. Kopā tie saspiež laika grafikus un samazina iterācijas izmaksas daudz efektīvāk nekā abas metodes atsevišķi.
Simulācijas apvienošanas ar fiziskām prototipu virsmām īstā atdeve projektēšanas-lai-ražojamības pārskatīšanai, kur prototipa rezultāti atklāj problēmas, kuras nebija paredzamas ne CAD ģeometrijā, ne virtuālajos modeļos, un tie tiek tieši izmantoti detaļu dizaina pārskatīšanā.
DFM atsauksmju cilpa, kas ietaupa ražošanas instrumentu izmaksas
Simulācija sašaurina logu. Prototipa instrumenti to vēl vairāk sašaurina. Taču prototipēšanas augstākās-vērtības rezultāts nav vienkārši pareiza daļa. Tās ir dizaina zināšanas, kas no preses veikala ieplūst atpakaļ jūsu CAD modelī. Katrs prototipa štancēšanas process rada empīriskus pierādījumus par to, kas darbojas, kas neizdodas un kas ir jāmaina pašā daļas dizainā, nevis tikai instrumentos. Šī atgriezeniskā saite starp fiziskā prototipa rezultātiem un lokšņu metāla štancēšanas dizaina pārskatīšanu ir tas, kas atdala vienu dārgu izmēģinājumu no sistemātiska ceļa uz ražojamu, izmaksu ziņā efektīvu ražošanas daļu.
Kā prototipa rezultāti veicina dizaina pārskatīšanu
Kad prototipa daļas tiek noņemtas no preses, tajās ir informācija, ko nevar pilnībā paredzēt simulācijas vai zīmējumu pārskatā. Stūra rādiuss, kas CAD izskatījās adekvāts, mikroskopā parāda mikro{1}}plaisāšanu. Atlokam bija paredzēts 12 mm augsts izliekums pie pārejas, jo materiāla plūsma nebija vienmērīga. Caurums pie līkuma līnijas izkropļojas ovālā formā, jo tas bija novietots pārāk tuvu deformācijas zonai.
Katrs no šiem atklājumiem izraisa īpašu dizaina pārskatīšanu. Inženieris ne tikai lūdz presformas izgatavotājam salabot instrumentus. Tā vietā tiek atjaunināta pati detaļas ģeometrija: rādiuss tiek atvērts no 1,0T līdz 1,5T, atloka augstums tiek samazināts par 2 mm, atvere tiek pārvietota 4 mm tālāk no lieces līnijas. Šīs izmaiņas tiek izplatītas, izmantojot montāžas modeli, un atjauninātais dizains tiek atkārtoti{7}}validēts nākamajā prototipa iterācijā.
Šī ir DFM atgriezeniskās saites cilpa darbībā. Fiziskie rezultāti atklāj, kādam dizainam patiesībā ir jāizskatās, lai nodrošinātu uzticamu štancēšanu, un detaļu rasējums saplūst ar ģeometriju, kas gan atbilst funkcionālajām prasībām, gan veido tīru formu. Cilpa parasti darbojas no diviem līdz četriem cikliem vidēji sarežģītām daļām, pirms tiek sasniegts stabils, ražojams dizains.
Izplatītākie DFM atklājumi prototipu štancēšanas laikā
Noteiktas problēmas atkārtoti parādās prototipu veidošanas projektos neatkarīgi no nozares vai daļas sarežģītības. Šo izplatīto modeļu atpazīšana palīdz inženieriem paredzēt pārskatīšanu un veidot toleranci pret atkārtošanos savos laika grafikos.
- Minimālā līkuma rādiusa pārkāpumi:Iekšējie rādiusi, kas norādīti zem 1,0 līdz 1,5 reizēm par materiāla biezumu, izraisa plaisāšanu vai pārmērīgu retināšanu pie ārējās šķiedras, jo īpaši nerūsējošā tērauda un augstas stiprības sakausējumos
- Objektu atstarpju konflikti:Caurumi, spraugas vai reljefi, kas novietoti tuvāk par 2 reizēm materiāla biezumam no lieces līnijas, malas vai blakus esošās iezīmes, formēšanas laikā deformē, jo apkārtējais materiāls nevar izturēt deformāciju
- Materiāla retināšana pievilkšanas stūros:Dziļi ievelk koncentrāta deformāciju pie perforācijas rādiusiem, samazinot sienas biezumu zem minimālās specifikācijas un radot vājās vietas, kas var sabojāties ekspluatācijas slodžu ietekmē
- Problēmas ar pielaidi{0}}Vairāki veidoti elementi, kas uzkrāj izmēru atšķirības, kas pārsniedz to, ko var absorbēt bloks, tādēļ ir nepieciešama datu pārstrukturēšana vai regulēšanas funkciju, piemēram, robu caurumu, pievienošana
- Iegrimes leņķa nepietiekamība:Vertikālas sienas bez atbilstoša reljefa leņķa liek detaļai nofiksēties uz perforatora ievilkšanas laikā, sabojājot gan daļu, gan instrumentus
- Apvedceļa iecirtuma izmēra kļūdas:Negatīvie un pozitīvie apvedceļa iegriezumi lokšņu metālu veidojošajās štancēšanas presformās kontrolē sloksnes progresēšanu un novērš materiāla izliekšanos starp stacijām, taču nepareiza izmēra iegriezumi var vai nu saistīt sloksni vai ļaut nepareizu reģistrāciju, radot izmēru novirzi progresīvā presēšanas secībā.
Apvedceļa iecirtumu mērķis štancēšanas presformās kļūst īpaši pamanāms prototipa palaišanas laikā, kad parādās sloksnes padeves problēmas, kas nebija acīmredzamas presformas izkārtojumā. Agrīna apvedceļa iecirtumu lokšņu metāla formēšanas uzvedības fiziskā validācija ļauj ievērojami ietaupīt ražošanas instrumentu pārstrādi, kur sloksnes vadības problēmas vairojas ātrgaitas presēšanas ciklos.
Sadarbības DFM pārskats ar jūsu rīku partneri
Atgriezeniskās saites cilpa darbojas visātrāk, kad projektēšanas inženieris un instrumentu izstrādes partneris kopā pārskata prototipa rezultātus, nevis nodod ziņojumus uz priekšu un atpakaļ pa e-pasta ķēdēm. Sadarbības DFM pārskatīšana nozīmē, ka abas puses sēž pie viena galda neatkarīgi no tā, vai tās ir fiziskas vai virtuālas, un iziet cauri katrai novirzei, kopīgi saprotot, kas ir instrumentu labojums, salīdzinot ar to, kas prasa detaļas konstrukcijas izmaiņas.
Šeit atšķiras mūsdienu prototipu izstrādes partneri. Veikals, kas vienkārši apzīmogo jūsu daļu un sniedz mērījumu ziņojumu, ļauj jums interpretēt rezultātus vienam. Partneris, kas integrē DFM zināšanas tieši prototipēšanas ciklā, ātrāk identificē galvenos cēloņus un ierosina dizaina modifikācijas, kas atrisina formēšanas problēmas, neapdraudot daļas funkciju. Piemēram, YICHEN strukturē savu darbplūsmuātra CNC prototipēšana ar integrētu DFM atgriezenisko saiti, apvienojot prototipa izgatavošanu ar inženiertehnisko pārskatīšanu, lai katrs iterācijas cikls radītu gan detaļas, gan praktiskus dizaina norādījumus.
Efektīva sadarbības DFM pārskatīšana notiek pēc praktiskas shēmas. Instrumentu inženieris identificē formēšanas defektu un izskaidro tā mehānisko cēloni. Projektēšanas inženieris novērtē, vai ietekmēto līdzekli var mainīt, neietekmējot piemērotību vai funkciju. Kopā tie saplūst ar pārskatīšanu, kas atbilst gan ražojamībai, gan veiktspējai. Daži galvenie štancēšanas dizaina padomi paātrina šo procesu: vienmēr nosakiet svarīgos objektus no kopēja atskaites punkta, pieļaujiet elastību ne-funkcionālajos rādiusos un norādiet materiāla graudu virzienu zīmējumā, lai presformas dizainers varētu orientēt līkumus, nodrošinot maksimālu formējamību.
DFM atgriezeniskās saites cilpa ne tikai uzlabo pašreizējo daļu. Tas veido institucionālās zināšanas par to, kas darbojas štancēšanas jomā un kas ne. Katrs atradums, kas dokumentēts prototipēšanas laikā, kļūst par nākamā projekta dizaina vadlīnijām, kas laika gaitā palielina atdevi. Sagādes vadītājiem, kas novērtē prototipu iterāciju izmaksas, ņemiet vērā: katra DFM versija, kas tiek uztverta prototipēšanas laikā, ļauj izvairīties no ražošanas formas modifikācijas, kas varētu maksāt 5–20 reizes vairāk, tiklīdz ir izveidots rūdīts instruments.
Izmantojot DFM-validētu ģeometriju, nākamais praktiskais jautājums ir ieguldījumu kvantitatīva noteikšana: cik patiesībā maksā prototipa rīki salīdzinājumā ar ražošanas rīkiem un kā izmērīt atdevi?
Prototipu rīku lēmumu izmaksu un laika skalas konteksts
DFM atklājumi norāda, ko labot. Nākamais jautājums ir praktisks: ko šī apstiprināšana patiesībā maksā, cik ilgi tas aizņem un kad matemātika attaisno tēriņus? Šos jautājumus iepirkumu vadītāji un projektēšanas inženieri uzdod visbiežāk, taču konkrētas atbildes ir pārsteidzoši grūti atrast. Realitāte ir tāda, ka prototipa instrumentu investīcijas ir atkarīgas no tā, cik reprezentatīviem jums ir jābūt rezultātiem, un pareizā izvēle ir atkarīga no jūsu mērķa metāla štancēšanas ražošanas apjoma.
Prototipa un ražošanas instrumentu relatīvās izmaksas
Prototipa instrumenti parasti ir no 10% līdz 35% no līdzvērtīgām ražošanas instrumentu izmaksām atkarībā no metodes un sarežģītības. Mīksta alumīnija presforma vienkāršam kronšteinam var maksāt dažus tūkstošus dolāru, savukārt pilnībā rūdīta progresīvās ražošanas veidne tai pašai daļai varētu sasniegt USD 25 000 līdz 50 000. Plaisa vēl vairāk palielinās attiecībā uz sarežģītām pārsūtīšanas presformām, kur ražošanas instrumenti var pārsniegt 500 000 USD, bet reprezentatīvā veidnes prototipa cena joprojām ir mazāka par 100 000 USD.
Kāpēc tik plašs klāsts? Prototips nomainiet ilgmūžību pret ātrumu un pielāgošanās spēju. Tie izlaiž termiskās apstrādes darbības, izmanto lētākus materiālus un vienkāršo funkcijas, kurām ir nozīme tikai tad, ja ir liels -apjoma cikla ātrums. Jūs maksājat par pietiekami ilgu mūžu, lai apstiprinātu savu dizainu, nevis lai izdzīvotu miljons preses sitienu. Tieši šis kompromiss padara metāla detaļu prototipu ekonomiski dzīvotspējīgu kā riska-samazinošu ieguldījumu, nevis ražošanas izdevumus.
Sagaidāmais izpildes laiks, izmantojot prototipu veidošanas metodi
Izpildes laiks ir cieši atkarīgs no presformas materiāla un ražošanas sarežģītības.Mīkstajiem instrumentiem ir nepieciešami mazāki ieguldījumi un īsāks izpildes laiksnekā ar cietajiem instrumentiem, jo mīkstākus materiālus apstrādā ātrāk un tiem nav nepieciešama termiskā apstrāde vai plaša slīpēšana. Ja nepieciešamas modifikācijas, ātrāk atgriežaties ražošanā, izmantojot mīkstus instrumentus, jo nerūdīta materiāla pārstrāde ir vienkārša.
Lūk, kas sagaidāms, izmantojot izplatītākās pieejas:
- Mīksts instruments (alumīnijs):1 līdz 2 nedēļas no projekta apstiprināšanas līdz pirmajām ātrajām prototipa daļām no preses
- Mīkstie instrumenti (vieglais tērauds):2 līdz 3 nedēļas, nedaudz ilgāk materiāla cietības un apstrādes laika dēļ
- CNC{0}}apstrādāts iepriekš-rūdīts instrumentu tērauds:2 līdz 4 nedēļas, ar papildu laiku termiskai apstrādei un virsmas apdarei
- Stiepļu EDM prototipa mirst:3 līdz 5 nedēļas sarežģītām ģeometrijām, kurām nepieciešami vairāki EDM iestatījumi
- 3D-drukāti presformas ieliktņi:1–3 nedēļas, un izveides laiks ir atkarīgs no ievietošanas apjoma un pēcapstrādes prasībām
Katrs atkārtojuma cikls palielina aptuveni 3 līdz 7 dienas atkarībā no presformas modifikāciju apjoma. Budžets ir divas līdz četras iterācijas cilpas vidēji sarežģītām daļām, kas nozīmē, ka kopējais prototipa izstrādes laika grafiks no sākuma līdz apstiprinātajām daļām parasti ir no 4 līdz 10 nedēļām.
Prototipu veidošanas IA salīdzinājumā ar pāriešanu uz ražošanas presformām
Prototipu izstrādes finansiālais pamats ir vienkāršs princips. Projektēšanas kļūdas novēršanas izmaksas katrā ražošanas posmā palielinās desmitkārtīgi. Ja ģeometrijas problēmas labošana prototipa iterācijas laikā maksā 500 USD, šī pati korekcija maksā 5000 USD, tiklīdz ražošanas instrumenti ir izgriezti, un 50 000 USD vai vairāk, ja defektīvās detaļas nonāk montāžas līnijās vai klientiem. Prototipu izstrāde ir šķērslis, kas aptur šo eksponenciālo izmaksu pieaugumu.
Praktiskā ROI formula apzīmogotu detaļu prototipēšanas iespējām izskatās šādi: (izvairītās ražošanas izmaksas un ātrākas palaišanas vērtība), dalīta ar kopējo prototipēšanas ieguldījumu. Ja vienas ražošanas formas modifikācijas atkārtotai apstrādei,-cietināšanai un atkārtotai-validācijai ir no 8 000 līdz 20 000 ASV dolāriem, izvairoties no pat vienas šādas modifikācijas, izmantojot prototipu, bieži vien ir jāmaksā par visu prototipa rīku programmu.
Tālāk esošajā tabulā ir apkopotas izmaksu, izpildes laika un apjoma norādes vienā lēmumu sistēmā.
| Prototipu veidošanas metode | Relatīvās izmaksas (% no ražošanas instrumentiem) | Tipisks izpildes laiks | Mērķa ražošanas apjoms |
|---|---|---|---|
| Mīkstie instrumenti (alumīnijs) | 5% - 15% | 1 - 2 nedēļas | Mazs apjoms: mazāk nekā 10 000 detaļu |
| Mīksts instruments (vieglais tērauds) | 10% - 20% | 2 - 3 nedēļas | Mazs vai vidējs apjoms: līdz 50 000 daļām |
| CNC{0}}apstrādāts (iepriekš-rūdīts tērauds) | 15% - 30% | 2 - 4 nedēļas | Vidējs vai liels skaļums: 10,000 - 500,000+ daļas |
| Stiepļu EDM prototipa veidnes | 20% - 35% | 3 - 5 nedēļas | Vidējs vai liels skaļums: precīzas{0}}kritiskas lietojumprogrammas |
| 3D-Drukātas formas ieliktņi | 10% - 25% | 1 - 3 nedēļas | Jebkurš apjoms: kompleksās ģeometrijas validācija |
Nouz apjomu{0}} balstīta lēmumu loģika: maza -apjoma ražošanai, kas nepārsniedz 10 000 detaļu, mīkstā instrumenta izmantošana vai alternatīvas metodes bieži vien ir rentablākas- nekā ieguldījumi izturīgā cietā instrumentā. Vidēja -apjoma ekspluatācijā no 10 000 līdz 100 000 detaļām vienas daļas izmaksas attaisno izturīgākus prototipa veidņus, kas precīzi atbilst ražošanas apstākļiem. Liela apjoma programmām, kurās ir vairāk nekā 100 000 detaļu, prototipa instrumentu ieguldījums kļūst par noapaļošanas kļūdu salīdzinājumā ar ražošanas štancēšanas izmaksām, un prioritāte tiek pilnībā novirzīta uz rezultātu precizitāti un reprezentativitāti.
Galu galā jautājums nav par to, vai varat atļauties veidot prototipu. Tas ir tas, vai varat atļauties to nedarīt. Prototipu izstrādes izdevumi, kas veido 10–30% no ražošanas instrumentu izmaksām, parasti novērš pārstrādes rēķinus, kas pilnībā pārsniedz sākotnējo instrumentu budžetu. Ietaupījumi ir vēl vairāk, ja ņem vērā, ka apstiprinātie prototipa dati tiek ievadīti tieši ražošanas presformas dizainā, novēršot minējumus un samazinot rūdīto instrumentu izmēģinājumu ciklus.
Izmaksas un laika grafiks nosaka biznesa lēmumu. Taču, tiklīdz jums ir rokās prototipa daļas, rodas cits izaicinājums: kā tās novērtēt pietiekami stingri, lai pārliecinātos, ka no šiem rezultātiem izveidotie ražošanas instrumenti darbosies, kā paredzēts?
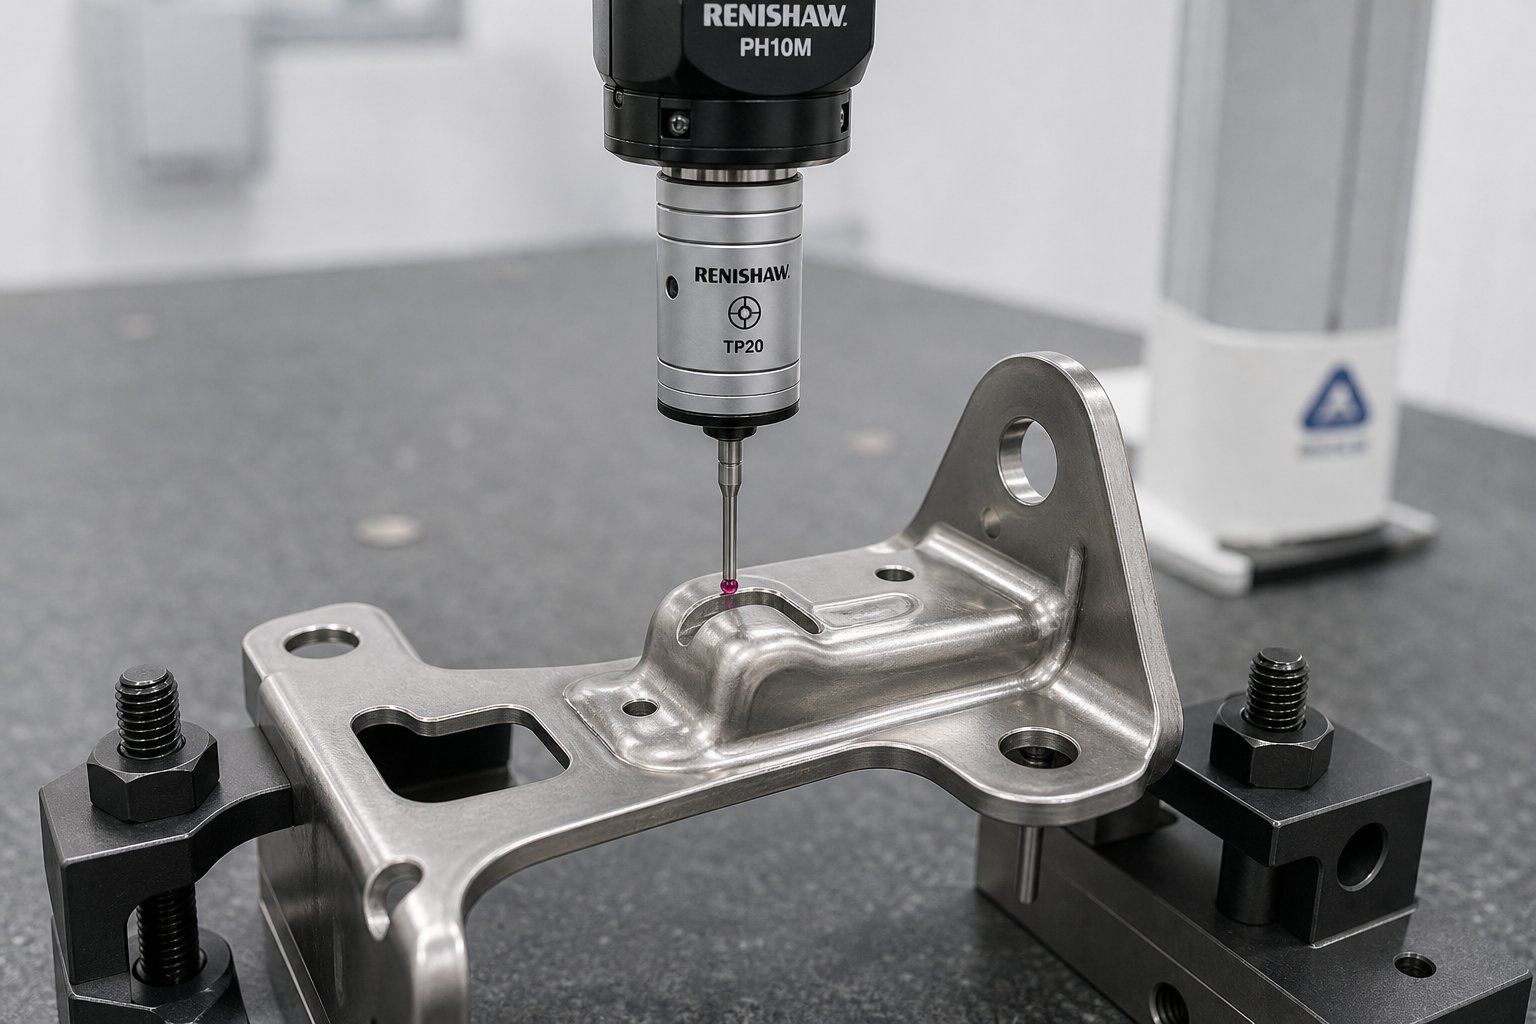
Prototipu apzīmogoto detaļu novērtēšana un kvalificēšana
Jums ir prototipa daļas. Mērījumi tiek izdrukāti pirmajā-raksta atskaitē. Bet šeit ir jautājums, kas satrauc pat pieredzējušas komandas: kā jūs zināt, ka šie rezultāti ir pietiekami labi, lai apgaismotu ražošanas rīkus? Apzīmogota daļa, kas izgatavota no mīksta prototipa veidnes uz izmēģinājuma preses, darbojas citādi nekā tā pati ģeometrija, kas izveidota rūdītā instrumentā ražošanas ātrumā. Izpratne par to, kas jāmēra, kādi pieņemšanas kritēriji jāpiemēro katrā posmā un kā novērst plaisu starp prototipu un ražošanas datiem, neapstrādātus mērījumus pārvērš uzticamos inženiertehniskos lēmumos.
Prototipu apzīmogoto detaļu pārbaudes metodes
Jūsu izvēlētā pārbaudes pieeja ir atkarīga no tā, kas jums jāapgūst. Agrīnie iterācijas cikli prasa ātrumu un plašu pārklājumu. Galīgajai apstiprināšanai ir nepieciešama precizitāte un izsekojamība. Lielākā daļa prototipu štancēšanas programmu izmanto metožu kombināciju, katra piemērota citam jautājumam.
- Koordinātu mērīšanas mašīna (CMM):Standarts augstas{0}}precizitātes viena punkta-mērīšanai. CMM mēra atsevišķas funkcijas, piemēram, caurumu pozīcijas, lieces leņķus un profila izmērus ar precizitāti līdz dažiem mikroniem. Vispiemērotākais galīgajai validācijai un GD&T atbilstības pārbaudēm, kur ir svarīga izsekojamība līdz kalibrēšanas standartiem.
- 3D optiskā skenēšana (lāzers vai strukturēta gaisma):Uzņem pilnu{0}}virsmas ģeometriju minūtēs, ģenerējot punktu mākoni, ko var tieši salīdzināt ar CAD modeli.3D lāzerskenēšanaizceļas ar atsperes analīzi, apgriešanas līniju pārbaudi un virsmas noviržu noteikšanu visā daļā, nevis tikai atsevišķus punktus. Īpaši vērtīgs iterācijas laikā, kad nepieciešams ātri redzēt pilnīgu deformācijas attēlu.
- Go/no{0}}go mērierīces:Funkcionālie mērinstrumenti, kas pārbauda, vai kritiskās īpašības, piemēram, caurumu diametrs, spraugu platums vai izveidotie profili, ietilpst pielaides diapazonā. Tie nodrošina ātras atbilstības/neatbilstības atbildes uz vietas, neprasot metroloģijas laboratoriju, padarot tās ideāli piemērotas detaļu pārbaudei starp iterācijas cikliem.
- Optiskie komparatori un redzes sistēmas:Noderīga plakano profilu, malu stāvokļa un urbuma augstuma pārbaudei prototipu metāla štancēšanai. Tie piedāvā ātru 2D salīdzinājumu ar pielaides pārklājumiem un labi darbojas ar funkcijām, kuras CMM ir grūti pārbaudīt, piemēram, plānām malām vai asiem stūriem.
- Funkcionālās atbilstības pārbaude:Apzīmogotās daļas salikšana tās savienojošajos komponentos vai armatūrā, lai pārbaudītu montāžu, atstarpi un saskarnes ģeometriju. Neviens izmēru ziņojums neaizstāj šo testu, lai apstiprinātu, ka daļa patiešām darbojas paredzētajā vidē.
Praktisks modelis štancēšanai ražošanas prototipu veidošanā izskatās šādi: izmantojiet 3D skenēšanu agrīnu iterāciju laikā, lai noteiktu plašas tendences un atsperes modeļus visā daļā, pārslēdzieties uz CMM mērījumu, lai galīgi validētu kritiskos datus un GD&T norādes, un izmantojiet go/no{1}}go mērierīces, lai ātri pārbaudītu starp presēšanas reizēm, kad tikai jāapstiprina noteikta korekcija.
Pieņemšanas kritēriji iterācijas un galīgās validācijas laikā
Viena no visbiežāk pieļautajām kļūdām prototipēšanas laikā ir ražošanas{0}}līmeņa pieņemšanas kritēriju piemērošana agrīnās iterācijas daļām. Kad esat pirmajā vai otrajā kaujas izmēģinājumā, mērķis ir mācīties, nevis kvalificēties. Prototipu daļu turēšana līdz galīgajām ražošanas pielaidēm šajā posmā izraisa vilšanos un nevajadzīgus pārstrādes ciklus, kas projektu bremzē, nevis paātrina.
Iterācijas ciklu laikā pieredzējušas komandas piemēro atvieglotus kritērijus, kas vērsti uz tendenču novērtējumu, nevis uz absolūtu atbilstību. Jūsu uzdotie jautājumi ir vērsti: vai atspere virzās paredzētajā virzienā? Vai retināšana pievilkšanas stūrī uzlabojas salīdzinājumā ar pēdējo atkārtojumu? Vai cauruma kropļojums samazinās, pārvietojot objektu tālāk no lieces līnijas? Ja tendence tuvojas mērķa sasniegšanai, iterācija darbojas pat tad, ja atsevišķas dimensijas paliek ārpus galīgās specifikācijas.
Galīgajai apstiprināšanai tiek piemēroti dažādi noteikumi. Šajā posmā detaļām ir konsekventi jāatbilst rasējuma pielaidēm paraugā, kurā ir vismaz 5 līdz 10 secīgi trāpījumi no prototipa matricas. Kritiskajiem izmēriem, jo īpaši tiem, kas nosaka piemērotību un darbību komplektā, jāiekļaujas ražošanas -līdzvērtīgās joslās. Ne-kritiskajām funkcijām var būt nedaudz samazinātas pielaides, ja dokumentējat gaidāmos uzlabojumus, pārejot uz rūdītiem ražošanas instrumentiem ar stingrākiem atstarpēm un stabilākām veidņu virsmām.
Vienkārša sistēma izšķir divas fāzes:
| Kritēriji | Iterācijas laikā | Galīgā apstiprināšana |
|---|---|---|
| Tolerances josla | 1,5x līdz 2x nominālā pielaide | Nominālā zīmēšanas pielaide |
| Parauga lielums | 1 - 3 daļas vienā korekcijā | 5 - 10 daļas pēc kārtas |
| Fokuss | Tendences virziens un uzlabojumu temps | Absolūta atbilstība un atkārtojamība |
| Dokumentācija | Piezīmes par novirzēm, salīdzinājums ar iepriekšējo iterāciju | Pilns pirmā{0}}raksta pārbaudes ziņojums ar GD&T |
| Lēmuma iznākums | Turpiniet atkārtošanu vai mainiet pieeju | Apstiprināt ražošanas instrumentu dizainu |
Prototipu rezultātu interpretācija ražošanas prognozēm
Pat tad, ja galīgās validācijas daļas atbilst zīmēšanas pielaidēm, prototipa rezultāti precīzi neparedz ražošanas izlaidi. Vairāki faktori rada sistemātisku plaisu starp prototipa un ražošanas daļas kvalitāti, kas jāņem vērā, plānojot turpmāko darbību.
Prototipu presformas nolietojas ātrāk, jo tās izmanto mīkstākus materiālus. Tā kā mīksta alumīnija vai iepriekš-rūdīta tērauda presforma uzkrājas sitieni, griešanas malas kļūst blāvas, veidojošām virsmām veidojas nodiluma pēdas un atveras atstarpes. Detaļām, kas ražotas prototipa darbības beigās, salīdzinājumā ar pirmajiem trāpījumiem var būt vairāk izciļņu, nedaudz lielāki caurumi vai samazināta izmēru konsistence. Ražošanas instrumenti ar pilnībā rūdītām D2 vai karbīda{5}}ievietotajām presformām saglabā stingrākus izmērus daudz ilgākā laikā.
Preses atšķirībām arī ir nozīme. Prototipa presformas bieži darbojas uz izmēģinājuma presēm ar atšķirīgu tonnāžas jaudu, gājiena ātrumu un slēgšanas augstumu nekā ražošanas presei. Ātrums ietekmē materiāla uzvedību, jo īpaši attiecībā uz sakausējumiem, kas ir jutīgi pret ātrumu. Daļa, kas prototipēšanas laikā izveidota ar ātrumu 30 gājieni minūtē, ražošanas procesā izturēsies nedaudz savādāk, jo veidnē uzkrājas termiski un materiālā deformācijas ātrums.
Lai novērstu šo trūkumu, dokumentējiet savu prototipa rezultātus kopā ar apstākļiem, kas tos radīja. Reģistrējiet presēšanas ātrumu, tonnāžu, eļļošanas veidu, matricas temperatūru palaišanas laikā un trāpījumu skaitu, kas mērīšanas laikā jau ir uz matricas. Šis konteksts ļauj ražošanas presformas dizainerim paredzēt, kuri izmēri sasprindzināsies (labāka presformas precizitāte), kuri mainīsies (atšķirīga presēšanas dinamika) un kuri ir jāuzrauga ražošanas presformas izmēģinājuma laikā.
Ražošanā izmantotajās lokšņu metāla štancēšanas iekārtās ir iekļauti arī tādi mainīgie lielumi kā spirālpadeves{0}}materiāla variācijas, automātiskās eļļošanas sistēmas un in-uztveršana, ka prototipa vide var neatkārtoties. Atzīmējot šīs atšķirības validācijas dokumentācijā, tiek novērsta nepatiesa uzticēšanās. Jūs neapgalvojat, ka prototips precīzi atspoguļo ražošanu. Jūs dokumentējat to, ko uzzinājāt un kas vēl ir jāapstiprina ražošanas izmēģinājuma laikā.
Rūpīga prototipu rezultātu dokumentēšana rada tiltu uz ražošanu. Kad katrs mērījums ir savienots pārī ar procesa kontekstu, ražošanas rīku izstrādātājs strādā, pamatojoties uz reāliem datiem, nevis pieņēmumiem. Šī datu pakete, kas apvieno pārbaužu rezultātus, iterācijas vēsturi un procesa apstākļus, kļūst par pamatu pareizā ražošanas partnera izvēlei un nodrošina, ka pāreja no apstiprināta prototipa uz uzticamu produkcijas izlaidi notiek bez atkāpšanās.
Pāreja uz ražošanu un īstā partnera izvēle
Validēti prototipa dati, detalizēti pārbaužu ziņojumi un DFM{0}}uzlabots detaļu dizains atrodas jūsu projekta mapē. Inženierrisks lielā mērā ir atcelts. Atliek tikai izpilde: visu, ko uzzinājāt prototipēšanas laikā, pārveidojiet ražošanas rīkā, kas uzticami darbojas ar lielu apjomu. Šī pāreja ir vieta, kur projekti vai nu vienmērīgi paātrinās vai apstājas, un atšķirība gandrīz vienmēr izriet no tā, ar ko jūs sadarbojāties prototipu izstrādē un vai šis partneris var nodot zināšanas tālāk ražošanā.
Ko meklēt prototipu izstrādes partnerim
Ne katrs instrumentu veikals, kas var griezt veidņus, ir aprīkots, lai atbalstītu pilnu prototipēšanu-līdz-ražošanai. Ideāls partneris apvieno ražošanas iespējas ar inženiertehnisko spriedumu, ātru izpildi ar metodisku dokumentāciju un prototipu veiklību ar ražošanas-apjoma domāšanu. Izvērtējot rūpniecisko metāla štancēšanas risinājumu piegādātājus, meklējiet šādus kritērijus:
- Integrēta ātra CNC prototipēšana un lokšņu metāla izgatavošana zem viena jumta:Partneriem patīkYICHEN ātrās prototipēšanas pakalpojumiapvienot CNC apstrādi, lokšņu metāla izgatavošanu un agrīnu DFM atgriezenisko saiti vienā darbplūsmā, novēršot nodošanas aizkavēšanos starp atsevišķiem piegādātājiem un saglabājot institucionālās zināšanas neskartas iterācijas ciklos
- Pašreizējās DFM zināšanas, kas iekļautas prototipēšanas procesā:Jūsu partnerim nevajadzētu tikai apzīmogot detaļas un nodot jums mērījumu ziņojumu. Viņiem ir jānosaka veidošanās problēmu pamatcēloņi, jāierosina dizaina pārskatīšana un jāpalīdz ātrāk pāriet uz ražojamu ģeometriju.
- Skaidra saziņa par iterācijas gaidām:Uzticams partneris jau iepriekš nosaka reālas cerības par to, cik iterācijas ciklu līdz budžetam, cik maksā katrs cikls un kas izraisa darbības jomas izmaiņas salīdzinājumā ar standarta korekciju.
- Prototips{0}}līdz-ražošanas nepārtrauktībai:Veikalam, kas ražo jūsu detaļas prototipus, ir vai nu jāizveido jūsu ražošanas instrumenti, vai jānodod visa datu pakete (atsperu vērtības, preses parametri, materiālu piezīmes, presformu modifikāciju vēsture) tam, kurš to dara.
- Materiālu ieguves iespēja{0}}nolūka sakausējumu ražošanai:Jums ir nepieciešamas prototipa daļas, kas ir apzīmogotas no faktiskā ražošanas materiāla ar pareizo izmēru. Partneris ar izveidotiem piegādes kanāliem novērš aizkavēšanos speciālo sakausējumu iegūšanā
- Pārbaudes un dokumentācijas infrastruktūra:CMM iespējas, 3D skenēšana un strukturēta pirmā{1}}raksta ziņošana nodrošina, ka prototipa atklājumi tiek pārvērsti praktiski izmantojamos ražošanas rīkos, nevis anekdotiskos veikala{2}}stāva novērojumos.
Šo kritēriju kopīgā tēma ir zināšanu nepārtrauktība. Katrs iterācijas cikls prototipēšanas laikā rada ieskatu par to, kā jūsu daļa darbojas reālos formēšanas apstākļos. Ja šīs zināšanas paliek vienā organizācijā no ātras prototipa lokšņu metāla izgatavošanas līdz ražošanas presformu projektēšanai, pārdevēju tulkošanā nekas nepazūd.
Nodrošināsim vienmērīgu prototipa pāreju{0}}uz-ražošanu
Pārejai no apstiprināta prototipa uz ražošanas rīku apņemšanos vajadzētu justies kā turpinājumam, nevis restartēšanai. Veicot dažus praktiskus soļus, tas notiek bez atkāpšanās.
Pirmkārt, bloķējiet detaļas dizainu pirms ražošanas instrumentu uzsākšanas. Prototipa izstrādes laikā DFM atgriezeniskās saites cilpai bija jāsaplūst uz stabilas ģeometrijas. Ja jūs joprojām atkārtojat daļu projektēšanu, kad sākas ražošanas instrumentu izgatavošana, jūs uzaicināt precīzas pārstrādes izmaksas, kuras bija paredzēts novērst prototipēšanas laikā.
Otrkārt, pārsūtiet visu procesa kontekstu kopā ar dimensiju datiem. Ražošanas presformu dizaineriem ir nepieciešams vairāk nekā galīgās pārbaudes ziņojums. Viņiem ir nepieciešama iterācijas vēsture: kas neizdevās, kas tika pielāgots, kāda atsperes kompensācija tika piemērota, kāda preses tonnāža un ātrums radīja atbilstošās detaļas. Šis konteksts nosaka ražošanas presformu dizaina lēmumus, ņemot vērā termiskās apstrādes specifikācijas, virsmas apdares prasības un attīrīšanas stratēģijas.
Treškārt, definējiet, kuriem prototipu atradumiem ir nepieciešamas ražošanas rīku izmaiņas, salīdzinot ar to, kuri paši{0}}novērsīsies ar cietākiem presēšanas materiāliem un lielāku presēšanas ātrumu. Dažas izmēru novirzes, kas novērotas mīkstajos prototipa instrumentos, pazūd, ja ražošanas presformas ir izgatavotas no pilnībā rūdīta tērauda ar stingrākiem atstarpēm. Citi saglabājas vai mainās. Jūsu prototipu izstrādes partnera pieredze ar ātru detaļu prototipēšanu līdzīgās ģeometrijās un materiālos palīdz atšķirt abus.
Nākamais solis ceļā uz apstiprinātām zīmogotām daļām
Lēmumi, ar kuriem jūs saskaraties, tiek sadalīti īsā secībā: atlasiet prototipu veidošanas metodi, kas atbilst jūsu detaļu sarežģītības un pielaides prasībām, uzstājiet uz ražošanas-nolūku materiālu no pirmās štancēšanas reizes, izmantojiet simulāciju, lai samazinātu fiziskās iterācijas ciklus, izmantojiet DFM pārskatīšanu, lai precizētu detaļu ģeometriju pirms apņemšanās izmantot stingrāku partneru rīkus, kuru prototipa ražošanas iespējas ir pilnas, un izvēlieties no prototipa iespējām.
Izlaižot kādu no šīm darbībām, netiek ietaupīts laiks. Tas novirza izmaksas un risku uz leju, kur korekcijas ir eksponenciāli dārgākas. Metāla apzīmogotām detaļām instrumentu un presformu prototipu izgatavošana nav jāmaksā. Tā ir inženierzinātņu disciplīna, kas ar kvantitatīvu pārliecību pārvērš neskaidrus dizainus ražošanas-gatavā ģeometrijā. Investīcijas ir nelielas salīdzinājumā ar ražošanas instrumentiem. Atdeve tiek mērīta kā novērsta pārstrāde, ātrāka palaišana un detaļas, kas darbojas pareizi, kad pirmo reizi sāk darboties ražošanas preses.
Bieži uzdotie jautājumi par instrumentu un presformu prototipēšanu metāla štancētām daļām
1. Cik maksā prototipa instrumenti salīdzinājumā ar ražošanas instrumentiem?
Prototipa instrumenti parasti maksā no 10% līdz 35% no līdzvērtīgiem ražošanas instrumentiem atkarībā no izvēlētās metodes. Mīkstās alumīnija presformas vienkāršām ģeometriskām formām var sasniegt pat 5% līdz 15% no ražošanas štancēšanas izmaksām, savukārt ar CNC-apstrādāti iepriekš-rūdīta tērauda prototipa presformas ar stingrākām pielaidēm var sasniegt 20% līdz 35%. Ieguldījums ir pamatots, jo viena ražošanas formas modifikācija parasti maksā 8000 līdz 20 000 USD, kas nozīmē, ka viens izvairīties no pārstrādes cikla bieži maksā par visu prototipa instrumentu programmu.
2. Kāds ir tipiskais izpildes laiks prototipu štancēšanas presformām?
Izpildes laiks ir no 1 līdz 5 nedēļām atkarībā no prototipēšanas metodes. Mīkstie alumīnija instrumenti nodrošina ātrāko izpildi 1 līdz 2 nedēļu laikā. Viegla tērauda mīksto instrumentu apstrādei nepieciešamas 2–3 nedēļas, ar CNC-mehāniski apstrādātam iepriekš-rūdītam instrumentu tēraudam nepieciešamas 2–4 nedēļas, savukārt stiepļu EDM prototipa presformām nepieciešamas 3–5 nedēļas, lai iegūtu sarežģītu ģeometriju. Katrs atkārtojuma cikls pievieno aptuveni 3 līdz 7 dienas. Lielākā daļa projektu sasniedz apstiprinātās daļas 4–10 nedēļu laikā, tostarp divas līdz četras iterācijas cilpas vidēji sarežģītām daļām.
3. Kāpēc prototipa materiālam ir jāatbilst ražošanas-nolūka sakausējumam?
Dažādiem metāliem ir unikāla atsperes uzvedība, trauslas tendences un darba sacietēšanas ātrums, kas tieši ietekmē izmēru rezultātus. Ja veidojat prototipu ar vieglu tēraudu, bet plānojat ražot no nerūsējošā tērauda, apstiprinātā presformas ģeometrija ražošanas apstākļos darbosies citādi, jo nerūsējošā tērauda tērauda atsperes vairāk atsperas, formēšanas laikā ātri sacietē un nokrīt pret nepārklātām veidņu virsmām. Testēšana ar faktisko ražošanas sakausējumu un mērinstrumentu nodrošina, ka katrs iterācijas cikls ģenerē nozīmīgus datus, kas droši tiek pārsūtīti uz ražošanas instrumentu dizainu.
4. Vai CAE simulācija var aizstāt fizisko prototipu veidošanu apzīmogotām daļām?
Nē. CAE simulācija un fiziskā prototipēšana kalpo kā papildu loma. Simulācija paredz retināšanu, grumbu veidošanos un atspērienu pirms tērauda griešanas, sašaurinot dizaina logu un novēršot acīmredzami nepraktiskās pieejas. Tomēr simulācija balstās uz idealizētu ievadi un nevar pilnībā uztvert partijas-līdz-materiāla variācijas, reālos-berzes apstākļus vai malu-apstākļa efektus. Fiziskā prototipēšana apstiprina simulācijas prognozes, uztver problēmas, kuras digitālie modeļi nepamana, un ģenerē empīriskus datus, kas nepieciešami ražošanas rīku pabeigšanai. Kopā tie samazina iterācijas ciklus no divpadsmit vai vairāk līdz trim vai četriem.
5. Kā jūs novērtējat, vai prototipa apzīmogotās detaļas ir gatavas ražošanas instrumentiem?
Galīgajai validācijai ir nepieciešamas detaļas, kas konsekventi atbilst zīmēšanas pielaidēm 5 līdz 10 secīgos trāpījumos no prototipa formas. Kritiskajiem izmēriem, kas nosaka piemērotību un funkciju, ir jāiekļaujas ražošanas -līdzvērtīgās pielaides diapazonā. Inženieri izmanto CMM mērījumus, lai nodrošinātu atbilstību GD&T, 3D optisko skenēšanu pilnīgai-virsmas atsperes analīzei un funkcionālās atbilstības testēšanu ar savienojošiem komponentiem. Rezultāti jādokumentē kopā ar procesa apstākļiem, tostarp presēšanas ātrumu, tonnāžu, eļļošanas veidu un triecienu skaitu, lai ražošanas instrumentu izstrādātājs varētu ņemt vērā sistemātiskas atšķirības starp prototipu un ražošanas vidi.


