


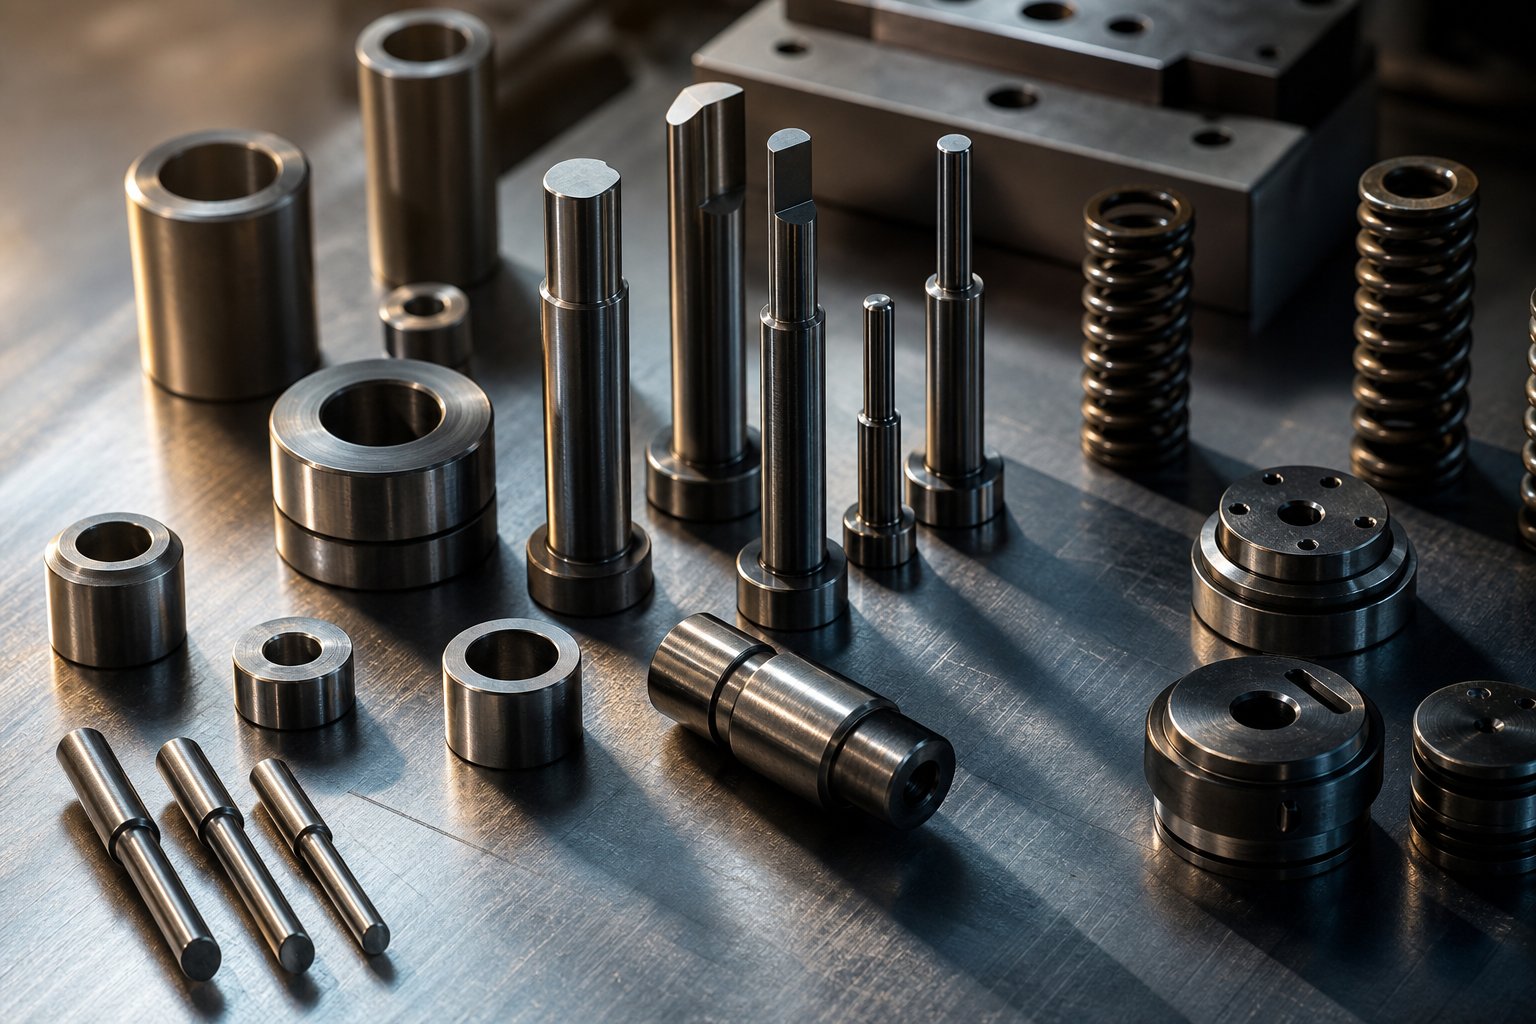
Kas ir štancēšanas formas rezerves daļas un kāpēc tās ir svarīgas
Zīmogošanas presformu rezerves daļasir atsevišķas nodiluma sastāvdaļas presformas komplekta iekšpusē - perforatori, štancēšanas pogas, vadottapas, bukses, atsperes un noņemšanas plāksnes -, kurām nepieciešama periodiska nomaiņa, lai saglabātu detaļu kvalitāti un turpinātu ražošanu. Atšķirībā no presēšanas apaviem un strukturālās pamatnes, kas veido instrumenta pastāvīgo pamatu, šīs sastāvdaļas ir paredzētas, lai absorbētu štancēšanas procesa atkārtoto stresu un laika gaitā degradētos.
Šī rokasgrāmata novērš plaisu starp vispārējo izglītību un detaļu katalogiem. Jūs uzzināsit, kā nolasīt nodiluma simptomus, diagnosticēt bojātas sastāvdaļas, norādīt pareizus nomaiņas elementus un droši iegūt tos.
Zīmogošanas formas rezerves daļu noteikšana
Kas atšķir rezerves daļu no strukturālās formas sastāvdaļas? Tas attiecas uz paredzēto kalpošanas laiku. Strukturālie elementi - augšējie un apakšējie stangas apavi, balstu plāksnes un veidņu komplekta rāmis - ir izstrādāti tā, lai tie kalpotu visu instrumenta dzīves ciklu. Tās reti ir jāmaina, ja vien nenotiek katastrofāls kaitējums. No otras puses, rezerves daļas ir darba elementi, kas tieši saskaras ar sloksnes materiālu vai pārvalda spēkus mezglā. Padomājiet par perforatoriem, štancēšanas pogām, atsperēm, fiksatoriem un vadošo buksu - komponentiem, kas tiek pakļauti atkārtotam triecienam, berzei un nogurumam katrā preses kustībā.
Rezerves daļas ir palīgmateriāli, kas izstrādāti tā, lai tie nenodiltu, lai nenodiltu uzgalis un konstrukcijas elementi.
Kāpēc sistemātiska aizstāšanas pieeja ir svarīga
Ja presformas daļas ir jānomaina un nomaiņa notiek reaktīvi - pēc tam, kad perforators pārtraukuma laikā- vai bukse satveras -, izmaksas strauji palielinās. Viena neplānota apstāšanās nenozīmē tikai vienu jaunu komponentu. Tas nozīmē dīkstāves presēšanas laiku, iestatīšanas darbu, lai izvilktu un atiestatītu matricu, lūžņus no bojātajām daļām, kas ražotas pirms kļūmes konstatēšanas, un kvalitatīvas-laboratorijas stundas, lai atkārtoti-apstiprinātu procesu. Saskaņā arMetāla formēšanas žurnāls, neplānota presformas apkope var izmaksāt četras reizes vairāk nekā plānotā apkope, ja ņem vērā ražošanas zudumu, pieskaitāmās izmaksas un pakārtoto darbaspēku.
Sistemātiska pieeja apvērš šo vienādojumu. Izprotot, kuri štancēšanas presformas nodiluma komponenti nolietojas paredzami, un izsekojot to stāvoklim, ņemot vērā trāpījumu skaitu, jūs nomaināt detaļas atbilstoši jūsu grafikam -, nevis presei.
Izplatītas štancēšanas nodiluma daļas pēc funkcijas
Katrs presformas komplekts satur desmitiem atsevišķu komponentu, taču ne visas no tām nolietojas tādā pašā ātrumā vai tādu pašu iemeslu dēļ. Sakārtojot tos pēc funkcijas - kāda loma tiem ir štancēšanas cikla laikā -, apkopes komandas var ātrāk noteikt, kura daļa bojājas un kāpēc. Tālāk norādītās kategorijas aptver visas parastās štancēšanas formas nodiluma daļas pēc funkcijām, sākot no griešanas malām, kas bīda materiālu, līdz gultņu virsmām, kas absorbē sānu slodzes.
Griešanas un caurduršanas sastāvdaļas
Tie ir darba zirgi jebkura blankinga vaiprogresīvs mirst. Tie veido tiešu saskari ar sloksnes materiālu katrā gājienā, kas nozīmē, ka tie piedzīvo vislielāko lokālo spriegumu un visātrāko nodiluma ātrumu montāžā.
- Perforatori- Rūdīta instrumentu tērauda tapas vai formas profili, kas iekļūst sloksnes materiālā, lai izveidotu caurumus, spraugas vai elementus. Tie absorbē pilnu bīdes spēku katrā sitienā un ir visbiežāk nomainītās sastāvdaļas lielākajā daļā presformu.
- Die pogas- Savienojuma atveres, kas saņem perforatoru. Pareiza atstarpe starp perforatoru un matricas pogu nosaka malas kvalitāti. Apzīmogošanas štancēšanas perforators un štancēšanas pogas nomaiņa bieži tiek veikta kā saskaņots komplekts, lai atjaunotu pareizu klīrensu.
- Piloti- Precīzas tapas, kas ievada iepriekš caurdurtos caurumos, lai reģistrētu sloksni precīzā vietā pirms nākamās stacijas griešanas. Tie iztur atkārtotus ievietošanas spēkus un sloksnes vilkšanu, padarot tos jutīgus pret galu nodilumu un izliekšanos.
- Apgriezt tēraudus- Konturētas griešanas malas, ko izmanto formēto daļu apgriešanai. To sarežģītie profili padara pārslīpēšanu vairāk iesaistītu nekā vienkāršu perforatoru asināšanu.
Kad kāds griešanas komponents kļūst blāvs vai noslīd, jūs pamanīsit, ka apzīmogotajā daļā palielinās urbuma augstums -, kas ir viens no agrākajiem redzamajiem kvalitātes signāliem, ka tuvojas maiņa.
Vadības un izlīdzināšanas sastāvdaļas
Iedomājieties, ka darbināt progresīvu matricu, kur augšējā un apakšējā puse novirzās pat par 0,001 collu no izlīdzināšanas. Pēkšņi katrs sitiens-uz-pogas atstarpe mainās, vienā pusē parādās urbumi, un instrumenta kalpošanas laiks dramatiski samazinās. Vadošie komponenti novērš šo scenāriju.
- Vadlīnijas (vadstatas)- Precizitātes-slīpētas cilindriskas tapas, kas parasti ir rūdītas līdz 60+ HRC, kas novieto augšējo un apakšējo uzgali, lai visi uzstādītie komponenti saskartos pareizi. KāIzgatavotājspiezīmes, vadošās tapas ir noslīpētas ar precizitāti 0,0001 collas un ir pieejamas berzes-gultņu vai lodīšu-gultņu stilā.
- Vadošās bukses- Precizitātes-nozemētas uzmavas, kas saņem vadottapas. Lodīšu-gultņu buksēs ir alumīnija lodīšu korpuss, savukārt berzes bukses bieži ir izklātas ar alumīnija-bronzas un grafīta spraudņiem, lai samazinātu nodilumu.
- Papēžu bloki- Tērauda bloki, kas uzstādīti uz augšējiem un apakšējiem apaviem, kas absorbē nelīdzsvarotus sānu spēkus. Tie papildina vadošās tapas, kad štancēšanas darbības rada nopietnu viena-virziena sānu vilci.
- Turētāju stieņi- Stiprinājuma sliedes, kas notur noņēmēja ieliktņus, perforatorus vai presformas sekcijas. Tie novērš darba komponentu sānu pārvietošanos zem slodzes.
Formuļu vadošās tapas un bukses nomaiņu bieži izraisa izmērāma spēle starp savienojošām virsmām - — stāvoklis, kas izpaužas kā nekonsekventi izciļņu raksti vai pakāpeniska funkciju nepareiza reģistrācija dažādās stacijās.
Noņemšanas un materiālu kontroles komponenti
Pēc tam, kad perforators ir izgriezis sloksni, kaut kam ir jānorauj sloksne no perforatora un jātur materiāls kontrolēts nākamajai padevei. Tas ir štancēšanas noņēmēju plākšņu komponentu un ar tiem saistītās aparatūras štancēšanas darbs.
- Noņēmēju plāksnes- Plakanas vai kontūrveida plāksnes, kas griešanas laikā nospiež sloksnes materiālu un pēc tam noņem to no perforatoriem, kad cilindrs ievelkas. Tie arī virza perforatorus tuvu griešanas vietai, lai uzlabotu precizitāti.
- Pacēlāji (pacelšanas tapas)- Atsperes-spraudes vai sliedes, kas paceļ sloksni no matricas virsmas starp sitieniem, ļaujot tai brīvi virzīties uz nākamo staciju.
- Atsperes- Slāpekļa gāzes atsperes, atsperes (krāsu-kodē pēc slodzes) un spirālveida atsperes, kas nodrošina atdalīšanas spēku, spiediena spilventiņu priekšslodzi un pacēlāja atgriešanos. Pavasara nogurums ir pakāpenisks, tāpēc to ir viegli palaist garām, līdz parādās sloksnes kontroles problēmas.
- Spiediena spilventiņi- Atsperes-atsperes vai hidrauliski atbalstītas plāksnes, kas saspiež materiālu vilkšanas vai formēšanas laikā, lai kontrolētu metāla plūsmu un novērstu grumbu veidošanos.
Šīs sastāvdaļas reti neizdodas katastrofāli. Tā vietā tie pakāpeniski zaudē spēku -, atsperes nolaižas, pacēlāja tapas nodilst pie pleca, un noņēmēja plāksnes veido ieliekumu atkārtotas trieciena rezultātā. Rezultāts ir smalks: nepareiza padeve, sloksnes pacelšana vai nekonsekventa daļu izgrūšana, kas pasliktinās nedēļu laikā.
Nodiluma un nesošās sastāvdaļas
Ne katra rezerves daļa "aktīvi" darbojas uz sloksnes. Daži no tiem ir paredzēti tikai, lai absorbētu berzi un novērstu dārgāku komponentu priekšlaicīgu noārdīšanos.
- Valkājiet plāksnes- Rūdīta tērauda plāksnes, kas uzstādītas uz vadotnes blokiem, papēžu blokiem vai jebkur citur, kur divas presformas virsmas slīd viena pret otru. Tās ir upurēšanas virsmas, kas paredzētas lētai nomaiņai, nevis zemā esošā strukturālā bloka atkārtotai apstrādei.
- Gibs- Precīzas nodiluma sloksnes, kas saglabā izlīdzinājumu starp bīdāmajām veidņu sekcijām (piem., izciļņu draiveri un izciļņu slaidi). Tie kompensē siltuma izplešanos un absorbē sānu vilci.
- Pamatnes plāksnes- Rūdītas plāksnes, kas novietotas aiz perforatoriem vai starp perforatora fiksatoru un matricas kurpi, lai sadalītu trieciena spēku un novērstu perforatora galviņas iespiešanos mīkstākā apavu materiālā.
Šīs detaļas ir lētas atsevišķi, taču, ja tās netiek ignorētas, tiek radīti dārgi bojājumi - nodilušā pamatnes plāksne ļauj sēņot štancēšanas galvām, bojāta svira ļauj izslīdēt, un pēkšņi jūs nomaināt komponentus, kuriem vajadzēja kalpot gadiem ilgāk.
Ātrā-atsauču tabula: komponentu atteices režīmi
Tālāk esošajā tabulā katra komponenta kategorija ir apvienota skenējamā atsaucē. Izmantojiet to kā atsauci uz presformas komponentu atteices režīmiem, pārbaudot instrumentus vai veidojot rezerves daļu krājumus.
| Komponenta nosaukums | Funkcija | Tipisks materiāls | Kopējā atteices režīms |
|---|---|---|---|
| Perforatori | Caurduršanas vai tukšas sloksnes materiāls | D2, M2, karbīds |
|
| Mirst pogas | Saņemiet perforatoru, definējiet griezuma profilu | D2, M2, karbīds |
|
| Piloti | Reģistrējiet joslas pozīciju starp stacijām | M2, HSS, karbīds{1}}uzgalis |
|
| Vadlīnijas | Izlīdziniet augšējo un apakšējo apavu apavus | Rūdīts instrumentu tērauds (60+ HRC) |
|
| Vadošās bukses | Saņemiet vadošās tapas, samaziniet berzi | Rūdīts tērauds, alumīnija{0}}bronzas oderējums |
|
| Papēžu bloki | Absorbējiet sānu vilces spēkus | Instrumentu tērauds ar rūdītām nodiluma plāksnēm |
|
| Noņēmēju plāksnes | Noņem materiālu no perforatoriem, vadošie perforatori | A2, D2 instrumentu tērauds |
|
| Atsperes | Nodrošiniet noņemšanas spēku, spilventiņu priekšslodzi, pacēlāja atgriešanos | Hrom{0}}silīcijs, slāpekļa gāze |
|
| Pacēlāji | Paceliet sloksni padeves virzīšanai | Instrumentu tērauds, rūdīti uzgaļi |
|
| Valkājiet plāksnes | Upura virsma absorbē slīdēšanas berzi | Rūdīts instrumentu tērauds, bronza |
|
| Pamatnes plāksnes | Izdaliet sitiena triecienu, aizsargājiet štancēšanas apavu | Rūdīts instrumentu tērauds (48-52 HRC) |
|
Katrs tabulā norādītais kļūmes režīms rada atšķirīgus simptomus nospiežot - urbuma izmaiņas, izmēru nobīdes vai materiālu apstrādes problēmas. Diagnostika sākas ar šo simptomu atpazīšanu un izsekošanu līdz pareizajam komponentam, un tas, ka kartēšana no ražošanas telpas novērošanas līdz konkrētas daļas atteicei ir tieši tas, kas atdala reaktīvo ugunsgrēku dzēšanu no plānotās apkopes.
Zīmogošanas formas problēmu novēršana pēc simptoma
Jūs stāvat pie preses, un kaut kas nav kārtībā. Daļas izskatās savādāk nekā pagājušajā nedēļā -, iespējams, vienā malā aug urbums vai caurumu vietas novirzās no specifikācijas. Izaicinājums nav zināt, ka komponents nolietojas. Tiek noskaidrots, kurš no tiem. Zīmogošanas formas nodiluma indikatori un simptomi reti paziņo par sevi ar skaidru etiķeti. Tās tiek rādītas kā kvalitātes novirzes gatavajās daļās, un jūsu uzdevums ir nolasīt šīs novirzes atpakaļ uz avotu.
Tālāk norādītajās sadaļās ir sakārtoti izplatītākie kļūmju signāli tā, kā jūs ar tiem faktiski saskaraties, - pēc tā, ko redzat uz detaļas vai nospiežot -, un iezīmē katru simptomu ar visticamāko komponentu, kas ir jānomaina.
Burru veidošanās un malu kvalitātes pasliktināšanās
Burbu augšana ir vienīgais visizplatītākais agrīnais brīdinājums, ka griešanas komponenti tuvojas dzīves beigām. Bet ne visi urbumi norāda uz vienu un to pašu galveno cēloni. Burbu atrašanās vieta, konsistence un augstums norāda, kur meklēt.
- Vienmērīgs urbuma palielinājums visām funkcijām- Punkti uz vispārīgu perforatora malas noblīvēšanu pāri matricai. Visi griešanas perforatori vienlaikus tuvojas asināšanas vai nomaiņas intervālam, bieži vien tāpēc, ka tiem ir viena un tā pati instrumenta tērauda marka un tiem ir vienāds sitienu skaits.
- Burt tikai vienā objekta pusē- Norāda nevienmērīgu štancēšanas-līdz-izspiediena atstarpi, ko parasti izraisa vadošās tapas nodilums vai bukses brīvība, kas ļauj augšējai matricai nedaudz nobīdīties. Stingrā klīrensa puse nodrošina tīru bīdi; atvērtā puse saplīst un atstāj urbumu.
- Intermitējoša burbulīte, kas parādās un pazūd- Bieži saistīts ar atsperu nogurumu noņēmēju sistēmā. Tā kā noņemšanas spēks samazinās, sloksne griešanas laikā netiek stingri noturēta, tādējādi nodrošinot mikro-kustību, kas rada nevienmērīgu malu kvalitāti.
- Gliemežu vilkšana ar urbumu- Kad gliemeži pielīp pie perforatora virsmas un tiek ienesti atpakaļ veidnē, tie rada sekundāras atslāņošanās vai liecinieku pēdas nākamajos sitienos. Šis stāvoklis ir saistīts ar perforatora nodilumu, kas palielina vakuuma saķeri, matricas pogas malas sabojāšanos vai nepietiekamu sliežu aizturi veidnes atverē.
Burbu veidošanās, ko izraisa štancēšanas štancēšanas nodilums, parasti sākas smalki - dažas collas tūkstošdaļās - un paātrinās, tiklīdz griešanas mala pārsniedz kritisko slieksni. Agrīna to uztveršana nozīmē vienkāršu atkārtotu asināšanu, nevis pilnīgu perforatora nomaiņu.
Izmēru novirzes un novirzes simptomi
Ja daļām sāk neizdoties izmēru pārbaudēs, instinkts bieži vien ir vainojams griešanas ģeometrijā. Taču izmēru novirze no nodilušām vadošajām tapām, degradētām svirām vai vaļīgām buksēm ir daudz biežāka nekā faktiska perforatora vai pogas izmēru maiņa. Lūk, kā noteikt, kad veidņu sastāvdaļas ir jānomaina, pamatojoties uz mērījumu rezultātiem.
- Attāluma atšķirība starp urbumiem-līdz{1}}caurumiem laika gaitā palielinās- Punkti, lai kontrolētu tapas uzgaļa nodilumu. Tā kā pilota diametrs sarūk no atkārtotas sloksnes iesaistīšanās, joslai ir lielāka brīvība pārslēgties starp stacijām, un funkciju-līdz-attālumi pakāpeniski mainās.
- Visas funkcijas mainās vienā virzienā- Ieteicams izmantot vadotnes tapu vai bukses nodilumu, kas ļauj augšējai veidnei atbalstīt vienu pusi. Katrs elements, kas izgriezts ar augšējo instrumentu, migrē kopā tajā pašā virzienā attiecībā pret sloksnes malu.
- Progresīva nepareiza reģistrācija, kas pasliktina staciju{0}}uz-staciju- Progresīvā veidnē šis modelis norāda uz kumulatīvu pilota nodilumu. Katras stacijas pilots pievieno nelielu pozicionēšanas kļūdu, un līdz gala stacijai uzkrātais novirze pārsniedz pielaidi. Nodilušas pilotvirsmas bieži izraisa kumulatīvu izmēru novirzi ilgi pirms defekti kļūst vizuāli acīmredzami.
- Nekonsekventi vai mainīgi leņķi- Var rasties nodilušu papēžu bloku vai izciļņu dēļ, kas ļauj veidotajam tēraudam novirzīties slodzes ietekmē, nevis turēšanas stāvoklī. Neatbilstība parasti pasliktinās pie lielāka presēšanas ātruma, kad palielinās dinamiskie spēki.
Galvenā atšķirība: ja visi elementi pārvietojas vienādi, apskatiet matricas{0}}līmeņa izlīdzināšanu (vadtapas, bukses, papēžu bloki). Ja līdzekļi atšķiras viens pret otru, skatiet stacijas-līmeņa reģistrāciju (piloti, lokatori, atsevišķa ieliktņa pozicionēšana).
Materiālu apstrādes kļūmes
Sloksnes kontroles problēmas atšķiras no kvalitātes defektiem - tās pārtrauc pašu procesu, nevis tikai pasliktina detaļu izmērus. Nepareiza padeve aptur presi. Sloksnes pacelšana sabojā instrumentus. Izstumšanas kļūmes iesprūst matricā. Šie simptomi ir tieši saistīti ar noņemšanas un materiāla kontroles komponentiem, kas aprakstīti iepriekšējā sadaļā.
- Slokšņu pacelšana starp stacijām- Pacēlāja tapas ir zaudējušas augstumu plecu nodiluma dēļ, vai pacēlāju atsperes ir noslīdušas zem spēka, kas nepieciešams, lai sloksni tīri paceltu virs matricas virsmas. Sloksne velkas pa veidņu virsmām un vai nu rodas nepareiza padeve, vai aizķeras uz veidojošo tēraudu.
- Padeves traucējumi vai īsi{0}}padeves signāli- Ja padevējs virzās uz priekšu pareizi, bet sloksne nenonāk pareizajā pozīcijā, nodilušie piloti nav pietiekami dziļi, lai atklātu kļūdu, vai noņēmēja plāksnes nodilums ļauj sloksnei sasprādzēties, nevis virzīties uz priekšu. Spiediena spilventiņu degradācija var arī ierobežot sloksnes kustību, pieliekot nevienmērīgu iespīlēšanas spēku.
- Daļas, kas tīri neizplūst no formas- Atsperes nogurums, pacēlāja tapas sasaistīšanās no gružu uzkrāšanās vai nodiluši ežektora tapas uzgaļi, kas vairs nesaskaras ar daļu. Progresīvās presformās, kas ražo mazus savienotāju komponentus, pat neliela izmešanas nekonsekvence var izraisīt detaļu sakraušanos presformas dobumā un kaskādes bojājumus.
- Sloksnes vibrācija vai dzirdama plandīšanās ātrumā- Noņēmēju plākšņu nodilums, kas rada nevienmērīgu izkraušanas spiedienu, vai bojātas sloksnes atbalsta struktūras (peldošās tapas, virzošās sliedes), kas vairs nestabilizē materiālu ātro padeves ciklu laikā.
Kā preses parametri paātrina šos modeļus
Katram iepriekš norādītajam simptomam ir laika skala -, un šī laika skala saīsinās vai pagarinās, pamatojoties uz diviem preses darbības mainīgajiem: tonnāža un gājiena ātrums. Lielāka presēšanas tonnāža palielina maksimālo spēku katrai griešanas un formēšanas sastāvdaļai ciklā. Darbojoties matricas tonnāžas reitinga augšējā galā, tiek samazināts perforatoru, matricu pogu un jo īpaši atsperu kalpošanas laiks, kas ātrāk nogurst pie lielākas priekšslodzes.
Insulta biežums pastiprina efektu atšķirīgi. Liela ātruma ražošana berzes dēļ rada vairāk siltuma, samazina eļļošanas plēves biezumu un palielina virzošo sistēmu dinamisko slodzi. Mezgls, kas darbojas ar ātrumu 400 gājieni minūtē, nolietos vadošās bukses un uzgaļus ievērojami ātrāk nekā tā pati matrica ar ātrumu 200 SPM - ne tikai tāpēc, ka sitieni ir dubultā, bet arī tāpēc, ka katrs atsevišķais gājiens rada lielāku inerces spēku un mazāku atjaunošanās laiku smērvielas papildināšanai.
Abu parametru izsekošana kopā ar trāpījumu skaitu sniedz precīzāku priekšstatu par faktisko komponentu nodilumu, nekā ciklu skaits atsevišķi. Divas stangas ar 500 000 sitieniem var būt ļoti atšķirīgā stāvoklī, ja viena darbojās ar ātrumu 60 SPM no viegla tērauda, bet otrs darbojās ar ātrumu 350 SPM nerūsējošā tērauda gadījumā.
Kā diagnosticēt štancēšanas formas komponentu atteici, ja vairāki simptomi pārklājas
Simptomi reti parādās pa vienam. Jūs izvelk veidni pārbaudei un atklāj, ka trešajā stacijā aug urbumi, septītajā stacijā ir izmēru novirze un periodiski nepareizas padeves trauksmes signāli visā darbības laikā. Trīs simptomi, potenciāli seši vai vairāk kandidātkomponenti. Visa nomaiņa ir dārga un nevajadzīga. Nepareizās daļas nomaiņa vispirms tērē laiku un atstāj īsto problēmu neskartu. Jums ir nepieciešama strukturēta metode faktiskā atteices avota izolēšanai - progresīvas formas pārbaudes secība, kas sistemātiski sašaurina lauku.
Sistemātiskas pārbaudes secība progresīvām presformām
Ja vairākas stacijas vienlaikus uzrāda problēmas, pretojieties vēlmei sākt ar visredzamāko simptomu. Tā vietā pirms stacijas -konkrēto komponentu izpētes apstrādājiet matricu loģiskā secībā, kas novērš kopīgos pamatcēloņus.
- Vispirms pārbaudiet matricas{0}}līmeņa izlīdzināšanu.Izmēriet vadotnes tapu-līdz-buksei ar skalas indikatoru. Ja atskaņošana pārsniedz specifikāciju (parasti vairāk nekā 0,0005 collas, kas pārsniedz nominālo), tiek ietekmēta katra kauliņā esošā stacija. Šis vienīgais atklājums var izskaidrot urbumus, izmēru novirzi un nekonsekventu veidojumu uzreiz.
- Pārbaudiet joslu reģistrāciju pirmajā loču stacijā.Pārbaudiet pilottapas diametru un ieslēgšanās dziļumu. Ja piloti ir maza izmēra, visos pakārtotajos objektos tiks rādīta kumulatīvā pozicionālā kļūda -, kas izskatās tā, ka vairākas stacijas kļūmes patiesībā ir viens no galvenajiem iemesliem, kas izplatās uz priekšu.
- Izolējiet atsevišķas stacijas pēc simptomu atrašanās vietas.Tikai pēc tam, kad esat pārliecinājies, ka presformas-līmeņa izlīdzināšana un sloksnes reģistrācija atbilst specifikācijām, ir jāpārbauda stacijas-konkrētie griešanas komponenti, veidņu tēraudi vai noņēmēji.
- Pārbaudiet atsperu spēkus un pacēlāja augstumus.Izmēriet visu noņēmēja un spiediena spilventiņu atsperu brīvo garumu, salīdzinot ar presformas apkopes ierakstu. Pārbaudiet pacēlāja tapas augstumu ar dziļuma mikrometru. Spēka degradācija ir kumulatīva un bieži vien ietekmē vairākas stacijas vienlaikus bez acīmredzamas viena punkta kļūmes.
- Dokumentējiet konstatējumus, salīdzinot ar presformas apkopes žurnālu.Ierakstiet izmērītās vērtības, nevis tikai izturētus/nesekmīgus novērtējumus. Šie mērījumi kļūst par bāzes līniju nākamajam pārbaudes intervālam.
Nomainot simptomu{0}}blakus esošo komponentu, neapstiprinot galveno cēloni, rodas atkārtotas kļūmes - un atkārtota dīkstāve. Vienmēr pārbaudiet, vai komponents, kuru nomaināt, patiešām ir radījis laboto defektu.
Ražošanas datu izmantošana, lai apstiprinātu komponentu diagnostiku
Fiziskā apskate parāda, kas ir nolietots. Ražošanas dati norāda, kad tas sāka nolietoties un cik ātri tas attīstās - kontekstā, kas nepieciešams, lai apstiprinātu diagnozi un pareizi noteiktu nomaiņas laiku.
Rezultātu skaitītāji ir sākumpunkts. Katrā matricā ir jābūt kumulatīvajam gājienu skaitītājam un intervāla skaitītājam, kas tiek atiestatīts katrā apkopes notikumā. Salīdzinot pašreizējo trāpījumu skaitu ar pēdējo reģistrēto katra komponenta nomaiņu vai atkārtotu asināšanu, varat nekavējoties noteikt, kuras daļas ir pārsniegušas paredzamo kalpošanas laiku un kurām vēl ir atlikuša rezerve.
SPC dati pievieno otru apstiprinājuma slāni. Kad procesa atribūts -, teiksim, kritiskā cauruma diametrs - sāk virzīties uz kontroles robežu, kamēr tas joprojām atbilst specifikācijai, šis novirzes modelis norāda, ka komponents tuvojas kļūmei, pirms faktiski notiek lūžņi. Kā nosaka statistiskā procesa kontroles metodoloģija, process, kas vadības diagrammā iziet "nekontrolējams", bieži vien joprojām rada pieņemamas daļas, bet norādapirms ražošanas kļūmēm ir nepieciešama profilaktiskā apkope. Sekojot līdzi novirzes ātrumam, ne tikai tam, vai daļas ir izturētas vai sabojājas, varat ieplānot nomaiņu plānotā loga laikā.
Lūžņu izsekošanas ieraksti pabeidz attēlu. Pēkšņs lūžņu pieaugums vienā stacijā, kas saistīts ar trāpījumu skaita atskaites punktu, apstiprina komponentu diagnozi. Pakāpeniska lūžņu skaita palielināšanās, kas tiek izplatīta vairākās stacijās, visticamāk, norāda uz die{2}}līmeņa izlīdzināšanas problēmu vai sistēmisku atsperu nogurumu.
Kritiskā pret{0}}kritiskā daļa
Budžeta un grafika ierobežojumi ir reāli. Ja pārbaudē tiek atklāti vairāki komponenti, kuriem nepieciešama uzmanība vienlaikus, matricas rezerves daļu šķirošanas prioritāte nosaka, kas tiek nomainīts tagad, salīdzinot ar to, kas var pagaidīt līdz nākamajam plānotajam apkopes periodam.
| Prioritātes līmenis | Stāvoklis | Darbība |
|---|---|---|
| Nekavējoties nomainiet | Sastāvdaļa rada lūžņus vai var sabojāt blakus esošos instrumentus (piem., nošķelts perforators, kas var sabojāt štancēšanas pogu) | Pasūtiet un uzstādiet pirms nākamās ražošanas |
| Aizstāt nākamajā PM logā | Komponents parāda izmērāma nodiluma tendences virzienā uz robežu, bet joprojām ražo atbilstošas daļas (piemēram, vadotnes bukse ar 0,0003 collu papildu atstarpi) | Veiciet rezerves daļu, ieplānojiet uzstādīšanu nākamajā plānotajā pieturā |
| Uzraudzīt un pārvērtēt | Komponents parāda agrīna nodiluma indikatorus, bet ražošanas dati apstiprina stabilu jaudu (piemēram, atsperes pie 90% no nominālā brīvā garuma bez sloksnes kontroles problēmām) | Reģistrējiet pašreizējo mērījumu, iestatiet trāpījumu skaita pārskatīšanas punktu, novērtējiet atkārtoti nākamajā pārbaudē |
Galvenais jautājums par šķirošanu: vai šī komponenta pašreizējais stāvoklis var sabojāt kaut ko dārgāku? Nolietota atbalsta plāksne, kas sāk ievilkties, maksā dažus dolārus, lai nomainītu -, taču, ja tā tiek atstāta, tā ļauj izsist galviņas, un pēkšņi jūs nomaināt gan pamatnes plāksni, gan pilnu perforatoru komplektu. Dodiet priekšroku nomaiņai, kas aizsargā augstākas-vērtības komponentus no sekundāriem bojājumiem.
Preses apkopes izsekošanas sistēmas atbalsta šos lēmumus, reģistrējot ne tikai to, kas tika nomainīts, bet arī to, kādā stāvoklī daļa bija noņemšanas laikā. Laika gaitā šie ieraksti veido komponentu-specifiskas dzīves cikla līknes, kas norāda, vai konkrēts sitiens noteiktā stacijā pastāvīgi ilgst 800 000 trāpījumu vai 1,2 miljonus - datu, kas pārvērš šķirošanu no minējumiem prognozēšanā.
Ar apstiprinātu diagnozi un prioritāro nomaiņu sarakstu nākamais lēmums būs materiāla izvēle -, izvēloties pareizo instrumenta tērauda marku, cietību un specifikāciju, kas atbilst oriģinālās sastāvdaļas kalpošanas laikam vai pārsniedz to.
Instrumentu tērauda markas un cietības specifikācijas štancēšanas detaļu štancēšanai
Zināt, kuru komponentu nomainīt, ir tikai puse no darba. Ja šai nomaiņai tiek norādīta nepareiza materiāla pakāpe vai cietība, plānotā apkope tiek pārvērsta par atkārtotu kļūmi. Rezerves perforators, kas apstrādāts ar perfektu ģeometriju, bet termiski-apstrādāts līdz nepareizai cietībai, saplīs dažu dienu laikā. Taustiņu poga, kas izgatavota no ekonomiskās klases, ja lietojumam ir nepieciešama augstākā līmeņa nodilumizturība, noapaļos un sāks radīt urbumus ilgi pirms paredzētā intervāla.
Materiālu izvēlei presformas rezerves daļu štancēšanai ir jāsaskaņo trīs mainīgie vienlaicīgi: apzīmogojamais sagataves materiāls, ražošanas apjoms, kas detaļai jāiztur, un dominējošais nodiluma mehānisms, kas iedarbojas uz konkrēto komponentu. Sakārtojiet visas trīs lietas, un jūs varat pārsniegt OEM kalpošanas laiku. Nokavējiet vienu, un jūs atkal velkat kauliņu pirms grafika.
Instrumentu tērauda markas rezerves perforatoriem un štancēšanas pogām
Piecas materiālu grupas aptver lielāko daļu rezerves griešanas komponentu. Katrs no tiem ieņem noteiktu nišu, ko nosaka tā cietības, stingrības un nodilumizturības līdzsvars.
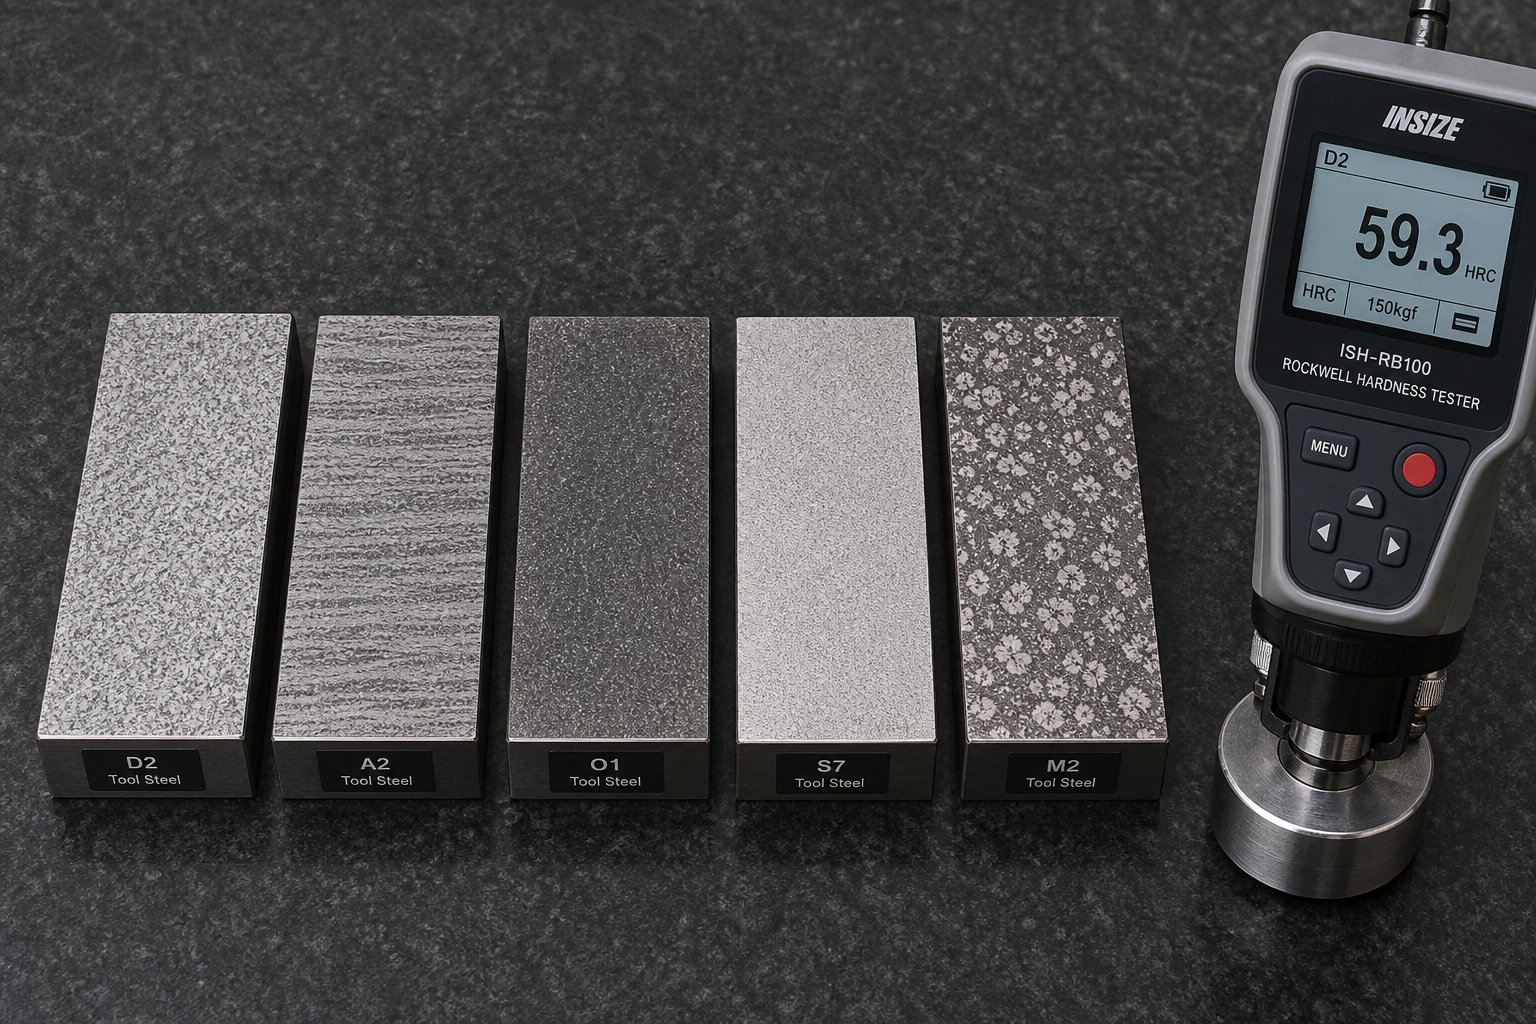
- A2 (gaisa-cietēšana)- Vispārējā-mērķa bāzes līnija. A2 nodrošina labu stingrību un atbilstošu nodilumizturību īsiem-līdz-vidējiem ražošanas periodiem no mīksta tērauda. Tas pacieš nelielu novirzi labāk nekā cietākas pakāpes, jo tā mikrostruktūra absorbē triecienu bez katastrofālas šķembas. Rūdīts līdz 58-60 HRC, tas iztur mērenus apjomus, bet salīdzinoši ātri nodilst uz abrazīviem materiāliem.
- D2 (augsts-oglekļa saturs, augsts-hroma saturs)- Liela apjoma griešanas-darba zirgs. D2 satur aptuveni 12% hroma un veido lielus hroma karbīdus, kas ievērojami labāk iztur abrazīvo nodilumu nekā A2. Tipiskā cietība ir 58-62 HRC. Kompromiss ir samazināta stingrība — D2 bloka karbīda struktūra padara to neaizsargātu pret šķembām un plaisām spēcīgas vibrācijas vai sānu slodzes ietekmē.
- M2 (ātrtērauds-)- Ja karstuma uzkrāšanās no liela ātruma{1}}darbības apdraud malu integritāti, M2 saglabā savu cietību paaugstinātā temperatūrā labāk nekā D2 vai A2. Smalkāki, vienmērīgāk izkliedētie karbīdi iztur{5}}smagu triecienu, vienlaikus saglabājot spēcīgu malu noturību. Tas ir vēlamais jauninājums progresīvām presformām, kas darbojas ar augstu gājiena ātrumu.
- S7 (triecien{1}}izturīgs)- Izturīgākā opcija instrumentu tērauda saimē, kas optimizēta trieciena slodzei, nevis tīrai nodilumizturībai. S7, kas rūdīts līdz 54-56 HRC, ir izcils lietojumos, kas saistīti ar biezu materiālu, smagiem iegriezumiem vai darbībām, kurās perforators piedzīvo ievērojamu sānu spēku. Tas neturēs malu tik ilgi kā D2, taču tas arī nefiksēsies trieciena ietekmē.
- Volframa karbīds- Ja lietojumprogrammā nekas cits nepastāv. Karbīds piedāvā ārkārtēju cietību (parasti 88-92 HRA) un nodilumizturību, ko mēra miljonos sitienu ar abrazīviem materiāliem, piemēram, nerūsējošo tēraudu vai silīcija elektrotēraudu. Izmaksas ir ievērojami augstākas, un materiāls ir trausls — jebkura novirze vai sānu novirze var izraisīt katastrofālu lūzumu, nevis pakāpenisku nodilumu.
D2 un M2 lēmums attiecībā uz stangas maiņas perforatoriem ir saistīts ar vienkāršu jautājumu: vai dominējošais atteices režīms ir malu nodilums nodiluma dēļ vai malu šķelšanās trieciena un karstuma dēļ? D2 uzvar ar tīru nodilumizturību. M2 uzvar triecienizturības un termiskās stabilitātes ziņā ātrumā.
Preses detaļu cietības specifikācijām griešanas elementi parasti darbojas 58-62 HRC diapazonā, lai saglabātu asas malas pie atkārtotas bīdes slodzes. Strukturālās nodiluma daļas - pamatplāksnes, nodiluma plāksnes, papēžu bloku ieliktņi — darbojas zemāk, parasti 48-52 HRC, kur paaugstinātai stingrībai ir lielāka nozīme nekā maksimālās virsmas cietībai. Kā metalurģijas pētījumi, ko veicaDžordžs Vanders Vortsapstiprina, tēraudus, ko izmanto instrumentiem un presformām, parasti izmanto ar 58 līdz 68 HRC, un rūpīgs līdzsvars starp cietību un stingrību ir ļoti svarīgs, lai izvairītos no priekšlaicīgas atteices.
Kā sagataves materiāls un tilpums ietekmē pakāpes izvēli
Jūs nenorādīsit tādu pašu nomaiņas perforatoru veidnei ar 50 000 sitieniem gadā no 20-gabarīta auksti velmēta tērauda, kā ar 5 miljoniem sitienu gadā ar 0,060 collu nerūsējošā tērauda. Gan sagataves materiāla īpašības, gan kopējais ražošanas pieprasījums nosaka pareizo kvalitātes izvēli.
Materiāla biezums un stiepes izturībanoteikt spēku, ko katra sastāvdaļa absorbē vienā gājienā. Biezāks materiāls ar lielāku stiepes izturību nozīmē lielāku bīdes spēku uz griešanas malu un lielāku atdalīšanas spēku uz perforatora sānu sienu. Rezerves perforatoram 0,125 collu HSLA tēraudam ar 80 ksi stiepes spēku ir nepieciešama ievērojami lielāka izturība nekā vienam griešanai 0,030 collu vieglajam tēraudam pie 45 ksi -, pat ja ģeometrija ir identiska. Augstas{10}}izturības lietojumos S7 vai M2 bieži pārspēj D2, jo triecienslodze pārsniedz to, ko D2 trauslais karbīda tīkls spēj izturēt.
Gada ražošanas apjomsdefinē, cik ciklu šai rezerves daļai jāiztur pirms nākamās maiņas. Maza-apjoma instrumentiem (mazāk nekā 100 000 trāpījumu gadā) A2 nodrošina pietiekamu kalpošanas laiku par viszemākajām izmaksām. Vidēja -apjoma lietojumprogrammas (100 000 līdz 1 miljons trāpījumu) ir D2 un M2 domēns, kur to izcilā nodilumizturība attaisno cenas piemaksu. Lielais-ražošanas apjoms, kas pārsniedz 1 miljonu gadā, - jo īpaši abrazīvos materiālos -, ir tas, kur karbīds un instrumentu tērauds štancēšanas presformām kļūst par īstu ekonomisku salīdzinājumu. Karbīds maksā trīs līdz piecas reizes vairāk par vienu komponentu, bet var nodrošināt desmit vai vairāk reižu ilgāku kalpošanas laiku, padarot to lētāku par vienu -trāpījumu prasīgos lietojumos.
Sagataves materiāla lipīgumsir faktors, kuru ir viegli nepamanīt. Mīkstie, sveķainie materiāli, piemēram, alumīnijs un vara sakausējumi, nenodilst instrumentus no noberšanās -auksts-metinājums pie perforatora virsmas, izmantojot līmes nodilumu (slīpēšana). Šajos lietojumos tikai maksimālā cietība neatrisina problēmu. Pulēta virsmas apdare un atbilstošs pārklājums ir svarīgāks par pāreju no D2 uz karbīdu.
Termiskās apstrādes prasības rezerves komponentiem
Rezerves daļa, kas apstrādāta, lai labotu izmērus no pareizās instrumenta tērauda markas, joprojām priekšlaicīgi sabojāsies, ja termiskā apstrāde netiks veikta pareizi. Kā norādīts kļūmju analīzes literatūrā, nepareizas termiskās{1}}apstrādes procedūras ir vienīgais lielākais instrumentu un presformu bojājumu avots - gan turpmākās apstrādes, gan ekspluatācijas laikā. Katrai kategorijai ir šaura ieteicamā austenitizācijas temperatūra, dzesēšanas metode un rūdīšanas protokols. Atkāpjoties no šiem parametriem, mikrostruktūra tiek mainīta tā, ka tiek apdraudēta cietība vai stingrība.
Izmantojot-cietināšanu salīdzinājumā ar rūtiņu-cietināšanu:Griešanas komponentiem (perforatoriem, štancēšanas pogām, apdares tēraudiem) ir nepieciešama vienmērīga cietība no virsmas līdz serdei, izmantojot-cietināšanu -. Tas nodrošina, ka, komponentam atkārtoti asinot vai virsmas materiālam nodilstot, atklātā apakšvirsma saglabā tādu pašu griešanas spēju. Korpusa-rūdīšana, kas rada cietu ārējo apvalku virs mīkstāka serdes, attiecas uz tādiem komponentiem kā vadošās tapas un bukses, kur virsmas nodilumizturībai ir nozīme, bet serdenim ir nepieciešama stingrība, lai tā izturētu lieces slodzi.
Ja rezerves komponents ir pilnībā-rūdīts, bet norāda tikai virsmas cietību, nenosakot serdes cietību, jūs riskējat iegūt daļu, kas bija nepilnīgi sacietējusi - cieta no ārpuses, mīksta centrā. Zem slodzes mīkstais serdenis deformējas, cietais apvalks saplaisā, un daļa sabojājas daudz agrāk, nekā paredzēts. Rezerves daļu pasūtījumos vienmēr norādiet gan virsmas cietību, gan minimālo serdes cietību.
Biežākās termiskās apstrādes kļūmes rezerves daļās ir:
- zem-rūdīšanas- Mikrostruktūrā atstāj pārmērīgu austenītu. Detaļa piegādes brīdī šķiet pietiekami cieta, taču tās izmēri mainās, jo saglabātais austenīts lēnām transformējas, izraisot negaidītu augšanu vai deformāciju.
- Pārmērīga-austenitizācija- Izšķīdina pārāk daudz oglekļa, radot rupju graudu struktūru, kas viegli sadalās, neskatoties uz mērķa cietības skaitļu sasniegšanu.
- Dekarburizācija- Oglekļa zudums uz virsmas termiskās apstrādes laikā rada mīkstu ādu, kas ātri nolietojas. Gatavās daļas cietības rādījums var tikt pārbaudīts pareizi, ja to mēra zem dekarbonizētā slāņa, maskējot problēmu, līdz daļa tiek nodota ekspluatācijā.
- Nepietiekama stresa mazināšana- Atlikušie spriegumi no rūdīšanas koncentrāta pie ģeometriskām pārejām (atslēgas rievas, pakāpienu diametri, asi stūri), kas ekspluatācijas slodzes laikā izraisa plaisas.
Izklausās sarežģīti? Praktiskais risinājums ir šāds: iegādājoties rezerves daļas, pārbaudiet, vai piegādātājs dokumentē visu termiskās apstrādes ciklu -, nevis tikai galīgo cietību. Sertifikāts, kas uzrāda 60 HRC, nav pietiekams, ja nezināt, vai detaļa ir pareizi rūdīta, vai serdes cietība atbilst specifikācijai un vai apstrādes laikā tika saglabāta virsmas ķīmija.
Instrumentu tērauda kvalitātes salīdzinājums rezerves daļām
| Novērtējums | Tipisks lietojums | Cietības diapazons (HRC) | Stingrības vērtējums | Labākais lietojumprogrammas scenārijs |
|---|---|---|---|---|
| A2 | Vispārīgi{0}}perforatori un štancēšanas sekcijas | 58-60 | Augsts | No īsiem-līdz-vidējiem garumiem no viegla tērauda; lietojumiem ar sānu slodzes vai nelielas novirzes risku |
| D2 | Liela apjoma-perforatori un štancēšanas pogas | 58-62 | Mērens | Ilgi ražošanas cikli oglekļa tēraudā un HSLA; tīra abrazīva nodiluma vide ar labu izlīdzināšanu |
| M2 | Ātrgaitas-štancēšanas, progresīvas štancēšanas stacijas | 60-65 | Vidēji{0}}Augsti | Augsts gājiena ātrums, kur siltuma uzkrāšanās pasliktina citas kategorijas; biezs materiāls ar triecienu- |
| S7 | Caurgriezumi, smagi{0}}triecienu formēšanas instrumenti | 54-56 | Ļoti augsts | Bieza materiāla griešana, darbības ar lielu sānspēku, pielietojumi, kur šķeldošanas risks pārsniedz nodiluma risku |
| Volframa karbīds | Ekstrēmi -apjomīgi caurumojošie perforatori un štancēšanas pogas | 88-92 HRA | Zems | Vairāki-miljonu produkcija no nerūsējošā, silīcija tērauda vai citas ļoti abrazīvas loksnes; nepieciešama izcila matricu izlīdzināšana |
Pareizas kvalitātes un termiskās apstrādes izvēle nodrošina rezerves daļu pamatu, kas jāveic. Bet pamatmateriāls ir tikai sākumpunkts - virsmas apstrāde un pārklājumi, kas uzklāti pēc termiskās apstrādes, var vēl vairāk pagarināt kalpošanas laiku, jo īpaši gadījumos, kad berze, adhēzija vai temperatūras izturība kļūst par ierobežojošiem faktoriem.
Labākie pārklājumi nomaināmajām daļām
Pareizi izvēlēta instrumenta tērauda marka un termiskā apstrāde nosaka veiktspējas līmeni jebkurai rezerves daļai. Taču daudzos lietojumos pamatmateriāls vien nav ierobežojošais faktors - berze, adhēzija un termiskā degradācija pie griešanas malas nosaka, cik ilgi daļa faktiski kalpo ražošanā. Virsmas pārklājumi novērš tieši šos bojājumu mehānismus, pievienojot plānu, bet īpaši cietu barjeru, kas samazina nodiluma ātrumu, novērš materiāla uzsūkšanos un iztur lokālu karstumu, kas noārda nepārklātas instrumentu tērauda virsmas.
Presformu rezerves daļu štancēšanai pārklājumi ir praktisks veids, kā pagarināt apkopes intervālus, nepārstrādājot komponentu vai nepārbūvējot uz ievērojami dārgākiem pamatmateriāliem. Galvenais ir pareizā pārklājuma pielāgošana konkrētajam apstrādājamās detaļas materiālam un nodiluma mehānismam - neatbilstība sniedz nelielu labumu un tērē ieguldījumus pārklājumā.
Izplatītākās pārklājuma iespējas un to veiktspējas priekšrocības
Četras pārklājumu grupas aptver lielāko daļu štancēšanas presformu lietojumu. Katrs no tiem nodrošina atšķirīgu cietības, termiskās pretestības un berzes samazināšanas kombināciju, kas paredzēta konkrētiem atteices režīmiem.
- TiN (titāna nitrīds)- Visplašāk atzītais PVD pārklājums, kas atpazīstams pēc zelta krāsas. TiN pārklājums štancēšanas štancēšanai nodrošina ievērojamu cietības pieaugumu (apmēram 2300 HV) un samazina berzi salīdzinājumā ar instrumentu tēraudu bez pārklājuma. Tas labi darbojas vispārīgā-vieglu un oglekļa tēraudu griešanā pie mēreniem ražošanas apjomiem. Tomēr tā oksidācijas temperatūras robeža, kas ir aptuveni 600 grādi C, nozīmē, ka tas salīdzinoši ātri sadalās, veicot lielas -ātruma darbības, kur paaugstinās augstākā līmeņa temperatūra.
- TiCN (titāna karbonitrīds)- Pakāpiens no TiN gan cietības (apmēram 3000 HV), gan nodilumizturības ziņā. Oglekļa piedeva uzlabo eļļošanu un padara TiCN īpaši efektīvu nerūsējošā tērauda un citu darbu -cietinošu sakausējumu griešanai, kur berze pie perforatora-un-sloksnes saskarnes rada ievērojamu siltumu.MISUMI pārbauda TiCN{0}}pārklājumusaugstas{0}}stiepuma tērauda pielietojumi apstiprināja spēcīgu veiktspēju, lai gan saķeres problēmas parādījās ekstremālās deformācijas slodzēs Rokvela nospiedumu testa līmenī.
- AlTiN (alumīnija titāna nitrīds)- Izstrādāts augstas-temperatūras stabilitātei. AlTiN darbības laikā uz virsmas veido alumīnija oksīda slāni, kas darbojas kā termiskā barjera, ļaujot tam saglabāt veiktspēju temperatūrā līdz 900 °C. Tas padara to par vēlamo izvēli ātrgaitas progresīvām presformām, kas darbojas ar paaugstinātu gājiena ātrumu, kur griešanas malu temperatūra pasliktinātu TiN vai TiCN. Tā cietība (aptuveni 3300 HV) nodrošina arī izcilu nodilumizturību-ilgtermiņa lietojumos.
- DLC (Diamond{0}}Like Carbon)- Principiāli atšķirīga pārklājuma kategorija, kas izstrādāta, lai atrisinātu adhēzijas problēmas, nevis tikai abrazīvu nodilumu. DLC pārklājumiem ir ārkārtīgi zems berzes koeficients (līdz 0,05–0,1), un tie ir kritiski izturīgi pret materiāla uztveršanu no mīkstiem, sveķainiem sagataves materiāliem. Kālauka izmēģinājumi, ko dokumentējis The Fabricatordemonstrēts, CrN + DLC pārklājumi, kas tika uzklāti uz apdares ieliktņiem, kas apstrādāja 6000. sērijas alumīniju, pilnībā novērsa pielipšanu -, un rīks ražoja vairāk nekā 800 000 detaļu ar smalkām alumīnija daļiņām, kuras varēja vienkārši noslaucīt ar drānu. DLC pārklājums, lai novērstu alumīnija saspiešanu presformās, tagad ir standarta pieeja automobiļu štancēšanai, kur alumīnija virsbūves paneļi ir kļuvuši plaši izplatīti.
Viena svarīga nianse: ne visi DLC pārklājumi ir vienādi. Veidojot alumīniju, daudzslāņu konstrukcijas ar CrN apakškārtu ievērojami pārspēj tās, kurām ir WC-C (volframa karbīds/ogleklis) pamatne. Fabricator pētījums parādīja, ka WC-C + DLC pārklājumi sabojājās jau pēc dažiem tūkstošiem detaļu alumīnija sakausējumu abrazīvā nodiluma dēļ augstā formēšanas spiedienā, savukārt CrN + DLC kombinācija izturēja tādus pašus apstākļus un daudz efektīvāk izturēja gan pielipšanu, gan noberšanos.
Pārklājuma veiktspējas salīdzinājums
| Pārklājums | Cietība (HV) | Maksimālā darba temperatūra | Berzes koeficients | Labākā lietojumprogramma |
|---|---|---|---|---|
| TiN | ~2,300 | 600 grādi | 0.4-0.5 | Vispārīga{0}}mīksta tērauda griešana; mēreni apjomi; rentablu bāzes līmeņa uzlabojumu |
| TiCN | ~3,000 | 750 grādi | 0.3-0.4 | Nerūsējošā tērauda un augstas -izturības tērauda griešana; darbības, kas rada ievērojamu berzes siltumu |
| AlTiN | ~3,300 | 900 grādi | 0.3-0.4 | Ātrgaitas{0}}progresīvās formas; augsts insultu biežums; abrazīvie materiāli paaugstinātā temperatūrā |
| DLC (CrN + a-C:H) | 2,500-3,500 | 350 grādi | 0.05-0.1 | Alumīnija un vara sakausējumu štancēšana; lietojumprogrammas pret-galīgumu; apgriešana un pīrsings bez eļļošanas |
| Al-Cr (RW tips) | ~3,100 | 1000 grādu + | 0.3-0.4 | īpaši-augstas-stiepuma tērauds; biezu plākšņu štancēšana; ārkārtēja temperatūra pie stūres |
Ņemiet vērā kompromisa modeli: pārklājumi, kas optimizēti termiskai pretestībai (AlTiN, Al-Cr) nepiedāvā īpaši zemu DLC berzi, savukārt DLC temperatūras griesti ierobežo to izmantošanai zem 350 grādiem C. Pareiza izvēle nozīmē noteikt, vai rezerves daļa sabojājas siltuma noārdīšanās, abrazīvā nodiluma} vai mērķa {{abrazīvā nodiluma}} dēļ. šo konkrēto mehānismu.
Kad pārklājumi attaisno savas izmaksas
Rezerves perforatora vai presformas pogas pārklāšana parasti palielina komponentu izmaksas par 20{3}}40% atkarībā no ģeometrijas un pārklājuma veida. Šai prēmijai ir jāatmaksājas ar pagarinātiem apkopes intervāliem, samazinātu lūžņu daudzumu vai mazāku neplānotu apstāšanos. Lūk, kad jāpārklāj štancēšanas presformas sastāvdaļas un kad ieguldījumam nav jēgas.
Ražošanas apjoma sliekšņi:Formām, kas darbojas mazāk nekā 50 000 sitienu starp apkopes cikliem, pieaugošais kalpošanas laika pieaugums no pārklājuma var neatsvērt papildu izmaksas un izpildes laiku. Vairāk nekā 200 000 trāpījumu vienā apkopes intervālā -, jo īpaši abrazīviem materiāliem - pārklājumiem, parasti dubulto vai trīskāršo komponentu kalpošanas laiku, padarot izmaksu -par-trāpījumu aprēķinu ļoti labvēlīgu. MISUMI štancēšanas testi ar 590 MPa augst{11}}stiepes tēraudu uzrādīja nepārklāta un standarta{12}}pārklājuma perforatoru neveiksmi pie 50 000-70 000 šāvienu, savukārt uzlabotie Al-Cr (RW) pārklājuma perforatori palika izmantojamā stāvoklī pēc 100,00 nelieliem virsmas nodilumiem.
Apstrādājamā materiāla abrazivitāte:Augstas -izturības tēraudi, nerūsējošie sakausējumi, silīcija elektrotērauds un alumīnija sakausējumi ar augstu silīcija saturu paātrina nodilumu, izmantojot dažādus mehānismus. Ja jūsu nepārklātās rezerves daļas konsekventi neizdodas, pirms ir sasniegts šo materiālu mērķa trāpījumu skaits, pārklājums gandrīz noteikti ir pamatots.
Mērķa apkopes intervāli:Ja matricas ieplānotais PM cikls ir 500 000 sitienu, bet nepārklātie štancējumi nolietojas pie 300 000, jūs atceļat matricas-grafiku vienam komponentam. Pārklājot šo sitienu, lai sasniegtu 600 000 trāpījumu, tā aizstāšana tiek saskaņota ar pilnu PM ciklu, pilnībā novēršot vidus{8}}pārtraukumu.
Rezerves daļas pārklāšana var būt rentablāka{0}} nekā bāzes materiāla kvalitātes uzlabošana. D2 perforators ar AlTiN pārklājumu bieži pārspēj nepārklāta karbīda perforatoru par nelielu daļu no izmaksām -, vienlaikus saglabājot stingrību, kas karbīdam trūkst.
Viena izplatīta kļūda: pārklājumu uzklāšana detaļām, kuras sabojājas to iemeslu dēļ, kurus pārklājums nevar novērst. Perforumam, kas saplīst no sānu pārslodzes, ir nepieciešams stingrāks pamatmateriāls (S7) vai stangas izlīdzināšanas korekcija -, nevis cietāks virsmas pārklājums. Pārklājumi novērš pakāpenisku nodilumu un saķeri. Tie nekompensē trieciena pārslodzi, neatbilstību vai nepareizus klīrensa iestatījumus.
Praktiskais lēmums ir saistīts ar galveno iemeslu. Ja rezerves daļas pārāk ātri nolietojas noberšanās, karstuma vai materiāla saķeres dēļ, pareizais pārklājums pagarina to kalpošanas laiku, pārsniedzot oriģinālā aprīkojuma ražotāju bāzes līmeni ar minimālām papildu izmaksām. Ja tie saplīst vai saplīst, risinājums darbojas pamatmateriāla kvalitātes un presformas uzstādīšanas - teritorijā, kur par atbilstošāku ceļvedi kļūst remonta-pret-nomaiņa-pret-pārbūves lēmumu sistēma.
Štancēšanas štancēšanas štancēšanas un nomaiņas lēmums
Jūs esat identificējis bojāto komponentu, apstiprinājis galveno cēloni un izvēlējies pareizo materiāla pakāpi un pārklājumu. Bet viens lēmums joprojām ir atlicis: vai jaunas daļas nomaiņa ir pareiza rīcība, vai situācija prasa esošās sastāvdaļas - atjaunošanu vai visas veidņu daļas nodošanu metāllūžņos un pārbūvi? Lēmums par štancēšanas presformu labošanu un nomaiņu ne vienmēr ir vienkāršs, it īpaši, ja vairākas sastāvdaļas vienlaikus uzrāda dažādu smaguma līmeņu nodilumu.
Tālāk sniegtā sistēma palīdz jums orientēties šajā izvēlē, saskaņojot stangas nosacījumus ar iejaukšanos, kas nodrošina vislabāko izmaksu -par-daļu, neradot nevajadzīgu risku.
Kad pietiek ar atsevišķu detaļu nomaiņu
Izolēta komponenta maiņa ir pareizais izsaukums, ja kļūme ir novērsta - viens perforators ir saplīsis, viena stangas poga ir atvērta ārpus brīvas vietas vai atsperu komplekts ir nokrities pēc specifikācijas. Individuāla nomaiņa darbojas, ja ir spēkā šie nosacījumi:
- Viena{0}}punkta nodilums bez kaskādes bojājumiem.Nolietotā sastāvdaļa neko blakus nav sabojājusi. Blāvu sitienu, kas tika noķerts, pirms tas sabojāja stangas pogu, var nomainīt atsevišķi. Ja sitiens salauza un guva pogu, ir jānomaina abi.
- Preses apavu un fiksatoru strukturālā integritāte ir neskarta.Vadītāja tapas urbumi nav izstiepti, perforatoru kabatas nav palielinājušās, un montāžas virsmas paliek līdzenas un nebojātas.
- Rezerves daļu var iegādāties atbilstoši oriģinālajām specifikācijām.Izmēru pielaides, materiāla pakāpi, cietību un pārklājumu var saskaņot vai uzlabot, nepārveidojot blakus esošās sastāvdaļas.
- Ražošanas dati apstiprina, ka kļūme ir izolēta.Trāpījumu skaitītāju ieraksti liecina, ka tikai šis komponents ir pārsniedzis paredzamo kalpošanas laiku - blakus esošajām daļām joprojām ir atlikušas apkopes rezerves.
Šajā kategorijā ietilpst lielākā daļa ikdienas veidņu apkopes. Labi-apkopta progresīvā presforma tā kalpošanas laikā var patērēt desmitiem atsevišķu rezerves daļu, kamēr pati presformas struktūra joprojām ir nevainojami izmantojama.
Kad remontam vai atjaunošanai ir jēga
Komponentu atjaunošana un nomaiņa kļūst par atbilstošu salīdzinājumu, ja komponentam ir nodilums, kas ir labojams bez pilnīgas noņemšanas un{0}}atkārtotas ražošanas. Atjaunojot, tiek saglabāta esošās daļas ģeometrija un pielāgošanās -, kas ir svarīgi, ja komponents ir pielāgots-pielāgots presformas komplektam, un jaunai daļai būtu nepieciešams papildu roku-darbs, lai iegūtu tādu pašu saskarni.
Atjaunošana parasti ir piemērota, ja:
- Griešanas malas var pārasināt.Perforatorus un presēšanas pogas ar vienmērīgu malu nodilumu (bez šķembām vai plaisām) var noslīpēt virsmu, lai atjaunotu griešanas profilu. Ar katru atkārtotu slīpēšanu tiek noņemts materiāls, tāpēc izsekojiet kumulatīvo materiālu noņemšanu pret komponenta maksimālo pieļaujamo saīsināšanu.
- Nodilušas virsmas var atjaunot, nekaitējot pamatnes ģeometrijai.Tādas metodes kā metināšanas šuvju uzkrāšanās un atkārtota apstrāde, hromēšana vai termiskā izsmidzināšana var atjaunot nodilušās vadotnes, papēža bloku virsmas vai presformas dobuma sienas līdz sākotnējam izmēram -, ja pamattēraudam nav izveidojušās noguruma plaisas zem nodiluma zonas.
- Atjaunošanas izmaksas ir ievērojami zemākas par nomaiņu.Kā norādīts Carver Roboweld presformu reģenerācijas analīzē, remonts parasti ir par 40–60% lētāks nekā jauna komponenta izgatavošana, un īsāks izpildes laiks samazina arī dīkstāves izmaksas.
- Sastāvdaļas pamatmateriāls un metalurģiskā integritāte saglabājas stabila.Ja nesagraujošā pārbaude (magnētisko daļiņu, ultraskaņas vai krāsas caurlaidības līdzeklis) atklāj zemes virsmas plaisāšanu vai materiāla mīkstināšanu termiskā noguruma dēļ, virsmas atjaunošana neatrisinās pamatproblēmu.
Viens kritisks brīdinājums: atjaunošana darbojas tikai tad, jair konstatēts pareizais bojājuma cēlonis. Atkārtoti noslīpējot perforatoru, kas nošķelts nepareizas izlīdzināšanas dēļ -, neizlabojot izlīdzinājumu -, vienkārši tiek iegūts vēl viens šķelts perforators ar mazāku sitienu skaitu nekā iepriekš.
Kad pilnīga pārbūve ir vienīgais dzīvotspējīgais ceļš
Zinot, kad atjaunot štancēšanas presformu, jūs ietaupīsit no detaļu nomaiņas cikla konstrukcijā, kas vairs nevar noturēt tās atbilstoši specifikācijām. Pārbūve nozīmē veidņu sekcijas atjaunošanu - kabatu pārgriešanas, vadošo tapu caurumu pārurbšanu, fiksatoru nomaiņu un būtībā strukturālā pamata atjaunošanu, kurā tiek uzstādīti atsevišķi komponenti.
Atjaunošanas indikatori ietver:
- Vairāki komponenti vienā un tajā pašā presformas daļā atkārtoti sabojājas pirms grafika.Ja nomaināt vienu un to pašu perforatoru ik pēc 200 000 sitieniem, kad tam vajadzētu ilgt 800 000, problēma nav perforācijā -, tā ir kabatā, izlīdzinājumā vai konstrukcijas ģeometrijā, kas notur šo sitienu.
- Vadītāja tapu urbumi vai bukses sēdekļi ir nolietojušies, pārsniedzot atkārtotas apstrādes pielaidi.Ja pati stangas kurpe ir zaudējusi izmēru integritāti, neviena nomaiņas bukse nevar atjaunot pareizu izlīdzināšanu.
- Kumulatīvā slīpēšana ir saīsinājusi griešanas komponentus, pārsniedzot funkcionālās robežas.Kad sitieni ir atkārtoti uzasināti, pārsniedzot to maksimālo kaudzīšu-pieaugumu, matricas aizvēršanas augstuma un laika attiecības tiek apdraudētas visā sistēmā{1}}.
- Termiskais nogurums vai spriegumu plaisāšana presformas kurpes vai fiksatora plāksnēs.Virsmas plaisas, kas izplatās konstrukcijas elementos, nevar novērst ar komponentu{0}}līmeņa iejaukšanos -, saplaisājusi konstrukcija ir jānomaina.
- Preses dizains ir novecojis salīdzinājumā ar pašreizējām ražošanas prasībām.Ja materiālu specifikācijas, detaļu pielaides vai ražošanas apjomi ir būtiski mainījušies kopš presformas uzbūvēšanas, pārbūve ar atjauninātu inženieriju ir efektīvāka nekā jaunu komponentu piespiešana novecojušā dizainā.
Preču atjaunošanas indikatoru un izmaksu apzīmogošana bieži vien pārsteidz komandas, kuras jau gadiem ilgi ir veikušas individuālu nomaiņu. Pilnīga pārbūve parasti izmaksā 50-70% no jaunu presformu izmaksām, taču tiek nodrošināts rīks ar jaunu dzīves ciklu, novēršot uzkrāto kaskādes atteices risku, kas mazina pārliecību par daļu kvalitāti.
Lēmumu salīdzinājums: aizstāšana vs atjaunošana pret pārbūvi
| Intervences veids | Tipiski rādītāji | Relatīvās izmaksas | Dīkstāves ietekme | Riska līmenis |
|---|---|---|---|---|
| Atsevišķu detaļu nomaiņa | Viena sastāvdaļa dzīves beigās; nav blakus bojājumu; neskarta struktūras integritāte | Zema (vienas sastāvdaļas izmaksas + uzstādīšanas darbs) | Minimālais - bieži tiek izpildīts ieplānotā PM logā | Zems, ja ir apstiprināts galvenais iemesls un specifikācija ir pareiza |
| Remonts / Atjaunošana | Koriģējams virsmas nodilums; atlikušā asināšanas rezerve; pamatmateriāls metalurģiski stabils | Vidēji (40–60% no jauno komponentu izmaksām) | Zems vai mērens - ir atkarīgs no tā, vai pārstrāde tiek veikta-pašumā vai izsūtīta | Mērena - nepareiza atjaunošana var radīt atlikušo spriegumu vai izmēru kļūdu |
| Pilna die Rebuild | Atkārtotas priekšlaicīgas kļūmes; strukturālas deformācijas; pārsniegtas kumulatīvās atkārtotas slīpēšanas robežas; dizaina novecošanās | Augsta (50–70% no jaunu veidņu izmaksām) | Ievērojams - parasti tiek mērīts nedēļās, ieskaitot inženieriju, apstrādi un izmēģināšanu | Zema pēc-pabeigšanas (jauns dzīves cikls), bet augstas alternatīvās izmaksas atjaunošanas periodā |
Izplatītas specifikācijas kļūdas, kas liek priekšlaicīgi{0}}iejaukties
Pat tad, ja pieņemat pareizo remonta-vai-nomaiņas lēmumu, specifikācijas kļūdas nomaiņas procesa laikā var pasliktināt iznākumu un likt jums atgriezties pie preses ar to pašu problēmu. Pievērsiet uzmanību šīm biežajām kļūmēm:
- Cietības norādīšana bez stingrības konteksta.Nomaiņas perforatora pasūtīšana ar 62 HRC, kad lietojumprogramma rada sānu trieciena slodzi, izraisa šķeldošanu. Iespējams, oriģināls pamatota iemesla dēļ bija 58 HRC.
- Ignorējot formas montāžas pielaides.Rezerves formas poga ir iezemēta, lai koriģētu urbuma diametru, bet ar nepareizu nospiešanu-fit OD netiks pareizi ievietots fiksatorā -, tas pārvietojas zem slodzes un maina faktisko klīrensu.
- Nodilušas detaļas nomaiņa, nepārbaudot tās savienojošo daļu.Jauna vadošā tapa, kas uzstādīta nolietotā buksē, joprojām rada novirzes. Pārošanās sastāvdaļas vienmēr jānovērtē kopā.
- Neatbilst pārklājuma specifikācijai.Ja oriģinālā sastāvdaļa ir pārklāta un nomaiņa tiek piegādāta bez pārklājuma, kalpošanas laiks nesasniegs gaidīto neatkarīgi no pareizas pamatmateriāla izvēles.
Katrai no šīm kļūdām ir kopīgs pavediens: nepilnīga specifikācija. Pasūtītajam komponentam ir jāatbilst visām kritiskajām dimensijām, materiāla norādei, cietības diapazonam, virsmas apdarei un pārklājuma prasībām, lai tā būtu gatava lietošanai. Kā izveidot šo pilno specifikāciju - un no kurienes iegūt komponentus, kas tai droši atbilst -, ir praktisks nākamais solis, lai pārietu no diagnostikas uz pareizi funkcionējošu presformu.
Kā pareizi norādīt un iegūt štancēšanas formas rezerves daļas
Jūs esat apstiprinājis galveno cēloni, nolēmis nomainīt, nevis remontēt, un izvēlējies pareizo materiāla kategoriju un pārklājumu. Komponents ir definēts jūsu galvā -, bet piegādātājs nedzīvo jūsu galvā. Nepareizi saņemts rezerves daļu pasūtījums aizkavē ražošanu tikpat efektīvi kā nepasūtīšana vispār. Nepilnīgās specifikācijas nodrošina detaļas, kas izskatās labi plauktā, bet instalējot neizdodas, jo pieprasījumā nebija norādīta kritiskā dimensija, cietības norāde vai virsmas apdare.
Daudzas apkopes komandas zaudē laiku, pārvēršot diagnozi iepirkumam{0}}gatavā specifikācijā. Plaisa starp zināšanām par to, kas jums ir nepieciešams, un pietiekami precīzas paziņošanas par to, lai piegādātājs to pareizi ražotu, ir visvairāk nepietiekami novērtēts solis visā nomaiņas darbplūsmā.
Diagnostikas pārveidošana pilnīgas daļas specifikācijā
Katram rezerves daļu pasūtījumam - neatkarīgi no tā, vai tas ir viens perforators vai pilns vadotnes bukses -, ir nepieciešama viena un tā pati pamatinformācijas pakete. Nepalaidiet garām jebkuru elementu, un jūs paļaujaties uz to, ka piegādātājs uzminēs, kas rada risku, kuru jūs nekontrolējat.
Šeit ir pilns specifikācijas informācijas kontrolsaraksts, kas jāiekļauj jebkurā rezerves daļas pieprasījumā:
- Izmēru pielaides- Kopējais garums, darba diametrs vai profils, galvas diametrs un visas svarīgākās saskarnes. Griešanas detaļām norādiet nogriezto profilu līdz visciešākajai pielaidei, kas nepieciešama veidnei. Vadītāja komponentiem iekļaujiet gan urbuma ID, gan nospiediet-pielāgot OD. Standarta caurduršanas pielaides štancēšanai ir tikpat stingras kā +/-0,002 collas vieglam tēraudam un +/-0,0025 collas nerūsējošajam tēraudam, tāpēc pielaides prasībām presformas rezerves daļām ir jābūt precīzām — neuzņemieties, ka piegādātājs noklusēs jūsu nepieciešamo precizitāti.
- Materiāla pakāpe- Norādiet precīzu instrumentu tērauda marku (D2, M2, A2, S7, karbīds), nevis vispārīgus deskriptorus, piemēram, "instrumentu tērauds" vai "ātrgriezuma tērauds"{5}}. Ja pieteikumā ir atļautas līdzvērtīgas atzīmes, skaidri norādiet pieņemamās alternatīvas.
- Cietības specifikācija- Iekļaujiet gan virsmas cietības diapazonu (piem., 58{5}}62 HRC), gan minimālo serdes cietību, ja piemērojams. Attiecībā uz rūdītiem komponentiem norādiet arī korpusa dziļumu.
- Termiskās apstrādes dokumentācijas prasības- Pieprasiet termiskās apstrādes sertifikātu, kas ietver austenitizācijas temperatūru, dzesēšanas metodi, rūdīšanas ciklus un galīgo izmērīto cietību. Šī ir jūsu pārbaude, ka process tika veikts pareizi.
- Virsmas apdare- Norādiet Ra vērtības kritiskām virsmām, jo īpaši caurumošanas sānu sienām un štancēšanas pogu urbumiem, kur apdare tieši ietekmē sloksnes materiāla plūsmu un slāņa aizturi.
- Pārklājuma veids un biezums- Ja oriģinālā daļa tika pārklāta, norādiet to pašu pārklājumu vai apstiprinātu jauninājumu. Iekļaujiet pārklājuma biezuma pielaidi, ja komponents iekļaujas ciešā kabatā vai urbumā, kur ir svarīgi pievienotie mikroni.
- Ģeometriskās atsauces- Nodrošiniet atsauces uz datu punktu, leņķiskās orientācijas atzīmes un atslēgas funkcijas, kas nodrošina daļas uzstādīšanu pareizajā rotācijas pozīcijā. Apaļās formas pogai ar nesimetrisku urbuma profilu ir nepieciešams orientācijas indikators.
- Daļas numurs un matricas identifikācija- Krusta{1}}atsauce uz presformas apkopes ierakstiem, lai piegādātājs varētu izsekot komponentam tās lietojuma vēsturē, ja ražošanas laikā rodas jautājumi.
Izklausās daudz? Apsveriet, kas notiek bez tā. Rezerves formas pogai, kas pasūtīta tikai ar urbuma izmēru un materiāla norādi, tiek iegūts pareizais ID -, bet presēšanas-izmērs ir 0,0003 collas, jo piegādātājs izmantoja savu standarta pielaidi, nevis jūsu. Tas iekrīt fiksatorā ar slīdēšanas pieslēgumu, nevis traucējošu, pārslēdzas zem griešanas slodzes, un jūsu atstarpe uzreiz ir nepareiza. Trūkst viena rindiņa pirkuma pasūtījumā, viena nevajadzīga stanga vilkšana pēc divām nedēļām.
Rezerves daļu kvalitātes līmeņu novērtēšana
Ne visas rezerves sastāvdaļas tiek ražotas saskaņā ar vienu un to pašu standartu, un atšķirības ir svarīgākas, nekā liecina cena vien. Izpratne par oriģinālā aprīkojuma ražotājiem un pēcpārdošanas nomaiņas komponentiem - un pēcpārdošanas tirgus līmeņiem - palīdz saskaņot lēmumus par piegādi ar lietojumprogrammas svarīgumu.
OEM līdzvērtīgas daļastiek ražoti saskaņā ar oriģinālo presformu izgatavotāja specifikāciju, bieži vien paši presformu izgatavotāji vai kvalificēts apakšuzņēmējs, izmantojot oriģinālās izdrukas. Tie garantē izmēru, materiālu un veiktspējas paritāti ar komponentu, ko tie aizstāj. Kompromiss ir izmaksas un izpildes laiks - OEM-līdzvērtīgām detaļām parasti ir visaugstākā cena, un, ja tās tiek izgatavotas pēc pasūtījuma, var būt nepieciešams nedēļu ilgs izpildes laiks.
Premium rezerves daļasnāk no specializētiem instrumentu komponentu ražotājiem, kas ražo atbilstoši nozares -standarta specifikācijām, nevis konkrēta štancēšanas ražotāja patentētās izdrukas. Šie ražotāji bieži uztur plašus standarta perforatoru un štancēšanas pogu ģeometriju, vadošo tapu un bukses krājumus. Kvalitāte var būt vienāda ar oriģinālā aprīkojuma ražotāju vai pārsniegt to, ja piegādātājs iegulda stingrā procesa kontrolē, augstākās kvalitātes izejvielu iegūšanā un dokumentētā termiskā apstrādē. Priekšrocība ir ātrāka pieejamība un zemākas izmaksas standarta ģeometrijām.
Ekonomiskas nomaiņas iespējasmērķējiet uz zemāko cenu punktu. Tie atbilst pamata izmēru prasībām, taču var izmantot mazāk kontrolētu materiālu ieguvi, minimālu termiskās apstrādes dokumentāciju un plašākas pielaides joslas. Ne-kritiskām nodiluma daļām, piemēram, standarta kompresijas atsperēm vai vienkāršām atbalsta plāksnēm, ekonomiskas sastāvdaļas var būt pilnīgi piemērotas. Precīzas griešanas komponentiem, kur cietības viendabīgums un izmēru precizitāte tieši ietekmē detaļu kvalitāti, ietaupījumi bieži vien iztvaiko īsāku kalpošanas laiku un biežāku nomaiņu rezultātā.
Praktiskais noteikums: saskaņojiet kvalitātes līmeni ar neveiksmes sekām. Pilotspraudiņai augstas precizitātes savienotāja veidnē, kas darbojas ar 400 SPM, ir nepieciešama OEM-ekvivalenta vai augstākās kvalitātes pēcpārdošanas kvalitāte - priekšlaicīgas atteices izmaksas ievērojami pārsniedz ietaupījumu uz vienu-vienību no lētākas daļas. Pacēlāja atspere maza tilpuma kronšteinā{7}}var darbināt ekonomiskas sastāvdaļas bez nozīmīga riska.
Strādājam ar pielāgotu štanciņu ražotājiem rezerves daļu nomaiņai
Zīmogošanas presformas daļu ieguves labākā prakse norāda uz vienu pieeju, kas vienkāršo visu iepriekš apspriesto: rezerves komponentu iegāde no ražotāja, kurš sākotnēji izstrādāja presformu. Kad presformu izgatavotājs izstrādāja rīku, kura prioritāte ir apkope, viņi jau ir atrisinājuši specifikācijas problēmu jūsu vietā. Katrai rezerves daļai ir dokumentēti izmēri, materiālu kategorijas, termiskās apstrādes protokoli un pārklājuma specifikācijas, kas iegūtas sākotnējā inženierijas procesā.
Ražotājiem patīkYICHENdizaina matricas ar rezerves daļu pieejamības un specifikācijas dokumentāciju, kas iebūvēta inženiertehniskajā nodevumā. Kad komponents galu galā nolietojas, pilna specifikācija jau pastāv - jūs neesat apgriezti-inženierijas izmēri no nolietotas daļas vai uzminēt materiāla kvalitātes. Šī pieeja pielāgotu presformu ražotāja rezerves daļu iegādei novērš iepirkuma procesā visbiežāk sastopamos atteices veidus: nepilnīgas vai neprecīzas specifikācijas, kā rezultātā detaļas nedarbojas, kā paredzēts.
Papildus dokumentācijai pielāgoti ražotāji, kuriem prioritāte ir apkopes iespējas, mēdz izdarīt dizaina izvēli, kas vienkāršo turpmāko nomaiņu:
- Standartizētas komponentu saskarnes- Izmantojot parastās perforatora galviņas konfigurācijas, standarta bukses presēšanas-izmērus un modulāro ieliktņu stiprinājumu, lai vajadzības gadījumā rezerves daļas varētu iegūt no vairākiem kvalificētiem piegādātājiem.
- Pieejama komponentu montāža- Noturēšanas sistēmu projektēšana, kas ļauj nomainīt atsevišķus komponentus, neizjaucot nesaistītas formas daļas.
- Materiāla un cietības izsekojamība- Nodrošinot komponentu-līmeņa dokumentāciju, kas tiek pievienota veidņu apkopes ierakstiem, nodrošinot, ka pareizā specifikācija ir pieejama vairākus gadus pēc sākotnējās formas piegādes.
- Inženiertehniskais atbalsts aizstāšanas lēmumiem- Piedāvājot norādījumus par to, kad komponents ir jāaizstāj, nevis jāatjauno, pamatojoties uz viņu zināšanām par sākotnējo dizaina nolūku un drošības rezervēm.
Šeit kļūst ievērojami vienkāršāk norādīt štancēšanas formas rezerves daļas. Tā vietā, lai izstrādātu specifikāciju no jauna katru reizi, kad komponents nolietojas, jūs atsaucaties uz esošu inženiertehnisko pakotni, kas tika izveidota, kad matrica bija jauna un katra dimensija bija nominālā. Rezultāts ir rezerves daļas, kas tiek piegādātas gatavas uzstādīšanai ar pārliecību -, kas atbilst sākotnējam dizaina nolūkam, nevis tuvinās tam nolietota parauga datiem.
Neatkarīgi no tā, vai iepērkaties no oriģinālā presformu ražotāja, augstākās kvalitātes pēcpārdošanas piegādātāja vai abu kombināciju, kritiskā konstante ir specifikācijas pilnīgums. Katra detaļa, ko fiksējat iepriekš - pielaide, pakāpe, cietība, apdare, pārklājums, orientācija -, ir mazāks mainīgais lielums, kas var noiet greizi starp pirkuma pasūtījumu un brīdi, kad detaļa pirmo reizi nonāk presē.
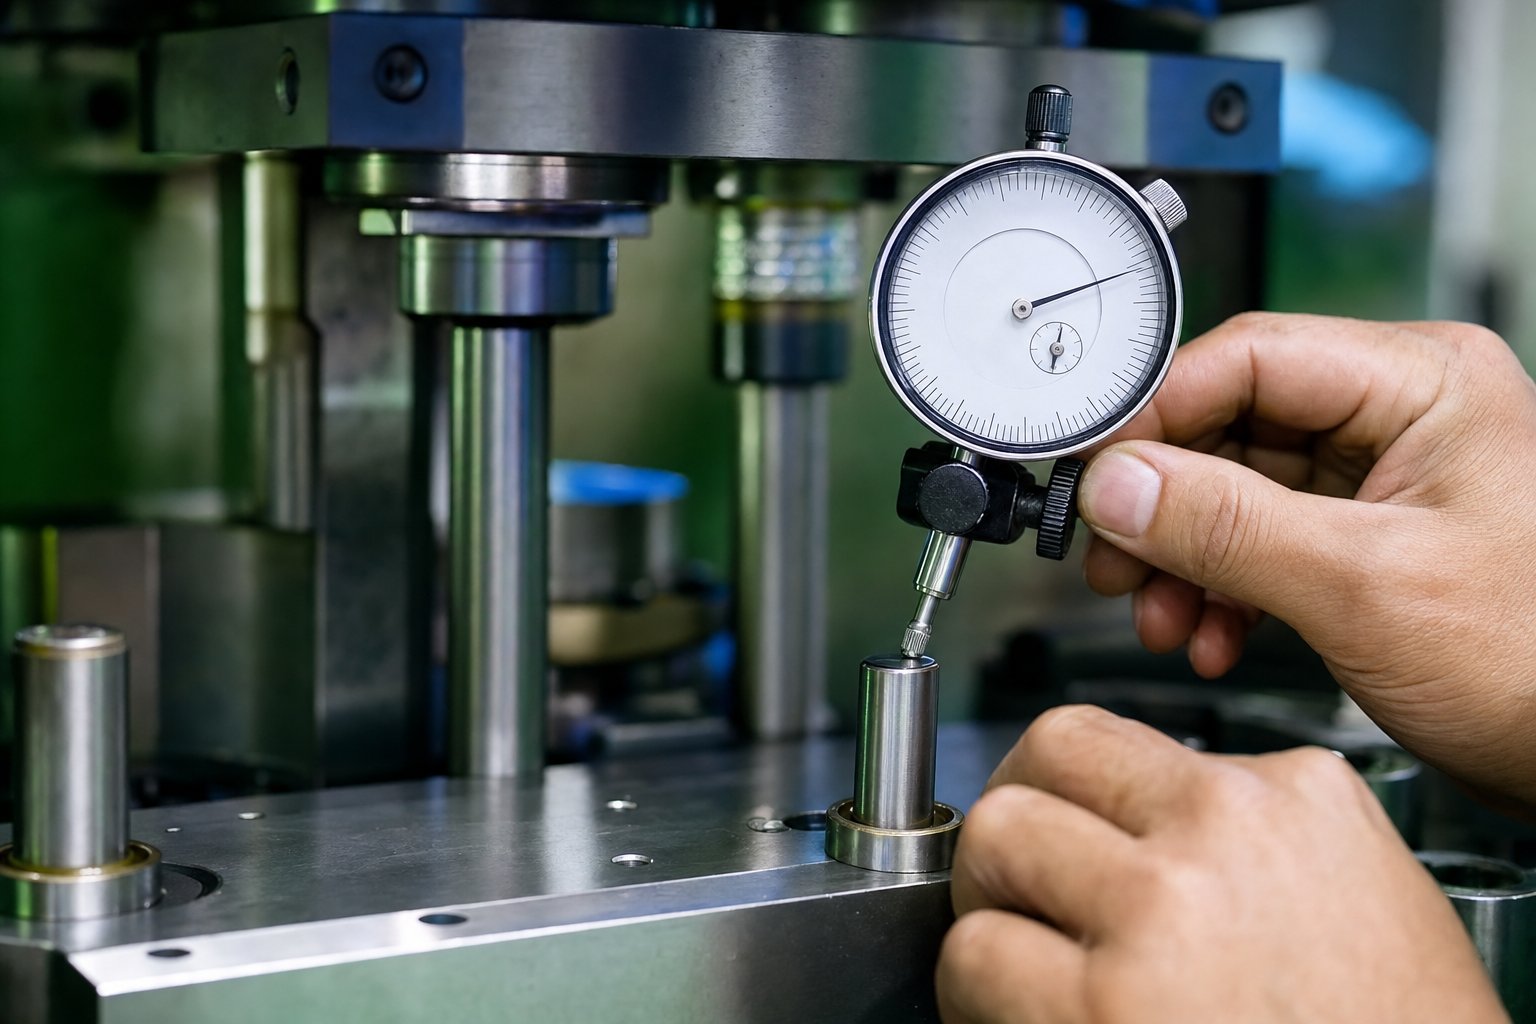
Nomaiņas daļas uzstādīšanas pārbaude un dzīves cikla izsekošana
Pareizi norādīta rezerves daļa, kas atrodas uz darbagalda, nav finiša līnija -, tā ir sākuma līnija. Detaļai joprojām ir jāpierāda, ka tā atbilst matricas komplektam, saglabā atbilstošus attālumus un ražo atbilstošas detaļas no pirmā sitiena. Izlaižot verifikāciju pēc-uzstādīšanas, veikali izvelk matricu atpakaļ no preses trīsdesmit minūtes pēc ievietošanas, atklājot, ka jaunā vadotnes bukse ir 0,0002 collas, vai nomaiņas perforators lepojas ar saviem kaimiņiem par pustūkstošiem.
Pārbaudot, tiek izveidoti arī bāzes dati, kas padara jūsu nākamo nomaiņu gudrāku. Katrs mērījums, ko reģistrējat uzstādīšanas laikā, kļūst par atskaites punktu turpmākam nolietojuma novērtējumam - sākuma nosacījumam, ar kuru tiek salīdzinātas visas turpmākās pārbaudes.
Izmēru pārbaude pirms un pēc uzstādīšanas
Lai pārbaudītu štancēšanas presformas komponentu atbilstību, tiek ievērota loģiska secība: pārbaudiet, vai daļa atbilst specifikācijām uz stenda, apstipriniet, ka tā pareizi saskaras veidnē, un apstipriniet, ka presē tā rada pieņemamu izvadi. Katrā darbībā tiek konstatēta cita kļūdu kategorija.
- Sola pārbaude atbilstoši specifikācijai.Pirms detaļa nonāk pie matricas, pārbaudiet kritiskos izmērus atbilstoši pirkuma pasūtījuma specifikācijām. Izmēriet darba diametru vai profilu ar kalibrētiem mikrometriem vai optisko komparatoru. Pārbaudiet cietību ar pārnēsājamu Rockwell testeri vairākās vietās. Apstipriniet virsmas apdari vizuāli vai ar profilometru, ja norādīts Ra. Noraidiet visu, kas neatbilst pielaidei, pirms tas patērē uzstādīšanas darbu.
- Piestiprināšanas pārbaude presformas komplektā.Instalējiet komponentu un pārbaudiet saskarnes izmērus. Nospiediet{1}}piestipriniet komponentus (standarta pogas, bukses), apstipriniet sēdekļa dziļumu un rotācijas orientāciju. Lai grieztu komponentus, pārbaudiet, vai attālums starp perforatoriem-līdz-izsitumiem atbilst specifikācijās, izmantojot dambīra vai tapas mērierīces vairākos punktos ap profilu. Pārbaudiet, vai vadošās tapas brīvi pārvietojas pa buksēm, nesasienoties vai pārmērīgas brīvkustības.
- Izlīdzināšanas pārbaude statiskās slodzes apstākļos.Lēnām aizveriet presi ar collu ātrumu bez materiāla. Apstipriniet, ka perforatori iekļūst matricas atverēs bez saskares, noņēmēji atrodas plakaniski pret matricas virsmu un izciļņu sistēmas nofiksējas paredzētajā laika punktā. Jebkuri traucējumi šajā posmā norāda uz izmēru kļūdu vai uzstādīšanas kļūdu - izlabojiet to pirms materiāla palaišanas.
- Pirmā-izstrādājuma pārbaude ražošanas apstākļos.Izpildiet nelielu paraugu -, parasti no piecām līdz divdesmit daļām - ražošanas ātrumā, un pārbaudiet, vai tie atbilst pilno izmēru specifikācijām. Preses detaļu pēc-instalācijas pārbaude nav pabeigta, kamēr faktiskā apzīmogotā izvade neapstiprina, ka rezerves komponents nodrošina atbilstošus rezultātus. Pārbaudiet urbuma augstumu, caurumu izmērus, objektu atrašanās vietas un virsmas stāvokli attiecībā pret kontroles ierobežojumiem.
- Reģistrējiet visus mērījumus kā jauno bāzes līniju.Dokumentējiet atstarpes, izlīdzināšanas rādījumus un pirmo{0}}izstrādājuma izmērus presformu apkopes ierakstā. Šīs vērtības atspoguļo komponenta sākuma stāvokli pie nulles trāpījumiem - atsauce, ar kuru jūs salīdzināsit katrā nākamajā pārbaudē.
Šī secība aptver trīs atšķirīgas kļūmju kategorijas: ražošanas kļūdas pašā rezerves daļā (1. darbība), uzstādīšanas kļūdas saskarnē ar presformu (2.–3. darbība) un funkcionālās kļūdas, kas parādās tikai faktiskos štancēšanas apstākļos (4. darbība). Izlaižot jebkuru soli, rodas sprauga, kurā problēmas slēpjas, līdz tās jau ir radījušas lūžņus vai sabojājis blakus esošos instrumentus.
Pamatlīnijas metrikas izveide pastāvīgai izsekošanai
Izsekošanas formas komponentu dzīves cikla dati pārveido nomaiņu no reaģējoša notikuma par paredzamu, budžeta uzturēšanas darbību. Informācija, ko iegūstat instalēšanas laikā - un katrā pārbaudē pēc tam, - veido datu kopu, kas precīzi norāda, kad katram komponentam būs jāpievērš uzmanība.
Sāciet ar šiem pamatdatu punktiem katrā nomaiņas pasākumā:
- Situāciju skaits instalēšanas laikā.Ierakstiet matricas kumulatīvo gājiena skaitītāja rādījumu, kad tiek ievadīts jaunais komponents. Tas kļūst par saucēju visiem turpmākajiem dzīves cikla aprēķiniem.
- Detaļas specifikācijas informācija.Baļķu materiāla pakāpe, cietība, pārklājuma veids un piegādātājs. Ja divi identiski dažādu piegādātāju perforatori nodrošina atšķirīgu kalpošanas laiku, šie dati izskaidro, kāpēc.
- Noņemtās sastāvdaļas stāvoklis.Ņemiet vērā, kāpēc tas tika nomainīts - izmērīto nodilumu, šķelšanos, lūzumu vai proaktīvu nomaiņu, pamatojoties uz trāpījumu skaita slieksni. Tas izveido atteices režīma vēsturi šai konkrētajai die stacijai.
- Monitoringa intervāls.Iestatiet nākamo pārbaudes punktu, pamatojoties uz vēsturiskajiem datiem vai ražotāja ieteikumu. Ja iepriekšējie šīs stacijas komponenti izturēja 600 000 trāpījumu, ieplānojiet pirmo pārbaudi 400 000 trāpījumu, lai fiksētu nodiluma progresu, kamēr daļa joprojām ir izmantojama.
Vairāku nomaiņas ciklu laikā šie dati veido komponentiem{0}}specifiskas dzīves cikla līknes. Jūs ievērosiet, ka ceturtās stacijas pilots pastāvīgi sasniedz nodiluma robežu pie 750 000 sitieniem neatkarīgi no piegādātāja, savukārt septītās stacijas perforators ilgst 1,2 miljonus sitienu ar TiCN pārklājumu, bet tikai 500 000 bez tā. Šie modeļi pārvērš šķirošanas lēmumus no spriedumiem par datiem{8}}paredzētās prognozēs - un palīdz jumsiestatiet nozīmīgus KPI etalonuspiemēram, MTBF mērķi atsevišķām veidnes sastāvdaļām, nevis tikai veidnei kopumā.
Rūpnīcas, kurās tiek izmantotas strukturētas izsekošanas sistēmas - neatkarīgi no tā, vai tā ir CMMS platforma, īpaša veidņu apkopes datu bāze vai pat labi-apkoptas izklājlapas -, konsekventi ziņo par izmērāmiem ieguvumiem. Saskaņā ar Oxmaint ražošanas pētījumu, strukturētas PM programmas samazina neplānotu dīkstāvi par 30-45% sešu mēnešu laikā un pagarina instrumenta kalpošanas laiku līdz pat 50%, izmantojot pareizu izlīdzināšanas un uzraudzības disciplīnu. Izsekošana nerada šos ieguvumus tieši — tā nodrošina laika precizitāti, kas padara iespējamu plānoto nomaiņu.
Sistemātiska izsekošana pārveido nomaiņu no reaģējošas avārijas uz plānoto apkopi. Šodien apkopotie dati nosaka, vai nākamā gada budžets ir prognoze vai minējums.
Darbs ar ražotājiem, kuriem prioritāte ir stabila ražošanas veiktspēja, vienkāršo visu verifikācijas un izsekošanas procesu. Ja rezerves komponenti ir izstrādāti atbilstoši oriģinālajam projekta mērķim - ar dokumentētām specifikācijām, kontrolētu materiālu ieguvi un pārbaudītu termisko apstrādi -, verifikācijas darbības apstiprina piemērotību, nevis diagnosticē problēmas. Ražotājiem patīkYICHENsavienojiet pasūtījuma štancēšanas presformu ražošanu ar inženierijas uzmanību uz apkopi, kas nozīmē, ka rezerves daļas tiek piegādātas ar izmēru precizitāti un metalurģisko konsekvenci, kas padara pirmo -izstrādājuma pārbaudi par apstiprinājuma soli, nevis problēmu novēršanu. Rezultāts ir mazāk laika apstiprināšanai un vairāk laika ražošanas.
Štancēšanas presformas rezerves daļas vienmēr būs palīgmateriāli -, kas ir paredzētas valkāšanai, lai jūsu presformas struktūra nenotiktu. Taču tas, kā pārbaudāt, izsekojat un plānojat šo nodilumu, nosaka, vai nomaiņa ir kontrolēta apkope vai neplānota ražošanas avārija. Instalēšanas laikā izveidojiet verifikācijas ieradumu, tveriet datus katrā saskares punktā un ļaujiet dzīves cikla līknēm vadīt jūsu lēmumus. Prese turpina darboties, un jūs apsteidzat nodilumu.
Bieži uzdotie jautājumi par rezerves daļu štancēšanu
1. Kādas ir visbiežāk nomainītās štancēšanas formas daļas?
Biežāk nomainītās štancēšanas formas sastāvdaļas ir perforatori, štancēšanas pogas, vadošās tapas, vadotnes bukses, atsperes, piloti un noņemšanas plāksnes. Šīs daļas tieši saskaras ar sloksnes materiālu vai pārvalda iekšējos spēkus katra nospiešanas gājiena laikā, izraisot to nodilumu ātrāk nekā strukturālie elementi, piemēram, apavi. Perforatori un štancēšanas pogas ir saraksta augšgalā, jo tās absorbē pilnu bīdes spēku katrā sitienā, savukārt atsperes pakāpeniski noārdās noguruma laikā. Sadarbojoties ar tādiem ražotājiem kā YICHEN, kuri izstrādā veidnes, paturot prātā to apkopi, nodrošina, ka šie ļoti-nodiluma komponenti ir pieejami un pilnībā dokumentēti racionalizētai nomaiņai.
2. Kā jūs zināt, kad štancēšanas presformas sastāvdaļas ir jānomaina?
Galvenie indikatori ietver štancētu daļu augstuma palielināšanos, kvalitātes pārbaužu laikā konstatēto izmēru novirzi, nepareizas padeves trauksmes signālus, sloksnes pacelšanu starp stacijām un nekonsekventu detaļu izmešanu. Vienmērīga urbuma palielināšanās visās funkcijās norāda uz vispārēju perforatora izsīkumu, savukārt vienpusējās urbumi norāda uz tapas vai bukses nodilumu, kas izraisa novirzi. Attāluma starp caurumiem-līdz{4}}caurumiem bieži vien ir nodilušas vadības tapas. Trāpījumu skaita pārraudzība kopā ar SPC datiem un lūžņu izsekošanas ierakstiem palīdz noskaidrot, kurš konkrētais komponents bojājas un kad jāplāno nomaiņa.
3. Kādu instrumentu tērauda marku man vajadzētu izmantot rezerves štancēšanas perforatoriem?
Pareizā klase ir atkarīga no sagataves materiāla, ražošanas apjoma un dominējošā atteices režīma. A2 ir piemērots īsiem{2}}līdz-vidējiem braucieniem no viegla tērauda ar labu izturību. D2 izceļas liela-apjoma abrazīvā nodiluma lietojumos ar 58–62 HRC cietības diapazonu. M2 iztur augstu gājiena ātrumu un siltuma uzkrāšanos labāk nekā D2. S7 ar 54-56 HRC ir ideāli piemērots biezam materiālam un spēcīgam triecienam, kur šķembu risks ir lielāks par nodilumu. Volframa karbīds nodrošina miljoniem triecienu pret abrazīviem materiāliem, piemēram, nerūsējošo tēraudu, taču tā trausluma dēļ ir nepieciešams izcils presformas izlīdzinājums.
4. Vai man ir jālabo vai jānomaina nolietota štancēšanas formas sastāvdaļa?
Izvēlieties individuālu nomaiņu, ja kļūme ir izolēta vienai sastāvdaļai bez kaskādes bojājumiem un matricas struktūra paliek neskarta. Atjaunošana, veicot slīpēšanu vai pārklāšanu, ir jēga, ja pastāv koriģējams virsmas nodilums, un tā maksā par 40–60% mazāk nekā jauna ražošana. Pilnīga presformas pārbūve kļūst nepieciešama, ja vairākas sastāvdaļas sabojājas priekšlaicīgi un atkārtoti, vadošās tapas urbumi ir nolietojušies, pārsniedzot pielaidi, vai kumulatīvā slīpēšana ir pārsniegusi funkcionālās robežas. Izšķirošais faktors ir tas, vai komponenta pašreizējais stāvoklis var sabojāt kaut ko dārgāku, ja tas netiek risināts.
5. Kā pārklājumi pagarina štancēšanas presformu rezerves daļu kalpošanas laiku?
Virsmas pārklājumi, piemēram, TiN, TiCN, AlTiN un DLC, pievieno cietu barjeru, kas samazina berzi, novērš materiāla saķeri un iztur termisko degradāciju pie griešanas malām. TiCN labi darbojas nerūsējošā tērauda griešanai, AlTiN veic lielas -ātruma darbības līdz pat 900 °C, un DLC ar CrN apakšslāni novērš alumīnija slāņošanos ar berzes koeficientu līdz 0,05. Pārklājumi parasti palielina komponentu izmaksas par 20{7}}40%, bet var divkāršot vai trīskāršot kalpošanas laiku abrazīviem lietojumiem virs 200 000 trāpījumiem intervālā, kas bieži vien padara tos rentablākus nekā bāzes materiāla kvalitātes uzlabošana.


