


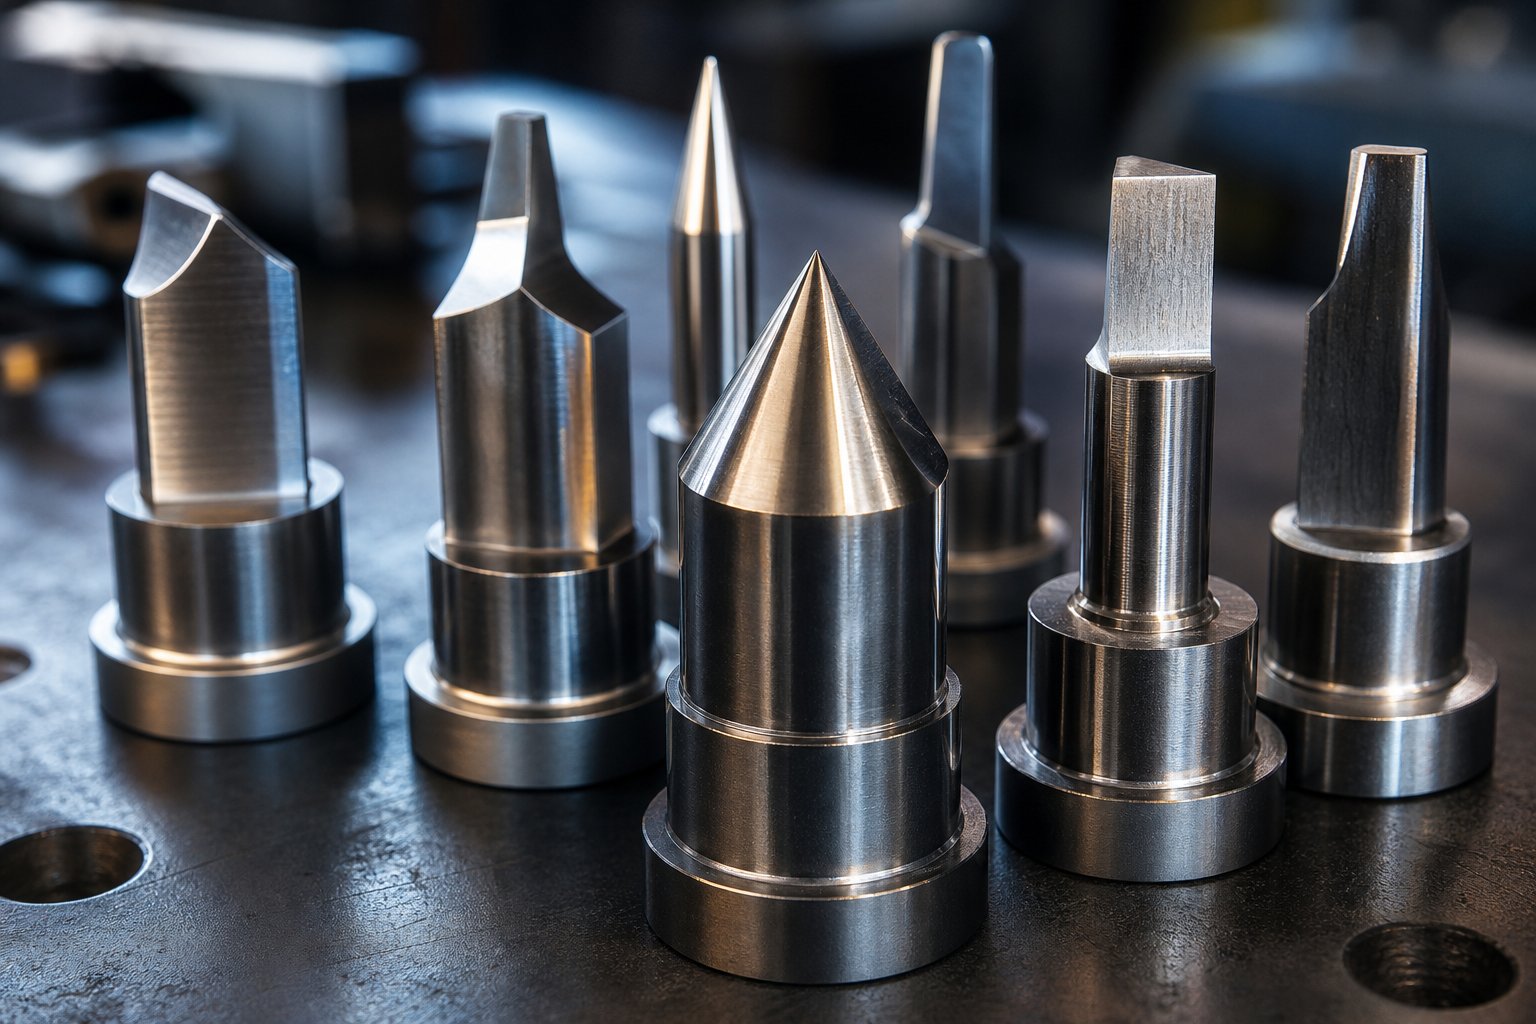
Kas ir štancēšanas štancēšanas perforatori un kāpēc tie ir svarīgi
Štancēšanas štancēšanas perforatoriir rūdīta tērauda instrumenti, kas presēšanas laikā fiziski saskaras un pārveido lokšņu metālu. Padomājiet par perforatoru kā perforatora un matricu komplekta vīrišķo sastāvdaļu: tas nolaižas atbilstošā atverē (matricas blokā), lai nogrieztu, veidotu vai pārvietotu materiālu gatavā formā. Katrs caurums, iecirtums un kontūra apzīmogotajā daļā sākas ar štancēšanas perforatora griezējmalu, kas veic savu darbu zem tonnāžas.
Perforatori ir tikai viena daļa no lielākas sistēmas. Noņēmēji notur loksni plakaniski un ievilkšanas laikā novelk to no perforatora. Piloti precīzi nosaka joslas atrašanās vietu no stacijas uz staciju. Pacēlāji paceļ materiālu starp sitieniem, lai tas varētu virzīties uz priekšu. Katrai no šīm štancēšanas formas detaļām ir atbalsta loma, bet pats perforators veic galveno materiāla pārveidošanas darbu.
Ko patiesībā dara štancēšanas štancēšanas perforators
Kad presēšanas cilindrs virza perforatoru uz leju, griešanas mala izraisa lūzumu loksnes augšējā virsmā. Tajā pašā laikā matricas bloka mala no apakšas izraisa atbilstošu lūzumu. Ar pareizu klīrensu šīs divas lūzuma līnijas saskaras pa vidu, radot tīru atdalīšanu ar minimālu urbumu. Rezultāts ir trīs-zonu griezuma mala: neliels apgāšanās augšpusē, gluda noslīpēta josla, kur notika bīde, un raupjāka lūzuma zona, kur plaisa izplatījās atlikušajā biezumā. Šis bīdes mehānisms padara metāla štancēšanas presformas tik efektīvas, ražojot tūkstošiem detaļu stundā ar atkārtojamu kvalitāti.
Vietās, kur iederas štancējumi
Lai saprastu, kā darbojas perforators, vēlēsities redzēt, kur tas atrodas metāla veidnes komplektā. Šeit ir galvenie komponenti no augšas uz leju:
- Augšējā kurpe- augšējā plāksne, kas tiek piestiprināta pie presēšanas cilindra un satur visu augšējo-pusinstrumentu
- Perforatora plāksne (fiksators)- notur štancējumus fiksētā pozīcijā attiecībā pret otru
- Perforators- darba rīks, kas saskaras ar lokšņu metālu
- Strīpas dejotāja- saspiež materiālu plakaniski un noņem to no perforatora ievilkšanas laikā
- Die bloks- satur savienojuma atveres, kas nodrošina pretējo griešanas malu
- Apakšējā kurpe- apakšējā plāksne, kas pieskrūvē pie preses balsta
Preses apavi nodrošina strukturālu stingrību visam mezglam, un jebkura novirze vai novirze šajā līmenī tieši ietekmē perforācijas veiktspēju. Šī saikne starp montāžu un griezējinstrumentu ir tieši tas, kāpēc perforācijas kvalitāte nosaka visu, kas ir pakārtots: detaļas izmēru precizitāte, malu stāvoklis, urbuma augstums un galu galā tas, cik sitienu jūs saņemat, pirms instrumentam ir jāpievērš uzmanība. Nolietots vai slikti izstrādāts perforators rada ne tikai sliktas detaļas. Tas paātrina katras blakus esošās sastāvdaļas nodilumu un samazina jūsu ražošanas darbības laiku.
Nākamajās sadaļās ir sadalīts katrs mainīgais, kas nosaka, vai jūsu sitieni ilgst vai neizdodas agri, sākot ar visu štancēšanas veidu klāstu un konkrētajiem darbiem, ko tie veic.
Pilnīga perforatoru veidu taksonomija pēc funkcijām
Ne katrs sitiens veic vienu un to pašu darbu. Caurdurošajam perforatoram, kas kronšteinā izveido skrūvju caurumus, nav gandrīz nekā kopīga ar perforatoru, kas saspiež materiālu, lai saglabātu stingru pielaidi. Zinot, kurā kategorijā ietilpst jūsu darbība, ir pirmais solis, lai izvēlētos lietojumprogrammai piemērotu metāla perforatoru, un tas tieši ietekmē šī instrumenta ražošanas ilgumu.
Griešanas perforatori materiālu atdalīšanai
Griešanas perforatoriem ir viens mērķis: materiāla atdalīšana. Atšķirības ir saistītas ar to, ko paturat, ko izmetat un kur notiek griezums attiecībā pret daļas malu.
- Pīrsinga sitieniizveidojiet caurumus, pilnībā izbraucot cauri loksnei. Perforētā loksne ir izstrādājums; gliemeža ir lūžņi. Šī ir visizplatītākā metāla caurumu caurumošanas operācija progresīvajās presformās, veicot visu, sākot no stiprinājumu atstarpes caurumiem līdz ventilācijas modeļiem.
- Blancing sitienivienā gājienā nogrieziet visu gatavās detaļas ārējo profilu. Šeit gliemeža kļūst par produktu, un pārējā sloksne ir atkritumi. Blancēšanai nepieciešama lielāka tonnāža nekā caurduršanai, jo griezuma perimetrs parasti ir daudz lielāks.
- Izcirtņi sitieninoņemiet materiālu no sloksnes vai daļas malas. Tā kā griešana notiek tikai vienā pusē, šie perforatori saskaras ar nelīdzsvarotiem sānu spēkiem, un bieži vien atbalstam ir nepieciešams papēža bloks.
- Siešanas sitieniveiciet daļējus griezumus, kas veido izciļņus vai žalūzijas, pilnībā neatdalot materiālu. Savienotā mala noliecas pāri presformas atverei, tāpēc perforatora ģeometrija apvieno bīdes leņķi ar formēšanas rādiusu.
- Apgriešanas perforatorinoņemt lieko atloku materiālu no iepriekš izveidotajām vai izvilktajām daļām, notīrot kontūras līdz galīgajiem izmēriem.
Spēka profils šiem veidiem ievērojami atšķiras. Presēšanas perforators vienlaikus iedarbina visu griezuma perimetru, vienā mirklī nodrošinot maksimālo tonnāžu. Turpretim perforators pakāpeniski griežas un liecas, sadalot slodzi uz lielāku gājiena daļu. Šīs atšķirības ietekmē lēmumus par perforēšanas instrumentiem attiecībā uz tērauda marku, bīdes leņķiem un presēšanas jaudu.
Ne{0}}griešanas perforatori formēšanai un izlīdzināšanai
Ne katrs metāla perforators faktiski griež. Daži perforatori veido materiālu vai vienkārši nosaka to pakārtotajām darbībām.
Izmēģinājuma sitieniievadiet sloksnē esošos caurumus-, lai to precīzi izlīdzinātu, pirms tiek sākta griešana katrā precīzās perforēšanas stacijā. Tiem ir konusveida vai rādiuss deguns, un tie parasti ir nedaudz noslīpēti (apmēram par 0,001 collu mazāki nekā atrašanās vietas caurums), lai izvairītos no pielipšanas ieejas laikā.
Perforatoru veidošanasalieciet, velciet vai iespiediet materiālu bez pilnīgas atdalīšanas. To darba virsmām ir kontūras, nevis asas -malas, un to pamatā ir kontrolēta materiāla plūsma, nevis lūzumu mehānika.
Perforatoru kalšanapielietojiet galēju lokālu spiedienu, lai saspiestu materiālu precīzā dobumā, panākot stingras pielaides biezumam vai virsmas detaļām. Tā kā materiāls ir pilnībā ierobežots, kalšanas spēki var būt piecas līdz desmit reizes lielāki nekā standarta formēšanas slodzes tai pašai saskares laukumam.
| Perforatora veids | Primārā funkcija | Tipiska ģeometrija | Kopējās lietojumprogrammas |
|---|---|---|---|
| Pīrsings | Izveidojiet caurumus (gliemeža ir atkritumi) | Apaļa, iegarena vai formas ar plakanu vai nogrieztu seju | Stiprinājumu caurumi, ventilācijas raksti, elektriskie izsitumi |
| Tukšošana | Izgriezt gatavās daļas kontūru (gliemeža ir produkts) | Kontūrveida profila saskaņošanas daļas perimetrs | Paplāksnes, laminēšana, kronšteini |
| Iecirtums | Noņemiet materiālu no sloksnes malas | Atvērta -puse ar papēdi sānu atbalstam | Cilnes reljefs, stūra izgriezumi, sloksnes progresēšana |
| Lancing | Daļējs griezums, lai izveidotu cilnes vai žalūzijas | Bīdes leņķis plus formēšanas rādiuss savienotajā malā | Žalūzijas,{0}}sildīšanas izlietnes ribiņas, bloķēšanas cilpas |
| Apgriešana | No izveidotajām daļām noņemiet lieko materiālu | Kontūras atbilst pēdējai apdares līnijai | Uzzīmēti kausu atloki, veidotas kronšteina malas |
| Pilots | Atrodiet joslu stacijas precizitātei | Konusveida vai ložu{0}}deguns, nedaudz mazāks | Progresīva matricu izlīdzināšana katrā stacijā |
| Veidošanās | Salieciet, zīmējiet vai izspiediet bez atdalīšanas | Konturēta darba virsma, dāsni rādiusi | Kanālu līkumi, sekli vilkumi, reljefi logotipi |
| Monētu kalšana | Saspiests materiāls stingrām pielaidēm | Plakana vai iegravēta seja, smags{0}}šķērsgriezums | Biezuma kontrole, smalkas detaļas, nesošās virsmas |
Speciālie un saliktie perforatoru modeļi
Ja vienai stacijai ir jāveic vairāk nekā viena darbība,kombinētie perforatoru modeļiapvienot vairākas funkcijas vienā rīkā. Klasisks piemērs: ārējās kontūras izlīdzināšana, vienlaikus caurdurot iekšējos caurumus vienā nospiešanas gājienā. Šī pieeja nodrošina izcilu pozicionēšanas precizitāti starp elementiem, jo abi griezumi tiek veikti vienā aizvērumā, taču tā koncentrē slodzi un ierobežo pieejamo vietu robustiem šķērsgriezumiem.
Papildus saliktajām konfigurācijām jūs saskarsities ar dizainu ar galvu un bez galvām. Perforatori ar galvu izmanto plecu vai atloku, lai tos noturētu perforatora plāksnē, padarot nomaiņu vienkāršu. Perforatori bez galvām ir nostiprināti ar atbalsta plāksni vai lodīšu{2}}fiksatoru, kas nodrošina stingrāku atstarpi presformās ar blīvu caurumu rakstu. Pakāpeniski perforatori vienā sitienā izveido vairāku{4}}diametru caurumus, katru diametru noslīdot dažādos garumos gar instrumenta korpusu. Tie samazina nepieciešamību pēc sekundārajām darbībām, bet prasa precīzu slīpēšanu, lai saglabātu koncentriskumu starp soļiem.
Tādas darbības kā perforators un uzliesmojums, kad caurums tiek caurdurts un pēc tam izvērsts uz āru nākamajā stacijā, paļaujas uz standarta lokšņu metāla perforatora savienošanu pārī ar īpašu uzliesmošanas instrumentu lejup pa straumi. Izpratne par to, kura perforēšanas kategorija attiecas uz katru staciju, palīdz noteikt pareizo ģeometriju, materiālu un pārklājumu, pirms problēmas parādās uz preses grīdas.
Ģeometrija ir tā, kas atdala perforatoru, kas darbojas efektīvi, no tāda, kas priekšlaicīgi nolietojas vai rada nelielas detaļas. Nākamajā sadaļā ir aprakstīts, kā punktu stili, bīdes leņķi un aizmugures konuss ietekmē griešanas spēkus un malu kvalitāti mikroskopiskā līmenī.
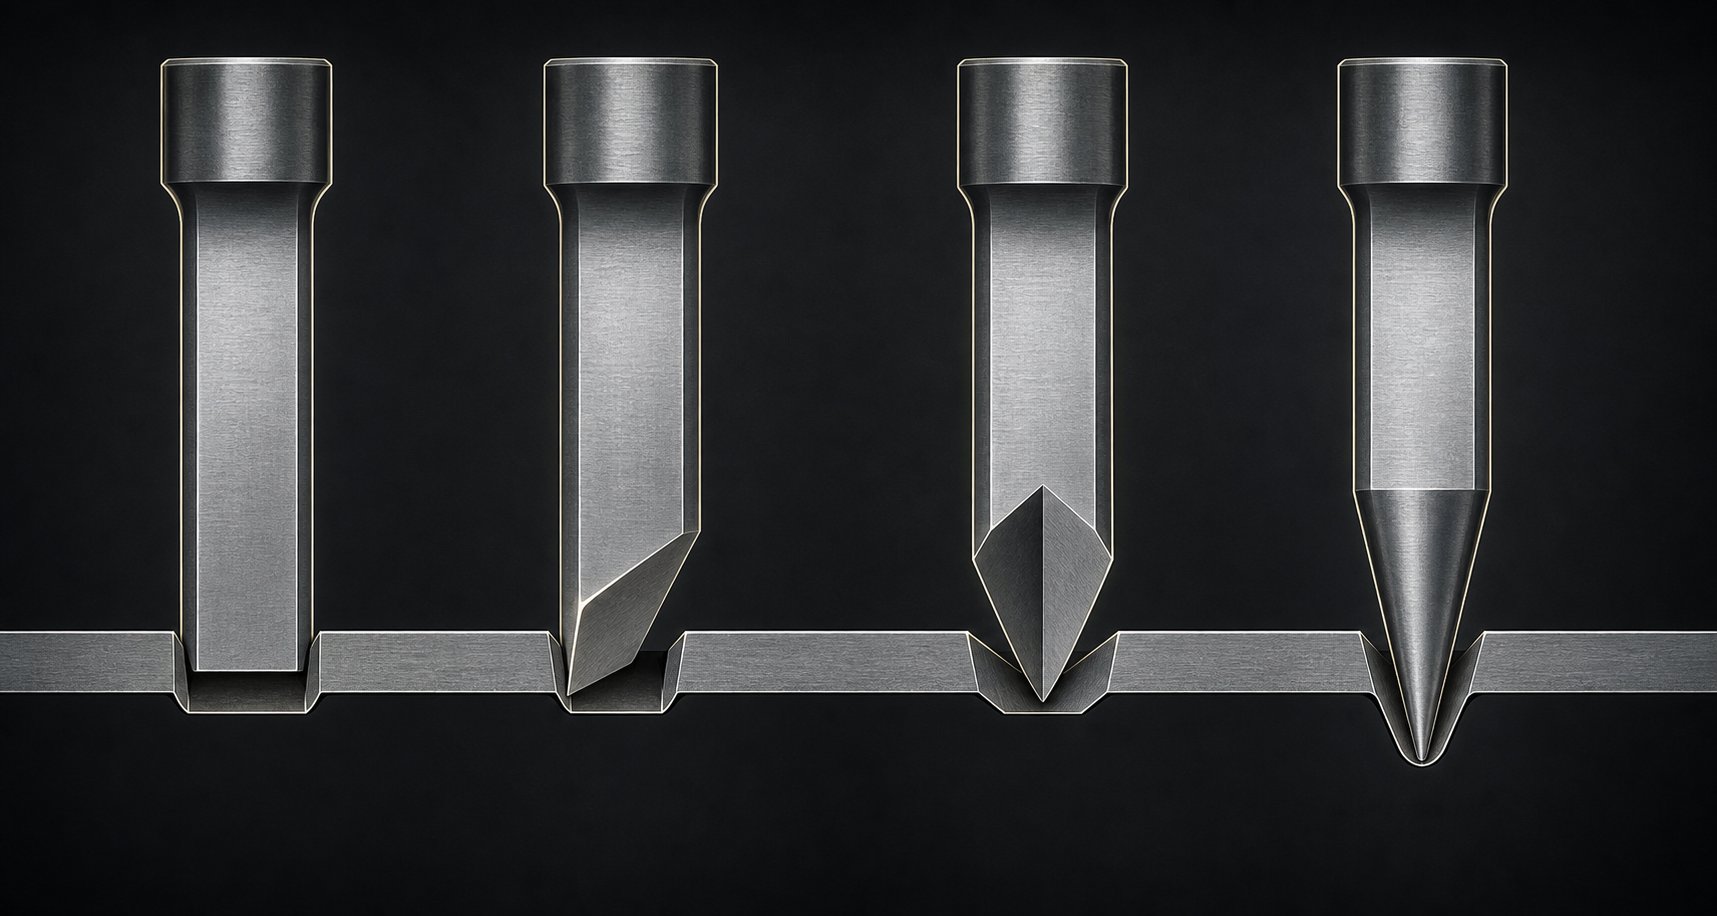
Perforācijas ģeometrija, kas kontrolē spēku un griešanas kvalitāti
Divi no viena tērauda izgatavoti perforatori, kas darbojas ar tādu pašu ātrumu, vienā presē var nodrošināt ļoti atšķirīgus rezultātus. Atšķirība ir ģeometrijā. Perforatora virsmas forma, slīpētais leņķis un reljefs aiz griešanas malas nosaka, cik liels spēks ir nepieciešams presei, lai caurumotu metālā, cik tīra izskatās iegūtā mala un cik sitienu instruments iztur pirms atkārtotas asināšanas.
Punktu stili un to ietekme uz griešanas spēku
Iedomājieties, ka izspiežat plakanu cepumu formiņu cauri mīklai, nevis sasveriet to tā, lai viena puse iekostu vispirms. Tas pats princips ir spēkā, kad presformas perforators saskaras ar lokšņu metālu. Perforatora virsmas ģeometrija nosaka, cik daudz materiāla iedarbojas ar griešanas malu jebkurā brīdī gājiena laikā.
Plakanas -sejas sitienivienlaicīgi ieslēdziet visu griezuma perimetru. Visa griešana notiek vienā mirklī, radot vislielāko maksimālo tonnāžu, bet arī tīrāko un simetriskāko caurumu. Tas ir bāzlīnija jebkurai lokšņu metāla caurumošanas darbībai.
Atsevišķas-bīdes (nošķeltas) perforatorileņķi seju tā, lai viena puse saskaras ar loksni pirmā un griezums virzās pa diametru. Pētījumi par DP un AHSS pakāpēm liecina, ka slīpuma leņķis ir no 3 līdz 6 grādiemsamazināt maksimālo caurduršanas spēku par vairāk nekā 50%. Kompromiss-ir neliela sānu vilce, kas ir jāabsorbē noņēmēju vai vadotnes sistēmai.
Dubultie-bīdes (jumta-augšējie) perforatoriir smaile gar centru, tāpēc griezums sākas vidū un izplatās uz āru abos virzienos vienlaikus. Pētījumi par martensīta tēraudu ar 1400 MPa stiepes izturību ir parādījuši, ka caurumošanas spēks ir samazināts par līdz pat 80%, salīdzinot ar plakanu virsmu, kā arī ievērojams spiedes kritums-apgrieztās tonnāžas rezultātā. Tā kā sānu spēki balansē abās kores pusēs, instrumentam ir minimāla sānu vilce.
Čukstes{0}}punktveida (konusveida) sitieniizmantojiet konusveida galu, kura profils ir līdzīgs sešstūra perforatoram, lai uzsāktu kontaktu vienā punktā un pakāpeniski paplašinātu griezumu uz āru. Tie nodrošina visklusāko darbību plānos materiālos un ievērojami samazina triecienu-izraušanu, padarot tos noderīgus liela ātruma{2}} lietojumos, kur troksnis un preses nogurums ir svarīgs.
Pamatprincips ir konsekvents: bīdes leņķi pārdala tonnāžu garākā gājiena daļā. Maksimālais spēks samazinās, bet kopējais darbs paliek līdzīgs, jo prese virzās tālāk, pirms ir pabeigta atdalīšana.
| Punktu stils | Spēka samazināšana pret dzīvokli | Labākais priekš | Kompromisi{0}} |
|---|---|---|---|
| Plakana{0}}seja | Nav (bāzes līmenis) | Simetriski caurumi, maksimāla malu vienmērība | Vislielākā maksimālā tonnāža, vislielākais trieciens{0}} |
| Viena{0}}grieze (šķautne) | ~50% vai vairāk | Vispārējs pīrsings, AHSS pakāpes, piespiedu{0}}ierobežota presēšana | Sānu virziens, nedaudz nevienmērīgs slīpējums ap urbuma perimetru |
| Dubultās-cirpes (jumts-augšdaļa) | līdz 80% | Augstas-izturības materiāli, triecienu-jutīgas presformas | Sarežģītāka slīpēšana, štancēšanas galu nodilums pie kores |
| Čukstes{0}}punkts (konisks) | Progresīvs, mainās atkarībā no konusveida leņķa | Plāni materiāli, ātrgaitas{0}}štancēšana, trokšņu samazināšana | Neviendabīgs grieztās malas profils, ierobežots ar mazāku caurumu diametru |
Izskaidrots zemes garums un aizmugures konuss
Zem jebkura metāla perforatora griešanas malas divas funkcijas nosaka, kā instruments mijiedarbojas ar sloksni un sloksni pēc sākotnējās griešanas: piezemēšanās un aizmugures konuss.
Zemeir taisna, cilindriska daļa tieši aiz griešanas malas. Atdalīšanas laikā un tūlīt pēc tā uztur pilnu kontaktu ar gliemezi. Garāka zeme stingri notur gliemezi, neļaujot tai pavilkties atpakaļ ar perforatoru, kad tas tiek ievilkts. Tomēr pārāk daudz zemes palielina berzi pret sloksni, jo tā šķērso sitienu katrā gājienā. Vispārīgi norādījumi nosaka, ka zemes garums ir 1 līdz 3 reizes lielāks par materiāla biezumu, bet plānākiem materiāliem ir tendence uz leju.
Muguras konusveidair neliela reljefa zeme aiz zemes, kas samazina perforatora diametru, virzoties prom no gala. Šis konusiņš, parasti 0,25 līdz 1 grāds katrā pusē atkarībā no perforatora kopējā garuma, rada atstarpi starp perforatora korpusu un cauruma sienu. Tas samazina berzes siltumu, pazemina noņemšanas spēku un samazina saspiešanu uz metāla perforatoriem, ar kuriem tiek apstrādātas mīkstas vai lipīgas sagataves, piemēram, alumīnijs vai nerūsējošais tērauds.
Liela ātruma operācijās ir ideāli piemēroti minimāli sitieni (0,015–0,030 collas), jo tas ierobežo saskares laiku ar zemi un samazina sliežu-vilkšanas risku. Hex perforatora ģeometrijas ar to daudzšķautņainajiem profiliem īpaši gūst labumu no precīzas aizmugures-konusa kontroles, jo jebkura berzes palielināšanās uz plakanajām virsmām paātrina līmes nodilumu.
Kā ģeometrija savienojas ar detaļu kvalitāti
Katrs ģeometrijas lēmums perforatorā parādās gatavajā daļā. Lūk, kā šie savienojumi darbojas:
- Burru augstums- Asa, labi-apkopta griešanas mala ar pareizu klīrensu rada minimālu urbumu. Nogrieztas -sejas perforators faktiski var uzlabot malu elastību; Pētījumos par divfāzu tēraudu{4}}atklājās, ka optimizēti slīpi griezumi uzlaboja urbuma izplešanās koeficientu par vairāk nekā 60% salīdzinājumā ar parasto plakano caurumošanu, norādot uz tīrāku, vairāk formējamu malu.
- Caurumu cilindriskums- Plakanās-sejas perforatori rada visvienādāko cauruma diametru no augšas uz leju, jo viss perimetrs tiek griezts uzreiz. Atsevišķas-bīdes konstrukcijas var radīt nelielu ovālu, ja atstarpes nav labi-kontrolētas, jo progresīvā griešana ļauj materiālam pārvietoties pirms pilnīgas atdalīšanas.
- Malu apgāšanās- Apgāšanās dziļums palielinās, palielinoties attālumam un agresīviem bīdes leņķiem. Slīps perforators, kas vispirms saskaras ar vienu pusi, var radīt asimetrisku apgāšanās. Lietojumprogrammām, kur apgāšanās ir jāsamazina, labāks ceļš ir plakana-virsmas vai ļoti sekli bīdes leņķi apvienojumā ar šaurām atstarpēm.
Ideālā nogrieztā mala parāda vienmērīgu slīpēšanas zonu, kas vienmērīgi pāriet tīrā lūzuma zonā bez sekundārās bīdes vai tukšumiem. Lai tur nokļūtu, ir nepieciešama ģeometrija, klīrenss un materiāls, kas darbojas kopā kā sistēma. Perforators nosaka, kā izskatās griezums, bet tērauds, no kura tas ir izgatavots, nosaka, cik ilgi šī ģeometrija notur malu ražošanas slodzes apstākļos.
Perforējamie materiāli un termiskā apstrāde optimālai kalpošanas laikam
Ideāli slīpētai griešanas malai ir nozīme tikai tad, ja aiz tās esošais tērauds spēj noturēt šo ģeometriju atkārtotā triecienā. Katrs preses gājiens pakļauj perforatoru saspiešanas triecienam, berzes siltumam un abrazīvai saskarei ar apstrādājamo priekšmetu. Tērauda marka un termiskā apstrāde{2}}nosaka, vai šī mala ilgst 50 000 vai 500 000 sitienu. Šeit faktiski sākas lielākā daļa priekšlaicīgas nodiluma problēmu, nevis griešanas virsmā, bet dziļi paša tērauda perforatora instrumenta metalurģiskajā struktūrā.
Parastie perforatoru tēraudi un to īpašības
Izvēloties štancēšanas presformas tēraudu, ir jāsabalansē divas konkurējošas īpašības: cietība (kas iztur nodilumu) un stingrība (kas ir izturīga pret lūzumiem). Spiediet pārāk tālu pret cietību un perforatora šķembām. Dodiet priekšroku stingrībai, un mala noapaļo pārāk ātri. Katra pakāpe šajā spektrā ieņem atšķirīgu pozīciju.
D2ir auksto{0}}darba štancēšanas presformu darba zirgs. Ar augstu oglekļa saturu (1,40-1,60%) un augstu hroma saturu (11,00-13,00%) tas nodrošina izcilu abrazīvu nodilumizturību un vieglu izturību pret koroziju.D2 sasniedz rūdītās cietības diapazonu no 54 līdz 61 HRCun parasti tiek izmantots presformu, štancēšanas, perforatoru un apgriešanas presformu apstrādei. Kompromiss-ir zemāka stingrība salīdzinājumā ar triecienizturīgajiem-materiāliem, tādēļ, griežot augstāk-izturīgākus materiālus, ja atstarpes ir pārāk šauras, tā var sašķelties.
A2ir arī gaisa -cietēšana, bet satur mazāk hroma (4,75–5,50%) un nedaudz mazāk oglekļa nekā D2. Tas sasniedz populāros cietības diapazonus no 57 līdz 62 HRC, vienlaikus piedāvājot labāku stingrību un slīpējamību. A2 labi darbojas gariem perforatoriem, kalšanas matricām un lietojumiem, kur triecienslodzēm nepieciešams tērauds, kas absorbē triecienu bez plaisāšanas.
S7atrodas visgrūtākajā spektra galā. Tā zemākais oglekļa saturs (0,45{7}}0,55%) un samazinātais hroma saturs (3,00–3,50%) nodrošina izcilu triecienizturību un triecienizturību ar darba cietību 48–58 HRC. Ja rūdīts perforators turpina šķeldēties, veicot intensīvas izgriešanas vai ierobošanas darbības, S7 bieži vien ir atbilde. Tas upurē zināmu nodilumizturību, lai varētu izturēt atkārtotus lielas enerģijas triecienus bez lūzumiem.
M2ir ātrgriezējs{0}}tērauds, kas saglabā cietību paaugstinātā temperatūrā. Tas ir piemērots ātrgaitas progresīvām presēšanas operācijām, kurās berzes siltums uzkrājas ātrāk, nekā instruments spēj izkliedēt. M2 tērauda perforatori notur savu malu vietā, kur parastie aukstā -apstrādes tēraudi mīkstinātu.
MPT-10Vun citas pulvermetalurģijas (PM) kategorijas pārstāv augstākās klases galu. PM apstrāde rada mikrostruktūru ar nelielām metāla karbīda daļiņām, kas vienmērīgi izkliedētas tērauda matricā, nodrošinot gan ārkārtēju nodilumizturību, gan saprātīgu stingrību. Šie tēraudi maksā ievērojami dārgāk, taču bieži vien izrādās ekonomiski lokšņu metāla štancēšanas presformās, kas darbojas ar abrazīvām vai augstas -izturības sagatavēm, jo tie ievērojami pagarina intervālus starp asināšanu.
| Tērauda pakāpe | Cietības diapazons (HRC) | Labākā lietojumprogramma | Relatīvās izmaksas |
|---|---|---|---|
| D2 | 54-61 | Mīksta tērauda vispārējā štancēšana, blankēšana, caurduršana | Zema-vidēja |
| A2 | 57-62 | Ilgi sitieni, kalšana, mērenas triecienslodzes | Zema-vidēja |
| S7 | 48-58 | Spēcīgas iztukšošanas, izcirtņu, lielas{0}}ietekmes darbības | Mērens |
| M2 | 60-65 | Ātrgaitas-štancēšana, paaugstinātas temperatūras apstākļi | Vidēji{0}}augsts |
| MPT-10 V (PM) | 58-64 | Abrazīvie materiāli, AHSS, ekstremāli nodiluma apstākļi | Augsts |
Termiskā apstrāde un tās ietekme uz perforatora kalpošanas laiku
Tērauda perforators ir tik labs, cik labs ir tā termiskā apstrāde. Ja rūdīšana, rūdīšana vai stresa mazināšana tiek veikta nepareizi, varat norādīt ideālo pakāpi un tomēr iegūt priekšlaicīgu neveiksmi. Štancēšanas process vienlaikus izvirza augstas prasības spiedes stiprībai un stingrībai, unšo īpašību kontrole tieši ietekmē instrumenta tērauda veiktspēju ekspluatācijā.
Pamata secība izskatās šādi:
- Cietināšana (austenitizācija un dzēšana)- Perforators tiek uzkarsēts līdz kritiskai temperatūrai, kurā kristāla struktūra pārvēršas par austenītu, pēc tam pietiekami ātri atdzesē, lai izveidotu martensītu — cieto fāzi, kas nodrošina nodilumizturību. Gaisa -cietināšanas pakāpes, piemēram, D2 un A2, tiek rūdītas nekustīgā gaisā vai inertā gāzē, kas samazina kropļojumus salīdzinājumā ar rūdīšanu ar eļļu.
- Rūdīšana (dubultā vai trīskāršā izloze)- Pēc rūdīšanas perforators tiek atkārtoti uzsildīts līdz zemākai temperatūrai (parasti 400–1000 grādi pēc Fārenheita atkarībā no pakāpes) un tiek turēts, pēc tam atdzesēts. Šo procesu atkārto divas vai trīs reizes. Katrs rūdīšanas cikls mazina iekšējo spriegumu un pārvērš trauslo saglabāto austenītu par stabilu martensītu, uzlabojot izmēru stabilitāti, nezaudējot pārmērīgu cietību. Vispārīgā labākā prakse iesaka izmantot augstāko rūdīšanas temperatūru, kas joprojām nodrošina mērķa cietību.
- Kriogēnā apstrāde- Pēc parastās termiskās apstrādes daži rūdīti perforatori tiek pakļauti dziļai kriogēnai apstrādei aptuveni mīnus 300 grādi pēc Fārenheita. Šis solis pārveido saglabāto austenītu, kas izturēja sākotnējo dzesēšanu. Melnie metāli pēc termiskās apstrādes var saturēt pat 40 procentus atlikušā austenīta, un kriogēnā apstrāde var to samazināt līdz 1 procentam, pabeidzot pārveidi par martensītu. Rezultāts ir blīvāka, vienmērīgāka graudu struktūra ar uzlabotu nodilumizturību un labāku izmēru stabilitāti instrumenta kalpošanas laikā.
Kriogēnā apstrāde neaizstāj pareizu termisko apstrādi. Tas ir beigu posms, kas pabeidz iesākto dzēšanu.Ir ziņots par instrumenta kalpošanas laika pieaugumu no 50 līdz 500 procentiem, lai gan katrs lietojums ir unikāls, un rezultāti ir atkarīgi no komponenta struktūras un iepriekšējās termiskās{0}}apstrādes kvalitātes. Apstrāde ir pastāvīga un iztur atkārtotu asināšanu, jo tā pilnībā maina struktūru, izmantojot materiālu, nevis tikai virsmu.
Tērauda un sagataves materiāla saskaņošana
Apstrādājamā detaļa, kuru jūs griežat, nosaka jūsu tērauda izvēli. Šeit ir praktiskā loģika:
- Mīkstas, ne{0}}abrazīvas sagataves (alumīnijs, varš, misiņš)- Šie materiāli rada salīdzinoši mazus griešanas spēkus un minimālu abrazīvo nodilumu. Standarta D2 vai A2 tērauda perforatori darbojas labi. Galvenā problēma ir saistīta ar līmes nodilumu, ko labāk novērst ar virsmas apstrādi, nevis cietāku tēraudu.
- Mīksts tērauds un zema{0}}oglekļa pakāpe- D2 58-60 HRC tos apstrādā uzticami lielākajai daļai ražošanas apjomu. Tas nodrošina labu līdzsvaru starp nodilumu un ekonomiju.
- Nerūsējošais tērauds un augstas -izturības zema-sakausējuma (HSLA) kategorijas- Lielāki griešanas spēki un abrazīvās sagataves virsmas paātrina malu nodilumu. PM kategorijas, piemēram, MPT-10 V vai karbīda-uzgali, nodrošina nodilumizturību, kas nepieciešama, lai uzturētu pieņemamu instrumenta kalpošanas laiku. Augstākas izturības lokšņu materiāli veicina priekšlaicīgas atteices, jo veidojas šķembas, plaisāšana un abrazīvs nodilums, padarot stingrību tikpat kritisku kā cietību.
- Uzlaboti augstas{0}izturības tēraudi (AHSS, divfāzu{1}}, martensīta)- Šiem produktiem ir nepieciešams augstākās kvalitātes PM tērauds, kas bieži tiek apvienots ar PVD pārklājumiem. Dažu AHSS kategoriju stiepes izturība tuvojas instrumentu tērauda stiepes izturībai, kas strādā uz tām, padarot parasto D2 priekšlaicīgu šķelšanos.
Noderīgs īkšķis: izvēlieties tērauda perforatoru, kas vispirms atbilst jūsu uzklāšanas izturības prasībām, pēc tam uzlabo nodilumizturību ar virsmas pārklājumiem vai apstrādi. Sākot no nodilumizturības-puses un stingrības upurēšana, parasti izraisa katastrofālu šķelšanos, nevis pakāpenisku, paredzamu nodilumu.
Tērauda izvēle un termiskā apstrāde veido pamatu. Bet ir reizinātājs, kas var ievērojami pagarināt instrumenta kalpošanas laiku, nemainot pamatmateriālu, un tas ir virsmas pārklājumi un apstrāde, kas tiek uzklāta pēc tam, kad perforators ir pilnībā sacietējis un noslīpēts līdz izmēram.
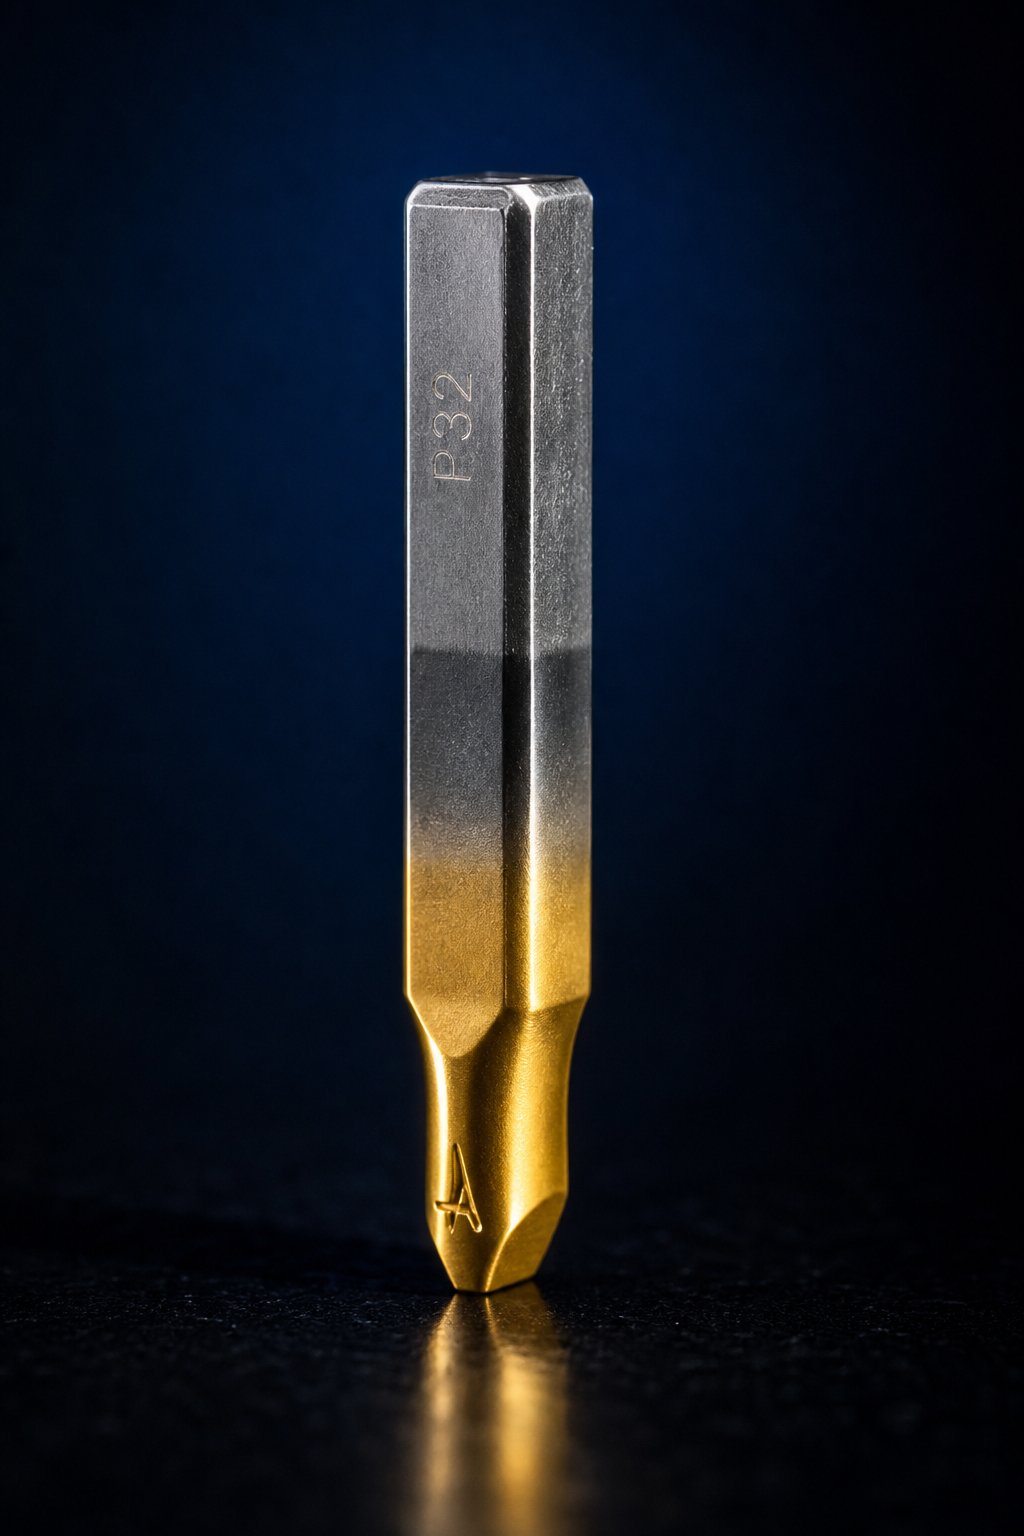
Virsmas pārklājumi un apstrādes līdzekļi, kas pagarina štancēšanas nodiluma laiku
Pareizs tērauds un termiskā apstrāde piešķir perforatoram tā strukturālo mugurkaulu. Pārklājumi ir bruņas, kas uzklātas uz augšu. Tie samazina berzi, iztur materiāla uzņemšanu un lēnu abrazīvo nodilumu, nemainot perforatoru izmērus, kas nosaka piemērotību un klīrensu. Bet šeit ir kritiskais punkts: pārklājumi vairo labus lēmumus par instrumentiem. Viņi nevar izglābt perforatoru, kas izgatavots no nepareiza tērauda,{4}}kas ir nepareizi apstrādāts vai darbojas ar sliktu atstarpi. Tomēr, ja pamats ir stingrs, pareizais pārklājums var palielināt instrumenta kalpošanas laiku no cienījama līdz neparastam. Viensdokumentēta lietaparādīja kombinēto perforatoru, kas lēca no 10 000 daļām bez pārklājuma līdz 250 000 daļām ar optimizētu daudzslāņu pārklājumu un sausu smērvielas plēvi.
Fizikālie tvaiku pārklāšanas pārklājumi perforatoriem
PVD ir dominējošais pārklāšanas process precīzās perforatorpreses instrumentiem, jo tas nogulsnējas salīdzinoši zemā temperatūrā, parasti zem 900 grādiem pēc Fārenheita. Tas labi paliek zem vairuma instrumentu tēraudu rūdīšanas diapazona, tāpēc pārklāšanas cikla laikā nav cietības zuduma vai izmēru izkropļojumu.
Visizplatītākās PVD kompozīcijas ir paredzētas konkrētam nodiluma stāvoklim:
- Titāna nitrīds (TiN)- Universāls-darba zirgs ar raksturīgo zelta krāsu. Cietība ap 2400 HV. Laba nodilumizturība un zema berze, piemērota plašam viegla tērauda un vara sakausējuma lietojumu klāstam.
- Titāna karbonitrīds (TiCN)- Pakāpiens uz augšu pie aptuveni 3200 HV. Pievienotais ogleklis nodrošina labāku veiktspēju pret abrazīviem materiāliem un augstāku izturību pret skrāpējumiem. Bieži tiek izmantots kā daudzslāņu TiN/TiCN kaudze, lai uzlabotu adhēziju.
- Alumīnija hroma nitrīds (AlCrN)- Izcila oksidācijas izturība paaugstinātā temperatūrā. Ideāli piemērots instrumentiem, kas darbojas ar lielu gājiena ātrumu, kur uzkrājas berzes siltums, vai nerūsējošā tērauda štancēšanai, kur griešanas laikā paaugstinās virsmas temperatūra.
- Titāna alumīnija nitrīds (TiAlN)- Cietība ap 3200 HV ar labu termisko stabilitāti. Labi piemērots sausai štancēšanai vai ātrdarbīgām-darbībām, kur eļļošanas piegāde ir nekonsekventa. Tā elastības priekšrocības salīdzinājumā ar AlTiN var noderēt, veidojot-intensīvu perforēšanas rīku metālam.
Pārklājuma biezums parasti ir no 1 līdz 5 mikrometriem. Minimālais ieteicamais biezums štancēšanas lietojumiem ir 4 līdz 5 mikrometri, lai nodrošinātu atbilstošu aizsardzību. Bet biezāks automātiski nav labāks. PVD pārklājumiem ir liels iekšējais spiedes spriegums, un, ja slānis kļūst pārāk biezs, šie spriegumi var pārsniegt saites stiprību un izraisīt atslāņošanos. Pārmērīgs biezums arī noapaļo griešanas malas, pasliktinot asumu, kas nosaka griezuma kvalitāti rūpnieciskā caurumotā vai jebkura precīza caurduršanas instrumenta gadījumā. Daudzslāņu pārklājuma arhitektūra palīdz novērst šo-maiņu, mainot cietākus un mīkstākus slāņus, lai aizturētu mikroplaisas un sadalītu stresu.
Nitrēšana un citas difūzijas procedūras
Ja PVD virsmai pievieno atsevišķu plēvi, nitrēšana maina pašu virsmu. Šajā procesā slāpeklis izkliedējas tēraudā aptuveni 950 grādos pēc Fārenheita, veidojot cietos nitrīda savienojumus ar leģējošiem elementiem, kas jau ir materiālā. Rezultāts ir ametalurģiskā saite ar korpusa dziļumu no 0,0006 līdz 0,0035 collāmatkarībā no pielietojuma rada virsmas cietību, kas pārsniedz 58 HRC.
Kāpēc tas ir svarīgi štancēšanai? Nitrēšana nepalielina izmērāmus izmērus. Stingrajiem-pielaides instrumentu perforatoriem, kur pat daži mikroni pārklājuma biezums var ietekmēt iederību presējamā-fiksatorā, nitrēšana nodrošina nodilumizturību, nemainot perforatora diametru. Tas arī vienmērīgi apstrādā visas atklātās virsmas, tostarp iekšējos elementus un padziļinājumus, kurus PVD -redzes līnija- nevar sasniegt.
Kompromiss-ir tāds, ka nitridēšanas cietības dziļums, lai arī iespaidīgs, nevar līdzināties PVD plēvju ārkārtējai virsmas cietībai. Padomājiet par to šādi: nitrēšana nodrošina dziļu, izturīgu aizsargslāni, kas pretojas nogurumam un pakāpeniskam nodilumam, savukārt PVD nodrošina plānu, īpaši cietu apvalku, kas ir izcils pret nodilumu un saķeri tiešā saskares virsmā. Rūpnieciskajam caurumotājam, kas izmanto lielu daudzumu viegla tērauda, var pietikt tikai ar nitrēšanu. Abrazīviem-materiāliem, kuriem ir tendence uz rūgtumu, labākus rezultātus nodrošina PVD pārklājumi vai kombinēta pieeja.
Pārklājumu izvēle, pamatojoties uz atteices režīmu
Gudrākā pieeja pārklājuma izvēlei sākas ar perforatora darbības traucējumu identificēšanu. Dažādi nodiluma mehānismi reaģē uz dažādām pārklājuma īpašībām:
- Līmes nodilums (galēšana)- Materiāls no sagataves pārvietojas un uzkrājas uz perforatora virsmas. Izvēlieties TiCN vai AlCrN, ņemot vērā to zemo berzes koeficientu un augsto cietību, kas iztur materiāla uzņemšanu.
- Abrazīvs nodilums- Griešanas mala pakāpeniski noapaļo, saskaroties ar cietām sagataves virsmām vai abrazīviem ieslēgumiem. TiN vai TiAlN nodrošina virsmas cietību, kas nepieciešama materiāla mehāniskai noņemšanai.
- Izstrādāta-maiņa uz mīkstiem materiāliem- Alumīnijs, varš un mīkstie tēraudi mēdz izsmērēties uz instrumentu virsmām. Pulētais TiN pārklājums ar gludo, zemo-berzes virsmu novērš kodolu veidošanās vietas, kur sākas materiāla savākšana.
- Augstas{0}}temperatūras lietojumprogrammas- Ātri gājienu ātrumi vai biezas, augstas{1}}izturības sagataves rada berzes siltumu, kas degradē tradicionālos pārklājumus. AlCrN saglabā savas īpašības temperatūrā, kurā TiN sāk oksidēties.
Viena piesardzība, ko vērts atkārtot: pārklājumi novērš simptomus. Ja rūpnieciskais caurumu perforators ir saspringts, jo atstarpe ir pārāk šaura vai presei ir izlīdzināšanas problēmas, neviens pārklājums to neatrisinās neatgriezeniski. Pārklājums ietaupa laiku, bet galvenais cēlonis galu galā pārņems pat vislabāko virsmas apstrādi. Vispirms salabojiet sistēmu, pēc tam ļaujiet pārklājumiem paplašināt to, ko jau nodrošina labā prakse.
Pārklājumi aizsargā perforatora virsmu, bet tie nevar kompensēt vienu ietekmīgāko ģeometrisko mainīgo lielumu: klīrensa spraugu starp perforatoru un presformas atveri. Šīs attiecības nosaka, vai lūzumu mehānika darbojas jūsu labā vai pret to.
Perforators un štancēšanas klīrenss pēc sagataves materiāla
Varat norādīt labāko tēraudu, uzklāt augstākās kvalitātes pārklājumu un noslīpēt nevainojamu griešanas malu, taču tam nav nozīmes, ja atstarpe starp perforatoru un formas atveri ir nepareiza. Klīrenss ir vienīgais mainīgais, kas kontrolē, vai lūzuma līnijas no augšējās un apakšējās griešanas malas tīri saskaras loksnes vidū vai pilnībā izlaiž viena otru. Pareizi rīkojieties, un jūs ražojat tīras detaļas ar paredzamu instrumentu nodilumu. Izdariet to nepareizi, un jūs cīnāties ar urbumiem, šķembām, gliemežu vilkšanu un priekšlaicīgu malu sabrukšanu katrā gājienā.
Kā klīrenss ietekmē griešanas mehānismu
Klīrenss ir definēts kā atstarpe katrā pusē starp perforatora griešanas malu un atbilstošo presformas atveres malu. Ja dzirdat "10% klīrenss", tas nozīmē, ka atstarpe katrā pusē ir vienāda ar 10% no sagataves biezuma. Tā nav pilnīga plaisa. To mēra katrā malā neatkarīgi.
Ja klīrenss ir pareizs, bīdes mehānisms rada paredzamu trīs{0}}zonu lūzumu griezuma malā:
- Apgāšanās- Neliela noapaļošana perforatora-ieejas pusē, kur materiāls plastiski deformējas pirms griešanas sākuma.
- Burnish (bīdes zona)- Gludā, spīdīgā josla, kur perforators un štancēšanas malas aktīvi grieza materiālu. Šī ir tīrākā nogrieztās sejas daļa.
- Lūzums (pārtraukuma zona)- Rupjāka, matēta-apdarinātā zona, kurā sastapās plaisas, kas izplatījās no perforatora malas un presformas malas, un atdalījās atlikušais materiāls.
Pareizi iestatītā perforatora un presformas presē lūzuma līnijas, ko ierosina perforators uz augšējās virsmas un matrica apakšējā virsmā, izplatās viena pret otru komplementāros leņķos. Tie saskaras vidū, radot tīru atdalīšanu ar minimāliem sekundāriem bojājumiem. Ideāls izskats, kā dokumentētsAHSS pētījums, parāda vienmērīgu slīpēšanas zonu ar vienmērīgu, vienmērīgu pāreju uz lūzuma zonu un bez tukšumiem vai sekundārām bīdes pēdām.
Ja klīrenss ir pārāk stingrs, šīs lūzuma līnijas garām viena otrai. Materiāls starp tiem tiek pakļauts otrreizējai bīdes notikumam, radot sekundāras bīdes pēdas, mikroplaisas un raupju, bojātu malu. Stingrs klīrenss arī ievērojami palielina spēku, kas nepieciešams, lai loksni noņemtu no perforatora, paātrina abrazīvo nodilumu un var izraisīt sliežu vilkšanu, kur, ievelkot, slīdnis pielīp pie perforatora virsmas.
Ja klīrenss ir pārāk brīvs, materiāls pārmērīgi izliecas, pirms sākas lūzums. Jūs iegūstat lielu apgāšanos, liela izmēra urbumus, sliktu cauruma cilindriskumu un lūzuma zonu, kas dominē griezuma virsmā. Daļas izmēri var neatbilst specifikācijām, un pakārtotās formēšanas operācijās samazinās malu elastība, jo deformētā zona sniedzas dziļāk materiālā.
Materiāls{0}}Īpašas attīrīšanas vadlīnijas
Dažādi sagataves materiāli saplīst dažādos veidos. Mīkstāki, kaļamāki metāli pieļauj stingrākus atstarpes, jo tie plastiski deformējas, nevis priekšlaicīgi plaisā. Cietākiem, lielākas -stiprības metāliem ir nepieciešams vairāk vietas, jo to lūzums sākas agrāk un izplatās agresīvāk. Tālāk esošajā tabulā ir norādītas sākuma -punkta atstarpes vērtības standarta lokšņu metāla perforatoru un presformu komplektam. Tās ir katras malas vērtības, kas izteiktas procentos no materiāla biezuma.
| Materiāls | Ieteicamais klīrenss (% no biezuma katrā pusē) | Piezīmes |
|---|---|---|
| Maigs tērauds | 5-8% | Standarta bāzes līnija; apakšējais gals plānām mērierīcēm, augstāks biezākam krājumam |
| Nerūsējošais tērauds | 6-10% | Lai izvairītos no pārmērīga instrumenta nodiluma, darba-cietēšanas ātrumam ir nepieciešams lielāks attālums |
| Alumīnijs | 3-5% | Mīksts un elastīgs; stingrs klīrenss nodrošina tīrāku malu ar mazāku apgāšanos |
| Varš / Misiņš | 3-6% | Līdzīgs alumīnijam; galvenā problēma ir dūriena risks |
| Augstas{0}}izturības tērauds (HSLA, AHSS) | 8-12% | Lielākai izturībai nepieciešams palielināt klīrensu; dažas AHSS kategorijas gūst labumu no 14-16% |
Šīs vērtības ir sākuma punkti, nevis absolūtās vērtības. Faktiskais klīrenss ir atkarīgs no vairākiem savstarpēji saistītiem faktoriem: materiāla biezuma, vēlamās malas kvalitātes, detaļu pielaides prasībām un perforatora ģeometrijas. Metāla perforators un presforma, kurā darbojas 0,5 mm alumīnija loksne, izmantos atšķirīgu klīrensa procentuālo daudzumu nekā tam pašam sakausējumam 3,0 mm biezumā. Biezākiem materiāliem vienā un tajā pašā kategorijā parasti ir nepieciešami klīrensa procenti virzienā uz diapazona augstāko galu.
Uzlabotiem augstas stiprības tēraudiem vecais noteikums, ka "10% der visam", vienkārši nav spēkā. Pētījumi par sarežģītas fāzes tēraudiem ir parādījuši, ka klīrensa palielināšana no 10% līdz 15% ievērojami uzlaboja caurumu izplešanās veiktspēju, norādot uz tīrāku, elastīgāku malu. Tomēr, pārsniedzot optimālo, tiek samazināta atdeve un faktiski var samazināties malu kvalitāte. Saldā vieta atšķiras atkarībā no pakāpes, tāpēc testēšana ar jūsu konkrēto materiālu un hidrauliskās preses vai mehāniskās preses komplektu ir ieguldījumu vērta.
Klīrenss un tā saistība ar punča dzīvi
Klīrenss ietekmē ne tikai detaļu kvalitāti. Tas tieši nosaka, cik ātri nolietojas jūsu metāla perforatori un mirst.
Nepietiekams klīrenss liek perforatoram strādāt vairāk pie katra sitiena. Materiāls ilgāk iztur atdalīšanu, palielinās atdalīšanas spēki, un griešanas mala iztur vairāk abrazīvu kontaktu ciklā. Pētījumi apstiprina, ka maziem griešanas attālumiem ir nepieciešami lielāki štancēšanas spēki un tie rada lielāku perforācijas nodilumu nodiluma dēļ. Ārkārtējos gadījumos perforatora korpusa sānu saspiešana var izraisīt noguruma plaisāšanu vai šķelšanos pie griešanas malas, jo īpaši augstas -stiprības materiāliem, kur šaurā sprauga perforatora perifērijā rada lieces spriegumus.
Pārmērīga klīrenss samazina instrumenta mehānisko spriegumu. Perforators ieiet un iziet ar mazāku berzi, un noņemšanas spēks samazinās. Tas izklausās pēc instrumenta kalpošanas laika ieguvuma, un tā arī ir, taču tas maksā daļu kvalitātes. Lielāki urbumi, lielāka apgāšanās un samazināta malu elastība nozīmē, ka jūs varat ietaupīt uz atkārtotas asināšanas intervāliem, bet zaudēt lūžņu daudzumu un sekundārās atslogošanas darbības. Neto izmaksas bieži vien ir augstākas.
Lūk, ko daudzi veikali neievēro: klīrenss nav tikai cipars uz izdrukas. Tas ir dinamisks stāvoklis, kas mainās slodzes laikā. Pat perfekti noslīpēts lokšņu metāla perforatoru un presformu komplekts zaudē paredzēto klīrensu, ja presēšanas un presformas sistēmai ir nodiluši spārni, novirzes balsti vai nepareizi izlīdzinātas vadošās tapas. Lielākas slodzes, kas nepieciešamas stingrāku materiālu griešanai, rada papildu presformu un apstrādes iekārtu novirzi, potenciāli mainot attālumus, kas mērīti statiskā stāvoklī, kad sistēma ir pakļauta darba slodzei. Prese, kas tika izlīdzināta vieglam tēraudam ar 40 tonnām, var pietiekami nobīdīties pie 80 tonnām AHSS, lai pilnībā padarītu jūsu klīrensa iestatījumu nederīgu.
Tas nozīmē, ka pareiza klīrensa uzturēšana ir pastāvīga disciplīna, nevis vienreizējs iestatīšanas uzdevums. Periodiskas presēšanas izlīdzināšanas pārbaudes, vadotņu komponentu nodiluma mērījumi un griezuma -malu izskata uzraudzība ražošanas apstākļos – tas viss norāda uz to, vai jūsu klīrenss joprojām ir jūsu iestatītajā vietā. Kad malu kvalitāte sāk mainīties, galvenais iemesls bieži vien nav perforatora nolietošanās. Preses un presformas izlīdzināšana mainās zem tā, klusi mainot klīrensu, no kura ir atkarīgs viss pārējais.
Klīrensa pasliktināšanās un izlīdzināšanas novirze bieži tiek maskēta kā perforatora kļūme. Šķembu veidošanās, kas izskatās kā materiāla problēma, nobrāzums, kas izskatās pēc pārklājuma problēmas, vai lūzums, kas izskatās pēc konstrukcijas defekta, var būt saistīts ar klīrensa problēmu, kas pakāpeniski attīstījās tūkstošiem trāpījumu. Īstā pamatcēloņa nošķiršana no simptoma ir tas, kas atšķir reaktīvo presformu apkopi no sistemātiskas pieejas perforatora ilgmūžībai.
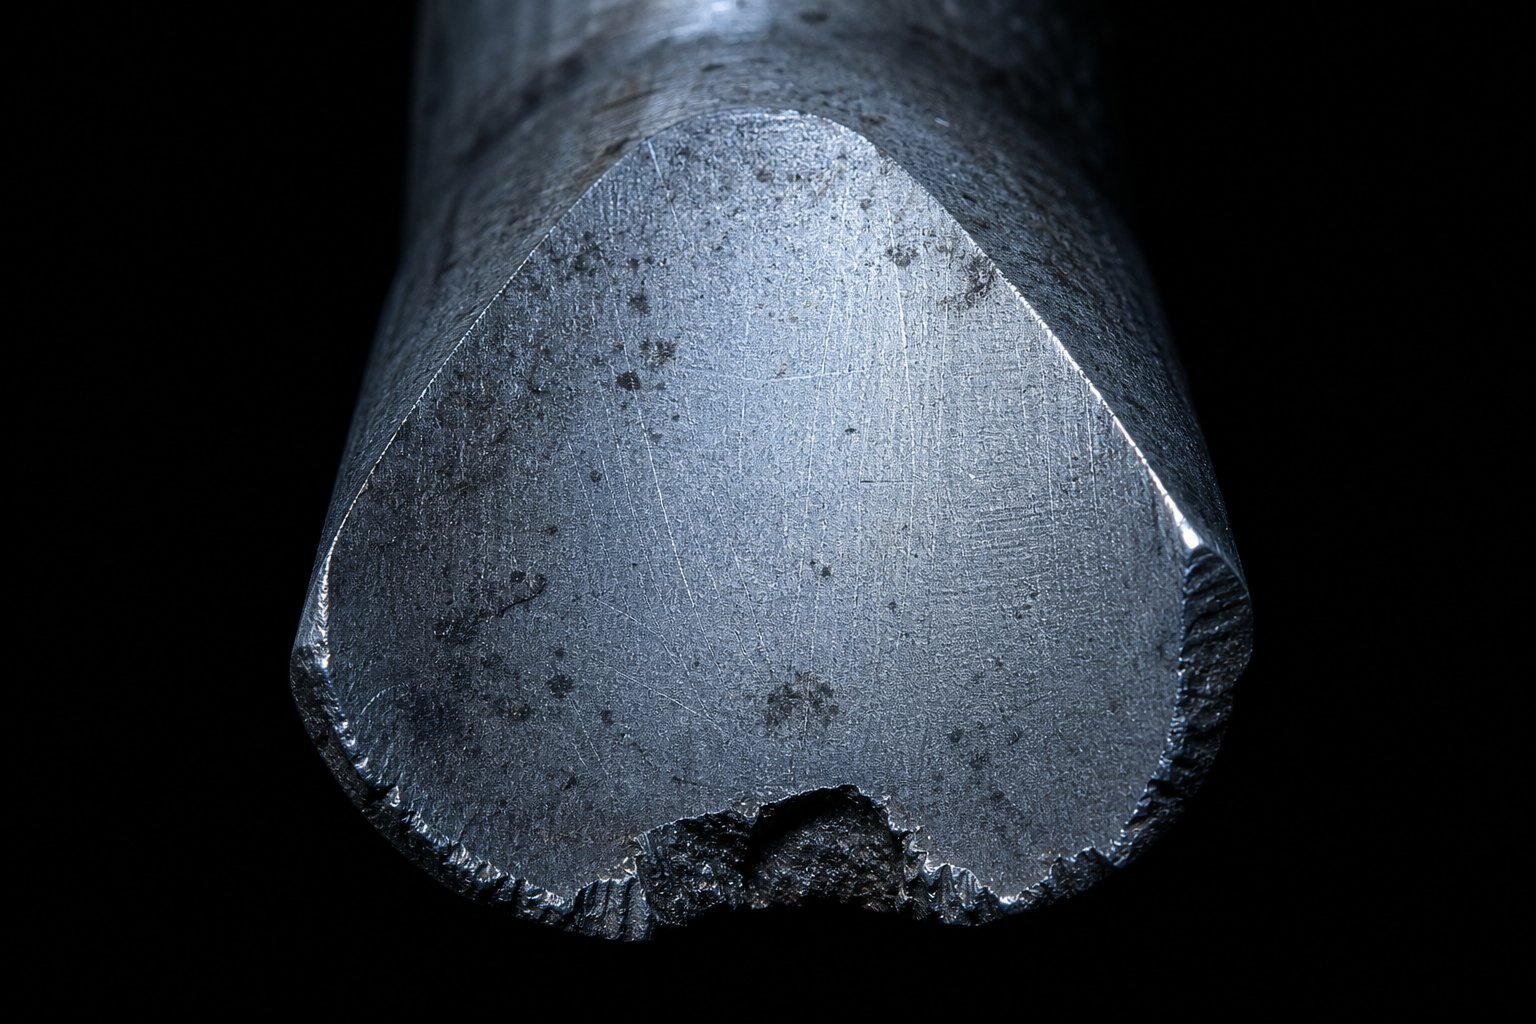
Perforācijas kļūmes režīmi un pamatcēloņu analīze
Perforators, kas pārstāj darboties, reti sniedz vienu, acīmredzamu iemeslu, kāpēc. Nošķelto malu, ko atrodat stangas vilkšanas laikā, var izraisīt nepareizs tērauds, stingrs klīrenss, nepareizi novietota prese vai visas trīs darbības kopā tūkstošiem ciklu. Pārlēkšana uz redzamāko simptomu un instrumenta nomaiņa bez turpmākas izmeklēšanas garantē, ka nomaiņa neizdosies tāpat. Instrumentu inženieriem ir nepieciešama strukturēta diagnostikas pieeja, kas savieno to, ko viņi redz uz perforatora, ar to, kas to faktiski izraisīja.
Parastie caurumošanas atteices režīmi
Katra kļūme, ar kuru saskaraties metāla perforatorā, ietilpst vienā no šīm kategorijām. Atzīstot, kurš režīms ir pieejams, tiek nekavējoties sašaurināta pamatcēloņa izmeklēšana:
- Čipošana- Nelieli lūzumi gar griešanas malu, bieži pusmēness{1}}formas. Šī ir visizplatītākā agrīnās stadijas -atteice štancēšanas presēšanas presformām, kas darbojas-augstas izturības materiālos. Tas norāda, ka perforators nav pietiekami izturīgs pret slodzi vai ka novirze koncentrē spriedzi vienā perimetra posmā. Neatbilstība starp perforatoru un matricu rada asimetrisku slodzi, kas izraisa šķeldošanos pārslogotajā pusē.
- Galling- Līmes nodiluma dēļ apstrādājamā priekšmeta materiāls pārvietojas un saķeras ar perforatora virsmu. Jūs redzēsiet uzkrāšanos, punktu skaitu vai neapstrādātus plankumus uz sitiena sejas un zemes. Spiedēšana ir īpaši agresīva, štancējot nerūsējošo tēraudu un alumīniju, kur sagataves oksīda slānis cirpšanas laikā saplīst un pakļauj svaigu, reaktīvu metālu, kas zem spiediena piemetinās instrumenta virsmai.
- Pārrāvums- Katastrofāls lūzums, kad perforators nospiež, parasti šķērsgriezuma-pārejas vietā vai vietā, kur ir pārāk liels neatbalstīts garums. Saspiešanas atteice var sagraut visu perforatora darba galu, kad tas saskaras ar ārkārtīgi cietu vai biezu materiālu, kas pārsniedz tā ietilpību, vai kad perforators un presforma ir pilnīgi nepareizi izlīdzinātas.
- Abrazīvs nodilums- Pakāpeniska, vienmērīga griešanas malas noapaļošana, ko izraisa cietās daļiņas apstrādājamā detaļā vai abrazīvie ieslēgumi loksnes virsmā. Atšķirībā no šķeldošanas, abrazīvais nodilums progresē paredzami, un to var izsekot, periodiski pārbaudot malas. Tas ir dominējošais atteices režīms metāla štancēšanas mašīnā, kas mērenā ātrumā darbojas ar HSLA vai pārklātu tēraudu.
- Sēņošana- Perforatora galva deformējas un izplešas uz āru no atkārtotas trieciena pret atbalsta plāksni vai fiksatoru. Tas notiek, ja perforators nav pilnībā novietots, kad atbalsta plāksne ir pārāk mīksta vai kadsakabes uzgrieznis atbrīvojas un nodrošina nevienmērīgu kāta kontaktu. Sēņota galva var iestrēgt fiksatorā un apgrūtināt vai padarīt bīstamu perforatora noņemšanu.
- Gliemežu vilkšana- Ievilkšanas laikā lode pielīp pie perforatora un virzās atpakaļ ar instrumentu. Nākamajā gājienā sloksnis iekļūst starp perforatoru un sloksni, izraisot dubulto-biezumu triecienu, kas var sabojāt matricu, iespiest nākamo daļu vai saplaisāt pašu perforatoru. Parasti vainīgie ir nepietiekams zemes garums, vājas vakuuma-pārtraukšanas funkcijas vai magnetizēti instrumenti.
Pamatcēloņa diagnostikas sistēma
Izvelkot bojātu perforatoru no matricas, redzamā kļūme parāda, kas noticis. Tālāk esošajā tabulā ir parādīts novērojums, kāpēc tas notika un kāda koriģējošā darbība faktiski novērš problēmu, nevis tikai aizstāj simptomu. Šis ietvars ir piemērojams neatkarīgi no tā, vai izmantojat vienas-stacijas perforēšanas presi vai ātrgaitas-progresīvo presi štancēšanas presēšanas līnijā.
| Neveiksmes režīms | Galvenie cēloņi | Koriģējošās darbības |
|---|---|---|
| Čipošana | Nepietiekama stingrība sagataves stiprībai; stingrs klīrenss, kas izraisa sekundāro bīdi; perforators-lai-izslēgtu novirzi; nepareiza termiskā apstrāde, atstājot trauslu austenītu | Pāriet uz stingrāku tērauda marku (A2 vai S7); palielināt klīrensu līdz ieteicamajam diapazonam; pārbaudīt saskaņošanu ar indikatoru; Atkal-atlaidiniet vai nomainiet ar pareizi termiski-apstrādātu perforatoru |
| Galling | eļļošanas trūkums perforatora{0}}sagataves saskarnē; perforatora virsma ir pārāk raupja; reaktīvais sagataves materiāls (nerūsējošais, alumīnijs); nepietiekams klīrenss, kas rada lieko siltumu | Uzklāt TiCN vai AlCrN pārklājumu; poļu perforators zemes platība; uzlabot eļļošanas piegādi; palielināt klīrensu, lai samazinātu berzes siltuma uzkrāšanos |
| Pārrāvums | Pārmērīgs neatbalstīts perforācijas garums (pārāk liela garuma-pret-diametra attiecība); pārslodze no nepareiza materiāla vai dubults{2}}trieciens; pilnīga novirze; pārāk augsta cietība bez stingrības | Samaziniet neatbalstītu garumu ar vadāmu noņēmēju; pārbaudīt tonnāžas jaudu; koncentriski izlīdzināt sitienu un mirst; izvēlieties triecienizturīgu{0} tēraudu smagiem darbiem |
| Abrazīvs nodilums | apstrādājamā detaļa ir cietāka vai abrazīvāka par perforatora virsmu; nav pārklājuma uz perforatora plūstoša abrazīvā materiāla; pārmērīgi sitieni starp asināšanas intervāliem | Jauniniet uz PM tērauda marku vai pievienojiet PVD pārklājumu; samazināt asināšanas intervālus; pārbaudiet, vai sagataves cietība atbilst oriģinālajai instrumenta specifikācijai |
| Sēņošana | Perforators nav pilnībā ievietots fiksatorā; atbalsta plāksne ir mīkstāka nekā perforatora galva; vaļīgs savienojums vai stiprinājums, kas ļauj veikt triecienu; pārāk zema galvas cietība | Pārbaudiet visu sēdvietas dziļumu; izmantot rūdītu pamatnes plāksni, kas atbilst vai pārsniedz perforatora galviņas cietību; regulāri pievelciet un pārbaudiet sakabes uzgriezni |
| Gliemežu vilkšana | Zemes garums ir pārāk īss materiāla biezumam; nav vakuuma-pārtraukšanas funkcijas (atsperes tapa, gaisa strūkla); magnetizēts perforators pēc slīpēšanas; stingra atstarpe, radot sūkšanas efektu | Palielināt zemi līdz 1-3x materiāla biezumam; pievienojiet ežektora tapu vai gaisa strūklu perforatora sejai; atmagnetizēt pēc katras asināšanas; nedaudz atveriet klīrensu, ja ir pieļaujama pielaide |
Ņemiet vērā, ka vairākiem atteices režīmiem ir kopīgi galvenie cēloņi. Stingrs klīrenss parādās šķeldošanā, šķeldāšanā un gliemežu vilkšanā. Nepareizs novietojums izraisa šķembu, lūzumu un nevienmērīgu nodilumu. Tas nozīmē, ka viena pamatproblēma presē vai presformas iestatījumos bieži vien rada vairākus simptomus vienlaikus. Ja vienā un tajā pašā matricā redzat šķeldošanos uz viena sitiena un blakus esošā perforatora, neuztveriet tās kā atsevišķas problēmas. Meklējiet kopīgo galveno cēloni, kas bieži ir preses izlīdzināšana vai klīrensa novirze, kas ietekmē visu rīku.
Kā perforatoru dizains novērš kvalitātes defektus
Perforācijas stāvoklis nav tikai apkopes problēma. Tas ir kvalitātes kontroles mainīgais, kas tieši parādās gatavajās daļās. Katram perforatora virsmas defektam ir atbilstošs defekts apzīmogotajā komponentā:
- Nodilušas griešanas malaspalielināt urbuma augstumu katrā caurumā vai kontūrā, ko izveido perforators. KāRažotājs atzīmē, kad uz štancētās malas parādās manāmi lielāks apgāšanās, ir laiks asināt. Izliekumi, kas pārsniedz pieļaujamās robežas, rada montāžas traucējumus, drošības apdraudējumu detaļu apstrādes laikā un atteices pakārtotās metināšanas vai pārklāšanas darbībās.
- Nošķelti perforatoriradīt nekonsekventus caurumu izmērus. Trūkstošais malu materiāls rada lokālu zonu, kurā cirpšana nesākas pareizi, izraisot neregulāru caurumu ģeometriju un nevienmērīgus malu profilus. Detaļas var izturēt sākotnējo pārbaudi, taču tās var radīt problēmas montāžā, ja stiprinājuma stiprinājums kļūst neparedzams.
- Žulti sitieniizveidot caurumus ar raupjām iekšējām virsmām un materiāla smērēšanos. Izstrādātais-materiāls uz perforatora virsmas efektīvi maina perforatora diametru un ģeometriju ar katru gājienu, radot progresīvu kvalitātes novirzi, ko ir grūti uztvert bez regulāras pārbaudes.
- Gliemežu vilkšanarada iespiedumus uz loksnes virsmas, kad pārnēsātais gliemezis tiek iespiests nākamajā daļā. Tas var arī sabojāt matricas virsmu un izraisīt kaskādes atteices vairākās progresīvā rīka stacijās.
Šī saistība starp perforācijas stāvokli un detaļu kvalitāti ir iemesls, kāpēc uzraudzībai ir jānotiek mašīnas perforēšanas stacijā, nevis tikai galīgajā pārbaudē. Kamēr kvalitātes defekts sasniedz rindas beigas, simtiem vai tūkstošiem neatbilstošu detaļu jau var būt atkritumu tvertnē. Preses ar lielu-apjoma ražošanu gūst vislielāko labumu no procesa pārraudzības pieejām-: urbuma augstuma tendenču izsekošana, dubulto-bīdes atzīmju pārbaude un urbuma diametra paraugu mērīšana regulāri. Kad šie indikatori mainās, perforators norāda, ka kaut kas ir mainījies, neatkarīgi no tā, vai tas ir nodilums, izlīdzināšana vai klīrensa novirze.
Ekonomiku maina arī atteices veidu agrīna uztveršana, nevis katastrofāla sabrukuma gaidīšana. Perforators, kas atkārtoti asināts pēc pirmajām malu nodiluma pazīmēm, vienā slīpējumā zaudē dažas tūkstošdaļas materiāla un ātri atgriežas ekspluatācijā. Perforators, kas darbojas līdz iznīcināšanai, zaudē visu savu darba garumu un var sabojāt blakus esošās formas detaļas. Nākamajā sadaļā ir aprakstīts tieši tas, kad un kā atkārtoti asināt, pārbaudīt un nomainīt štancējumus, lai atteices režīmi nekad nesasniegtu katastrofālu stadiju.
Apkopes un asināšanas paraugprakse štancēšanai un presformām
Perforators nepārvēršas no asa līdz salauztam vienā sitienā. Tas pakāpeniski noārdās, un intervāls starp "joprojām tīru griešanu" un "lūžņu ražošanu" ir vieta, kur uzturēšana atmaksājas. Problēma ir tā, ka lielākā daļa veikalu pārasina pārāk vēlu. Viņi gaida, līdz ir redzamas urbumi, detaļu pārbaude nav iespējama vai prese izklausās citādi. Līdz tam brīdim mala ir krietni nolietojusies pēc vieglas-atkopšanas stadijas, un katra pārslīpēšana noņem daudz vairāk materiāla, nekā vajadzētu.
Kad un kā atkārtoti asināt sitienus
Atkārtotas asināšanas izraisītājs nav katastrofāla kļūme. Tas ir pirmais izmērāmais urbuma augstuma palielinājums uz jūsu apzīmogotajām daļām. Mate iesaka asināt, kad griešanas malas nolietojas līdz 0,01-collas (0,25 mm) rādiusam. Tajā brīdī viegls pieskāriens atjauno malu ar minimāliem materiāla zudumiem. Bieža viegla slīpēšana konsekventi pārspēj retos smagus slīpēšanas darbus, jo tie saglabā griešanas ģeometriju tuvāk izstrādātajam profilam un samazina kumulatīvo materiāla noņemšanu instrumenta kalpošanas laikā.
Pati asināšanas procedūra ir vienkārša, taču tai nepieciešama disciplīna:
- Saspiediet perforatoru taisni V{0}}blokā uz virsmas slīpmašīnas magnētiskā patrona.
- Tikai noņemt0,001–0,002 collas (0,03–0,05 mm) vienā piegājienā, atkārtojot līdz asumam. Kopējā noņemšana vienā sesijā parasti ir 0,005–0,010 collas.
- Izmantojiet stiklveida savienojumu alumīnija oksīda riteni, cietības diapazons no D līdz J, graudu izmērs no 46 līdz 60.
- Uzklājiet dzesēšanas šķidrumu bagātīgi un pēc iespējas tuvāk kontaktpunktam. Pārkaršana samazina cietību un var radīt virsmas plaisas, kas ir neredzamas, bet strukturāli postošas. Tumša krāsas maiņa pēc slīpēšanas norāda uz bojājumiem, kas sniedzas ārpus virsmas, un instruments ir jānomaina, nevis jāizmanto atkārtoti.
- Pēc slīpēšanas viegli apstrādājiet griešanas malas ar eļļas akmeni, lai atstātu 0,001–0,002-collu rādiusu. Šis nelielais rādiuss izkliedē spriedzi malās un samazina zvīņošanos, kas izraisa ātru atslāņošanos svaigi slīpētiem lokšņu metāla perforatoriem.
- Demagnetizējiet perforatoru un uzklājiet vieglu eļļas pārklājumu, lai novērstu koroziju, pirms to nododat atpakaļ ekspluatācijā vai uzglabāšanā.
Kopējais atkārtotas asināšanas daudzums ir atkarīgs no sākotnējā perforatora garuma un zemes patēriņa. Kad uzkrātā slīpēšana noņem materiālu, kas ir vienāds ar paredzēto zemes garumu vai pārsniedz to, perforators vairs nevar pareizi noturēt lodes, un tas ir jāizņem. Tipiskam lokšņu metāla perforatoram ar 1 līdz 3 reizēm biezāku materiālu tas nozīmē katras slīpēšanas sesijas izsekošanu un kumulatīvās noņemšanas reģistrēšanu.
Pārbaudes un nomaiņas kritēriji
Atkārtota asināšana ļauj izmantot metāla caurumošanas instrumentus, taču tas nepadara tos nemirstīgus. Labi-apkopts sitiens var būtpārmalti 15 līdz 20 reizes pirms nomaiņas, bet katrs cikls ir jāpārbauda saskaņā ar skaidriem pieņemšanas kritērijiem. Lūk, kas jāpārbauda pēc katras atkārtotas slīpēšanas un regulāri ražošanas laikā:
- Malu stāvoklis- Pārbaudiet ar palielinājumu (minimums 10x). Meklējiet mikroshēmas, nevienmērīgus nodiluma rakstus vai slīpēšanas apdeguma pēdas, kas norāda uz zemes virsmas bojājumiem.
- Diametra mērīšana- Izmantojiet go/no-go mērītāju vai mikrometru, lai pārliecinātos, ka perforators joprojām atbilst pielaidei. Kumulatīvā slīpēšana var smalki samazināt efektīvo diametru, ja slīpēšanas iestatījums nav ideāli kvadrātveida.
- Garuma pārbaude- Izmēriet kopējo garumu un salīdziniet ar sākotnējo specifikāciju, atskaitot dokumentēto malšanas vēsturi. Garums nosaka aizvēršanas augstumu un ietekmē laiku progresīvajās veidnēs, kur perforatora tapas un citas sastāvdaļas mijiedarbojas precīzās pozīcijās.
- Virsmas apdare- Zemei un sejai jābūt gludai un bez skrāpējumiem vai adhēzijas zīmēm. Nelīdzenas virsmas veicina žāvēšanu un gliemežu vilkšanu.
- Galvas stāvoklis- Pārbaudiet, vai nav sēnīšu, plaisu vai deformāciju, ko izraisa atkārtots trieciens pret pamatnes plāksni.
Nomainiet perforatoru, ja ir spēkā kāds no šiem nosacījumiem: uzkrātā slīpēšana ir patērējusi visu zemes garumu, šķembas sniedzas ārpus perforatora korpusa tiešās malas zonas, diametrs ir ārpus cauruma specifikācijas pielaides joslas vai galvas bojājumi neļauj pareizi ievietoties fiksatorā. Nemēģiniet glābt robežlīnijas rīku, lai iegūtu "vēl tikai dažus trāpījumus". Neveiksmīgs perforators, kas saplīst veidnē, dīkstāves un papildu bojājumu gadījumā maksā daudz vairāk nekā plānotā nomaiņa.
Uzglabāšanas un apstrādes prakse
Laiks, ko sitieni pavada ārpus matricas, ir svarīgāks, nekā vairums veikalu saprot. Nomests perforators gandrīz noteikti ir bojāts griešanas malā, pat ja traips nav redzams ar neapbruņotu aci. Neuzmanīga uzglabāšana, kur instrumenti saskaras viens ar otru, rada malu spraugas, kas slodzes laikā izraisa šķeldošanos.
Uzglabājiet perforatorus individuālās aizsargcaurulēs ar putām, kokvilnu vai vaskulai saglabātu precizitātes{0}}zemes malas neskartas. Nekad neuzglabājiet griešanas galus vietā, kur instrumenta svars balstās uz tā asāko elementu. Marķējiet katru cauruli vai slotu ar perforatora identifikāciju, pašreizējo diametru un atkārtotu slīpēšanas skaitu, lai ikviens, kurš izvelk instrumentu no inventāra, precīzi zinātu, ar ko viņš strādā.
Veikalos, kuros darbojas pilns štancēšanas instrumentu komplekts ar vairākiem izmēriem un ģeometriju, organizēta uzglabāšana nav mājturība. Tā ir kvalitātes nodrošināšana. Nepareizi marķēts perforators, kas uzstādīts nepareizajā stacijā, rada klīrensa problēmas, izmēru kļūdas un potenciālus štancēšanas bojājumus pirmajā sitienā. Savienojiet savu krātuves sistēmu ar vienkāršu žurnālu, kas izseko katru rīku no jauna līdz katrai atkārtotai apstrādei līdz aiziešanai pensijā.
Apkope nodrošina atsevišķu sitienu darbību. Bet plašāks jautājums, izvēloties pareizo perforatora veida, materiāla, ģeometrijas un pārklājuma kombināciju konkrētam lietojumam, ir tas, kas nosaka, vai jūsu apkopes intervāli tiek mērīti desmitiem tūkstošu trāpījumu vai simtiem tūkstošu.
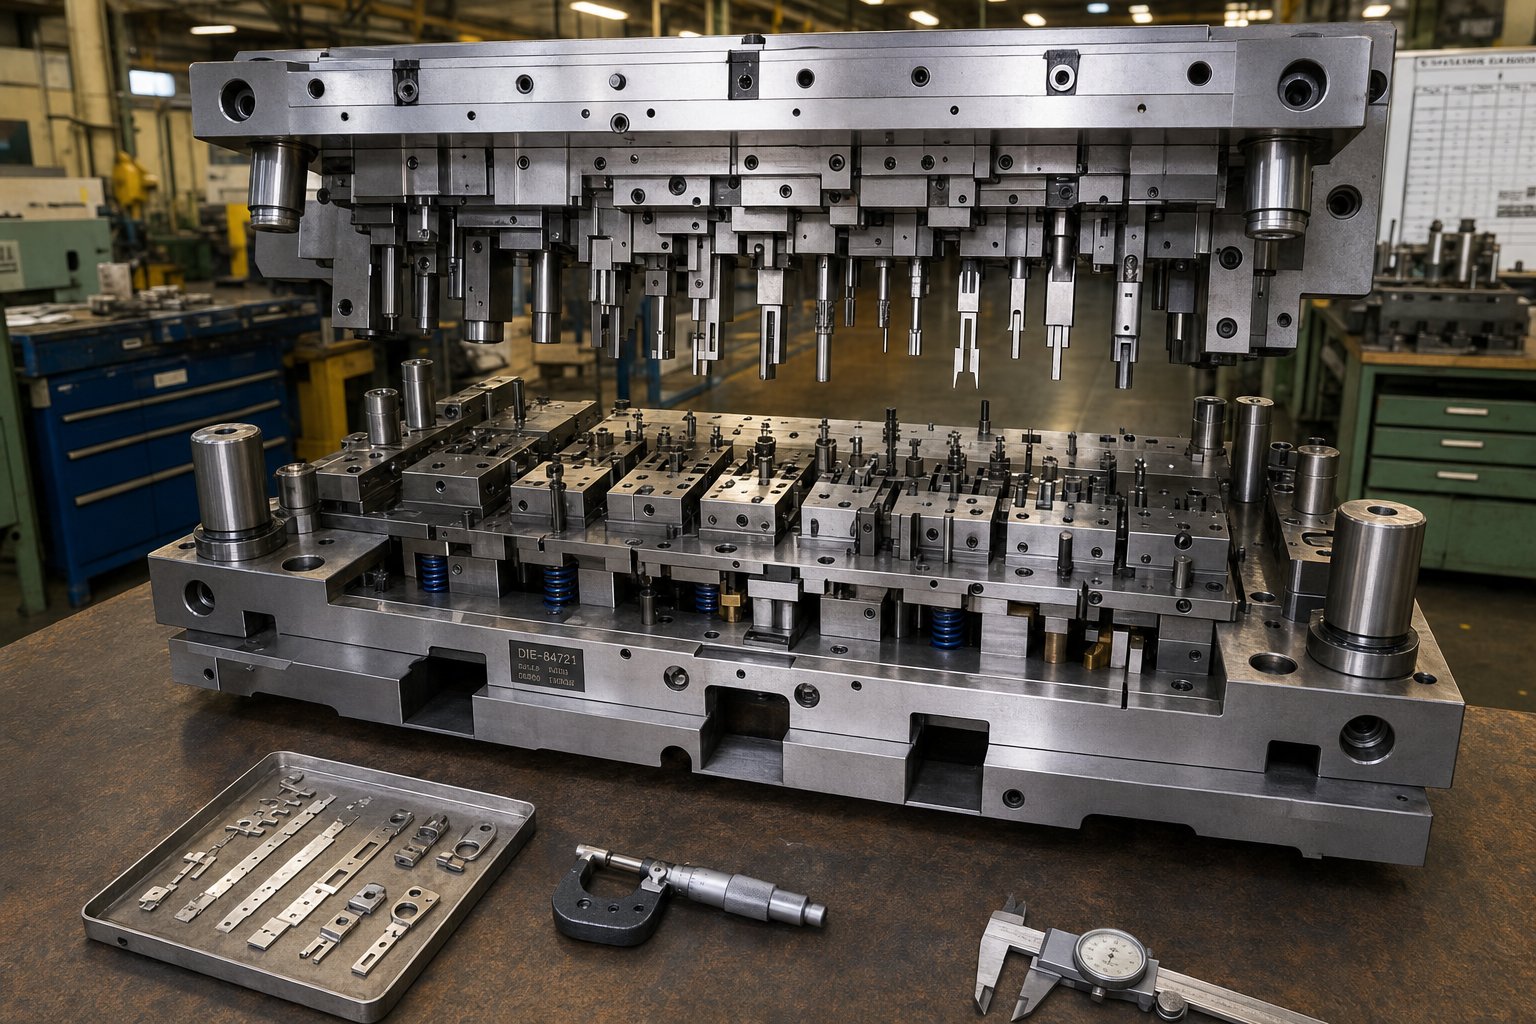
Metāla štancēšanas veidņu pielietojumam atbilstošā perforatora izvēle
Katra šī raksta sadaļa norāda uz vienu un to pašu secinājumu: sitiena veiktspēju nekontrolē viens mainīgais. Tērauda kvalitātei ir nozīme, bet ne atsevišķi no ģeometrijas. Pārklājumi pagarina kalpošanas laiku, bet ne, ja klīrenss ir nepareizs. Apkope saglabā kvalitāti, bet ne tad, ja oriģinālais dizains slikti atbilst sagatavei. Īsts priekšlaicīgas nodiluma novēršanas līdzeklis ir sistemātisks atlases process, kurā tiek ņemti vērā visi šie faktori kopā, pēc kārtas, pirms pirmais sitiens nonāk uz presēšanas.
Lēmumu mainīgie perforatoru atlasei
Norādot jaunu perforatoru vai veicot traucējummeklēšanu ar nepietiekamu veiktspēju, apstrādājiet šos mainīgos secībā. Katrs solis sašaurina lauku un balstās uz iepriekšējo lēmumu:
- Nosakiet darbības veidu.Vai ar perforatoru tiek veikta griešana (caurduršana, izgriešana, iegriešana) vai formēšana (locīšana, vilkšana, kalšana)? Griešanas operācijām ir vajadzīgas asas malas un nodilumizturīgs tērauds-. Formēšanas operācijās prioritāte ir stingrība un virsmas apdare.
- Raksturojiet sagataves materiālu un biezumu.Mīkstais alumīnijs pie 0,5 mm un 1400 MPa martensīta tērauds pie 1,5 mm uzliek metāla štancēšanas instrumentam pilnīgi atšķirīgas prasības. Materiāla izturība un abrazivitāte nosaka minimālo tērauda marku un to, vai pārklājums ir obligāts vai neobligāts.
- Nosakiet nepieciešamo atstarpi.Kā sākumpunktu izmantojiet materiālu{0}}specifiskās vadlīnijas no iepriekšējām sadaļām. Daļējas pielaides faktors, vēlamā malas kvalitāte un presēšanas stingrība. Stingrākas cauruma izmēra pielaides virzās uz stingrākiem atstarpēm, bet palielina instrumenta spriegumu.
- Izvēlieties perforatora materiāla pakāpi.Vispirms saskaņojiet stingrības prasības, pēc tam pievienojiet nodilumizturību. D2 vispārīgiem darbiem, S7 triecieniem, PM pakāpes abrazīvām vai augstas -izturības loksnēm. Ļaujiet sagatavei diktēt tēraudu, nevis tikai budžetu.
- Izvēlieties ģeometriju un punktu stilu, pamatojoties uz spēka un kvalitātes vajadzībām.Plakana-seja simetrijas-kritiskajiem caurumiem. Viena-cirpe vai jumta-augšpuse ierobežotai spēka-piespiešanai vai augstas-izturības materiāliem. Iestatiet zemes garumu un aizmugures konusu, pamatojoties uz materiāla biezumu un sliežu{8}}noturēšanas vajadzībām.
- Novērtējiet pārklājumu, pamatojoties uz paredzamo atteices režīmu.Ja primārais risks ir dedzināšana, izvēlieties TiCN vai AlCrN. Ja dominē abrazīvs nodilums, TiN vai TiAlN. Ja neviens atsevišķs atteices režīms nav dominējošs, vispārēja-nolūka TiN 4–5 mikrometros ir stabils bāzes līmenis.
Šī secība darbojas neatkarīgi no tā, vai norādāt standarta kataloga perforatoru vienkāršai presēšanas mašīnas presformai vai izstrādājat pielāgotu štancēšanas perforatoru sarežģītam progresīvam instrumentam. Loģika paliek tā pati. Kas mainās, ir katras atbildes sarežģītība.
Darbs ar pielāgotu štancēšanas presformu speciālistiem
Standarta kataloga perforatori veic lielu ražošanas darbu daļu. Bet, kad ģeometrijas kļūst sarežģītas, pielaides kļūst mazākas par standarta diapazoniem vai sagataves materiāli nonāk uzlabotā, augstas-izturības zonā, plaukta instrumenti sasniedz savas robežas. Šeit ir būtiski svarīgi pielāgotu metāla štancēšanas presformu speciālisti.
Kas atšķir spējīgu instrumentu partneri no detaļu piegādātāja? Meklējiet šīs iespējas:
- Sistēmas{0}}līmeņa zināšanas- Iespēja izveidot ne tikai perforatoru, bet arī visu presformas struktūru: atstarpes, materiāla plūsmu, noņemšanas spēkus un urbumu kontroli kā integrētu sistēmu.
- Pilna dzīves cikla atbalsts- Norādījumi no sākotnējās izstrādes līdz ražošanas optimizācijas un apkopes ieteikumiem, ne tikai gatavā komponenta piegāde.
- Materiālu un procesu zināšanas- Pieredze ar konkrētiem sagataves materiāliem un ražošanas apjomiem jūsu darbībā, tostarp pielāgoti štancēšanas risinājumi ne-standarta profiliem.
Inženieriem, kuri ir izskatījuši šajā rakstā minēto tehnisko saturu un kuriem ieviešanai ir nepieciešams partneris,YICHENpiedāvā pielāgotus štancēšanas presformu risinājumus, kas aptver perforatoru dizainu, presformu struktūru, klīrensa optimizāciju un materiālu plūsmu. Viņu inženiertehniskā -pirmā pieeja attiecas uz visu sistēmu, nevis atsevišķiem komponentiem, un tieši uz šo domāšanas veidu ir vērsts šis raksts.
Galvenā atšķirība starp perforatoru un presformu ražotājiem, kas nodrošina rezultātus, un tiem, kas vienkārši izpilda pasūtījumus, ir tas, vai viņi uztver perforatoru kā atsevišķu daļu vai kā vienu sistēmas elementu, kam jādarbojas kopā. Labākie partneri apstrīd jūsu pieņēmumus, apstiprina jūsu klīrensa izvēles un iesaka tērauda un pārklājuma kombinācijas, pamatojoties uz viņu lauka datiem no līdzīgiem lietojumiem.
Saliekot to visu kopā
Ja ir viens princips, kas savieno katru šī raksta sadaļu, tas ir šāds:
Perforācijas veiktspēja ir sistēmas rezultāts. Materiāls, ģeometrija, klīrenss, pārklājums, presēšanas stāvoklis un apkopes metodes pastāvīgi mijiedarbojas. Viena mainīgā optimizēšana, vienlaikus ignorējot citus, labākajā gadījumā samazina atdevi, bet sliktākajā gadījumā - paātrinātu kļūmi. Īsts priekšlaicīgas nodiluma risinājums nekad nav vienas izmaiņas. Tas sakārto visu sistēmu.
Neatkarīgi no tā, vai izmantojat vienkāršu vienas-stacijas presi vai 30 staciju progresīvo rīku, fizika nemainās. Perforators iekļūst materiālā, sākas lūzums, un viss, ko norādījāt augšpus, nosaka, vai šis lūzums rada tīru daļu vai kvalitātes problēmu. Sistemātiski apstrādājiet mainīgos lielumus, sadarbojieties ar speciālistiem, kad lietojumprogramma to pieprasa, un uzskatiet perforatoru apkopi kā kvalitātes funkciju, nevis atbildi uz bojājumu. Tādējādi štancēšanas štancēšanas perforatori pārstāj nolietoties pārāk ātri un sāk nodrošināt instrumenta kalpošanas laiku, kāds nepieciešams jūsu ražošanas grafikam.
Bieži uzdotie jautājumi par štancēšanas caurumošanu
1. Kas izraisa štancēšanas presformu priekšlaicīgu nolietošanos?
Priekšlaicīgu štancēšanas nodilumu parasti izraisa vairāki savstarpēji saistīti faktori, nevis viens iemesls. Visizplatītākie iemesli ir nepareizs štancēšanas-izspiešanas- atstarpe (īpaši pārāk saspringts), nesaskaņots instrumenta tērauds sagataves materiālam, nepareiza termiskā apstrāde, kas atstāj trauslu austenītu, presēšanas novirze, kas rada nevienmērīgu slodzi, un pārāk ilga gaidīšana starp atkārtotas asināšanas cikliem. Lai novērstu perforatoru nodilumu, ir nepieciešama sistēmas-līmeņa pieeja, kas kopā novērtē materiāla izvēli, ģeometriju, klīrensu, pārklājumu un presēšanas stāvokli. Pielāgoti štancēšanas presformu speciālisti, piemēram, YICHEN, var palīdzēt inženieriem optimizēt šos mainīgos kā integrētu sistēmu, nevis apstrādāt katru atsevišķi.
2. Kā izvēlēties pareizo atstarpi savam perforatoru un matricu komplektam?
Klīrensa izvēle galvenokārt ir atkarīga no sagataves materiāla un biezuma. Sāciet ar šīm katras -puses vadlīnijām: viegls tērauds 5-8% no materiāla biezuma, nerūsējošais tērauds 6–10%, alumīnijs 3–5%, varš un misiņš 3–6% un augstas stiprības tērauds 8–12%. Tie ir sākuma punkti, kas ir jāpielāgo, pamatojoties uz detaļu pielaides prasībām, vēlamo malu kvalitāti un preses stingrību. Atcerieties, ka klīrenss ir dinamisks zem slodzes. Preses novirze, nodilušas smailes un nepareizi izlīdzinātas vadošās tapas var mainīt jūsu faktisko attālumu no statiski izmērītā, it īpaši, štancējot AHSS markas ar lielāku tonnāžu.
3. Kāds ir labākais instrumentu tērauds štancēšanas perforatoru štancēšanai?
Nav viena labākā tērauda, jo pareizā izvēle ir atkarīga no sagataves materiāla un darbības veida. D2 ir universāls-darba zirgs vieglai tērauda štancēšanai ar 54-61 HRC. A2 piedāvā labāku izturību gariem sitieniem un mērenām triecienslodzēm. S7 tiek galā ar intensīvu notīrīšanu, kur triecienizturība ir vissvarīgākā. M2 ātrgaitas{11}}tērauds ir piemērots ātrgaitas operācijām, kas rada berzes siltumu. CPM-10V un citas pulvermetalurģijas kategorijas nodrošina ārkārtēju nodilumizturību abrazīviem vai uzlabotiem augstas stiprības tēraudiem. Galvenais princips ir vispirms izpildīt izturības prasības, pēc tam pievienot nodilumizturību, izmantojot pārklājumus vai virsmas apstrādi.
4. Cik bieži štancēšanas štancēšanas štancējumi ir jāpārasina?
Atkārtoti asiniet, griežot malas nodiluma līdz 0,01- collu (0,25 mm) rādiusam, kas parasti tiek parādīts kā pirmais izmērāmais urbuma augstuma palielinājums apzīmogotajām daļām. Negaidiet uz redzamiem bojājumiem vai katastrofālu kļūmi. Atkārtotas asināšanas laikā noņemiet tikai 0,001 līdz 0,002 collas vienā slīpēšanas gājienā ar bagātīgu dzesēšanas šķidrumu, lai novērstu karstuma bojājumus. Labi uzturētu perforatoru pirms nomaiņas var pārslīpēt 15 līdz 20 reizes. Sekojiet kumulatīvā materiāla noņemšanai un pārtrauciet perforatoru, tiklīdz kopējais slīpēšanas garums pārsniedz paredzēto zemes garumu, jo tas vairs nevar pareizi noturēt gliemežus tālāk par šo punktu.
5. Vai PVD pārklājumi patiešām pagarina perforatoru kalpošanas laiku štancēšanas presformās?
Jā, bet tikai tad, ja instrumenta pamatprincipi ir pareizi. PVD pārklājumi, piemēram, TiN, TiCN, AlCrN un TiAlN, samazina berzi, iztur materiāla uzņemšanu un lēnu abrazīvo nodilumu. Dokumentēti gadījumi liecina par uzlabojumiem no 10 000 līdz 250 000 detaļām ar optimizētiem pārklājumiem. Tomēr pārklājumi pavairo labus lēmumus, nevis kompensē sliktos. Ja atstarpe ir nepareiza, izlīdzinājums ir izslēgts vai pamattērauds nav piemērots, pārklājumi nodrošina tikai īslaicīgu atvieglojumu. Atlasiet pārklājumus, pamatojoties uz dominējošo atteices režīmu: TiCN vai AlCrN, lai nodiltu, TiN vai TiAlN abrazīvam nodilumam un pulēta TiN mīksta{9}}materiāla uzkrāšanai.


