


Kas ir progresīvās štancēšanas presformas un kāpēc tās ir svarīgas
Iedomājieties vienu instrumentu, kas ar vienu nepārtrauktu kustību simtiem reižu minūtē izspiež, saliek, veido un griež gatavo metāla detaļu. Tieši to dara progresīvā štancēšanas forma. Ražošanas inženieriem un iepirkumu komandām, kuru uzdevums ir mērogot izlaidi, vienlaikus ievērojot stingras pielaides, šīs rīku sistēmas izpratne no iekšpuses ir atšķirība starp vienmērīgu palaišanu un dārgu izmēģinājuma-un-kļūdu.
Kas ir progresīvā štancēšanas veidne
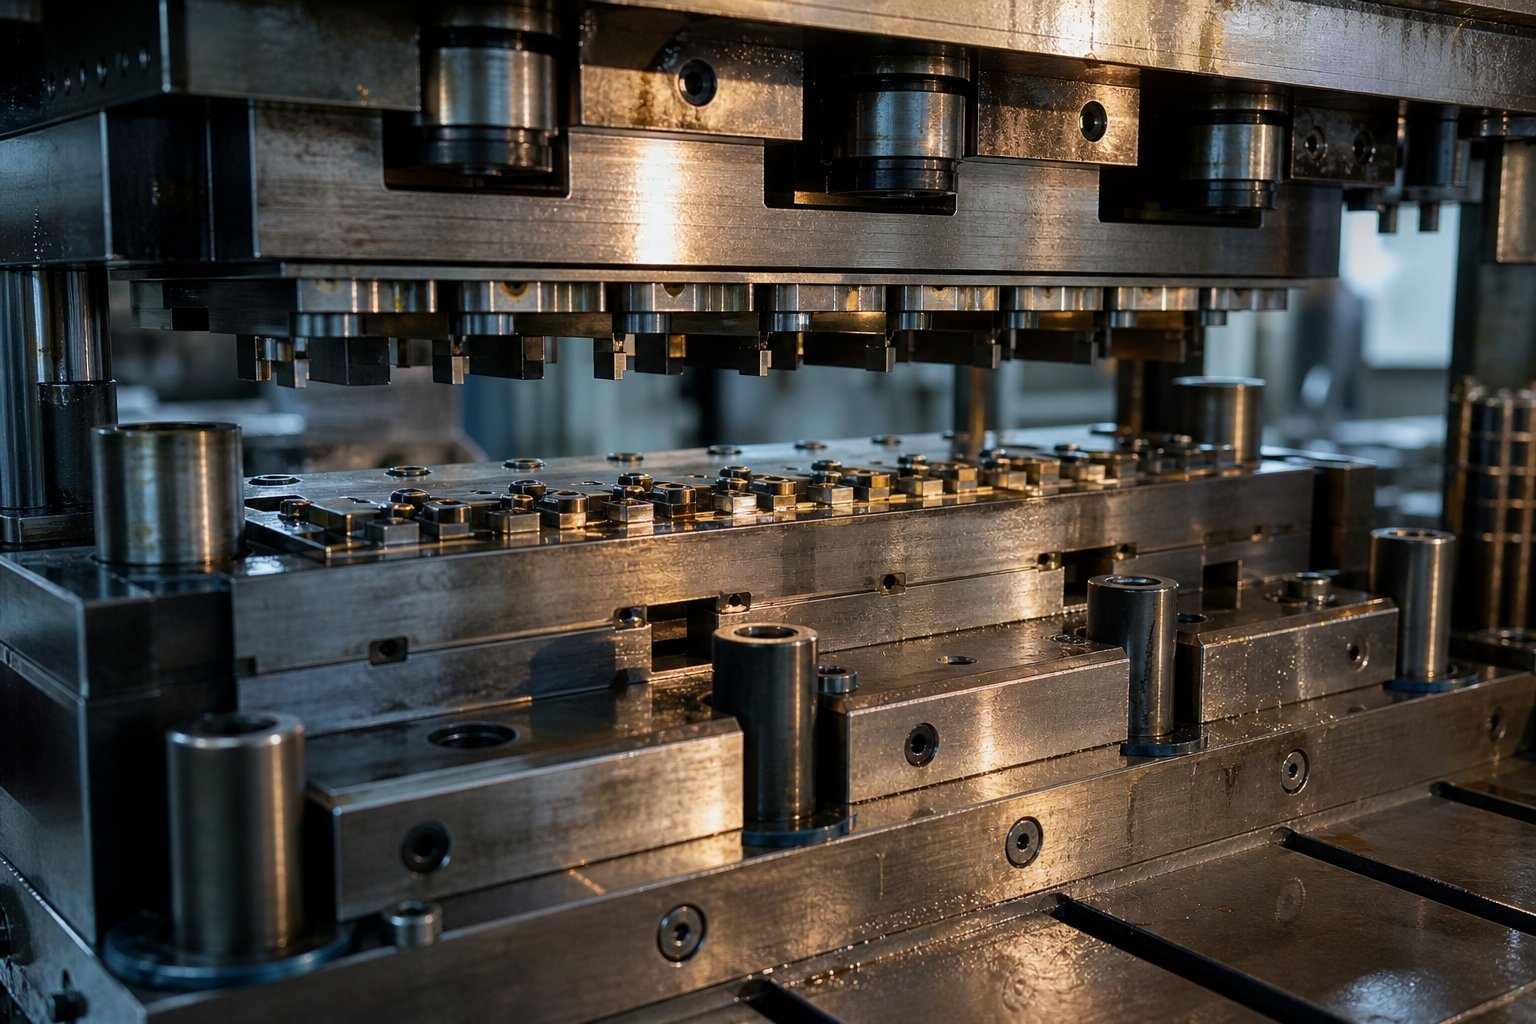
Progresīvā štancēšanas presforma ir precīzijas rīks, kas uzstādīts štancēšanas presē, kas pārvieto metāla sloksni caur virkni secīgu staciju, no kurām katra veic noteiktu griešanas vai formēšanas darbību vienā presēšanas gājienā, līdz gala stacijā tiek atdalīta gatavā daļa.
Tātadkas ir progresīvs mirst praktiski? Tā ir autonoma{0}}ražošanas sistēma. Presē tiek ievadīta lokšņu metāla spole, un servo padevējs ar katru gājienu virza sloksni par noteiktu attālumu, ko sauc par soli. Katrā stacijā sloksne saskaras ar atšķirīgām darbībām: caurduršana, locīšana, kalšana, reljefs vai apgriešana. Daļa visu laiku paliek piestiprināta pie nesēja sloksnes, saglabājot izlīdzinājumu, līdz pēdējais nogrieznis to atbrīvo. Viens gājiens iekšā, viens pabeigts komponents ārā, nepārtraukti.
Dažreiz jūs dzirdēsiet, ka veikala{0}}stāvu komandas to sauc par prog die. Neatkarīgi no saīsinājuma pamatprincips ir vienāds: vairākas darbības ir apvienotas vienā automatizētā ciklā, kas novērš detaļu apstrādi starp soļiem.
Kāpēc progresīvās dies dominē liela{0}}apjoma ražošanā
Progresīvā štancēšana nodrošina kombināciju, kurai citas metodes ir grūti saskaņot: ātrums, atkārtojamība un zemas{0}}vienības izmaksas mērogā. Preses, kurās darbojas progresīvās formas, darbojas jebkurā vietāNo 25 līdz vairāk nekā 200 sitieniem minūtē, kas nozīmē, ka gatavā daļa nokrīt katru sekundes daļu. Tā kā katra stacija ir noslīpēta un rūdīta līdz mikrometru precizitātei, izmēru konsekvence saglabājas miljoniem ciklu bez manuālas iejaukšanās.
Iepirkuma komandām, kas novērtē izmaksas, matemātika ir vienkārša. Ieguldījumi instrumentos ir lieli jau iepriekš, taču katras papildu daļas robežizmaksas sarūk līdz nedaudz vairāk par izejmateriālu un presēšanas laiku. Ja ikgadējais apjoms pārsniedz 50 000 vienību, progresīvās presformas parasti samazina vienas daļas izmaksas par-30–80 procentiem, salīdzinot ar CNC ražošanas metodēm. Šī ekonomiskā loģika ir iemesls, kāpēc automobiļu savienotāji, elektroniskie ekranēšanas komponenti un HVAC kronšteini lielākoties nāk no progresīvām štancēšanas darbībām.
Tomēr efektivitātes pieaugums ir pilnībā atkarīgs no tā, kas notiek matricas iekšpusē. Sloksnes izkārtojums, staciju secība un formēšanas stratēģija nosaka, vai rīks darbojas miljoniem trāpījumu, vai arī ir nepieciešama pastāvīga iejaukšanās. Šis inženierijas dziļums ir vieta, kur šī instrumenta veids atklāj tā patieso sarežģītību.
Kā darbojas progresīvās štancēšanas process
Sloksnes izkārtojums un staciju secība uz papīra izklausās vienkārši, bet praksēprogresīva štancēšanas processir stingri horeogrāfiska sistēma, kurā trīs mašīnas darbojas kā viena: spoles padevējs, prese un pati prese. Izpratne par to mijiedarbību gājiena līmenī atklāj, kāpēc šis presformas process gatavo detaļas tiek izgatavotas ātrāk nekā jebkura daudzpakāpju alternatīva.
Sloksnes barošanas un progresēšanas mehānika
Viss sākas ar attīšanas ierīci. Plakana lokšņu metāla spole, kuras biezums parasti ir no 0,1 mm līdz 6 mm, tiek izritināts taisnājā, kas novērš spoles {{3}nolikto izliekumu. No turienes servo vai gaisa padevējs satver sloksni un virza to uz precīzu, atkārtojamu attālumu ar katru nospiešanas gājienu. Šis attālums ir piķis, un tas precīzi atbilst atstatumam starp stacijām matricas iekšpusē.
Precizitāte šeit ir kritiska. Ja padeves garums novirzās pat par milimetra daļu, katra pakārtotā stacija tiek novirzīta. Tāpēc vadības tapas, rūdīti cilindriski stabi, kas uzstādīti augšējā veidnē, katra gājiena sākumā ievada iepriekš-caurdurtos caurumus sloksnē. Viņi fiziski ievelk sloksni precīzā reģistrācijā pirms jebkādas griešanas vai formēšanas. Uztveriet pilotus kā sistēmas pozīcijas atiestatīšanu, kas koriģē visas nelielas padeves izmaiņas katrā ciklā.
Staciju secība no tukšas līdz gatavai daļai
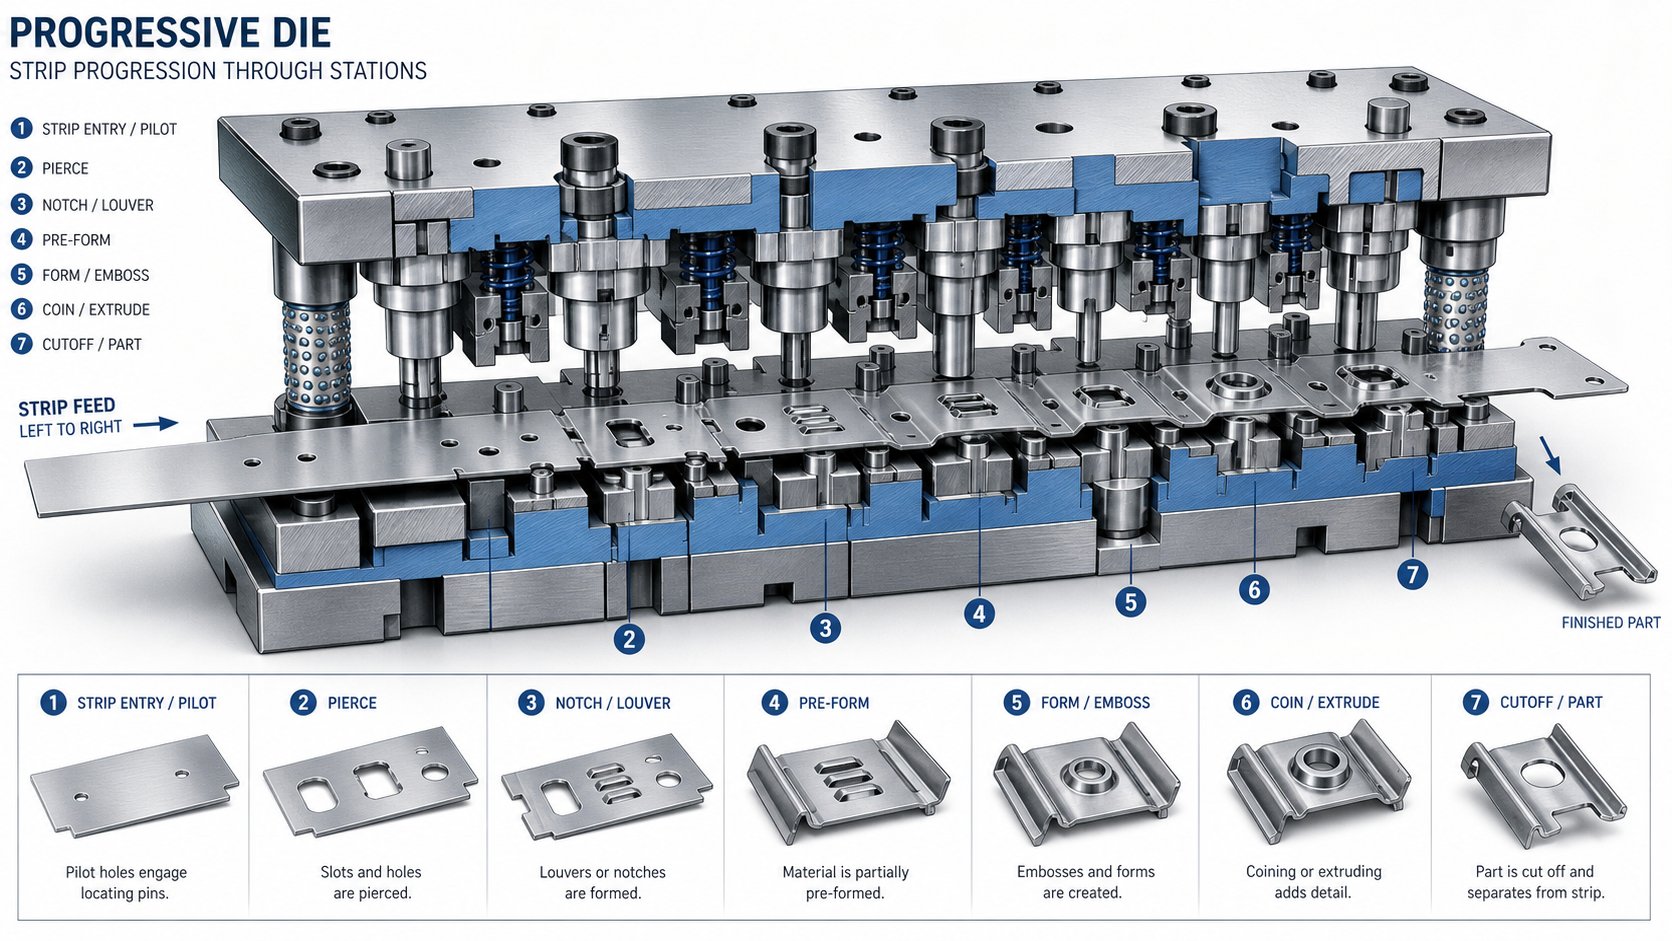
Matricas iekšpusē stacijas ir sakārtotas lineārā secībā. Katra stacija veic vienu vai divas darbības ar sloksni, kad progresīvās štancēšanas prese aizveras. Detaļas ģeometrija attīstās pakāpeniski, staciju pēc stacijas, paliekot piestiprināta pie nesēja sloksnes caur šaurām izciļņiem vai materiāla sloksnēm.
Tipisks progresīvais štancēšanas process notiek šādā secībā:
- Pārvadāšanas caurumi ir caurdurti nesēja sloksnē, lai izveidotu reģistrāciju visām turpmākajām stacijām.
- Interjera elementi, piemēram, spraugas, caurumi un iegriezumi, ir caurdurti vai notīrīti.
- Formēšanas darbības, piemēram, locīšana, kalšana vai zīmēšana, pakāpeniski veido detaļas ģeometriju.
- Papildu apgriešanas vai atjaunošanas darbības uzlabo izmērus un mazina atlikušo spriegumu.
- Galīgā nogriešanas stacija atdala gatavo daļu no nesēja sloksnes, un tā iziet no formas kā pabeigta sastāvdaļa.
Starp stacijām daļēji izveidotā daļa brauc pa nesēju joslu kā pasažieri uz konveijera. Tādējādi tiek novērsta robotizēta izvēle-un-vieta, un cikla laiki tiek mērīti sekundes, nevis sekunžu daļās.
Nospiediet Stroke Cycle and Timing
Kā štancēšanas prese darbojas saskaņoti ar matricu? Preses cilindrs nolaižas, aizverot augšējo matricu uz apakšējās formas un vienlaikus ar vienu gājienu izpildot visas stacijas darbības. Kad cilindrs ievelkas, padevējs pavirza sloksni vienu soli uz priekšu, un pacelšanas tapas nedaudz paceļ sloksni no apakšējās formas virsmas, lai tā varētu brīvi pārvietoties. Auns atkal nolaižas, un cikls atkārtojas.
Preses štancēšanas prese, kas darbina progresīvus instrumentus ar ātrumu 200 sitieni minūtē, pabeidz visu šo secību, padevi, reģistrē, veido, ievelk 300 milisekundēs. Šādā ātrumā padevēja laika logs tiek mērīts desmitos milisekundēs, un matricas noņēmēja plāksnei ir tīri jānotīra sloksne pirms nākamās kustības. Katrs sistēmas komponents ir sinhronizēts ar presēšanas kloķvārpstas rotāciju, padarot progresīvo štancēšanu mazāk līdzīgu atsevišķu notikumu virknei, bet vairāk kā nepārtrauktam mehāniskam ritmam.
Tomēr šis ritms saglabājas konsekvents tikai tad, ja atsevišķās sastāvdaļas matricas iekšpusē iztur miljoniem atkārtotu triecienu. Perforatora ģeometrija, stangas atstarpes un materiālu izvēle komponentu līmenī nosaka, vai instruments saglabā šo ritmu vai sāk ražot lūžņus.
Kritiskās sastāvdaļas progresīvā kauliņā
Perforatora ģeometrija un atstarpes nodrošina ritmu vienmērīgu, bet kas īsti ir šīs daļas un kā tās sader kopā? Progresīvā štancēšanas forma nav viens monolīts bloks. Tas ir precīzas-zemējuma štancēšanas presformas komponentu komplekts, katram no kuriem ir noteikts uzdevums un kas darbojas saskaņoti ar ārkārtēju atkārtotu slodzi. Kad saprotat, ko dara katrs gabals, problēmu novēršana kļūst loģiska, nevis minējumiem.
Augšējās formas montāžas sastāvdaļas
Formas augšējā puse tiek piestiprināta pie presēšanas cilindra un nodrošina spēku, kas sagriež un veido sloksni. Tās galvenie elementi ietver:
- Perforatora plāksne (fiksators):Rūdīta tērauda plāksne, kas notur visus instrumentu perforatorus precīzā stāvoklī. Katrs perforators ir slīpēts, lai tas atbilstu izveidotā cauruma ģeometrijai vai formai, un fiksators tos nofiksē vietā, lai tie nevarētu griezties vai pārvietoties slodzes ietekmē.
- Pamatnes plāksne:Šī rūdītā plāksne, kas atrodas starp perforatora plāksni un augšējo presformas apavu, neļauj rūdītiem ieliktņiem iespiesties mīkstākajā presēšanas galviņā ar atkārtotu preses trieciena spēku.
- Noņemšanas plāksne:Šis komponents piespiež sloksnes materiālu pret presēšanas bloku, kad prese aizveras. Tikpat svarīgi ir tas, ka augšupgājiena laikā tas noņem materiālu no sitieniem. Bez tā sloksne pieķertos metāla štancēšanas instrumentiem, to ievelkot, ievelkoties augšējā veidnē un radot tūlītējus bojājumus.
- Piloti:Lodes-spraudes, kas ievada iepriekš-caurdurtos sloksnes caurumos, lai noregulētu to galīgajā izlīdzinājumā pirms jebkādas darbības. Viņi labo nelielas padeves neprecizitātes katrā gājienā.
Apakšējās formas montāžas sastāvdaļas
Apakšējā puse atrodas uz presēšanas balsta un saņem griešanas un formēšanas spēkus no augšas. Tās galvenie elementi ietver:
- Sliežu bloks (diedzēšana):Galvenais korpuss, kurā tiek apstrādātas vai ievietotas griešanas un formēšanas kontūras. Lielāka -apjoma tērauda štancēšanas presformās presformu blokos ir nomaināmi ieliktņi, kas izgatavoti no augstākās kvalitātes instrumentu tērauda vai karbīda, kas ļauj veikt lokālu remontu, nepārbūvējot visu bloku.
- Miršanas pogas:Rūdīti cilindriski ieliktņi, kas iespiesti presēšanas blokā, kas nodrošina pretējo griešanas malu katram perforatoram. Attālums starp perforatora degunu un tā savienojuma pogu, parasti 5 līdz 10 procenti no materiāla biezuma, kontrolē griezuma malas kvalitāti.
- Štancēšanas štancēšanas pacēlāji:Atsperes -noslodzes tapas vai sliedes, kas pēc katra gājiena nedaudz paceļ sloksni no formas virsmas. Šis attālums ļauj padevējam brīvi virzīt sloksni uz priekšu, nevelkot pāri griešanas malām, samazinot nodilumu un novēršot nepareizu padevi lielā ātrumā.
- Apturēšanas bloki:Precīzi{0}}iezemētie bloki, kas presē nosaka matricas aizvēršanas augstumu. Tehniķi sasmalcina lodmetālu aiztures bloka iezemētā spraugā, lai pārbaudītu, vai iestatīšanas laikā caurumojumi un formas sasniedz atbilstošu dziļumu.
Vadības un reģistrācijas sistēmas
Iedomājieties, ka augšējo un apakšējo pusi aizverat kopā ar ātrumu 200 sitieni minūtē ar attālumu, ko mēra collas tūkstošdaļās. Vadības sistēmas ļauj:
- Vadītāja tapas un bukses:Rūdītas tapas, kas uzmontētas uz vienas stangas pieslēgvietas, savieno ar precīzas bukses otrā pusē, izlīdzinot augšējo un apakšējo pusi 0,0001 collas pielaides robežās. Lodīšu-gultņu vadošās tapas, kas iet uz būra gultņiem, ir kļuvušas par nozares standartu, pateicoties to vienmērīgai saķerei un vieglai veidņu atdalīšanai.
- Apavu apavi (diegu komplekts):Augšējās un apakšējās pamatnes plāksnes, kas notur visas pārējās sastāvdaļas pozīcijā. Tie absorbē novirzes spēkus un nodrošina stingru montāžas saskarni ar presi.
- Atsperes:Liela-spēka kompresijas atsperes, mehāniska spole vai slāpekļa gāze, kas nodrošina kontrolētu spiedienu noņemšanai, noturēšanai un daļas izmešanai visā gājiena ciklā.
Tālāk esošajā tabulā ir apkopotas šīs štancēšanas formas sastāvdaļas, to funkcijas un tipiskā materiāla izvēle ātrā-atsauces formātā:
| Komponents | Funkcija | Tipisks materiāls |
|---|---|---|
| Die kurpes | Pamatu plāksnes, kas montē visas pārējās sastāvdaļas un uztur izlīdzinājumu | Viegls tērauds vai kaļamais čuguns |
| Vadītāja tapas un bukses | Izlīdziniet augšējo un apakšējo matricas pusi ar precizitāti līdz tūkstošdaļas desmitdaļām | Rūdīts leģēts tērauds; alumīnija lodīšu būri |
| Perforatora plāksne (fiksators) | Notur un novieto visus instrumentu perforatorus | A-2 vai D-2 instrumentu tērauds |
| Pamatnes plāksne | Aizsargā štancēšanas apavu no sitiena trieciena spēkiem | A-2 rūdīts instrumentu tērauds |
| Noņēmēja plāksne | Saspiež materiālu un noņem to no perforatoriem, ievelkot to | A-2 instrumentu tērauds vai vieglais tērauds (vadāmais tips) |
| Instrumentu perforatori | Izgrieziet, caurduriet vai veidojiet sloksnes materiālu | D-2, M-2, MPT vai karbīds |
| Die bloks / ieliktņi | Nodrošiniet pretējas griešanas malas un veido kontūras | D-2, M-2, CPM vai karbīda ieliktņi |
| Die pogas | Nomaināmi jaunākie{0}}līdzinieki perforatoriem | Caur-rūdītu leģētu tēraudu vai karbīdu |
| Piloti | Reģistrējiet sloksni precīzā pozīcijā katrā gājienā | Rūdīts instrumentu tērauds, pulēts deguns |
| Atsperes (mehāniskās / slāpekļa) | Nodrošiniet noņemšanas spēku, turiet-nospiestu spiedienu un daļas izmešanu | Chrome-silīcija stieple vai slāpekļa gāzes baloni |
| Pacēlāji | Paceliet sloksni no formas virsmas, lai brīvi pārvietotos starp gājieniem | Rūdīts instrumentu tērauds ar atsperi |
| Apturēt blokus | Iestatīšanas laikā iestatiet aizvēršanas augstumu un pārbaudiet nospiešanas dziļumu | Rūdīts instrumentu tērauds, precīzi slīpēts |
Katrai no šīm daļām ir jāsaglabā dimensiju integritāte miljoniem presēšanas ciklu laikā. Kad viens perforators nolietojas, pārsniedzot pieļaujamo vērtību vai pacēlājs nogurst, visa sistēma dreifē. Šī savstarpējā atkarība ir iemesls, kāpēc materiālu izvēlei un dizaina stratēģijai komponentu līmenī ir tikpat liela nozīme kā vispārējam sloksnes izkārtojumam, un šī saistība kļūst īpaši skaidra presformas projektēšanas fāzē.
Progresīvs die dizains no koncepcijas līdz apstiprināšanai
Komponentu savstarpējā atkarība fiziskajā līmenī ir viena lieta. Vai visas šīs daļas sadarbojas, pirms tiek griezts tērauds? Šeit progresīvais presformu dizains vai nu ietaupa mēnešiem ilgas ražošanas galvassāpes, vai arī tās rada. Labi-izstrādāts štancēšanas presformas dizains sākas nevis ar CAD ģeometriju, bet gan ar rūpīgu izpratni par to, kas jādara gatavajai daļai, cik daudz ir nepieciešams un kādus ierobežojumus uzliek materiāls.
Dizaina ievades un klientu prasības
Tipisks metāla štancēšanas formas projektēšanas projekts sākas, kad klients nosūta detaļu izdruku, parasti kopā ar 3D CAD modeli. Taču šis zīmējums vien nedod veidlapas izstrādātājam pietiekami daudz, lai sāktu. Pirms tiek veikts jebkāds sloksnes izkārtojuma darbs, dizainerim ir jāiegūst pilns priekšstats par ražošanas kontekstu. Agri nepalaidiet garām kritisko ievadi, un visa rīka koncepcija var būt jāpārstrādā.
Šeit ir norādītas kritiskās projektēšanas ievades, kas nepieciešamas pirms progresīvas instrumentu izstrādes sākšanas:
- Daļas ģeometrija: 2D rasējumi un 3D cietvielu modeļi ar pilnām GD&T norādēm, kas nosaka visus kritiskos izmērus un atsauces punktus.
- Materiāla specifikācija: sakausējuma veids, rūdījums, biezums un mehāniskās īpašības, tostarp stiepes izturība, tecēšanas robeža, pagarinājums un n-vērtība.
- Ikgadējās apjoma prasības: paredzamie daudzumi gadā, partiju izmēri un plānotais programmas ilgums, kas tieši ietekmē veidņu konstrukcijas klases un materiālu izvēli.
- Pielaides prasības: kuras funkcijas ir ļoti svarīgas-funkcijai- (CTF) un kurām ir standarta komerciālās pielaides, jo stingrākas specifikācijas prasa papildu stacijas vai izdomāšanas darbības.
- Sekundārās darbības: jebkuri pēc-štancēšanas procesi, piemēram, apšuvuma, termiskā apstrāde, metināšana vai montāža, kas ierobežo izliekuma virzienu, virsmas apdari vai izmēru stabilitāti.
- Preses un padeves pieejamība: ja klientam ir esoša presēšanas līnija, tās tonnāžas jauda, gultnes izmērs, gājiena garums un padeves veids ierobežo presēšanas aploksni no paša sākuma.
Kā atzīmē žurnāls MetalForming Magazine, lokšņu metāla norādīšana ar pārāk mazām tehniskām detaļām var radīt problēmas ar presformu veiktspēju. No presformas, kas izstrādāta, ņemot vērā pieņemtās materiāla īpašības, var rasties lūžņi, ja tiek piegādātas faktiskās ražošanas spoles ar atšķirīgām cietības vai pagarinājuma vērtībām. Matrica savā ziņā nosaka, kāds materiāls tam nepieciešams, lai tas darbotos pareizi.
Sloksnes izkārtojuma optimizācijas stratēģijas
Kad ievades ir bloķētas, dizainers pāriet uz vienu visnozīmīgāko lēmumu progresīvās štancēšanas formas dizainā: sloksnes izkārtojumu. Šis ir plāns, kas nosaka, kā plakanā sloksne tiek pārveidota par gatavu daļu, staciju pēc stacijas. Tas nosaka materiālu izmantošanu, veidņu izmēru, staciju skaitu, spēka sadalījumu un galu galā par -daļas izmaksām.
Sloksnes izkārtojums nosaka:
- Daļas orientācija attiecībā pret sloksnes padeves virzienu un graudu virzienu
- Attālums starp stacijām
- Turētāja veids, platums un stiprinājuma punkti
- Darbības secība no pirmā caurduršanas līdz pēdējai nogriešanai
- Lūžņu skeleta ģeometrija un materiāla iznākuma procents
Izklausās vienkārši? Praksē katrs mainīgais mainās pret citu. Detaļas pagriešana, lai izlīdzinātu kritiskos līkumus perpendikulāri graudu virzienam, uzlabo formējamību, bet var palielināt sloksnes platumu un lūžņus. Īsāks solis samazina veidņu garuma un presēšanas pamatnes prasības, bet saspiež stacijas kopā, ierobežojot perforācijas spēku un piekļuvi apkopei. Pieredzējuši dizaineri paraugu štancēšanas izmēģinājumu laikā vairākas reizes pārskata sloksnes izkārtojumus, atklājot barošanas problēmas, spēka nelīdzsvarotību un graudu virziena problēmas, kas parādās tikai reālos presēšanas apstākļos.
Staciju skaita noteikšana notiek pēc sloksnes izkārtojuma. Dizaineris secīgi veic darbības tā, lai caurduršana un iecirtums notiktu agri, kamēr materiāls paliek plakans, novēršot iezīmju izkropļojumus vēlākas formēšanas laikā. Liekšanas un vilkšanas stacijas parādās pēc tam, kad profils ir ieguvis formu. Dīkstāves stacijas, kurās nenotiek nekādas darbības, tiek ievietotas starp smagās formēšanas stacijām, lai pārvaldītu spēku sadali un nodrošinātu strukturālu atbalstu veidnē. 12 staciju progresīvās štancēšanas rīks nav nekas neparasts vidēji sarežģītai detaļai, un sarežģītas ģeometrijas var palielināt skaitu pāri 20.
Simulācija{0}}Balstīta dizaina validācija
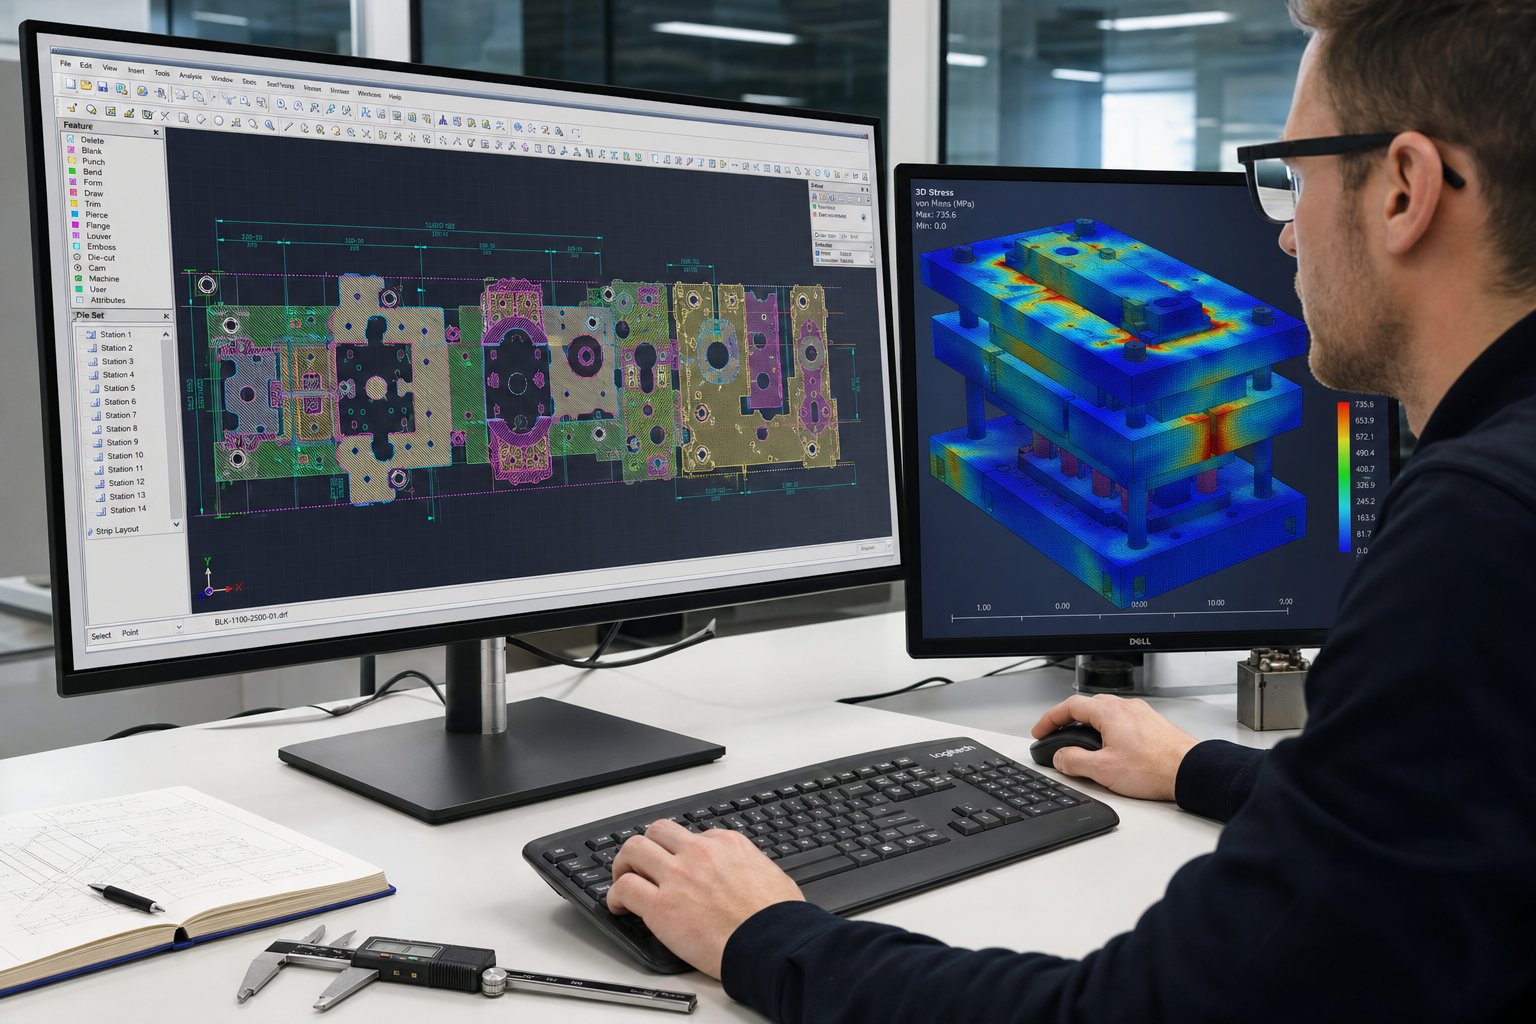
Pirms modernas progresīvās presformu projektēšanas programmatūras pastāvēšanas instrumentu ražotāji uzbūvēja presformu, veica izmēģinājuma daļas, identificēja problēmas, modificēja rīku un atkārtoja, līdz rezultāti atbilda specifikācijām. Šis cikls varētu patērēt nedēļas un desmitiem tūkstošu dolāru pārstrādei. Mūsdienās simulācija ir saspiedusi šo iteratīvo cilpu digitālajā telpā.
Galīgo elementu analīzes (FEA) instrumenti modelē materiāla plūsmu, retināšanu, grumbu veidošanos un atsperšanos katrā formēšanas stacijā, pirms tiek apstrādāts viens instrumenta tērauda bloks. Inženieri praktiski pārbauda vairākas sloksnes izkārtojuma variācijas, pielāgojot lieces leņķus, lai kompensētu atspērienu, vai mainot vilkšanas dziļumu, lai izvairītos no retināšanas, pārsniedzot pieļaujamās robežas. Rezultāts ir apstiprināts dizains, kas ātrāk sasniedz ražošanas gatavību ar mazāku fizisko prototipu skaitu.
Tonnāžas aprēķini ir vēl viena joma, kurā simulācija atmaksājas. Katras stacijas griešanas un formēšanas spēku summai ir jābūt mazākai par izvēlētās preses kapacitāti, ņemot vērā darba augstumu virs apakšējā mirušā punkta, kur mehāniskā priekšrocība samazinās. Dziļās formēšanas stacijās darba enerģija, ne tikai maksimālā tonnāža, kļūst par ierobežojošo faktoru. Simulācija šos ierobežojumus uztver agri, nodrošinot, ka progresīvie instrumenti atbilst preses līnijai, pirms tiek uzņemtas saistības.
CAD/CAM parametriskās modelēšanas, FEA formēšanas simulācijas un digitālās kustības pētījumu kombinācija ir ievērojami samazinājusi izstrādes termiņus. To, kas kādreiz bija nepieciešami trīs vai četri fiziski izmēģinājuma atkārtojumi, bieži vien var tikt atrisināts vienā, saīsinot nedēļu-no-ražošanas laiku un novēršot dārgas presformas modifikācijas pēc sacietēšanas.
Tomēr pat visizsmalcinātākais simulācijas modelis darbojas ar idealizētām ieejām. Reālās pasaules materiāla variācijas, presēšanas novirze un eļļošanas apstākļi rada mainīgos lielumus, kas parādās tikai pilnā ražošanas ātrumā, tāpēc materiāla izvēlei gan sagataves, gan presformas komponentiem ir tik izšķiroša nozīme instrumenta ilgtermiņa darbībā.
Materiāli progresīvajā štancēšanas un instrumentu tērauda atlasē
Simulācijas modeļi darbojas ar idealizētām materiāla īpašībām, bet spoles, kas nonāk presēšanas līnijā, rada reālas{0}}cietības, pagarinājuma un virsmas stāvokļa atšķirības. Šīs atšķirības izplatās visos die darbības aspektos. Progresīvie štancēšanas materiāli, ko izvēlaties sagatavei, nosaka, cik staciju nepieciešams presformai, cik ātri var darboties prese un cik ilgi instrumenta komponenti darbojas pirms apkopes.
Izplatītākie sagatavju materiāli un to štancēšanas īpašības
Progresīvā metāla štancēšana apstrādā plašu sakausējumu klāstu, no kuriem katrs nodrošina atšķirīgu formējamības, stiprības un abrazivitātes sajaukumu. Materiāls ar augstu pagarinājumu viegli liecas, bet var slīdēt pret instrumenta virsmām. Cietāks sakausējums griež tīri, bet palielina tonnāžas prasības un paātrina perforatora nodilumu. Apstrādājamās detaļas pielāgošana pielietojumam, vienlaikus ņemot vērā kompromisus ar ilgmūžību, ir līdzsvarojoša darbība, ar ko saskaras katrs inženieris.
Lūk, kā tiek salīdzināti visizplatītākie progresīvie štancēšanas materiāli:
| Sagataves materiāls | Formējamības vērtējums | Tipiski pielietojumi | Die Wear apsvērumi |
|---|---|---|---|
| Oglekļa tērauds (CRS, SPCC) | No laba līdz izcilam | Kronšteini, korpusi, strukturālie klipi, automobiļu stiprinājumi | Mērens nodilums; abrazīvā oksīda nogulsnes uz karsti{0}}velmētiem variantiem saīsina perforācijas kalpošanas laiku |
| Nerūsējošais tērauds (301, 304, 316) | Mērens | Medicīnas korpusi, pārtikas{0}}apstrādes sastāvdaļas, kuģu aparatūra | Augsta slīpuma tendence un sacietēšana{0}}palielina berzi un paātrina līmes nodilumu |
| Alumīnijs (1100, 3003, 5052) | Lieliski | Siltuma izlietnes, EV korpusi, vieglas konstrukcijas daļas | Mīksts materiāls uzkrājas uz perforatora virsmām; nepieciešama pulēta instrumenti un bieža tīrīšana |
| Misiņš (C260, C270) | Lieliski | Elektrības spailes, dekoratīvā furnitūra, santehnikas furnitūra | Zems nodiluma līmenis; cinka saturs nodrošina dabisku eļļošanu, pagarinot instrumentu intervālus |
| Varš (C110, C102) | Ļoti labi | Kopnes, savienotāji, RF ekranējums | Neliels nobrāzums, bet augsta elastība izraisa sliežu{0}}vilkšanu, ja atstarpes ir pārāk šauras |
Oglekļa tērauda progresīvā štancēšana joprojām ir darba zirgs{0}}jutīgām, liela apjoma{1}}detaļām. Auksti velmētais-oglekļa tērauds piedāvā gludu virsmu, labu formējamību un zemas izejmateriālu izmaksas, padarot to par noklusējuma izvēli kronšteiniem, klipšiem un konstrukcijas komponentiem. Nerūsējošā tērauda progresīvā štancēšana no presformas prasa vairāk: lielāku tonnāžu, stingrāku eļļošanas kontroli un instrumentu tēraudiem, kas ir novērtēti ar līmes{5}}nodilumizturību. Veidojot nerūsējošā tērauda markas, štancēšanas iekārtu dizaineri bieži pievieno dīkstāves stacijas, lai sadalītu spēkus un samazinātu sloksnes sprieguma stāvvadus.
Alumīnija progresīvā štancēšana darbojas ar lielāku presēšanas ātrumu, jo griešanas spēki ir mazāki, taču šis maigums liek materiālam pielipt pie caurumošanas virsmām, un šo stāvokli sauc par spiešanu. Progresīvā vara štancēšana rada līdzīgu izaicinājumu: materiāla augstā elastība nozīmē, ka lodes var izvilkt atpakaļ caur presformu, ja nav optimizēts klīrenss -līdz -presentam. Turpretim misiņa progresīvā štancēšana mēdz būt piedodoša. Cinka saturs misiņā darbojas kā viegla smērviela, samazinot berzi instrumenta saskarnē un pagarinot intervālus starp asināšanu.
Instrumentu tērauda izvēle die komponentiem
Apstrādājamā detaļa nosaka, kas matricai jāiztur. Štancējot vieglu oglekļa tēraudu mērenā ātrumā, parastie instrumentu tēraudi, piemēram, D2 (aukstās apstrādes tērauds ar augstu -hroma saturu, ar augstu-oglekļa saturu), nodrošina pieņemamu kalpošanas laiku par saprātīgām izmaksām. D2 nodrošina labu līdzsvaru starp nodilumizturību un apstrādājamību, tāpēc tas ir standarts gadu desmitiem.
Cietāki vai abrazīvāki sagataves maina vienādojumu. Nerūsējošā tērauda rūdīšanas darbība-var pietuvināt griešanas-malu cietību pašas formas cietībai, paātrinot šķelšanos un noguruma plaisāšanu. Šajos gadījumospulvermetalurģijas (PM) instrumentu tēraudipiedāvā smalkākus, vienmērīgāk izkliedētus karbīdus, kas uzlabo gan stingrību, gan nodilumizturību salīdzinājumā ar tradicionālajām lietņu{0}}lietām. PM tēraudi, piemēram, CPM 10V vai Vanadis 4 Extra, ir izturīgi pret abrazīvu nodilumu, nezaudējot triecienizturību, kas nepieciešama, lai izturētu ātrdarbīgu-notīrīšanu.
Tērauda progresīvai štancēšanai ārkārtējos apjomos vai uzlabotai augstas -izturības loksnei, karbīda ieliktņi kļūst praktiski lietojami visaugstākajā-nodiluma stacijās, parasti caurduršanas un nogriešanas vietās. Volframa karbīda cietība pārsniedz 90 HRA, un abrazīvos lietojumos tas var piecas līdz desmit reizes pārsniegt parasto instrumentu tēraudu. Kompromiss-ir trauslums: karbīda ieliktņiem ir nepieciešama stingra presformas konstrukcija, un tie nevar izturēt nepareizu novietojumu vai novirzīt{6}}centru slodzi.
Virsmas apstrāde papildina vēl vienu aizsardzības slāni. PVD pārklājumi, piemēram, TiAlN vai CrN, samazina berzi un ir izturīgi pret žāvēšanu, īpaši veidojot cinkotu vai nerūsējošu materiālu. Jonu nitrēšana sacietē pamatnes virsmu bez izmēru kropļojumiem, izveidojot cietu apvalku, kas atbalsta pārklājumu virs tās. Ir pierādīts, ka nitrēta substrāta un PVD pārklājuma kombinācija pagarina instrumenta kalpošanas laiku no 50 000 detaļu līdz vairāk nekā 1,2 miljoniem detaļu dokumentētos ražošanas scenārijos.
Galu galā instrumentu tērauda izvēle ir ekonomisks lēmums, kas tiek pieņemts papildus inženiertehniskam lēmumam. Karbīda ieliktnis maksā vairāk iepriekš, bet samazina apkopes biežumu un lūžņu daudzumu veidnes kalpošanas laikā. Šīs kopējās īpašumtiesību izmaksas, līdzsvarojot instrumenta materiālu ieguldījumus pret dīkstāves un nomaiņas izmaksām, kļūst par galveno, tiklīdz veidne tiek pārvietota no projektēšanas stenda uz ražošanas grīdu.
Progresīvās veidnes vs saliktās veidnes vs pārnesumkārbas
Instrumentu tērauda ekonomika un kopējās īpašuma izmaksas stāsta tikai daļu no stāsta. Pirms šie lēmumi pat stājas spēkā, visu projektu veido fundamentālāks jautājums: kāda veida matrica ir piemērota daļai? Progresīvās formas ne vienmēr ir risinājums. Atkarībā no ģeometrijas, tilpuma un formēšanas sarežģītības saliktā presforma vai pārneses presforma var nodrošināt labākus rezultātus ar mazāku risku. Izpratne par štancēšanas presformu veidiem un to atlases kritērijiem novērš dārgas neatbilstības starp instrumentiem paredzētajiem ieguldījumiem un ražošanas realitāti.
Progresīvās veidnes vairāku{0} staciju secīgai formēšanai
Progresīvā štancēšana ir izcila, ja nepieciešams liels daudzums maza un vidēja izmēra detaļu ar mērenu sarežģītību. Sloksne paliek savienota visa procesa laikā, saglabājot pozīcijas precizitāti visās stacijās. Šī nepārtrauktā reģistrācija padara šo pieeju tik ātrumā atkārtojamu.
Kur štancēšanai ar progresīviem instrumentiem ir vislielākā jēga? Attēlojiet automobiļu savienotāju apvalkus, kronšteinu komplektus vai ekranēšanas sastāvdaļas — detaļas, kas apvieno caurduršanu, locīšanu un apgriešanu vienā ciklā. Ikgadējie apjomi, kas pārsniedz 50 000 vienību, parasti attaisno sākotnējos instrumentu ieguldījumus, un, ja daudzums pārsniedz vairākus simtus tūkstošus, vienas daļas izmaksas kļūst grūti pārspēt ar jebkuru citu metodi.
Kompromiss-ir elastība. Tā kā detaļas paliek piestiprinātas pie nesēja sloksnes, dziļo vilkšanu ierobežo sloksnes spriegojums, un daudzvirzienu formēšana kļūst sarežģīta. Ja daļai nepieciešama rotācija starp stacijām vai leņķu veidošana, ko sloksnes savienojums fiziski novērš, progresīvie presformas atsitās pret sienu.
Saliktie presformas vienlaicīgai darbībai vienā{0}}stacijā
Salikto presformu štancēšanai ir principiāli atšķirīga pieeja. Tā vietā, lai secinātu darbības vairākās stacijās, tas pabeidz visas griešanas darbības ar vienu nospiešanas gājienu vienā stacijā. Perforators un matrica darbojas vienlaikus no abām materiāla pusēm, vienā sitienā izveidojot gatavo sagatavi.
Tas padara saliktās veidnes ideāli piemērotas plakanām detaļām, kurām nepieciešama augsta izmēru precizitāte, piemēram, paplāksnēm, blīvēm, starplikām un vienkāršām tukšām detaļām. Tā kā visas funkcijas tiek izgrieztas vienā gājienā, nav kumulatīvās pielaides kopas-no stacijas-uz-pārsūtīšanas. Plakanums un koncentriskums mēdz būt pārāki par to, ko progresīvā veidne sasniedz tajā pašā ģeometrijā.
Ierobežojums? Saliktās formas nevar veikt formēšanas darbības, piemēram, liekšanu vai vilkšanu. Viņi veic griešanu un kalšanu, taču jebkurai trīsdimensiju veidošanai ir nepieciešams atsevišķs process. Ražošanas ātrums ir mazāks par progresīvo instrumentu izmantošanu, jo detaļām parasti ir nepieciešama atsevišķa tukša padeve, nevis nepārtraukta sloksnes virzīšana. Vidēja apjoma vienkāršām plakanām daļām, kur precizitāte ir svarīgāka par ātrumu, kombinētās presformas nodrošina lielu vērtību ar zemākām instrumentu izmaksām.
Pārneses veidnes lielai vai sarežģītai ģeometrijai
Pārneses štancēšana procesa sākumā atdala sagatavi no sloksnes. Mehāniskā pārvietošanas sistēma, kas sastāv no sliedēm, pirkstiem vai robotu rokām, fiziski pārvieto brīvo daļu no stacijas uz staciju. Katra stacija darbojas ar daļu neatkarīgi, bez jebkādiem sloksnes ierobežojumiem.
Šī brīvība maina to, kas ir iespējams. Ir iespējama dziļa vilkšana, daudzvirzienu formēšana, daļēja rotācija starp stacijām un darbības, kurām nepieciešama pilnīga piekļuve sagatavei. Pārneses presēšanas instrumenti apstrādā lielākās daļas, kas vienkārši nevar palikt piestiprinātas pie šauras sloksnes, tādi komponenti kā automobiļu konstrukcijas paneļi, dziļi-ievilkti korpusi un sarežģīti veidoti korpusi.
Kā atzīmē žurnāls MetalForming Magazine, pārvietošanas presformas pilnībā novērš sloksnes{0}}progresēšanas ierobežojumu, nodrošinot izturīgākus formas un apdares štancējumus, kas uzlabo veidņu kalpošanas laiku un izmantojamību. Bieži vien uzlabojas arī materiālu izmantošana, jo sagataves var ligzdot efektīvāk, nekā to pieļauj sloksnes izkārtojumi. Kompromiss-ir cikla ātrums un izmaksas: pārsūtīšanas sistēmas palielina mehānisko sarežģītību, sinhronizācijas prasības un augstākas apkopes izmaksas, salīdzinot ar sloksnes{4}}padeves pakāpeniskām darbībām.
Tālāk esošajā tabulā visi trīs štancēšanas presformu veidi ir norādīti blakus lēmumu pieņemšanas kritērijiem, kas ir vissvarīgākie ražošanas inženieriem un iepirkumu komandām, kas novērtē štancēšanas rīku un presformu iespējas.
| Atlases kritēriji | Progresīvā die | Saliktā die | Transfer Die |
|---|---|---|---|
| Ideāls daļas izmērs | Mazs līdz vidējs | Mazs līdz vidējs (tikai dzīvoklis) | Vidēja līdz liela |
| Gada apjoma slieksnis | 50,000+ vienības (maksa-optimizēta virs 200 000) | 5000 līdz 100 000 vienību | 10,000+ vienības (attaisnota ar daļas sarežģītību) |
| Tipisks pielaides diapazons | +/-0,025 mm līdz +/-0,10 mm | +/-0,01 mm līdz +/-0,05 mm | +/-0,05 mm līdz +/-0,15 mm |
| Relatīvās instrumentu izmaksas | Augsta (vairāku{0}}staciju būvniecība) | Zema līdz vidēja (viena stacija) | Augsts (matricu komplekts un pārneses sistēma) |
| Cikla ātrums | Ļoti augsts (100-400+ SPM) | Mērens (60–150 SPM) | Mērens (15–80 SPM) |
| Formēšanas spēja | Caurdurt, saliekt, monētas, sekla vilkšana | Caurdurt, tukša, monēta (bez formēšanas) | Pilns diapazons, ieskaitot dziļo vilkšanu un rotāciju |
| Labākās-izmantošanas scenārijs | Liela apjoma{0}}precīzas detaļas ar daudzpakāpju{1}}funkcijām | Plakanām sagatavēm nepieciešama stingra izmēru kontrole | Lielas vai ģeometriski sarežģītas daļas, kurām nepieciešama neierobežota formēšana |
No šī salīdzinājuma izriet praktisks atlases noteikums. Palielinoties apjomam, progresīvās formas kļūst par ekonomisko uzvarētāju. Palielinoties detaļu sarežģītībai, pārvietošanas presformas štancēšana iegūst priekšrocības. Un, kad dizainā dominē vienkāršība, saliktā štancēšana nodrošina precizitāti ar nelielu daļu no instrumentiem.
Reālais lēmums{0}}pasaulē reti ir melns un balts. Daži štancētāji izmanto hibrīdas pieejas: progresīvā matrica apstrādā sākotnējos nospiešanas un caurduršanas posmus, pēc tam pārvietošanas sistēma pārvieto daļu caur formēšanas stacijām, kurām nepieciešama brīva piekļuve. Preses un štancēšanas procesus var radoši apvienot, kad daļa to pieprasa.
Neatkarīgi no tā, kura presforma un štancēšanas metode atbilst pielietojumam, viens izaicinājums paliek nemainīgs visos trijos gadījumos: detaļu kvalitātes uzturēšana ražošanas ātrumā. Jo ātrāks ir preses cikli, jo mazāk laika operatoriem atliek, lai notvertu novirzes, un automatizētā uzraudzība kļūst kritiskāka.
Progresīvās štancēšanas kvalitātes kontrole un uzraudzība
Progresīvā prese, kas darbojas ar 200 vai vairāk sitieniem minūtē, gatavo detaļu ik pēc 300 milisekundēm. Tādā tempā viena neatklāta nepareiza padeve vai nolietots perforators mazāk nekā minūtes laikā var radīt simtiem bojātu detaļu. Manuālā pārbaude vienkārši nevar sekot līdzi. Ātrgaitas progresīvajai štancēšanai ir nepieciešamas automatizētas kvalitātes sistēmas, kas reāllaikā nosaka procesa novirzi, izslēdz presi, pirms tiek bojāti savienojumi, un nodrošina datus nepārtrauktai uzlabošanai.
In-Die Sensing un{1}}Reāllaika uzraudzība
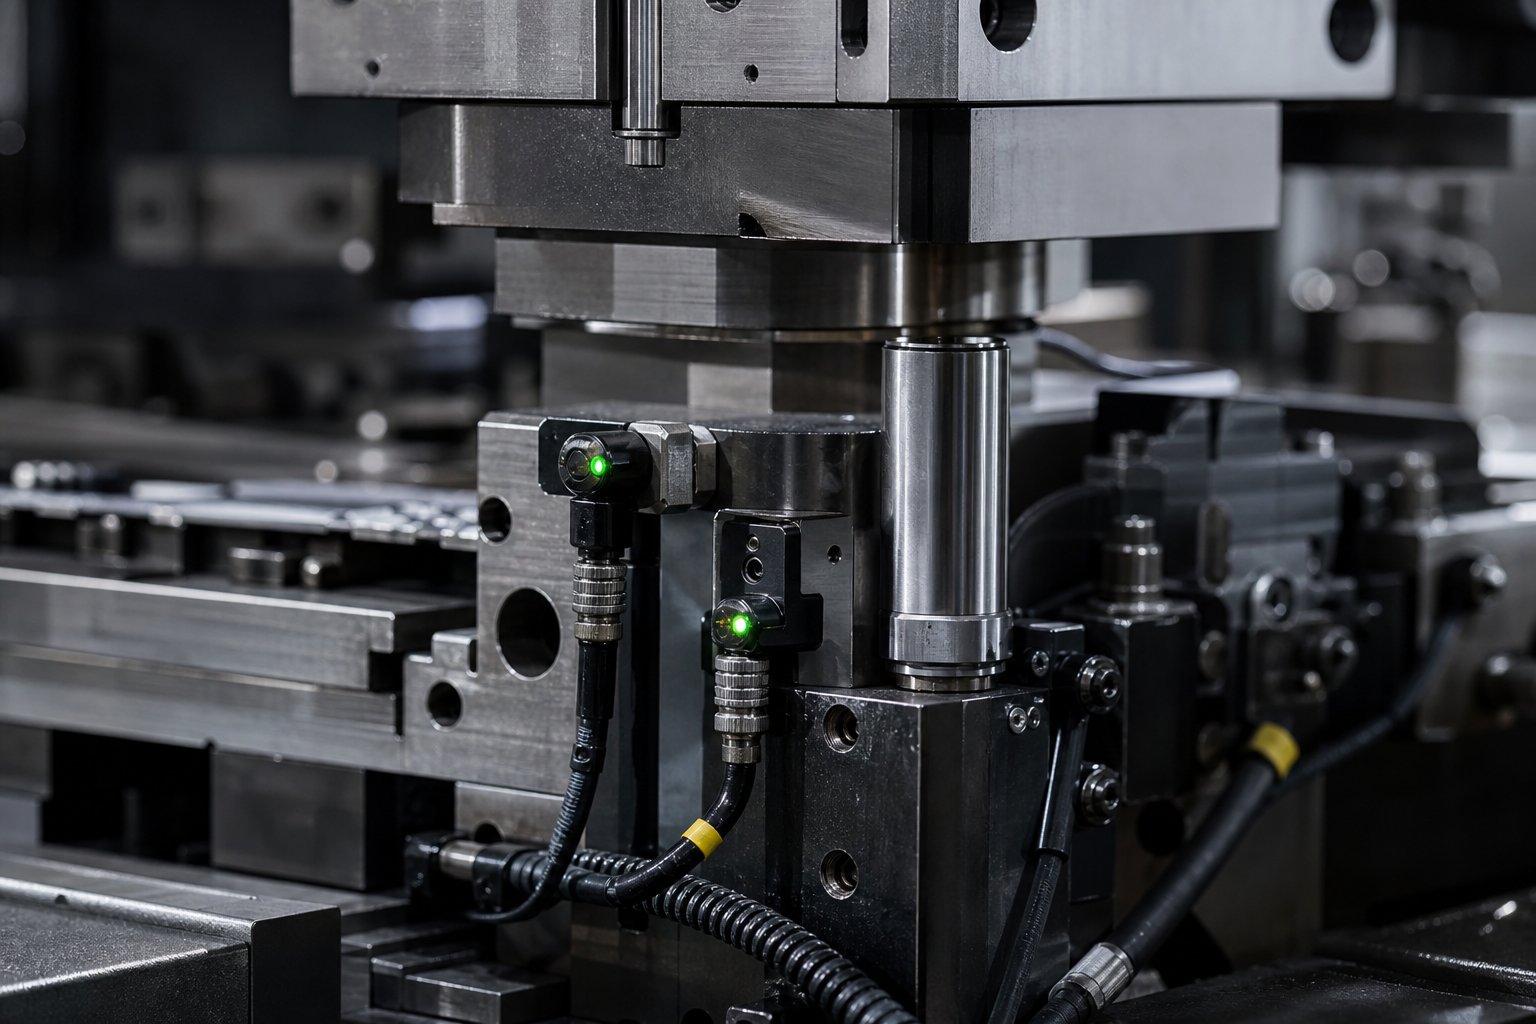
Visefektīvākā vieta problēmu novēršanai ir pašā kauliņā, tieši tur, kur notiek darbība. In-sliedes sensori pārrauga apstākļus instrumentu un materiāla saskares punktā, atzīmējot novirzes viena gājiena cikla laikā. Mūsdienīgie presformas aizsardzības kontrolieri izmanto uz resolver-balstītus laika signālus, kuru precizitāte ir viena-trešdaļa no kloķvārpstas rotācijas pakāpes, ļaujot noteikt notikumus, kas ilgst mazāk nekā 10 milisekundes.
Progresīvā štancēšanas mašīnā izmantotie izplatītākie sensoru veidi un to funkcijas ietver:
- Slodzes sensori (spriegojuma mērierīces vai uzgaļi):Izmēriet štancēšanas spēku katrā stacijā vai pāri preses kolonnām. Pēkšņa slodzes smaile signalizē par sliedes vilkšanu, dubultā materiāla vai stangas detaļas lūzumu.
- Nepareizas padeves sensori (tuvuma vai fotoelektriskie):Pirms preses aizvēršanas pārbaudiet, vai štancēšanas padeve ir pavirzījusi sloksni par pareizo soli. Ja sloksne ir īsa vai gara, kontrolieris aptur presēšanu, pirms piloti mēģina atkārtoti-reģistrēt neatbilstošu materiālu.
- Daļa{0}}sensori (fotoelektriskie vai tuvuma sensori):Apstipriniet, ka gatavās detaļas un lūžņi ir pilnībā izstumti no formas. Daļa, kas pielīp sensora priekšā, norāda uz iestrēgšanu, kas nākamajā gājienā varētu izraisīt stangas avāriju.
- Gliemežu sensori (tuvums zem formas pogām):Atklājiet izvilktos ložus, kas ir izvilkti atpakaļ caur matricas atveri. Gliemeži, kas iesprostoti starp sloksni un perforatora virsmu, nekavējoties izraisa instrumenta bojājumus.
- Noņēmēju pozīcijas sensori (virpuļstrāvas zondes):Uzraugiet, vai atsperu noņēmēji atgriežas pareizajā augstumā. Noslīdējis noņēmējs norāda uz salauztu atsperi vai stiprinājuma stāvokli.
- Materiāla sprādzes sensori:Nosakiet sloksnes izliekšanos starp padevēju un matricas ievadi, kas norāda uz padeves problēmu vai spoles cilpas problēmu, kas izplatīsies matricā.
Labi{0}}ieviesta štancēšanas aizsardzības programma savieno visus uzmavas-montētos sensorus, izmantojot vienu sadales kārbu un galveno kabeli, nevis atsevišķus vaļīgus vadus. Šī pieeja novērš elektroinstalācijas kļūdas iestatīšanas laikā un novērš kabeļu{3}}sacietēšanas kļūmes, ko izraisa atkārtota vaļīgu sensora vadu uztīšana un attīšana.
Apzīmogotu detaļu statistikas procesa kontrole
Sensori uztver akūtas kļūmes, bet kā ar pakāpenisku novirzi? Šeit tiek ieviesta statistikas procesa kontrole. Progresīvajai štancēšanai izmantotā SPC izmanto slodzes datus kā nepārtrauktu kvalitātes signālu. Katrs štancēšanas mašīnas gājiens rada izmērāmu spēku unšīs slodzes izmaiņas tieši korelē ar izmēru izmaiņāmapzīmogotajā daļā.
Mūsdienīgie slodzes monitori uzglabā spēka vērtības katram trāpījumam ražošanas laikā, pat ja presēšanas ātrums pārsniedz 1000 sitienus minūtē. Šie dati reāllaikā nodrošina X-joslu un sigma kontroles diagrammas. Augšējā un apakšējā kontroles robeža ir iestatīta uz plus vai mīnus trīs standarta novirzēm no parauga vidējās vērtības, tāpēc sistēma aptur nospiešanu tikai tad, kad process patiešām iziet no statistikas kontroles, nevis reaģē uz parasto trāpījuma-uz-variāciju.
Pētījums, kas publicētsRažošanas un materiālu apstrādes žurnālsapstiprina spēcīgu ne{0}}lineāru korelāciju starp štancēšanas spēku un daļas ģeometriju, īpaši lieces leņķiem un kopējo platumu. Tas nozīmē, ka slodzes uzraudzība var kalpot kā tuvinātājs izmēru mērīšanai, uztverot kvalitātes novirzi, pirms detaļas atstāj presi, nepieprasot fizisku saskari ar apstrādājamo priekšmetu.
Izmēru pārbaudes metodes
In-die sensing un SPC nodrošina reāllaika-uzraudzību, taču periodiska dimensiju pārbaude joprojām ir būtiska, lai apstiprinātu pašu uzraudzības sistēmu. Progresīvi apzīmogotām detaļām izplatītākās pārbaudes pieejas ietver koordinātu mērīšanas mašīnas (CMM) GD&T pārbaudei, optiskos komparatorus profila pārbaudēm un izejas konveijeros integrētas redzes sistēmas 100% virsmas pārbaudei ar ātrumu.
Šo metožu mijiedarbība rada daudzslāņu kvalitātes sistēmu. In-iekšējie sensori nodrošina tūlītēju avāriju novēršanu. SPC diagrammas izseko procesa iespējām darbības laikā. Un izmēru pārbaude apstiprina, ka statistikas signāli korelē ar faktiskajiem daļas izmēriem. Kopā tie ļauj progresīvai presformai izgatavot miljoniem atbilstošu detaļu ar minimālu cilvēka iejaukšanos.
Agrīna dreifēšanas uztveršana ne tikai aizsargā detaļu kvalitāti. Tas tieši pagarina veidņu kalpošanas laiku, novēršot kaskādes bojājumus, kas rodas, kad nolietota vai salūzusi sastāvdaļa paliek nepamanīta tūkstošiem sitienu. Šī saikne starp uzraudzības disciplīnu un instrumentu ilgmūžību veido visu progresīvo presformu apkopes stratēģiju.
Diega uzturēšanas prakse un kopējās īpašuma izmaksas
Agri uztveršanas procesa novirze aizsargā gan detaļas, gan instrumentus, taču pat labākā uzraudzības sistēma nevar pilnībā novērst nodilumu. Katrs nospiešanas gājiens noņem mikroskopisku materiālu no griešanas malām, saspiež atsperes un noslogo vadošās virsmas. Simtiem tūkstošu ciklu laikā šī kumulatīvā degradācija nosaka, vai štancēšanas presformu komplekts nodrošina paredzamu veiktspēju vai spirāli neplānotā dīkstāvē. Apzīmogošanas formas apkope nav reaktīva remonta darbība. Tā ir plānota, izmērāma disciplīna, kas tieši kontrolē jūsu izmaksas par daļu instrumenta darbības laikā.
Profilaktiskās apkopes grafiki un pārbaudes punkti
Labākā-savā-apkopes programma sākas ar vienu principu: identificējiet, izmēriet un novērtējiet katru rīka jomu, kas laika gaitā pasliktināsies. KāIzgatavotājsatzīmē, ka visizplatītākā pārraudzība ir pieņemts, ka noteiktas nodiluma zonas neietekmē detaļu kvalitāti, un tad tiek pārsteigts, kad sitienu skaits kļūst nekonsekvents katrā skrējienā.
Efektīva profilaktiskā apkope progresīvajiem štancēšanas instrumentiem tiek veikta saskaņā ar dokumentētu grafiku, kas saistīts ar gājienu skaitu, nevis kalendāro laiku. Galvenie kontrolpunkti un nodiluma indikatori ietver:
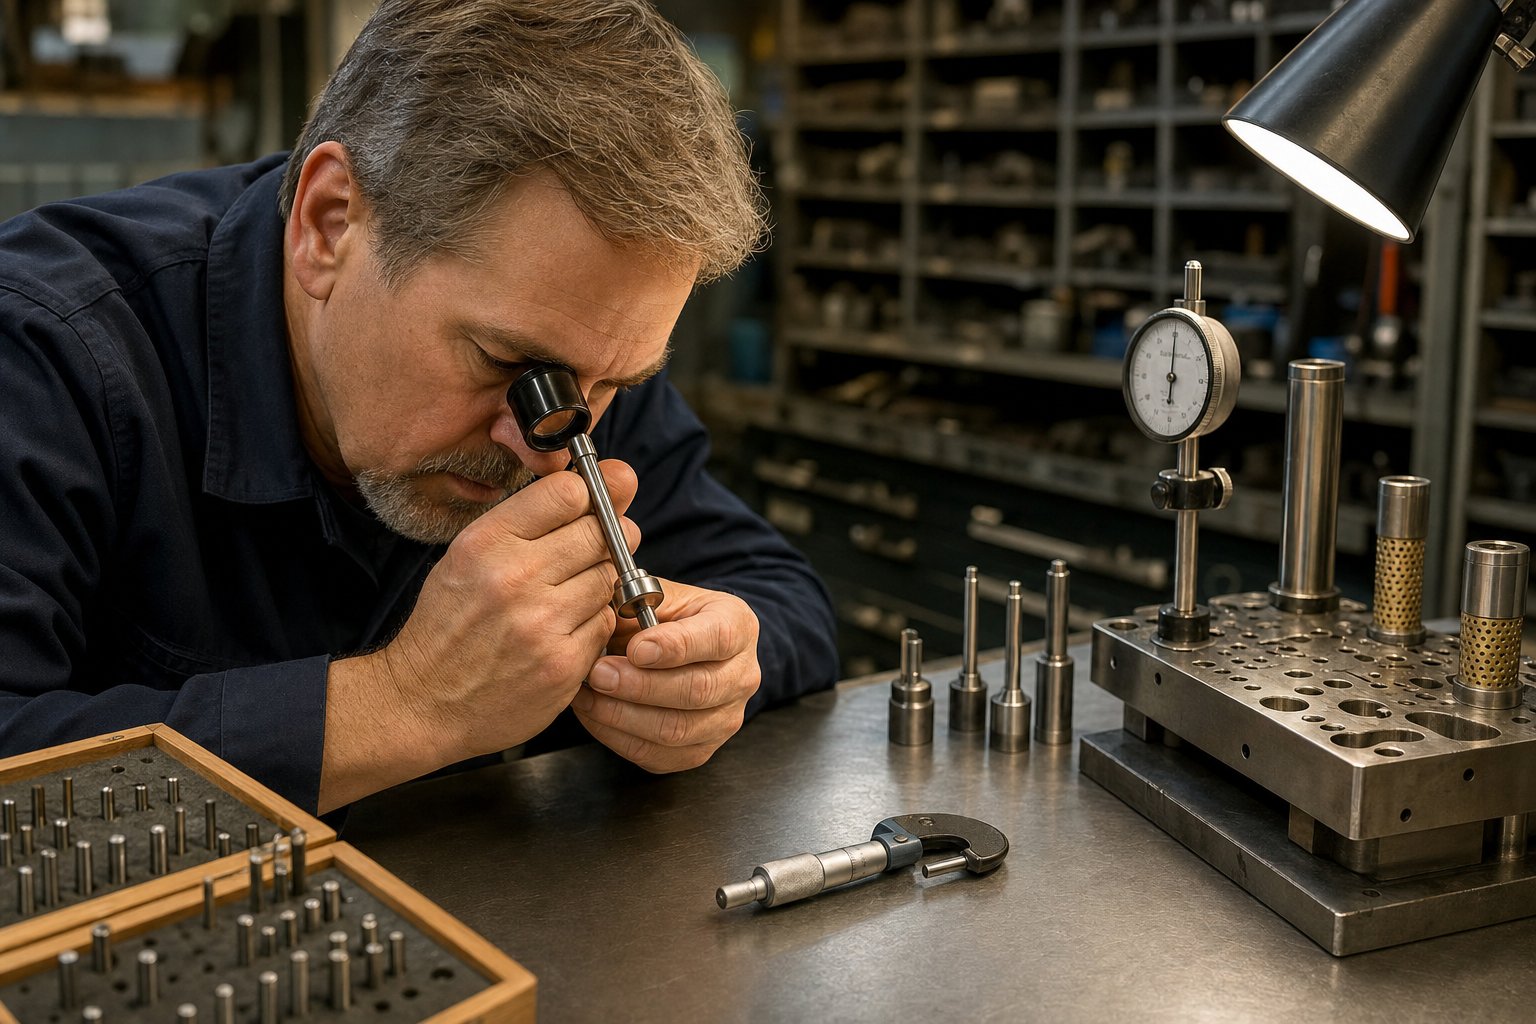
- Jaunākās malas asums: pārbaudiet visus caurduršanas un izspiešanas caurumus, izmantojot palielinājumu. Izmēriet parauga daļu urbuma augstumu noteiktos intervālos. Burbu augšana, pārsniedzot norādīto robežu, izraisa asināšanu neatkarīgi no vizuālā izskata.
- Pilota stāvoklis: pārbaudiet diametra nodilumu un priekšgala profilu. Nolietoti piloti nodrošina sloksnes pozicionēšanas novirzi, kas savienojas visās lejupējās stacijās.
- Formas perforators un ievietošanas ģeometrija: izmēriet formēšanas virsmas pret drukas pielaidēm. Pat nodilums, kas šķiet kosmētisks, var mainīt lieces leņķus vai izciļņu dziļumus ārpus specifikācijas.
- Pacēlāja un atsperes funkcija: pārbaudiet atsperes spēku ar slodzes testeri. Nogurušās atsperes samazina sloksnes pacelšanas augstumu, izraisot vilkšanas pēdas un nepareizas padeves notikumus ātrumā.
- Vadītāja tapas un bukses klīrenss: izmēriet sānu brīvību starp augšējo un apakšējo matricas pusi. Nodilušas vadotnes ļauj štancēšanai-lai-izgriezt novirzes, kas paātrina malu nošķelšanos.
- Noņemšanas plāksnes līdzenums un paralēlisms: pārbaudiet, vai nav nevienmērīga nodiluma, kas rada nevienmērīgu atdalīšanas spiedienu visā sloksnes platumā.
- Lūžņu evakuācijas ceļi: notīriet gliemežu uzkrāšanos un pārbaudiet, vai izmešanas kanāli nav aizsprostoti. Ieslodzītie gliemeži izraisa tūlītējus bojājuma bojājumus.
Dokumentācija ir tikpat svarīga. Katram servisa tehniķim ir jāievēro viena un tā pati pārbaudes procedūra, jāmēra tie paši izmēri un konsekventi jāreģistrē rezultāti. Bez šīs standartizācijas jūs nevarat piemērot SPC saviem apkopes datiem vai paredzēt, kad būs nepieciešams nākamais pakalpojums.
Slīpēšanas intervāli un komponentu nomaiņa
Pārslīpēšana ir visizplatītākā progresīvā instrumenta un matricas apkopes darbība. Katrs asināšanas cikls no griešanas perforatora virsmām un štancēšanas pogu virsmām noņem kontrolētu materiāla daudzumu, parasti no 0,05 līdz 0,15 mm, lai atjaunotu tīras bīdes malas. Intervāls lielā mērā ir atkarīgs no sagataves materiāla: ātrdarbīgai nerūsējošā tērauda štancēšanai var būt nepieciešama atkārtota slīpēšana ik pēc 50 000 līdz 100 000 sitienu, savukārt mīkstākiem misiņa vai vara sakausējumiem starp pakalpojumiem var veikt 300 000 vai vairāk sitienu.
Bieži sastopama kļūda ir gaidīt, līdz urbumi kļūst vizuāli acīmredzami. Līdz tam laikam jau ir palielinājušās griešanas slodzes, palielinājušies atdalīšanas spēki, un ir palielinājies gliemežu{1}vilkšanas risks. Lielākā daļa precīzo štancētāju izveido asināšanas grafikus, pamatojoties uz faktisko gājienu skaitu un urbuma augstuma mērījumiem, nevis tikai uz operatora spriedumu.
Katrs slīpēšanas cikls saīsina perforatoru. Pēc noteikta atkārtotu slīpēšanas reižu skaita perforatora garums nokrītas zem tā minimālā funkcionālā izmēra un ir jānomaina. Progresīvās karbīda štancēšanas formas ievērojami pagarina šos nomaiņas intervālus. Karbīda ieliktņi augsta-nodiluma caurduršanas stacijās var piecas līdz desmit reizes ilgāk kalpot par parasto D2 instrumentu tēraudu, kas samazina gan asināšanas biežumu, gan kopējo nomaiņu skaitu presformas ražošanas laikā.
Detaļu nomaiņa, izņemot perforatorus, ietver atsperes, pilotus, vadošās bukses un pacēlāja blokus. Dokumentēta apkopes sistēma izseko katra palīgmateriāla ciklu skaitu un plāno nomaiņu pirms atteices, nevis pēc tās. Mērķis ir nulle neplānotu pieturu.
Faktori, kas nosaka mirstības ilgumu
Cik ilgi jāilgst progresīvam nāvei? Atbilde svārstās no 200 000 trāpījumu slikti uzturētā rīkā līdz krietni vairāk nekā 10 miljoniem trāpījumu rīkā, kas saņem disciplinētu apkalpošanu. Atšķirību starp šiem skaitļiem nosaka daži kontrolējami faktori:
- Apstrādājamā materiāla cietība:Cietāki vai abrazīvāki lokšņu materiāli paātrina malu nodilumu un palielina trieciena slodzi uz katru sastāvdaļu. Uzlabotie augstas -izturības tēraudi saīsina apkopes intervālus salīdzinājumā ar vieglo oglekļa tēraudu.
- Eļļošanas stratēģija:Konsekventa, pareizi uzklāta eļļošana samazina berzi, siltuma uzkrāšanos un žāvēšanu. Lokalizētās sausās saskares zonas, īpaši ap dziļo caurduršanas stacijām, izraisa paātrinātu nodilumu pat tad, ja visa eļļošanas sistēma šķiet funkcionāla.
- Preses ātrums:Ātrāka riteņbraukšana rada vairāk siltuma laika vienībā un palielina dinamiskos spēkus uz vadotnēm, noņēmējiem un griešanas malām. Lielākam ātrumam nepieciešama biežāka pārbaude, un tas bieži vien attaisno augstākās kvalitātes instrumentu tēraudus vai pārklājumus.
- Sloksnes vadības precizitāte:Nodilušas vadošās sliedes vai bojātas pilotsistēmas nodrošina sānu sloksnes pārvietošanos uz šo pusi,{0}}nospiežot sitienus, radot nevienmērīgu nodilumu un priekšlaicīgu šķelšanos.
- Preses konstrukcijas klase:A klases presformā, kas paredzēta ilgstošai progresīvai štancēšanai, jau no paša sākuma tiek izmantoti rūdīti ieliktņi, lodīšu{0}}gultņu vadotnes un karbīds. C klases prototipa presformā ir izmantoti mīkstāki materiāli un vienkāršāka konstrukcija, nodrošinot zemākas sākotnējās izmaksas, bet daudz mazāk kopējo trāpījumu pirms aiziešanas pensijā.
Kad matricas ekonomiskais kalpošanas laiks ir beidzies, lēmums kļūst par pārbūvi vai nomaiņu. Pārbūve ir attaisnojama, ja presformas kurpes un vispārējā struktūra paliek stingra, vadotnes ir atjaunojamas un tikai lokalizētas stacijas ir nolietojušās bez korekcijas. Pilnīga pārbūve var atjaunot ražošanas jaudu par 40 līdz 60 procentiem no jauna štancēšanas presformas komplekta izmaksām. Aizstāšana kļūst par labāku ieguldījumu, ja vairākas stacijas ir zaudējušas izlīdzinājumu, matricas kurpe ir neatgriezeniski novirzījusies vai izstrādājuma dizaina izmaiņas ir padarījušas esošo sloksnes izkārtojumu novecojušu.
Progresīvās presēšanas instrumenta kopējās īpašumtiesību izmaksas nav pirkuma cena rēķinā. Tas ir šis sākotnējais ieguldījums, kā arī katrs pārslīpēšanas cikls, katrs nomaiņas perforators, katra neplānotas dīkstāves stunda un katra nolietotā detaļa, ko ražo rīks, kas darbojas ārpus specifikācijas. Piegādātājiem patīkYICHENrisiniet šo dzīves cikla perspektīvu, atbalstot visu posmu no presformu projektēšanas līdz liela apjoma-ražošanai un pastāvīgai apkopes plānošanai, palīdzot komandām kontrolēt kopējās izmaksas, nevis optimizēt tikai sākotnējo skaitu.
Disciplinēta apkope pārveido ilgtermiņa progresīvās štancēšanas ekonomiku. Forms, kas saņem konsekventu, dokumentētu servisu, darbojas paredzami, ražo atbilstošas detaļas un sasniedz pilnu projektēto kalpošanas laiku. Šī paredzamība arī atšķir labi-pārvaldītu presēšanas programmu no programmas, kas slīgst starp reaktīviem remontdarbiem, un tā kļūst par galveno novērtēšanas kritēriju, iegādājoties jaunus instrumentus.
Kā iegūt progresīvās štancēšanas presformas liela{0}}apjoma ražošanai
Paredzamā presformas veiktspēja ir atkarīga no disciplinētas apkopes, taču tā sākas pat agrāk, izvēloties pareizos progresīvos presformu ražotājus, lai izveidotu rīku. Lēmums par štancēšanas iegūšanu nosaka katru pakārtoto rezultātu: detaļu kvalitāti, apkopes slogu, ražošanas darbības laiku un kopējās programmas izmaksas. Ražošanas inženieriem un iepirkumu komandām, kas novērtē progresīvus štancēšanas pakalpojumus, izaicinājums ir atšķirt patiesas inženierijas spējas no slīpētiem pārdošanas klājiem.
Galvenie vērtēšanas kritēriji štancēšanas piegādātājiem
Ne katrs progresīvās štancēšanas uzņēmums var atbalstīt visas liela apjoma{0}}programmas. Daži specializējas prototipu{2}}klases rīkos. Citiem trūkst simulācijas resursu vai tie nevar apkalpot matricu pēc piegādes. Šie kritēriji atdala spējīgus partnerus no tiem, kas radīs problēmas pakārtotajā posmā:
- Projektēšanas inženierijas jauda:Vai piegādātājs var veikt pilnīgu sloksnes izkārtojuma optimizāciju, staciju secību un tonnāžas analīzi-pašā? Ārpakalpojumu dizains rada komunikācijas nepilnības un palēnina iterāciju.
- Simulācijas iespējas:Vai būvētājs izmanto FEA formēšanas simulāciju un kustības pētījumus, lai apstiprinātu projektus pirms tērauda griešanas? Tas tieši samazina izmēģinājuma atkārtojumu skaitu un{0}}līdz-ražošanai.
- Materiālu klāsts:Novērtējiet, vai piegādātājam ir dokumentēta pieredze ar jūsu konkrēto sakausējumu. Būvniekam, kam ir pieredze oglekļa tērauda ražošanā, var nebūt nerūsējošajiem vai augstas stiprības materiāliem nepieciešamo instrumentu stratēģijas.
- Tolerances garantijas:Jautājiet, kā piegādātājs apstiprina izmēru atbilstību. Iespējamie progresīvie metāla štancēšanas pakalpojumi atsaucēs uz Cpk mērķiem un SPC datiem no ražošanas sērijām, nevis tikai uz drukas pielaidēm.
- Tehniskās apkopes atbalsts:Materiālam, kas darbojas gadiem ilgi, ir nepieciešams partneris, kas atbalsta atkārtotu slīpēšanu, komponentu nomaiņu un inženierijas izmaiņas visā ražošanas dzīves ciklā.
- Mērogojamība:Vai piegādātājs var apstrādāt jūsu plānotos apjomus? OEM progresīvās štancēšanas programmas bieži svārstās no izmēģinājuma daudzumiem līdz miljoniem detaļu gadā, un veidņu izgatavotājam ir jāprojektē šī trajektorija jau no pirmās dienas.
Kā uzsver Eigen Engineering, piegādātāja pieredze ar instrumentu ilgmūžību un pēc{0}pārdošanas atsaucību bieži vien ir svarīgāka par norādīto gabalu cenu. Iekš-izmēģinājuma un validācijas iespējas ir spēcīgs rādītājs, ka būvētājs pirms piegādes pierāda instrumentus reālos apstākļos.
Preču spēju saskaņošana ar ražošanas prasībām
Vērtēšanas kritēriji nodrošina ietvaru, bet patiesais lēmums ir piemērots. Progresīvajam metāla štancēšanas partnerim ir jāatbilst jūsu konkrētajam ražošanas kontekstam: detaļu sarežģītībai, gada apjomam, nozares prasībām un kvalitātes dokumentācijas prasībām.
Piemēram, medicīnas ierīču progresīvai štancēšanai ir nepieciešama izsekojamība, apstiprināti procesi un dokumentācijas stingrība, ko nevar nodrošināt daudzi vispārējas nozīmes -zīmogotāji. Iepirkuma komandām, kas veic piegādes regulētām vidēm, ir jāapstiprina, ka piegādātājs darbojas saskaņā ar ISO-sertificētām kvalitātes sistēmām un ka viņam ir tieša pieredze progresīvās medicīniskās štancēšanas programmu atbalstīšanā, kur partijas kontrole un audita gatavība ir pamatsastāvs.
Liela apjoma-komerciālām un automobiļu lietojumprogrammām prioritāte tiek novirzīta uz cikla ātrumu, materiālu izmantošanu un ilgtermiņa izmaksu stabilitāti. Piegādātājiem patīkYICHENatbalstiet visu dzīves ciklu no progresīvas presformu projektēšanas līdz mērogojamai masveida ražošanai, piedāvājot ražošanas inženieriem viena{0}}avota partnerību, kas aptver vairāku-staciju instrumentus, stingras atkārtojamības prasības un apjoma rampu, nemainot piegādātājus programmas vidū.
Neatkarīgi no tā, kādu progresīvo štancēšanas pakalpojumu jūs novērtējat, pieprasiet atsauces no programmām ar līdzīgu apjomu un sarežģītību. Ja iespējams, apmeklējiet iestādi. Pārbaudiet viņu aprīkojumu, novērojiet to kvalitatīvās darbplūsmas un jautājiet, kā viņi rīkojas ar inženiertehniskajām izmaiņām pēc apstiprināšanas. Atbildes atklāj, vai piegādātājs būs ilgtermiņa pamatlīdzeklis vai īstermiņa-galvassāpes, un lielapjoma progresīvās štancēšanas metāla štancēšanas gadījumā šī atšķirība izpaužas visās detaļās, ko presforma ražo.
Bieži uzdotie jautājumi par progresīvās štancēšanas presformām
1. Kas ir progresīvā štancēšanas presforma un kā tā darbojas?
Progresīvā štancēšanas presforma ir precīzs rīks, kas uzstādīts štancēšanas presē, kas viena presēšanas gājiena ciklā virza metāla sloksni cauri vairākām secīgām stacijām. Katra stacija veic noteiktu darbību, piemēram, caurduršanu, locīšanu, kalšanu vai apgriešanu. Sloksne paliek piestiprināta pie nesēja visa procesa laikā, un gatavā daļa tiek atdalīta galīgajā nogriešanas stacijā. Servo padevēji virza sloksni par fiksētu soļa attālumu katrā gājienā, savukārt pilottapas nodrošina precīzu reģistrāciju pirms jebkuras darbības aizdegšanās. Tas nodrošina ražošanas ātrumu no 100 līdz 400+ sitieniem minūtē ar nemainīgu izmēru precizitāti miljoniem ciklu.
2. Kāda ir atšķirība starp progresīvo matricu un pārneses matricu?
Progresīvās formas saglabā apstrādājamo priekšmetu piestiprinātu pie nesēja sloksnes visās stacijās, padarot tās ideāli piemērotas mazām un vidējām daļām ļoti lielā ātrumā (100-400+ SPM). Pārnesuma formas agri atdala sagatavi no sloksnes un izmanto mehāniskus pirkstus vai robotu rokas, lai pārvietotu brīvo daļu starp stacijām. Tas nodrošina neierobežotu pārvietošanas presformu formēšanas spēju, tostarp dziļo vilkšanu un detaļu rotāciju, padarot tās labāk piemērotas lielākām vai ģeometriski sarežģītām daļām. Tomēr pārneses veidņu cikls ir lēnāks (15-80 SPM) un tiem ir lielāka mehāniskā sarežģītība. Progresīvās presformas uzlabo ātrumu un vienas daļas izmaksas pēc tilpuma, savukārt pārnesumformas nodrošina elastīgumu sarežģītu ģeometriju gadījumā.
3. Cik ilgi darbojas progresīvā štancēšanas štancēšana?
Uzliktņu kalpošanas laiks svārstās no 200 000 trāpījumu slikti uzturētam rīkam līdz vairāk nekā 10 miljoniem sitienu instrumentam, kuram tiek veikta disciplinēta profilaktiskā apkope. Galvenie faktori, kas ietekmē ilgmūžību, ir sagataves materiāla cietība, eļļošanas stratēģija, presēšanas ātrums, sloksnes vadības precizitāte un presformas konstrukcijas klase. A klases presformās, kas izgatavotas ilgstošai-ražošanai, kritiskajās stacijās tiek izmantoti rūdīti ieliktņi, lodīšu-gultņu vadotnes un karbīds. Regulāra pārslīpēšana pēc plānotajiem gājienu{8}}skaitīšanas intervāliem, savlaicīga komponentu nomaiņa un pareiza eļļošana ievērojami pagarina lietošanas laiku. Karbīda ieliktņi augsta nodiluma stacijās{10}}var piecas līdz desmit reizes ilgāk izturēt parasto D2 instrumentu tēraudu.
4. Kādus materiālus var apstrādāt ar progresīvās štancēšanas presformām?
Progresīvās formas apstrādā plašu metālu klāstu, tostarp oglekļa tēraudu, nerūsējošo tēraudu (301, 304, 316), alumīniju (1100, 3003, 5052), misiņu (C260, C270) un varu (C110, C102). Katrs materiāls rada unikālus izaicinājumus. Oglekļa tēraudam ir laba formējamība un zemas izmaksas, bet karsti velmētie varianti satur abrazīvo oksīdu nogulsnes. Nerūsējošā tērauda izstrādājumi{14}}sacietē un spiežas pret instrumentu virsmām. Alumīnijs darbojas ar lielāku ātrumu, bet mēdz pieķerties štancēšanas virsmām. Misiņš ir piedodošs dabiskās cinka eļļošanas dēļ. Instrumentu tērauda izvēle, virsmas pārklājumi un eļļošanas stratēģijas tiek pielāgotas, pamatojoties uz konkrēto sagataves materiālu, lai optimizētu presformas kalpošanas laiku un detaļu kvalitāti.
5. Kas jāņem vērā, iegādājoties progresīvu presformu piegādātāju?
Novērtējiet piegādātājus pēc sešiem pamatkritērijiem: iekšējās projektēšanas inženierijas spējas sloksnes izkārtojuma optimizācijai un tonnāžas analīzei, FEA simulācijas iespējas, lai apstiprinātu dizainu pirms tērauda griešanas, dokumentēta pieredze ar jūsu konkrēto sakausējumu un materiālu klāstu, tolerances garantijas, ko nodrošina Cpk mērķi un SPC dati, pastāvīgs apkopes atbalsts, tostarp atkārtota slīpēšana un komponentu nomaiņa, sākot ar ikgadēju detaļu daudzumu un miljoniem apjomiem. Pieprasiet atsauces no līdzīgas sarežģītības programmām, apmeklējiet objektu, lai pārbaudītu aprīkojumu un kvalitatīvas darbplūsmas, un apstipriniet, ka pēc apstiprināšanas tie var atbalstīt inženierijas izmaiņas. Piegādātāji, piemēram, YICHEN, piedāvā pilnas -dzīves cikla partnerības, sākot no presformu dizaina līdz liela apjoma-ražošanas un apkopes plānošanai.


