


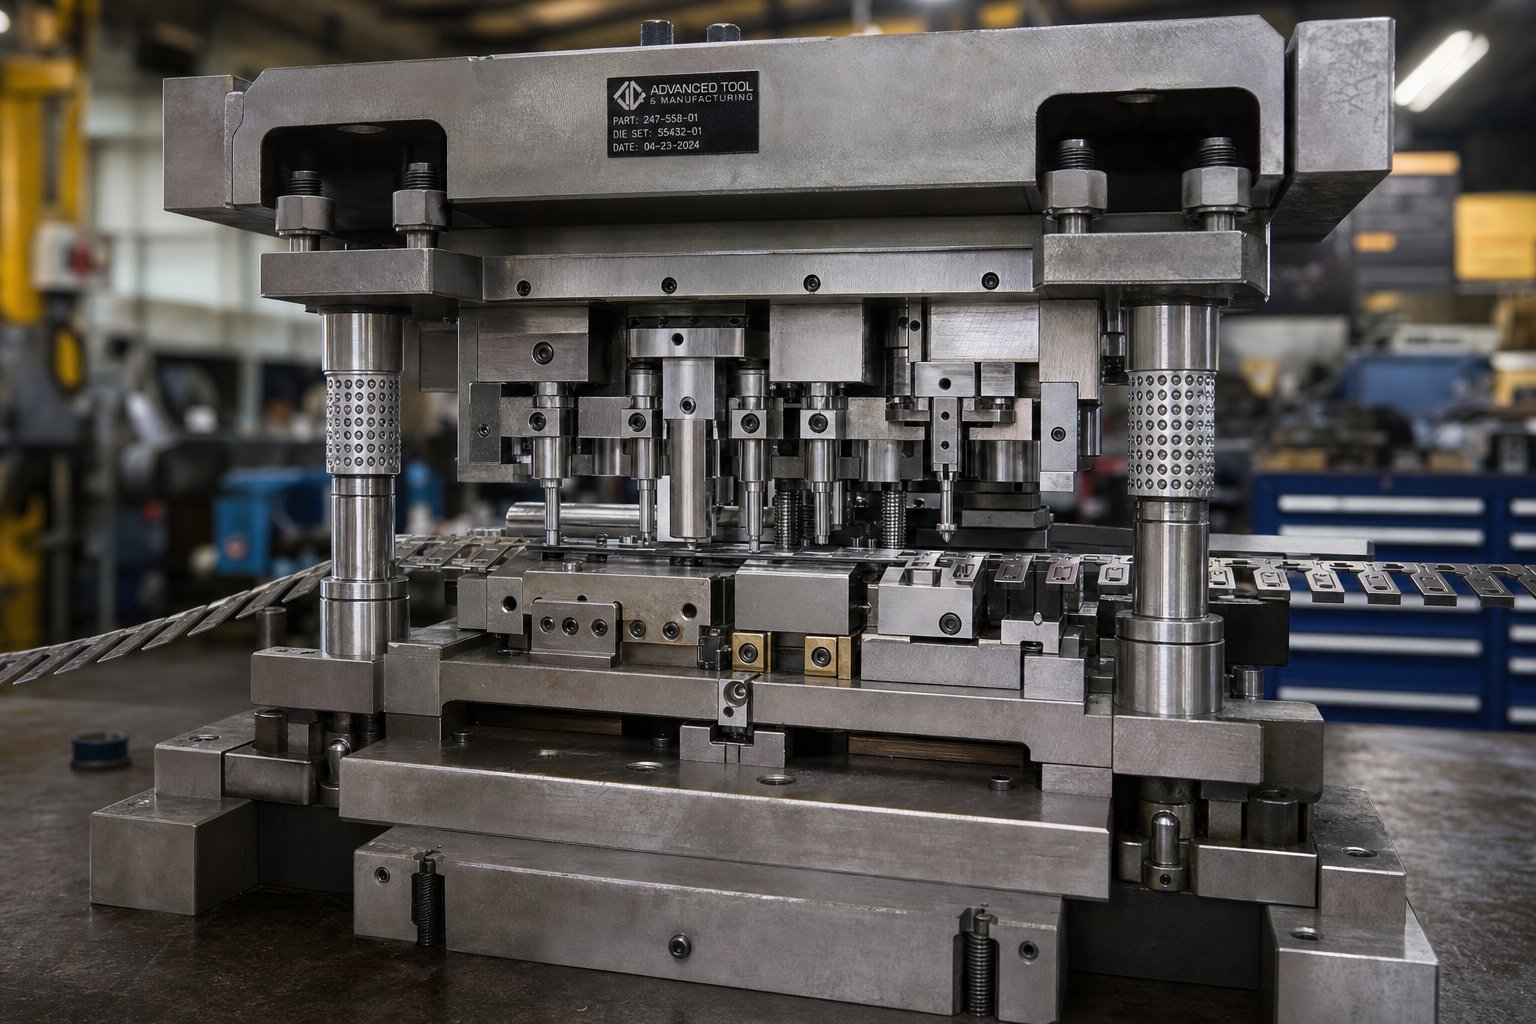
Kas ir štancēšanas dizains un kāpēc tas ir svarīgi
Štancēšanas dizainsir inženierzinātņu disciplīna, lai izveidotu precīzu instrumentu komplektu, kas ar kontrolētu spēku un materiāla plūsmu veido lokšņu metālu gatavās daļās. Tas atrodas augšpus visam, kas notiek preses grīdā. Ja metāla štancēšana attiecas uz pašu ražošanas darbību, štancēšanas dizains koncentrējas uz lēmumiem, aprēķiniem un ģeometrijas definīcijām, kas padara šo darbību iespējamu.
Ja kādreiz esat jautājis, kas ir štancēšana ražošanā, īsa atbilde ir: spēka pielietošana lokšņu metālam, izmantojot saskaņotus instrumentus, lai grieztu, saliektu vai veidotu daļu. Garākā atbilde ietver simtiem inženiertehnisko mainīgo, kas nosaka, vai process norit nevainojami vai izjūk pēc pirmajiem tūkstoš trāpījumiem.
Ko patiesībā ietver štancēšanas dizains
Uztveriet to kā tiltu starp daļas koncepciju un{0}}gatavu rīku. Ievades dati ir vienkārši: detaļu ģeometrija no 3D modeļa, materiāla specifikācijas (sakausējums, biezums, rūdījums) un tilpuma prasības, kas nosaka, cik izturīgam jābūt instrumentam. Izvadi ir pilni presformas montāžas rasējumi, katras sastāvdaļas detalizētas specifikācijas un sloksnes izkārtojums, kas nosaka, kā neapstrādāta spole kļūst par gatavām daļām pa staciju pa staciju.
Lokšņu metāla štancēšanas dizaina paketē parasti ir iekļauti perforatoru un presformu bloku izmēri, klīrensa vērtības katram materiāla veidam, atsperu izvēle, virzošo sistēmu konfigurācijas un tonnāžas aprēķini. Katra dimensija šajā iepakojumā vai nu nodrošina konsekventu ražošanu, vai arī ievieš atteices režīmu, kas gaida parādīšanu.
Kāpēc dizaina lēmumi veicina ražošanas rezultātus
Lūk, neērtā patiesība, vairums štancēšanas darbību apgūst cieto ceļu: problēmas, kas parādās ražošanas laikā, gandrīz vienmēr rodas projektēšanas fāzē. Nepareizi atstarpes rada urbumus. Slikts sloksnes izkārtojums atkritumu materiāls. Neizmēra komponenti priekšlaicīgi nolietojas. Katrs no šiem jautājumiem ir saistīts ar lēmumu, kas pieņemts vairākus mēnešus pirms mirstības parādīšanās.
Nozares pieredze konsekventi rāda, ka aptuveni 80% štancēšanas defektu meklējami pēc projektēšanas-fāzes lēmumiem, nevis nospiešanas-fāzes izpildes kļūdām.
Tas padara štancēšanas dizainu par augstāko{0}}sviras punktu jebkuras programmas dzīves ciklā. Izturīgs presformas dizains nodrošina detaļu kvalitāti, samazina metāllūžņu daudzumu, pagarina veidņu kalpošanas laiku un nodrošina, ka vienas daļas izmaksas ir paredzamas miljoniem ciklu. No otras puses, kļūdains dizains rada pakārtotu problēmu ķēdi, ko nevar pilnībā atrisināt nekāda aizbīdņu vai preses regulēšana.
Sliktā dizaina patiesās izmaksas nav tikai paša instrumenta pārstrāde. Tas ir zaudēts ražošanas laiks, izmesti materiāli un aizkavēta palaišana, kas apvieno visu programmas budžetu. Inženierzinātņu iegūšana pie avota ir vienīgais visefektīvākais ieguldījums, ko var veikt štancēšanas operācijā.
Apzīmogošanas presformu veidi un to izvēle
Nepareizas formas arhitektūras izvēle ir viena no dārgākajām kļūdām štancēšanas veidņu dizaina apzīmogošanā. Tas ļauj jums izmantot rīku pieeju, kas vai nu nodrošina nepietiekamu-spēju, vai arī pārsniedz-tēriņus sarežģītības dēļ, kas jūsu daļai nav nepieciešama. Lēmums neattiecas tikai uz to, kas ir tehniski iespējams. Tas ir par veidnes veida saskaņošanu ar detaļas ģeometriju, ražošanas apjomu un budžeta realitāti, pirms tiek izmantots sešciparu skaitlis tēraudam.
Četras primārās arhitektūras aptver lielāko daļumetāla štancēšanas presformu dizaina lietojumprogrammas: progresīvās, pārneses, saliktās un kombinētās veidnes. Katram no tiem ir atšķirīgi kompromisi,{1}}kas inženieriem ir jāizvērtē, ņemot vērā savas programmas prasības.
Progresīvās formas dizaina apsvērumi
Progresīvās formas ir liela{0}}apjoma štancēšanas darba zirgs. Metāla sloksne izplūst cauri secīgām stacijām, katra veic noteiktu darbību, griež, liek, veido, līdz gala stacijā atdalās gatava daļa. Apstrādājamā detaļa visa procesa laikā paliek piestiprināta pie nesēja sloksnes, kas saglabā izlīdzinājumu un novērš detaļu apstrādi starp darbībām.
No konstrukcijas viedokļa progresīvās presformas prasa rūpīgu uzmanību nesēju sloksnes projektēšanai, pilotcauruļu izvietojumam padeves precizitātei un staciju secībai, kas līdzsvaro spēkus visā presēšanas gājienā. Tie ir izcili, ja ir nepieciešamas stingras pielaides mazākām detaļām, kuru tilpums pārsniedz 50 000 vienību. Atlaide-? Augstākas sākotnējās instrumentu izmaksas un ierobežota elastība dizaina izmaiņām, kad instruments ir uzbūvēts.
Galvenās dizaina priekšrocības ietver minimālu materiālu izšķērdēšanu, lielu gājienu -minūtē-spēju un spēju izveidot sarežģītas ģeometrijas ar vienu presēšanas iestatījumu ar mazāku darbaspēku.
Pārskaitījumu un salikto preču maiņas{0}}atlaides
Pārnešanas presformas procesa sākumā atdala sagatavi no sloksnes, pēc tam izmantojiet mehāniskos satvērējus, lai pārvietotu atsevišķas sagataves starp neatkarīgām stacijām. Šī arhitektūra ir ideāli piemērota lielām detaļām vai{1}}dziļi ievilktām sastāvdaļām, kuras nevar palikt savienotas ar nesēju. Neatkarīgās stacijas nodrošina arī sarežģītākas formēšanas secības, tostarp vītņošanu, ribu un rievojumu. Tā kā starp detaļām nav savienojošā tīkla, pārneses presformas faktiski var samazināt materiāla patēriņu, salīdzinot ar progresīvo instrumentu izmantošanu noteiktās ģeometrijās.
Saliktajām presformām ir pretēja pieeja: tās veic vairākas griešanas darbības vienlaikus ar vienu nospiešanas gājienu. Iedomājieties, ka iztukšošana un caurduršana notiek tieši tajā pašā brīdī. Tas rada īpaši plakanas detaļas, jo spēki tiek līdzsvaroti visā apstrādājamā detaļā. Saliktās presformas ir labākā izvēle-līdzenuma-izveidošanai, piemēram, paplāksnēm, starplikām un elektriskajām laminēšanas ierīcēm. Instrumentu izmaksas ir zemākas par progresīvām presformām, taču process aprobežojas ar salīdzinoši vienkāršām plakanām ģeometrijām.
Pareizās formas arhitektūras izvēle
Izvēloties starp šiem štancēšanas presformu veidiem, ir četri mainīgie: daļas lielums, gada apjoms, pielaides prasības un budžeta ierobežojumi. Neliels savienotāju terminālis, kurā tiek ražoti divi miljoni vienību gadā, ir nepārprotams progresīvas formas kandidāts. Liela konstrukcijas kronšteins ar 10 000 vienību gadā varētu attaisnot pārsūtīšanas iestatījumu. Vienkārša plakana paplāksne ar vidēju tilpumu norāda uz saliktiem instrumentiem.
Tālāk sniegtajā lēmumu ietvarā katrs rīks un štancēšanas arhitektūra ir attēlots atbilstoši tā optimālajai lietojumprogrammas vietai.
| Die tips | Labākā lietojumprogramma | Skaļuma diapazons | Relatīvās instrumentu izmaksas | Tipisks izpildes laiks | Dizaina sarežģītība |
|---|---|---|---|---|---|
| Progresīvs | Mazas un vidējas -izmēra daļas ar vairākām funkcijām | 50 000+ vienību gadā | Augsts | 12-20 nedēļas | Augsts |
| Pārsūtīšana | Lielas daļas, dziļi zīmējumi, sarežģītas 3D formas | 10 000–500 000 vienību gadā | Augsts | 14-24 nedēļas | Augsts |
| Savienojums | Plakanās daļas, kurām nepieciešama noblīvēšana un caurduršana | 5 000–500 000 vienību gadā | Vidēja | 8-14 nedēļas | Zema līdz vidēja |
| Kombinācija | Detaļas, kurām nepieciešama gan griešana, gan formēšana vienā gājienā | 10 000–200 000 vienību gadā | Vidēji-Augsta | 10-18 nedēļas | Vidēja |
Kombinētās presformas, kuras ir vērts pieminēt atsevišķi, apvieno griešanas un formēšanas darbības vienā gājienā. Tie ieņem vidusceļu starp salikto un progresīvo pieeju, kas ir noderīgi, ja detaļai nepieciešama gan griešana, gan locīšana, bet tas neattaisno pilna progresīvā instrumenta sarežģītību.
Kritiskais risinājums inženieriem: die arhitektūras izvēle nav priekšroka. Tas ir inženiertehnisks lēmums, ko nosaka detaļu prasības. Kļūdīties nozīmē vai nu maksāt par sarežģītību, kas jums nav vajadzīga, vai arī cīnīties ar ierobežojumiem, no kuriem jau no paša sākuma būtu bijis iespējams izvairīties, izmantojot citu instrumentu pieeju.
Protams, pareizās arhitektūras izvēle ir tikai pirmais solis. Katrs no šiem presformu veidiem balstās uz tiem pašiem pamata komponentiem, perforatoriem, štancēšanas blokiem, noņēmējiem un izlīdzināšanas sistēmām, kuru individuālā dizaina kvalitāte nosaka, vai instruments patiešām nodrošina paredzēto veiktspēju.
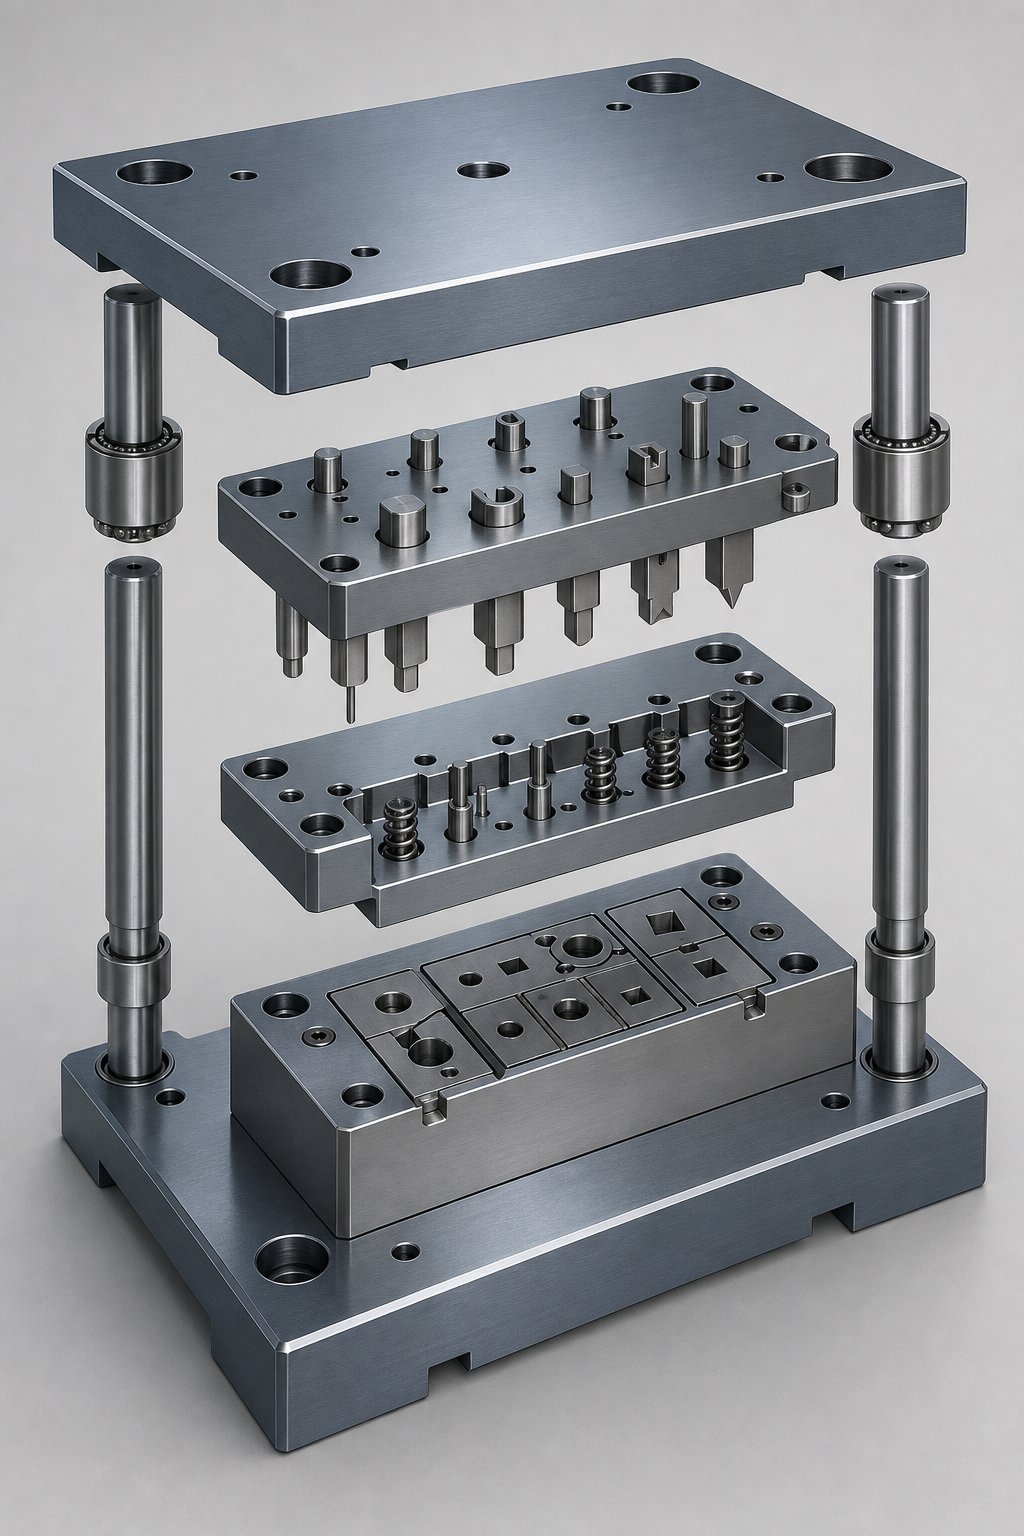
Svarīgākās formas sastāvdaļas un to konstrukcijas funkcijas
Katra štancēšanas forma neatkarīgi no arhitektūras ir veidota no vienas un tās pašas komponentu grupas. Perforatori sagriež un veido. Die bloki saņem šos sitienus ar precīzu klīrensu. Strēlnieki pārvalda materiāla uzvedību katra insulta laikā un pēc tā. Vadības sistēmas notur visu saskaņotu ar tūkstošiem mārciņu spēka. Izklausās vienkārši, taču katra elementa izmēriem un štancēšanas instrumenta materiāla izvēlētajam inženiertehniskajam pamatojumam ir tas, ka štancēšanas instrumentu dizains atdala uzticamus ražošanas instrumentus no hroniskām galvassāpēm ar apkopi.
Jūs ievērosiet, ka daudzas štancēšanas kļūmes nav izraisījušas viens katastrofāls trūkums. Tie ir marginālu lēmumu rezultāts, kas sakrājas vairākos komponentos. Perforators, kas ir nedaudz pārāk garš, noņēmējs ar nepietiekamu atsperes spēku, matricas kurpe, kas novirzās tieši tik daudz, lai mainītu atstarpes. Izpratne par "kāpēc" aiz katra komponenta specifikācijām novērš šo kumulatīvo kļūdu nonākšanu presē.
Punch and Die Block projektēšanas principi
Perforators ir aktīvs griešanas vai formēšanas elements, un tā ģeometrija tieši kontrolē malu kvalitāti, urbumu veidošanos un griešanas spēka prasības. Labi-izstrādātam perforatoram ir trīs atšķirīgas zonas: griešanas mala (kur tā saskaras ar sagatavi), kāts (kur tas ir noturēts perforatora plāksnē) un pāreja starp tām. Katrai zonai ir savas izmēru un virsmas apdares prasības.
Modernajam profilam ir lielāka nozīme, nekā vairums inženieru saprot. Perforators ar plakanu-virsmu griež tīri, taču tam ir nepieciešama maksimālā tonnāža, jo viss griešanas perimetrs vienlaikus saskaras ar materiālu. Bīdes leņķa pievienošana perforatora virsmai, kas parasti ir 1–1,5 reizes materiāla biezums, griešanas darbība tiek novirzīta visā gājienā. Tas var samazināt maksimālo griešanas spēku par 30-50%, kas pagarina perforatora kalpošanas laiku un samazina trieciena slodzi uz presi. Kompromiss-ir tāds, ka bīdes leņķi rada sānu spēkus, kas var novirzīt plānus štancējumus, tāpēc tos vislabāk piemērot lielākiem šķērsgriezumiem.
Attiecībā uz veidnes bloku inženieri saskaras ar būtisku konstrukcijas izvēli: cieta vai ieliktņa stila. Cietie presbloki ir apstrādāti no viena instrumenta tērauda gabala, nodrošinot maksimālu stingrību un vienkāršību. Insert-style die bloki izmanto rūdītus ieliktņus, kas iespiesti vai pieskrūvēti mīkstākā turētāja plāksnē. Ieliktņus ir vieglāk nomainīt, kad griešanas malas nolietojas, ievērojami samazinot apkopes dīkstāves laiku. Liela apjoma metāla štancēšanas instrumentiem ieliktņa konstrukcija ir standarta pieeja, jo tā ļauj veikt lokalizētu nomaiņu, nepārbūvējot visu presformas daļu.
Burr kontroles izseko tieši uz attiecībām starp perforators ģeometriju un presēšanas bloka klīrensu. Ja klīrenss ir pareizs un griešanas malas ir asas, lūzuma līnijas no perforatora puses un matricas puses saskaras tīri. Pārmērīgs klīrenss izraisa apgāšanos un izciļņu veidošanos veidnes pusē. Nepietiekams klīrenss rada sekundārus bīdes un nelīdzenas malas apstākļus. Perforatora griešanas malu cietība, parasti 58–62 HRC instrumentu tēraudiem, piemēram, D2 vai M2, nosaka, cik ilgi saglabājas tīrā lūzuma attiecība, pirms nepieciešama atkārtota asināšana.
- Griešanas malas garumam jābūt tādam, lai apstrādes laikā novērstu sānu saliekšanos
- Bīdes leņķa izvēlei ir jāsabalansē tonnāžas samazinājums pret sānu spēka veidošanos
- Perforumam-uz-fiksatoram (parasti H7/h6) ir jānovērš rotācija un aksiālā kustība
- Sliežu bloka izplūdes leņķis zem griešanas zemes ļauj atbrīvot gliemežus bez iesiešanas
- Ieliktņa noturēšanas metodei (nospiediet-piestipriniet, plecu vai skrūvi) ir jāiztur izmešanas spēki
- Lai samazinātu berzi, griešanas malu virsmas apdarei ir jāsasniedz Ra 0,4 um vai labāk
Noņēmēji, pacēlāji un materiālu vadības sistēmas
Iedomājieties, ka perforators caurduras caur lokšņu metālu. Tam atkāpjoties, materiāls dabiski sabrūk ap perforatora korpusu un mēģina sekot tam augšup. Bez noņemšanas mehānisma šis materiāls vai nu pieķeras pie perforatora, izraisa nākamās padeves iestrēgšanu vai bojā blakus esošās stacijas. Noņēmējus atrisina šo problēmu, taču jūsu izvēlētajam veidam ir nopietna ietekme uz veidņu veiktspēju.
Pavasara striptīzdejotājas(saukti arī par spiediena spilventiņiem) ir atsperes{0}}noslodzes plāksnes, kas piestiprinātas pie augšējās štancēšanas apavu, kas aptver griešanas perforatorus. Tie saskaras ar sloksnes materiālu pirms štancēšanas, izlīdzinot visus izliekumus, ko izraisa spoles iestatīšana, un noturot apstrādājamo priekšmetu cieši pret presformas bloku griešanas un izņemšanas laikā. Tas novērš materiāla saistīšanos starp perforatoriem, novērš āmuru efektu noņemšanas laikā un novērš sloksnes nobīdi uz sāniem griešanas laikā.
Cietie noņēmēji (tilta noņēmēji vai plākšņu noņēmēji) ir fiksētas plāksnes, kas pieskrūvētas pie apakšējās formas. To ražošana ir vienkāršāka un lētāka, un tām nav nepieciešamas atsperes vai vadāmas spoles. Tomēr griešanas laikā tie nenotur materiālu plakaniski, kas nozīmē, ka perforatoriem pašiem ir jānospiež materiāls pret presformas bloku. Ja sloksnei ir kāds izliekums, materiāls var saķerties starp dažādu augstumu caurumojumiem, izraisot novirzi, šķelšanos vai tiešu perforācijas lūzumu. Precīzām progresīvām presformām atsperu noņēmēji ir nepārprotama izvēle, neskatoties uz augstākajām izmaksām.
Pacēlāja sliedes pilda atšķirīgu, bet tikpat kritisku funkciju. Progresīvās presformās sloksnei starp gājieniem jābūt paceltai virs formas virsmas, lai tā varētu brīvi virzīties uz priekšu, nevelkot pāri formēšanas stacijām vai presformas ieliktņiem. Pacelšanas tapas, kas parasti ir atsperes-noslogotas no apakšas, paceļ sloksni līdz vienmērīgam padeves augstumam. Šeit vissvarīgākais dizaina parametrs ir pacelšanas augstums: pārāk mazs, un sloksne aizķeras pie izveidotajām iezīmēm; pārāk daudz, un tas rada nestabilitāti barošanas laikā.
- Atsperes noņēmēja spēkam ir jāpārsniedz noņemšanas spēks (parasti 5-10% no griešanas spēka), kā arī visas sagataves noturēšanas prasības
- Lai saglabātu vadību, atstarpei no noņēmēju-līdz-perforumam jābūt mazākam par pusi no stangas attāluma
- Pacēlāja tapas augstumam ir jāatstāj augstākais izveidotais elements, kā arī drošības rezerve sloksnes plandīšanās gadījumā
- Vadošās sliedes platuma pielaide kontrolē sloksnes sānu stāvokli un ietekmē pilota ieslēgšanās precizitāti
- Materiāla vadības tuneļa garumam jānodrošina pietiekama saķere, lai novērstu sloksnes rotāciju padeves laikā
Die Shoe un Alignment Systems
Preses kurpe ir visa mezgla strukturālais mugurkauls. Augšējās un apakšējās kurpes satur visas štancēšanas formas sastāvdaļas, absorbē reakcijas spēkus no katras griešanas un formēšanas darbības un uztur telpiskās attiecības starp perforatora un presformas sekcijām miljoniem ciklu laikā. Ja apavi izliecas, katrs instrumenta atstarpe nobīdās, un tiek zaudēta atsevišķos komponentos izstrādātā precizitāte.
Stingrības prasību skala ar presformas izmēru un kopējo griešanas spēku. Apavi parasti ir čuguna vai tērauda plāksnes, kuru biezumu nosaka attālums starp atbalsta punktiem uz presēšanas balsta. Vispārīga vadlīnija: apavu biezumam pilnas slodzes apstākļos ir jānovērš vairāk nekā 0,001 collu novirze uz vienu neatbalstīta laiduma pēdu. Nepietiekama izmēra apavi rada nevienmērīgus atstarpes pie stangas virsmas malām, kas parādās kā urbums vienā daļas pusē un tīra bīde otrā pusē.
Vadotnes savieno augšējos un apakšējos apavus un saglabā to izlīdzināšanu visā presēšanas gājiena laikā. Pastāv divi pamata stili:berzes (slīdgultņu) tapas un lodīšu gultņu tapas. Berzes tapas atrodas tieši rūdītās buksēs ar aptuveni 0,0005 collu atstarpi. Tie labi iztur lielas sānu vilces slodzes un maksā mazāk, taču rada berzi, kas ierobežo liela -ātruma darbību. Lai samazinātu nodilumu, bukses bieži ir apšūtas ar alumīnija bronzu, kas satur grafīta aizbāžņus.
Lodīšu gultņu vadošās tapas iet uz precīziem lodīšu gultņiem būrī, panākot negatīvu-slīpumu, kur tapas-plus{2}}gultņa diametrs faktiski ir par 0,0002 collām lielāks nekā bukses urbums. Tas nodrošina īpaši-precīzu izlīdzināšanu ar minimālu berzi, padarot tos par standartu ātrgaitas progresīvām presformām. Izņēmums-: lodīšu gultņu tapas iztur mazāku sānu vilci nekā berzes tapas, tāpēc veidnēm ar ievērojamiem nelīdzsvarotiem sānu spēkiem var būt nepieciešami papildu papēžu bloki.
Izlīdzināšanas precizitāte tieši ietekmē klīrensa konsekvenci visā matricas virsmā. Pat 0,001 collas nobīde starp augšējiem un apakšējiem apaviem nozīmē, ka klīrenss vienā griezuma pusē palielinās, bet pretējā pusē samazinās par tikpat daudz. Instrumentam, kas konstruēts ar 0,004 collu klīrensu katrā pusē, tas ir 25% variācijas, kas ir pietiekami, lai radītu redzamas urbuma atšķirības no vienas detaļas malas uz otru.
- Apavu materiāla materiālam ir jāatbilst novirzes robežām: čuguns vispārējai lietošanai, tērauda plāksne augstas-precizitātes vai smagas{1}}slodzes darbiem
- Vadītāja tapas diametram jābūt tādam, lai tas atbilstu paredzamajai sānu vilcei, nevis tikai stangas svaram
- Lodīšu gultņu tapām ir nepieciešama atsperes slodze uz apakšējiem{0}}montētajiem stabiem, lai nodrošinātu, ka būris iekļūst buksē pirms tapas
- Vismaz divi vadošie stabi uz kauliņu; četri stabi garām progresīvām matricām, lai novērstu apavu apgāšanos
- Papēžu blokiem ar atšķirīgām nodiluma plāksnēm (tērauds pret alumīnija bronzu) jāpapildina vadošās tapas, ja sānu spēki pārsniedz tapas ietilpību
- Vadītāja tapas ieslēgšanās garumam jānodrošina, lai tapas būtu pilnībā nostiprinātas, pirms jebkurš perforators saskaras ar apstrādājamo priekšmetu
Šīs štancēšanas formas sastāvdaļas nedarbojas atsevišķi. Ideāli izstrādāts perforators, kas savienots pārī ar nepietiekami vadītu apavu, radīs tādus pašus defektus kā nolietots instruments. Mijiedarbība starp komponentu precizitāti un konstrukcijas stingrību ir tas, kas atšķir konsekventi strādājošu matricu no tā, kam nepieciešama pastāvīga pielāgošana. Un šī mijiedarbība kļūst vēl sarežģītāka, ja ņem vērā materiālu-specifisko darbību, kur tie paši komponentu izmēri, kas darbojas ar vieglu tēraudu, var radīt tūlītējas problēmas ar nerūsējošo vai alumīniju.
Materiālu izvēle un attīrīšanas inženierija
Matrica, kas izstrādāta ar perfektu detaļu ģeometriju, joprojām neizdodas, ja atstarpes neatbilst materiālam, kas tam iet cauri. Tāda pati perforācijas-līdz-attiecība, kas rada tīras malas mīkstā tēraudā, var radīt pārmērīgu nerūsējošā tērauda šķembu vai priekšlaicīgu malu nošķelšanos alumīnijā. Metāla štancēšanas materiāli bīdes ietekmē uzvedas atšķirīgi, formēšanas laikā dažādi liecas un atšķirīgi atgūstas pēc presēšanas. Katrai no šīm darbībām ir nepieciešama dizaina reakcija.
Šeit daudzi inženieri tiek sadedzināti. Tie piemēro vienu klīrensa noteikumu visiem materiāliem, kopē atsperes pieņēmumus-no viena sakausējuma uz citu vai sloksnes vadības funkcijas uzskata par pārdomām. Rezultāts ir rīks, kas darbojas uz viena materiāla, bet rada defektus brīdī, kad mainās specifikācijas lapa.
Klīrensa vērtības pēc materiāla veida un biezuma
Preses klīrenss ir izteikts procentos no materiāla biezuma katrā pusē. Tas nosaka atstarpi starp perforatora griešanas malu un presformas atveri, kā arī kontrolē, kā materiāls plīst nospiešanas vai caurduršanas laikā. Sakārtojiet to pareizi, un lūzuma līnijas no perforatora puses un matricas puses satiekas tīri ar minimālu urbumu. Izdariet to nepareizi, un jūs dzenat malas kvalitātes problēmas instrumenta kalpošanas laikā.
Vispārējais princips ir vienkāršs: cietākiem materiāliem ar zemāku ražības -pret{1}} stiepes attiecību ir nepieciešams lielāks atstarpe, lai nodrošinātu mehānisko sviru, kas nepieciešama tīram pārtraukumam. Bet specifika dažādās materiālās ģimenēs ievērojami atšķiras. Tērauda lokšņu štancēšanai,pētījumi liecinaka, lai gan 10% no katras malas ir standarts vieglajam tēraudam, tas pats klīrenss rada vissliktāko iespējamo nerūsējošā tērauda urbuma augstumu. Uzlabotiem augstas stiprības tēraudiem var būt nepieciešami pat 21% atstarpes katrā pusē, lai nodrošinātu optimālu malu-stiepšanas spēju.
| Materiālā ģimene | Tipisks biezuma diapazons | Ieteicamais klīrenss (% katrā pusē) | Burr uzvedības piezīmes |
|---|---|---|---|
| Viegls tērauds (CRS/HRS) | 0.5 - 3.0 mm | 8 - 12% | Tīra bīde ar mērenu apgāšanos; urbums pakāpeniski palielinās, klīrensam pārsniedzot optimālo |
| Nerūsējošais tērauds (austenīta 304/316) | 0.3 - 2.5 mm | 12 - 16% | Augsta sacietēšana{0}}izraisa strauju urbumu pieaugumu pie zemām atstarpēm; izvairieties no 10% katrā pusē |
| Nerūsējošais tērauds (Ferritic 430) | 0.3 - 2.0 mm | 10 - 14% | Mazāk jutīgas nekā austenīta kategorijas; mērens urbums pie standarta atstarpēm |
| Alumīnijs (5000/6000 sērija) | 0.5 - 3.0 mm | 6 - 10% | Mīksta materiāla plīsumi, nevis lūzumi pie pārmērīga klīrensa; stingrs klīrenss samazina apgāšanās |
| Uzlabots augstas{0}izturības tērauds (AHSS) | 0.8 - 3.0 mm | 14 - 21% | Zema ražības-pret-stiepuma attiecība prasa lielu klīrensu, lai nodrošinātu malu stiepes veiktspēju |
Nerūsējošā tērauda metāla štancēšanai darba -cietēšanas darbība būtiski maina lūzumu mehāniku. Austenīta šķirnēm nepieciešama apmēram divas reizes lielāka presēšanas jauda nekā vieglajam tēraudam, un tās rada ievērojami lielāku berzes siltumu. Šie spēki paātrina perforatora nodilumu, kas nozīmē, ka malu degradācija laika gaitā sarežģī klīrensa problēmu. Norādot pareizo sākotnējo klīrensu, tiek iegūts vairāk ciklu, pirms kļūst nepieciešama atkārtota asināšana.
Alumīnija štancēšana ir atšķirīgs izaicinājums. Alumīnija mazākā bīdes izturība nozīmē, ka griešanas spēki ir mazāki, bet tā tendence saslīt pret instrumentu virsmām rada līmes nodilumu perforatora sānos. Daudzi inženieri pēc noklusējuma izmanto vieglas tērauda klīrensa vērtības alumīnijam, un viņi brīnās, kāpēc viņiem rodas pārmērīga apgāšanās un dzīslas. Stingrāki atstarpes apvienojumā ar pulētajām perforatora virsmām un atbilstošiem pārklājumiem nodrošina ievērojami labāku alumīnija sakausējumu malu kvalitāti.
Pavasara-Atlīdzība mugurkaula dizaina jomā
Katrs lokšņu metāla līkums ir saistīts gan ar elastīgu, gan plastisku deformāciju. Kad formēšanas spēks atbrīvojas, elastīgā daļa atjaunojas un daļa atsperas. Atgūšanas apjoms ir atkarīgs no materiāla tecēšanas robežas, lieces rādiusa attiecībā pret biezumu un graudu virziena. Augstākas-izturības materiāli atgriežas vairāk. Lielāki lieces rādiusi atsperas vairāk atpakaļ. Un, ja jūsu matricā tas nav ņemts vērā, jūsu daļas tiek ražotas no specifikācijas.
Presformu dizaineri izmanto vairākas kompensācijas stratēģijas.Pārliekasir visizplatītākā: matrica saliek materiālu pāri mērķa leņķim par aprēķināto summu, lai atspere{0}}atpakaļ atgrieztu to vēlamajā ģeometrijā. Piemēram, ja jums ir nepieciešami 90 grādi un materiāls atsperas par 3 grādiem, presforma ir paredzēta 87 grādu leņķim. CNC presēšanas bremzes to automatizē ar materiālu datu bāzēm, bet štancēšanas presformām kompensācija ir pastāvīgi jāiestrādā instrumenta ģeometrijā.
Gruntēšanai jeb izdomāšanai ir cita pieeja. Tā vietā, lai noliektos garām mērķim, veidne pieliek koncentrētu spiedienu līkuma virsotnē, piespiežot papildu plastisko deformāciju, kas samazina uzkrāto elastīgo enerģiju. Šī metode nodrošina izcilu leņķa kontroli ar zemāku jutību pret materiāla biezuma izmaiņām. Kompromiss-ir augstākas tonnāžas prasības un iespējamais virsmas marķējums uz sagataves iekšpuses.
Sarežģītiem spiedojumiem ar vairākiem izliekumiem, atspere{0}}atpakaļ savieno dažādus elementus. Daļa ar trim secīgiem līkumiem, no kuriem katrs atsperas neatkarīgi, var ievērojami novirzīties ārpus pielaides, ja katrs līkums netiek kompensēts atsevišķi. Presformu dizaineri bieži izmanto uz simulāciju{3}}balstītu prognozi, lai kartētu atsperes-atpakaļ sadalījumu pa detaļu, pēc tam katrā formēšanas stacijā mehāniski kompensē ģeometriju, nevis paļaujas uz vienu korekcijas koeficientu.
Apvedceļa iecirtuma dizains sloksnes kontrolei
Progresīvās sloksnes izkārtojumos veidotajiem elementiem un nesēja ģeometrijai ir jāpastāv līdzās, sloksnei virzoties no stacijas uz staciju. Apvedceļa iegriezumi ir mazi reljefa elementi, kas izgriezti sloksnē, kas novērš traucējumus starp izveidotajām zonām, instrumentu komponentiem un blakus esošajām stacijām. Tie izklausās maznozīmīgi, taču slikti izvietoti iegriezumi var vājināt nesēju, izraisīt sloksnes kropļojumus vai radīt barošanas nestabilitāti ražošanas ātrumā.
Izpratne par negatīvajiem un pozitīvajiem apvedceļa iegriezumiem lokšņu metāla štancēšanas presformās sākas ar to funkcionālo mērķi. Pozitīvs apvedceļa iegriezums saglabā vai virza materiālu ap objektu, vienlaikus saglabājot pietiekamu nesēja atbalstu stabilai padevei. Negatīvs apvedceļa iegriezums noņem materiālu, lai izveidotu atstarpi ap instrumentiem, veidotu ģeometriju vai lūžņu ceļiem. Abi kalpo vienam un tam pašam pamatmērķim: ļaut sloksnei droši iziet cauri visām stacijām bez sadursmes vai deformācijas.
Apvedceļa iecirtuma ģeometrijas projektēšanas noteikumi ir tieši saistīti ar materiāla biezumu un nesēja platumu. Iecirtumam ir jānoņem pietiekami daudz materiāla, lai notīrītu izveidojušos objektus, kā arī drošības rezerve sloksnes plandīšanās un pozīcijas svārstībām, taču ne tik daudz, lai atlikušais nesēja šķērsgriezums kļūtu pārāk vājš, lai pārnestu padeves spēkus bez izliekšanās vai sagriešanās. Asi iekšējie stūri uz ierobām rada stresa koncentrāciju, kas var izraisīt plīsumus, īpaši cietākos materiālos. Radiālas pārejas ar vismaz viena materiāla biezumu palīdz sadalīt spriedzi un novērst priekšlaicīgu nesēja atteici.
Kritiskā mācība: apiešanas iecirtumu problēmas parasti parādās kauliņu izmēģināšanas laikā, bet to galvenais cēlonis ir sloksnes izkārtojuma stadijā. Ja sloksnes izkārtojums neņem vērā to, kā izveidotie elementi, izmēģinājuma caurumi un lūžņu apgabali mijiedarbojas ar nesēja stiprumu, nekāda mēģinājuma korekcija nenovērš pamata ģeometrijas konfliktu.
Materiāla{0}}specifiskie parametri nepastāv atsevišķi. Klīrensa vērtības, atsperes-atpakaļkompensācija un sloksnes vadības līdzekļi mijiedarbojas vienā un tajā pašā rīkā, un tie visi izseko sloksnes izkārtojumam — vienam dizaina artefaktam, kas organizē materiāla plūsmu cauri katrai stacijai.
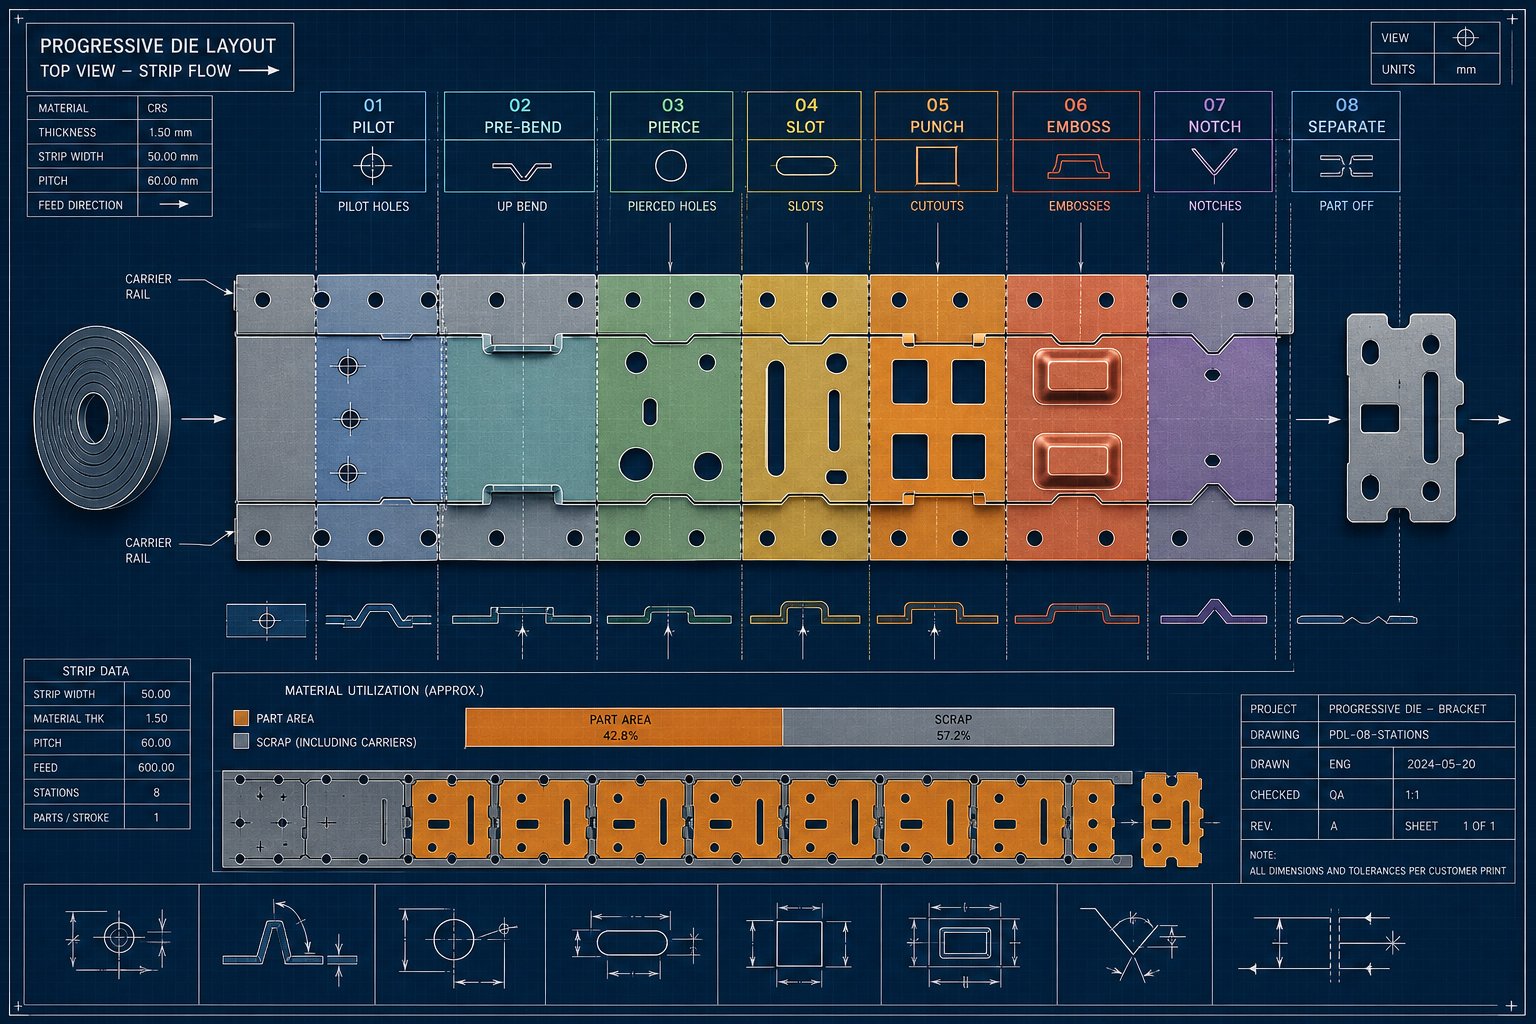
Sloksnes izkārtojuma optimizācija progresīvām presformām
Sloksnes izkārtojums ir viens dizaina artefakts, kas nosaka, cik daudz no jūsu iegādātās spoles kļūst par štancēšanas detaļām un cik liela daļa nonāk lūžņu tvertnē. Tas nosaka daļas orientāciju, padeves soli, nesēja ģeometriju, staciju secību un lūžņu modeli, ar kuru matricai jāsadzīvo visu tā kalpošanas laiku. Dažu milimetru nelietderīgs tilta platums vai neefektīvs ligzdošanas leņķis var maksāt tūkstošiem dolāru par vienu ražošanas ciklu, ja to reizina ar miljoniem sitienu.
Progresīvām presformām, kas ražo apzīmogotas lokšņu metāla detaļas, izkārtojums nav tikai zīmēšanas uzdevums. Tas ir ekonomisks lēmums, kas fiksē materiāla ražu, pirms viens perforators pieskaras tēraudam.
Sloksnes izkārtojuma pamati un materiālu izmantošana
Trīs mainīgie virza materiāla ienesīgumu jebkurā sloksnes izkārtojumā: sloksnes platums, padeves solis un daļas orientācija uz sloksnes. Sloksnes platums ir vienāds ar detaļas maksimālo izmēru perpendikulāri padeves virzienam plus tiltiņi abās pusēs, kā arī transportēšanai nepieciešamais nesēja platums. Padeves solis, attālums, ko sloksne virzās uz priekšu vienā nospiešanas gājienā, ir vienāds ar detaļas maksimālo izmēru padeves virzienā plus viens tilts.
Tilta biezums, nelielais materiāla tīkls, kas atdala blakus esošās daļas un starp daļām un sloksnes malu, atbilst praktiskajam īkšķim: apmēram 1,25 līdz 1,5 reizes materiāla biezums. Pārāk plāns un barošanas laikā tiltiņš plīst, iesprūstot matricai. Pārāk bieza, un jūs izmetat izmantojamo materiālu katrā kustībā.
Detaļu orientācija paver ievērojamu optimizācijas potenciālu. Daļas noliekšana leņķī uz sloksnes, kas pazīstama kā leņķiskā pāreja vai ligzdošana, ļauj neregulāras formas ģeometrijām piegult ciešāk viena otrai. Iedomājieties divus L-formas kronšteinus, kas pagriezti, lai savstarpēji savienotos kā puzles gabali. Šī pieeja var palielināt materiālu izmantošanu krietni virs 75% etalona, kas paredzēts lielākajai daļai lokšņu metāla štancēšanas operāciju. Kompromiss-ir palielināta veidņu sarežģītība un potenciāli nelīdzsvaroti griešanas spēki, kam nepieciešama rūpīga stacijas projektēšana.
Spoles platuma pieejamība ierobežo arī izkārtojuma iespējas. Standarta spoļu platums no servisa centriem tiek piegādāts ar fiksētu soli. Ja jūsu optimālais sloksnes platums ir starp standarta izmēriem, jūs vai nu maksājat par -uz-platuma apstrādi, vai arī piekrītat nedaudz mazāk efektīvam izkārtojumam, kurā tiek izmantots krājuma izmērs. Pieredzējuši dizaineri pirms galīgās pieejas veikšanas novērtē vairākas izkārtojuma orientācijas, salīdzinot ar pieejamajiem spoļu platumiem.
Staciju secība un pilotu izvietošana
Stacijas secība nosaka secību, kādā notiek caurduršanas, formēšanas un nospiešanas darbības, sloksnei virzoties cauri matricai. Ja tas tiek izdarīts nepareizi, rodas problēmas, sākot no sloksnes nestabilitātes līdz kumulatīvai izmēru novirzei starp stacijām.
Vadošais princips: vispirms izveidojiet atskaites elementus, vienmērīgi sadaliet smagās griešanas slodzes, veiciet galveno formēšanu tikai pēc tam, kad sloksnei ir atbilstošs atbalsts, un atstājiet galīgo nogriezni līdz pēdējam kalibrēšanas posmam. Agrīna izmēģinājuma caurumu caurduršana, parasti pirmajā vai otrajā stacijā, nosaka pozīcijas atskaiti, uz kuru paļaujas visas nākamās stacijas. Šie piloti izlabo nelielas padeves neprecizitātes un notur sloksni precīzā stāvoklī pirms katra nospiešanas sitiena.
Precīzai aukstā lokšņu metāla štancēšanas darbam pilota-līdz-attālums ir saspringts, parasti aptuveni 0,0005–0,001 collas, kas nozīmē, ka paši pilota caurumi ir jāizveido ar minimāliem traucējumiem. Pilotu ievietošana nesējsloksnē, nevis daļas ģeometrijā, aizsargā gatavos elementus no iespējamās marķējuma un saglabā nulles virsmas tīras.
Svarīga ir arī spēku vadība starp stacijām. Ja visas smagās nospiešanas darbības tiek apvienotas blakus esošajās stacijās, slodzes smaile var nevienmērīgi novirzīt presformas kurpi un nospiest rāmi. Griešanas spēku sadale, mainot smagas un vieglas darbības pa sloksni, palīdz uzturēt konsekventas klīrensa attiecības visā gājiena laikā. Noderīgs griešanas spēka aprēķins ir perimetrs, kas reizināts ar biezumu, kas reizināts ar materiāla bīdes izturību, un griešanas spēks papildus pievieno vēl 5–10%.
Lūžņu samazināšana, izmantojot dizaina optimizāciju
Katrs materiāla ražības uzlabošanas procentpunkts tieši nozīmē izmaksu ietaupījumu par metāla štancētām daļām. Trīs stratēģijas nodrošina vislielāko ietekmi: nesēja platuma samazināšana, kopīgā-līnijas griešana un detaļu ģeometrijas sadarbība.
Nesēja platumam jābūt pēc iespējas šauram, vienlaikus nodrošinot stabilu sloksnes transportēšanu. Praktiska veikala-grīdas vadlīnija paredz, ka nesēja tīkla platums ir vismaz divas reizes lielāks par materiāla biezumu, lai novērstu izliekšanos vai apgāšanos padeves laikā. Bet ģeometrijai ir tikpat liela nozīme kā neapstrādātam platumam. Turētājs ar stratēģiskām stingrības ribām var būt šaurāks par plakanu, vienlaikus saglabājot līdzvērtīgu stingrību.
Parastā-līnijas griešana, kad blakus esošajām daļām ir viena nogriezta mala, nevis starp tām ir nepieciešami atsevišķi tilti, novērš vienu tilta platumu katrai daļas robežai. Šis paņēmiens darbojas, ja daļām ir taisnas vai saderīgas malu ģeometrijas un ja iegūtais lūžņu skelets joprojām var tīri iziet no formas.
Dažreiz visefektīvākais lūžņu samazinājums ir, sadarbojoties ar produktu dizaineriem, lai modificētu pašu daļas ģeometriju. Nelielas izmaiņas stūra rādiusos, izciļņu platumos vai kopējās aploksnēs var novirzīt izkārtojumu no 68% izmantošanas uz 78%, neietekmējot daļas funkciju. Šī izstrādes-saruna par-ražojamību ideālā gadījumā notiek pirms daļas ģeometrijas iesaldēšanas, nevis pēc tam, kad instrumentu cenas pārsniedz budžetu.
Strukturēta pieeja nodrošina disciplinētu izkārtojuma lēmumu pieņemšanu un novērš vēlu{0}}posma pārstrādi:
- Analizējiet detaļas ģeometriju un identificējiet izstrādātos sagataves izmērus, ieskaitot visus izveidotos elementus, kas ir izlocīti plakaniski
- Novērtējiet vairāku detaļu orientācijas un ligzdošanas stratēģijas salīdzinājumā ar standarta spoļu platumiem
- Aprēķiniet materiāla izlietojumu katram kandidāta izkārtojumam un sakārtojiet pēc ienesīguma procentiem
- Izstrādājiet nesēja sloksnes tipu (cieta, elastīga lente vai cilpiņa), pamatojoties uz formēšanas prasībām un transportēšanas stabilitāti
- Secības stacijas, lai vispirms izveidotu pilotus, vienmērīgi sadalītu spēkus un, ja iespējams, atdalītu formēšanu no griešanas
- Norādiet tilta izmērus, izmantojot materiāla biezuma reizinājumus, un pārbaudiet nesēja izturību pret kopējo padeves spēku
- Apstipriniet galīgo izkārtojumu, izmantojot simulāciju vai manuālu joslu modelēšanu, lai pārliecinātos, ka starp stacijām nav traucējumu
Sloksnes izkārtojums bloķē katras veidnes ražotās daļas izmaksu struktūru. Bet pat perfekti optimizēts izkārtojums darbojas tikai uz papīra, līdz tas tiek pārbaudīts attiecībā pret reālo materiālu uzvedību. Šis apstiprināšanas solis, izmantojot simulācijas rīkus, lai prognozētu retināšanu, saburzīšanu un atsperšanos-pirms jebkura instrumenta tērauda griešanas, ir tas, kas atšķir drošu ražošanas palaišanu no dārgiem pārsteigumiem.
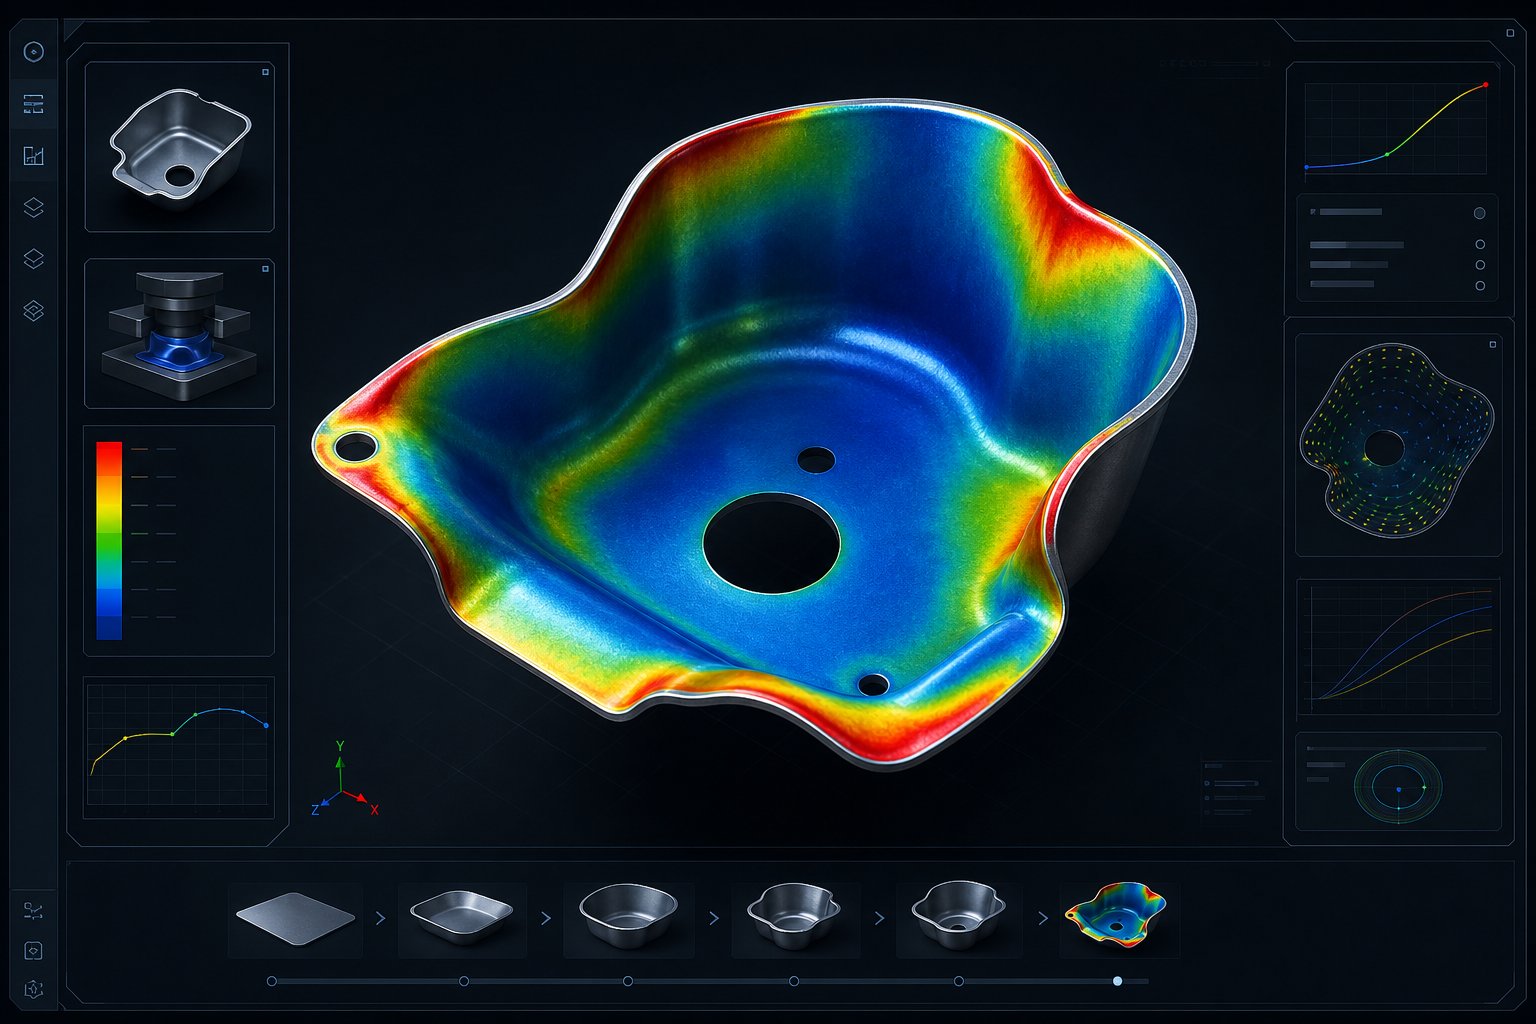
Simulācija{0}}Dizaina validācija
Sloksnes izkārtojums var izskatīties nevainojams CAD un joprojām var radīt šķelšanos, grumbu vai izmēru bojājumus, kad metāls faktiski plūst caur instrumentu. Plaisa starp ģeometrisko dizainu un fizisko realitāti ir vieta, kur aizpilda simulācija. Mūsdienu galīgo elementu analīzes (FEA) rīki ļauj inženieriem praktiski vadīt visu metāla štancēšanas procesu, precīzi paredzot, kur materiāls atšķaidīsies, kur tas sabursies un cik stipri tas atspersies, pirms tiek apstrādāts viens instrumenta tērauda bloks.
Tas nav patīkams-solis-. Tā ir atšķirība starp trīs-nedēļu un trīs-dienu izmēģinājumu. Katra iterācija, kas tiek novērsta presē, ar darbaspēka izmaksām, mašīnas darba laiku un izlietotajiem materiāliem izriet no simulācijas laikā iegūtās pārliecības. Tomēr daudzas inženieru komandas joprojām uzskata formēšanas analīzi par neobligātu vai, vēl ļaunāk, kā kaut ko darāmu pēc tam, kad rīks jau ir izveidots un parādās problēmas.
Veidošanas simulācija un iespējamības analīze
Galīgo elementu analīze darbojas, sadalot lokšņu metāla sagatavi tūkstošiem mazu elementu, pēc tam matemātiski atrisinot, kā katrs elements deformējas, saskaroties ar perforatoru un presformu virsmām zem slodzes. Risinātājs izseko spriedzi, deformāciju, biezuma izmaiņas un nobīdi katrā mezglā visā formēšanas secībā. Iznāk detalizēta materiālu uzvedības karte, kas izceļ problemātiskās jomas ilgi pirms tās kļūst par lūžņiem uz preses grīdas.
Kritiskie rezultāti, kas inženieriem būtu jānovērtē, ietver:
- Atšķaidīšanas sadalījums: zonas, kurās materiāls stiepjas pāri drošām robežām, norādot uz iespējamu šķelšanos vai kakla bojājumu
- Burzīšanās tendence: zonas, kur spiedes spriegums izraisa loksnes sprādzi, parasti atlokos vai neatbalstītās vilkšanas sienās
- Atsperes-atpakaļ lielums un virziens: cik lielā mērā daļa novirzās no presformas ģeometrijas pēc spēka noņemšanas, kartējot katrā līkumā un kontūrā
- Formējamības robežu diagrammas (FLD): diagrammas, kurās tiek salīdzināti lokālie deformācijas stāvokļi ar materiāla veidošanās robežlīkni, precīzi norādot, cik liela drošības rezerve pastāv katrā punktā.
Theformējamības robežu diagrammair īpaši jaudīga, jo tā pārvērš sarežģītus deformācijas datus vienkāršā sekmīgā/neatbilstošā vizualizācijā. Punkti zem veidošanās robežlīknes ir droši. Punkti, kas atrodas netālu no līknes, norāda uz robežapstākļiem. Punkti virs līknes paredz neveiksmi. Inženieri var nekavējoties redzēt, kuras daļas ir apdraudētas un cik lielas konstrukcijas izmaiņas ir nepieciešamas, lai tās atgrieztos drošajā zonā.
Papildus kļūmes prognozēšanai priekšizpētes analīze nosaka robežnosacījumus visam štancēšanas ražošanas procesam. Inženierim ir jānovērtē vairāki kritēriji, pirms viņi apņemas būvēt instrumentu:
- Izvilkšanas dziļuma koeficienti: kausi vai korpusa dziļuma salīdzināšana ar sagataves diametru ar parastiem ierobežojumiem aptuveni 0,5 pirmajai vilkšanai mīkstā tēraudā
- Minimālais lieces rādiuss: parasti 1-2 reizes lielāks materiāla biezums kaļamiem sakausējumiem, palielinās augstas stiprības šķirnēm
- Izstiepuma procenti: vietējās pagarinājuma vērtības, salīdzinot ar materiāla -specifiskajām robežām stiepes pārbaudē
- Tonnāžas aprēķini: kopējais spēks, kas nepieciešams visām formēšanas, nospiešanas un spilventiņu darbībām kopā
Šie kritēriji mijiedarbojas viens ar otru. Daļa, kas iztur atsevišķas vilkšanas dziļuma un lieces rādiusu pārbaudes, joprojām var neizdoties, jo kombinētā deformācija no secīgām darbībām pārsniedz materiāla ietilpību noteiktā reģionā. Simulācija šīs mijiedarbības uztver holistiski, ko ar roku aprēķini vienkārši nevar izdarīt sarežģītām ģeometrijām.
Dizaina iterācija un prototipu apstiprināšana
Simulācija reti dod zaļo gaismu pirmajā piegājienā. Patiesā vērtība tiek parādīta iterācijas cilpā: palaidiet simulāciju, identificējiet problēmas, modificējiet presformas ģeometriju vai procesa parametrus un palaidiet vēlreiz. Katrs cikls aizņem stundas datorā, nevis nedēļas uz preses grīdas. Tipiska metāla štancēšanas ražošanas procesa simulācija var veikt piecas līdz desmit dizaina iterācijas, pirms tiek sasniegti pieņemami rezultāti visos vērtēšanas kritērijos.
Kas mainās starp iterācijām? Tukša turētāja spēka regulēšana, lai kontrolētu krokojumu. Zīmējiet lodītes ģeometrijas modifikācijas, lai regulētu materiāla plūsmu. Perforuma rādiuss palielinās, lai samazinātu retināšanu kritiskajos stūros. Papildinājuma virsma mainās, lai vienmērīgāk sadalītu deformāciju. Katras modifikācijas mērķis ir noteikta simulācijas -identificēta problēma, un nākamajā palaišanas reizē tiek apstiprināts, vai labojums darbojas, neradot jaunas problēmas citur.
Jautājums, ar ko saskaras inženieri, ir šāds: kad simulācijas pārliecība ir pietiekami augsta, lai izmantotu ražošanas rīkus? Atbilde ir atkarīga no detaļu sarežģītības un riska tolerances. Vienkāršām iztukšošanas un liekšanas darbībām tīra simulācija ar atbilstošām drošības rezervēm bieži vien attaisno pāreju uz rūdītiem ražošanas instrumentiem. Dziļajām vilkšanām, sarežģītām 3D formām vai materiāliem ar šauriem formēšanas logiem prototipa metāla štancēšanas instrumenti nodrošina fizisku apstiprinājumu, kas papildina simulācijas prognozes.
Pastāv divas prototipu stratēģijas, un katrai no tām ir atšķirīgi kompromisi:{0}}
- Mīksto instrumentu prototipos izmanto nerūdītu instrumentu tēraudu vai pat lietus cinka sakausējumus (Kirksite), lai parauga daļas ražotu par zemām izmaksām. Tie apstiprina materiālu plūsmu, apstiprina atsperes-prognozes un identificē neparedzētas formēšanas problēmas. Taču mīkstie instrumenti ātri nolietojas, dažkārt izturot tikai 500–2000 sitienu, un to izmēri neatbilst rūdītiem ražošanas apstākļiem.
- Cieto instrumentu prototipos tiek izmantoti ražošanas-materiāli un termiskā apstrāde, būtībā veidojot galīgā rīka īstermiņa-versiju. Tie nodrošina visprecīzāko detaļu kvalitātes un procesa stabilitātes apstiprinājumu. Izmaksas ir ievērojami augstākas, taču augsta-riska programmām ieguldījumus attaisno apdrošināšana pret neveiksmīgu ražošanas rīku.
Metāla štancēšanas prototips, kas izgatavots no mīkstajiem instrumentiem, maksā aptuveni 30-50% no pilnas ražošanas formas, savukārt cietais prototips darbojas 60-80%. Lēmumu matrica ir vienkārša: ja programmas apjoms un daļas kritiskums attaisno lielākus tēriņus, lai novērstu ražošanas uzsākšanas-risku, cietajiem prototipiem ir jēga. Zemākām-likmēm lietojumprogrammām, kur simulācija parāda ērtas rezerves, mīksts rīks vai pat tiešās-uz-ražošanas saistības samazina laiku, kas nepieciešams produkta nonākšanai tirgū.
Arī hibrīdās pieejas darbojas. Inženieri var apstiprināt vilkšanas darbības ar mīkstajiem instrumentiem, vienlaikus tieši veidojot rūdītas apdares un caurduršanas sekcijas, jo griešanas darbības ir vieglāk prognozējamas analītiski un rada mazāku fundamentālas ģeometrijas kļūmes risku.
Tonnāžas aprēķināšana un preses izvēle
Katra formēšanas, griešanas un turēšanas darbība presē patērē presēšanas jaudu. Nepieciešamās tonnāžas nenovērtēšana izraisa preses apstāšanos apakšējā nāves punktā. Pārvērtējot, tiek izšķērdēts kapitāls nevajadzīgi liela aprīkojuma iegādei. Precīzs tonnāžas aprēķins saista die dizainu tieši ar pieejamo ražošanas infrastruktūru.
Iztukšošanai un caurduršanai,standarta formulair vienkāršs: griešanas perimetrs, reizināts ar materiāla biezumu, reizināts ar bīdes izturību, ir vienāds ar nepieciešamo tonnāžu. 6 collu perimetrs, kas izgriezts caur 0,060 collu vieglu tēraudu ar ātrumu 25 tonnas/kv. collas bīdes izturībai nepieciešams aptuveni 9 tonnas griešanas spēka. Taču progresīvā veidne ar 15 stacijām, kas veic vienlaicīgu izgriešanu, formu un vilkšanu, var ātri pievienoties.
Zīmēšanas operācijās tiek izmantota līdzīga aprēķinu struktūra, bet bīdes izturība tiek aizstāta ar maksimālo stiepes izturību, jo kausa vai apvalka sienas ir nospriegotas, nevis tiek bīdītas. Tukša turētāja spiediens, kas parasti ir 30–40% no stiepes spēka vieglam tēraudam, palielina kopējo spiedienu. Atsperu noņēmēji, pacēlāju tapas, slāpekļa spiediena spilventiņi un piedziņas izciļņi rada papildu slodzi, ko daudzi inženieri aizmirst iekļaut.
Pilnīgam progresīvās formas tonnāžas aprēķinam ir nepieciešams vienlaikus uzskaitīt katru staciju:
- Visi caurduršanas un nospiešanas spēki (perimetrs x biezums x bīdes izturība)
- Vilkšanas spēki katrā vilkšanas stacijā (perimetrs x biezums x UTS)
- Tukša turētāja un spilventiņu spiediens
- Atsperu noņemšanas spēki (5-10% no kopējā griešanas spēka)
- Pacēlāja tapas un slāpekļa atsperu slodzes
- Visas darbības ar izciļņu- un to leņķiskā spēka komponenti
- Gala nesēja nogriešana un lūžņu atdalīšanas spēki
Bīdes leņķu pievienošana perforatoriem var samazināt maksimālo griešanas spēku par 30–50%, kam ir nozīme, ja kopējā tonnāža tuvojas preses jaudas robežām. Tomēr bīde sadala slodzi garākā gājiena attālumā, kas ietekmē enerģijas aprēķinus. Jums var būt pietiekama tonnāža, bet nepietiekama enerģija, kas ir bieži sastopams presēšanas iestrēgumu cēlonis apakšējā nāves punktā, kur spararata ātrums nokrītas zem sliekšņa, kas nepieciešams, lai pabeigtu gājienu.
Preses izvēlei jāņem vērā arī tas, kurā gājienā notiek slodze. Matricai, kas izmanto lielāko daļu savas tonnāžas ļoti tuvu apakšējam mirušajam punktam, no presēšanas spararata ir nepieciešams vairāk enerģijas nekā tas, kura slodze ir sadalīta garākā gājienā. Šī saistība starp tonnāžu, gājiena pozīciju un enerģijas pieejamību nosaka, vai konkrētā prese patiešām var darbināt veidni ar ražošanas ātrumu bez apstāšanās.
Simulācijas{0}}vadītā dizaina validācija parasti samazina izmēģinājuma atkārtojumu skaitu par 50–70%, kas tieši nozīmē īsāku izpildes laiku, zemākas izstrādes izmaksas un ātrāku produkcijas palaišanu.
Tonnāžas aprēķins ietekmē arī preses līdzsvaru. Slodzes ir jāsadala pēc iespējas vienmērīgāk pa presēšanas pamatnes laukumu. Izslēgta-centrālā slodze izraisa nevienmērīgu slīdēšanas novirzi, kas maina atstarpes un paātrina nodilumu vienā instrumenta pusē. Kad simulācija atklāj nelīdzsvarotus spēkus, inženieri var atkārtoti secināt stacijas vai mainīt matricas novietojumu attiecībā pret preses centra līniju, lai uzlabotu slodzes sadalījumu.
Simulācija, priekšizpētes analīze un tonnāžas aprēķini veido analītisko mugurkaulu, kas apstiprina katru augšupējo dizaina lēmumu. Bet visa šī analīze pieņem konkrētu ražošanas kontekstu: konkrēts apjoms, noteikta prese, mērķa mirst mūžs. Mainiet šos pieņēmumus, un visa dizaina pieeja mainās. Tas, kas darbojas miljons-vienību programmā, prasa būtiski atšķirīgu inženierijas filozofiju nekā 5000 vienību prototipa palaišanai.
Izplatītas projektēšanas kļūmes un cēlonis{0}}problēmu novēršana
Kad metāla štancēta detaļa atdalās no preses ar urbumiem, izmēru kļūdām vai virsmas defektiem, instinkts veikalā ir vainojams presē. Pielāgojiet iestatījumus. Shim staciju. Pārsmalciniet sitienu. Šie labojumi ārstē simptomus, bet pamatā esošā problēma parasti slēpjas lēmumos, kas pieņemti vairākus mēnešus agrāk projektēšanas laikā. Kā atzīmē štancēšanas eksperts Arts HedriksIzgatavotājs, die dizains ir ļoti svarīgs, taču tas ir tikai viens elements mijiedarbojošu mainīgo tīklā. Galvenais ir saprast, kuri defekti patiesi rodas no projektēšanas-fāzes lēmumiem, salīdzinot ar tiem, ko izraisa procesa atšķirības preses grīdā.
Tālāk ir sniegta dizaina -perspektīvas saknes-cēloņu analīze trim visbojākākajām bojājumu kategorijām: urbuma veidošanās, izmēru novirze un materiāla plūsmas defekti. Katrs no tiem ir saistīts ar konkrētiem štancēšanas dizaina padomiem, kas, ja tiek ievēroti rīku izstrādes laikā, neļauj problēmai nonākt ražošanā.
Burru veidošanās un malu kvalitātes defekti
Burr ir visizplatītākā kvalitātes sūdzība par notīrītām un caurdurtām daļām. Tas vada sekundāras darbības, piemēram, atstarpju atslāņošanu un apgriešanu, palēnina montāžu un dažos gadījumos rada drošības apdraudējumu uz atklātajām malām. Tomēr burr gandrīz vienmēr ir paredzams dizaina izvēles rezultāts, nevis nejauša ražošanas problēma.
Trīs noformējuma{0}}fāzes mainīgie kontrolē izspiedumu darbību:
Klīrensa specifikācija.Kā aprakstīts materiālu izvēles nodaļā, katrai sakausējumu saimei ir optimāls klīrensa logs. Skriešana ārpus šī loga, it īpaši augstajā pusē, palielina apgāšanās dziļumu un rada izteiktu izliekumu griezuma malas pusē. Pret štancēšanas piemēriem, kad inženieri austenīta nerūsējošajam tēraudam piemēroja vieglas tērauda atstarpes (8-10% katrā pusē), rezultāts ir konsekventi pārmērīgs urbuma augstums, jo nerūsējošā tērauda sacietēšanas izturēšanās dēļ katrā pusē ir nepieciešami 12–16% plaisu tīrai izplatībai. Dizaina labojums ir vienkāršs: norādiet klīrensa vērtības katram materiālam, nevis kā kopējo procentuālo daļu visā veidnē.
Bīdes leņķa īstenošana.Plakanās-sejas perforatori vienlaikus iedarbojas visā griezuma perimetrā, radot maksimālo maksimālo spēku un trieciena slodzi. Šis trieciens paātrina malu noārdīšanos, un nodilušās malas rada urbumus pat tad, ja klīrenss ir pareizs. Izmantojot bīdes leņķi, kas ir no 1 līdz 1,5 reižu materiāla biezuma, tiek samazināta maksimālā tonnāža par 30-50% un vienmērīgāk tiek sadalīts nodilums pa griešanas malu. Kompromiss, sānu spēks uz perforatoru, ir vadāms ar pareizu perforatora atbalstu caur noņēmēja plāksni.
Instrumentu tērauda cietības izvēle.Griešanas mala, kas rūdīta līdz 58-62 HRC (tipiski D2 vai M2 instrumentu tēraudiem), saglabā savu ģeometriju daudz ilgāk nekā 54-56 HRC. Atšķirība nav smalka. Ja ražošanas apjoms pārsniedz 100 000 trāpījumu, katri divi Rokvela cietības punkti var nozīmēt tūkstošiem papildu sitienu starp atkārtotas asināšanas intervāliem. Dizaina lēmums nav atkarīgs tikai no tā, kuru tēraudu norādīt, bet arī uz karbīda saturu, nodilumizturības raksturlielumiem un virsmas apstrādi (TiN, TiCN vai DLC pārklājumiem), kas pagarina malu kalpošanas laiku abrazīvo materiālu lietojumos.
Izlīdzinājums ar sitienu-to-saista visus trīs mainīgos. Pat ar pareizām klīrensa vērtībām un pareizu cietību, ja gājiena laikā augšējās un apakšējās stangas puses nobīdās viena pret otru, klīrenss kļūst nevienmērīgs. Viena griezuma puse kļūst stingrāka, savukārt pretējā puse atveras, veidojot raksturīgu urbumu rakstu, kas parādās tikai vienā malā. Tas attiecas uz vadības sistēmas konstrukciju: lodīšu gultņu vadotnes stabi ar atbilstošu priekšslodzi, papēžu bloki sānu vilces vadībai un stangas kurpes stingrība, kas ir pietiekama, lai novērstu novirzi pie pilnas griešanas slodzes.
Izmēru novirze un pielaide{0}}uz augšu
Iedomājieties progresīvu kauliņu ar divpadsmit stacijām. Katra stacija ievieš savas pozicionālās izmaiņas, iespējams, tikai 0,001 līdz 0,002 collas katrā stacijā. Bet, ja šīs kļūdas ir summējošas, no stacijas-līdz-stacijai, pēdējā daļa var būt par 0,012 līdz 0,024 collām no nominālās līdz brīdim, kad tā sasniedz pēdējo darbību. Tas ir pietiekami, lai lokšņu metāla štancēšanas pielaides pārsniegtu tipiskās +/-0,005 collu prasības attiecībā uz kritiskajiem elementiem.
Šeit GD&T apsvērumi kļūst būtiski svarīgi štancēšanas dizainā. Tradicionālā koordinātu izmēru noteikšana nosaka objektu atrašanās vietu salīdzinājumā ar citiem līdzekļiem, izveidojot atkarības ķēdes, kurās katra pielaide tiek pievienota iepriekšējai. KāGD&T pamatiilustrējiet, izmantojot patiesās pozīcijas vadīklas ar atskaites punktu atskaites kadriem, šīs ķēdes tiek novērstas, izvietojot katru līdzekli attiecībā pret kopēju nulles punktu kopu, nevis vienu pret otru.
Piemērots progresīvai veidņu konstrukcijai, šis princips izpaužas īpašā stratēģijā: pirmajā stacijā nosakiet atskaites punktus (piloturbumus), pēc tam atsaucieties uz visām turpmākajām operācijām uz šiem atskaites punktiem, nevis uz iezīmēm, kas izveidotas starpstacijās. Kad katra formēšanas un caurduršanas darbība tiek atrasta no vienas un tās pašas pilotatsauces, kļūdas netiek apvienotas. Viņi paliek neatkarīgi.
Dizaina stratēģijas, kas samazina kumulatīvās atšķirības, ietver:
- Izpildcauruļu ievietošana nesējsloksnē pirmajā stacijā un to izmantošana par galveno pozīcijas atskaites punktu visām pakārtotajām darbībām
- Kritisko elementu atrašana no pilotiem, nevis no iepriekš izveidotās ģeometrijas
- Staciju projektēšana tā, lai vislielākās tolerances{0}}jutīgās funkcijas tiktu izveidotas pēc iespējas tuvāk pilotu iesaistes punktiem
- Iekš{0}}sensoru izmantošana, lai atklātu skaņas augstuma kļūdas, pirms tās izplatās cauri vairākām stacijām
- Metāla štancēšanas pielaides norādīšana uz veidnes konstrukcijas, kas ir vismaz par 30% lielāka nekā daļas pielaide, lai nodrošinātu procesa svārstību robežu
Savu lomu spēlē arī padeves precizitāte. Ja sloksnes padeves mehānisms atbrīvo materiālu pirms pilotu ieslēgšanas, sloksne īslaicīgi peld bez pozīcijas kontroles. Šī loga laikā jebkurš atlikušais spriegums nesējā vai nelīdzsvaroti formēšanas spēki no iepriekšējā gājiena var novirzīt sloksni. Dizaina reakcija ir nodrošināt, ka izmēģinājuma ievade sākas pirms padeves izlaišanas beigām, radot pārklāšanos, kas uztur nepārtrauktu sloksnes reģistrāciju.
Materiālu plūsmas defekti un to dizaina cēloņi
Saburzīšanās, šķelšanās un virsmas marķējums ir trīs materiāla plūsmas defekti, kas visbiežāk iznīcina ražošanas procesus. Katram no tiem ir atšķirīgs dizaina-fāzes pamatcēlonis, un katru no tiem var novērst, pieņemot īpašus lēmumus par instrumentiem, kas pieņemti ilgi pirms kauliņa izmēģināšanas.
Saburzīts no nepietiekama sagataves turētāja spiediena.Kad lokšņu metāls ieplūst vilkšanas dobumā zem spiedes sprieguma ar nepietiekamu aizturi, tas sasprādzējas. Grumbas, kas veidojas tukšā turētāja zonā, ne tikai paliek tur. Kā apstiprina sakņu -cēloņu analīze, saburzīts materiāls, kas tiek uzspiests pāri stiepes lodziņam vai matricas dobumā, rada ierobežojošus spēkus, kas izraisa pārmērīgu retināšanu un iespējamu šķelšanos lejup pa straumi. Konstrukcijas labojums ietver sagataves turētāja spiediena noteikšanu, kas ir pietiekams, lai uzturētu loksnes spriegojumu (parasti 30{5}}40% no vilkšanas spēka vieglam tēraudam), vilkšanas lodīšu iekļaušanu vietās, kur nepieciešama lokāla plūsmas kontrole, un nodrošināšanu, ka atdalīšanas elementi vai ekvalaizeri uztur vienmērīgu spiedienu visā aiztures virsmā.
Sadalīšana no pārmērīga vilkšanas dziļuma.Katram materiālam ir ierobežojoša vilkšanas attiecība, maksimālā sagataves diametra attiecība pret perforatora diametru, ko tas var uzturēt vienā darbībā. Pārsniedziet to, un krūzes siena neizdodas nospriegot. Bieži sastopamās dziļās vilkšanas kļūmes norāda arī uz atstarpi starp perforatoru un matricu kā galveno faktoru: ja šī atstarpe ir pārāk maza, pārāk liela vai nevienmērīga, materiāls stiepšanas laikā saplīst. Projektēšanas-fāzes novēršana ietver vilkšanas koeficientu aprēķināšanu priekšizpētes analīzes laikā, dziļās vilkšanas sadalīšanu vairākās stacijās, lai samazinātu spriegumu uz vienu trāpījumu, un caurumošanas-līdz-vienmērīguma pārbaudi pirms instrumenta izveides.
Virsmas defekti neatbilstošas eļļošanas dēļ.Presformas konstrukcijai ir jāņem vērā, kā smērviela sasniedz un noturas uz kritiskajām formēšanas virsmām. Ja tie nav paredzēti-smērvielu kanālos, rezervuāros vai teksturētās virsmās, kas saglabā eļļas plēvi, metāla-pret-metālu saskare zem augsta spiediena rada skrāpējumus, skrāpējumus un virsmas savākšanu. Tās nav operatora kļūdas. Tie ir dizaina izlaidumi. Funkcijas, piemēram, eļļas rievas vilkšanas gredzenos, mikro-teksturētas perforatoru virsmas un smērvielas uzklāšanas porti, kas novietoti pirms formēšanas stacijām, nodrošina vienmērīgu plēves pārklājumu visā gājiena ciklā.
Strukturēts problēmu novēršanas kontrolsaraksts saista redzamos simptomus ar to noformējuma{0}}fāzes pamatcēloņiem:
- Burts tikai vienā daļas pusē:nevienmērīgs klīrenss no virzītājsistēmas novirzes no novirzes vai presēšanas loka novirzes zem slodzes
- Ražošanas laikā palielinās urbuma augstums:perforatora malu nodilums nepietiekamas cietības vai virsmas pārklājuma trūkuma dēļ
- Caurumi ārpus pozīcijas:pilots-lai-noņemtu nepareizu iesaistīšanās laiku vai pielaides kopu-vairākās stacijās
- Progresīvā izmēru novirze:kumulatīvās stacijas kļūdas no pazīmēm, kas saistītas ar citām pazīmēm, nevis uz galvenajiem datiem
- Burzīšanās atloku zonās:sagataves turētāja spiediens ir pārāk zems vai nevienmērīgs atdalīšanas augstums visā noturēšanas{0}}apakšējā virsmā
- Sadalīšana pie vilkšanas sienām:stiepes koeficients pārsniedz materiāla ierobežojumu vai perforēšanas rādiuss ir pārāk stingrs materiāla biezumam
- Veidotu virsmu nobrāzums vai rievojumi:presformas konstrukcijā trūkst smērvielas, vai veidnes virsmas apdare ir pārāk raupja (virs Ra 0,8 um)
- Daļa nav plakana pēc iztukšošanas:nelīdzsvaroti griešanas spēki vai atlikušais spriegums ienākošajā materiālā, ko nenovērš noņēmēju spiediens
- Nekonsekventa atspere{0}}atpakaļ:ienākošā materiāla īpašību variācijas apvienojumā ar neatbilstošu kompensācijas stratēģiju formēšanas ģeometrijā
Visām šīm kļūmēm kopīgs pavediens: novēršana maksā mazāk nekā novēršana. Katru šajā sarakstā iekļauto defektu var paredzēt projektēšanas fāzē, veicot pareizu analīzi, pareizu parametru specifikāciju un strukturētu projekta pārskatīšanu. Izmēģināšanai ir jāapstiprina saprātīgs dizains, nevis jākalpo kā pirmajai iespējai atklāt, ka fundamentālie inženiertehniskie lēmumi ir bijuši nepareizi.
Šie kļūmju modeļi arī atklāj kaut ko par to, kā instrumentu investīcijām būtu jāpielāgojas ražošanas prasībām. Rīks, kas darbojas 5000 detaļu gadā, var izturēt dizaina kompromisus, kas būtu katastrofāli, izmantojot 500 000 vienību. Izpratne par to, kā apjoma prognozēm vajadzētu pārveidot inženiertehniskos lēmumus, sākot no materiālu izvēles līdz staciju skaitam un beidzot ar apkopes stratēģiju, ir tas, kas nošķir rentablu{6}}rīku no rīkiem, kas vai nu pār-iegulda, vai arī par{8}}piegādi.
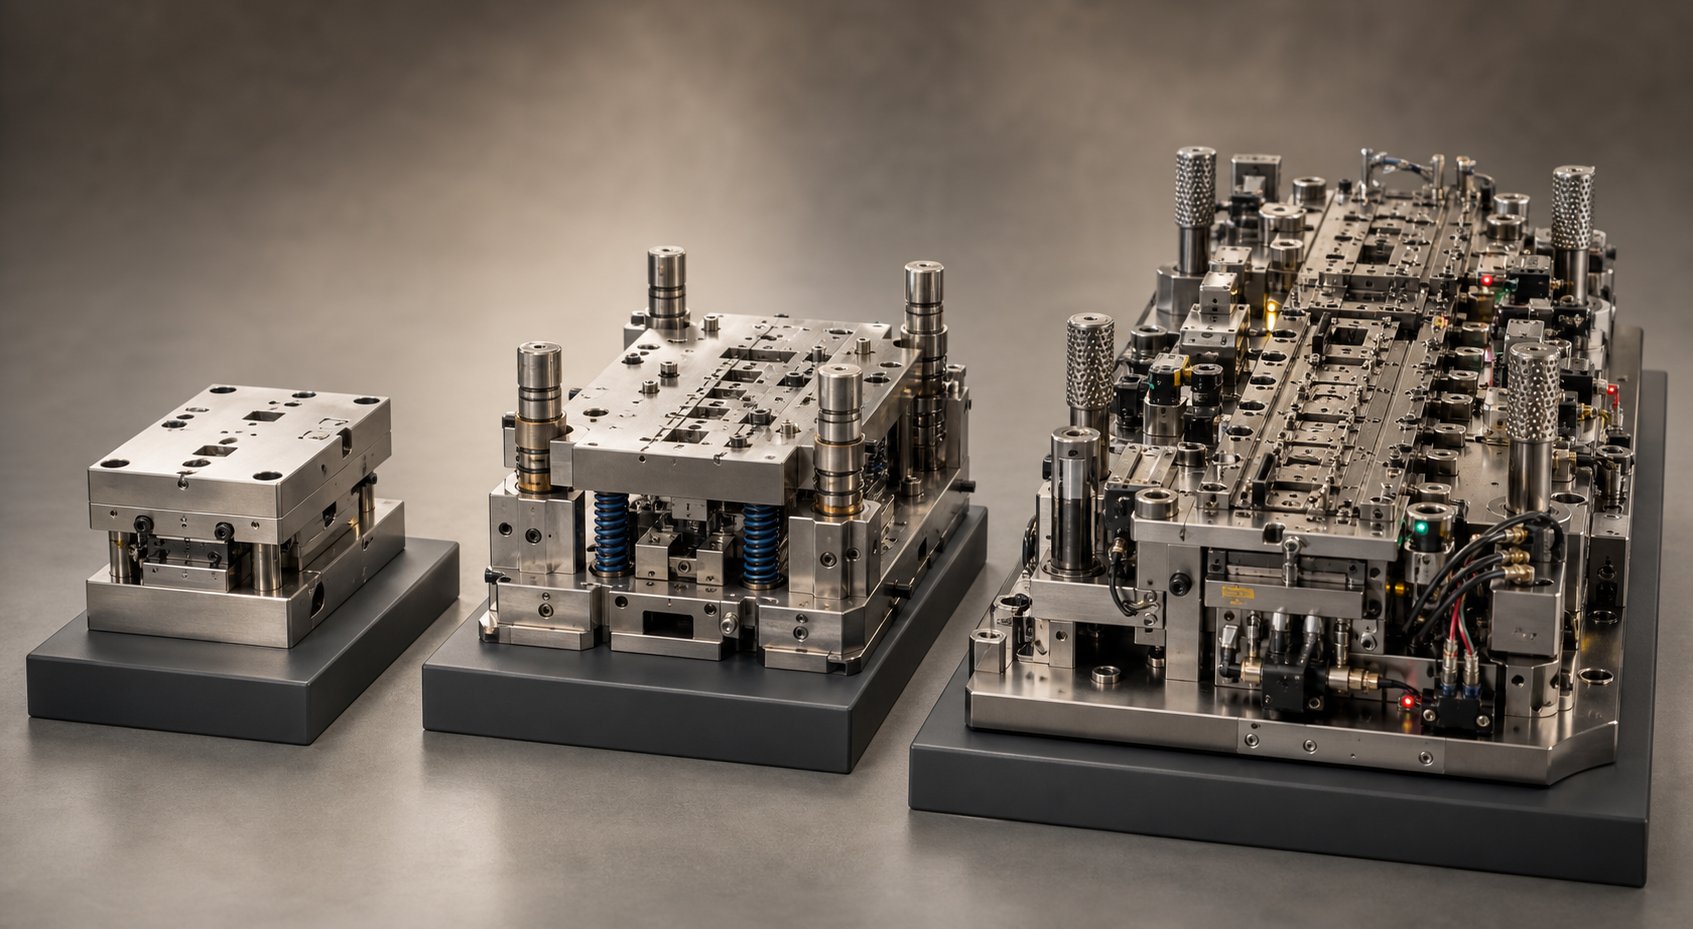
Projektēšana dažādiem ražošanas apjoma līmeņiem
Matrica, kas ir ideāli piemērota diviem miljoniem gada vienību, ir satriecoši vairāk nekā{0}}izstrādāta 2000-gabalu apstiprināšanai. Un rīks, kas izveidots atbilstoši štancēšanas standartu prototipam, mēneša laikā pašiznīcināsies ar ražošanas ātrumu. Apjoms nav tikai cipars pirkuma pasūtījumā. Tas būtiski pārveido katru inženiertehnisko lēmumu: instrumentu tērauda marka, staciju skaits, detaļu konstrukcijas stils, apkopes pieejamība un ekonomiskā matemātika, kas attaisno katru izvēli.
Kļūda, ko inženieri pieļauj visbiežāk? Vienotas dizaina filozofijas izmantošana visos apjoma līmeņos. Rezultāts ir vai nu instrumenti, kas maksā trīs reizes vairāk nekā programma, ko var atbalstīt, vai instrumenti, kas nolietojas pirms pirmā atkārtotā pasūtījuma piegādes.
Prototips un{0}}īsas izstrādes stratēģijas
Ja jums ir nepieciešamas 500 līdz 5000 detaļu, dizaina prioritāte mainās no ilgmūžības uz ātrumu un izmaksu ierobežošanu. Katrs dolārs, kas iztērēts instrumentiem, tiek amortizēts par nelielu vienību skaitu, tāpēc sākotnējās investīcijas dominē katras daļas ekonomikā. Pielāgota progresīvā presforma, kuras cena ir 12 000 USD, pievieno USD 2,40 par detaļu 5000 vienību vērtībā, bet tikai USD 0,12 par detaļu par 100 000 vienībām. Šī matemātika nosaka katru dizaina lēmumu prototipa līmenī.
Īstermiņa-veidņu dizaina stratēģijas ietver:
- Izmantojot nerūdītus vai daļēji{0}}rūdītus instrumentu tēraudus (A2 pie 54-56 HRC, nevis D2 pie 60-62 HRC), kas tiek apstrādāti ātrāk un maksā mazāk, apmaiņā pieņemot īsāku stangas kalpošanas laiku.
- Samaziniet staciju skaitu, ja iespējams, apvienojot darbības, pat par nedaudz lielāku materiāla slodzi uz vienu staciju{0}}
- Izmantot cietu die bloku konstrukciju, nevis ievietošanas{0}}stilu, jo maza apjoma gadījumā nomaiņas biežums nerada bažas
- Vienkāršotas vadotnes sistēmas berzes -tipa tapām, nevis lodīšu gultņu stabiem, piemērotas lēnākam presēšanas ātrumam un mazākam kopējo ciklu skaitam
- Lieku funkciju, piemēram, rezerves pilotu, sekundāro sensoru vai rezerves ieliktņu kabatas, izlaišana, kas palielina izveides laiku un neatmaksājas pie maza apjoma
Mīksto instrumentu prototipi, kas dažkārt ir izlieti no cinka sakausējumiem, piemēram, Kirksite, ieņem ārkārtīgi zemu galu. Tie apstiprina materiāla plūsmu un apstiprina atsperes-prognozes par 500–2000 trāpījumiem, pirms nolietojas, pārsniedzot toleranci. Prototipu štancēšanas lietojumprogrammām, kuru dizains joprojām var mainīties, šī vienreizējās lietošanas pieeja novērš dārgu rūdītu instrumentu pārstrādi, kurus nevar viegli pārveidot.
Kompromisi-ir reāli: īsāks diegu kalpošanas laiks (parasti 10 000-50 000 trāpījumu, salīdzinot ar simtiem tūkstošu), lielākas pielaides mazāk stingras konstrukcijas dēļ un augstākas vienas daļas izmaksas. Taču, lai pierādītu koncepcijas, apstiprinātu piemērotību komplektiem vai aizpildītu tilta pasūtījumu, kamēr tiek būvēti ražošanas instrumenti, šie kompromisi ir ne tikai pieņemami, bet arī ekonomiski nepieciešami.
Liela{0}}apjoma ražošanas presformu konstrukcijas prasības
Apjomiem, kas pārsniedz 100 000 gada vienību, ekonomiskais vienādojums tiek pilnībā apgriezts. Instrumentu izmaksas kļūst par noapaļošanas kļūdu, aprēķinot daļu-. Svarīgi ir darbspējas laiks, konsekvence un kalpošanas laiks, ko mēra miljonos ciklu. Šāda mēroga metāla štancēšanas ražošanai ir nepieciešami inženiertehniskie lēmumi, kas šķiet absurdi pārsnieguši-īsu laiku, bet atmaksātos daudzkārt visā programmas darbības laikā.
Rūpnieciskām metāla štancēšanas programmām,A klases progresīvie instrumentiir standarts. Šīs presformas ir aprīkotas ar maināmām nodiluma sastāvdaļām, vadāmiem noņēmējiem ar precīziem lodīšu gultņu vadotnes stabiem un rūdīta tērauda vai karbīda griešanas ieliktņiem. Parastās formas var ilgt līdz vienam miljonam detaļu. A klases instrumenti ar pienācīgu apkopi var to ievērojami pārsniegt.
Karbīda ieliktņi ir liela{0}}apjoma presformu dizaina galvenā iezīme. Volframa karbīda griešanas šķautnes kalpo 5-10 reizes ilgāk nekā parastajam instrumentu tēraudam, kas nozīmē mazāk presēšanas pārtraukumu atkārtotai asināšanai un vienmērīgāku malu kvalitāti ilgstošu ražošanas ciklu laikā. Konstrukcijas apsvērumi mainās: karbīds ir trausls un ir jāatbalsta ar triecienu absorbējošiem pamatnes materiāliem, rūpīgi jāapstrādā, lai izvairītos no saistvielas noārdīšanās slīpēšanas laikā, un dažreiz jāpārklāj (TiN, TiCN), lai nodrošinātu papildu nodilumizturību.
Papildu formēšanas stacijas raksturo arī liela apjoma{0}}instrumentus. Ja īstermiņa-veidne var izveidot funkciju divās stacijās ar lielāku slodzi uz vienu trāpījumu, ražošanas matrica izplata vienu un to pašu darbību trīs vai četrās stacijās. Mazāks spriegums uz vienu staciju nozīmē mazāku sacietēšanu starp sitieniem, labāku virsmas apdari, paredzamāku atsperu-atzveltni un ievērojami ilgāku stangas kalpošanas laiku. Metāla štancēšana lielām daļām īpaši gūst labumu no šīs pieejas, jo lielāki formēšanas spēki palielina instrumentu virsmu nodiluma ātrumu.
Liekas funkcijas, kas šķiet pārmērīgas zemā skaļumā, kļūst par būtiskām mērogā:
- Rezerves pilota stacijas, kas saglabā reģistrāciju, ja saplīst galvenā pilota tapa
- In-uztveršana (nepietiekamas padeves noteikšana, gliemežu aiztures monitori, daļ-sensori), kas aptur presi, pirms kļūme kļūst par bojājumu
- Ātri-nomaināmas ieliktņa kabatas, kas ļauj nodilušās griešanas malas nomainīt plānotā pārtraukuma laikā, nevis pieprasīt pilnu matricas vilkšanu
- Standartizētas stiprinājumu metāla štancēšanas sastāvdaļas (skrūves, dībeļi, atsperes), kas iegūti no vispārpieņemtiem katalogiem ātrai apkopei bez pasūtījuma iepirkuma aizkavēšanās
Izmaksas{0}}Dzaina lēmumi
Patiesais inženiertehniskais izaicinājums nav projektēšana vienam apjoma līmenim. Tas ir izlemšana, kur jūsu programma ietilpst, un tādu investīciju lēmumu pieņemšana, kas atbilst realitātei, nevis optimismam. Katrs jauninājums, neatkarīgi no tā, vai tas ir karbīds pret instrumentu tēraudu, četras stacijas pret trim vai lodīšu gultņu stabi pret berzes tapām, rada izmaksu piemaksu, kas ir attaisnojama tikai virs noteikta apjoma sliekšņa.
Pārtraukuma{0}}matemātika ir raksturīga katram lēmumam. Karbīda ieliktņu komplekts var palielināt 3000 USD instrumentu izmaksām, bet ietaupīt USD 0,002 par detaļu, samazinot dīkstāves laiku. Šīs investīcijas samazinās pat par 1,5 miljoniem daļu. Zem šī apjoma instrumentu tērauds nodrošina līdzvērtīgu ekonomiju. Virs tā karbīds atkārtoti atmaksājas. Inženieriem šis aprēķins jāveic katram nozīmīgam dizaina lēmumam, nevis pēc noklusējuma izvēlēties lētāko vai izturīgāko variantu.
In-die sensing ievēro līdzīgu loģiku. Nepareizas padeves sensora pakete var maksāt 2000–5000 USD, taču tā novērš avārijas, kuru remonts izmaksā 15 000–50 000 USD. Ja avārijas iespējamība ir reizi miljonā sitienu, sensors atmaksājas programmās, kas pārsniedz dažus simtus tūkstošu sitienu. Īsākiem braucieniem statistiskā avārijas iespējamība var neattaisnot ieguldījumu.
| Dizaina parametrs | Prototips/īss{0}}skrējiens | Vidējs -skaļums (10 tūkst.–100 tūkst.) | Liels-apjoms (100 000+) |
|---|---|---|---|
| Instrumentu izmaksu diapazons | $3,000 - $15,000 | $15,000 - $50,000 | $50,000 - $200,000+ |
| Ietekme uz-daļas izmaksām | Augsta (instrumentu amortizācija: 1.00 - USD 5.00+) | Vidēji ($ 0.15 - $ 1,00) | Zems ($ 0.01 - $ 0,10) |
| Gaidāmā mūža mirstība | 10 000 - 50 000 trāpījumu | 250 000 - 1 000 000 trāpījumu | 1000,000 - 10,000,000+ trāpījumu |
| Instrumentu tērauda klase | A2, S7 (daļēji-rūdīts) | D2, M2 (pilnībā sacietējis) | Karbīda ieliktņi, PM tēraudi |
| Vadības sistēma | Berzes tapas, divi{0}}stabiņi | Lodīšu gultnis, četri{0}}stieņi | Lodīšu gultnis ar priekšslodzi, papēžu bloki |
| Stacijas stratēģija | Mazāk staciju, lielāka slodze uz vienu trāpījumu | Līdzsvarots staciju skaits | Papildu stacijas samazinātai slodzei |
| Apkopes funkcijas | Minimāli (stingra konstrukcija) | Nomaināmi ieliktņi nodiluma vietās | Ātri-maināmi ieliktņi,-iekšējais sensors, rezerves kabatas |
| Tipiski pielietojumi | Projektēšanas apstiprināšana, tiltu izgatavošana, nišas daļas | Patēriņa preces, vidēja līmeņa komplekti- | Automašīnas, sadzīves tehnika,{0}}pieprasīti stiprinājumi |
Ņemiet vērā, ka robežas starp līmeņiem nav stingras. Detaļa ar ļoti stingrām pielaidēm var attaisnot liela-apjoma būvniecības praksi pie vidējiem-apjomiem, jo mazāk precīza instrumenta lūžņu izmaksas pārsniedz piemaksu par labākiem komponentiem. Un otrādi, ne-kritiska kosmētiskā daļa lielos apjomos var izturēt vidēja līmeņa konstrukciju, ja virsmas apdares prasības ir pielaidīgas.
Inženieri, kas strādā šajos apjoma līmeņos, gūst labumu, sadarbojoties ar die risinājumu nodrošinātājiem, kuri var pielāgot instrumentu stratēģijas, lai tās atbilstu programmas mērogam.YICHENpiedāvā pielāgotus štancēšanas presformu risinājumus, kas aptver prototipu, izmantojot ražošanas instrumentus, ar zināšanām par presformu struktūru, komponentu izvēli un materiālu plūsmas optimizāciju, kas pielāgojas katra projekta apjoma realitātei. Ja ir viens partneris, kurš saprot visu spektru, tiek novērsta atvienošanās, kas notiek, kad prototipu rīkus izstrādā viena komanda un ražošanas rīkus izstrādā cita komanda, bez inženierijas filozofijas nepārtrauktības.
Lēmums par apjoma līmeni ietekmē arī to, kā jūs izmantojat dizaina validāciju. Liela-apjoma programmas attaisno plašu simulāciju un sarežģītu prototipu izstrādi, jo nepareizas kļūdas izmaksas tiek reizinātas miljoniem detaļu. Īstermiņa-programmas var pieņemt vairāk izmēģinājuma atkārtojumu, jo finansiālais risks ir ierobežots. Bet neatkarīgi no apjoma inženiertehniskie pamatprincipi paliek nemainīgi. Mainās tas, cik daudz jūs ieguldāt to izpildē.
Štancēšanas dizaina principu ieviešana praksē
Zināt inženierijas principus ir viena lieta. To konsekventa piemērošana katrā jaunajā programmā, ievērojot termiņu spiedienu, mainot detaļu prasības un budžeta ierobežojumus, ir vieta, kur lielākā daļa komandu neizdodas. Šajā metāla štancēšanas rokasgrāmatā aprakstītajām kļūmēm ir kopīgs pavediens: tās neizraisīja zināšanu trūkums. Tos izraisīja izlaisti soļi, nepārbaudīti pieņēmumi un dizaina lēmumi, kas pieņemti izolēti no pakārtotās realitātes.
Tas, kas atšķir komandas, kas tīri palaiž rīkus no tām, kuras ir iestrēgušas nebeidzamos izmēģinājumu ciklos, nav talants. Tā ir procesa disciplīna. Strukturēta darbplūsma, kas savlaicīgi uzdod kritiskus jautājumus, apstiprina pieņēmumus, izmantojot simulāciju, un uztver kļūdas, pirms tās tiek apstrādātas rūdītā tēraudā.
Dizaina kontrolsaraksts jaunām die programmām
Katrs jauns metāla štancēšanas dizaina projekts gūst labumu no prioritāras lēmumu secības. Izlaidiet vai pārkārtojiet šīs darbības, un jūs atrisināsit problēmas, kurām nevajadzēja pastāvēt. Izmantojiet šo kontrolsarakstu kā vārtu pārskatīšanas sistēmu, kurā katrs vienums tiek pārbaudīts pirms nākamā posma sākuma:
- Apstipriniet, ka daļas ģeometrija ir iesaldēta un visas GD&T prasības ir dokumentētas, tostarp datu struktūra, kritiskās -lai-kvalitātes īpašības un pieļaujamie virsmas apstākļi
- Pilnībā pārbaudiet materiāla specifikāciju: sakausējumu, rūdījumu, biezuma pielaides joslu, graudu virziena prasības un visus ienākošos kvalitātes ierobežojumus
- Nosakiet gada apjoma prognozes un programmas darbības laiku, lai atlasītu atbilstošo instrumentu līmeni (prototipu, vidējo -apjomu vai ražošanas klasi).
- Veiciet iespējamības novērtējumu: vilkšanas dziļuma attiecības, minimālie lieces rādiusi, stiepes procenti un provizoriskie tonnāžas aprēķini attiecībā pret pieejamo preses jaudu
- Izvēlieties presformas arhitektūru (progresīvo, pārnesumu, salikto vai kombināciju), pamatojoties uz daļas izmēru, apjomu, pielaides prasībām un budžetu
- Norādiet materiālam -īpašas atstarpes vērtības katrai griešanas stacijai, nevis piemērojiet rīkam vienu procentuālo daļu
- Pilnīga sloksnes izkārtojuma optimizācija ar aprēķinātu materiālu izmantošanu, pārbaudītu nesēja stiprību un apstiprinātu apvedceļa iegriezuma ģeometriju
- Sekvences stacijas ar pilotu izvietojumu, spēku sadali un formēšanu -pirms-apgriešanas loģikas apstiprināšanas
- Palaidiet formēšanas simulāciju un apstipriniet, ka visi reģioni atbilst formējamības ierobežojumu kritērijiem ar atbilstošu drošības rezervi
- Aprēķiniet atsperes{0}}atpakaļkompensācijas vērtības katrai līkuma stacijai un iekļaujiet tās formēšanas ģeometrijā
- Pārbaudiet kopējo tonnāžu, ieskaitot visus griešanas, formēšanas, spilventiņu, noņēmēju un izciļņu spēkus pret nospiešanu plānotajā gājiena pozīcijā
- Pārskatiet presformas apavu stingrību, virzīšanas sistēmas izvēli un izlīdzināšanas stratēģiju paredzamajiem slodzes un ātruma apstākļiem
- Norādiet instrumentu tērauda markas, cietības prasības un virsmas apstrādi katram nodiluma komponentam, pamatojoties uz materiāla abrazivitāti un tilpuma mērķiem.
- Iekļaujiet kļūdu{0}}piesardzības līdzekļus: nobīdes dībeļus, asimetriskas vadotnes un sastāvdaļas, kuras fiziski nevar uzstādīt nepareizi
- Dokumentējiet apkopes intervālus, atkārtotas asināšanas pielaides un kritiskās rezerves sastāvdaļas pirms instrumenta nosūtīšanas uz ražošanu
Šī secība nav patvaļīga. Katrs solis ir atkarīgs no informācijas, kas apstiprināta iepriekšējā. Pārejot uz sloksnes izkārtojumu, pirms tiek apstiprināta iespējamība, vai izvēloties instrumentu tēraudus pirms apjoma līmeņa noteikšanas, tiek izveidotas pārstrādes cilpas, kas patērē inženiertehniskās stundas, nepārvietojot programmu uz priekšu.
Spēcīgākas formas dizaina prakses izveide
Kontrolsaraksts apstrādā atsevišķas programmas. Konsekventi spēcīgas metāla štancēšanas ražošanas prakses izveidei ir nepieciešams kaut kas plašāks: strukturālas izmaiņas projektēšanas komandu mijiedarbībā ar produktu inženieriem, validācijas darbplūsmu izpilde un institucionālo zināšanu apvienošana laika gaitā.
DFM sadarbība ir lielākais{0}}sviras uzlabojums, ko vairums organizāciju var veikt. Kad štancēšanas inženieri sadarbojas ar produktu dizaineriem, pirms detaļu ģeometrija ir iesaldēta, viņi var noteikt ražojamības problēmas, kuru novēršana CAD nemaksā, bet gan desmitiem tūkstošu, lai iekļautu instrumentus. Rādiusa maiņa, pielaides atslābināšana ne-kritiskam objektam, neliela ģeometrijas maiņa, kas uzlabo ligzdošanu, šīs sarunas notiek viegli koncepcijas stadijā un kļūst par sāpīgām izmaiņu pavēlēm, tiklīdz instruments tiek citēts.
Štancēšanas process ražošanā nesākas, kad metāls saskaras ar veidni. Tas sākas, kad produktu dizainers pieņem ģeometrijas lēmumus, kas ir jāpielāgo veidnei. Pārvarot šo plaisu, izmantojot strukturētus DFM pārskatus noteiktos projektēšanas pavērsienos, tiek novērsts scenārijs, kad štancēšanas inženieris saņem iesaldētas daļas izdruku, kuru pēc būtības ir grūti apzīmogot un kam nav vietas sarunām.
Simulācijas{0}}pirmās darbplūsmas ir otrais struktūras uzlabojums. Komandas, kas formēšanas analīzi uzskata par obligātu dizaina vārtiem, nevis kā izvēles papildinājumu, uztver problēmas, kad tās var brīvi novērst. Komandas, kas izlaiž simulāciju un paļaujas uz testēšanu, lai atklātu problēmas, maksā par šo saīsni mašīnas laikā, materiālu atkritumos un grafika kavēšanās. Ekonomika ir nepārprotama: stunda simulācijas laika maksā daļu no stundas preses izmēģinājuma laika, un tā sniedz atbildes ātrāk.
Strukturētā dizaina pārskati pievieno trešo aizsardzības slāni. Pat pieredzējuši inženieri izstrādā aklās zonas projektos, pie kuriem viņi ir strādājuši vairākas nedēļas. Jauns acu kopums, kurā tiek pārskatītas klīrensa specifikācijas, sloksnes izkārtojuma pieņēmumi un tonnāžas aprēķini, atklāj kļūdas, kuras sākotnējais dizainers ir izskatījis duci reižu. Šiem pārskatiem nav jābūt detalizētiem. 30{5}}minūšu salīdzinošā pārskatīšana, salīdzinot ar iepriekš minēto kontrolsarakstu, atklāj lielāko daļu projektēšanas fāzes kļūdu, pirms tās sasniedz instrumenta uzbūvi.
Papildus iekšējam procesam štancēšanas procesā ražošanā tiek izmantotas ārējas zināšanas, jo īpaši attiecībā uz projektēšanas{0}}intensīvām problēmām, kas pārsniedz komandas ikdienas pieredzi. Sarežģītas presformas konstrukcijas, neparastas materiālu kombinācijas, šauras atstarpes inženierijas vai urbšanas{2}}kritiskās pielietošanas iespējas bieži vien gūst labumu no īpaša instrumentu partnera perspektīvas, kas ir atrisinājis līdzīgas problēmas dažādās nozarēs.YICHENkalpo šim uzdevumam inženieriem, kuri meklē sadarbības zināšanas veidņu projektēšanā, jo īpaši projektos, kas saistīti ar presformu struktūras optimizāciju, perforatoru un pacēlāju projektēšanu, klīrensa inženieriju un materiālu plūsmas kontroli. Atšķirībai ir nozīme: instrumentu izstrādes partneris, kas piedalās projektēšanas procesā, sniedzot inženiertehnisko spriedumu komponentu atlasei un veidošanas stratēģijai, nodrošina principiāli atšķirīgus rezultātus nekā pārdevējs, kurš vienkārši izstrādā piedāvāto izdruku.
Štancēšanas dizains galu galā ir disciplīna, kurā augšupējās domāšanas kvalitāte nosaka pakārtotos rezultātus. Katrs princips šajā metāla štancēšanas rokasgrāmatā, sākot no klīrensa inženierijas līdz simulācijas validācijai līdz apjoma{1}}atbilstošam instrumentu ieguldījumam, norāda uz vienu un to pašu secinājumu: prese atalgo sagatavošanos un soda par īsceļiem. Inženieri, kuri savā projektēšanas darbplūsmā ievieš sistemātisku stingrību, ne tikai ražo labākus rīkus. Viņi tos izstrādā ātrāk, ar mazāku atkārtojumu skaitu un paredzamiem rezultātiem, kas saglabājas visā programmas darbības laikā.
Bieži uzdotie jautājumi par štancēšanas štancēšanas dizainu
1. Kāda ir atšķirība starp štancēšanas štancēšanas dizainu un metāla štancēšanu?
Štancēšanas dizains ir iepriekšējās inženierijas disciplīna, kas vērsta uz precīzu instrumentu komplektu izveidi, tostarp atstarpju noteikšanu, sloksnes izkārtojumu, staciju secību un komponentu specifikācijas. Metāla štancēšana ir ražošanas darbība, kurā šie instrumenti tiek izmantoti lokšņu metāla veidošanai. Dizaina lēmumi, kas pieņemti mēnešus pirms ražošanas, nosaka, vai štancēšanas process darbojas efektīvi vai rada hroniskus defektus. Apmēram 80% apzīmogošanas kvalitātes problēmu ir saistītas ar izvēlēm, kas izdarītas projektēšanas fāzē, nevis nospiežot{4}}grīdu.
2. Kā noteikt pareizo atstarpi dažādiem materiāliem?
Preses klīrenss ir izteikts procentos no materiāla biezuma katrā pusē un atšķiras atkarībā no sakausējuma. Vieglam tēraudam parasti nepieciešami 8-12% katrai pusei, austenīta nerūsējošajam tēraudam ir nepieciešami 12-16%, alumīnijam vislabāk ir 6-10%, un uzlabotam augstas stiprības{11}}tēraudam var būt nepieciešami 14-21%. Princips ir tāds, ka cietākiem materiāliem ar zemāku ražības{14}}attiecību pret stiepi ir nepieciešams lielāks attālums, lai plīsumi izplatītos tīri. Viena klīrensa vērtības piemērošana visiem materiāliem ir izplatīta kļūda, kas izraisa urbumu veidošanos un sliktu malu kvalitāti. Partneri, piemēram, YICHEN (yichen-group.com/stamping-die/), var palīdzēt inženieriem noteikt materiālam specifiskas klīrensa vērtības pielāgotiem presformu risinājumiem.
3. Kas izraisa apzīmogotās daļas, un kā to var novērst, lai to novērstu?
Burbu veidošanos izraisa trīs primārie konstrukcijas-fāzes mainīgie: nepareiza štancējamā materiāla klīrensa specifikācija, bīdes leņķi uz perforatora virsmām, kas izraisa triecienslodzi un paātrinātu malu nodilumu, un nepietiekama instrumenta tērauda cietība, kas ļauj priekšlaicīgi noārdīties griešanas malām. Izšķiroša nozīme ir arī perforēšanas-līdz-izlīdzināšanai, jo pat pareizie atstarpes kļūst nevienmērīgi, ja vadotnes sistēma ļauj gājiena laikā pārvietoties augšējai un apakšējai matricas pusei. Lai novērstu urbumu veidošanos, katram materiāla veidam ir jānorāda attālums, jāpiemēro 1–1,5 x materiāla biezuma bīdes leņķi, jāizvēlas 58–62 HRC instrumentu tēraudi un jāizstrādā stingras virzošās sistēmas ar lodīšu gultņu stabiem.
4. Kad jums vajadzētu izmantot progresīvo matricu salīdzinājumā ar pārneses matricu?
Progresīvās presformas ir optimālas mazām un vidēja izmēra detaļām, kuru apjoms pārsniedz 50 000 vienību gadā, kur ir nepieciešamas stingras pielaides un lielas gājiena vērtības-minūtē. Apstrādājamā detaļa paliek uz nesēja sloksnes caur secīgām stacijām. Pārnesuma formas ir piemērotas lielām detaļām vai dziļi{7}}ievilktām detaļām, kuras nevar palikt savienotas ar sloksni, parasti 10 000–500 000 vienību gadā. Lēmums ir atkarīgs no četriem mainīgajiem lielumiem: daļas lieluma, gada apjoma, pielaides prasībām un budžeta. Lieli strukturālie kronšteini vai sarežģītas 3D formas parasti norāda uz instrumentu pārsūtīšanu, savukārt savienotāju spailes un mazās kronšteini dod priekšroku progresīvai arhitektūrai.
5. Kā ražošanas apjoms ietekmē štancēšanas dizaina lēmumus?
Apjoms būtiski maina katru inženiertehnisko izvēli. Prototipu sērijās (500-5000 detaļu) tiek izmantots daļēji-rūdīts tērauds, mazāk staciju un vienkāršotas vadotņu sistēmas, lai samazinātu sākotnējās izmaksas. Liela-apjoma programmas (100,000+ gada vienības) attaisno karbīda ieliktņus, papildu formēšanas stacijas, lai samazinātu spriedzi uz sitienu, lodīšu gultņu vadotnes ar priekšslodzi un iekšpuses{10}}sensoru avāriju novēršanai. Līdzsvara matemātika ir raksturīga katram lēmumam. Piemēram, karbīda ieliktņi, kas papildina 3000 USD instrumentu izmaksām, bet ietaupot USD 0,002 par detaļu, atmaksājas tikai virs 1,5 miljoniem sitienu. Inženieriem ir jāaprēķina šie sliekšņi, nevis jāizmanto viena pieeja visās programmās.


