


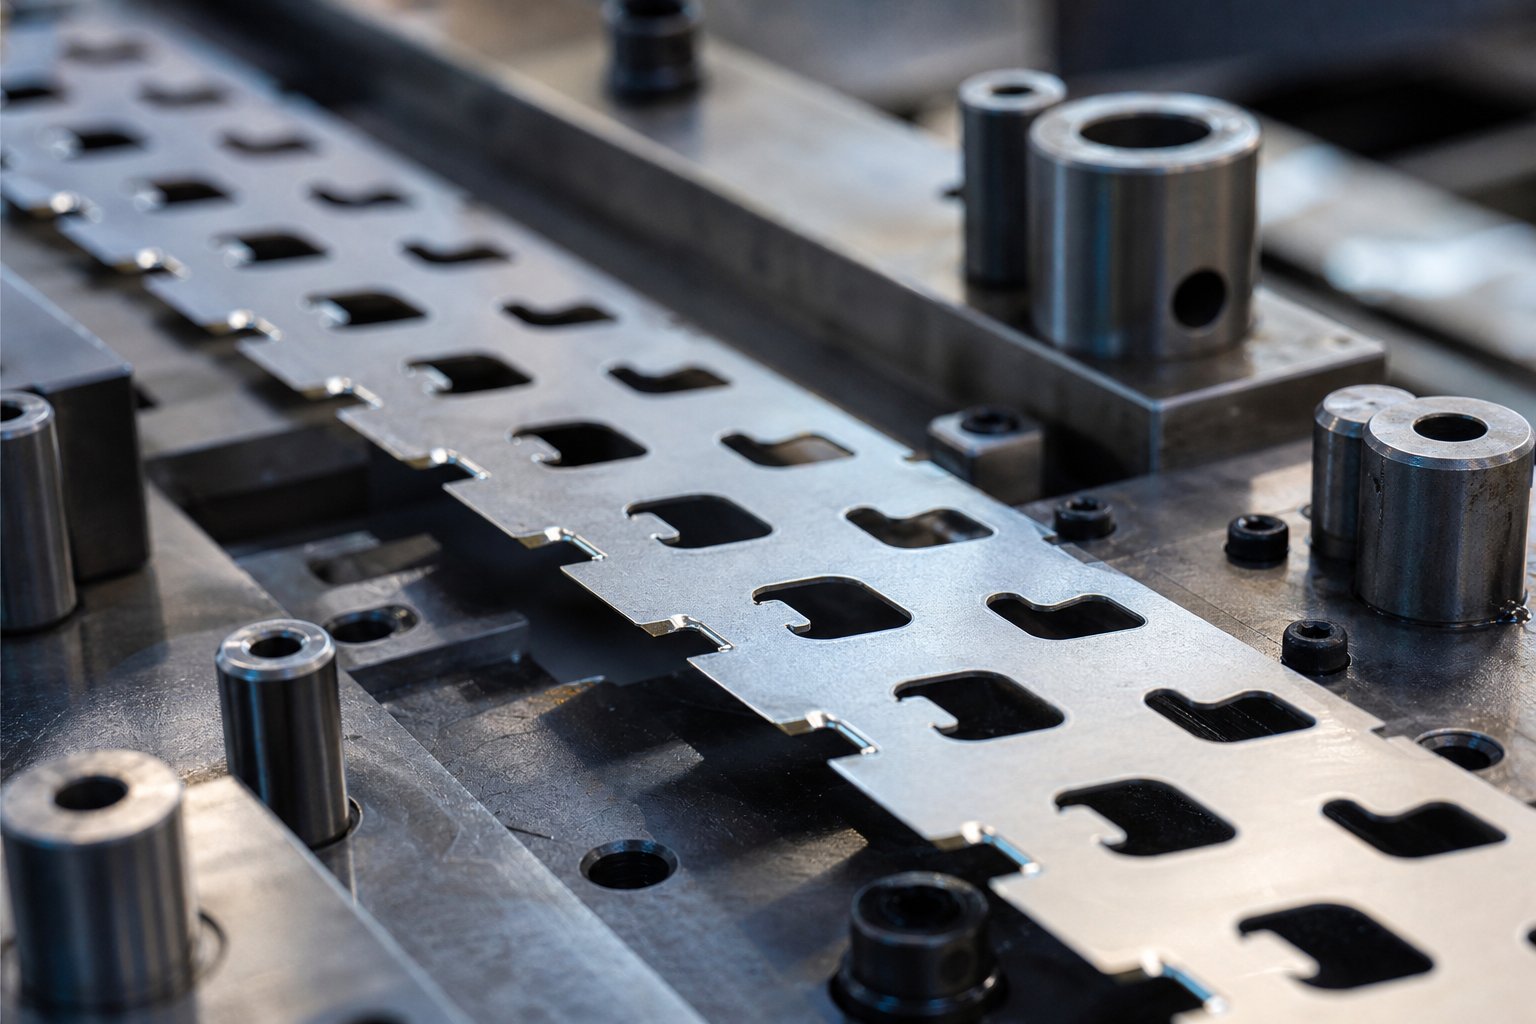
Kas ir apvedceļa iegriezumi un kāpēc tiem ir nozīme die dizainā
Kad dzirdi kādu jautā"kas ir štancēšana"Progresīvo diožu kontekstā atbilde vienmēr atgriežas vienā realitātē: materiāla sloksne pārvietojas cauri vairākām stacijām, un katram objektam, kas izgriezts vai izveidots vienā stacijā, ir droši jāiziet cauri katrai stacijai, kas seko. Lai to paveiktu, pastāv apvedceļa robi.
Kas ir apvedceļa iegriezumi progresīvajās štancēšanas sloksnēs
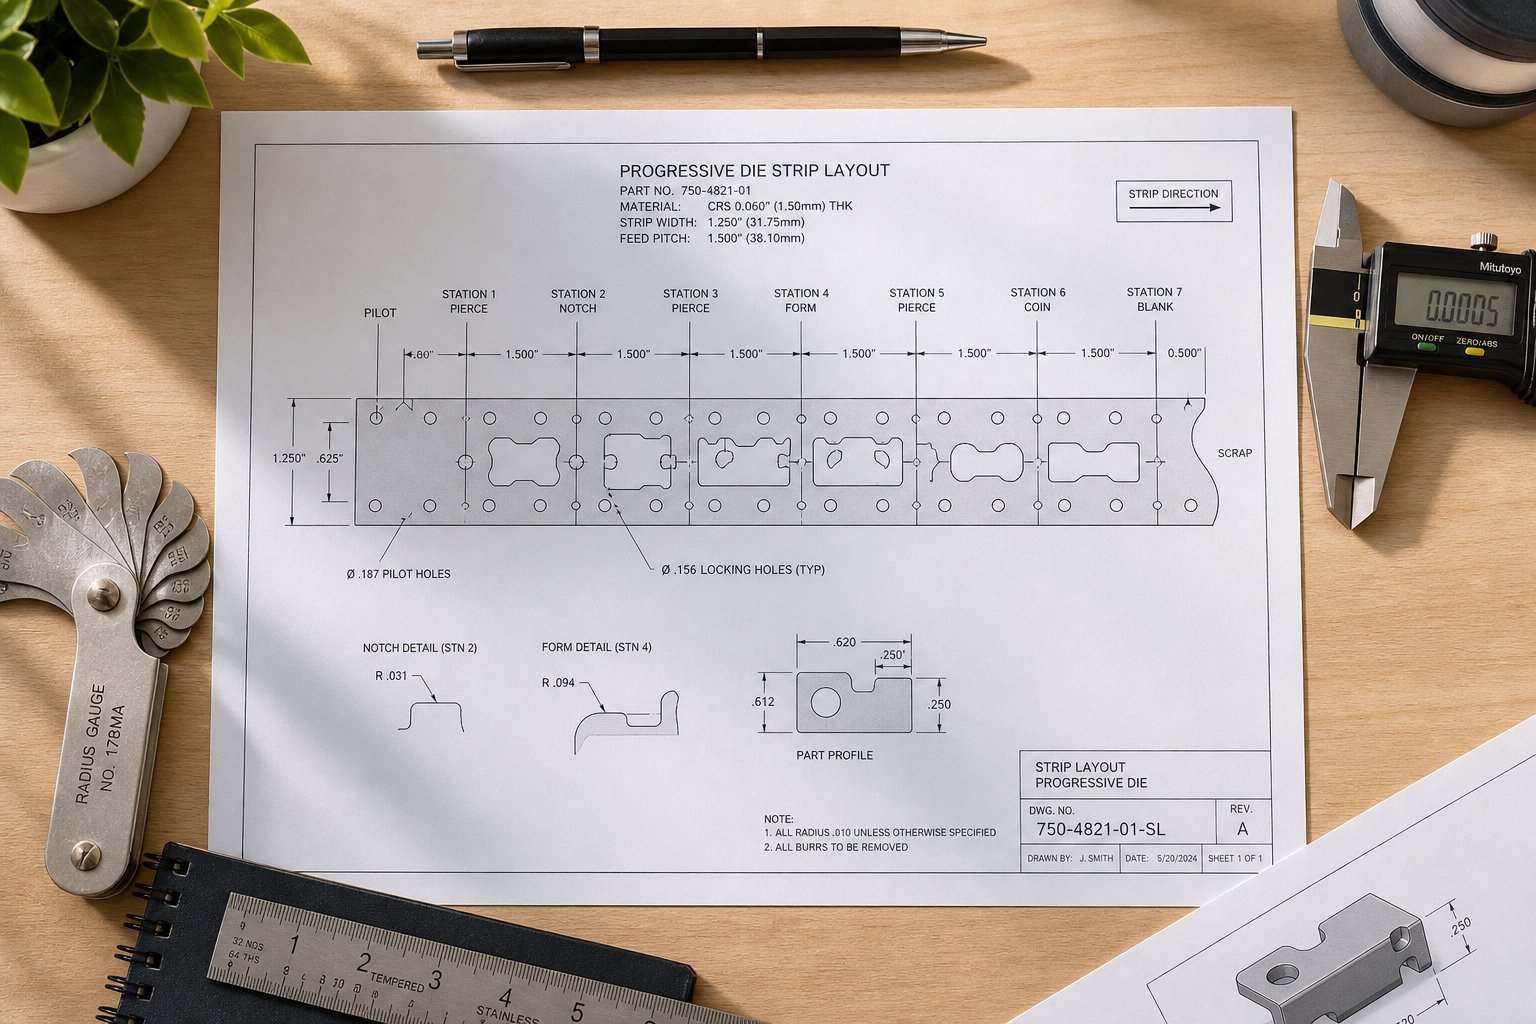
Apvedceļa iegriezumi ir nelieli, apzināti materiāla noņemšana noteiktās vietās gar nesēja sloksni. Viņu uzdevums ir vienkāršs: ļaujiet iepriekš noblīvētām, caurdurtām vai veidotām sloksnes vietām notīrīt stangas detaļas -, štancēšanas pogas, pacēlājus un veidotās ģeometrijas -, jo sloksne virzās vienu soli uz priekšu.
Iedomājieties progresīvu štancēšanas matricu ar astoņām stacijām. Katrs nospiešanas gājiens padod sloksni uz priekšu par noteiktu attālumu. Otrajā stacijā izveidotajiem elementiem fiziski jāiziet cauri trešajai, ceturtajai, piektajai un tālākai stacijai, nesaduroties ar instrumentiem. Apvedceļa iegriezumi izgriež klīrensa ceļu, kas padara to iespējamu.
Apvedceļa iecirtums ir reljefa izgriezums progresīvās štancēšanas formas nesējsloksnē, kas neļauj iepriekš apstrādātiem elementiem traucēt pakārtotajiem instrumentiem, sloksnei virzoties uz priekšu.
Kāpēc katram progresīvajam štancim ir nepieciešami apvedceļa iegriezumi
Galvenais inženiertehniskais pamatojums ir traucējumu novēršana. Lokšņu metāla štancēšanai nesēja sloksnei -, kas satur kopā detaļas, kad tās pārvietojas no stacijas uz staciju -, ir jāpaliek strukturāli stabilai, tīri izvadot katru presēšanas staciju. Bez apvedceļa iegriezumiem sloksne saduras ar perforatoriem vai izveidoto ģeometriju blakus esošajās stacijās, izraisot nepareizu padevi, izliekšanos, sliežu vilkšanu vai tiešus vītņu bojājumus.
Problēmas vienkārša štancēšanas definīcija: sloksne iet uz priekšu, iepriekš apstrādāts materiāls nonāk telpā, ko aizņem aktīvā instrumenti, un kaut kas saplīst. Apvedceļa iegriezumu mērķis štancēšanas presformās ir novērst šo sadursmi, pirms tā sākas.
KāArta Hedrika piezīmes grāmatā The Fabricator, slikta sloksnes padeve progresīvās presformās izraisa die un preses bojājumus, lūžņus, drošības apdraudējumu un dīkstāves. Apvedceļa iegriezumi ir viens no primārajiem projektēšanas rīkiem, kas novērš šīs kļūmes sloksnes izkārtojuma posmā - ilgi pirms veidnes sākšanas ražošanā.
Kas ir metāla štancēšana bez uzticamas sloksnes progresēšanas? Tie ir lūžņi, pārstrādājumi un salauzti instrumenti. Jau no paša sākuma izveidojot apvedceļa iecirtumu, tiek novērsta problēmu kategorija, ko pēc tam nevar novērst, veicot nekādas preses regulēšanas.
Kā apiet iecirtumus kontrolē sloksnes progresēšanu progresīvajos presformās
Katrs progresīvais kauliņš darbojas pēc viena neapspriežama principa: sloksne virzās uz priekšu noteiktu attālumu - piķi -, un katram jau izgrieztajam vai izveidotajam objektam ir jāiziet cauri katrai lejup pa straumi, nekam netrāpot. Themetāla štancēšanas processpaļaujas uz šo ritmu. Kad tu to salauž, tu salauž kauliņu.
Apvedceļa iegriezumi ir mehānisms, kas saglabā šo ritmu neskartu. Tie noņem materiālu no nesēja sloksnes precīzās vietās, lai iepriekš apstrādātā ģeometrija notīrītu pakārtotos instrumentus. Loģika ir vienkārša, taču izpildei ir nepieciešama rūpīga katras stacijas instrumentu aploksnes analīze attiecībā pret sloksnes pārvietošanās ceļu.
Slokšņu padeves mehānika un stacijas klīrenss
Štancēšanas procesā spoles padevējs pavirza sloksni tieši par vienu soļa attālumu vienā nospiešanas gājienā. Šis solis ir attālums no centra-līdz-centram starp blakus esošajām daļām joslas izkārtojumā. Katru reizi, kad josla tiek rādīta uz priekšu, katrs elements augšpus straumes - pilota caurumi, aizsegtas atveres, veidotas cilpas, novilktas kausi - novirza vienu staciju tuvāk izejai.
Šeit ir kritiskais punkts: izveidotā iezīme, kas izveidota stacijā 3, fiziski aizņems vietu stacijā ceturtā nākamā nospiešanas gājiena laikā, stacija piektā gājienā pēc tam un tā tālāk. Ja kādai lejteces stacijai ir perforators, matricas poga vai pacēlāja sliede, kas aizņem tādu pašu vertikālo vai sānu vietu kā augšteces objekts, sloksne nevar iziet cauri bez sadursmes.
Plānojot sloksnes izkārtojumu, presformu dizainers katrā stacijā iezīmē instrumentu apvalku - trīs-dimensionālo telpu, ko aizņem štancēšanas, formēšanas tēraudi un spiediena spilventiņi pilnas presēšanas gājiena laikā. Visur, kur ienākošais sloksnes materiāls pārklājas ar šo aploksni, pastāv traucējumu zona. Katrai traucējumu zonai ir nepieciešams apvedceļa iecirtums.
Nesēja sloksnes platumam šeit ir tieša nozīme. Plašāki nesēji piedāvā vairāk materiālu, nezaudējot struktūras integritāti, taču tie patērē vairāk spoļu krājumu. Šaurāki nesēji ierobežo to, cik dziļi var izstiepties iecirtums, pirms tiek vājināta sloksnes barošanas spēja. Presēšanas process līdzsvaro šos ierobežojumus jau projektēšanas secības sākumā.
Kā apiešanas robi novērš sloksnes izliekšanos un nepareizu padevi
Kas notiek, ja trūkst apvedceļa iecirtumu vai tie ir mazizmēra? Kļūdu režīmi ātri savienojas:
- Sloksnes pacelšana no pacēlājiem.Kad materiāls padeves laikā saduras ar pakārtoto perforatoru vai matricas pogu, sloksne tiek nospiesta uz augšu vai uz sāniem. Tas paceļas no pacēlāja sliedēm, zaudējot vadīto ceļu cauri matricai.
- Izliekšanās starp stacijām.Padevējs stumj sloksni uz priekšu, bet sloksne nevar iziet cauri šķēršlim. Materiāls saspiež un sprādzes starp padeves līniju un bloķēšanas punktu. Kā skaidro Arts HedriksIzgatavotājs, apaļie pacēlāji, kas pareizi neatbalsta sloksni, ļauj tai noslīdēt un salocīt uz sevi - efekts tiek pastiprināts, ja apvedceļa klīrenss nav pietiekams.
- Gliemežu vilkšana.Daļēji traucējumi padeves gājiena laikā var vilkt uz augšu sagrieztus lodes. Šie lodes nonāk uz formas virsmas un tiek iespiesti nākamajās daļās, sabojājot gan instrumentus, gan izstrādājumu.
- Progresīvās plūsmas kļūdas.Nelieli traucējumi vienā stacijā rada nelielu īsu{0}}plūsmu. Šī kļūda tiek pārnesta uz priekšu un savienojas katrā nākamajā stacijā, izraisot pilota caurumu neatbilstību, izcirtņu neatbilstību un izveidoto elementu nolaišanos no mērķa. Pārsūtīšanas štancēšanas darbībās tiek piemērots līdzīgs princips - daļām ir jāatbrīvo instrumenti starp stacijām, lai gan transportēšanas mehānisms atšķiras.
Šīs neveiksmes reti parādās kā viena dramatiska avārija. Biežāk tie tiek parādīti kā pakāpeniski pieaugoša burzma, periodiskas nepareizas padeves trauksmes vai neizskaidrojamas detaļas izmēru izmaiņas - visi traucējumu simptomi, kurus pareiza apvedceļa iecirtuma konstrukcija varētu novērst.
Izvietojuma loģika sloksnes izkārtojuma procesā
Apvedceļa robu atrašanās vietas noteikšana ir secīgs inženierijas uzdevums. Jūs nevarat to saīsināt. Lēmuma pieņemšanas process notiek pa sloksnes izkārtojuma staciju pa staciju, pārbaudot katru instrumenta komponentu pret ienākošo sloksnes profilu.
- Kartē katras stacijas instrumentu aploksni.Katrai presēšanas stacijai dokumentējiet pilnu 3D telpu, ko aizņem visi perforatori, štancēšanas pogas, veidojošie tēraudi, pacēlāji un spiediena spilventiņi visa nospiešanas gājiena laikā -, nevis tikai apakšējā mirušajā centrā.
- Pārklājiet sloksnes profilu katrā padeves pozīcijā.Izsekojiet, kā nesēja josla ar visām iepriekš izgrieztajām un veidotajām iezīmēm parādās, kad tā nonāk katrā stacijā. Iekļaujiet pilnu sloksnes platumu, esošos izgriezumus un jebkuru izveidoto ģeometriju, kas stiepjas virs vai zem joslas plaknes.
- Identificējiet traucējumu zonas.Visur, kur ienākošā sloksnes profils pārklājas ar stacijas instrumentu aploksni, atzīmējiet traucējumu zonu. Pievērsiet uzmanību gan sānu (pāri sloksnes platumam), gan vertikālajiem (virs un zem padeves plaknes) konfliktiem.
- Definējiet iecirtuma ģeometriju katrai traucējumu zonai.Katram konstatētajam konfliktam nosakiet minimālo materiāla noņemšanas daudzumu, kas nepieciešams, lai nodrošinātu attīrīšanu. Pievienojiet drošības rezervi, lai ņemtu vērā padeves toleranci, sānu sloksnes pārvietošanos un jebkuru nospiešanas{1}}ātrumu{2}}pārsniegšanu.
- Pārbaudiet nesēja sloksnes integritāti.Pēc visu apvedceļa iegriezumu ievietošanas pārliecinieties, vai atlikušais nesējmateriāls ir strukturāli pietiekams, lai izvadītu sloksni cauri matricai bez izliekšanās vai pārmērīgas novirzes.
- Piešķiriet iecirtumu griešanai atbilstošai stacijai.Izlemiet, kura augšteces stacija izgriezīs katru apvedceļa iecirtumu. Caurumošanas štancēšanas darbībai, kas rada iecirtumu, ir jānotiek, pirms sloksne sasniedz staciju, kur nepieciešama klīrenss - ideālā gadījumā veidnes pirmajā vai otrajā stacijā.
Šī darbplūsma ir piemērojama neatkarīgi no tā, vai projektējat desmit-staciju veidni vienkāršam kronšteinam vai trīsdesmit-staciju veidni sarežģītam automobiļu savienotājam. Štancēšanas ražošanas procesā ir nepieciešams, lai katrs lēmums par iecirtumu izvietojumu tiktu apstiprināts attiecībā uz visu sloksnes pārvietošanās ceļu, nevis tikai blakus esošo staciju.
Tomēr ģeometrija ir tikai puse no stāsta. Katra iecirtuma - taisnstūrveida, leņķa vai rādiusa - forma un izmērs ir atkarīgs no konkrētā traucējumu profila, apzīmogojamā materiāla un strukturālajām prasībām nesēja sloksnei šajā vietā.
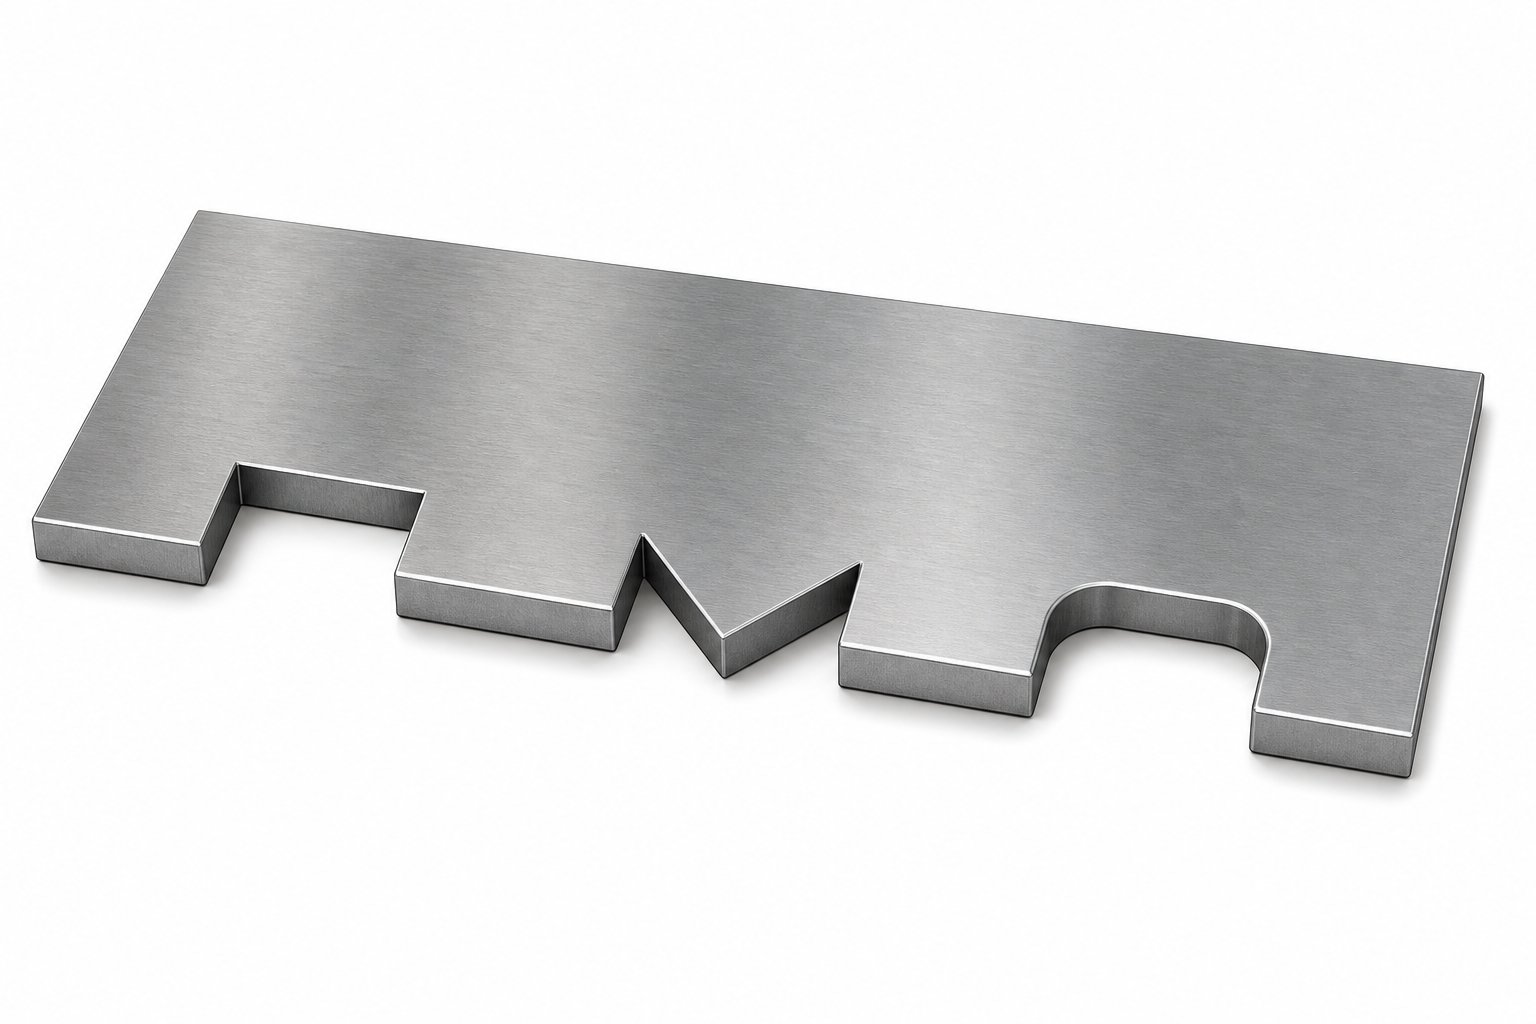
Apvedceļa iecirtumu veidi un kad katru izmantot
Ne visas traucējumu zonas izskatās vienādi, tāpēc arī ne visiem apvedceļa iegriezumiem vajadzētu izskatīties vienādi. Katra iecirtuma ģeometrija - tā profils, orientācija un malu apstrāde - tieši ietekmē sloksnes padevi, nesēja sloksnes integritāti un ilgu-instrumenta kalpošanas laiku. Tomēr starp dažādajiem štancēšanas presformu veidiem, kas apspriesti instrumentu literatūrā, apiešanas iecirtumu klasifikācija reti saņem pelnīto uzmanību.
Trīs primārie iecirtumu profili aptver lielāko daļu progresīvo presēšanas veidu: taisnstūrveida, leņķa (V-formas) un rādiusa. Virs šīs ģeometrijas izvēles ir konfigurācijas lēmums -, vai iecirtums ir pozitīvs vai negatīvs attiecībā pret nesēja joslu. Katra kombinācija atrisina citu problēmu.
Taisnstūra un leņķiskā apvedceļa iecirtuma profili
Taisnstūra apvedceļa iegriezumi ir lentes izkārtojuma dizaina darba zirgi. Tiem ir taisnas, paralēlas sienas, kas orientētas perpendikulāri padeves virzienam, radot tīru, kastītes -formas izgriezumu nesēja sloksnē. Jūs tos atradīsit lielākajā daļā štancēšanas presformu, kur traucējumu zonai ir vienkāršs, vienmērīgs profils, - domājiet par cilindrisku perforatoru vai plakanu-apvalku ar plakanu virsmu, kurai ir nepieciešams attālums vienmērīgā platumā.
Kāpēc tās ir tik izplatītas? Taisnstūrveida iegriezumus ir viegli apstrādāt tēraudā, tos ir viegli pārbaudīt pēc izmēriem, un to klīrenss ir paredzams. Perforators, kas tos rada, ir vienkārša ģeometrija bez leņķiskām virsmām, ko uzturēt vai atkārtoti asināt. Ja šķērslis ir labi-definēts un sloksnes materiāls ir pielaidīgs, standarta atstarpes vajadzībām, taisnstūrveida profils nodrošina darbu ar minimālu instrumentu sarežģītību.
Leņķiskie vai V{0}}formas iegriezumi kalpo citam mērķim. Ja traucējumu ģeometrija ir virziena -, piemēram, izveidota cilne, kas stiepjas leņķī attiecībā pret padeves ceļu, vai situācija, kad atstarpe ir nepieciešama tikai vienā turētāja pusē -, leņķiskais iegriezums nodrošina mērķtiecīgu atvieglojumu, nenoņemot vairāk materiāla, nekā nepieciešams. Leņķiskās sienas arī sadala spriedzi pakāpeniskāk nekā taisnstūra izgriezuma pēkšņie stūri, samazinot plaisu rašanās risku pie roba robežas.
Padomājiet par to šādi: taisnstūrveida iegriezumi atbild uz jautājumu "cik daudz vietas man vajag?" kamēr leņķiskie robi atbild "kurā virzienā man vajag šo vietu?" Ja sloksnes platums ir saspringts un katrs nesēja materiāla milimetrs ir svarīgs, V-formas roba virziena efektivitāte var saglabāt struktūras integritāti, ko varētu apdraudēt pilna taisnstūra izgriezums.
Pozitīvās un negatīvās apiešanas iecirtumu konfigurācijas
Papildus profila formai apvedceļa iegriezumi iedalās divās pamata konfigurācijās, kas apraksta, kā tiek sasniegts klīrenss attiecībā pret pašu nesošo sloksni.
Negatīvās apvedceļa iegriezumi ir tas, ko vairums inženieru izdomā vispirms - materiāls tiek noņemts no nesēja sloksnes, lai izveidotu atveri, caur kuru var iziet instrumenti. Sloksne nonāk stacijā ar jau esošo izgriezumu, un lejupvērstā perforatora vai matricas sastāvdaļa aizņem šo tagad-tukšo vietu presēšanas gājiena laikā. Negatīvie iecirtumi ir noklusējuma pieeja, ja sloksnes esošajā nospiedumā rodas traucējumi.
Pozitīvie apvedceļa iegriezumi darbojas pretēji. Tā vietā, lai noņemtu materiālu no turētāja, sloksnes izkārtojumā ir iekļauti papildu materiāla - izvirzījumi vai izciļņi, kas sniedzas ārpus nominālās tukšās kontūras -, lai novirzītu nesēju ap šķērsli. Sloksne šajā vietā ir platāka vai citādas formas, ļaujot tai pārvietoties pa ceļu, kas pilnībā izvairās no traucējumu zonas.
Kad jūs izvēlaties vienu, nevis otru? Negatīvie un pozitīvie apvedceļa iegriezumi lokšņu metāla štancēšanas presformās kalpo vienai un tai pašai klīrensa funkcijai, taču katram labvēlīgie dizaina scenāriji būtiski atšķiras:
- Negatīvie robivislabāk darbojas, ja traucējumu zona ir maza attiecībā pret nesēja sloksnes platumu, un materiāla noņemšana neapdraudēs padeves stabilitāti. Tās ir vienkāršāk īstenojamas un nepievieno papildu sloksnes platumu.
- Pozitīvi robikļūst nepieciešama, ja traucējumu zona ir liela vai atrodas centrā, padarot materiālu noņemšanu nepraktisku, neiznīcinot nesēju. Tiem nepieciešams papildu spoles platums -, kas palielina materiālu izmaksas -, taču saglabā nesēja nepārtrauktību.
- Materiālu izmantošanabieži vien liek pieņemt lēmumu. Liela-apjoma ražošanā, kur dominē spoles izmaksas, dizaineri dod priekšroku negatīviem iegriezumiem, lai sloksnes platums būtu minimāls. Sarežģītām daļām, kur nesēja integritāte ir kritiska, pozitīvas iecirtumu konfigurācijas attaisno pievienoto materiālu.
Lai pieņemtu pārdomātus lēmumus par sloksnes izkārtojumu, ir svarīgi saprast negatīvos un pozitīvos apvedceļa iegriezumus lokšņu metāla štancēšanas presformās. Izvēle nekad nav tikai ģeometriska -, tā atspoguļo līdzsvaru starp materiāla izmaksām, nesēja izturību un konkrēto šķērsli, kas ir jāatbrīvo.
Radiāla iecirtuma ģeometrija stresa samazināšanai
Asi iekšējie stūri ir ienaidnieks lielai{0}}sloksnes padevei. Katrs pēkšņs stūris apvedceļa ierobā darbojas kā sprieguma paaugstinājums - punkts, kur cikliskā slodze ātras padeves laikā-un-apstāšanās kustība koncentrējas, līdz materiāls nogurst un saplaisā. Mēģinot ar lēnu presēšanas ātrumu, šie stūri lieliski iztur. Ar 600 sitieniem minūtē ražošanas laikā tie kļūst par lūzuma sākuma punktiem.
Radiālas pārejas iecirtuma stūros sadala šo stresu lielākā laukumā, ievērojami pagarinot sloksnes noguruma kalpošanas laiku. Rādiusam nav jābūt lielam - pat neliela fileja katrā iekšējā stūrī var reizināt padeves ciklu skaitu pirms neveiksmes. Konkrētais rādiuss ir atkarīgs no materiāla biezuma, stiepes izturības un presēšanas ātruma, taču princips ir universāls: nekad neatstājiet asu iekšējo stūri uz apvedceļa iecirtuma, kas darbosies ar ražošanas ātrumu.
Radiālā ģeometrija arī uzlabo sliežu izmešanu no perforatora, samazina urbumu veidošanos roba malās un pagarina perforatora kalpošanas laiku, novēršot asus stūrus, kas visātrāk nodilst pašam griezējinstrumentam.
| Iecirtuma veids | Ģeometrija | Tipisks pielietojums | Stresa uzvedība | Instrumentu sarežģītība |
|---|---|---|---|---|
| Taisnstūrveida | Taisnas paralēlas sienas, plakans dibens | Standarta klīrenss vienmērīgām traucējumu zonām | Liels spriegums stūros bez rādiusiem | Zema - vienkārša perforēšanas ģeometrija |
| Leņķa/V{0}}forma | Leņķiskās sienas, kas saplūst ar punktu vai plakanu | Virziena klīrenss, šauras joslas platuma situācijas | Mērens - pakāpenisks sprieguma sadalījums pa leņķiskām sienām | Vidējām - leņķiskām perforatora virsmām nepieciešama precīza slīpēšana |
| Radiated | Jebkurš profils ar filcētiem iekšējiem stūriem | Ātra-ražošana, noguruma-jutīgi materiāli | Zems - stress, kas sadalīts pa izliektām pārejām | Vidējam - rādiusam jābūt konsekventam un pārbaudāmam |
| Pozitīva konfigurācija | Pievienota materiāla maršrutēšana ap šķēršļiem | Lielas traucējumu zonas, kritiska nesēja integritāte | Zems - bez materiāla noņemšanas vājina nesēju | Augstākam - sloksnes izkārtojumam ir nepieciešama plašāka spole un modificēta izslēgšana |
| Negatīvā konfigurācija | Materiāls ir noņemts no nesēja sloksnes | Mazas vai mērenas traucējumu zonas | Mainīgais - ir atkarīgs no iecirtuma lieluma attiecībā pret nesēja platumu | Zems vai vidējs - standarta perforators-un-izgriezums |
Praksē lielākā daļa ražošanas štancēšanas presformu apvieno šīs pieejas. Vienā sloksnes izkārtojumā var izmantot taisnstūrveida negatīvus iegriezumus vienkāršiem caurumošanas atstarpēm, leņķiskus iegriezumus, kur sloksnes platums ir ierobežots, un rādiusus visos no tiem, lai varētu izdzīvot ātrumā. Iecirtuma veids nav globāls lēmums - tas ir staciju-pa-stacijas, traucējumi-ar-traucējumu sprieduma izsaukumu, ko nosaka konkrētā ģeometrija, kas jānotīra katram iecirtumam.
Izvēloties pareizo iecirtuma profilu un konfigurāciju, jūs iegūstat brīvību. Taču atstarpe vien nav kopaina - katra roba izmēri, to novietojuma pielaides un saistība ar pilota caurumiem un staciju robežām nosaka, vai šī atstarpe patiešām darbojas uzticami miljoniem presēšanas sitienu laikā.
Apvedceļa iecirtuma ģeometrijas un izmēru parametru skaidrojums
Klīrenss bez precizitātes ir tikai minējums. Apvedceļa iecirtums, kas atrodas aptuveni pareizajā vietā un aptuveni atbilstošā izmērā, var izturēt izmēģinājumu -, taču ražošana ar ātrumu tiek sodīta par tuvināšanu. Katrs apvedceļa iecirtuma ģeometriskais parametrs pastāv inženiertehnisku iemeslu dēļ, un jebkura no tiem nepareiza noteikšana maksā sitienus minūtē, sloksnes integritāti vai abus.
Štancēšanas presformu dizainā apvedceļa iecirtumu izmēru specifikācija atbilst loģikai, kas ir tieši saistīta ar traucējumu zonu, ko tie apkalpo, materiālu, ko tie izgriež, un pozicionēšanas sistēmu, kas visu saglabā reģistrācijā. Lūk, ko kontrolē katrs parametrs un kāpēc tas ir svarīgi.
Apvedceļa iecirtuma dizaina kritiskie izmēri un pielaides
Trīs galvenie izmēri nosaka katru apvedceļa iecirtumu: dziļums, platums un stūra rādiuss. Katrs no tiem reaģē uz dažādiem inženiertehniskiem ierobežojumiem, un katram ir atšķirīgas sekas, ja tas ir nepietiekams.
Iecirtuma dziļumstiek mērīts perpendikulāri padeves virzienam -, cik tālu nesēja sloksnē iecirtums sniedzas no sloksnes malas. Šim izmēram ir jāattīra traucējumu zonas platākais punkts, kā arī drošības rezerve, kas ņem vērā sloksnes sānu novirzīšanos barošanas laikā. Ja sloksne kaut nedaudz novirzās no-centra (un tas notiks), iecirtums ar nulles malu kļūst par iecirtumu, kas nav pilnībā notīrīts. Parastā praksē tiek pievienota robeža, kas pārsniedz maksimālo instrumentu aploksni, mērogots atbilstoši presēšanas ātrumam un padevēja precizitātei. Ātrākām presēm un mazāk precīzām padevējām ir nepieciešamas lielākas dziļuma robežas.
Tomēr dziļumu ierobežo nesēja sloksnes platums. Metāla štancēšanas presformas konstrukcijā turētājam ir jāsaglabā pietiekami daudz šķērsgriezuma materiāla pēc iecirtuma, lai tas tiktu padots bez izliekšanās vai plīsumiem. Vispārīga vadlīnija: iecirtuma dziļums nedrīkst pārsniegt 60–70% no nesēja sloksnes platuma, lai gan faktiskais ierobežojums ir atkarīgs no materiāla biezuma, stiepes izturības un iecirtumu skaita sloksnes garumā.
Iecirtuma platumsiet paralēli padeves virzienam. Tam jābūt pietiekami platam, lai šķērslis notīrītu iecirtumu visā padeves gājienā -, ieskaitot jebkuru pārgājienu. Barības tolerance šeit ir galvenais mainīgais. Ja padevējs kādā noteiktā gājienā nedaudz pārsniedz, ierobumam joprojām ir jānodrošina pilns klīrenss pie maksimālās pārgājiena. Platumā ir jāņem vērā arī apietā instrumenta komponenta fiziskais izmērs, mērot pa padeves asi.
Apsveriet perforatoru, kas padeves virzienā aizņem 8 mm. Iecirtuma platumam ir jāaptver šie 8 mm plus divreiz lielāka padeves pielaide (vienreiz iespējamai pār-padevei, vienreiz iespējamai nepietiekamai-padevei iepriekšējā gājienā), kā arī jebkura papildu rezerve, lai uz perforatora virsmas varētu uzkrāties netīrumi.
Stūra rādiusspie iekšējām roba pārejām novērš noguruma plaisāšanu. KāXometry štancēšanas dizaina rokasgrāmatapiezīmes, visiem tukša dizaina stūriem jābūt vismaz pusei no materiāla biezuma. Apvedceļa ierobām tiek piemērots tas pats princips - asi iekšējie stūri koncentrē ciklisko spriegumu liela-padeves laikā, radot plaisas, kas izplatās līdz nesēja sloksnes lūzumiem. Minimālais pieļaujamais rādiuss palielinās līdz ar materiāla biezumu un stiepes izturību, un samazinās līdz ar elastību.
Leņķiskā orientācijaattiecas uz profiliem, kas nav{0}}taisnstūra iecirtums. Ja tiek izmantots V- formas vai leņķa iegriezums, iecirtuma sieniņu leņķis attiecībā pret padeves virzienu nosaka efektīvo atstarpi dažādos padeves gājiena punktos. Pareiza orientācija nodrošina maksimālu klīrensu, kas sakrīt ar brīdi, kad šķērslis iziet cauri robam.
Šeit ir norādīti galvenie ģeometriskie parametri, kas katram instrumentu inženierim ir jānosaka apvedceļa iecirtuma specifikācijās savās lokšņu metāla štancēšanas presformās:
- Dziļums (perpendikulāri padevei):Nodrošina sānu klīrensu aiz platākās traucējumu zonas, ieskaitot rezervi sloksnei.
- Platums (paralēli padevei):Nodrošina pilnu atstarpi visā padeves gājienā, ieskaitot pārgājienu un padeves toleranci.
- Iekšējā stūra rādiuss:Novērš stresa koncentrāciju un noguruma plaisāšanu pie ražošanas ātruma. Vismaz puse no materiāla biezuma.
- Leņķiskā orientācija:Saskaņo virziena attālumu ar šķēršļa kustības ceļu attiecībā pret sloksni.
- Dziļuma-līdz-nesēja-platuma attiecība:Saglabā nesējsloksnes strukturālo integritāti pēc materiāla noņemšanas. Ierobežojumi atšķiras atkarībā no materiāla kategorijas.
- Malu stāvoklis un virsmas apdare:Kontrolē urbuma izmēru un malu kvalitāti pie roba robežas, novēršot aizķeršanās punktus padeves laikā.
Pozicionālās attiecības ar pilotu caurumiem un staciju robežām
Ideāli izmērīta iecirtums nepareizā vietā neko nedara. Apvedceļa iecirtumu pozicionālā precizitāte norāda uz diviem enkuriem katrā progresīvā sloksnes izkārtojumā: pilota caurumu centriem un stacijas centra līnijām.
Piloturbumi ir galvenais atskaites punkts visai sloksnei. Katrs objekts - aizvērtās atveres, veidotā ģeometrija un apvedceļa iegriezumi - ir novietoti attiecībā pret piloturbumu centriem. Tam ir nozīme, jo pilottapas fiziski ievelk sloksni precīzā fiksācijā katrā nospiešanas gājienā. Ja apvedceļa iegriezums novirzās no paredzētās pozīcijas attiecībā pret pilota caurumu, tas novirzās attiecībā pret instrumentu, kas tam ir jāatbrīvo.
Praksē pozicionālās pielaides uz apvedceļa ierobām ir stingrākas, nekā jūs varētu gaidīt funkcijai, kas "tikai" nodrošina klīrensu. Iemesls ir saistīts ar maržas pārvaldību. Ja iecirtuma dziļuma robeža ir paredzēta noteiktai vērtībai, pieņemot perfektu pozīciju, un iecirtuma pozīcija mainās pat par daļu no šīs robežas, efektīvais klīrenss sarūk zem drošā sliekšņa noteiktā gājienu procentā.
Izvietojumam no stacijas-līdz-stacijai ir līdzīga loģika. Katrs apvedceļa iegriezums ir jānovieto tā, lai tas pilnībā atbrīvotu mērķa šķērsli visā padeves gājienā. Tas nozīmē, ka iecirtuma priekšējai malai (padeves virzienā) ir pilnībā jāiziet aiz šķēršļa, pirms sloksne apstājas, un aizmugurējā mala nedrīkst sasniegt šķērsli, pirms sloksne sāk kustēties. Padeves-virziena izvietojums ņem vērā nominālo soļa attālumu un maksimālo padeves pielaidi abos virzienos.
Kā apspriestsMetalForming Magazine lentes analīze, nepareizs padeves-atlaišanas laiks var izraisīt sloksnes slīdēšanu uz priekšu vai atpakaļ pēc tam, kad rokturis atvērsies. Tas nozīmē, ka apvedceļa iecirtuma platumam ir jāpielāgo ne tikai mehāniskai pārejai, bet arī iespējamai novirzei pēc-izlaišanas pirms pilota iesaistīšanās. Ja iecirtums ir pārāk šaurs, šī īslaicīgā novirze novieto nesējmateriālu atpakaļ traucējumu zonā brīdī, kad pilottapas nofiksē sloksni galīgajā pozīcijā.
Sarežģītiem štancēšanas presformas komponentiem, piemēram, izciļņiem, tēraudiem ar leņķiskām virsmām vai daudzlīmeņu perforatoriem, pozicionālā attiecība starp ierobu un šķērsli kļūst trīs-dimensiju. Izgriezumam ir jāattīra komponenta platākais šķērsgriezums- konkrētajā vertikālajā pozīcijā, ko sloksne ieņem padeves gājiena laikā -, ko nosaka pacēlāja augstums, nevis apakšējā mirušā centra ģeometrija. Inženieri, kuru izmēri apiet robu atstarpi pret matricu pie pilnīgas aizvēršanas, nevis padeves plaknes augstumā, beidzas ar iegriezumiem, kas uz papīra izskatās atbilstoši, bet traucē praksē.
Šie izmēru un pozīcijas parametri veido katras apvedceļa iecirtuma specifikācijas kvantitatīvo mugurkaulu. Taču skaitļi vien neņem vērā to, kā dažādi materiāli reaģē uz to, ka tie tiek iezāģēti - parametru kopa, kas lieliski darbojas vieglā tēraudā, var ieplaisāt augstas-izturības tēraudu vai žagaru alumīniju pie roba malām.
Materiāls{0}}Īpaši apvedceļa iecirtuma dizaina apsvērumi
Mīkstam tēraudam paredzētais iegriezums nedarbosies tāpat kā divfāžu tēraudam vai alumīnijam. Materiāla kvalitāte, biezums un mehāniskās īpašības tieši maina to, kā nesēja sloksne reaģē uz materiāla noņemšanu - kā tas tiek padots, kā tas nogurst un kā nogrieztās malas iztur simtiem tūkstošu sitienu. Visu materiālu vienāda apstrāde ir viens no ātrākajiem veidiem, kā stingru sloksnes izkārtojumu pārvērst par ražošanas galvassāpēm.
Katram materiālam ir sava elastības, stiepes izturības, darba-cietēšanas un virsmas īpašību kombinācija. Šīs īpašības nosaka minimālos stūra rādiusus, dziļuma robežas, malu stāvokļa prasības un pat pašam ierobījumam nepieciešamo virsmas apdari. Lūk, kā parametri mainās starp visizplatītākajiem materiāliem tērauda lokšņu štancēšanai un ne tikai.
Viegla tērauda un auksti velmēta tērauda iecirtumu parametri
Viegls tērauds un standarta auksti velmēta tērauda štancēšanas pakāpes (piemēram, CRS, piemēram, 1008, 1010, 1018) ir vispiedodamākie materiāli apvedceļa ierojuma projektēšanai. To mērenas stiepes izturības, labas elastības un paredzamās bīdes izturēšanās kombinācija nozīmē, ka standarta konstrukcijas noteikumi darbojas bez īpašas izmitināšanas.
Oglekļa tērauda štancēšanai šajās izplatītajās kategorijās pamatparametri ir piemēroti precīzi:
- Minimālais iekšējā stūra rādiuss:0,5x materiāla biezums. Šī standarta attiecība, kas ir labi izveidota-nozares iecirtumu vadlīnijās, novērš stresa koncentrēšanos, neprasot dāsnas filejas, kas patērē papildu brīvo vietu.
- Iecirtuma dziļuma robeža:Pietiek ar standarta drošības rezervi, kas pārsniedz instrumentu apvalku. Mīkstais tērauds agresīvi neatsperas, tāpēc sloksne padeves laikā paredzami atrodas uz pacēlāju sliedēm.
- Malu stāvoklis:Ir pieļaujama tīra bīde ar normālu urbuma augstumu. Viegls tērauds neplaisā viegli izplatās no standarta nogrieztas malas.
- Instrumentu virsmas apstrāde:Standarta instrumentu tēraudi (D2, A2) ar parasto virsmas apdari tiek galā ar šīm kategorijām bez īpašiem pārklājumiem.
Viegls tērauds kalpo par bāzes līniju, jo tas ir paredzams. Darba-cietēšanas ātrums ir mērens, pagarinājums pirms lūzuma ir augsts, un materiāls necīnās pret jums roba robežās. Ja plānojat savu pirmo sloksnes izkārtojumu un vēlaties apstiprināt apvedceļa iecirtuma loģiku, štancēts tērauds šajās kategorijās atklās izkārtojuma kļūdas, nepievienojot materiālus{3}}uzvedības sarežģījumus.
Augstas-izturības tērauda un AHSS apsvērumi
Uzlabotie augstas{0}izturības tēraudi būtiski maina aprēķinus. Materiāliem, piemēram, Dual -Phase (DP600, DP780, DP980), TRIP tēraudiem un martensīta šķirnēm, ir ievērojami augstāka stiepes izturība, taču tiem ir mazāka pagarināšanās un elastība. Nesēja sloksne uzvedas stingrāk, ātrāk nogurst pie sprieguma stāvvadiem un soda asu ģeometriju, ko izturētu viegls tērauds.
Kādas izmaiņas apvedceļa iecirtuma dizainā?
Stūra rādiusiem jāpalielina.Ja vieglais tērauds pieļauj 0,5 x materiāla biezuma rādiusu, AHSS prasa ievērojami vairāk -, bieži vien 1,0 x līdz 1,5 x biezumu kā minimums. Kā norādīts automobiļu iecirtumu pētījumos, AHSS prasa lielus stūru rādiusus, lai novērstu detaļu sadalīšanos noguruma ciklu laikā. Tas pats princips attiecas uz nesēja sloksnes iecirtumiem: asi iekšējie stūri, kas neierobežoti saglabājas vieglā tēraudā, radīs plaisas tūkstošiem gājienu laikā DP980.
Iecirtums ir jāpaplašina.Pēc katra padeves{0}}un-apturēšanas cikla AHSS atsperas agresīvāk. Sloksne nav tik plakana uz pacēlāja sliedēm, un tās pozicionālā uzvedība ir mazāk paredzama. Plašāki apvedceļa iegriezumi kompensē šo samazināto pozīcijas konsekvenci, nodrošinot atstarpi pat tad, ja sloksne nav perfekti novietota.
Var būt nepieciešams palielināt nesēja joslas platumu.Tā kā AHSS ir mazāk elastīgs, nesēja sloksne ir vairāk pakļauta lūzumiem iecirtumu vietās, ja tiek veikta cikliska slodze ar lielu -ātruma padevi. Lai saglabātu tādu pašu konstrukcijas viengabalainību, kādu nodrošina vieglais tērauds noteiktā nesēja platumā, AHSS sloksnes izkārtojumam bieži ir nepieciešams plašāks nesējs -, kas nozīmē vairāk spoles un augstākas materiālu izmaksas. Tas ir tiešs kompromiss starp sloksnes uzticamību un materiāla izmantošanu.
Instrumentu nodilums paātrinās.Lielāka trieciena slodze, štancējot AHSS robus, ātrāk noārda perforācijas malas. Pulvermetalurģijas tēraudi vai karbīda{1}}perforatori kļūst nepieciešami iecirtņu stacijām, kas griež augstas -izturības materiālus ražošanas apjomos.
Alumīnija un nerūsējošā tērauda pielāgojumi
Alumīnijs un nerūsējošais tērauds rada unikālus izaicinājumus, ko nerodas vieglais tērauds un pat AHSS.
Alumīnijsir mīkstāks un elastīgāks nekā tērauds, kas izklausās, ka tam vajadzētu atvieglot iecirtumu dizainu. Tā nav. Alumīnija štancēšanas process rada īpašu virsmas-mijiedarbības problēmu: drupu. Oklendas Universitātes Progresīvās ražošanas un materiālu centra pētījumi parādīja, ka alumīnija daļiņas pielīp pie presformu virsmām slīdošā kontakta laikā, izraisot sagataves skrāpējumus un instrumentu nodilumu. Apvedceļa iecirtuma vietās, kur sloksnes nogrieztā mala padeves laikā atkārtoti slīd garām veidnes komponentiem, nosēdumi veido nogulsnes, kas laika gaitā samazina efektīvu klīrensu.
Profilaksei ir nepieciešamas pulētas instrumentu virsmas un bieži vien cieta{0}}hroma vai TiCN pārklājumi uz veidņu detaļām, kas atrodas blakus robu zonām. Pētījumā atklājās, ka virsmas raupjums tieši ietekmē nobriešanas slieksni - gludākas štancēšanas virsmas (piemēram, cietais-hromētais D6510 čuguns) izturēja pret saspiešanu pie ievērojami lielāka kontakta spiediena nekā raupjākas alternatīvas. Alumīnija apvedceļa robojuma instrumentiem tas nozīmē, ka ar perforatoru, kas izgriež robu, un jebkurai stangas virsmai, pret kuru slīd ierobotā sloksne, ir jāsaglabā smalkāka virsmas apdare, nekā to pieprasa tērauda izstrādājumi.
Alumīnija iecirtumu stūru rādiusiem jābūt lieliem nevis noguruma plaisāšanas dēļ (alumīnijs ir pietiekami plastisks pie tipiskā biezuma), bet gan tāpēc, ka asi stūri rada urbumus un plīsumus, kas rada vaļīgās daļiņas, kas ir atbildīgas par žāvēšanu lejup pa straumi.
Nerūsējošais tēraudsir darba{0}}grūtināšanas izaicinājums. Katrs padeves cikls plastiski deformē nesēja sloksni pie roba robežām. Vieglā tēraudā šī nelielā deformācija ātri stabilizējas. Austenīta nerūsējošā tērauda kategorijās (304, 316) katrs deformācijas cikls palielina vietējo cietību un trauslumu roba malās. Simtiem tūkstošu sitienu ražošanas ciklā iecirtumu malas pakāpeniski trausl, līdz veidojas un izplatās mikro-plaisas.
Nerūsējošā tērauda apvedceļa ierobu projektēšana nozīmē, ka ir jāņem vērā šī kumulatīvā sacietēšana. Lielāki rādiusi palēnina sacietēšanas ātrumu stūros. Pulēti un pārklāti perforatori nodrošina tīrākas bīdes malas ar mazākiem sākotnējiem bojājumiem, uz kuriem var balstīties. Un dziļuma piemalēm ir jāņem vērā fakts, ka rūdītās iecirtuma malas 500 000 gājienā atšķiras no 5000 gājiena.
| Materiāls | Min. Stūra rādiuss | Dziļuma robeža | Malu stāvokļa prasība | Instrumentu virsmas apstrāde |
|---|---|---|---|---|
| Viegls/auksti velmēts tērauds | 0,5x biezums | Standarta (barības pielaide + klejošana) | Pieņemama parasta nogriezta mala | Standarta instrumentu tērauds (D2, A2), parastā apdare |
| Augstas-izturības tērauds/AHSS | 1,0x–1,5x biezums | Palielināts (atspere + pozīcijas maiņa) | Minimāls burbulis, tīra lūzuma zona kritiska | PM instrumentu tērauds vai karbīds; Ieteicams izmantot TiCN pārklājumu |
| Alumīnijs | 0,5x–1,0x biezums | Standarta + depozīta piemaksa | Gluda bīde, minimāla daļiņu veidošanās | Ciets{0}}hroms vai TiCN; pulēts līdz zemam Ra |
| Nerūsējošais tērauds (austenīts) | 1,0x–1,5x biezums | Palielināts (darba{0}}sacietēšanas progresēšana) | Pulēta bīdes mala, lai samazinātu sacietēšanas sākšanos | Augstas{0}}cietības instrumentu tērauds; TiAlN vai līdzīgs pārklājums |
Raksturojums visiem šiem materiāliem ir konsekvents: jo vairāk materiāls atšķiras no viegla tērauda izturēšanās - neatkarīgi no tā, vai tas ir saistīts ar lielāku izturību, adhēzijas tendencēm vai darba-sacietēšanu -, jo konservatīvākiem ir jābūt apvedceļa iegriezuma parametriem. Rādiuss palielinās, starpība pieaug, virsmas apdares prasības kļūst stingrākas, un attiecīgi palielinās instrumentu izmaksas.
Pareizi materiāla{0}}specifisko parametru noteikšana nodrošina tīru sloksnes padevi. Bet pat perfekti parametrizēts iecirtums radīs problēmas, ja dizainā ir viena no vairākām izplatītām inženierijas kļūdām, kas atkārtoti parādās ražošanas stāvos - kļūdas, no kurām ir viegli izvairīties, ja zināt, kam pievērst uzmanību.
Biežākās apvedceļa iecirtumu kļūdas un to ražošanas sekas
Zināt pareizos parametrus un zināt, kas notiek nepareizi, ja tos ignorējat, ir divi dažādi zināšanu veidi. Pirmā dzīvo dizaina birojā. Otrais dzīvo ražošanas telpā pulksten 2 naktī, kad prese trešo reizi šajā maiņā ieslēdzas nepareizas padeves trauksmes signāls. Lielākā daļa apvedceļa iecirtumu kļūmju par sevi nepaziņo izmēģinājuma laikā. Viņi gaida, līdz prese sasniedz ražošanas ātrumu un sloksne ir darbojusies pietiekami ilgi, lai nodilums, termiskā izplešanās un kumulatīvās kļūdas atklātu katru robežlīmeņa lēmumu.
Tālāk norādītās kļūdas atkārtoti parādās štancēšanas darbībās, kas ražo visu, sākot no automobiļu kronšteiniem un beidzot ar savienotāju precīzās štancēšanas lietojumprogrammām. Katrai no tām ir viens un tas pats modelis: dizaina izvēle, kas izskatās pieņemama uz papīra vai ar nelielu ātrumu, rada atteices mehānismu, kas aktivizējas tikai reālos ražošanas apstākļos.
Mazizmēra robi un avārijas scenāriji
Nepietiekams iecirtuma dziļums vai platums ir visizplatītākā apvedceļa iecirtuma kļūda - un viena no dārgākajām. Neveiksmes mehānisms ir maldinoši pakāpenisks. Nepietiekama izmēra iecirtums neizraisa tūlītēju avāriju. Tā vietā tas rada daļējus traucējumus: sloksnes mala tikai tikko saskaras ar padeves perforatora vai matricas pogu padeves gaitā. Katrs sitiens atstāj sīku liecinieka zīmi, uz traucējošās virsmas izveido nelielu nogulsnējumu un pārvieto sloksni uz sāniem par milimetra daļu.
Vairāk nekā simtiem vai tūkstošiem sitienu šī urbuma nogulsne palielinās. Sānu nobīdes savienojumi. Sloksne sāk īsu-padevi par pārāk mazu daudzumu, lai atslēgtu nepareizas padeves sensoru, bet pietiekami liela, lai pasliktinātu pilota cauruma reģistrāciju. Apzīmogotās daļas lejup pa straumi sāk rādīt izmēru novirzi - mainās sienas leņķis, mainās caurums, malas izmērs izlīst no pielaides.
Tad notiek avārija. Uzkrātā pozicionālā kļūda sasniedz apgrieziena punktu, kurā sloksne vairs nevar virzīties garām šķērslim. Padevējs spiež, sloksne piesprādzējas, un prese iedzen augšējo matricu sasprādzētā materiāla masā. Rezultāts: salauzti perforatori, bojātas štancēšanas pogas, iegriezti formēšanas tēraudi un vairākas stundas ilgas neplānotas dīkstāves, lai izjauktu, pārbaudītu un labotu.
Īpaši nomākta šī kļūme ir tāda, ka progresējošas sloksnes atteices reti sākas ar vienu katastrofālu notikumu -, ko izraisa kumulatīvs nodilums un sloksnes nestabilitāte. Neliels apvedceļa iegriezums paātrina šo precīzu progresu. Labojums ir vienkāršs projektēšanas laikā: pievienojiet atbilstošu dziļuma rezervi aiz instrumenta aploksnes un platuma rezervi, kas pārsniedz padeves pielaidi. Labojums pēc avārijas ir dārgs: salabojiet veidni, atkārtoti apstipriniet atstarpes un, iespējams, pārstrādājiet iecirtuma stacijas instrumentus.
Stresa koncentrēšanās kļūmes lielā ražošanas ātrumā
Asi iekšējie stūri uz apvedceļa iegriezumiem ir otrā izplatītākā kļūda, kas rada visdramatiskākās ražošanas kļūmes. Lūk, kāpēc viņi izdzīvo izmēģinājumu, bet nogalina ražošanas gājienus: kauliņu izmēģinājuma laikā prese darbojas ar 20–40 sitieniem minūtē. Sloksne padodas lēni, lēni palēnina un piedzīvo minimālu ciklisku spriegumu iecirtuma stūros. Viss izskatās labi. Sloksne padodas tīri, detaļas tiek izgatavotas atbilstoši specifikācijām, un matrica tiek apstiprināta ražošanai.
Ražošanas ātrumā - 200, 400, 600 sitieni minūtē - fizika pilnībā mainās. Katrs padeves cikls paātrina un palēnina visu sloksnes masu sekundes daļā. Šī cikliskā slodze koncentrējas katrā apvedceļa iecirtuma katrā asajā iekšējā stūrī, katrā gājienā. Mehānisms ir klasiska noguruma kļūme: mikro-plaisas sākas stresa koncentrācijas punktos, izplatās nelielā daudzumā katrā ciklā un galu galā sasniedz kritisko garumu. Sloksnes lūzumi.
Kad nesēja sloksne ražošanas laikā saplīst apvedceļa iecirtumā, sekas uzreiz parādās. Sloksnes lejupvērstā daļa -, kas joprojām ir pievienota daļēji pabeigtiem metāla štancēšanas komponentiem -, apstājas kustēties. Augšējā daļa, ko joprojām stumj padevējs, iesprādzējas matricā. Prese var veikt vēl vienu vai divus gājienus, pirms reaģē tonnāžas monitors vai nepareizas padeves sensors, iespiežot perforatorus nepareizi novietotā materiālā un potenciāli sadragstot karbīda ieliktņus.
Saikne starp asiem stūriem un plaisāšanu ātrgaitas -štancēšanas gadījumā ir labi pierādīta - nepareiza presformas konstrukcija ar asiem stūriem vai pēkšņas šķērsgriezuma{2}}maiņas rada sprieguma koncentrācijas punktus, kas izraisa plaisas. Apvedceļa iecirtumu stūri nav izņēmums. Risinājums ir rādiusa pāreja katrā iekšējā stūrī, kuras izmēri ir atbilstoši materiāla biezumam un stiepes izturībai, kā aprakstīts iepriekš ģeometrijas nodaļā. Neliels ieguldījums rādiusa slīpēšanā veidņu izgatavošanas laikā novērš katastrofālu sloksnes lūzumu ražošanā.
Nesēja sloksnes vājināšanās un padeves nestabilitāte
Pretēja galējība no mazizmēra ierobām ir vienlīdz bīstama: robi, kas ir pārāk dziļi attiecībā pret nesēja sloksnes platumu. Ja dizainers saskaras ar lielu traucējumu zonu un reaģē, izgriežot agresīvu iegriezumu, kas patērē lielāko daļu nesēja šķērsgriezuma, atlikušajam materiālam var trūkt konstrukcijas stingrības, lai to varētu droši padot.
Kā atzīmē The Fabricator, nesēja sloksnes, kas ir pārāk vājas, lai izturētu sloksnes svaru, nevar tikt padotas vienmērīgi, un, ja sloksni nevarēs padot vienmērīgi, iespējams, radīsies sloksnes avārija. Apvedceļa robi, kas noņem pārāk daudz materiāla, rada tieši šādus nosacījumus - lokāli novājinātas sekcijas, kas nokrīt starp pacēlāja sliedēm, svārstās ātras padeves laikā vai pietiekami izliecas uz sāniem, lai palaistu garām pilota iesaisti.
Nesēja pavājināšanās simptomi sākumā ir smalki. Piloti iesaistās nekonsekventi, radot nelielas atšķirības apzīmogotās daļas izmēros. Padeves sensori var periodiski atslēgties bez skaidra raksta. Pacelšanas pēdas parādās uz sloksnes neparedzētās vietās, jo novājinātās daļas padeves laikā nokrīt uz veidņu virsmām. Laika gaitā novājinātajās nesēja daļās veidojas noguruma plaisas no atkārtotas locīšanas, galu galā salaužot - tādu pašu galarezultātu kā sprieguma koncentrācijas atteice, bet no pilnīgi cita pamatcēloņa.
Divas papildu kļūdas papildina šīs galvenās kļūdas un ir pelnījušas uzmanību. Materiāla atsperes ignorēšana iecirtuma klīrensa aprēķinos - īpaši bieži sastopama, pārejot veidnes konstrukciju no mīksta tērauda uz AHSS -, rezultātā rodas iegriezumi, kas nodrošina pietiekamu statisko klīrensu, bet nepietiekamu dinamisko atstarpi, kad sloksne atsitiena pēc katra padeves cikla. Un, ja, novietojot iegriezumus, netiek ņemts vērā urbuma virziens, tiek izveidots scenārijs, kurā apiet iecirtumus, kas veido štancēšanas štancēšanas malas, ir vērstas pret veidņu komponentiem, aizķerot un velkot padeves laikā. Nocirptas malas vienā pusē vienmēr veidojas urbumi; ja šī puse ir vērsta pret šķērsli, lai iecirtums ir paredzēts, lai novērstu, efektīvais attālums tiek samazināts par urbuma augstumu -, kas dažreiz ir pietiekami, lai radītu traucējumus.
Šeit ir īss{0}}atsauces kopsavilkums par katru kļūdu, kas saistīta ar tās ražošanas sekām:
- Nepietiekams iegriezuma dziļums:Progresīva atslāņošanās, pakāpeniska pozicionēšanas novirze, iespējama avārija no sloksnes izliekšanās.
- Nepietiekams iecirtuma platums:Daļēji traucējumi pārgājiena laikā, periodiskas nepareizas padeves trauksmes, nekonsekventa pilota reģistrācija.
- Asi iekšējie stūri:Cikliska noguruma plaisāšana ražošanas ātrumā, katastrofāls sloksnes lūzums, kaskādes bojājumi vairākām presēšanas stacijām.
- Pārmērīgs iegriezuma dziļums (nesēja vājināšanās):Sloksnes nobīde starp pacēlājiem, padeves nestabilitāte, periodiskas izmēru izmaiņas, iespējams noguruma lūzums.
- Atsperes ignorēšana klīrensā:Dinamiski traucējumi atsitienā, palielināta sloksnes pretestība, paātrināts sitiena nodilums blakus esošajās stacijās.
- Nepareiza urbuma orientācija:Uz sāniem vērstie instrumenti samazina efektīvu klīrensu, rada pretestību padeves laikā, paātrina presformas detaļu nodilumu.
- Nav rādiusa perforatoru stūros:Priekšlaicīga perforācijas malu noārdīšanās, augoša urbuma malas, samazināts sloksnes noguruma kalpošanas laiks sliktas malu kvalitātes dēļ.
Aplūkojot šos neveiksmju štancēšanas piemērus, parādās modelis: katra kļūda ir saistīta vai nu ar pārāk maza materiāla noņemšanu (rada traucējumus), tiek noņemts pārāk daudz materiāla (iznīcina nesēja integritāti) vai tiek noņemts materiāls ar nepareizu ģeometriju (rada spriedzes stāvvadus vai problēmas). Dizaina izaicinājums ir atrast vidusceļu -, un šis vidusceļš mainās atkarībā no tā, kā apvedceļa iegriezums mijiedarbojas ar citām progresīvām presformas funkcijām, piemēram, pilota caurumiem, pacēlājiem un lūžņu pārvaldības sistēmām.
Kā apvedceļa iegriezumi integrējas ar citām progresīvās formas funkcijām
Apvedceļa iecirtums nekad nepastāv atsevišķi. Tas atrodas savstarpēji atkarīgu funkciju sistēmā - pilota caurumi, kas nosaka sloksnes atrašanās vietu, pacēlāji, kas to paceļ, transportēšanas sloksnes, kas to transportē, un lūžņu apsaimniekošanas ceļi, kas tīri noņem atkritumus. Mainiet kādu no šīm funkcijām, un līdz ar to mainīsies apvedceļa iecirtuma prasības. Šis savstarpējais savienojums padara metāla štancēšanas presformas vairāk nekā štancēšanas un štancēšanas pogu kopumu - tās ir integrētas mehāniskās sistēmas, kurās katrs komponents atsaucas uz otru.
Apvedceļa iecirtumu projektēšana, neņemot vērā to kaimiņus, ir kā pamatu izmēra noteikšana, nezinot ēku virs tā. Rūpnieciskajā metāla štancēšanā, kur progresīvās presformas lielā ātrumā darbojas miljoniem ciklu, šāda sadalīta domāšana rada presformas, kas darbojas teorētiski un nedarbojas praksē.
Apvedceļa iegriezumi un pilota cauruma koordinācija
Piloturbumi ir visa sloksnes izkārtojuma pozicionālais pamats. Katrs elements uz sloksnes - aizvērtās atveres, veidotā ģeometrija un apvedceļa iegriezumi - nosaka savu atrašanās vietu no piloturbuma datu punkta. Kad vadības tapas pieskaras sloksnei katrā nospiešanas gājienā, tās izlabo nelielas padeves neprecizitātes un novelk visu precīzā izlīdzinājumā pirms griešanas vai formēšanas.
Tas nozīmē, ka apiešanas iecirtumi ir jāsakārto tā, lai pilota reģistrācija notiktu, pirms var uzkrāties kļūda, kas saistīta ar iecirtumu{0}}. Ja pirmajā stacijā tiek izgriezts iecirtums un pilota caurums netiek caurdurts līdz otrajai stacijai, jebkura padeves neprecizitāte pirmajā gājienā netiek koriģēta - un iecirtums nedaudz atkāpjas no paredzētās pozīcijas. Šī pozicionālā kļūda tiek izplatīta visās nākamajās stacijās, potenciāli samazinot efektīvo atstarpi, ko iecirtums bija paredzēts nodrošināt.
Praktiskais noteikums: pilota caurumi jāizdara pēc iespējas agrākā stacijā, ideālā gadījumā tajā pašā stacijā vai pirms apvedceļa iecirtuma griešanas. Kad abas funkcijas sacenšas par vietu pirmajā stacijā, priekšroka tiek dota pilota caurumam. Kā atzīmēts progresīvās veidņu projektēšanas praksē, piloti pirms katras darbības - izlīdzina joslu bez tām, nelielas padeves kļūdas uzkrājas un rada tolerances novirzi starp stacijām. Apvedceļa iecirtuma pozicionēšanas precizitāte pilnībā ir atkarīga no tā, vai pilota reģistrācija tiek noteikta vispirms.
Turklāt fiziskais attālums starp apvedceļa iecirtumu un tā tuvāko pilota caurumu ietekmē sloksnes vietējo stingrību reģistrācijas punktā. Ja dziļa iecirtums atrodas tieši blakus pilota caurumam, nesēja materiāls starp tiem var izlocīties pilota sasaistes spēka ietekmē. Tādējādi tiek radīts stāvoklis, kad pilots precīzi reģistrējas savā atrašanās vietā, bet iecirtums - tikai milimetru attālumā novājinātā materiālā - nedaudz novirzās no-pozīcijas. Pieredzējuši štancēšanas rīki un presformu inženieri uztur minimālo attālumu starp iecirtumu malām un pilota caurumiem, parasti ne mazāk kā divreiz lielāku materiāla biezumu.
Mijiedarbība ar pacēlājiem un sloksnes stabilitāti
Pacēlāji paceļ sloksni virs presformas virsmas starp nospiešanas sitieniem, ļaujot tai brīvi virzīties uz nākamo soli. To izvietojumam ir jāņem vērā vieta, kur apvedceļa robi ir noņēmuši nesēja materiālu -, jo pacēlājam, kas atrodas zem iecirtuma izgriezuma, nav nekā, ko atbalstīt.
Iedomājieties pacēlāja sliedi, kas atrodas tieši zem dziļa negatīva apvedceļa iecirtuma. Kad sloksne virzās uz priekšu, robainā daļa iet pāri šim pacēlājam ar minimālu materiāla saskari vai bez tā. Sloksne tajā brīdī nokrīt, zaudējot virzīto pacēlumu. Ja tā noslīd pietiekami tālu, uz sloksnes izveidotie elementi padeves laikā var vilkt pāri veidņu virsmām, izraisot skrāpējumus, izciļņu uzkrāšanos vai - lielā ātrumā - pietiekamu berzi, lai īsi-padotu sloksni.
Projektēšanas koordinācija darbojas abos virzienos:
- Lifter spacing must match structurally sound carrier sections.Kad visi apvedceļa iegriezumi ir novietoti, kartējiet atlikušo cieto nesēju pa padeves ceļu. Pacēlāji atrodas zem šīm cietajām sekcijām, nevis zem iecirtuma atverēm.
- Iecirtumu vietas var būt jāpielāgo pacēlāja atbalstam.Ja interferences zona sakrīt ar vienīgo pieejamo pacēlāja pozīciju, dizainers saskaras ar kompromisu - vai nu pārvietot pacēlāju (kas var ietekmēt sloksnes stabilitāti citur), vai mainīt iecirtuma ģeometriju, lai pacēlāja kontaktpunktā atstātu šauru atbalsta tiltu.
- Sloksnes svars starp pacēlājiem rada novirzi.Garās-spīles veidnēs ar smagām sloksnēm attālums starp pacēlājiem nosaka, cik ļoti sloksne nokrīt zem sava svara. Apvedceļa iegriezumi, kas samazina nesēja šķērsgriezumu-, palielina šo novirzi. Automašīnu štancēšanas presformām ar lieliem soļa attālumiem šī noliekšanās var kļūt pietiekami nozīmīga, lai ietekmētu padeves augstuma konsistenci.
Procesa izkārtojuma plānošana, ko Art Hedrick aprakstīja darbā The Fabricator, pastiprina šo punktu - nesēja stiprībai jābūt pietiekamai, lai pārvietotu daļu no stacijas uz staciju bez izliekšanās, spēcīgas locīšanas vai deformācijas. Apvedceļa iecirtuma izvietojuma lēmumi tieši ietekmē to, vai šis stiprības slieksnis tiek saglabāts katrā pacēlāja laidumā gar joslu.
Metāllūžņu apsaimniekošana un materiālu izmantošana
Katrs apvedceļa iegriezums rada lūžņus. Šī sliede ir tīri jāizstumj no matricas - uz leju caur matricas bloku vai sāniski no matricas virsmas - bez iesprūšanas, atsitiena vai netraucējot turpmākos presēšanas sitienus. Metāllūžņu apsaimniekošana nav pārdomāta; tā ir konstrukcijas prasība, kas ietekmē iecirtuma ģeometriju, stacijas izvēli un stangas apavu izkārtojumu.
Notch lūžņi tiek integrēti ar kopējo sloksnes lūžņu stratēģiju vairākos veidos:
- Gliemežu izmešanas ceļš.Matricas blokam zem katra roba perforatora jābūt pietiekami lielam klīrensa caurumam, lai sliede varētu brīvi krist. Ja lode ir pārāk liela pieejamajai klīrensa atvēršanai, iespējams, būs jāmaina iecirtuma ģeometrija - vai arī sliede ir jāizgriež divās atsevišķās darbībās blakus esošajās stacijās.
- Die kurpju paralēlais novietojums.Paralēles, kas atbalsta presēšanas balstu, nevar novietot zem lūžņu izmešanas ceļiem. Apvedceļa iecirtumu vietas ietekmē paralēles, kas savukārt ietekmē presēšanas apavu stingrību. Kā norāda The Fabricator's die essentials sērija, tikai noteiktās vietās var būt paralēles, lai atbalstītu presformu, kad lūžņiem brīvi jākrīt uz savākšanas sistēmu.
- Lūžņu teknes traucējumi.Vairākas lūžņu plūsmas, kas radušās no tukšošanas, caurduršanas un iecirtuma operācijām, vienlaikus iziet no formas. Ja apvedceļa iecirtuma sliedei un caurdurošajam sliedei ir viena un tā pati izejas zona zem veidnes, tie var sadurties un iestrēgt -, īpaši lielā ražošanas ātrumā, kad lodes izmešanas laiks kļūst kritisks.
Materiālu izmantošana ir šī vienādojuma otra puse. Apvedceļa robi patērē materiālu, kas citādi varētu būt daļa no gatavā produkta vai vismaz samazinātu spoles platumu. Inteliģentais iegriezuma dizains samazina pievienoto lūžņu daudzumu, neapdraudot klīrensa funkciju. Metodes ietver:
- Izmantojot leņķiskos iegriezuma profilus, kas noņem tikai materiālu faktiskajā traucējumu konusā, nevis pilnu taisnstūrveida izgriezumu, kas nodrošina atstarpi vietās, kur tas nebija vajadzīgs.
- Apvedceļa iecirtumu griešanas apvienošana ar blakus esošām noslīpēšanas darbībām, lai ar vienu perforatoru tiktu izveidots gan detaļas profils, gan apvedceļa atstarpe -, tādējādi novēršot vajadzību pēc atsevišķas iecirtuma stacijas un samazinot kopējo lūžņu daudzumu.
- Iecirtumu dziļuma optimizēšana līdz minimālajam nepieciešamajam klīrensam plus rezervei, nevis pēc noklusējuma pilna{0}}dziļuma griezumiem, kas noņem vairāk nesēja materiāla, nekā prasa traucējumu zona.
Liela apjoma-metāla štancēšanas instrumentu lietojumprogrammās -, jo īpaši automobiļu un ierīču nozarēs, - pat neliels materiāla ietaupījums uz vienu-daļai ļauj ievērojami samazināt izmaksas miljoniem vienību. Apvedceļa iecirtums, kas ir 2 mm dziļāks nekā nepieciešams, pāri joslai, kas darbojas 50 miljonus detaļu gadā, ir izmērāms atkritumu daudzums. Apzīmogošanas instrumentu inženiera uzdevums ir atrast minimālo iecirtumu aploksni, kas atbilst klīrensam, saglabā nesēja integritāti un tīri izvada lūžņus.
Inženieriem, kas strādā ar sarežģītiem sloksnes izkārtojuma izaicinājumiem, kur apvedceļa ierobu novietošana krustojas ar pacēlāja koordināciju, materiālu plūsmas optimizāciju un lūžņu ceļa plānošanu,YICHEN štancēšanas matricu inženieru komandapiedāvā dizaina atbalstu progresīvām die lietojumprogrammām, kurām ir nepieciešami integrēti risinājumi visās šajās mijiedarbīgajās funkcijās.
Katra no šīm attiecībām - pilota koordinācija, pacēlāju mijiedarbība un lūžņu pārvaldība - parāda, kāpēc apiešanas iecirtums ir sistēmas-līmeņa darbība. Iecirtums neeksistē vakuumā. Tās ģeometrija, novietojums un griešanas secība ir atkarīga no lēmumiem, kas pieņemti par katru citu metāla štancēšanas presformas sastāvdaļu sloksnes izkārtojumā. Pareiza iecirtuma noteikšana nozīmē sakārtot sistēmu -, un tam ir nepieciešama strukturēta darbplūsma, lai pieņemtu šos savstarpēji atkarīgos lēmumus pareizā secībā.
Apvedceļa iecirtuma projektēšanas paraugprakse instrumentu inženieriem
Sistēmas{0}}līmeņa izpratne ir noderīga tikai tad, ja tā ir atkārtojama darbība. Viss līdz šim apskatītais - iecirtumu veidi, ģeometrijas parametri, materiālu pielāgojumi, integrācija ar pacēlājiem un pilotiem - sabrūk vienā praktiskā jautājumā: kā patiesībā izskatās projektēšanas darbplūsma no sākuma līdz beigām? Atbilde ir strukturēta secība, kas novērš minējumus un rada apvedceļa iegriezumus lokšņu metāla formēšanas operācijām, kuras var paļauties pilnā ražošanas ātrumā.
Soli{0}}pa-Soli apiet iecirtumu projektēšanas darbplūsmu
Neatkarīgi no tā, vai izkārtojat divpadsmit{0}}staciju kronšteinu vai četrdesmit{1}}staciju savienotāju rīku, lēmumu secība tiek veikta saskaņā ar to pašu loģiku. Tālāk ir norādīta darbplūsma, kas konsekventi nodrošina uzticamus rezultātus metāla štancēšanas ražošanas procesā:
- Vispirms pabeidziet daļu ligzdošanu un staciju secību.Lēmumi par apiešanu ir atkarīgi no tā, vai ir zināms, kuras darbības tiek veiktas kādās stacijās. Pabeidziet notīrīšanas, caurduršanas, formēšanas un dīkstāves stacijas uzdevumus, pirms pieskaraties iecirtuma dizainam.
- Kartē traucējumu zonas katrā stacijā.Katrai presēšanas stacijai pārklājiet ienākošo sloksnes profilu (ieskaitot visus augšpuses elementus) pret visa instrumenta apvalka - perforatoriem, presēšanas pogām, formēšanas tēraudiem un spiediena spilventiņiem visā presēšanas gājienā, ne tikai apakšējā nāves centrā.
- Atlasiet iecirtuma veidu katrai traucējumu zonai.Izvēlieties taisnstūra, leņķa vai pozitīvas/negatīvas konfigurācijas, pamatojoties uz katra šķēršļa ģeometriju, pieejamo nesēja platumu un materiāla pakāpi. Izmantojiet leņķiskos profilus, kur sloksnes platums ir saspringts; izmantojiet pozitīvas konfigurācijas, kur nesēja integritāte nevar izturēt materiāla noņemšanu.
- Izmēriet katru iecirtumu ar atbilstošām piemalēm.Iestatiet dziļumu, lai notīrītu platāko traucējumu punktu, kā arī sānu malu. Iestatiet platumu, lai aptvertu šķēršļu garumu un padeves pielaidi abos virzienos. Uzklājiet stūra rādiusus, pamatojoties uz materiāla biezumu un stiepes īpašībām.
- Pārbaudiet nesēja sloksnes konstrukcijas integritāti.Pēc visu iecirtumu ievietošanas pārbaudiet, vai atlikušie nesēja šķērsgriezumi{0}}var izturēt sloksnes svaru starp pacēlāju laidumiem bez pārmērīgas noliekšanās vai izliekuma. Pārbaudiet, vai divi blakus esošie iecirtumi nerada kombinētu trūkumu, ko atsevišķā analīzē nepamanītu.
- Saskaņojiet ar pilota caurumiem un pacēlāja pozīcijām.Apstipriniet, ka piloti ir perforēti pirms iegriezuma griezumiem vai vienlaikus ar tiem. Pārbaudiet, vai pacēlāji atrodas zem cietām turētāja sekcijām, nevis zem iecirtuma atverēm.
- Apstipriniet lūžņu izmešanas ceļus.Nodrošiniet, lai katram iecirtumam ir brīvs krišanas ceļš cauri matricas blokam, netraucējot blakus esošajām lūžņu plūsmām vai matricu kurpju paralēlēm.
- Dokumentu iecirtumu specifikācijas uz presformas apdrukas.Izsauciet dziļumu, platumu, rādiusu, pozīcijas pielaidi no pilota atskaites punkta un urbuma virzienu katram apvedceļa iegriezumam. KāŽurnāla MetalForming dizaina likumiuzsveriet, ja tas ir jādara, tam ir jābūt uz izdrukas - katrai detaļai ir jābūt skaidri noteiktai bez interpretācijas.
Šī secība darbojas, jo katra darbība balstās uz apstiprinātiem lēmumiem no iepriekšējās darbības. Izlaižot - izmēru iecirtumus pirms traucējumu zonu kartēšanas vai atlasot iecirtumu veidus pirms stacijas secības pabeigšanas -, tiek ieviesti pieņēmumi, kas sabrūk izmēģinājuma laikā.
Dizains-atbilstoši-izgatavojamības principiem, kas tiek piemēroti apvedceļa iegriezumiem
Labi{0}}izstrādāti apvedceļa iegriezumi ne tikai novērš traucējumus. Tie tieši ietekmē trīs pakārtotos rezultātus, kas nosaka presformas ražošanas vērtību:
- Apkopes intervāli.Izgriezumi ar atbilstošu rādiusu un atbilstošām malām samazina blakus esošo instrumentu nodilumu. Kad sloksne tiek padota bez vilkšanas vai daļēja kontakta, perforatora malas paliek asas ilgāk, veidojošie tēraudi paliek tīri, un matrica darbojas ilgāk starp apkopes pārtraukumiem. Metāla štancēšanas dizaina lēmumi, kas pieņemti izkārtojuma laikā, tieši nosaka apkopes pulksteni.
- Mirst ilgmūžība.Katastrofālas kļūmes - sloksnes lūzums, mirstes avārijas no sasprādzēta materiāla - ir notikumi, kas ievērojami saīsina bojāgājušo mūžu. Lai novērstu šos notikumus, pastāv visas iepriekš minētās labākās prakses. Mezgls, kas nekad nesaskaras, kalpo vairākas reizes ilgāk nekā tas, kas avarē pat reizēm.
- Sasniedzams preses ātrums.Sloksnes stabilitāte ātrumā ir galvenais apvedceļa iecirtuma kvalitātes tests. Sloksne, kas barojas tīri ar 400 sitieniem minūtē, bet saplīst pie 500, ierobežo tās vājākais iecirtums. Pareizi rādiusi, atbilstoša nesēja integritāte un pareizas izmēru robežas ir tas, kas atdala matricu, kas darbojas ar mērķa ātrumu, no tā, kas jāgriež atpakaļ. Uzlabotas metāla štancēšanas tehnikas ātrdarbībā{5}}ir atkarīgas no tā, vai šīs detaļas ir jau pašā sākumā.
Apvedceļa iecirtumu lokšņu metāla veidošanas mērķis ir šāds: tie pastāv, lai ļautu sloksnei brīvi kustēties, lai veidne varētu veikt savu darbu pilnā ātrumā, nesabojājoties. Katrs parametrs, katrs rādiuss, katra pozicionālā pielaide kalpo šim mērķim.
Katra apvedceļa iecirtuma mērķis ir nodrošināt minimālu materiāla noņemšanu, kas nodrošina pilnīgu atstarpi, saglabā nesēja integritāti un darbojas ražošanas ātrumā - ne vairāk, ne mazāk.
Inženierresursi sarežģītu sloksņu izkārtojuma izaicinājumiem
Standarta apvedceļa iecirtuma noteikumi attiecas uz lielāko daļu lietojumu. Taču, ja sloksnes izkārtojumi ietver saliktas formēšanas secības, daudzlīmeņu nesēja ģeometrijas, stingri izvirzītus materiālu izmantošanas mērķus vai AHSS kategorijas, kas soda jebkuru dizaina saīsni, lēmumu pieņemšana kļūst grūtāka. Metāla štancēšanas ražošanas process šajā līmenī prasa īpašu pieredzi ar presformu struktūru, materiālu plūsmu un integrētu klīrensa pārvaldību desmitiem staciju.
Apzīmogošanas dizaina izaicinājumiem, kas pārsniedz standarta vadlīnijas, - īpaši progresīvas formas, kurās apvedceļa ierobu izvietojums krustojas ar sarežģītām pacēlāja konfigurācijām, urbuma kontroles prasībām un agresīviem materiāla izmantošanas mērķiem -YICHEN pielāgoti štancēšanas presformu risinājumisniegt inženiertehnisko atbalstu{0}}smagām lietojumprogrammām. Viņu komanda strādā, izmantojot pilnu sloksnes izkārtojuma integrāciju: presformu struktūru, komponentus, perforatorus, pacēlājus, klīrensa optimizāciju un materiālu plūsmas analīzi progresīvām veidņu konstrukcijām, kas prasa vairāk nekā mācību grāmatas.
Neatkarīgi no tā, vai šīs problēmas tiek risinātas iekšēji vai piesaistīts specializēts partneris, princips paliek nemainīgs: apiešanas iecirtums ir sistēmas{0}}līmeņa disciplīna. Pareizi izveidojiet darbplūsmu, dokumentējiet katru lēmumu, apstipriniet katrā darbībā, un iecirtumi veiks savu darbu nemanāmi -, tieši tā, kā tiem vajadzētu veikt miljoniem ražošanas darbību.
Bieži uzdotie jautājumi par apvedceļa iegriezumiem štancēšanas veidņu dizainā
1. Kāds ir apvedceļa iecirtumu mērķis progresīvās štancēšanas veidnē?
Apvedceļa iegriezumi ir apzināta materiāla noņemšana nesējsloksnē, kas rada atstarpi iepriekš nosegtiem, caurdurtiem vai veidotiem elementiem, lai tie varētu iziet cauri pakārtotajām štancēšanas stacijām, nesaskaroties ar perforatoriem, matricu pogām vai pacēlājiem. Bez tiem sloksne sasprādzētos, nepareizu padevi vai ietriektos aktīvajā instrumentā, pavirzot vienu soļa attālumu vienā nospiešanas gājienā. Tās ir vienas no pirmajām funkcijām, kas izstrādātas sloksnes izkārtojumā, jo katra nākamā stacija ir atkarīga no traucējumiem{2}}brīvās joslas progresēšanas.
2. Kāda ir atšķirība starp pozitīvajiem un negatīvajiem apvedceļa iecirtumiem?
Negatīvie apvedceļa iegriezumi noņem materiālu no nesēja sloksnes, lai izveidotu atveri, caur kuru iziet pakārtotie instrumenti. Pozitīvie apvedceļa iegriezumi pievieno papildu materiālu ārpus nominālās sagataves kontūras, novirzot turētāju ap šķērsli, nesagriežot esošā sloksnes platumā. Negatīvie robi ir piemēroti mazām traucējumu zonām un nodrošina minimālu sloksnes platumu, savukārt pozitīvie robi saglabā nesēja izturību, ja traucējumu zona ir pārāk liela drošai materiāla noņemšanai. Izvēle ir atkarīga no nesēja integritātes vajadzībām, spoles platuma izmaksām un šķēršļu lieluma.
3. Kā noteikt, kur sloksnes izkārtojumā novietot apvedceļa iegriezumus?
Izvietošana notiek secīgā procesā: vispirms kartē katras stacijas pilno instrumentu aploksni cauri visam presēšanas gājienam, pēc tam pārklāj ienākošās sloksnes profilu katrā padeves pozīcijā, lai noteiktu, kur materiāls pārklājas ar instrumentiem. Katra pārklāšanās ir traucējumu zona, kurai nepieciešams iecirtums. Iecirtums ir jāizgriež augšējā stacijā, pirms josla sasniedz konflikta punktu. Izvietojums atsaucas uz pilota cauruma atskaites punktiem, un tajā ir jāņem vērā padeves pielaide, sānu sloksnes novirzīšanās un pārbīde. Pacēlāja pozīcijas ietekmē arī iecirtumu atrašanās vietas, jo pacēlājiem ir nepieciešams ciets nesējs materiāls zem tiem, lai to atbalstītu.
4. Kāpēc apvedceļa ierobām ir nepieciešami rādiusa stūri, nevis asas malas?
Asi iekšējie stūri darbojas kā sprieguma koncentrācijas punkti cikliskā slodzē. Liela-ātruma ražošanas laikā ar simtiem gājienu minūtē katrs padeves cikls ātri paātrina un palēnina sloksnes ātrumu, koncentrējot stresu katrā asā iecirtuma stūrī. Šajos punktos rodas mikro-plaisas, izplatās ar katru insultu un galu galā izraisa katastrofālu sloksnes lūzumu. Radiālie stūri sadala stresu lielākā platībā, ievērojami pagarinot noguruma kalpošanas laiku. Minimālais rādiuss parasti ir 0,5 x materiāla biezums vieglam tēraudam un 1,0 x līdz 1,5 x augstas -stiprības tēraudam. Instrumentu inženieri tādās firmās kā YICHEN (yichen-group.com/stamping-die/) ņem stūra rādiusus katrā iecirtuma specifikācijā kā standarta praksi ražošanas ātruma uzticamībai.
5. Kā materiāla tips ietekmē apvedceļa iecirtuma konstrukcijas parametrus?
Katrs materiāls atšķirīgi reaģē uz nesēja materiāla noņemšanu. Viegls tērauds pieņem standarta parametrus ar 0,5x biezāku stūra rādiusu. Augstas -stiprības tēraudiem (AHSS) ir nepieciešams lielāks rādiuss (1,0x-1,5x biezums), platāki iegriezumi, lai pielāgotos atsperei, un, iespējams, platākas nesošās sloksnes, lai novērstu noguruma izraisītu lūzumu. Alumīnijam ir nepieciešamas pulētas un pārklātas instrumentu virsmas, lai novērstu izcirtumu veidošanos, savukārt nerūsējošais tērauds pakāpeniski sacietē pie robu robežām, pieprasot lielus rādiusus un izcilu malu kvalitāti, lai novērstu trauslumu garu ražošanas ciklu laikā.


