


Kas ir automobiļu štancēšanas presformas un kāpēc tās ir svarīgas
Kad plakana tērauda spole kļūst par spārnu, konstrukcijas sliedi vai kronšteinu, kas ir ieskrūvēts dziļi jūsu transportlīdzekļa iekšpusē, transformācija notiek štancēšanas presē, ko darbina šim nolūkam izveidots{0}}rīks. Šis rīks ir matrica, un tā pareiza izmantošana nosaka, vai ražošanas programma sasniedz tās izmaksas, kvalitāti un laika mērķus.
Automobiļu štancēšanas presformu definēšana
Automobiļu štancēšanas presformas ir precīzi{0}}konstruēti instrumentu komplekti, kas parasti ir izgatavoti no rūdīta instrumentu tērauda vai karbīda{1}}sakausējumiem, kas sagriež, veido un veido lokšņu metālu transportlīdzekļa detaļās, pieliekot kontrolētu spēku ar lielas{2}}tonnāžas presi.
Katrs presformu komplekts sastāv no saskaņotām augšējām un apakšējām pusēm, kas satur perforatorus, presformu blokus, noņēmējus un virzošās sistēmas, kas darbojas kopā, lai ražotu atkārtojamas detaļas ar ražošanas ātrumu. KāMVUapraksta, štancēšanas presformas ir rīki, kas veido un griež lokšņu metāla detaļas, kas izstrādāti, izmantojot CAD programmatūru un analītiskās programmas, un pēc tam kvalificēti presētāji tos pārveido fiziskā instrumentā. Automašīnu detaļu ražošanā šie instrumenti veido katra virsbūves paneļa, konstrukcijas pastiprinājuma un salona metāla detaļu, kas noripo no līnijas, mugurkaulu.
Kāpēc diegu izvēle veicina ražošanas panākumus
Iedomājieties, ka norādāt presformu, kas ražo tīras detaļas, bet nespēj sekot līdzi jūsu takts laikam, vai tādu, kas darbojas ātri, bet rada lūžņu daudzumu, kas samazina jūsu rezervi. Šķirnes izvēle atrodas trīs konkurējošu spiedienu krustpunktā:
- Ražošanas izmaksas- ieguldījumi instrumentos, apkopes biežums un materiālu izlietojums ir saistīti ar presformu veida un dizaina izvēli.
- Daļu kvalitāte- izmēru precizitāte, virsmas apdare un urbuma kontrole ir atkarīga no pareizas atstarpes, materiāla plūsmas pārvaldības un presformas konstrukcijas kvalitātes.
- Cikla laiks- staciju skaits, preses ātruma savietojamība un daļu pārsūtīšanas metode tieši nosaka sitienus minūtē.
OEM inženieriem, kuri nosaka automobiļu presformas jaunā platformā, šie kompromisi{0}}izveido programmas iespējamību jau no agrīnās koncepcijas fāzes. 1. un 2. līmeņa komandām, kas iegulda līdzekļus, lai iegūtu ražošanas līgumus, nepareiza izvēle var bloķēt nelabvēlīgu ekonomiku programmas darbības laikā.Automobiļu metāla štancēšanas operācijaspieprasa, lai abas grupas saskaņotu veidnes veidu, materiālu un konstrukcijas kvalitāti, pirms tiek griezts tērauds.
Lēmumi ātri kļūst niansēti. Detaļu ģeometrija, ikgadējais apjoms, materiāla pakāpe un preses pieejamība ir mijiedarbībā, un katram presformas veidam ir atšķirīgs stipro un ierobežojumu profils. Nākamajās sadaļās šie veidi ir sadalīti blakus, aprakstīts, kā tiek veidotas presformas, un norādīti tehniskie kompromisi, kas atšķir ienesīgu štancēšanas programmu no problemātiskas.
Pilnīgs automobiļu štancēšanas presformu veidu salīdzinājums
Katrs presformas veids atrisina atšķirīgu ražošanas problēmu. Daļu ģeometrija, tilpuma mērķi un materiāla pakāpe nosaka lēmumu, taču izpratne par to, kā katra konfigurācija faktiski darbojas, ir pamats pareizā zvana veikšanai. Tālāk ir sniegts -savienojuma-iedalījums galvenajām lokšņu metāla štancēšanas presformām, kuras mūsdienās tiek izmantotas transportlīdzekļu programmās.
| Die tips | Darbības princips | Vislabāk-piemērotās automašīnu daļas | Ražošanas apjoma diapazons | Sarežģītības līmenis | Galvenie ierobežojumi |
|---|---|---|---|---|---|
| Progresīvs | Metāla sloksnes virzās cauri vairākām stacijām vienā matricu komplektā; katrs gājiens pabeidz vienu darbību katrā stacijā | Kronšteini, drošības jostu stiprinājumi, elektrības savienotāji, nelieli konstrukcijas pastiprinājumi | Augsts (100 000+ gadā) | Vidēja līdz augsta | Daļas izmēru ierobežo sloksnes platums un presēšanas pamatne; dziļāka zīmēšana ir sarežģīta |
| Pārsūtīšana | Atsevišķas sagataves mehāniski vai robotiski pārvietojas starp neatkarīgām presēšanas stacijām | Strukturālie šķērsstieņi, balstiekārtas kronšteini, lieli virsbūves pastiprinājumi | Vidēja līdz augsta (50 000+) | Augsts | Augstākas kapitāla izmaksas; lēnāks cikla laiks nekā progresīvais; nepieciešama automatizācijas infrastruktūra |
| Tandēms | Rindā sakārtotas vienas darbības{0}}preses; daļu pārvietošana starp presēm | Liels korpuss-baltos-paneļos (durvis, pārsegi, spārni) | Vidēja līdz augsta | Augsts | Liela grīdas platība; ievērojams kapitālieguldījums; sarežģīta loģistika |
| Savienojums | Vairākas griešanas darbības (izgriešana + caurduršana) tiek veiktas vienlaikus ar vienu gājienu | Plakanas precīzas detaļas, paplāksnes{0}}piemēram, sastāvdaļas, stiegrojuma plāksnes | Vidēja līdz augsta | Vidēja | Tikai relatīvi plakanām ģeometrijām; lielākas izmaksas par instrumentiem nekā vienas{0}}operācijas veidnes |
| Kombinācija | Griešanas un formēšanas darbības apvienotas vienā gājienā | Veidoti kronšteini ar caurumiem, elektriskās spailes, piedziņas starplikas | Vidēja līdz augsta | Vidēja līdz augsta | Sarežģīta formas konstrukcija; stingrāki apkopes intervāli |
| Deep Draw | Tukšs turētājs un perforators ievelk materiālu dobumā, lai izveidotu dobu vai kauss{0}}formu ģeometriju | Degvielas tvertnes, konstrukcijas korpusi, virsbūves paneļu sekcijas, akumulatoru korpusi | Vidēja līdz augsta | Augsts | Nepieciešama precīza materiāla plūsmas kontrole; nosliece uz grumbu veidošanos un plīsumiem |
| Apgriezt/caurdurt | Noņem lieko materiālu un pievieno caurumus vai spraugas pēc formēšanas pabeigšanas | Gandrīz visu apzīmogoto korpusa un konstrukcijas daļu pēdējā-posma apstrāde | Visi sējumi | Zema līdz vidēja | Sekundārā darbība palielina cikla laiku; griešanas malas ātri nolietojas uz AHSS |
Progresīvās un pārsūtīšanas formas konfigurācijas
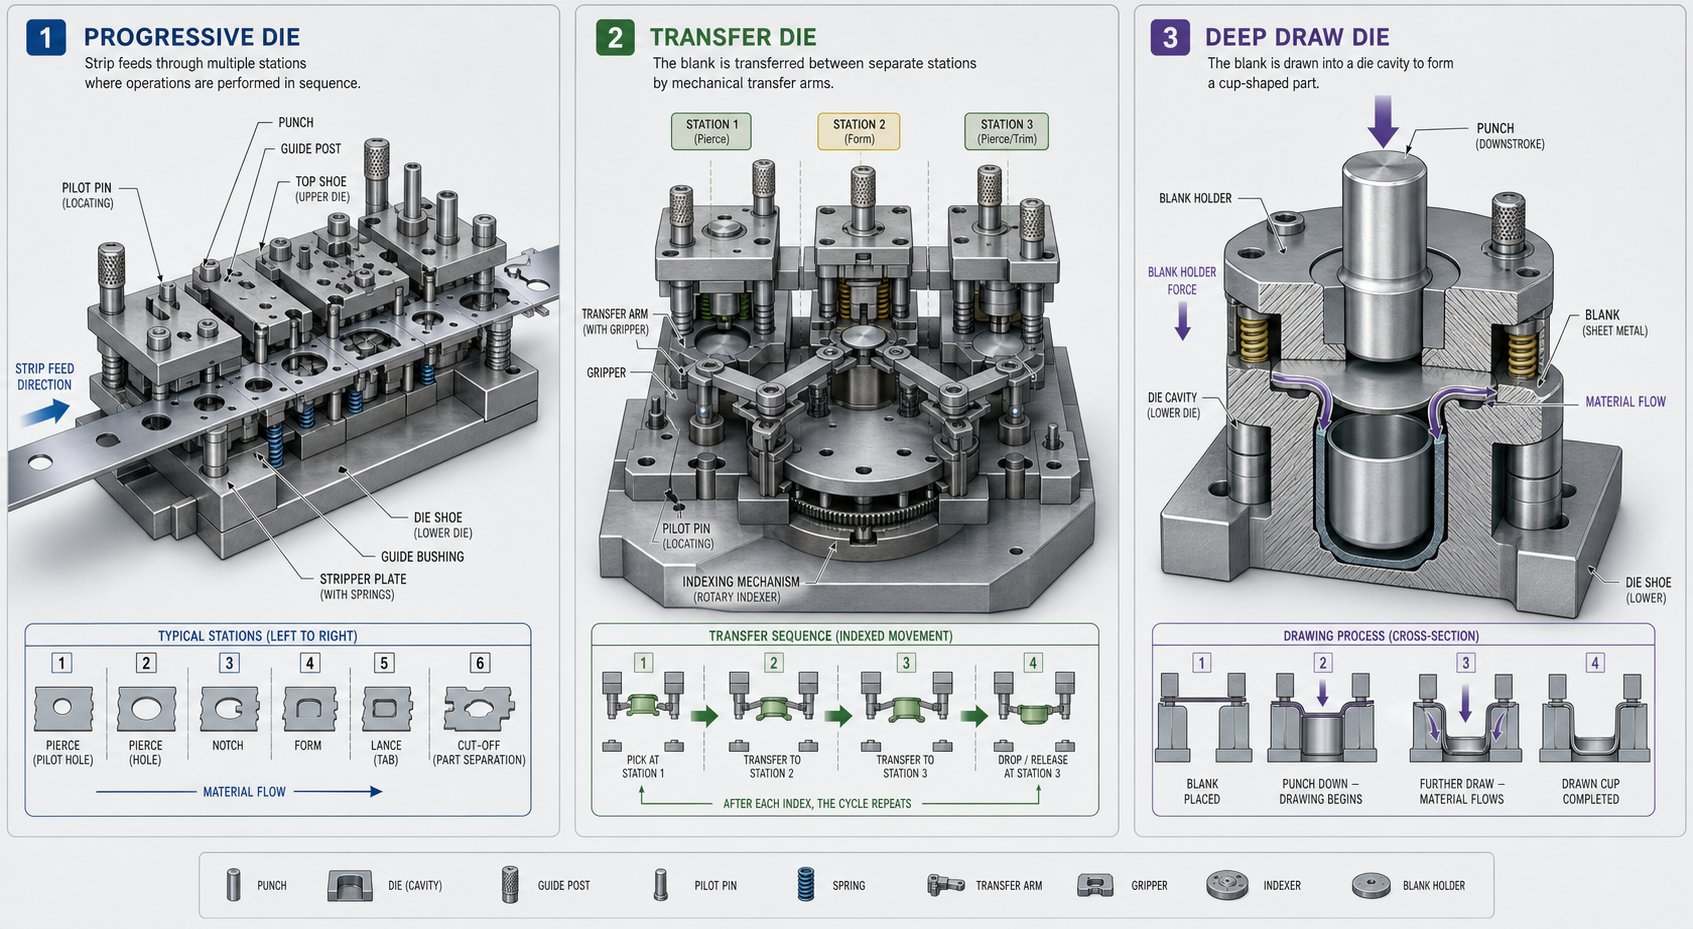
Progresīvās formas nodrošina metāla sloksnes savienojumu visa procesa laikā. Iedomājieties spoli, kas tiek ievadīta presē: ar katru gājienu sloksne tiek rādīta uz priekšu, un katrā stacijā vienlaikus notiek jauna darbība, neatkarīgi no tā, vai tā ir griešana, locīšana, kalšana vai reljefs. Gatavā daļa no nesējsloksnes atdalās tikai gala stacijā. Tas padara progresīvo štancēšanas formu īpaši efektīvu mazākiem komponentiem, kas ražoti lielos apjomos, piemēram, montāžas kronšteiniem, elektriskajiem korpusiem un savienotāju spailēm. Faktiski vara progresīvā štancēšana ir izplatīta EV kopņu stieņos un augstas -vadītspējas spailēm, kur svarīgas ir gan stingras pielaides, gan ātra caurlaidspēja.
Pārvietošanas veidnēm ir atšķirīga pieeja. Sagatave tiek izgriezta agri, pēc tam mehāniskie pirksti vai robotizētās rokas to pārvietoja starp neatkarīgām stacijām. Katru staciju var optimizēt vienai darbībai, ieskaitot dziļo vilkšanu, kas būtu nepraktiska progresīvai joslai.Pārsūtīšanas sistēmasspīdēt lielākām, ģeometriski sarežģītām automobiļu daļām, piemēram, strukturālajiem šķērselementiem un balstiekārtas komponentiem, kur šī daļa vienkārši neietilps progresīvās sloksnes ierobežojumiem.
Tandēma formas līnijas paplašina šo loģiku vēl vairāk. Staciju vietā vienā presē tiek sakārtota virkne atsevišķu presu ar automātisku daļu pārsūtīšanu starp tām. Jūs atradīsiet tandēma uzstādījumus, kas nodrošina pilna izmēra -korpusu-baltos paneļos, pārsegu un durvju ārējos paneļus-, kur katram formēšanas posmam ir nepieciešams īpašs preses tonnāžas un gājiena profils.
Saliktās, kombinētās un dziļās vilkšanas formas
Saliktās formas ar vienu gājienu veic vairākas griešanas darbības, domājot par ārējā profila notīrīšanu un iekšējo caurumu caurduršanu vienlaikus. Ienesīgums ir cieša koncentriskums starp funkcijām, kas ir svarīgas precīzām plakanām daļām, piemēram, armatūras plāksnēm un spēka piedziņas starplikām. Saliktās presformas ir lielākas par sākotnējām instrumentu izmaksām, taču tās ātri atmaksājas pēc apjoma, novēršot detaļu apstrādi starp darbībām.
Kombinētās presformas iet soli tālāk, apvienojot griešanu un formēšanu vienā gājienā. Kronšteins, kuram nepieciešams gan caurdurts caurums, gan izveidots atloks, var nokrist no preses, gatavs montāžai. Tas samazina sekundāro darbību un{2}}daļējas apstrādes izmaksas, lai gan veidņu konstrukcija un apkope kļūst sarežģītāka.
Dziļās vilkšanas veidnes tiek galā ar visprasīgāko ģeometriju automobiļu štancēšanas jomā. Plakanu sagatavi ar perforatoru ievelk presformas dobumā, bet sagataves turētājs kontrolē materiāla plūsmu, lai novērstu saburzīšanu. Virsbūves paneļu sekcijas, degvielas tvertnes un EV akumulatora korpusa komponenti ir balstīti uz dziļu vilkšanu. Process prasa rūpīgu uzmanību, lai novilktu rādiusus, sagataves turētāja spiedienu un eļļošanu, jo īpaši tāpēc, ka ražotāji pāriet uz alumīnija paneļiem, kas ir mazāk pielaidīgi nekā vieglais tērauds.
Apdares operācijās iet bojā apgriešana un caurduršana
Gandrīz katrai izveidotajai automobiļa daļai ir nepieciešama apdare. Apgriešanas un caurduršanas formas noņem lieko atloku materiālu, kas palicis no vilkšanas darbībām, pievieno montāžas caurumus un izgriež spraugas montāžas funkcijām. Šīs presformas šajā procesā atrodas lejup pa straumi, bieži vien kā pēdējā stacija pārsūtīšanas līnijā vai kā atsevišķas darbības tandēma iestatījumos.
Lai gan apgriešanas un caurduršanas presformas ir vienkāršākas, to griešanas malas iztur augstu nodiluma pakāpi, it īpaši, apgriežot progresīvus augstas -izturības tēraudus. Malu kvalitāte tieši nosaka to, vai daļa iztur izmēru pārbaudi, tāpēc instrumentu tērauda izvēlei un šo presformu apkopes grafikiem ir jāpievērš tāda pati uzmanība kā formēšanas posmiem.
Pirmais lēmums ir piemērot pareizo veidnes tipu jūsu detaļas ģeometrijai un tilpumam. Nākamais izaicinājums ir saprast, kas notiek, ja robeždaļa var iet abos virzienos, un tieši šajā gadījumā progresīvais-pret-transfer-izšķirts kļūst kritisks.
Lēmumu ietvars Progressive Die vs Transfer Die
Daudzas automobiļu daļas atrodas pelēkajā zonā, kur tehniski varētu darboties vai nu progresīvā veidne, vai pārneses presforma. Drošības jostas stiprinājums nepārprotami ir progresīva teritorija, un pilna izmēra durvju iekšpuse nepārprotami pieder pie pārsūtīšanas līnijas. Bet kā ir ar vidēja izmēra -strukturālo pastiprinājumu ar mērenu vilkšanas dziļumu un 200 000 gada apjomu? Šeit sākas īstās inženiertehniskās debates.
Kad progresīvie mirstības rādītāji ir labāki par pārneses nūjām
Progresīvā štancēšanas un štancēšanas iestatījums uzvar ātrumā. Tā kā sloksne paliek savienota un tiek rādīta uz priekšu ar katru nospiešanas gājienu, varat darboties ar lielu sitienu minūtē ar minimālu{1}}apstrādes sarežģītību. Visa darbība notiek vienā matricu komplektā, kas nozīmē vienu nospiešanu, vienu iestatījumu un konsekventu atkārtojamību no stacijas uz staciju.
Progresīvās presformas ir spēcīgākā izvēle, ja jūsu daļa ir salīdzinoši maza, tai ir sekla vilkšana vai vienkārši izliekumi, un tam ir nepieciešams liels gada apjoms. Padomājiet par montāžas kronšteiniem, elektriskajiem spailēm un nelieliem konstrukcijas pastiprinājumiem. Integrētā stacijas konstrukcija arī samazina atkarību no darbaspēka, jo spoles padevējs un presēšanas roktura daļa pārvietojas automātiski. Automobiļu detaļām progresīvā štancēšana nodrošina vislabāko ROI, kad detaļas paliek sloksnes platumā un nav nepieciešama rotācija vai apgāšanās starp darbībām.
Kad pārejas dies ir labākā izvēle
Pārvietošanas formas iegūst savu vietu, ja daļas izmērs pārsniedz sloksnes nestspēju vai ja ģeometrijas dēļ ir nepieciešamas darbības, kuras vienkārši nevar notikt pievienotajā nesējā. Padziļināti zīmējumi, daļēja rotācija, lai kontrolētu urbuma-virzienu, un vairāku-asu veidošana kļūst pieejama, jo katra tukša vieta neatkarīgi pārvietojas starp stacijām.
Materiālu izmantošana ir vēl viens faktors, kas sliecas uz nodošanu. Progresīvā presforma rada nesējsloksnes-lūžņus, kas tiek nekavējoties nodoti otrreizējai pārstrādei, un biezākiem vai dārgākiem materiāliem šie atkritumi tiek ātri pievienoti. Pārsūtīšanas sistēmas ļaujligzdotie iztukšošanas izkārtojumikas izspiež vairāk detaļu no katras loksnes, radot ievērojamus izmaksu ietaupījumus augstas -stiprības tēraudiem un alumīnijam. Apkope mēdz būt arī vienkāršāka, jo katra stacija ir neatkarīga vienība, kurai ir vieglāk piekļūt un to pielāgot nekā cieši iepakotas prog die stacijas.
Lēmuma kritēriji vidējas{0}sarežģītības daļām
Ja daļa atrodas starp abām pieejām, šie faktori nobīda mērogu:
- Daļas izmēra slieksnis- ja daļas aploksne jebkurā virzienā pārsniedz aptuveni 300–400 mm, sloksnes padeve kļūst nepraktiska un pārvietošana ir iespējamais ceļš.
- Zīmējiet dziļumu- seklās formas (mazāk nekā 25-30 mm) labi darbojas progresīvās stacijās; dziļākas krūzes vai kanāli dod priekšroku pārsūtīšanas iestatījumam, kurā var optimizēt tukšas turētāja spiedienu katrai stacijai.
- Materiālu lūžņu likme- dārgi vai biezi krājumi palielina izmaksu sodu par pārvadātāja-sloksnes atkritumiem, liekot pieņemt lēmumu par pārsūtīšanu, izmantojot ligzdotu tukšumu.
- Preses tonnāžas pieejamība- progresīvās formas apvieno visus veidojošos spēkus vienā nospiešanas gājienā; ja jūsu pieejamās preses tonnāža-ir ierobežota, operāciju sadalīšana pa pārsūtīšanas stacijām sadala slodzi.
- Sekundārās darbības vajadzības- ja detaļai ir nepieciešama rotācija, apgāšanās vai darbības no vairākiem virzieniem, pārneses sistēma nodrošina elastību bez izciļņa-mehānisma ierobežojumiem progresīvās joslas iekšpusē.
Ir vērts atzīmēt trešo ceļu. Lieliem virsbūves paneļiem, piemēram, durvīm, pārsegiem un spārnu ārējām virsmām, nav ideāli piemēroti ne atsevišķi progresīvie veidņi, ne standarta pārneses iestatījums. Tandēma štancēšanas līnijās tiek izmantota virkne atsevišķu presu, kas sakārtotas secīgi, katra paredzēta vienam formēšanas vai apgriešanas posmam, starp kurām ir robotizēta pārvietošana. Kapitālieguldījums ir ievērojams, taču liela apjoma ārējiem paneļiem, kam nepieciešami stingras virsmas-kvalitātes standarti, tandēma konfigurācijas joprojām ir nozares standarts lielākajiem oriģinālo iekārtu ražotājiem.
Izvēloties kādu no šīm pieejām, visas programmas darbības laikā tiek fiksētas instrumentu izmaksas, cikla laiks un lūžņu ekonomija. Bet matricas veids ir tikai puse no vienādojuma. Tas, kā tiek izgatavota šī presforma, sākot no neapstrādāta instrumenta tērauda bloka līdz ražošanai-gatavam instrumentam ar mikronu-līmeņa pielaidēm, nosaka, vai tas darbojas, kā paredzēts, vai arī no pirmās dienas kļūst par apkopi.
Kā štancēšanas presformas tiek veidotas no sagataves līdz ražošanas rīkam
Štancēšanas instruments un presforma sākas kā raupja tērauda bloks un beidzas kā precīzs instruments, kura pielaides mēra mikronos. Katrs solis pa vidu vai nu uzlabo rīka kvalitāti, vai arī rada trūkumus, kas parādīsies ražošanas laikā. Lūk, kā risinās ceļojums.
No neapstrādātiem blokiem līdz precīzi apstrādātām veidnēm
Preses konstrukcija notiek pēc apzinātas secības, kurā katrs posms sagatavo sagatavi nākamajam. Izlaidiet soli vai pasteidzieties, un sekas palielināsies lejup pa straumi. Tipisks metāla štancēšanas presformu ražotājs ievēro šo vispārējo procesa plūsmu:
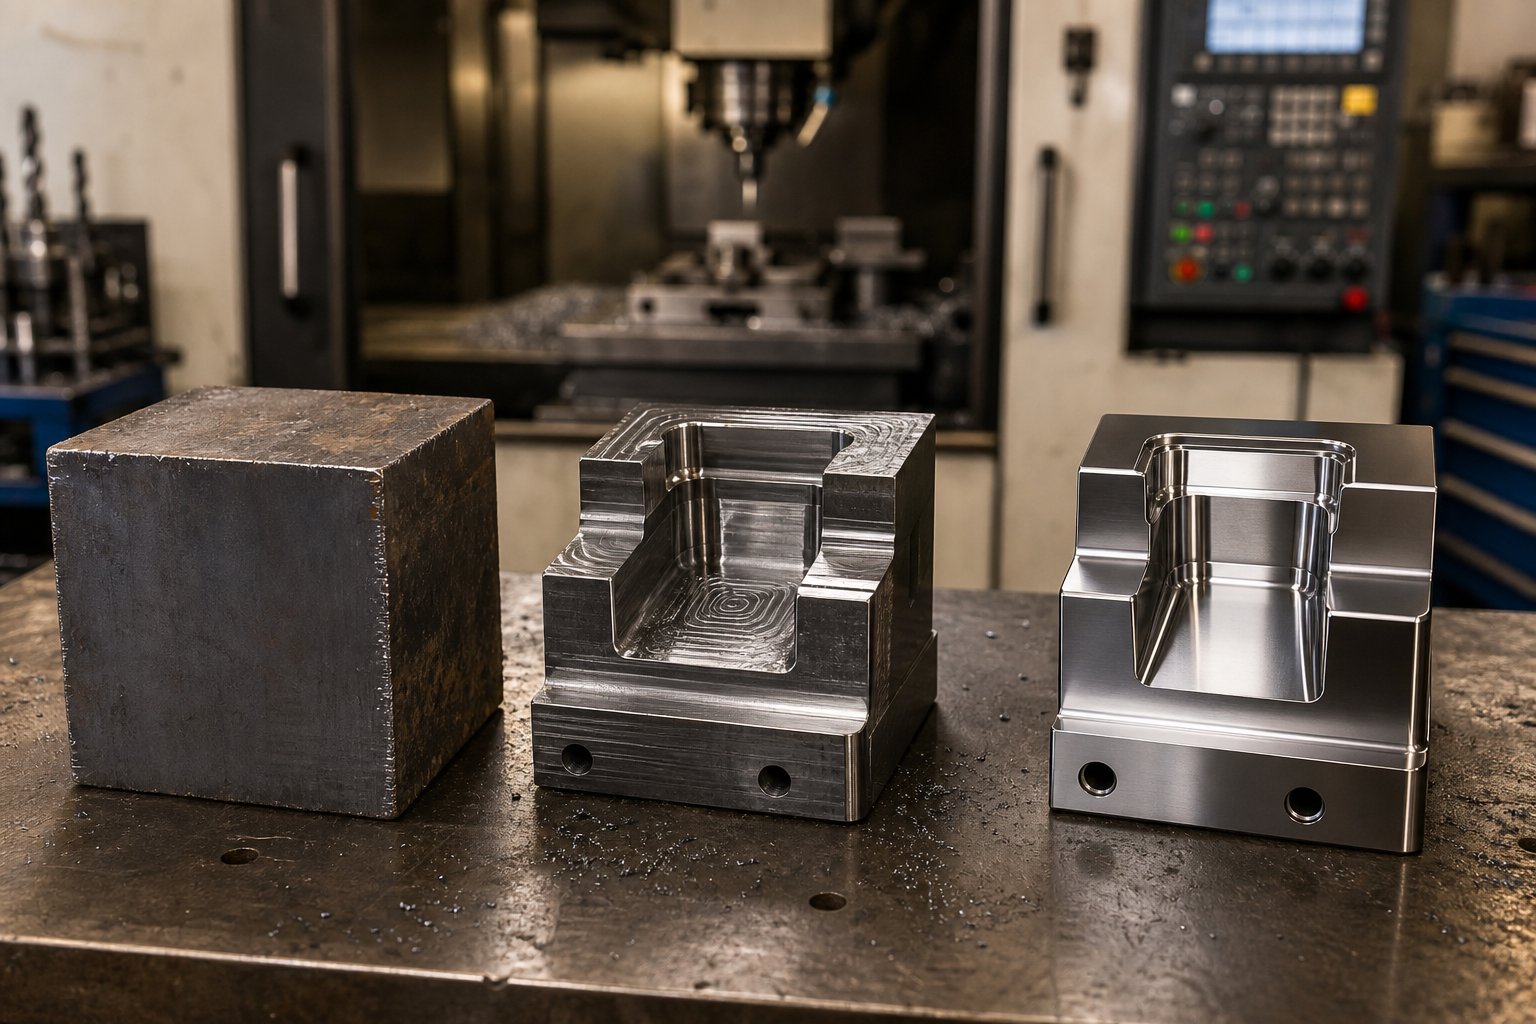
- Materiālu sagāde un kvadrātošana- Presformas sastāvdaļas sākas kā lietas vai kaltas sagataves, kas atlasītas pēc pakāpes un pielāgotas dizaina aploksnei. Materiāls tiek sagriezts kvadrātā uz CNC dzirnavām, lai izveidotu atsauces virsmas visām turpmākajām apstrādēm.
- Rupja CNC apstrāde- Lielākā daļa materiālu noņemšanas notiek šeit. CNC frēzēšana sagriež stangas kabatas, perforatoru profilus un dobumu ģeometrijas līdz gandrīz -neto formai, parasti atstājot nelielu atlikumu apdares operācijām.
- Vadu EDM un grimšanas EDM- Sarežģīti profili, stingri iekšējie rādiusi un sarežģītas perforācijas ģeometrijas, kuras nevar sasniegt ar parasto frēzēšanu, tiek griezti, izmantojot elektriskās izlādes apstrādi.Vadu EDMizturas caur-profiliem ar izcilu precizitāti, savukārt EDM veido dobumus un 3D kontūras rūdītos materiālos.
- Termiskā apstrāde- Darba sastāvdaļas ir rūdītas līdz mērķa diapazonam, lai sasniegtu nepieciešamo nodilumizturības un stingrības līdzsvaru.
- Pabeigt apstrādi- Pēc termiskās apstrādes komponenti tiek pabeigti-noslīpēti, cieti-frēzēti vai džiga-noslīpēti līdz galīgajiem izmēriem. Virsmas slīpēšana nodrošina veidņu plākšņu līdzenumu, savukārt džiga slīpēšana sasniedz kritiskās urbuma pielaides.
- Virsmas apdare un pārklājums- Atkarībā no pielietojuma komponentiem tiek veikta nitridēšana, PVD pārklājumi vai pulēšana, lai samazinātu berzi, novērstu berzi un pagarinātu kalpošanas laiku.
- Montāža un montāža ar rokām- Visas sastāvdaļas ir apvienotas uz matricas kurpes. Diemakers ar rokām-piemēro griešanas malas, pārbauda atstarpes ar zilēšanas maisījumu un pēc vajadzības izlīdzina, lai panāktu pareizu izlīdzināšanu visā aizvēršanas augstumā.
- Izmēģināšana un apstiprināšana- Saliktā prese nonāk presē, lai veiktu sākotnējos štancēšanas izmēģinājumus. Inženieri novērtē detaļu kvalitāti, nosaka jomas, kurām nepieciešama pielāgošana, un uzlabo instrumentu, līdz tiek izpildīti ražošanas standarti.
Termiskā apstrāde un virsmu inženierija
Termiskā apstrāde ir stadija, kurā apstrādājams bloks tiek pārveidots par{0}}nodilumizturīgu ražošanas rīku. Process paaugstina presformas sastāvdaļas līdz kritiskajai temperatūrai, notur tās, lai panāktu pilnīgu mikrostruktūras pārveidi, pēc tam tās dzēš un atlaidina, lai līdzsvarotu cietību pret stingrību.
Kāpēc tam ir tik liela nozīme? Pārāk ciets perforators trieciena slodzes laikā saplīsīs. Formējošā virsma, kas ir pārāk mīksta, atkārtoties presēšanas ciklos plastiski deformēsies. Saldā vieta ir atkarīga no komponenta funkcijas: griešanas šķautnēm ir nepieciešama maksimālā cietība, savukārt apaviem ir nepieciešama triecienu -absorbējoša stingrība. KāIzgatavotājspiezīmē, ka instrumentu tēraudi, kuriem nav atbilstošas izturības, sabojājas, plaisājot un saplīstot, savukārt tie, kuriem nav nodilumizturības, griešanas saskarnē erodējas.
Virsmas inženierija pievieno vēl vienu veiktspējas līmeni. Vakuuma termiskā apstrāde saglabā serdes izturību bez oksidēšanās. Nitrēšana izkliedē slāpekli virsmā, veidojot cietu apvalku. PVD un CVD pārklājumi uzklāj plānus karbīda vai nitrīda slāņus, kas ievērojami samazina berzi un līmes nodilumu, kas ir īpaši svarīgi alumīnija vai nerūsējošā tērauda paneļu veidošanai.
Formēšanas materiālu izvēle pēc pielietojuma
Ne katrs presformas komponents saskaras ar vienādām prasībām, tāpēc, izvēloties materiālu, tiek tērēta nauda vai tiek apdraudēta veiktspēja. Vadošais princips ir materiāla īpašību pielāgošana īpašajiem spriegumiem, ko katra sastāvdaļa iztur:
| Die Komponenta funkcija | Ieteicamā materiāla kategorija | Kāpēc tas der |
|---|---|---|
| Die kurpes un strukturālās plāksnes | Vidēja oglekļa tērauda (piemēram, S50C vai 4140) | Absorbē triecienus un vibrācijas; nodrošina stingru atbalstu bez trausluma |
| Atbalsta un atbalsta plāksnes | Aukstā darba instrumentu tērauds (piemēram, D2/SKD11) | Augsta spiedes izturība iztur iespiedumu ilgstošas formēšanas slodzes apstākļos |
| Virsmu formēšana un noņēmēji | Pārveidots aukstā apstrāde vai maz{0}}leģēts instrumentu tērauds | Līdzsvaro cietību un stingrību, lai atkārtotas trieciena laikā nešķeltos |
| Griešanas perforatori un ieliktņi | Ātrtērauds- (piem., M2/SKH9) | Saglabā malu integritāti berzes karstumā pie ražošanas ātruma |
| Augsta{0}}nodiluma griešanas malas (AHSS vai ilgstoša{1}}darba) | Karbīda ieliktņi vai pulverveida metāla instrumentu tērauds | Maksimāla abrazīvā nodilumizturība prasīgiem materiāliem vai ārkārtējiem tilpumiem |
Karbīda štancēšanas presformās un īpaši progresīvās karbīda štancēšanas presformās, kas ar augstu{0}}vadītspējas materiāliem griež lielu ātrumu, izmantojiet volframa karbīda ieliktņus griešanas stacijās, kur abrazīvais nodilums ir vislielākais. Šie ieliktņi ievērojami pagarina asināšanas intervālus, taču tie ir trausli, tāpēc tie ir paredzēti šķautņu griešanai, nevis triecienu absorbējošu virsmu veidošanai.
Lēmumu pieņemšanas koks ir vienkāršs: ražošanas apjoms, apzīmogotā materiāla cietība un komponentu funkcija saplūst, lai norādītu uz pareizo materiālu. Maza-apjoma mīkstā-tērauda daļas neattaisno karbīdu. Liela-apjoma AHSS programmas nevar iztikt bez tā.
Izgatavojot veidni un izvēloties materiālus, lai nodrošinātu ilgmūžību, nākamais veiktspējas mainīgais ir ģeometrija, jo īpaši atstarpes starp perforatoru un presformu, kas nosaka, vai griezuma malas ir tīras vai saplēstas un vai instrumenta kalpošanas laiks atbilst cerībām vai ir mazāks.
Atbrīvošanās un materiālu plūsmas pamati
Varat izveidot presformu no vislabākā instrumentu tērauda, apstrādāt to ar mikronu{0}}līmeņa precizitāti un uzklāt labākos pieejamos virsmas pārklājumus. Bet, ja atstarpe starp perforatoru un matricu ir neatbilstoša jūsu materiālam, jūs cīnīsities ar urbumiem, priekšlaicīgu instrumentu nodilumu un izmēru novirzi no pirmā sitiena. Klīrenss ir viens no visvairāk meklētajiem tehniskajiem jautājumiem presformu dizainā pamatota iemesla dēļ: tas ir vienīgais mainīgais, kas savieno materiālu zinātni ar katras apzīmogotās daļas malu kvalitāti.
Dažādu materiālu klīrensa aprēķināšana
Preses klīrenss ir atstarpe starp perforatora griešanas malu un atbilstošo presformas atveres malu, kas izteikta procentos no materiāla biezuma katrā pusē. Ja štancējat 1,0 mm automašīnu lokšņu metālu ar 10% atstarpi katrā pusē, atstarpe starp perforatoru un presformu ir 0,10 mm katrā perforatora pusē.
Izklausās vienkārši, taču šeit daudzi veikali nonāk nepatikšanās. Theplaši izmantots 10% noteikumstika izveidots laikmetā, kad transportlīdzekļi galvenokārt tika izgatavoti no zema{0}}oglekļa tērauda. Šī seguma vērtība labi darbojas vieglam tēraudam, radot paredzamo vienas-trešdaļas bīdes, divas-trešdaļas lūzuma profilu griezuma malā. Taču mūsdienu automobiļu programmas apzīmogo visu, sākot no divfāzes 980. {5}}fāzes līdz 6000. sērijas alumīnijam, un šie materiāli bīdes apstākļos darbojas ļoti atšķirīgi.
Pamatprincips ir vienkāršs: cietākiem, lielākas -izturības materiāliem parasti ir nepieciešams lielāks klīrenss, jo to tecēšanas robeža ir tuvāk to galīgajai stiepes izturībai. Pirms lūzuma notiek ļoti neliela plastiskā deformācija, tāpēc materiālam ir nepieciešams vairāk vietas, lai tīri saplīst. Mīkstāki, elastīgāki materiāli pacieš stingrākus atstarpes, jo pirms pārrāvuma tie vairāk deformējas (spīdīgā noslīpētā zona).
| Materiāla kategorija | Tipiski piemēri | Vispārējais klīrensa diapazons (% katrā pusē) | Cut Edge uzvedība |
|---|---|---|---|
| Zema-oglekļa / viegls tērauds | DC04, SPCC, 1008/1010 | ~10% | Līdzsvarotas bīdes un lūzumu zonas; notīriet malu ar pareizu atstarpi |
| AHSS (DP, TRIP, CP pakāpes) | DP590, DP780, DP980, TRIP780 | ~12-20% | Minimāla piedeguma zona; lūzums-dominējošā mala; lielāki griešanas spēki |
| Alumīnija sakausējumi | 5xxx, 6xxx sērija | ~8-12% | Ja atstarpe ir pārmērīga, var veidoties urbums un malas plīsumi |
| Nerūsējošais tērauds | 304, 316, 430 | ~12-16% | Darbs ātri sacietē pie griezuma malas; lielāki atdalīšanas spēki |
| Augstas-stiprības zema-sakausējums (HSLA) | HSLA 340, 420, 550 | ~11-15% | Mazāka deformācija pirms lūzuma nekā vieglais tērauds; mērenas triecienslodzes |
Šie diapazoni ir vispārīgi nozares norādījumi. Precīzas vērtības ir jāapstiprina, ņemot vērā jūsu konkrēto sakausējuma pakāpi, loksnes biezumu un instrumentu stāvokli. KāMISUMI inženiertehniskā atsauceatzīmē, ka daži mūsdienu instrumentu pētījumi liecina, ka 11-20% atstarpes var ievērojami samazināt instrumentu noslogojumu un pagarināt ekspluatācijas laiku, jo īpaši metāla štancēšanas automobiļu lietojumiem, kas saistīti ar augstas stiprības markām.
Kas notiek, ja klīrenss ir nepareizs? Sekas ir abos virzienos:
- Nepietiekams klīrenss- griešanas spēki palielinās, trieciena slodze palielinās, un perforatori priekšlaicīgi saplīst vai saplīst. Noņemšanas spēki kāpj, jo materiāls pieķeras perforatoram. Tērauda štancēšanas presformās, kurās darbojas AHSS, šauras atstarpes var izraisīt katastrofālu perforācijas kļūmi pēc salīdzinoši dažiem sitieniem.
- Pārmērīgs klīrenss- materiāls neplīst tīri. Detaļas malās redzēsit lielākas izciļņas, -apgāšanās palielinājumus perforatora pusē un izmēru precizitāte. Detaļu pārbaude neizdodas, un sekundārās atstarpju noņemšanas darbības samazina cikla laiku un izmaksas.
Ņemiet vērā: klīrenss nav noteikta{0}}un-aizmirstiet vērtība. Katrai materiāla klasei jūsu automobiļu štancēšanas presē ir nepieciešams savs aprēķins, un vecais 10% noteikums attiecas tikai uz vienu sakausējumu saimi.
Materiālu plūsmas kontrole Deep Draw operācijās
Klīrenss regulē griešanas darbības. Bet formēšana, īpaši dziļa vilkšana, ievieš pavisam citu izaicinājumu: kontrolēt, cik daudz materiāla ieplūst presformas dobumā un ar kādu ātrumu. Pārāk liela plūsma izraisa grumbu veidošanos atlokā vai sānu sienās. Pārāk maza plūsma izstiepj materiālu pāri tā robežām, radot retināšanu un iespējamu plīsumu.
Trīs mehānismi darbojas kopā, lai pārvaldītu šo līdzsvaru uz automašīnu paneļu presformām:
Tukšie turētāji (saistvielas).Sagataves turētājs nostiprina loksnes perifēriju, kamēr perforators ievelk materiālu dobumā. Spēks, ko tas pieliek, saukts par tukšā turētāja spēku (BHF), ir galvenā svira, lai kontrolētu ievilkšanu{1}}. Kāpētījums no Ohaio štata universitātes Precīzijas formēšanas centraskaidro, BHF līkne sitiena laikā nosaka, vai jums ir daļa bez krokām-bez plīsumiem-. Pārāk zems, un liekais materiāls sasprādzējas grumbās. Pārāk augsts, un sagatave nevar ieplūst dobumā, izraisot lūzumu perforatora deguna rādiusā.
Zīmējiet krelles.Šīs paceltās izciļņi, kas iestrādāti saistvielas virsmā, lokāli palielina sagataves ierobežojošo spēku, neprasot vienmērīgi augstu sagataves turētāja spiedienu. Zīmējuma lodītes liek loksnei saliekties un atlocīties, kad tā plūst tām garām, absorbējot enerģiju un palēninot{1}}vilkšanu mērķa zonās. Automobiļu virsbūves paneļos, kur materiāla plūsma visā daļas perimetrā krasi atšķiras, slodžu ģeometrija un pozicionēšana tiek pielāgota katrai zonai stangas pārbaudes laikā.
Slāpekļa atsperes un hidrauliskie spilveni.Spēka avotam aiz sagataves turētāja ir nozīme. Slāpekļa cilindri, kas iebūvēti veidnē, nodrošina spēku, kas palielinās par 10-20% ar gājienu, nodrošinot progresīvu pretestību, padziļinoties vilkmei. CNC hidrauliskie spilveni uz modernām presēm piedāvā vēl precīzāku vadību, programmējamā profilā mainot sagataves turētāja spēku visā gājienā. Šī elastība dažkārt var pilnībā novērst vajadzību pēc vilkšanas lodītēm, un BHF palielināšana gājiena beigās palīdz samazināt atspērienu, palielinot daļu sieniņu spriedzi.
Sarežģītiem automašīnu lokšņu metāla paneļiem, piemēram, durvju iekšējiem vai ceturkšņa paneļiem, mijiedarbība starp sagataves turētāja spēku, sloksnes konfigurāciju un eļļošanu nosaka, vai jūs atbilstat paneļa kvalitātes standartiem vai pavadāt vairākas nedēļas, mēģinot meklēt šķelšanos un grumbas. Mūsdienu CNC amortizatoru sistēmas paātrina šo procesu, iespējojot profila piespiedu-pielāgošanu starp sitieniem, nevis pieprasot fiziskas formas modifikācijas.
Šie materiālu plūsmas principi kļūst vēl svarīgāki, jo nozare pāriet uz moderniem augstas -stiprības tēraudiem un alumīniju, materiāliem ar šaurākiem logiem, kur robeža starp krokām un plīsumiem ievērojami samazinās.
Kā uzlaboti materiāli maina formas dizainu
Šaurāki veidojošie logi ir tikai daļa no stāsta. Pāreja uz vieglāku, spēcīgāku transportlīdzekļu arhitektūru būtiski maina to, kas tiek sagaidīts no katra presēšanas veikala. Uzlabotie augstas -izturības tēraudi pārkāpj tonnāžas ierobežojumus un izkož cauri griešanas malām. Ja pārklājumi nav pareizi, alumīnijs nokļūst uz veidojošām virsmām. Un vairāku-materiālu ķermeņa struktūrām ir nepieciešama elastība, kāda nebija pirms desmit gadiem. Komandām, kas plašā mērogā ražo automobiļu metāla štancēšanas detaļas, šīs materiālu tendences nav teorētiskas. Viņi katru dienu nosaka instrumentu budžetu, apkopes intervālus un procesa stabilitāti.
AHSS un tās prasības attiecībā uz die Engineering
Ja oriģinālā aprīkojuma ražotājs norāda DP780 vai DP980 konstrukcijas sliedei, matricas inženieris manto seku ķēdi. Lielāka tecēšanas robeža nozīmē lielākus formēšanas spēkus, kas nozīmē lielāku presēšanas tonnāžu. Griešanas malas iztur ievērojami lielāku abrazīvu nodilumu, jo AHSS saplīst ar minimālu plastisko deformāciju, koncentrējot spriegumu bīdes saskarnē. Un atspere, elastības atjaunošanās pēc veidošanās, ievērojami palielinās.
TheAHSS Insights zināšanu bāzeto skaidri apraksta: atsperes lielums ir kā -veidotās plūsmas sprieguma funkcija, kas apvieno sākuma tecēšanas robežu ar darba sacietēšanu deformācijas laikā. Abas vērtības ir augstākas AHSS kategorijās, salīdzinot ar vieglajiem vai parastajiem HSLA tēraudiem. Pie noteiktas daļas formas un biezuma DP tērauda kanāls atsperas vairāk nekā tāda pati HSLA 350 ģeometrija, pat ja deformācijas sadalījums ir gandrīz identisks. Sprieguma atšķirības nosaka izmēru novirzi.
Trīs atsperes režīmi vissmagāk skar AHSS daļas: leņķa izmaiņas lieces rādiusos, sānu sienu izliekums no lieces-atliekšanās pār die rādiusiem un vērpjot no nelīdzsvarotiem atlikušajiem spriegumiem asimetriskos šķērsgriezumos. Katrai no tām ir nepieciešama īpaša presformas ģeometrijas kompensācija, ko bieži aprēķina, izmantojot simulāciju, pirms tiek griezts tērauds.
AHSS klasēm nepieciešamas veidņu konstrukcijas modifikācijas:
- Palielināta preses tonnāžas jauda- formēšanas un griešanas spēki var būt par 50–100% lielāki nekā mīksta tērauda ekvivalentiem, tādēļ ir nepieciešamas lielākas preses vai pārdalīta stacijas slodze.
- Plašāki die atstarpes- griešanas atstarpes mainās no tradicionālajiem 10% katrā pusē līdz 12-20%, lai novērstu perforācijas šķelšanos un samazinātu trieciena slodzi uz instrumentu tērauda.
- Atsperes kompensācija presformas ģeometrijā- pār-liekšana, pār-kronēšana un modificētie vilkšanas rādiusi ir iebūvēti instrumentu virsmās, lai daļa atgrieztos līdz nominālajiem izmēriem.
- Uzlaboti griešanas ieliktņi- karbīda vai pulverveida-metāla instrumentu tērauds aizstāj parasto D2 apdares un caurduršanas stacijās, lai izturētu abrazīvu nodilumu no augstas -stiprības malām.
- Lielāki sagataves turētāja spēki- palielināts sienas spriegums formēšanas laikā samazina atsperes spēku, taču ir nepieciešamas spēcīgākas slāpekļa atsperes vai hidrauliskās amortizācijas sistēmas.
- Stingrāki procesa logi- mazāka pielaide attiecībā uz sagataves biezuma, eļļošanas sadalījuma un formas stāvokļa izmaiņām, pirms daļas neatbilst specifikācijai.
Alumīnija korpusa paneļi un pārklājuma risinājumi
Alumīnijs ietaupa svaru, aptuveni par 40% vieglāks nekā tērauds, ņemot vērā līdzvērtīgu paneļa laukumu, taču tas soda nūjas tā, kā tērauds nekad to nedara. Galvenais vaininieks ir žēlums: alumīnija oksīda slānis formēšanas laikā saplīst, un pakļautais metāls zem spiediena pielīp pie instrumentu tērauda virsmām. Ja tas netiek pārbaudīts, šķelšanās veidojas kunkuļos, kas veido katru nākamo paneli, radot lūžņus un prasa neplānotu veidņu apkopi.
Alumīnijs arī piedāvā atsperes izaicinājumus no cita leņķa. Tā elastības modulis ir aptuveni viena -trešdaļa no tērauda (aptuveni 70 GPa pret 210 GPa), kas nozīmē trīs reizes lielāku elastības atjaunošanos līdzvērtīgiem plūsmas sprieguma līmeņiem. Formēšanas ģeometrijām ir nepieciešama vēl agresīvāka kompensācija, lai saglabātu galīgos detaļu izmērus, un formēšanas simulācijās ir jāņem vērā šī zemākā stingrība visā procesā.
Alumīnija paneļiem nepieciešamās formas konstrukcijas modifikācijas:
- PVD vai CVD cietie pārklājumi uz veidojošām virsmām- titāna alumīnija nitrīds (TiAlN), hroma nitrīds (CrN) vai dimantu-līdzīgi ogleklis (DLC) pārklājumi ievērojami samazina līmes nodilumu un noslīdēšanu.
- Spoguļot{0}}pulētas veidņu virsmas- virsmas raupjums zem Ra 0,2 µm samazina berzes punktus, kur alumīnijs var izraisīt saķeri.
- Specializētas smērvielas- sausās-plēves smērvielas vai alumīnija-specifiskās formēšanas eļļas aizstāj standarta štancēšanas smērvielas, kas sadalās zem virsmas spiediena.
- Modificēti vilkšanas rādiusi- lielāki štancēšanas un matricas rādiusi samazina lokālo kontakta spiedienu un saspiešanas risku augsta-sprieguma zonās.
- Atlaide par{0}}kompensāciju- trīs reizes lielāka kompensācijas ģeometrija salīdzinājumā ar līdzvērtīgu-stiprības tēraudu, kas apstiprināts ar simulāciju pirms apstrādes.
- Bieža pārklājuma{0}}uzklāšanas grafikiPlānotie apkopes intervāli - virsmu veidojošo virsmu atkārtotai-pulēšanai un-pārklāšanai pirms žāvēšanas pasliktina paneļu kvalitāti.
Pielāgotās automobiļu metāla štancēšanas operācijās, kurās darbojas alumīnija aizbāžņi (pārsegi, klāja vāki, spārni), tiek ieguldīti lieli līdzekļi pārklājuma tehnoloģijā un virsmu apkopē. Sākotnējās instrumentu izmaksas ir augstākas, taču alternatīvas, biežas neplānotas izslēgšanas, lai salabotu veidņu virsmas, ir daudz dārgākas visā ražošanas ciklā.
Vairāku-materiālu arhitektūra un elastīgums
Mūsdienu transportlīdzekļu platformas reti izmanto vienu materiālu. Tipisks korpuss-baltā krāsā-var apvienot presētu-rūdītu bora tēraudu B-balstos, DP980 konstrukciju sliedēs, 5000-sērijas alumīniju aizdarēs un vieglu tēraudu nestrukturālajos kronšteinos. Katram materiālam no instrumentiem ir nepieciešams savs klīrenss, tonnāža un virsmas apstrāde.
Automašīnu metāla štancēšanas operācijām, kas atbalsta šīs jauktās arhitektūras, izaicinājums ir saglabāt presformu elastību, nepalielinot instrumentu budžetu. Dažas stratēģijas, kas to risina:
- Moduļu presēšanas ieliktņi- maināmi griešanas un formēšanas ieliktņi ļauj vienai štancēšanas kurpei darbināt dažādas materiāla kategorijas, mainot komponentus, kas ir pielāgoti katram sakausējumam.
- Regulējamas sagatavju turētāju sistēmas- CNC spilvenus ar programmējamiem spēka profiliem var pārkonfigurēt starp materiālu nomaiņām bez fiziskas formas modifikācijas.
- Daudz{0}}materiālu procesu zināšanas- die inženieri, kuri saprot gan AHSS atsperes uzvedību, gan alumīnija izsitumu novēršanu, var izstrādāt instrumentus, kas atbilst plānotajām materiālu izmaiņām platformas dzīves cikla laikā.
Progresīvais štancēšanas varš un citi augstas -vadītspējas sakausējumi EV elektriskajām sastāvdaļām pievieno vēl vienu materiālu saimi. Vara maigums rada šķēršļus šaurās atstarpes, savukārt tā siltumvadītspēja izkliedē siltumu savādāk nekā tērauds, ietekmējot smērvielas uzvedību un perforācijas temperatūru pie liela gājiena ātruma. Automobiļu detaļu metāla štancēšana tagad aptver tādu materiālu spektru, kas pirms divdesmit gadiem nebūtu iedomājams vienā objektā.
Šeit tiek nopelnītas nozares 4.0 tehnoloģijas. Kad presformu nodilums neprognozējami paātrinās vairākās materiālu grupās, tradicionālie apkopes grafiki, kas balstīti uz laiku,{2}}nepilda. Mūsdienu risinājumi integrē sensoru tieši veidnē:
- In-noslodzes sensori- pjezoelektriskie sensori, kas iegulti veidnē, reāllaikā nosaka spēka signāla izmaiņas, kas norāda uz nodiluma progresēšanu, materiāla nekonsekvenci vai eļļošanas bojājumu.
- Triecienu skaitītāji ar prognozēšanas algoritmiem- tā vietā, lai ieplānotu apkopi ar fiksētiem intervāliem, algoritmi korelē gājienu skaitu ar materiāla pakāpi, presēšanas ātrumu un vēsturiskajiem nodiluma modeļiem, lai prognozētu optimālos apkopes periodus.
- Kvalitātes uzraudzība-procesa laikā- tuvuma sensori un lāzera mērīšanas sistēmas presformā pārbauda detaļu izmērus ražošanas ātrumā, uztverot izmēru novirzi no atsperes svārstībām, pirms bojātās automobiļu metāla štancētās daļas sasniedz nākamo darbību.
- Temperatūras uzraudzība- termopāra bloki veidojošās virsmās izseko siltuma uzkrāšanos, kas paātrina alumīnija nobriešanu vai pārklājuma noārdīšanos uz pārklātiem ieliktņiem, izraisot brīdinājumus pirms virsmas kvalitātes pasliktināšanās.
Šīs sensoru -vadītās pieejas pārveido presformu apkopi no reaktīvas uz paredzošu, kas ir īpaši vērtīgi, ja viena nospiešanas līnija griežas starp AHSS konstrukcijas daļām un alumīnija aizdari vienā maiņā. Dati tiek izmantoti arī nākamās programmas veidņu projektēšanā, noslēdzot cilpu starp ražošanas realitāti un inženiertehniskajiem pieņēmumiem.
Uzlabotiem materiāliem ir vajadzīgs vairāk katrā presēšanas procesa posmā, sākot no sākotnējās ģeometrijas kompensācijas līdz virsmas apstrādei un pastāvīgai apkopei. Taču pats rīks ir tikpat labs kā simulācijas darbs, kas to apstiprina pirms apstrādes sākuma, jo virtuālās izmēģinājuma tehnoloģijas ir dramatiski mainījušas presformu izstrādes ekonomiku.
Simulācija un virtuāls izmēģinājums mūsdienu diegu inženierijā
Viena automobiļu štancēšanas forma no konstrukcijas izlaišanas līdz ražošanas apstiprināšanai var ilgt 20 vai vairāk nedēļas. Ievērojama šī laika skalas daļa vēsturiski tika izmantota fiziskai pārbaudei: matricas ievietošana presē, detaļu darbināšana, noviržu mērīšana, slīpēšanas korekcijas un atkārtošana, līdz daļa atbilst specifikācijām. Katra cilpa maksā preses laiku, materiālus un kvalificētu darbaspēku. Veidojot simulāciju, šis vienādojums tiek apgriezts, novēršot problēmas programmatūrā nedēļas pirms jebkura instrumenta tērauda apstrādes.
Simulācijas veidošana un atsperes prognozēšana
Iedomājieties, ka 2000 tonnu nospiešanas vietā ekrānā palaižat savu pirmo nospiešanas sitienu. Tā ir mūsdienu formēšanas simulācijas galvenā vērtība. Programmatūras pakotnes izmanto galīgo elementu analīzi (FEA), lai modelētu lokšņu metāla deformāciju, saskaroties ar perforatoru un presformu, prognozējot, ko materiāls darīs katrā gājiena cikla punktā. Progresīvai štancēšanas veidņu konstrukcijai tas nozīmē katras stacijas veidošanās ieguldījuma novērtēšanu pirms sloksnes izkārtojuma pabeigšanas.
Tādi rīki kā AutoForm's ProgSim, kurā tiek izmantota pakāpeniska risināšanas tehnoloģija, kas pielāgota progresīviem-dizaineriem, darbojas kā virtuāli izmēģinājuma presi. Tie nodrošina formējamības rezultātus, tostarp atsperes prognozēšanu, automātisku tukšu izstrādi un tonnāžas aprēķinus, pirms faktiskā veidņu konstrukcija ir pabeigta. Iestatīšanas un simulācijas laiks var svārstīties no minūtēm mazākiem veidņiem līdz dažām stundām lielākiem, kas ir daļa no fiziskās pārbaudes prasībām.
Atsperes prognoze ir īpaši svarīga jebkurai automobiļu štancēšanas formai, kas veido AHSS vai alumīniju. Simulācijā tiek aprēķināts, cik daudz elastības atjaunojas pēc perforatora ievilkšanas, pēc tam inženieri piemēro virtuālu kompensāciju, mainot veidņu virsmas, lai daļa atgrieztos līdz nominālajiem izmēriem. Bez šī soļa jūs atklātu izmēru novirzi tikai pēc simtiem tūkstošu dolāru vērta instrumenta tērauda apstrādes ar nepareizu ģeometriju.
Lūk, ko inženieri novērtē no tipiskas simulācijas:
- Robežu diagrammu veidošana (FLD)- kartējiet deformācijas stāvokli katrā daļas punktā attiecībā pret materiāla bojājuma apvalku, atzīmējot apgabalus, kuros pastāv šķelšanās vai sašķelšanās risks.
- Materiālu retināšanas kartes- parāda loksnes biezuma samazinājumu procentos visā daļā, identificējot vietas, kur materiāls stiepjas pāri drošām robežām.
- Grumbu indikatori- nosaka saspiešanas nestabilitāti atlokos un sānu sienās, kas varētu radīt virsmas defektus vai montāžas traucējumus.
- Atsperes nobīdes lauki- kvantificējiet elastīgās atjaunošanās lielumu un virzienu katrā mezglā, vadot kompensācijas ģeometriju veidņu virsmām.
- Tonnāžas un spilventiņu spēka aprēķinu veidošana- prognozē katrā posmā nepieciešamo preses slodzi un sagataves turētāja spēku, informējot par preses izvēli un slāpekļa atsperes izmēru.
- Zīmējiet{0}}veidos- izseko, cik daudz materiāla ieplūst presformas dobumā no katras sagataves malas, apstiprinot vilkšanas lodītes izvietojumu un sagataves izmēru.
KāFraunhofer IWU pētījumiparāda, pat pašas presēšanas elastīgo novirzi, kas bieži rada aptuveni 80% no kopējās deformācijas instrumenta -preses sistēmā, var modelēt, izmantojot samazinātus iekārtas saspiešanas virsmu FE attēlus. Šis precizitātes līmenis nozīmē, ka simulācijas rezultāti tagad ņem vērā reālās pasaules robežnosacījumus, kurus iepriekšējās programmatūras paaudzes vienkārši ignorēja.
Virtuālais izmēģinājums pret fizisko izmēģināšanu
Fiziskā pārbaude pilnībā nepazudīs. Jums joprojām ir jāpārbauda virsmas kvalitāte, pārklājuma veiktspēja un jāveic ražošanas{1}}ātruma izmēģinājumi. Taču fiziskās pārbaudes loma ir mainījusies no problēmu-risināšanas uz verifikāciju. Smagais diagnostikas darbs, šķelšanos atrašana, grumbu likvidēšana, atsperes tūnings tagad notiek praktiski.
Kontrasts ir krass. Sarežģīta korpusa paneļa tradicionālajai izmēģinājuma cilpai var būt nepieciešamas 8–12 fiziskas iterācijas, katrai patērējot nospiešanas laiku, izmēģinājuma sagataves un instrumentu izgatavošanas stundas slīpēšanai un slīpēšanai. Virtuālā izmēģināšana to var saspiest līdz 2 vai 3 fiziskām cilpām, kas vērstas uz precīzo-regulēšanu, nevis fundamentālu korekciju. Fraunhofer IWU pētījums parādīja, ka virtuālie plankumi, kas simulē spiediena sadalījumu starp veidņu virsmām reālās formēšanas slodzēs, lieliski korelē ar fiziskās smērēšanās rezultātiem jau pēc vienas mehāniskās pārstrādes cilpas.
Tas ir svarīgāks par laika ietaupījumu. Katra fiziska izmēģinājuma atkārtošana rada risku: slīpēšanas korekcija vienā apgabalā novirza spiediena sadalījumu uz citu vietu, un instrumentu ražotājs veic kaskādes korekcijas. Virtuālā simulācija ļauj pārbaudīt labojumus atsevišķi, izprast to sistēmas -plašo ietekmi un nonākt presē ar veidni, kas ir jāpilnveido, nevis jāizgudro no jauna.
Metāla štancēšanai automobiļu rūpniecībā, kur presformu izstrādes laika grafiki tieši ietekmē transportlīdzekļu palaišanas grafikus, ekonomiskais pamatojums ir pārliecinošs. Simulācijas priekšējās-ielādēšanas kvalitāte saīsina izpildes laiku, samazina dārgās inženierijas izmaiņas pēc rīka izveides un nodrošina paredzamāku programmas laiku.
Pilns formas dzīves cikls, sākot no koncepcijas līdz ražošanai un beidzot ar --darba beigām, gūst labumu no simulācijas vairākos posmos:
- Koncepcija un iespējamība- one{1}}step solvers nodrošina ātru piedāvātās daļas ģeometrijas formējamības pārbaudes dažu minūšu laikā, atzīmējot neiespējamās formas, pirms tiek sākta detalizēta projektēšana.
- Detalizēts formas dizains- inkrementālā simulācija apstiprina sloksnes izkārtojumus, staciju secību, zīmēšanas lodīšu izvietojumu un sagataves izstrādi ar pilniem materiāla modeļiem.
- Atsperes kompensācija- iteratīvā virtuālā kompensācija uzlabo veidņu virsmas, līdz paredzētā daļas ģeometrija ietilpst pielaides diapazonā.
- Preču izgatavošana un apstrāde- simulācija-atvasināta kompensācijas ģeometrija ievada tieši CNC instrumentu ceļos, un presēšanas novirzes modeļi informē par vainagošanas korekcijām.
- Fiziskā pārbaude- tiek samazināts līdz apstiprināšanai un precīzai-noregulēšanai, nevis fundamentālu problēmu-risināšanai, samazinot nedēļas no grafika.
- Ražošanas atbalsts- simulācijas bāzes līnijas kļūst par atsauci problēmu novēršanai, ja notiekošās ražošanas laikā notiek procesa novirze.
- Apkope un atjaunošanaKad platformas tiek atsvaidzinātas, - nolietotās formas virsmas var atkārtoti-novērtēt, ņemot vērā atjauninātos materiālu modeļus vai pārskatīto detaļu ģeometriju.
Simulācija neaizstāj instrumentu ražotāja zināšanas. Tas to pastiprina, nodrošinot fizikas redzamību, ko ar neapbruņotu aci nevar redzēt neviena pieredze. Rezultāts: presformas, kas ātrāk sasniedz ražošanas mērķus, kuru izstrāde maksā mazāk un nodrošina vienmērīgāku detaļu kvalitāti, sākot ar pirmo apstiprināto sitienu.
Visi šie inženiertehniskie centieni, materiālu atlase, klīrensa aprēķini, simulācijas -validētā presformas ģeometrija galu galā kalpo vienam mērķim: tādu detaļu ražošanai, kas atbilst īpašām transportlīdzekļa sistēmas prasībām. Kā šīs prasības atšķiras atkarībā no konstrukcijas, šasijas, interjera un spēka piedziņas lietojumprogrammu formām, kuras praksē tiek izmantotas diegu konfigurācijas un procesa stratēģijas.
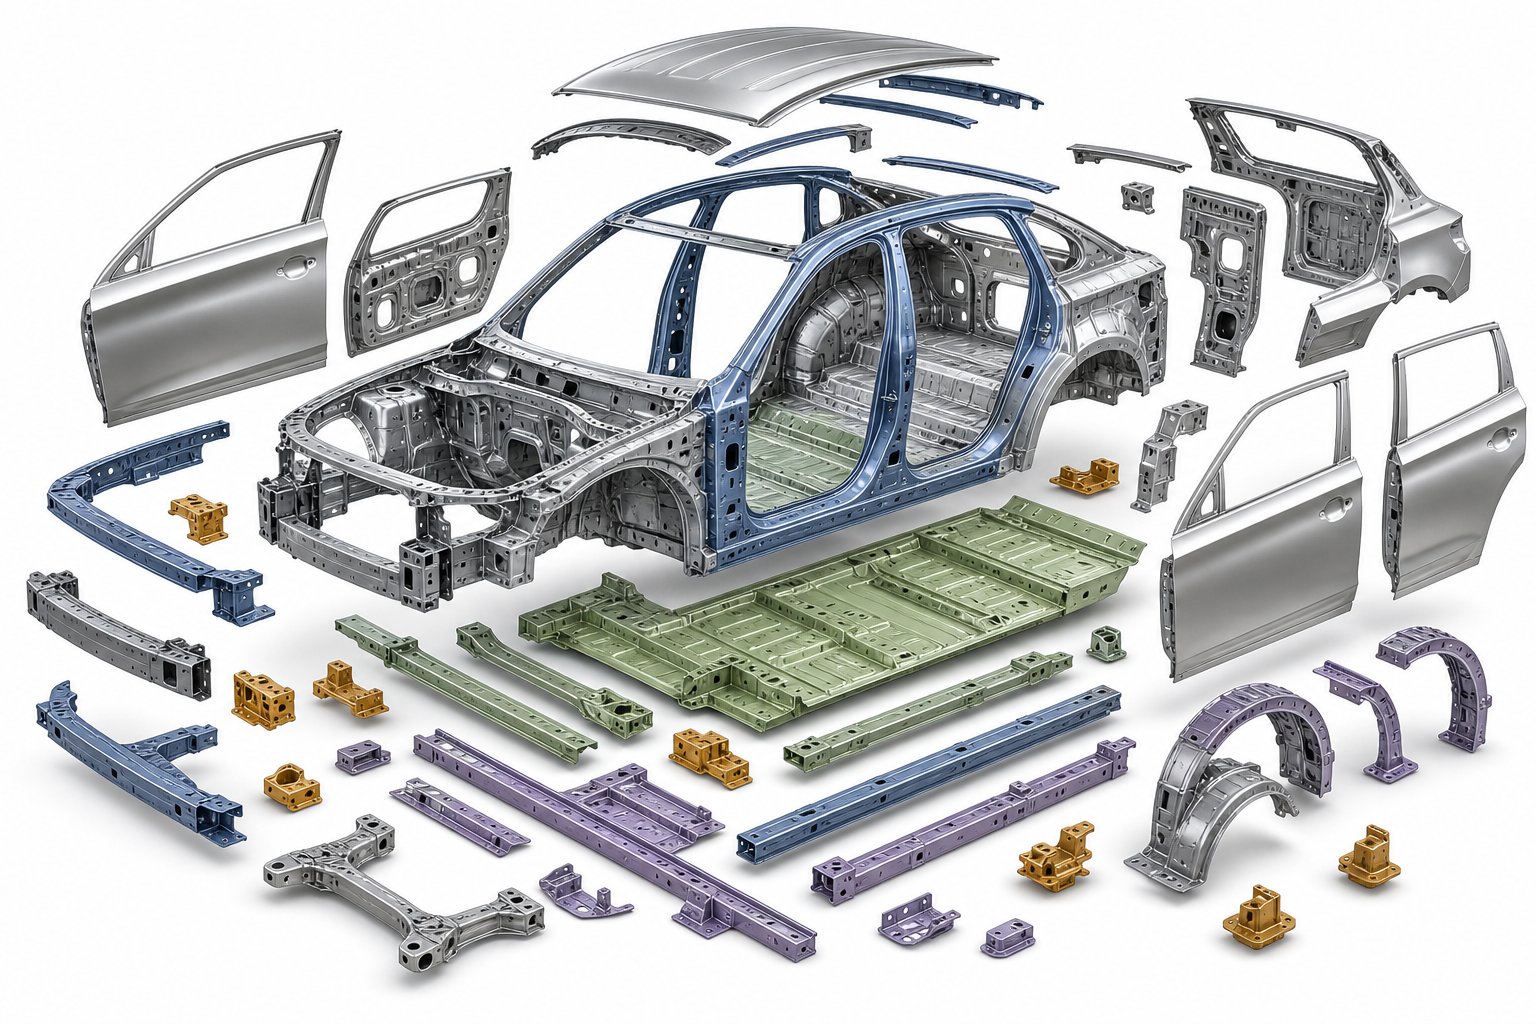
Preču štancēšanas pielietojumi visās transportlīdzekļu sistēmās
Katra transportlīdzekļa apzīmogota daļa pastāv, jo to prasīja noteikta funkcija: trieciena enerģijas absorbēšana, balstiekārtas slodzes atbalstīšana, durvju dobuma pastiprināšana vai transmisijas komponenta ievietošana. Šī funkcija nosaka materiālu, un materiāls diktē matricu. Izsekojot šo ķēdi atpakaļ no gatavā transportlīdzekļa, parādās skaidri modeļi, kā veidņu tipi atbilst transportlīdzekļa sistēmām. Izpratne par šiem modeļiem palīdz inženieru un iepirkumu komandām noteikt rīkus, kas atbilst katras daļas faktiskajām veiktspējas prasībām, nevis pēc noklusējuma izmanto vienu pieeju, kas ir piemērota visiem.
Struktūras un pamatteksts-baltā krāsā-apzīmogošanas lietojumprogrammas
Virsbūve-baltā krāsā (BIW) ir lielākā automobiļu štancēšanas detaļu koncentrācija jebkurā transportlīdzeklī. Šie komponenti nosaka pasažieru salona ģeometriju, pārvalda avārijas enerģijas ceļus un nodrošina montāžas virsmas slēgierīcēm, stiklam un iekšējām sistēmām. Apzīmogošanas problēmas šeit ir ievērojamas: lieli paneļu laukumi, stingras virsmas-kvalitātes standarti A klases virsmām un arvien agresīvākas materiālu kategorijas avārijas gadījumā.
Virsbūves ārējiem paneļiem, piemēram, durvīm, pārsegiem un spārniem, ir nepieciešamas dziļi izvelkamas veidnes, kas darbojas tandēma presēšanas līnijās. Prioritāte ir virsmas kvalitāte, tāpēc veidņu virsmas tiek pulētas līdz spoguļa apdarei, pārklātas, lai novērstu marķējumu, un koptas saskaņā ar stingriem grafikiem. Iekšējie paneļi un konstrukcijas pastiprinājumi pieļauj raupjākus virsmas apstākļus, taču tiem ir nepieciešama stingrāka izmēru kontrole, jo tie nosaka metinājuma -atloka ģeometriju, kas satur korpusu kopā.
Konstrukciju sliedēs, šķērsstiegrojumos un statņu pastiprinājumos arvien vairāk tiek izmantots presē{0}}rūdīts bora tērauds vai AHSS, piemēram, DP980. Šiem automobiļu metāla štancēšanas darbiem ir nepieciešamas karstās formēšanas līnijas bora detaļām vai smagas -tonnāžas pārneses preses auksti formētai AHSS. Presformas konstrukcijā ir jāņem vērā ārkārtēja atsperes kompensācija un ātrs griešanas malu nodilums, tāpēc karbīda ieliktņi ir nepieciešami apdares stacijās.
Automobiļu detaļās, kurās tiek izmantota presēšana BIW jomā, ietilpst praktiski visas stiegrojuma plāksnes, statņa iekšējās un tuneļa sastāvdaļas. Apgriešanas un caurduršanas darbības pabeidz caurumu rakstus, atloku profilus un savienojamās virsmas pēc tam, kad primārās formēšanas stadijas ir pabeigušas detaļas 3D ģeometriju.
Šasijas, salona un kravas automašīnu sastāvdaļu štancēšana
Šasijas un balstiekārtas komponenti darbojas noguruma slodzes un korozijas apstākļos, kas liek izvēlēties materiālus HSLA tēraudiem un karsti cinkotajiem{0}}. Vadības sviru kronšteini, apakšrāmja pastiprinājumi un atsperu sēdekļi ir tipiskas metāla štancēšanas automašīnu daļas, kas ražotas uz pārneses štancēšanas līnijām, kur mērens vilkšanas dziļums un vairākas caurduršanas darbības tiek veiktas secīgās stacijās.
Salona metāla pastiprinājumi, sēdekļu rāmji, instrumentu paneļa šķērs-automašīnas sijas un durvju pret-ielaušanās stieņi apvieno strukturālo funkciju ar iepakojuma ierobežojumiem. Daudzas no šīm daļām ir piemērotas progresīvām presformām, jo to ģeometrija nepārsniedz sloksnes{3}}platuma ierobežojumus un gada apjoms ir liels. Automašīnu detaļu apzīmogošana iekštelpu sistēmām bieži vien ir saistīta ar kombinētām presformām, kas vienā gājienā apvieno caurduršanu un formēšanu, lai samazinātu sekundārās darbības un daļējas{5}}apstrādes izmaksas.
Kravas automašīnu-specifiskie strukturālie elementi virza matricas inženieriju pilnīgi citā virzienā. Rāmja sliedēs, šķērsstieņos un piekto{2}}riteņu montāžas plāksnēs tiek izmantots biezs-augstas-izturības tērauds (bieži vien 4-8 mm), kas prasa masīvu presēšanas tonnāžu, un presēšanas konstrukcija ir pietiekami izturīga, lai izturētu trieciena slodzi, ko rada biezs materiāls. Šīs daļas apstrādā pārvietošanas formas vai speciālas vienas-stacijas preses, kuru izmēri ir ievērojami lielāki par pasažieru transportlīdzekļa instrumentiem.
Jaudas piedziņas korpusi un vāki, tostarp transmisijas korpusi, diferenciāļa vāki un EV motoru korpusi, ir balstīti uz dziļās vilkšanas presformām, lai izveidotu dobas ģeometrijas bez metinātām šuvēm. Materiālu izvēle ietver alumīnija sakausējumus, lai samazinātu svaru, un štancētu tēraudu izmaksu mērķiem, un katram ir nepieciešama atšķirīga presformas virsmas apstrāde un klīrensa konfigurācijas, kā aprakstīts iepriekšējās sadaļās.
Tālāk esošajā tabulā šīs attiecības ir sistemātiski kartētas.
| Transportlīdzekļa sistēma | Tipiskas daļas | Kopīgi materiāli | Vēlamais diegu tips | Galvenie dizaina apsvērumi |
|---|---|---|---|---|
| Korpuss-balts- (ārējie paneļi) | Durvis, pārsegi, spārni, jumta paneļi | Viegls tērauds, alumīnijs 5xxx/6xxx | Tandēma līnija ar dziļo vilkšanas diegi | A klases virsmas kvalitāte; žāvēšanas novēršana uz alumīnija; lielas preses gultas |
| Korpuss-balts- (strukturāls) | Pīlāri, sliedes, tuneļu pastiprinājumi | AHSS (DP780-DP980), presē rūdīts bora tērauds | Pārvietošanas presformas; karstās formēšanas līnijas | Atsperes kompensācija; karbīda apdares ieliktņi; liela tonnāža |
| Šasija un piekare | Vadības sviru kronšteini, apakšrāmja daļas, atsperu sēdekļi | HSLA tērauds, cinkots tērauds | Transfer dies | Noguruma izturība; aizsardzība pret koroziju; mērens vilkšanas dziļums |
| Iekšējie pastiprinājumi | Sēdekļu rāmji, IP sijas, durvju pret{0}}ielaušanās stieņi | HSLA tērauds, vieglais tērauds, DP tērauds | Progresīvie mirst; kombinācija nomirst | Stingrs iepakojums; liels apjoms; vairākas caurduršanas funkcijas |
| Jaudas piedziņas korpusi | Transmisijas pārsegi, motora korpusi, diferenciāļu vāki | Alumīnija sakausējumi, dziļi{0}}ievelkams tērauds | Deep draw mirst | Blīvējuma virsmas līdzenums; sienu viendabīgums; smērvielu pārvaldība |
| Kravas automašīnas konstrukcija | Rāmja sliedes, šķērsstieņi, piektā{0}}riteņa plāksnes | Bieza{0}}izmēra HSLA (4–8 mm) | Pārvietošanas presformas; vienas{0}}stacijas smagās preses | Ekstrēma tonnāža; izturīgi apavi; biezas-noliktavas |
| Elektrība un savienotāji | Kopņu stieņi, spailes, akumulatoru starpsavienojumi | Vara, misiņa, niķeļa sakausējumi | Progresīvie mirst | Stingras pielaides; urbuma kontrole; liela{0}}ātruma ražošana |
Ievērojiet, kā ķēde plūst vienā virzienā: funkcija nosaka materiālu, materiāls nosaka formēšanas uzvedību, un formēšanas uzvedība nosaka veidnes veidu. Sadursmju-kritiskajam B-stabiņa stiegrojumam nevar izmantot progresīvo presformu, jo materiālam (preses-rūdītajam tēraudam) nepieciešama karstā formēšana. Liela-apjoma sēdekļu kronšteins nevar attaisnot tandēma līniju, jo ekonomika to neatbalsta. Katrs tabulas savienojums pārī atspoguļo inženiertehnisko loģiku, nevis patvaļīgu uzdevumu.
Automašīnu detaļu ražošana šādā sarežģītības līmenī nozīmē, ka inženieru komandām ir jāizvērtē štancēšanas risinājumi holistiski, nevis atsevišķi jānorāda instrumenti. Preses veids, presēšanas konfigurācija, materiāla pakāpe un sekundārās darbības mijiedarbojas, un viena nepareiza kaskādē notiek caur citām. Komandām, kas pēta, kā šī mijiedarbība notiek reālās ražošanas programmās,YICHEN automobiļu gadījumu izpētepiedāvā procesu piemērus, kas aptver konstrukciju, salonu, šasiju un kravas automašīnu{0}}saistītus metāla štancējumus automobiļu vajadzībām, nodrošinot noderīgu atskaites punktu, lai salīdzinātu štancēšanas stratēģijas ar faktiskajiem ražošanas rezultātiem.
Formēšanas lietojumprogrammu kartēšana transportlīdzekļu sistēmām ļauj noskaidrot, kas jums nepieciešams. Nākamais jautājums ir par to, kas to veido, un ar ko atšķiras partneris, kas nodrošina ražošanai-gatavus instrumentus, no partneriem, kas sagādā galvassāpes.
Pareizā štancēšanas presformas inženierijas partnera izvēle
Zināt, kurš veidnes tips ir piemērots jūsu daļai un kā tas būtu jāizveido, ir tikai puse no panākumiem. Otra puse ir partnera atrašana, kas var faktiski izpildīt, nodrošinot instrumentus, kas darbojas, kā paredzēts, saskaņā ar grafiku un budžeta ietvaros visā ražošanas dzīves ciklā. Automobiļu štancēšanas uzņēmumiem, kas konkurē par kvalitāti un palaišanas laiku, atšķirība starp spējīgu un nepietiekami kvalificētu partneri ir redzama visos rādītājos, sākot no PPAP apstiprināšanas termiņiem līdz garantijas PPM likmēm ražošanas gados.
Kritiskās spējas novērtēt partnerā
Ne visi automobiļu metāla štancēšanas uzņēmumi piedāvā tādu pašu dziļumu. Daži izceļas ar dizainu, bet ārpakalpojumu sniedzēja apstrādi. Citi izmanto lieliskas preses, bet tiem trūkst simulācijas zināšanu. Novērtēšanas uzdevums ir noteikt, kuras iespējas ir vissvarīgākās jūsu konkrētajai programmai, un pārbaudīt, vai tās patiešām pieder piegādātājam, nevis slēgt apakšlīgumus par kritiskajām darbībām.
Sarindojiet šos kritērijus no augstākās līdz mazākajai ietekmei uz programmas panākumiem:
- Iekšējā-formēšanas un formēšanas simulācija- Piegādātājs, kas veic iekšējas formēšanas simulācijas, paredzot atsperes, retināšanas un materiāla plūsmu pirms tērauda griešanas, problēmas atklāj nedēļas agrāk nekā piegādātājs, kas paļaujas uz klienta-norādītajiem datiem vai pilnībā izlaiž simulāciju. Kāgadījumu izpēte no Centerline Engineeringdemonstrēt, piegādātāji, izmantojot formēšanas simulāciju jau no sākuma{0}}citēšanas laikā, nodrošina precīzākus tukšos aprēķinus, optimizētu materiālu lietojumu un formas, kurām nepieciešams mazāk fizisko izmēģinājumu atkārtojumu.
- Iekš-apstrādes un pārbaudes jauda- Pārbaudiet, vai piegādātājam pieder CNC dzirnavas (tostarp 5-ass), stiepļu EDM un izmēģinājuma preses, kas aptver jūsu tonnāžas diapazonu. Ārpakalpojumu rīki palielina izpildes laika risku un samazina atbildību. Progresīvie presformu ražotāji, kas uztur savu instrumentu telpu, var ātrāk ieviest inženiertehniskās izmaiņas un uzturēt presformas ražošanas stāvoklī bez trešo pušu kavēšanās.
- Materiālu zināšanas par AHSS un alumīniju- Jautājiet konkrēti par pieredzi ar divfāžu-tēraudu, pres-bora un alumīnija aizdares paneļiem. Katrai materiālu saimei ir nepieciešamas dažādas attīrīšanas stratēģijas, pārklājuma sistēmas un atsperes kompensācijas pieejas. Partneris, kuram nav pieredzes-AHSS vai alumīnija jomā, uzzinās par jūsu instrumentu budžetu.
- OEM kvalitātes sistēmas sertifikācija un PPAP iespējas- IATF 16949 sertifikācija piegādātāja štancēšanas un instrumentu jomā ir automobiļu programmu bāzes līnija. ISO 9001 vien neietver automobiļu -specifiskas PPAP un APQP prasības. Apstipriniet, ka piegādātājs var piegādāt balonu izdrukas, izmēru atskaites, kontroles plānus, FMEA, Gage R&R pētījumus un spēju pētījumus tādā līmenī, kādu sagaida jūsu OEM klients.
- Preču apkopes programmas un ražošanas rampas atbalsts- Partnera darbs nebeidzas ar PPAP apstiprinājumu. Profilaktiskās apkopes grafiki, rezerves ieliktņu krājumi un ātras -reaģēšanas remonta iespējas nosaka, vai jūsu instrumenti saglabā kvalitāti vai arī kļūst par ugunsdzēsības vingrinājumu. Apstipriniet dokumentētos apkopes žurnālus, -uz vietas esošās veidņu uzglabāšanas nosacījumus un inženiertehnisko izmaiņu pārvaldības procesus.
- Pievienotās vērtības{0}}pakalpojumi un vertikālā integrācija- Piegādātāji, kas zem viena jumta piedāvā sekundāras darbības, piemēram, metināšanu, apdari, montāžu-un pielāgotu iepakošanu, samazina nodošanas risku un saīsina izpildes laiku. Progresīvās štancēšanas štancēšanas piegādātājiem integrētie pakalpojumi nozīmē mazāk pirkuma pasūtījumu un vienu atskaites punktu, sākot no neapstrādātas spoles līdz piegādātajām komplektācijām.
Svērtā rādītāju karte palīdz objektīvi strukturēt salīdzinājumu. Piešķiriet katram kritērijam svaru, pamatojoties uz savas programmas prioritātēm, novērtējiet atlasītos piegādātājus no 1 līdz 5 par katru kritēriju un ļaujiet matemātikai noteikt spēcīgāko kandidātu, nevis paļauties tikai uz attiecību vēsturi.
Investīciju saskaņošana ar ražošanas stratēģiju
Instrumenti ir pamatlīdzeklis, kura kalpošanas laiks mērāms miljonos sitienu. Atlasītajam partnerim ir jāatbilst ne tikai šodienas ražošanas apjomiem, bet arī jūsu rampas trajektorijai, iespējamām inženiertehniskajām izmaiņām un programmas-beigšanas- stratēģijai.
Daži jautājumi, kas atdala stratēģiskos partnerus no darījumu veikaliem:
- Vai viņi var mērogot?- Ja jūsu gada apjoms pēc palaišanas dubultojas, vai piegādātāja preses flote un ražošanas šūnu struktūra to nodrošina bez jauniem instrumentiem vai pagarinātas dīkstāves? Automobiļu metāla štancēšanas pakalpojumi ir jānovērtē gan attiecībā uz pašreizējo jaudu, gan izaugsmes iespējām.
- Kā viņi izturas pret inženiertehniskajām izmaiņām?- Vēlīnās-posma dizaina pārskatīšana ir realitāte automobiļu programmās. Piegādātājs, kuram ir-iekšējie instrumenti, var ieviest ECO ātrāk un ar mazāku risku nekā piegādātājs, kas ir atkarīgs no ārējiem štancēšanas veikaliem.
- Kādi ir matricas īpašumtiesību un uzglabāšanas noteikumi?- Rakstiski apstipriniet, kam pieder rīki programmas beigās, kāda ir krātuves politika attiecībā uz neaktīviem presformiem un vai piegādātājs apņemas sniegt atbalstu, tostarp apkopi visā programmas dzīves ciklā. Neskaidrie termini rada strīdus, kad apjoms mainās vai programmas noriet.
- Vai viņi iesaistās agrīnā DFM sadarbībā?- Labāko auto detaļu ražotāju partneri izskata rasējumus pirms citēšanas, atzīmē tolerances riskus-un iesaka ģeometrijas precizējumus, kas uzlabo formējamību, neapdraudot detaļu darbību. Programmas, kas aicina DFM ievadi agrāk, ļauj izvairīties no dārgām vēlu{3}}posma rīku izmaiņām.
Komandām, kas novērtē automašīnu detaļu ražotāju kandidātus pārkraušanas vai piekrastes kontekstā, tuvums montāžas rūpnīcai samazina sagatavošanās laiku un atbalsta tikai--laika piegādes prasības. Tā kā iepirkuma stratēģijās arvien lielāka prioritāte tiek piešķirta piegādes ķēdes noturībai, vietējie vai reģionālie partneri ar vertikāli integrētām darbībām nodrošina labāku redzamību un ātrāku problēmu risināšanu nekā izplatītās vairāku valstu instrumentu programmas. Daudzi automobiļu detaļu ražotāji ASV un citos reģistrētos reģionos tagad sacenšas par reaģētspēju un darbības kontroli līdzās vienības izmaksām.
Viens resurss, kuru vērts izpētīt šīs izvērtēšanas laikā, irYICHEN autobūves nozares lapa, kas nodrošina štancēšanas un lokšņu metāla ražošanas gadījumu izpēti, kas aptver oriģinālo iekārtu ražotājus, izmantojot Tier-2 programmas konstrukciju, salona, šasijas un kravas automašīnu komponentiem. To pārklājums vairākās transportlīdzekļu sistēmās un piegādes ķēdes līmeņos padara tos par piemērotu iespēju komandām, kuras meklē partneri, kas izprot visu automobiļu metāla štancēšanas pakalpojumu klāstu, sākot no presformu dizaina līdz ražošanas atbalstam.
Galu galā pareizais die inženierijas partneris nav tikai tas, kuram ir viszemākā cena. Tas ir tas, kura iespējas, kvalitātes sistēmas un ražošanas atbalsta modelis atbilst jūsu programmas riska profilam, apjoma trajektorijai un materiālu sarežģītībai. Izmantojiet šos kritērijus plaši, pārbaudiet pretenzijas, veicot vietnes auditus un atsauces pārbaudes, un ļaujiet dokumentētiem veiktspējas datiem, nevis solījumiem, vadīt jūsu lēmumu par piegādi.
Bieži uzdotie jautājumi par automobiļu štancēšanas presformām
1. Kāda ir atšķirība starp progresīvām presformām un pārneses presformām automobiļu štancēšanai?
Progresīvās formas nodrošina metāla sloksnes savienojumu, jo tas virzās cauri vairākām stacijām vienā presformu komplektā, padarot tās ideāli piemērotas mazākām, liela apjoma{0}}detaļām, piemēram, kronšteiniem un savienotājiem. Pārneses presformas agri sagriež sagatavi un pārvieto to starp neatkarīgām stacijām, izmantojot mehāniskus pirkstus vai robotus, kas ir piemēroti lielākām, ģeometriski sarežģītām daļām, piemēram, strukturāliem šķērselementiem un balstiekārtas kronšteiniem. Izvēle ir atkarīga no daļas izmēra, vilkšanas dziļuma, materiālu lūžņu mērķiem un gada apjoma prasībām.
2. Kā aprēķināt klīrensu dažādiem lokšņu metāla materiāliem?
Preses klīrenss ir izteikts procentos no materiāla biezuma katrā pusē. Vieglam tēraudam parasti tiek izmantots aptuveni 10% klīrenss, savukārt uzlabotiem augstas -stiprības tēraudiem (AHSS) ir nepieciešami 12-20% to augstākas tecēšanas robežas un griešanas izturēšanās dēļ, kas dominē lūzumā. Alumīnija sakausējumiem parasti nepieciešami 8-12%, un nerūsējošajam tēraudam ir 12-16%. Nepareizas atstarpes izmantošana izraisa priekšlaicīgu instrumenta nodilumu, pārmērīgas urbšanas vai izmēru neprecizitātes, tāpēc katrai materiāla kategorijai ir nepieciešama sava apstiprināta klīrensa vērtība.
3. Kādas presformas konstrukcijas izmaiņas ir nepieciešamas uzlabota augstas -stiprības tērauda (AHSS) štancēšanai?
AHSS markām, piemēram, DP780 un DP980, nepieciešamas vairākas presēšanas modifikācijas: palielināta presēšanas tonnāža (par 50-par 100% lielāka nekā vieglajam tēraudam), plašāks griešanas attālums, lai novērstu perforācijas šķelšanos, atsperu kompensācija, kas iebūvēta presformas ģeometrijā, karbīda vai pulvermetāla ieliktņi apdares stacijās, lai kontrolētu nodilumizturību, augstāki tukšu turētāju logi. Formēšanas simulācija kļūst būtiska, lai prognozētu un kompensētu ievērojami lielāku elastības atjaunošanos, kāda šiem materiāliem piemīt pēc formēšanas.
4. Cik ilgs laiks nepieciešams, lai izveidotu automobiļu štancēšanas veidni?
Tipiska automobiļu štancēšanas forma no konstrukcijas izlaišanas līdz ražošanas apstiprināšanai aizņem 20 vai vairāk nedēļas. Šis laika grafiks aptver CNC apstrādi, EDM darbības, termisko apstrādi, virsmas apstrādi, montāžu un fizisko pārbaudi. Mūsdienu formēšanas simulācijas tehnoloģija ievērojami samazina izmēģināšanas fāzi, novēršot formējamības problēmas praktiski pirms tērauda griešanas, saspiežot iepriekš 8-12 fiziskās iterācijas līdz 2-3 verifikācijas cilpām, kas vērstas uz precizēšanu, nevis fundamentālu problēmu risināšanu.
5. Kas jāņem vērā, izvēloties automobiļu štancēšanas presformu piegādātāju?
Dodiet priekšroku piegādātājiem, kuriem ir-iekšēja presformu projektēšanas un formēšanas simulācijas iespēja, īpašumā esošās CNC apstrādes un izmēģinājuma preses, pierādīta pieredze ar AHSS un alumīnija materiāliem, IATF 16949 sertifikācija ar pilnu PPAP iespēju un dokumentētas presformu apkopes programmas. Novērtējiet to spēju mērogot atbilstoši jūsu apjoma trajektorijai, ātri apstrādājiet inženiertehniskās izmaiņas un nodrošiniet agrīnu dizainu-sadarbībai-ražošanas jomā. Tādi partneri kā YICHEN, kas piedāvā integrētu štancēšanu un lokšņu metāla izgatavošanu visos oriģinālo iekārtu ražotājiem, izmantojot 2. līmeņa programmas, nodrošina viena avota atbildību no instrumentiem līdz ražošanas atbalstam.


