


Kas patiesībā ir 3D drukāta metāla štancēšanas veidne
Iedomājieties, ka nedēļas laikā izlaižat CNC apstrādes izpildes laiku un tā vietā drukājat precīzu nepieciešamo presformas ģeometriju nakti. Šis scenārijs izraisa nopietnu interesi par piedevāmštancēšanas instrumentu ražošana, sākot no garāžu darbnīcām, kas veido alumīnija kronšteinus, līdz automobiļu izpētes laboratorijām, kurās tiek štancēts īpaši augstas -izturības tērauda.
Bet pats termins var nozīmēt ļoti dažādas lietas atkarībā no tā, kam jūs jautājat. Tāpēc, pirms iedziļināties, pieņemsim to skaidri noslīpētu.
Kas ir 3D drukāta metāla štancēšanas forma
3D drukātā metāla štancēšanas presforma ir formēšanas rīks, kas ražots, izmantojot piedevu ražošanu - vai nu no inženiertehniskiem polimēriem vai metāla pulveriem -, kas paredzēts lokšņu metāla detaļu formēšanai ar presēšanas spēku, aizstājot vai papildinot tradicionāli apstrādātos instrumentus.
Šī definīcija aptver plašu spektru. No vienas puses, jūs atradīsiet hobiju un prototipu izstrādes komandas, kas galddatoru FDM iekārtās drukā polimēru presformas no tādiem materiāliem kā PLA, neilons vai oglekļa šķiedras kompozītmateriāli. Šīs 3D drukātās lokšņu metāla presformas ir piemērotas plāna alumīnija vai vara formēšanai ar zemu -spēku. No otras puses, rūpnieciskie lietotāji ražo reālas metāla presformas, izmantojot lāzera pulvera slāņa saplūšanas procesus -, ko parasti sauc par DMLS vai SLM -, izmantojot instrumentu tēraudu vai martensīta tērauda pulverus. Kā skaidro Protolabs, DMLS un SLM būtībā ir viena un tā pati lāzera pulvera slāņa saplūšanas tehnoloģija, neskatoties uz dažādiem akronīmiem; abi pilnībā izkausē metāla pulveri slāni pa slānim, lai izveidotu blīvas, funkcionālas daļas.
Atšķirība ir svarīga, jo polimēru lokšņu metāla presformai un metāla{0}}apdrukātajai formai ir principiāli atšķirīgas lomas. Polimēru presformas darbojas kā ātrās formēšanas instrumenti ģeometrijas apstiprināšanai un īsiem braucieniem. Metāla 3D presformas darbojas kā ražošanas-ieliktņi, kas var apzīmogot tūkstošiem detaļu. Piemēram, Oklendas Universitātē veiktajos pētījumos tika pārbaudīti pārklāti 3D-apdrukāti metāla ieliktņi pret tradicionālajiem D2 instrumentu tērauda ieliktņiem.50 000 detaļu štancēšana no 1-mm-bieza DP980 īpaši augstas stiprības tērauda-, un abi darbojās labi, bez būtiskiem skrāpējumiem izveidotajos paraugos.
Kāpēc piedevu instrumenti kļūst arvien labāki
Tradicionālā presformu izgatavošana ietver sagatavju kalšanu un pēc tam ievērojama materiāla noņemšanu, izmantojot CNC apstrādi, - dārgs un laikietilpīgs{1}}process, īpaši sarežģītu ģeometriju gadījumā. Piedevu ražošana maina šo vienādojumu. Jūs veidojat tikai vajadzīgo ģeometriju, slāni pa slānim, novēršot lielāko daļu materiālu atkritumu.
Priekšrocības pārsniedz materiālu ietaupījumu. Saskaņā ar Tomasa Eberija teiktoĀhenes piedevu ražošanas centrs, AM uzlabo cikla laiku un samazina enerģijas patēriņu, palīdzot ražotājiem palielināt ražošanas apjomu un ātrāk nonākt tirgū. Viņš lēš, ka tehnoloģija varētu iekļūt 50–60% Vācijas instrumentu tirgus, kad pieņemšanas stratēģijas nobriest, un citi Eiropas, Āzijas un Ziemeļamerikas reģioni uz līdzīgu trajektoriju.
Mazākām komandām apelācija ir vēl tūlītējāka. 3D printeris instrumentiem novērš nepieciešamību izmantot ārpakalpojumus vienkāršiem presēšanas metāla formēšanas instrumentiem, samazinot izpildes laiku no nedēļām līdz stundām. Neatkarīgi no tā, vai veicat apzīmogotas daļas ģeometrijas apstiprināšanu pirms ražošanas rīku izmantošanas vai nelielas formētu komponentu partijas darbināšanas, piedevu instrumenti nodrošina ātrāku ceļu.
Šī rokasgrāmata aptver visu spektru - no polimēru galddatora presformām, kas paredzētas hobiju 3D lokšņu metāla veidošanai, izmantojot rūpnieciski drukātus metāla-ieliktņus, kas novērtēti desmitiem tūkstošu trāpījumu. Patiesais jautājums nav par to, vai tehnoloģija darbojas. Šī pieeja atbilst jūsu konkrētajām materiāla, apjoma un kvalitātes prasībām.
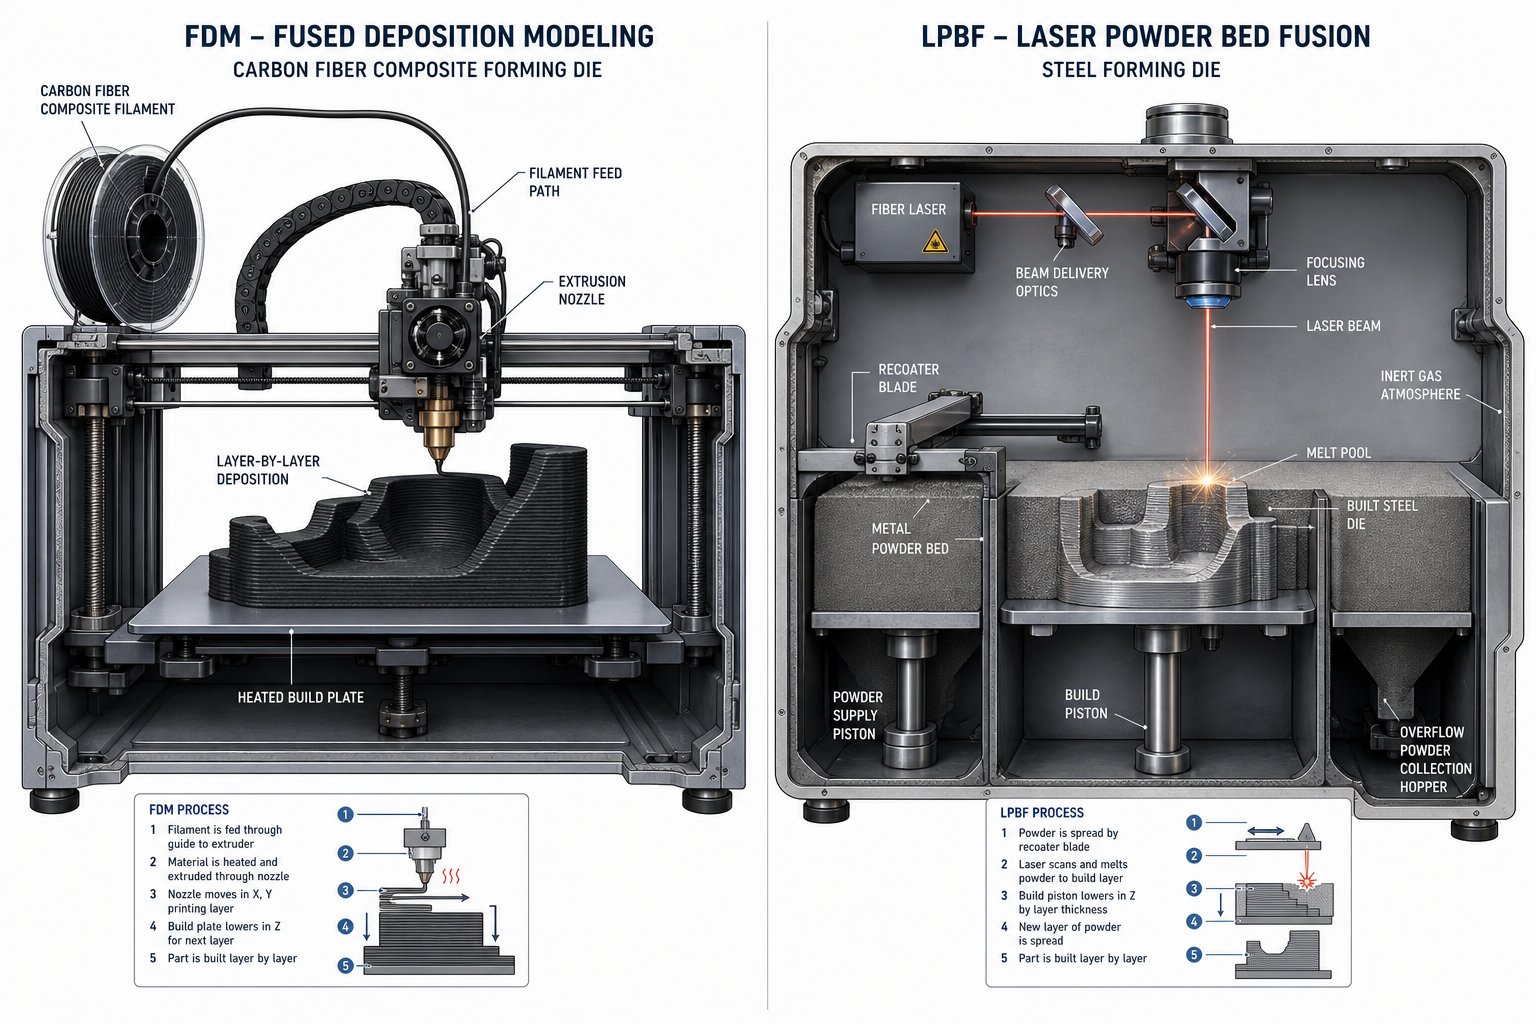
3D drukas tehnoloģijas, ko izmanto presformu štancēšanai
Kurš piedevu process faktiski rada matricu, kas spēj izturēt veidošanās spēkus, neplaisājot pirmajā sitienā? Atbilde ir atkarīga no tā, vai jums ir nepieciešams aātrs 3D formēšanas rīksdažām detaļām vai izturīgai metāla presformai, kas izgatavota, lai izturētu tūkstošiem presēšanas ciklu. Divas atšķirīgas tehnoloģiju kategorijas kalpo šīm vajadzībām, un tās darbojas būtiski atšķirīgi.
Polimēru 3D drukas tehnoloģijas formēšanas rīkiem
Polimēru{0}}3D druka nodrošina ātrāko ceļu no CAD faila līdz funkcionālam štancēšanas rīkam. Šajā telpā dominē divi procesi:
FDM (kausētā nogulsnēšanās modelēšana)izkausē termoplastisko pavedienu caur uzkarsētu sprauslu, nogulsnējot to slāni pa slānim. Lietojot presformas, materiāli, piemēram, neilons, ABS, PETG un ar oglekļa -šķiedru- pastiprināti kompozītmateriāli, nodrošina spiedes izturību, kas nepieciešama, lai izveidotu plānu lokšņu metālu. KāRažotājs atzīmē, FDM nodrošina vislabāko izmaksu, ātruma, izturības un pieejamības līdzsvaru formēšanas instrumentiem. Jūs varat pastiprināt drukātos instrumentus ar iegultām metāla plāksnēm, dībeļiem vai skrūvēm, un pielāgotu matricu varat sagatavot stundās, nevis dienās.
Kompromiss? FDM daļas ir anizotropiski - spēcīgākas gar slāņa līnijām (X un Y ass), bet vājākas pāri tām (Z ass). Drukas orientācijai ir ārkārtīgi liela nozīme 3D lokšņu metāla formēšanas instrumentiem. Saskaņojiet spēcīgāko virzienu ar asi, kas uzņem formēšanas slodzi, un jūs ievērojami pagarināsiet stangas kalpošanas laiku.
SLA (stereolitogrāfija)izmanto UV lāzeru šķidro sveķu sacietēšanai, ražojot detaļas ar izcilu virsmas apdari un stingrām pielaidēm (±0,05–0,13 mm saskaņā ar MakerStage procesu salīdzinājumu). Šī virsmas kvalitāte pāriet tieši uz jūsu veidotajām daļām. Tomēr lielākā daļa SLA sveķu ir trausli pie atkārtotām spiedes slodzēm, tāpēc tie ir slikti piemēroti štancēšanai, kas saistīta ar triecienu vai lielu tonnāžu. SLA vislabāk darbojas zema-spēka reljefam vai vienreizējas lietošanas-ģeometrijas validācijai, kur virsmas detaļas ir svarīgākas par izturību.
Metāla 3D drukāšanas tehnoloģijas presformu ražošanai
Ja polimērs neizturēs iesaistītos spēkus, tiek ieviesta metāla piedevu ražošana. Šajos procesos tiek iegūtas pilnībā blīvas metāla presformas, kas spēj reāli darboties.
DMLS/SLM (laser Powder Bed Fusion)izmanto lielas -jaudas lāzeru -, parasti no 200 līdz 1000 vatiem -, lai pilnībā izkausētu metāla pulveri inertās gāzes kamerā, veidojot veidni slāni pa slānim ar 20–60 µm izšķirtspēju. Kā skaidro Sodiks, DMLS un SLM būtībā ir viena un tā pati tehnoloģiju klase - nosaukumu atšķirības lielākoties ir vēsturiskas. Mūsdienu sistēmas sasniedz vairāk nekā 99,5% blīvumu, ražojot presformas ar mehāniskām īpašībām, kas atbilst vai pārsniedz apstrādāto ekvivalentu. Instrumentu ražotājiem LPBF atbalsta tādus rīka{13}materiālus kā H13, martensīta tēraudu un Inconel, un nodrošina sarežģītas iekšējās funkcijas, kuras nav iespējams apstrādāt tradicionāli.
Saistvielu strūklaizmanto ātrāku, bet mazāk tiešu pieeju. Lāzera-kausēšanas pulvera vietā tas slāni pa slānim uzklāj šķidro saistvielu, izveidojot "zaļo" daļu, kas pēc tam tiek atdalīta un saķepināta krāsnī. Drukāšanas darbība ir ātra, un iekārtas iepriekš maksā mazāk. Kompromiss ir lielāka porainība un iespējama izmēru saraušanās saķepināšanas laikā, padarot stingras pielaides grūtāk noturēt. Pret štancēšanas presformām, kurām nepieciešama atkārtota liela -spēka ietekme, saistvielas strūkla parasti neizdodas bez plašas pēcapstrādes.
Metāla FFF (saistītā metāla nogulsnēšanās)izspiež metāla -polimēra kompozītmateriālu pavedienu, pēc tam atdala un saķepina daļu cietā metālā. Desktop Metal un Markforged sistēmas darbojas standarta veikalu vidē bez pulvera vai inertas gāzes. Detaļas maksā 5–10 reizes mazāk nekā DMLS salīdzināmām ģeometrijām, lai gan blīvums (96–99%) un pielaide ir zemāki. 3D printerim, kas paredzēts instrumentiem par pieejamām cenām, Metal FFF piedāvā praktisku ievadi metāla presformu ražošanā zema -apjoma štancēšanai.
| Tehnoloģija | Materiāla veids | Formēšanas spēka kapacitāte | Virsmas apdare (Ra) | Tipisks skaļuma diapazons |
|---|---|---|---|---|
| FDM (polimērs) | PLA, ABS, neilons, CF-neilons | Zema līdz vidēja | 10–25 µm | 1-100 daļas |
| SLA (polimērs) | Stingri/augsta{0}}temperatūras sveķi | Zems | 1–3 µm | 1-10 daļas |
| DMLS/SLM (metāls) | Instrumentu tērauds, Martensijas tērauds, Inconel | Augsts | 6–20 µm | 1000–100,000+ daļas |
| saistvielu strūkla (metāls) | Nerūsējošais tērauds, instrumentu tērauds | Vidēja | 6–15 µm | 100–5000 daļas |
| Metāla FFF | H13, 17-4 PH, 316L | Vidēja līdz augsta | 8–20 µm | 100–10 000 daļas |
Katra tehnoloģija aizņem atšķirīgu zonu izmaksu{0}}pret{1}}izturības diapazonā. Pareizā izvēle ir mazāk atkarīga no tā, kurš process izklausās visiespaidīgāk, un vairāk no tā, kādu lokšņu metālu jūs veidojat, cik daudz detaļu jums ir nepieciešams un kāda virsmas kvalitāte ir nepieciešama jūsu uzklāšanai - faktori, kas ir saistīti ar materiāla izvēli.
Materiālu atlases kritēriji 3D drukātajām presformām
3D drukas tehnoloģijas izvēle ir tikai puse no vienādojuma. Materiāls, ko ievadāt šajā mašīnā, nosaka, vai jūsu kauliņš iztur desmit vai desmit tūkstošus sitienu. Tā vietā, lai kārtotu opcijas pēc zīmola vai printera modeļa, ir lietderīgāk tās sakārtot pēc tā, kas patiesībā nepieciešams jūsu lietojumprogrammai: cik lielam spēkam ir jāiztur veidnes, kāda virsmas kvalitāte ir nepieciešama veidotajai daļai un cik detaļu plānojat apzīmogot.
Polimēru materiālu iespējas un to ierobežojumi
Polimēru presformas darbojas kā ātrs lokšņu metāla veidotājs, kad spēki paliek zemi un tilpumi paliek mazi. Katram materiālam ir atšķirīgs veiktspējas līmenis:
PLAir visvieglāk apdrukājamais un stingrākais parastais pavediens ar stiepes izturību 50–60 MPa un moduli 3,5 GPa. Šī stingrība palīdz tai saglabāt formu spiedes slodžu apstākļos. Nozveja? PLA ir trausls - tas drīzāk saplīst, nevis deformējas - un mīkstina ap 55 grādiem. Berzes siltums no atkārtotiem presēšanas cikliem to ātri noārdīs. Izmantojiet to tikai viencipara{10}}ražošanai plānā alumīnija vai vara folijā.
ABStirgo neapstrādātu izturību (35–40 MPa stiepes), lai nodrošinātu labāku izturību un augstāku siltuma novirzes temperatūru ap 95 grādiem. Tas absorbē triecienus, neplaisājot, kā to dara PLA, padarot to pielaidīgāku pie atkārtotām formēšanas slodzēm. Saprātīga izvēle vieglām-metāla presformām, kurām nepieciešams izturēt nelielas ražošanas sērijas.
PETGatrodas starp PLA un ABS - stingrāk nekā ABS ar aptuveni 2,0–3,0 GPa moduli, izturīgāks nekā PLA un viegli drukājams. Tā 70 grādu siltuma novirze padara to piemērotu presformām, kuras nepiedzīvos ievērojamu berzes sildīšanu.
Neilons (PA6/PA12)ir darba zirgs funkcionālajiem polimēru instrumentiem. Ar stiepes izturību 60–80 MPa, izcilu triecienizturību un siltuma novirzi virs 120 grādiem, neilons iztur atkārtotus saspiešanas ciklus daudz labāk nekā PLA vai ABS. Pašeļļojošā virsma samazina berzi pret lokšņu metālu. Negatīvā puse ir mitruma uzsūkšana - pirms drukāšanas nosusiniet kvēldiegu, pretējā gadījumā presforma nedarbosies.
Oglekļa-šķiedru kompozītmateriāli (CF-neilons)spiediet polimēru veidņus pret griestiem. Stingrība palielinās līdz 6–10 GPa, stiepes izturība sasniedz 80–100+ MPa, un siltuma novirze sasniedz 150–160 grādus. Šīs kompozītmateriālu formas ir izturīgas pret deformāciju slodžu ietekmē, kas varētu sasmalcināt standarta neilonu. To drukāšanai ir nepieciešama rūdīta tērauda sprausla, un tie maksā ievērojami vairāk, bet, veidojot vieglu tēraudu līdz aptuveni 0,6 mm, tie ir polimēru metāla formēšanas presformu izturēšanas augšējā robeža.
SLA sveķiizceļas ar virsmas apdari, nevis izturību. Cietie 10K sveķi sasniedz 88 MPa stiepes izturību un 10 GPa stingrību, taču tā ārkārtējais trauslums (izrobotais Izod tikai 20 J/m) padara tos pakļautus plaisām{5}}atkārtotas štancēšanas rezultātā. Rezerves SLA matricas reljefam, kalšanai vai vienreizējai -lietojuma ģeometrijas pārbaudēm, kur virsmas detaļas tiek pārnestas tieši uz izveidoto daļu.
Metāla pulvera izvēle izturīgām presformām
Ja polimērs nevar izturēt iesaistītos spēkus, metāla pulveri, kas iespiesti ar lāzera pulvera slāņa saplūšanu vai saistītu metālu nogulsnēšanos, nodrošina ražošanas{0}}pakāpju instrumentus. Materiāla ainava šeit ir tieši saistīta ar tradicionālajiem prestēraudiem:
Martensīta tērauds (MS1/18Ni-300)ir visizplatītākā izvēle drukātām štancēšanas presformām. Pēc novecošanas-cietēšanas termiskās apstrādes tas sasniedz 50–55 HRC cietību un izcilu izturību. Tas apstrādā un EDM-viegli pabeidz pēc-drukāšanas, padarot to praktisku presformām, kurām nepieciešama stingra virsmas pielaide. Martensīta tērauds ir piemērots viegla tērauda un alumīnija štancēšanai no vidēja-līdz-liela apjoma{10}}.
Instrumentu tērauds (H13, H11)nodrošināt nodilumizturību, kas pazīstama jebkuram instrumentu izgatavotājam.H13 un H11 apvieno augstu izturību ar izcilu izturību pret koroziju, padarot tos ideāli piemērotus karstā-darba darbiem vai presformām, kas veido abrazīvus augstas{1}izturības tēraudus. Drukājot H13, nepieciešama rūpīga termiskā pārvaldība, lai novērstu plaisāšanu, taču iegūtā presforma darbojas salīdzināmi ar tās kaltās ekvivalentu.
Nerūsējošais tērauds (316L, 17-4 PH)piedāvā izturību pret koroziju un labas mehāniskās īpašības par zemākām izmaksām nekā instrumentu tēraudi. 17-4 PH, nokrišņu-cietēšanas pakāpe, pēc termiskās apstrādes sasniedz cietību līdz 40 HRC. Tas labi darbojas, veidojot nerūsējošās loksnes vai darbojoties korozīvā vidē, lai gan tā nodilumizturība ir zemāka par īpašiem instrumentu tēraudiem, kas paredzēti lielam-apjomam.
Inconel (718/625)apstrādā ekstremālos apstākļos - augstas{1}}temperatūras štancēšanu, supersakausējuma lokšņu formēšanu vai lietojumus, kas saistīti ar korozīvu vidi. Tā augstās -izturības un pret koroziju-izturīgās īpašības padara to dzīvotspējīgu vietās, kur citi prestēraudi mīkstinātu vai korodētu. Kompromiss ir izmaksas un apstrādājamība; Inconel presformas ir dārgas drukāt un grūti pabeigt.
Materiāla atbilstība pieteikuma prasībām
Tā vietā, lai izvēlētos spēcīgāko vai lētāko iespēju, saskaņojiet materiālu ar saviem četriem galvenajiem lēmuma faktoriem. Izmantojiet šo kontrolsarakstu kā sākuma sistēmu:
- Formēšanas spēks zem 5 kN, plāna alumīnija vai vara folija:PLA vai PETG (zemākās izmaksas, ātrākais apgrozījums)
- Formēšanas spēks 5–20 kN, viegls tērauds līdz 0,6 mm:Neilona vai CF{0}}neilona kompozītmateriāli (vislabākā izturības-un-izmaksu attiecība polimērā)
- Virsmas apdare kritiska, ļoti mazs apjoms:SLA cietie 10 K sveķi (pārnes smalkas detaļas, vienreizējai lietošanai)
- Veidošanas spēks virs 20 kN, vidējs-līdz-liels tilpums:Martensīta tērauds vai H13 instrumentu tērauds (ražošanas -pakāpju izturība)
- Kodīga vide vai nerūsējošās loksnes veidošana:17-4 PH nerūsējošais materiāls vai Inconel (ķīmiskā izturība, nezaudējot cietību)
- Ražošanas apjoms līdz 100 daļām:Polimēru presformas piedāvā vislabākās izmaksu priekšrocības
- Ražošanas apjoms 100–10 000 detaļu:Metāla-apdrukātās formas kļūst ekonomiskas, ja ņem vērā nomaiņas biežumu
- Ražošanas apjoms virs 10 000 detaļām:Novērtējiet metāla-apdrukātās presformas salīdzinājumā ar tradicionālajiem mehāniskajiem instrumentiem, pamatojoties uz-daļai
Ņemiet vērā, ka materiāla izvēle tieši nosaka, cik ilgi jūsu kauls kalpos un kā tas galu galā neizdodas. CF-neilona presforma var nodrošināt 200 perfektas detaļas, pirms virsmas nodilums pasliktina kvalitāti, savukārt martensīta tērauda presforma saglabā toleranci 50 000 ciklu laikā. Šīs dzīves ilguma atšķirības - un konkrētie atteices režīmi, kas tos izraisa -, nosaka, vai jūsu materiāla izvēle bija pareizā turpmākajai ražošanas darbībai.
Metāla lokšņu saderība ar 3D drukātajiem instrumentiem
Jūsu mirstes materiāls stāsta tikai pusi no stāsta. Otra puse? Ko jūs patiesībā veidojat. Oglekļa-šķiedras neilona veidne, kas izplūst cauri 0,5 mm alumīnija, saplaisās, pirmo reizi saskaroties ar 1,0 mm nerūsējošo tēraudu. Pats lokšņu metāls - tā cietība, biezums un elastība - nosaka, vai 3D drukātā presforma ir praktisks lokšņu metāla formēšanas rīks vai arī recepte, kā iztērēt laiku un salauzt plastmasu.
Kā lokšņu metāla cietība ietekmē die iespējamību
Cietība nosaka, cik lielu spēku loksne iztur formēšanas laikā, un šis spēks tiek pārnests tieši uz jūsu veidni. Mīkstie metāli, piemēram, nedzīvs-mīkstais varš un 1100-sērijas alumīnijs, rada aptuveni 35–70 MPa. Vieglā tērauda (AISI 1018/1020) tecēšanas robeža palielinās līdz 250–350 MPa. Nerūsējošais tērauds (304/316) spiež vēl vairāk, ar tecēšanas robežu 200–290 MPa atkvēlinātā stāvoklī, bet ievērojami augstāku darba{17}}cietēšanas ātrumu, kas palielina slodzi, veidojoties. Augstas -izturības tēraudi -, piemēram, DP980 un bora tēraudi, ko izmanto automobiļu rūpniecībā, sasniedz tecēšanas robežu virs 600 MPa.
Ko tas nozīmē matricu izvēlei? Polimēru presforma spēj izturēt mīksta alumīnija radītās formēšanas slodzes, jo loksne padodas, pirms presforma piedzīvo bīstamu spiedes spriegumu. Vieglam tēraudam ir nepieciešams ievērojami lielāks spēks, lai to deformētu, spiežot polimēru presformas to slodzes robežās pat pie plānām mērierīcēm. Nerūsējošais tērauds un augstas -stiprības tēraudi rada formēšanas spēkus, kas pārsniedz polimēra saspiešanas spēju gandrīz jebkurā praktiskā situācijā.
KāIzgatavotājs skaidro, vieglais tērauds un mīkstais alumīnijs ir daudz elastīgāki nekā augstas -stiprības materiāli, kas tieši ietekmē formēšanas spēkus un iesaistītos minimālos lieces rādiusus. Lielāks oglekļa saturs tēraudā vai lielāka cietība alumīnijā samazina elastību un formējamību, palielinot nepieciešamo spēku un minimālo rādiusu, ko var ražot. Šis spēka palielinājums liek jums no polimēru instrumentiem pāriet uz metāla-apdrukātām vai parastajām presformām.
Mēra biezums un spēka attiecības
Biezums nelineāri reizina spēka prasības. Divkāršojot loksnes biezumu, tonnāža ne tikai dubultojas -, bet arī aptuveni četrkāršojas lieces operācijām, jo vairumā presējamo metālu formēšanas vienādojumu veidojot spēku skalas ar materiāla biezuma kvadrātu. Polimēru presforma, kas ērti veido 0,5 mm alumīniju, var katastrofāli sabojāt 1,5 mm no tā paša materiāla, lai gan metāla tips nav mainījies.
Šeit ir praktisks veids, kā par to padomāt. Lokšņu metāla mērinstrumenti, ko parasti izmanto štancēšanai, ir aptuveni no 0,005 līdz 0,249 collām (apmēram no 0,13 līdz 6,3 mm). Plānā galā formēšanas spēki paliek pietiekami zemi, lai vairumā metālu varētu apstrādāt polimēru. Biezajā galā pat alumīnija plāksne prasa spēkus, ko spēj izturēt tikai metāla-apdrukātas vai rūdītas tērauda presformas.
Polimēru FDM presformu kritiskajam slieksnim ir tendence sasniegt:
- Alumīnija sakausējumi:līdz 1,0–1,5 mm (atkarībā no sakausējuma cietības un ģeometrijas sarežģītības)
- Varš un misiņš:līdz 0,8-1,0 mm
- Mīksts tērauds:līdz 0,5–0,8 mm (ar augstas -stiprības kompozītmateriālu pavedieniem)
- Nerūsējošais tērauds:parasti nav iespējams ar polimēru presformām, neatkarīgi no pildījuma blīvuma
Pārsniedzot šos sliekšņus, spiedes un bīdes spēki formēšanas laikā pārsniedz to, ko var izturēt pat 100% pildījuma oglekļa-šķiedras neilona bez virsmas saspiešanas vai slāņa atslāņošanās. Jūs pamanīsit, ka matrica sāk deformēties, pirms loksne - skaidri norāda, ka esat pārsniegusi instrumenta jaudu.
Pavasara-Atlīdzības stratēģijas pēc muguras
Katra izveidotā metāla daļa atsperas atpakaļ sākotnējā plakanā formā, tiklīdz tiek atbrīvots preses spēks. Atsperes-atpakaļ ir elastīgas deformācijas atbrīvošana, un tā ir tieši atkarīga no materiāla tecēšanas robežas. Mīksts alumīnijs var atsperties par 1–2 grādiem vienkāršā līkumā, savukārt nerūsējošais tērauds vai augstas -stiprības tērauds var atsperties par 5–10 grādiem vai vairāk identiskā ģeometrijā.
3D drukātām presformām atsperes-atpakaļkompensācija nozīmē pārmērīgu-locīšanu -, veidojot presformu tā, lai tā veidotu loksni pēc mērķa leņķa, lai tā atslābtos atpakaļ pareizajā pozīcijā. Lai ņemtu vērā šo elastīgo atjaunošanos, lokšņu metāla sagatavei ar 2 grādu atsperi ir nepieciešams sitiena leņķis, kas ir vismaz 2 grādos asāks par mērķi. Palielinoties rādiusam attiecībā pret materiāla biezumu, atspere{9}}palielinās vēl vairāk, dažreiz ievērojami.
Kompensācijas stratēģijas atšķiras atkarībā no formas veida:
- Polimēru mirst:Tā kā tie ir lēti un ātri izdrukājami, varat tos ātri atkārtot. Drukājiet, veidojiet, izmēriet atsperes{1}}atzveltnes leņķi, pēc tam pielāgojiet savu CAD modeli un izdrukājiet atkārtoti. Šī izmēģinājuma-un-kļūdu pieeja darbojas labi, jo katra iterācija prasa minimālu laiku un materiālus.
- Metāla-apdrukātas presformas:Vispirms atkārtojiet polimēru, lai naglotu atsperes{0}}kompensāciju, pēc tam izveidojiet metāla apdruku ar koriģētu ģeometriju. Metāla-apdrukāta presformas pārstrāde ir dārga, tāpēc ir svarīgi iepriekš noteikt pareizo leņķi.
- Augstas -ražības-izturības materiāli:Apsveriet atvieglotas presformas ģeometrijas ar iekļautiem 78 vai 73 grādu leņķiem, kas ļauj dziļāk iespiesties, lai pārvarētu atsperi -atpakaļ, netraucējot veidņu virsmām un materiālu.
Arī lokšņu metāla graudu virziens ietekmē gan formēšanas spēku, gan atsperes -atpakaļ. Veidojot ar graudiem (gareniski), ir nepieciešams mazāks lieces spēks, jo elastība viegli stiepjas šajā virzienā, bet gareniskā liece palielina virsmas plaisāšanas risku un prasa lielāku lieces rādiusu. Veidojot pāri graudiem (šķērsvirzienā), palielinās tonnāža, bet tiek pieņemts stingrāks rādiuss. Izstrādājot 3D drukātu presformu, pārbaudiet, vai jūsu sagataves orientēsies ar vai pret graudiem, un attiecīgi nosakiet veidnes rādiusu un kompensācijas leņķi.
| Lokšņu metāla tips | Tipisks ražas stiprums | Polimēru FDM die | Polimēru SLA Die | Metāla-Drukātas štanciņas |
|---|---|---|---|---|
| Alumīnijs 1100 (mīksts), līdz 1,0 mm | 35–105 MPa | Jā | Jā (tikai zems spēks) | Jā |
| Alumīnijs 6061-T6, līdz 1,0 mm | 240–275 MPa | Margināls (tikai CF-neilons) | Nē | Jā |
| Varš / Misiņš, līdz 0,8 mm | 70–200 MPa | Jā | Jā (tikai reljefs) | Jā |
| Viegls tērauds (1018), līdz 0,6 mm | 250–350 MPa | Margināls (tikai CF-neilons) | Nē | Jā |
| Viegls tērauds (1018), 0,6–1,5 mm | 250–350 MPa | Nē | Nē | Jā |
| Nerūsējošais tērauds (304), jebkurš mērītājs | 200–290 MPa (darbs{2}}sacietē) | Nē | Nē | Jā |
| Augstas-izturības tērauds (DP980/bors), jebkura izmēra | 600–1,000+ MPa | Nē | Nē | Jā (maraging/H13) |
Esiet godīgs pret sevi, lasot šo tabulu. Ieraksti "Margināls" nozīmē, ka panākumi lielā mērā ir atkarīgi no ģeometrijas vienkāršības, drukas iestatījumiem un formēšanas ātruma. Sekla kanāla forma no 0,5 mm mīksta tērauda, izmantojot CF-neilona presformu? Iespējams, ar konservatīviem parametriem. Dziļa vilkšana tajā pašā mērierīcē? Mirt neizdzīvos. Nerūsējošajam tēraudam un augstas -izturības materiāliem ir nepieciešams metāls-apdrukāts vai tradicionāls instruments, - neviens aizpildījuma raksts vai sienas biezuma triks nemaina fiziku.
Šo saderības ierobežojumu patiesā vērtība ir izvairīties no izšķērdētām izdrukām un bojātām daļām. Saskaņojiet savu lokšņu metāla veidu un mērierīci pareizajai štancēšanas klasei jau no paša sākuma, un jūs pavadīsit savu laiku, pilnveidojot ģeometriju, nevis pārdrukājot sadragātu instrumentu. Šis pilnveidošanas process - no sākotnējās CAD izstrādes līdz drukāšanai, pēc-apstrādei un pirmā raksta veidošanai - ir vieta, kur sākas praktiskā darbplūsma.
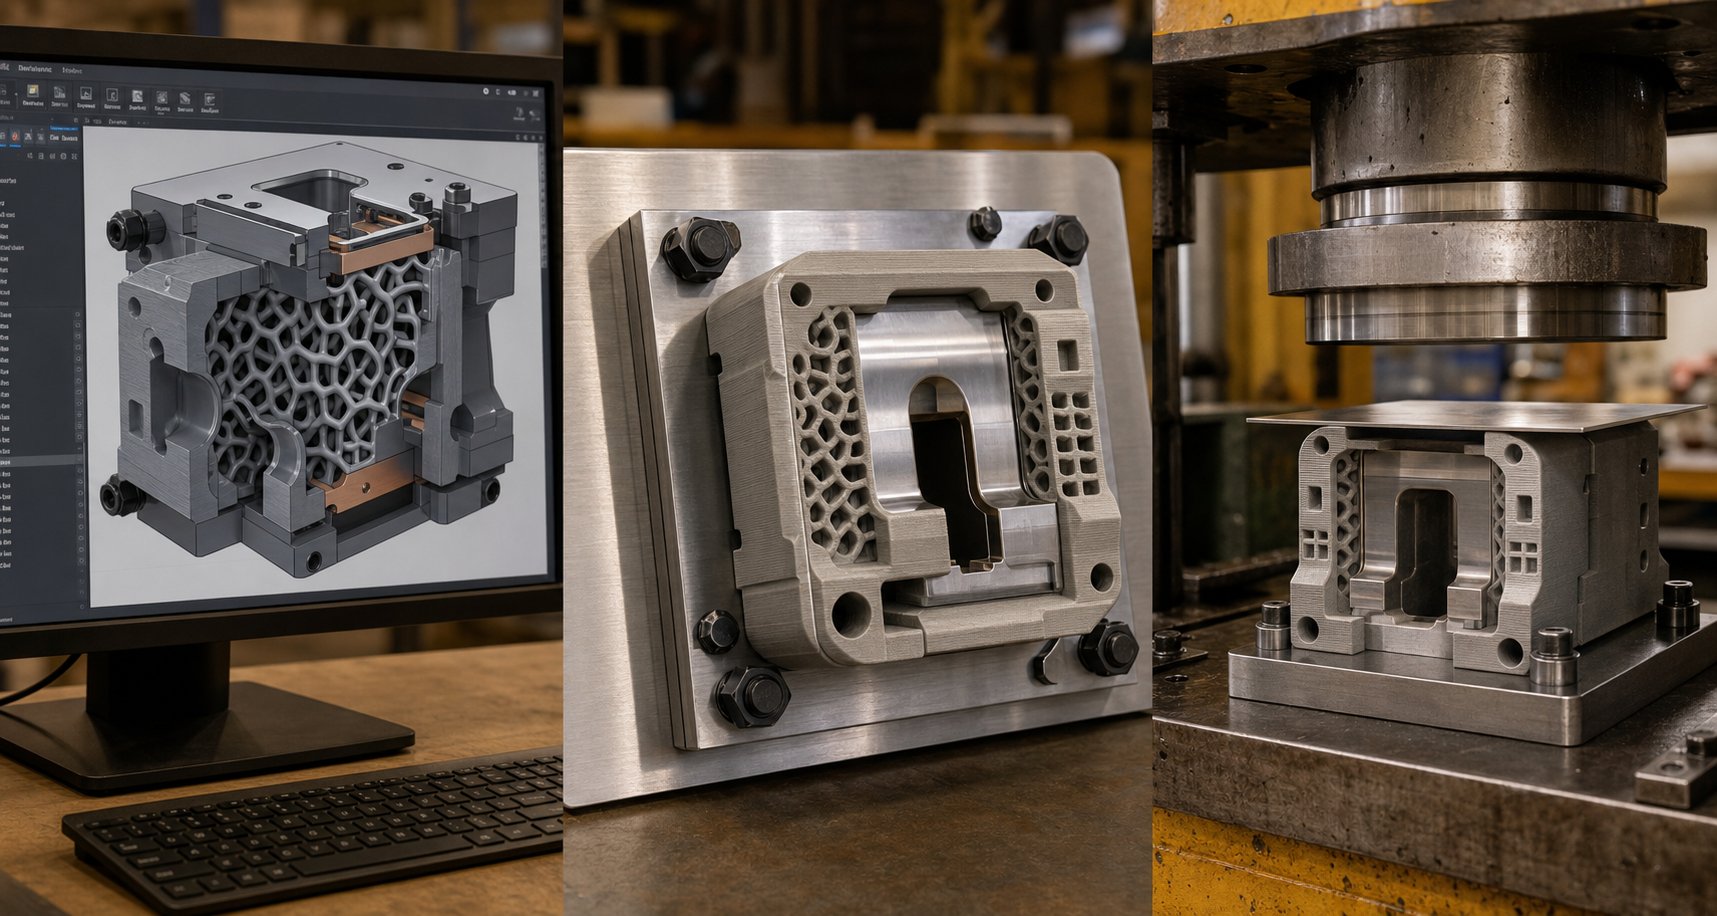
Pilna darbplūsma no CAD projektēšanas līdz izveidotajai daļai
Ir svarīgi zināt, kuri materiāli un lokšņu metāli darbojas kopā, taču tas jums nepalīdzēs, kamēr jūs faktiski neizgatavosiet funkcionālu presformu un ar to apzīmogosiet labu daļu. Pilnīga 3D drukāto presformu projektēšanas darbplūsma ietver sešus atšķirīgus posmus, no kuriem katrs ir ar lēmumiem, kas tieši ietekmē to, vai jūsu instrumenti iztur ražošanu vai neizdodas pirmajā ciklā.
- CAD dizains ar papildu{0}}īpašiem apsvērumiem
- Sagriešana un drukas parametru iestatīšana
- Matricas drukāšana
- Pēc-apstrāde un izmēru pārbaude
- Preses iestatīšana un pirmā raksta veidošana
- Diega apkope un nomaiņas plānošana
Apskatīsim katru posmu ar praktiskām detaļām, kas nepieciešamas, lai to paveiktu pareizi pirmajā reizē.
CAD dizaina un piedevu ražošanas apsvērumi
Pieejot cad dizainam štancēšanas štancēšanas darbam aditīvā kontekstā, jūs vienlaikus plānojat divas realitātes: formēšanas darbību un drukāšanas procesu. Ignorējiet nevienu no tiem, un jūs iegūsit veidni, kuru vai nu nevarēs tīri izdrukāt, vai arī tas nevar izturēt preses slodzi.
Sienas biezums un masa.Polimēru štancēšanas presformām ir nepieciešams ievērojami lielāks tilpums, nekā jūs varētu gaidīt. Minimālajam sienas biezumam FDM instrumentiem ir jābūt 8–12 mm slodzes -nesošajās zonās. Plānie šķērsgriezumi, kas mazāki par 2 mm, strauji deformējas spiedes slodzes un siltuma ietekmē, kāFormlabs pētījumi apstiprina- virsmas biezums, kas mazāks par 1–2 mm, deformēsies karstuma ietekmē. Metāla-apdrukātām presformām 3–5 mm sienas sekcijas parasti nodrošina atbilstošu stingrību, jo pats materiāls uz vienu laukuma vienību iztur ievērojami lielākas slodzes.
Iegrimes leņķi.Iekļaujiet 3–5 grādu iegrimi uz visām matricas dobuma vertikālajām sienām. Tam ir divi mērķi: tas atvieglo detaļu izgrūšanu pēc formēšanas (novēršot lokšņu metāla bloķēšanu presformā) un uzlabo apdrukājamību, samazinot pārkares, kurām nepieciešamas atbalsta konstrukcijas. Īpaši polimēru presformām iegrimes leņķi samazina demontāžas spēkus, kas var sašķelt vai saplaisāt instrumenta virsmu.
Stiprināšanas stratēģijas.Polimēru presformas reti darbojas kā atsevišķi monolīti instrumenti presēšanas slodzēs. Izstrādājiet savu matricu tā, lai tā būtu integrēta ar atbalsta plāksni -, kas parasti ir alumīnija vai tērauda plāksne, kas sadala spēku pa veidnes aizmugurējo virsmu. CAD modelī plānojiet padziļinājumus vai skrūvju caurumus, lai piestiprinātu drukāto presformu pie šīs pamatnes struktūras. Daži dizaineri iestrādā izdrukā tērauda dībeļus vai skrūves, pārtraucot drukāšanu un ievietojot aparatūru, izveidojot saliktu rīku, kas iztur daudz lielāku slodzi nekā tikai polimērs.
Aizpildījuma raksts 3D drukātiem instrumentiem.Šeit iekšējās ģeometrijas lēmumi tieši nosaka mirstības ilgumu. Instrumentu lietojumos dominē trīs modeļi:
- Žiroīds:Nodrošina gandrīz -izotropisku spēku, kas nozīmē, ka tā iztur spēkus aptuveni vienādi visos virzienos.Žiroīda nepārtraukta izliekta ģeometrijapiedāvā arī lielisku izturību pret bīdes spēkiem. Štancēšanas presformām, kurām ir ne-ass slodze vai sarežģītas formēšanas ģeometrijas, žiroīds ar 60–80% blīvumu ir noklusējuma ieteikums.
- Kubisks:Izveido trīsdimensiju režģa struktūru, kas izceļas ar vertikālās saspiešanas pretestību. Ja jūsu formēšanas slodze galvenokārt iet tieši uz leju caur veidni (vienkārši V-līkumi, kanālu formas), kubiskais pildījums ar 50–70% blīvumu nodrošina spēcīgu veiktspēju ar mazāku materiālu nekā žiroīds ar līdzvērtīgu izturību.
- Režģis:Vienkāršākais un ātrākais{0}}drukāšanas raksts ar perpendikulārām līnijām, kas veido kvadrātus. Režģis labi tiek galā ar tiešu vertikālo saspiešanu, bet slikti darbojas zem bīdes vai ārpus{2}}ass slodzes. Izmantojiet to tikai plakanām-dibena veidnēm ar tīri spiedes slodzi - nekad nelietojiet presformām ar leņķiskām formēšanas virsmām.
Lielākajai daļai štancēšanas presformu lietojumu žiroīds ar 70% vai lielāku piepildījuma blīvumu nodrošina vislabāko spiedes stiprības un konsekventas veiktspējas kombināciju visos slodzes virzienos. Pārejot uz 100% aizpildījumu, reti ir vērts pievienoto drukāšanas laiku. - Pētījumi liecina, ka blīvuma stiprums samazinās, ja blīvums pārsniedz 60–80%, savukārt drukas laiks palielinās lineāri.
Krājumu pabalsts.Plānojiet papildu materiālu (vismaz 0,5 mm) uz kritiskajām formēšanas virsmām. Tas tiks noņemts pēc-apstrādes laikā, lai ievadītu galīgos izmērus. Ir daudz vieglāk noslīpēt vai apstrādāt papildu materiālu, nekā pārdrukāt mazizmēra veidni.
Drukāšanas parametri un pēc{0}}apstrāde
Kad jūsu CAD modelis ir optimizēts, sagriešanas iestatījumi pārvērš šīs dizaina ieceres fiziskajā realitātē.
Slāņa augstums:Izmantojiet 0,1–0,15 mm slāņus, lai veidotu virsmas, kas saskaras ar lokšņu metālu. Smalkāki slāņi nozīmē gludākas virsmas un labāku izmēru precizitāti, kas abi tieši pāriet uz formētās daļas kvalitāti. Ne-kritiskajām zonām (aizmugures virsmām, montāžas virsmām) 0,2–0,3 mm slāņi paātrina darbu bez soda.
Drukas orientācija:Orientējiet veidni tā, lai veidojošās slodzes saspiestu slāņus kopā, nevis mēģinātu tos nolobīt. V-formai tas nozīmē drukāšanu ar formēšanas dobumu uz augšu un slāņiem, kas sakrauti paralēli veidnes virsmai. Slāņa atslāņošanās stiepes slodzes apstākļos ir visizplatītākais atteices veids FDM instrumentos - pareiza orientācija to novērš.
Perimetru skaits:Palieliniet ārējo sienu slāņus līdz 4–6 perimetriem. Šie cietie ārējie apvalki iztur lielāko daļu spiedes slodzes un aizsargā iekšējo pildījumu no tiešas saskares ar lokšņu metālu. Vairāk perimetru arī uzlabo virsmas izturību.
Pēcapstrādes 3D drukātās presformas novērš plaisu starp neapstrādātu druku un funkcionālo rīku:
- Atbalsts noņemšanai un tīrīšanai:Noņemiet visu atbalsta materiālu, īpašu uzmanību pievēršot formēšanas virsmām. Visas atlikušās vietas vai zīmes tiks telegrafētas jūsu izveidotajās daļās.
- Virsmas apdare:Smilšu veidojošās virsmas, izmantojot progresīvus smiltis - 120 līdz 220 līdz 400 -, lai novērstu slāņu līnijas. Polimēru presformām epoksīda pārklājums uz veidojošās virsmas rada cietāku ādu, kas ilgāk iztur nodilumu. SLA presformām smidzināšana ar stikla lodītēm izlīdzina virsmu un faktiski var uzlabot mehāniskās īpašības.
- Izmēru pārbaude:Izmēriet kritiskos izmērus ar suportiem vai CMM. Salīdziniet ar savu CAD modeli un atzīmējiet novirzes. Tipiskā izmēru precizitāte FDM instrumentu skrējieniem ±0,1–0,3 mm; SLA sasniedz ±0,05 mm. Ja kritiskās formēšanas virsmas neatbilst specifikācijām, apstrādājiet tās vai noslīpējiet tās līdz pielaidei, izmantojot iepriekš ieplānoto krājumu daudzumu.
- Termiskā apstrāde (tikai metāla presformas):Metāla-apdrukātām presformām nepieciešama stresa mazināšana un bieži vien novecošanās{1}}cietēšana. Piemēram, martensīta tēraudam ir jānoveco aptuveni 490 grādu temperatūrā 6 stundas, lai sasniegtu pilnu cietību (50–55 HRC). Izlaidiet šo soli, un jūsu metāla veidne būs ievērojami sliktāka.
Nospiediet Iestatīšana un Pirmā raksta veidošana
Jūsu matrica ir izdrukāta, pabeigta un pārbaudīta pēc izmēriem. Pareizi nokļūstot presē, tiek noteikts, vai pirmais trāpījums rada labu daļu vai iznīcinātu instrumentu.
Pamatnes plāksnes integrācija:Nekad nenovietojiet polimēru presformu tieši uz presēšanas pamatnes bez metāla pamatnes. Plāksne sadala cilindra spēku pa visu matricas nospiedumu, novēršot lokālu saspiešanu. Izmantojiet slīpētu plakanu alumīnija plāksni, kuras biezums ir vismaz 6 mm, ja tonnāža ir mazāka-, vai tērauda plāksni jebkuram, kas pārsniedz 10 kN. Nostipriniet matricu pie pamatnes plāksnes ar skrūvēm, skavām vai padziļinātu kabatu, kas novērš sānu kustību formēšanas laikā.
Izlīdzināšana:Uzstādiet centrēšanas tapas vai izmantojiet reģistrācijas funkcijas, kas iespiestas presformas daļās, lai nodrošinātu perforēšanas-līdz-līdzinājumu. Tik maza kā 0,5 mm novirze izraisa nevienmērīgu slodzi, kas paātrina stangas nodilumu vienā pusē un rada nekonsekventas detaļas.
Ātruma un spēka iestatījumi:Sāciet konservatīvi. Samaziniet presēšanas ātrumu līdz 50% no tā, ko izmantotu ar parastajiem instrumentiem. Polimēru presformas nepanes triecienu, kā rūdīts tērauds - lēnāks cilindra ātrums ļauj materiālam pakāpeniski absorbēt veidojošās slodzes, nevis izjust triecienu. Tā paša iemesla dēļ samaziniet tonnāžu līdz minimumam, kas nodrošina pilnīgu formēšanu, pēc tam pakāpeniski palieliniet to, ja daļa nav pilnībā izveidota.
Pirmā raksta pārbaude:Izveidojiet vienu daļu, noņemiet to un izmēriet to atbilstoši mērķa izmēriem. Pārbaudiet:
- Atsperes-novirze atpakaļ (salīdzināt faktisko leņķi ar mērķa leņķi)
- Virsmas zīmes vai skrāpējumi, kas pārnesti no presformas slāņa līnijām
- Izmēru precizitāte kritiskajos pazīmēs
- Jebkādas presformas deformācijas pazīmes (spīdīgi plankumi, saspiešanas pēdas uz formas virsmas)
Ja atspere{0}}pārsniedz pielaidi, noregulējiet presformas ģeometriju atbilstoši iepriekš apspriestajām kompensācijas stratēģijām un izdrukājiet atkārtoti. Ja parādās virsmas pēdas, tās novērš papildu slīpēšana vai pārklājums. Ja pēc viena sitiena uz veidnes ir redzamas saspiešanas pēdas, jūsu materiāla izvēle vai aizpildījuma blīvums nav atbilstošs iesaistītajiem formēšanas spēkiem - pārejiet uz stingrāku materiāla klasi, nevis veiciet atkārtotu drukāšanu ar tām pašām specifikācijām.
Apkopes cikls:Pārbaudiet veidnes virsmu ik pēc 10–20 daļām, lai atrastu polimēru instrumentus, un ik pēc 500–1000 daļām, vai nav apdrukātas metāla{5}} presformas. Nodiluma raksti izpaužas kā virsmas blāvums, malu noapaļošana vai mikro-plaisas stresa koncentrācijās. Viegla slīpēšana starp piegājieniem var pagarināt polimēra veidņu kalpošanas laiku, savukārt metāla presformas gūst labumu no periodiskas veidojošo virsmu pulēšanas. Izsekojiet izmēru novirzi izveidotajās daļās -, kad mērījumi tuvojas pielaides robežām, matricas kalpošanas laiks tuvojas beigām.
Šis process -līdz-beidzas - projektēšanas, drukāšanas, apdares, iestatīšanas, formēšanas, apkopes - parasti saspiež 24–72 stundas polimēru presformām un 1–2 nedēļas metāla-apdrukātām presformām, ieskaitot termisko apstrādi. Salīdziniet to ar 4–8 nedēļām tradicionāli apstrādātiem instrumentiem, un laika priekšrocības kļūs skaidras. Taču ātrumam ir nozīme tikai tad, ja matrica patiešām kalpo pietiekami ilgi, lai pabeigtu ražošanas procesu, kas rada kritisku jautājumu par to, kā šie rīki neizdodas un ko jūs varat darīt, lai to novērstu.
Dieges mūža un atteices režīma analīze
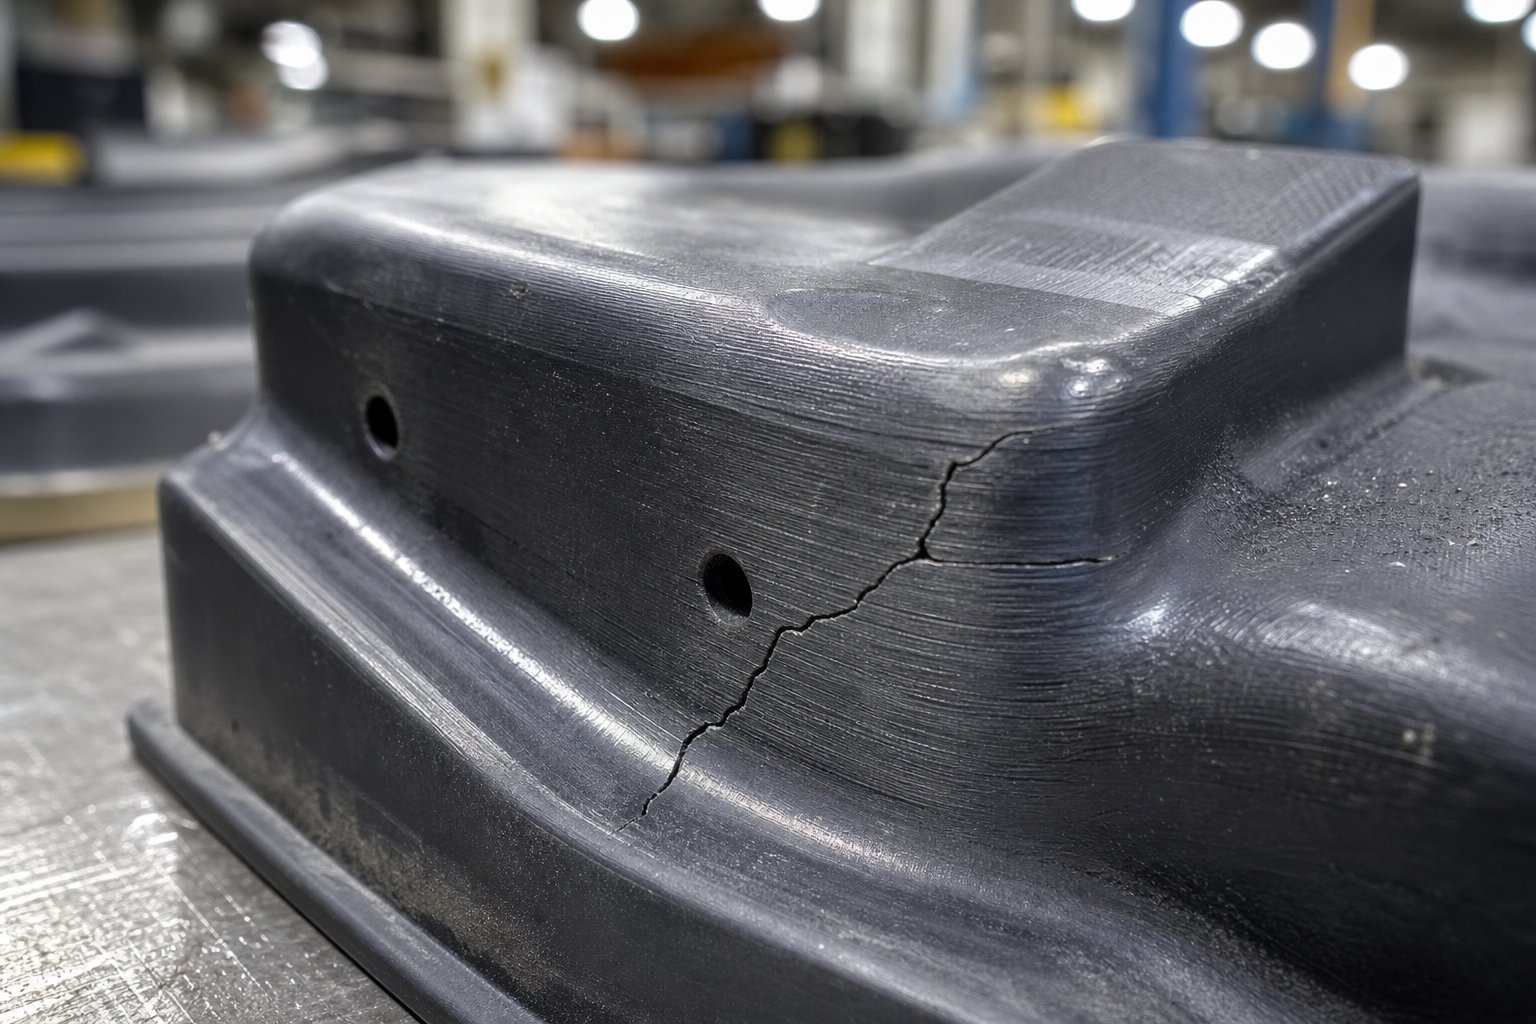
Ātrums no CAD līdz pirmajam rakstam ir iespaidīgs, taču tam nav nozīmes, ja matrica sabrūk pusceļā. Cik ilgi kalpo 3D drukātie presformi? Godīga atbilde: tas pilnībā ir atkarīgs no tā, kā tie neizdodas, un katrs 3D drukātais presforma galu galā sabojājas, izmantojot vienu no četriem paredzamiem mehānismiem. Izpratne par šiem štancēšanas presformas atteices režīmiem - un to izstrāde - ir tas, kas atdala veiksmīgu īsu laiku no saplīsušas plastmasas un izbrāķētu detaļu kaudzes.
Izplatītākie kļūmju režīmi 3D drukātajās presformās
Katrai ar piedevām ražotai presformai ir raksturīgas nepilnības, kas saistītas ar slāni-slāņa veidošanas procesā. Šīs nepilnības izpaužas kā atšķirīgi atteices modeļi, katram no kuriem ir atšķirīgas brīdinājuma zīmes un dažādas sekas jūsu izveidotajām daļām.
- Slāņa atslāņošanās pie atkārtotām spiedes slodzēm.Šis ir visizplatītākais un pēkšņākais atteices režīms FDM polimēru presformās. Katrs apdrukātais slānis termiskās saplūšanas rezultātā savienojas ar zem tā esošo, taču šī saite ir vājāka nekā pats beramais materiāls. Atkārtoti presēšanas cikli rada cikliskus spiedes un stiepes spriegumus slāņu saskarnēs. Laika gaitā mikro-plaisas veido kodolu gar šīm robežām un izplatās, līdz atdalās veselas daļas. Pētījums par3D-izdrukātas kompozītu struktūrasapstiprina, ka starpslāņu stiepes spriegums pie slāņa robežām veicina atslāņošanās sākšanos -, kad tiek pārsniegta starpslāņu stiepes izturība (ILTS), atteice ir pēkšņa, nevis pakāpeniska. Jūs bieži dzirdēsit asu plaisu, un matrica sadalās pa slāņa līniju bez iepriekšēja brīdinājuma.
- Virsmas nodiluma degradācija, kas ietekmē detaļu apdari.Katrs štancēšanas cikls ietver lokšņu metāla slīdēšanu pret matricas virsmu, iedarbojoties ar spēku. Šī slīdošā darbība pakāpeniski noberž veidnes virsmu, izlīdzinot smalkās detaļas un paplašinot pielaides. Polimēru presformās nodilums izpaužas kā pulēts spīdums, kas veidojas uz augsta-kontakta vietām, kam seko izmēru zudums, kad materiāls tiek fiziski noņemts. Metāla-apdrukātās presformas iztur tik daudz ilgāk, taču tās joprojām noārdās -, it īpaši, ja virsmas apdare pēc apdrukas atstāj mikro-smailes, kas darbojas kā sākotnējie nodiluma punkti.
- Termiskā degradācija no berzes siltuma uzkrāšanās.Berze starp lokšņu metālu un presformas virsmu rada siltumu katrā presēšanas ciklā. Ražošanas ātrumā šis siltums uzkrājas ātrāk, nekā tas spēj to izkliedēt. Polimēru presformas ir īpaši neaizsargātas, jo to siltuma novirzes temperatūra ir salīdzinoši zema - PLA mīkstina pie 55 grādiem, ABS pie 95 grādiem, pat CF-Neilons sāk zaudēt stingrību virs 150 grādiem. Kad presformas virsmas temperatūra tuvojas šiem sliekšņiem, veidojošā virsma plastiski deformējas slodžu ietekmē, ar kurām tā iepriekš izturējās labi. Jūs pamanīsit, ka izveidotās daļas kļūst arvien mazāk precīzas, jo sēnes augstos -kontaktpunktos.
- Kompresijas atteice no materiāla tecēšanas robežas pārsniegšanas.Šī ir visvienkāršākā kļūme: formēšanas spēks vienkārši pārsniedz to, ko var izturēt presformas materiāls. Matrica saspiež, saplaisā vai neatgriezeniski deformējas jau pirmajā sitienā vai dažu pirmo ciklu laikā. Atšķirībā no citiem režīmiem, saspiešanas kļūme nav progresīva -, tā ir tūlītēja un katastrofāla. Tas notiek, ja operatori par zemu novērtē formēšanas spēkus, izmanto lokšņu metālu, kas ir biezāks, nekā paredzēts, vai izlaiž atbalsta plāksnes integrāciju.
Šie četri režīmi nedarbojas atsevišķi. Formāts, kas piedzīvo termisku mīkstināšanu, atslāņosies pie mazākas slodzes. Matricā ar virsmas nodilumu veidojas sprieguma koncentrācijas, kas paātrina slāņu atdalīšanu. Praksē lielākā daļa polimēru presformu sabojājas, kombinējot - termisko mīkstināšanu, kas vājina struktūru, pēc tam atslāņošanās nodrošina pēdējo triecienu.
Seku mazināšanas stratēģijas, izmantojot dizainu un materiālu izvēli
Katrs atteices režīms reaģē uz konkrētiem pretpasākumiem. Jūs nevarat pilnībā novērst kļūmi, taču varat to virzīt tālāk ražošanas laika skalā.
- Pret delamināciju:Drukas orientācija ir jūsu spēcīgākā aizsardzība. Orient mirst, tāpēc veidojošās slodzes saspiež slāņus kopā, nevis cenšas tos atdalīt. Izmantojiet žiroīda pildījumu ar blīvumu 70%+, lai vienmērīgi sadalītu starpslāņu spriegumus. Palieliniet perimetra čaulas līdz 5–6 sienām, izveidojot biezu cietu robežu, kas iztur plaisu izplatīšanos. Svarīgiem presformiem apsveriet nepārtrauktu šķiedru stiegrojumu (CF-neilona kompozītmateriālu) - iegultās oglekļa šķiedras, kas savieno slāņa robežas un ievērojami palielina starpslāņu bīdes izturību.
- Pret virsmas nodilumu:Uzklājiet plānu epoksīda vai uretāna pārklājumu uz polimēru presformām veidojošām virsmām. Šī cietā āda iztur nobrāzumu pamatmateriāla vietā, un to var atkārtoti uzklāt starp braucieniem. Metāla-apdrukātām presformām pēc-apstrādājiet virsmu ar pulēšanu, lai novērstu drukāto nelīdzenumu, kas paātrina sākotnējo nodilumu. Apsveriet metāla presformu virsmu nolobīšanu, lai radītu spiedes atlikušo spriegumu, kas iztur plaisu rašanos nodiluma vietās.
- Pret termisko degradāciju:Palēniniet preses ciklu. Pievienojot pat dažas sekundes starp sitieniem, berzes siltums izkliedējas. Izmantojiet materiālus ar lielāku siltuma novirzi - CF-Neilons virs parastā neilona, neilons virs ABS, ABS virs PLA. Lai veiktu darbības ar augstu -cikla- ātrumu, integrējiet dzesēšanas pauzes savā ražošanas secībā (apzīmogot 10 daļas, pauzi — 30 sekundes). Metāla{10}}apdrukātās presformas lielākoties novērš šo problēmu, jo instrumentu tēraudi saglabā savas īpašības krietni virs jebkādas berzes temperatūras, kas rodas štancēšanas laikā istabas temperatūrā.
- Pret kompresijas kļūmi:Vienmēr izmantojiet metāla pamatnes plāksni, kas sadala presēšanas spēku pa visu matricas nospiedumu. Darbības laikā nekad nepārsniedziet 60–70% no presformas materiāla publicētās spiedes stiprības - šī drošības rezerve nosaka drukāto detaļu samazināto izturību salīdzinājumā ar cieto iesmidzināšanas-formēto vai kalto ekvivalentu. Ja rodas šaubas, veiciet spēka aprēķinu pirms pirmā presēšanas cikla: ja nepieciešamais formēšanas spēks pārsniedz 50% no jūsu matricas nominālās jaudas, pārejiet uz spēcīgāku materiālu klasi.
Darbības praksei ir tikpat liela nozīme kā dizainam. Ieeļļojiet lokšņu metālu ar vieglu štancēšanas eļļu vai sausu -plēves smērvielu, lai vienlaikus samazinātu berzes spēkus un virsmas temperatūru. Regulāri pārbaudiet presformu - ik pēc 10–25 cikliem attiecībā uz polimēru, ik pēc 500–1000 attiecībā uz metālu. Nomainiet, nevis labojiet polimēru presformas; tie ir lēti un pietiekami ātri, lai atkārtoti izdrukātu, tāpēc, izmantojot bojātu rīku, pastāv risks, ka izveidojušās daļas tiks iznīcinātas.
Mirst dzīves ilguma prognozes pēc materiālu klases
Tātad, cik ilgi 3D drukātie presformi ilgst-reālajā ražošanā? Lūk, kas sagaidāms visā materiālu spektrā, pieņemot pareizu dizainu, orientāciju un darbības praksi:
| Die Materiāls | Tipisks kalpošanas laiks (veidošanas cikli) | Primārās kļūmes režīms | Labākā lietojumprogramma |
|---|---|---|---|
| PLA | 5-30 daļas | Termiskā degradācija/saspiešana | Viena prototipa validācija |
| ABS/PETG | 20-75 daļas | Virsmas nodilums / atslāņošanās | Īss pierādījums-koncepcijas palaišanai- |
| Neilons (PA6/PA12) | 50-200 daļas | Virsmas nodilums / atslāņošanās | Mazs{0}}ražošanas apjoms |
| CF-neilona kompozīts | 100-500 daļas | Virsmas nodilums (pakāpenisks) | Funkcionāli maza apjoma{0}}rīki |
| SLA cietie sveķi | 5-20 daļas | Trausls lūzums / saspiešana | Tikai virsmas detaļu validācija |
| Metāls-Apdrukāts martensīta tērauds | 10 000–100,000+ daļas | Virsmas nodilums (ļoti pakāpenisks) | Vidēja{0}}līdz-liela-apjoma ražošana |
| Metāls-Apdrukāts H13 instrumentu tērauds | 50 000–500,000+ daļas | Noguruma plaisāšana (ļoti ilgstoša) | Liela{0}}apjoma ražošana |
Šajos diapazonos tiek pieņemts, ka tiek veidots plāns{0}}alumīnijs vai viegls tērauds. Cietāki lokšņu metāli ievērojami samazina kalpošanas laiku, - veidojot nerūsējošo tēraudu ar CF-neilona presformu, var iegūt tikai 10–30 daļas, pirms virsma noārdās, pārsniedzot pieļaujamo pielaidi. Protolabs ziņo, ka pat iesmidzināšanas veidnēm (salīdzināms noslogots-instrumentu lietojums) 3D-polimēru rīki parasti kļūst neefektīvi 100 kadru laikā, savukārt metāla instrumenti var sasniegt 10 000 un vairāk kadru. Štancēšanas presformām ir līdzīga fizika, lai gan slodzes profils atšķiras.
Nodilums un izturība galu galā ir atkarīga no ražošanas apjoma lēmuma. Polimēru presformas ir ekonomiski saprātīgas, ja jums ir vajadzīgas mazāk nekā 100–500 detaļas, un tās var paciest periodisku atkārtotu drukāšanu. Metāla-apdrukātās presformas attaisno augstākas sākotnējās izmaksas, kad apjomi sasniedz simtus vai tūkstošus, kur viena izdruka aizstāj desmitiem polimēru atkārtotu izdruku. Un parastie mehāniskie instrumenti joprojām ir pareizā atbilde apjomiem, kas pārsniedz 100 000 detaļu, kur amortizētās izmaksas par vienu daļu ir zemākas par to, ko var sasniegt jebkura piedevu pieeja.
Zinot, kur jūsu kauliņš neizdosies - un aptuveni kad - pārveido 3D drukātās formas kalpošanas laika jautājumu no minējumiem par plānošanu. Varat ieplānot nomaiņas izdrukas, budžetu materiālu izmaksām visā ražošanas ciklā un veikt informētu zvanu par to, vai piedevu instrumentu ekonomiskums pa daļām pārspēj tradicionālās metodes. Šis izmaksu-ieguvumu salīdzinājums ir pelnījis savu strukturētu sistēmu.
Izmaksu{0}}ieguvumu sistēma lēmumu pieņemšanai par rīkiem
Kļūmes režīma zināšanas jums pastāstīskadmatrica ir jānomaina. Bet cik daudzus nomaiņas ciklus jūs varat atļauties, pirms ekonomija ir pret jums vērsta? Patiesais jautājums par katru 3D drukāto presformu izmaksu un tradicionālo instrumentu diskusiju nav par to, kura metode ir lētāka par vienu veidni -, bet gan ar to, kura metode nodrošina jūsu kopējo ražošanas apjomu ar viszemākajām izmaksām par vienu izveidoto daļu.
Šis aprēķins ietver vairāk mainīgo, nekā vairums cilvēku saprot. Sadalīsim to.
Izmaksu faktori 3D drukā pretstatā parastajiem instrumentiem
Zīmogošanas presformu izmaksu salīdzinājumam ir jāņem vērā seši atšķirīgi izmaksu faktori, nevis tikai paša instrumenta uzlīmes cena:
- Preses materiāla izmaksas:Polimēru FDM matrica kvēldiega veidā var maksāt 5–30 USD. SLA presforma maksā aptuveni 30 $ par iekšēju drukāšanu-. Metāla-apdrukāta presforma martensīta tēraudā maksā apmēram 200–500+ — atkarībā no izmēra un sarežģītības. Tradicionāli apstrādāta instrumenta tērauda presforma par līdzvērtīgu ģeometriju parasti maksā USD 450–2,{12}}.
- Drukāšanas vai apstrādes laiks:Polimēru presformas izdrukā 10–24 stundu laikā. Metāla-apdrukātām presformām ir nepieciešamas 1–5 dienas plus termiskā apstrāde. Parastā apstrāde un ārpakalpojumi aizņem 15–25 darba dienas. Laiks ir nauda, ja jūsu ražošanas termiņš ir noteikts.
- Pēc{0}}apstrādes darbs:Slīpēšana, pārklāšana, izmēru pārbaude un pamatnes plākšņu integrēšana palielina 1–4 stundas katrai polimēra veidnei. Metāla-apdrukātajām presformām ir nepieciešama spriedzes samazināšana, virsmas apdare un, iespējams, EDM - papildu izmaksas, kas var būt 15–40% no kopējām metāla AM komponentu izmaksām.
- Nospiešanas cikla laika ietekme:Polimēru presformām ir nepieciešams mazāks cilindra ātrums, lai izvairītos no triecienslodzes, samazinot caurlaidspēju par 30–50%, salīdzinot ar rūdīta tērauda instrumentiem. Vairāk nekā simtiem detaļu šis ātruma sods palielina darba un mašīnas laiku.
- Diegu nomaiņas biežums:CF-neilona matrica, kas ilgst 200 daļas, nozīmē piecus atkārtotus izdrukas 1000 -detaļu sērijai. Katra nomaiņa palielina materiālu izmaksas, drukas laiku un iestatīšanas darbu. Ar metālu apdrukāta presforma aptver to pašu darbību bez nomaiņas.
- Iespējamās izpildes laika izmaksas:4–6 nedēļu gaidīšana uz tradicionālajiem instrumentiem nozīmē aizkavētus ieņēmumus, nokavētus tirgus logus vai dīkstāves montāžas līnijas. Naktī nodrukāta matrica ļauj sākt veidot rīt. Laika-kritiskiem projektiem šī ātruma priekšrocība var atsvērt lielākas-daļas izmaksas.
Ražošanas apjoma peļņas un zaudējumu analīze
Metāla štancēšanas presformu līdzsvara analīze tiek veikta saskaņā ar paredzamu modeli. 3D drukāšanai ir gandrīz-nulle uzstādīšanas izmaksas, bet aptuveni lineāras izmaksu mērogošanas - 50 daļas maksā apmēram 50 reizes viena detaļa. Tradicionālajiem instrumentiem ir augstas fiksētās izmaksas, taču tās strauji samazinās par-vienības izmaksām, jo ieguldījums tiek sadalīts vairākās daļās. Krosovers ir atkarīgs no jūsu presformas materiāla klases un nomaiņas ātruma.
Lūk, kā ekonomika mainās starp apjoma līmeņiem zema apjoma štancēšanas rīku izmaksu scenārijos.
| Ražošanas apjoms | Polimēru FDM die | Metāla-Drukātas štanciņas | Parastā mehāniski apstrādāta die | Zemāko izmaksu iespēja |
|---|---|---|---|---|
| 1-10 daļas | Kopā 35–60 USD (1 kauliņš) | Kopā 300–600 USD (1 kauliņš) | 500–2 ASV dolāri, kopā 000+ (1 kauliņš) | Polimērs FDM |
| 10-100 daļas | 50–150 USD (1–2 nāves) | 300–600 $ (1 kauliņš) | 500–2000 $ (1 kauliņš) | Polimērs līdz 50; metāla-drukāts virs 50 |
| 100–1000 daļas | 150–900 $ (3–10 mirstes) | 300–600 $ (1 kauliņš) | 500–2000 $ (1 kauliņš) | Metāla-drukāts vai parasts |
| 1,000+ daļas | Nav praktiski (pārāk daudz aizstājēju) | 300–600 USD (1 kauliņš, var būt nepieciešams 1 nomaiņa) | 500–2000 USD (1 kauliņš, der visam skrējienam) | Parastais (zemākās izmaksas par daļu) |
Ievērojiet krustojuma zonu no 50 līdz 200 daļām. Zem šī diapazona dominē polimēru presformas, jo pati presforma maksā tik maz, ka pat vairākas nomaiņas ir lētākas nekā viens tradicionāli apstrādāts instruments. Pārsniedzot šo diapazonu, parasto instrumentu izturība nozīmē nulles nomaiņas izmaksas, un lielais fiksētais ieguldījums tiek atšķaidīts pietiekami daudz detaļu, lai būtu zemāks par piedevu uz detaļu{4}}ekonomiku.
Metāla-apdrukātas presformas ieņem stratēģisku vidusceļu. Tie maksā iepriekš vairāk nekā polimēri, bet novērš nomaiņas ciklu, kas samazina polimēra ekonomiku pie lielāka apjoma. 100–10 000 detaļu sērijai tie bieži vien ir - pietiekami izturīgi, lai izvairītos no nomaiņas, pietiekami ātri, lai izvairītos no 4–6 nedēļu sagatavošanas laika parastajai apstrādei, un pietiekami spējīgi izturēt formēšanas spēkus, ko polimērs nevar izturēt.
Ja ņem vērā dizaina nestabilitāti, matemātika mainās vēl vairāk. Ja jūsu detaļas ģeometrija var mainīties pēc pirmajām 50 daļām, 1500 USD iegremdēšana parastajos instrumentos kļūst par saistībām. 30 USD vērtā polimēra presforma, kuru varat atkārtoti izdrukāt ar atjauninātu ģeometriju vienas nakts laikā, gandrīz nerada risku, ja dizains attīstās. Šī elastības piemaksa neparādās vienkāršā -daļas izmaksu aprēķinos, taču tā ir reāla -, jo īpaši produktu izstrādes ciklos, kad validācija un iterācija notiek paralēli.
Galu galā izmaksu analīze vien nesniedz pilnīgu priekšstatu. Vispraktiskākā stratēģija bieži apvieno metodes: polimēru presformas sākotnējai ģeometrijas validācijai un vispirms{1}}izstrādājuma pārbaudei, pēc tam metāla-apdrukāta vai parastā presforma, kad dizains nostabilizējas ražošanai. Šī pakāpeniskā pieeja samazina gan finansiālo risku, gan izpildes laiku -, lēti apstiprinot koncepciju pirms nopietnu ieguldījumu veikšanas instrumentos.
Ātrās prototipu izstrādes stratēģijas daļu apstiprināšanai
Pakāpeniska pieeja - vispirms nomirst polimērs, pēc tam ražošanas rīki - darbojas tikai tad, ja jūs patiešām varat pārliecināties, ka detaļa ir pareiza pirms budžeta piešķiršanas. Šeit detaļu validācija pirms ražošanas instrumentiem kļūst par īstu vārtsargu. Drukājot presformu un veidojot dažus gabalus, jūs varat uzzināt, vai ģeometrija ir fiziski sasniedzama. Tas ne vienmēr norāda, vai detaļa ir piemērota komplektācijai, atbilst specifikācijām zem slodzes vai to var ražot lielā mērogā bez dārgām pārskatīšanām.
Apzīmogota komponenta apstiprināšanai ir nepieciešama vairāk nekā viena metode. Tam nepieciešama pareiza metožu kombinācija, ko piemēro pareizajā attīstības stadijā.
3D drukāto presformu izmantošana detaļu validācijai
3D drukātās presformas izceļas ar vienu konkrētu validācijas uzdevumu: pierāda, ka var izveidot noteiktu lokšņu metāla ģeometriju, ka atspere-var tikt kompensēta un ka sagatave attīstās pareizi. Veidojot prototipu lokšņu metāla veidošanai ar iekšēju polimēru presformu, jūs atbildat uz jautājumiem par formējamību, - vai šo formu var apzīmogot bez plīsumiem, saburzīšanās vai pārmērīgas atsperes-?
Tas ir patiesi vērtīgi. Tas novērš dizaina problēmas, kas citādi atklātos tikai pēc dārgu ražošanas instrumentu izgatavošanas. Komandas var iteratīvi apstiprināt štancēšanas presformu dizainu, pārdrukājot pielāgotās presformas stundās un pārbaudot vairākas ģeometrijas versijas vienas dienas laikā. Agrīnās-posma koncepcijas darbam nekas cits neatbilst šim ātrumam.
Bet formējamības validācijai ir ierobežojumi. Detaļa, kas izveidota uz polimēra presformas, pēc izmēriem var atšķirties no tās pašas daļas, kas veidota uz rūdīta tērauda instrumentiem - atšķirīga virsmas berze, atšķirīga pašas formas elastīgā deformācija, atšķirīga termiskā izturēšanās. Izveidotais prototips apstiprinaaptuvensģeometrija, nevis ražošanas-precīzie izmēri. Lai pārbaudītu piemērotību saspringtos mezglos, tolerances-kritiskajās saskarnēs vai funkcionālo testēšanu pie reālas slodzes, jums ir nepieciešamas detaļas, kas ražotas ar metodēm, kas ir tuvākas galīgajiem ražošanas apstākļiem.
Vairāku ātrās prototipēšanas metožu integrēšana
Metāla apzīmogoto detaļu ātrā prototipēšana vislabāk darbojas kā progresēšana, nevis viens solis. Katra metode aptver dažādas validācijas vajadzības:
- 3D drukātas presformas (-mājās):Apstipriniet formējamību,{0}}atsperes darbību un tukšu izstrādi. Ātri, lēti, ideāli piemērots ģeometrijas izpētei.
- CNC{0}}apstrādāti prototipi:Izgatavojiet detaļas no cieta krājuma, kas precīzi atbilst galīgajiem izmēriem. Noder piemērotības pārbaudēm, montāžas validācijai un funkcionālai pārbaudei, kur materiāla īpašībām jāatbilst ražošanas nolūkam.
- Lokšņu metāla izgatavošana (lāzergriešana + bremžu presēšana):Izveidojiet detaļas, izmantojot faktiskās ražošanas{0}}lokšņu metāla un formēšanas procesus. Apstiprina izgatavojamību no reāliem materiāliem un nodrošina detaļas, kas piemērotas vides vai slodzes testēšanai.
- DFM atsauksmes:Ekspertu pārskats par detaļu ģeometriju, salīdzinot ar štancēšanas procesa ierobežojumiem - lieces rādiusi, graudu orientācija, vilkšanas dziļuma ierobežojumi -, pirms instrumenti ieguldījumi bloķē konstrukciju.
Komandas, kas apvieno šīs metodes, uztver problēmas pēc iespējas lētākajā posmā. Formējamības problēma, kas konstatēta ar 30 USD apdrukātu presformu, ietaupa 1500 ASV dolāru parastā instrumenta versiju. Piemērotības problēma, kas konstatēta, izmantojot CNC{5}}mašīnapstrādātu prototipu, ietaupa nedēļu ilgu ražošanas aizkavēšanos. Agrīna DFM atgriezeniskā saite novērš abus.
Produktu{0}}izstrādes komandām, kurām nepieciešama profesionāla-pakāpju validācija, kas pārsniedz to, ko var sasniegt ar iekšējiem-3D drukātajiem rīkiem,YICHEN ātrās prototipēšanas pakalpojumipārvarēt plaisu starp koncepcijas apstiprināšanu un ražošanas saistībām. Apvienojot ātru CNC prototipu izstrādi, lokšņu metāla izgatavošanu un agrīnās DFM atsauksmes vienā darbplūsmā, YICHEN palīdz komandām pārbaudīt metāla apzīmogotās detaļas ar ražošanas -reprezentatīvu precizitāti -, kas apstiprina formu, piemērotību un darbību, pirms tiek sākts pilns instrumentu ieguldījums.
Šī daudzslāņu validācijas pieeja ne tikai samazina risku. Tas vairo pārliecību, ka dizains, ko gatavojaties izmantot ražošanai, patiesībā ir vēlamais dizains -, nevis tāds, kam pēc pirmās izmēģinājuma darbības būs nepieciešamas ārkārtas izmaiņas. Atlikušais jautājums ir, kā izlemt, kurš ceļš ir nepieciešams jūsu konkrētajam projektam.
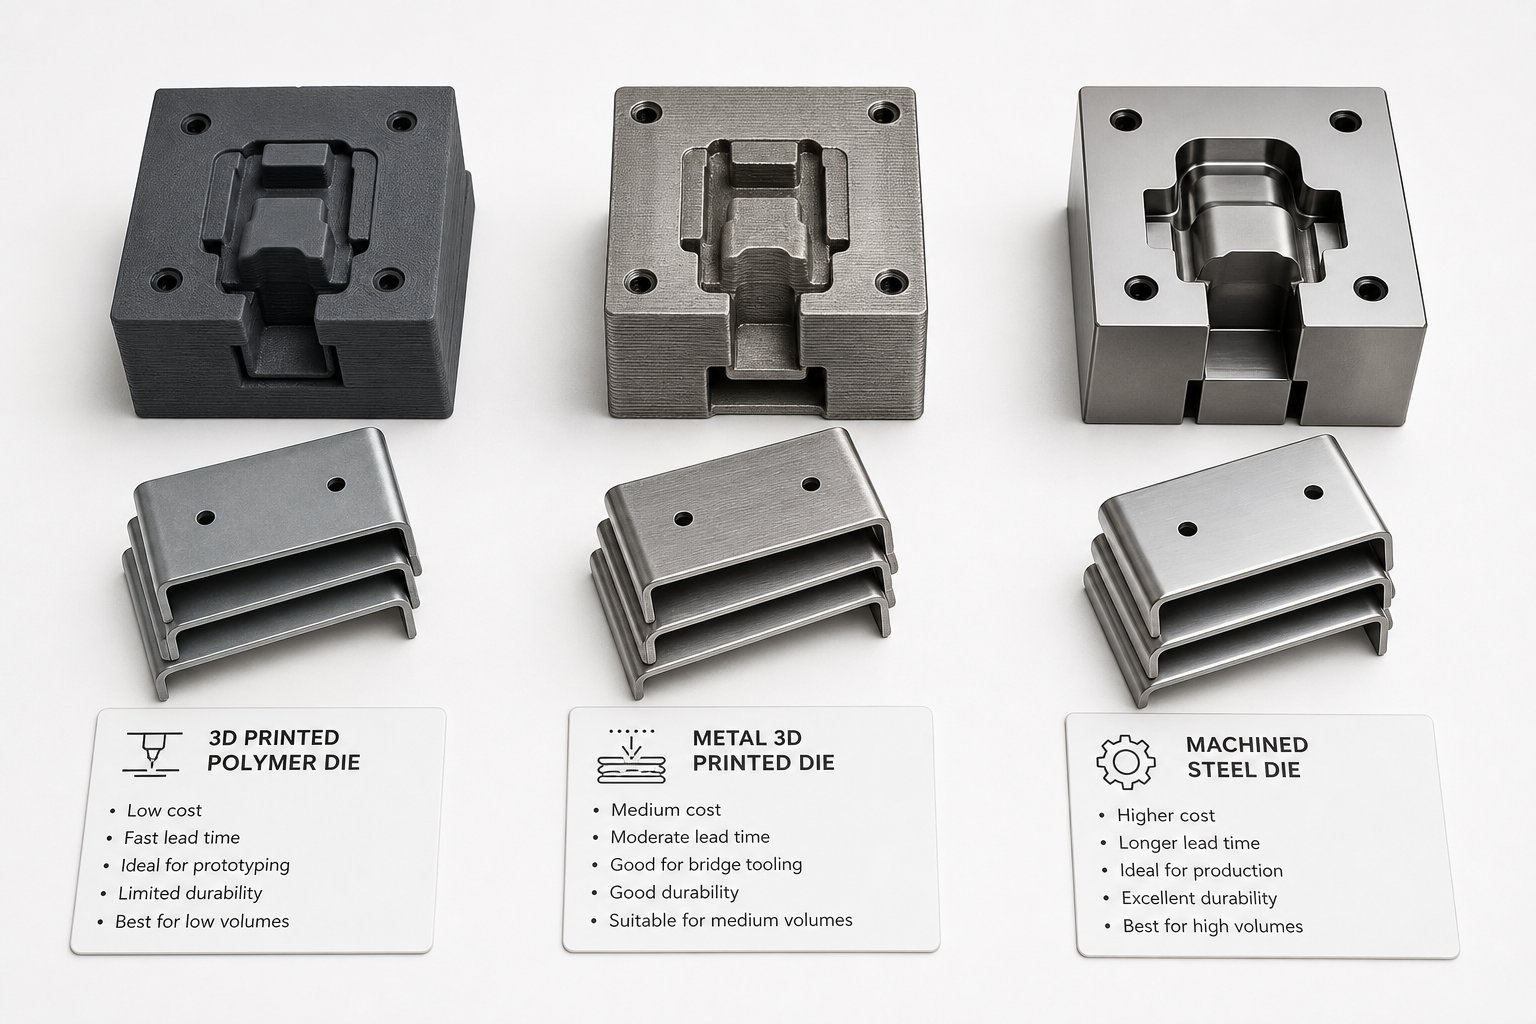
Jūsu projektam atbilstošā darba rīku izvēle
Katrs lēmums par instrumentiem ir atkarīgs no dažiem mainīgajiem: cik daudz detaļu jums ir nepieciešams, cik ātri tās ir vajadzīgas, cik stabils ir jūsu dizains un cik stingrām jābūt jūsu pielaidēm. Tā vietā, lai 3D drukātās un parastās štancēšanas presformas uzskatītu par -vai izvēli, uzskatiet tās par dažādiem rīkiem dažādiem posmiem. Šeit ir sniegta informācija par lēmumu pieņemšanas sistēmu, ražošanas komandas var pieteikties nekavējoties.
Kad 3D drukātās formas ir pareizā izvēle
Zinot, kad izmantot 3D drukātās štancēšanas presformas, tiek ietaupīts gan laiks, gan budžets. Tie lieliski iekļaujas šādos scenārijos:
- Ģeometrijas apstiprināšana:Pirms ieguldīšanas ražošanas instrumentos jums ir jāpārliecinās, ka apzīmogotā forma ir fiziski sasniedzama.
- Maza apjoma ražošana (mazāk par 100–500 daļām):Detaļu -ekonomika dod priekšroku drukāšanai, nevis apstrādei, ja nomaiņas biežums ir pārvaldāms.
- Dizaina nestabilitāte:Jūsu detaļu ģeometrija joprojām attīstās, un, atkārtoti izdrukājot 30 $ vērtu presformu, tiek pārstrādāts 1500 dolāru vērtībā apstrādāts instruments.
- Laika{0}}kritiskie projekti:Formētās daļas ir vajadzīgas rīt, nevis pēc četrām līdz sešām nedēļām.
- Mīkstie metāli pie plānām mērierīcēm:Alumīnijs, varš vai mīksts tērauds, kas mazāks par 0,8 mm - materiāliem, kas nepārsniedz polimēru presēšanas slodzes ierobežojumus.
- Izglītojošs vai hobija darbs:Budžets un pieejamība ir svarīgāki par ražošanas{0}}pakāpju izturību.
Tie ir oriģināli maza apjoma metāla štancēšanas risinājumi, kas nodrošina īstas detaļas bez finansiālām saistībām ar tradicionālajiem instrumentiem. Galvenais ir godīgi apzināties to ierobežojumus - un zināt, kad jūsu projekts tās ir pāraudzis.
Kad ieguldīt profesionālajā instrumentu nodrošināšanā
3D drukātās presformas apstiprina koncepcijas. Ražošana prasa kaut ko vairāk. Ja ir spēkā kāds no šiem nosacījumiem, ir pienācis laiks veikt darbības, kas pārsniedz iekšējos piedevu rīkus:
- Dizains ir pabeigtsun apjomi pārsniedz 500–1000 daļas.
- Pielaides stingrākas par ±0,2 mmir nepieciešamas uz izveidotajām iezīmēm.
- Metāla loksnes ir nerūsējošais tērauds, augstas -stiprības tērauds vai biezāks par 1,0 mm vieglais tērauds.
- Detaļām ir jāiziet funkcionālā vai vides pārbaudear ražošanas-reprezentatīvu precizitāti.
- Montāžas piemērotības pārbaudesnepieciešama precīza izmēru atbilstība savienojošajām sastāvdaļām.
Komandām šajā pozīcijā,YICHEN ātrās prototipēšanas pakalpojuminodrošiniet loģisku tiltu starp 3D drukāto presformu prototipēšanu un pilnu ražošanas rīku apņemšanos -, apvienojot ātru CNC prototipu izstrādi, lokšņu metāla izgatavošanu un agrīnās DFM atsauksmes, lai pārbaudītu detaļas ar ražošanas precizitāti-, pirms veicat nopietnu kapitāla ieguldījumu. Šī agrīnā DFM pārskatīšana vien var novērst dārgas rīku pārskatīšanas, kas nomoka komandas, kuras izlaiž validāciju un pāriet tieši uz ražošanu.
Visgudrākais ceļš parasti nav viena vai otra metode -, tā ir progresēšana. Sāciet ar 3D drukātu presformu, lai pierādītu formējamību. Apstipriniet piemērotību un darbību, izmantojot profesionālu prototipu veidošanu. Pēc tam apņemieties izmantot ražošanas rīkus ar pārliecību, ka dizains ir bloķēts. Šī pakāpeniskā pieeja samazina gan finansiālo risku, gan laiku, lai-tirdzniecībā{7}}noliktu laiku, sniedzot jums veidotas detaļas katrā posmā, neizmantojot savu instrumentu budžetu ar nepārbaudītu ģeometriju.
Bieži uzdotie jautājumi par 3D drukātajām metāla štancēšanas presformām
1. Cik detaļu var izgatavot 3D drukāts štancēšanas presforms, pirms sabojājas?
Preses kalpošanas laiks krasi atšķiras atkarībā no materiālu klases. Pirms termiskās noārdīšanās vai saspiešanas kļūmes PLA veidnes parasti ilgst 5-30 daļas. Neilona un CF-neilona kompozītmateriāli atbilstos apstākļos to palielina līdz 50-500 daļām. Metāla-apdrukātas martensīta tērauda presformas spēj apstrādāt 10 000 līdz 100,{10}} formēšanas ciklus, savukārt H13 instrumentu tērauda presformas, kas apdrukātas, izmantojot DMLS, var sasniegt 500 000 ciklus. Šajos skaitļos tiek pieņemts, ka apstrādājamā detaļa ir plāns alumīnijs vai viegls tērauds – cietāks lokšņu metāls ievērojami samazina kalpošanas laiku.
2. Vai nerūsējošā tērauda apzīmogošanai var izmantot 3D drukātu presformu?
Polimēru 3D drukātās presformas nevar droši veidot nerūsējošo tēraudu nevienā praktiskā mērītājā. Nerūsējošā tērauda augstā tecēšanas robeža (200{3}}290 MPa atkvēlinātā stāvoklī) apvienojumā ar agresīvu darba-cietināšanu rada formēšanas spēkus, kas pārsniedz polimēra saspiešanas spēju. Metāla-apdrukātās presformas, kas izgatavotas no martensīta tērauda vai H13 instrumentu tērauda, izmantojot lāzera pulvera slāni, var efektīvi apzīmogot nerūsējošo tēraudu. Oklendas Universitātē veiktie pētījumi parādīja, ka pārklāti 3D-drukāti metāla ieliktņi veiksmīgi apzīmogoja 50 000 detaļu no īpaši izturīga tērauda bez ievērojamas virsmas degradācijas.
3. Kāds uzpildes raksts ir vislabākais 3D drukātajām štancēšanas presformām?
Žiroīda uzpilde ar 70% vai lielāku blīvumu ir ieteicamais noklusējuma iestatījums lielākajai daļai štancēšanas veidņu lietojumu. Tā nepārtrauktā izliektā ģeometrija nodrošina gandrīz-izotropisku izturību, vienādi izturot spēkus visos virzienos un labi pārvarot bīdes slodzi. Kubiskais uzpildījums darbojas veidnēm ar tīri vertikālu spiedes slodzi, piemēram, vienkāršiem V-līkumiem, savukārt režģa zīmējumu drīkst izmantot tikai plakanām-dibena veidnēm bez novirzes-ass spēkiem. Ja aizpildīšanas blīvums pārsniedz 80%, tas liecina par samazināšanos attiecībā pret pievienoto drukas laiku.
4. Vai 3D drukātā prese ir lētāka nekā mehāniski apstrādāta štancēšanas forma?
Ražošanai mazāk nekā 100 detaļu polimēru 3D drukātās presformas kopā maksā aptuveni 35-150 USD, ieskaitot nomaiņu, salīdzinot ar 500-2,000+ tradicionāli apstrādātiem instrumentiem. Līdzsvara punkts parasti ir no 50 līdz 200 daļām atkarībā no presformas materiāla un nomaiņas biežuma. Metāla-apdrukātās presformas (300–600 ASV dolāru) ieņem vidusceļu, kļūstot par rentablu 100–10 000 detaļu piegājieniem, kas novērš gan polimēru presformu nomaiņas ciklu, gan parastās apstrādes ilgo izpildes laiku. Ja ir vairāk nekā 10 000 detaļu, parastie instrumenti parasti uzvar katras daļas ekonomikā.
5. Kā jūs kompensējat atsperu-atgriešanos, izmantojot 3D drukātās presformas?
Atsperes-atzveltnes kompensācijai ir nepieciešams pārlieku-saliekt presformas ģeometriju, lai pēc paziņojuma presei lokšņu metāls atslābinās atpakaļ mērķa leņķī. Ātrākā pieeja ar polimēru presformām ir iteratīva: izdrukājiet, izveidojiet testa daļu, izmēriet faktisko atsperes{3}novirzi, pielāgojiet CAD modeli par šo summu un izdrukājiet atkārtoti. Tā kā polimēru presformas maksā tikai dažus dolārus un izdrukā stundās, vairākas iterācijas ir praktiskas. Metāla-apdrukātām presformām vispirms apstipriniet atsperes-atpakaļkompensāciju polimērā, pēc tam veiciet koriģēto ģeometriju metāla apdrukā. Augstas -izturības materiāliem var būt nepieciešami 73–78 grādu leņķi, lai pārvarētu ievērojamu elastības atjaunošanos.


