


Izpratne par štancēšanas štancēšanas profilaktisko apkopi
Kad kauliņš saplīst vidū-, viss apstājas. Prese nedarbojas, detaļas sakrājas lejup pa straumi, un kāds meklē labojumus, no kuriem pirms nedēļām vajadzēja izvairīties. Šis reaktīvais cikls sadedzina laiku, naudu un uzticību jūsu ražošanas grafikam.Zīmogošanas presformu profilaktiskā apkopepastāv, lai pārtrauktu šo ciklu, aizstājot paniku ar plānošanu.
Ko patiesībā nozīmē profilaktiskā apkope
Savā būtībā šī prakse ir vienkārša. Jūs apkopjat matricu pēc grafika, pirms nodilums pārvēršas kļūmē. Šis grafiks var sekot insultu skaitam, kalendāra intervāliem vai abiem. Pats darbs ietver tīrīšanu, pārbaudi, eļļošanu, asināšanu, atsperu nomaiņu un izlīdzināšanas pārbaudi iepriekš noteiktos punktos, lai instruments varētu droši un konsekventi ražot pieņemamas detaļas.
Preču štancēšanas profilaktiskā apkope ir plānveida pārbaužu, tīrīšanas, eļļošanas un komponentu apkopes veikšana noteiktos gājienu{0}}skaitīšanas vai kalendāra intervālos, lai kontrolētu normālu nodilumu, pirms tas izraisa lūžņus, neplānotas dīkstāves vai veidņu bojājumus.
Galvenā atšķirība ir laiks. Jūs atverat veidni un adresējat nodiluma priekšmetus, jo grafikā ir norādīts, ka ir pienācis laiks, nevis tāpēc, ka uz detaļas ir parādījusies urbums vai nosists perforators. Šī pāreja no reakcijas uz nodomu ir tas, kas atšķir veikalus, kas kontrolē savas instrumentu izmaksas, no tiem, kurus tās pastāvīgi pārsteidz.
Reaktīvās pret profilaktiskās un prognozējošās pieejas
Uztveriet apkopes pieeju kā brieduma kāpnes. Reaktīvā apkope izlabo lietas pēc tam, kad tās sabojājas. Profilaktiskā apkope veic tos atbilstoši plānotajiem veidņu apkopes intervāliem, lai samazinātu atteices iespējamību. Apkope, kuras pamatā ir stāvoklis-, izmanto reāllaika-sensoru datus, lai aktivizētu pakalpojumu, kad izmērāmie parametri novirzās. Prognozējošā apkope sniedzas tālāk, izmantojot analīzi un mašīnmācīšanos, lai prognozētu kļūmes nedēļas iepriekš.
Lielākā daļa štancēšanas operāciju notiek kaut kur starp reaktīvo un profilaktisko. Zīmogošanas formas uzturēšanas brieduma modelis, ko sākotnēji izstrādāja Vinstons Ledets 1999. gadā, iezīmē šo progresu un dod komandām skaidru virzību uz priekšu. Katrs līmenis balstās uz zemāk esošo līmeni. Jūs nevarat pāriet uz paredzamo uzraudzību, ja vispirms nav izveidota konsekventa profilaktiskā kārtība un to radītie dati.
Šis raksts kalpo kā praktisks ceļvedis kāpšanai pa kāpnēm. Tajā ir aprakstīts, kā strukturēt pienākumus, noteikt intervālus pēc materiāla veida, digitāli izsekot apkopei un izstrādāt veidnes, kuras ir vieglāk uzturēt jau no paša sākuma. Neatkarīgi no tā, vai jūsu veikals pašlaik darbojas bez oficiālas programmas vai jau ievēro pamata grafikus, lai optimizētu, mērķis ir viens: pārejiet no reaktīva haosa uz apzinātu, izmērāmu instrumentu veiktspējas kontroli.
Kāpēc profilaktiskā apkope veicina rentabilitāti
Katra štancēšanas darbība tiek veikta uz malām. Izejvielu izmaksas dominē budžetā, bet tieši aiz tām ir darbs un dīkstāves, kas saistītas ar presformu apkopi. Atšķirība starp ienesīgu un zaudējošu skrējienu bieži vien ir atkarīga no tā, vai apkope tiek veikta saskaņā ar jūsu vai kauliņa noteikumiem.
Patiesās izmaksas par plānotās apkopes izlaišanu
Iedomājieties progresīvu diegu pusceļā sešu{0}}stundu ražošanas cikla laikā. Griešanas perforators nolietojas pāri robežai, un uz apzīmogotajām malām sāk veidoties urbumi. Iespējams, ka operators defektu nepamana uzreiz, tāpēc desmitiem vai simtiem no-no-noteiktās daļas pārvietojas lejup pa straumi, pirms kāds izsauc pieturu. Prese iet uz leju. Uzstādīšanas tehniķis velk matricu. Instrumentu izgatavotājs nomaina perforatoru. Kvalitatīvas karantīnas aizdomīgās daļas. Pārvaldība{10}}kārto darbu secību, lai aizpildītu nepilnības. Katrai no šīm darbībām ir izmaksas, kas nekad nav bijušas sākotnējā citātā.
A Metāla formēšanas žurnālsanalīze to skaidri parāda: pat viens salauzts perforators, kura nomaiņa maksā 25 USD, un viena stunda instrumentu ražotāja darba, lai to uzstādītu, rada daudz vairāk nekā USD 50 kopējos izdevumus. Iestatīšanas darba faktors, lai vilktu un atiestatītu, kvalitatīvs-laboratorijas laiks detaļu pār-kvalificēšanai, metāllūžņu materiāli, dīkstāves operatora algas, zaudētā peļņa par nesaražotām detaļām un pieskaitāmās izmaksas, kas saistītas ar trīs stundu bezspiešanas laiku, un šī viena neplānotā notikuma reālās izmaksas pārsniedz 500 USD. Mērogojiet to vairākos negadījumos mēnesī, un izmaksas par neplānotu štancēšanas presformas kļūmi kļūst par nopietnu ienesīguma samazināšanos.
Kaskādes efekts padara reaktīvo apkopi tik dārgu. Nolietots perforators rada urbumus. Atslāņošanās izraisa detaļu atgrūšanu pārbaudē. Noraidījumi aptur ražošanas līniju. Avārijas remonts izjauc grafiku katram darbam, kas atrodas aiz tā. Viens neliels nodiluma stāvoklis, kas atstāts nekontrolēts, izraisa ķēdes reakciju, kas vienlaikus skar kvalitāti, piegādi, darbu un pieskaitāmās izmaksas.
Nozares pieredze pastāvīgi rāda, ka neplānota apkope ir aptuveni četras reizes dārgāka nekā plānotais pakalpojums. Šis reizinātājs pastāv, jo plānotā dīkstāve novērš dīkstāves presēšanas izmaksas, novērš steidzīgu-komponentu pasūtīšanu, novērš kvalitātes izmeklēšanas ciklu un saglabā ražošanas secību.
Kā PM aizsargā jūsu instrumentu ieguldījumu
A viena progresīvā štancēšanas formaatkarībā no sarežģītības, staciju skaita un materiāla kvalitātes var būt ieguldījums no USD 50 000 līdz USD 500 000 vai vairāk. Tas ir kapitāliekārtas. Ļaut tai degradēties nolaidības dēļ neatšķiras no eļļas maiņas izlaišanas CNC iekārtā un cerības, ka nekas nesaņemsies.
Sistemātiska plānotā apkope pasargā šo ieguldījumu, novēršot nodilumu, pirms tas saplūst. Perforators, kas uzasināts pareizajā intervālā, zaudē dažas tūkstošdaļas materiāla. Tas pats perforators, kas palicis līdz atteicei, var saplaisāt, saplaisāt pamatplāksni vai sabojāt veidnes daļu zem tās, pārvēršot 25 ASV dolāru pārslīpēšanu par komponenta nomaiņu 2000 ASV dolāru vērtībā un{5}}nedēļu ilgu pārbūvi.
Labi{0}}darbota plānota presformu apkopes programma nodrošina izmērāmu atdevi vairākās dimensijās:
- Pagarināts mirst mūžs- Kontrolēta asināšana un komponentu nomaiņa nodrošina, ka kumulatīvais nodilums nepārsniedz konstrukcijas ierobežojumus, pievienojot katram instrumentam produktīvu servisu gadiem.
- Prognozējama ražošanas izlaide- Plānotie pakalpojumu logi ļauj plānotājiem iekļaut tehnisko apkopi ražošanas kalendārā, nevis reaģēt uz pārsteigumiem.
- Samazinātas metāllūžņu likmes- Uzturot asas malas, pareizus atstarpes un pareizu izlīdzināšanu, apzīmogotās daļas tiek saglabātas pielaides robežās, tieši samazinot to, kā profilaktiskā apkope samazina metāllūžņu skaitu jūsu darbībā.
- Zemākas izmaksas par{0}}detaļu- Izdalot presformas kopējās izmaksas uz vairāk trāpījumu un mazāku avārijas remontdarbu skaitu, tiek samazināts katrai apzīmogotajai detaļai piešķirtā instrumentu slodze.
- Drošākas preses darbības- Nolietoti vai bojāti instrumenti rada neparedzamus atteices režīmus, tostarp salauztu komponentu izmešanu no formas, sliežu vilkšanu un nepareizu padevi, kas apdraud operatorus.
Zīmogošanas formas uzturēšanas ROI kļūst skaidra, ja salīdzina divus scenārijus blakus. Ik pēc 150 000 gājieniem apkoptā presforma ar plānoto asināšanu, atsperu nomaiņu un pārbaudi var darboties piecus gadus, pirms būs nepieciešams kapitālais remonts. Viena un tā pati presforma darbojas reaktīvi, apkalpota tikai pēc kļūmēm, divu gadu laikā var būt nepieciešama pilnīga pārbūve, un katras darbības laikā tas saražot ievērojami vairāk lūžņu. Matemātika katru reizi dod priekšroku profilaksei.
Tomēr rentabilitātes aizsardzība prasa vairāk nekā labus nodomus. Tam nepieciešama struktūra, skaidra atbildība par uzdevumiem visos līmeņos un pareizi cilvēki, kas īstajā laikā veic pareizo darbu.
Trīs{0}}pakāpju apkopes struktūra zīmogošanas darbībām
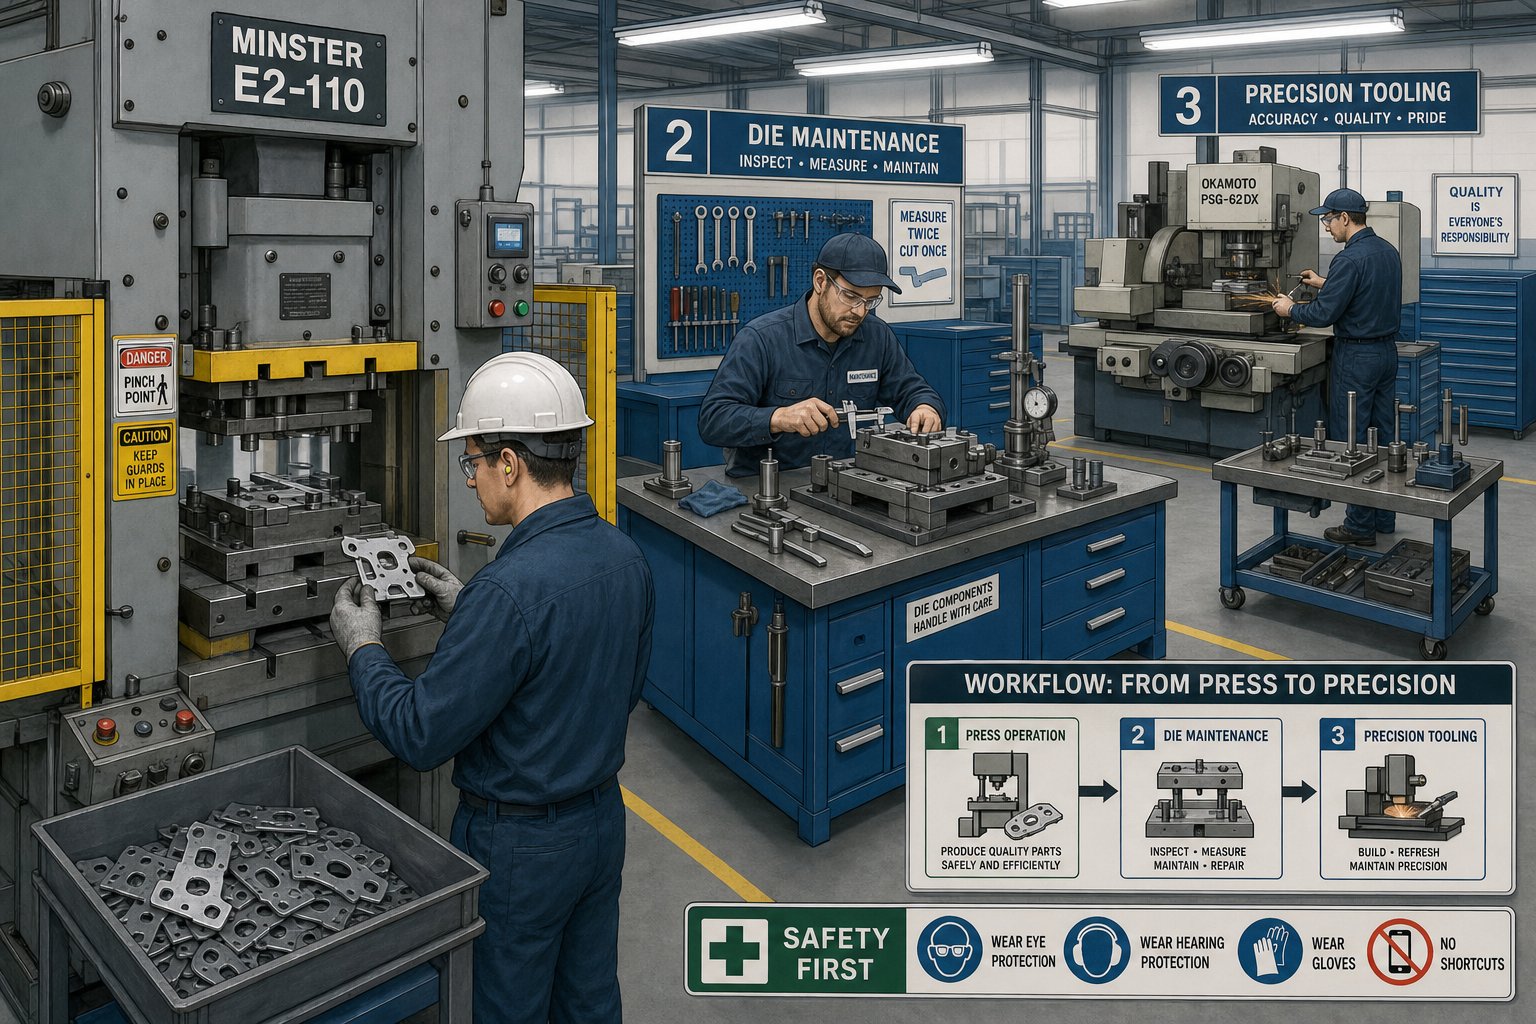
Struktūra bez skaidrības rada neskaidrības. Ja visi ir atbildīgi par nāves stāvokli, neviens nav atbildīgs. Daudzpakāpju atbildības struktūra nosaka konkrētus prasmju līmeņus noteiktos intervālos, tāpēc nekas netiek palaists garām un neviens nemēģina strādāt tālāk par savu apmācību. Uztveriet to kā trīs koncentriskus aizsardzības gredzenus: operatori uztver to, kas notiek šobrīd, tehniķi pievēršas laika gaitā nolietojamajām lietām, un instrumentu ražotāji atjauno to, kas ir sasniedzis pakalpojuma ierobežojumu.
Tālāk esošajā tabulā katrs līmenis ir sadalīts pēc biežuma, prasmēm un darba apjoma.
| Līmenis | Personāls | Biežums | Prasmju līmenis | Primārie uzdevumi |
|---|---|---|---|---|
| 1 - Shift Checks | Nospiediet Operator | Katru maiņu vai ik pēc 2000-5000 sitieniem | Pamata mirst apziņas apmācība | Vizuāla sliežu aiztures pārbaude, eļļošanas līmeņa pārbaude, sloksnes padeves izlīdzināšanas apstiprinājums, neparastu skaņu klausīšanās, detaļu kvalitātes pārbaude, salīdzinot ar robežparaugiem |
| 2 - Periodisks pakalpojums | Diega apkopes tehniķis | Ik pēc 50 000–150 000 sitieniem (atšķiras atkarībā no formas) | Vidējas instrumentu zināšanas, mērīšanas prasmes | Perforuma-līdz-klīrensa mērīšana, atsperu pārbaude un nomaiņa, vadotnes un bukses nodiluma pārbaude, asināšanas sprūda novērtēšana, stiprinājuma griezes momenta pārbaude, starplikas stāvokļa pārbaude |
| 3 - Kapitālais remonts | Instrumentu izgatavotājs / Die Maker | Ik pēc 500 000–1000 000+ sitieniem vai gadā | Journeyman instrumentu izgatavotājs ar pilnu štancēšanas pieredzi | Pilnīga demontāža, visu strādājošo komponentu izmēru pārbaude, nolietotu komponentu nomaiņa, laika atiestatīšana,{0}}veidnes atkārtota kvalifikācija atbilstoši drukas pielaidēm |
Operatora ikdienas pārbaudes un maiņu pārbaudes
Operatori ir pirmā noteikšanas līnija. Viņu štancēšanas presformas operatora pārbaudes kontrolsarakstam nav nepieciešami mērinstrumenti vai demontāža. Tas balstās uz apmācītu novērojumu: vai gliemeži tīri nokrīt vai sakrājas veidnē? Vai smērviela vienmērīgi sasniedz sloksni? Vai daļa izskatās un jūtas pareizi, salīdzinot ar atsauces paraugu? Vai sloksne izseko tieši caur pilotiem?
Šīs pārbaudes aizņem minūtes, taču tiek konstatētas problēmas, kas sarežģītos visas maiņas laikā. Piemēram, kauliņš, kas iestrēdzis matricas atverē, var iznīcināt sitiena seju dažu simtu sitienu laikā, ja neviens to nepamana.Arts Hedriks no Dieoloģijasuzsver, ka gružu, piemēram, ložu, šķembu un smērvielu uzkrāšanās no presformām, tīrīšana ir viena no visvienkāršākajām, taču ietekmīgākajām apkopes darbībām, ko operators var veikt.
Tehniķa periodiskas apkalpošanas uzdevumi
Preču apkopes tehniķa pienākumi atrodas vidējā līmenī, un tieši šeit notiek lielākā daļa plānoto profilaktisko darbu. Tehniķi atver presformu uz stenda, pārbauda nodiluma virsmas, mēra atstarpes starp perforatoriem-līdz-izmēriem ar sensoriem vai optiskiem komparatoriem un novērtē, vai griešanas malas ir sasniegušas savu asināšanas sliekšņa punktu. Tie nomaina slāpekļa atsperes vai spirālveida atsperes, tuvojoties --darba beigām, pārbauda, vai visas dībeļu tapas ir nostiprinātas un skrūves ir pievilktas, un pārbauda, vai izciļņu virsmās vai nodiluma plāksnēs nav saspiešanas.
Būtiskākā atšķirība šeit ir tāda, ka tehniķi apkopj matricu, pamatojoties uz grafiku, nevis simptomu. Viņi nereaģē uz daļas nospiedumu. Viņi iejaucas ar iepriekš noteiktu sitienu skaitu, lai novērstu šīs burzmas parādīšanos. Tā ir profilaktiskās programmas sirdsdarbība.
Toolmaker{0}}līmeņa kapitālremonta procedūras
Instrumentu izgatavotāja kapitālā remonta procedūras štancēšanas presformām ir visdziļākais iejaukšanās līmenis. Pilnīgs remonts nozīmē, ka tiek izlaista katra sastāvdaļa. Katrs perforators, presformas daļa, noņēmēja ieliktnis, pilots, vadotne un bukse tiek mērīta atbilstoši oriģinālajiem dizaina izmēriem. Komponenti, kas ir pārsnieguši kumulatīvo nodiluma ierobežojumus, tiek nomainīti. Laiks starp stacijām tiek pārbaudīts un atiestatīts. Pirms atgriešanās ražošanā matrica tiek atkārtoti samontēta, pamanīta un nolaista, lai pārliecinātos, ka tā atbilst daļu drukas pielaidēm.
Šim darba līmenim ir nepieciešamas{0}}līmeņa prasmes un piekļuve virsmas slīpmašīnām, EDM aprīkojumam un precīzijas mērīšanas rīkiem. To nekad nedrīkst mēģināt darīt personāls, kuram nav pilnīgas pieredzes. Uzdodot remontdarbus nepietiekami-kvalificētam personālam, pastāv risks, ka var tikt pieļautas kļūdas, sabojāt sastāvdaļas vai radīt nedrošus apstākļus presē.
Šīs trīs{0}}līmeņu pieejas spēks ir izplatīšana. Operatori veic biežus, zemas{2}}sarežģītības novērojumus, kas gandrīz neko nemaksā. Tehniķi nodrošina periodiskus, vidēji{4}}sarežģītos pakalpojumus, kas nodrošina, ka matrica ir darba robežās. Rīku veidotāji veic retas, ļoti{6}}sarežģītas pārbūves, kas atjauno matricu līdzīgā stāvoklī{7}}. Katrs līmenis uztver to, ko virs tā esošais līmenis nevar redzēt ar zemāku frekvenci, radot pārklājošus aizsardzības slāņus pret neplānotu kļūmi.
Protams, zinot, kas un kad tas jādara, tiek atrisināta tikai puse no vienādojuma. Visizplatītākais 2. līmeņa uzdevums, asināšana, prasa savu lēmumu pieņemšanas kritēriju kopumu, lai to pareizi izpildītu, nesaīsinot stangas kalpošanas laiku.
Asināšanas un atjaunošanas lēmuma kritēriji
Asināšana ir viens no visbiežāk veiktajiem{0}}uzdevumiem jebkurā štancēšanas presformu profilaktiskās apkopes programmā. Tas ir arī uzdevums, kas visbiežāk tiek veikts pārāk vēlu, pārāk agresīvi vai bez dokumentācijas. Lai to izdarītu pareizi, ir precīzi jāzina, kad ir jāuzasina štancēšanas štancēšanas štancējumi, cik daudz materiāla jānoņem un kad komponents ir noslīpēts, pārsniedzot lietderīgās apkopes punktu.
Kad asināt vai kad nomainīt
Kā zināt, ka malai ir jāpievērš uzmanība? Jūs novērtējat pierādījumus, ko tas atstāj. Visdrošākais sprūda ir urbuma augstums uz apzīmogotajām daļām. Parastais urbuma augstuma slieksnis veidņu asināšanai viegla tērauda lietojumos ir no 0,003 līdz 0,005 collām (0,076 līdz 0,127 mm). Kad urbumi pastāvīgi pārsniedz šo diapazonu, griešanas mala ir pietiekami noapaļota, lai būtu nepieciešama slīpēšana. Aapkopes rokasgrāmata, kurā norādīta Davinci procedūrakarodziņi perforatora slīpēšanas pārskatīšana, kad malu nodilums pārsniedz 0,1 mm.
Citi izmērāmi indikatori ietver izmaiņas bīdes joslas -pret-lūšanas zonā attiecībās uz tukšām malām. Jauna mala rada tīru bīdes joslu aptuveni vienā trešdaļā materiāla biezuma. Tā kā perforators notrulinās, šī josla saraujas un lūzuma zona kļūst raupjāka. Izmēru novirze caurumu izmēros vai tukšajos profilos arī norāda uz nodilumu, jo noapaļota mala izspiež materiālu, nevis to tīri nogriež.
Asināšana atrisina normālu malu nodilumu. Tas nenovērš šķembu, plaisāšanu, plastisko deformāciju vai atkārtotus izlīdzināšanas zudumus. Ja perforators uzrāda lūzumus vai turpina sabojāt neilgi pēc apkopes, problēma ir pārgājusi pēc atjaunošanas un nomaiņas teritorijā.
Slīpēšanas paraugprakse štancēšanas un štancēšanas sekcijām
Labākā diegu asināšanas prakse sākas ar pareizo aprīkojumu. Precīzās virsmas slīpmašīnas, nevis stenda slīpmašīnas, ir pareizais instruments perforatoru virsmu un presformu daļu atjaunošanai. Mērķis ir kontrolēta, paralēla masas noņemšana, kas saglabā darba virsmas sākotnējo ģeometriju.
Galvenie principi, kas jāievēro slīpēšanas laikā:
- Noņemiet tikai minimālo nepieciešamo materiālu.Vieglie gājieni no 0,0005 līdz 0,001 collas vienā gājienā novērš siltuma uzkrāšanos un saglabā instrumenta tērauda cietību. Kā atzīmē Moeller Precision Tool, lai izvairītos no virsmas bojājumiem, ir svarīgi ievērot piesardzību, lai slīpēšanas laikā netiktu radīts pārāk liels karstums.
- Saglabājiet paralēlismu.Perforatora virsmai jāpaliek plakanai un taisnstūrai pret perforatora korpusu. Jebkura leņķa novirze maina efektīvo klīrensu un rada nevienmērīgu nodilumu nākamajā piegājienā.
- Saglabājiet zemes izmērus.Griešanas perforatori ir ar taisnu zemi zem sejas, kas uztur die klīrensu attiecības. Slīpēšana caur šo zemi maina perforatora profilu un prasa pārstrādāt klīrensa ģeometriju.
- Saglabājiet leņķiskos attālumus.Ja matricas daļai ir leņķiskais reljefs aiz griešanas malas, pārbaudiet, vai pēc slīpēšanas reljefa leņķis paliek pareizs. Samazināts reljefa leņķis paātrina-blāvēšanu.
- Pēc slīpēšanas notīriet un nopulējiet.Stiepļu malas, kas palikušas no slīpēšanas, štancēšanas laikā var noplīst un iegulties detaļās vai veidņu virsmās. Viegla slīpēšanas gājiens tos noņem, nemainot ģeometriju.
- Shim, lai kompensētu.Katra tūkstošā daļa, kas noņemta no perforatora sejas, saīsina tā efektīvo garumu. Pievienojiet līdzvērtīgus starplikas aiz perforatora, lai saglabātu pareizu aizvēršanas augstumu un laiku matricā.
Uzskaites kumulatīvā krājumu noņemšana
Katrs asināšanas cikls patērē ierobežotu resursu: pašu perforatoru vai matricu. Tāpēc pakalpojumam noņemtā materiāla dokumentēšana ir tik svarīga. Perforatoru, kas sākotnēji izstrādāts ar 0,060 collu slīpēšanas ilgumu, nevar uzasināt bezgalīgi. Tiklīdz ir sasniegts kumulatīvās novākšanas limits, komponents ir pārgājis no atjaunošanas uz nomaiņas teritoriju neatkarīgi no tā, cik asa šodien izskatās mala.
Labākā prakse ir ierakstīt katrā servisā izņemto summu tieši matricas apkopes kartē vai izsekošanas sistēmā. Vienkārša darbības kopsumma, kas ir pēc sitiena, precīzi norāda jūsu tehniķiem, cik daudz dzīvības ir atlicis. Tipiskās slīpēšanas pielaides svārstās no 0,040 līdz 0,080 collām atkarībā no perforācijas garuma, materiāla kvalitātes un tā, vai dizainā ir iekļautas pakāpeniskas funkcijas, kas ierobežo kopējo saīsināšanu.
Kad perforators sasniedz 75–80 procentus no maksimāli pieļaujamās noņemšanas, atzīmējiet to nomaiņai nākamajā plānotajā kapitālremontā. Gaidot, līdz tas ir pilnībā iztērēts, pastāv risks, ka ražošana tiks veikta ar komponentu, kuram vairs nav pietiekami daudz zemes, lai saglabātu klīrensu, kas paātrina savienojošās formas nodilumu un rada dārgāku problēmu nekā viena perforatora nomaiņa.
Tomēr asināšanas lēmumi nepastāv atsevišķi. Materiālam, kas plūst cauri matricai, ir tieša un izmērāma ietekme uz to, cik ātri malas kļūst blāvas un kāds nodiluma veids dominē degradācijas modelī.
Materiāls{0}}Īpaši apkopes pielāgojumi
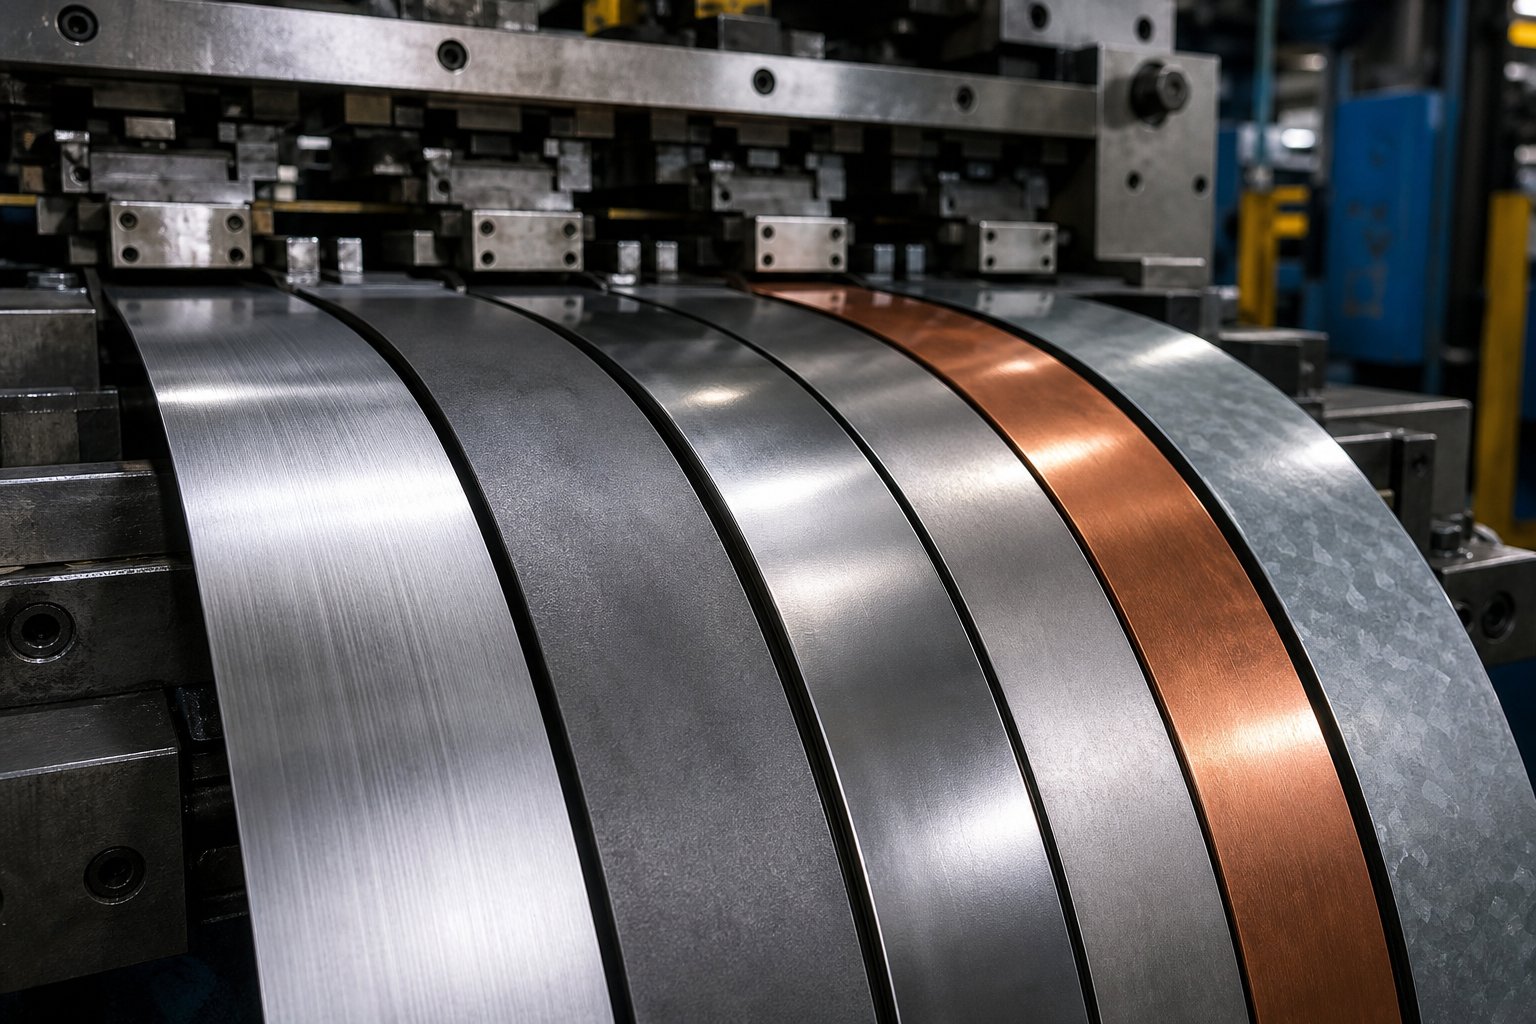
Štancēšanas presformai, kas darbojas ar mīksto tēraudu ar 150 000 gājieniem starp apkopi, var būt nepieciešama uzmanība pie 80 000 gājieniem, ja tas pats instruments darbojas ar nerūsējošo tēraudu. Materiāls, kas iet caur jūsu kauliņu, nav pasīvs dalībnieks. Tas aktīvi nosaka, cik ātri malas kļūst blāvas, kāds nodiluma veids dominē un kur jāpievērš uzmanība apkopei. Viens sitienu{7}}skaitīšanas grafiks, kas vienādi tiek piemērots visiem materiāliem, garantē, ka jūs apkopējat dažus presus pārāk agri, vai arī ļaujat citiem darboties bīstami ilgi.
Valkājiet rakstus pēc materiāla veida
Dažādi metāli uzbrūk instrumentiem būtiski atšķirīgi. Šo mehānismu izpratne palīdz paredzēt problēmas, nevis reaģēt uz tām.
Nerūsējošais tēraudsir viens no agresīvākajiem materiāliem uz presēšanas instrumentiem. Tā augstais hroma saturs un tendence strādāt-sacietēt formēšanas laikā rada līmes nodiluma apstākļus, kuros lokšņu materiāls mikro-metina pie instrumenta virsmas berzes un karstuma ietekmē. Tas ir apgrūtinoši, un tā ir viena no galvenajām problēmām, kas saistītas ar die{4}}preses veikaliem. Pēc tam, kad sākas nobrāzums, uz perforatoru un presformu virsmām uzkrājas materiāla pārnešana, griežot nākamās detaļas un paātrinot turpmākus bojājumus. Preču apkopes intervālos nerūsējošā tērauda štancēšanai ir jāņem vērā šis līmēšanas mehānisms, saīsinot eļļošanas pārbaudes, palielinot pārbaudes biežumu attiecībā uz virsmas uzkrāšanos un iedarbinot asināšanu agrāk nekā sākotnējā stāvoklī.
Alumīnijsrada citu izaicinājumu. Tā vietā, lai grieztu tradicionālajā izpratnē, alumīnijs uz griešanas virsmām rada -apbūvētu malu (BUE). Mīkstas alumīnija daļiņas pielīp pie perforatora virsmas un uzkrājas slāni pa slānim, efektīvi mainot instrumenta ģeometriju. BUE rada nekonsekventus caurumu izmērus, rupjas grieztas malas un palielinātus noņemšanas spēkus. Alumīnija presformu apkope ir vērsta uz tīrīšanas protokoliem, BUE nogulšņu noņemšanu pirms to sacietēšanas un virsmas apstrādi, piemēram, TiN vai DLC pārklājumu, kas iztur materiāla saķeri. Asināšanas intervāli var nesamazināties tik dramatiski kā nerūsējošā tērauda gadījumā, taču tīrīšanas biežums ievērojami palielinās.
Augstas-stiprības zema{1}}leģētie (HSLA) tēraudiradīt galvenokārt abrazīvu nodilumu. To augstākas cietības un oksīda-mēroga raksturlielumi darbojas kā smilšpapīrs pret caurumošanas virsmām, pakāpeniski slīpējot instrumenta materiālu ar katru gājienu. Pētījums noAHSS lietošanas vadlīnijasparāda, ka uzlabotas tērauda kategorijas var sasniegt četras līdz piecas reizes augstākas cietības vērtības nekā vieglais tērauds, un dažas martensīta kategorijas tuvojas paša instrumenta cietībai. HSLA tērauda štancēšanas presformu apkopes biežumam ir jāatspoguļo šī realitāte. Ja viegls tērauds var pieļaut 150 000 sitienu starp asināšanu, HSLA kategorijas var samazināt šo intervālu par 40 līdz 60 procentiem atkarībā no biezuma un konkrētās pakāpes.
Viegls tērauds (CRS/HRS)kalpo kā bāzes līnija. Tas rada mērenu abrazīvu nodilumu paredzamā ātrumā, padarot to par visvieglāk plānojamo materiālu. Standarta PM intervāli, kas izstrādāti vieglam tēraudam, ir jāuzskata par sākuma atsauci, nevis par universālo noteikumu.
Tālāk esošajā tabulā ir salīdzināti izplatītākie štancētie materiāli ar to dominējošo nodiluma veidu, ieteicamā PM intervāla korekcija attiecībā pret mīksta tērauda bāzes līniju un tas, kur jūsu apkopes komandai jāpievērš uzmanība:
| Materiāls | Dominējošais nodiluma veids | PM intervāla pielāgošana | Galvenās apkopes fokuss |
|---|---|---|---|
| Viegls tērauds (CRS/HRS) | Mērens abrazīvs | Standarta (bāzes līmenis) | Regulāra asināšana, klīrensa pārbaudes |
| Nerūsējošais tērauds (300/400 sērija) | Līmes nodilums un nodilums | 30-50% īsāks | Eļļošanas pārbaude, virsmas uzkrāšanās pārbaude, agrāka asināšana, pārklājuma stāvoklis |
| Alumīnijs (5000/6000 sērija) | Iebūvēta{0}}malu saķere | 10-20% īsāks | BUE tīrīšanas protokoli, virsmas apstrādes integritāte, noņemšanas spēka uzraudzība |
| HSLA tērauds (50–80 ksi) | Abrazīvs nodilums | 40-60% īsāks | Perforatora malas stāvoklis, klīrensa pārbaude, atsperes slodzes atbilstība, pārklājuma nodilums |
| Uzlabots augstas{0}izturības tērauds (DP/TRIP) | Smags abrazīvs + šķembu risks | 50-70% īsāks | Malu šķembu noteikšana, instrumentu tērauda kvalitātes atbilstība, pārklājuma integritāte, preses tonnāžas uzraudzība |
| Cinkots tērauds | Abrazīvs (cinka oksīds) + cinka uzkrāšanās | 20-30% īsāks | Cinka putekļu uzkrāšanās, gliemežu aizturēšana, presēšanas biežums |
PM intervālu pielāgošana materiāla cietībai
Tātad, kā to pārvērst savā faktiskajā grafikā? Sāciet ar savu pārbaudīto bāzes līnijas intervālu vieglam tēraudam uz noteiktas formas. Pēc tam izmantojiet materiāla reizinātāju, pamatojoties uz dominējošo nodiluma mehānismu un smaguma pakāpi.
Piemēram, ja matrica Nr. 247 darbojas droši ar 120 000 gājienu starp auksti velmēta tērauda -gājieniem, un jūs pārvietojat šo rīku uz nerūsējošā tērauda aplikāciju, jūsu pielāgotais intervāls samazinās līdz aptuveni 60 000–84 000 gājieniem. Tas nav minējums. Tas atspoguļo to, kā materiāla cietība ietekmē presformas nodilumu, izmantojot nerūsējošajam tēraudam raksturīgo līmēšanas mehānismu, apvienojumā ar lielākiem iesaistītajiem formēšanas spēkiem.
Dažas praktiskas vadlīnijas PM grafika pielāgošanai apzīmogotā materiāla veidam:
- Negaidiet pierādījumus.Ja mainīsit materiālus un saglabāsit veco grafiku, iespējams, atklāsiet nepieciešamo pielāgošanu tikai pēc kļūmes. Pirmajā reizē proaktīvi izmantojiet īsāko intervālu.
- Precizējiet ar datiem.Pēc diviem vai trim jaunā materiāla apkopes cikliem novērtējiet faktisko nodiluma progresu. Ja saīsinātajā intervālā veidņu sekcijām ir mazāks nodilums, nekā paredzēts, varat to nedaudz pagarināt. Ja tie jau tuvojas robežām, saīsiniet vēl vairāk.
- Ņem vērā biezuma izmaiņas.Biezāks materiāls palielina abrazīvo slodzi uz griešanas malām. Pārlēciens no 1,0 mm uz 2,0 mm tajā pašā materiāla kategorijā var nodrošināt papildu 20–30 procentu apkopes intervāla samazinājumu.
- Saskaņojiet instrumentu tēraudu un pārklājumus ar materiālu.D2 perforators, kas ar agresīviem intervāliem darbojas ar HSLA, ātri patērēs atkārtotas slīpēšanas daudzumu. Jaunināšana uz pulvermetalurģijas instrumentu tēraudiem vai PVD pārklājumu pievienošana var atjaunot intervālus, kas ir tuvāk sākotnējam līmenim, vienlaikus samazinot kopējos apkopes notikumus veidnes kalpošanas laikā.
AHSS pielietošanas vadlīnijās ir izcelts praktisks piemērs: hromēts -pārklāts D2 rīks, kas veido divfāžu tēraudu, sabojājās tikai pēc 50 000 detaļu, savukārt tas pats instrumenta tērauds ar jonu nitrīdēšanu un PVD hroma nitrīda pārklājumu radīja vairāk nekā 1,2 miljonus detaļu. Tā ir 24x atšķirība instrumenta kalpošanas laikā, ko pilnībā nodrošina virsmas apstrādes pielāgošana materiāla nodiluma mehānismam.
Ņemiet vērā: jūsu PM grafiks nav fiksēts dokuments. Tas ir dzīvs ietvars, kas pielāgojas, pamatojoties uz to, ko matrica faktiski griež un veido. Visu materiālu apstrāde vienādi garantē neoptimālus rezultātus. Veikali, kas pielāgo intervālus materiāla uzvedībai, iegūst ilgāku kalpošanas laiku, mazāk pārsteigumu un precīzāku ražošanas plānošanu.
Lai fiksētu šos materiāla{0}}specifiskos pielāgojumus, izsekotu, kā katra matrica reaģē uz dažādiem krājumiem, un noteiktu modeļus visā jūsu flotē, ir nepieciešams vairāk nekā tikai starpliktuve. Tam nepieciešama sistēma tehniskās apkopes datu ierakstīšanai, analīzei un darbībai uz tiem.
Digitālā izsekošana un CMMS integrācija diegu apkopei
Papīra kartīte, kas piestiprināta pie stangas kurpes, stāsta, kas notika pēdējo reizi, kad kāds atcerējās to pierakstīt. Tas nevar brīdināt jūs, kad ir jāveic apkope, atzīmēt ar karodziņu, kas patērē divreiz mazāku uzturēšanas budžetu nekā tā kaimiņiem, vai parādīt, kurš kļūmes režīms pastāvīgi atkārtojas tajā pašā stacijā. Atšķirība starp apziņu, ka jūsu veidnēm ir nepieciešama plānota apkope, un šī pakalpojuma reālu pārvaldību, izmantojot desmitiem vai simtiem rīku, ir datu problēma. Lai to atrisinātu, ir nepieciešama digitāla presformas apkopes izsekošanas sistēma, kas tver pareizo informāciju, aktivizē pareizās darbības un atklāj modeļus, kas nav redzami manuālai uzskaitei{3}}.
CMMS programmatūra presformu apkopes apzīmogošanai novērš atvienojumu, kas nomoka lielāko daļu veikalu: ražošana zina, ka veidne ir nostrādāta, bet instrumentu telpa nezina, cik sitienu ir uzkrāts kopš pēdējās apkopes. Instrumentu telpa zina, ka matrica bija uzasināta, taču neviens nefiksēja, cik daudz materiāla tika izņemts. Kad šīs nepilnības saplūst mēnešiem un gadiem, jūs zaudējat spēju kaut ko paredzēt. Jūs esat atgriezies, lai reaģētu.
Būtiski datu lauki sliedes apkopes ierakstiem
Kas jūsu sistēmai faktiski būtu jāuztver katrā pakalpojuma pasākumā? Ne viss ir vienlīdz vērtīgs. Tālāk esošie lauki attēlo minimālo datu kopu, kas nodrošina jēgpilnu tendenču analīzi un plānošanas precizitāti.
| Datu lauks | Mērķis | Ieraksta piemērs |
|---|---|---|
| Die Skaits/ID | Unikāla īpašuma identifikācija | D-247-A |
| Triecienu skaits servisā | Uz lietojumu{0}}balstīta intervālu izsekošana | 148 200 sitieni kopš pagājušās dienas PM |
| Kumulatīvie insulti mūža garumā | Kopējā veidņu lietošanas vēsture | Kopā 2 340 000 |
| Darbs Veikts | Uzdevumu klasifikācija (asināt, nomainīt, pārbaudīt) | Asinātās stacijas 3, 5, 7; nomainīta atspere 4. stacijā |
| Materiāls noņemts (katrai sastāvdaļai) | Atkārtojiet dzīves izsekošanu | 3. stacijas perforators: 0,002 collas noņemts; kumulatīvi 0,038 collas. |
| Nomainītas sastāvdaļas | Rezerves daļu patēriņa un kalpošanas laika izsekošana | 1x slāpekļa atspere P/N NS-750, 2x noņēmēja skrūves |
| Tehniķis / instrumentu izgatavotājs | Atbildība un prasmju izsekošana | J. Martiness |
| Materiāls tiek apzīmogots | Nodiluma{0}}līmeņa korelācija | 304 SS, 0,060 collas |
| Nākamais plānotais pakalpojums | Priekšlaicīgas plānošanas aktivizētājs | Pie 150 000 papildu insultu vai 4 nedēļām |
| Novērojumi / Piezīmes | Konteksts topošajiem tehniķiem | 6. veidlapas stacijā ir redzama neliela nobriešana, uzraugiet nākamo ciklu |
Katrs lauks kalpo noteiktam analītiskam mērķim. Apkopes gājienu skaits nodrošina uz gājienu skaitu balstītu apkopes grafiku, salīdzinot faktiskos intervālus ar plānotajiem intervāliem. Katrai sastāvdaļai noņemtais materiāls nodrošina kumulatīvo atkārtotas slīpēšanas izsekošanu, lai jūs zinātu, kad perforators tuvojas nomaiņas slieksnim. Komponentu nomaiņas ieraksti piedziņas rezerves daļu prognozēšanā. Visu lauku apvienošana sniedz jums kaut ko tādu, ko nevar neviena papīra sistēma: vaicājumu, šķirojamu, tendencēm-gatavu vēsturi par katru jūsu autoparku.
Daudzi veikali jau izseko daļu šīs informācijas neoficiāli. Atšķirība starp neformālo un sistemātisko ir tāda, vai varat desmit sekundēs apkopot Die #247 pilnu apkopes vēsturi, redzēt, ka tas ir patērējis par 40 procentiem vairāk apkopes darbu nekā salīdzināmas presformas, un izpētīt, kāpēc. Šāda redzamība pastāv tikai strukturētā digitālā sistēmā.
Vēsturisko tendenču izmantošana, lai optimizētu PM grafikus
Neapstrādāti dati kļūst vērtīgi, ja tie atklāj modeļus, kurus jūs iepriekš nevarēja redzēt. Lūk, kur digitālā veidā izsekot presformu apkopes vēsturei atmaksājas ne tikai vienkāršā plānošanā.
Apsveriet trīs veidu analīzi, ko nodrošina vēsturiskie apkopes dati:
Identificējot augstas{0}}apkopes izmaksas.Kad katrs servisa notikums ir reģistrēts ar darba laiku un detaļu izmaksām, varat klasificēt savu presformu parku pēc kopējiem uzturēšanas izdevumiem. Ārpuses kļūst acīmredzamas. Formām, kas maksā trīs reizes vairāk par autoparka vidējo cenu par 100 000 gājieniem, var būt konstrukcijas kļūda, materiāla neatbilstība vai atkārtota problēma, ko nevar atrisināt ar atkārtotu asināšanu. Ja nav datu, tas vienkārši šķiet dārgs. Izmantojot datus, jūs varat to pierādīt un pamatot inženierijas iejaukšanos vai nomaiņu.
Atkārtotu kļūmju režīmu noteikšana.Ja 5. stacijā uz Die #312 ir nepieciešama perforatora nomaiņa trīs servisa intervālos pēc kārtas, notiek kaut kas sistēmisks. Iespējams, ka klīrenss ir nepareizs materiālam. Iespējams, perforatora tērauda marka nav piemērota lietošanai. Iespējams, josla nedaudz novirzās no-centra un ielādē šo staciju asimetriski. Tendenču dati atklāj šos modeļus, lai jūsu rīku veidotāji varētu novērst galvenos cēloņus, nevis atkārtoti aizstāt simptomu.
Aprēķinot patieso maksu par vienu trāpījumu.Lielākā daļa štancēšanas izmaksu modeļu ņem vērā materiālu, presēšanas laiku un darbu. Dažos gadījumos ir iekļauts apkopes slogs, kas piešķirts katram gājienam. Aprēķinot štancēšanas presformu izmaksas par vienu trāpījumu, kopējie uzturēšanas izdevumi (darbs + daļas + dīkstāve) tiek dalīti ar kopējo gājienu skaitu, kas saražots starp kapitālremontiem. Šī metrika ļauj salīdzināt līdzīgu presformu patiesās ekspluatācijas izmaksas, novērtēt, vai dārgāka presforma ar labāku instrumentu tēraudu patiešām ietaupa naudu visā tā kalpošanas laikā, un noteikt brīdi, kad presforma ir jāizņem no ekspluatācijas, nevis jāveic atkārtots remonts.
A MetalForming Magazine analīzepastiprina šo aspektu: faktiskās die{0}}apkopes izmaksas daudzās organizācijās joprojām nav zināmas, jo remontdarbi un profilaktiskie darbi bieži tiek sajaukti izmaksu uzskaitē. Šo kategoriju atdalīšana jūsu digitālajā sistēmā ir būtiska. Reaktīvā remonta izmaksām laika gaitā vajadzētu samazināties, līdz ar jūsu PM programmas nobriešanu, savukārt plānotās uzturēšanas izmaksas var nedaudz palielināties, taču tas nodrošinās nesamērīgus ietaupījumus, novēršot dīkstāves un lūžņus.
Digitālās izsekošanas ieviešanas soļi
Lai pārietu no papīra kartēm vai izklājlapām uz funkcionālu digitālo izsekošanas sistēmu, nav nepieciešami sešu{0}cipariņu programmatūras ieguldījumi vai gadu{1}}garš ieviešanas cikls. Tas prasa apzinātu secību, lai katrs solis balstītos uz iepriekšējo. Šeit ir praktisks ieviešanas ceļš:
- Definējiet savus datu laukus.Sāciet ar iepriekš redzamo tabulu un pielāgojiet to savai darbībai. Pretojieties vēlmei iemūžināt visu pirmajā dienā. Mērķtiecīgs desmit līdz divpadsmit lauku kopums, ko cilvēki faktiski aizpilda konsekventi, pārspēj piecdesmit laukus, kas tiek ignorēti.
- Katram kauliņam izveidojiet insultu{0}}skaitīšanas aktivizētājus.Izmantojiet esošos bāzes intervālus kā sākumpunktus. Ja stangam pašlaik tiek veikta apkope, kad šķiet, ka tas ir nepieciešams, aprēķiniet konservatīvu sitienu skaitu, pamatojoties uz sava labākā tehniķa pieredzi, un precizējiet to. Mūsdienu CMMS platformas varvilkšanas gājienu skaits tieši no preses PLC, novēršot manuālās reģistrēšanas plaisu, kas izraisa lielāko daļu plānošanas kļūmju.
- Apmāca operatorus un tehniķus par datu ievadi.Šeit lielākā daļa ieviešanu apstājas. Ja sistēmu ir grūtāk lietot nekā papīra karti, cilvēki to neizmantos. Izvēlieties platformu ar mobilajām ierīcēm vai planšetdatoriem{2}}draudzīgām saskarnēm, lai dati tiktu ievadīti presē vai stendā, nevis galddatorā veikalā divdesmit minūtes vēlāk.
- Konfigurējiet automātiskos plānošanas brīdinājumus.Iestatiet sistēmu, lai tā informētu instrumentu telpas vadītāju, kad matrica tuvojas tā apkalpošanas slieksnim. Mērķis ir proaktīva vilkšana: instrumentu telpa plāno servisa logu, pirms ražošana atklāj problēmu. Brīdinājumiem jāaktivizējas 80–90 procentos no intervāla, lai būtu laiks ieplānot vilkšanu, nepārtraucot pašreizējo darbību.
- Izveidojiet pārskatu informācijas paneļus nepārtrauktai uzlabošanai.Kad jums ir konsekventi ieplūst divu līdz trīs mēnešu dati, izveidojiet skatus, kas atbild uz jūsu svarīgākajiem jautājumiem. Kuras matricas maksā visvairāk par vienu sitienu? Kuri tehniķi aizpilda PM visātrāk bez atzvanīšanas? Kuras materiālu kombinācijas{1}}patērē apkopes intervālus ātrāk nekā plānots? Šie informācijas paneļi neapstrādātus datus pārvērš lēmumos.
Digitālās izsekošanas priekšrocība ir tāda, ka katrs pakalpojuma notikums padara jūsu nākamo plānošanas lēmumu gudrāku. Pēc sešiem mēnešiem jūs vairs nedomājat ar intervāliem. Jūs tos iestatāt, pamatojoties uz faktisko nodiluma progresu katrai konkrētai formai, kurā darbojas katrs konkrētais materiāls. Pēc gada jūs varat prognozēt rezerves daļu patēriņu, paredzēt, kad presformām būs nepieciešams kapitālais remonts, un parādīt vadībai savas PM programmas finansiālo ietekmi, izmantojot skaitļus, nevis anekdotiskus apgalvojumus.
Tomēr pat vislabākā izsekošanas sistēma var pārvaldīt tikai to uzturēšanas slogu, kas tika radīts ar veidni. Dažiem veidņiem ir nepieciešama pārmērīga apkalpošana nevis plānošanas kļūdu dēļ, bet gan tāpēc, ka to konstrukcija apgrūtina ikdienas apkopi, nekā tas būtu nepieciešams. Ilgtermiņa izmaksu kontrole sākas ar šo attiecību starp to, kā ir izstrādāta veidne, un to, cik daudz pūļu ir nepieciešams, lai to uzturētu visā tā kalpošanas laikā.
Kā Die Design lēmumi ietekmē apkopes rezultātus
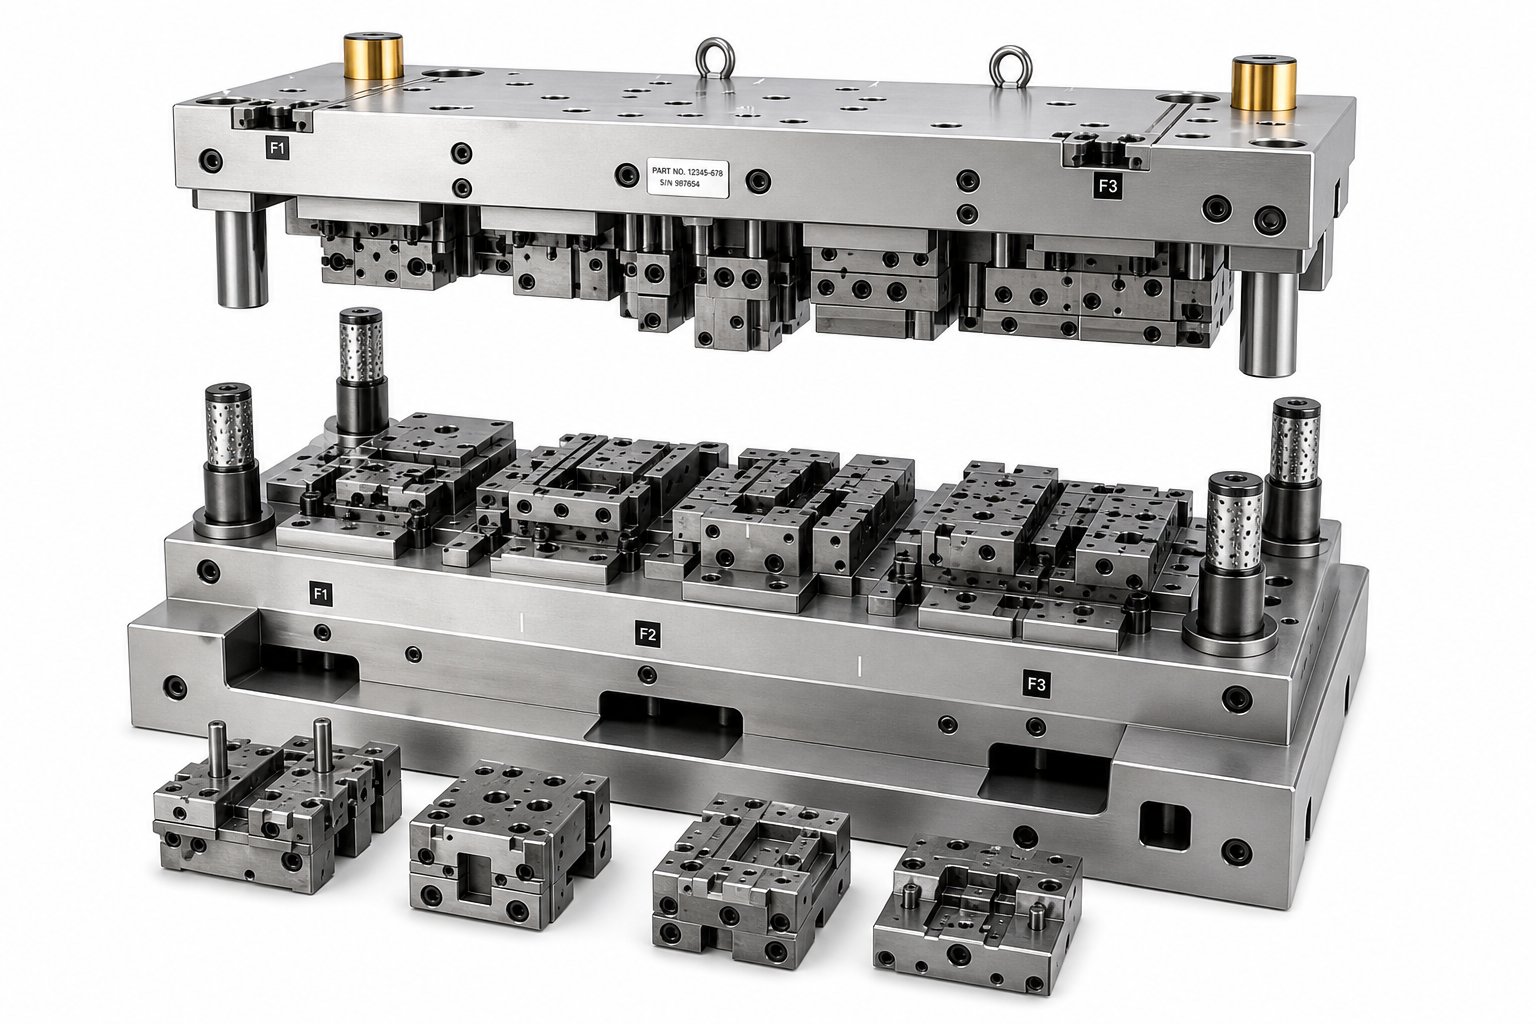
Katrs matrica nonāk jūsu instrumentu telpā, un tā apkopes liktenis jau ir ierakstīts tēraudā. Materiāls, kas izstrādāts, nedomājot par izmantojamību, soda jūsu komandu katrā PM intervālā: komponenti, kuriem nevar piekļūt bez pilnīgas izjaukšanas, nestandarta stiprinājumi, kuriem nepieciešami īpaši instrumenti, monolītas sekcijas, kas ir pilnībā jānomaina, ja nodilst tikai neliela platība. Un otrādi, apkopei izstrādāta presforma pārvērš ikdienas apkalpošanu par ātru, paredzamu darbību, kas nodrošina jūsu preses darbību un izmaksu kontroli.
Šī saikne starp projektēšanas un uzturēšanas izmaksām bieži vien nav pamanāma piedāvājuma stadijā. Divām presformām, kas ražo identiskas detaļas ar tādu pašu cikla ātrumu, var būt ļoti atšķirīgs ekspluatācijas laiks, pamatojoties tikai uz to uzbūvi. Izpratne par tehniskās apkopes štancēšanas presformu principu dizainu sniedz instrumentu vadītājiem vārdu krājumu, lai novērtētu presformas pirms pirkšanas, nevis pēc tam, kad tās sāk plīst.
Dizains-atbilstoši-apkopes principiem presēšanas tehnikā
Kas atšķir viegli kopjamu matricu no tāda, kas cīnās ar jums katrā apkopes intervālā? Tas ir saistīts ar dažiem apzinātiem inženiertehniskiem lēmumiem, kas pieņemti projektēšanas posmā.
Sekciju ieliktņi pret monolītās formas konstrukciju.Šī ir vienīgā ietekmīgākā dizaina izvēle{0}}ilgtermiņa uzturēšanai. Monolītā presformas daļa apstrādā visu griešanas vai formēšanas profilu no viena cieta instrumenta tērauda bloka. Kad viena zona nolietojas pāri robežai, viss bloks ir jānoņem, jānoslīpē vai jānomaina un jāuzstāda no jauna. Sekciju dizains sadala to pašu profilu atsevišķos ieliktņos, katrs atsevišķi noņemams un maināms. Kad 5. stacijas griešanas mala kļūst blāvi, jūs izvelciet šo vienu ieliktni, uzasiniet vai nomainiet to un atdodiet matricu ekspluatācijā, netraucējot blakus esošajām stacijām.
Jeelix inženiertehniskā analīze skaidri nosaka šo izvēli: monolīta konstrukcija piedāvā nepārspējamu stingrību vienkāršām ģeometrijām, bet rada tā dēvētās "katastrofālas uzturēšanas izmaksas", jo jebkura lokalizēta kļūme parasti prasa visu dārgo bloku nodot metāllūžņos. Turpretim segmentētie dizaini samazina apkopi no katastrofālas līdz pārvaldāmam, nodrošinot ātru moduļu nomaiņu, nevis pilnīgu nomaiņu. Formām, kas darbojas lielā apjomā, kur PM biežums tiek mērīts nedēļās, nevis mēnešos, ieliktņi ar sekcijām maksā par papildu dizaina sarežģītību daudzkārt.
Atbilstošs attālums piekļuvei inspekcijai.Formāts, kuram ir jānoņem seši komponenti, lai pārbaudītu vienu nodiluma virsmu, netiks pārbaudīts tik bieži, kā vajadzētu. Pieredzējuši presformu dizaineri veido redzamības līnijas un piekļuves spraugas veidņu konstrukcijā, lai tehniķi varētu vizuāli pārbaudīt kritiskās nodiluma zonas, sliežu ceļu un eļļošanas plūsmu bez pilnīgas demontāžas. Noņemamās plāksnes ar pārbaudes logiem, noņemami pārsegi pāri augsta-nodiluma stacijām un stratēģiski novietotas reljefa kabatas — tas viss samazina katra PM pasākuma darbaspēka izmaksas.
Standartizēti komponentu izmēri.Iedomājieties, ka uzturat 80 veidņu parku, kur katrs instruments izmanto dažādus atsperu garumus, dažādus dībeļu tapu diametrus, dažādus skrūvju izmērus un dažādus perforatoru kātus. Jūsu rezerves daļu krājumi eksplodē, un jūsu tehniķi tērē laiku, meklējot pareizo komponentu. Dizaina standartizācija, izmantojot parastos atsperu urbumus, standarta perforatoru fiksatora izmērus un vienādus stiprinājumu izmērus visā jūsu presformu parkā, samazina krājumus un paātrina apkalpošanu. Kā presformas dizains ietekmē uzturēšanas izmaksas, bieži vien meklējama šī neglaimojošā detaļa: vai jūsu tehniķis var paņemt to, kas viņiem nepieciešams no standarta komplekta, vai arī viņam ir īpaši jāpasūta katra nomaiņa?
Pareiza laika atzīmes novietošana.Progresīvajām presformām ir jāatgriežas kopā precīzā izlīdzinājumā. Katras stacijas attiecības ar nākamo ir atkarīgas no precīzas montāžas pēc apkopes. Laika atzīmes, atbilstības atzīmes un atslēgas atrašanās vietas noteikšanas līdzekļi, kas padara pareizu montāžu acīmredzamu un nepareizu salikšanu fiziski neiespējamu, ir štancēšanas presformas tehniskās apkopes iezīmes. Bez tiem pat pieredzējuši instrumentu ražotāji kapitālā remonta laikā var pieļaut laika kļūdas, kas rada lūžņus pirmajā ražošanas reizē pēc apkopes.
Materiālu izvēle nodilumizturībai{0}}augstas slodzes zonās.Preses, kas izstrādātas ar vienmērīgu instrumentu tēraudu, nolietosies nevienmērīgi. Liela-spriegojuma griešanas malas, ar izciļņu- darbināmas formēšanas virsmas un priekšgala uzgaļi ir pakļauti lielākai slodzei nekā apkārtējā konstrukcija. Augstākās kvalitātes instrumentu tēraudu vai karbīda ieliktņu norādīšana šajās konkrētajās vietās, nevis visas formas uzlabošana, līdzsvaro veiktspēju ar izmaksām. Šī neviendabīgā materiālu stratēģija, kurā tiek izmantoti D2 vai pulvermetalurģijas tēraudi, kur nodiluma koncentrāti un stingrāks A2 tērauds atbalsta konstrukcijai, pagarina asināšanas intervālus stacijās, kurās patērē visvairāk apkopes darbu.
Kā atsauksmes par apkopi uzlabo turpmāko diegu konstrukciju
Dizains-uzturēšanai- nav vienreizējs lēmums. Tas nepārtraukti uzlabojas, kad apkopes dati tiek nosūtīti atpakaļ inženieru komandai. Šī atgriezeniskā saite ir vieta, kur krustojas jūsu digitālā izsekošanas sistēma un veidņu projektēšanas process.
Apsveriet praktisku piemēru. Jūsu CMMS dati liecina, ka veidnes Nr. 312 formēšanas stacijai ir nepieciešama perforatora nomaiņa ik pēc 200 000 gājieniem, savukārt salīdzināmās stacijas citos presformās iztur 500 000 sitienu. Jūsu darbarīku izgatavotājs katrā servisā atzīmē, ka uz formas virsmas ir redzamas žāvēšanās. Tehniskās apkopes komanda to ir veikusi, izmantojot īsākus intervālus un biežākas nomaiņas. Tā ir simptoma ārstēšana.
Atgriezeniskās saites cilpa jautā: kāpēc šī stacija žņaug, bet citas ne? Iespējams, ka materiāla veidošanās rādiuss ir pārāk stingrs, radot pārmērīgu berzi. Varbūt virsmas apdares specifikācija uz šī ieliktņa ir pārāk raupja. Iespējams, instrumentu tērauda markai trūkst hroma satura, kas nepieciešams, lai izturētu līmes nodilumu ar šo konkrēto lokšņu materiālu. Kad inženierija pārskata šos datus un pārprojektē šo staciju nākamajai veidnes konstrukcijai, problēma pilnībā pazūd no turpmākajiem apkopes grafikiem.
Šis ir princips, kas pārveido štancēšanas profilaktisko apkopi no izmaksu centra par izlūkošanas sistēmu. Katrs pakalpojuma notikums ģenerē informāciju. Katrs šīs informācijas modelis norāda uz dizaina uzlabojumiem. Veikali, kas noslēdz šo cilpu, iekļaujot apkopes rezultātus atpakaļ presformu projektēšanā, pakāpeniski samazina savu PM slogu secīgos presēšanas paaudzēs.
Atsauksmes darbojas vairākās dimensijās:
- Atkārtotas komponentu kļūmessignalizē par neatbilstošu materiāla pakāpi vai ģeometriju šajā stacijā, liekot pārprojektēt ar cietākiem ieliktņiem vai lielākiem rādiusiem.
- Pārmērīga asināšanas biežumskonkrētās stacijās iesaka klīrensa optimizāciju vai virsmas pārklājuma papildinājumus nākamajai konstrukcijai.
- Apgrūtināta piekļuve apkalpošanas laikātehniķu dokumentēts, veic izkārtojuma izmaiņas, kas uzlabo pārbaudes logus un komponentu pieejamību turpmākajos rīkos.
- Nestandarta{0}}rezerves daļu patēriņšizceļ iespējas standartizēt gabarītus visā autoparkā nākamā projektēšanas cikla laikā.
Strādājot ar presformu ražotāju, kas projektēšanas fāzē apsver piekļuvi apkopei, komponentu standartizāciju un ilgtermiņa izturību, samazina jūsu PM slogu jau no pirmās dienas. Ražotājiem patīkYICHENpieeja pielāgota štancēšanas forma ir veidota, pievēršot inženiertehnisko uzmanību apkopei, kā arī ražošanas veiktspējai, atzīstot, ka presformas patiesās izmaksas sniedzas daudz tālāk par sākotnējo pirkuma cenu katrā pakalpojuma notikumā visā tā darbības laikā. Ja jūsu presformu piegādātājs apkopjamību uzskata par dizaina prasību, nevis pārdomātu, jūsu rīku telpa manto rīku, kas sadarbojas ar jūsu PM programmu, nevis cīnās ar to.
Mācība ir skaidra: visvieglāk veicamais apkopes uzdevums ir tas, kuram ir paredzēts atbalstīt jūsu matricu, un vislētākā kļūme, ko var novērst, ir tāda, kas tika izstrādāta pirms tērauda griešanas. Taču pat vislabāk-izstrādātajam presformam joprojām ir vajadzīgi cilvēki, procesi un organizatoriskā apņemšanās, lai to pareizi uzturētu. Lai izveidotu šo programmu no paša sākuma, īpaši veikalos, kuros nekad nav veikti oficiāli profilaktiski grafiki, ir nepieciešama strukturēta pieeja izmaiņu pārvaldībai, personāla komplektēšanai un mērīšanai.
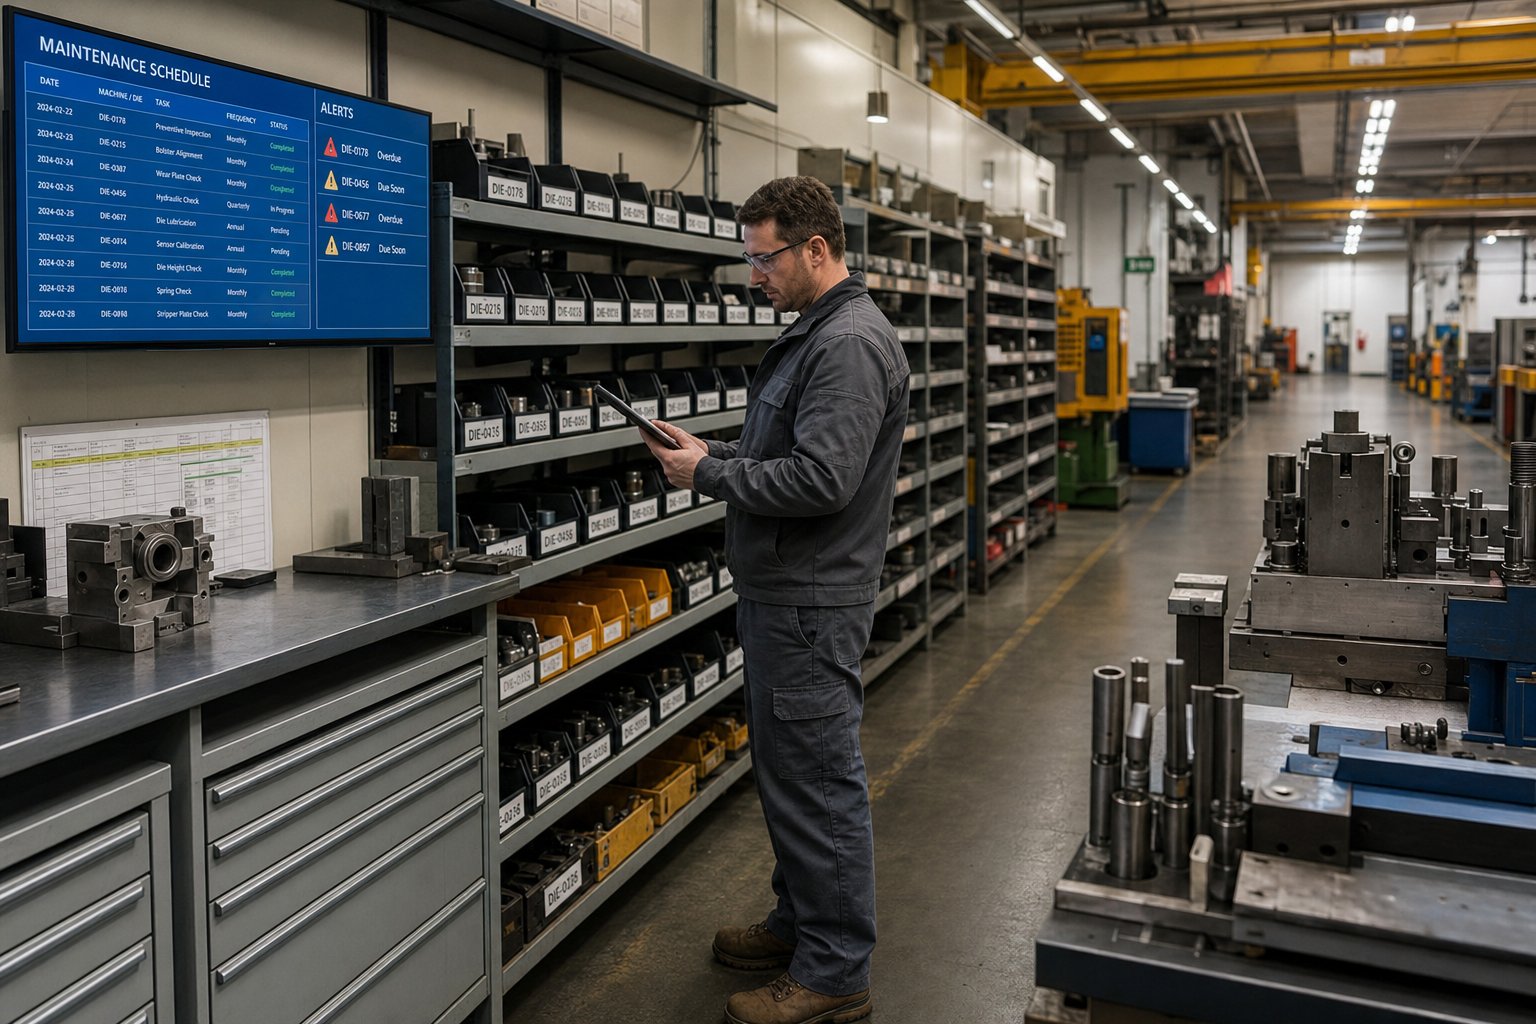
Profilaktiskās apkopes programmas izveide no nulles
Procedūras vien neveido profilaktiskās apkopes programmu. Uz instrumentu telpas sienas izdrukātās un izliktās procedūras nemaina uzvedību, ja tās nevienam nepieder, neviens nav apmācīts tās izpildīt un neviens nemēra, vai tās darbojas. Patiesais izaicinājums izdomāt, kā sākt štancēšanas PM programmu, nav tehnisks. Tas ir organizatoriski. Jūs lūdzat cilvēkus veltīt laiku darbam, kas novērš neredzamas neveiksmes, sacenšoties par uzmanību ar ļoti redzamo mūsdienu ražošanas grafika steidzamību.
Šī spriedze izskaidro, kāpēc tik daudzi veikali joprojām reaģē. Ražošanas spiediens vienmēr jūtas tūlītējāks nekā profilakse. Lai saņemtu iepirkšanos-no vadības puses, ir jārunā viņu valodā: dolāros. Pirms oficiālas programmas ierosināšanas apkopojiet bāzes datus.Izgatavotājsiesaka pirms resursu pieprasīšanas apkopot dīkstāves stundas, lūžņu izmaksas un klientu sūdzības, kas saistītas ar die kļūmēm. Šī bāzes līnija kļūst par jūsu sākotnējo attēlu, par etalonu, pēc kura tiek novērtēti visi turpmākie uzlabojumi. Vadītāji reaģē uz izmaksu samazināšanu, kas izteikta skaitļos, kurus viņi jau izseko.
Personāla un apmācības prasības
PM programmai ir vajadzīgas noteiktas darba stundas, nevis laiks, kas aizņemts no jau-pārslogotiem rīku ražotājiem. Aprēķiniet savu darbinieku skaitu, saskaitot kopējo bojāgājušo skaitu flotē, reizinot ar vidējo darba stundu skaitu vienā PM notikumā un dalot ar intervāla biežumu. Ja vadāt 60 veidnes, kurām katrai ir nepieciešamas četras apkopes stundas ik pēc astoņām nedēļām, tas ir 30 tehniķa-stundas nedēļā, kas paredzētas tikai plānotajai apkopei.
Prasmju attīstība notiek saskaņā ar iepriekš aprakstīto trīs līmeņu modeli. Operatoriem ir nepieciešamas divas līdz četras stundas apmācības par vizuālās pārbaudes kritērijiem un robežu paraugiem. Tehniķiem ir vajadzīgas praktiskas-instrukcijas par mērīšanas metodēm, asināšanas procedūrām un jūsu izsekošanas sistēmu. Rīku ražotājiem ir nepieciešama periodiska savstarpēja{5}}apmācība par jaunu veidņu dizainu ienākšanu flotē. Izveidojiet progresa ceļu: operatori, kuri izrāda piemērotību, pāriet tehniķa lomās, tehniķi ar lielu pieredzi pāriet uz instrumentu izgatavotāja amatiem. Šis cauruļvads turpina augt institucionālās zināšanas, nevis iziet no durvīm ar pensionēšanos.
Pakāpeniska ieviešanas plāns PM ieviešanai
Mēģinot uzsākt visaptverošu programmu visā jūsu die flotē pirmajā dienā, var rasties neveiksme. Pakāpenisks profilaktiskās apkopes plāns ļauj jums pierādīt koncepciju nelielā mērogā, uzlabot procesu un palielināt uzticamību pirms paplašināšanas.
- Pārbaudiet pašreizējo matricas stāvokli un apkopes vēsturi.Pārbaudiet katru flotes kauliņu. Dokumentējiet pašreizējo nodiluma stāvokli, izcilus remontdarbus un visu esošo apkopes vēsturi, pat ja tā ir tikai institucionālā atmiņa no jūsu vecākā instrumentu ražotāja. Šis audits nosaka jūsu sākuma punktu.
- Nosakiet sākotnējo sitienu{0}}skaitīšanas intervālus uz kauliņu.Izmantojiet tehniķa pieredzi, materiālu-specifiskas vadlīnijas un visus pieejamos darbības datus, lai katram rīkam piešķirtu sākotnējo PM aktivizētāju. Konservatīvajam ir labi. Jūs tos uzlabosit pēc reālu datu apkopošanas.
- Piešķiriet pakāpeniskus pienākumus.Formalizējiet, kam pieder kādi uzdevumi, izmantojot operatora, tehniķa un instrumentu izgatavotāja struktūru. Izvietojiet vizuālus kontrolsarakstus preses stacijās un detalizētas apkalpošanas procedūras instrumentu telpā.
- Katrai veidnei izveidojiet rezerves daļu komplektus.Efektīva presformu apkopes rezerves daļu krājumu pārvaldība nozīmē to komponentu iepriekšēju-uzstādīšanu, ko katrs veidnis patērē ikdienas apkopes laikā: atsperes, perforatori, piloti, noņēmēji un stiprinājumi. Sagrupējiet tos marķētās tvertnēs pēc kauliņu numura. Kad matrica nonāk pie sola, tā komplekts jau gaida. Tas novērš detaļu meklēšanas kavēšanos -apkalpošanas laikā un neļauj tehniķiem izlaist nomaiņu, jo komponents nebija noliktavā. Iestatiet katra komplekta minimālos krājumu līmeņus, pamatojoties uz patēriņa vēsturi, un pārskatiet katru ceturksni kārezerves daļu uzskaites labākā prakseieteikt.
- Ieviesiet savu izsekošanas sistēmu.Neatkarīgi no tā, vai sākt lietot CMMS programmatūru vai strukturētu izklājlapu, sāciet tvert iepriekšējā nodaļā aprakstītos datu laukus. Konsekvence šajā posmā ir svarīgāka par izsmalcinātību.
- Pārskatiet un precizējiet intervālus pēc sākotnējās datu vākšanas.Pēc 90 dienām izveidojiet pirmos pārskatus. Salīdziniet faktisko nolietojumu ekspluatācijas laikā ar sākotnējiem pieņēmumiem. Pagariniet starplaikus, kad presformas tiek piegādātas ar minimālu nodilumu. Saīsiniet intervālus, kad tehniķi konstatē, ka komponenti tuvojas robežām. Šis pilnveidošanas cikls nekad īsti nebeidzas. Tas ir mehānisms, kas pārveido statisku grafiku adaptīvā sistēmā.
Sāciet ar piecām visnelabvēlīgākajām{0}}uzstādnēm: tām, kas rada visvairāk dīkstāves, visvairāk lūžņu vai visvairāk avārijas remonta zvanu. Veiksmīga šo rīku maiņa rada redzamu pierādījumu tam, ka profilakse darbojas, un šis pierādījums pārvērš skeptiķus ātrāk nekā jebkurš politikas piezīme.
Programmas veiksmes mērīšana
Programma bez metrikas ir tikai darbība. Izmērot presformas apkopes programmas panākumu metriku, tiek apstiprināts, vai jūsu ieguldījums profilaksē atmaksājas vai vienkārši patērē darbu, nekustinot adatu.
Trīs galvenie rādītāji stāsta par to:
- Neplānota dīkstāves samazināšana.Katru mēnesi izsekojiet{0}}ar preses pārtraukšanu. Tas ir vistiešākais PM efektivitātes rādītājs.Nozares etaloniliecina, ka vidējam laikam starp kļūmēm (MTBF) vajadzētu nepārtraukti palielināties, līdz ar programmas nobriešanu. Ja tas neuzlabojas, neskatoties uz konsekventu PM izpildi, jūsu uzdevumi var nebūt atlasīti pareizajos kļūmes režīmos.
- Lūžņu likmes tendence.Izmēriet atgrūšanas ātrumu, kas attiecināms uz instrumentu stāvokli: urbumi, izmēru novirze, virsmas defekti. Funkcionējošai PM programmai divu līdz trīs ceturkšņu laikā ir jārada redzama lejupejoša tendence{1}}ar instrumentiem saistīto lūžņu apjomam.
- Vidējais kauliņu mūža pagarinājums.Izsekojiet kumulatīvos gājienus starp katras formas kapitālremontiem. Tā kā regulārā apkope kontrolē nodilumu, intervālam starp dārgām pārbūvēm vajadzētu palielināties. Šis rādītājs tieši atspoguļo jūsu štancēšanas presformu uzturēšanas IA kapitāla saglabāšanas ziņā.
Atbalsta metrika, kurai ir vērts izsekot, ietver plānotās apkopes procentuālo daļu (kāda daļa no jūsu kopējām apkopes stundām ir plānota salīdzinājumā ar reaktīvo), rezerves daļu ārkārtas pasūtīšanas biežumu un pirmās{0}}laika iespējas pēc štancēšanas. Pasaules -klases operāciju mērķis ir plānotās apkopes procentuālā daļa, kas pārsniedz 85 procentus. Lielākā daļa veikalu, sākot no reaktīviem apstākļiem, sāksies aptuveni 30 līdz 40% un palielināsies no turienes.
Ziņojiet par šiem skaitļiem katru mēnesi tiem pašiem pārvaldniekiem, kuru pirkums{0}} jums bija nepieciešams sākumā. Nekas neatbalsta apkopes programmu kā stingri pierādījumi, ka tā ietaupa naudu. Un nekas nenogalina cilvēku ātrāk kā nespēja pierādīt savu vērtību, kad budžeti kļūst stingrāki.
Profilaktiskās apkopes sistēmas ieviešana
Apzīmogošanas presformu profilaktiskā apkope nav kontrolsaraksts, kas piestiprināts pie instrumentu telpas sienas. Tā ir sistēma: daudzpakāpju pienākumi, kas saprātīgi sadala darba slodzi, materiālu-apzinīga plānošana, kas pielāgojas faktiskajam stangam, digitālā izsekošana, kas pārvērš pakalpojumu notikumus praktiski izmantojamā izlūkošanā, un -apkopes domāšana, kas samazina slogu pirms pirmā trieciena aizdegšanās. Katrs elements pastiprina citus. Izsekošanas sistēma bez daudzpakāpju īpašumtiesībām ģenerē datus, uz kuriem neviens nedarbojas. Daudzpakāpju īpašumtiesības bez būtiskiem{7}}konkrētiem intervāliem pakalpojumiem beidzas pārāk vēlu, bet citi pārāk agri. Sistēma darbojas, kad visas četras detaļas ir savienotas.
Jūsu nākamais solis ir atkarīgs no tā, kur jūs šodien stāvat. Šeit ir štancēšanas presformu apkopes rīcības plāns pēc brieduma pakāpes, kas noteikts prioritārā secībā, lai jūs vispirms veiktu vislielākās ietekmes{1}}darbus neatkarīgi no sākuma punkta.
Nākamās darbības prioritātes pēc programmas termiņa
Ja jums nav oficiālas PM programmas:
- Pārbaudi savas piecas visnelabvēlīgākās{0}}formas un dokumentējiet to pašreizējo stāvokli.
- Piešķiriet operatora maiņas pārbaudes, izmantojot vienkāršu vizuālās pārbaudes kontrolsarakstu katrā nospiešanas reizē.
- Iestatiet konservatīvus sitienu{0}}skaitīšanas intervālus, pamatojoties uz sava labākā tehniķa pieredzi.
- Izveidojiet rezerves daļu komplektu katrai augstas{0}}prioritātes veidnei, lai apkope netiktu aizkavēta trūkstošo komponentu dēļ.
- Sāciet izsekot pakalpojuma notikumiem jebkurā strukturētā formātā, pat izklājlapā, lai izveidotu bāzes datus.
Ja jums ir pamata grafiki un vēlaties optimizēt:
- Pielāgojiet PM intervālus pēc materiāla veida, izmantojot iepriekš aprakstītos nodiluma{0}}mehānisma pavairotājus.
- Ieviesiet CMMS vai digitālo izsekošanas sistēmu, kas katrā apkopes pasākumā fiksē gājienu skaitu, noņemtos materiālus un nomainītās sastāvdaļas.
- Aprēķiniet maksu par vienu trāpījumu savām divdesmit populārākajām presformām, lai identificētu novirzes, kas patērē pārmērīgus uzturēšanas resursus.
- Aizveriet atgriezeniskās saites cilpu starp instrumentu telpas atklājumiem un presformu inženieriju, lai atkārtotās kļūmes tiktu izstrādātas no turpmākajām versijām.
Ja esat gatavs uz nosacījumiem{0}}pamatotai uzraudzības integrācijai:
- Novērtējiet uz stāvokli{0}} balstītu uzraudzību štancēšanai, izmantojot preses spēka paraksta izsekošanu un tonnāžas izmaiņu brīdinājumus, kas aktivizē pakalpojumu, pamatojoties uz izmērāmu degradāciju, nevis fiksētiem intervāliem.
- Korelējiet savus vēsturiskos PM datus ar ražošanas kvalitātes metriku, lai noteiktu, kuri parametri vislabāk paredz detaļu kvalitātes novirzi, pirms tā sasniedz noraidīšanas sliekšņus.
- Pilotsensora-uzraudzība uz jūsu augstākās-vērtības progresīvajiem mirstiem, ja viens avārijas notikums rada katastrofālas izmaksas.
Ilgtermiņa{0}}uzturēšanai izstrādātas veidnes
Izpratne par to, kā samazināt kalpošanas laika uzturēšanas izmaksas, ļauj izdarīt vienu secinājumu, ko lielākā daļa veikalu ignorē: veidnes uzturēšanas slogs lielā mērā tiek noteikts, pirms tas sasniedz jūsu instrumentu telpu. Sadalīti ieliktņi, standartizēti komponenti, pieejamas nodiluma virsmas un piemērota materiālu izvēle augsta-sprieguma stacijās samazina katra turpmākā PM notikuma darbaspēku un izmaksas. Tie ir dizaina lēmumi, kas pieņemti piegādes posmā.
Novērtējot jaunu presformu iegādi, jautājiet, vai jūsu piegādātājs apkopi uzskata par konstrukcijas prasību vai pārdomām. Ražotājiem patīkYICHENInženieris pielāgotas štancēšanas formas, pievēršot uzmanību izturībai, piekļuvei apkopei un stabilai ražošanas veiktspējai jau no sākotnējās projektēšanas fāzes, atzīstot, ka apkopes nodrošināšanai izstrādātās piegādes presformas ir viena no efektīvākajām ilgtermiņa{0}}izmaksu kontroles metodēm, kas pieejamas štancēšanas operācijām.
Profilakse nav galamērķis. Tā ir disciplīna, kas savienojas. Katrs reģistrētais apkopes notikums, katrs precizētais intervāls, katrs dizaina uzlabojums, kas tiek atgriezts jūsu nākamajā veidnē, padara sistēmu gudrāku un jūsu darbību paredzamāku. Sāciet tur, kur atrodaties, rīkojieties tā, kas ir vissvarīgākais jūsu pašreizējā brieduma līmenī, un ļaujiet datiem vadīt katru nākamo soli.
Bieži uzdotie jautājumi par štancēšanas štancēšanas profilaktisko apkopi
1. Cik bieži profilaktiskās apkopes programmas ietvaros jāveic štancēšanas presformu apkope?
Apkopes intervāli ir atkarīgi no presformas sarežģītības un apzīmogojamā materiāla. Parastā bāzes līnija viegla tērauda lietojumiem ir ik pēc 100 000 līdz 150 000 sitieniem. Tomēr agresīviem materiāliem, piemēram, nerūsējošajam tēraudam, ir nepieciešami par 30-50% īsāki intervāli līmes nodiluma un nodiluma dēļ, savukārt HSLA tēraudiem var būt nepieciešami par 40-60% īsāki intervāli abrazīvā nodiluma dēļ. Visefektīvākā pieeja apvieno sitienu skaitīšanas aktivizētājus ar kalendāra maksimumiem, lai neviens uzgalis nestāvētu pārāk ilgi starp pārbaudēm. Precizējiet savus intervālus, izmantojot faktiskos nodiluma datus, kas savākti vairākos apkopes ciklos, nevis paļaujoties uz vienu fiksētu numuru visiem instrumentiem.
2. Kāda ir atšķirība starp profilaktisko un paredzamo apkopi štancēšanas presformām?
Profilaktiskās apkopes pakalpojumi mirst pēc fiksētiem grafikiem, pamatojoties uz insultu skaitu vai kalendāro laiku, neatkarīgi no pašreizējā stāvokļa. Prognozējošā apkope izmanto reāllaika-sensoru datus, spiediena spēka parakstus un analīzi, lai prognozētu, kad notiks kļūme, un aktivizētu pakalpojumu tikai tad, kad izmērāma degradācija liecina, ka tā ir nepieciešama. Profilaktiskā apkope ir pamats, kas jāizveido vispirms, jo tā ģenerē vēsturiskos datus, kas prognozēšanas sistēmām ir nepieciešami precīzu modeļu izveidošanai. Lielākajai daļai štancēšanas darbību gūst labumu no profilaktiskās rutīnas apguves, pirms investēt uz stāvokli- balstītā vai prognozējošā uzraudzības tehnoloģijā.
3. Kādas pazīmes liecina, ka štancēšanas štancēšanas perforators ir jāuzasina?
Visdrošākais rādītājs ir štancētu detaļu urbuma augstums, kas pārsniedz 0,003 līdz 0,005 collas viegla tērauda lietojumos. Citas izmērāmas pazīmes ir sarūkoša bīdes josla uz noblīvētām malām, izmēru novirze caurumu izmēros vai tukšajos profilos un palielināta preses tonnāža griešanas darbību laikā. Vizuāla pārbaude var atklāt noapaļotu vai atstarojošu griešanas malu, nevis asu līniju. Ja perforators īsi pēc asināšanas parāda šķembu, plaisāšanu vai atkārtotu kļūmi, problēma ir pārgājusi pēc atjaunošanas uz nomaiņas teritoriju, bieži norādot uz materiāla neatbilstību vai klīrensa problēmu, ko nevar atrisināt ar slīpēšanu.
4. Kā CMMS programmatūra var uzlabot štancēšanas presformu apkopes pārvaldību?
CMMS programmatūra novērš datu nepilnības, kas ļauj veikaliem reaģēt. Tas automatizē servisa plānošanu, izsekojot gājienu skaitu pret iepriekš noteiktiem sliekšņiem, nosūta brīdinājumus, kad mirstes tuvojas to apkopes logam, un tver detalizētus ierakstus par katru apkopes notikumu, tostarp noņemto materiālu, nomainīto komponentu un tehniķa piezīmes. Laika gaitā šie dati ļauj veikt tendenču analīzi, kas identificē augsto-izmaksu, atkārtotu kļūmju režīmus un patiesās maksas-par-aprēķinus. Mūsdienu platformas var iegūt sitienu skaitu tieši no preses PLC, novēršot manuālās reģistrēšanas kļūdas, kas izraisa lielāko daļu plānošanas kļūmju papīra sistēmās.
5. Kā presformu dizains ietekmē-ilgtermiņa uzturēšanas izmaksas?
Inženierijas laikā izdarītās konstrukcijas izvēles tieši nosaka kalpošanas laika uzturēšanas slogu. Sekciju ieliktņi ļauj nomainīt atsevišķus komponentus, netraucējot blakus esošajām stacijām, ievērojami samazinot apkalpošanas laiku, salīdzinot ar monolītajiem blokiem, kuriem nepieciešama pilnīga noņemšana jebkura lokalizēta nodiluma gadījumā. Standartizēti komponentu izmēri visā štancēšanas parkā samazina rezerves daļu krājumus un paātrina tehniķa piekļuvi apkopes laikā. Atbilstoši pārbaužu attālumi, pareizas laika atzīmes atkārtotas montāžas precizitātei un augstākās kvalitātes instrumentu tērauds augsta-nodiluma stacijās – tas viss nodrošina zemākas darbaspēka izmaksas katrā gadījumā. Sadarbojoties ar tādiem ražotājiem kā YICHEN, kas nodrošina tehnisko apkopi pielāgotai štancēšanai, jau projektēšanas fāzē palīdz samazināt PM slogu pirms pirmā ražošanas gājiena aizdegšanās.


