


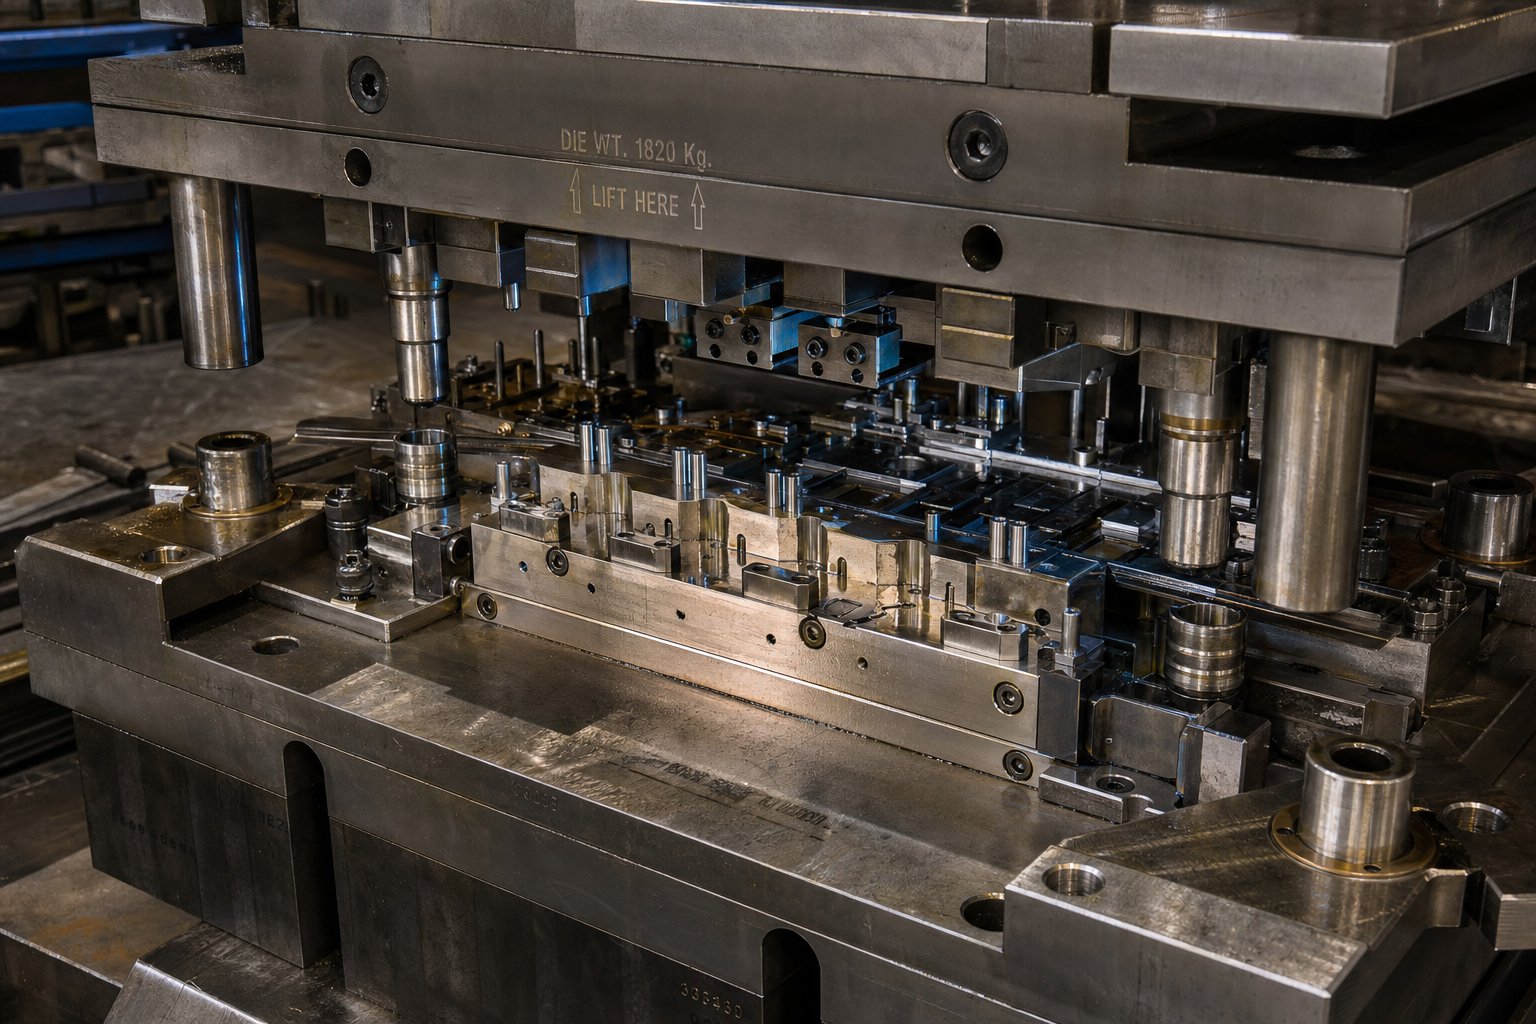
Ko patiesībā ietver štancēšanas formas dizains
Iedomājieties, ka paņemat plakanu tērauda loksni un sekundes daļā pārvēršat to par gatavu automašīnas kronšteinu, elektrisko savienotāju vai konstrukcijas sastāvdaļu. Šo transformāciju padara iespējamu štancēšanas formas dizains. Tomēr inženieri regulāri nenovērtē, cik ļoti agrīni projektēšanas lēmumi ietekmē visu, sākot no detaļu kvalitātes līdz instrumentu izmaksām un beidzot ar ražošanas darbības laiku.
Štancēšanas presformu dizains ir inženierijas disciplīna, lai radītu precīzus instrumentus, kas sagriež un veido lokšņu metālu vēlamajā formā, izmantojot kontrolētu plastisko deformāciju, izmantojot mehāniskās vai hidrauliskās preses spēku.
Zīmogošanas formas dizaina definīcija metāla formēšanā
Tātadkas ir metāla štancēšanatās pamatā? Štancēšanas presforma ir pielāgots{0}}izgatavots rīks, kas parasti ir izgatavots no rūdīta instrumentu tērauda, kas pieliek spēku plakanai lokšņu metālam un pārveido to gatavā ģeometrijā. Process tiek klasificēts kā aukstā formēšana, kas nozīmē, ka ārējs siltums netiek ievadīts ar nolūku. Berze griešanas un formēšanas laikā rada siltumu, bet materiāla transformācija ir atkarīga tikai no mehāniskā spēka.
Katra dizaina izvēle, sākot no perforācijas ģeometrijas līdz klīrensa vērtībām un beidzot ar staciju secību, tieši nosaka malu kvalitāti, izmēru precizitāti un to, cik daudz detaļu var izgatavot, pirms ir nepieciešama apkope. Ražošanas izmaksu analīzes pētījumi liecina, ka vairāk nekā 70 procenti no daļas kopējām izmaksām tiek fiksēti agrīnu projektēšanas lēmumu laikā. Lokšņu metāla štancēšanas gadījumā šie lēmumi paliek veidnē.
Kāpēc Die Design Fundamentals ir svarīgi katrai apzīmogotajai daļai
Nepareiza pamatprincipu iegūšana ne tikai rada sliktu daļu. Tas tiek pārvērsts lūžņos, tiek pārstrādāts, preses dīkstāves laiks un instrumentu pārbūve, kas pārsniedz budžetu un grafiku. Inženieri, kuri pārvalda pamatprincipus, presformu veidu izvēli, attīrīšanas metodiku, staciju secību un materiālu plūsmas kontroli, izvairās no dārgām izmēģinājuma-un-kļūdu cilpām, kas apgrūtina-izstrādāto instrumentu izmantošanu.
Šis raksts savieno mācību grāmatu teoriju ar praktisku metodoloģiju. Jūs iepazīsities ar strukturētu ietvaru, kas aptver presformu veidus, komponentu funkcijas, klīrensa principus, progresīvo presformu loģiku, defektu novēršanu, simulācijas darbplūsmas un materiālu izvēli, katra sadaļa ir izveidota, lai aizpildītu nepilnības, kuras standarta atsauces atstāj atvērtas.
Piemērotā veidnes veida izvēle jūsu pielietojumam
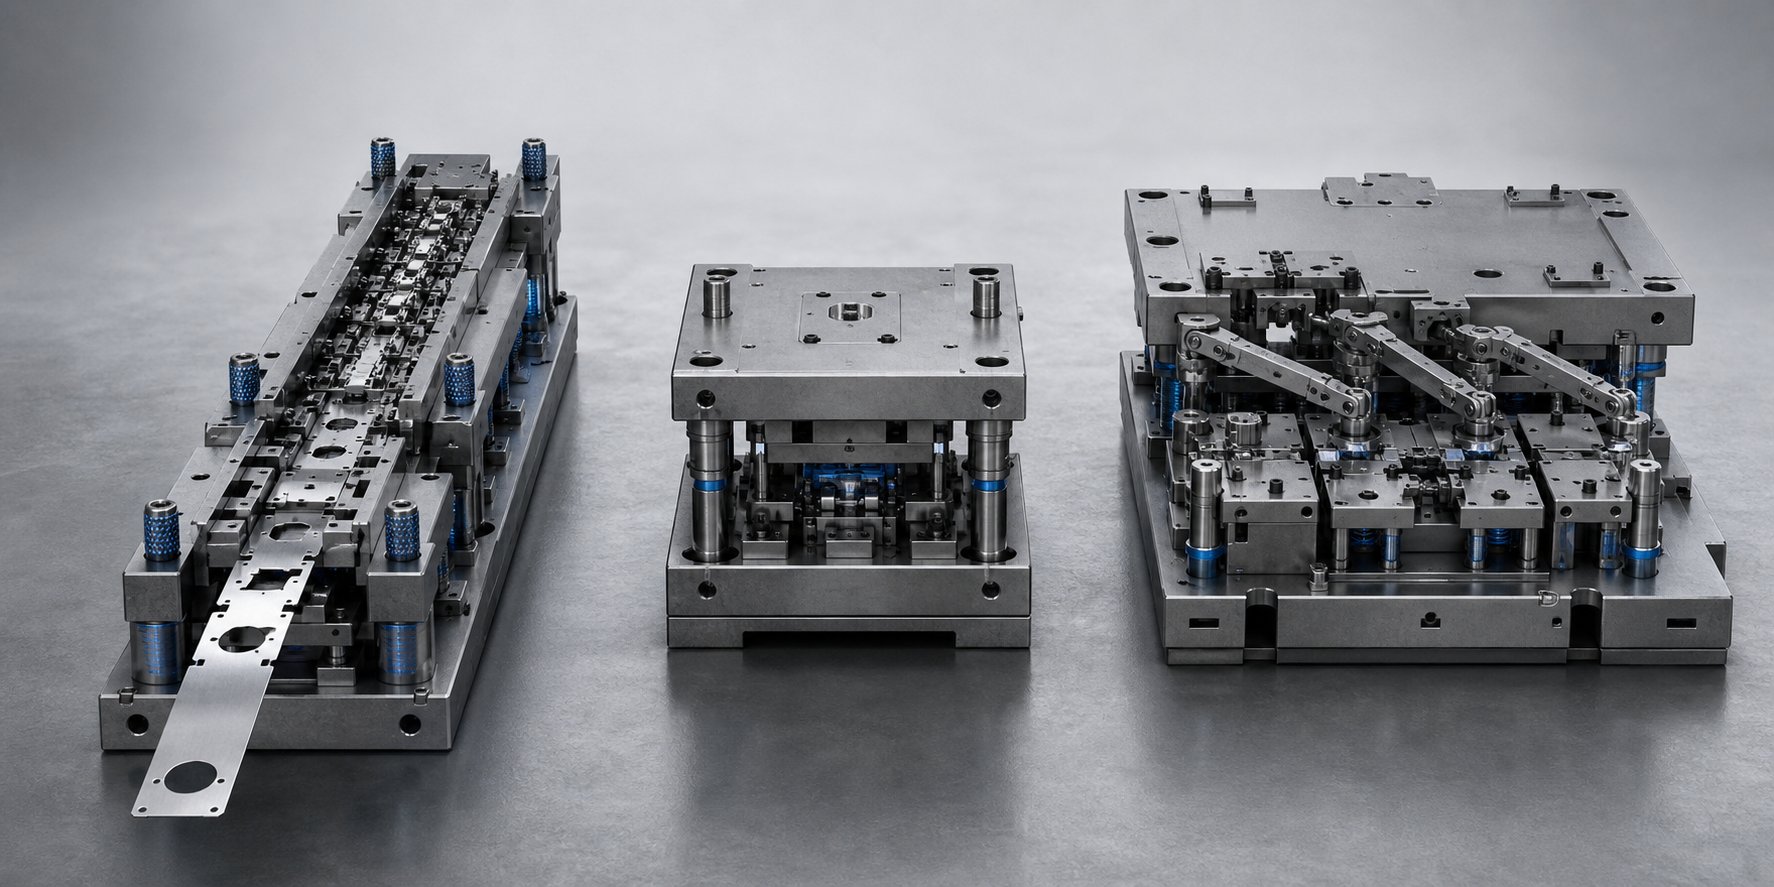
Diegu veida izvēle ir viens no tiem lēmumiem, kas uz papīra izskatās vienkārši, bet klusi nosaka, vai projekts sasniedz tā izmaksu un kvalitātes mērķus. Izvēloties nepareizu arhitektūru, jūs vai nu pārtērējat vienkāršas detaļas instrumentiem, vai arī cenšaties noturēt pielaides ar veidni, kas nekad nav izstrādāta jūsu ģeometrijai. Ražošanas stāvos dominē trīs galvenie štancēšanas presformu veidi: progresīvā, saliktā un pārnesamā. Katrs no tiem atrisina atšķirīgu inženiertehnisko problēmu, un izpratne par to, kur tie ir izcili, novērš tādas neatbilstības, kas nosūta projektus atpakaļ uz rasēšanas dēli.
Progresīvās veidnes liela{0}}apjoma nepārtrauktai ražošanai
Progresīvā štancēšanas formabūtībā ir miniatūra ražošanas līnija, kas atrodas vienā instrumentā. Lokšņu metāla spole tiek ievadīta matricā kā nepārtraukta sloksne, paaugstinot fiksētu soli ar katru nospiešanas gājienu. Katra stacija gar sloksni veic atsevišķu darbību, caurumojot pilota caurumu, caurdurot elementu, izgriežot profilu, saliekot atloku, līdz gala stacijā gatavā daļa atdalās. Katrs gājiens rada pabeigtu komponentu.
Šī nepārtrauktās padeves pieeja nodrošina izcilu caurlaidspēju. Preses ātrums var sasniegt vairākus simtus sitienu minūtē, un, tā kā sloksne ir savienota visā garumā, starp darbībām nav nepieciešama manuāla apstrāde. Kompromiss ir lielāks sākotnējais instrumentu ieguldījums un ierobežota elastība attiecībā uz konstrukcijas izmaiņām, kad veidne ir uzbūvēta. Progresīvās formas spīd, ja ražošanas apjomi attaisno šīs investīcijas, parasti simtiem tūkstošu līdz miljoniem detaļu sērijās, un ja detaļu ģeometrija ir maza vai vidēja izmēra ar vairākām funkcijām, kuras var secināt dažādās stacijās.
Saliktas veidnes ciešām{0}}pielaides plakanām daļām
Ja jūsu daļa ir relatīvi plakana un prasa izcilu koncentriskumu vai pozicionēšanas precizitāti starp elementiem, saliktā presforma ir precīzs darba rīks. Atšķirībā no progresīvām presformām, kas darbojas secīgās stacijās, saliktā presforma veic divas vai vairākas griešanas darbības vienlaikus ar vienu nospiešanas gājienu vienā stacijā. Klasisks piemērs: ārējā profila notīrīšana un iekšējā cauruma caurduršana vienā mirklī.
Tā kā visa griešana notiek vienā aizvēršanā, relatīvā pozicionālā precizitāte starp iekšējām un ārējām kontūrām pēc būtības ir augstāka. Detaļu līdzenums ir arī izdevīgs, jo nav kumulatīvās deformācijas vairāku staciju pārvietošanas rezultātā. Padomājiet par blīvēm, precīzām paplāksnēm, instrumentu sastāvdaļām un laminēšanas diskiem. Ierobežojums ir tāds, ka kombinētās presformas apstrādā tikai griešanas darbības. Tie nevar saliekt vai vilkt materiālu, kas ierobežo tos līdz 2D profiliem. Instrumentu izmaksas ir zemākas par progresīvām presformām, padarot tās labi piemērotas maziem un vidējiem ražošanas apjomiem, kur precizitāte pārsniedz caurlaides ātrumu.
Pārvietojamās formas lielai vai dziļai{0}}zīmētai ģeometrijai
Dažas daļas vienkārši ir pārāk lielas vai tām ir nepieciešama pārāk liela trīsdimensiju veidošana, lai tās paliktu piestiprinātas pie nesēja sloksnes. Pārneses štancēšana to atrisina, atdalot atsevišķas sagataves no spoles pirmajā stacijā, pēc tam mehāniski pārvietojot katru sagatavi starp nākamajām formēšanas stacijām, izmantojot robotizētas rokas vai pārsūtīšanas stieņus. Katra stacija darbojas neatkarīgi, kas nozīmē, ka daļu var pārvietot, pagriezt vai pat pārslēgt starp darbībām.
Šī neatkarība no sloksnes ģeometrijas padara pārneses presformas par izvēli{0}}automobiļu štancēšanas presformām, piemēram, virsbūves paneļiem, eļļas traukiem un konstrukcijas kronšteiniem, kam nepieciešama dziļa stiepšana vai sarežģīta telpiskā formēšana. Pārnešanas sistēmās vienai detaļai tiek izmantots mazāks materiāls, jo neviena nesēja sloksne nesavieno apstrādājamās detaļas, tādējādi samazinot izmaksas par materiālu ietilpīgām sastāvdaļām. Kompromiss kopumā ir sarežģītāka sistēma, kas bieži ietver vairākas nospiešanas koordinētā līnijā, parasti ar lēnāku cikla ātrumu nekā liela ātruma pakāpeniskas darbības.
Die Type Comparison Framework
| Kritēriji | Progresīvā die | Saliktā die | Transfer Die |
|---|---|---|---|
| Daļu sarežģītība | Daudz{0}}detaļas ar izliekumiem, formām un griezumiem | Plakani profili ar stingru pozicionēšanas precizitāti | Liela vai dziļa{0}}3D ģeometrija |
| Ražošanas apjoms | Augsta līdz īpaši augsta{0}}(no 100 000 līdz miljoniem) | Zema līdz vidēja (1 K līdz 100 000) | Vidēji augsts (no 10 000 līdz miljoniem) |
| Tolerances spēja | Labs, vadīts ar pilota precizitāti un die precizitāti | Lieliska koncentriskums un līdzenums | Labs, atkarīgs no pārsūtīšanas pozicionēšanas |
| Instrumentu izmaksas | Augsts sākotnējais ieguldījums | Mērens | Augsts (kalte plus pārsūtīšanas mehānisms) |
| Materiālu izmantošana | Mērens (pārvadātāja josla kļūst par lūžņu) | Augsts vienkāršiem profiliem | Augsts (nav nepieciešama nesēja sloksne) |
| Cikla ātrums | Ļoti ātri (simtiem SPM) | Mērens | Mērens (lēnāks nekā progresīvs) |
| Ideāli pielietojumi | Elektrības savienotāji, kronšteini, klipši, mazas auto detaļas | Paplāksnes, blīves, laminācijas, instrumentu diski | Korpusa paneļi, eļļas pannas, konstrukciju sastāvdaļas, ierīču cilindri |
Pareizais štancēšanas formas veids nekad nav universāla atbilde. Tas rodas no jūsu daļas ģeometrijas, tilpuma prognozes un jūsu pielaides prasību krustpunkta. Pareiza atlase šajā posmā nosaka pamatu visam sekojošajam: komponentu izmēra noteikšanai, klīrensa aprēķiniem un stacijas -pēc-stacijas loģikas, kas neapstrādātu sloksni pārvērš gatavās daļās.
Galvenie diegu komponenti un kā tie darbojas kopā
Izvēloties presformas veidu, tiek iegūta arhitektūra. Taču arhitektūra bez izpratnes par atsevišķām štancēšanas formas sastāvdaļām ir kā ēkas stila izvēle, nezinot, ko patiesībā dara kolonnas, sijas un savienojumi. Tātad, no kā funkcionāli ir izgatavoti presformas? Katra metāla štancēšanas presforma ir savstarpēji atkarīgu elementu kopums, un katrs veic noteiktu lomu materiāla griešanai, formēšanai, kontrolei vai izlīdzināšanas uzturēšanā. Ja kāds komponents neizdodas vai ir slikti norādīts, cieš visa sistēma.
Augšējās un apakšējās formas apavu montāža
Preses apavi veido instrumenta strukturālo mugurkaulu. Apakšējā kurpe tiek piestiprināta pie presēšanas pamatnes, bet augšējais apavu piestiprina pie presēšanas cilindra, izveidojot stingru rāmi, kas atbalsta visas citas sastāvdaļas, kas pakļautas milzīgai slodzei. Starp tām vadošās tapas un bukses nodrošina augšējās un apakšējās puses izlīdzināšanu ar atkārtojamu precizitāti, bieži vien ar pielaidēm 0,0001 collas. Pastāv divas izplatītas iespējas: berzes-tipa taisnas tapas pamata pielietojumam un lodīšu-gultņu vadošās tapas, kas slīd uz būra gultņiem, lai nodrošinātu vienmērīgāku atdalīšanu un ilgāku kalpošanas laiku.
Papēžu bloki piešķir vēl vienu stabilitātes slāni. Uzmontēti gar veidņu komplekta malām, tie absorbē sānu vilci, kas rodas formēšanas operāciju laikā, un neļauj augšējai veidnei slodzes laikā pārvietoties uz sāniem. Kopā apavi, vadotnes un papēžu bloki veido izlīdzināšanas sistēmu, kas nodrošina konsekventu sitienu-uz-reģistrāciju miljoniem nospiešanas sitienu laikā.
Punch and Die Block attiecības
Ja štancēšanas kurpes ir skelets, perforatori un štancēšanas bloki ir rokas, kas veic faktisko caurumošanas štancēšanas darbību. Perforators ir vīrišķais elements, kas parasti tiek uzstādīts augšējā veidnē. Tās priekšgala ģeometrija, neatkarīgi no tā, vai tā ir apaļa, iegarena, kvadrātveida vai pielāgota -profilēta, nosaka lokšņu metālam uzlikto griezuma vai formas formu. Kad prese virza perforatoru uz leju, tas nonāk pārošanās dobumā zemāk esošajā veidnes blokā.
Preses bloks nodrošina sieviešu līdzinieku, un klīrensa sprauga starp perforatoru un matricas bloku nodrošina materiāla atdalīšanu vai kontrolētu deformāciju. Šī plaisa nav patvaļīga. Tas ir izstrādāts, pamatojoties uz materiāla veidu un biezumu, un tas tieši ietekmē malu kvalitāti, urbumu veidošanos un instrumentu nodilumu. Spiedpogas, maināmie ieliktņi, kas izklāj presformas bloku atveres, atspoguļo perforatora profilu un parasti ir nedaudz lielāki, lai izveidotu nepieciešamo griešanas atstarpi.
Noņēmēji, pacēlāji un pilotu sistēmas
Detaļu griešana un formēšana bez precīzas materiāla kontroles būtu bezjēdzīga. Pēc tam, kad perforators caurdur vai izveido loksni, elastīgā atjaunošanās liek metālam cieši satvert perforatoru. Atsperes-noņemšanas plāksnes to atrisina, gājiena laikā pieliekot pretēju spēku, tīri nospiežot sloksni no perforatora, vienlaikus nospiežot materiālu plakaniski griešanas gājiena laikā, lai novērstu deformāciju.
Starp progresīvās formas stacijām pacēlāji paceļ sloksni nedaudz virs formas virsmas. Tas samazina berzi padeves laikā, neļauj sloksnei aizķerties uz apakšējām formas elementiem un nodrošina vienmērīgu virzību uz priekšu pareizajā solī. Piloti, mazas precīzas tapas, kas ievada iepriekš-perforētus caurumus sloksnē, reģistrē staciju-uz{4}}staciju. Tie ievelk sloksni precīzā izlīdzinājumā pirms katra nospiešanas, saglabājot funkciju,-lai-funkciju precizitāte visā progresēšanas laikā.
Presformas komponentu štancēšana pēc funkcijas
- Griešanas sastāvdaļas:Perforatori, štancēšanas pogas, noslīpēšanas ieliktņi, apgriešanas tēraudi
- Veidošanas sastāvdaļas:Liekšanas perforatori, zīmēšanas ieliktņi, bloku kalšana, reljefa detaļas
- Materiālu apstrādes sastāvdaļas:Noņemšanas plāksnes, pacēlāji, padeves sliedes, lūžņu teknes, sliežu reljefi
- Izlīdzināšanas sastāvdaļas:Vadītāja tapas, vadotnes bukses, papēžu bloki, piloti, dībeļu tapas
Katra funkcionālā grupa ir atkarīga no pārējām. Izlīdzināšanas komponenti saglabā griešanas un formēšanas elementus reģistrā. Materiālu apstrādes sastāvdaļas nodrošina, ka sloksne ir pareizi novietota pirms griešanas un pareizi notīrīta pēc tam. Ja inženieri projektē šīs sistēmas kā integrētu veselumu, nevis atsevišķas daļas, rezultāts ir veidne, kas uzticami darbojas ar ātrumu, saglabā toleranci ilgu ražošanas ciklu laikā un vienkāršo apkopi, ja ir jānomaina nodiluma sastāvdaļas.
Izpratne par to, kā šie elementi mijiedarbojas, arī atklāj, kur rodas problēmas. Problēmas cēlonis var būt nolietota veidnes poga, taču tikpat viegli to var izraisīt vadotne, kurā ir izveidojusies pārmērīga brīvkustība, novirzot perforatoru no-centra. Šāda veida saknes-cēlonis ir atkarīgs no izpratnes par to, kā atstarpe starp perforatoru un matricas bloku ietekmē griezumu, un tieši ar to sākas nākamais dizaina loģikas slānis.
Atbrīvošanās principi un urbumu kontrole
Klīrenss neapšaubāmi ir vienīgais visvairāk pārprastais parametrs visā presēšanas procesā. Inženieri bieži iegaumē noklusējuma numuru, lieto to universāli un pēc tam brīnās, kāpēc viņu apzīmogotajam lokšņu metālam ir nevienmērīgas malas vai kāpēc to perforatori priekšlaicīgi nolietojas. Realitāte ir tāda, ka sitiens-to-izsitumi nav fiksēta vērtība. Tā ir aprēķināta attiecība, kas mainās ar katru materiālu, katru biezumu un katru kvalitātes prasību.
Kā klīrenss ietekmē griezumu kvalitāti un griešanas ilgumu
Kad perforators nolaižas matricas atverē, lokšņu metāls vienā notikumā tīri neatdalās. Griezuma mala veidojas atšķirīgās zonās, no kurām katra ir atkarīga no attāluma starp perforatoru un presformas griešanas malām. Jūs pamanīsit četrus raksturīgus apgabalus uz jebkuras nogrieztas malas: apgāšanās (kur materiāls tiek ievilkts griezumā), bīdes zona (gluda, noslīpēta josla), lūzuma zona (raupjāka lūzuma virsma) un urbums (plāna, pacelta lūpa apakšējā malā).
Pareizs klīrenss izlīdzina lūzuma plaknes, kas rodas no perforatora malas un matricas malas, lai tās tīri saskartos materiāla biezumā. Ja klīrenss ir pārāk stingrs, šīs lūzuma plaknes izlaiž viena otru, piespiežot sekundāro bīdi, kas ievērojami palielina griešanas spēku un paātrina perforatora nodilumu. Ja klīrenss ir pārāk liels, materiāls plīst, nevis griežas, radot smagas urbumus, raupju lūzumu zonu un sliktu gatavās daļas izmēru kontroli.
Papildus malu kvalitātei klīrenss tieši ietekmē instrumenta ilgmūžību. Pētījumi par štancēšanas instrumentu deformāciju liecina, ka, palielinot klīrensu no tradicionālajām vērtībām līdz 11–20% no materiāla biezuma, var ievērojami samazināt spiedienu uz perforatora komponentiem caurduršanas laikā, pagarinot ekspluatācijas laiku, nezaudējot pieņemamu malu stāvokli daudziem lietojumiem.
Klīrensa izvēle pēc materiāla veida un biezuma
Klīrensu vienmēr izsaka procentos no materiāla biezuma katrā pusē. Tas nozīmē atstarpi katrā perforatora pusē attiecībā pret presformas atvēršanas skalām proporcionāli apstrādājamā priekšmeta biezumam. 10 % atstarpe uz -sānu uz 1,0 mm pamatnes nozīmē 0,1 mm atstarpi katrā perforatora pusē.
Kas nosaka šo procentuālo daļu? Materiāla elastība un cietība. Mīkstāki, elastīgāki materiāli, piemēram, alumīnija bīdes ar mazāku spēku un var izturēt stingrākus atstarpes. Cietāki materiāli, piemēram, augstas -izturības tērauds, agresīvāk pretojas deformācijai, tāpēc ir vajadzīgas lielākas spraugas, lai lūzumu zonas varētu pareizi izplatīties, nepārslogojot instrumentus.
Šeit daudzi inženieri nonāk nepatikšanās: viņi no atmiņas izvelk vienu skaitli un izmanto to visās lokšņu metāla štancēšanas presformās. Praksē pat vienā progresīvajā presformā dažādiem caurumiem var būt nepieciešami dažādi klīrensa procenti atkarībā no elementa ģeometrijas, pielaides prasībām un paredzamā instrumenta kalpošanas laika. Vienmēr atsaucieties uz materiālu -konkrētām attāluma diagrammām no instrumentu rokasgrāmatām vai perforatoru piegādātāja inženiertehniskajiem datiem, nevis paļaujieties uz universālu noklusējumu.
Burr virziena kontrole die Layout
Katrs griezums štancēšanas operācijā rada urbumu vienā materiāla pusē. Precīzās štancēšanas štancēšanai inženieri ne tikai cenšas samazināt urbuma augstumu. Pamatojoties uz funkcionālajām prasībām un pakārtotajām darbībām, tās stratēģiski orientē uz to, kurā daļas virsmā ir urbums.
Burbulis vienmēr veidojas materiāla pusē, kas atrodas pretī perforatora ieejai. Ja perforators iekļūst no augšas, apakšējā daļā parādās urbums. Tas nozīmē, ka urbuma virziens tiek kontrolēts, izlemjot, vai veidnes izkārtojumā objekts tiek izgriezts no augšas vai apakšas. Detaļām, kuras vēlāk tiks izliektas, inženieri orientē urbumus pret lieces rādiusa iekšpusi, lai novērstu plaisāšanu malās. Montāžas virsmām vai kosmētiskām virsmām urbumi tiek novirzīti prom no kritiskās puses.
Progresīvās veidnēs urbšanas virziena pārvaldība kļūst sarežģītāka, jo vairākas stacijas izgriež objektus no dažādām orientācijām. Rūpīga sloksnes izkārtojuma plānošana nodrošina, ka visi urbumi nonāk gatavās daļas pieņemamajā pusē.
Attīrīšanas vadlīnijas pēc materiālu kategorijas
| Materiāla kategorija | Relatīvais klīrensa diapazons (% katrā pusē) | Malu īpašības | Galvenais apsvērums |
|---|---|---|---|
| Alumīnijs (mīksts) | 10-15% | Lielāka apgāšanās zona, gluda bīdes josla, minimāls lūzums | Gallinga risks; var būt nepieciešami pārklāti perforatori |
| Viegls tērauds/zema-oglekļa tērauds | 10-12% | Līdzsvarota bīdes-līdz-lūzuma attiecība, mērens izgriezums | Vispiedodošākais; standarta bāzes materiāls |
| Nerūsējošais tērauds | 12-16% | Apstrādājiet-rūdīta mala, lielāka tendence uzspiest | Palielināts griešanas spēks; rūpīgi uzraudzīt perforatoru nodilumu |
| Augstas{0}}izturības tērauds (HSLA, AHSS) | 18-20%+ | Dominējošā lūzuma zona, minimāla bīdes josla, iespējama mikroplaisāšana | Nepieciešama izturīga perforatora konstrukcija un bieža pārbaude |
Šie diapazoni atspoguļo vispārīgus sākumpunktus, kas iegūti no publicētajiem instrumentu inženierijas datiem. Faktiskais klīrenss ir jāapstiprina, ņemot vērā jūsu konkrētā materiāla sertifikāciju, ražošanas apjoma mērķus un pieņemamus malu kvalitātes standartus. Svarīgs ir arī instrumenta stāvoklis. Tā kā perforatori nolietojas, efektīvais klīrenss palielinās, tāpēc jūsu sākotnējās iestatīšanas vērtībā ir jāņem vērā paredzamais nodilums apkopes intervālā.
Atlaides lēmumi nepastāv atsevišķi. Tie mijiedarbojas ar visiem citiem dizaina parametriem, jo īpaši ar to, kā darbības tiek sakārtotas stacijās. Klīrensa vērtība, kas rada pieņemamas malas atsevišķi, var izraisīt sloksnes izkropļojumus vai nepareizu reģistrāciju, ja to apvieno ar blakus esošām formēšanas darbībām, un tieši tāpēc stacijas secības loģika ir pelnījusi savu disciplinētu pieeju.
Progresīvā staciju secības loģika
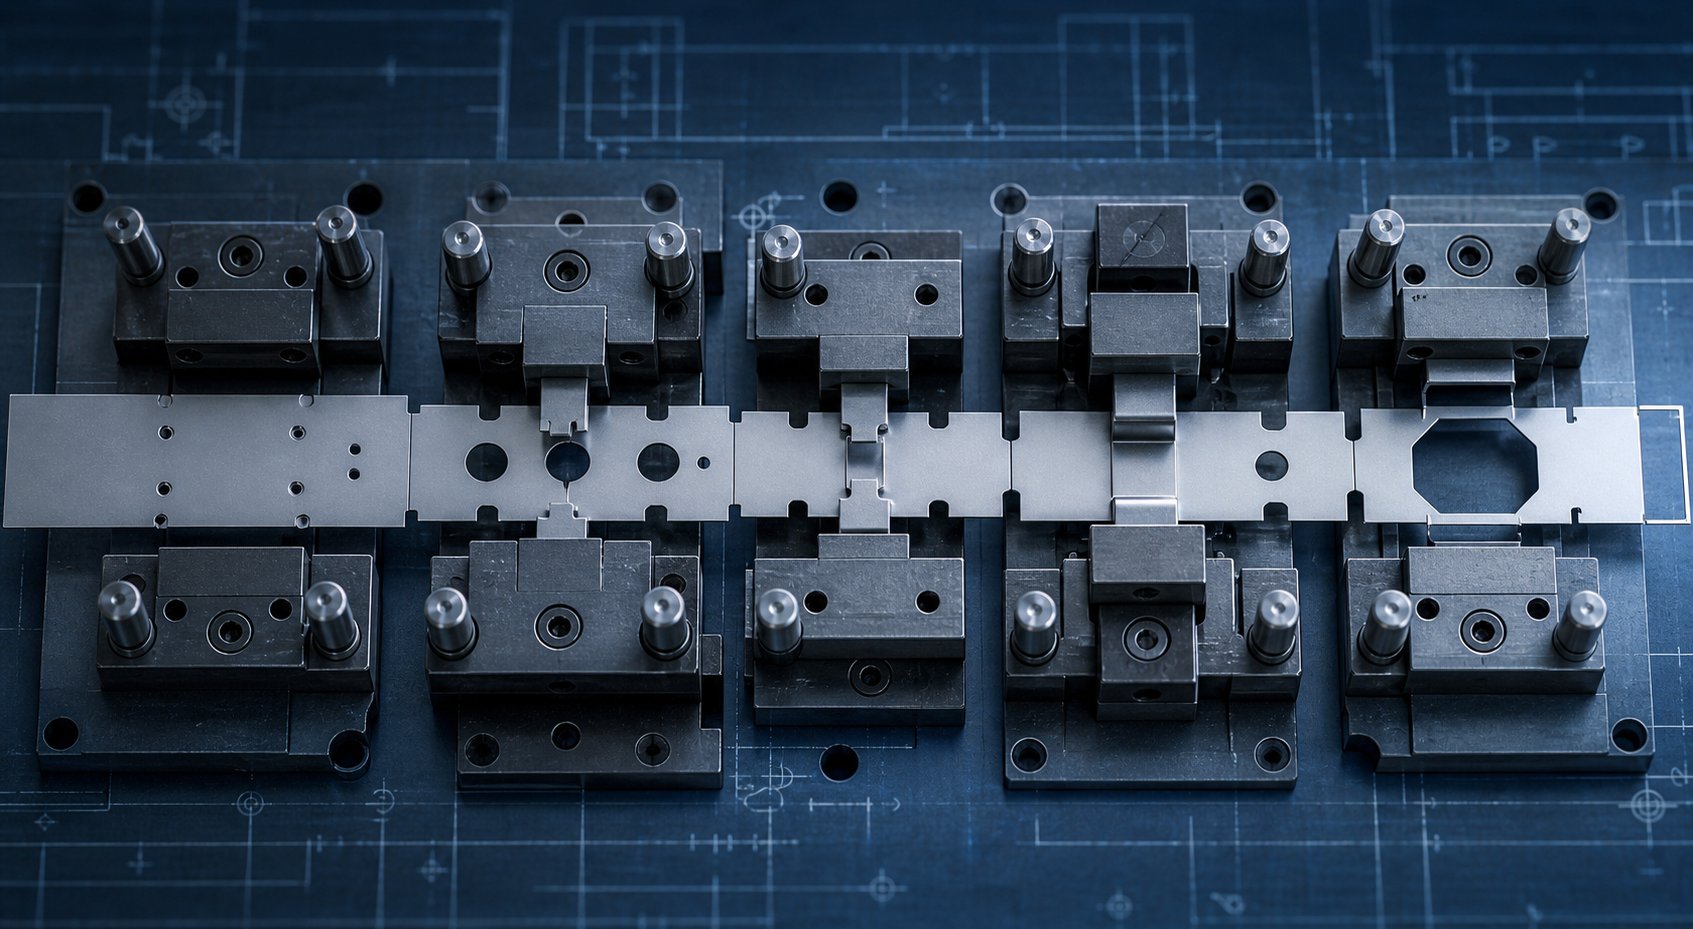
Progresīvā kauliņā var būt desmit, divdesmit vai pat vairāk staciju, un tomēr operāciju secībā nav nekā nejauša. Zīmogošanas process notiek pēc stingras inženiertehniskās loģikas, kur katra stacija ir atkarīga no tām, kas atrodas pirms tās, un ierobežo tās, kas atrodas pēc tās. Nepareiza secības noteikšana nav neliela neērtība. Tas izkropļo funkcijas, noņem sloksnes no reģistra un ģenerē lūžņus, kas tērē jūsu peļņu. Šeit štancēšanas dizains atdala pieredzējušus instrumentu inženierus no tiem, kas joprojām mācās smagā veidā.
Darbību secības un staciju skaita noteikšana
Plānojot posma instrumentus jaunai progresīvai veidnei, pirmais jautājums nav "kādas darbības man ir vajadzīgas?" bet drīzāk "kam vispirms jānotiek, lai atbalstītu visu pārējo?" Atbilde gandrīz vienmēr sākas ar datu noteikšanu. Pilot caurumi tiek caurdurti pašā pirmajā stacijā, jo tie kalpo kā pozicionēšanas atskaite katrai nākamajai darbībai. Saskaņā ar noteiktoprogresīvie presformu izgatavošanas noteikumi, izmēģinājuma caurumu caurduršanas darbības vienmēr jāveic pirmajā stacijā, lai nodrošinātu reģistrācijas precizitāti visā joslas progresēšanas laikā.
Tālāk ir iekļautas nesēja sloksnes funkcijas. Tie ir strukturālie savienojumi, kas fiziski pārvadā sagatavi no stacijas uz staciju. Ja nav agri izveidots izturīgs nesējs, sloksnei trūkst stingrības, lai tā varētu precīzi padot presēšanas spēku ietekmē. Izgriezuma darbības, kas nosaka nesēja ģeometriju, parasti seko tūlīt pēc pilotēšanas.
No turienes vispārīgais secības princips plūst šādi: vispirms izgrieziet plakanos objektus, pēc tam veidojiet formu, pēc tam izgrieziet tukšos objektus. Caurduršana un izcirtums notiek, kamēr materiāls vēl ir līdzens, jo jau izveidotajās virsmās izdurtie caurumi neparedzami deformējas. Formēšanas darbības virzās no vismazāk smagas uz vissmagāko, nodrošinot materiālam kontrolētu ceļu no plakanas uz galīgo ģeometriju. Reljefs, ja tāds ir, bieži tiek veikts agri, lai novērstu citu pazīmju deformāciju. Blankēšana, darbība, kas atdala gatavo daļu no nesēja sloksnes, vienmēr notiek gala stacijā, jo daļu vairs nevar indeksēt, kad tā ir brīva.
Izklausās vienkārši? Izaicinājums ir tāds, ka reālajām daļām ir desmitiem pazīmju ar sarežģītām ģeometriskām attiecībām. Automātiskās secības noteikšanas metodoloģiju izpēte identificē divus pamata ierobežojumu veidus, kas nosaka secību: prioritātes ierobežojumi, kas nosaka, ka noteiktām darbībām ir jāveic pirms citām, pamatojoties uz ražošanas noteikumiem, un blakus ierobežojumi, kas neļauj vienā stacijā apzīmogot elementus, kas atrodas pārāk tuvu viens otram, lai izvairītos no vāju sekciju veidošanās presēšanas tēraudā.
Spēku līdzsvarošana stacijās
Iedomājieties progresīvu veidni, kurā visas smagās pīrsinga operācijas sagrupējas vienā pusē un visas veidojošās slodzes koncentrējas otrā pusē. Kas notiek? Preses cilindrs mikroskopiski sasveras šajā nelīdzsvarotajā momentā, matrica asimetriski novirzās un sloksne iet uz sāniem. Rezultāts ir nepareiza reģistrācija, kas savienojas ar katru insultu.
Spēku līdzsvarošana visā sloksnes izkārtojumā ir būtisks, bet bieži aizmirsts štancēšanas instrumentu dizaina aspekts. Inženieri to panāk, izmantojot vairākas metodes. Sarežģīti griezumi vienmērīgāk sadala bīdes spēkus veidnes platumā un padeves virzienā. Tā vietā, lai caurumotu visus caurumus vienā stacijā, to sadalīšana divās blakus esošās stacijās samazina momentāno griešanas slodzi uz pusi un samazina triecienu uz presi.
Dīkstāves stacijas, pozīcijas, kurās nenotiek griešana vai formēšana, kalpo diviem mērķiem. Tie nodrošina fizisku atstarpi starp operācijām, kas rada pretējus spēkus, un sniedz nesēja sloksnei iespēju stabilizēties pirms nākamā deformācijas notikuma. Presformās ar ievērojamu formēšanas slodzi tukšgaitas stacijas arī neļauj vienai darbībai izvilkt materiālu no blakus esošās stacijas.FEA{0}}balstīta secību dizaina izpēteparāda, ka deformācijas sadalījums un darba sacietēšana tiek pārnesta no katra posma uz nākamo, kas nozīmē, ka spēka profils vēlākajās stacijās ir atkarīgs no tā, kas notika augšup pa straumi. Nelīdzsvarots griezes moments starp abām progresīvās matricas pusēm ir dokumentēts sloksnes nepareizas reģistrācijas un paātrināta nodiluma cēlonis.
Sloksnes izkārtojuma optimizācija un materiālu izmantošana
Staciju secība nenotiek atsevišķi no sloksnes ģeometrijas. Sloksnes platums, padeves solis un apvedceļa iecirtuma dizains mijiedarbojas ar to, kā tiek organizētas darbības, un tie kopā nosaka materiāla izmantošanu, iegādātās spoles procentuālo daudzumu, kas kļūst par gatavām daļām, nevis skeleta lūžņiem.
Sloksnes platums tiek iestatīts pēc detaļas lielākā izmēra perpendikulāri padeves virzienam, plus nesēja platums katrā pusē, kā arī rezerve padeves klīrensam krājuma vadotnēs. Padeves soli, attālumu, ko sloksne virzās uz priekšu ar katru nospiešanas gājienu, nosaka detaļas izmērs padeves virzienā, kā arī minimālais audums, kas nepieciešams starp stacijām konstrukcijas integritātei.
Apvedceļa robi ir funkcijas, ko inženieri izmanto, lai kontrolētu sloksnes virzību un pārbaudītu pareizu padeves virzību. Tie ir divu veidu. Pozitīvie apvedceļa iegriezumi ir izciļņi, kas izvirzīti uz āru no sloksnes malas un tiek uztverti ar sensoru vai mehānisku pirkstu, sloksnei virzoties uz priekšu. Negatīvie apvedceļa iegriezumi lokšņu metāla štancēšanas presformās ir izgriezumi gar sloksnes malu, kas kalpo tam pašam indeksēšanas mērķim, bet noņem materiālu, nevis atstāj izvirzītu cilni. Izvēle starp pozitīvajiem un negatīvajiem apvedceļa iegriezumiem ir atkarīga no pieejamā sloksnes platuma, lūžņu apstrādes apsvērumiem un no tā, vai iecirtums traucē blakus esošajām darbībām.
Lai optimizētu materiāla iznākumu, ir nepieciešams atkārtot daļu orientāciju, ligzdošanas izvietojumu un staciju skaitu. Daļas pagriešana joslā, divu daļu ievietošana pretējās orientācijās vai vairāku daļu pārvietošana pa joslas platumu ir stratēģijas, kas samazina lūžņu skeleta procentuālo daļu. Tomēr katra ligzdošanas pielāgošana tiek atgriezta secības loģikā, jo tā maina, kuras darbības var koplietot staciju un kā spēki sadalās.
Stacijas izkārtojuma plānošana: secīgu lēmumu ietvars
Kad inženieris apsēžas, lai plānotu jaunu progresīvu sloksnes izkārtojumu, lēmumi tiek pieņemti disciplinētā secībā. Soļu izlaišana vai to pārkārtošana gandrīz vienmēr rada konfliktus, kas prasa dārgu pārprojektēšanu.
- Izanalizējiet gatavās detaļas ģeometriju un identificējiet visas nepieciešamās štancēšanas darbības (caurduršana, iecirtums, formēšana, rasēšana, noformēšana).
- Kartes prioritātes ierobežojumi: nosakiet, kurām operācijām ir jābūt pirms citām, pamatojoties uz materiālu plūsmu, bāzes prasībām un ražojamības noteikumiem.
- Kartes blakus ierobežojumi: identificējiet darbības, kuras nevar koplietot staciju tuvuma ierobežojumu vai instrumentu stiprības problēmu dēļ.
- Pirmajās stacijās izveidojiet pilotcaurules un nesēja sloksnes ģeometriju, lai izveidotu stabilu reģistrācijas un padeves sistēmu.
- Secīgas griešanas darbības uz plakana materiāla pirms formēšanas, sakārtojot formas no mazākās līdz vissmagākajai deformācijai.
- Līdzsvarojiet slodzes griešanu un formēšanu starp stacijām, ievietojot tukšgaitas stacijas, kur nepieciešams, lai pārvaldītu spēka sadali un sloksnes stabilitāti.
- Nosakiet sloksnes platumu, padeves soli un daļas orientāciju, lai maksimāli palielinātu materiāla izmantošanu, vienlaikus ievērojot stacijas attāluma prasības.
- Izstrādājiet apvedceļa iecirtuma ģeometriju (pozitīvu vai negatīvu) padeves pārbaudei un sloksnes progresēšanas kontrolei.
- Novietojiet izslēgšanas vai nogriešanas darbību gala stacijā, lai atdalītu pabeigto daļu no nesēja.
- Apstipriniet visu secību attiecībā uz spēka līdzsvaru, sloksnes stingrību un tolerances pieaugumu-, atkārtojot pēc vajadzības.
Šis ietvars nav vienas{0}}pārejas uzdevums. Sloksnes izkārtojuma dizains pēc savas būtības ir iteratīvs, un pieredzējuši inženieri plāno izmantot vairākas koncepcijas, pirms nonāks pie visefektīvākā un stabilākā risinājuma. Izmaksa ir štancēšanas instrumentu sistēma, kas darbojas uzticami un ātri, saglabā toleranci visā ražošanas ciklā un samazina materiālu izšķērdēšanu. Trīs rezultāti ir tieši saistīti ar loģiku, kas ir iestrādāta šajos pirmajos secības lēmumos.
Staciju secība nosaka, kas notiek un kādā secībā. Bet pat perfekti sakārtota forma radīs bojātas detaļas, ja pati ģeometrija pārkāps materiāla formēšanas robežas. Minimālais attālums starp elementiem, lieces rādiusi, vilkšanas dziļuma attiecības un atsperes kompensācija nosaka savus ierobežojumus tam, ko veidne var veiksmīgi sasniegt, un tie ir tieši saistīti ar izgatavojamības dizainu.
Izgatavojamības un defektu novēršanas dizains
Perfekti sakārtota presforma ar ideāliem atstarpēm joprojām radīs lūžņus, ja pašas daļas ģeometrija cīnās ar materiāla fiziskajām robežām. Šeit metāla štancēšanas dizains pāriet no instrumentu inženierijas uz produktu dizaina teritoriju. Katram apzīmogotās metāla daļas elementam, katram caurumam, izliekumam, atlokam un vilkšanai ir jāievēro materiāla spēja plūst, stiept un atgūties. Pārkāpjiet šos ierobežojumus, un matrica kļūst par defektu ģeneratoru neatkarīgi no tā, cik labi tas ir uzbūvēts.
Minimālie zīmogojamās ģeometrijas funkciju noteikumi
Uztveriet šos noteikumus kā fizikas{0}}noteiktas robežas, kas atdala apzīmogojamu daļu no vēlmju saraksta. Tie nav patvaļīgi. Tie atspoguļo to, ko materiāls un instrumenti var fiziski izturēt bez priekšlaicīgas atteices.
Pirmais noteikums attiecas uz attālumu no cauruma-līdz-malai. Kad caurums atrodas pārāk tuvu detaļas malai vai citai iezīmei, šaurajam tīklam starp tiem trūkst konstrukcijas izturības, lai izturētu deformāciju formēšanas laikā. Vispārējais princips ir tāds, ka materiāla audumam starp diviem elementiem vai starp elementu un malu jābūt vismaz 1,0 līdz 2,0 reizes lielākam par materiāla biezumu. Nolaidiet zem šī sliekšņa, un jūs redzēsit kropļojumus, plaisāšanu vai{7}}pievilkšanas problēmas.
Liekuma rādiusi ievēro līdzīgu loģiku. Iekšējam lieces rādiusam ir jāsasniedz vai jāpārsniedz 1,0 līdz 1,5 reizes materiāla biezums atkarībā no sakausējuma un lieces orientācijas attiecībā pret graudu virzienu. Rādiuss, kas ir stingrāks par šo, koncentrē spriegumu pie līkuma ārējās šķiedras, līdz materiāls saplaisā. Precīzie minimumi dažādiem materiāliem ievērojami atšķiras, tāpēc vienmēr izmantojiet materiālu piegādātāja datu lapu, nevis izmantojiet vienu universālu vērtību.
Zīmēšanas koeficienti nosaka ierobežojumu, cik dziļi jūs varat izvilkt krūzi vai čaulu no plakanas sagataves ar vienu darbību. Pārsniedziet koeficientu, un materiāls atšķaida, pārsniedzot tā bojājuma punktu. Dziļajām daļām parasti ir nepieciešami vairāki vilkšanas posmi ar starpposma atkausēšanu vai rūpīgi kontrolētiem materiāla plūsmas ceļiem. Tie nav skaitļi, kurus jūs vienreiz iegaumējat. Tie mainās atkarībā no katras materiāla kvalitātes, temperatūras un biezuma kombinācijas, ar kurām saskarsies jūsu presforma.
Vēl viens štancēšanas dizaina padoms, ko pieredzējuši inženieri agri iekļauj: visiem iekšējiem stūriem, kas paredzēti iegriezumiem vai izgriezumiem, ir jābūt vismaz 0,5 reizes lielākam par materiāla biezumu. Asie iekšējie stūri rada sprieguma stāvvadus gan daļā, gan veidnes tēraudā, paātrinot noguruma bojājumus abās.
Novērš grumbu veidošanos, šķelšanos un atsperšanos, izmantojot dizainu
Trīs defekti veido lielāko daļu štancēšanas noraidījumu visā pasaulē, un katrs no tiem ir tieši saistīts ar konkrētu presformas konstrukcijas parametru, kas tika ignorēts vai nepareizi aprēķināts.
Krunkošanāsparādās, kad materiāls ieplūst dobumā ar pārāk mazu ierobežojumu. Iedomājieties, ka papīra loksni stumjat pāri galdam krūzes formā. Nenoturot malas uz leju, liekais materiāls sasprādzējas krokās. Štancēšanas presē nepietiekams sagataves turētāja spēks ļauj atloka materiālam saspiesties, nevis izstiepties, radot grumbas izvilktajās daļās. Presformas konstrukcijas pretpasākums ietver vilkšanas lodītes, paaugstinātas izciļņus, kas iestrādāti saistvielas virsmā, kas lokāli palielina berzi un kontrolē, cik ātri materiāls ieplūst vilkšanas dobumā. Sagataves turētāja spiediena un lodīšu ģeometrijas regulēšana sniedz inženieriem precīzu kontroli pār materiāla plūsmas modeļiem.
Sadalīšanair pretējs atteices režīms. Ja saburzīšanās nozīmē pārāk daudz materiāla, kas plūst pārāk brīvi, šķelšanās nozīmē pārāk maz materiāla, kas pieejams vajadzīgajai deformācijai. Pārmērīgs vilkšanas dziļums attiecībā pret sagataves izmēru, asi perforācijas rādiusi vai nepietiekama eļļošana rada lokālu retināšanu, līdz materiāls saplīst. Dizaina labošana ietver perforatora priekšgala rādiusa palielināšanu, materiāla plūsmas pārdali, izvietojot lodītes, vai vienas dziļas pievilkšanas sadalīšanu vairākos progresīvos posmos, kas ļauj materiālam pakāpeniski pārdalīt spriedzi.
Springbacktas, iespējams, ir visnepatīkamākais defekts, jo tas zināmā mērā ir neizbēgams. Katrs metāla štancēšanas elements, kas tiek izliekts, daļēji atjaunosies sākotnējā plakanā stāvoklī, kad prese atveras. Šo elastīgo atjaunošanos veicina materiāla tecēšanas robeža: augstākas-izturības materiāli agresīvāk atsperas. Die dizaineri kompensē arpārliekudaļu, kas atrodas aiz mērķa leņķa, lai atspere to nogādātu pareizajā gala pozīcijā. Citas stratēģijas ietver lieces zonas izveidošanu, lai lokāli iegūtu materiālu ārpus tā elastības robežas, veidnes leņķa paplašināšana vai mazāka perforācijas rādiusa izmantošana, lai palielinātu plastmasas deformāciju lieces apgabalā.
Tolerance Stack{0}}Up un GD&T Accommodation
Viena apzīmogota metāla daļa var iziet cauri piecām, desmit vai vairāk formēšanas stacijām. Katra stacija ievieš nelielu izmēru variāciju, un šīs variācijas tiek apvienotas. 0,05 mm nobīde trešajā stacijā varētu būt pieņemama atsevišķi, taču, ja tā sakrīt ar līdzīgām nobīdēm piektajā un astotajā stacijā, galīgā objekta atrašanās vieta novirzās no specifikācijas.
Šeit ir vietaGD&T principikļūst par būtisku presformas dizainam, nevis tikai daļu dizainam. Definējot daļu iezīmes attiecībā pret funkcionāliem atskaites punktiem, nevis ķēdējot dimensijas no objekta uz objektu, dizaineri pārtrauc pielaides kaudzes ķēdi. Pozīcijas vadīklas, kas saistītas ar atsauces atskaites rāmi, nodrošina, ka katra elementa pielaide ir neatkarīga, nevis kumulatīva, kas ievērojami vienkāršo gan veidņu dizainu, gan pārbaudi.
Praksē presformu projektētāji piešķir stingrākas pielaides formēšanas stacijām, kas rada atskaites pazīmes un pieļauj nedaudz plašākas pielaides mazāk kritiskām darbībām. Tas atspoguļo to, kā gatavā daļa tiks pārbaudīta un salikta: bāzes virsmas nosaka detaļas atrašanās vietu tās savienojuma mezglā, tāpēc šīm virsmām ir nepieciešama visaugstākā formēšanas precizitāte. Sekundārās funkcijas, kas atsaucas uz šiem atskaites punktiem, var absorbēt vairāk variāciju, neietekmējot funkciju.
Atgriezeniskā saite darbojas abos virzienos. GD&T norādes uz gatavās daļas zīmējuma nosaka, cik cieši ir jāveido un jāuztur katra presēšanas stacija. Un otrādi, reālistiskā štancēšanas procesa iespēja informēt par to, kādas pielaides norāda produkta dizainers. Kad abas puses sazinās agri, tiek iegūta metāla štancēta detaļa, kas ir gan izgatavojama, gan funkcionāli pareiza bez pārmērīgām instrumentu izmaksām.
Bieži sastopami defekti: pamatcēloņi un koriģējošie pasākumi
- Saburzīt:Izraisa nepietiekams sagataves turētāja spiediens vai neierobežota materiāla plūsma presformas dobumā. Koriģējošā darbība: pievienojiet vai pielāgojiet vilkšanas lodītes, palieliniet sagataves turētāja spēku, pārveidojiet saistvielas virsmas ģeometriju.
- Sadalīšana/pārraušana:To izraisa pārmērīgs vilkšanas dziļums, šaurs perforācijas rādiuss vai materiāla deformācija, kas pārsniedz elastības robežas. Koriģējošā darbība: palielināt perforatora priekšgala rādiusu, pievienot vilkšanas posmus, optimizēt sagataves formu, uzlabot eļļošanu.
- Springback:Izraisa elastīga atjaunošanās pēc formēšanas, īpaši augstas{0}}stiprības materiālos. Koriģējošā darbība: pārliekt štancēšanas leņķi, monētu lieces zonu, izmantojiet mazāku perforācijas rādiusu, lai palielinātu plastisko deformāciju.
- Plaisāšana līkumos:Izraisa liekuma rādiuss zem materiāla minimuma vai lieces paralēli graudu virzienam. Koriģējošā darbība: palieliniet lieces rādiusu līdz vismaz 1,0T, pārorientējiet daļu, lai saliektu perpendikulāri graudiem.
- Pārmērīgi urbumi:Izraisa nodilušas griešanas malas vai nepareizs perforators-, lai-nogrieztu klīrensu. Koriģējošā darbība: asināt vai pārslīpēt instrumentus, pārrēķināt un pielāgot klīrensu atbilstoši materiāla specifikācijām.
- Izkropļojumi/izkropļojumi:Izraisa nevienmērīga sprieguma samazināšana vai nelīdzsvaroti formēšanas spēki pāri daļai. Koriģējoša darbība: pievienojiet stingrības ribiņas vai lodītes, iekļaujiet-triecienu vai saplacināšanas punktus.
- Pozīcijas novirze starp stacijām:Izraisa pielaides kaudze-, veicot secīgas formēšanas darbības. Koriģējoša darbība: definējiet funkcionālos datu punktus, izmantojot GD&T, piešķiriet stingrāku pielaidi datu-formēšanas stacijām, apstipriniet ar statistisko pielaides analīzi.
Katrs no šiem defektiem ir novēršams, ja dizains ievēro materiālu ierobežojumus un veidne kompensē zināmo fizisko uzvedību. Kopējais pavediens ir tāds, ka profilakse notiek uz ekrāna, projektēšanas fāzē, nevis uz preses grīdas izmēģinājuma laikā. Kas rada praktisku jautājumu: kā inženieri apstiprina visus šos parametrus pirms tērauda griešanas? Atbilde slēpjas simulācijas darbplūsmās, kas ļauj pārbaudīt materiālu plūsmu, prognozēt atsperes atsperes un identificēt atteices zonas virtuāli, ilgi pirms pirmās formas komponentes apstrādes.
Simulācijas{0}}Dzimtas dizaina darbplūsmas
Griešanas instrumentu tērauds ir dārgs. Tā pārgriešana, jo izmēģinājuma laikā atklājās, ka jūsu metāla štancēšanas formas dizainā ir defekts, ir daudz dārgāk. Mūsdienu štancēšanas tehnoloģija ir novirzījusi kļūdu atklāšanas punktu no preses grīdas uz datora ekrānu, kur iterācijas maksā minūtes, nevis nedēļas. Simulācijas{3}}vadītās darbplūsmas neaizstāj inženiertehnisko vērtējumu. Tie to pastiprina, ļaujot pārbaudīt idejas, izjaukt virtuālās daļas un precizēt parametrus, pirms tiek apstrādāts viens D2 bloks.
CAD modelēšanas standarti presformas komponentiem
Katra presformu projektēšanas darbplūsma sākas 3D parametriskajā CAD. Jūs ne tikai zīmējat formas. Jūs veidojat pilnībā ierobežotu digitālo modeli, kurā, mainot vienu parametru, piemēram, perforatora priekšgala rādiusu, tiek automātiski izplatīti saistītie elementi, piemēram, klīrensa kabatas, noņēmēja atveres un savienojošās formas bloka dobumi. Šī parametriskā pieeja nodrošina ātru iterāciju dizaina pārskatīšanas laikā, manuāli nerediģējot desmitiem atkarīgu izmēru.
Papildus ģeometrijas izveidei CAD kalpo kā traucējumu tiesnesis. Automātiskā sadursmes noteikšana identificē sadursmes starp kustīgiem komponentiem, pirms tās notiek fiziskajā telpā: pacēlājs, kas ietriecas veidojošā perforatorā apakšējā nāves punktā, pilots, kas ievilkšanas laikā ietriecas noņēmēju kabatā. Montāžas-līmeņa kustības simulācija apstiprina visu katra komponenta kinemātisko apvalku tā gājiena ciklā. Kad dizains ir iesaldēts, automatizētā rasējumu ģenerēšana nodrošina ražošanai-gatavas detaļu izdrukas, MK tabulas un montāžas skatus tieši no 3D galvenā modeļa, novēršot transkripcijas kļūdas starp projektēšanu un būvēšanu.
FEA formējamības simulācija un atsperes prognozēšana
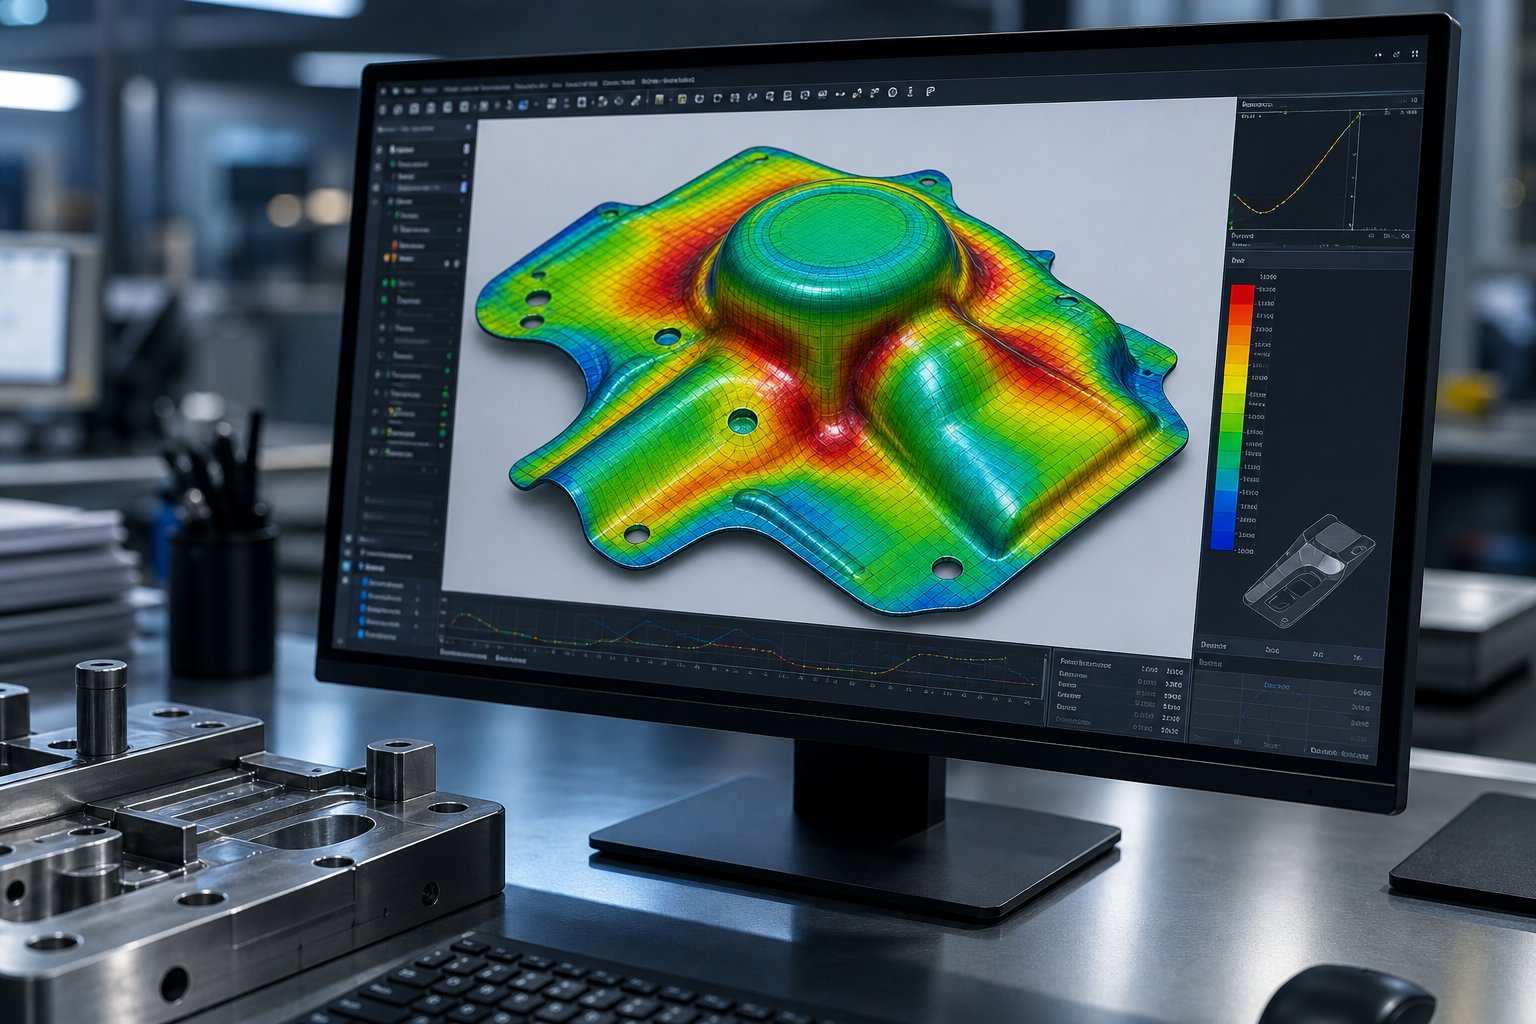
Ja CAD apstrādā instrumentu ģeometriju, galīgo elementu analīze apstrādā materiāla uzvedību.Lokšņu metāla formēšanas simulācijadigitāli atkārto to, kas notiek ar sagatavi, kad tā saskaras ar perforatoriem, plūst pāri zīmēšanas lodītēm un izstiepjas presformas dobumos. Programmatūra sapludina sagatavi tūkstošiem elementu, piešķir materiāla īpašības (tecības stiprumu, deformācijas -cietēšanas līknes, anizotropijas vērtības) un aprēķina deformāciju noteiktos procesa apstākļos.
Izvade precīzi atklāj, kur radīsies problēmas. Retināšanas kartes izceļ zonas, kas tuvojas materiāla lūzuma robežām. Kompresijas indikatori apzīmē zonas, kurās ir tendence saburzīt. Deformācijas diagrammas, kas attēlotas pret robežlīkņu veidošanu, parāda, cik tuvu katrs reģions atrodas neveiksmei. Inženieriem, kuri strādā ar moderniem augstas -izturības tēraudiem vai alumīnija sakausējumiem, šīs prognozes ir ļoti svarīgas, jo šādiem materiāliem ir augsts atsperes lielums, kas padara izmēru precizitātes sasniegšanu par pastāvīgu izaicinājumu.
Atsperes prognoze ir vieta, kur simulācija nodrošina lielāko vērtību metāla štancēšanas instrumentu programmām. Risinātājs izseko sprieguma sadalījumu visā formēšanas secībā un aprēķina, cik liela elastība notiks pēc preses atvēršanas. Pēc tam inženieri uzliek kompensētas presformas virsmas, pārmērīgi saliekot vai pārveidojot instrumenta ģeometriju, lai atsperes rezultātā daļa tiktu sasniegta paredzētajā galīgajā formā. Šo kompensāciju var pat automatizēt programmatūrā, ģenerējot modificētas instrumentu virsmas, kas ir gatavas CAM programmēšanai.
No virtuālās validācijas līdz fiziskai pārbaudei
Simulācija neizslēdz fizisko pārbaudi. Tas ievērojami samazina nepieciešamo izmēģinājuma cilpu skaitu.Pētījums no Fraunhofer IWUparāda, ka gan presformas, gan presēšanas mašīnas elastīgās uzvedības modeļu iekļaušana simulācijā rada virtuālus smērēšanās modeļus, kas cieši atbilst reālajiem rezultātiem-, ļaujot inženieriem koriģēt veidņu virsmas projektēšanas fāzē, nevis veicot dārgu manuālu apstrādi darbnīcā.
Īstais spēks parādās atgriezeniskās saites cilpā. Fiziskā izmēģinājuma rezultāti, izmērītie atsperes leņķi, faktiskie retināšanas sadalījumi, novērotās krokošanās vietas, tiek atgrieztas simulācijas modelī kā validācijas dati. Tur, kur prognozes sakrita ar realitāti, pieaug pārliecība. Ja tie atšķīrās, modelis tiek atkārtoti kalibrēts: koriģēti berzes koeficienti, precizētas materiāla līknes, koriģēti robežnosacījumi. Secīgos projektos šis iteratīvais uzlabojums veido simulācijas vidi, kuras prognozes kļūst arvien precīzākas jūsu konkrētajam preses aprīkojumam, materiāliem un veidņu konstrukcijas metodēm.
Simulācijas-vadāmais dizains parasti samazina fiziskās izmēģinājuma atkārtojumus par 50% vai vairāk, saspiežot izstrādes laika grafikus no mēnešiem līdz nedēļām un pārvēršot dārgo preses-grīdu problēmu-risināšanu par zemu-cenu virtuālo optimizāciju.
Šī virtuālā -uz-fiziskā cilpa atspoguļo pašreizējo sasniegumu presformu projektēšanas metodoloģijā. Bet pat vismodernākā simulācija nevar kompensēt instrumentus, kas priekšlaicīgi nolietojas vai sabojājas ražošanas slodzes apstākļos. Materiālu izvēle perforatoriem, presformu blokiem un nodiluma komponentiem nosaka, vai apstiprinātā konstrukcija patiešām nodrošina paredzēto kalpošanas laiku uz presēšanas grīdas, un tas ir atkarīgs no instrumenta tērauda īpašību atbilstības jūsu īpašajām ražošanas prasībām.
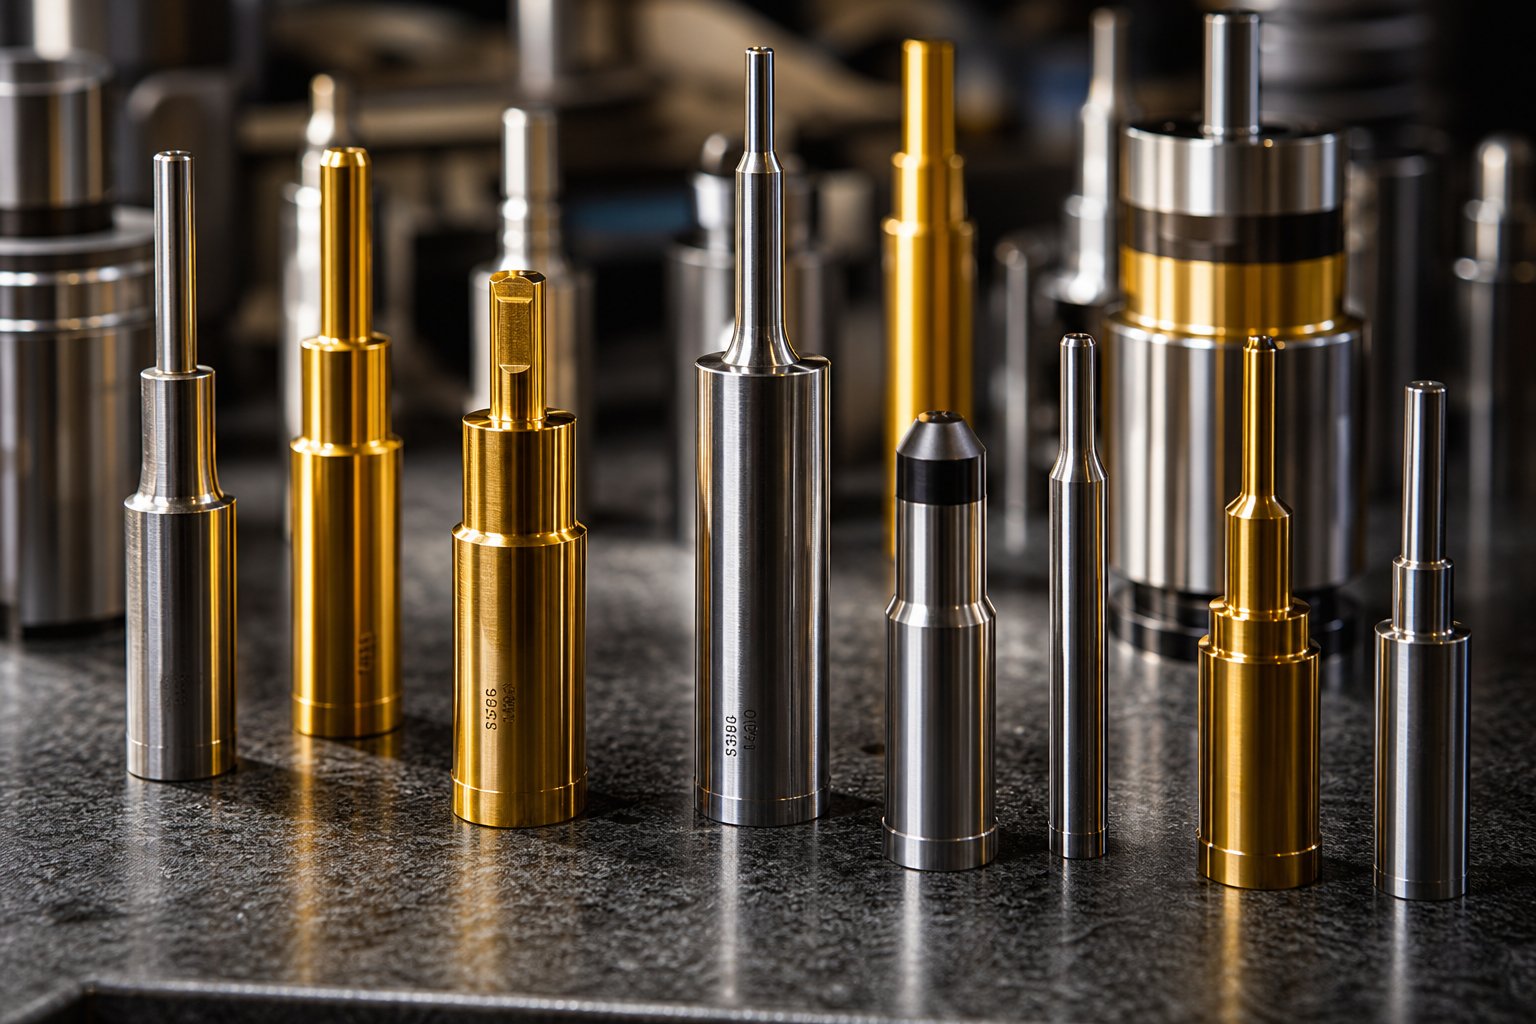
Materiālu izvēles un pārklājuma stratēģijas
Jūsu simulācija paredzēja 500 000 trāpījumu pirms apkopes. Jūsu sloksnes izkārtojums ir optimizēts, atstarpes ir ievadītas, un stacijas secība ir ložu necaurlaidīga. Tomēr matrica sabojājas pie 80 000 gājieniem, jo perforācijas materiāls nevarēja izturēt atkārtotu triecienslodzi, ko rada jūsu augstas -stiprības štancētā tērauda. Materiālu atlase ir vieta, kur dizaina nolūks saskan ar fizisko realitāti, un, ja tas tiek izdarīts nepareizi, tiek noliegta katra iepriekšējā optimizācija, kurā esat ieguldījis.
Tērauda štancēšanas presformu galvenais izaicinājums ir tas, ka neviens materiāls neizceļas ar visu. Nodilumizturība, stingrība un spiedes izturība konkurējošos virzienos. Šķirne, kas notur skuvekļa malu miljoniem griezumu, saplīsīs smagas trieciena rezultātā. Pakāpe, kas ir pietiekami izturīga, lai absorbētu triecienslodzi, ātri nobriest abrazīvos apstākļos. Inženiera uzdevums ir noteikt, kurš kļūmes režīms parādīsies pirmais katrā konkrētajā lietojumprogrammā, un pēc tam atlasiet pakāpi, kas iztur šo dominējošo mehānismu.
Instrumentu tērauda markas perforatoriem, štancēšanas blokiem un dilstošajām daļām
Četras instrumentu tērauda saimes aptver lielāko daļu metāla štancēšanas veidņu lietojumu. Katrai no tām ir atšķirīga veiktspējas niša, ko nosaka tā karbīda saturs, sakausējuma sastāvs un termiskās apstrādes reakcija.
AISI D2ir noklusējuma izvēle, ja abrazīvs vai adhezīvs nodilums ierobežo instrumenta kalpošanas laiku. Tā augstais hroma un oglekļa saturs rada blīvu karbīda struktūru, kas ļauj griešanas šķautnēm saglabāt ģeometriju ilgu ražošanas ciklu laikā. Jūs atradīsiet D2 štancēšanas un caurduršanas štancēs liela apjoma-automobiļu štancēšanas presformām, kur malu asums tieši nosaka urbuma augstumu un detaļu kvalitāti. Ierobežojums ir trauslums: ja darbības laikā parādās šķembas vai plaisas, D2 vairs nav pareizā atbilde.
AISI A2iedarbojas, ja nepārprotami dominē neviens atteices režīms. Tas nodrošina līdzsvarotu nodilumizturības un stingrības kombināciju, padarot to piemērotu progresīvām presēšanas stacijām, kur perforatori vienlaikus piedzīvo gan nobrāzumu, gan mērenu triecienu. Ražošanas apjomiem, kas mazāki par 100 000 detaļām vai jauktā stāvoklī, A2 nodrošina ekonomisku vidusceļu bez D2 trausluma riska.
AISI S7ir instrumentu tērauda saimes amortizators. Ja jūsu presēšanas stacijās tiek izmantota smaga-liela izmēra tērauda lokšņu štancēšana vai liela-tonnāžas caurduršana, atkārtotas triecienspriegums salauzīs augstākas-karbīda pakāpes, pirms nodilums kļūst par problēmu. S7 izcilā stingrība absorbē cikliskus triecienus, kas varētu izraisīt plaisāšanu D2 vai līdzīgās nodiluma{7}}pakāpēs. Tas maina zināmu malu saglabāšanu pret spēju izdzīvot, sodot mehāniskās slodzes insultu pēc insulta.
AISI M2aizņem nodilumizturības un spiedes stiprības krustpunktu. Salīdzinot ar D2, tas nodrošina labāku izturību pret plastiskām deformācijām slodzes laikā. Salīdzinot ar S7, tas saglabā lielāku nodilumizturību. M2 parasti izmanto perforatoriem, kuriem ir jāsaglabā gan malu ģeometrija, gan izmēru precizitāte ilgstošas spiedes spriedzes apstākļos. Tas ir scenārijs, kas raksturīgs biezu vai augstas stiprības materiālu precīzai caurduršanai.
Virsmas pārklājumi un karbīda ieliktņi pagarinātam kalpošanas laikam
Kad pamata instrumentu tērauds sasniedz savus veiktspējas griestus, virsmas inženierija pagarina veidņu kalpošanas laiku. Šai lomai štancēšanai ir divas galvenās tehnoloģijas: plānas-plēves pārklājumi un cietā karbīda ieliktņi.
PVD pārklājumi(Fiziskā tvaiku nogulsnēšanās) uzklājiet plānus īpaši cietu savienojumu slāņus, parasti 2–5 mikronus biezus, salīdzinoši zemā temperatūrā ap 500 grādiem pēc Celsija. Tā kā process ir vēss, tas saglabā asās griešanas malas, kas ir būtiskas precīzai caurduršanai metāla štancēšanas veidnē. PVD pārklājumi, piemēram, TiN, TiCN un AlTiN, samazina berzi, iztur adhezīvu nodilumu un uztur spiedes spriegumu pārklājuma slānī, kas palielina izturību pret šķembām pārtrauktu darbību laikā.
CVD pārklājumi (Chemical Vapor Deposition) build thicker layers, 5-20 microns, through high-temperature chemical reactions. The result is superior heat resistance and adhesion, but the process slightly rounds cutting edges and leaves the coating in tensile stress. For stamping applications, CVD works best on forming components where heat buildup from sustained material contact is the primary degradation mechanism rather than edge sharpness.
Karbīda ieliktņipārstāv agresīvāko pieeju nodilumizturībai. Cietā volframa karbīda instrumenti var pagarināt diegu kalpošanas laiku par 500-1000%, salīdzinot ar tradicionālajiem instrumentu tēraudiem, ja izmanto abrazīvus sagataves materiālus vai lielu ražošanas apjomu. Kompromiss ir trauslums: karbīda ieliktņi ir paredzēti tikai mazietekmīgām darbībām, piemēram, smalkai noslīpēšanai un sekla vilkšanai, kur triecienslodze ir minimāla.
Lēmums Regrind pret Coat
Šeit ir svarīga izmaksu{0}}ieguvumu domāšana. Nepārklātu instrumentu tērauda perforatorus var pārslīpēt vairākas reizes, kad malas kļūst blāvas, tādējādi atjaunojot veiktspēju par salīdzinoši zemām cikla izmaksām. Pārklāti instrumenti darbojas ilgāk starp atkārtotu slīpēšanu, taču tie maksā vairāk iepriekš, un daži pārklājumi sarežģī atkārtotas slīpēšanas-un-pārklāšanas procesu. Lēmums ir atkarīgs no jūsu ražošanas matemātikas:
- Mazs{0}}apjoms vai prototipa palaišana:Nepārklāts A2 vai D2 ar periodisku slīpēšanu parasti ir visrentablākais ceļš.
- Liela{0}}ražošanas apjoma:PVD{0}}pārklājuma perforatori samazina pārslēgšanās biežumu, un pagarinātais darbības laiks starp apkopes notikumiem bieži vien kompensē ieguldījumus pārklājumā, samazinot dīkstāves laiku.
- Abrazīvie materiāli (nerūsējošais, HSLA):Karbīda ieliktņi vai lieljaudas{0}}pārklājumi ātri atmaksājas, ja nepārklāti instrumenti sabojājas tūkstošiem, nevis desmitiem tūkstošu gājienu laikā.
Uzlaboti pārklājumi, piemēram, TiN vai DLC, var pagarināt veidņu kalpošanas laiku par 30–50%, samazinot berzi un nodilumu, īpaši nerūsējošā tērauda štancēšanai. Galvenais ir piemērot pārklājuma ķīmisko sastāvu jūsu sagataves materiālam un darbības veidam, nevis pēc noklusējuma izvēlēties jebkuru pārklājumu, kas ir jūsu piegādātāja krājumos.
Materiālu salīdzinājums pēc īpašībām un pielietojuma
| Materiāla kategorija | Reprezentatīvā pakāpe | Relatīvā nodilumizturība | Relatīvā stingrība | Tipiski pielietojumi |
|---|---|---|---|---|
| Augsts-oglekļa saturs, augsts-hroms | D2 | Augsts | Zema līdz mērena | Liela-apjoma nospiešanas, caurduršanas, štancēšanas pogas automobiļu štancēšanas štancēšanas programmām |
| Air-Hardening (Balanced) | A2 | Mērens | Mērens | Progresīvas presēšanas stacijas ar jauktu nodilumu un triecienu, vidēja{0}}ražošana |
| Triecienizturīgs- | S7 | Zema līdz mērena | Augsts | Smagas-gabarīta pīrsings, formēšanas sitieni, spēcīgas-trieciena stacijas |
| Ātrgaitas{0}}tērauds | M2 | Augsts | Mērens | Precīzi perforatori zem lielas spiedes slodzes, bieza materiāla caurduršana |
| Cementēts karbīds | Volframa karbīds | Ļoti augsts | Zems | Smalka apstrāde, liela-apjoma abrazīvu materiālu apstrāde, nodiluma ieliktņi |
| PVD{0}}pārklāts instrumentu tērauds | D2 + TiCN/AlTiN | Ļoti augsts (virsma) | Atkarīgs no pamata tērauda | Pagarināts -dzīves caurduršana, nerūsējošā tērauda štancēšana, samazināta-berzes veidošanās |
Pārvietošanās ar šiem materiāliem un pārklājuma lēmumiem katram perforatoram, presformas blokam un nodiluma komponentam sarežģītā progresīvā veidnē ir viens no niansētākajiem izaicinājumiem instrumentu inženierijā. Katrai stacijai var būt nepieciešama cita pakāpe, pamatojoties uz tās īpašo iekraušanas profilu, sagataves mijiedarbību un mērķa apkopes intervālu. Inženieri, kuriem nepieciešams atbalsts instrumentu tērauda marku un pārklājumu pielāgošanai īpašām ražošanas prasībām, var izmantot pielāgotus presformu risinājumus no tādiem speciālistiem kāYICHEN, kas izstrādā materiālu atlasi perforatoriem, presformu blokiem un nodiluma komponentiem, pamatojoties uz faktiskajiem sagataves materiāliem, ražošanas apjomiem un mērķa formas kalpošanas laiku, nevis vienam -izmēram-atbilst-noklusējumiem.
Materiālu izvēle noslēdz atsevišķu komponentu dizaina cilpu. Bet štancēšanas formas projekts nav atsevišķu lēmumu kopums. Veidnes veids, klīrenss, staciju secība, simulācijas validācija un materiālu izvēle mijiedarbojas kā sistēma. Šo pavedienu apvienošana saskaņotā projekta darbplūsmā ir tas, kas atdala funkcionālo presformu no tā, kas nodrošina ilgstošu ražošanas veiktspēju.
Šo pamatu ieviešana praksē
Individuālie dizaina lēmumi ir spēcīgi. Apvienojot tos disciplinētā darbplūsmā, tie tiek apvienoti presformās un štancēšanas sistēmās, kas sasniedz kvalitātes mērķus jau no pirmās ražošanas reizes, nevis pēc mēnešiem ilgiem dārgiem izmēģinājuma atkārtojumiem. Atšķirība starp projektu, kas norit nevainojami, un projektu, kas tiek pārstrādāts, gandrīz vienmēr ir saistīts ar to, vai inženieru komanda ir ievērojusi strukturētu lēmumu secību vai tieši iesaistījusies CAD modelēšanā, nepamatojot savus pieņēmumus.
Inženiertehnisko lēmumu kontrolsaraksts jauniem die projektiem
Katram metāla štancēšanas procesam ir viens un tas pats galvenais lēmumu pieņemšanas ceļš neatkarīgi no daļas sarežģītības vai ražošanas apjoma. Kad sākat jaunu štancēšanas projektu, veicot šīs darbības, lai novērstu tādu atkāpšanos, kas izjauc grafikus un budžetus.
- Pilnīgi definējiet detaļu prasības.Apkopojiet gatavās daļas zīmējumu ar pilnām GD&T norādēm, materiāla specifikāciju, gada apjoma prognozi un mērķa maksu par gabalu. Identificējiet funkcionālos datus, kritiskos-kvalitātes-izmērus un visus pakārtotos montāžas ierobežojumus, kas ietekmē izliekuma virzienu vai pielaides prioritāti.
- Izvēlieties matricas veidu.Saskaņojiet savas detaļas ģeometrijas, tilpuma un tolerances vajadzības ar progresīvām, saliktām vai pārneses arhitektūrām. Ļaujiet daļai pieņemt lēmumu, nevis neievērot to, ko jūsu veikals veica pēdējo.
- Nosakiet atstarpes katrai stacijai.Aprēķiniet caurumojuma-līdz-atšķirību kā materiāla biezuma procentuālo daļu katrai griešanas darbībai, atsaucoties uz materiāla-specifiskiem instrumenta datiem, nevis uz universālu noklusējumu. Ņemiet vērā urbuma virziena prasības katram caurdurtajam un tukšajam objektam.
- Secējiet stacijas un optimizējiet sloksnes izkārtojumu.Vispirms nosakiet pilotus un nesēja ģeometriju, secības izgriezumus pirms formām, pārejiet no mazākās līdz vissmagākajai deformācijai, līdzsvarojiet spēkus visā sloksnes platumā un ievietojiet noblīvējumu gala stacijā.
- Apstipriniet ar simulāciju.Palaidiet FEA formējamības analīzi, lai apstiprinātu materiāla plūsmu, pārbaudītu retināšanu pret veidošanās robežlīknēm, prognozētu atsperes lielumu un piemērotu kompensāciju presformas virsmām pirms izlaišanas ražošanai.
- Izvēlieties instrumentu tērauda markas un pārklājumus.Pielāgojiet katras sastāvdaļas materiālu tā dominējošajam bojājuma režīmam: nodilumizturīgas pakāpes-nodilumizturīgas pakāpes abrazīviem apstākļiem, triecienizturīgas-klases triecienizturīgai slodzei un pārklājumi vai karbīda ieliktņi, kur pamata tērauds sasniedz savus veiktspējas griestus.
- Atlaidiet izveidei, pēc tam aizveriet cilpu izmēģinājuma laikā.Izmantojiet fiziskās pārbaudes rezultātus, lai apstiprinātu simulācijas prognozes, pilnveidotu berzes un materiālu modeļus un veidotu institucionālās zināšanas, kas uzlabo nākamā projekta precizitāti.
Dizaina pamatu savienošana ar ražošanas panākumiem
Ievērojiet, kā katrs solis šajā kontrolsarakstā ir atkarīgs no iepriekšējās darbības. Jūs nevarat aprēķināt atlaidi, nezinot savu materiālu. Jūs nevarat secēt stacijas, nezinot, kuras darbības ir nepieciešamas jūsu daļai. Jūs nevarat izvēlēties instrumentu tēraudu, neizprotot spēkus, ko piedzīvos katra stacija. Šie pamati nav neatkarīgas tēmas, kuras jūs studējat atsevišķi. Tie veido savienotu sistēmu, kurā spēks vienā jomā pastiprina katru otru, un vājums vienā jomā grauj pārējo.
Inženieri, kas internalizē šo sistēmu{0}}līmeņa domāšanu, pavada mazāk laika ugunsgrēku dzēšanai uz preses grīdas. Viņu metāla detaļu štancēšanas programmas tiek palaistas ātrāk, ilgāk saglabā toleranci starp apkopes cikliem un patērē mazāk materiālu vienai daļai. Izmaksa nav abstrakta. Tas izpaužas kā samazināts metāllūžņu daudzums, mazāk neplānotu veidņu vilkšanas un štancēšanas daļas, kas iztur pārbaudi bez šķirošanas vai pārstrādes.
Komandām, kas orientējas sarežģītos projektos, kur krustojas presformu struktūra, klīrensa optimizācija, materiālu plūsmas izaicinājumi un komponentu līmeņa lēmumi, darbs ar pieredzējušu rīku partneri paātrina ceļu no koncepcijas līdz ražošanai.YICHEN pielāgotie štancēšanas presformu risinājumisavienojiet instrumentu inženierus ar zināšanām par visiem šiem pamatiem, sākot no sākotnējās veidņu veida izvēles līdz materiālu un pārklājuma stratēģijām, palīdzot pārveidot saprātīgu inženierijas metodoloģiju presformās, kas darbojas, kā paredzēts, no pirmās dienas.
Stamping Die Design Fundamentals FAQ
1. Kāda ir atšķirība starp progresīvās, saliktās un pārneses štancēšanas presformām?
Progresīvās presformas izvada nepārtrauktu sloksni caur vairākām stacijām, no kurām katra veic atšķirīgu darbību, padarot tās ideāli piemērotas liela apjoma{0}}mazām detaļām. Saliktās formas veic divas vai vairākas griešanas darbības vienlaikus vienā gājienā, nodrošinot izcilu koncentriskumu plakaniem profiliem, piemēram, paplāksnēm un laminēšanai. Pārneses formas atdala atsevišķas sagataves un pārvieto tās starp stacijām, izmantojot mehāniskās sviras, kas ir piemērotas lielām vai dziļi ievilktām detaļām, piemēram, automašīnu virsbūves paneļiem, kuras nevar palikt piestiprinātas pie nesēja sloksnes.
2. Kā jūs nosakāt pareizo perforumu-, lai-noliktu atstarpi štancēšanai?
Klīrenss tiek aprēķināts procentos no materiāla biezuma katrā pusē, atkarībā no materiāla veida. Mīkstie materiāli, piemēram, alumīnijs, parasti izmanto 10-15% katrā pusē, vieglajam tēraudam 10-12%, nerūsējošajam tēraudam nepieciešami 12–16%, bet augstas stiprības tēraudiem nepieciešami 18–20% vai vairāk. Pareizā vērtība ir atkarīga no materiāla cietības, elastības, pieņemamas malu kvalitātes un instrumenta mērķa kalpošanas laika. Inženieriem ir jāatsaucas uz materiālu piegādātāju sniegtajām attāluma diagrammām, nevis jāpiemēro viena universāla noklusējuma vērtība visās darbībās.
3. Kas izraisa štancētu daļu saburzīšanu, šķelšanos un atsperšanos?
Saburzīt rodas, ja sagataves turētāja spiediens ir nepietiekams un materiāls pārāk brīvi ieplūst presformas dobumā, radot saspiešanas sprādzes. Sadalīšana notiek, ja vilkšanas dziļums pārsniedz materiāla elastības robežas vai perforācijas rādiusi ir pārāk stingri, piespiežot lokālu retināšanu līdz lūzumam. Atspēriens rodas elastības atjaunošanās rezultātā pēc lieces, īpaši augstas -stiprības materiālos. Pret veidņu dizaineri to novērš, izmantojot vilkšanas lodītes, lai saburzītos, vairāku{4}}pakāpju vilkšana šķelšanai un pārmērīga saliekšana vai kalšana, lai kompensētu atsperes kompensāciju.
4. Kāpēc staciju sekvencēšanai ir nozīme progresīvās formas dizainā?
Stacijas sekvencēšana nosaka, vai progresīvā veidne darbojas droši vai rada lūžņus. Lai noteiktu pozīcijas atskaites punktus visām turpmākajām darbībām, vispirms ir jāizurbj pilota caurumi. Lai saglabātu sloksnes stingrību, tiek ievērota nesēja sloksnes ģeometrija. Griešanas darbības tiek veiktas pirms formēšanas, jo jau izveidotajās virsmās izdurtie caurumi neparedzami deformējas. Spēki ir jāsabalansē starp stacijām, lai novērstu joslas nepareizu reģistrāciju. Iztukšošanās vienmēr notiek pēdējā, jo daļu nevar indeksēt pēc atdalīšanas. Nepareiza secība izraisa kumulatīvu pielaides novirzi, sloksnes staigāšanu un priekšlaicīgu nodilumu.
5. Kā izvēlēties pareizo instrumentu tēraudu presformas detaļu štancēšanai?
Atlase ir atkarīga no katra komponenta dominējošā atteices režīma noteikšanas. D2 augsts-hroma tērauds ir piemērots liela-apjoma tīrīšanai, kur abrazīvs nodilums ierobežo kalpošanas laiku. A2 nodrošina līdzsvarotu nodilumizturību un stingrību jaukta{6}}stāvokļa progresīvās presēšanas stacijām. S7 absorbē lielu triecienslodzi biezu{9}}izmēru caurduršanas operācijās, kur D2 varētu ieplaisāt. M2 ātrgaitas tērauds{13}}iztur lielas spiedes slodzes, vienlaikus saglabājot malu ģeometriju. Lai nodrošinātu ārkārtēju nodilumizturību, karbīda ieliktņi pagarina kalpošanas laiku par 500-1000% salīdzinājumā ar parastajiem tēraudiem. Tādi partneri kā YICHEN (https://www.yichen-group.com/stamping-die/) palīdz inženieriem pielāgot kategorijas un pārklājumus konkrētām ražošanas prasībām.


