


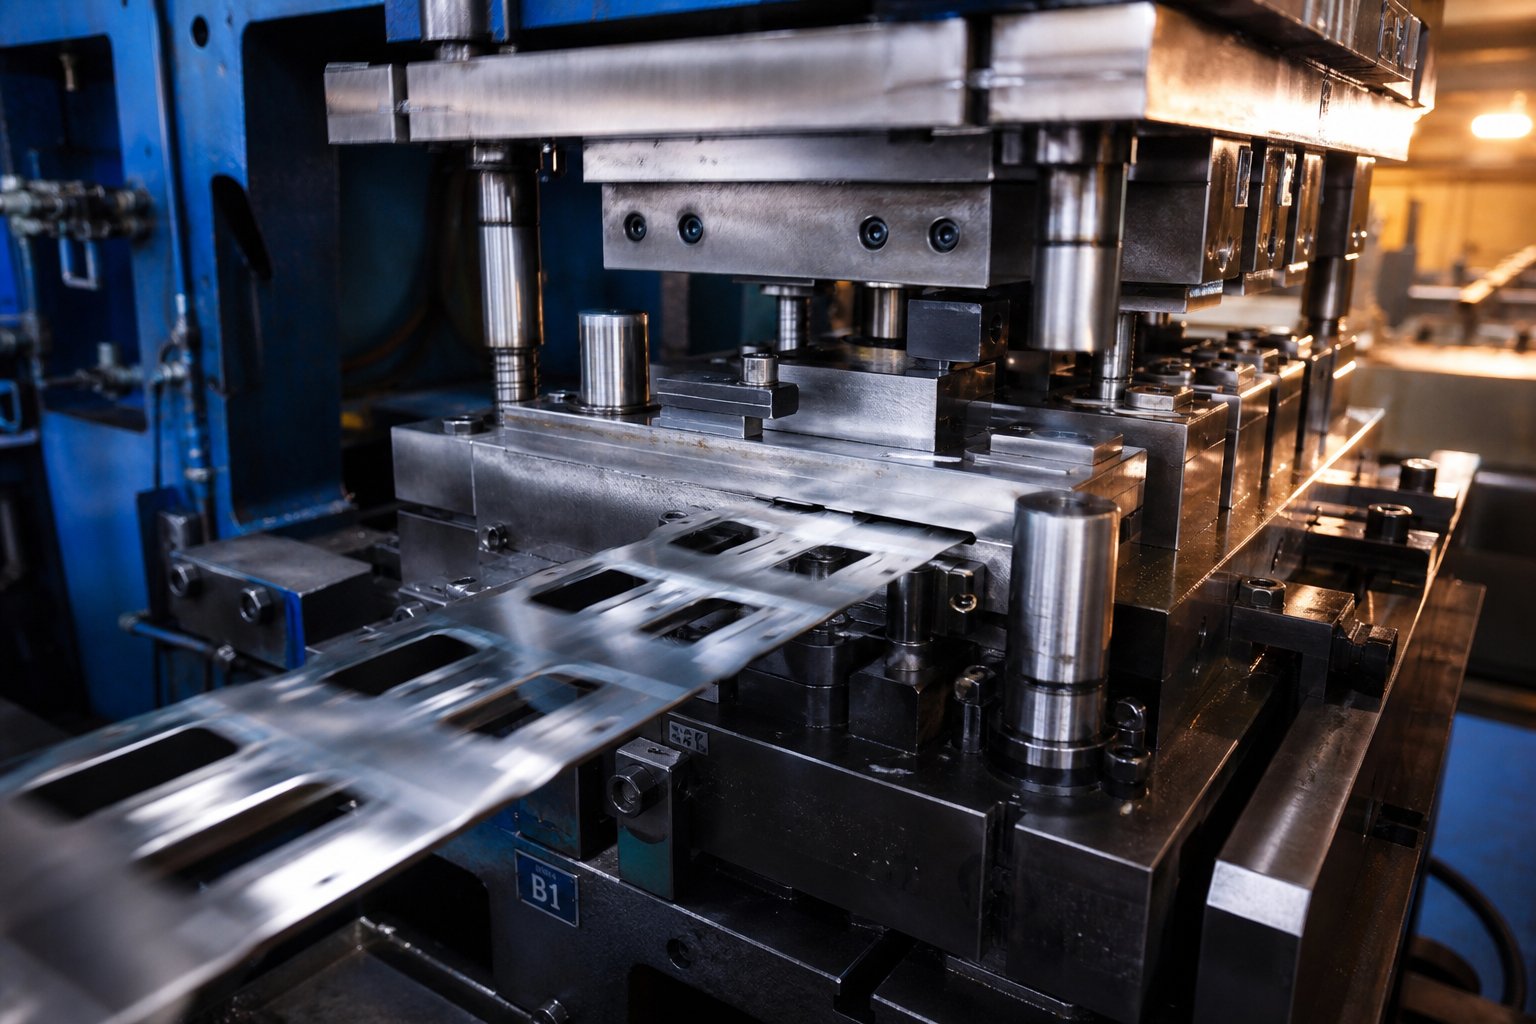
Progresīvā metāla štancēšanas pakāpe ir profesionāla
Kad ražošanas inženieri norādaprogresīva metāla štancēšanaliela apjoma{0}}programmām viņi ne tikai izvēlas formēšanas metodi. Viņi apņemas izveidot ražošanas sistēmu, kurā sloksnes materiāls tiek virzīts pa secīgām stacijām vienā štancēšanas veidnē, un katrs nospiešanas gājiens vienlaikus veic atšķirīgas darbības katrā stacijā. Termins "progresīva" attiecas uz šo pakāpenisku progresu: daļas ģeometrija tiek veidota pakāpeniski, pa staciju, līdz gatavais komponents atdalās no nesēja sloksnes pie pēdējās robežvērtības.
Profesionālā progresīvā štancēšanas metāla štancēšana ir liela -apjoma lokšņu metāla formēšanas process, kurā nepārtraukta sloksne tiek padots cauri precīzi-konstruētai, vairāku staciju štancēšanai, ar katru nospiešanas gājienu pavirzot sloksni uz priekšu un veicot vienlaicīgas darbības (caurduršanu, formēšanu, kalšanu, nogriešanas procesu), lai vienā minūtē saražotu gatavu detaļu skaitu, kas ir mazāks par gājienu.
Progresīvās metāla štancēšanas definēšana profesionālā līmenī
Pamatlīmenī jebkurš veikals ar presi un progresīvo presformu var apzīmogot detaļas. Tomēr profesionālās-pakāpes darbības nosaka tas, kas notiek ap presi. Jūs pamanīsit atšķirību pielaidēs, kas tiek noturētas līdz +/-0,05 mm vai lielākai miljoniem ciklu, progresīvajās presformās, kas izstrādātas no augstākās kvalitātes instrumentu tērauda, lai nodrošinātu vairāku-miljonu gājienu paredzamo kalpošanas ilgumu, un reāllaika procesa uzraudzībā, kas uztver novirzes, pirms tās rada lūžņus. Tie nav neobligāti jauninājumi. Tās ir pamatprasības automobiļu, kosmosa un elektronikas programmām, kurās viena bojāta daļa var tikt pārtraukta.
Kas atšķir profesionālās darbības no vispārējās zīmogošanas
Plaisa starp preču štancēšanas veikalu un profesionālu progresīvu štancēšanas darbību ir četri pīlāri:
- Stingrākas pielaidestiek uzturēts, izmantojot precīzas{0}}zemes instrumentu sastāvdaļas un kontrolētus presēšanas parametrus.
- Inženierijas die ilgmūžībaPanākts, izmantojot pareizu materiālu izvēli, termisko apstrādi un pārklājuma stratēģijas.
- Dokumentēta procesa kontroleieskaitot SPC uzraudzību,{0}}iekšējos sensorus un izsekojamus pārbaužu ierakstus.
- Sertificētas kvalitātes sistēmaspiemēram, IATF 16949 vai ISO 9001, kas nodrošina strukturētas korektīvas darbības un nepārtrauktus uzlabojumus.
Profesionāls progresīvas metāla štancēšanas partneris uztver kvalitāti kā kultūras pamatu, nevis kā-nobeiguma-kontrolpunktu. Viņu inženieru komandas iesaistās detaļu projektēšanas laikā, pārvēršot ģeometriju optimizētos staciju izkārtojumos, pirms tiek griezts tērauds. Šī līdzdalība ir tas, kas atšķir īstu ražošanas partneri no veikala, kurā vienkārši tiek izdrukātas detaļas.
Atšķirības izpratnei ir nozīme, taču patiesais dziļums slēpjas tajā, kā notiek pats process, no brīža, kad sloksnes krājumi nonāk presformā, līdz brīdim, kad gatavā daļa nokrīt savākšanas tvertnē.
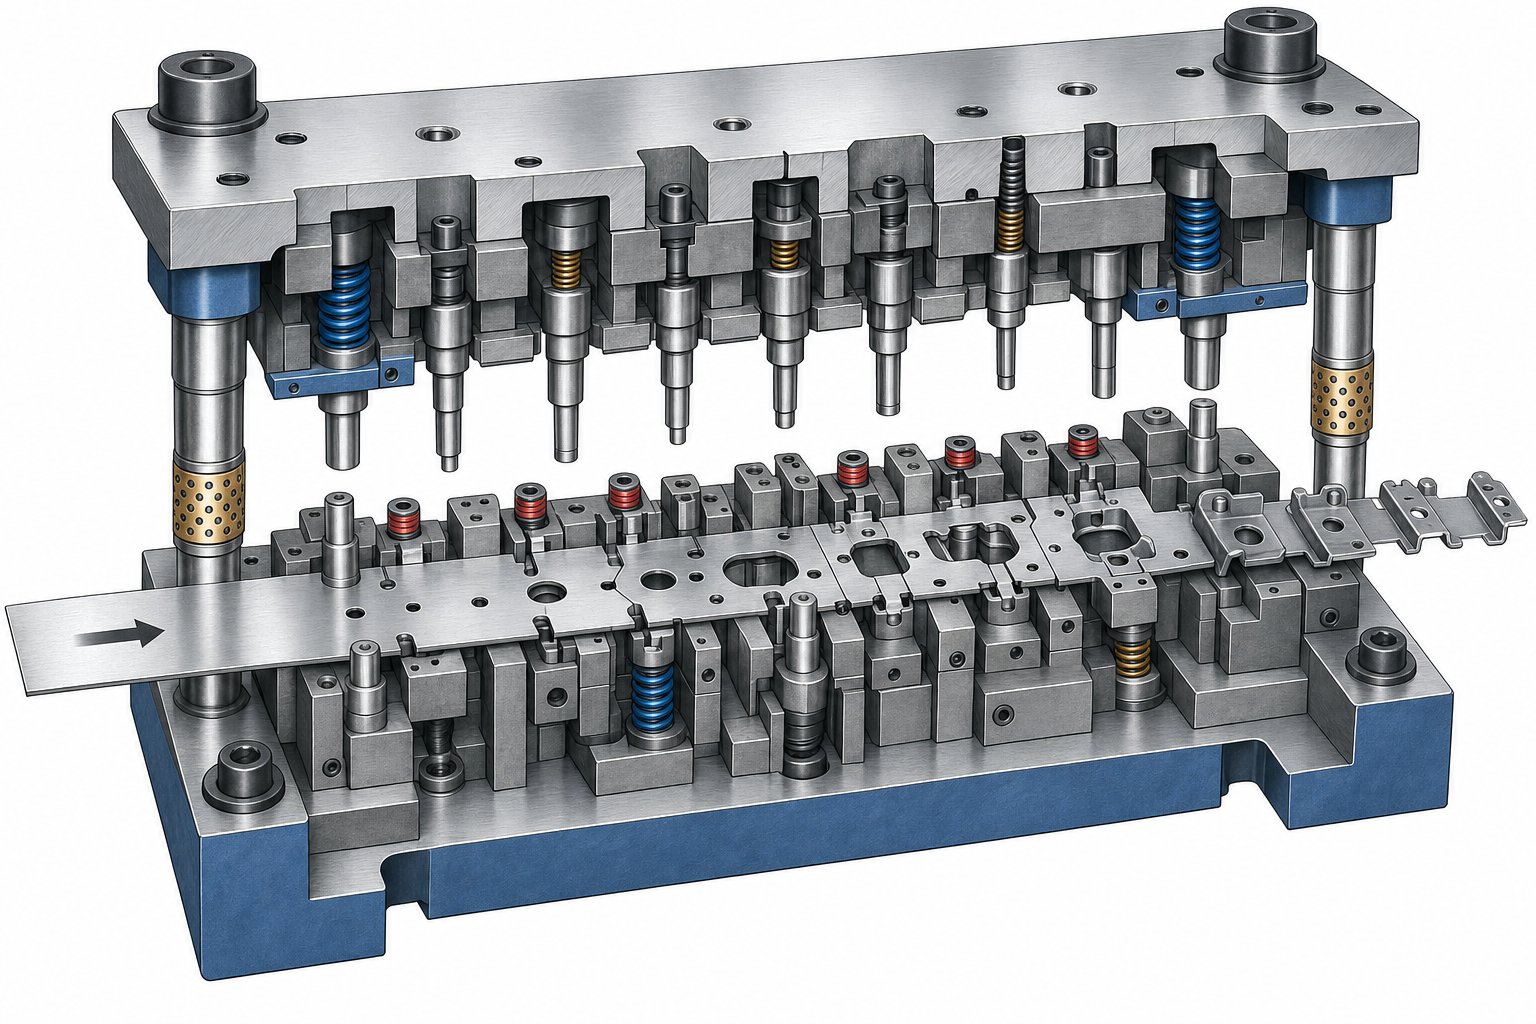
Kā soli pa solim darbojas progresīvais štancēšanas process
Gatavā daļa, kas nokrīt no progresīvās štancēšanas formas, izskatās gandrīz bez piepūles, taču aiz šīs izvades slēpjas cieši koordinēta mehānisku notikumu secība, kas notiek sekundes daļās. Theprogresīvais štancēšanas processsākas krietni pirms preses cikliem. Tas sākas ar attīšanas ierīci, iziet cauri iztaisnošanas un eļļošanas sistēmām un balstās uz precīzu padeves un reģistrācijas mehāniku, lai katra stacija būtu saskaņota ar tūkstošiem gājienu stundā.
Sloksnes padeves un pilotu reģistrācijas mehānika
Iedomājieties nepārtrauktu lokšņu metāla lenti, kuras biezums parasti ir 0,1 mm līdz 6 mm, kas izritinās no spoles, iziet cauri taisnotāju, lai noņemtu spoles komplektu, un nonāk servo padevējā. Padevējs virza sloksni uz priekšu par fiksētu attālumu, ko sauc par padeves soli, kas ir vienāds ar atstarpi starp stacijām matricā. Šim solim jābūt precīzam. Pat dažu collu tūkstošdaļu novirze savienojas starp stacijām un rada -ne-noteiktas detaļas.
Ar barošanu vien nevar garantēt pozicionēšanas precizitāti pie liela ātruma metāla štancēšanas ātrumiem no 200 līdz 1500 sitieniem minūtē. Šeit parādās pilottapas. Agrīnās stacijas sloksnē caurdur īpašus pilota caurumus. Kad matrica aizveras ar nākamajiem gājieniem, konusveida vai lodes{6}}veidotāji iekļūst šajos caurumos un iebīda sloksni precīzā izlīdzinājumā, pirms notiek griešana vai formēšana. Saskaņā ar nozares inženiertehniskajiem norādījumiem, pilota -līdz-caurumu attālums parasti ir aptuveni 0,0005–0,001 collas precīzam darbam, kas ir pietiekami ciešs, lai novērstu atlikušo padevēja kļūdu, neizkropļojot sloksni.
Plūsmas-rullēšanas laiks ir tikpat svarīgs kā skaņas augstuma precizitāte. Ruļļiem ir jāatlaiž sloksne, pirms piloti iesaistās, un atkal-saķeras tikai pēc kauliņa atvēršanas. Ja padeves ruļļi aizveras pārāk agri, īpaši apakšējā mirušā punkta tuvumā,iesprostots materiāls starp matricu un padevējuvar virzīt sloksni uz priekšu, kad piloti izkāpj, radot pārāk garas progresēšanas, kas maskējas kā plūsmas{0}}garuma kļūdas.
Kā vairāku{0}}staciju formēšana veido detaļu ģeometriju
Katra progresīvās štancēšanas formas stacija veic vienu vai vairākas īpašas darbības ar sloksni. Sarežģītas trīs{1}}dimensiju ģeometrijas nekad netiek veidotas vienā trāpījumā. Tā vietā tie attīstās pakāpeniski, katrai stacijai pievienojot funkcijas, līdz daļa ir pabeigta. Uztveriet to kā komponenta veidošanu slāni pa slānim, izņemot to, ka katrs slānis ir atšķirīga mehāniska darbība, nevis materiāla nogulsnes.
Šeit ir aprakstīta tipiskā stacijas darbību secība profesionālā progresīvā presēšanas un štancēšanas iestatījumā:
- Izmēģinājuma caurumu pīrsings- Izveido reģistrācijas funkcijas, ko izmanto pakārtotās stacijas precīzai pozicionēšanai.
- Blankēšana un pīrsings- Izgriež iekšējos caurumus, spraugas un daļējus profilus. Smagā griešana tiek sadalīta agri, lai saglabātu sloksnes stabilitāti.
- Lancetēšana un formēšana- Daļēji sagriež un saliek cilnes, žalūzijas vai pārejas elementus, kas sagatavo sloksni dziļākai formēšanai.
- Zīmēšana un formēšana- Izmantojot kontrolētu materiāla plūsmu, tiek izveidotas trīs-dimensiju formas, piemēram, krūzes, ribiņas, reljefi vai kontūrveida virsmas.
- Monētu kalšana un kalibrēšana- Saspiež materiālu lokāli, lai panāktu stingru izmēru kontroli, izlīdzinātu virsmas vai asinātu rādiusus, kas pārsniedz gaisa formēšanas iespējas.
- Apgriešana- Noņem lieko materiālu, kas ievadīts formēšanas laikā, vai likvidē nesēju savienojumus ap daļas perimetru.
- Galīgais nogrieznis- Atdala pabeigto daļu no nesēja sloksnes izstumšanai vai savākšanai.
Staciju secība nav patvaļīga. Profesionāli presformu dizaineri smagas griešanas darbības veic agrīnā stadijā, galvenās formēšanas darbības veic vidū, kur turētājs joprojām nodrošina atbalstu, un kalibrēšanu tieši pirms nogriešanas, lai fiksētu galīgos izmērus. Šī pieeja pārvalda tonnāžas maksimumus visā preses gājienā un novērš sloksnes kropļojumus, kas uzkrātos vēlākās stacijās.
Nospiediet Stroke Sequence un Strip Advance Coordination
Viss progresīvais štancēšanas process ir sinhronizēts ar preses gājiena ciklu. Lejušā gājiena laikā augšējais kauliņš nolaižas, piloti iesaistās, un katra stacija veic savu darbību vienlaikus. Apakšējā nāves punktā visa griešana un formēšana šim ciklam ir pabeigta. Virzienā uz augšu noņēmēja plāksne notur sloksni, kamēr perforatori atvelkas, pacēlāji paceļ sloksni no apakšējās formas elementiem, un padeves sistēma pavirza materiālu par vienu soli.
Šī saikne starp presēšanas gājienu un sloksnes virzīšanu padara iespējamu ātrgaitas metāla štancēšanu. Katrā ciklā josla virzās uz priekšu tieši par vienu soli. Katra stacija apstrādā atšķirīgu joslas daļu tajā pašā mirklī. Rezultāts ir viena pabeigta daļa uz katru gājienu gala stacijā neatkarīgi no tā, cik starpoperāciju daļai ir nepieciešams. 12 staciju matrica, kas darbojas ar 400 sitieniem minūtē, ražo 400 pabeigtas detaļas minūtē, un visas 12 darbības notiek paralēli, nevis virknē.
Sloksnes pacelšanas augstumam ir izšķiroša nozīme šajā koordinācijā. Sloksnei ir jāpaceļas pietiekami, lai pirms virzīšanās uz priekšu notīrītu pilotus un izveidotos elementus, taču pārmērīga pacelšana rada vibrāciju un izliekšanos, kas ierobežo presēšanas ātrumu. Pacelšanas augstuma, padeves laika un gājiena ātruma līdzsvarošana ir vieta, kur progresīvais presformas štancēšanas process no mācību grāmatu teorijas pāriet uz lietišķo inženieriju, un profesionālās darbības atšķiras no veikaliem, kas darbojas, pārsniedzot apstiprinātos ātruma logus.
Barošanas, pilotēšanas un gājiena koordinācijas mehānika izskaidro, kā daļas pārvietojas pa veidni. Bet procesa inteliģence slēpjas pašā veidnē, jo īpaši instrumentu materiālos, stacijas izkārtojumā un dizaina lēmumos, kas nosaka, vai matrica izturēs 500 000 sitienu vai 5 miljonu pielaidi.
Progresīvā presformu dizaina un instrumentu pamati
Progresīvais veidnis ir tik spējīgs, cik spējīgi ir tā dizainā ietvertie lēmumi. Instrumentu materiāls, staciju skaits, izkārtojuma secība un spēka sadalījums tiek fiksēts pirms viena gājiena. Profesionāls progresīvs presformu dizains atdala ilgstošus,{2}}atkārtotus instrumentus no presformām, kas agri noārdās un neplānotas apkopes un lūžņu dēļ iztērē naudu.
Instrumentu materiāli un paredzamais mūža ilgums
Tērauda marka, kas izvēlēta štancēšanai, presformas ieliktņiem un formēšanas komponentiem, tieši nosaka, cik daudz detaļu var izgatavot no presformas, pirms tā ir jāasina vai jānomaina. Cietāki materiāli ilgāk iztur nodilumu, taču tie arī maksā vairāk un var būt trausli trieciena slodzes ietekmē. Pareiza progresīvās formas instrumenta materiāla izvēle nozīmē līdzsvarot nodilumizturību pret stingrību, izmaksām un apzīmogotā materiāla īpašajām prasībām.
Lūk, kā praksē tiek salīdzināti visizplatītākie instrumenti:
| Instrumentu materiāls | Cietība (HRC) | Nodilumizturība | Stingrība | Tipisks mūžs (insulti) | Labākā lietojumprogramma |
|---|---|---|---|---|---|
| D2 instrumentu tērauds | 58-62 | Augsts | Mērens | 1-3 miljoni | Mīksta tērauda un alumīnija vispārēja caurduršana un noblīvēšana |
| M2 ātrgaitas{1}}tērauds | 60-65 | Ļoti augsts | Vidēji-Augsti | 3-5 miljoni | Ātri{0}}caurdurami, abrazīvie materiāli, piemēram, nerūsējošais tērauds |
| Karbīds (volframa karbīds) | 70-75+ | Lieliski | Zems | 5-20+ miljoni | Liela -apjoma programmas, kurām nepieciešams maksimāls kalpošanas laiks ar minimālu slīpēšanu |
D2 aptver plašu progresīvu instrumentu un presformu pielietojumu klāstu par saprātīgām izmaksām. M2 iedarbojas, kad palielinās presēšanas ātrums vai tiek štancēti cietāki sakausējumi, kas košļājas cauri zemākas -klases tēraudiem. Karbīda ieliktņi pagarina diegu kalpošanas laiku desmitiem miljonu, taču tiem ir nepieciešama rūpīga nospiešana un darbība bez triecieniem, jo karbīds plīst, nevis deformējas pārlieku noslogotu{6}}centru.
Profesionāli presformu veidotāji izmanto arī virsmas apstrādi, piemēram, TiN vai TiCN pārklājumus, lai samazinātu berzi, aizkavētu nerūsējošā tērauda detaļu saspiešanu un pagarinātu intervālus starp asināšanas cikliem.
Staciju izkārtojuma plānošana sarežģītām daļām
Gatavās detaļas ģeometrijas pārveidošana optimizētā stacijas izkārtojumā ir vieta, kur štancēšanas presformu dizains pāriet no mašīnbūves uz lietišķo problēmu{0}risināšanu. Pieredzējušiem ražotājiem patīkYICHENtuvojieties šai fāzei, kartējot visas detaļas iezīmes, identificējot formēšanas secības, kas samazina materiāla kropļojumus, un vienmērīgi sadalot griešanas un formēšanas spēkus visā presēšanas gājienā.
Staciju izvietojuma plānošana notiek pēc strukturētas metodoloģijas:
- Identificējiet visas caurduršanas, formēšanas un apgriešanas darbības, kas nepieciešamas detaļu ģeometrijai.
- Secīgas darbības tiek veiktas tā, lai plakanā materiāla smags griešana notiktu agri, bet formēšana notiek straumes vidū, kamēr nesējs joprojām nodrošina stabilitāti.
- Grupējiet saderīgas darbības koplietotās stacijās, kur tonnāža un telpiskā klīrenss to atļauj.
- Ievietojiet tukšgaitas (aklos) stacijas starp smagajām formēšanas stadijām, lai ļautu sloksnei atslābt un nodrošinātu vietu turpmākām dizaina izmaiņām.
- Apstipriniet, ka kopējā tonnāža visās aktīvajās stacijās paliek preses jaudas robežās ar drošības rezervi 15-20%.
Slikti izplānoti izkārtojumi rada spēka tapas, kas novirza presēšanas cilindru, paātrina nodilumu vienā veidnes pusē un rada izmēru izmaiņas. Labi-secināts progresīvās štancēšanas veidņu dizains simetriski sadala slodzi un nodrošina sloksnes taisnu izsekošanu katrā stacijā.
Līdzsvarot die sarežģītību ar ražošanas mērķiem
Vairāk staciju nozīmē lielākas iespējas, taču tās nozīmē arī plašāku presformu, lielāku presēšanas gultni un augstākas instrumentu izmaksas. Profesionāli presformu dizaineri sver staciju skaitu attiecībā pret sloksnes platumu, kas nosaka materiāla izmaksas par daļu, un pret nepieciešamo preses tonnāžu, kas ierobežo mašīnu iespējas ražošanas grīdā.
16 staciju prese, kas der 200 tonnu smagai presei, bieži vien ir labāka ekonomiskā izvēle nekā 22 staciju prese, kurai nepieciešama 400 tonnu prese, pat ja tā apvieno vairāk darbību. Lēmums ir atkarīgs no gada apjoma, pieejamās preses jaudas un kopējām īpašumtiesību izmaksām visā paredzamajā veidnes kalpošanas laikā.
Šeit progresīvā štancēšanas presformu dizains kļūst par kopīgu uzdevumu starp detaļu dizaineriem, presformu inženieriem un ražošanas plānotājiem. YICHEN'sprogresīvā štancēšanas matricaizstrādes procesā, piemēram, galvenā uzmanība tiek pievērsta inženierijas veidnēm, kas sasniedz atkārtojamības mērķus, vienlaikus iekļaujoties mērogojamā ražošanas infrastruktūrā, nodrošinot iepirkuma komandām skaidru ceļu no prototipa apstiprināšanas līdz masveida ražošanai.
Instrumentu materiāls un stacijas izkārtojuma slēdzene matricas veiktspējas griestos. Taču pat visprecīzāk izstrādātā veidne nevar kompensēt sliktu materiālu izvēli vai neefektīvu sloksnes izkārtojumu augšpus, kur pārņem nesēja dizains un ligzdošanas stratēģija.
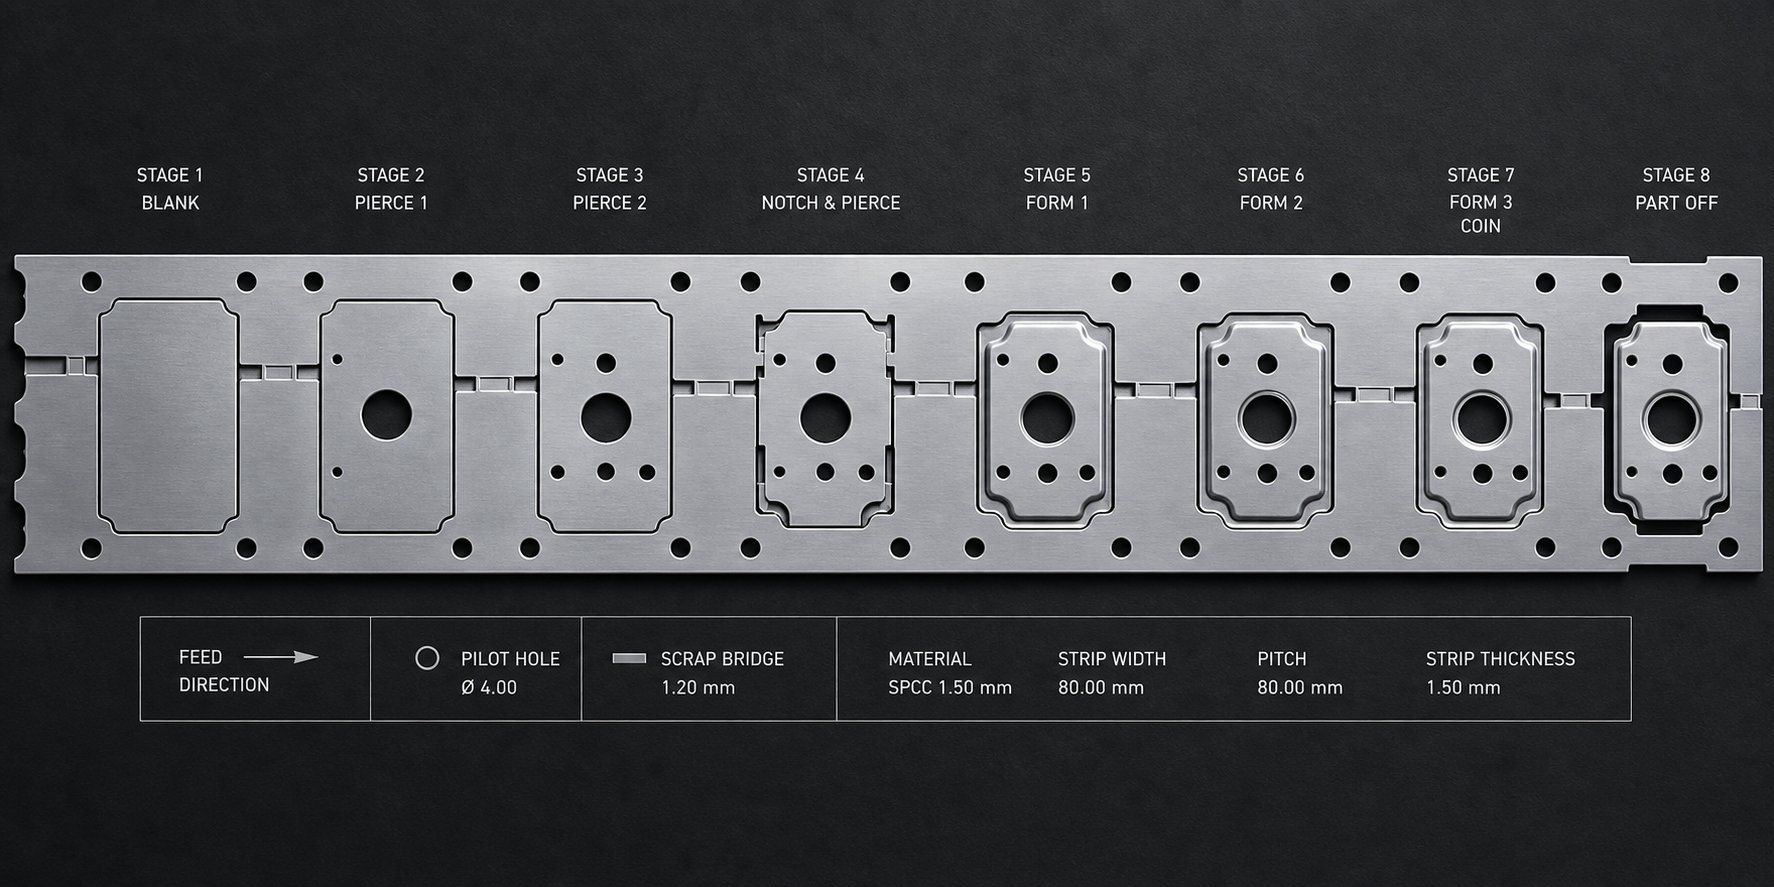
Materiālu izvēle un sloksnes izkārtojuma optimizācija
Izejmateriāls parasti veido 40-60% no apzīmogotās daļas kopējām izmaksām. Tas nozīmē, ka lēmumiem, kas pieņemti, izstrādājot sloksnes izkārtojumu un izvēloties materiālu, ir lielāka ietekme uz katras daļas ekonomiku nekā gandrīz jebkuram citam procesa faktoram. Labi optimizēts izkārtojums izspiež maksimālo daļu no katras spoles, savukārt pareizā materiāla izvēle nodrošina šo detaļu tīru formu bez plaisāšanas, burzīšanās vai pārmērīgas atsperes.
Carrier Strip dizains un ligzdošanas optimizācija
Nesēja sloksne ir skeleta mugurkauls, kas satur kopā daļēji izveidotās daļas, kad tās virzās cauri matricai. Tas nav gatavais produkts, tāpēc katrs nesējmateriāla kvadrātmilimetrs kļūst par lūžņiem. Izstrādājot to pēc iespējas plānāk un šaurāk, vienlaikus saglabājot pietiekami daudz stiprības, lai izspiestu sloksni cauri visām stacijām bez izliekšanās, ir līdzsvarošanas darbība, kas tieši ietekmē materiāla izmantošanu.
Divi nesēju veidi kalpo dažādiem progresīvās štancēšanas lietojumiem:
- Cietie nesējidarbs pamata griešanas un liekšanas operācijām, kur sloksne paliek plakana visā presēšanas gājienā. Tie nodrošina maksimālu stingrību, bet nevar pielāgot daļu vertikālu kustību starp stacijām.
- Izstiept tīmekļa nesējusietver stratēģiskus griezumus vai cilpas, kas ļauj pārvadātājam izlocīties vertikāli un horizontāli. Tie ir būtiski detaļām, kurām nepieciešama dziļa vilkšana, reljefs vai daudzpakāpju formēšana, kur materiālam jāplūst uz iekšu, neizkropļojot soli starp daļām.
Slikti izstrādāts turētājs var izraisīt pilnīgu instrumenta atteici. Ja stiprinājuma tīkls ir pārāk šaurs, tas plīst formēšanas laikā. Ja tas ir pārāk stingrs dziļas-zīmēšanas lietojumprogrammai, tas bloķē joslas soli un izraisa nepareizu reģistrāciju lejup pa straumi. Profesionāli štancēšanas inženieri izmanto simulācijas programmatūru, lai prognozētu nesēja deformāciju un apstiprinātu, ka elastīgais tīkls nodrošina pietiekamu līnijas garumu, lai pielāgotos vertikālai kustībai, nesamazinot materiāla lūzuma robežu.
Ligzdošanas stratēģija nosaka, kā daļas ir orientētas un novietotas uz joslas, lai samazinātu atkritumu daudzumu. Progresīvās štancēšanas materiāliem izplatītas pieejas ietver:
- Vienas{0}}rindas izkārtojumi- Vienkāršs un paredzams, vislabāk piemērots simetriskām daļām, taču bieži vien ir mazāks materiāla patēriņš.
- Leņķa vai pagriezta ligzda- Noliec daļas leņķī, lai tās cieši piegultu viena otrai, piemēram, puzles gabaliņi. Tas var ievērojami samazināt sloksnes platumu neregulāras formas ģeometrijām.
- Vairāku-rindu izkārtojumi- Vienā nospiešanas gājienā tiek apzīmogotas divas vai vairākas detaļas blakus blakus, palielinot caurlaidspēju un uzlabojot izmantošanu, ja to pieļauj detaļu izmēri.
Nozares etalons parmateriālu izmantošana progresīvās štancēšanas operācijāsir vismaz 75%. Lai sasniegtu šo mērķi, ir rūpīgi jāoptimizē tilta platums, mazās materiāla daļas, kas paliek starp blakus esošajām daļām un starp daļām un sloksnes malu. Kopējais noteikums nosaka minimālo tilta biezumu no 1,25 līdz 1,5 reizēm par materiāla biezumu. 1,5 mm sloksnei tas nozīmē aptuveni 1,9–2,25 mm tiltu, kas ir tieši tik daudz, lai novērstu lūžņu sagriešanos un iesprūšanu.
Sloksnes platuma optimizācija ir tieši saistīta ar -daļas izmaksām. Šaurāka sloksne nozīmē mazāk izejmateriālu patērēto ciklā, bet tas nozīmē arī stingrākas robežas nesēja stiprībai un malu stabilitātei. Padeves solis, kas ir attālums, ko sloksne virzās uz priekšu vienā gājienā, tiek kombinēts ar sloksnes platumu, lai noteiktu vienai daļai patērētā materiāla taisnstūra laukumu. Jebkuras dimensijas samazināšana, vienlaikus saglabājot struktūras integritāti un formējamību, proporcionāli samazina materiālu izmaksas.
Metālu veidi un biezuma diapazoni progresīvai štancēšanai
Ne katrs metāls labi darbojas progresīvā formā. Procesam ir nepieciešami materiāli, kas var izturēt atkārtotu liekšanu, caurduršanu un formēšanu vairākās stacijās bez plaisāšanas vai sacietēšanas līdz lūzumam. Formējamība, virsmas cietība un atsperu darbība ietekmē to, vai konkrētais sakausējums ir piemērots ātrgaitas progresīvai metāla štancēšanai.
Lūk, kā tiek salīdzināti visizplatītākie progresīvie štancēšanas materiāli, izmantojot praktiskos atribūtus:
| Materiāla kategorija | Formējamības vērtējums | Tipisks biezuma diapazons | Kopīgas lietojumprogrammas | Īpaši apsvērumi par instrumentiem |
|---|---|---|---|---|
| Zema-oglekļa tērauds (C1008-C1010) | Lieliski | 0.2 - 4.0 mm | Kronšteini, šasijas sastāvdaļas, konstrukcijas balsti, elektriskie korpusi | Standarta D2 instrumenti darbojas labi; minimālas satraucošas bažas |
| Nerūsējošais tērauds (301, 304, 316) | Vidēji-Labi | 0.1 - 3.0 mm | Medicīnas ierīces, pārtikas aprīkojums, elektroniskais ekranējums,{0}}korozijizturīga aparatūra | Augsts darba{0}}cietēšanas ātrums prasa M2 vai karbīda instrumentus; TiN pārklājumi samazina žāvēšanu |
| Vara sakausējumi (C110, C194, C260 misiņš) | Labi-Lieliski | 0.1 - 2.5 mm | Elektriskās spailes, savienotāji, siltuma izlietnes, RF ekranēšana | Mīksts materiāls var radīt urbumu veidošanos uz perforatoriem; nepieciešama bieža gliemežu tīrīšana |
| Misiņš (C260, C270) | Lieliski | 0.1 - 2.0 mm | Santehnikas furnitūra, dekoratīvā furnitūra, elektriskie kontakti, instrumentu sastāvdaļas | Lieliska formējamība ar zemu atsperu; standarta instrumenti, kas ir piemēroti lielākajai daļai lietojumu |
| Alumīnija sakausējumi (1100, 3003, 5052) | Labi-Lieliski | 0.2 - 3.5 mm | Siltuma izlietnes, automašīnu paneļi, elektroniskie korpusi, kosmosa kronšteini | Līmes uzkrāšanās uz instrumentiem nepieciešamas pulētas presformas virsmas vai specializēti pārklājumi; mīkstākiem sakausējumiem ir nepieciešams plašāks perforators-, lai-atšķirtu atstarpi |
Oglekļa tērauda progresīvā štancēšana dominē liela{0}}apjoma strukturālajās programmās, jo materiāls ir lēts, veidojas paredzami un darbojas ar lielu presēšanas ātrumu bez īpašām smērvielām. Tādas kategorijas kā C1008 un C1010 nodrošina elastību, kas nepieciešama sarežģītiem līkumiem un vilkšanām, vienlaikus saglabājot pietiekami stīvumu, lai saglabātu nesēja integritāti, izmantojot vairāku staciju presformas.
Vara progresīvā štancēšana un misiņa progresīvā štancēšana ir standarts elektriskās un elektronikas nozarēs. Šie sakausējumi apvieno izcilu vadītspēju ar labu formējamību, padarot tos ideāli piemērotus spailēm, kopņu stieņiem un atsperu kontaktiem. Jo īpaši misiņš piedāvā ļoti zemu atsperu, kas vienkāršo instrumentu sagatavošanu un samazina detaļu skaitu ar stingrām leņķa pielaidēm.
Alumīnija progresīvā štancēšana rada unikālus izaicinājumus. Metāla maiguma dēļ tas pielīp pie instrumentu virsmām, veidojot nogulsnes, kas rada virsmas defektus gatavajām detaļām. Profesionālās darbības to novērš, izmantojot ļoti pulētas perforatoru un presformu virsmas, specializētas smērvielas un dažreiz hroma vai DLC pārklājumus uz veidojošām sastāvdaļām. Neskatoties uz šiem apsvērumiem, alumīnijs joprojām ir izvēlēts-vieglie komponenti automobiļu un elektronikas lietojumos, kur svara ietaupījums attaisno papildu uzmanību instrumentiem.
Nerūsējošais tērauds atrodas progresīvo štancēšanas materiālu prasīgajā galā. Tā augstais sacietēšanas ātrums{1}}nozīmē, ka materiāla stiprība formēšanas laikā ievērojami palielinās, kas paātrina caurumošanas nodilumu un palielina atdalīšanas spēkus. Veiksmīgas nerūsējošā tērauda programmas ir balstītas uz augstākās kvalitātes instrumentu tēraudu (M2 vai karbīdu), precīziem caurumošanas-līdz-atstarpēm un agresīvām eļļošanas stratēģijām, lai pārvaldītu siltuma veidošanos ar lielu gājiena ātrumu.
Pareiza materiāla izvēle ir puse no vienādojuma. Otra puse ir tādu detaļu projektēšana, kas ievēro progresīvās formēšanas fiziskās robežas, kur elementu izvietojums, lieces rādiusi un izmēru proporcijas nosaka, vai matrica darbojas bez problēmām vai cīnās ar ģeometriju katrā stacijā.
Izgatavojamības vadlīnijas progresīvai štancēšanai
Katrs elements, ko uzzīmējat uz detaļu modeļa, galu galā kļūst par staciju matricā, perforatoru, kas nolietojas, vai formēšanas darbību, kas palielina presē tonnāžu. Progresīvās štancēšanas izgatavojamības dizains nozīmē detaļas ģeometrijas izstrādi tā, lai presforma to varētu droši ražot ar ātrumu, neprasot eksotiskus instrumentus, pārmērīgas stacijas vai pastāvīgas apkopes iejaukšanās. Tālāk minētie noteikumi pārvērš materiālzinātnes un metāla štancēšanas presformu projektēšanas pieredzi piemērojamos ierobežojumos, ko varat piemērot CAD posmā, pirms vēl nav sākusies instrumentu izmaksu aprēķins.
Progresīvo die detaļu kritisko izmēru noteikumi
Caurumi, spraugas un izgriezumi ir vieni no pirmajiem elementiem, kas izveidoti progresīvā štancēšanas rīkā, parasti agrīnās caurduršanas stacijās. To izmērs un izvietojums attiecībā pret materiāla biezumu nosaka, vai perforatori iztur miljoniem ciklu vai priekšlaicīgi saplīst. Pārkāpjot minimālā izmēra noteikumus, jūs piespiedāt izmantot trauslas, mazizmēra štancēšanas formas sastāvdaļas, kas palielina uzturēšanas izmaksas un palielina metāllūžņu daudzumu.
Šeit ir norādīti galvenie izmēru noteikumi, ko profesionāli štancēšanas inženieri piemēro, novērtējot daļas iespējamību.
- Minimālais cauruma diametrs:Vismaz 1,0 reizes materiāla biezums kaļamiem metāliem, piemēram, zema-oglekļa tēraudam un misiņam. Augstas -stiepšanas materiāliem, piemēram, nerūsējošajam tēraudam, palieliniet materiāla biezumu līdz 2,0 reizēm, lai novērstu perforācijas lūzumu.
- Minimālais slota platums:Vismaz 1,5x materiāla biezums. Šaurākiem slotiem ir nepieciešami specializēti ātrgaitas tērauda vai karbīda perforatori, kas ievērojami palielina instrumentu izmaksas.
- Minimālais attālums starp caurumiem:Vismaz 2,0x materiāla biezums no malas-līdz-malai. Ciešāka atstatuma dēļ pīrsings starp elementiem deformējas vai saplīst.
- Minimālais attālums no cauruma līdz malai:Vismaz 2,0x materiāla biezums. Īpašības, kas atrodas tuvāk daļas malai, rada uz āru izliekšanos, kas deformē tukšo profilu.
- Minimālais attālums no cauruma līdz lieces līnijai:Vismaz 2,0x materiāla biezums plus lieces rādiuss elementiem, kuru diametrs ir mazāks par 2,5 mm. Lielākiem elementiem palieliniet līdz 2,5 x materiāla biezumam plus lieces rādiusam, lai novērstu izstiepšanos vai deformāciju formēšanas laikā.
- Minimālais atloka augstums:Vismaz 2,5x materiāla biezums plus lieces rādiuss. Īsākiem atlokiem trūkst pietiekami daudz materiāla, lai perforators varētu satvert lieces laikā, radot nekonsekventus leņķus.
- Minimālais cilnes un iecirtuma platums:Vismaz 1,5x materiāla biezums, lai izvairītos no pārmērīgas spēka koncentrācijas uz šauriem perforatoriem.
- Iekšējie stūra rādiusi uz izgriezumiem:Vismaz 0,5x materiāla biezums. Asie iekšējie stūri darbojas kā spriedzes stāvvadi veidnē un daļā, samazinot formas kalpošanas laiku un radot plaisu rašanās punktus.
Šīs vērtības atspoguļo praktiskos minimumus, nevis mērķus. Projektēšana virs šiem sliekšņiem dod skatuves instrumentiem vairāk elpošanas telpas, pagarina asināšanas intervālus un samazina perforācijas atteices iespējamību ilgstošu ražošanas ciklu laikā. Ja jūsu daļas ģeometrija vienlaikus neatbilst vairākiem no šiem ierobežojumiem, sagaidiet, ka štancēšanas veidņu izgatavotājs pievienos stacijas vai ieteiks ģeometrijas modifikācijas.
Liekuma rādiusa un graudu virziena apsvērumi
Liekšanas darbības parasti notiek vidējās{0}}līdz-vēlās stacijās progresīvā veidnē, pēc caurduršanas un pirms galīgās nogriešanas. Jūsu norādītais iekšējais lieces rādiuss nosaka, vai materiāls vienmērīgi plūst ap perforatora degunu vai plaisas uz ārējās šķiedras. Pārāk stingrs rādiuss uz nepareizā materiāla nepareizā orientācijā, un daļa sašķeļas lieces līnijā.
Drošs sākumpunkts iekšējam lieces rādiusam ir 1,0x materiāla biezums kaļamiem sakausējumiem, piemēram, zema-oglekļa tēraudam un alumīnijam 3003. Augstākas-stiprības materiāliem, piemēram, nerūsējošajam tēraudam 304 vai atsperes -izturīgajam varam, palieliniet šo minimumu līdz 1,5x materiāla biezumam vai lielākam atkarībā no pagarinājuma īpašībām. Ja jebkura materiāla biezums ir mazāks par 1,0 x, tiek radīts plaisāšanas risks, kas pasliktinās, veidnei nodilstot un laika gaitā asinot perforācijas rādiusus.
Tikpat kritisks ir graudu virziens. Lokšņu metālam ir velmēšanas virziens, kas noteikts dzirnavu apstrādes laikā, un tā elastība mainās atkarībā no tā, vai jūs liecat ar vai pret šo graudu. Liekumi, kas izveidoti perpendikulāri graudu virzienam, ir stiprāki un daudz mazāk pakļauti plaisāšanai nekā līkumi, kas veikti tai paralēli. Detaļām, kurām nepieciešami izliekumi vairākās orientācijās, orientējiet sagatavi uz sloksnes tā, lai viskritiskākais vai visciešākais līkums būtu perpendikulāri graudam.
Ja daļai ir nepieciešami izliekumi abos virzienos, sagataves leņķēšana 45 grādu leņķī pret velmēšanas virzienu piedāvā kompromisu, kas vienmērīgāk sadala spriedzi pa abām līkuma asīm. Ņemiet vērā, ka ligzdošana leņķī palielina joslas platumu un materiāla patēriņu, tāpēc pastāv izmaksu kompromiss. Norādiet graudu virziena prasības savā inženiertehniskajā rasējumā, jo īpaši detaļām no rūdītiem vai augstas stiprības sakausējumiem, kur ir paaugstināts plaisāšanas risks.
Atspere, metāla tendence daļēji atgūt sākotnējo formu pēc lieces, mainās arī atkarībā no graudu orientācijas un materiāla stiprības. Profesionālās lokšņu metāla štancēšanas presformu programmas kompensē atspērienu, pārliekot-izliekot štancēšanas leņķi vai pievienojot kalšanas staciju, kas pastāvīgi nosaka līkumu. Atļautās leņķa pielaides norādīšana zīmējumā (parasti +/- 1 grāds standarta līkumiem) palīdz presformas projektētājam noteikt, vai pietiek ar vienkāršu gaisa liekšanu vai ir nepieciešama īpaša kalibrēšanas stacija.
Funkciju izvietošanas noteikumi, kas samazina diegu sarežģītību
Katrai funkcijai no jūsu puses ir jāveido noteikta štancēšanas formas sastāvdaļa: perforators, formēšanas ieliktnis, izciļņa mehānisms vai kombinācija. Funkcijas, kas atrodas pārāk tuvu viena otrai, pārāk dziļi attiecībā pret to platumu vai atrodas mehāniski neērtās vietās, liek veidnes izstrādātājam pievienot stacijas, izmantot trauslus instrumentus vai ieviest sekundāras darbības ārpus veidnes. Tas viss palielina izmaksas.
Daži izvietošanas principi kontrolē formas sarežģītību:
- Izvairieties no objektiem, kas atrodas tieši blakus līkumiem.Caurumi vai reljefi, kas novietoti 2x materiāla biezumā no lieces līnijas, formēšanas laikā deformēsies. Pievienojiet reljefu griezumus, lai izolētu objektu, vai arī pārvietojiet to tālāk no līkuma.
- Ja iespējams, saglabājiet izveidotos objektus vienvirziena.Detaļām ar līkumiem abos virzienos (augšup un uz leju attiecībā pret sloksnes plakni) ir nepieciešami pacēlāji, papildu atstarpe sloksnes pārvietošanai un dažreiz ar izciļņu{0}} darbināmi instrumenti. Visu formu projektēšana vienā virzienā vienkāršo progresīvo štancēšanas rīku un nodrošina lielāku presēšanas ātrumu.
- Samaziniet atšķirīgu formēšanas dziļumu skaitu.Katram unikālajam vilkšanas dziļumam vai reljefa augstumam var būt nepieciešama sava stacija. Standartizējot dziļumu vairākās funkcijās, veidņu dizainers var apvienot darbības mazākās stacijās.
- Pievienojiet lieces atvieglojumus brīvajās malās.Kad līkums beidzas pie malas, nevis iet pāri nepārtrauktai virsmai, materiāls pārejā saplūst un saplīst. Reljefa iegriezums, kura platums ir vismaz 2x materiāla biezums un kas pagarina lieces rādiusa garumu, kā arī materiāla biezumu, novērš plīsumu un novērš liecinieku pēdas, kas ir pakļautas lieciniekiem.
- Izvairieties no ļoti šauriem izvirzījumiem vai dziļām šaurām spraugām.Funkcijas, kuru malu attiecība pārsniedz 4:1 (garums pret platumu), rada plānus, trauslus štancējumus, kas ātri nolietojas un ir dārgi nomainīt.
- Apvienojiet stingras{0}}pielaides funkcijas vienā stacijā.Ja divi izmēri ir jāsaglabā precīzā attiecībā viens pret otru, noformējiet tos tā, lai tos varētu sagriezt vai veidot ar vienu nospiešanu. Saistīto funkciju sadalīšana pa stacijām rada kumulatīvu pozicionēšanas kļūdu no joslas reģistrācijas pielaidēm.
Izklausās sarežģīti? Tā var būt, taču pamatā esošā loģika ir vienkārša: katrs iepriekš minētais noteikums aizsargā vai nu veidni (izvairoties no trausliem instrumentiem), vai daļu (novēršot deformāciju, plaisāšanu vai pielaides zudumu). Piemērojot šīs vadlīnijas sākotnējās projektēšanas laikā, tiek novērstas dārgas pārskatīšanas cilpas, kad tiek uzsākta presformas izveide.
Tomēr pat vislabāk{0}}izstrādātā ģeometrija atbilst specifikācijām tikai tad, ja ražošanas procesā tiek konstatētas novirzes reāllaikā. Šī realitāte novirza uzmanību no detaļu dizaina uz kvalitātes kontroles sistēmām, kas uzrauga katru gājienu, atklāj anomālijas un novērš bojāto daļu nokļūšanu pakārtotajā montāžā.
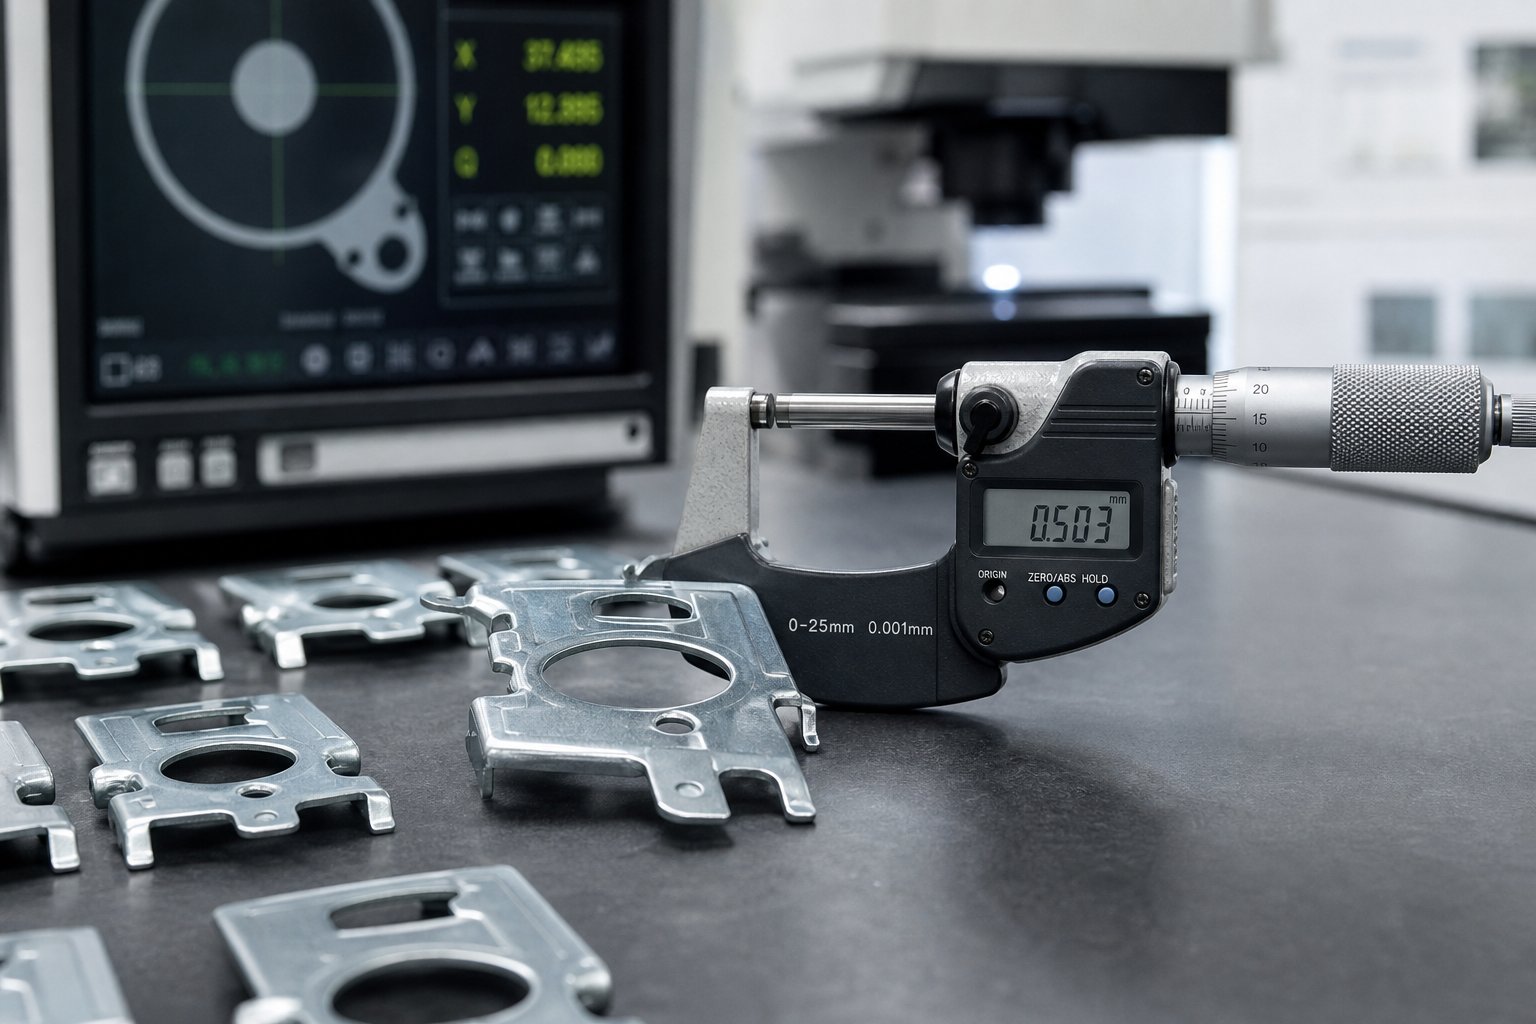
Kvalitātes kontrole un defektu novēršana progresīvās štancēšanas operācijās
Progresīvā veidne, kas darbojas ar 400 sitieniem minūtē, ik sekundi ražo gandrīz septiņas daļas. Šādā ātrumā operators nevar vizuāli pārbaudīt katru gabalu. Tā vietā augstas precizitātes metāla štancēšanas kvalitātes kontrole balstās uz automatizētām sensoru sistēmām, kas ir tieši iestrādātas instrumentos, statistikas metodēm, kas atzīmē procesa novirzi, pirms tas sasniedz noraidīšanas ierobežojumus, un strukturētiem pārbaudes protokoliem, kas apstiprina iespējas katras ražošanas darbības sākumā.
In-Die Sensing un{1}}Reāllaika uzraudzība
In-uzmanība sākās ar avāriju novēršanu, presēšanas apturēšanu, pirms nepareiza sloksne vai izvilkta sloksne iznīcināja dārgos instrumentus. Profesionālās precīzās štancēšanas operācijas kopš tā laika ir attīstījušas šo tehnoloģiju par adaudzpakāpju kvalitātes sistēmakas konstatē defektus, aptur ražošanu defektu gadījumā un slēgtās -cilpas konfigurācijās automātiski pielāgo formēšanas stacijas starp gājieniem, lai saglabātu daļas pielaides robežās.
Visbiežāk izmantotās sensoru kategorijas metāla štancēšanas veidnēs ir:
- Noņēmēju līmeņa sensori- Apakšējās formas stūros uzstādītie tuvuma sensori uzrauga noņēmēja plāksnes aizvēršanās dziļumu katrā gājienā. Ja uz sloksnes atrodas izvilkta lode, salauzts perforatora gals vai gruži, plāksne nevar sasniegt pilnu pārvietošanās dziļumu. Prese apstājas viena gājiena laikā pēc nelīdzenuma noteikšanas, kas parasti tiek kalibrēts, lai noteiktu novirzes, kas ir mazākas par 1,5 x sloksnes biezumu.
- Nepareizas padeves noteikšanas sensori- Novietots, lai apstiprinātu, ka sloksne ir pavirzījusies uz priekšu pareizajā virzienā, pirms matrica aizveras. Ja padeves sistēma īsi-padod vai veic dubulto-padevi, sensors iedarbina kļūdu, pirms piloti mēģina reģistrēt nepareizi novietotu materiālu.
- Punch klātbūtnes sensori- Optiskie vai tuvuma sensori, kas pārbauda mazus,{1}}lūzšanai pakļautus dūrienus, paliek neskarti. Trūkstošs perforatora uzgalis nozīmē, ka daļā trūkst caurumu, defekts, kas var neizraisīt avāriju, bet radīs neatbilstošus progresīvus presformas štancējumus, kas izplūst lejup pa straumi, ja to neatklāj.
- In-slodzes šūnās- Miniatūri spēka sensori, kas iebūvēti konkrētos perforatoru turētājos vai formēšanas stacijās. Tie nosaka spēka izmaiņas, kas norāda uz blāvumu, šķeldošanu vai materiāla biezuma izmaiņām, īpaši noderīgas kalšanas vai skalošanas operācijās, kur spēks tieši korelē ar daļas kvalitāti.
- Analogie lieces{0}}leņķa sensori- Izmēriet izveidotos leņķus grāda daļās. Slēgtās -cilpas sistēmās servomotori pielāgo, veidojot ķīļus starp gājieniem, lai automātiski koriģētu leņķisko novirzi, novēršot sliktas daļas, nevis tikai tās atklājot.
Īpašs sensoru tehniķis, parasti pieredzējis instrumentu ražotājs, pārvalda sensoru izvēli, uzstādīšanu un kalibrēšanu. Profesionālie veikali iegulda līdzekļus sensoru laboratorijās, kur tehniķi var kartēt sensoru laukus visās trīs asīs, uzzīmējot efektīvus diapazonus, pirms matrica ir pat uzbūvēta. Šī sākotnējā apstiprināšana ietaupa ievērojamu preses laiku izmēģinājuma laikā.
SPC metodes apzīmogotās daļas konsekvencei
In-sensori uztver katastrofālus notikumus un rupjus defektus. Statistiskā procesa vadība (SPC) uztver smalkākas, lēnākas nobīdes, kas iezogas vairāk nekā tūkstošiem gājienu, kad štancējumi nodilst, materiāla īpašības atšķiras no spoles-uz-spoles vai presēšanas apstākļi mainās līdz ar temperatūras izmaiņām.
Profesionālās precīzās presēšanas un štancēšanas operācijas piemēro SPC kritiskajiem izmēriem, ņemot detaļu paraugus noteiktos intervālos, mērot tos ar kalibrētiem instrumentiem (CMM, optiskiem komparatoriem, mikrometriem) un attēlojot rezultātus kontroles diagrammās. Galvenie rādītāji ir Cp un Cpk:
- Kpmēra, vai procesa izkliede iekļaujas pielaides logā neatkarīgi no centrēšanas. Cp 1,33 nozīmē, ka process izmanto 75% no pieejamās pielaides joslas.
- Cpkmēra, cik labi process ir centrēts šajā logā. Lielākajai daļai automobiļu un elektronikas programmu nepieciešamais minimālais Cpk ir 1,33, un kosmosa un medicīnas lietojumos bieži vien ir nepieciešams 1,67 vai augstāks.
Kad Cpk nokrītas zem mērķa, ir jānosaka galvenais cēlonis. Vai vidējā nobīde (instrumenta nodilums pārvieto izmēru vienā virzienā)? Vai arī izplatība palielinās (variācijas pieaug materiāla nekonsekvences vai vaļīgu presēšanas dēļ)? Vadības diagrammas parāda modeli, un tiek veiktas koriģējošas darbības: perforatora pārslīpēšana, lai atjaunotu malu ģeometriju, sagataves turētāja spiediena pielāgošana vai pāreja uz stingrāku-pielaides spoles partiju.
Pirmā-izstrādājuma pārbaude (FAI) noenkuro visu SPC sistēmu. Pirms pilnīgas ražošanas uzsākšanas viena vai vairākas detaļas, kas ražotas ar standarta instrumentiem, materiāliem un preses parametriem, tiek pilnībā izmērītas attiecībā pret katru rasējuma izmēru. Iegūtais FAI ziņojums apstiprina, ka process ir spējīgs un stabils, pirms tiek sākta liela apjoma ražošana. FAI atkārtojas pēc presformas apkopes, materiālu maiņas, preses maiņas vai jebkuras procesa modifikācijas, kas varētu ietekmēt izmēru izvadi.
Biežākie defekti un pamatcēloņu analīze
Pat ja sensori un SPC ir uzstādīti, defekti joprojām pastāv. Profesionālo darbību atšķirība ir tajā, cik ātri tās tiek identificētas un cik sistemātiski tiek izsekots cēlonis. Pieredzējuši štancēšanas inženieri atzīst, ka lielākajai daļai defektu ir vairāki iespējamie cēloņi, un to novēršanai ir jāsaprot mijiedarbība starp materiālu, instrumentiem un preses mainīgajiem, nevis vienkārši vainot presformu.
| Defekts | Iespējamie cēloņi | Koriģējošās darbības |
|---|---|---|
| Pārmērīgs urbums grieztajās malās | Nodilušas vai noslīpētas perforatoru malas; pārmērīgs sitiens-lai-noliktu atstarpi; blāvi griešanas tēraudi | Sharpen punches and dies; verify and restore proper clearance (typically 5-10% of material thickness per side); replace worn inserts |
| Sadalīšana līkuma līnijās | Lieces rādiuss ir pārāk stingrs materiālam; lieces paralēli graudu virzienam; materiāls pārsniedz noteikto cietību | Palielināt lieces rādiusu; pagriezt sagataves orientāciju attiecībā pret graudiem; pārbaudīt ienākošā materiāla īpašības, salīdzinot ar specifikācijām |
| Grumbas veidošanās vietās | Nepietiekams sagataves turētāja spiediens; pārmērīgs materiāls saspiešanas zonā; nepareiza vilkšanas lodīšu ģeometrija | Palieliniet turēšanas{0}}nospiestu spēku; pielāgot sagataves izmēru vai formu; modificēt vilkšanas lodītes profilu, lai kontrolētu materiāla plūsmu |
| Nepareiza reģistrācija (funkcijas ārpus atrašanās vietas) | Padeves garuma kļūda; nodilušas vai maza izmēra pilottapas; nepareizs barības izlaišanas laiks; pilota cauruma kropļojumi no augšpuses veidošanās | Pārkalibrēt padeves garumu; nomainīt nolietotos pilotus; noregulējiet padeves izlaišanas laiku, lai materiāls būtu brīvs, pirms piloti iesaistās; pārvietojiet pilota caurumus prom no formēšanas zonām |
| Virsmas iespiedumi vai pēdas | Izvilkti gliemeži, kas iesprostoti uz sloksnes; gruveši veidnē; gliemežu uzkrāšanās matricas dobumos; raupjas instrumentu virsmas | Uzlabot gliemežu aizturi (pievienot vakuumu vai pozitīvu nokautu); palielināt presēšanas biežumu; pulēt formējošās virsmas; pievienojiet noņēmēju{0}}līmeņa sensorus, lai noteiktu iesprostotos gružus |
| Izmēru novirze pār skrējienu | Progresīvs perforators; presformas sastāvdaļu termiskā izplešanās; materiāla īpašību izmaiņas spolē | Izveidojiet asināšanas intervālus, pamatojoties uz SPC tendencēm; pirms ražošanas daļu mērīšanas atļaut termisko stabilizāciju; nostipriniet ienākošo materiālu specifikācijas |
| Atspere pārsniedz toleranci | Nepietiekama pārliekuma-kompensācija; materiāla tecēšanas robeža augstāka par nominālo; nolietots formēšanas perforācijas rādiuss | Palielināt -liekuma leņķi; pievienot kalšanas vai atkārtotas izgriešanas staciju; pārbaudīt materiālu sertifikātus; atjaunot perforatora deguna rādiusu drukāšanai |
Visu šo defektu shēma ir skaidra: profesionālas darbības novērš tos, izmantojot kontrolētu ievadi (asus instrumentus, pareizas atstarpes, pārbaudītus materiālus), nevis tos izšķirot pēc fakta. In-sensing uztver akūtās kļūmes. SPC uztver pakāpenisko novirzi. Un FAI apstiprina bāzes līniju, pirms tiek sākta liela apjoma ražošana.
Defektu novēršana aizsargā kvalitāti, taču tā aizsargā arī ekonomiku. Katra lūžņu daļa atspoguļo izšķērdētu materiālu, zaudēto presēšanas laiku un iespējamos pakārtotos traucējumus. Šī saikne starp kvalitātes disciplīnu un ražošanas izmaksām ir tieši iemesls, kāpēc izpratnei par progresīvo presēšanas operāciju finanšu struktūru ir tikpat liela nozīme kā paša tehniskā procesa izpratnei.
Izmaksu faktori un ražošanas apjoma ekonomika
Instrumentu ieguldījums ir vienīgais lielākais finanšu lēmums jebkurā štancēšanas programmā. Progresīvā prese var maksāt no USD 15 000 par vienkāršu kronšteinu instrumentu līdz pat vairāk nekā USD 100 000 par sarežģītu vairāku staciju presformu ar karbīda ieliktņiem un{6}}uztvērēju. Šis diapazons ir milzīgs, un izpratne par tā virzītājspēkiem palīdz inženieriem un iepirkumu komandām pieņemt pārdomātus pirkšanas lēmumus, nevis vienkārši meklēt zemāko cenu.
Kas nosaka progresīvās štancēšanas instrumentu izmaksas
Kad saņemat instrumentu aprēķinu, kas šķiet augsts vai aizdomīgi zems, izsekojiet skaitlim atpakaļ uz mainīgajiem lielumiem, kas faktiski nosaka die cenu. Kānozares instrumentu eksperts Arts Hedriks atzīmē, izmaksu atšķirības, kas pārsniedz 50% starp veikaliem, kas piedāvā vienu un to pašu daļu, ir izplatītas, un atšķirības gandrīz vienmēr izriet no atšķirībām, kā katrs veikals apstrādā daļu, nevis tikai stundas likmju atšķirības.
Šeit ir norādīti galvenie faktori, kas palielina vai samazina progresīvās štancēšanas izmaksas:
- Staciju skaits:Katra stacija pievieno perforatorus, veidņu ieliktņus, noņēmējus un precīzas{0}}zemējuma sastāvdaļas. 10 staciju presforma var maksāt par 40–60% vairāk nekā 6 staciju presforma tai pašai detaļai tikai papildu mehāniski apstrādātu komponentu un montāžas darbaspēka dēļ.
- Materiāla izvēle:Norādot karbīda ieliktņus D2 instrumenta tērauda vietā kritiskajos nodiluma punktos, instrumenta izmaksas var palielināties par 20–30%, bet veidnes kalpošanas laiks tiek pagarināts par 5–10 reizēm. Lēmums ir atkarīgs no kopējā apjoma prognozēm.
- Daļu sarežģītība un pielaides:Detaļām ar dziļu vilkšanu, vairākiem lieces virzieniem vai stingrām pozicionēšanas pielaidēm (zem +/-0,05 mm) ir nepieciešams vairāk staciju, stingrāka veidņu detaļu apstrāde un ilgāki pārbaudes cikli. Stingras -tolerances daļas palielina instrumentu izmaksas, jo tām ir nepieciešami precīzi zemējuma un urbšanas{5}}komponenti, nevis standarta stieples-EDM profili.
- Sloksnes platums un preses tonnāža:Plašākai matricai ir nepieciešams lielāks presformu komplekts, smagāki apavu plāksnes un prese ar lielāku gultu. Šie faktori palielina gan materiālu izmaksas, gan stundas apstrādes tarifus, kas tiek iekasēti presēšanas laikā.
- Likvidētas sekundārās darbības:Presformas, kurās ir pieskaršanās, aparatūras ievietošana vai mērīšanas stacijās,{0}}maksā iepriekš, bet noņem pakārtoto darbu. Uzņēmējdarbības situācija ir atkarīga no tā, vai sekundārie izmaksu ietaupījumi pārsniedz papildu instrumentu ieguldījumu programmas darbības laikā.
- Pārdevēja iespējas un atrašanās vieta:Preses dizaineru un instrumentu izgatavotāju darbaspēka likmes atšķiras atkarībā no reģiona. Vēl svarīgāk ir tas, ka veikals, kuram ir pieredze jūsu konkrētajā detaļu kategorijā, to var apstrādāt mazākā skaitā staciju, jo tie izmanto pagātnes risinājumus, nevis inženieriju no nulles.
Daļas izgatavošanas process, kas nozīmē staciju skaitu un to secību, ir lielākais viens faktors, kas nosaka izmaksu atšķirības starp kotācijām. Viens veikals varētu citēt 10 staciju progresīvo veidni ar 5 collu soli, bet cits piedāvā 15 stacijas ar plašāku soli. Šī apstrādes metodoloģijas atšķirība rada ievērojamu cenu atšķirību pat tad, ja abos veikalos tiek piemērotas līdzīgas stundas likmes.
Apjoma sliekšņi un metožu salīdzināšanas ekonomika
Progresīvās presformas nodrošina lielus sākotnējos ieguldījumus, taču tās nodrošina viszemākās{0}}daļas izmaksas pēc apjoma. Jautājums, ar kuru saskaras katrs ražošanas inženieris, ir šāds: ar kādu ikgadējo daudzumu progresīvais presētājs kļūst par pareizo ekonomisko izvēli salīdzinājumā ar vienkāršākām alternatīvām?
Atbilde ir atkarīga no detaļu sarežģītības, taču vispārīgie apjoma sliekšņi, pamatojoties uz nozares praksi, izskatās šādi:
- Viena{0}}stacija mirst:Vispiemērotākais gada apjomam, kas mazāks par 10 000 daļām. Zems instrumentu ieguldījums (3000 ASV dolāru-15 000 ASV dolāru), taču katrai darbībai ir nepieciešams atsevišķs nospiešana, atsevišķa apstrāde un bieži vien manuāla ielāde. Vienas daļas izmaksas joprojām ir augstas darba un cikla ilguma dēļ.
- Saliktā štancēšana:Piemērots 5 000 līdz 75 000 detaļu gadā, ja ģeometrija ir relatīvi plakana (caurduršana un apstrāde vienā plaknē). Mērenas instrumentu izmaksas (8000 $-30 000 ASV dolāru) ar labu katras daļas ekonomiju vienkāršām formām, bet tikai daļām, kurām nav nepieciešama formēšana vai locīšana.
- Pārvietošanas nūjas:Ideāli piemērots 25 000 līdz 500 000 detaļu gadā, jo īpaši lielākiem vai dziļāk{4}}izvilktiem komponentiem, kas nevar uzturēt nesēju. Instrumentu izmaksas (30 000–150 ASV dolāru,000+) ir salīdzināmas ar progresīvām presformām, taču cikla ātrums ir lēnāks, jo mehāniskās pārneses sistēmas pārvieto atsevišķas sagataves starp stacijām, nevis virza nepārtrauktu sloksni.
- Progresīvās mirstības:Visekonomiskākais ilgtermiņa progresīvās štancēšanas programmām, kas pārsniedz 50 000 detaļu gadā, un izmaksu priekšrocība strauji pieaug virs 100 000 vienībām. Ieguldījumi instrumentos (15 000 ASV dolāru-100 ASV dolāru,000+) ir lieli, taču cikla ātrums 200–1500 gājienu minūtē vienai detaļai izmaksā līdz centa daļām par darbu un mašīnas laiku.
Pārejas punkts, kurā uzvar progresīvie instrumenti, nav fiksēts. Vienkāršam kronšteinam, kas var darboties ar ātrumu 600 SPM 6-staciju veidnē, līdzsvars pret vienas stacijas metodēm var rasties pie 30 000 detaļu. Sarežģītam savienotājam, kam nepieciešamas 18 stacijas un karbīda instrumenti, līdzsvars var sasniegt tikai 150 000 vienību.
Svarīgas ir kopējās īpašumtiesību izmaksas, nevis tikai pirkuma pasūtījuma cena. 40 000 USD vērta progresīvā prese, kas piecu gadu laikā ražo 500 000 detaļu, palielina tikai USD 0,08 par katru daļuamortizētās instrumentu izmaksas. Šī pati detaļa, kas darbināta ar 12 000 USD vērtu vienas stacijas matricu ar ātrumu 10 detaļām minūtē, nevis 400, izmaksātu vairākas reizes vairāk presēšanas laikā un darbā, lai gan pati presforma bija lētāka.
Gudras iepirkumu komandas novērtē presformas un štancēšanas programmas, pamatojoties uz amortizētajām instrumentu izmaksām plus gabalu cenas, nevis tikai uz instrumentu izmaksām. Tie ņem vērā arī apkopes rezerves, parasti 2-5% no instrumentu izmaksām gadā, kas sedz asināšanu, komponentu nomaiņu un iespējamo atjaunošanu. Labi uzbūvēta presforma, kas ražo liela apjoma štancējumus vairākos miljonos ciklu, bieži vien atmaksā savus ieguldījumus daudzkārt, kad tiek aprēķināta pilna izmaksu aina.
Ekonomika katrā daļā- uzlabojas līdz ar apjomu, taču tikai tad, ja matrica paliek ražošanas-gatavā stāvoklī šiem miljoniem gājienu. Šī realitāte padara uzturēšanas stratēģiju ne tikai tehnisku, bet arī finansiālu, kas ir tieši saistīta ar izmaksu modeli, kas attaisnoja ieguldījumus instrumentos.
Progresīva diegu apkope un dzīves cikla pārvaldība
Progresīvā presforma, kuras izgatavošana maksā 60 000 ASV dolāru, var nodrošināt 0,08 $-par-detaļu ekonomiju miljoniem ciklu laikā, taču tikai tad, ja tā griešanas malas paliek asas, veidojošās virsmas paliek pulētas un tā izlīdzināšanas mehānismi atbilst specifikācijām. Apzīmogošanas formas apkope nav diskrecionāra darbība, kuru plānojat, kad detaļas sāk izskatīties slikti. Tā ir plānota, uz datiem balstīta disciplīna, kas aizsargā gan kvalitāti, gan caurlaidspēju no pirmās ražošanas sērijas līdz pēdējai.
Profilaktiskās apkopes grafiki un asināšanas intervāli
Profesionālās operācijas nosaka PM intervālus, pamatojoties uz insultu skaitu, nevis kalendāra datumiem. Štancēšanas presformu komplekts, kurā darbojas 300 000 detaļu mēnesī, uzkrāj nodilumu ar būtiski atšķirīgu ātrumu nekā tas pats instruments, kas ceturksnī laiž 30 000 detaļu. Plānošana, kas balstīta uz gājienu-, nodrošina, ka katrs pakalpojums tiek veikts īstajā laikā neatkarīgi no ražošanas biežuma.
Kāštancēšanas eksperts Tomass Vaka uzsver, labākā-in-klasē apkope sākas ar katras rīka jomas identificēšanu, kas laika gaitā pasliktinās, un pēc tam dokumentē konsekventu procedūru katrai no tām. Mērķis ir paredzamība: konsekventi trāpījumi katrā apkopes intervālā, nemainīga detaļu kvalitāte no instrumenta un minimāla neplānota dīkstāve.
Galvenās apkopes darbības un to tipiskie biežuma izraisītāji ietver:
- Perforators un štancēšanas asināšana:Ik pēc 50 000–150 000 gājieniem atkarībā no materiāla cietības un štancēšanas tērauda kvalitātes. Detaļu urbuma augstums (parasti pārsniedz 10% no materiāla biezuma) norāda, ka intervāls ir sasniegts. Standarta slīpēšana noņem 0,05–0,10 mm uz vienu pakalpojumu.
- Pilottapas pārbaude un nomaiņa:Ik pēc 100 000-250 000 sitieniem. Nolietoti piloti pieļauj svītru nepareizu reģistrāciju, kas savienojas dažādās stacijās. Nomainiet, ja diametrs ir 0,01 mm vai vairāk zem nominālā.
- Pavasara pārbaude un nomaiņa:Ik pēc 200 000-500 000 sitienu vai uzreiz, kad brīvais-garuma mērījums ir mazāks par 90% no sākotnējā. Nogurušas atsperes samazina atdalīšanas spēku un palielina sliežu vilkšanas risku.
- Formas perforatora un presformas ieliktņa pārbaude:Ik pēc 100 000-300 000 sitienu. Uz pulētajām formēšanas virsmām veidojas mikroskrāpējumi, kas pāriet uz detaļām. Vizuāla pārbaude ar palielinājumu atklāj, kad ir nepieciešama atkārtota pulēšana vai nomaiņa.
- Pacēlāja un vadotnes komponentu pārbaude:Katrs PM cikls. Nolietoti pacēlāji rada nevienmērīgu sloksnes pacēlumu, izraisot padeves kļūdas un pilota bojājumus lielā ātrumā.
- Pilna presformas izlīdzināšanas pārbaude:Ik pēc 500 000–1 000 000 sitieniem vai pēc jebkura preses avārijas notikuma. Pārbaudot presformas kurpes paralēlismu, vadotnes klīrensu un aizvēršanas augstumu, tiek apstiprināts, ka štancēšanas veidņu komplekts saglabā savu sākotnējo precizitāti.
Tas, cik daudz materiāla jūs noņemat asināšanas laikā, ir tikpat svarīgs kā asināšanas laikā. Vacca uzsver, ka būtiskas ir dokumentētas, konsekventas procedūras. Ja viens tehniķis noņem 0,05 mm, bet otrs noņem 0,15 mm, asināšanas ilgums dažādos pakalpojumos ievērojami atšķiras, padarot trāpījumus -per-intervālā neparedzamus un sarežģījot komponentu nomaiņas plānošanu.
Detaļu nodiluma modeļi un nomaiņas plānošana
Ne visas progresīvās formas sastāvdaļas nolietojas tādā pašā ātrumā. Griešanas stacijas noārdās ātrāk nekā formēšanas stacijas, jo bīdes spēki koncentrējas uz šaurām malu joslām. Progresīvās karbīda štancēšanas presformas ievērojami pagarina šos intervālus, taču pat karbīda instrumentiem galu galā ir nepieciešama apkope, jo īpaši caurduršanas stacijās, kur abrazīvie materiāli, piemēram, nerūsējošais tērauds, paātrina malu sabrukšanu.
Tērauda štancēšanas presformu nodiluma modeļi atbilst paredzamām hierarhijām:
- Visātrāk nolietojas mazi caurduršanas štancējumi, jo ir liels bīdes spriegums, kas koncentrējas minimālā šķērsgriezuma{0}}laukumā.
- Pēc tam nodilst štancēšanas perforatori un štancēšanas pogas, ko nosaka kopējais griešanas perimetrs un materiāla biezums.
- Formēšanas perforatori noārdās lēnāk, bet uzrāda virsmas raupjumu, kas pāriet uz detaļām kā kosmētiski defekti.
- Vadītāja tapas un bukses nodilst pakāpeniski un bieži vien paliek nepamanītas, līdz parādās ar izlīdzināšanu saistītās kvalitātes problēmas.
Profesionālās darbības nodrošina rezerves sastāvdaļas, kas paredzētas ļoti-nolietojamām precēm, kas ir gatavas uzstādīšanai plānotajos PM periodos. Šī pieeja novērš aizkavi, gaidot rezerves daļas, un saglabā dīkstāves laiku plānotajos apkopes periodos. Saglabājot pēdējo daļu un gala sloksni no katra ražošanas cikla, kā iesaka pieredzējuši instrumentu ražotāji, nākamajam servisa tehniķim tiek sniegta tieša vizuāla liecība par instrumenta stāvokli izslēgšanas brīdī.
Tikpat svarīgi ir izsekot kumulatīvo maluma zudumu. Katrs atkārtots slīpējums saīsina sitienu. Kad perforators ir uzasināts, pārsniedzot pieļaujamo kaudzīti (parasti 2–3 mm, izmantojot visus pakalpojumus), tas ir pilnībā jānomaina. Katras maluma summas reģistrēšana, salīdzinot ar maksimāli pieļaujamajiem zaudējumiem, precīzi norāda, kad jāpasūta rezerves komponenti, pārvēršot reaktīvos pārsteigumus plānotos iepirkuma pasākumos.
Ekonomika ir vienkārša: labi-apkopta presforma, kas nodrošina nemainīgu kvalitāti visā tā nominālajā kalpošanas laikā, maksā daudz mazāk par detaļu nekā novārtā atstāta presforma, kas rada lūžņus, liek neplānoti pārtraukt presēšanu un prasa ārkārtas remontu par izcilu darbaspēka likmi. Apzīmogošanas veidņu apkope nav saistīta ar izmaksām. Tas ir tiešs ieguldījums per-daļas izmaksu modelī, kas attaisnoja ieguldījumus instrumentos.
Apkope nodrošina esošo instrumentu ražīgumu, taču tā nevar pateikt, vai veikalam, kas atrodas aiz šī instrumenta, ir inženierijas dziļums, preses jauda un kvalitatīva infrastruktūra, lai atbalstītu jūsu nākamo programmu. Šim novērtējumam ir vajadzīgs pavisam cits kritēriju kopums.
Profesionāla progresīvās štancēšanas partnera izvēle
Labi-apkopta matrica ir tik uzticama, cik uzticama ir tā darbība. Veikala inženierijas dziļums, preses infrastruktūra un kvalitātes kultūra nosaka, vai jūsu programma nodrošina konsekventas detaļas par mērķa izmaksām vai arī kļūst par periodisku kavēšanās un noraidīšanas avotu. Lai novērtētu progresīvus presformu ražotājus, ir jāapskata pagātnes mārketinga prasības un tehniskā specifika, kas atdala spējīgus partnerus no preču pārdevējiem.
Galvenie štancēšanas partneru kvalifikācijas kritēriji
Kad jūs pieprasāt cenas progresīvo presformu piegādātājiem, katra atbilde prasīs stingras pielaides un kvalitātes saistības. Atšķirība izpaužas detaļās. Izmantojiet šo kontrolsarakstu, lai objektīvi salīdzinātu potenciālos progresīvās štancēšanas pakalpojumu sniedzējus:
- Iekš-veidņu projektēšanas un simulācijas iespējas:Vai piegādātājs pats izstrādā savus instrumentus, izmantojot CAD/CAM un FEA simulāciju, vai arī viņi izmanto ārpakalpojumu sniedzējus, lai veidņu projektēšana tiktu veikta? Iekšējā{0}}projektēšana nozīmē ātrāku iterāciju, ciešāku integrāciju starp projektēšanas nolūku un ražošanas realitāti un vienotu atbildības punktu, ja rodas problēmas.
- Preses tonnāžas diapazons un gultas izmērs:Apstipriniet, ka viņi izmanto preses, kas atbilst jūsu detaļas tonnāžas un sloksnes platuma prasībām ar vismaz 20% jaudas rezervi. Piegādātājam, kas izmanto jūsu presformu ar 90% no preses jaudas, nav vietas procesa izmaiņām.
- Materiālu apstrādes sistēmas:Apstrāde ar spolēm (decoileri, taisnotāji, servo padevēji) ir jānovērtē atbilstoši jūsu materiāla veidam, biezumam un spoles svaram. Jautājiet, vai tie izmanto servo padevi vai mehāniskus ruļļus un vai tiem ir jūsu sakausējumam piemērotas eļļošanas sistēmas.
- Kvalitātes sertifikāti:ISO 9001 ir bāzes līnija. Automobiļu programmām parasti ir nepieciešams IATF 16949. Medicīnas un kosmosa lietojumiem ir nepieciešami papildu izsekojamības un validācijas protokoli. Sertifikācija apstiprina, ka sistēmas ir dokumentētas un pārbaudītas, nevis tikai pieprasītas.
- Prototipēšanas un izmēģinājuma darbības atbalsts:Vai viņi var ražot detaļu paraugus apstiprināšanai pirms pilnīgas ražošanas instrumentu izmantošanas? Piegādātāji piedāvā T0/T1 izmēģināšanu arCPK validācijaizmēģinājuma braucienu laikā demonstrē inženiertehnisko stingrību, kas samazina risku ražošanas uzsākšanas laikā.
- Ražošanas mērogojamība:Novērtējiet, vai tās var mērogot no izmēģinājuma daudzumiem līdz miljoniem detaļu gadā, nepārslēdzot preses, nemainot presformas uzstādījumus vai nenoslēdzot apakšlīgumu pārpildīšanu. Mērogojamības nepilnības rada kvalitātes pārtraukumus.
- Apkopes infrastruktūra:Jautājiet par viņu instrumentu telpas iespējām, asināšanas aprīkojumu, rezerves daļu inventarizācijas praksi un presformu vēstures dokumentāciju. Piegādātājs, kas izseko kumulatīvos slīpēšanas zudumus un uztur rezerves daļas augsta-nodiluma precēm, nodrošinās jūsu presformu ražošanas-gatavībā.
- Tehniskā komunikācija:Kā viņi iesniedz priekšlikumus? Detalizēts piedāvājums, kurā norādīts staciju skaits, instrumentu materiāli, paredzamais diegu kalpošanas laiks un ieteicamie apkopes intervāli, norāda uz inženierijas dziļumu. Vienreizēja-cena ar minimālu skaidrojumu norāda uz preču pieeju.
Inženierzinātņu dziļuma un ražošanas mērogojamības novērtēšana
Visspilgtākais progresīvā presformu ražotāja spēju rādītājs ir tas, kā viņi atsaucas uz jūsu daļas ģeometriju citēšanas fāzē. Pieredzējušiem metāla štancēšanas presformu ražotājiem patīkYICHENpirms piedāvājuma pabeigšanas pārskatīs jūsu daļas zīmējumu, noteiks formēšanas problēmas, ieteiks DFM uzlabojumus un iesniegs sloksnes izkārtojuma koncepciju. Tie pārvērš detaļu ģeometriju optimizētās staciju secībās, nevis vienkārši cenu noteikšanā, pamatojoties uz detaļu aploksnes izmēriem.
Salīdziniet to ar preču veikalu, kas atgriež cenu, neuzdodot jautājumus par gada apjomu, pielaides prioritātēm vai materiāla pakāpi. Tehniskā dialoga trūkums citēšanas laikā gandrīz vienmēr paredz problēmas ražošanas laikā.
Novērtējot progresīvās štancēšanas metāla štancēšanas pakalpojumus, kvalifikācijas procesā uzdodiet šādus jautājumus:
- Cik staciju jūs iesakāt, un kāpēc tieši šāds skaits, nevis mazāk vai vairāk?
- Kādus instrumentu materiālus izmantosit katrā stacijā, un kādu kalpošanas laiku jūs garantējat?
- Kāds ir jūsu tipiskais Cpk, uzsākot ražošanu, un kā jūs to saglabājat visā darbības laikā?
- Vai varat sniegt atsauces no programmām ar līdzīgu daļu sarežģītību un apjomu?
Piegādātāji, kas precīzi atbild uz šiem jautājumiem, atsaucoties uz tērauda markām, gājiena{0}}skaita garantijām un SPC metodoloģiju, darbojas profesionālā līmenī.YICHEN progresīvā štancēšanas formapiemēram, programmas koncentrējas īpaši uz liela{0}}apjoma daļām, kurām nepieciešama efektīva vairāku-staciju veidošana un stingra atkārtojamība, ar instrumentiem, kas jau no paša sākuma ir izstrādāti mērogojamai masveida ražošanai.
Pareizais partneris ne tikai uzbūvē un nosūta to. Viņi iesaistās kā tehnisks resurss, izmantojot projektēšanu, validāciju, palaišanu un pastāvīgu ražošanas atbalstu. Šis sadarbības modelis, kurā štancēšanas presformu ražotāji jau iepriekš iegulda inženiertehnisko laiku, lai novērstu problēmas pakārtotajā posmā, nodrošina zemākās kopējās īpašumtiesību izmaksas un visprognozējamākos ražošanas rezultātus jūsu programmas darbības laikā.
Bieži uzdotie jautājumi par progresīvo metāla štancēšanu
1. Kāda ir atšķirība starp progresīvo presformu štancēšanu un pārneses štancēšanas štancēšanu?
Progresīvā presformas štancēšana virza nepārtrauktu sloksni cauri vairākām stacijām vienā presē, ražojot vienu gatavu detaļu vienā presēšanas gājienā ar ātrumu līdz 1500 sitieniem minūtē. Pārneses presformas štancēšanai tiek izmantotas mehāniskas sistēmas, lai pārvietotu atsevišķas sagataves starp atsevišķām presformas stacijām, padarot to labāk piemērotu lielākām vai dziļāk ievilktām daļām, kuras nevar uzturēt nesējsloksni. Progresīvās presformas izceļas ar apjomiem, kas pārsniedz 50 000 detaļu gadā ar mazāku ģeometriju, savukārt pārneses presformas kalpo vidēja -apjoma programmām (25 000{11}}500 000 detaļu), kas ietver sarežģītu trīsdimensiju formēšanu, kas pārsniedz nesējsloksnes ierobežojumus.
2. Cik detaļu var saražot progresīvā prese, pirms tai nepieciešama apkope?
Apkopes intervāli ir atkarīgi no instrumenta materiāla un apzīmogotā metāla veida. D2 instrumenta tērauda perforatori parasti ir jāuzasina ik pēc 50 000-150 000 gājieniem, M2 ātrgaitas tērauds to paplašina līdz augstākiem diapazoniem, un karbīda ieliktņi var veikt 5–20 miljonus gājienu pirms apkopes. Burbu augstums, kas pārsniedz 10% no materiāla biezuma, ir galvenais signāls, ka ir jāveic asināšana. Profesionālās darbības ieplāno visas profilaktiskās apkopes pēc gājienu skaita, nevis kalendāra datumiem, izsekojot kumulatīvo slīpēšanas zudumu, lai precīzi prognozētu komponentu nomaiņas laiku.
3. Kādi materiāli ir vispiemērotākie progresīvajai štancēšanai?
Zema-oglekļa tērauds (C1008-C1010) ir visplašāk izmantotais materiāls, pateicoties lieliskajai formējamībai, zemajām izmaksām un savietojamībai ar standarta D2 instrumentiem. Vara un misiņa sakausējumi kalpo elektriskiem un elektronikas lietojumiem, kur vadītspēja ir svarīga. Alumīnija sakausējumi ir piemēroti vieglām detaļām, taču tiem ir nepieciešami pulēti instrumenti un specializēti pārklājumi, lai novērstu līmes uzkrāšanos. Nerūsējošais tērauds ir visprasīgākais, un tam ir nepieciešami augstākās kvalitātes M2 vai karbīda instrumenti un agresīva eļļošana, pateicoties tā augstajam sacietēšanas ātrumam. Tipiski biezuma diapazoni ir no 0,1 mm līdz 6 mm atkarībā no sakausējuma.
4. Kāds ir minimālais ražošanas apjoms, kas attaisno progresīvo presformu?
Progresīvās presformas parasti kļūst ekonomiski izdevīgas, pārsniedzot 50 000 detaļu gadā, un izmaksu priekšrocība strauji pieaug, pārsniedzot 100 000 vienību. Precīzs krustošanas punkts atšķiras atkarībā no daļas sarežģītības. Vienkāršs kronšteins 6 staciju veidnē var saplīst pat pie 30 000 detaļu, savukārt sarežģīts savienotājs, kam nepieciešamas 18 stacijas un karbīda instrumenti, var neattaisnot ieguldījumu līdz 150 000 vienībām. Kopējās īpašumtiesību izmaksas, tostarp amortizētie instrumenti, katras daļas presēšanas laiks un apkopes rezerves 2–5% gadā, nosaka patieso peļņas gūšanu, nevis tikai mirstības cenu.
5. Kā jūs izvēlaties uzticamu progresīvās štancēšanas štancēšanas piegādātāju?
Novērtējiet piegādātājus par{0}}iekšējās štancēšanas iespējām, izmantojot CAD/CAM un FEA simulāciju, spiediet tonnāžas diapazonu atbilstoši jūsu prasībām ar 20% rezervi, kvalitātes sertifikātus (minimālais ISO 9001, IATF 16949 automobiļiem) un izmēģinājuma darbības atbalstu ar Cpk validāciju. Spēcīgākais spēju rādītājs ir tas, kā piegādātājs reaģē kotēšanas laikā. Tādi partneri kā YICHEN (yichen-group.com) pārskata daļas ģeometriju, iesaka DFM uzlabojumus un iepazīstina ar sloksnes izkārtojuma koncepciju pirms cenu noteikšanas pabeigšanas. Piegādātājiem, kuri atgriež cenas bez tehniskiem jautājumiem, parasti trūkst sarežģītām programmām nepieciešamās inženierijas dziļuma.


