


Kas ir ražošanas štancēšanas štancēšana un kāpēc tas ir svarīgi
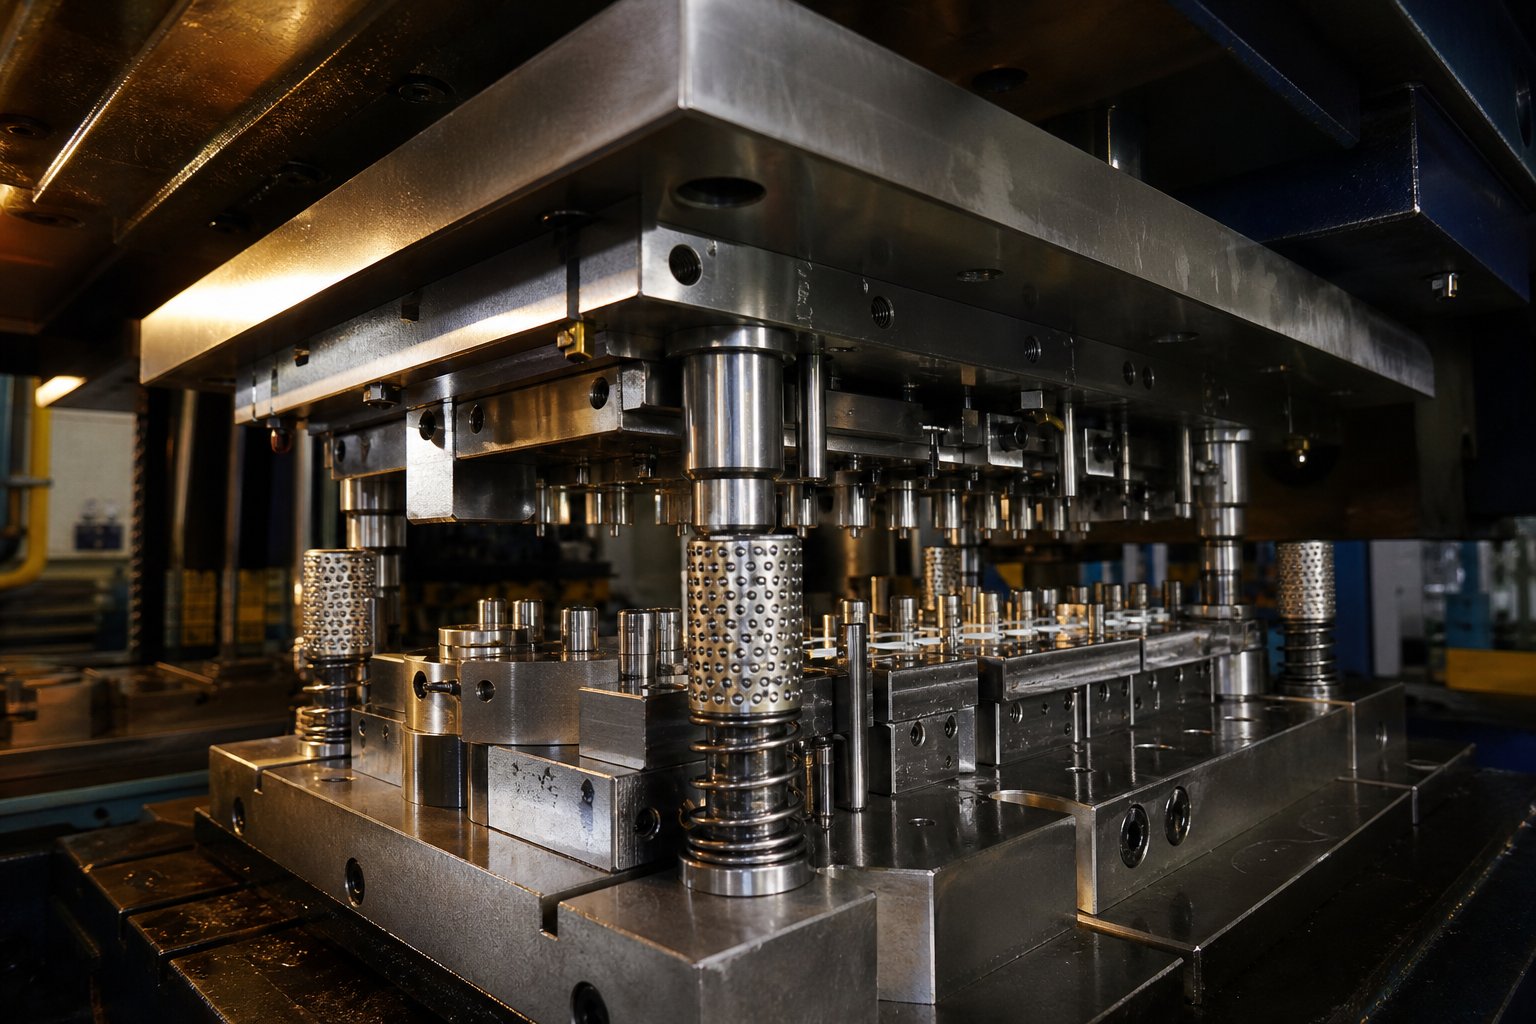
Ražošanas štancēšanas presforma ir precīzi{0}}konstruēts rīks, kas izgatavots no rūdīta tērauda vai karbīda ieliktņiem, kas paredzēts identisku metāla detaļu ražošanai lielā apjomā ar atkārtojamu precizitāti simtiem tūkstošu vai miljonu nospiešanas gājienu laikā. Atšķirībā no prototipa vai īstermiņa-soft instrumentiem, tas ir ilgtermiņa-kapitāla ieguldījums ražošanas konsekvencē.
Ražošanas cikla štancēšanas formas noteikšana
Kad ražošanas kontekstā dzirdat "štancēšanas dies", sarunas centrā ir instrumenti, kas iztur ārkārtējus darba ciklus, neizkāpjot no pielaides.Ražots metāla štancēšanas preseparasti ir rūdīta instrumenta tērauda konstrukcija (piemēram, D2, A2 vai karbīda ieliktņi), precīzas-slīpēšanas un formēšanas detaļas un inženierijas sloksnes vadības sistēmas, kas nodrošina materiāla indeksāciju ar collu tūkstošdaļām.
Šajos presformos ir integrēti piloti, pozitīvās noņēmēji un izturīgas atsperu sistēmas, kas nodrošina izlīdzināšanu nepārtrauktas liela ātruma{0}}darbībā. Katrs komponents ir veidots tā, lai tas izturētu nodilumu, novirzi un termiskus kropļojumus miljoniem sitienu laikā, padarot standarta presformu par pamatu atkārtojamai izvadei, nevis par vienreiz lietojamu prototipa rīku.
Kā ražošanas presformas atšķiras no prototipu instrumentiem
Prototipam un īstermiņa{0}}uztvērējiem ir cits mērķis. Tie ātri un lēti apstiprina detaļu ģeometriju, bieži izmantojot mīkstākus materiālus, piemēram, alumīniju, cinka{2}}sakausējumus vai neapstrādātu tēraudu, kas nav -termiski apstrādāts. Kompromiss ir kalpošanas laiks un precizitāte. Prototipa zīmogu un presformu komplekts var veikt 1000 līdz 10 000 sitienu, pirms nodilums ietekmē detaļu kvalitāti, savukārt ražošanas rīks ir izstrādāts 100 000 līdz vairāk nekā 1 000 000 ciklu ar pilnu pielaidi.
| Atribūts | Prototips / Short{0}}Run Die | Ražošana Run Die |
|---|---|---|
| Primārais materiāls | Alumīnijs, vieglais tērauds, mīkstie sakausējumi | D2, A2, M2, karbīda ieliktņi |
| Paredzamais mūža ilgums (trāpījumi) | 1,000 – 10,000 | 100,000 – 1,000,000+ |
| Tolerances spēja | Mērens (parasti ±0,005 collas) | Cieši (±0,001" vai labāk) |
| Tipisks izpildes laiks | 1-4 nedēļas | 8-16 nedēļas |
Atšķirības pārsniedz materiāla cietību. Ražošanas veidnēs ir iekļauti maināmi ieliktņi, precīzi-zemes vadotnes stabi un -preses sensors — visas funkcijas, kas nav iekļautas standarta veidnēs, kas paredzētas ātrai apstiprināšanai.
Kad ražošanas kaudze kļūst par pareizo ieguldījumu
Tātad, kad ir jēga piesaistīt budžetu? Šo lēmumu nosaka trīs faktori:
- Apjoma cerības- Ja jūsu programma prasa desmitiem tūkstošu detaļu vai vairāk, presformu un štancēšanas uz vienu gabalu ekonomija ražošanas pakāpē ievērojami pārspēj atkārtotus īsus{2}}darba instrumentus.
- Daļējs kritiskums- Drošības komponenti, mezgli, kuriem nepieciešama konsekventa pielāgošana, vai detaļas, kas padod automatizētus pakārtotos procesus, prasa atkārtojamību, ko nodrošina tikai rūdīti instrumenti.
- Pielaides prasības- Ja specifikācijas ir stingrākas zem ±0,002 collām, mīkstāki instrumenti vienkārši nevar noturēt izmērus nozīmīgos lielumos.
Sākotnējās izmaksas ir augstākas un izpildes laiks garāks, taču pareizi norādīta ražošanas forma atmaksājas, novēršot lūžņus, samazinot preses dīkstāves laiku un nodrošinot konsekvenci starp daļām{0}}līdz -daļai, no kuras ir atkarīgas pakārtotās darbības. Patiesais jautājums nav par to, vai varat atļauties ražošanas instrumentus, bet gan par to, vai jūsu apjoma un kvalitātes mērķi var izdzīvot bez tā.
Šis izmaksu{0}}pret-spēju kompromiss rada dziļāku jautājumu: kāda veida veidņu arhitektūra vislabāk atbilst jūsu konkrētajam ražošanas scenārijam?
Apzīmogošanas presformu veidi, kas atbilst ražošanas apjomam
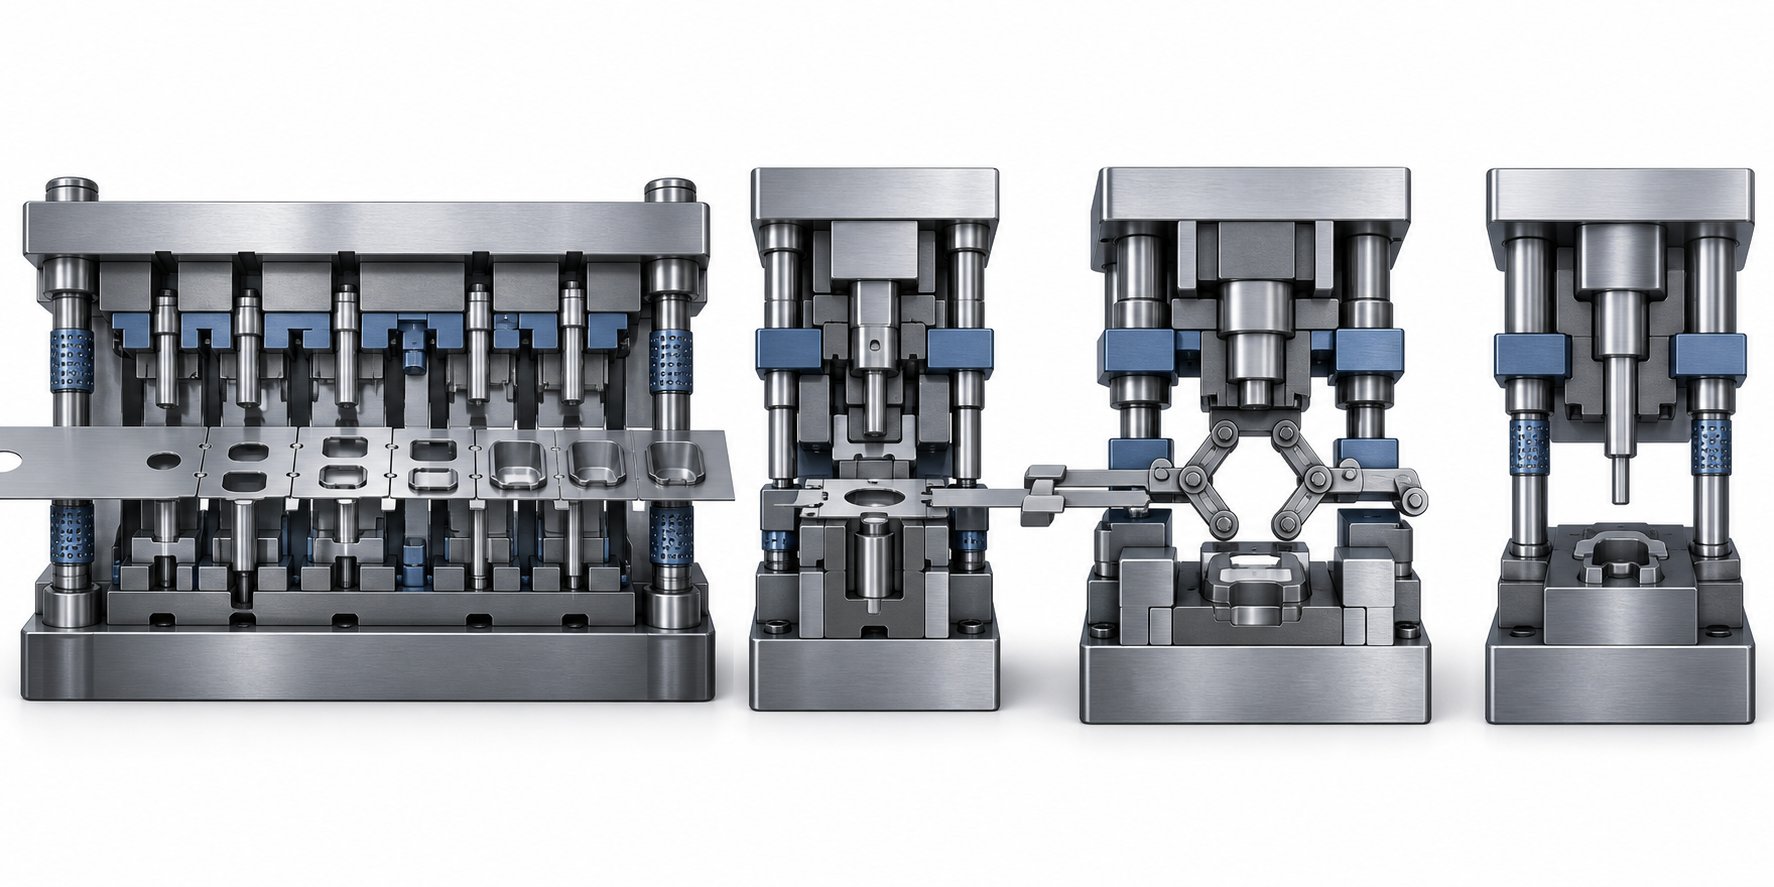
Izvēle starp štancēšanas presformu veidiem nav tikai inženierijas uzdevums. Tas ir ražošanas plānošanas lēmums, kas fiksē jūsu cikla ātrumu, vienības izmaksu līkni un jaudas ierobežojumus programmas darbības laikā. Katras formas arhitektūra atrisina atšķirīgu tilpuma, daļas sarežģītības un preses ekonomikas vienādojumu.
Progresīvās formas liela{0}}apjoma nepārtrauktiem skrējieniem
Iedomājieties nepārtrauktu metāla sloksni, kas tiek padots caur vienu matricu komplektu ar vairākām stacijām, no kurām katra veic atsevišķu darbību - štancēšana, locīšana, kalšana, apgriešana - vienā nospiešanas gājienā. Tā ir ilgtermiņa progresīva štancēšana darbībā. Apstrādājamā detaļa paliek piestiprināta pie nesēja sloksnes no pirmā sitiena līdz galīgajai atdalīšanai, novēršot detaļu apstrādi starp darbībām.
Šī arhitektūra kāda iemesla dēļ dominē liela{0}}apjoma ražošanā.Progresīvās štancēšanas un ražošanas līnijasvar darboties ar 200 līdz 600+ sitieniem minūtē, ražojot sarežģītas gatavās detaļas ar minimālu darbaspēka iejaukšanos. Kompromiss ir tāds, ka sākotnējās instrumentu izmaksas - progresīvās formas svārstās no USD 30 000 līdz vairāk nekā USD 250 000 atkarībā no staciju skaita un tolerances prasībām -, bet vienas-daļas izmaksas krasi samazinās, tiklīdz apjoms attaisno šo ieguldījumu. Ekonomiskā dzīvotspēja parasti sākas aptuveni 50 000 līdz 100 000 gada vienību.
Ilgstoša-progresīvā štancēšana arī samazina materiāla izšķērdēšanu, izmantojot optimizētu sloksnes izkārtojumu, un novērš sekundārās darbības, veidojot vairākas formēšanas pakāpes tieši presformā.
Saliktās veidnes stingrai{0}}tolerances līdzenumam
Salikto presformu štancēšanai tiek izmantota cita pieeja: vairākas griešanas un formēšanas darbības notiek vienlaikus ar vienu nospiešanas gājienu, bet bez secīgas stacijas progresēšanas. Visa daļa tiek pabeigta uzreiz.
Tas padara kombinētās pakāpju formas ideāli piemērotas plakanām daļām - paplāksnēm, starplikām, elektriskajām laminācijām -, kur izcilam plakanumam un koncentriskumam ir nozīme vairāk nekā ģeometriskajai sarežģītībai. Tā kā visas darbības notiek vienā plaknē viena gājiena laikā, detaļas iznāk plakanākas nekā tās, kas ražotas ar progresīvām metodēm, kur sloksnes spriegojums var radīt nelielus kropļojumus.
Instrumentu izmaksas ir zemākas nekā progresīvās presformas, un vienkāršāka struktūra nozīmē mazāk intensīvu apkopi. Tomēr saliktajām veidnēm ir tikai salīdzinoši vienkāršas ģeometrijas, un tās nav piemērotas dziļi-novilktām vai vairāku{2}}locījumu daļām.
Pārsūknēšanas un vienas{0}}stacijas uzmavas lielām vai dziļi{1}}izvilktām detaļām
Ja detaļu ģeometrija ir pārāk liela nesēja sloksnei vai ja dziļa vilkšana saplēstu savienojuma punktus, par atbildi kļūst pārneses presformas. Šeit sagatave tiek agri atdalīta no sloksnes un pārvietota starp neatkarīgām stacijām ar mehāniskiem pirkstiem vai automatizāciju. Tas paver dizaina iespējas - vītņu, ribu, rievošanas un dziļās vilkšanas - iespējas, kuras progresīvās metodes nevar pielāgot.
Vienas{0}}stacijas presformas nodrošina īpašas darbības ar lielākām daļām vai gadījumos, kad ražošanas apjomi neattaisno vairāku-staciju sarežģītību. Tie piedāvā zemākas izmaksas par instrumentiem, taču tiem ir nepieciešama lielāka apstrāde un lēnāks cikla laiks.
| Die tips | Labākais skaļuma diapazons | Daļu sarežģītība | Tipisks cikla ātrums | Relatīvās instrumentu izmaksas |
|---|---|---|---|---|
| Progresīvs | 50 000–1000,000+ daļas gadā | Augsts (vairākas{0}}operācijas) | 200 – 600+ SPM | Augsts līdz ļoti augsts |
| Savienojums | 10 000 – 500 000 daļas/gadā | Zema līdz mērena (plakanas daļas) | Augsts (viens gājiens) | Zema līdz vidēja |
| Pārsūtīšana | 25 000 – 500 000 daļas/gadā | Augsts (liels vai dziļi{0}}vilkts) | Mērens | Augsts |
| Viena{0}}stacija | 1000 – 50000 daļas/gadā | Zems līdz mērens | Zems līdz mērens | Zems |
Preču veida izvēle ir ražošanas plānošanas lēmums, nevis tikai inženierijas izvēle. Jūsu izvēlētā arhitektūra nosaka jūsu izmaksu līkni, caurlaidspējas griestus un uzturēšanas slogu visam programmas dzīves ciklam.
Izpratne par presformu veidiem un to apjoma saldajām vietām ir tikai pirmais slānis. Nākamais mainīgais - jūsu konkrētais ražošanas daudzuma mērķis - vēl vairāk precizē, kā tiek norādīta pati presforma, sākot no staciju skaita līdz tajā esošā instrumenta tērauda šķirai.
Ražošanas apjoma sliekšņi, kas nosaka dizaina lēmumus
Jūsu ikgadējais detaļu skaits ne tikai aizpilda rindu pirkuma pasūtījumā. Tas nosaka presēšanas materiālu, staciju skaitu, presēšanas savietojamību un galu galā katra no instrumenta atdalītās detaļas izmaksu struktūru. Tomēr apjoma klasifikācija metāla štancēšanas jomā joprojām ir pārsteidzoši neskaidra visā nozarē. Šeit ir praktiska sistēma, kas savieno ražošanas daudzumu ar inženierijas izvēlēm matricas iekšpusē.
Īstermiņa ražošana un tiltu rīki
Īstermiņa štancēšana parasti aptver ražošanas apjomus, kas mazāki par 10 000 līdz 50 000 detaļām. Šādos apjomos apņemšanās izmantot pilnībā nostiprinātu, vairāku{5}}staciju progresīvu instrumentu izmantošanu reti ir ekonomiski saprātīga. Sākotnējie ieguldījumi instrumentos joprojām ir lieli attiecībā pret saražoto detaļu skaitu, tāpēc dizaineri, kur vien iespējams, vienkāršo darbu.
Kā tas izskatās praksē? Mazāk presēšanas staciju, mīkstāki ieliktņu materiāli (-termiski neapstrādāts-tērauds vai pat cinka-sakausējumi) un racionalizētas ģeometrijas, kas samazina apstrādes laiku. Šajā kategorijā ietilpst arī tilta rīki - pagaidu ražošanas-veidnes, kas izgatavotas, kamēr tiek izstrādāts pēdējais rīks -. Detaļas tiek piegādātas tirgū, negaidot 12–20 nedēļas, lai iegūtu rūdītu progresīvo instrumentu.
Īstermiņa-metāla štancēšanas presformām var tikt izmantota manuāla vai daļēji{1}}automātiska darbība un priekšroka tiek dota ātrumam-pret-ražošanai, nevis ilgmūžībai. Tie ir pietiekami labi laišanai tirgū, inženiertehniskās validācijas veidošanā vai programmās, kurās pieprasījums vēl nav pietiekami stabilizējies, lai attaisnotu pilnus ražošanas ieguldījumus.
Vidēja un ilgstoša apjoma sliekšņi
Vidēji{0}}ražošana parasti aptver 10 000–100 000 detaļu. Šajā diapazonā ekonomika mainās. Rūdīta tērauda instrumenti kļūst attaisnojami, jo izmaksas par vienu daļu ievērojami samazinās, sadalot tos desmitiem tūkstošu vienību. Preču dizaini kļūst sarežģītāki - progresīvāki vai pārneses arhitektūras kļūst dzīvotspējīgas, un stingrākas pielaides ir ilgtspējīgas, jo instrumentu tērauds var izturēt kumulatīvo nodilumu.
Ilgtermiņa metāla štancēšana pārsniedz 100 000 detaļu slieksni un sniedzas miljonos. Šeit instrumentu izmaksas ir augstas absolūtos skaitļos, bet zemas uz vienu gabalu, un galvenā uzmanība tiek pilnībā pievērsta ražošanas efektivitātes, preses darbspējas un detaļu konsekvences palielināšanai ekstremālos darba ciklos.
Šajos apjomos ātrgaitas štancēšana kļūst par normu. Preses, kas darbojas plkst800+ sitieni minūtēpieprasījuma veidnes, kas īpaši izstrādātas šim darba ciklam - īpaši biezas štancēšanas apavi, lielas rullīšu vadošās tapas, minimāla sloksnes pacelšana un izturīgas detaļu izgrūšanas sistēmas. Liela ātruma štancēšanas prese ar šādiem ātrumiem padod materiālu vairāk nekā 13 reizes sekundē, kas nozīmē, ka katrai veidnes iekšpusē esošajai sastāvdaļai ir jāiztur ārkārtēji inerces spēki, nelocoties, pārbīdot vai nelūstot.
Liela ātruma ražošanai šajā līmenī ir nepieciešama arī ciešāka integrācija starp matricu un palīgierīcēm: servo padevei, taisnotājiem, atdeves spolēm un iekšā{0}}iestrādātajiem sensoriem ir jādarbojas kā sinhronizētai sistēmai, nevis neatkarīgiem komponentiem.
Kā tilpuma mērķi veido veidņu specifikāciju
Ražošanas daudzums, ko apņematies ražot, viļņojas ar katru veidnes dizaina parametru. Apsveriet, kā šīs galvenās specifikācijas mainās, palielinoties skaļumam:
- Staciju skaits- Zema skaļuma-uztvērēji var izmantot 3 līdz 5 stacijas; liela-apjoma progresīvās formas parasti darbojas no 10 līdz 20+ stacijām, lai konsolidētu darbības un novērstu sekundāro apstrādi.
- Preses materiāla pakāpe- Īstermiņa-darba instrumentos tiek izmantots nerūdīts vai daļēji{2}}rūdīts tērauds; vidējas-darba rīki paaugstinās līdz rūdītam D2 vai A2; ilg-darba instrumentos var būt M2 ātrgaitas tērauda vai karbīda ieliktņi pie nodiluma-kritiskām perforatoru un presformu detaļām.
- Virsmas apstrāde- Liela-apjoma presformas bieži tiek pārklātas ar TiN, TiCN vai citiem PVD pārklājumiem, lai samazinātu berzi, izturētu pret saspiešanu un pagarinātu asināšanas intervālus simtiem tūkstošu sitienu.
- Preses saderība- Lielāki tirāžas attaisno specializētas preses līnijas ar servo padevēm, presformu aizsardzības sistēmām un automatizētu lūžņu izņemšanu. Īstermiņa-veidnes var darboties ar vispārējas nozīmes-presēm ar manuālu padeves iestatījumiem.
- Sloksnes izkārtojuma optimizācija- Lielos apjomos pat nelieli materiālu izmantošanas uzlabojumi (stingrāka ligzdošana, šaurākas nesēju joslas) ietaupa tūkstošiem dolāru izejmateriālu visā programmas darbības laikā.
Materiāla veids un biezums arī lielā mērā ietekmē presformas specifikāciju. Ražošanas sērijās parasti tiek apstrādāts oglekļa tērauds (0,005–0,250 collu biezs), nerūsējošais tērauds, alumīnijs, vara sakausējumi un misiņš. Cietākiem un biezākiem apstrādājamo detaļu materiāliem ir nepieciešams stingrāks prestērauds, lielākas atstarpes un biežāki apkopes intervāli. Piemēram, nerūsējošajam tēraudam un augstas -stiprības sakausējumiem griešanas stacijās bieži ir nepieciešami karbīda ieliktņi, lai tie izturētu abrazīvu nodilumu, kas ražošanas apjomos ātri noārdītu tradicionālos instrumentu tēraudus.
Šīs tilpuma{0}}specifikācijas nosaka ne tikai veidnes veiktspēju pirmajā dienā, bet arī to, kā tas iztur visu tā kalpošanas laiku. Šis ilgizturības jautājums tieši noved pie strukturālām izvēlēm - rūdīta konstrukcija, ieliktņu konstrukcija un komponentu inženierija -, kas atdala ražošanas presformu no īslaicīga- prototipa rīka.
Sliežu konstrukciju metodes ražošanas ilgmūžībai
Matrica, kas darbojas nedēļu, un matrica, kas darbojas trīs gadus, no ārpuses var izskatīties līdzīgi. Atšķirības slēpjas būvniecības lēmumos, kas ietverti - tērauda kategorijā katrā perforācijā, neatkarīgi no tā, vai griešanas detaļas ir cietas vai ieliktņa-veidā, un kā katra sastāvdaļa iztur miljoniem presēšanas ciklu kumulatīvo nogurumu. Šīs konstrukcijas izvēles ir tās, kas atdala tērauda štancēšanas presformas, kas izgatavotas, lai nodrošinātu ražošanas ilgmūžību, no instrumentiem, kas paredzēti īsai apstiprināšanai.
Rūdīta instrumenta tērauda un karbīda ieliktņu konstrukcija
Materiālu izvēle ražošanas presē nav viens lēmums. Tas ir stacijas-pēc-stacijas inženierijas sprieduma, kas saskaņo katras detaļas sprieguma vidi ar pareizo štancēšanas presformu.
Visizplatītākās izvēles tiek sadalītas šādi:
- D2 (augsts-oglekļa saturs, augsts-hroma saturs)- Nozares etalons iztukšošanas un caurduršanas stacijām. D2 nodrošina izcilu nodilumizturību ar HRC 60-62, padarot to par noklusējumu oglekļa tērauda un mīkstāku sakausējumu griešanai. Tās vājums ir trauslums – rupji karbīdi darbojas kā sprieguma koncentratori spēcīgas ietekmes apstākļos.
- A2 (gaisa-cietēšana)- Piedāvā līdzsvarotu profilu ar mazāku nodilumizturību nekā D2, bet ievērojami lielāku izturību. A2 termiskās apstrādes laikā arī izmaina aptuveni par 40% mazāk izmēru nekā eļļas{5}}rūdošajam tēraudam, tāpēc tas ir ideāli piemērots detalizētām perforēšanas ģeometrijām, kur pēc-termiskās apstrādes{7}}precizitātei ir nozīme.
- M2 (ātrtērauds{1}})- Izmanto stacijās, kur berzes apkure no liela ātruma{1}}mīkstina tradicionālos aukstās{2}}apstrādes tēraudus. M2 saglabā savu cietību paaugstinātā temperatūrā, padarot to piemērotu presformām, kas darbojas ar 600+ gājienu minūtē.
- DC53 (uzlabots aukstā{1}}apstrādājuma tērauds)- Mūsdienīga D2 evolūcija, kas sasniedz 62-64 HRC, vienlaikus nodrošinot aptuveni divas reizes lielāku izturību nekā D2. DC53 saderība ar rūdīšanu augstā temperatūrā padara to par lielisku substrātu PVD pārklājumiem, piemēram, TiN vai DLC.
- Karbīda ieliktņi- Rezervēts visaugstākā-nodiluma stacijām vai abrazīvu materiālu, piemēram, nerūsējošā tērauda un augstas-izturības sakausējumu apstrādei. Karbīds nodrošina cietību virs 90 HRA un var izturēt instrumentu tēraudu 5 līdz 10 reizes, lai gan tam ir nepieciešams rūpīgs atbalsts, lai izvairītos no plaisāšanas trieciena slodžu ietekmē.
Izvēles loģika ir vienkārša: saskaņojiet štancēšanas presformas tērauda marku ar sagataves materiāla abrazivitāti, stacijas dominējošo sprieguma režīmu (nodilums pret triecienu) un paredzamo sitienu skaitu pirms apkopes. Caurduroša 0,040 collu nerūsējošā tērauda griešana ar ātrumu 400 sitieni minūtē saskaras ar pilnīgi atšķirīgu nodiluma vidi nekā formēšanas stacija, kas liek 0,020 collu vara -, un katras stacijas presformas tēraudam ir jāatspoguļo šī atšķirība.
Insert-Stils pret cieto diegu konstrukciju
Šeit ražošanas domāšana krasi atšķiras no prototipa loģikas. Cietie presformas -, kur perforators vai presformas detaļa ir apstrādāta tieši no viena bloka -, nodrošina izcilu stingrību un precizitāti. Īsiem skrējieniem šī vienkāršība darbojas labi. Bet, kad jaunākā mala kļūst 80 000 miljons{7}}gabalu programmā, jūs nevēlaties vilkt visu veidnes daļu, lai veiktu atkārtotu slīpēšanu.
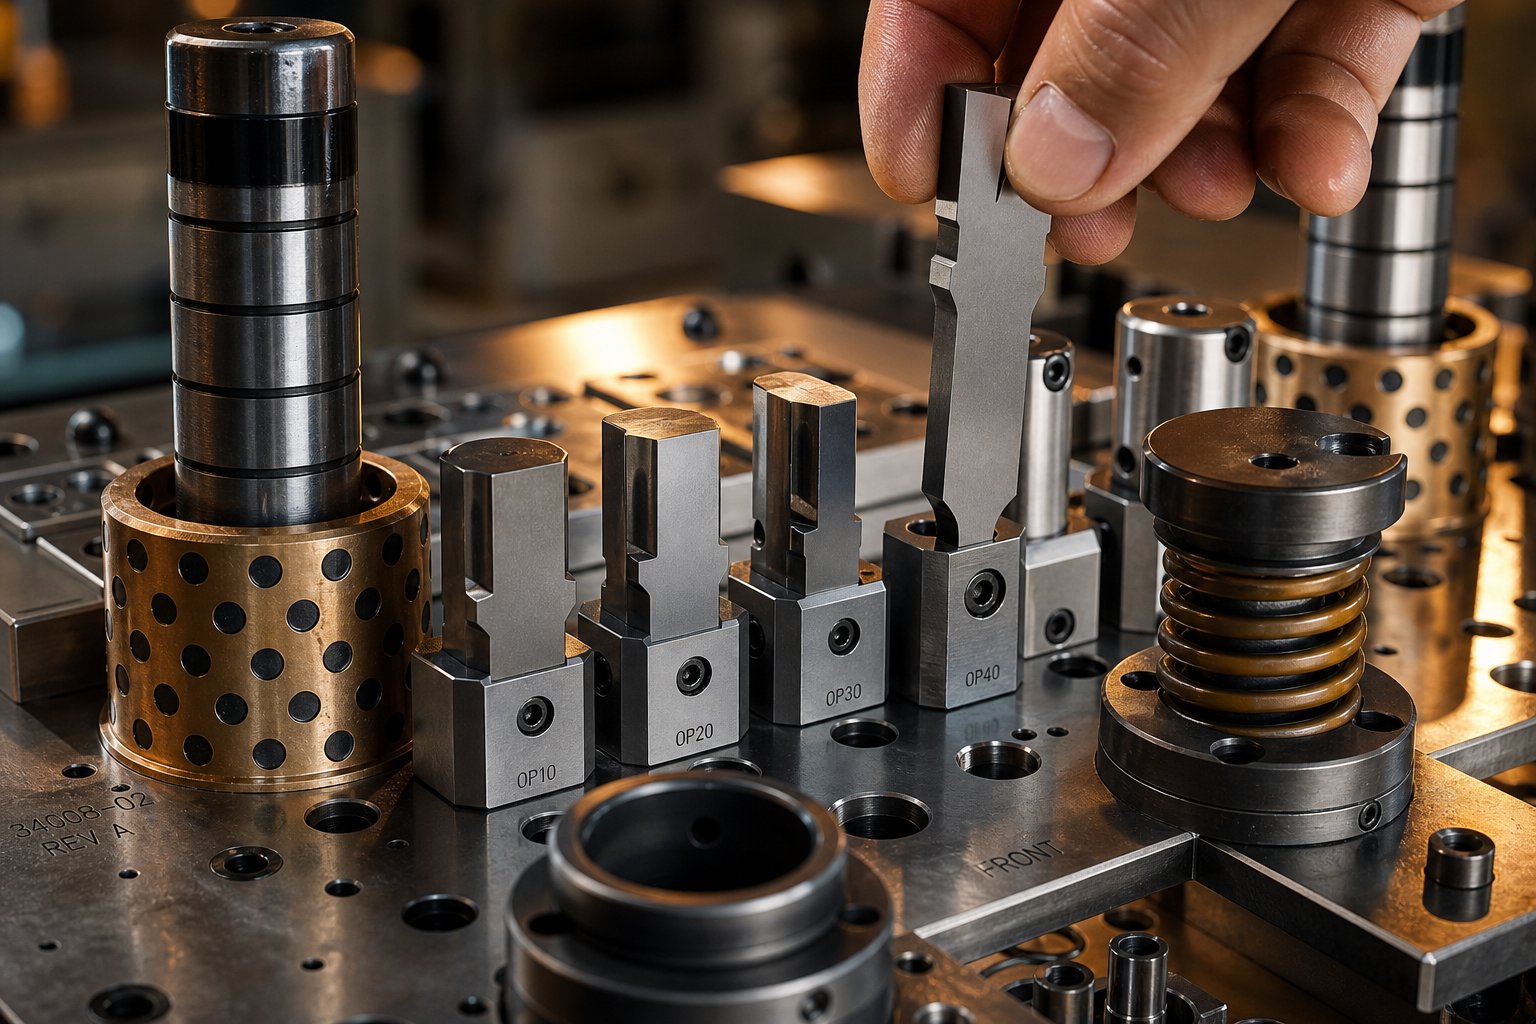
Insert{0}}style konstrukcija to atrisina, atdalot nodiluma komponentus no konstrukcijas formas korpusa. Perforators vai griešanas detaļa ir nomaināma daļa, kas iespiesta vai ieskrūvēta fiksatorā vai kabatā, ļaujot to nomainīt, netraucējot pārējo presformas komplektu.
Ražošanas priekšrocības ir ievērojamas:
- Ātrāka apkope- Nolietotu ieliktni var nomainīt vai pārslīpēt un atkārtoti uzstādīt minūtēs, nevis stundās. Matrica paliek presē ilgāk.
- Zemākas slīpēšanas izmaksas- Jūs uzasināt mazu ieliktni, nevis lielu monolītu bloku, tādējādi samazinot materiāla izņemšanu un mašīnas laiku.
- Samazināts dīkstāves laiks- Rezerves ieliktņi, kas tiek glabāti krājumos, nozīmē, ka pārslīpēšanai nav jāgaida. Mainiet, atsāciet un uzlabojiet nolietoto ieliktni bezsaistē.
- Materiālu optimizācija- Dārgais karbīds vai PM tērauds tiek izmantots tikai tur, kur to prasa nodilums. Atbalsta fiksators var būt izturīgāks, lētāks tērauds, kas iztur triecienu bez īpašas cietības.
Cietajām presformām joprojām ir nozīme ražošanā, ja stingrība ir vissvarīgākā - smagās formēšanas stacijās vai lielās noformēšanas operācijās, kur ievietošanas saskarnes var izraisīt novirzi. Bet caurduršanai, apgriešanai un detaļu griešanai vairāku-staciju progresīvā veidnē, ieliktņa konstrukcija ir ražošanas standarts, jo tā tieši samazina izmaksas-par-triecienu instrumenta dzīves cikla laikā.
Svarīgas štancēšanas formas sastāvdaļas, kas nodrošina ražošanas ilgmūžību
Ražošanas matrica ir sistēma, nevis viens instruments. Katram komponentam ir nozīme, lai saglabātu precizitāti miljoniem ciklu laikā. Ja kāds elements sabojājas vai dreifē, daļas kvalitāte nekavējoties cieš. Šeit ir norādītas svarīgākās štancēšanas formas sastāvdaļas un to nozīme:
- Diegu komplekts (augšējā kurpe, apakšējā kurpe, vadotnes)- Pamats, uz kura ir uzstādīti visi pārējie presēšanas instrumenti un sastāvdaļas. Precizitātes-slīpēšanas apavi saglabā paralēlumu starp augšējo un apakšējo pusi, savukārt vadošie stabi un bukses (ražotas ar pielaidēm 0,0001" robežās) nodrošina atkārtojamu izlīdzināšanas gājienu pēc gājiena.
- Perforatori- Griešanas un formēšanas instrumenti, kas tieši saskaras ar sagatavi. Ražošanas perforatori parasti tiek izgatavoti ar -rūdītu un precīzu-slīpējumu, kas ir pieejami standarta vai pielāgotā priekšgala ģeometrijā, lai tie atbilstu detaļas profilam.
- Die pogas- Līdzinieks sitieniem, nodrošinot pretējo griešanas malu. Lai noteiktu pareizo griešanas klīrensu, štancēšanas pogas ir nedaudz lielākas par perforatora priekšgalu (parasti 5–10% no materiāla biezuma katrā pusē).
- Strīpas dejotājas- Ievilkšanas laikā turiet sloksni plakaniski pret matricas virsmu un noņemiet materiālu no perforatora. Ražošanas presēs tiek izmantoti vadāmi noņēmēji (atsperi-plāksnes), nevis vienkārši fiksēti noņēmēji, uzlabojot sloksnes kontroli un novēršot sliežu vilkšanu lielā ātrumā.
- Piloti- Precīzas tapas, kas reģistrē sloksni katrā stacijā, ievadot iepriekš caurdurtos caurumus. Tie kompensē nelielas padeves neprecizitātes un nodrošina, ka katra stacija darbojas uz pareizi novietota materiāla.
- Atsperes (mehāniskās vai slāpekļa gāzes)- Norādiet spēku, kas kontrolē noņēmēja spiedienu, spilventiņu turēšanas spēku un daļas izmešanu. Slāpekļa gāzes atsperes nodrošina vienmērīgāku spēku ilgākā gājienā, un tās ir izplatītas ražošanas presformās, kurām nepieciešams lielāks noņemšanas spēks.
- Aizturi- Turiet perforatorus un matricu pogas pozīcijās presformas plāksnēs. Lodīšu-fiksatori ļauj ātri mainīt perforatoru, nenoņemot matricu no preses.
- Pamatnes plāksnes- Rūdītas plāksnes aiz perforatoru galviņām, kas sadala trieciena spēku un laika gaitā neļauj sitieniem iekļūt mīkstākos štancēšanas apavos.
Katrs no šiem komponentiem ir paredzēts, lai novērstu konkrētus atteices režīmus, kas kļūst neizbēgami ilgstošas ražošanas laikā. Vadāmie noņēmēji novērš gliemežu vilkšanu -, kur sagriezts gliemezis pielīp pie perforatora virsmas un tiek aiznests atpakaļ uz augšu, iesprūstot matricai vai iezīmējot nākamo daļu. Pareiza izmēra piloti neļauj nepareizi-indeksētām sloksnēm izveidot-detaļu, kas nav-pielaides. Aizmugurējie sitieni novērš galvas sēņošanu, kas varētu mainīt sitiena pozīciju par collas tūkstošdaļām simtiem tūkstošu sitienu laikā.
Štancēšanas presformu komplekts kopumā darbojas kā precīza mašīna, nevis kā statisks instruments. Katrs klīrenss, atsperes ātrums un virsmas apdare ir izstrādāta tā, lai saglabātu stabilitāti visā veidnes ražošanas laikā -, un, ja kaut kas nolietojas, uz ieliktņa- balstītā konstrukcijas filozofija nodrošina, ka to var ātri atjaunot, nepārbūvējot visu bloku.
Visu šo strukturālo lēmumu pareiza pieņemšana nenotiek veikalā. Tas sākas daudz agrāk, inženierijas fāzē, kurā saplūst priekšizpētes analīze, simulācija un precīza apstrāde, lai ražošanas veidni no koncepcijas nonāktu pirmajā apstiprinātajā daļā.
Die Inženierijas process no iespējamības līdz pirmajam rakstam
Ražošanas štancēšanas presforma nesākas apstrādes centrā. Tas sākas kā jautājums: vai ar šo pielaidi šo daļu var droši noformēt šajā materiālā ražošanas ātrumā? Inženiertehniskais dzīves cikls, kas atbild uz šo jautājumu, aptver mēnešus un ietver vairākus validācijas posmus, pirms tērauds satiekas ar sloksni ražošanas presē. Katra fāze samazina risku, un, izlaižot kādu no tām, izmaksas palielinās.
Priekšizpētes analīze un DFM sadarbība
Katrs štancēšanas rīka un presformas projekts sākas ar iespējamības novērtējumu. Inženieri novērtē detaļu ģeometriju, ņemot vērā formēšanas robežas - minimālos lieces rādiusus attiecībā pret materiāla biezumu, vilkšanas dziļuma attiecībām un to, vai štancēšanas operācijās bez otrreizējās apstrādes var izveidot īpašības.
Šeit atmaksājas DFM (Design for Manufacturability) sadarbība starp produktu dizaineru un štancēšanas inženieri. Visaptveroša DFM analīze apstiprina, ka lieces rādiusi atbilst vai pārsniedz materiāla biezumu, ka perforatora diametri ir pietiekami lieli, lai novērstu lūzumu, un ka pielaides stratēģijas ir vērstas uz vidējām vērtībām, lai kompensētu instrumenta dabisko nodilumu veidnes dzīves cikla laikā.
Progresīvām presformām šī fāze nosaka arī sloksnes izkārtojumu - staciju secību, materiālu izmantošanu, nesēja sloksnes platumu un pilotēšanas stratēģiju. Dīkstāves stacijas bieži tiek plānotas iepriekš, lai pielāgotos turpmākajām inženiertehniskajām izmaiņām, neprasot pilnīgu veidņu pārbūvi. Lēmumi par sloksnes izkārtojumu ierobežo materiālu izmaksas par daļu visai programmai, padarot šo par vienu no augstākajiem-sviras inženierijas pasākumiem šajā procesā.
CAE simulācija un virtuālās mirstības izmēģināšana
Iedomājieties, ka varat pārbaudīt savu kauliņu, pirms tas fiziski pastāv. Tieši to nodrošina CAE (Computer{1}}Aided Engineering) simulācija. Izmantojot galīgo elementu analīzi, inženieri modelē, kā lokšņu metāls izturēsies veidojošo spēku ietekmē -, prognozējot, kur var rasties plaisas, kur veidosies krokošanās, kur pārmērīga retināšana rada vājās vietas un cik daudz atsperes gaidāma pēc preses atvēršanas.
Virtuālie mirst izmēģinājumiļauj ražotājiem identificēt un novērst iespējamos defektus pirms ražošanas uzsākšanas, ievērojami samazinot fiziskās izmēģinājuma{0}}un-kļūdu izmaksas. Simulācija arī optimizē sagataves kontūras, lai maksimāli izmantotu materiālu, un paredz minimālo nepieciešamo presēšanas spēku - kritiskos datus, lai izvēlētos pareizo presēšanas iekārtu un presēšanas līniju.
Izaicinošiem materiāliem, piemēram, uzlabotiem augstas{0}izturības tēraudiem un alumīnija sakausējumiem, simulācija ir īpaši vērtīga, jo šiem materiāliem ir augsts atsperes lielums, ko ir grūti kontrolēt tikai ar fizisku iterāciju. Digitālā atsperes kompensācija pielāgo presformas ģeometriju pirms apstrādes, tādējādi pirmais fiziskais mēģinājums pietuvojas galīgajai specifikācijai.
Precīza apstrāde, montāža un izmēģinājuma darbi
Kad simulācija ir apstiprināta un formas dizains ir pabeigts, tiek sākta ražošana. Apstrādes secība ražošanas štancēšanai ražošanā parasti seko šādai virzībai:
- CNC frēzēšana- Neapstrādāta un daļēji{1}}apstrādāta presēšanas apavu, stiprinājuma plākšņu un veidņu detaļu apstrāde līdz gandrīz-tīkla ģeometrijai.
- Termiskā apstrāde- Instrumentu tērauda komponentu rūdīšana un rūdīšana, lai sasniegtu HRC vērtības, kam seko spriedzes samazināšana.
- Vadu EDM- Precīza perforatoru profilu, presformu atveru un sarežģītu ģeometriju griešana līdz pielaidēm 0,0001 collu robežās, kur parastā frēzēšana nevar sasniegt.
- Virsmas slīpēšana- Savienojošo virsmu, presformu virsmu un perforatoru virsmu galīgā apdare, lai panāktu paralēlismu un virsmas apdares specifikācijas.
- Montāža un montāža- Pakāpeniska komponentu salikšana matricu komplektā ar zilu-kritisko virsmu saskaņošanu un atstarpju pārbaudi katrā stacijā.
Kad tas ir salikts, tas tiek pārvietots uz izmēģinājuma presēm sākotnējai paraugu ņemšanai. Izmēģinājuma darbības apstiprina materiāla plūsmu, apstiprina izmēru precizitāti un atklāj visas problēmas, kuras simulācija nevarēja pilnībā paredzēt - smalku mijiedarbību starp stacijām, sloksnes pacelšanas uzvedību vai lūžņu izgrūšanas problēmas, kas parādās tikai reālos preses apstākļos.
Pirmā raksta pārbaude ir gala vārti. Par detaļām no izmēģinājuma tiek veikta pilna izmēra atskaite pret daļu izdruku, bieži vien ietverot CMM mērījumus, optisko skenēšanu un GD&T verifikāciju. Automobiļu presformas štancēšanas programmās tas tiek ievadīts tieši PPAP (ražošanas daļas apstiprināšanas process) iesniegumā, kas atbrīvo presformu pilnai ražošanai.
Piegādātājiem patīkYICHENPiedāvājam iespēju no gala -līdz-galam, kas aptver visu dzīves ciklu - no sākotnējās iespējamības un CAE simulācijas līdz precīzai apstrādei, izmēģinājuma darbībām un galīgajai izmēru pārbaudei -, sniedzot piegādes komandām vienu atskaites punktu no koncepcijas līdz ražošanai{4}}gataviem instrumentiem.
Inženiertehniskās investīcijas šajā procesā ir ievērojamas, taču tās tieši nosaka presformas ražošanas ekonomiku. Katra simulācijas iterācija, no kuras izvairīties, katra izmēģinājuma cilpa ir novērsta, un katra pirmā -raksta nokārtošana, kas sasniegta pēc grafika, nozīmē zemākas kopējās programmas izmaksas -, kas kļūst skaidrāka, pārbaudot, kā instrumentos ieguldītie līdzekļi tiek amortizēti visā ražošanas apjomā.
Izmaksas-Par-Ražošanas ekonomikas daļa, kas tiek vadīta no ieguldījumiem
Šeit ir matemātika, kas nosaka ikvienu lēmumu par instrumentiem: 100 000 USD vērtībā, kas ražo 1 000 000 detaļu, tiek pievienoti 0,10 USD par gabalu. Tā pati presforma, kas ražo tikai 5000 detaļu, maksā 20,00 USD par gabalu. Pati matrica nav mainījusies - tikai caur to plūstošais tilpums. Šī amortizācijas loģika nosaka, vai ražošanas kvalitātes{13}rīki ir gudrs ieguldījums vai dārga kļūda, un, saprotot to, stratēģisko ieguvi nošķir no minējumiem.
Kā die Cost amortizē visu ražošanas apjomu
Padomājiet par ražošanas cikla štancēšanas presformu kā fiksētām izmaksām, kas tiek sadalītas pa visām saražotajām detaļām. Jo vairāk daļu jūs darbināt, jo mazāks ir katras vienības instrumentu ieguldījums. Mazos apjomos šis ieguldījums dominē jūsu gabalu cenā. Lielos apjomos tas kļūst nenozīmīgs - bieži vien ir tikai santīmi par daļu -, atstājot izejmateriālus un preses laiku kā galvenos izmaksu faktorus.
Tāpēc lielākas sākotnējās investīcijas bieži vien rada zemākas kopējās programmas izmaksas liela apjoma štancēšanai. 150 000 ASV dolāru progresīvā prese ar 15 stacijām var izskatīties dārga līdzās 40 000 ASV dolāru vērtam vienkāršotajam rīkam, taču, ja progresīvā matrica izslēdz trīs sekundārās darbības (atstarpju noņemšana, pieskaršanās un atsevišķs formēšanas posms), pakārtotie ietaupījumi uz savienojuma daļu katrā saražotajā vienībā. Reiziniet šo ietaupījumu uz-daļai ar 500 000 vienībām, un dārgais rīks kļūs par lētāko programmu.
Praksē attiecības nav{0}}lineāras. Agrīna ražošana ātri absorbē instrumentu izmaksas - jūsu pirmajām 10 000 detaļu ir liela-vienības slodze. Taču, apjomam pieaugot pāri 50 000, pēc tam — 100 000, amortizētās instrumentu izmaksas tuvojas nullei, savukārt ietaupījumi uz vienu daļu no sekundārajām operācijām turpina palielināties. Tas ir ekonomiskais dzinējspēks, kas nosaka katru lēmumu ieguldīt ražošanas{13}}pakāpju aprīkojumā, nevis īstermiņa{14}}alternatīvas.
Faktori, kas ietekmē ražošanas cenu noteikšanu
Cenu noteikšana nav atsevišķs skaitlis, kas izvilkts no kataloga. Tas atspoguļo visa rīkā izstrādātā satura kumulatīvo sarežģītību. Kad saņemat cenas piedāvājumu par ražošanas instrumentiem, cenu nosaka šādi primārie izmaksu faktori:
- Staciju skaits- Katra progresīvās formas stacija palielina projektēšanas laiku, apstrādi, termisko apstrādi un montāžu. 6 staciju matrica maksā ievērojami mazāk nekā 16 staciju matrica, kas veic tās pašas darbības optimizētā secībā.
- Preses materiāla pakāpe- Instrumentu tērauds D2 maksā mazāk nekā M2 ātrgriezējtērauds-, kas maksā mazāk nekā karbīda ieliktņi. Apstrādājamā izstrādājuma materiāla abrazivitāte un mērķa sitienu skaits starp asinājumiem nosaka instrumentu izgatavotāja norādīto pakāpi.
- Daļu sarežģītība- Stingri rādiusi, dziļa vilkšana, ciešas-pielaides funkcijas un vairākas lieces asis palielina apstrādes laiku un diskrēto komponentu skaitu veidnes iekšpusē.
- Pielaides prasības- Noturēšanai ±0,001 collas nepieciešama precīza slīpēšana, stingrāka detaļu piegulšana un stingrāka pārbaude nekā ±0,005 collas. Katrs solis stingrāks palielina izmaksas gan sākotnējai izveidei, gan pastāvīgai apkopei.
- Sekundārās darbības, kas iebūvētas veidnē- In-vītņgriešana, montāža, kontaktmetināšana vai sensoru integrācija novērš pakārtotos procesus, bet palielina paša rīka sarežģītību (un izmaksas).
- Preses tonnāžas prasības- Lielākām, biezākām vai lielākas{1}}izturības detaļām ir vajadzīgas formas, kas izgatavotas tā, lai tās izturētu lielākus formēšanas spēkus. Smagākas štancēšanas kurpes, lielāki vadotnes stabi un izturīgākas atsperu sistēmas palielina materiālu un apstrādes izmaksas.
Progresīvās štancēšanas instrumenti parasti svārstās no USD 30 000 līdz vairāk nekā USD 250 000 atkarībā no šo faktoru kombinācijas. Augstas-tolerances nerūsējošā tērauda daļas ar daudzām formēšanas stacijām atrodas šī diapazona augšdaļā, savukārt vienkāršas oglekļa tērauda ģeometrijas ar mazākām darbībām atrodas apakšējā galā.
Instrumentu IA salīdzināšana visos skrējiena garumos
Līdzsvara jautājums ir vienkāršs: pie kāda apjoma dārgākas ražošanas formas nodrošina zemākas kopējās izmaksas nekā atkārtoti īsi{0}}darba instrumenti? Atbilde ir atkarīga no jūsu īpašās izmaksu struktūras, taču modelis ir konsekvents visās nozarēs.
| Faktors | Īsi-Palaidiet Soft Tooling | Ražošana-Palaidiet rūdītus instrumentus |
|---|---|---|
| Sākotnējo izmaksu diapazons | $5,000 – $30,000 | $30,000 – $250,000+ |
| Gaidāmā mūža mirstība | 1000–50 000 trāpījumu | 500 000–2000,000+ trāpījumu |
| Atbilstoši-daļu izmaksu tendencei | Saglabājas augsts (ierobežota amortizācija) | Strauji samazinās, palielinoties skaļumam |
| Apkopes biežums | Bieža nomaiņa vai pārbūve | Plānota asināšana ar lieliem intervāliem |
Īstermiņa-metāla štancēšanai, - teiksim, 5000 līdz 20 000 detaļu -, matemātika bieži dod priekšroku mīkstajiem instrumentiem. Jūs tērējat mazāk avansā, pieņemat īsāku mūža ilgumu un dodieties tālāk. Bet, kad pieprasījums pārsniedz 50 000 vienību, ekonomika mainās. Īstermiņa-nolietojas, tādēļ ir nepieciešami nomaiņas vai atjaunošanas cikli, kas palielina gan izmaksas, gan izpildes laiku. Tikmēr ražošanas presforma joprojām darbojas saskaņā ar sākotnējo asināšanas grafiku ar detaļām -minūtē-, kurām ar mīkstajiem instrumentiem nevar līdzināties.
Ir arī slēpta izmaksu priekšrocība, kas iepriekš tabulā nav atspoguļota: in-die operācijas. Ražošanas presformās var integrēt pieskārienu, aparatūras ievietošanu, kontaktu montāžu vai pat -procesa sensoru tieši presēšanas gājienā. Katra darbība, kas apvienota presformā, novērš pakārtotas apstrādes posmu, atsevišķu iekārtu un ar to saistīto kvalitātes risku, kas saistīts ar kustīgām daļām starp procesiem. Lieliem tirāžas zīmogiem ar lieliem gada apjomiem šī vērtība{5}}pievieno skūšanās centus par daļu, kas ļauj ievērojami ietaupīt programmas darbības laikā.
Tomēr vienādojums par maksu-par-daļu stāsta tikai pusi no stāsta. Formāts, kas jau pirmajā dienā nodrošina lielisku ekonomiju, bet degradējas pēc 200 000 trāpījumu -, kam nepieciešama neplānota pārbūve vai lūžņu ražošana -, ātri izdzēš šos ietaupījumus. Otra ekonomiskās ainas puse ir tā, cik labi matrica saglabā savu veiktspēju visā paredzētajā kalpošanas laikā, kas pilnībā ir atkarīgs no apkopes stratēģijas un spējas uztvert atteices režīmus, pirms tie nonāk dīkstāvē.
Nomirst mūža ilgums un apkope visā ražošanas dzīves ciklā
Cik trāpījumu patiesībā ilgst iestudējuma nāve? Atbilde svārstās no 250 000 līdz vairāk nekā 7 miljoniem - un kā zināt zinātnes ekspertuArts Hedriks atzīmē, daži mirst iegūt 7 miljonus hits dienā piecus gadus pirms aiziešanas pensijā. Šis milzīgais diapazons nav neskaidrs -, tas atspoguļo reālas atšķirības presformas tērauda kategorijā, sagataves materiālā, presēšanas apstākļos un apkopes disciplīnā. Izpratne par mainīgajiem lielumiem, kas kontrolē stangas kalpošanas laiku, un apkopes stratēģijas veidošana ap tiem ir tas, kas atšķir veikalus, kas izspiež maksimālu vērtību no ieguldījumiem instrumentos, no tiem, kas pastāvīgi dzēš neplānotas dīkstāves.
Paredzamais kalpošanas laiks pēc konstrukcijas un materiāliem
Nav universāla trāpījumu skaita, kas noteiktu kauliņa dzīves beigas. Tā vietā kalpošanas laiks ir vairāku savstarpēji mijiedarbojošu mainīgo reizinājums, un katrs var samazināt instrumenta kalpošanas laiku uz pusi - vai to dubultot:
- Prestērauda marka- No cietā karbīda izgatavotiem instrumentiem ir būtiski atšķirīgs kalpošanas laiks nekā parastajiem instrumentu tēraudiem, piemēram, A2 vai D2. Jaunināšana uz CPM (pulvermetalurģijas) tēraudiem vai karbīda ieliktņiem augsta-nodiluma stacijās var pagarināt kalpošanas laiku par 3 līdz 10 reizēm, salīdzinot ar standarta aukstās apstrādes-tēraudiem.
- Sagataves materiāls- Cietāki, biezāki un abrazīvāki materiāli ievērojami saīsina instrumenta kalpošanas laiku. Piemēram, alumīnija štancēšanas presformas saskaras ar paradoksu: alumīnijs ir mīksts, bet ļoti abrazīvs tā oksīda slāņa dēļ. Tas saspiežas pret instrumentu tērauda virsmām, paātrinot nodilumu tā, kā to nedara vieglais tērauds. Augstas -stiprības tēraudi un nerūsējošie sakausējumi rada lielākus griešanas spēkus, palielinot malu sabrukšanas ātrumu.
- Preses ātrums un stabilitāte- Labi-apkopta prese ar stingru cilindra paralēlismu pagarina stangas kalpošanas laiku. Nolietota prese ar pārmērīgu novirzi, vibrāciju vai nekonsekventu aizvēršanas augstumu darbojas kā instrumenta lēnas kustības bojājums. Pat precīza-veidne priekšlaicīgi sabojāsies presē, kas nevar noturēt izlīdzināšanu zem slodzes.
- Sekcijas ģeometrija- Lielākas, stiprākas štancēšanas formas daļas iztur kumulatīvo nogurumu labāk nekā mazi, trausli ieliktņi. Plānie perforatori vai šauri griešanas elementi koncentrē spriedzi un ir vairāk pakļauti plaisāšanai, ilgstoši braucot.
- Termiskās apstrādes precizitāte- Pareizi termiski-apstrādātām veidņu sekcijām ir līdzsvars starp cietību un stingrību, kas nepieciešams ilgstošai darbībai-. Slikti termiski -apstrādāti komponenti -, ja rūdīšana bija nevienmērīga vai rūdīšanas temperatūra svārstījās -, ražošanas slodzes laikā priekšlaicīgi mīkstina vai saplaisā.
Ņemot vērā visus šos faktorus, visdrošākais veids, kā novērtēt konkrētas formas paredzamo kalpošanas laiku, ir atsaukties uz līdzīgu instrumentu ražošanas vēsturi, kas darbina salīdzināmus materiālus līdzīgā ātrumā. Bez šī etalona jūs uzminējat -, un metāla presformas štancēšanas gadījumā minēšana noved pie priekšlaicīgas presformas nomaiņas (tērēta nauda) vai negaidītas kļūmes darbības laikā (izšķērdēta ražošana).
Profilaktiskās apkopes un slīpēšanas grafiki
Patiesa profilaktiskā apkope nodrošina stangas darbību atbilstoši specifikācijām. Tas nav tas pats, kas presformu remonts -, kas notiek, ja apkope tiek atstāta novārtā un kaut kas sabojājas. Atšķirībai ir nozīme.Profilaktiskā apkopeietver plānotas darbības, kas tiek veiktas neatkarīgi no tā, vai tās šķiet nepieciešamas, jo nodilums ir kumulatīvs un bieži vien nav pamanāms, līdz rodas lūžņi.
Ražošanas uzturēšanas programmā parasti ietilpst:
- Asināšanas intervāli- Griešanas malas pakāpeniski kļūst nespodras, radot urbumus un padeves problēmas. Asināšanas grafiki tiek iestatīti, pamatojoties uz trāpījumu skaitu (piemēram, ik pēc 50 000 līdz 150 000 gājieniem atkarībā no materiāla un tērauda kvalitātes), negaidot, līdz uz gatavajām detaļām parādās urbumi.
- Pavasara nomaiņa- Atsperu un gāzes balonu nogurums miljoniem ciklu laikā. Nomainiet tos to nominālajā dzīves ciklā, nevis pēc tam, kad lūzums ir izraisījis stangas avāriju.
- Pārbaude, vai nav vaļēju sastāvdaļu- Pārbaudiet visas skrūves, dībeļu tapas un fiksatorus katrā plānotajā vilkšanas reizē. Viens vaļīgs dībelis var ļaut veidnes daļai pārvietoties, sabojājot katru staciju lejup pa straumi.
- Virsmas stāvokļa pārbaudes- Pārbaudiet nodiluma plātnes, izciļņu virsmas un formēšanas detaļas, vai tās nav nobrāzušas vai nesabojātas. Pēc nepieciešamības noslīpēt un piestipriniet, pirms izmēru novirze sasniedz daļu.
- Tīrīšana un eļļošana- Noņemiet nogulsnes, smērvielas atlikumus un gružus. Ieeļļojiet visas savienojošās virsmas, lai novērstu koroziju starp ražošanas sērijām.
Asinot griešanas sekcijas, slīpēšanas tehnikai ir nozīme. Izmantojot nepareizu slīpripu - tādu, kas uzlādējas, nevis brīvi sadalās, - rada pārmērīgu karstumu, kas var mīkstināt vai saplaisāt veidnes daļu. Applūst dzesēšanas šķidrums un piemērota riteņu izvēle (pieskaņota konkrētajam slīpējamam instrumenta tēraudam) novērš termiskus bojājumus atkārtotas asināšanas laikā. Slīpēšanas laikā ir jāuztur arī pareizi bīdes leņķi, lai griešanas spēki būtu līdzsvaroti visā matricā.
Pēc jebkuras slīpēšanas darbības demagnetizējiet visas sastāvdaļas. Virsmas slīpmašīnās tiek izmantoti spēcīgi magnēti, lai noturētu sagataves, un magnetizēti perforatori piesaista metāla gružus un veicina sliežu vilkšanu ražošanas laikā.
Izplatītākie kļūmju režīmi un to mazināšana, izmantojot dizainu
Pat veicot disciplinētu apkopi, ražošanas presformas saskaras ar atteices režīmiem, kurus vislabāk var novērst projektēšanas fāzē, nevis cehā. Zinot, kas neizdodas - un kāpēc - ļauj die inženieriem jau no paša sākuma izveidot profilaktiskas funkcijas:
- Gliemežu vilkšana- Grieztie gliemeži pielīp pie perforatora virsmas un tiek ienesti atpakaļ sloksnē, sabojājot daļas un matricu. Cēloņi ir iesprostots gaiss (vakuums), lieli griešanas attālumi, magnetizēti perforatori un lipīgas smērvielas. Konstrukcijas mazināšanas iespējas: perforatora ventilācija (gaisa atslodzes caurumi), reversās -konusveida formas pogas, kas notur sliedes saspiestā stāvoklī, atsperes-noslogoti sliežu ežektori un pareiza griešanas klīrensa specifikācija, lai uzturētu traucējumus starp sliedēm un matricu.
- Sloksnes nepareizas padeves- Sloksne virzās pārāk tālu, pārāk īsa vai sašķiebjas uz sāniem, nostādot materiālu no pozīcijas nākamajai stacijai. Mīkstinājumi: lielizmēra piloti, kas paši-labo nelielas padeves kļūdas, pozitīvi sloksnes pacēlāji, kas novērš vilkšanu, iekšā-nepietiekamas padeves sensori, kas aptur presi, pirms rodas bojājumi, un padeves-garuma uzraudzības sistēmas.
- Perforatora lūzums- Maza-diametra perforatori vai perforatori ar lielu garuma-pret-diametra attiecību koncentrē lieces spriegumu un saspiež ražošanas slodzes apstākļos. Mīkstinājumi: vadāmi noņēmēji, kas atbalsta perforatoru tuvu griešanas vietai, pakāpju štancēšanas galviņas, kas palielina šķērsgriezumu-no gala, bīdes leņķi, kas samazina pārspiešanas-spēku, un atbilstošas pamatnes plāksnes, kas novērš galviņas sēņošanu.
- Galling- Apstrādājamā priekšmeta materiāls piemetina sevi pie presformas virsmas zem spiediena un karstuma, saplēšot daļu un iegriežot instrumentu. Kopīgs ar nerūsējošo tēraudu, alumīniju un titānu. Mīkstinājumi: PVD pārklājumi (TiN, TiCN, DLC) uz formēšanas virsmām, pulēti veidņu rādiusi, pareiza eļļošana un tādu prestēraudu izvēle ar augstu hroma vai vanādija saturu, kas ir izturīgi pret adhēziju.
- Diesekcijas plaisāšana- Slīpēšanas, pārmērīgas spēka koncentrācijas vai nepareizas termiskās apstrādes radītais termiskais spriegums izraisa plaisu izplatīšanos sacietējušajās veidnes detaļās. Mīkstinājumi: spriedzes-atlaidināšana pēc slīpēšanas, pareizi filejas rādiusi ģeometrijas pārejās un izvairīšanās no asiem iekšējiem stūriem, kas darbojas kā plaisu rašanās punkti.
Katrai no šīm kļūmēm ir izmaksas, kas ir daudz lielākas par pašu bojāto komponentu. Viena izvilkta sliede, kas iznesta caur progresīvo matricu, var sabojāt katru instrumenta staciju. Salauzts perforators var sagraut presformu, prasot vairākas dienas remontēt un tūkstošiem dolāru iegādāties rezerves daļas. Izstrādājot šos režīmus no paša sākuma -, nevis labojot tos pēc to rašanās -, ražošanas kabīne nodrošina rentablu darbību visā paredzētajā kalpošanas laikā.
Tikpat svarīgi ir zināt, kad kauliņš tuvojas-dzīves beigas-. Atteikšanās kritēriji atšķiras, taču parastie rādītāji ir šādi: izmēru novirze, ko nevar koriģēt ar atkārtotu asināšanu, kumulatīvā shēmošana, kas pārsniedz konstrukcijas pielaidi, atkārtotas atteices tajā pašā stacijā, neskatoties uz pienācīgu remontu, vai materiāla stāvokļa pasliktināšanās, kad siltuma pārbaude vai mikroplaisas padara turpmāku ražošanu riskantu.
Viena no ilgmūžības vienādojuma pusēm ir veiktspējas uzturēšana miljoniem ciklu laikā. Otra puse pārbauda, vai detaļas, kas izplūst no formas, patiešām atbilst specifikācijām - ne tikai pirmajā izstrādājumā, bet arī nepārtraukti visā ražošanas laikā. Šī pārbaude ir atkarīga no kvalitātes sistēmām, kas izstrādātas tieši pašā veidnē.
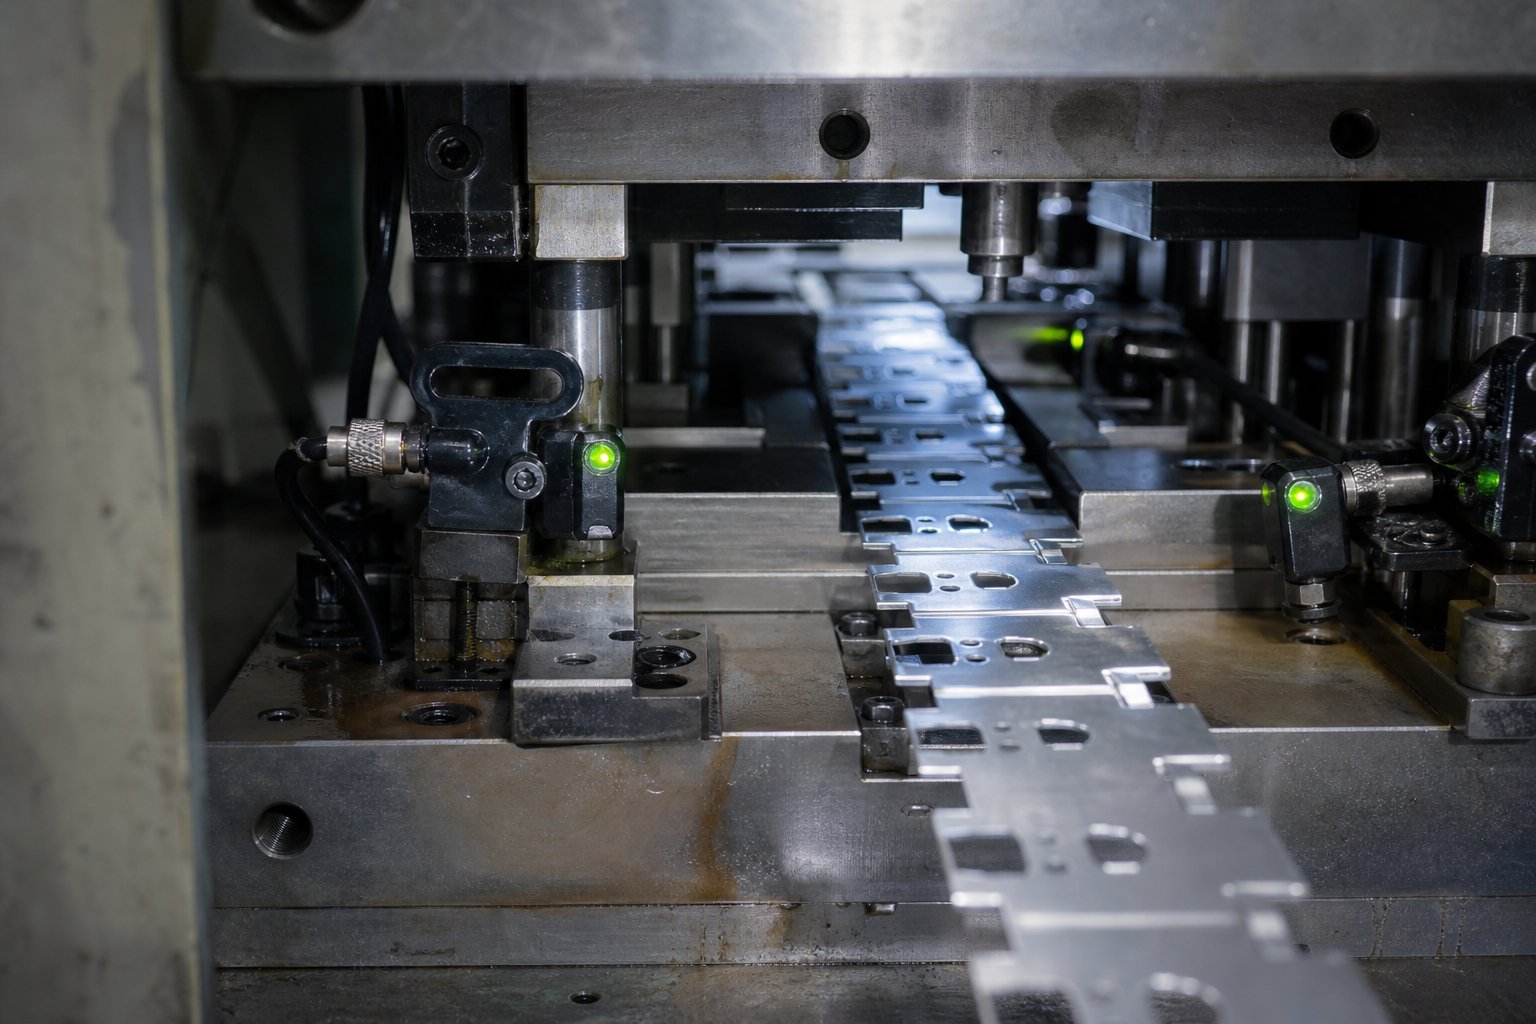
Ražošanas štancēšanas presformās iebūvēta kvalitātes kontrole
Kvalitāte nenotiek ražošanas līnijas beigās. Labi-konstruētā lokšņu metāla štancēšanas presformā tas ir iebūvēts pašā rīkā -, kas iegults sensoros, sloksnes vadības funkcijās un validācijas protokolos, kas novērš problēmas, pirms tiek radīti lūžņi. Atšķirībai ir nozīme: detaļu pārbaude pēc fakta konstatē defektus, bet kvalitātes sistēmas tos novērš.
In-Sensori un automatizētā uzraudzība
Ja ātrgaitas štancēšanas prese darbojas ar ātrumu 400 vai vairāk sitienu minūtē, viena nepareiza padeve var izraisīt stangas avāriju milisekundēs. Cilvēka reakcijas laiks nevar aizsargāt instrumentu. Tāpēc ražošanas presēs ir integrētas elektroniskās sensoru sistēmas, kas uzrauga katru gājienu un aptur presi, tiklīdz kaut kas novirzās no normas.
Izplatītas{0}}diesensensēšanas tehnoloģijas ietver:
- Nepareizas padeves noteikšana- Tuvuma vai fotoelektriskie sensori pārbauda, vai sloksne ir pavirzījusies pareizajā virzienā, pirms prese pabeidz nākamo gājienu. Ja padeve ir īsa vai pārsniegusi, prese apstājas, pirms piloti piespiež nepareizi sakārtotu materiālu griešanas stacijās.
- Detaļu izmešanas sensori- Fotoelektriskās acis apstiprina, ka gatavās detaļas un lūžņi ir iztīrījuši veidni pirms nākamā cikla. Iestrēgusi daļa, kas ienesta atpakaļ instrumentā, izraisa tūlītējus bojājumus.
- Noņēmēju pozīcijas uzraudzība- Sensori zem atsperu noņēmējiem nosaka, vai noņēmējs ir pilnībā atgriezies pēc katra gājiena. Pārraugot noņēmēja pozīciju katrā stūrī, tiek konstatēti arī izvilkti gliemeži -, ja viens stūris paceļas augstāk, nekā paredzēts, iespējams, apakšā ir iesprūdis slīdnis.
- Divkārša{0}}tukša noteikšana- Sensori mēra materiāla biezumu presformas ievades vietā, apturot presi, ja vienlaicīgi tiek padots divi materiāla slāņi.
- Kameras atgriešanas pārbaude- Sānu{1}}darbības kamerām ir pilnībā jāievelk, pirms tiek atvērta prese. Sensori apstiprina izciļņa pozīciju, lai novērstu traucējumus starp kustīgām sastāvdaļām.
Mūsdienīgie presformas aizsardzības kontrolieri izmanto uz atrisinātāju{0}}balstītu laiku, kas ir precīzs līdz vienai-trešdaļai kloķvārpstas rotācijas pakāpes, ļaujot noteikt notikumus, kas ilgst mazāk nekā 10 milisekundes. Kontrolieris pārrauga katru sensoru pret ieprogrammētajiem laika logiem - dažiem signāliem jābūt īslaicīgiem (daļas izmešana), citiem nepārtrauktiem (materiāla klātbūtne), bet citiem - cikliskiem (sloksnes padeve). Atteices-loģika uztver arī nepareizi funkcionējošus sensorus: ja cikliskais sensors paliek ieslēgts visu gājienu, sistēma to atzīmē, nevis pieņem normālu darbību.
Labākā prakse ir pastāvīgi vadīt visus uzmavas{0}}montētos sensorus sadales kārbā uz apakšējās matricas pieslēgvietas, kas savienota ar presē-montētu interfeisu, izmantojot vienu galveno kabeli. Tas novērš elektroinstalācijas kļūdas iestatīšanas laikā un novērš kabeļa nodilumu, kas izraisa lielāko daļu sensoru kļūmju ražošanas vidēs.
Apvedceļa iegriezumi un sloksnes kontroles līdzekļi
Sensori uztver lielas nepareizas padeves, bet kā ar smalkām indeksēšanas kļūdām, kas atbilst sensora pielaidēm, taču joprojām rada bojātas detaļas? Šeit apvedceļa iegriezumi kalpo kā mehāniski kvalitātes vārti lokšņu metāla štancēšanas veidnē.
Apvedceļa iecirtumu mērķis štancēšanas presformās ir vienkāršs: tie rada fiziskus traucējumus, kas neļauj nepareizi{0}}indeksētai sloksnei nonākt pakārtotajās stacijās. Progresīvās presformās negatīvie un pozitīvie apvedceļa iegriezumi darbojas kopā, lai katrā gājienā mehāniski pārbaudītu sloksnes pozīciju.
- Pozitīvi apvedceļa robi- Neliela cilne vai izvirzījums, kas iedurts joslā agrīnā stacijā. Ja sloksne padodas pareizi, šī cilne nekaitīgi iziet cauri reljefam vēlākās stacijās. Ja sloksne tiek padota pāri-vai zem
- Negatīvie apvedceļa iegriezumi- Sloksnē izgriezts iegriezums vai sprauga, kurai ir jāsakrīt ar atbilstošu sensoru vai mehānisku funkciju lejup pa straumi. Ja izlīdzināšana neizdodas, sloksne nevar turpināties.
Negatīvie un pozitīvie apvedceļa robi lokšņu metāla štancēšanas presformās kopā veido -drošu indeksācijas verifikācijas sistēmu, kas darbojas neatkarīgi no elektroniskajiem sensoriem. Pat ja sensors nedarbojas pareizi vai tiek apiets, mehāniskā iegriezuma sistēma novērš visbojāko iznākumu: detaļu izgatavošanu no nepareizi novietota materiāla. Šī dublēšana ir būtiska ātrgaitas štancēšanas presei, kur viens nepareizi indeksēts trāpījums var sabojāt vairākas stacijas vienlaikus.
Die validācija un PPAP apstiprināšana
Pirms ražošanas presformas tiek izlaistas pilnai -apjoma darbībai, tai ir jāiziet formāla validācijas secība, kas pierāda, ka tā var ražot atbilstošas daļas atkārtoti - ne tikai vienu reizi, bet konsekventi normālos ražošanas apstākļos.
Apstiprināšanas process parasti notiek šādā secībā:
- Mirst izmēģinājums- Sākotnējā paraugu ņemšana izmēģinājuma presē, lai pārbaudītu materiāla plūsmu, sloksnes padevi un detaļu veidošanos. Inženieri novēro katru staciju, pārbaudot anomālijas, piemēram, krokošanos, retināšanu vai izmešanas problēmas.
- Pirmā izstrādājuma pārbaude (FAI)- Detaļām no izmēģinājuma tiek veikta pilna izmēra mērīšana, salīdzinot ar daļas rasējumu. Katra GD&T norāde, cauruma pozīcija, lieces leņķis un virsmas apdares prasība tiek pārbaudīta, parasti izmantojot CMM un optiskās mērīšanas sistēmas.
- Dimensiju ziņošana- Rezultāti tiek dokumentēti formāla izmēru izkārtojumā, kas parāda faktiskās izmērītās vērtības attiecībā pret nominālo un pielaidi katram kritiskajam raksturlielumam.
- Ražošanas daļu apstiprināšanas process (PPAP)- Automobiļu rūpniecībā un citās reglamentētās nozarēs PPAP pakotnes apstiprina piegādātāja spēju uzticami ražot detaļas, kas atbilst visām klientu prasībām. APPAP iesniegums ietver 18 elementus: projektēšanas ieraksti, procesa plūsmas diagrammas, kontroles plāni, mērīšanas sistēmu analīze, SPC pētījumi, izmēru rezultāti, materiālu sertifikāti un daudz kas cits.
PPAP nav{0}}vienreizējs pasākums. Tas ir nepieciešams atkārtoti ikreiz, kad rīki tiek pārveidoti, pārvietoti vai neaktīvi ilgāk par vienu gadu. Tas nodrošina, ka visas izmaiņas -, lai arī nelielas, - tiek atkārtoti apstiprinātas pirms ražošanas atsākšanas.
Kvalitāte sākas veidņu dizainā, nevis galīgajā pārbaudē. Sensori, apvedceļa iegriezumi un validācijas protokoli ir inženiertehniskie lēmumi, kas pieņemti mēnešus pirms pirmās ražošanas daļas piegādes.
Šīs kvalitātes sistēmas aizsargā presformu un tās ražotās detaļas. Taču pat vislabākais-izstrādātais rīks, ko uzrauga labākie sensori, galu galā ir atkarīgs no plašāka lēmuma: kurš to ir izveidojis, kādas iespējas viņš ieviesa projektā un vai viņš var atbalstīt instrumentu visā tā ražošanas dzīves ciklā. Šis jautājums tieši noved pie piegādātāja novērtēšanas.
Pareizā ražošanas partnera izvēle
Ražošanas štancēšanas presforma ir tik uzticama, cik uzticams ir partneris, kas atrodas aiz tā. Pasaulē labākā presformas konstrukcija sabrūk, ja piegādātājam trūkst apstrādes precizitātes, viņš nevar veikt atbilstošu izmēģinājumu vai klusē nedēļām -būvēšanas laikā. Sagādes vadītājiem, kas novērtē presformu un štancēšanas piegādātājus -, jo īpaši programmām, kas saistītas ar automobiļu štancēšanas presformām vai citām augstas -kritikas lietojumprogrammām -, atlases kritēriji pārsniedz norādīto cenu.
Galvenās spējas novērtēt štancēšanas piegādātāju
Ne visi die veikali ir vienādi. Daži specializējas projektēšanā, bet ārpakalpojumu apstrādi. Citi strādā skaisti, bet trūkst simulācijas iespēju. Spēcīgākie ražošanas presformu partneri ir vertikāli integrēti -, kas zem viena jumta apstrādā visu procesu no iespējamības līdz galīgajai pārbaudei. Šī integrācija novērš nodošanas kļūdas, saspiež laika grafikus un sniedz jums vienu atskaites punktu, ja rodas problēmas.
Novērtējot potenciālos lokšņu metāla štancēšanas presformu piegādātājus, sarindojiet tos pēc šādiem kritērijiem:
- Vertikāli integrēts dizains,{0}}izmantojot-pārbaudes iespējas- Piegādātājs iekšēji veic CAE simulāciju, DFM sadarbību, precīzu apstrādi, montāžu, presformu izmēģināšanu un izmēru pārbaudi. Tas ir spēcīgākais procesa kontroles un grafika uzticamības rādītājs.
- Pašreizējās-precīzās apstrādes jauda- Stiepļu EDM, CNC frēzēšana un virsmas slīpēšana tiek veikta-uz vietas, nevis laukā. Meklējiet aprīkojuma sarakstus un mašīnu specifikācijas, kas atbilst jūsu veidņu sarežģītībai.
- Die tryout preses- Īpašas izmēģinājuma preses (nevis ražošanas preses, kas aizņemtas starp gājieniem) ar tonnāžu, kas atbilst jūsu ražošanas apstākļiem. Izmēģināšana ar mazizmēra presi maskē problēmas, kas rodas vēlāk ražošanas procesā.
- Metroloģijas un pārbaudes iekārtas- CMM, optiskie salīdzinātāji un virsmas mērīšanas rīki, kas spēj apstiprināt katru GD&T norādi jūsu daļas zīmējumā. Pieprasiet iepriekšējo programmu izmēru pārskatu paraugus.
- Materiālu ieguves caurspīdīgums- Sertificēts prestērauds, kas iegūts no zināmām rūpnīcām ar pilnīgu izsekojamību. Pārbaudiet, vai piegādātājs standarta dokumentācijā nodrošina materiālu pārbaudes ziņojumus un termiskās apstrādes ierakstus.
- Inženierkomunikācijas disciplīna- Regulāri progresa atjauninājumi, DFM atsauksmes dažu dienu laikā (nevis nedēļu laikā) un skaidri izmaiņu{1}}pārvaldības protokoli. Klusums instrumenta izstrādes posmā ir brīdinājuma zīme, ka problēmas saasinās bez atrisinājuma.
- Dzīves cikla atbalsts- Vēlme atbalstīt slīpēšanu, rezerves ieliktņu piegādi un inženierijas izmaiņas pēc ražošanas uzsākšanas. Piegādātājs, kurš pazūd pēc piegādes, atstāj jūs vienatnē pārvaldīt tehnisko apkopi.
Automašīnu presformām un citām reglamentētām{0}}nozares programmām savam novērtējumam pievienojiet IATF 16949 sertifikāciju, PPAP iesniegšanas iespēju un pieredzi ar klienta-specifiskām kvalitātes prasībām. Tie nav apspriežami automobiļu štancēšanas jomā, kur izsekojamības un procesa dokumentācijas standarti ir īpaši stingri.
No izpētes līdz RFQ{0}}gatavām specifikācijām
Jūs esat identificējis spējīgus piegādātājus. Nākamā darbība ir jūsu ražošanas prasību pārveidošana piedāvājuma pakotnē, kas nodrošina precīzus, salīdzināmus piedāvājumus -, nevis aplēses, kas papildinātas ar neparedzētiem gadījumiem, jo trūkst informācijas.
Pilnajā metāla zīmoga presformas piedāvājumā jāiekļauj:
- Daļu rasējumi- 2D izdrukas ar pilnām GD&T norādēm un 3D CAD modeli (STEP vai vietējais formāts). Iekļaujiet pārskatīšanas līmeni un visas neapstiprinātās ECN izmaiņas.
- Materiāla specifikācija- Sakausējums, rūdījums, biezums un visas virsmas apdares prasības ienākošajai spolei vai sagatavei.
- Gada apjoma mērķi- Ja piemērojams, iekļaujiet{1}}paaugstināšanas prognozes. Atšķirība starp 50 000 un 500 000 ikgadējām detaļām maina katru specifikāciju matricas iekšpusē.
- Tolerances norādes- Izceliet kritiskos izmērus atsevišķi no vispārējām pielaidēm. Nosauciet visas funkcijas, kurām nepieciešama Cpk izpēte.
- Sekundārās operācijas- Norādiet, vai rīkā ir jāiebūvē pieskaršanās, aparatūras ievietošana, pārklājuma sagatavošana vai iekšā-izmantošana, nevis apstrādāšana pa straumi.
- Preses informācija- Ja jums ir norādīta presēšanas līnija, norādiet gultas izmēru, tonnāžu, aizvēršanas augstumu un padeves aprīkojumu, lai prese būtu paredzēta jūsu konkrētajai ražošanas videi.
Piegādātājiem patīkYICHEN, kas piedāvā iespēju no CAE simulācijas un DFM sadarbības līdz galam, izmantojot precīzu apstrādi, izmēģinājuma darbības un izmēru pārbaudi, var izmantot šo piedāvājumu komplektu un atgriezt ne tikai cenu -, bet arī iespējamības novērtējumu, kas identificē riskus pirms apņemšanās izmantot instrumentus. Šī konsultatīvā pieeja, kad jūsu štancēšanas un apzīmogošanas partneris norāda uz iespējamām problēmām, kotējot, nevis atklāj tās izmēģinājuma laikā, ir skaidrākais signāls piegādātājam, kurš aizsargā jūsu programmas laika grafiku un budžetu.
Neatkarīgi no tā, vai iegādājaties savu pirmo automobiļu štancēšanas presformu vai nomaināt novecojošu rīku liela-apjoma līnijai, sistēma paliek nemainīga: novērtējiet iespējas pirms izmaksām, pārbaudiet integrāciju pirms pretenzijām un izvēlieties partneri, kura procesa disciplīna atbilst precizitātei, ko sagaidāt no pašas presformas.
Bieži uzdotie jautājumi par ražošanas štancēšanas štancēšanas presformām
1. Cik ilgi ilgst ražošanas cikla štancēšanas štats?
Ražošanas sērijas štancēšanas matrica parasti ilgst no 500 000 līdz vairāk nekā 2 000 000 trāpījumiem, un dažas augstas{5}kvalitatīvās štancēšanas formas vairākus gadus nodrošina 7 miljonus trāpījumu dienā. Kalpošanas laiks ir atkarīgs no presformas tērauda kvalitātes, sagataves materiāla cietības, presēšanas ātruma, apkopes disciplīnas un termiskās apstrādes kvalitātes. Augsta nodiluma stacijās karbīda ieliktņi var izturēt 5–10 reizes ilgāk nekā parastie instrumentu tēraudi. Regulāra profilaktiskā apkope, tostarp plānotā asināšana ik pēc 50 000 līdz 150 000 gājieniem, atsperu nomaiņa un virsmas pārbaudes, palielina jūsu instrumentu ieguldījumu atdevi.
2. Kāda ir atšķirība starp progresīvo matricu un salikto matricu?
Progresīvā matrica pārvieto nepārtrauktu metāla sloksni pa vairākām stacijām secīgi, veicot dažādas darbības (štancēšana, locīšana, apgriešana) katrā stacijā ar vienu nospiešanas gājienu. Tas izceļas ar liela-apjoma sarežģītām daļām, kas darbojas no 200 līdz 600+ sitieniem minūtē. Saliktā presforma veic visas griešanas un formēšanas darbības vienlaikus ar vienu gājienu bez stacijas virzības, padarot to ideāli piemērotu plakanām daļām, piemēram, paplāksnēm un laminēšanai, kur ir kritiski svarīgi izcils plakanums un koncentriskums. Progresīvās presformas maksā vairāk, taču tās ir sarežģītākas, savukārt saliktās veidnes piedāvā vienkāršāku konstrukciju un mazāku apkopi ģeometriski vienkāršām daļām.
3. Cik maksā ražošanas cikla štancēšanas matrica?
Ražošanas štancēšanas presformas parasti svārstās no USD 30 000 līdz vairāk nekā USD 250 000 atkarībā no staciju skaita, presformas materiāla kvalitātes, detaļu sarežģītības, pielaides prasībām un no tā, vai rīkā ir iebūvētas sekundārās darbības, piemēram, pieskaršanās vai aparatūras ievietošana. Galvenais ekonomiskais ieskats ir amortizācija: 100 000 ASV dolāru presforma, kas ražo 1 000 000 detaļu, pievieno tikai 0,10 USD par gabalu. Lielāki sākotnējie ieguldījumi bieži vien nodrošina zemākas programmas kopējās izmaksas, jo tiek novērstas sekundārās darbības un samazinātas izmaksas par vienu daļu. Piegādātāji, piemēram, YICHEN, sniedz iespēju izvērtējumus kopā ar piedāvājumiem, lai palīdzētu pircējiem izprast patieso izmaksu{14}}/{15}}vērtības attiecību pirms apņemšanās.
4. Kādi materiāli tiek izmantoti ražošanas štancēšanas presformu izgatavošanai?
Ražošanas štancēšanas presēs tiek izmantoti rūdīti instrumentu tēraudi, kas atlasīti{0}}pa-stacijām, pamatojoties uz nodiluma un trieciena prasībām. Izplatītās izvēles ir D2 (augsta-ogleklis, augsts -hroms pie HRC 60-62, kas paredzēts noformēšanai), A2 (gaisa{10}}rūdīšana ar izcilu stingrību un izmēru stabilitāti), M2 (ātrdarbīgs tērauds paaugstinātā-darbībā ar paaugstinātu-temperatūras{14}05 PM (60 dtemperatūra virs 60 d) PM. auksti apstrādāts tērauds ar divreiz lielāku izturību nekā D2) un cietā karbīda ieliktņi (virs 90 HRA abrazīvu materiālu, piemēram, nerūsējošā tērauda, apstrādei). PVD pārklājumus, piemēram, TiN un TiCN, bieži izmanto, lai samazinātu berzi un pagarinātu asināšanas intervālus.
5. Kas man jāiekļauj piedāvājumā par ražošanas štancēšanas presformu?
Pilnā RFQ paketē jāiekļauj 2D detaļu rasējumi ar pilnām GD&T norādēm un 3D CAD modeli, materiāla specifikācija (sakausējums, rūdījums, biezums), gada apjoma mērķi ar pieauguma prognozēm, kritiskās pielaides norādes ar Cpk prasībām, sekundārās darbības vajadzības un informācija par presi (gultas izmērs, tonnāža, slēgšanas augstums, padeves aprīkojums). Sniedzot pilnīgu informāciju jau iepriekš, piegādātāji var sniegt precīzus piedāvājumus, nevis aplēses, kas papildinātas ar neparedzētiem gadījumiem. Pilna -pakalpojuma partneri, piemēram, YICHEN, var izmantot šo paketi, lai nodrošinātu ne tikai cenu noteikšanu, bet arī iespējamības novērtējumu, identificējot riskus, pirms tiek uzsākta apņemšanās.


