


Kas ir progresīvā prese un kāpēc OEM rūpnīcas uz to paļaujas
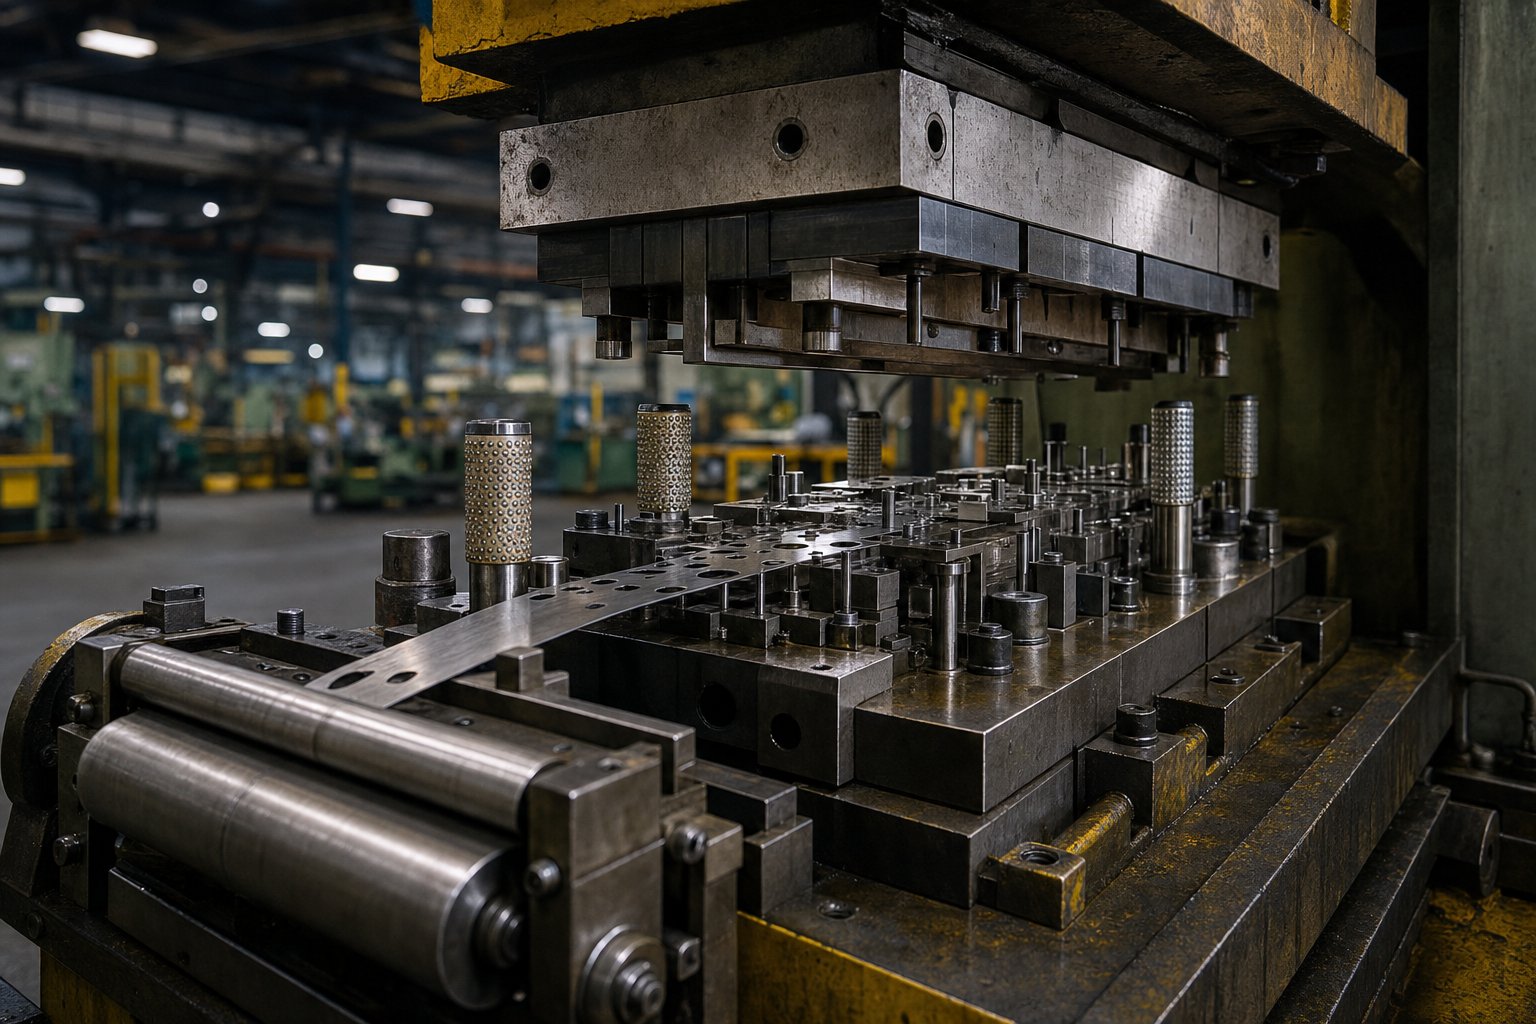
Iedomājieties vienu instrumentu, kas ātri pēc kārtas štancē, saliek, veido un apgriež metāla detaļu, bez cilvēka rokām pieskaroties apstrādājamajam priekšmetam starp soļiem. Šis rīks ir progresīvā presforma, un tā ir katras liela-apjoma OEM progresīvās presformas un štancēšanas rūpnīcas pamatā, ar kuru jūs saskaraties, iegādājoties precīzas metāla detaļas.
Kas ir progresīvā mirstība
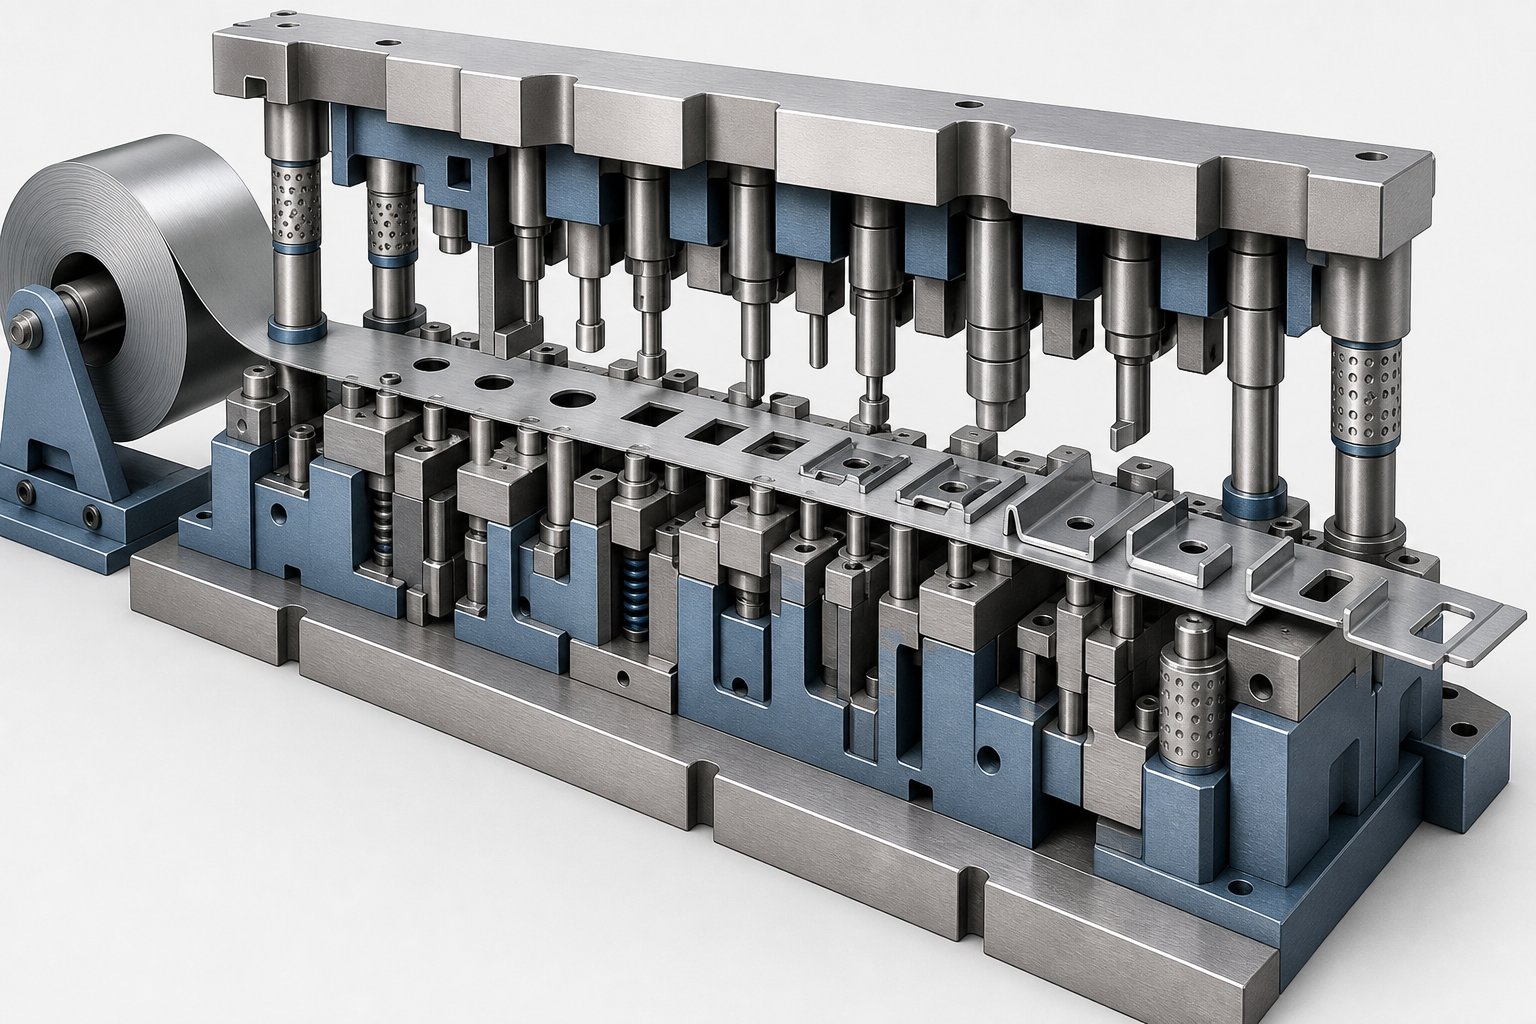
Progresīvā matrica ir specializēts štancēšanas rīks, kas satur vairākas stacijas, kas secīgi sakārtotas vienā matricu komplektā. Ar katru nospiešanas gājienu cauri šīm stacijām virzās spole-metāla sloksne, un katra stacija veic noteiktas darbības, piemēram, caurduršanu, noformēšanu, locīšanu, formēšanu vai kalšanu, līdz gala stacijā gatavā daļa tiek atdalīta.
Galvenā koncepcija aiz mugurasprogresīvā štancēšanair vienlaicīga, secīga darbība. Kamēr viena sloksnes daļa tiek caurdurta pirmajā stacijā, otra daļa tiek izliekta trešajā stacijā, bet vēl viena sasniedz nogriezni gala stacijā. Katrs preses gājiens rada pabeigtu daļu, tiklīdz sloksne ir virzījusies cauri visām stacijām. Šis nepārtrauktais cikls padara programmu tik efektīvu lieliem ražošanas apjomiem.
Pretstatā tam — vienpakāpju matricu, kas vienā stacijā veic tikai vienu darbību katrā nospiešanas gājienā. Daļai, kurai ir vajadzīgas piecas funkcijas, piemēram, divi caurumi, izliekums, forma un apdare, būtu vajadzīgas piecas atsevišķas presformas, pieci presēšanas iestatījumi un manuāla apstrāde starp katru soli. Progresīvā presformas štancēšana apvieno visas šīs darbības vienā instrumentā un vienā presēšanas ciklā, novēršot detaļu apstrādi, samazinot cikla laiku un ievērojami uzlabojot izmēru konsistenci no gabala uz gabalu.
Daži termini, ar kuriem jūs atkārtoti saskarsities, strādājot ar štancēšanas rūpnīcām:
- Stacijas- Atsevišķas pozīcijas matricā, kur notiek noteikta griešanas vai formēšanas darbība.
- Sloksne- Nepārtraukta lokšņu metāla lente, kas attīta no spoles, kas izplūst cauri matricai.
- Pilot caurumi- Sloksnes sākumā izdurti precīzi caurumi, kas, izmantojot vadības tapas, precīzi nosaka materiāla atrašanās vietu katrā nākamajā stacijā.
- Nesēja sloksne- Materiāla daļa, kas savieno daļēji izveidotās daļas un transportē tās cauri matricai līdz galīgai nogriešanai.
Kā OEM rūpnīcas izmanto progresīvās presformas
Kad zīmola īpašniekam vai produktu uzņēmumam ir nepieciešami tūkstošiem vai miljoniem apzīmogotu metāla detaļu, viņi reti paši būvē un ekspluatē instrumentus. Tā vietā viņi sadarbojas ar OEM progresīvo presformu un štancēšanas rūpnīcu, kas viņu vārdā veic gan presformu inženieriju, gan lielapjoma ražošanu.
Šajās attiecībās OEM pircējs, parasti ražošanas inženieris vai iepirkumu komanda, nodrošina detaļu rasējumus, apjoma prasības un lietojuma kontekstu. Pēc tam štancēšanas rūpnīca izstrādā progresīvo presformu, izveido instrumentus, apstiprina pirmos izstrādājumus un turpina ražošanu. Rūpnīcai pieder procesa pieredze; pircējam pieder produkta dizains un veiktspējas specifikācijas.
Šāda darba dalīšana pastāv, jo progresīvai veidņu konstrukcijai un darbībai ir nepieciešama dziļa specializācija. Slokšņu izkārtojuma optimizācijai, staciju secībai, spēka līdzsvarošanai un pilotu reģistrācijai ir nepieciešami instrumentu inženieri ar daudzu gadu pieredzi{1}}. Iepirkuma organizācijai ārpakalpojumu izmantošana īpašai štancēšanas rūpnīcai nozīmē piekļuvi šīm zināšanām, neuzturot-iekšēju instrumentu telpu, preses parku vai presformu apkopes komandu.
Atmaksa ir vienkārša: augsta atkārtojamība, zemas{0}}gabala izmaksas un nemainīga kvalitāte visos ražošanas procesos, kas var aptvert miljoniem gājienu. Taču šo priekšrocību iegūšana ir pilnībā atkarīga no tā, kas notiek veidnē un rūpnīcā, kur vairumam pircēju trūkst redzamības.
Kā darbojas progresīvās štancēšanas process
Kas patiesībā notiek dažos simtos milisekundēs starp vienu nospiešanas gājienu un nākamo? Theprogresīva štancēšanas processir maldinoši vienkārša koncepcijā, bet dziļi precīza izpildījumā. Katrs cikls pārveido neapstrādātu spoles materiālu gatavā komponentā, izmantojot stingri horeogrāfisku mehānisku notikumu secību.
Soli{0}}pa-Staciju secība
Iedomājieties plakanas metāla sloksnes spoli, kas ir ievietota attīšanas ierīcē, iztaisnota caur nivelieri un ievadīta veidnes atverē. No šī brīža progresīvais štancēšanas process notiek noteiktā secībā ar katru nospiešanas gājienu:
- Spoles padeve un iztaisnošana- Sloksne tiek atritināta no spoles, iziet cauri taisnotājai, lai novērstu izliekumu, un servo vai mehāniskais padevējs virza to uz priekšu precīzu attālumu (padeves soli) veidnē.
- Pilota reģistrācija- Kontroltapas nolaižas iepriekš caurdurtos caurumos, lai nofiksētu sloksni precīzā pozīcijā, pirms tiek sākta griešana vai formēšana. Tas novērš kumulatīvo padeves kļūdu.
- Pīrsings un blankings- Perforatori izgriež caurumus, spraugas vai profila sekcijas. Šīs agrīnās stacijas bieži nosaka datu bāzes elementus, uz kuriem atsaucas vēlākās operācijās.
- Formēšana un locīšana- Stacijas pakāpeniski veido plakano sagatavi trīs-dimensiju ģeometrijā, izmantojot līkumus, vilkumus vai reljefus.
- Kolekcionēšana un resteiks- Ja nepieciešamas stingras pielaides vai īpaša virsmas apdare, kalšanas stacijas saspiež materiālu līdz galīgajiem izmēriem.
- Apgriešana un nogriešana- Gatavā daļa tiek atdalīta no nesēja sloksnes un tiek izmesta no matricas, savukārt siksnas lūžņi tiek novirzīti teknēs zem preses.
Katra no šīm darbībām tiek izpildīta vienlaikus dažādos sloksnes punktos viena nospiešanas gājiena laikā. Šī pārklāšanās ir galvenais iemesls, kāpēc progresīvā štancēšanas štancēšana nodrošina caurlaides ātrumu, ko nevar saskaņot ar atsevišķām -darbības metodēm.
Šeit svarīga loma ir joslu izkārtojuma optimizācijai. Inženieri nosaka, kā daļas atrodas uz sloksnes, cik platām jābūt turētāja cilnēm un cik daudz materiāla atrodas starp elementiem. Labi-izstrādāts izkārtojums var palielināt materiālu izmantošanu virs 80%, savukārt slikti izplānots izkārtojums rada pārmērīgu lūžņu daudzumu un sadārdzina gabalu izmaksas, ko OEM pircēji reti redz, kamēr nav sīki izpētījuši sloksnes dizainu.
Nospiediet Mehānika un Cikla ātrums
Progresīvā prese, kas virza šo procesu, ir pielāgota veidnes prasībām. OEM pircējiem ir jāsaprot dažas galvenās specifikācijas:
- Tonnāža- Kopējais pieejamais spēks vienā gājienā, kas parasti svārstās no 30 tonnām maziem savienotājelementiem līdz 600 tonnām vai vairāk automobiļu konstrukcijas daļām. Tonnāžai jāpārsniedz visu stacijas spēku summa plus drošības rezerve.
- Sitieni minūtē (SPM)- Nosaka cikla ātrumu. Standarta ražošana bieži notiek no 60 līdz 150 SPM, bet ātrgaitas progresīvā presforma štancēšana uz mazākām detaļām var pārsniegt 300–500 gājienus minūtē, jo īpaši attiecībā uz elektriskajām spailēm un plānām{6}}gabarīta sastāvdaļām.
- Gultas izmērs un sloksnes platuma ietilpība- Preses gultnei ir jāpielāgojas pilnam matricas garumam, kas palielinās, palielinoties staciju skaitam.
Šeit ir jāpatur prātā attiecības: sarežģītāka detaļu ģeometrija prasa vairāk staciju, kas nozīmē garāku presēšanas formu, kas prasa lielāku presēšanas pamatni. 6- staciju matrica vienkāršam kronšteinam ir piemērota kompaktai presei, savukārt 20- staciju matricai vairāku līkumu savienotāju komplektam var būt nepieciešama plata štancēšanas prese ar servo padeves iespēju.
Lielāks staciju skaits arī vienmērīgāk sadala formēšanas spēkus pa sloksni, samazinot spriedzi jebkurai atsevišķai stacijai un pagarinot formas kalpošanas laiku. Bet tie palielina instrumentu izmaksas un pagarina veidnes uzbūvi. OEM pircējiem šis kompromiss starp detaļu sarežģītību, preses prasībām un instrumentiem ir viens no agrākajiem inženiertehniskajiem lēmumiem, kas veido projekta ekonomiku, jo tas ir tieši saistīts ar to, kā materiālu izvēle vēl vairāk ietekmē gan presformu dizainu, gan ražošanas rezultātus.
Materiālu izvēles rokasgrāmata progresīvai štancēšanai
Jūsu izvēlētais metāls ne tikai nosaka daļas veiktspēju. Tas nosaka presformu nodiluma ātrumu, eļļošanas stratēģijas, presēšanas ātruma ierobežojumus un galu galā izmaksas par vienu gabalu. Tomēr vairums oriģinālo iekārtu ražotāju pircēju nosaka materiālu, pamatojoties tikai uz gala-lietojuma prasībām, neņemot vērā to, kā šis sakausējums darbojas, plūstot cauri vairāku-staciju progresīvajai presei. Progresīvo štancēšanas materiālu inženiertehniskais pamatojums ir pelnījis lielāku uzmanību, jo tas tieši ietekmē instrumentu ilgmūžību un ražošanas efektivitāti.
Dominē divas plašas kategorijas: melnie metāli (oglekļa tērauds un nerūsējošais tērauds) un krāsainie metāli (varš, misiņš un alumīnija sakausējumi). Katram no tiem ir atšķirīgas formēšanas īpašības, kas ietekmē to, kā štancēšanas rūpnīca projektē un uztur presformu.
Melnie materiāli progresīvai štancēšanai
Oglekļa tērauds joprojām ir tērauda progresīvās štancēšanas darba zirgs. Tā pieejamība, izmaksu efektivitāte un plašais mehānisko īpašību klāsts padara to par noklusējuma sākumpunktu konstrukcijas kronšteiniem, klipiem un šasijas komponentiem. Galvenais mainīgais ir oglekļa saturs:
- Tērauds ar zemu-oglekļa saturu (1008, 1010)- Ļoti elastīgs un viegli veidojams. Ideāli piemērots dziļām vilkšanām, sarežģītiem līkumiem un detaļām, kurām nepieciešama ievērojama materiāla plūsma. Progresīvā oglekļa tērauda štancēšana ar šīm kategorijām darbojas ar lielāku presēšanas ātrumu, jo mīkstais materiāls rada mazāku caurumošanas nodilumu.
- Vidēja{0}}oglekļa tērauds (1045, 1050)- Lielāka stiepes izturība un cietība, kas piemērota slodzes-nesošajiem kronšteiniem un funkcionālajai aparatūrai. Samazināta elastība nozīmē stingrākus lieces rādiusus un lielāku uzmanību atsperes kompensācijai presformas dizainā.
- Augsts{0}}oglekļa tērauds (1070, 1095)- Izmanto atsperēm, spailēm un griešanas malām. Formējamība ir ierobežota, tāpēc staciju secībai ir rūpīgi jāsadala spriedze, lai novērstu plaisāšanu.
Nerūsējošā tērauda progresīvā štancēšana rada lielākus formēšanas spēkus un lielāku presformas nodilumu, salīdzinot ar oglekļa tēraudu. 300. sērija (304., 316. sērija) piedāvā izcilu izturību pret koroziju, un tās nav-magnētiskas, tāpēc tās ir piemērotas medicīnas ierīcēm, pārtikas pārstrādes iekārtām un kuģu komponentiem. 400. sērija (410, 430) nodrošina magnētiskas īpašības un mērenu izturību pret koroziju par zemākām izmaksām, uzstādot ierīču paneļus un automobiļu apdares lietojumus. Abas sērijas ātri sacietē formēšanas laikā, kas nozīmē, ka nerūsējošā tērauda veidnēm ir nepieciešams cietāks instrumentu tērauds vai karbīda ieliktņi augsta{12}}nodiluma stacijās un agresīvāka eļļošana, lai novērstu žāvēšanu.
Parastais gabarītu diapazons dzelzs progresīvajai štancēšanai ir no 0,15 mm līdz 6,0 mm, lai gan lielākā daļa ātrgaitas ražošanas koncentrējas diapazonā no 0,3 mm līdz 3,0 mm, kur presēšanas ātrums un formas kalpošanas laiks joprojām ir labvēlīgs.
Krāsainie materiāli un to pielietojums
Kad elektrovadītspēja, siltuma veiktspēja vai svara samazināšana nosaka dizainu, krāsaino metālu sakausējumi iedarbojas. Katrs no tiem nodrošina specifiskas formēšanas īpašības, kas ietekmē presformu inženieriju:
- Varš (C110, C101)- Īpaši augsta elektriskā un siltuma vadītspēja. Vara progresīvā štancēšana ražo spailes, kopnes un akumulatora savienotājus. Tīra vara maigums nozīmē zemu štancēšanas nodilumu, bet materiālam ir tendence pieķerties virsmām (uzņēmējs), kam nepieciešams īpašs pārklājums vai eļļošana.
- Misiņš (C260, C280, C360)- Vara-cinka sakausējums, kas nodrošina līdzsvaru starp izturību, izturību pret koroziju un vizuālo pievilcību. Misiņa progresīvā štancēšana apkalpo elektriskos kontaktus, dekoratīvo aparatūru un santehnikas piederumus. Laba formējamība un zemāks atsperojums nekā tēraudam padara to pielaidīgu vairāku -locījumu presformās.
- Alumīnijs (3003, 5052, 6061)- Viegls ar labu izturību pret koroziju. Alumīnija progresīvā štancēšana ir izplatīta automobiļu siltuma vairogos, HVAC spuras un plaša patēriņa elektronikas korpusos. Alumīnija maigums nodrošina lielu-ātruma ražošanu, taču tā tendence saslimt pret instrumentu tēraudu prasa rūpīgu presformas virsmas apstrādi un konsekventu eļļošanu.
Tālāk esošajā tabulā ir apkopoti inženiertehniskie apsvērumi, kas OEM pircējiem un ražošanas inženieriem būtu jāņem vērā, izvēloties progresīvos štancēšanas materiālus.
| Materiāls | Tipisks biezuma diapazons | Kopējās lietojumprogrammas | Galvenie veidošanas apsvērumi |
|---|---|---|---|
| Tērauds ar zemu-oglekļa saturu (1008-1010) | 0.3 - 4.0 mm | Automobiļu kronšteini, strukturālie klipi, korpusi | Lieliska elastība; zems die nodilums; minimāla atspere |
| Vidēja{0}}oglekļa tērauds (1045-1050) | 0.5 - 5.0 mm | Slodzes-gultņu kronšteini, zobrati, aparatūra | Lielāki formēšanas spēki; nepieciešama atsperes kompensācija |
| Nerūsējošā tērauda 300 sērija | 0.15 - 3.0 mm | Medicīnas ierīces, pārtikas aprīkojums, kuģu daļas | Darbs{0}}ātri sacietē; nepieciešami karbīda instrumenti un spēcīga eļļošana |
| Nerūsējošā tērauda 400 sērija | 0.3 - 3.0 mm | Ierīču paneļi, automobiļu apdare, magnētiskās detaļas | Mērens darba-rūdījums; zemākas izmaksas nekā 300 sērijas |
| Varš (C110, C101) | 0.1 - 2.0 mm | Elektrības spailes, kopnes, akumulatoru savienotāji | Mīksts; tieksme uz materiāla uztveršanu uz instrumentiem; lieliska vadītspēja |
| Misiņš (C260, C360) | 0.15 - 3.0 mm | Elektriskie kontakti, dekoratīvā furnitūra, santehnikas furnitūra | Zema atspere; laba formējamība; mērens nodilums |
| Alumīnijs (3003, 5052, 6061) | 0.2 - 4.0 mm | Siltuma vairogi, HVAC komponenti, elektronikas korpusi | Viegls; sagraušanas riskam ir nepieciešami pārklāti instrumenti; sasniedzams liels presēšanas ātrums |
Ievērojiet modeli: mīkstāki, elastīgāki materiāli nodrošina ātrāku cikla ātrumu un ilgākus intervālus starp presformu apkopi, savukārt cietākiem sakausējumiem ir nepieciešami izturīgāki instrumenti un stingrāka procesa kontrole. Šis kompromiss ir tieši tas, kas veido presformu projektēšanas fāzi, kurā stacijas secība, ievietošanas materiāla atlase un spēka aprēķini pārvērš materiāla izvēli par funkcionējošu ražošanas rīku.
Die Design Engineering and Tooling Economics
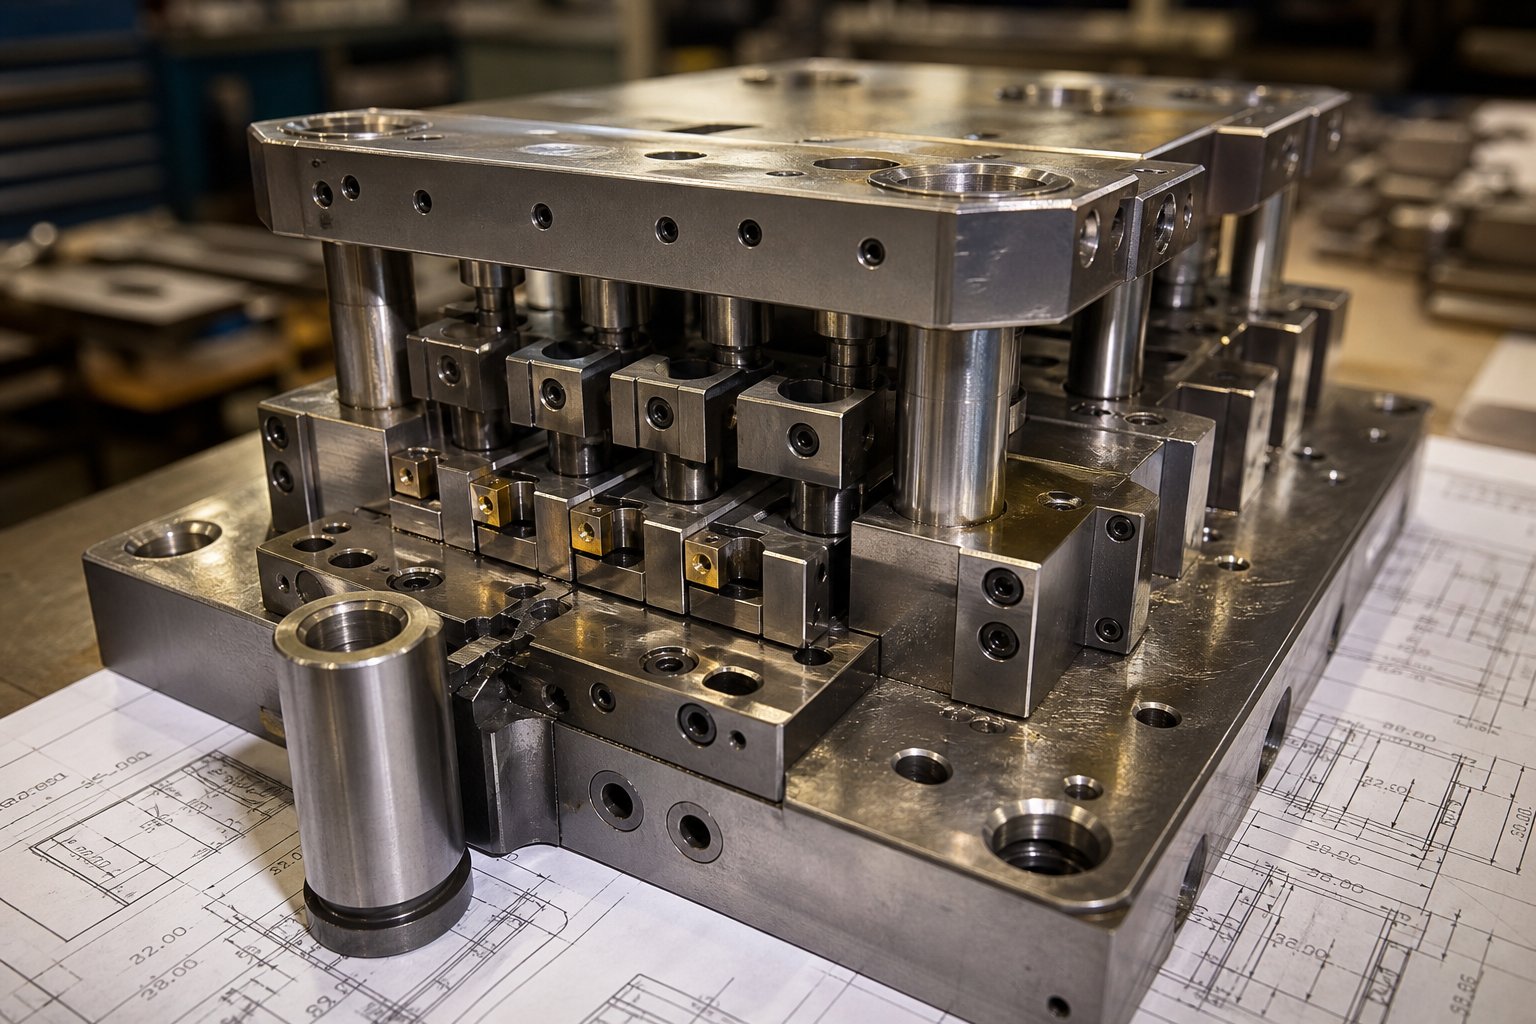
Progresīva štancēšanas formas dizaina projekts vai nu izdodas, vai neizdodas ilgi pirms pirmā ražošanas gājiena. Inženiertehniskā darbplūsma, kas pārveido detaļu rasējumu par funkcionējošu vairāku staciju rīku, ietver ciešu sadarbību starp OEM pircēja inženieru komandu un štancēšanas rūpnīcas presformu dizaineriem, un tieši tajā tiek fiksēta lielākā daļa no projekta izmaksu struktūras.
Šī sadarbība parasti sākas ar Design for Manufacturability pārskatīšanu. Rūpnīcas instrumentu inženieri pārbauda detaļu ģeometriju, identificē pazīmes, kas var izraisīt sloksnes nestabilitāti, ierosina modifikācijas, kas vienkāršo veidni, neapdraudot funkciju, un atzīmē pielaides norādes, kas uzlabos instrumentu sarežģītību. Šajā posmā veiktās DFM izmaiņas neko nemaksā. Tās pašas izmaiņas, kas pieprasītas pēc tam, kad jau ir uzbūvēti progresīvie presēšanas instrumenti, kļūst par dārgu pārstrādi.
Sloksnes izkārtojums un stacijas plānošana
Sloksnes izkārtojums ir vieta, kur progresīva štancēšanas formas dizains kļūst gan par mākslas, gan inženierijas disciplīnu. Instrumentu inženierim ir jāatbild uz virkni savstarpēji atkarīgu jautājumu: kā vajadzētu sakārtot darbības stacijās? Kur nesēja sloksnei nepieciešams pastiprinājums, lai atbalstītu daļēji izveidotos elementus? Cik platām jābūt nesējmašīnām, lai saglabātu sloksnes stingrību, netērējot materiālu?
Šos lēmumus nosaka vairāki faktori:
- Spēka līdzsvarošana- Griešanas un formēšanas spēki katrā stacijā ir jāsadala tā, lai preses slodze paliktu centrēta. Nelīdzsvaroti spēki izraisa nevienmērīgu presformas nodilumu un sloksnes novirzi.
- Materiālu plūsmas vadība- Formēšanas stacijām jāņem vērā, kā metāls stiepjas un atšķaida. Staciju secība ietekmē to, vai līkums vai vilkšana izkropļo iepriekšējās stacijās izveidotos elementus.
- Lūžņu optimizācija- Nesēja sloksnes platums, slīpuma attālums un daļas orientācija uz sloksnes nosaka materiāla izmantošanu. Labi-izplānots izkārtojums var samazināt atkritumu daudzumu par vairākiem procentpunktiem salīdzinājumā ar naivu izkārtojumu.
- Staciju skaits- Sarežģītākai detaļu ģeometrijai ir nepieciešams vairāk staciju. Katra papildu stacija palielina presformas garumu, palielina instrumentu izmaksas un prasa lielāku presēšanas pamatni, taču tā arī pakāpeniski sadala deformāciju un uzlabo detaļu kvalitāti.
Detaļa zīmējumā var izskatīties vienkārši, taču tai ir nepieciešamas divpadsmit vai vairāk stacijas, tiklīdz inženieri ņem vērā pilota caurumus, dīkstāves stacijas sloksnes stabilizācijai un pakāpeniskas formēšanas secības, kas novērš materiāla plaisāšanu. Sloksnes izkārtojums vienmēr ir viens no lielākajiem izmaksu faktoriem jebkurā progresīvajā die programmā, jo tas nosaka gandrīz visu, kas notiek lejup pa straumi.
Instrumentu izpildes laiks un izmaksu faktori
Progresīvie instrumenti ir ievērojams sākotnējais ieguldījums, taču ekonomikas apjomi krasi mainās. Padomājiet par to šādi: presforma, kas maksā desmitiem tūkstošu dolāru, palielina jēgpilnas izmaksas par vienu detaļu par 5000 vienībām, bet, ja ir 500 000 vienību, tas pats ieguldījums katrai vienībai piešķir centa daļas. Nozares dati liecina, ka progresīvās presformas var svārstās no aptuveni 10 000 ASV dolāru vienkāršākiem instrumentiem līdz 350 000 ASV dolāru sarežģītām vairāku staciju būvēm, ar labi uzturētiem instrumentiem, kas ilgst miljoniem presēšanas ciklu.
Vairāki faktori virza progresīvo štancēšanas diegu virzienā uz šī diapazona augstāko galu:
- Sarežģītām ģeometrijām ir lielāka nozīme
- Stingrākas pielaides, kurām nepieciešami precīzi zemējuma komponenti un{0}}procesa regulēšanas funkcijas
- Cietāki sloksnes materiāli, kas paātrina griešanas un formēšanas virsmu nodilumu
- Prasības iekš-uztveršanas, automātiskās lūžņu noteikšanas vai detaļu izmešanas sistēmām
Instrumentu īpašumtiesības ir vēl viens apsvērums, ko OEM pircēji bieži neievēro. Dažas rūpnīcas saglabā īpašumtiesības un amortizē izmaksas gabalcenā, savukārt citas ražo instrumentus, kas tieši pieder pircējam. Katram modelim ir ietekme uz ilgtermiņa-elastību, īpaši, ja paredzat ražošanas pārvietošanu starp piegādātājiem.
Ieliktņu materiālu izvēle augsta{0}}nodiluma stacijās tieši nosaka sliežu ilgmūžību. Parastais instrumentu tērauds (D2, A2, M2) ir piemērots mēreniem ražošanas apjomiem un mīkstākiem sloksnes materiāliem. Bet progresīvām karbīda štancēšanas presformām volframa karbīda ieliktņi perforatoru galos un formēšanas virsmās var vairākas reizes pagarināt kalpošanas laiku, salīdzinot ar instrumentu tēraudu, jo īpaši, štancējot abrazīvus nerūsējošos sakausējumus vai strādājot ar lielu ātrumu. Kompromiss ir izmaksas un trauslums: karbīda ieliktņi ir dārgāki un mazāk izturīgi pret sānu spēkiem, tāpēc tiem ir nepieciešama stingrāka presēšanas izlīdzināšana un stingrāka presformas konstrukcija.
Progresīvās štancēšanas instrumentu sagatavošanas laiks ievērojami atšķiras atkarībā no sarežģītības, rūpnīcas neizpildes un tā, vai ir iekļauti prototipu izmēģinājumi. Vienkāršākas formas var piegādāt dažu nedēļu laikā, savukārt sarežģīti vairāku{1}}staciju rīki ar plašu izmēģināšanu un validāciju var ilgt vairākus mēnešus. OEM pircēji, kuri iesaista rūpnīcas agrīnā projektēšanas fāzē un pabeidz sadarbību ar DFM, pirms apņemas izstrādāt galīgās rīka specifikācijas, parasti samazina laika grafikus un izvairās no dārgām vidējās versijas{3}}pārbaudēm.
Visas šīs inženiertehniskās pūles un instrumentu ieguldījumi kalpo vienam mērķim: detaļu ražošanai ar viszemākajām iespējamām kopējām izmaksām, kad apjoms palielinās. Taču lēmums ieguldīt progresīvā rīkā ir jēgpilns tikai attiecībā uz alternatīvām štancēšanas metodēm, un, lai saprastu, kur atrodas peļņas gūšanas vieta, ir nepieciešams skaidrs-procesu salīdzinājums.
Progresīvā štancēšana salīdzinājumā ar citām metodēm
Tātad jūs zināt, ka progresīvās veidnes nodrošina zemas{0}}maksas par vienu gabalu. Bet vai progresīvā štancēšanas un štancēšanas pieeja patiešām ir piemērota jūsu vajadzībām? Tas ir atkarīgs no ģeometrijas, palaišanas izmēra, materiāla biezuma un tā, cik daudz esat gatavs ieguldīt instrumentos jau iepriekš. Četras galvenās štancēšanas metodes sacenšas par oriģinālā aprīkojuma ražotāju projektu dolāriem: progresīvā presforma, pārneses presforma, saliktā presforma un četrslīdēšana (multislide). Katrs no tiem ieņem īpašu vietu, un, izvēloties nepareizu, ir jāmaksā pārāk daudz par gabalu vai pārāk daudz instrumentu, kas nekad neatpelna savus ieguldījumus.
Progressive Die vs Transfer Die vs Compound Die
Atšķirības starp šiem procesiem ir saistītas ar to, kā apstrādājamā detaļa pārvietojas, ar kādu daļu ģeometriju katra metode ir piemērota un kur ekonomika dod priekšroku vienam pret otru. Piemēram, pārvietošanas presformas agri atdaliet sagatavi no sloksnes un izmantojiet mehāniskos pirkstus, lai to pārvietotu starp neatkarīgām stacijām. Tas padara tos ideāli piemērotus lielākām detaļām, kurām nepieciešama dziļāka vilkšana un sarežģītākas formas, kuras nevar palikt savienotas ar nesēja sloksni. Saliktajām presformām ir pavisam cita pieeja: tās veic visas griešanas un formēšanas darbības ar vienu nospiešanas gājienu vienā plaknē, kas padara tās ātras un lētas vienkāršām plakanām ģeometrijām, bet nav piemērotas jebko, kam nepieciešami vairāki izliekumi vai trīsdimensiju formēšana.
Četru slaidu štancēšana pievieno vēl vienu iespēju. Vertikālā presēšanas spēka vietā tas izmanto četrus horizontālos instrumentu slaidus, lai veidotu materiālu no vairākiem leņķiem. Šī metode ir izcila ar maziem, sarežģīti izliektiem komponentiem, piemēram, atsperu klipiem, savienotāju kontaktiem un stiepļu formām, kur daudzvirzienu locīšanu būtu grūti panākt, izmantojot parasto progresīvo metāla štancēšanas uzstādījumu.
Tālāk esošajā tabulā ir norādīts, kā šīs presformas un štancēšanas metodes tiek salīdzinātas atbilstoši kritērijiem, kas OEM lēmumu pieņēmējiem ir vissvarīgākie:{0}}
| Kritēriji | Progresīvā die | Transfer Die | Saliktā die | Fourslide / Multislide |
|---|---|---|---|---|
| Daļu sarežģītība | Vidēja līdz augsta (vairākas{0}}funkcijas, vairākas{1}}līknes) | Augsts (dziļi zīmējumi, lielas 3D formas) | Zems (operācijas ar vienu{0}}lidmašīnu) | Vidēja līdz augsta (sarežģīti vairāku{0}}leņķu līkumi) |
| Ideāls skaļuma diapazons | Liels apjoms (simtiem tūkstošu līdz miljoniem) | Vidējs līdz liels skaļums | Zems vai vidējs skaļums | Zems vai vidējs skaļums |
| Materiāla biezuma diapazons | 0.1 - 6.0 mm tipisks | 0.5 - 10+ mm | 0.2 - 6.0 mm | 0.1 - 2.5 mm |
| Tolerances spēja | Cieši (konsekventa reģistrācija no stacijas{0}}līdz{1}}stacijām) | Cieši (neatkarīga stacijas izlīdzināšana) | Piemērots vienas{0}}lidmašīnas funkcijām | Mērens (vairāku{0}}asu mainīgums) |
| Maksa par -gabalu pēc apjoma | Zemākais pie liela apjoma | Mērens | Zems vienkāršām detaļām | Mērens |
| Ieguldījums instrumentos | Augsts | Augsts (plus pārsūtīšanas mehānisms) | Zems līdz mērens | Mērens |
| Ideāli pielietojumi | Savienotāji, kronšteini, spailes, motoru laminēšana | Lieli korpusa paneļi, dziļi{0}}ievilkti korpusi, konstrukcijas daļas | Paplāksnes, vienkāršas sagataves, plakanas starplikas | Atsperu klipši, stiepļu formas, nelieli saliekti kontakti |
Kad progresīvā štancēšana ir pareizā izvēle
Progresīvās formas nopelna savus ieguldījumus, ja sakrīt vairāki nosacījumi. Tie ir nepieciešami, ja jūsu daļai ir nepieciešamas vairākas darbības, piemēram, caurduršana, formēšana un apgriešana, kas tiek veiktas ciešā secībā ar pielaidēm, kas prasa atkārtotu stacijas-līdz{2}}reģistrāciju. Tie ir nepieciešami, ja ikgadējie apjomi attaisno augstākas instrumentu izmaksas, pateicoties ievērojami zemākām gabalu cenām. Un jums tie ir nepieciešami, kad cikla laikam ir nozīme, jo ilgstoša progresīva štancēšana uz labi-izstrādātas presformas ražo detaļas ātrāk nekā jebkura pārvietošanas vai salikšanas alternatīva ar salīdzināmu sarežģītību.
Apjoma slieksnis, kurā progresīvie instrumenti atmaksājas, atšķiras atkarībā no daļas sarežģītības un materiāla. Tiek piemērots vispārējs nozares princips: jo vairāk darbību jūsu daļai ir nepieciešams, jo mazāks ir līdzsvara apjoms, salīdzinot ar šo darbību veikšanu atsevišķos iestatījumos. Vienkāršs kronšteins, kam nepieciešamas tikai divas funkcijas, var neattaisnot progresīvu veidni, līdz apjoms nesasniedz simtiem tūkstošu. Vairāku-locījumu savienotājs ar astoņām funkcijām var sasniegt peļņu daudz ātrāk, jo alternatīva, kurā darbojas astoņi vienas-darbības iestatījumi ar daļu apstrādi starp katru, rada augstu darba un kvalitātes risku jebkurā skaļumā.
Kad vajadzētu meklēt citur?
- Transfer diesir vēlams, ja daļas ir fiziski pārāk lielas, lai paliktu uz nesējsloksnes, ir nepieciešama ļoti dziļa stiepšana (dziļums pārsniedz materiāla platumu) vai ir jāveic darbības ar virsmām, kas nav pieejamas, kamēr daļa ir savienota ar siksnu.
- Savienojums nomirstpietiek, ja detaļa ir plakana, ģeometrija ir vienkārša un pielaides ir sasniedzamas ar vienu gājienu. Šeit ietilpst paplāksnes, starplikas un pirmās{1}}darba sagataves.
- Četru slaidu štancēšanauzvar, ja detaļas ir mazas, nepieciešamas vairāku -virzienu līknes un apjoms ir zemā-līdz-vidējā diapazonā, kur progresīvie presēšanas instrumenti nevar atgūt izmaksas.
OEM pircēji bieži vien pieņem lēmumu par vienkāršu jautājumu: vai ilgtermiņa progresīvās štancēšanas ietaupījumi uz vienu gabalu kompensē sākotnējos ieguldījumus jūsu plānotā apjoma dzīves cikla laikā? Ja atbilde ir "jā" un jūsu daļai ir nepieciešamas vairāk nekā divas formēšanas darbības, progresīvās formas gandrīz vienmēr nodrošina vislabākās kopējās īpašumtiesību izmaksas.
Tomēr pareizās metodes izvēle ir tikai puse no vienādojuma. Pat vispiemērotākā procesa izvēle zaudē savu vērtību bez stingras kvalitātes kontroles, lai nodrošinātu, ka katra daļa, kas iziet no matricas, atbilst specifikācijām, gājiens pēc gājiena miljoniem ciklu garumā.
Progresīvās štancēšanas kvalitātes kontroles un tolerances standarti
Progresīvā štancēšanas presforma var būt izcili konstruēta un joprojām rada lūžņus, ja kvalitātes kontroles sistēmas neatbilst instrumentā iebūvētajai precizitātei. OEM pircējiem izpratne par to, kā rūpnīca uzrauga, mēra un dokumentē detaļu kvalitāti, ir tikpat svarīga kā preses tonnāžas vai staciju skaita novērtēšana. Labākie progresīvie metāla štancēšanas pakalpojumi tiek atdalīti nevis ar mārketinga apgalvojumiem, bet gan ar pārbaudāmām procesa kontrolēm, kas samazina izmēru atšķirības miljoniem ciklu.
Tolerances iespējas pēc materiāla un sarežģītības
Kādas pielaides jūs varat reāli sagaidīt? Atbilde ir atkarīga no trim savstarpēji saistītiem mainīgajiem lielumiem: materiāla veida, detaļu sarežģītības un instrumenta ieguldījumu līmeņa, ko attaisno jūsu projekts. Standarta progresīvā metāla štancēšana vairumam ražošanas darbu parasti nodrošina pielaides diapazonā no ±0,05 mm līdz ±0,10 mm. Ir iespējams sasniegt stingrākas specifikācijas, vadošajām rūpnīcām sasniedzot ±0,005 mm pozicionālās pielaides kritiskajās iezīmēs, lai gan šis precizitātes līmenis ievērojami palielina instrumentu izmaksas, apkopes biežumu un asināšanas prasības.
Tālāk esošajā tabulā ir sakārtoti sasniedzamie pielaides diapazoni pēc materiāla un sarežģītības, sniedzot OEM ražošanas inženieriem praktisku atsauci, definējot specifikācijas.
| Materiāla kategorija | Vienkāršs dzīvoklis (tikai caurdurt/tukšs) | Vidēja veidošanās (1-2 līkumi) | Sarežģīts vairāku -līkums (3+ līkums, velk) |
|---|---|---|---|
| Zema-oglekļa tērauds | ±0.03 - ±0,05 mm | ±0.05 - ±0,08 mm | ±0.08 - ±0,12 mm |
| Nerūsējošais tērauds (300/400) | ±0.04 - ±0,06 mm | ±0.06 - ±0,10 mm | ±0.10 - ±0,15 mm |
| Vara sakausējumi | ±0.03 - ±0,05 mm | ±0.05 - ±0,08 mm | ±0.08 - ±0,12 mm |
| Alumīnija sakausējumi | ±0.04 - ±0,06 mm | ±0.06 - ±0,10 mm | ±0.10 - ±0,15 mm |
Ievērojiet modeli: materiāli ar lielāku sacietēšanas pakāpi (nerūsējošais materiāls, alumīnijs) nodrošina lielāku atsperes mainīgumu, paplašinot sarežģītu ģeometriju sasniedzamās pielaides. Mīkstāki materiāli, piemēram, zema-oglekļa tērauds un varš, saglabā stingrākus izmērus, jo to formēšanas izturēšanās ir paredzamāka un konsekventāka.
Pielaides arī pievelk vai atslābina atkarībā no funkcijas veida. Caurdurtu caurumu pozīcijas joprojām ir ļoti atkārtojamas, jo tās nosaka stingrs perforators-un-preses. Formētie vai saliektie izmēri ir vairāk mainīgi materiālu īpašību svārstību dēļ starp spolēm. Spējīga štancēšanas rūpnīca apspriedīs šīs realitātes DFM pārskatīšanas laikā, nevis solīs vispārējas pielaides, kas ir spēkā tikai ideālos apstākļos.
Sadaļā-Procesa kvalitātes uzraudzība
Kā moderna progresīvā štancēšanas iekārta saglabā šīs pielaides simtiem tūkstošu detaļu ražošanas ciklā? Atbilde slēpjas slāņveida sensoru un statistikas sistēmās, kas uztver novirzes, pirms tās tiek pārvērstas lūžņos.
Iekš-sensoripārstāv pirmo aizsardzības līniju. Pieredzējuši štancēšanas inženieri aprakstatrīs standarta noteikšanas metodeskam vajadzētu būt katrā ražošanas progresīvā štancēšanas veidnē:
- Pilota nokavējuma noteikšana- Atsperi-slogots pilots ievelkas, ja sloksne nav pareizi virzījusies uz priekšu, izslēdzot sensoru, kas aptur presēšanu, pirms matrica aizveras nepareizi novietotam materiālam.
- Mikronu (attāluma) sensori- Izmēriet atstarpi, kad matrica ir aizvērta. Ja gliemežnīca ievelkas matricas dobumā vai sloksne piesprādzējas, sensors nekavējoties konstatē anomāliju.
- Tonnāžas monitori- Nepārtraukti mēriet nepieciešamo spēku katra sitiena laikā. Pakāpeniska tonnāžas palielināšana atklāj stingrākas kabatas vai uzmavu nodilumu, pirms notiek katastrofāla kļūme.
Papildus šiem pamatprincipiem uzlabotas rūpnīcas uzstāda padeves cikla sensorus vairākās pozīcijās gar matricu, lai pārbaudītu sloksnes virzību 50–70% no padeves cikla, nevis tikai slēgšanas brīdī. Tas dod preses vadības sistēmai pietiekami daudz laika, lai apturētu cilindru augšupgājienā, krietni pirms instrumenti ietriecas nepareizi novietotā materiālā. Sprādzes sensori pie matricas ieejas nosaka sloksnes šķēršļus, pirms padeves mehānisms pat mēģina virzīt materiālu uz priekšu.
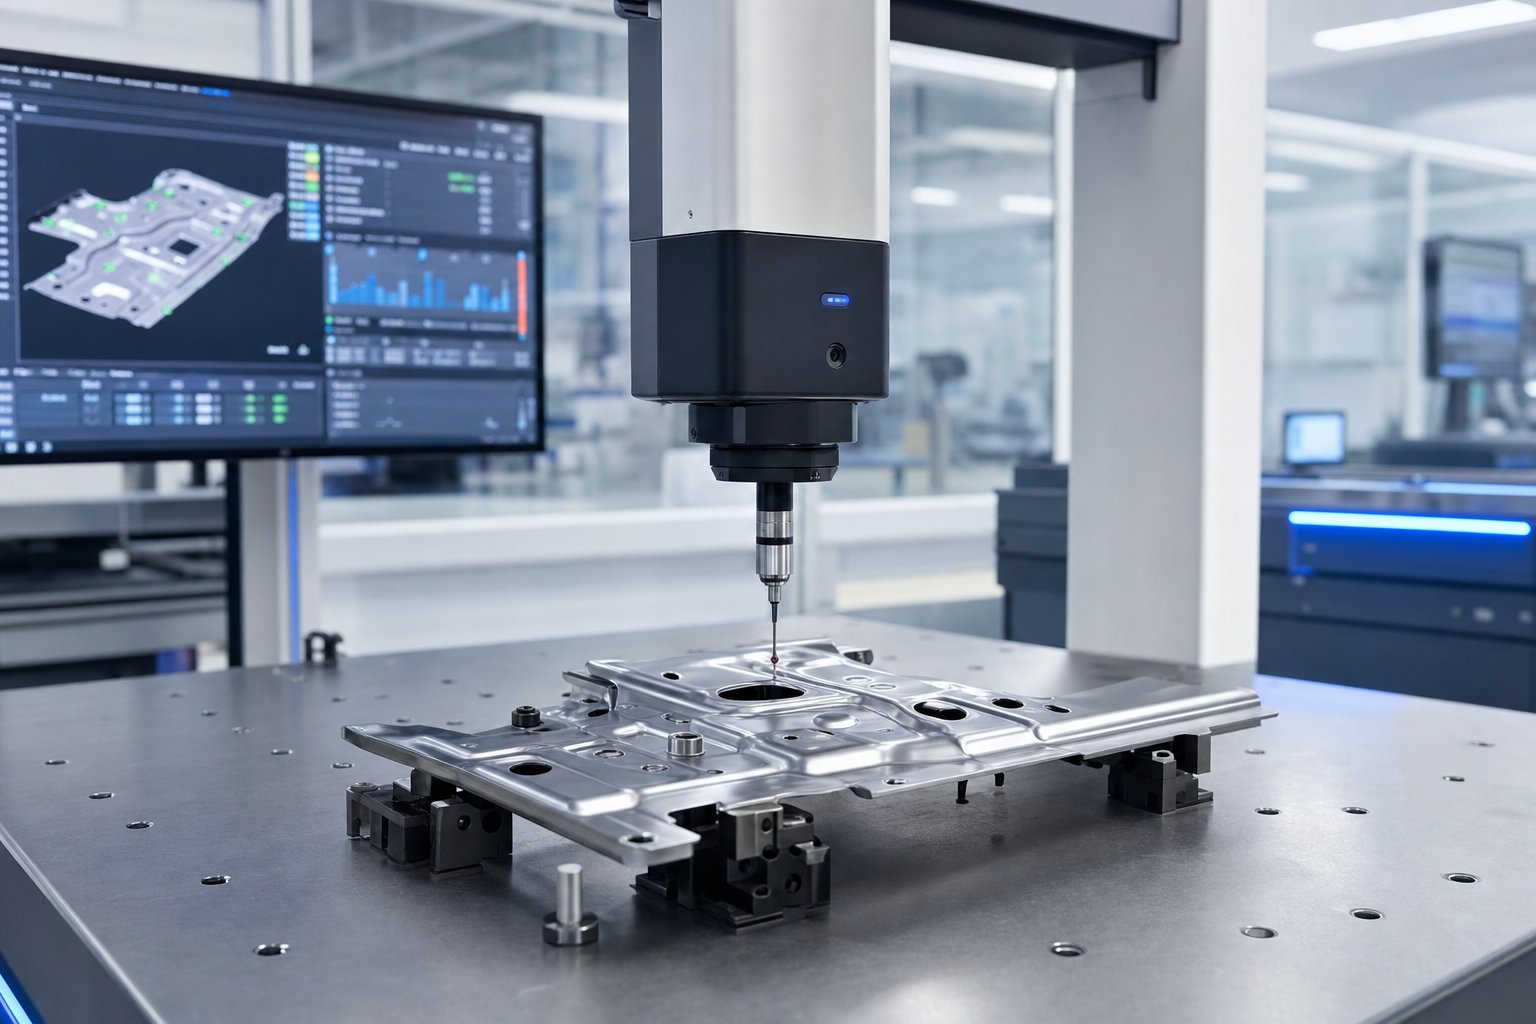
Automatizētās pārbaudes sistēmasintegrējiet tieši ar preses operācijām, lai pārbaudītu izmēru izlaidi, nepalēninot ražošanu. Redzes sistēmās tiek izmantotas kameras, kas novietotas pie matricas izejas, lai pilnā nospiešanas ātrumā pārbaudītu elementu klātbūtni, orientāciju un kopējo izmēru atbilstību. Lāzermērīšanas stacijas noteiktos intervālos ņem paraugus izmesto detaļu kritiskos izmērus, ievadot datus tieši SPC programmatūrā. CMM (Coordinate Measuring Machine) pārbaude nodrošina visaugstāko precizitāti pirmās -izstrādājuma verifikācijai un periodiskiem audita mērījumiem, parasti sasniedzot mērījumu nenoteiktību zem ±0,002 mm.
Statistiskā procesa kontrole (SPC)saista visus šos datus kopā. Tā vietā, lai pārbaudītu atsevišķas daļas un pieņemtu lēmumus par apstiprinājumu/nepieņemšanu, SPC izseko procesa tendencēm laika gaitā. Kontroles diagrammas parāda, vai atšķirības ir stabilas, dreifējošas vai virzās uz specifikāciju robežām. Šī atšķirība ir svarīga, jo stabils process ar pieņemamām izmaiņām var darboties bez uzraudzības, savukārt dreifējošam procesam ir nepieciešama iejaukšanās, pirms tas rada defektus.
Automobiļu un medicīnas OEM klientiem šīs kontroles tiek formalizētas PPAP (ražošanas daļu apstiprināšanas process) sistēmā. PPAP pieprasa, lai rūpnīca pierādītu procesa spēju pirms ražošanas daļu nosūtīšanas, kas dokumentēta ar Cpk (procesa spēju indeksa) pētījumiem. TheAIAG standarts pieprasa minimālo Cpk 1,33attiecībā uz kritiskajiem raksturlielumiem, kas nozīmē, ka process izmanto ne vairāk kā 75% no pieejamās pielaides un paliek labi-centrēts specifikāciju robežās. Daudzi oriģinālo iekārtu ražotāji pieprasa Cpk 1,67 vai augstāku drošības-kritisko komponentu vajadzībām, faktiski pieprasot, lai process izmantotu mazāk nekā 60% no pielaides diapazona.
Cpk pētījums ietver statistiski nozīmīga parauga mērīšanu, parasti 30 vai vairāk secīgu daļu, procesa vidējā un standarta novirzes aprēķināšanu un demonstrēšanu, ka sadalījums labi iekļaujas gan augšējā, gan apakšējā specifikācijas robežās. Rūpnīcas, kas iegulda SPC reāllaikā, var nepārtraukti uzraudzīt MPK, dažu minūšu laikā fiksējot spēju pasliktināšanos, nevis atklājot to maiņas-beigu-pārbaudēs.
OEM pircējiem, kas novērtē potenciālo štancēšanas partneri, uzdodiet tiešu jautājumu: vai rūpnīca var parādīt vēsturiskos Cpk datus no līdzīgām ražošanas programmām? Ražotnei, kas uzrauga un arhivē procesu spēju datus, ir būtiski atšķirīga kvalitātes kultūra nekā tai, kas balstās tikai uz galīgo pārbaudi. Šī kvalitatīvā infrastruktūra kļūst vēl svarīgāka, kad detaļas kalpo regulētajām nozarēm, kur lietojumprogrammas-specifiskās prasības papildus standarta štancēšanas praksei nosaka papildu vadīklas.
Progresīvo štancētu detaļu pielietojumi nozarē
Regulētās nozares ne tikai pieprasa stingrākas pielaides. Tie nosaka visas kvalitātes vadības ekosistēmas, kas nosaka to, kā darbojas štancēšanas rūpnīca, sākot no izejmateriālu saņemšanas līdz gala sūtījumam. Šīs prasības krasi atšķiras atkarībā no tā, kur nonāk gatavā daļa, un katrs vertikālais tirgus piedāvā savu materiālu izvēli, izmēru prasības un dokumentācijas prasības, kas OEM progresīvās presēšanas un štancēšanas rūpnīcai ir jāapmierina.
Automobiļu un HVAC lietojumprogrammas
Automobiļu detaļu progresīvā štancēšana veido lielāko daļu progresīvo presformu ražošanas visā pasaulē. Iemesls ir vienkāršs: mūsdienu transportlīdzekļos ir simtiem apzīmogotu metāla detaļu, un apjomi uz platformu viegli attaisno progresīvus instrumentu ieguldījumus. Progresīvās apzīmogotās automobiļu daļas ir no maziem elektriskiem spailēm līdz lieliem strukturāliem pastiprinājumiem, un tās visas tiek ražotas tādā ātrumā un konsekvences līmenī, kādu neviens alternatīvs process nevar ekonomiski saskaņot.
Automobiļu rūpniecībā izplatītākās pakāpeniski apzīmogotās detaļas ir:
- Progresīvi štancēti kronšteini dzinēja stiprinājumam, virsbūves konstrukcijai un iekšējiem mezgliem
- Motoru laminēšana elektrisko transportlīdzekļu piedziņas motoriem un startera motoriem
- Elektriskie savienotāji, spailes un kopnes vadu instalācijas sistēmās
- Strukturālie skavas un stiprinājumi korpusam-baltā krāsā{1}}
- Sēdekļa rāmja sastāvdaļas un regulēšanas mehānismi
Kas padara automobiļus unikālu kā tirgu? IATF 16949 sertifikācija. Šis kvalitātes pārvaldības standarts ir balstīts uz ISO 9001, taču tam ir pievienotas īpašas prasības attiecībā uz-automobiļiem saistībā ar uzlaboto produktu kvalitātes plānošanu (APQP), kontroles plāniem un atteices režīma analīzi (FMEA). Rūpnīcas štancēšanas automobiļu presformām ir jāsaglabā izsekojamība no spoles uzkarsēšanas partijas līdz gatavai detaļai, jāpierāda procesa spēja, izmantojot pastāvīgu Cpk uzraudzību, un jāreaģē uz kvalitātes brīdinājumiem stundu, nevis dienu laikā. Automobiļu oriģinālo iekārtu ražotāju līnijas apturēšanas izmaksas sasniedz tūkstošiem dolāru minūtē, un tas izskaidro, kāpēc autoražotāji saviem štancēšanas piegādātājiem pieprasa visstingrākajiem ražošanas kvalifikācijas standartiem.
HVAC progresīvā metāla štancēšana aizņem atšķirīgu inženiertehnisko telpu. Šeit galvenā prasība ir konsekvents līdzenums un izmēru viendabīgums lielās populāciju daļās, nevis vienas -funkcijas precizitāte. Piemēram, siltummaiņa spuras var būt ģeometriski vienkāršas, taču pat nelielas plakanuma novirzes pasliktina siltuma pārneses efektivitāti, kad kondensatora vai iztvaicētāja kodolā tiek sakrautas tūkstošiem spuru.
Tipiskas HVAC progresīvās apzīmogotās daļas ir:
- Siltummaiņa spuras un žalūziju raksti
- Montāžas kronšteini un korpusa sastāvdaļas gaisa apstrādes iekārtām
- Ventilatora motoru laminēšana
- Ventilācijas aizbīdņu lāpstiņas
- Aukstumaģenta līnijas skavas un atbalsta kronšteini
HVAC daļas bieži tiek darbinātas no alumīnija vai pārklāta tērauda ar lielu ātrumu, kur ir rūpīgi jāuzrauga presformu nodiluma modeļi, lai novērstu pakāpenisku formas degradāciju ilgos ražošanas procesos. Spuru veidne, kas veic vairākus simtus gājienu minūtē, pirms apkopes ģenerē miljoniem detaļu, padarot karbīda ieliktņus un -spēka uzraudzību par būtisku ilgtspējīgas kvalitātes nodrošināšanai.
Elektrisko un medicīnisko ierīču lietojumprogrammas
Elektrisko savienotāju ražošana lielā mērā ir atkarīga no progresīvām presformām, jo daļas ir mazas, sarežģītas un nepieciešamas milzīgā daudzumā. Viena savienotāja korpusā var būt desmitiem atsevišķu apzīmogotu kontaktu, no kuriem katram ir nepieciešama precīza atsperes ģeometrija un konsekvents kontaktspēks. Šajā telpā dominē vara un misiņa sakausējumi, pateicoties to vadītspējai, un veidņu konstrukcijas bieži pārsniedz 20 stacijas, lai sasniegtu sarežģītās vairāku -līkumu ģeometrijas, kuras šiem kontaktiem pieprasa.
Parastie progresīvi apzīmogoti elektriskie komponenti ietver:
- Termināli un tapu kontakti automobiļu un rūpnieciskajiem savienotājiem
- Kopnes strāvas sadalei EV akumulatoru komplektos
- Ekranēšanas kannas un EMI korpusi RF elektronikai
- Svina rāmji pusvadītāju iepakojumam
- Bateriju kontakti plaša patēriņa elektronikai
Medicīniskā progresīvā štancēšana ievieš visstingrākās procesa kontroles jebkurā vertikālē. Detaļām, kas paredzētas ķirurģiskiem instrumentiem, implantējamām ierīcēm vai diagnostikas iekārtām, jāatbilst bioloģiskās saderības prasībām un jānodrošina pilnīga partijas izsekojamība. Ražošanas vide tiek pārbaudīta:ISO 14644 atbilstošas tīras telpaskontrolēt gaisa daļiņu piesārņojumu, štancējot un apstrādājot sastāvdaļas, kas saskarsies ar pacientiem. FDA noteikumi saskaņā ar 21. CFR 820. daļai pieprasa apstiprinātus procesus, dokumentētas procedūras un vides uzraudzību, kas ievērojami pārsniedz standarta rūpnieciskās štancēšanas praksi.
Progresīvi apzīmogotās medicīnas ierīču daļas ietver:
- Ķirurģisko asmeņu sagataves un griešanas instrumentu sastāvdaļas
- Implantu fiksācijas klipši un enkuri
- Diagnostikas ierīču korpusi un ekranējums
- Katetru stiegrojuma gredzeni
- Zāļu piegādes mehānisma atsperes un kontakti
Rūpnīcām, kas apkalpo medicīnisko oriģinālo iekārtu ražotājus, ir jāuztur materiālu sertifikāti katrai spolei, jāreģistrē procesa parametri katrai ražošanas partijai un ilgstoši jāsaglabā paraugi, lai nodrošinātu izsekojamību pēc-tirgus. Kvalitātes sistēmas pieskaitāmās izmaksas ir ievērojamas, taču šo ieguldījumu atspoguļo medicīnas ierīču apjomi un{2}}vienības cenas.
In-Die montāža un sekundāro procesu integrācija
Viena no iespējām, kas atdala modernās štancēšanas rūpnīcas no pamata presēšanas cehiem, ir štancēšanas-montāža, iespēja veikt darbības, kas nav saistītas ar formēšanu un griešanu, nenoņemot daļu no progresīvās presformas. Iedomājieties kronšteinu, kuram ir nepieciešams caurums, kniedēts ieliktnis vai metināts uzgrieznis. Tradicionāli šīm funkcijām ir nepieciešamas sekundāras darbības: apzīmogotā daļa atstāj presi, tiek pārvietota uz atsevišķu darbstaciju un tiek pakļauta papildu apstrādei. Katra pārsūtīšana palielina izmaksas, cikla laiku un kvalitātes risku.
In-matricas montāža novērš šīs pārsūtīšanas, integrējot sekundārās darbības tieši matricas staciju secībā:
- In-pieskaršanās- Vītņu-veidošanas vai vītņu-griešanas galviņas, kas uzstādītas presformā, presēšanas cikla laikā izveido vītņotus caurumus, nodrošinot salikšanai gatavu--detaļu pie veidnes izejas.
- In-metināšana- Pretestības vai lāzermetināšanas stacijas savieno sekundāros komponentus (uzgriežņus, tapas, kontaktus) ar apzīmogoto daļu, kamēr tā paliek uz nesēja sloksnes.
- In-ievietošana- Presējamās-ieliktās bukses, kniedes vai kontakttapas tiek padotas un uzstādītas presēšanas stacijās, veidojot mezglu, nevis neapstrādātu štancēšanu.
- In-locīšana un kniedēšana- Vairākas sloksnes-padeves sastāvdaļas tiek apvienotas, veidotas viena virs otras un mehāniski nostiprinātas veidnē.
OEM pircējiem montāža iekšā{0}}tas nozīmē zemākas kopējās izmaksas. Piemēram, likvidējot sekundāro pieskārienu, no vērtību straumes tiek noņemta iekārta, operators, armatūra un starpprocesu rinda. Reiziniet to ar vairākām funkcijām un vairākiem simtiem tūkstošu detaļu gadā, un ietaupījumi kļūs ievērojami. Tas arī uzlabo kvalitāti, jo detaļa nekad neiziet no veidnes kontrolētās vides, tāpēc pozicionēšanas precizitāti starp apzīmogotajām iezīmēm un pievienotajām sastāvdaļām joprojām nosaka presformas precizitāte, nevis armatūras atkārtojamība.
Apkalpoto nozaru plašums un procesa integrācijas dziļums, kas pieejams vienā progresīvā formā, izceļ to, kāpēc rūpnīcas izvēlei ir tik liela nozīme. Piegādātājs, kas spēj darbināt automobiļu presformas saskaņā ar IATF 16949, medicīniskās daļas saskaņā ar tīras telpas protokoliem, un elektrisko savienotāju in-matricas, darbojas būtiski atšķirīgā iespēju līmenī nekā veikals, kurā vienkārši tiek darbināta prese. Lielākajai daļai oriģinālo iekārtu ražotāju pircēju ir nepieciešami visskaidrākie norādījumi, lai saprastu, kā novērtēt šīs iespējas un ko meklēt kvalifikācijas laikā.
Kā novērtēt un izvēlēties OEM progresīvās štancēšanas rūpnīcu
Zinot, kura štancēšanas metode ir piemērota jūsu detaļai un kādi kvalitātes standarti tiek piemēroti, nepalīdzēs, ja jūsu izvēlētā rūpnīca nevar konsekventi izpildīt šīs prasības. Tomēr lielākā daļa OEM pircēju progresīvos presformu ražotājus novērtē, pamatojoties tikai uz gabalu cenu, izlaižot tehnisko un relāciju uzticamības pārbaudi, kas nosaka, vai programma patiešām ir veiksmīga visā tās ražošanas dzīves cikla laikā. Strukturēta kvalifikāciju ietvarstruktūra novērš minējumus un aizsargā jūsu ieguldījumu instrumentos jau no paša sākuma.
Tehnisko spēju novērtējums
Kad jūs staigājat pa rūpnīcas stāvu vai pārskatāt piegādātāja iespēju paketi, jūs meklējat pierādījumus tam, ka viņu aprīkojums, darbarīku zināšanas un infrastruktūra atbilst jūsu konkrētās programmas prasībām. Preču štancēšanas presformu piegādātājs, kas agresīvi nosaka cenu, bet kuram trūkst pareizā presēšanas diapazona vai instrumentu dziļuma, jums izmaksās daudz vairāk kavēšanās, kvalitātes problēmu un vidējas -programmas pārsūtīšanas, nekā jebkad maksātu nedaudz augstāka gabalu cena.
Lūk, kas jānovērtē jebkura progresīvā štancēšanas uzņēmuma tehniskās novērtēšanas laikā:
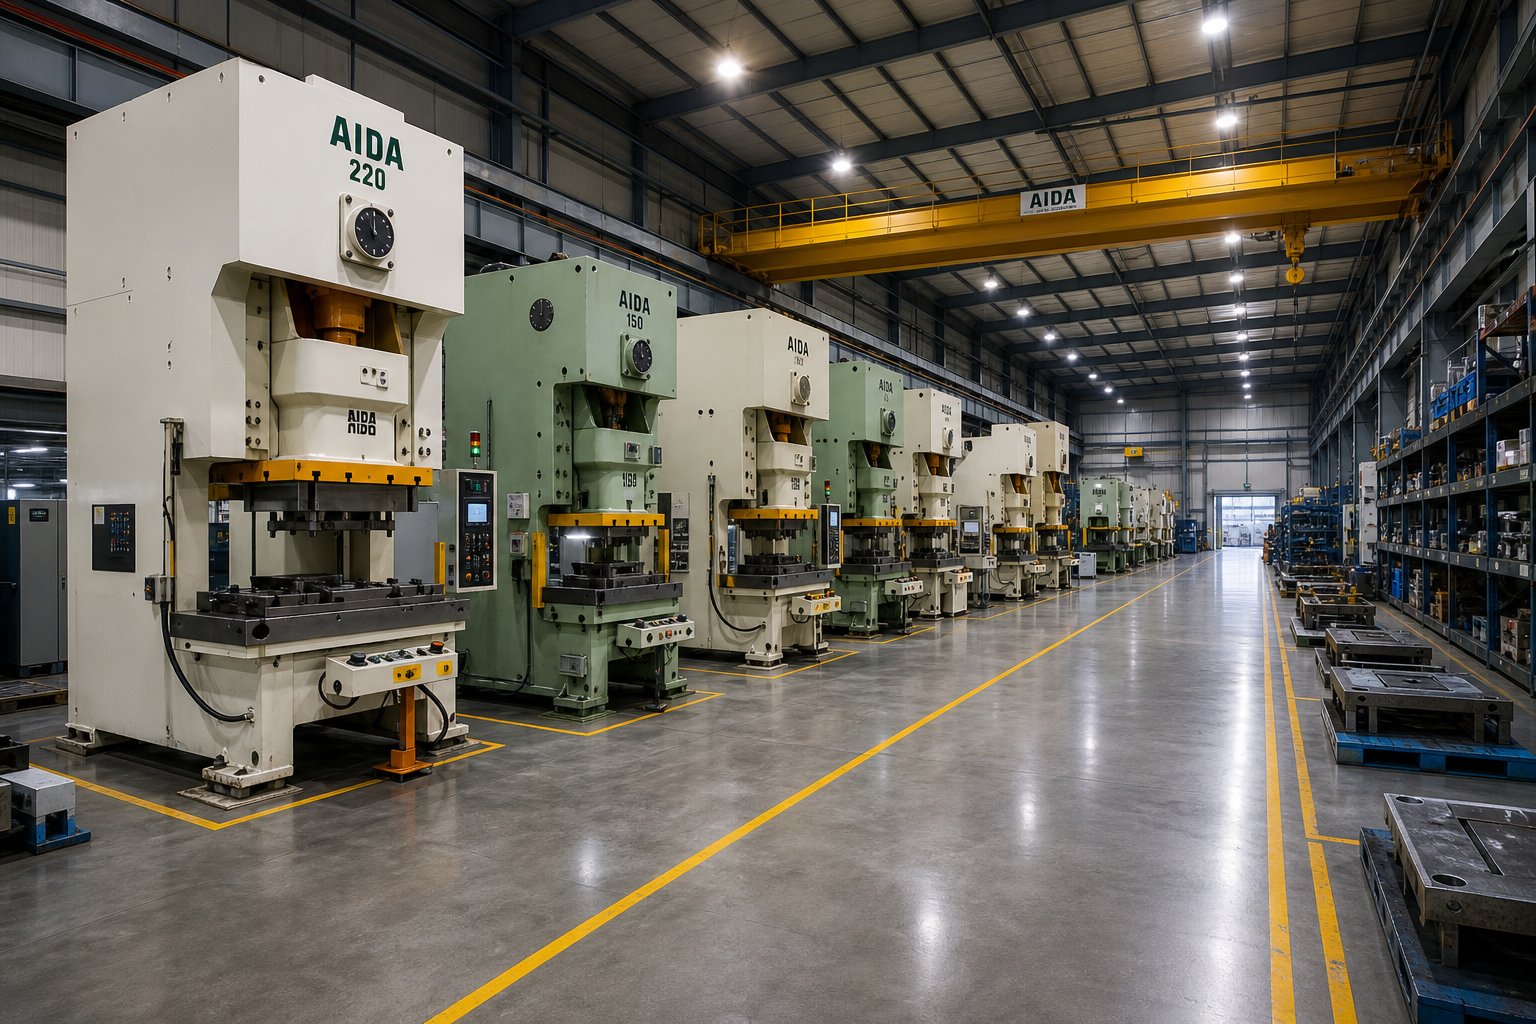
- Preses tonnāžas diapazons- Vai flote aptver jūsu pašreizējo programmu un paredzamo izaugsmi? Meklējiet plašumu, nevis tikai vienu nospiedienu, kas tik tikko atbilst jūsu kauliņam. Rūpnīca, kurā darbojas preses no 30 līdz 300+ tonnām, var pielāgoties dizaina attīstībai, neprasot jaunu piegādātāju.
- Maksimālais sloksnes platums un gultas izmērs- Apstiprina, vai rūpnīca var fiziski darbināt jūsu matricu, jo īpaši tas ir svarīgi daļām ar lielu iecirkņu skaitu, kas ražo garus instrumentus.
- Staciju skaitīšanas iespēja- Jautājiet par vissarežģītākajām formām, kuras viņi pašlaik izmanto ražošanā. Rūpnīca, kas ir ērta ar 20+ staciju presformām, darbojas citā inženierijas līmenī nekā rūpnīca, kas tiek papildināta ar astoņiem.
- Mājas instrumentu telpa-- Tas nav apspriežams-nopietnām programmām. Rūpnīcas, kas projektē, būvē un apkopj veidnes iekšēji, ātrāk reaģē uz inženiertehniskajām izmaiņām, stingrāk kontrolē kvalitāti un samazina izpildes laika risku, salīdzinot ar ārpakalpojumu instrumentiem.
- Sekundārās darbības un montāža iekš-- Vai rūpnīca var piegādāt gatavus{1}}apakšmezglus, vai arī jums ir nepieciešami papildu piegādātāji, lai veiktu piespiešanu, metināšanu, pārklājumu vai ievietošanu?
- Materiālu apstrādes sistēmas- Spoles uzglabāšanas ietilpība, servo padeves precizitāte un automatizēta detaļu apstrāde pie veidnes izejas visos signāla ražošanas termiņos.
- Inspekcijas infrastruktūra- CMM aprīkojums, redzes sistēmas, SPC programmatūra un-diesensensing apstiprina, ka rūpnīca uzrauga kvalitāti, nevis tikai pārbauda gatavās detaļas.
Vietnes auditu laikā skatieties tālāk par šova preses līniju. Pārbaudiet, vai instrumentu telpā nav aktīvo profilaktiskās apkopes žurnālu. Pārskatiet klientam piederošo -instrumentu presformu uzglabāšanas nosacījumus. Pārbaudiet, vai mērinstrumentu kalibrēšanas uzlīmes ir aktuālas. Šīs detaļas atklāj, vai kvalitātes sistēma darbojas katru dienu vai pastāv tikai dokumentācijas iesaiņojumos. Eksporta -pakāpju štancēšanas rūpnīcas, kurās darbojas sistēmas, kuru pamatā ir profilakses
Partnerības struktūra un komunikācija
Tehniskās iespējas vien nepadara par uzticamu OEM metāla štancēšanas pakalpojumu partneri. Attiecību struktūra, kas nozīmē, kā rūpnīca sadarbojas ar jūsu komandu visā programmas dzīves ciklā, nosaka, vai šī iespēja nozīmē konsekventu piegādi. Labākie progresīvo presformu piegādātāji uztver programmas kā sadarbību, nevis darījumus.
Pilns oriģinālo iekārtu ražotāju partnerības dzīves cikls parasti seko šādai virzībai:
- Sākotnējā dizaina konsultācija- Rūpnīca izskata jūsu daļas koncepciju, pielietojuma prasības un apjoma prognozes pirms citēšanas. Šeit tiek atklāti apspriestas progresīvās štancēšanas un izgatavošanas alternatīvas.
- DFM apskats- Instrumentu inženieri atzīmē ražošanas problēmas, iesaka ģeometrijas modifikācijas un iesaka materiālu iespējas, kas uzlabo veidņu ilgmūžību un samazina gabalu izmaksas.
- Prototipu veidošanas pieeja- Mīkstie instrumenti vai stieples-EDM paraugi apstiprina detaļu ģeometriju, pirms tiek izmantoti rūdīti ražošanas instrumenti.
- Instrumentu izveide un izmēģināšana- Rūpnīca konstruē progresīvo presformu, palaiž pirmos paraugus, mēra rezultātus attiecībā pret izdruku un atkārto, līdz izmēri un formēšanas kvalitāte atbilst specifikācijām.
- PPAP iesniegšana- Dimensiju pārskati, Cpk pētījumi, kontroles plāni un procesa plūsmas dokumentācija parāda gatavību ražošanai.
- Ražošanas palielināšana-- Sākotnējā zemā-apjoma ražošana apstiprina piegādes ķēdes loģistiku, iepakošanu un piegādes ātrumu pirms pilnīgas-apjoma izlaišanas.
- Pastāvīga ražošanas vadība- Kanban papildināšana, JIT piegādes grafiki, periodiska atkārtota-validācija un nepārtrauktas uzlabošanas darbības nodrošina kvalitāti un pieejamību programmas darbības laikā.
Kur sabojājas OEM{0}}zīmogošanas rūpnīcas attiecības? Trīs bieži sastopami atteices režīmi parādās atkārtoti:
- Komunikācijas nepilnības- Rūpnīca jūsu programmu uzskata par pasūtījuma izpildi, nevis partnerību. Nav īpaša inženiera kontakta, nav proaktīvu atjauninājumu par veidņu stāvokli vai materiālu izmaiņām. Kā atzīmē nozares praktiķi, piegādātāji, kas sazinās proaktīvi, atzīmējot iespējamos kavējumus vai būtiskas problēmas, pirms tie saasinās, veido uzticību un nodrošina ātrāku problēmu risināšanu.
- Instrumentu nolaidība- Profilaktiskā apkope tiek atlikta, lai preses darbotos, un pakāpenisks presformas nodilums pakāpeniski pasliktina izlaides izmērus, līdz detaļu pārbaude jūsu montāžas rūpnīcā sāk neizdoties.
- Neelastīga mērogošana- Pieprasījuma pieaugums vai inženiertehniskās izmaiņas skar sienu, jo rūpnīcai trūkst preses jaudas, instrumentu telpas joslas platuma vai vēlmes ieguldīt presformu modifikācijās.
Šo neveiksmju novēršana ir saistīta ar skaidru cerību noteikšanu kvalifikācijas laikā. Piegādes līgumā definējiet sakaru ritmu, apkopes pārskatu prasības un jaudas buferus, nevis pieņemot, ka tie notiks dabiski.
Rūpnīcas, kas atbalsta pilnu dzīves ciklu no DFM konsultācijām līdz mērogojamai masveida ražošanai, piemēram,YICHEN, sniedziet ražošanas inženieriem un iepirkumu komandām vienotu iespēju iesaistīties progresīvās štancēšanas presformās, kurām nepieciešama vairāku -staciju formēšana, stingra atkārtojamība un apjoma elastība. Šis integrētais modelis, kas aptver progresīvu štancēšanu un izgatavošanu vienā darbības sistēmā, samazina nodošanas risku un vienkāršo atbildību, kad programmas mērogojas vai rodas inženiertehniskas izmaiņas.
Galu galā pareizās rūpnīcas izvēle nav saistīta ar lētākā piedāvājuma atrašanu. Tas ir par tehniskā dziļuma, komunikācijas disciplīnas un partnerattiecību apņemšanās saskaņošanu ar jūsu programmas sarežģītības un dzīves cikla prasībām, pēc tam pārbaudiet šīs īpašības, izmantojot strukturētu novērtējumu, pirms tiek piešķirti instrumenti.
Nākamās darbības OEM pircējiem, kuri ir gatavi iegādāties progresīvās presformas
Novērtēšanas sistēmas un tehniskās zināšanas rada vērtību tikai tad, kad tās izpaužas darbībā. Ražošanas inženieriem un iepirkumu profesionāļiem, kas sver OEM progresīvās štancēšanas programmas, šajā rokasgrāmatā ietvertie lēmuma kritēriji ir jāpārvērš konkrētā projekta palaišanas secībā, kas aizsargā gan ieguldījumus instrumentos, gan ilgtermiņa ražošanas rezultātus.
Izmaksas-līdz-Vērtības lēmumu sistēmai
Katrs progresīvais štancēšanas un štancēšanas projekts balstās uz četriem savstarpēji mijiedarbīgiem mainīgajiem: ieguldījumi instrumentos, izmaksas par vienu-gabalu, kvalitātes prasības un apjoma prognozes. Tie nedarbojas neatkarīgi. Lielāki ieguldījumi karbīda ieliktņos un papildu stacijās palielina sākotnējās izmaksas, bet samazina -gabala cenu un pagarina apkopes intervālus. Stingrākas pielaides prasības palielina instrumentu sarežģītību, bet var novērst pakārtotās montāžas problēmas, kas rada slēptās izmaksas. Apjoma prognozes nosaka, cik ātri instrumenti tiek amortizēti, bet pārāk optimistiskas prognozes bloķē kapitālu tādās daļās, kas nekad nesasniedz līdzsvara līmeni.
Pareizs progresīvo presformu ražotājs samazina kopējās īpašuma izmaksas, pārsniedzot viengabala cenu. Rūpnīcas, kas piedāvā DFM sadarbību, salikšanu iekšā un integrētas kvalitātes sistēmas, novērš nodošanu, sekundāros piegādātājus un kvalitātes trūkumu, kas palielina izmaksas. Salīdzinot cenas, novērtējiet kopējās programmas izmaksas visā paredzamajā ražošanas dzīves ciklā, nevis izolējiet vienu rindas vienību. Piegādātājs, kurš piedāvā augstāku gabalu cenu, bet piegādā PPAP-gatavas detaļas ar Kanban papildināšanu un nulles šķirošanu, trīs gadu laikā var maksāt mazāk nekā zemākās cenas solītājs, kuram nepieciešama pastāvīga kvalitātes iejaukšanās.
Progresīvās štancēšanas projekta uzsākšana
Vai esat gatavs pāriet no pētniecības uz iesaistīšanos? Šīs praktiskās darbības novieto jūsu programmu vienmērīgai palaišanai:
- Sagatavojiet pilnīgus detaļu rasējumus ar GD&T norādēm- Norādiet kritiskos izmērus, bāzes struktūras un virsmas apdares prasības. Nepilnīgas izdrukas liek piegādātājiem pieņemt pieņēmumus, kas rada cenu neatbilstības un vidēji{2}}pārsteigumus.
- Definējiet gada apjoma aprēķinus un dzīves cikla prognozes- Iekļaujiet palielināšanas-grafikus, maksimālā pieprasījuma scenārijus un paredzamo programmas ilgumu. Šī informācija veido instrumentu dizaina lēmumus saistībā ar diegu kalpošanas laiku un apkopes plānošanu.
- Nosakiet materiālu un apdares prasības- Norādiet sakausējuma pakāpi, rūdījumu, biezumu un jebkuru pēc-štancēšanas apstrādi (pārklāšanu, pārklāšanu, termisko apstrādi). Materiāla izvēle ietekmē presformas dizainu, tāpēc to agrīna bloķēšana novērš dārgu instrumentu pārskatīšanu.
- Laicīgi iesaistiet potenciālos rūpnīcas partnerus DFM ievadei- Vislielākais-ietekmes izmaksu samazinājums notiek pirms instrumentu izstrādes sākuma. Specializētie progresīvo presformu ražotāji, piemēram,YICHENpiedāvājiet DFM konsultācijas, kas palīdz ražošanas inženieriem optimizēt detaļu ģeometriju efektīvai vairāku -staciju veidošanai un mērogojamai masveida ražošanai.
- Pieprasiet dokumentētus spēju pierādījumus- Pieprasiet MPK datus no līdzīgām programmām, PPM vēsturi un atsauces no salīdzināmām nozarēm. Progresīvās štancēšanas pakalpojumu kvalitātes infrastruktūra ir ļoti atšķirīga, un pierādījumi katru reizi pārspēj apgalvojumus.
Vissvarīgākais atlases kritērijs jebkurai OEM progresīvās štancēšanas programmai ir nevis gabalu cena, bet gan pierādīta procesa spēja, kas nozīmē, ka rūpnīca var pierādīt statistisku kontroli detaļām, kas ir līdzīgas jums, saglabāt šo kontroli miljoniem gājienu laikā un pārredzami sazināties, kad apstākļi mainās.
Labi{0}}strukturēta piegādātāju iesaiste, kas balstīta uz pilnīgām specifikācijām, reālistiskiem apjomiem un agrīnu DFM sadarbību, saīsina izpildes laiku, novērš pārsteigumus programmas vidū- un veido pamatu partnerībai, kas nodrošina konsekventu vērtību gadu no gada. Rūpnīcas, kas nopelna ilgtermiņa attiecības ar oriģinālo iekārtu ražotājiem, ir tās, kurās jūsu programma jau no pirmās dienas tiek uzskatīta par inženieru sadarbību, nevis par pirkuma pasūtījumu.
Bieži uzdotie jautājumi par OEM progresīvo presēšanas un štancēšanas rūpnīcām
1. Kas ir progresīvais kauliņš un kā tas atšķiras no viena-pakāpes formas?
Progresīvā forma ir vairāku{0}}staciju štancēšanas rīks, kurā metāla sloksne tiek virzīta uz priekšu, veicot secīgas darbības (caurdurot, liekot, veidojot, apgriežot) ar katru nospiešanas gājienu, katrā ciklā izveidojot gatavu daļu. Atšķirībā no vienas -pakāpes veidnes, kas veic vienu darbību vienā gājienā un starp soļiem ir jāpārvieto manuāli, progresīvā prese visas darbības apvieno vienā instrumentā un vienā presēšanas ciklā. Tas novērš detaļu apstrādi, samazina cikla laiku un uzlabo izmēru konsekvenci, padarot to ideāli piemērotu liela apjoma-ražošanai, kur OEM rūpnīcām efektīvi jāražo tūkstošiem vai miljoniem identisku metāla komponentu.
2. Cik maksā progresīvās štancēšanas instrumenti un kad ieguldījums atmaksājas?
Progresīvās štancēšanas instrumenti parasti svārstās no aptuveni 10 000 ASV dolāru vienkāršākiem instrumentiem līdz 350 000 ASV dolāru sarežģītām vairāku staciju būvēm. Ieguldījumi atmaksājas, pateicoties ievērojami zemākām-vienības izmaksām pēc apjoma. Matrica, kas maksā desmitiem tūkstošu, palielina jēgpilnas izmaksas par vienu daļu 5000 vienību, bet 500 000 vienību gadījumā tas pats ieguldījums maksā centa daļas par vienību. Līdzsvara punkts ir atkarīgs no detaļu sarežģītības, staciju skaita, materiāla un gada apjoma. Daļas, kurām nepieciešamas vairākas formēšanas darbības, ātrāk sasniedz rentabilitāti, jo alternatīva, izmantojot atsevišķas vienas darbības{14}}darbības iestatījumus, rada augstu darba un kvalitātes risku. Tādas rūpnīcas kā YICHEN (https://www.yichen-group.com/stamping-die/progressive-stamping-die/) palīdz OEM pircējiem optimizēt presformu dizainus, lai maksimāli palielinātu instrumentu ieguldījumu atdevi, izmantojot efektīvu vairāku{22}staciju formēšanu.
3. Kādas pielaides var sasniegt progresīvā štancēšanas štancēšana?
Sasniedzamās pielaides ir atkarīgas no materiāla veida un detaļas sarežģītības. Vienkāršām plakanām darbībām, piemēram, caurduršanai un noblīvēšanai, zema-oglekļa tērauda un vara sakausējumi notur ±0,03 līdz ±0,05 mm. Mērena formēšana ar vienu līdz diviem līkumiem parasti sasniedz ±0,05 līdz ±0,10 mm. Sarežģītas vairāku -locījumu daļas ar trīs vai vairāk līkumiem ir diapazonā no ±0,08 līdz ±0,15 mm. Materiāli ar lielāku sacietēšanas pakāpi,{12}}piemēram, nerūsējošais tērauds un alumīnijs, nodrošina lielāku atsperes mainīgumu. Vadošās rūpnīcas var sasniegt pat ±0,005 mm pozicionālās pielaides attiecībā uz kritiskajiem elementiem, lai gan tas prasa lielākus ieguldījumus instrumentos, karbīda ieliktņus un biežākus apkopes ciklus.
4. Kādi materiāli ir vispiemērotākie progresīvai štancēšanai?
Visizplatītākie materiāli ir zema{0}}oglekļa tērauds (1008-1010) automobiļu kronšteiniem un korpusiem, nerūsējošais tērauds 300. un 400. sērija korozijizturīgām medicīnas un ierīču daļām, vara sakausējumi (C110, C101) elektriskajām spailēm un kopnēm un kopnēm, dekoratīvie elementi (C306, krūšturi) alumīnijs (3003, 5052, 6061) vieglajiem automobiļu un HVAC komponentiem. Materiālu izvēle ietekmē presformas nodilumu, eļļošanas vajadzības, presēšanas ātrumu un sasniedzamās pielaides. Mīkstāki materiāli, piemēram, varš, nodrošina lielāku ātrumu un garākus apkopes intervālus, savukārt cietākiem sakausējumiem, piemēram, nerūsējošajam tēraudam, ir nepieciešami karbīda instrumenti un agresīva eļļošana, lai novērstu žāvēšanu.
5. Kā OEM pircējiem vajadzētu novērtēt un izvēlēties progresīvās štancēšanas rūpnīcu?
Novērtējiet rūpnīcas, ņemot vērā tehniskās iespējas un partnerības struktūru. Galvenie tehniskie kritēriji ir preses tonnāžas diapazons, maksimālais sloksnes platums, stacijas skaitīšanas iespēja (jautājiet par to vissarežģītākajām ražošanas presformām), iekšējais{1}}instrumentu telpa presformu projektēšanai un apkopei, sekundārās darbības un iekšējās-preses montāžas iespējas, kā arī pārbaudes infrastruktūra, tostarp CMM, redzes sistēmas un SPC programmatūra. Papildus aprīkojumam novērtējiet komunikācijas disciplīnu, DFM sadarbības vēlmi, PPAP dokumentācijas kvalitāti un jaudas buferus pieprasījuma svārstībām. Pieprasiet Cpk datus no līdzīgām programmām un PPM vēsturi. Profilakses rūpnīcas parasti sasniedz 50–200 PPM defektu līmeni. Vissvarīgākais faktors ir demonstrētā procesa spēja, nevis viengabala cena.


