


Ko īsti ietver metāla štancēšanas rīks un presformu remonts
Metāla štancēšanas instrumentu un presformu remonts ir bojātu, nolietotu vai nepareizi funkcionējošu presformu sastāvdaļu koriģējoša atjaunošana to sākotnējā darba stāvoklī. Tas var būt no nelieliem-preses pielāgojumiem, piemēram, noslīpēta perforatora nomaiņa stacijā, līdz lieliem stenda remontdarbiem, kam nepieciešama pilnīga demontāža, metināšana, atkārtota-apstrāde un svarīgāko presformu daļu salikšana. Atšķirībā no plānotās profilaktiskās apkopes, remonts reaģē uz kļūmi, kas jau ir notikusi vai notiek aktīvibojātu detaļu ražošana.
Preču remonta darbu jomas noteikšana
Padomājiet par presformu remontu pēc smaguma pakāpes. Vienā galā jums ir jāveic ātras korektīvas darbības: salauzta pilota nomaiņa, griešanas malas pieskaršanās ar akmeni vai nepareizi novietota komponenta izlīdzināšana. No otras puses, jūs velciet veidni uz stenda, lai metinātu šuves uz saplaisājušajām veidņu sekcijām, EDM darbu ar precizitātes elementiem vai pilnīgu pārslīpētu formas stacijas, kas ir novirzījušās no pielaides. Kopējais pavediens ir tāds, ka kaut kas ir neizdevies vai sabojājies, pārsniedzot pieļaujamās robežas, un ražošanu nevar turpināt, kamēr tas nav izlabots.
Profilaktiskā apkope saglabā veidni tā pašreizējā darba stāvoklī, veicot plānotos uzdevumus, piemēram, asināšanu, eļļošanu un pārbaudi. Presformas remonts atjauno presformu, kas jau ir bojāta vai bojāta, pārsniedzot pieļaujamās ražošanas pielaides. Abu sajaukšana noved pie neprecīzas izmaksu uzskaites un nepietiekami finansētām uzturēšanas programmām.
Daudzi ražotājisajauc šīs divas izmaksu kategorijas, padarot gandrīz neiespējamu saprast, kur faktiski tiek novirzīts viņu instrumentu budžets. Remonta izmaksu atdalīšana no presformu uzturēšanas izmaksām ir pirmais solis, lai samazinātu abus.
Kas veic sliežu ceļu remontu un kur tas notiek
Presformu remonts ir darbarīku izgatavotāju, presformu apkopes tehniķu un dažos veikalos pieredzējušu preses operatoru rokās, kas veic nelielas mašīnas korekcijas. Iesaistītāks darbs pārceļas uz instrumentu telpas stendu, kur tehniķiem ir pieejamas virsmas slīpmašīnas, metināšanas iekārtas un precīzijas mērīšanas instrumenti. Lielāko pārbūvi var veikt ārējos instrumentu un presformu veikalos ar specializētām iespējām, piemēram, stiepļu EDM vai vakuuma termisko apstrādi.
Kāpēc remonta prasmes ir svarīgas ražošanas stabilitātei
Katra neplānota štancēšanas atteice rada slēptās izmaksas, kas pārsniedz pašu remontu: mašīnas dīkstāves, dīkstāves operatori, kvalitātes nodrošināšana, paātrināti sūtījumi un lūžņi. Kvalificēts remonta tehniķis, kas var precīzi diagnosticēt atteices režīmu un veikt ilgstošu labojumu, nevis sloksnes-palīdzību, tieši aizsargā ražošanas jaudu. Atšķirība starp veikalu, kurā pastāvīgi notiek ugunsgrēki, un veikalu, kurā darbojas stabili grafiki, bieži vien ir saistīta ar tā remonta kvalitāti.
Tomēr patiesais izaicinājums nav tikai salabot sabojāto. Tas ir izpratne par to, kāpēc tas vispirms sabojājās, un tas sākas ar zināšanām, kā lasīt neveiksmi.
Izplatītākie atteices režīmi un pamatcēloņa diagnostika
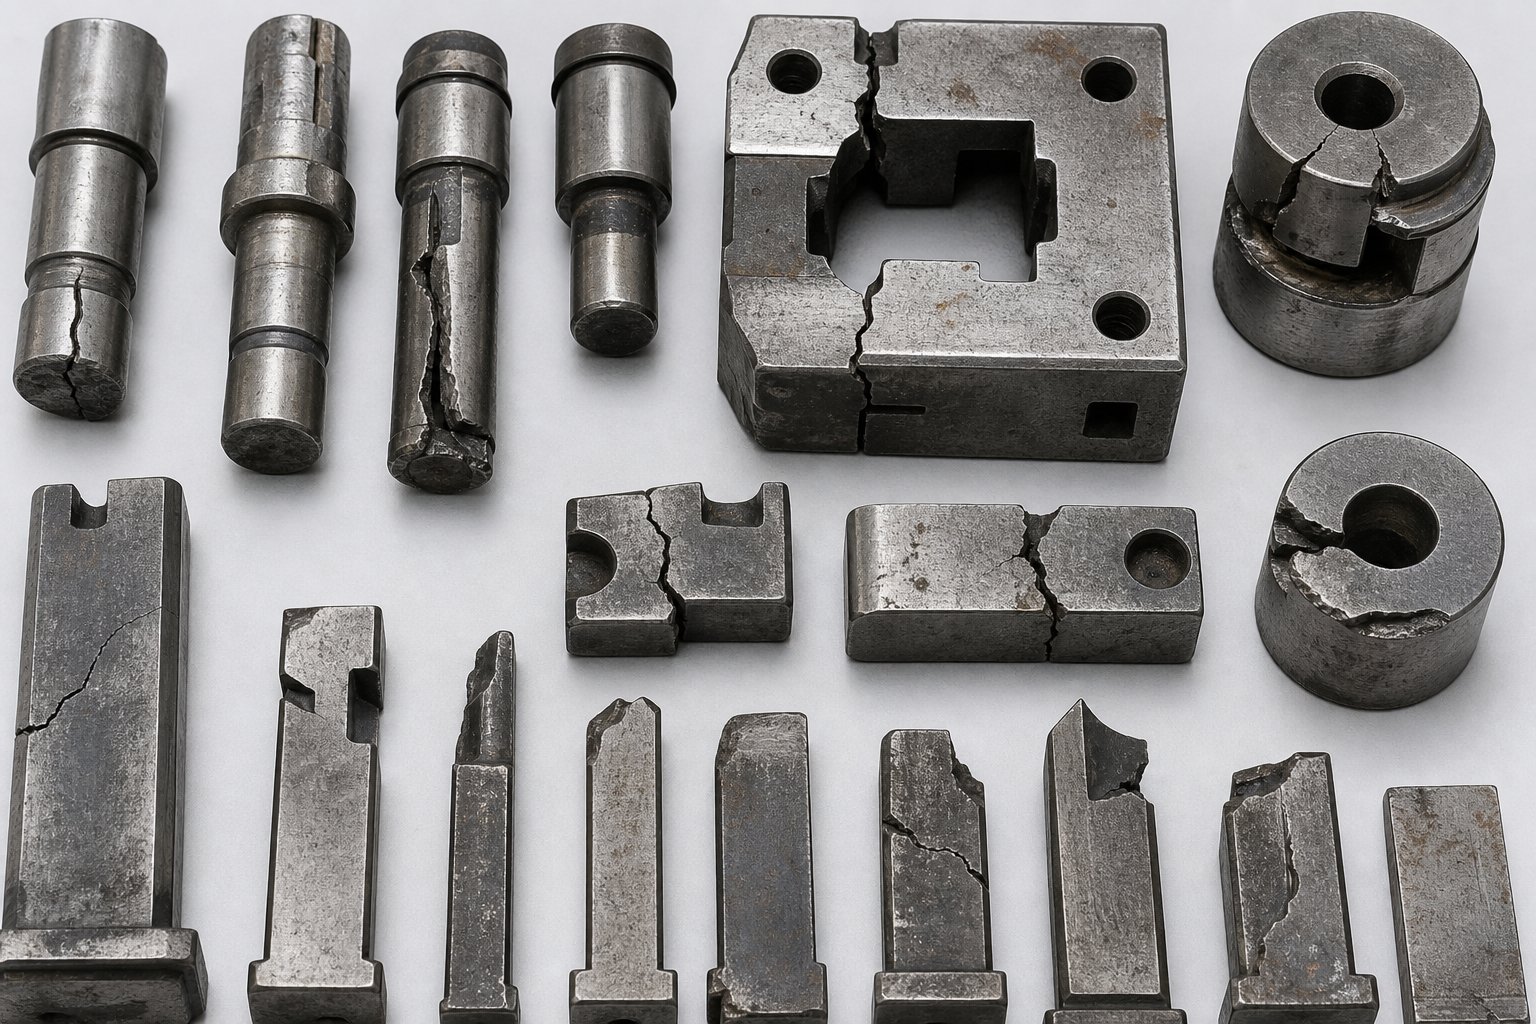
Ieplaisājusi perforators vai satriekta izvilkšanas stacija nerodas vienkārši no nekurienes. Katram kļūmes režīmam ir mehānisms, vizuālu norāžu kopums, ko tas atstāj, un tipiska vieta, kur tas parādās veidnes ģeometrijā. Kad jūs varat precīzi nolasīt šīs norādes, jūs pārejat no reaktīvās ugunsdzēsības uz mērķtiecīgu bojāejas pamatcēloņa analīzi, un tā ir patiesība.štancēšanas veidņu apkopesākas.
Pieci primārie atteices režīmi rada lielāko daļu instrumentu bojājumu aukstā darba štancēšanas laikā: nodilums, plastiskā deformācija, šķembas, plaisāšana un nobriešana. Katrs darbojas atšķirīgi atkarībā no presformas materiāla, apstrādājamā lokšņu metāla un iesaistītajām ekspluatācijas slodzēm. Sadalīsim tos atsevišķi.
Lūzumu un plaisāšanas neveiksmju modeļi
Plaisāšana rodas, ja darba sprieguma līmenis pārsniedz instrumenta materiāla izturību pret lūzumiem. Iedomājieties asu stūri uz apdares tērauda vai perforatora ar pēkšņu šķērsgriezuma-maiņu. Šie ģeometriskie sprieguma koncentratori darbojas kā plaisu ierosināšanas vietas. Kad plaisa veido kodolu, tā izplatās zem cikliskas slodzes, līdz sastāvdaļa pilnībā saplīst, dažreiz katastrofāli.
Plaisas parasti tiek konstatētas asos iekšējos stūros, ap skrūvju caurumiem plānās presformas daļās, biezu un plānu šķērsgriezumu -savienojumā, kā arī slīpēšanas pēdas, kas palikušas no iepriekšējās pārstrādes. Vizuālie indikatori ietver redzamu plaisu līniju (pārbaudes laikā bieži tiek izcelta ar caurstrāvojošu krāsu), tīru lūzuma virsmu ar raksturīgām ševrona atzīmēm, kas norāda atpakaļ uz izcelsmi, vai pēkšņu katastrofālu lūzumu nospiešanas laikā.
Čipošana ir saistīta, bet atšķirīga. Tas notiek, ja darba spriegumi pārsniedz instrumenta tērauda noguruma izturību pie asām griešanas malām. Mikroplaisas veidojas augstā-kontakta zonā, izplatās uz sāniem un galu galā izceļ mazus materiāla gabalus gar malu. Šķeldošana ir īpaši izplatīta caurduršanas perforatoriem un apdares tēraudiem ar lielāku-stiprību lokšņu metāliem, piemēram, divfāzu- vai TRIP tēraudiem, kur var palielināties kontaktspēki.līdz četrām reizēm augstāksnekā ar vieglu tēraudu.
Progresīvās diegās šķeldošanai ir tendence koncentrēties uz dažām pirmajām caurduršanas stacijām, jo tās piedzīvo visvairāk kumulatīvo sitienu. Pārneses veidņu plaisāšanas defekti biežāk tiek novēroti lokošanās stacijās vai formēšanas stacijās, kur mehāniskā pārslodze no darba-rūdīta materiāla noslogo instrumentus, pārsniedzot tā izturības robežas. Saliktās presformas ar to stingro ģeometriju un vienlaicīgām griešanas darbībām ir pakļautas plaisāšanai ap presformas pogas malām, kur saplūst vairāki sprieguma ceļi.
Nodiluma un nodiluma mehānismi
Nodilums ir pakāpenisks materiāla zudums no instrumenta virsmas, ko izraisa slīdošs kontakts ar lokšņu metālu. Zīmogošanas operācijās dominē divi veidi:
- Abrazīvs nodilums- Cietās daļiņas vai cietās fāzes lokšņu metālā (oksīdi, karbīdi vai darba-cietinātie virsmas slāņi) iekļūst instrumenta virsmā, pakāpeniski noņemot materiālu. Jūs to redzēsit kā viendabīgu pulēšanu vai rievošanu uz vilkšanas rādiusiem, perforatora virsmām un noņēmēja virsmām.
- Līmes nodilums- Berze un siltums, ko rada lokšņu metāla slīdēšana pa instrumenta virsmu, rada mikro-metinājumus starp virsmas virsotnēm (asperitātes). Turpinot kustību, no vājākās virsmas tiek noplēstas nelielas daļiņas. Šie fragmenti var atkārtoti-nogulsnēties uz abām virsmām, veidojot izciļņus, kas pēc tam veido nākamās daļas.
Galling apzīmē smagu līmes nodiluma beigas. Tā ir lokšņu metāla fiziska un ķīmiska saķere ar presformas virsmu, kas pakāpeniski uzkrājas. Tiklīdz sākas žāvēšana, tā paātrinās: uzkrāšanās rada rupjāku kontaktu, kas rada lielāku berzi, kas pārnes vairāk materiāla. Jūs to atpazīsit kā vienreizēju, neregulāru uzkrāšanos formu stacijās, rādiusos vai visur, kur lokšņu metāls slīd zem augsta spiediena.
Progresīvās formas nodiluma modeļi atšķiras atkarībā no stacijas funkcijas. Caurduršanas perforatori nodilst galvenokārt uz griešanas malām un sāniem. Veidlapu stacijas nolietojas uz rādiusiem un saskares virsmām. Pārneses presformās korpusa virsmas un lokalizācijas elementi nodilst no atkārtotas detaļu ievietošanas un ekstrakcijas. Jebkāda veida zīmēšanas operācijās tiek novērota visagresīvākā saspiešana uz lodītes rādiusiem un perforatora priekšgaliem, kur ir visaugstākais kontakta spiediens un slīdēšanas attālums.
Nepareiza izlīdzināšana un laika kļūmes dažādos veidņu veidos
Nepareizas izlīdzināšanas kļūdas neizraisa pats presformas materiāls. To cēlonis ir pozicionēšanas kļūdas starp augšējo un apakšējo matricas pusi, nodilušas vadotnes sastāvdaļas, preses novirze vai nepareiza iestatīšana. Rezultāts ir nevienmērīga slodze, ne-centrālā griešana un paātrināts nodilums vienā stacijas pusē.
Progresīvās presformās novirze bieži izpaužas kā nevienmērīgs urbuma augstums pāri griezuma malai vai piloti, kas sāk skūšanu. Saspringtais attālums no stacijas-līdz{2}}stacijai nozīmē, ka pat nelielas padeves kļūdas tiek apvienotas ar laika kļūmēm, kad sitieni trāpa daļēji neatbalstītiem materiāliem. Pārvietošanas veidnēm ir dažādas problēmas: detaļu atrašanās vieta katrā stacijā ir atkarīga no precīza pirkstu novietojuma, un nolietoti vai nepareizi pielāgoti pārsūtīšanas mehānismi rada pozicionēšanas kļūdas, kas noslogo matricu asimetriski. Saliktās formas, kur vienā gājienā vienlaikus tiek veiktas vairākas darbības, ir īpaši jutīgas, jo iekšējam laikam starp perforatoru un veidnes pogu nav vietas pozicionālai novirzei.
Plastiskā deformācija, piektais atteices režīms, rodas, ja lokšņu metāla kontaktspriegums pārsniedz instrumenta materiāla spiedes tecēšanas robežu. Jūs to redzēsit kā lokalizētu nogrimšanu, sēņošanu vai asu objektu noapaļošanu. Tas ir visizplatītākais uz mazizmēra perforatoriem, nepietiekami rūdītām štancēšanas sekcijām vai instrumentiem, kas ir cietāki, nekā sākotnēji norādīts.
| Neveiksmes veids | Bieži cēloņi | Vizuālie indikatori | Ietekmētās formas sastāvdaļas |
|---|---|---|---|
| Krekšķēšana | Stresa koncentratori, nepareiza termiskā apstrāde, pārslodze, pēkšņas šķērsgriezuma{0}}maiņas | Redzamās plaisu līnijas, tīras lūzuma virsmas, katastrofāls lūzums | Apgrieziet tēraudus, veidojiet sekcijas, veidojiet blokus asos stūros |
| Čipošana | Ciklisks nogurums pie asām malām, nepietiekama stingrība, augstas -stiprības lokšņu metāls | Gar griešanas malām trūkst mazu gabalu, raupjš vai šķeltas malas profils | Caurduršanas perforatori, apgriešanas tēraudi, presformas |
| Abrazīvs nodilums | Cietas daļiņas loksnē, augsts kontaktspiediens, nepietiekama presēšanas cietība | Pulētas vai rievotas virsmas, pakāpeniska malu noapaļošana, izmēru novirze | Zīmējiet rādiusus, štancējiet skaldnes, noņēmēju plāksnes, veidojiet stacijas |
| Spilgts / lipīgs nodilums | Augsta berze, nepietiekama eļļošana, slikta virsmas apdare, cinkoti pārklājumi | Neregulāra materiāla uzkrāšanās, punktu atzīmes, rupji kunkuļi | Zīmējiet krelles, štancējiet degunus, veidojiet rādiusus, sagataves turētāju virsmas |
| Neatbilstība | Nodilušas vadotnes, preses novirze, nepareiza iestatīšana, padeves kļūdas | Nevienmērīga atslāņošanās, ne{0}}centrālās sliežu pēdas,{1}}vienpusēji nodiluma modeļi | Vada tapas, bukses, piloti, matricas kurpes, pārvietošanas pirksti |
| Plastmasas deformācija | Kontakta spriegums, kas pārsniedz tecēšanas robežu,{0}}nepietiekami rūdīti instrumenti, materiāla jaunināšana bez presformas pārskatīšanas | Sēņotas malas, iegrimšana, iepriekš asu pazīmju noapaļošana | Nelieli perforatori, die pogas, formas statņu rādiusi |
Šie atteices režīmi reti pastāv atsevišķi. Līmes nodilums var izraisīt šķembu veidošanos, radot virsmas nelīdzenumus, kur veidojas mikroplaisas. Nepareiza izlīdzināšana paātrina vienas-puses nodilumu, kas galu galā izraisa šķembu vai plaisāšanu. Pareiza primārā atteices režīma nolasīšana, nevis tikai redzamā simptoma ārstēšana, ir tas, kas atdala efektīvu presformas remontu un apkopi no atkārtotu bojājumu cikla.
Instrumenti norāda, kas nogāja greizi. Bet daļas, kas tiek izņemtas no preses, norāda, ka vispirms kaut kas nogāja greizi, bieži vien pirms kāds atver veidni. Šo daļu{2}}līmeņa kvalitātes signālu savienošana ar konkrētiem formas apstākļiem ir nākamā diagnostikas prasme, ko vērts attīstīt.
Detaļu defektu izsekošana atpakaļ stāvoklī
Jūsu kvalitātes komanda norāda uz problēmu: apgrieztas malas urbumi, caurums, kas izslīd no vietas vai skrāpējumi, kas slīd pa novilktu virsmu. Pirms kāds izvelk matricu, pati daļa jau norāda, kas instrumentā ir nepareizi. Triks ir iemācīties to lasīt. Efektīva štancēšanas presformas defektu novēršana sākas nevis pie stenda, bet gan pie pārbaudes galda, kur defekta raksts norāda tieši uz presformas stāvokli, kas to izraisījis.
Tālāk ir sniegta praktiska diagnostikas sistēma, ko var ievērot jebkurš presformas apkopes tehniķis:
- Ievērojiet detaļas defektu: nosakiet tā veidu, smagumu un precīzu atrašanās vietu.
- Izsekojiet defektam līdz atbildīgajai stacijai, izmantojot sloksnes izkārtojumu vai daļas orientāciju.
- Pārbaudiet, vai konkrētajā stacijā nav atbilstošo matricas stāvokli: nolietota mala, vaļīga sastāvdaļa, uzkrāšanās vai izmēru nobīde.
Šī trīs{0}}pakāpju pieeja novērš minējumus. Tā vietā, lai vilktu visu matricu vispārējai pārbaudei, jūs ierodaties instrumentu telpas stendā, jau zinot, kur un ko meklēt.
Izspiedumi un malu defekti kā nodiluma indikatori
Izspiedumi ir visizplatītākais agrīnais brīdinājums, ka štancēšanas instrumenta remonts ir nokavēts. Kad griešanas mala notrulinās, noapaļo vai šķeldo, tā vairs nevar radīt tīru bīdes lūzumu, kas nodrošina gludu griezuma malu. Tā vietā materiāls plīst, nevis cirpjas, atstājot paceltu materiālu uz daļas malas.
Smadzeņu defektu labošanu padara efektīvu izpratni par to, ka ne visi urbumi norāda uz vienu un to pašu galveno cēloni. Burr īpašības precīzi norāda, kas notika:
- Ap visu griezuma malu vienmērīgs urbums- norāda uz vispārēju griešanas malu nodilumu. Perforatora vai matricas daļai ir nepieciešama asināšana. Šis ir visvienkāršākais scenārijs.
- Burr tikai vienā pusē- norāda uz novirzi starp perforatoru un matricu. Klīrenss ir nevienmērīgs, ciešā puse rada tīru malu, bet brīvā puse rada urbumus. Pārbaudiet virzošās tapas, bukses vai preses izlīdzināšanu.
- Intermitējošs vai lokāls urbums- norāda uz šķembu vai lokāliem malu bojājumiem konkrētajā griešanas profila vietā. Pārbaudiet, vai malā, izmantojot palielinājumu, trūkst materiāla.
- Pārmērīgs urbuma augstums pārsniedz 0,1 mm ar rupju plīsumu- iesakaatstarpe starp perforatoru un matricu ir pārāk liela, vai mala ir ievērojami sabrukusi. Atkārtota slīpēšana vien var neatjaunot pareizu ģeometriju, ja materiāla zudums ir liels.
- Burr ar apgāšanās pretējā pusē- norāda uz gliemežu vilkšanu vai materiāla vilkšanu, ko bieži izraisa blāva mala kopā ar nepietiekamu noņēmēju spiedienu vai sliežu aiztures problēmām.
Katrs no šiem atseguma parakstiem ir saistīts ar citu remonta darbību. Asināšana atrisina pirmo. Pārkārtošana atrisina otro. Malu remonts vai nomaiņa attiecas uz trešo un ceturto. Uzskatot visas urbumus kā vienkāršu asināšanas problēmu, daži presformas atgriežas no instrumentu telpas un atkal sabojājas dažu stundu laikā.
Izmēru novirze un tās mirstības-puse cēloņi
Kad detaļu izmēri ražošanas gaitā pakāpeniski sāk izlīst no pielaides, jūs skatāties uz presformas nodiluma diagnozi no detaļu kvalitātes datiem. Izmēru novirze reti parādās pēkšņi. Tas uzkrājas tūkstošiem trāpījumu, līdz daļa šķērso pielaides robežu, un līdz tam brīdim matricas stāvoklis var būt ievērojami pasliktinājies, pārsniedzot vietu, kur tā pirmo reizi atstāja pieņemamo zonu.
Bieži sastopami izmēru defekti un tas, ko tie atklāj par matricu:
- Caurumu pozīcijas maiņa- nodiluši vai vaļīgi piloti, kas nespēj precīzi noteikt joslas atrašanās vietu, vai padeves sistēmas nekonsekvence, kas ļauj sloksnei pārvietoties starp stacijām.
- Laika gaitā atveras lieces leņķis- formas perforators vai presformas ieliktnis nodilst rādiusā, samazinot efektīvu kontaktu. Pārbaudiet arī, vai nav vaļīgu papēžu bloku vai atbalsta plātņu, kas ļauj formas stacijai novirzīties zem slodzes.
- Kopējais daļas profils kļūst lielāks- nodilst vai apgriezt malas, kas nodilst uz iekšu, efektīvi padarot griezuma profilu lielāku. Preses dobums ir erodējis, un ir nepieciešams-atkārtoti apstrādāt vai nomainīt ieliktni.
- Atloka garuma saīsināšana- vilkšanas rādiusa nodilums palielina efektīvo rādiusu, kas ievelk vairāk materiāla formā un saīsina iegūto atloku.
- Nekonsekventi izmēri gabalā-uz-gabalā- vaļīgas detaļas, nevis nodilums. Skrūves atkāpjas, ieliktņi pārvietojas vai saplaisājusi presformas daļa pārvietojas zem slodzes. Šis modelis prasa tūlītēju uzmanību, jo tas parasti strauji pasliktinās.
Kritiskais ieskats šeit ir laiks. Pakāpeniska novirze nozīmē nodilumu, savukārt pēkšņas izmaiņas nozīmē, ka kaut kas ir salūzis, atbrīvojies vai nobīdījies. Šī atšķirība nosaka, vai jūsu remonts ir kontrolēta atkārtota slīpēšana vai ārkārtas iejaukšanās.
Virsmas kvalitātes problēmas, kas signalizē par noārdīšanos vai uzkrāšanos
Virsmas defekti uz veidotām vai novilktām daļām nodrošina tiešu logu uz to, kas notiek veidnes -un{1}}materiāla saskarnē. Atšķirībā no izmēru problēmām, virsmas problēmas bieži ir redzamas uzreiz, un tām ir tendence ātri pasliktināties, tiklīdz tās sākas.
- Lineāras skrāpējumu zīmes vilkšanas virzienā- ir sākusies dedzināšana uz atbilstošās formas virsmas. Materiāls ir pārvietots no loksnes uz instrumentiem un tagad tiek vērtēts katru nākamo daļu. Jo ilgāk skrienat, jo dziļākas kļūst skrambas.
- Nejaušas virsmas pēdas vai iespiedumi- gruveši iesprostoti starp matricu un sloksni. Gliemeži, kas velkas atpakaļ, no bojātas malas ir vaļīgas skaidas vai vides piesārņojums. Matricas tīrīšana uz laiku to atrisina, taču ir jāatrod avots.
- Apelsīna mizas tekstūra uz veidotām virsmām- parasti tā ir materiāla problēma, nevis presformas stāvoklis, taču, ja tā pēkšņi parādās iepriekš tīrā-darba laikā, pārbaudiet, vai veidņu virsmas nav raupjotas, kas radušās agrīnā-kaulēšanās vai korozijas stadijā.
- Sadalīšana vai plīsums pie vilkšanas rādiusiem- vilkšanas rādiuss ir nodilis pārāk ass vai pārāk raupjš, ierobežojot materiāla plūsmu. Alternatīvi, sagataves turētāja spēks ir palielinājies nodilušu vai piesārņotu lodīšu virsmu dēļ. Jebkurā gadījumā materiāls nevar brīvi ieplūst presformas dobumā un tā vietā saplīst.
- Burzīšanās pie atlokiem vai neatbalstītām vietām- nepietiekams sagataves turētāja spiediens, ko bieži izraisa nodiluši spiediena spilventiņi, nogurušas atsperes vai slāpekļa balona spiediena zudums. Materiāls piesprādzējas vietā, kur tam jābūt ierobežotam.
Virsmas problēmas strauji saasinās. Neliela atzīme šodien kļūst par dziļu punktu skaitu rīt, kas nākamnedēļ kļūs par saplaisājušu izlozes staciju, tiklīdz uzkrāšanās radīs pietiekamu lokālu stresu. Agrīna atklāšana un tūlītējs štancēšanas instrumenta remonts, parādoties pirmajām virsmas noārdīšanās pazīmēm, novērš kaskādes bojājumus, kas 30 -minūšu laikā pārvērš vairāku dienu pārbūvi.
Detaļu defektu nolasīšana šādā veidā pārveido kvalitatīvus datus uzturēšanas inteliģencē. Bet zināt, kas ir nepareizi, ir tikai puse no vienādojuma. Otra puse zina, kā to pareizi salabot, izmantojot pareizo paņēmienu katram konkrētajam atteices režīmam, tāpēc remonts ilgst, nevis pērk vēl dažus simtus sitienu, pirms tā pati problēma atgriežas.
Soli{0}}pa-remonta paņēmieni bieži sastopamu defektu gadījumā
Pareizi diagnosticējot kļūmes režīmu, jūs varat pusceļā uz ilgstošu labojumu. Otra puse izpilda pareizo remonta tehniku ar pareizo procedūru. Neuzmanīgi veikts metināšanas šuves remonts rada grūtāku problēmu nekā sākotnējā plaisa. Slīpēšanas gājiens, kas veikts, nesaprotot, cik daudz materiāla ir jānoņem, atstāj jūs ar matricu, kas neizturēs toleranci. Tehnikas izvēle ir atkarīga no atteices režīma, presformas materiāla un pielaidēm, kas stacijai jānotur. Apskatīsim primārās presformas atjaunošanas metodes un to, kad katra no tām ir piemērota.
Viens kritisks punkts pirms iegremdēšanas: pagaidu labojumi, kas veikti zem cilindra, piemēram, malas nomētāšana ar akmeņiem vai nolietotas daļas aizsprostojums, nevelkot matricu, gandrīz vienmēr rada dubultu apkopes darbu. Tie maskē reālo stāvokli, pieļauj turpmāku degradāciju un bieži vien rada jaunas problēmas, piemēram, nevienmērīgus attālumus vai stresa stāvvadus. Pareizs sola remonts prasa vairāk laika, taču novērš atkārtotu ātro labojumu ciklu, kas kopumā patērē vairāk stundu nekā, ja to izdarītu pareizi.
Metināto šuvju remonta procedūras ieplaisājušiem un saplaisājušiem komponentiem
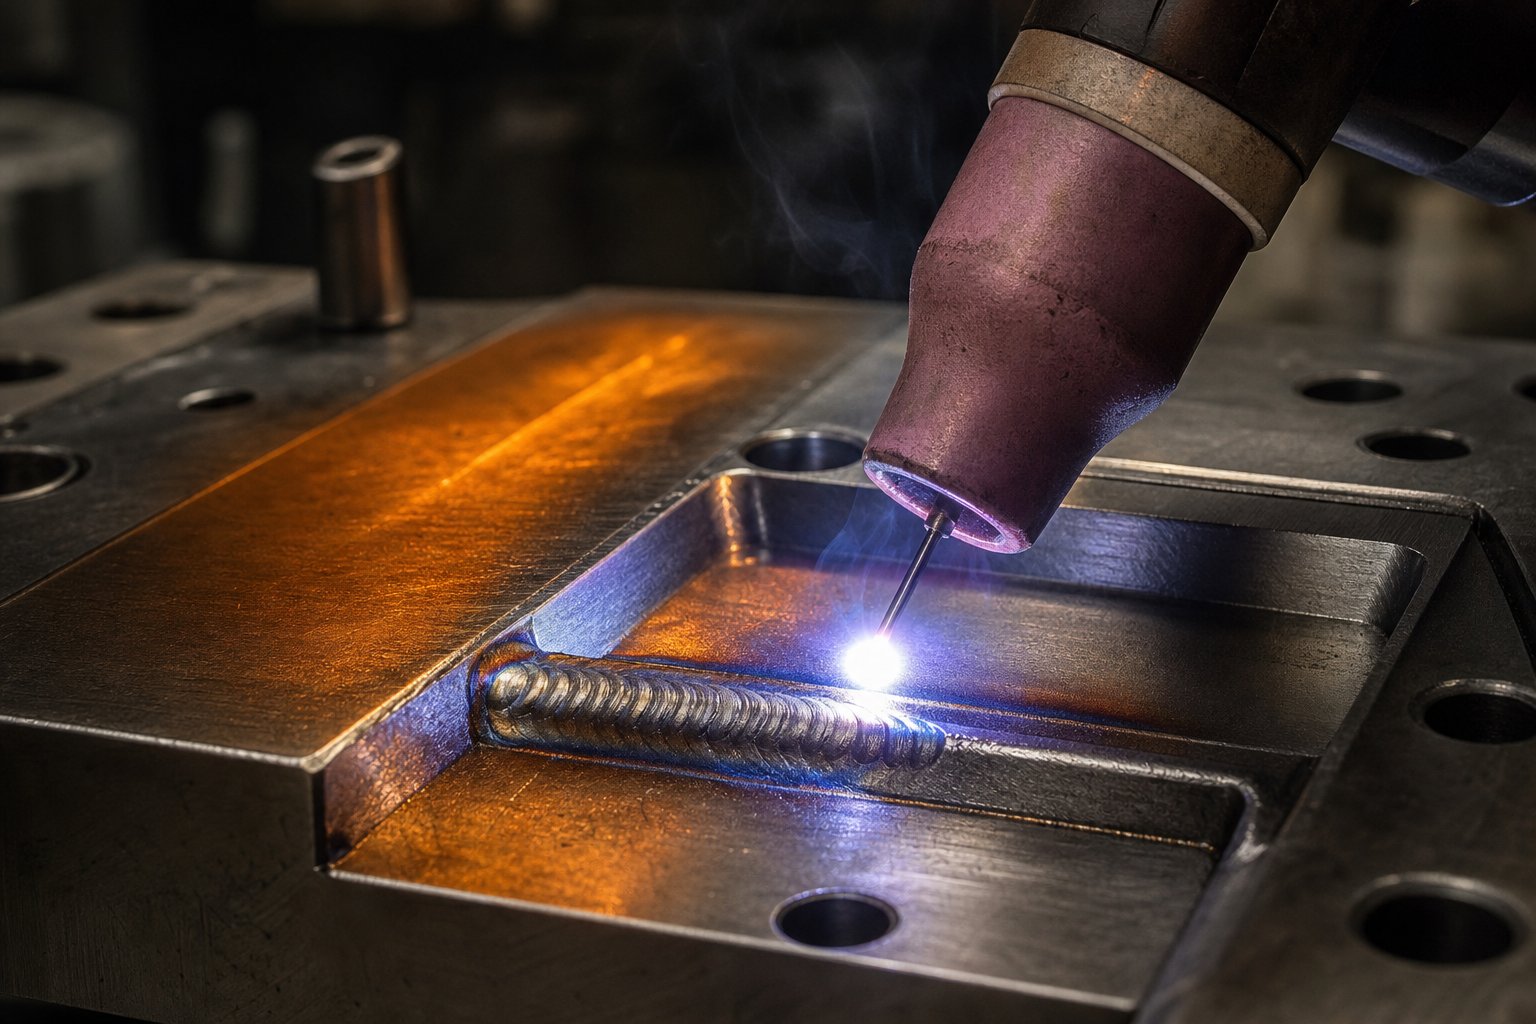
Metināšanas šuvju remonts attiecas uz gadījumiem, kad veidnes komponenti ir ieplaisājuši, sašķelti vai zaudējuši materiālu, ko nevar atjaunot ar vienkāršu slīpēšanu. Tā ir viena no jaudīgākajām pieejamajām štancēšanas stangas atjaunošanas metodēm, taču tā ir arī visbiežāk bojātā. Pareiza metināšanas šuvju remonta procedūra tiek veikta stingrā secībā, un lielākā daļa kļūdu rodas, izlaižot darbības.
Kad metināšana ir īstais izsaukums? Izmantojiet to ieplaisājušiem presformas sekcijām, kur nomaiņa nav pieejama uzreiz, nošķeltām griešanas šķautnēm ar materiāla zudumiem, kas ir dziļāki nekā slīpēšana, nodilušiem rādiusiem, kuriem pirms atkārtotas apstrādes ir nepieciešams{0}}uzkrāt materiālu, un bojātām atrašanās vietas virsmām, kurām nepieciešama izmēru atjaunošana.
Nepieciešamajā aprīkojumā ietilpst TIG vai mikro-TIG metināšanas iekārta precīzām nogulsnēm, atbilstoši uzpildes stieņi, kas pieskaņoti pamata instrumenta tēraudam, priekšsildīšanas krāsns vai deglis, kas spēj kontrolēt sildīšanu, un temperatūras -indikācijas krītiņi vai pirometri uzraudzībai. Saskaņā ar principiem, kas izklāstītiMetāla formēšanas žurnāls, veiksmīga instrumentu tēraudu metināšana ir atkarīga no pareizi izstrādātas metināšanas procedūras un rūpīgas elektrodu izvēles, kas atbilst remontējamā presformas tērauda termiskajai apstrādei.
Galvenās procedūras vadlīnijas metinājuma šuvju remontam:
- Identificējiet instrumenta tēraudu- jūs nevarat izvēlēties pareizo pildījuma stieni, nezinot pamatmateriālu. D2, A2, S7 un M2 katrai ir nepieciešama atšķirīga pieeja.
- Sagatavojiet savienojumu- nosmalciniet visus saplaisājušos vai bojātos materiālus, līdz sasniedzat tīru parasto metālu. Nodilušām griešanas malām slīpējiet vismaz 3 mm (1/8 collas) zem galīgās vēlamās virsmas, lai nodrošinātu vienmērīgu metināšanas dziļumu.
- Uzsildiet apstrādājamo priekšmetu- tas nav apspriežams-instrumentu tēraudiem. Uzsildīšanas temperatūra ir atkarīga no tērauda veida, bet parasti svārstās no 200 grādiem līdz 540 grādiem. Aukstā instrumentu tērauda metināšana garantē plaisāšanu karstuma{6}}ietekmētajā zonā.
- Uzklājiet metināto metālu kontrolētās ejās- padziļinātiem remontdarbiem, kam nepieciešamas vairākas reizes, sāciet no apakšas un aizpildiet pakāpeniski. Izvelciet metināto metālu, kamēr tas ir karsts, lai samazinātu saraušanos, deformāciju un plaisāšanu.
- Post{0}}karstums un temperaments- pēc metināšanas ļaujiet komponentam lēnām atdzist, pēc tam atkārtoti uzkarsējiet līdz ieteicamai rūdīšanas temperatūrai, kas paredzēta šai instrumenta tērauda un elektrodu kombinācijai.
Izplatītas kļūdas, kas izraisa atkārtotas kļūmes: metināšana bez iepriekšējas uzsildīšanas, neatbilstoša pildvielas izmantošana, visa bojātā materiāla neizslīpēšana pirms metināšanas (defektu nofiksēšana zem jaunām nogulsnēm) un pēc{0}}metināšanas rūdīšanas izlaišana. Jebkurš no šiem īsceļiem garantē, ka remonts atkal saplaisās, bieži vien ātrāk nekā sākotnējā kļūme.
Nolietotu virsmu slīpēšana un{0}}atkārtota apstrāde
Štancēšanas presformas slīpēšana un asināšana ir visizplatītākā remonta darbība jebkurā instrumentu telpā. Tas novērš dabisko nodilumu, kas uzkrājas uz griešanas malām, formu virsmām un saskares virsmām ražošanas laikā. Galvenais jautājums, ar ko saskaras katrs tehniķis, ir vienkāršs: cik daudz materiāla jūs noņemat?
Atbilde: turpiniet noņemt materiālu, līdz pazūd visa nodiluma{0}}ietekmētā zona. Tas izklausās pašsaprotami, taču zema-slīpēšana ir viena no visizplatītākajām kļūdām. Ja pie griešanas malas atstājat pat plānu nolietota materiāla sloksni, matrica gandrīz nekavējoties atkal noblāvēsies, jo noapaļotās malas profils nav pilnībā atjaunots līdz asam krustojumam.
Tālāk ir norādīta secīgā procedūra visizplatītākajam remonta scenārijam, visprogresīvākajai atjaunošanai ar virsmas slīpēšanu:
- Noņemiet komponentu no presformas komplekta un rūpīgi notīriet to. Noņemiet visas šķembas, nogulsnes vai gružus, kas varētu traucēt slīpēšanu.
- Pārbaudiet griešanas malu ar palielinājumu, lai novērtētu nodiluma dziļumu un noteiktu šķembas, kas stiepjas dziļāk nekā parasti.
- Uzstādiet komponentu uz virsmas slīpmašīnas ar pareizu stiprinājumu, lai nodrošinātu, ka zemes virsma ir paralēla sākotnējam atskaites punktam.
- Veiciet vieglus gājienus (0,01–0,025 mm vienā gājienā), izmantojot instrumentu tērauda cietībai atbilstošu slīpripu. Plūdu dzesēšanas šķidrums ir būtisks, lai novērstu sacietētās virsmas termiskus bojājumus.
- Turpiniet iet, līdz vizuālā pārbaude apstiprina, ka visas nodiluma zīmes un malu noapaļojumi ir noņemti, atklājot svaigu, asu griešanas ģeometriju visā profilā.
- Atbrīvojiet no detaļu, pārbaudiet kritiskos izmērus ar mikrometriem vai mērīšanas blokiem un pārbaudiet līdzenumu ar virsmas plāksni un indikatoru.
- Ja komponents ir noslīpēts zem tā minimālā augstuma (punkts, kur starplikas vairs nevar kompensēt materiāla noņemšanu), atzīmējiet to nomaiņai, nevis nododiet to atpakaļ ekspluatācijā, ja tas ir mazāks.
Atcerieties, ka amatrica dilst lēnāk nekā perforators, tāpēc no pārošanās sastāvdaļām noņemtā materiāla daudzums nebūs vienāds. Katru daļu samaļ tikai tik daudz, cik nepieciešams. Pārmērīga materiāla noņemšana nevajadzīgi saīsina komponentu kalpošanas laiku.
Perforatoriem ar ežektora tapām noņemiet tapas un sasmalciniet sastāvdaļas atsevišķi vai ievietojiet turētāja atslēgu caur sānu ventilācijas atveri, lai slīpēšanas laikā tapa noturētu pareizajā pagarinājumā. Jebkurā gadījumā pēc asināšanas izmešanas tapai ir jāpaplašina pareizais attālums no perforatora virsmas, pretējā gadījumā jums nekavējoties radīsies vilkšanas problēmas.
Viens apdraudējums, kas sabojā citādi labu slīpēšanas darbu: pārmērīga siltuma uzkrāšanās. Ja uz zemes virsmas redzat krāsas izmaiņas (zilas vai salmu krāsas pēdas), jūs esat izvilcis rūdītā tērauda rūdījumu. Šī mīkstinātā zona nolietosies ar paātrinātu ātrumu. Izmantojiet atbilstošu dzesēšanas šķidruma plūsmu, vieglākas gaitas un pareizi apģērbtu riteni, lai novērstu termiskus bojājumus.
EDM un speciālas metodes precīzai restaurācijai
Ja ar parasto apstrādi nevar sasniegt bojāto zonu vai ja ģeometrija ir pārāk sarežģīta manuālai slīpēšanai, EDM presformu remonta metodes kļūst būtiskas. Elektriskās izlādes apstrāde noņem materiālu, izmantojot kontrolētu dzirksteļu eroziju, strādājot neatkarīgi no sagataves cietības. Tas padara to ideāli piemērotu pilnībā sacietējušām presformas sastāvdaļām, kuras nevar tradicionāli apstrādāt bez iepriekšējas atkausēšanas.
Formu remontam tiek piemērotas divas EDM metodes:
- Sinker EDM- izmanto formas elektrodu (parasti grafītu vai varu), lai iegremdētu dobumu vai profilu apstrādājamajā priekšmetā. Remonta lietojumos,sinker EDM var atjaunot sarežģītas dobuma formas, noņemiet salauztos krānus vai urbjus, kas iestrēguši presformas detaļās, neradot papildu bojājumus, un atjaunojiet sarežģītas formas detaļas, kurām slīpēšana nevar piekļūt.
- Vadu EDM- izmanto tievu stieples elektrodu, lai izgrieztu precīzus profilus visā apstrādājamās detaļas biezumā. Ideāli piemērots jaunu ieliktņu griešanai, apdares profilu pielāgošanai vai-perforatora ģeometriju pārgriešanai, kas ir nolietojušās, pārsniedzot slīpēšanas robežas.
EDM ir izcils situācijās, kad nepieciešamas stingras pielaides (0,005 mm robežās) uz rūdītām virsmām, sarežģītas iekšējās ģeometrijas, kuras nevar sasniegt neviens slīpripas disks, vai smalkas, plānas daļas, kur mehāniskie griešanas spēki var izraisīt deformāciju. Kompromiss-ir ātrums. EDM pēc būtības ir lēnāks nekā slīpēšana, tāpēc tas ir paredzēts precīzai atjaunošanas darbiem, nevis ikdienas asināšanai.
Papildus metināšanai, slīpēšanai un EDM, presformu remonta rīku komplektu papildina divas papildu metodes:
- Pārklājums-- virsmas apstrādei, piemēram, titāna nitrīdam (TiN) vai titāna karbonitrīdam (TiCN) pēc slīpēšanas, tiek atjaunota nodilumizturība un tiek samazināta kalšanas tendence. Pārklājums pagarina intervālu starp asinājumiem, taču virsmai jābūt pareizi sagatavotai un bez slīpēšanas bojājumiem.
- Atkārtota{0}}apstrāde- formu stacijām, kas ir nolietojušās pēc slīpēšanas atjaunošanas, CNC frēzēšana vai džiga slīpēšana var atjaunot sākotnējo profilu. Tam nepieciešams vispirms atkausēt presformas sekciju, atkārtoti-apstrādāt, pēc tam atkārtoti-rūdīt un rūdīt līdz ekspluatācijas cietībai. Būtībā tā ir komponenta pārbūve, un lēmums par-mašīnu nomaiņu ir saistīts ar izpildes laiku un izmaksām.
Tehnikas izvēle nav patvaļīga. Pielāgojiet labošanas metodi atteices režīmam: slīpēšana virsmas nodiluma un blāvu malu novēršanai, metināšana, lai novērstu materiāla zudumus un plaisāšanu, EDM, lai nodrošinātu precīzas īpašības un nepieejamu ģeometriju, atkārtota-pārklāšana, lai novērstu nobriešanu, un atkārtota-apstrāde profila atjaunošanai ārpus slīpēšanas ierobežojumiem. Nepareizas metodes izvēle vai pareizas metodes izmantošana ar nekvalitatīvu procedūru pārvērš vienu remontu par atkārtotu kļūmi.
Pareiza mehāniskā remonta veikšana ir būtiska, taču tā ir tikai daļa no ilgstoša rezultāta. Tas, kas notiek ar šī instrumenta tērauda metalurģiju remonta laikā un pēc tam, jo īpaši termiskajos ciklos, ko ievada metināšana un slīpēšana, nosaka, vai labojums ilgst 500 000 sitienu vai atkal neizdodas pēc 5000 trāpījumiem.
Termiskā apstrāde un materiālu apsvērumi remonta laikā
Metināšanas nogulsnes, kas uz virsmas izskatās tīras, joprojām var saplaisāt dažu tūkstošu nospiešanas sitienu laikā. Zemes virsma, kas mēra līdzenu un asu, joprojām var priekšlaicīgi nolietoties, ja remonta laikā tika apdraudēta tās pamatnes cietība. Mehāniskais darbs, piestiprinot veidnes sastāvdaļu, ir redzams un izmērāms. Metalurģijas darbs, instrumentu un presformu apstrāde, kas notiek termiskā līmenī, ir neredzama, līdz neizdodas. Un tas bieži neizdodas, jo tas ir solis, kas visbiežāk tiek izlaists ražošanas spiediena apstākļos.
Termiskās apstrādes izlaišana ir vienīgais biežākais metināšanas šuvju remonta kļūmes iemesls presformas komponentos. Metalurģiski nepareizs remonts, kas labi izskatās uz stenda, neizdosies ātrāk nekā sākotnējie bojājumi, kas tam bija jānovērš.
Izpratne par to, kāpēc siltuma pārvaldība ir svarīga un kas notiek, ja jūs to ignorējat, ir atšķirība starp remontu, kas ilgst programmas darbības laiku, un remontu, kas tiek iegādāts nedēļu pirms atsākšanas.
Pirms-apsildīšanas un pēc-metināšanas termiskie protokoli
Izsitot loku uz rūdīta instrumenta tērauda bez iepriekšējas uzsildīšanas, jūs izveidojat ārkārtēju termisko gradientu. Metināšanas baseins ir izkusis, kamēr apkārtējais parastais metāls saglabājas tuvu apkārtējās vides temperatūrai. Metinātajai šuvei atdziestot, tā saraujas pret stingru, aukstu materiālu, kas iztur kustību. Rezultāts ir fiksēts-atlikušajā spriegumā, kas koncentrēts šaurā joslā, ko sauc par siltuma-ietekmēto zonu (HAZ). Instrumentu tēraudos, kas rūdīti līdz 58-62 HRC, šī zona kļūst trausls martensīts — mikrostruktūra, kas ir ārkārtīgi cieta, taču tai ir gandrīz nulles tolerance pret stiepes spriegumu vai triecienu. Tur rodas plaisas, bieži vien dažu stundu laikā pēc stangas atgriešanās ekspluatācijā.
Iepriekšēja-sildīšana to atrisina, samazinot termisko gradientu starp metināšanas zonu un apkārtējo materiālu. KāGateway Metals piezīmes, priekšsildīšana samazina termisko triecienu un samazina pārmērīgas deformācijas, deformācijas vai plaisāšanas risku. Preču remontam praktiskais protokols izskatās šādi:
- D2 instrumentu tērauds- uzkarsē līdz 400–540 grādiem (750–1000 F). D2 ir ļoti jutīgs pret plaisāšanu tā augstā oglekļa un hroma satura dēļ.
- A2 instrumentu tērauds- uzkarsē līdz 200–260 grādiem (400–500 F). Mazāk jutīgs nekā D2, bet joprojām ir nepieciešama kontrolēta apkure.
- S7 instrumentu tērauds- uzkarsē līdz 150-200 grādiem (300–400 F). S7 triecienizturīgais sastāvs ir piedodošāks, taču aukstā metināšana joprojām rada risku.
- H13 instrumentu tērauds- uzkarsē līdz 370–540 grādiem (700–1000 F). Karstās apstrādes tēraudiem sakausējuma satura dēļ ir nepieciešama augsta priekšsildīšanas temperatūra.
Tikpat svarīga ir arī pēc-metināšanas šuvju termiskā apstrāde. Pēc metināšanas nedrīkst ļaut komponentam nekontrolēti atdzist līdz istabas temperatūrai. Tā vietā uzturiet to iepriekš uzsildītā temperatūrā vai ievietojiet to tieši krāsnī rūdīšanai. Mērķis ir pārveidot jebkuru trauslo martensītu HAZ par rūdītu martensītu, kas saglabā cietību, vienlaikus atjaunojot stingrību. Lielākajai daļai gaisa{5}}rūdīšanas instrumentu tēraudu, piemēram, A2 un D2, dubultā rūdīšana pēc metināšanas ir standarta prakse. Rūdīšanas temperatūrai jāatbilst šīs tērauda kategorijas oriģinālajai termiskās apstrādes specifikācijai, parasti 200–540 grādi atkarībā no vēlamās galīgās cietības.
Kā šo darbību izlaišana patiesībā izskatās praksē? Pats metinājums var izskatīties skaņu. Taču pirmo dažu tūkstošu sitienu laikā HAZ blakus metinājumam parādās plaisas. Tie izplatās cikliskās slodzes un galu galā remonta lūzumu rezultātā, bieži vien līdzi ņemot papildu pamatmateriālu. Jūs galu galā saņemat vairāk bojājumu, nekā sākāt, kā arī izšķērdēto laiku un materiālus neveiksmīgā remonta dēļ.
Stresa mazināšana pēc kapitālremonta
Termiskā apstrāde pēc presmetināšanas novērš tūlītējus termiskos bojājumus metināšanas cikla laikā. Sprieguma mazināšanas salabotās presformas sastāvdaļas attiecas uz plašāku problēmu: uzkrātais atlikušais spriegums no apstrādes, slīpēšanas, EDM un metināšanas, kas uzkrājas remonta secības laikā.
Iedomājieties presformas sekciju, kas tika metināta, pēc tam noslīpēta un pēc tam veikta stieples EDM darbs pie profila. Katra no šīm operācijām ieviesa savu stresa modeli. Slīpēšana rada virsmas saspiešanu (parasti izdevīga), bet arī lokālu termisko spriegumu, ja notiek siltuma uzkrāšanās. EDM izveido pārstrādātu slāni ar augstu stiepes spriegumu uz virsmas, ko nozare sauc par "baltā slāņa zonu". Metināšana rada dziļu atlikušo spriegumu visā HAZ. Bez spriedzes mazināšanas šie konkurējošie sprieguma lauki var izraisīt neparedzētus kropļojumus, kad komponents atkal tiek nodots ekspluatācijā, vai, vēl ļaunāk, radīt sprieguma stāvvadus, kur sākas plaisas.
Sprieguma samazināšanas protokols salabotām presformas sastāvdaļām atbilst vienkāršiem noteikumiem. Termiski -apstrādāti tēraudi tiek atbrīvoti no spriedzes aptuveni par 25 °F (15 grādiem) zem pēdējās rūdīšanas temperatūras. Tas nodrošina stresa mazināšanu, nemainot cietību, kas jau tika noteikta sākotnējā termiskās apstrādes laikā. Mērcēšanas laiks ir līdzīgs rūdīšanas laikam: viena stunda uz biezuma collu ar vismaz divas-stundas. Dzesēšanai jābūt lēnai un vienmērīgai, lai izvairītos no termisko gradientu atkārtotas ieviešanas.
Īpaši EDM apstrādātām virsmām stresa mazināšana ir īpaši svarīga. Pārstrādātais EDM slānis satur mikroplaisas un ārkārtēju virsmas spraigumu. Stresa mazināšanas cikls palīdz atslābināt šo zonu un samazina mikroplaisu izplatīšanās risku ekspluatācijas slodzes apstākļos. Daži veikali regulāri noņem stresu no jebkuras detaļas, kurām ir veikts EDM darbs, neatkarīgi no tā, vai tika veikti citi remontdarbi.
Kad vajadzētu mazināt stresu, bet kad to var izlaist? Nelieli remontdarbi, piemēram, viegla griešanas malas slīpēšana vai neliela metināšana uz ne-kritiskas virsmas, var neattaisnot krāsns ciklu. Lielajos remontdarbos, kas ietver dziļas metināšanas šuves, ievērojamu materiāla noņemšanu, vairākas vienas un tās pašas sastāvdaļas remontdarbus vai sarežģītu vai plānu -profilu ģeometrijas remontu, vienmēr jāietver spriedzes mazināšana. Krāsns cikla izmaksas ir niecīgas salīdzinājumā ar atkārtotas atteices un ar to saistīto dīkstāves izmaksām.
Cietības pārbaude un materiāla integritātes pārbaudes
Jūs esat metinājis, termiski{0}}apstrādājis un iezemējis komponentu atbilstoši izmēriem. Kā jūs apstiprināt, ka remonts tiešām ir nostrādāts metalurģijas līmenī? Instrumentu tērauda cietības pārbaude sniedz jums atbildi. Ja salabotā zona neatbilst oriģinālajai cietības specifikācijai, remonts vai nu nolietosies pārāk ātri (pārāk mīksts), vai arī priekšlaicīgi saplaisās (pārāk ciets un trausls).
Preču remonta pārbaudē dominē divas testēšanas metodes:
- Rokvela cietības pārbaude (HRC skala)- instrumenta tērauda detaļu cietības pārbaužu standarts. Tas ir ātrs, tiešs-lasāms un praktisks, lai pārliecinātos, ka salabotā daļa atrodas paredzētajā diapazonā (parasti 58–62 HRC auksti apstrādātiem tēraudiem).Rokvels darbojas vislabākja jums ir plakana, stabila testa virsma un pietiekams materiāla biezums, lai atbalstītu ievilkumu bez substrāta ietekmes.
- Mikro-Vickers cietības pārbaude- ir ļoti svarīgi, ja nepieciešams kartēt cietību metināšanas zonā, HAZ un parasto metālu. Micro-Vickers zemas slodzes izmanto nelielu dimanta ievilkumu, ļaujot vienā līnijā novietot vairākus ievilkumus pāri remonta robežai. Tas atklāj, vai HAZ ir pareizi rūdīts, vai metināšanas nogulsnes atbilst pamatmateriāla cietībai un vai pastāv mīkstas vai pārāk cietas zonas, kas radītu vāju vietu ekspluatācijas slodzes laikā.
Pareizi veiktam D2 instrumenta tērauda metinājuma šuves remontam ir jāuzrāda metinājuma nogulsnējums pie 58-62 HRC, HAZ 2-3 punktos no pamatmateriāla un nav lokalizētu mīksto punktu, kas ir zemāks par 55 HRC, kas liecinātu par nepilnīgu sacietēšanu vai pārmērīgu rūdīšanu. Ja mikro-Vickers atklāj šauru cieto joslu virs 65 HRC HAZ, šī zona nav pietiekami rūdīta un būs pakļauta plaisāšanai cikliskas slodzes ietekmē.
Materiālu saderība metināšanas laikā pievieno vēl vienu slāni. Uzklājot pildvielu uz instrumentu tērauda, jūs izveidojat metalurģisku saiti starp divām potenciāli atšķirīgām kompozīcijām. Pildvielai ir jābūt saderīgai ar pamatmateriāla oglekļa un sakausējuma saturu, un tai ir atbilstoši jāreaģē uz pēc-metināšanas termiskās apstrādes ciklu. Izmantojot uzpildes stieni, kas paredzēts vieglam tēraudam uz D2 veidnes sekcijas, tiek izveidots atšķirīgs metāla savienojums ar neparedzamu cietību, zemu nodilumizturību un augstu plaisāšanas risku saplūšanas līnijā. Saskaņojiet pildvielu ar pamata tēraudu un pārbaudiet rezultātu, veicot cietības testu, pirms detaļu izlaižat atpakaļ ražošanā.
Termiskā vadība remonta laikā nav krāšņs darbs. Tas nerada redzamus rezultātus, kā to dara tīra metinājuma lodītes vai svaigi slīpēta virsma. Bet tas ir neredzamais pamats, kas nosaka, vai jūsu redzamais darbs izdzīvos. Veikals, kas kontrolē pirms-apsildi, pēc-metināšanas rūdīšanu, spriedzes mazināšanu un cietības pārbaudi, nodrošina ilgstošus remontdarbus. Veikals, kas izlaiž šīs darbības, ražo remontdarbus, kas labi izskatās uz stenda un neizdodas zem preses.
Viena lieta ir zināt, kā veikt ilgstošu remontu. Zināt, vai vispār ir jāremontē vai detaļa ir sasniegusi punktu, kurā nomaiņa ir ekonomiski izdevīgāka, ir pavisam cits lēmums, ko lielākā daļa veikalu pieņem, pamatojoties uz instinktu, nevis strukturētu analīzi.
Lēmumu ietvars par remontu un nomaiņu
Uz sola atrodas saplaisājis formas ieliktnis. Jūs to esat metinājis divas reizes. Karstuma-ietekmētā zona tuvojas blakus esošajam objektam, un pēdējā remonta laikā tika veikti tikai 40 000 trāpījumi paredzēto 200 000 vietā. Vai labojat to vēlreiz vai griežat jaunu ieliktni? Lielākā daļa veikalu atbild uz šo jautājumu, pamatojoties uz to, kurš skaļāk kliedz: ražošana vēlas to atgūt tagad, tāpēc jūs to metināt. Instrumentu pārvaldība vēlas ietaupīt budžetu, tāpēc jūs to metināt. Neviens nejautā, vai metināšanai trešo reizi tiešām ir ekonomiska jēga.
Zarnu instinkta aizstāšana ar strukturētu matricu remonta lēmumu matricu noņem emocijas no lēmuma, kas tieši ietekmē izmaksas, darbspējas laiku un detaļu kvalitāti. Tālāk sniegtā sistēma sniedz instrumentu vadītājiem atkārtojamu procesu, lai komponentu līmenī novērtētu presformu remonta un nomaiņas izmaksas.
Izmaksu un izpildes laika faktori remonta lēmumā
Divi skaitļi nosaka lēmumu vairāk nekā jebkas cits: remonta izmaksas attiecībā pret nomaiņu un laiks, kas nepieciešams katrai opcijai. Remonts, kas maksā 60% no jaunas detaļas un atjauno tikai 50% no paredzētā kalpošanas laika, ir slikts ieguldījums. Nomaiņa, kas maksā mazāk, bet prasa astoņas nedēļas, var nebūt dzīvotspējīga, ja rīt sākat ražošanu.
Lūk, kā godīgi formulēt salīdzinājumu:
- Remonta izmaksas- ietver darbu, materiālus, termisko apstrādi, jebkādas ārpakalpojumu darbības (EDM, pārklājumu) un dīkstāves laiku, kamēr matrica atrodas uz stenda.
- Aizstāšanas izmaksas- ietver izejmateriālu, apstrādi, termisko apstrādi, montāžu un izmēģināšanas laiku, lai kvalificētu jauno komponentu veidnē.
- Paredzamais kalpošanas laiks pēc remonta- katrs nākamais remonts parasti dod mazāku atdevi. Pirmais metināšanas šuves remonts var atjaunot 80-90% no sākotnējā kalpošanas laika. Trešais remonts tajā pašā vietā reti nodrošina vairāk nekā 30-50%.
- Atlikušais programmas apjoms- ja detaļu programmā ir atlikuši 100 000 vienību, remonts, kas ilgst 100 000 trāpījumu, ir pilnīgi piemērots. Ja programma darbojas vēl piecus gadus ar 500 000 gada apjomu, īss-remontdarbs tikai aizkavē neizbēgamo nomaiņu.
Praktisks slieksnis, ko izmanto daudzas pieredzējušas darbarīku telpas: ja remonta izmaksas pārsniedz 50% no nomaiņas izmaksām un paredzamais laiks pēc-remonta ir mazāks par 60% no jauna komponenta kalpošanas laika, nomaiņa ir labāks ieguldījums. Zem šī sliekšņa remonts parasti iegūst gan izmaksas, gan izpildes laiku.
Ja kumulatīvie bojājumi pārsniedz remonta dzīvotspēju
Individuālie remontdarbi var būt pilnīgi pamatoti. Problēma ir kumulatīva. Katra metinājuma šuve palielina atlikušo spriegumu. Katrs slīpējums noņem materiālu un samazina komponenta atlikušo starpliku diapazonu. Katrs termiskais cikls smalki maina apkārtējā pamatmateriāla metalurģiju. Kādā brīdī jūs vairs nelabojat sākotnējo komponentu. Jūs saglabājat savārstījumu, kas maz atgādina sākotnējo dizaina nolūku.
Pievērsiet uzmanību šiem signāliem, kas norāda, kad ir jānomaina štancēšanas presformas komponenti, nevis jālabo vēlreiz:
- Detaļa ir metināta vienā un tajā pašā vietā vairāk nekā divas reizes, un katrs remonts ilgst īsāku laiku nekā iepriekšējais.
- Kumulatīvā slīpēšana ir samazinājusi komponentu zem minimālā augstuma, un starplikas skursteņi tuvojas savai praktiskajai robežai.
- Cietības pārbaude atklāj nekonsekventas zonas visā darba virsmā no vairākām karstuma{0}}ietekmētām zonām, kas pārklājas.
- Komponents ir jāremontē arvien biežāk, lai gan darbības apstākļi nav mainījušies.
- Izmēru pārbaude parāda, ka salabotā ģeometrija ar katru pārstrādes ciklu novirzās tālāk no nominālās.
Pēdējais punkts ir pelnījis uzsvaru. Tolerances degradācija ir progresīva.Profesionālās novērtēšanas vadlīnijasliecina, ka, ja pēc remonta funkcionalitāti nevar atjaunot vismaz līdz 80% no sākotnējās specifikācijas, nomaiņa ir piemērots ceļš. Atkārtoti remontdarbi, kuru rezultātā komponents ir nedaudz tālāk no ideālā, rada sarežģītāku kvalitātes risku, kas galu galā izpaužas kā daļas, kas neatbilst-pielaidei.
Remontdarbu biežumā ir paslēpts arī diagnostikas signāls. Ja kāds komponents turpina bojāties, neskatoties uz pareizu remonta izpildi, galvenais iemesls, visticamāk, nav nodilums vai nogurums. Tā ir dizaina problēma: nepietiekams materiāls, nepareiza tērauda marka, neatbilstošs atbalsts vai ekspluatācijas slodzes, kas pārsniedz ģeometrijas izturību. Dizaina trūkumu novēršana ir kā riepas aizlāpīšana ar naglu. Jums ir nepieciešama šīs stacijas presēšanas pārbūve ar pārveidotu komponentu, nevis kārtējais esošās remonts.
Dizaina funkcijas, kas vienkāršo lēmumu par aizstāšanu
Remonta-vai-nomaiņas lēmuma sarežģītība lielā mērā ir atkarīga no tā, kā matrica tika izgatavota. Ievietošanas-stila konstrukcija, kurā atsevišķas darba sastāvdaļas tiek turētas kabatās lielākā fiksatorā, padara nomaiņu vienkāršu. Jūs izvelciet nolietoto ieliktni, ielieciet iepriekš-sagatavotu rezerves daļu, pārbaudiet izlīdzinājumu un atgriežaties ražošanā. Lēmums praktiski tiek pieņemts, jo nomaiņa ir ātra un rezerves krājumu izmaksas ir pārvaldāmas.
Cietas-profila formas konstrukcija, kurā darba ģeometrija ir tieši apstrādāta monolītā blokā, padara nomaiņu daudz dārgāku un laikietilpīgāku. Remonts kļūst par noklusējumu, jo aizstāšana nozīmē{3}}visas presformas daļas atkārtotu apstrādi. Šī dizaina izvēle, kas tika izdarīta vairākus gadus agrāk veidņu projektēšanas laikā, tieši ietekmē katru turpmāko apkopes lēmumu visā presformas ražošanas laikā.
Kā liecina presformas ieliktņu konstrukcijas principi, maināmie ieliktņi samazina dīkstāves laiku, jo mainās tikai nolietotais elements, nevis viss komplekts. Tie nodrošina arī standartizāciju: vairākas stacijas, kurās izmantotas kopīgas ieliktņu ģeometrijas, nozīmē mazāk unikālu rezerves daļu krājumā. Ieliktņu konstrukcijas izmaksu prēmija būvniecības stadijā atmaksājas ražošanas gados, pateicoties ātrākai komponentu maiņai un tīrākiem remonta-vai-aizvietošanas lēmumiem.
Tālāk sniegtā matricas remonta lēmumu matrica apvieno šos faktorus strukturētā novērtēšanas rīkā:
| Stāvokļa smagums | Remonta iespējamība | Paredzamā izmaksu attiecība (remonts pret nomaiņu) | Ieteicamā darbība |
|---|---|---|---|
| Neliels malu nodilums vai sekla šķeldošanās | Augsta - standarta slīpēšana vai viegla metināšana | 10-25% | Remonts. Asināt vai metināt un pārslīpēt. |
| Mērena plaisa vai ievērojams materiāla zudums | Mērens - prasa prasmīgu metināšanas šuvju remontu un termisko apstrādi | 30-50% | Remonts, ja tas notiek pirmo vai otro reizi. Nomainiet, ja trešais remonts tajā pašā vietā. |
| Dziļa plaisāšana, vairāki iepriekšējie remontdarbi vai kumulatīvs tolerances zudums | Gaidāma zema - atdeve, kas samazinās | 50-75% | Nomainiet komponentu. Remontējiet tikai kā pagaidu tiltu, ja izpildes laiks to piespiež. |
| Strukturāla kļūme, pamatmateriāla degradācija vai atkārtota sistēmiska atteice | Nav dzīvotspējīgs - remonts nevar droši atjaunot funkciju | 75-100%+ | Nekavējoties nomainiet. Izpētiet iespējamo pārprojektēšanas iemeslu. |
| Jebkura smaguma pakāpe, bet atlikušais programmas apjoms ir mazāks par 10% no komponenta kalpošanas laika | Atšķiras | Atšķiras | Labojiet, lai pabeigtu programmu. Neieguldiet jaunā detaļā uz īsu atlikušo kalpošanas laiku. |
Šī matrica nav stingrs noteikums. Tas ir sākumpunkts, kas liek sarunā iekļaut visus atbilstošos mainīgos, nevis pēc noklusējuma izvēlēties ātrāko vai lētāko iespēju. Disciplinēta pieeja lēmumu labošanai-vai-nomaiņai, kas tiek konsekventi piemērota un laika gaitā izsekota, atklāj modeļus, kas palīdz prognozēt turpmākās kļūmes un attiecīgi paredzēt budžetu.
Neatkarīgi no tā, vai veicat remontu vai nomaiņu, komponentam joprojām ir jāpierāda sevi, pirms tiek atsākta pilnīga ražošana. Saremontēta veidne, kas nav pareizi apstiprināta, ir tikai hipotēze. Lai apstiprinātu, ka tas patiešām darbojas, līdz tolerancei reālos ražošanas apstākļos ir nepieciešams savs strukturēts process.
Pēc-remonta apstiprināšana un kvalitātes nodrošināšana
Remontēta presformas sastāvdaļa, kas pareizi mēra uz stenda, negarantē pieņemamas detaļas ražošanas apstākļos. Preses dinamika, materiāla variācijas un termiskie efekti skriešanas laikā ievieš mainīgos lielumus, kurus darbs uz stenda vien nevar simulēt. Apzīmogošanas presformu kvalitātes nodrošināšanai pēc remonta ir nepieciešama strukturēta validācijas secība, kas pakāpeniski palielina pārliecību, pārejot no statiskām pārbaudēm, izmantojot kontrolētus izmēģinājumus, uz uzraudzītu ražošanu pirms presformas nodošanas atpakaļ uz grīdas.
Izlaidiet jebkuru soli šajā secībā, un jūs riskējat atklāt problēmu pilnā ātrumā, kad lūžņu daudzums palielinās un prese atkal nokrīt. Tālāk ir norādītas pēcremonta formas apstiprināšanas darbības, kas katrai instrumentu telpai jāievēro kā standarta izlaišanas protokols.
- Pārbaude stendā- Pirms atkārtotas salikšanas pārbaudiet visu salaboto komponentu atbilstību drukas specifikācijām. Apstipriniet apstrādāto virsmu cietību, virsmas apdari un ģeometriskās pielaides.
- Salikšanas un izlīdzināšanas pārbaude- Uzstādiet salabotos komponentus, pārbaudiet pareizu sēdvietu, apstipriniet starplikas augstumu un pārbaudiet, vai visas atrašanās vietas noteikšanas funkcijas nofiksējas bez piespiedu piestiprināšanas.
- Sausā riteņbraukšana- Palaidiet matricu cauri vairākiem lēniem gājieniem bez materiāla, lai apstiprinātu visu kustīgo elementu mehānisko atstarpi, laiku un brīvu kustību. Klausieties, vai nav traucējumu, vērojiet saistīšanu.
- Pirmā{0}}gabala pārbaude- Palaidiet pirmo daļu ar samazinātu ātrumu. Izmēriet visus kritiskos izmērus, pārbaudiet urbuma stāvokli, pārbaudiet virsmas kvalitāti un salīdziniet rezultātus ar detaļu pielaides specifikācijām.
- Īss ražošanas cikls ar izmēru pārbaudi- Izgatavojiet 20–50 detaļu pēc kārtas normālā ātrumā. Izmēriet paraugu komplektu (parasti 5–10 gabalus), lai nodrošinātu izmēru stabilitāti visā darbības laikā. Uzmanieties, vai nav novirzes, nekonsekvences vai pakāpeniskas degradācijas.
- SPC uzraudzība sākotnējās ražošanas laikā- Izlaist uz pilnu ražošanu ar paaugstinātu mērījumu biežumu pirmajiem 500–1000 sitieniem. Atzīmējiet galvenos izmērus kontroles diagrammās, lai pārliecinātos, ka process ir stabils un centrēts, nevis tikai pielaides robežās.
- Pilna produkcijas izlaišana- Kad sākotnējā uzraudzība apstiprinās stabilu rezultātu, atgriezieties pie standarta pārbaudes intervāliem un dokumentējiet izlaišanu.
Sola pārbaude un izmēru pārbaude
Pirms matricas atkal nonāk presē, katrai salabotajai virsmai ir jāveic mērījumi atbilstoši tās sākotnējai specifikācijai. Tas nozīmē mikrometru vai CMM rādījumus atkārtoti noslīpētām-griezējmalām, profilu pārbaudi-atkārtoti apstrādātu formu stacijās un līdzenuma pārbaudi metinātām un{3}}pārklātām virsmām. Jūs atbildat uz vienu jautājumu: vai remonts atjaunoja ģeometriju darba pielaides robežās?
Īpašu uzmanību pievērsiet pārošanās attiecībām. Perforators, kas mēra pareizi atsevišķi, joprojām var radīt sliktas detaļas, ja tā attiecības ar presformas atveri ir mainījušās. Pārbaudiet atstarpes starp savienojošajām sastāvdaļām, nevis tikai atsevišķus izmērus. Veicot metināšanas šuvju remontu, pārbaudiet, vai izlīdzināšana starp vadotnēm, sekcijām un shēmām neliecina par piespiedu pielāgošanu, jo metināšanas deformācijas var izmainīt komponentu ģeometriju tā, ka atsevišķi mērījumi netiek izlaisti.
Izmēģinājuma darbības protokoli un pirmā{0}}gabala kvalifikācija
Izmēģināšanas pārbaudes protokols novērš plaisu starp stenda pārliecību un ražošanas realitāti. Sausā riteņbraukšana uztver mehāniskus traucējumus, atdalītas vītnes vai montāžas kļūdas, kas var izraisīt tūlītējus bojājumus. Pirmā-gabala pārbaude atklāj izmēru problēmas, pirms esat izveidojis lūžņu tvertni.
Kad palaižat pirmo gabalu, izmēriet visu, ne tikai laboto izmēru. Remontdarbi var mainīt blakus esošās funkcijas, mainīt sloksnes progresēšanas laiku vai mainīt materiālu plūsmu caur formu stacijām. Apdares tērauda metināšanas remonts var būt ideāls pēc izmēriem, taču tas rada pietiekami daudz kropļojumu, lai ietekmētu nākamās stacijas izlīdzināšanu. Pārbaudot tikai laboto zonu, šie sekundārie efekti netiek pamanīti.
Īsā ražošanas cikla laikā jūs meklējat stabilitāti, nevis tikai atbilstību. Piecas secīgas daļas pielaides robežās ir labas. Piecas secīgas detaļas, kas pastāvīgi virzās uz vienu pielaides robežu, norāda, ka remonts jau ir nolietojies vai nosēžas, un jūs, iespējams, nesaņemsit no tā paredzēto kalpošanas laiku. Instrumentu ražotāju izmantotajos presformu kvalifikācijas procesos tiek ievērots šis pats princips: štancēšanas izmēģinājumi apstiprina ne tikai sākotnējo kvalitāti, bet arī funkcionālo stabilitāti reālos ražošanas apstākļos.
Dokumentācija un izsekošana pēc remonta pabeigšanas
Validācija bez dokumentācijas ir izšķērdēta inteliģence. Katrs remonta notikums, sākot no atteices režīma, kas to izraisīja, līdz validācijas rezultātiem, kas to izlaida, ir jāievada jūsu presformas apkopes izsekošanas sistēmā. Apzīmogošanas formas atjaunošanai svarīgie lauki ir šādi:
- Datums, trāpījumu skaits kļūmes gadījumā un trāpījumu skaits, atgriežoties ražošanā
- Kļūmes režīms un ietekmētā stacija vai komponents
- Izmantotā remonta tehnika (metināšana, slīpēšana, EDM, nomaiņa)
- Veikta termiskā apstrāde un cietības pārbaudes rezultāti
- Izmēru pārbaudes rezultāti pirms un pēc remonta
- Pirmie-gabala un izmēģinājuma darbības mērījumi
- Tehniķis, kas veic darbu un kopējās remonta stundas
- Paredzamais remonta laiks un nākamais pārbaudes sprūda punkts
Šim ierakstam ir divi mērķi. Īstermiņā tas sniedz izsekojamus pierādījumus tam, ka kauliņš tika apstiprināts pirms atbrīvošanas, tādējādi pasargājot jūs, ja vēlāk rodas jautājumi par kvalitāti. Ilgtermiņā- tas veido remonta vēsturi, kas liek pieņemt gudrākus lēmumus. Pabeigtajos darba pasūtījumos ir jādokumentē remonta mērķis un jānodrošina iespēja izsekot atkārtojumiem, pārvēršot atsevišķus remontdarbus datu punktos, kas atklāj modeļus. Kad redzat, ka konkrēta stacija divpadsmit mēnešu laikā ir tikusi remontēta četras reizes, katru reizi veicot mazāk triecienu, jums ir objektīvi pierādījumi iepriekš apspriestajam lēmumam par nomaiņu.
SPC dati, kas savākti pēc{0}}remonta pārraudzības laikā, nodrošina to pašu sistēmu. Ja kontroles diagrammas parāda, ka process pēc remonta darbojas stabili un centrēts, tas ir apstiprinājums, ka tehnika darbojās. Ja tie jau no paša sākuma uzrāda novirzi vai pārmērīgas atšķirības, remonts var būt tehniski labs, taču funkcionāli nepietiekams, un jūs to esat pamanījis, pirms tas kļūst par klienta kvalitātes problēmu.
Disciplinēts validācijas un dokumentācijas process pārvērš die remontu no izolēta notikuma par datu avotu, kas nepārtraukti uzlabo jūsu apkopes programmu. Bet šī ir nepatīkamā patiesība: dažus presformas ir vienkārši grūtāk apstiprināt, grūtāk salabot un grūtāk turpināt darboties, nevis materiāla izvēles vai operatora prasmju dēļ, bet gan tāpēc, ka tie sākotnēji tika izstrādāti.
Kā dizaina izvēle ietekmē{0}}ilgtermiņa labošanu
Matrica, kas cīnās ar jums katru reizi, kad nonāk pie sola, netika radīta, domājot par remontu. Stingra piekļuve, ne-standarta stiprinājumi, monolīta konstrukcija, kur jābūt ieliktņiem, un ģeometrijas, kas ir pilnībā jāizjauc, lai sasniegtu vienu nolietotu komponentu. Tās nav nejaušas problēmas. Tie ir projektēšanas lēmumi, kas pieņemti projektēšanas laikā, kas atkārtojas visos turpmākajos instrumentos un presformu apkopes pasākumos programmas darbības laikā.
Presformas dizains apkopes nodrošināšanai nav sekundārs apsvērums, kas jāpieskrūvē pēc formēšanas ģeometrijas pabeigšanas. Tā ir strukturāla filozofija, kas nosaka, vai remonts aizņem divas stundas vai divas dienas, vai jums ir piecas rezerves sastāvdaļas vai piecdesmit, un vai jūsu tehniķi var nomainīt nolietotu ieliktni plānotā pārtraukuma laikā vai arī viņiem ir jāvelk visa prese, lai nojauktu stendu.
Ieliktņu konstrukcija un modulāra konstrukcija vienkāršai nomaiņai
Moduļu formas ieliktņa konstrukcija ir vienīgā ietekmīgākā dizaina izvēle, kas nodrošina ilgtermiņa{0}}remontējamību. Ja šķautnes, formas detaļas un nodiluma pazīmes tiek veidotas kā atsevišķi ieliktņi, kas tiek turēti kabatās, nevis tiek apstrādāti tieši monolītos blokos, katrs pakārtotais apkopes lēmums kļūst vienkāršāks.
Apsveriet atšķirību praksē. Progresīvai presformai ar cieto-profilu apdares tēraudu, kad malas nodilst, visa apakšējā veidnes puse ir jāvelk uz virsmas slīpmašīnu. Tā pati presforma, kas veidota ar sekciju ieliktņiem, ļauj tehniķim izvilkt nolietoto detaļu, iemest pirms-sazemēto rezerves daļu, pārbaudīt atstarpi un atgriezties ražošanā. Materiāls nekad neatstāj presi, lai veiktu kārtējo malu apkopi.
Dizaina funkcijas, kas nodrošina šo modulāro pieeju, ietver:
- Ieliktņa kabatas ar atslēgām- precīzas-iezemētas kabatas ar atrašanās vietas noteikšanas atslēgām, kas garantē rotācijas un pozīcijas izlīdzināšanu atkārtotas uzstādīšanas laikā bez nogurdinošas montāžas.
- Pieejami aiztures stiprinājumi- ligzdas skrūves novietotas vietā, kur uzgriežņu atslēga var sasniegt, nenoņemot blakus esošās detaļas. Apglabāti vai aizsprostoti stiprinājumi papildina nevajadzīgas demontāžas darbības.
- Vadāmie noņēmēji ar neatkarīgu stiprinājumu- noņēmēji, kas tīri paceļas, netraucējot citiem komponentiem, nodrošinot tiešu piekļuvi apakšā esošajām perforatoru un matricu virsmām.
- Valkājiet plāksnes uz augstu{0}}kontaktu virsmām- upurplāksnes uz papēžu blokiem, vadotnes un tukšu turētāju virsmām, kas absorbē slīdošo nodilumu un var tikt nomainītas, nepārstrādājot pamatkonstrukciju.
- Dībeļu detaļas ar klīrensa atvieglojumu- dībeļu tapas atkārtojamai pozicionēšanai apvienojumā ar atstarpes spraugām, kas nodrošina vieglu izņemšanu bez āmura vai šķelšanās.
Kāprogresīvās štancēšanas principiPrecīzijas instrumentu ražotāji apstiprina, ka augstas{0}}nodiluma daļas, piemēram, griešanas malas, bieži tiek veidotas kā maināmi ieliktņi no izturīgiem materiāliem, piemēram, volframa karbīda, lai izvairītos no nepieciešamības izgatavot pilnīgi jaunu presēšanas bloku, kad malas nodilst. Šī moduļu filozofija tieši samazina uzturēšanas izmaksas un samazina ražošanas dīkstāves laiku.
Standartizētas sastāvdaļas, kas samazina rezerves daļu sarežģītību
Iedomājieties rezerves ieliktņus 20 staciju progresīvajai presei, kur katram griešanas perforatoram ir unikāla ģeometrija, unikāla aiztures metode un unikāla starpliku konfigurācija. Jūsu rezerves daļu krājumi eksplodē, un jūsu tehniķi pavada laiku, pārbaudot, kurš konkrētais komponents ir piemērots konkrētai kabatai. Standartizācija novērš šo sarežģītību.
Viedās formas dizains izmanto kopējas ģeometrijas vairākās stacijās, kur vien iespējams. Izmēģinājuma perforatoriem ir vienāds kāta diametrs un aiztures stils. Caurduršanas perforatori līdzīga izmēra caurumiem izmanto identiskas galvas konfigurācijas, kas iekļaujas standarta lodīšu-slēdzenes vai plecu-stila fiksatoros. Veidlapu ieliktņi simetriskās stacijās atspoguļo viens otru, tāpēc viena rezerves daļa kalpo divās vietās.
Ar standartizāciju saistītās štancēšanas formas labojamības funkcijas ietver:
- Parastie perforatora kātu diametri un galviņu veidi- samazinot nepieciešamo fiksatoru un rezerves konfigurāciju dažādību.
- Standartizētas atsperu kabatas un slāpekļa cilindru urbumi- ļauj mainīt spēka komponentus bez pielāgotas apstrādes nomaiņas laikā.
- Vienots starpliku biezums un materiālu kategorijas- vienkāršota augstuma kompensācija pēc slīpēšanas, nemeklējot ne-standarta starplikas.
- Konsekventi stiprinājumu izmēri visā veidnē- Lai izjauktu vienu instrumentu, tehniķim nevajadzētu izmantot sešas dažādas sešstūra atslēgas. Divi vai trīs standarta izmēri aptver visu, kad dizains nodrošina konsekvenci.
Standartizācija arī paātrina iepirkumus. Ja jūsu ieliktņiem tiek izmantotas -sagataves-, kuras jebkurš kompetents rīks un presēšanas darbnīca var pabeigt-līdz profilam, izpildes laiks samazinās no nedēļām uz dienām. Pielāgotas vienreizējas{5}}ģeometrijas ar eksotiskām saglabāšanas shēmām rada viena-avota atkarības, kas liek jums gaidīt, kad ražošana tiek pārtraukta.
Kā apkopes nodrošināšanas inženierija samazina remonta izmaksas mūža garumā
Katra iepriekš minētā dizaina iezīme sākotnējās formas izgatavošanas laikā maksā nedaudz vairāk. Ieliktņu kabatām ir nepieciešama lielāka apstrāde nekā cietajām sekcijām. Standartizētiem komponentiem nepieciešama lielāka iepriekšēja inženierijas koordinācija. Pieejams stiprinājumu novietojums dažkārt liek izveidot nedaudz lielākas formas aploksnes. Taču visā presformas ražošanas laikā, aptverot miljoniem trāpījumu un desmitiem apkopes pasākumu, šie sākotnējie ieguldījumi ļauj ievērojami ietaupīt izmaksas.
Presformas, kas konstruētas ar apkopi kā prioritāti, nodrošina:
- Ātrāka komponentu maiņa, kas samazina preses dīkstāves laiku katrā apkopes gadījumā
- Vienkāršāka izlīdzināšana montāžas laikā, kas novērš izmēģinājuma{0}}un-pielāgošanas kļūdu
- Paredzamāki nodiluma modeļi, jo maināmie elementi ir paredzēti kā upura nodiluma punkti
- Zemākas rezerves daļu krājumu izmaksas, izmantojot standartizāciju
- Īsākas tehniķu apmācības līknes, jo konsekventa konstrukcija māca modeļus, nevis izņēmumus
Grupām, kas veido vai paplašina presformu remonta programmu, veidņu iegāde no ražotājiem, kuri īpaši izstrādā remontējamību, nodrošina strukturālas priekšrocības jau no pirmās dienas.YICHENPiemēram, pielāgota štancēšanas presformu ražošana ir apvienota ar inženiertehnisko uzmanību uz apkopi, izturību un stabilu ražošanas veiktspēju, nodrošinot instrumentus, kas tiek piegādāti ražošanai-gatavi ar remonta pieejamību, kas iebūvēta dizainā, nevis uzskatīta par pārdomātu.
Kopējās īpašumtiesību izmaksas laika gaitā kļūst skaidras. Matrica, kuras izgatavošana maksā par 15% vairāk, bet samazina katru turpmāko remontdarbu par 40% laikā un sarežģītības dēļ, maksā par šo piemaksu pirmajā ražošanas gadā. Un otrādi, presforma, kas iegādāta par zemāko sākotnējo cenu, kas prasa varonīgu piepūli ikreiz, kad kaut kas nolietojas, galu galā izmaksā daudz dārgāk visā tā ražošanas laikā darba, dīkstāves un neapmierinātības dēļ.
Dizains nosaka griestus tam, cik efektīva var kļūt jūsu apkopes programma. Taču pat vislabāk-izstrādātajam presformas atbalstam joprojām ir nepieciešami atbilstoši cilvēki, aprīkojums un sistēmas. Operācijām, kas pašlaik veic visus remontdarbus, šīs iespējas izmantošana-pat daļēji paver atbildes laiku un izmaksu struktūras, ko ārpakalpojumi vien nevar sasniegt.
Izstrādājiet štanciņu remonta programmu no nulles
Katra remonta nodošana ārējam instrumentam un presformas darbnīcai darbojas tik ilgi, kamēr tā netiek veikta. Transportēšanas laiks, pārdevēju rindas, komunikācijas nepilnības un uzcenojuma izmaksas uzkrājas klusi, līdz kādu dienu jūs saprotat, ka tērējat vairāk par aizkavēšanos, nekā tērētu tehniķim un virsmas slīpmašīnām. Presformu remonta programmas izveide-pašā nenozīmē pilna servisa rīka-replicēšanu vienas nakts laikā. Tas nozīmē izveidot iekšējo spēju, lai ātri veiktu kārtējos remontdarbus, vienlaikus stratēģiski izmantojot ārpakalpojumus galvenajām pārbūvēm, kurām ir nepieciešams specializēts aprīkojums vai zināšanas, kuras jūs nevarat attaisnot.
Hibrīdmodelis ir vieta, kur lielākā daļa štancēšanas operāciju atrod savu iecienītāko vietu. Jūs veicat asināšanu, ievietošanas nomaiņu, nelielus metināšanas šuvju remontus un detaļu nomaiņu iekšēji. Stiepļu EDM darbi, liela metināšanas šuvju pārbūve, kam nepieciešama vakuuma termiskā apstrāde, un pilna staciju pārprojektēšana tiek veikta ārējiem partneriem ar kapitāliekārtām un metalurģijas dziļumu, kāds šiem darbiem ir vajadzīgs. Galvenais ir izveidot iekšējo pamatu, kas liek rutīnai darboties ātri un ārpakalpojumu lēmumiem ir apzināti, nevis pēc noklusējuma.
Instrumentu telpas aprīkojums un personāls
Kas patiesībā ir vajadzīgs funkcionālai iekšējai{0}}rīku telpai? Mazāk, nekā jūs varētu domāt par sākumpunktu, un vairāk nekā darbagalds ar skrūvspīlēm. Būtiskākais-mājas instrumentu telpas aprīkojums presformu remontam ietver trīs kategorijas: materiālu noņemšana, mērīšana un montāžas atbalsts.
Pamataprīkojums presformu remonta programmai, kas veic kārtējo apkopi un nelielus remontdarbus:
- Virsmas slīpmašīna (6x12 vai 6x18 jauda)- veic lielāko daļu perforatoru, matricu daļu un ieliktņu asināšanas. Šī viena iekārta veic aptuveni 60% no visiem ikdienas remontdarbiem.
- TIG vai mikro{0}}TIG metināšanas iestatīšana- malu atjaunošanai, plaisu labošanai un materiālu uzkrāšanai uz nolietotām detaļām. Iekļaujiet iepriekš uzsildāmu cepeškrāsni vai temperatūras -kontrolējamas segas, lai pareizi pārvaldītu instrumentu tēraudus.
- Pjedestāla slīpmašīna un stenda slīpmašīna- ātrs pieskāriens-, atstarpju noņemšana un sagatavošanas darbi, kas negarantē virsmas slīpmašīnas piesiešanu.
- Urbšanas un frēzēšanas iespējas- pat neliela Bridgeport-stila manuālā frēze veic dībeļu caurumu darbu, kabatas modifikācijas un skrūvju raksta korekcijas.
- Precīzijas mērinstrumenti- mikrometri, augstuma mērītāji, ciparnīcas indikatori, mērinstrumentu bloki un virsmas plāksne. Bez mērīšanas iespējām jūs uzminējat, vai jūsu remonts patiešām atjaunoja ģeometriju.
- Rockwell cietības testeris- pārbauda, vai termiski-apstrādāti komponenti un metināto šuvju remonts atbilst cietības specifikācijām pirms atsākšanas ekspluatācijā.
- Preču apstrādes iekārtas- paceļamais celtnis vai strēles celtnis, matricas ratiņi un atbilstoša celšanas aparatūra. Lai droši un efektīvi pārvietotu 2000 mārciņas smagus stangas pusītes, ir nepieciešama infrastruktūra, nevis improvizācija.
- Rokas instrumenti un montāžas palīglīdzekļi- griezes momenta atslēgas, precīzās starplikas, paralēlie komplekti, v-bloki, skavas un visaptverošs sešstūra atslēgu un kontaktligzdu piedziņu komplekts.
Sākotnējās investīcijas šim bāzes uzstādījumam ir aptuveni 150 000–300 000 ASV dolāru atkarībā no tā, vai iegādājaties jaunu vai avota kvalitātes lietotu aprīkojumu. Instrumentu telpas investīciju kritēriji, kas iegūti no nozares datiem, liecina par aptuveni 500 000 USD izdevumiem par pilnībā spējīgu iekārtu, kas apkalpo 50 darbgaldus, un atmaksāšanās ir iespējama 12 mēnešu laikā, dubultojot instrumenta kalpošanas laiku un novēršot ārpakalpojumu uzcenojumu. Mazāku sākuma darbību, kas vērsta uz kārtējo remontu, var sākt ar pusi no šī skaitļa.
Personāls ir vieta, kur daudzas programmas apstājas. Jums ir nepieciešams vismaz viens pieredzējis instrumentu izgatavotājs vai presformu apkopes tehniķis, kurš saprot instrumentu tēraudus, var kompetenti metināt rūdītus materiālus, droši darbojas ar virsmas slīpmašīnu un precīzi nolasa izdrukas. Darbībām, kurās darbojas vairākas preses līnijas, divi līdz trīs tehniķi maiņā nodrošina gan reaktīvo remontu, gan plānoto profilaktisko apkopi. Personāla modelis tiek pielāgots jūsu štatu skaitam un ražošanas intensitātei, taču minimālā dzīvotspējīgā komanda ir viena kvalificēta persona ar pareizo aprīkojumu un pilnvarām pieņemt lēmumus par remontu, negaidot vairākus apstiprinājumus.
Mācību ceļi mazāk pieredzējušiem darbiniekiem parasti seko progresam: sāciet ar presformu tīrīšanu un pārbaudi, pārejiet uz asināšanu un detaļu nomaiņu, pēc tam virzieties uz metināšanu un sarežģītu stendu remontu uzraudzībā. Māceklības-stila apguve, kas apvienota ar ražotāja apmācības kursiem par konkrētu aprīkojumu, paātrina attīstību, taču sagaidiet 18–24 mēnešus, pirms jauns tehniķis patstāvīgi veiks lielus remontdarbus.
Rezerves daļu stratēģija un krājumu vadība
Iekšējā-remonta iespēja bez presformas remonta rezerves daļu krājumiem ir tehniķis, kurš skatās uz tukšu plauktu, kamēr ražošana gaida. Krājumu stratēģijai nav jābūt sarežģītai, taču tai ir jābūt apzinātai.
Sāciet ar savu patēriņa modeļu noteikšanu. Kuras sastāvdaļas nodilst visbiežāk? Kuriem nomaiņas laiks ir garākais? Kuras kļūmes izraisa visvairāk dīkstāves, ja rezerves daļa nav pieejama? Šie trīs jautājumi nosaka jūsu ganāmpulka prioritātes.
Praktiska pieeja rezerves daļu krājumu pārvaldībai:
- Augsts{0}}nolietojums, īss-nodilums- glabāt daudzkārtējus plauktā. Šeit krīt caurduršanas sitieni, piloti, standarta matricu pogas un atsperes. Tie ir lēti salīdzinājumā ar dīkstāves laiku, ko tie novērš.
- Vidēja-nolietojuma, vidēji-svina preces- krājumā ir vismaz viena rezerves daļa. Veidojiet ieliktņus, apgrieziet tēraudus, īpašus perforatorus un vadošās bukses. Viena rezerves daļa nozīmē, ka varat nekavējoties nomainīt un salabot nolietoto gabalu savā tempā, nevis ar ārkārtas spiedienu.
- Zema-nolietojuma,-ilgas piegādes preces- ne vienmēr ir noliktavā, bet ir jāsagatavo piegādes kārtība. Diegi apavi, lielas dobuma sekcijas un pielāgoti lējumi. Iepazīstiet savu pārdevēju, uzziniet izpildes laiku un iekļaujiet šo informāciju savā aizstāšanas lēmumu sistēmā.
- Palīgmateriāli- slīpripas, metināšanas uzpildes stieņi (pieskaņoti jūsu konkrētajiem instrumentu tēraudiem), standarta biezuma starplikas, dībeļu tapas, jūsu standarta izmēra skrūves ar uzgali un slāpekļa cilindru blīves. Izejmateriāla 15 dolāru izbeigšanās nedrīkst būt iemesls, kāpēc 200 000 $ vērtā prese paliek dīkstāvē.
Standartizēta veidņu konstrukcija šeit dod dividendes. Ja vairākām presformām ir kopīgi caurumošanas izmēri, ievietošanas ģeometrija un noturēšanas aparatūra, jūsu krājumos ir vairāk rīku ar mazāku unikālo daļu numuriem. Tas ir viens no iemesliem, kāpēc piegādes nomirst no tādiem ražotājiem kāYICHEN, kuri savos projektos par prioritāti piešķir apkopi, nodrošina remonta programmām strukturālas priekšrocības jau no pirmās dienas. Formas, kas tiek piegādātas ar standartizētiem, pieejamiem komponentiem, samazina rezerves daļu sarežģītību, kas jūsu programmai jāpārvalda jau no paša sākuma.
Sekojiet patēriņam pret trāpījumu skaitu. Ja konkrētam sitienam ir vidēji 150 000 sitienu, pirms tas ir jānomaina, un jūs ar šo kauliņu veicat 50 000 sitienu nedēļā, jūs zināt, ka ik pēc trim nedēļām jums ir jābūt gatavam rezerves sitienam. Šī paredzamā pieeja novērš reaktīvo satraukumu, atklājot, ka jums ir nepieciešams komponents pēc tam, kad tas jau ir neveiksmīgs.
Dokumentācijas sistēmas un nepārtraukta uzlabošana
Lūk, kur lielākā daļa iekšējo labošanas programmu vai nu pārtop par kaut ko spēcīgu, vai arī pārtop atkārtotu kļūdu ciklā. Atšķirību nosaka viena lieta: vai jūs dokumentējat to, ko darāt, un izmantojat šo dokumentāciju, lai uzlabotu.
Dokumentācijas kvalitāte nosaka, vai matricu remonta programma laika gaitā uzlabojas vai atkārto tās pašas kļūdas bezgalīgi.
Apzīmogošanas veidņu apkopes dokumentācijas sistēmai nav jābūt dārgai programmatūrai. Tai ir konsekventi jāiegūst pareizā informācija. Katrā remonta notikumā ir jāreģistrē vismaz atteices režīms, ietekmētā stacija un komponents, izmantotā remonta tehnika, trāpījumu skaits kļūmes gadījumā, validācijas rezultāti un tehniķis, kurš veica darbu. Šī ir tā pati lauku kopa, kas aprakstīta pēc-remonta validācijā, taču tagad tā ir sakārtota kā dzīva datu bāze, nevis vienreizējs kontrolsaraksts.
Dokumentācijas patiesais spēks parādās laika gaitā. Ja jūsu sistēma parāda, ka 4. stacijas veidlapas ieliktnis ir labots piecas reizes astoņpadsmit mēnešu laikā, katru reizi vienas un tās pašas nobriešanas kļūmes dēļ, jums ir pierādījumi par materiāla jaunināšanu vai pārklājuma maiņu, nevis citu remontu. Kad dati atklāj, ka viena tehniķa veiktās metināšanas pastāvīgi pārsniedz cita tehniķa veiktās šuves, jums ir mērķtiecīga apmācības iespēja. Ja trāpījuma-skaits-līdz-dati par kļūmēm uzrāda konsekventu modeli līdzīgos presformos, varat ieplānot profilaktisku nomaiņu, pirms rodas kļūmes.
Tas pārvērš reaktīvo remontu{0}}uz datiem balstītā apkopes plānošanā. Kā uzsver pieredzējuši presēšanas ceha vadības konsultanti, darba pasūtījumu sistēmas, kas dokumentē katra remonta mērķi un izseko atkārtojumus, rada atgriezeniskās saites cilpu, kas nepārtraukti uzlabo gan remonta kvalitāti, gan plānošanas precizitāti. Iepriekšējo darba pasūtījumu dati uzlabo profilaktiskās apkopes plānus un atklāj, vai iepriekšējie remontdarbi izraisīja neparedzētas sekas.
Ieviešanas iespējas svārstās no vienkāršas izklājlapu izsekošanas (piemērota nelielām operācijām ar mazāk nekā desmit aktīvām formām) līdz pilnām CMMS platformām, piemēram, MaintainX vai UpKeep, kas piedāvā svītrkoda skenēšanu, mobilo piekļuvi un automatizētus plānošanas aktivizētājus. Izvēlieties izsmalcinātības līmeni, ko jūsu komanda faktiski pastāvīgi izmantos. Vienkārša sistēma, ko izmanto rūpīgi, pārspēj sarežģītu sistēmu, ko izmanto sporādiski.
Nepārtrauktā uzlabošanas cikls izskatās šādi: salabojiet matricu, dokumentējiet notikumu, apstipriniet remontu, uzraugiet veiktspēju, analizējiet notikumu modeļus, pielāgojiet procedūras vai grafikus, pamatojoties uz konstatējumiem, un ievadiet mācības atpakaļ apmācībā. Katrs cikls padara jūsu programmu nedaudz prognozējamāku un nedaudz mazāk reaģējošu. Divpadsmit līdz astoņpadsmit mēnešu laikā disciplinēta darbība pāriet no ugunsgrēku dzēšanas uz to novēršanu, un ražošanas stāvs pamana atšķirību darbības laikā, detaļu kvalitātes konsekvenci un mazāk ārkārtas zvanu uz instrumentu telpu.
Iekšējās remonta iespējas izveide nenozīmē pilnīgu ārējo pārdevēju likvidēšanu. Runa ir par tā darba kontroli, kas visvairāk gūst labumu no ātruma un pārzināšanas, vienlaikus izmantojot ārēju pieredzi darbam, kuram tas patiešām ir vajadzīgs. Hibrīda modelis, ko atbalsta apmācīti cilvēki, pareizais aprīkojums, gudra rezerves daļu stratēģija un dokumentācija, kas faktiski nosaka lēmumus, izveido remonta programmu, kuras vērtība katru mēnesi palielinās.
Bieži uzdotie jautājumi par metāla štancēšanas instrumentu un presformu remontu
1. Kāda ir atšķirība starp presformu apkopi un presformu remontu?
Preses apkope ir profilaktiska un plānota, saglabājot matricu tā pašreizējā darba stāvoklī, veicot tādus uzdevumus kā asināšana, eļļošana un pārbaude. Presformas remonts ir korektīvs, atjaunojot presformu, kas jau ir bojāta vai bojāta, pārsniedzot pieļaujamās ražošanas pielaides. Apkopes mērķis ir novērst neveiksmes; remonts reaģē pēc kļūmes. Šo divu izmaksu kategoriju atdalīšana izsekošanas sistēmā ir būtiska, lai nodrošinātu precīzu budžetu un noteiktu, vai jūsu instrumentu programmai ir nepieciešama labāka profilakse vai labākas atjaunošanas procedūras.
2. Kā noteikt, kas izraisīja štancēšanas formas neveiksmi?
Sāciet, pārbaudot detaļas, kas nāk no preses. Atslāņošanās norāda uz nodilušām griešanas malām, izmēru novirzes punktiem uz nolietotām formas stacijām vai vaļīgām detaļām, un virsmas skrāpējumi liecina par nobrāzumu. Pēc tam, izmantojot savu sloksnes izkārtojumu, izsekojiet defektam līdz atbildīgajai presēšanas stacijai. Pārbaudiet, vai šajā stacijā nav atbilstošo stāvokli: malu nodilums, materiāla uzkrāšanās, plaisāšana vai novirze. Šī trīs-pakāpju sistēma: novērojiet daļas defektu, identificējiet staciju, pārbaudiet veidnes stāvokli, novēršot minējumus un mērķējiet remontdarbus tieši tur, kur tas ir nepieciešams.
3. Kāpēc pēc štancēšanas presformas metināšanas ir svarīga termiskā apstrāde?
Metināšanas instrumentu tēraudi bez atbilstošas iepriekšējas-karsēšanas un pēc-metināšanas termiskās apstrādes rada trauslu martensītu siltuma-ietekmētajā zonā. Šai trauslajai mikrostruktūrai ir gandrīz nulles tolerance pret ciklisku spriegumu, un tā saplaisās tūkstošiem presēšanas sitienu laikā, bieži izraisot vairāk bojājumu nekā sākotnējā kļūme. Iepriekšēja-sildīšana samazina termiskos gradientus metināšanas laikā, savukārt pēc-metināšanas rūdīšana trauslās struktūras pārvērš rūdītā martensītā, kas saglabā cietību un uzlabo stingrību. Šo termisko posmu izlaišana ir vienīgais biežākais metināšanas šuvju remonta kļūmes iemesls presformas komponentos.
4. Kad ir jānomaina veidnes sastāvdaļa, nevis jālabo?
Nomainiet, nevis labojiet, ja komponents ir metināts vienā un tajā pašā vietā vairāk nekā divas reizes, katru reizi samazinot tā kalpošanas laiku, ja kumulatīvā slīpēšana ir samazinājusi to zem minimālā augstuma, ja cietības tests uzrāda nekonsekventas zonas no pārklājošām siltuma{0}}ietekmētām zonām vai ja remonta izmaksas pārsniedz 50% no nomaiņas izmaksām, bet paredzams, ka pēc-jauna komponenta kalpošanas laiks samazināsies zem 60%. Apsveriet arī nomaiņu, ja atkārtotas kļūmes norāda uz konstrukcijas trūkumu, nevis normālu nodilumu, jo dizaina problēmas novēršana tikai aizkavē neizbēgamo.
5. Kāds aprīkojums ir nepieciešams, lai sāktu-iekšēja štancēšanas remonta programmu?
Funkcionālai sākuma instrumentu telpai ir nepieciešama virsmas slīpmašīna asināšanas darbiem, TIG vai mikro-TIG metināšanas iekārta ar priekšsildīšanas iespēju plaisu un malu labošanai, precīzijas mērinstrumenti, tostarp mikrometri un virsmas plāksne, Rokvela cietības testeris remonta pārbaudei, presēšanas iekārtas, piemēram, augšējais celtnis, un pamata mehāniskās apstrādes iespējas, piemēram, frēzēšanas prese. Sākotnējās investīcijas svārstās no USD 150 000 līdz USD 300 000 atkarībā no jaunā aprīkojuma un lietotā aprīkojuma. Sadarbība ar tādiem presformu ražotājiem kā YICHEN, kas izstrādā apkopi, sniedz jūsu programmai priekšrocības, jo presformas tiek piegādātas ar standartizētiem, pieejamiem komponentiem, kas vienkāršo gan remontu, gan rezerves daļu pārvaldību.


