


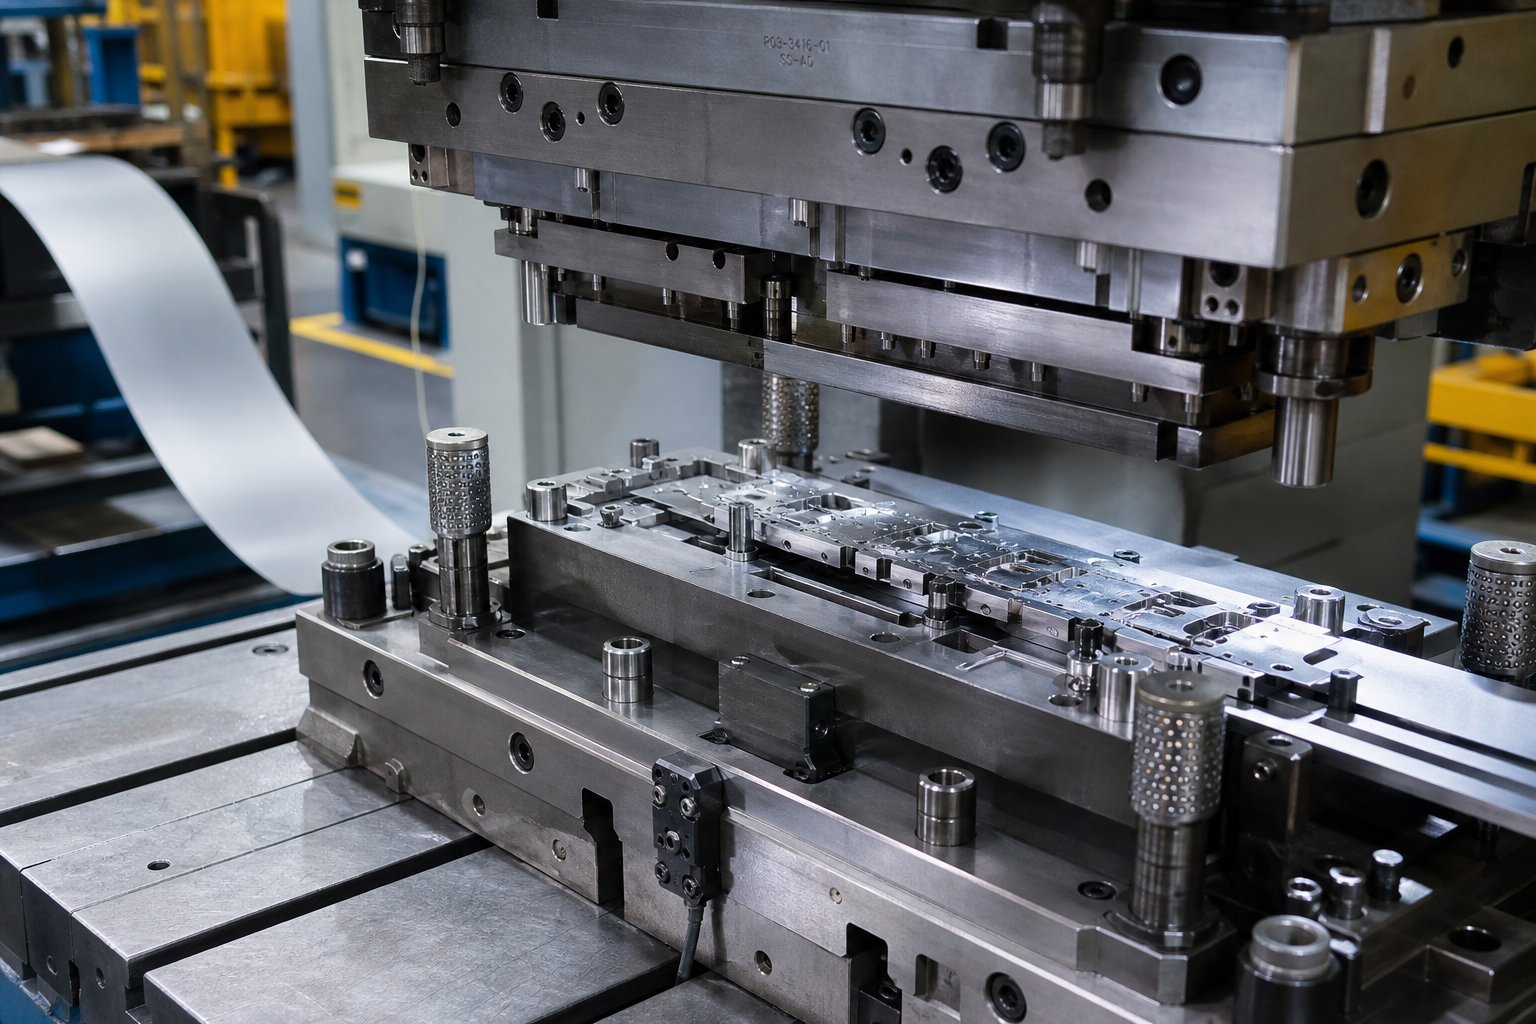
Ko īsti nozīmē metāla spiedoga rīks un štancēšana
Meklēt "metāla spiedoga rīks un matrica" un jūs atradīsiet visu, sākot no 15 ASV dolāru zīmogmarkām, kas tiek pārdotas amatniecības tirgos, līdz 200 000 $ progresīvām presformām, kas izstrādātas automobiļu ražošanas līnijām. Šis klāsts rada patiesu neskaidrību pircējos, kuri cenšas atrast pareizo risinājumu. Novērsīsim to.
Metāla zīmoga instrumenta un formas noteikšana
Metāla spiedogu instrumenti un presformas attiecas uz plašu precīzijas instrumentu kategoriju, ko izmanto metāla marķēšanai, griešanai, formēšanai vai formēšanai, izmantojot spēku, sākot no rokas marķēšanas zīmogiem līdz sarežģītām rūpnieciskām presformām, kas masveidā{0}}ražo lokšņu metāla detaļas.
Zīmogošanas definīcija mainās atkarībā no konteksta. Rotaslietu darbnīcā štancēšana nozīmē dizaina presēšanu virsmā. Uz rūpnīcas grīdas tas nozīmē plakanu lokšņu metāla pārveidošanu gatavās detaļās ar ātrumu, kas pārsniedz 1500 sitienus minūtē. Abas ir derīgas, taču tās atspoguļo pilnīgi atšķirīgas investīcijas, izpildes laiku un inženiertehniskās prasības.
Amatnieku zīmogi un rūpnieciskās štancēšanas presformas
Tātad, kas praktiski ir štancēšanas rīks? Lūk, kur spektram ir nozīme:
- Rokas zīmogiir manuāli darbināmi rūdīta tērauda instrumenti, kas sisti ar āmuru, lai atstātu tādus iespaidus kā sērijas numuri, logotipi vai burti. Tie ir pārnēsājami, par zemām-izmaksām un piemēroti neliela-apjoma vai vienreizējai-atzīmēšanas uzdevumiem.
- Mašīnu zīmogiintegrējiet ar hidrauliskajām presēm vai punktveida zīmuļu sistēmām, lai ražošanas līnijās atkārtotu, lielāku{0}}apjomu.
- Rūpnieciskās štancēšanas presformasir vieni-no--precizitātes instrumenti, kas griež un veido lokšņu metālu vēlamās formās. Metāla štancēšanas veidne ir aspecializēts, pielāgots{0}}inženieris instrumentssastāv no perforatora un dobuma, kas uzmontēts uz vadāmām vītnēm un ir paredzēts tūkstošiem vai miljonu identisku detaļu ražošanai.
Kas ir metāla štancēšana rūpnieciskā līmenī? Tas ir plakanas lokšņu metāla padeves process starp šīm precīzajām veidņu pusēm, kur milzīgs presēšanas spēks pārveido izejmateriālu gatavās komponentēs ar 0,0002 collu pielaidēm.
Kāpēc terminoloģija pārklājas
Apjukums pastāv tāpēc, ka gan amatnieku, gan rūpnieciskie instrumenti veic vienu un to pašu pamatdarbību: pieliek spēku metālam caur formas instrumentu. Kas ir presformas ražošanā? Tie ir pielāgoti metāla dobumi, kas nosaka daļas ģeometriju. Kas ir štancēšana amatniecības studijā? Tas ir raksta nospiešana virsmā. Tas pats darbības vārds, ļoti atšķirīgs mērogs.
Uztveriet to kā spektru. Rokas zīmogs vienā galā apzīmē vienu sērijas numuru. No otras puses, progresīvā prese veic desmitiem secīgu griešanas un formēšanas darbību uz nepārtraukti padotas metāla sloksnes, gatavo detaļu ražojot tikai gala stacijā. Instrumentu izmaksas, inženiertehniskā sarežģītība un ražošanas iespējas starp šiem diviem galapunktiem atšķiras pēc lieluma, un tieši šī atšķirība ir vieta, kur notiek dārgas piegādes kļūdas.
Zīmogošanas presformu veidi un kad katru izmantot
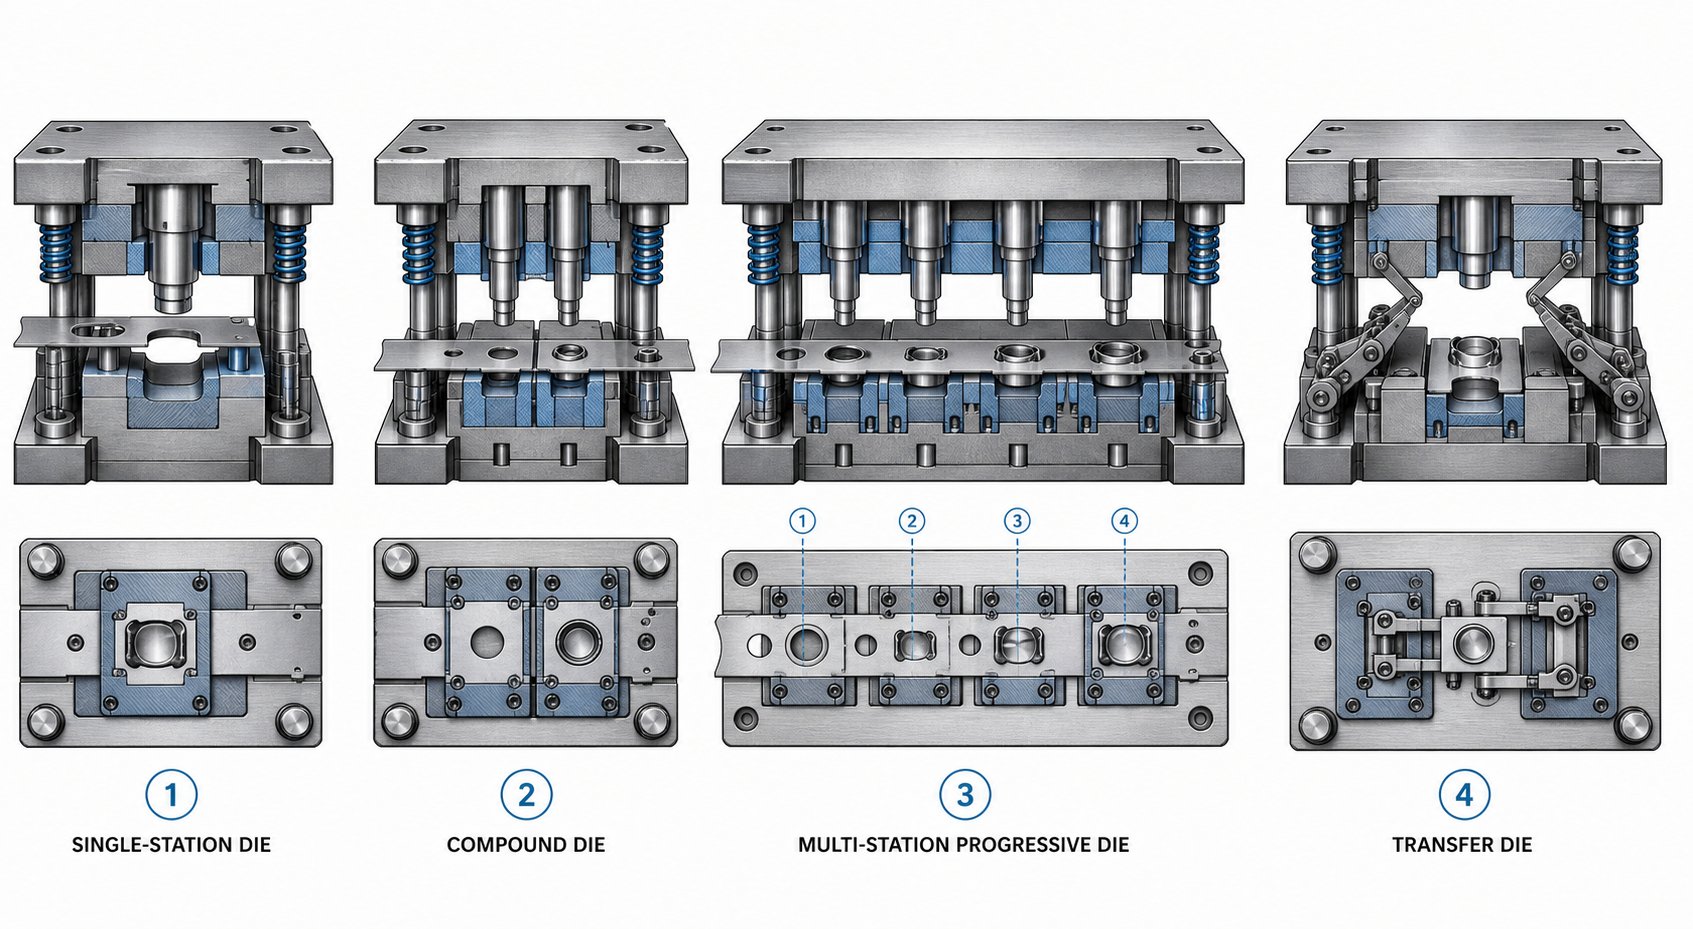
Šis spektrs no rokas zīmoga līdz progresīvajam zīmogam rada acīmredzamu nākamo jautājumu:kāda veida štancēšanas forma atbilst jūsu projektam? Nepareiza izvēle ir viena no dārgākajām kļūdām, ko pieļauj pircēji. Izvēlieties pārāk vienkāršu matricu savai daļas ģeometrijai, un jūs sadedzināsit naudu par sekundārajām darbībām. Pārmērīgi-izstrādājiet instrumentus pieticīgam ražošanas procesam, un jūs nekad neatpelnīsit ieguldījumus. Lūk, kā praksē sadalās četri galvenie štancēšanas presformu veidi.
Vienkāršas un saliktas formas
Vienkāršās formas veic vienu darbību vienā nospiešanas gājienā. Viens vēziens, viens griezums, viens līkums vai viena forma. Tas arī viss. Tie ir maza apjoma-ražošanas un prototipu izstrādes zirgi, kur elastība ir svarīgāka par ātrumu. Vairākas vienkāršas presformas var izvietot tandēma presēšanas līnijā, starp stacijām iekraujot detaļas manuāli vai ar robotu. Šī iestatīšana nodrošina zemas individuālo instrumentu izmaksas, taču lielāka apjoma gadījumā darba un cikla laiks ātri palielinās.
Saliktās formas veic nākamo soli, veicot vairākas griešanas darbības vienā gājienā. Iedomājieties, ka izgatavojat paplāksni: vienā presēšanas ciklā saliktais presforma vienlaikus caurdur centrālo caurumu un noformē ārējo diametru. Rezultāts ir plakana, precīza daļa, kas pabeigta vienā sitienā. Tā kā viss notiek uzreiz, saliktās veidnes ražo plakanākas detaļas nekā progresīvās alternatīvas, un instrumentu izgatavošana ir ātrāka un lētāka. Atlaide-? Tie ir ierobežoti ar salīdzinoši vienkāršām, plakanām ģeometrijām. Ja jūsu daļai ir nepieciešama locīšana, dziļa formēšana vai sarežģītas secīgas darbības, saliktās veidnes nevar sekot līdzi.
Progresīvās veidnes liela{0}}apjoma ražošanai
Progresīvās presformas ir vieta, kur liela apjoma{0}}metāla štancēšanas presformas patiešām spīd. Lokšņu metāla spole izplūst cauri virknei secīgu staciju, no kurām katra veic noteiktu darbību - griežot, caurumojot, liekot, veidojot -, sloksnei virzoties uz noteiktu attālumu (soli) ar katru nospiešanas gājienu. Apstrādājamā detaļa visa procesa laikā paliek savienota ar nesējsloksni, un gatavā daļa atdalās tikai gala stacijā.
Ražošanas ātrums var sasniegt1500 daļas minūtēmazām sastāvdaļām. Progresīvās presformas bieži darbojas bez uzraudzības ar spoļu padevējiem un taisnotājiem, kas nozīmē, ka viens operators var vienlaikus uzraudzīt vairākas preses. Šeit galvenā nozīme ir posma instrumentu jēdzienam: katra presēšanas stacija attēlo atsevišķu ražošanas posmu, un šo posmu secība nosaka detaļu kvalitāti, materiālu izmantošanu un cikla laiku. Slikti secīgi posmi rada stresa koncentrāciju, materiāla retināšanu vai nepareizu padevi, kas samazina produktivitāti.
Nozveja? Progresīvās formas prasa lielus sākotnējos ieguldījumus un precīzu inženieriju. Atsevišķas stacijas bojājumi nozīmē visa presformas komplekta vilkšanu remontam. Tie nav piemēroti arī dziļi-novilktām daļām, jo nesēja sloksne ierobežo materiāla plūsmu.
Pārneses formas un īpašās konfigurācijas
Pārnesuma štancēšana atrisina progresīvo presformu ierobežojumus, atdalot katru daļu no metāla sloksnes kā pirmo darbību. Pēc tam mehāniskie pirksti vai sliedes pārvieto atsevišķas sagataves starp neatkarīgām stacijām formēšanai, liekšanai, vilkšanai vai vītņošanai. Tā kā neviena nesēja sloksne neierobežo materiāla plūsmu, pārneses presformas ir izcilas lielu, dziļi-ievilktu vai ģeometriski sarežģītu komponentu, piemēram, automašīnu virsbūves paneļu un cauruļu aplikācijas, ražošanā.
Trīs{0}}asu pārsūtīšanas sistēmas var satvert, pacelt, pārvietot un nolaist daļas precīzās pozīcijās katrā stacijā, ļaujot veikt darbības, kas nebūtu iespējamas ar savienotu sloksni. Elastīgumam ir jāmaksā: pārsūtīšanas presformām ir nepieciešamas sarežģītas mehāniskās un elektroniskās vadības ierīces, vairāk presformu aizsardzības sensoru un tukšu detaļu noņemšanas sistēmas. Iestatīšanas laiks ir garāks, un apkopes prasības palielinās līdz ar mehānisko sarežģītību.
Pircējiem, kas novērtē presformas un štancēšanas risinājumus, lēmums starp progresīvo un pārsūtīšanu bieži vien ir atkarīgs no daļas dziļuma un izmēra. Ja jūsu komponents ir salīdzinoši plakans un mazs, pakāpeniski uzlabojas ātrums un maksa par -par-detaļu. Ja tas ir liels, dziļš vai prasa rotāciju starp darbībām, pārsūtīšana parasti ir vienīgais dzīvotspējīgais ceļš.
| Die tips | Ražošanas apjoms | Daļu sarežģītība | Instrumentu izmaksu diapazons | Tipisks cikla ātrums |
|---|---|---|---|---|
| Vienkāršā (Line) Die | Zema līdz vidēja | Viena darbība; vienkārša ģeometrija | $5,000 - $30,000 | 7 - 30 daļas/min |
| Saliktā die | Vidēja līdz augsta | plakanas daļas; vairāku-izgriezumu vienā gājienā | $10,000 - $50,000 | 20 - 60 daļas/min |
| Progresīvā die | Augsts līdz ļoti augsts | Sarežģītas vairāku{0}}darbības daļas (ierobežots vilkšanas dziļums) | $30,000 - $250,000+ | 50 - 1500 daļas/min |
| Transfer Die | Vidēja līdz augsta | Lielas, dziļi{0}}zīmētas vai sarežģītas 3D daļas | $50,000 - $500,000+ | 10 - 40 daļas/min |
Pareizais štancēšanas veidnes veids ne vienmēr ir skaidrs, ņemot vērā detaļas ģeometriju. Materiāla uzvedība veidošanās spiediena apstākļos, nepieciešamās pielaides un jūsu gada apjoms ir visi vienādojuma faktori. Šī materiālu un procesa mehānika ir vieta, kur nākamais lēmumu pieņemšanas līmenis-kļūst par tehnisku - un kur klusi sākas daudzas piegādes kļūdas.
Kā darbojas metāla štancēšanas process soli pa solim
Zinot, kurš formas tips atbilst jūsu projektam, ir tikai puse no attēla. Otra puse ir izpratne par to, kas patiesībā notiek ar metālu, kad prese ciklos. Daudzi pircēji nosaka instrumentus, neaptverot apakšā esošo mehāniku, un šī aklā zona izraisa tolerances problēmas, pārmērīgu lūžņu daudzumu un neapmierinātību-un-ar štancēšanas veikaliem. Lūk, kā notiek metāla štancēšanas process no neapstrādātas spoles līdz gatavai detaļai.
Tipisks štancēšanas cikls seko atkārtojamai secībai katru reizi, kad presēšanas cilindrs nolaižas:
- Materiāla barošana- spoles krājums izritinās caur taisnotāju un ieplūst veidnē precīzā soļa attālumā.
- Saspīlēšana/noņemšana- noņemšanas plāksne saskaras ar loksni, turot to plakaniski pret matricas virsmu, lai novērstu pacelšanos vai izliekšanos.
- Griešana un formēšana- perforators nolaižas cauri loksnei presformas dobumā, veicot tam paredzēto darbību (izblīvēšanu, caurduršanu, locīšanu, vilkšanu vai formēšanu).
- Daļu/sliežu atdalīšana- sagriezti gliemeži izkrīt caur veidnes atveri; izveidotās daļas vai nu paliek uz nesēja sloksnes, vai izplūst ar mehāniskiem izsitumiem vai gaisa strūklu.
- Aunu ievilkšana- perforators izvelk, noņēmējs notur loksni, lai neļautu tai pacelties ar perforatoru, un padevējs virza sloksni uz nākamo soli.
Šī secība atkārtojas simtiem vai tūkstošiem reižu minūtē atkarībā no presēšanas ātruma, materiāla un detaļu sarežģītības. Katra darbība presēšanas procesā lokšņu metālam pieliek spēku atšķirīgi, un šo atšķirību izpratne palīdz izvairīties no nepareiza instrumenta norādīšanas.
Izskaidrotas galvenās štancēšanas darbības
Katra lokšņu metāla štancēšanas daļa tiek ražota, izmantojot kādu piecu pamatoperāciju kombināciju. Padomājiet par tiem kā par celtniecības blokiem - progresīvs kauliņš var savienot sešus vai astoņus no tiem secīgi, bet vienkāršs kauliņš veic tikai vienu.
Tukšošanaizgriež no loksnes plakanu formu. Izštancētais-gabals ir jūsu gatavā daļa (vai sagatave turpmākai apstrādei). Atlikušais skelets ir lūžņi. Blanking rada precīzas detaļu kontūras un ir sākumpunkts tādām sastāvdaļām kā paplāksnes, kronšteini un zobratu sagataves.
Pīrsingsizdur caurumus vai izgriezumus loksnē. Šeit atlikušā loksne ir jūsu daļa, un izšautie{1}}gliemeži ir lūžņi. Tas ir pretējs mehāniskai dzēšanai, lai gan abos gadījumos tiek izmantots perforators-un-nogriešana. Jūs atradīsit pīrsingu gandrīz visās apzīmogotajās daļās, kurām ir nepieciešami stiprinājuma caurumi, ventilācijas spraugas vai elektriskie izgriezumi.
Liekšanadeformē loksni pa taisnu asi, lai izveidotu leņķus, atlokus vai kanālus. Materiāls netiek noņemts. Lieces pielaides un atsperes aprēķini nosaka veidnes konstrukciju, un, tos nepareizi veicot, tiek iegūtas detaļas, kas neatbilst drukas izmēriem.
Zīmējumsievelk plakanu lokšņu metālu trīsdimensiju{0}}dobumā, veidojot krūzes, kastes vai korpusus bez šuvēm. Dziļā vilkšana nodrošina ievērojamu dziļumu bez plīsumiem, rūpīgi kontrolējot materiāla plūsmu presformas dobumā.
Veidošanāspārveido metālu, nenoņemot materiālu, ietverot tādas darbības kā reljefs, kalšana, lokošana un atloka. Formēšana pievieno strukturālas iezīmes vai dekoratīvas detaļas citādi plakanai štancētai daļai.
Blanking vs pīrsings vs zīmēšana
Mehāniskā sajaukšana starp noblīvēšanu un caurduršanu izraisa pat pieredzējušus pircējus, pārskatot presformu piedāvājumus. Abas ir štancēšanas štancēšanas darbības, kurās tiek izmantota identiska griešanas fizika - perforators izspiež caur loksni veidnes atverē. Vienīgā atšķirība ir tā, kuru gabalu jūs paturat.
Dzēšot, ģeometrijamirst atvēršananosaka jūsu gatavās daļas izmērus. Pīrsinga ģeometrijasitiensnosaka cauruma izmēru. Šī atšķirība tieši ietekmē to, kā tiek piemērots klīrenss un kura sastāvdaļa (perforators vai matrica) tiek noturēta līdz nominālajam izmēram.
Zīmējums būtiski atšķiras no abiem. Nogriešanas vietā metāla presēšanas process stiepē ietver plastisko deformāciju, kur loksnes materiāls plūst radiāli uz iekšu pa vilkšanas rādiusu un ieplūst dobumā. Izaicinājums? Kontrolējot šo plūsmu. Pārāk daudz atturības no sagataves turētāja, un materiāls kļūst plānāks vai saplīst. Pārāk maza atturība un veidojas grumbas, liekajam materiālam saspiežoties. Tādi faktori kā sagataves turētāja spēks, vilkšanas lodīšu ģeometrija, eļļošana un vilkšanas posmu skaits sarežģī instrumentu konstrukciju. Šī iemesla dēļ dziļi{6}}izvilktas detaļas instrumentam bieži maksā ievērojami dārgāk nekā plakanās detaļas ar salīdzināmiem ārējiem izmēriem.
Atbrīvošanas loma
Preses klīrenss ir atstarpe starp perforatora griešanas malu un atbilstošo presformas atveres malu. To parasti izsaka procentos no materiāla biezuma katrā pusē. Izklausās vienkārši, taču nepareizs klīrenss ir viens no biežākajiem kvalitātes problēmu un priekšlaicīgas instrumenta atteices cēloņiem jebkurā štancēšanas ražošanas procesā.
Lielākajai daļai viegla tērauda lietojumu klīrenss ir no 5% līdz 10% no materiāla biezuma katrā pusē. Cietākiem materiāliem, piemēram, nerūsējošajam tēraudam, ir nepieciešams lielāks klīrenss (līdz 12-15%), savukārt mīkstākiem metāliem, piemēram, alumīnijam vai misiņam, ir mazāks attālums. Aperforators un die klīrensa kalkulatorsmateriāla veida, biezuma un vēlamās malas kvalitātes faktori, lai ieteiktu konkrētu spraugas vērtību.
Ja klīrenss ir pārāk stingrs, perforators prasa lielāku spēku, lai bīdītu caur materiālu, radot pārmērīgu karstumu un paātrinot gan perforatora, gan presformas nodilumu. Materiāls mikroskopiski piemetina instrumenta virsmām, kļūstot par risku, ka nobriešana kļūst par risku. Ja klīrenss ir pārāk liels, metāls liecas, nevis tīri griežas, radot smagas šķembas uz griezuma malas, nodriskātas atdalīšanas zonas un nekonsekventus detaļu izmērus.
Ideāls klīrenss rada tīru bīdes zonu, kas aptver aptuveni vienu{0}}trešdaļu no materiāla biezuma, kam seko kontrolēta lūzuma zona. Jūs redzēsiet nelielu, vienmērīgu urbumu (parasti zem 10% biezuma), - nevis smagas, žiletes-asas urbumi, kas norāda uz klīrensa problēmām. Labi-noregulētā metāla štancēšanas ražošanas procesā pareizs klīrenss arī ievērojami pagarina veidņu kalpošanas laiku, jo griešanas spēki sadalās vienmērīgi, nevis koncentrē spriedzi uz instrumenta malām.
Materiāla īpašības, presformas klīrenss un formēšanas mehānika mijiedarbojas, lai noteiktu, cik ilgi jūsu instrumenti kalpo, pirms tie ir jāasina vai jānomaina. Šis izturības vienādojums sākas ar to, ko pati prese ir izgatavota no - instrumenta tērauda markas, tā termiskās apstrādes un jebkādiem virsmas pārklājumiem, kas tiek uzklāti, lai apkarotu nodilumu.
Materiālu un instrumentu tērauda izvēles rokasgrāmata
Zīmogošanas formas ģeometrija nosaka, kādu formu tas rada. Štancēšanas presformas tērauds nosaka, cik ilgi tas precīzi veido šo formu. Izvēlieties nepareizu materiālu, un jūs redzat priekšlaicīgu šķeldošanu, pārmērīgu nodilumu vai katastrofālu plaisāšanu darbības laikā -no -, kas nozīmē neplānotu dīkstāvi un ārkārtas remonta izmaksas. Tomēr daudzi pircēji materiālu izvēli uztver kā pārdomātu pārdomu, pieņemot to, ko pēc noklusējuma izvēlas viņu presētais, neapšaubot, vai tas ir optimāls konkrētajam lietojumam.
Instrumentu tērauda markas štancēšanas presformām
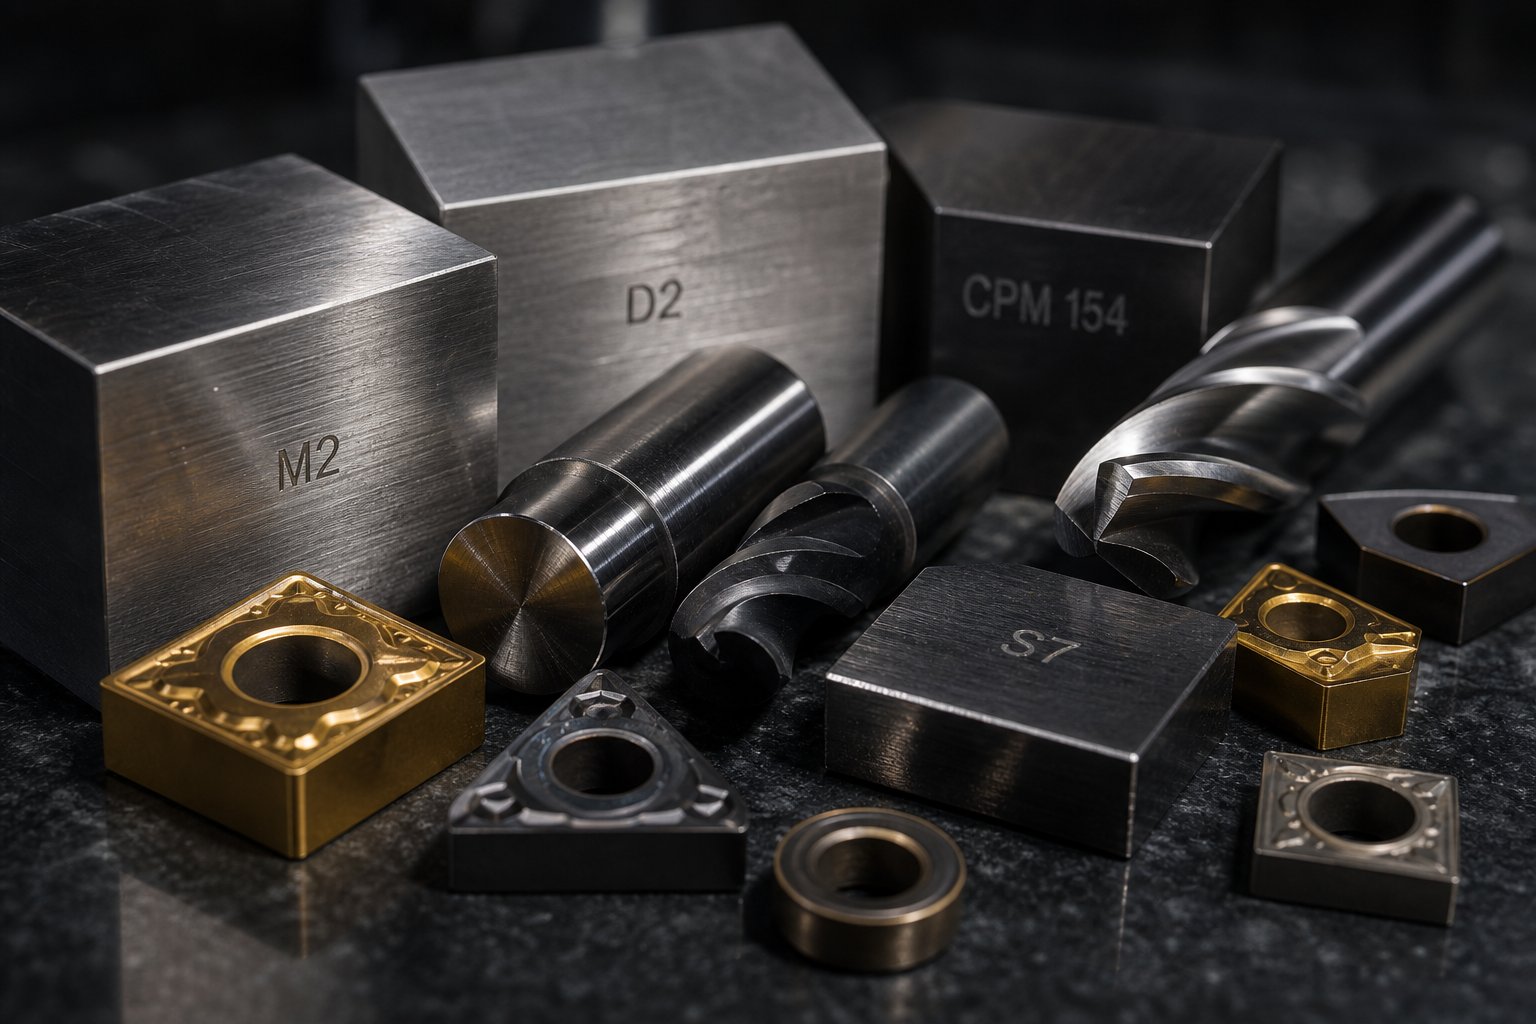
Instrumentu tērauds ir oglekļa leģēto tēraudu saime, kas īpaši izstrādāta cietībai, nodilumizturībai un spējai noturēt formu atkārtotā spriedzē. Šajā saimē dažādas kategorijas tērauda štancēšanas presformās pilda ļoti dažādas funkcijas. Lūk, kā galvenās kategorijas tiek sadalītas metāla presēšanas presformām:
Oglekļa instrumentu tērauds (W-sērija)ir ieejas punkts. Ūdens-cietēšanas un salīdzinoši lētas, šīs kategorijas ir piemērotas īstermiņa-instrumentiem un prototipu veidnēm, kur tilpuma mērķi nepārsniedz dažus tūkstošus daļu. Ražošanas apstākļos tie ātri nolietojas, taču zemās izmaksas padara tos praktiskus lietošanai ierobežotā -dzīves laikā.
Aukstā{0}}darba instrumentu tēraudi (D2, A2)dominē vispārējas nozīmes{0}}apzīmogošana. D2 ir augstas-oglekļa, augstas-hroma pakāpes, kas pazīstama ar izcilu nodilumizturību, padarot to ideāli piemērotu veidņu apstrādei, caurumošanai un formēšanai, kam nepieciešamas lielas pielaides. A2 piedāvā gaisa-cietināšanu ar labāku stingrību un izmēru stabilitāti termiskās apstrādes laikā -, kas ir lieliska izvēle perforatoriem, kuriem ir mērena triecienslodze. Kad pircēji jautā par tērauda presformas štancēšanu vispārējai ražošanai, D2 un A2 attiecas uz lielāko daļu scenāriju.
Triecienizturīgs{0}}tērauds (S7)aizpilda noteiktu nišu. Ja D2 izceļas ar nodilumizturību, S7 upurē zināmu nodilumizturību, lai nodrošinātu augstu triecienizturību. Tas ir piemērots-smagiem caurumojumiem, biezu-materiālu griešanai un jebkurai stacijai, kur rīks absorbē ievērojamu mehānisko triecienu. Kāatzīmē nozares praktiķi, noklusējuma domāšanas veids "S7 apdares sekcijām, D2 formu sekcijām" joprojām ir plaši izplatīts -, un, lai gan tas ir saprātīgs sākumpunkts, tas bieži vien neļauj inženieriem izpētīt labākas-alternatīvas.
Ātrtērauds-(M2)saglabā cietību paaugstinātā temperatūrā, kur aukstā{0}}darba pakāpes kļūtu mīkstākas. Ātrgaitas progresīvās presformās, kas rada ievērojamu berzes siltumu, vai karstās štancēšanas lietojumos M2 saglabā savu griešanas malu, kur D2 noārdīsies. Pēc rūdīšanas tas sasniedz aptuveni 62-64 HRC, un to plaši izmanto griešanas instrumentos un augstas temperatūras štancēšanas darbībās.
Volframa karbīdsatrodas izturības spektra galējā galā. Karbīda štancēšanas presformas nodrošina nepārspējamu nodilumizturību īpaši-liela-apjoma ražošanai - miljoniem abrazīvu materiālu, piemēram, nerūsējošā tērauda vai silīcija tērauda laminēšanas ciklu. Kompromiss-ir trauslums un izmaksas. Karbīda ieliktņus parasti izmanto selektīvi liela-nodiluma stacijās, nevis veseliem presformu komplektiem, ļaujot inženieriem noteikt izturību tieši tur, kur to visvairāk pieprasa apjoms.
Alumīnija štancēšanas presformām materiālu izvēle mainās, jo alumīnija maigums rada dažādas problēmas. Gallings -, kur sagataves materiāls piemetināts pie instrumenta virsmas -, kļūst par primāro atteices veidu, nevis abrazīvu nodilumu. Pulēta D2 vai A2 ar piemērotu pārklājumu bieži pārspēj cietākas kategorijas, jo, veidojot alumīniju, virsmas apdares kvalitāte ir svarīgāka par neapstrādātu cietību.
Cietības, stingrības un nodilumizturības{0}}izmaiņas
Lūk, neērtā patiesība par prestērauda štancēšanu: neviena šķirne nepalielina visas trīs svarīgākās īpašības vienlaikus. Spriegojumā pastāv cietība, stingrība un nodilumizturība, un, spiežot vienu augstāk, gandrīz vienmēr tiek apdraudēta cita.
Cietība(mērīts Rokvela C skalā jeb HRC) nosaka izturību pret virsmas deformāciju. Lielāka cietība nozīmē, ka griešanas mala ilgāk saglabā savu ģeometriju. D2 sasniedz 62-64 HRC; A2 sasniedz 63-65 HRC pēc atbilstošas termiskās apstrādes.
Stingrībamēra spēju absorbēt triecienu bez lūzuma. Stingrs presforma noliecas, pirms tā saplīst. S7 pie 60–62 HRC piedāvā gandrīz divreiz lielāku triecienizturību nekā D2 līdzīgā cietībā, jo tā mikrostruktūrā ir mazāk lielu karbīda daļiņu, kas darbojas kā plaisu rašanās vietas.
Nodilumizturībaatspoguļo to, cik labi instrumenta virsma iztur materiāla noņemšanu no berzes vai saķeres. Cietie hroma karbīdi D2 veido mikroskopiskas bruņas pret abrazīviem lokšņu metāliem, taču tie paši karbīdi padara tēraudu vairāk pakļauti šķelšanai pēkšņas slodzes ietekmē.
Praktiskās sekas? Apmēram 80% priekšlaicīgu presformas bojājumu cēlonis ir noguruma plaisāšana vai plaisāšana -, nevis pakāpenisks nodilums. Pircēji, kas pieķērušies maksimālajai cietībai, bieži nonāk pie trausliem instrumentiem, kas negaidīti saplīst. Gudrāka pieeja ir izvēlēties izturīgāko materiālupietiekaminodilumizturība atbilstoši jūsu konkrētajam materiālam, biezumam un tilpuma prasībām.
Pulvermetalurģijas (PM) tēraudi, piemēram, CPM 10 V, ir mūsdienīgs risinājums šim kompromisam. Izsmidzinot izkausētu tēraudu smalkā pulverī un konsolidējot to zem spiediena, ražotāji ražo ārkārtīgi vienmērīgu karbīda sadalījumu. Rezultāts ir materiāls ar augstu sakausējuma saturu, kas nodrošina nodilumizturību, vienlaikus saglabājot stingrību, ko nevar sasniegt tradicionālie tēraudi ar tādu pašu cietību. Liela -apjoma progresīvās presformas štancēšanai uzlabotiem augstas -izturības tēraudiem, PM kategorijas bieži nodrošina viszemākās kopējās īpašumtiesību izmaksas, neskatoties uz to, ka materiālu izmaksas ir 5–10 reizes augstākas nekā standarta D2.
Virsmas apstrāde un pārklājumi, kas pagarina kalpošanas laiku
Pat ar optimālu pamatmateriāla izvēli, virsmas inženierija pievieno vēl vienu aizsardzības slāni, kas tieši nozīmē garākus intervālus starp asināšanu, mazāku nobrāzumu un konsekventāku apzīmogotās tērauda daļas kvalitāti veidnes kalpošanas laikā.
Nitrēšanarelatīvi zemā temperatūrā izkliedē slāpekli presformas virsmā, radot īpaši cietu korpusu (līdz 70 HRC ekvivalentam), neizkropļojot instrumenta ģeometriju. Tas ir īpaši efektīvs uz D2 un A2 kā pamata apstrāde pirms papildu pārklājumu uzklāšanas - paņēmiens, ko sauc par duplekso pārklājumu, kas uzlabo jebkura nākamā pārklājuma slāņa adhēziju un stingrību.
Titāna nitrīds (TiN)pievieno zelta-krāsas PVD pārklājumu, kas palielina virsmas cietību līdz aptuveni 2300 HV un samazina berzi materiāla plūsmas laikā. Tas ir rentabls-pirmais solis, veidojot presformas, kas apstrādā vieglu tēraudu un alumīniju.
Titāna karbonitrīds (TiCN)balstās uz TiN ar augstāku cietību (apmēram 3000 HV) un labāku veiktspēju pret abrazīviem materiāliem. Apzīmogotām tērauda detaļām, kas izgatavotas no nerūsējošā vai augstas -stiprības sakausējumiem, TiCN ievērojami pārspēj pamata TiN.
Hromēts pārklājumsnodrošina biezu, zemu{0}}berzes virsmu, kas ir ideāli piemērota zīmēšanas darbībām. Tā pašeļļojošās īpašības samazina alumīnija un nerūsējošā tērauda sloksnes, kurās dominē līmes nodilums.
Diamond{0}}Like Carbon (DLC)pārklājumi nodrošina ārkārtēju cietību un ļoti zemus berzes koeficientus. Arvien vairāk tie tiek noteikti formēšanas operācijām ar uzlabotiem augstas stiprības{1}}tēraudiem, kur standarta pārklājumi ātri sabojājas.
Galvenais ieskats? Pārklājuma lēmumi nav atkarīgi no pamatnes materiāla. Augstākās kvalitātes pārklājums, kas uzklāts uz slikti izvēlēta pamata tērauda, ir iztērēta nauda - mīkstāks substrāts slodzes ietekmē deformējas, saplaisājot stingrais pārklājums no apakšas. Preču darbnīcas, kurās materiālu atlase un virsmas inženierija tiek uzskatīta par vienotu sistēmu, nevis atsevišķas rindas vienības, konsekventi nodrošina ilgāku{3}instrumentu darbību.
| Die Materiāls | Cietības diapazons (HRC) | Labākās lietojumprogrammas | Relatīvās izmaksas | Gaidāmā mūža mirstība |
|---|---|---|---|---|
| Oglekļa instrumentu tērauds (W1/W2) | 58-65 | Īstermiņa-prototipēšana, zema-apjoma marķēšanas veidnes | Zems ($) | 10 000 - 50 000 trāpījumu |
| D2 (auksts darbs) | 62-64 | Presēšanas, caurumošanas, formēšanas presformas; ciešas-tolerances darbs | Vidējs ($$) | 250,000 - 1,000,000+ trāpījumi |
| A2 (aukstais darbs) | 63-65 | Blankošanas perforatori, apdares presformas; mērena trieciena pielietojumi | Vidējs ($$) | 200 000 - 800 000 trāpījumu |
| S7 (triecienizturīgs) | 60-62 | Spēcīga noblīvēšana, bieza materiāla cirpšana, spēcīgi{0}}trieciena perforatori | Vidējs ($$) | 150 000 - 500 000 trāpījumu |
| M2 (ātr{1}}ātrums) | 62-64 | Ātrgaitas{0}}progresīvās presformas, darbības ar paaugstinātu temperatūru | Vidēji-Augsta ($$$) | 500 000 - 2 000 000 trāpījumu |
| Volframa karbīds | 74–78 (HRA ekvivalents) | Īpaši-liela apjoma-ražošana, abrazīvie materiāli, laminēšana | Augsts ($$$$) | 5000,000+ trāpījumu |
| PM Steels (MPM 10 V) | 62-65 | Liela-apjoma progresīvās presformas, AHSS formēšana, ārkārtējs nodilums | Augsts ($$$$) | 2000,000 - 5,000,000+ trāpījumi |
Materiālu izvēle un virsmas apstrāde kopā nosaka, cik daudz labu detaļu veidne ražo, pirms tai ir jāpievērš uzmanība. Bet pat vislabākais štancēšanas tērauds nevar kompensēt kļūdainu dizainu. Tas, kā matricas ģeometrija, staciju secība un komponentu arhitektūra tiek apvienota projektēšanas laikā, ir tas, kas atdala instrumentus, kas darbojas bez problēmām,{2}}no instrumentiem, kas cīnās ar jums katrā ražošanas posmā.
Die dizaina principi un inženierijas pamati
Pretformā, kas izgatavota no pareizās kvalitātes tērauda, taču tā ir konstruēta ar kļūdainu ģeometriju, sliktu staciju secību vai neatbilstošu materiāla plūsmas kontroli, joprojām radīs sliktas detaļas. Štancēšanas presformu dizains ir vieta, kur materiālu zinātne satiekas ar mehānisko precizitāti, un šajā fāzē rodas lielākā daļa novēršamo instrumentu kļūmju. Inženiertehniskie lēmumi, kas pieņemti pirms tērauda griešanas, nosaka, vai presforma uzticami darbojas miljoniem ciklu vai arī no pirmās dienas kļūst par galvassāpēm par uzturēšanu.
CAD/CAM un CAE simulācija die inženierijā
Mūsdienu metāla štancēšanas presformu dizains ir pārspējis manuāli-skicētus izkārtojumus un izmēģinājuma-un-kļūdas. Iedomājieties, ka iztērējat 150 000 USD progresīvai kauliņai, lai pirmajā mēģinājumā atklātu, ka materiāls saburzās sestajā stacijā vai sadalās izlozes laikā. Šis scenārijs joprojām notiek, kad veikali izlaiž digitālo validāciju, taču tas ir pilnībā novēršams.
Pašreizējā inženierijas darbplūsma balstās uz trim integrētām programmatūras kategorijām, kas darbojas secīgi:
CAD (datorizētā{0}}projektēšana)platformas, piemēram, SolidWorks, Siemens NX un CATIA, izveido detalizētus katras formas komponenta 3D modeļus. Specializētās pievienojumprogrammas, piemēram, Logopress3 un 3DQuickPress, automatizē sloksnes izkārtojuma izveidi, nelokāmus aprēķinus un standarta komponentu izvietojumu. Šie rīki ģenerē digitālo projektu, ko patērē pakārtotās sistēmas.
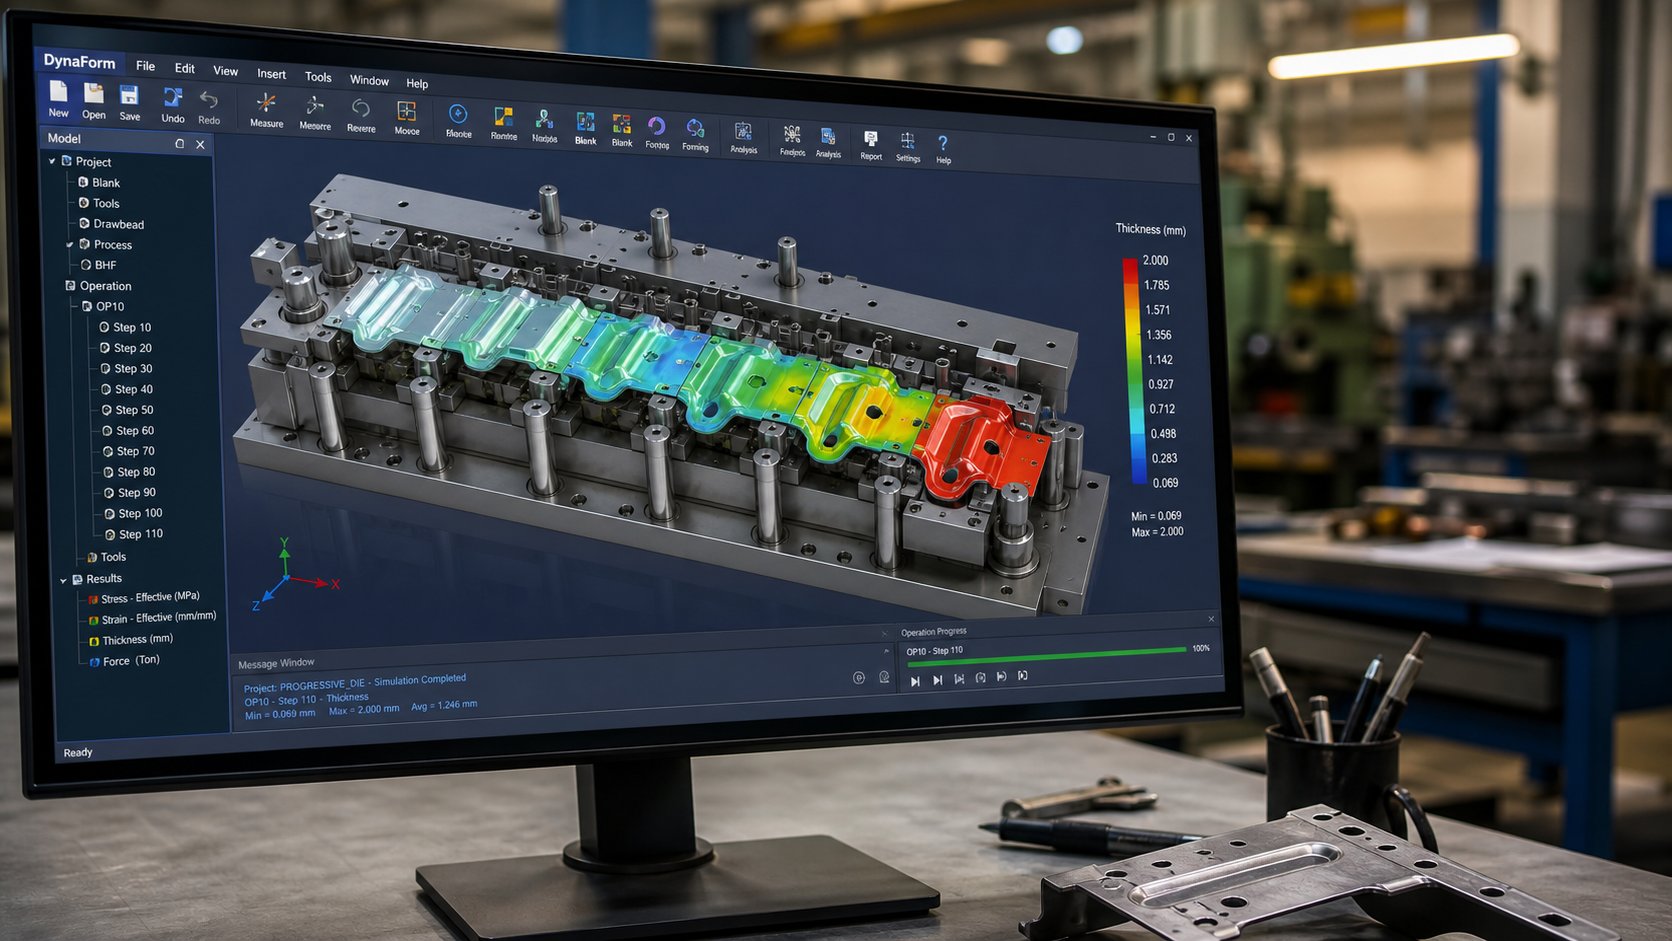
CAE (datoru{0}}atbalstītā inženierija)Simulācijas programmatūra, piemēram, AutoForm vai DYNAFORM, veic galīgo elementu analīzi visā štancēšanas procesā, pirms tiek apstrādāts viens tērauda gabals. Inženieri var paredzēt materiāla plūsmu, noteikt iespējamo saburzīšanu vai šķelšanos, aprēķināt atsperes kompensāciju un optimizēt sagataves formu - digitāli. Šī virtuālā izmēģinājuma darbība apdraud projektu, saīsina fiziskās validācijas periodu un ievērojami palielina pirmās-veiksmes rādītājus.
CAM (datoru{0}}atbalstīta ražošana)programmatūra pārveido apstiprinātos dizainus CNC darba celiņos - G-kods, kas vada frēzes, virpas, stiepļu EDM un slīpmašīnas, lai sagrieztu faktiskās formas detaļas atbilstoši specifikācijām.
Uzlabotie štancēšanas presformu piegādātāji integrē visus trīs posmus nepārtrauktā digitālā pavedienā. Piemēram,YICHEN's Stamping Diepakalpojums ietver priekšizpētes analīzi un CAE simulāciju, izmantojot precīzu apstrādi, izmēģinājuma darbības un pārbaudi, - norādot, kā darbojas modernās presēšanas darbplūsmas no sākotnējās koncepcijas līdz apstiprinātam ražošanas instrumentam. Šī digitālā pieeja no gala-līdz-nozīmē, ka dizaina nepilnības parādās programmatūrā, nevis presē.
Dizains-atbilst-ražojamības un zīmogošanas ierobežojumiem
Pat vissarežģītākā simulācija nevar glābt daļu, kas nekad nav izstrādāta, domājot par apzīmogošanu. Dizains-par-ražojamību (DFM) ir detaļu ģeometrijas veidošana atbilstoši tam, ko reāli var radīt metāla perforatori un presformas -, un tieši šajā gadījumā detaļu izstrādātāja un presformas inženiera sadarbība atmaksājas.
Galvenie DFM principi, kas tieši ietekmē štancēšanas dizainu, ir šādi:
- Liekuma rādiusi- iekšējam lieces rādiusam ir jābūt vismaz vienādam ar materiāla biezumu. Asāki līkumi noslogo materiālu un prasa agresīvākus instrumentus, kas ātrāk nodilst.
- Caurumu novietošana- caurumiem ir jāatrodas vismaz 1,5 reizes materiāla biezuma attālumā no līkumiem, malām un blakus esošajiem caurumiem. Pārkāpumi izkropļo īpašības un saplaisā materiālu.
- Caurumu izmēra noteikšana- minimālajam cauruma diametram ir jābūt vienādam vai lielākam par materiāla biezumu. Mazākiem caurumiem ir nepieciešami trausli perforatori, kas ir pakļauti lūzumam.
- Pielaides- pārmērīga ne-kritisku funkciju tolerance var eksponenciāli palielināt diegu izmaksas. Pārbīdei no +/- 0.05mm uz +/- 0.005mm var būt nepieciešami karbīda instrumenti, optiskā slīpēšana un papildu pārbaude procesa laikā.
- Materiālu izvēle- augstas stiprības-tēraudi un eksotiski sakausējumi rada atsperes problēmas un paātrina presformu nodilumu. Izstrādājot vairāk formējamu materiālu, instrumenti ievērojami vienkāršoti.
Sloksnes izkārtojuma dizains, īpaši progresīvām presformām, piemēro šos principus visās stacijās. Darbību secība ir loģiska: plakanā materiāla caurduršana un izciršana notiek agri, savukārt locīšana un formēšana notiek vēlākās stacijās pēc profila izveidošanas. Tādas funkcijas kā negatīvie un pozitīvie apvedceļa iegriezumi lokšņu metāla štancēšanas presformās ļauj nesēja sloksnei bez traucējumiem izlocīties ap izveidotajām iezīmēm, virzoties cauri instrumentam. Nepareizas secības noteikšana izraisa izmēru novirzi, materiāla retināšanu vai tiešus instrumenta bojājumus.
DFM nav saistīta ar radošuma ierobežošanu -, bet gan par to, lai jūsu detaļas tiktu ražotas uzticami, ekonomiski un ar lielu apjomu. Inženieri, kuri piesaista savu presformu piegādātāju jau projektēšanas procesa sākumā, regulāri ietaupa 15-30% no instrumentu izmaksām, pielāgojot nekritiskās funkcijas, pirms tiek pievērsta uzmanība tēraudam.
Galvenās formas sastāvdaļas un to funkcijas
Katrai štancēšanas veidnei, sākot no vienkārša iztukšošanas rīka un beidzot ar vairāku-staciju progresīvo presformu, ir kopīga struktūras anatomija. Izpratne par šiem metāla štancēšanas komponentiem palīdz pircējiem novērtēt piedāvājumus, uzdot pamatotus jautājumus un pamanīt iespējamās kvalitātes nepilnības piegādātāju piedāvājumos.
- Dies kurpes (augšējā un apakšējā)- pamatu plāksnes, kas tiek piestiprinātas attiecīgi pie presēšanas cilindra un pamatnes. Tie notur visas pārējās sastāvdaļas vienā virzienā un absorbē visu katra presēšanas gājiena tonnāžu.
- Vadītāja tapas un bukses- precizitātes-iezemētie elementi, kas uzstādīti veidņu apavos, kas nodrošina perfektu vertikālu izlīdzināšanu starp augšējo un apakšējo pusi. Lodīšu-gultņu būri tiek izmantoti augstas-precizitātes presformās, lai nodrošinātu vienmērīgāku kustību un stingrāku atkārtojamību.
- Perforatora plāksne (perforatora turētājs)- rūdīta plāksne, kas piestiprināta pie augšējās matricas kurpes, kas droši nosaka un notur visus griešanas un formēšanas caurumus to precīzajā pozīcijā.
- Perforatori- vīriešu darba komponenti. Caurduršanas perforatori izgriež caurumus, caurumotāji izgriež daļu perimetrus, un formēšanas perforatori rada līkumus vai stiepes. Katrs ir pielāgots-atbilstoši konkrētajam uzdevumam.
- Matricas bloks (matricas poga/ieliktnis)- perforatora sieviešu līdzinieks, kurā ir caurumojuma profilam precīzi veidots dobums, kā arī aprēķinātais klīrenss. Augsta-nodiluma presformas ieliktņi bieži ir maināmi karbīda komponenti.
- Noņēmēja plāksne- notur loksni līdzenu griešanas laikā un noņem to no ievilkšanas perforatoriem pēc katra gājiena. Atsperes -noņēmēji arī nostiprina materiālu, lai novērstu kustību formēšanas laikā.
- Piloti- konusveida vai ložu{1}}deguna tapas, kas ieslēdzas iepriekš-caurdurtos caurumos, lai precīzi novietotu sloksni katrā stacijā, pirms tiek veiktas citas darbības. Tie novērš nelielas barošanas kļūdas un nodrošina precizitāti no stacijas-uz{5}}staciju.
- Krājumu vadotnes un pacēlāji- sliedes, kas notur sloksni centrā, kad tā padodas, un atsperes-elementi, kas pēc formēšanas paceļ sloksni no formas virsmas, lai tā varētu brīvi virzīties uz priekšu.
Šo štancēšanas presformas komponentu mijiedarbība ir precīzi pielāgota presēšanas ciklam. Pat dažu mikronu novirze starp vadošajām tapām var izraisīt perforatora lūzumu, urbumu veidošanos vai izmēru novirzi visā ražošanas ciklā. Šī iemesla dēļ kvalificēti presformu izgatavotāji pirms galīgās montāžas pārbauda katru komponentu saskaņā ar projektēšanas nolūku, izmantojot koordinātu mērīšanas iekārtas un optisko pārbaudi.
Nosakot inženiertehnisko un komponentu arhitektūru, rodas praktisks jautājums: ko patiesībā maksā visa šī precizitāte? Preču sarežģītība, materiālu izvēle, pielaides prasības un ražošanas apjoma mērķi ir iekļauti cenu vienādojumā, kas daudziem pircējiem šķiet necaurredzams - un kurā neskaidrās cerības rada budžeta pārsteigumus.
Izmaksu faktori un cenu noteikšana presformu ražošanā
Instrumentu piedāvājumi instrumentu un presformu ražošanā bieži šķiet kā melnās kastes. Divi piegādātāji var aplūkot vienu un to pašu detaļu zīmējumu un atgriešanas cenas 30 000 USD atsevišķi. Šī starpība reti nozīmē, ka kāds ir pārmaksājis - tas parasti nozīmē, ka katrs veikals atšķirīgi interpretēja jūsu prasības, piedāvāja dažādus stangas veidus vai pieņēma dažādus stangas kalpošanas laika mērķus. Izpratne par to, kas faktiski nosaka izmaksas, ļauj salīdzināt cenas uz vienādiem pamatiem un izvairīties no pārmaksas par iespējām, kas jums nav vajadzīgas.
Kas nosaka štancēšanas štancēšanas instrumentu izmaksas
Ne visiem izmaksu faktoriem ir vienāds svars. Lūk, kas ietekmē jūsu kopējo instrumentu cenu, kas sakārtota no augstākās līdz mazākajai ietekmei.
- Die sarežģītība un staciju skaits- 12-staciju progresīvā veidne maksā eksponenciāli vairāk nekā četru staciju rīks. Katra papildu stacija papildina projektēšanas, precīzas apstrādes un montāžas stundas. Sarežģītas ģeometrijas, kurām nepieciešamas stingri secīgas formēšanas darbības, ātri palielina izmaksas.
- Pielaides prasībasPārejot no +/- 0.1mm uz +/- 0.02mm, - var dubultot instrumentu izmaksas. Stingrākām pielaidēm ir nepieciešams cietāks instrumentu tērauds, stiepļu EDM griešana, optiskā slīpēšana un vairāk apstiprināšanas ciklu.
- Nepieciešama mirst dzīve- veidnē, kas garantēta 100 000 trāpījumiem, tiek izmantoti citi materiāli un termiskā apstrāde, nekā tas, kas ir izgatavots 5 000 000 cikliem. Karbīda ieliktņi, PM tēraudi un augstākās kvalitātes pārklājumi pagarina kalpošanas laiku, bet ievērojami palielina sākotnējos ieguldījumus.
- Materiāls tiek apzīmogots- presformām, kas apstrādā nerūsējošu tēraudu vai modernu augstas-izturības tēraudu, ir nepieciešami stingrāki, nodilumizturīgāki- instrumenti nekā tiem, kas štancē vieglu tēraudu vai alumīniju. Abrazīvie sagataves materiāli paātrina nodilumu, tāpēc ir nepieciešami augstākās kvalitātes tēraudi.
- Detaļu izmērs un preses tonnāža- lielākām detaļām ir nepieciešami lielāki apavi, smagāki šķīvji un lielākas preses. Materiālu izmaksas pašai presei ir atkarīgas no fiziskā izmēra.
- Sekundārās pazīmes- vītņgriešana, in-matricu montāža, sensori un automātiskā pārbaude palielina inženierijas sarežģītību, kas pārsniedz standarta griešanas un formēšanas darbības.
Ņemot vērā kontekstu, vienkāršas iztukšošanas presformas varētu maksāt no 8000 līdz 25 000 ASV dolāru, savukārt daudzstaciju progresīvās presformas sarežģītām štancēšanas detaļām svārstās no 30 000 līdz 250 000 $. Liela apjoma-automobiļu pārvietošanas presformas var pārsniegt 500 000 USD. Šie skaitļi šķiet stāvi, līdz jūs aprēķināt, cik daudz tie nodrošina vienai daļai matricas kalpošanas laikā.
Maksas-par-daļas ekonomiju un ne{2}}vienmērīgu apjomu
Lūk, kur matemātika pagriežas par labu štancēšanai. Pielāgota metāla štancēšanas forma ir sākotnējais līdzeklis, kas palielina izmaksas par vienu-daļas santīmiem. Apsveriet reālu scenāriju:
- Pielāgotas investīcijas: 12 000 USD
- Maksa par vienu -daļu ar apzīmogošanu: 0,45 ASV dolāri
- Maksa par vienu -detaļu, izmantojot CNC apstrādi (bez instrumentiem): 3,50 USD
Nelīdzsvarotais-apjoms: 12 000 ASV dolāru / (3.50 - $0,45)=aptuveni 3900 daļu. Zem šī skaitļa apzīmogoto metāla detaļu apstrāde kopumā ir lētāka. Virs tā katra papildu metāla apzīmogota daļa ietaupa USD 3,05 salīdzinājumā ar alternatīvu. Ja ir 20 000 detaļu, šī 12 000 USD vērtā veidne palielina tikai USD 0,60 par gabalu, savukārt CNC apstrāde būtu izmaksājusi 70 000 USD kopā -, tādējādi ietaupot vairāk nekā USD 49 000.
Kļūda, ko pircēji pieļauj? Viņi novērtē instrumentu izmaksas, pamatojoties uz vienu pasūtījumu, nevis uz kalpošanas laiku. Ja pārsūtīsit 5000 vienību gadā trīs gadus, jūsu faktiskais apjoms ir 15,000 - krietni pēc pārtraukuma-pat lielākajai daļai pielāgoto metāla štancējumu. Katrs atkārtotais pasūtījums tiek piegādāts ātrāk (nav jaunu instrumentu sagatavošanas laika) un lētāk (tikai par -daļas cenu plus iestatīšana). Ražošanas ekonomikas štancēšana atalgo ilgtermiņa-domāšanu.
Materiālu izmaksas vēl vairāk pastiprina priekšrocības. Ja metāla detaļu štancēšanai tiek izmantoti dārgi sakausējumi, piemēram, nerūsējošais tērauds vai berilija varš, štancēšanas izcilais materiālu izmantojums (optimizēts sloksnes izkārtojums mazāk izšķērdē) ļauj ietaupīt katrā ražošanas reizē.
Kā novērtēt un salīdzināt cenas citātus
Ja pasūtījuma metāla štancēšanas presformu piedāvājumi ir ļoti atšķirīgi, problēma gandrīz vienmēr ir piegādātāju pretrunīgie pieņēmumi. Adetalizēta izmaksu analīzeparāda, ka vienības cena apvieno piecus galvenos faktorus: materiālu (45-55%), darbu (15-25%), pieskaitāmās izmaksas (10–20%), kvalitātes nodrošināšanu (2–8%) un iepakojumu (2–5%). Turklāt maksa par iestatīšanu, pārbaudes prasības un pēcapstrāde var pievienot 0,10–1,00 USD par gabalu, ja tas nav norādīts iepriekš.
Lai iegūtu patiesi salīdzināmus piedāvājumus, jūsu piedāvājumam ir jānosaka specifika, kas novērš minējumus:
- Nosauciet precīzus materiālu standartus ar izsekojamības prasībām - "Q235B uz GB/T 700", nevis tikai "oglekļa tērauds"
- Definējiet pielaides klases skaitliski - "±0,05 mm uz kritiskajiem caurumiem", nevis "stingras pielaides"
- Norādiet gada apjoma prognozes un paredzamo mirstības ilgumu kopējo trāpījumu skaitā
- Skaidri nosauciet virsmas apstrādi, pārklājuma specifikācijas un iepakojuma standartus
- Pieprasiet detalizētus piedāvājumus, nodalot instrumentu izmaksas,{0}}vienības cenu, iestatīšanas maksu un visas periodiskās pārbaudes maksas
Bez šīm norādēm jūs salīdzināsit citātus, kas atspoguļo pilnīgi atšķirīgus pieņēmumus par kvalitātes līmeni, paredzamo dzīves ilgumu un iekļauto saturu. Zemākā instrumentu cena ne vienmēr ir vislabākā vērtība, ja tā nodrošina 100 000 trāpījumu garantētu veidni, kad jums nepieciešami 2 000 000.
Izmaksu skaidrība palīdz saprātīgi ieguldīt, taču pat perfekti norādīta presforma sāk degradēties brīdī, kad tā nonāk ražošanā. Tas, kā jūs saglabājat šo ieguldījumu - un atpazīstat, ka tas neizdodas, - nosaka, vai jūsu izmaksu-par-daļa prognozes saglabājas gadu gaitā vai arī klusi samazinās, jo kvalitāte mainās.
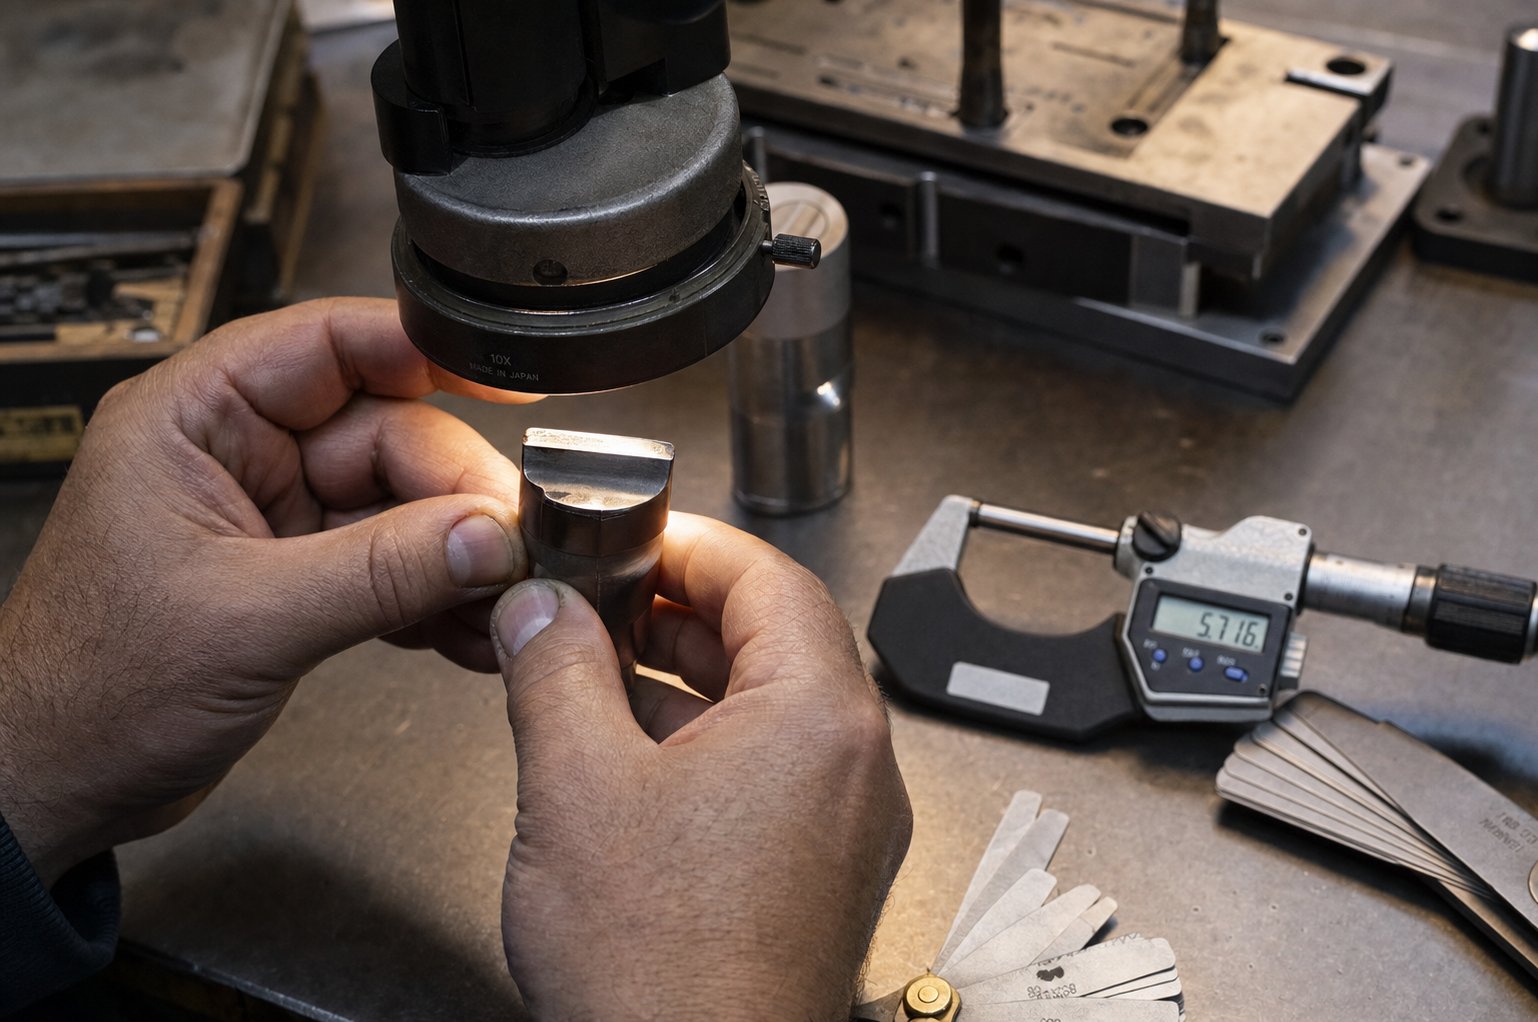
Diega apkope, traucējummeklēšana un kalpošanas laiks
100 000 $ progresīvais kauliņš neizdodas uzreiz. Šonedēļ tas klusi noārda - nedaudz augstāku atslāņošanos, nākamajā mēnesī izmērs novirzās par 0,01 mm, virsmas skrāpējums, kura vakar nebija. Pircēji, kuri iegulda lielus līdzekļus metāla štancēšanas instrumentos, bet neievēro strukturēto apkopi, regulāri zaudē 30–50% no sava presformas potenciālā kalpošanas laika. Detaļas turpina atdalīties no štancēšanas preses, taču kvalitāte pasliktinās tik pakāpeniski, ka brīdī, kad kāds to pamana, bojājumus prasa dārgs remonts, nevis vienkārša apkope.
Profilaktiskās apkopes grafiki un labākā prakse
Efektīva štancēšanas rīku uzturēšana apvieno laika{0}}pārbaudes ar gājienu{1}}skaitīšanas aktivizētājiem. Metālam, kas mēnesī izpilda 500 000 sitienu, ir vajadzīgi asāki intervāli, nekā vienam riteņbraukšanai — 20 000. Lūk, kā sadalās praktiskais grafiks:
Par maiņu:pārbaudiet, vai nav redzamu urbumu, nepareizas padeves, slāņu uzkrāšanās un neparastu preses troksni. Apstipriniet, ka eļļošana sasniedz visus kontaktpunktus. Šie ātrie novērojumi atklāj problēmas, pirms tās tiek kaskādes.
Katru nedēļu:pārbaudiet pilotus, atsperes, vadošās tapas un lūžņu evakuācijas ceļus. No stacijām, kurās atkārtoti uzkrājas gruži, notīriet iekļuvušās smalkās daļiņas un izžuvušu smērvielu.
Katru mēnesi vai ar dokumentētiem insultu intervāliem:izmērīt-malu nodilumu, pārbaudīt caurumošanas-līdz-atšķirību, izmantojot sliežu mērierīces, un pārskatīt asināšanas vajadzības, pamatojoties uz faktiskajiem nodiluma datiem, nevis patvaļīgiem grafikiem. Nomainiet atsperes, kas uzrāda vairāk nekā 10% brīvā{5}}garuma zuduma.
Ik gadu:veikt pilnīgu nojaukšanu, metroloģijas pārbaudi un kumulatīvā nodiluma novērtējumu. Atjauniniet PM ierakstus un pielāgojiet intervālus, pamatojoties uz to, ko parāda vēsture.
Galvenais princips? Pakalpojumu biežumam ir jāatbilst ražošanas realitātei - materiāla abrazivitātei, detaļu kritiskumam un formas sarežģītībai -, nevis vispārīgam kalendāram. Precīzai presformai, kas darbojas ar abrazīvu nerūsējošo tēraudu lielā ātrumā, ir nepieciešami stingrāki pārskatīšanas cikli nekā vienam noslīdošam vieglajam tēraudam pie pieticīgiem apjomiem.
Detaļu defektu izraisītu štancēšanas problēmu diagnostika
Kad kvalitāte paslīd, pati apzīmogotā daļa norāda, kur meklēt. Katrs defekta modelis atbilst noteiktam formas stāvoklim. Šeit ir kontrolsaraksts, kas savieno simptomus ar pamatcēloņiem:
- Palielinās urbuma augstums- nodilušas griešanas malas vai perforators-līdz-izslēgts klīrenss ir atvērts ārpus specifikācijas. Asināšana vai pārslīpēšana atjauno stāvokli.
- Žāvēšana (materiāla uzkrāšanās uz presformu virsmām)- šauras atstarpes, slikta virsmas apdare vai nepietiekama eļļošana. Nopulējiet saskares vietas un pārbaudiet klīrensa ģeometriju.
- Šķembu vai malu lūzums- instrumentu tērauda pārslodze, materiālu neatbilstība vai štancēšanas iekārta, kas nodrošina pārmērīgu tonnāžu. Nekavējoties pārtrauciet ražošanu un pārbaudiet savienojošās sastāvdaļas.
- Izmēru novirze- novirze no nodilušām vadotnes tapām, vaļīga stiprinājuma aparatūra vai nekonsekvents nospiešanas aizvēršanas augstums. Pirms pieņemat, ka štancēšanas formas daļas ir jānomaina, vēlreiz pārbaudiet iestatīšanu.
- Virsmas skrāpējumi vai pēdas- sloksnes ceļā iesprostoti gruži, izžuvusi smērviela vai nodilušas kontaktvirsmas. Rūpīga tīrīšana bieži to atrisina bez instrumenta štancēšanas komponentu nomaiņas.
- Nepareiza padeve vai svītru izsekošanas kļūdas- pilota nodilums, nepareizs padeves solis vai šķēršļi krājuma ceļā. Vispirms pārbaudiet ar progresu{2}}saistītos komponentus.
- Pavasara nogurums (vāja sloksne vai nekonsekventa tukša noturēšana)- atsperes pēc kalpošanas laika pakāpeniski zaudē spēku. Izmēriet brīvo garumu atbilstoši specifikācijām un aktīvi nomainiet.
Kritisks diagnostikas princips no pieredzējušiem instrumentu un presformu veikaliem: pirms instrumentu maiņas vienmēr pārbaudiet uzstādīšanu un uzkopšanu. Ieslodzīti lodes, vaļīgas skrūves un bloķēti lūžņu ceļi atdarina nodilumu{1}}saistītus defektus, taču to labošana nemaksā. Pārejot tieši uz štancēšanas instrumentu remontu, nepārbaudot pamatus, tiek tērēts laiks un dažkārt rodas jaunas problēmas.
Labot vai aizstāt lēmumu ietvaru
Katrs kauliņš galu galā sasniedz punktu, kurā parastā asināšana un komponentu apmaiņa vairs nenodrošina stabilu procesu. Jautājums nav par to, vai šis punkts nonāks -, bet gan par to, vai jūs to atpazīstat, pirms iegremdējat remonta dolārus instrumentos, kas ir jāpārbūvē.
Turpiniet asinātkad malu nodilums ir vienmērīgs, veidne pēc atkārtotas slīpēšanas atgriežas pie specifikācijas, un detaļu kvalitāte stabilizējas uzreiz pēc apkopes. Normāls-problēmu nodilums labi izstrādātai veidnei ir apkopes problēma, nevis strukturāla problēma.
Remonts vai atjaunošanakad bojājums ir lokalizēts - saplaisājis perforators, nodilusi vadotnes bukse, viena stacija zaudē toleranci. Atsevišķu štancēšanas presformu daļu nomaiņa ir jēga, ja pārējā instrumenta izmēri saglabājas stabili un kļūme neatkārtojas.
Nomainiet vai pārveidojietja redzat atkārtotu izlīdzināšanas zudumu pēc pārbaudītas apkopes, hronisku izmēru novirzi, kas atgriežas dažu dienu laikā pēc apkopes, strukturālas plaisas presformās vai plāksnēs vai tās pašas stacijas kļūme neilgi pēc katra remonta cikla. Šajā brīdī veidnes uzkrātais nodilums pārsniedz to, ko var novērst komponentu nomaiņa.
Izšķirošais faktors ir modeļa atpazīšana. Viena neveiksme ir notikums. Tāda pati kļūme, kas atkārtojas pēc pareiza remonta, ir tendence -, un tendences norāda uz dizaina ierobežojumiem, materiāla nogurumu vai ražošanas prasībām, kas ir pārsniegušas sākotnējās instrumentu specifikācijas. Detalizēta apkopes uzskaite (trāpījumu skaits, defektu kodi, remontdarbi un pēc-pakalpojuma kvalitātes rezultāti) pārvērš šo lēmumu no instinkta uz datiem balstītu analīzi.
Pareiza apkope pagarina stieņu kalpošanas laiku par 2-3 reizēm, salīdzinot ar pieejām no palaišanas-līdz-atteicei, taču tā arī ģenerē dokumentāciju, kas jums būs nepieciešama, kad pienācis laiks iegūt rezerves instrumentus. Šis piegādes process -, zinot, ko norādīt, kādus jautājumus uzdot un kas kvalificētam partnerim ir jānodrošina, ir vieta, kur klusi uzkrājas nākamais pircēja kļūdu slānis.
Kā norādīt un iegūt pielāgotu štancēšanas formu
Apkopes žurnāli norāda, kad kauliņš ir sasniedzis mūža beigas. Kas notiek pēc tam, - iegūstot tā nomaiņu vai norādot pavisam-jaunu rīku -, pircēji vai nu racionalizē procesu, vai atkārto katru kļūdu, kas traucēja viņu oriģinālajiem instrumentiem. Atšķirība parasti ir saistīta ar sagatavošanos. Labi-strukturēts piedāvājums nodrošina precīzus, salīdzināmus piedāvājumus dažu dienu laikā. Neskaidrs notikums aktivizē nedēļu ilgus paskaidrojošus e-pastus un citātus, kuru pamatā ir pieņēmumi, kurus jūs nekad neesat apstiprinājis.
Kāda informācija ir nepieciešama jūsu diegu ražotājam
Katram kvalificētam metāla štancēšanas presformu ražotājam ir nepieciešama viena un tā pati serdeņu pakete, lai viņi varētu atbildīgi kotēt. Ja trūkst pat viena elementa, veikals liek uzminēt -, un šie minējumi tiek iekļauti jūsu cenā, izpildes laikā vai, vēl ļaunāk, jūsu kauliņa veiktspējā.
Lūk, kas jāsagatavo, pirms sazināties ar štancēšanas presformu ražotājiem:
- Daļu rasējumi ar GD&T- ietver pilnu ģeometrisko izmēru un pielaides norādes. Atsauces uz punktu, pozicionālās pielaides un plakanuma prasības norāda presformas inženierim, kas raksturo piedziņas instrumentu sarežģītību. Kā atzīmē lokšņu metāla ražošanas eksperti, bez noteiktām pielaidēm ražotājs piemēro noklusējuma iestatījumus, kas var neatbilst jūsu projektēšanas nolūkam.
- Materiāla specifikācija- nosauciet precīzu standartu un pakāpi (piemēram, "SUS304 pēc ASTM A240" vai "SPCC uz JIS G3141"). Dažādiem materiāliem ir nepieciešami dažādi prestēraudi, atstarpes un pārklājumi.
- Gada apjoma prognozes- jūsu paredzamie gada daudzumi un kopējais kalpošanas laiks nosaka, vai veikals piedāvā vienkāršu presformu vai progresīvu instrumentu ar karbīda ieliktņiem, kas izgatavoti miljoniem ciklu.
- Pielaides prasības pēc īpašībām- nosakiet, kuras dimensijas ir kritiskas salīdzinājumā ar vispārīgām. Pārmērīga-iecietība palielina instrumentu izmaksas; zem-norādot kritiskās funkcijas, tiek iegūtas detaļas, kuras nav saliekamas.
- Virsmas apdares cerības- norādiet Ra vērtības vai vizuālos standartus kosmētikas virsmām. Dekoratīvam ārējam panelim ir vajadzīgas pulētas štancēšanas virsmas, kas nav vajadzīgas slēptam konstrukcijas kronšteinam.
- Sekundārās operācijas- ņemiet vērā visus in-piespiešanas, aparatūras ievietošanas vai pēc-apzīmogošanas procesus, kas ietekmē to, kā matrica nodrošina gatavās daļas.
Būtiski jautājumi, ko uzdot potenciālajiem piegādātājiem
Pilnīga RFQ pakotne nodrošina cenas piedāvājumus. Pareizie jautājumi atdala spējīgus metāla štancēšanas presformu ražotājus no veikaliem, kuriem būs grūtības ar jūsu projektu. Novērtējot jebkuru štancēšanas rīku un presformu piegādātāju, pievērsiet uzmanību procesa iespējām, nevis tikai cenai:
- Kādus CAD/CAM un CAE simulācijas rīkus jūs izmantojat veidņu projektēšanas laikā? Veikali, kuros darbojas formēšanas simulācija, uztver problēmas digitāli, nevis atklāj tās dārgas fiziskās pārbaudes laikā.
- Kādas instrumentu tērauda markas un virsmas apstrāde ir standarta manam materiālam un apjomam? Atbilde atklāj, vai piegādātājs izstrādā jūsu lietojumprogrammu vai pēc noklusējuma izvēlas vienu -izmēru-piemērotu-visiem.
- Ko ietver jūsu pārbaudes un apstiprināšanas process? Viens trāpījums presē nav apstiprinājums. Meklējiet dokumentētu T0/T1 paraugu ņemšanu, dimensiju pārskatus un CPK procesa iespēju analīzi vairākos ražošanas ciklos.
- Kā jūs veicat izmaiņas inženierzinātnēs pēc presformas apstiprināšanas? Elastība, lai pielāgotu ECN bez pilnīgas pārprojektēšanas -, izmantojot dīkstāves stacijas vai modulārus ieliktņus -, aizsargā jūsu ieguldījumu, attīstoties produktu dizainam.
- Kāds ir dokumentētais paredzamais kalpošanas laiks, un kāda garantija attiecas uz priekšlaicīgu atteici?
Kvalificēts metāla instrumentu un presformu partneris atbild uz šiem jautājumiem konkrēti, nevis vispārīgi. Ja atbilde uz jautājumu "kādus simulācijas rīkus jūs izmantojat?" ir neskaidrs, tas ir signāls, ka veikals paļaujas uz izmēģinājuma{1}}un-kļūdu pieejām, kas izstrādes laikā izmaksā jums laiku un naudu.
No piedāvājumiem līdz ražošanai-gatavs rīks
Labākās štancēšanas presformu ražotāju attiecības nav saistītas ar darījumiem. Viņi seko strukturētam attīstības ceļam, kas apstiprina katru pieņēmumu pirms ražošanas apjoma ierobežošanas. Lūk, kā šis ceļš izskatās ar pilnu -pakalpojumu partneri:
- Priekšizpētes analīze- piegādātājs pārskata jūsu daļas ģeometriju, materiālu un pielaides pret štancēšanas ierobežojumiem. Viņi identificē iespējamos veidošanās riskus, ierosina DFM uzlabojumus un apstiprina, ka projekts ir dzīvotspējīgs, pirms piedāvā detalizētus instrumentus.
- CAE simulācija un sloksnes izkārtojums- formēšanas simulācija apstiprina materiālu plūsmu, prognozē atgriešanos un optimizē staciju secību. Sloksnes izkārtojums fiksē materiālu izmantošanu un ražošanas loģiku.
- Preses dizaina pārskatīšana un apstiprināšana- jūs pārskatāt un apstiprināt visu 3D presformas dizainu, tostarp komponentu materiālus, klīrensa specifikācijas un dokumentāciju par paredzamo veidnes kalpošanas laiku.
- Precīza apstrāde un montāža- CNC frēzēšana, stiepļu EDM, slīpēšana un termiskā apstrāde ražo veidņu detaļas atbilstoši specifikācijām. Montāža apvieno visu ar pārbaudītu izlīdzināšanu.
- Izmēģinājuma braucieni un T0/T1 paraugu ņemšana- presforma darbojas ar ražošanas-klases presi, ražojot detaļu paraugus, kas izmērīti atbilstoši jūsu zīmējumam. Pielāgojumi attiecas uz jebkādām atsperēm vai izmēru novirzēm, kas novērotas fiziskajā izmēģinājumā.
- Izmēru pārbaude un apstiprināšana- CMM mērījumi, pirmie-izstrādājuma pārbaudes ziņojumi un procesa iespēju pētījumi apstiprina, ka presforma atbilst specifikācijām pirms nosūtīšanas.
- Ražošanas izlaišana un pastāvīgs atbalsts- Validētā veidne nonāk jūsu ražošanas vidē ar apkopes dokumentāciju, ieteicamajiem asināšanas intervāliem un rezerves komponentu specifikācijām.
Šī darbplūsma no gala-līdz beigām{1}}atšķir īstu metāla štancēšanas rīku un presformas partneri no veikala, kas vienkārši piegādā apstrādāta tērauda bloku.YICHEN's Stamping Diepakalpojums ir šīs pilnas -dzīves cikla pieejas piemērs -, kas nodrošina piegādes vadītājus un instrumentu inženierus no priekšizpētes un CAE simulācijas, izmantojot apstrādi, izmēģinājuma darbības un pārbaudi. Pilnīgs pārklājums nozīmē, ka problēmas parādās izstrādes laikā, nevis jūsu ražošanas telpā, un jūsu pielāgotā metāla štancēšanas forma tiek piegādāta apstiprināta un gatava ražošanai, nevis nepieciešama papildu atkļūdošana jūsu uzņēmumā.
Novērtējot jebkuru štancēšanas presformu ražotāju, piešķiriet prioritāti partneriem, kuriem pieder viss process no simulācijas līdz apstiprinātiem instrumentiem. Zemāks citāts no veikala, kas jums nodod nepārbaudītu un pazūdošu presformu, ilgtermiņā maksās vairāk, jo tiek pagarināti izmēģinājumu cikli, inženierijas izmaiņas un aizkavēta ražošanas uzsākšana. Dārgākā kļūda metāla štancēšanas instrumentā un presformas iegūšanā nav pārmaksāt par instrumentiem -, tā ir nepietiekama samaksa par iespējām un pārmantot visas problēmas, kuras piegādātājs nevarēja atrisināt.
Bieži uzdotie jautājumi par metāla zīmogu rīku un spiedogu
1. Kāda ir atšķirība starp metāla zīmogu un štancēšanas presformu?
Metāla zīmogs ir ar rokām vai ar mašīnu darbināms{0}}rīks, kas uz virsmas iespiež marķējumus, piemēram, sērijas numurus vai logotipus. Štancēšanas presforma ir pēc pasūtījuma -konstruēts precīzijas instruments, kas sastāv no perforatora un dobuma, kas uzstādīts uz vadāmām presformām un kas paredzēts lokšņu metāla griešanai, locīšanai, vilkšanai vai formēšanai gatavās daļās lielā apjomā. Abi pieliek spēku, izmantojot formas instrumentu, bet štancēšanas presformas ir saistītas ar ievērojami sarežģītāku inženieriju, lielākiem ieguldījumiem instrumentos un ražošanas jaudu, ko mēra tūkstošos vai miljonos identisku detaļu vienā veidņu komplektā.
2. Cik maksā pielāgota metāla štancēšanas matrica?
Pielāgotu štancēšanas presformu izmaksas svārstās plaši atkarībā no sarežģītības. Vienkāršās nospiešanas formas sākas no USD 5000 līdz USD 25 000, kombinētās veidnes maksā no USD 10 000 līdz USD 50 000, progresīvās presformas svārstās no USD 30 000 līdz vairāk nekā USD 250 000, un lielas pārvietošanas veidnes automobiļu vajadzībām var pārsniegt USD 500 000. Galvenie izmaksu faktori ir staciju skaits, pielaides prasības, paredzamais stangas kalpošanas laiks, apzīmogojamais materiāls un daļas izmērs. Pilna -pakalpojuma sniedzējs, piemēram, YICHEN (https://www.yichen-group.com/stamping-die/), nodrošina priekšizpētes analīzi jau iepriekš, lai pircēji saprastu izmaksu ietekmi, pirms viņi apņemas ieguldīt instrumentus.
3. Kāds instrumentu tērauds ir vislabākais presformu štancēšanai?
Labākais instrumentu tērauds ir atkarīgs no jūsu pielietojuma. D2 (augsts-oglekļa saturs, augsts-hroms) nodrošina izcilu nodilumizturību vispārējai apstrādei un formēšanai pie 62-64 HRC. A2 nodrošina labāku stingrību ar gaisa-cietēšanas stabilitāti mēreniem{11}}triecieniem. S7 iztur lielas triecienslodzes{14}}biezā materiāla bīdē. M2 ātrgaitas tērauds saglabā cietību paaugstinātā temperatūrā{17}}ātrdarbīgās progresīvās presformās. Volframa karbīds nodrošina maksimālu nodilumizturību, veicot īpaši-lielu-apjomu, kas pārsniedz 5 miljonus sitienu. Pulvermetalurģijas kategorijas, piemēram, CPM 10V, līdzsvaro nodilumizturību un stingrību progresīviem augstas stiprības tērauda lietojumiem.
4. Kad man vajadzētu izvēlēties progresīvo matricu, nevis pārneses matricu?
Izvēlieties progresīvo presformu, ja jūsu daļas ir salīdzinoši plakanas, mazas vai vidēja izmēra un nepieciešamas lielos apjomos (50 līdz 1, 500+ daļas minūtē). Progresīvās presformas nodrošina, ka apstrādājamā detaļa ir savienota ar nesēja sloksni visās secīgās stacijās, padarot tās ideāli piemērotas sarežģītām vairāku -operāciju daļām bez dziļas vilkšanas. Izvēlieties pārneses matricu, ja detaļas ir lielas, tām nepieciešama dziļa vilkšana vai ja nepieciešama pagriešana starp darbībām. Pārneses presformas vispirms atdala katru sagatavi, pēc tam mehāniskie pirksti pārvieto atsevišķus gabalus starp neatkarīgām stacijām, ļaujot materiālam plūst, ko savienotā sloksne nevar uzņemt.
5. Kā es varu zināt, kad štancēšanas matricai nepieciešams remonts vai nomaiņa?
Pārraugiet detaļu kvalitātes indikatorus: pieaugošais urbuma augstums norāda uz nodilušām griešanas malām, izmēru novirze liecina par virzošās tapas nodilumu vai novirzi, un slīdēšana norāda uz klīrensa vai eļļošanas problēmām. Turpiniet asināšanu, kad malu nodilums ir vienmērīgs un kvalitāte stabilizējas pēc apkopes. Remontējiet, ja bojājumi ir lokalizēti vienā komponentā, piemēram, ieplaisājusi perforators vai nodilusi bukse. Nomainiet vai pārprojektējiet, ja pēc verificētas apkopes redzat atkārtotu izlīdzināšanas zudumu, hronisku izmēru novirzi, kas atgriežas dažu dienu laikā pēc apkopes, strukturālu plaisu uzmavām vai tās pašas stacijas atteici atkārtoti pēc pareiza remonta. Detalizēti apkopes ieraksti ar trāpījumu skaitu un defektu kodiem pārvērš šo lēmumu no minējumiem uz datiem balstītā analīzē.


