


Kas ir kvalificējams kā liela daļa štancēšanai
Kad daraapzīmogota metāla sastāvdaļašķērsot robežu no "standarta" uz "lielu daļu" teritorijas? Nozare nepārtraukti runā par smago metālu štancēšanu, tomēr reti novelk skaidru robežu. Ja meklējat štancēšanas pakalpojumu lielām daļām, jums ir nepieciešami stingri skaitļi, lai varētu pat sākt novērtēt iespējamību.
Lielo detaļu definēšana štancēšanai
Detaļa parasti tiek kvalificēta kā "liela" štancēšanas štancēšanai, ja tā jebkurā atsevišķā dimensijā pārsniedz 24 collas vai ja tai nepieciešama presēšanas pamatne, kas ir lielāka par 72 collām, lai ievietotu instrumentus. Taču izmēri vien neizstāsta visu. Materiāla biezumam ir noteicošā loma: detaļas, kas apzīmogotas no krājuma virs 3 mm (aptuveni 0,120 collas), nonāk liela izmēra teritorijā, kur formēšanas fizika krasi mainās. Saskaņā ar Worthy Hardware pārskatu par lielgabarīta štancēšanu, šis process parasti apstrādā materiālus, kuru biezums ir no 0,079 collu līdz 0,5 collu biezumam, dažreiz pat biezākam, un tam ir nepieciešamas preses, kas spēj iedarbināt vairākus simtus tonnu spēka.
Svaram arī ir nozīme. Ja gatavā sagatave vai formēta sastāvdaļa pārsniedz to, ko operators var droši novietot ar roku, jums ir darīšana ar daļām, kurām nepieciešama mehāniska apstrāde, robotizēta pārvietošana vai īpaša automatizācija. Padomājiet par progresīvām apzīmogotām automobiļu daļām, piemēram, pilna garuma-rāmja sliedēm, strukturālām šķērselementiem vai lieliem kronšteinu komplektiem. Šīs sastāvdaļas var svērt no 10 līdz vairāk nekā 100 mārciņām gatavajā stāvoklī.
Kāpēc daļas lielums maina visu
Iedomājieties, ka apzīmogotas daļas nospiedums dubultojas. Jūs neesat tikko dubultojis izaicinājumu. Jūs to esat padarījis. Materiāla plūsmu kļūst grūtāk kontrolēt uz lielākas virsmas. Lai saglabātu līdzenumu 36 collu sagatavei, ir nepieciešams vienmērīgs spiediena sadalījums, kas mazākām detaļām nekad nav vajadzīgs. Reģistrācijas precizitāte, spēja noturēt katru formēšanas staciju vienā un tajā pašā atskaites punktā pasliktinās, pieaugot sagataves izmēriem.
Automašīnu metāla štancēšanas jomā inženieri, kas projektē automobiļu detaļu progresīvās štancēšanas līnijas, katru dienu saskaras ar šīm mērogošanas problēmām. Spārna kronšteins, kas ir 8 collas plats, darbojas paredzami. Mērogojiet šo koncepciju līdz pilnam strukturālam panelim, un katra pielaide-uz augšu, katra atsperes variācija un katra sloksnes padeves nekonsekvence pastiprinās visā plašākā ģeometrijā.
Lūk, kas atšķir standarta štancēšanu no lielas{0}}daļas darba praktiskā līmenī:
- Tukša apstrāde- Lielām sagatavēm ir nepieciešamas īpašas padeves sistēmas, spoļu turētāji, kas paredzēti smagākām spolēm, un servo padeve ar pagarinātu gājiena garumu
- Tonnāžas prasības- Spēka prasību skala gan ar perimetra garumu (griešanas operācijām), gan virsmas laukumu (formēšanai), nospiežot presēšanas prasības diapazonā no 400 līdz 1,100+ tonnas
- Mirst svars- Liela formāta-matricas var svērt vairākas tonnas, un tām ir nepieciešama piekļuve augšējam celtnim un specializētas presformu maiņas procedūras
- Sloksnes platuma ierobežojumi- Progresīvajām veidnēm lielām daļām ir nepieciešams plašāks spoļu krājums, kas ierobežo pieejamos piegādātājus un palielina materiālu izpildes laiku
- Sekundārās darbības sarežģītība- Lielizmēra spiedogu noņemšanai, pārbaudei un apstrādei ir nepieciešams palielināts-iekārtas un grīdas platība
Lielu daļu štancēšanas atbalsts nav vienkārši lielāka standarta štancēšanas versija. Tā ir atšķirīga inženierzinātņu disciplīna, kurā presēšanas jauda, materiālu darbība un instrumentu dizains krustojas tādos veidos, kam nepieciešamas īpašas zināšanas. Patiesais jautājums nav par to, vai daļu var apzīmogot. Tas ir tas, vai formēšanas process, aprīkojums un ekonomika atbilst konkrētajam mērogam.
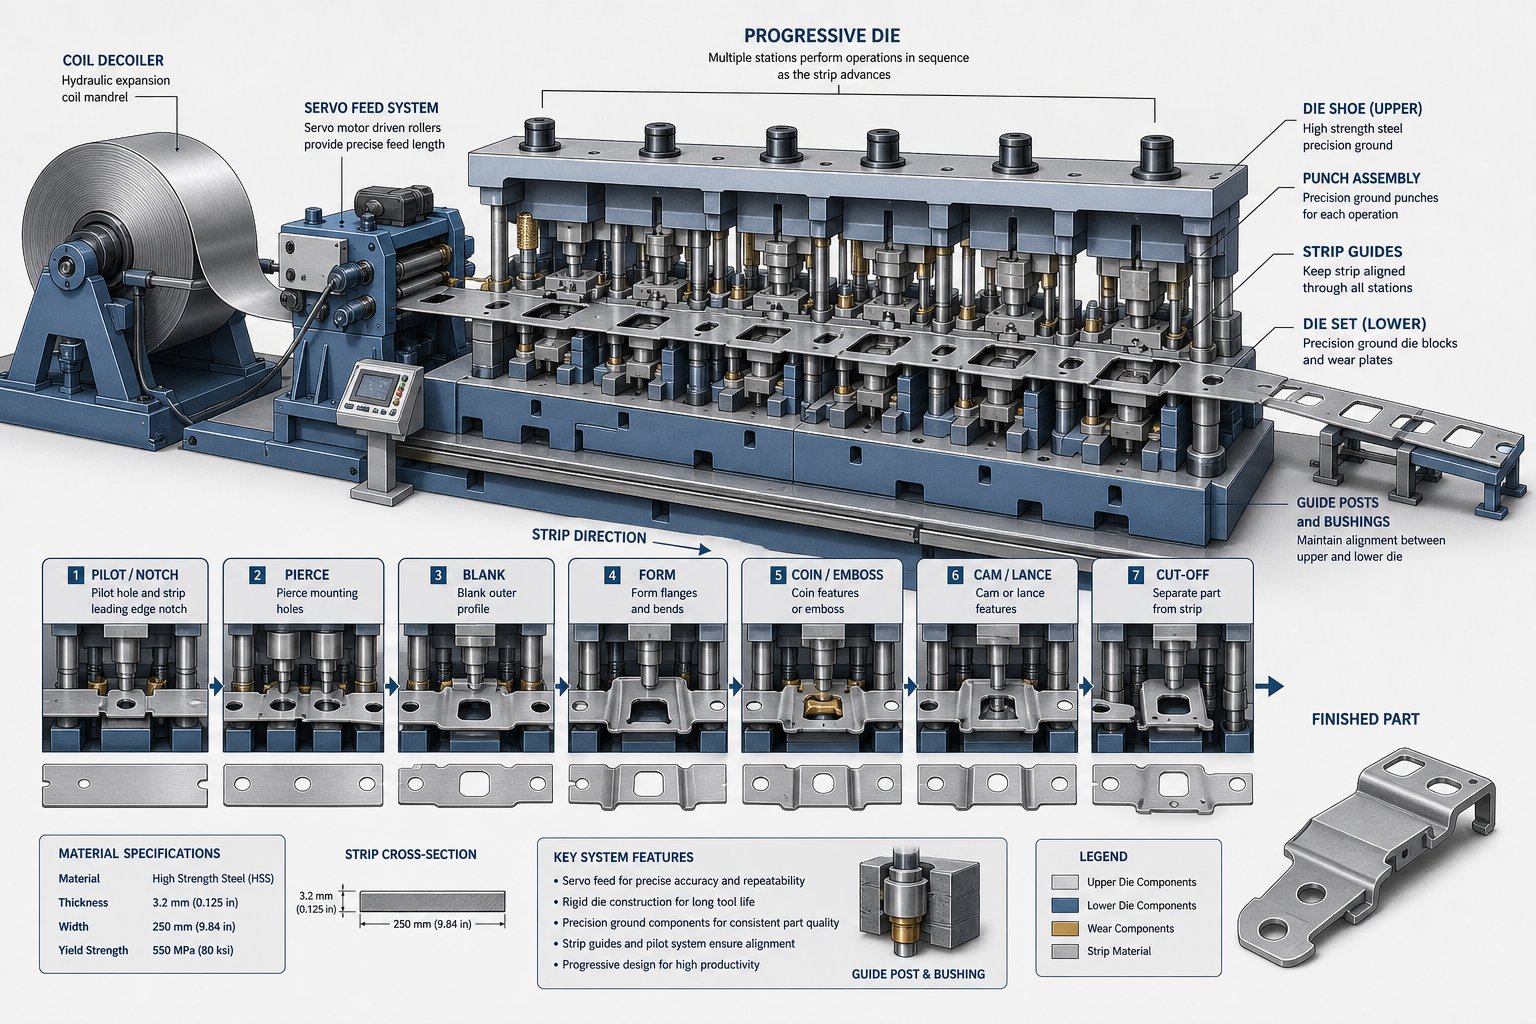
Kā lielu daļu štancēšana darbojas atšķirīgi
Instrumentu veidošanas principi nemainās, palielinot apzīmogotās daļas mērogu. Mainās tas, cik vardarbīgi šie principi jūs soda par detaļu ignorēšanu.Progresīvā metāla štancēšanauz 6 collu kronšteina ir piedodošs. Palaidiet to pašu procesa loģiku 36 collu konstrukcijas komponentam, un katra padeves nekonsekvence, katra sloksnes novirze, katra reģistrācijas kļūda reizināsies daudz lielākā audeklā.
Izpratne par mehāniskajām atšķirībām starp ražošanas metodēm lielā mērogā nav akadēmiska. Tas nosaka, vai daļu vispār var izgatavot un vai ekonomika attaisno pieeju.
Kā progresīvās formas apstrādā liela izmēra komponentus
Progresīvā metāla štancēšana sasaista visas formēšanas stacijas vienā veidņu komplektā, katrai daļai paliekot savienota ar oriģinālo sloksni caur nesēju līdz pēdējai nogriešanas stacijai. Lielām detaļām tas rada izaicinājumu kaskādi, ar kādu mazāki darbi nekad nesaskaras.
Pirmā problēma ir piķis. Solis ir attālums, kas sloksnei jānovirzās starp katru nospiešanas gājienu, un tas tieši atbilst daļas garumam padeves virzienā. Daļai, kas mēra 30 collas padeves virzienā, ir nepieciešams vismaz 30 collas solis, kā arī neatkarīgi no nesēja materiāla tiltiem starp stacijām. Reiziniet to ar astoņām vai desmit formēšanas stacijām, un jūs skatāties uz matricu, kas aptver 20 pēdas vai vairāk. KāFabricator's die basics sērijapiezīmes, progresīvajām presformām ir vajadzīgas visas nepieciešamās stacijas, kas uzstādītas uz viena kopēja matricu komplekta, ar laiku un secību, lai nodrošinātu nemainīgu padeves attālumu. Plašā mērogā šis viens veidņu komplekts kļūst par milzīgu, precīzu-iezemēto instrumentu.
Sloksnes barošana rada vēl vienu grūtības pakāpi. Smagākām spolēm, kas bieži vien ir 36 līdz 60 collas platas, nepieciešamas servo padeves sistēmas ar lielāku vilkšanas spēku un lielāku gājiena jaudu. Spoles svars strauji pieaug. 48{6}}collu-plata 4 mm tērauda spole ar standarta ārējo diametru var viegli pārsniegt 10 000 mārciņu, un tam ir nepieciešami lieljaudas attīšanas ierīces, darbināmi taisnotāji un padeves līnijas, kas izstrādātas šai masai. Padeves precizitāte ilgstošu ražošanas ciklu laikā pasliktinās, samazinoties spoles diametram un mainoties sloksnes spriegumam, tāpēc padeves sistēmai ir nepieciešama reāllaika kompensācija, lai saglabātu slīpuma pielaidi tūkstošiem ciklu.
Reģistrācija ir trešais kritiskais faktors. Progresīvās presformas lielām detaļām izmanto vadības tapas, kas ievietotas iepriekš-caurdurtos caurumos, lai bloķētu sloksnes pozīciju katrā stacijā. Bet platākas sloksnes ir vairāk pakļautas sānu novirzei, malu viļņiem un izliekumam. Ja sloksne novirzās pat par dažām tūkstošdaļām 40-collu platumā, kumulatīvā ietekme uz objekta atrašanās vietu lejupējās stacijās var izstumt daļas no pielaides. Ir nepieciešami lielāki piloti, stingrāki bukses un papildu sānu virzīšanas mehānismi.
Rezultāts? Progresīviem štancēšanas pakalpojumiem lieliem komponentiem ir vajadzīgas ne tikai lielākas preses, bet arī pilnīga barošanas un vadības ekosistēma, kas pielāgota atbilstoši mērogiem.
Pārsūtīšanas un tandēma līnijas alternatīvas
Ja detaļas ģeometrija kļūst pārāk liela, lai paliktu piestiprināta pie nesēja sloksnes, vai kad formēšanas secība prasa daļu pagriezt vai apgriezt starp darbībām, pārneses štancēšana kļūst par praktisko ceļu uz priekšu.
Pārneses sistēmas atvieno daļu no jebkura sloksnes materiāla. Atsevišķas sagataves tiek demontētas, ievadītas pirmajā stacijā un pēc tam mehāniski pārvietotas no formas uz matricu, izmantojot sliedes, kas aprīkotas ar satveršanas pirkstiem. Saskaņā arMetāla formēšanas žurnāls, pārsūtīšanas presēm parasti ir taisni{0}}sānu rāmji ar vismaz diviem klaņi, tonnāžas ietilpība no 300 līdz vairāk nekā 3000 tonnām un balsti, kuru garums pārsniedz 275 collas, lai pielāgotos visām stacijām.
Divas-ass pārsūtīšanas sistēmas virza daļas uz priekšu no stacijas uz staciju. Trīs-asu sistēmas pievieno vertikālu pacēlāju, paceļot detaļas un precīzi novietojot tās perimetra mērīšanas robežās. Šī trešā ass ir būtiska dziļi-izvilktām lielām detaļām, apvalkiem un komponentiem, kam nepieciešama pārcelšana starp darbībām. Kā skaidro Standard Die International, pārneses presformas štancēšana ļauj brīvā stāvoklī manipulēt ar detaļām dažādos leņķos, ļaujot veikt tādas darbības kā izgriezumi, ribas un vītņošana, ko progresīvie presformi vienkārši nevar sasniegt lielās ģeometrijās.
Tandēma presēšanas līnijas pastiprina šo modularitāti. Tā vietā, lai zem viena priekšmetstikliņa būtu vairākas stacijas, tandēma līnijā katrai presēšanas operācijai tiek izmantota atsevišķa prese, parasti četras līdz sešas preses, kas sakārtotas secīgi. Svina prese apstrādā primāro vilkšanu, savukārt sekošanas preses veic apgriešanas, caurduršanas, locīšanas un atkārtotas darbības. Šī konfigurācija ir piemērota daļām, kas ir pārāk lielas vai pārāk ģeometriski sarežģītas, lai pat pārsūtīšanas prese darbotos vienā kadrā.
Tandēma līnijas attēlo progresīvās metāla štancēšanas pakalpojumu augšējo robežu lielizmēra automobiļu paneļiem un konstrukcijas komponentiem. Lielākajās instalācijās balstu izmēri ir 4500x2500 mm vai lielāki, svina presēm pārsniedzot 2000 tonnas. Gājienu biežums svārstās no 6 sitieniem minūtē standarta mehāniskajos piedziņās līdz 18 vai vairāk sitieniem minūtē, izmantojot servomehāniskās preses nepārtrauktas darbības režīmā.
Dažās iekārtās tiek izmantotas kombinētās presēšanas līnijas, kuras var darboties kā standarta progresīvā prese lielā ātrumā, kā pārsūtīšanas prese ar lēnāku ātrumu vai kā hibrīds: progresīva pirmajām vairākām stacijām, pēc tam nogriež daļas no sloksnes un pārsūta uz nākamajām presēšanas stacijām. Šī elastība ir svarīga, ja vienai iekārtai ir jāizveido lielu-detaļu ģeometriju kombinācija, nevelkot katrai atsevišķas līnijas.
Lūk, kā tiek salīdzinātas četras galvenās pieejas liela{0}}formāta darbam:
| Metode | Maksimālais detaļu izmēru diapazons | Ideālie ģeometrijas veidi | Ražošanas ātrums | Instrumentu sarežģītība |
|---|---|---|---|---|
| Progresīvā die | Līdz ~36 collām (ierobežo sloksnes platums un presētā gulta) | Plakanas vai seklas{0}}veidotas daļas ar iezīmēm vienā plaknē | Augsts (līdz 1500 sitieniem/min mazākām daļām; 7-30 lielām) | Augsts - visas stacijas vienā kauliņu komplektā |
| Transfer Die | Līdz ~{0}} collām (ierobežo balsta garums) | Dziļi vilkumi, apvalki, aksiāli simetriskas daļas, vairāku-leņķu veidošana | Mērens (6–18 sitieni/min) | Mērens - atsevišķas stacijas dies plus pārsūtīšanas mehānisms |
| Saliktā die | Līdz ~24 collām (viena-sitiena ierobežojums) | Plakanas sagataves, kurām nepieciešama vienlaicīga griešana un forma vienā gājienā | Augsts (viens gājiens pabeidz daļu) | Zema līdz mērena - viens kauliņš, viena darbību kopa |
| Tandēma līnija | 60+ collas (atsevišķa nospiešana katrai darbībai) | Lieli automašīnu paneļi, dziļi strukturālie komponenti, sarežģītas daudzfunkcionālas{0}}daļas | Zems līdz mērens (6-18 sitieni/min) | Zems katrā kauliņā, augsts sistēmas{0}}līmenis (koordinēti 4–6 spiedieni) |
Izvēle starp šīm metodēm nav tikai tehniska. Ražošanas apjoms, detaļu sarežģītība un pieejamā presēšanas jauda ir svarīga. Progresīva pieeja var būt fiziski iespējama noteiktai lielai daļai, taču, ja tai ir nepieciešama 2400 -tonnu prese ar 240 collu gultu, kuras jūsu piegādātājam nav, pārvietošanas vai tandēma alternatīva kļūst par reālo atbildi.
Fiziskās iespējamības un praktisko ierobežojumu krustpunkts ir tieši vieta, kur tiek pieņemti procesa izvēles lēmumi, un nepareizā ceļa izvēle maksā vairākus mēnešus ilgu instrumentu sagatavošanas laiku un simtiem tūkstošu nogremdētā kapitāla.
Pareizās štancēšanas metodes izvēle pēc daļas izmēra
Zinot, ko katrs process var darīt, ir tikai puse no problēmas. Grūtāks jautājums: kuru jums vajadzētu izmantot savai konkrētajai daļai? Novērtējot lielu daļu štancēšanas pakalpojumu, atlases loģika nav vienkārša blokshēma. Tas ir secīgs izslēgšanas process, kurā fizika uzliek veto opcijām, pirms ekonomika vispār saņem balsojumu.
Lielizmēra zīmogošanas procesa izvēles kritēriji
Sāciet ar pašu daļu. Tās nospiedums attiecībā pret pieejamo presēšanas pamatnes laukumu ir pirmie vārti. Ja daļas projicējamais laukums (ieskaitot nesēja sloksnes apmales progresīvam darbam) pārsniedz presēšanas gultni, šī metode nav piemērota. Neviens gudrs veidņu dizains nemaina šo ierobežojumu.
Zīmēšanas dziļums ir nākamais filtrs. Seklas formas, kuru diametrs ir mazāks par 25% no sagataves diametra, bieži var palikt uz nesējsloksnes progresīvā presē. Dziļai vilkšanai, jebkam, kas tuvojas 1:1 dziļuma-pret-diametram, sagatavei parasti ir jākustas brīvi. Tas nozīmē pārsūtīšanas štancēšanu. Sarežģīti atloki ar vairāku-asu līkumiem to savieno. Katra papildu formēšanas ass pievieno staciju, palielina soli un prasa precīzāku sagataves pozicionēšanu starp darbībām.
Pielaides kopa-plašā mērogā darbojas atšķirīgi. Precīzās štancēšanas štancēšanai kompaktām daļām +/-0,05 mm noturēšana 4-collu dimensijā ir ierasta lieta. Mērogojiet to pašu pielaides prasību līdz 30 collu izmēram liela izmēra štancēšanai, un jūs vienlaikus cīnāties ar presformas termisko izplešanos, presēšanas rāmja elastīgo novirzi un sloksnes reģistrācijas novirzi. Augstas precizitātes metāla štancēšanai lielā formātā ir nepieciešams ne tikai labāks instruments, bet arī stingrākas preses, temperatūras kontrolēta vide un reāllaika uzraudzība.
Ģeometrijas ierobežojumi mijiedarbojas ar izmēru tādā veidā, kas ātri izslēdz iespējas. Detaļai ar izgriezumiem ir nepieciešamas sānu darbības ar izciļņu{1}}. 40{5}}collu daļā šīs izciļņu vienības kļūst masīvas, pievienojot svaru un sarežģītību jau tā lielajai veidnei. Detaļai, kurai ir nepieciešama gan dziļa vilkšana, gan precīzi caurdurti elementi zīmētajā sienā, var būt nepieciešams, lai vilkšana notiktu pārvades līnijā un caurduršana notiktu sekundārās precīzās presēšanas un štancēšanas operācijā. Tie nav teorētiski malas gadījumi. Tie ir izplatīti scenāriji lielos strukturālos komponentos.
Apjoma prasību atbilstība procesa ekonomikai
Fiziskā iespējamība sašaurina jūsu iespējas. Apjoms nosaka, kura izdzīvošanas iespēja ir finansiāli saprātīga.
Progresīvās presformas dod priekšroku lielam apjomam, jo to instrumentu izmaksas ir milzīgas, bet to cikla laiks ir ātrs. Tomēr lielām detaļām nepieciešamā preses tonnāža palielina kapitāla izmaksas vēl vairāk. Konstrukcijas kronšteinam var būt nepieciešama 1200 -tonnu prese, kurā darbojas progresīvas, precīzijas metāla štancēšana. Ja jūsu gada apjoms ir tikai 50 000 vienību, amortizācijas matemātika var nekad nedarboties. Pārneses presformas ar zemākām-staciju instrumentu izmaksām un spēju darboties ar esošām iekārtām var būt praktiskākas vidēja apjoma lielu komponentu gadījumā, pat ja cikla laiks uz vienu gabalu ir lēnāks.
Augstas-precizitātes štancēšana mērogā rada sasprindzinājumu: stingrākas pielaides prasa vairāk formēšanas staciju, kas palielina veidņu garumu un presēšanas prasības, kas palielina izmaksas, kas palielina līdzsvara apjomu. Inženieriem ir godīgi jānovērtē, vai katra izdrukas pielaide ir funkcionāli nepieciešama, vai arī dažus izmērus var atvieglot, lai pavērtu ekonomiskākus procesa ceļus.
Procesa izvēli lielām daļām vispirms nosaka fiziskā iespējamība: vai detaļu var izgatavot šādā veidā? Tikai pēc tam, kad ir saņemta atbilde uz šo jautājumu, sarunā ienāk ekonomika: vai šādā apjomā to vajadzētu veidot šādi?
Tālāk ir norādīts secīgais novērtējums, kas jāievēro katram inženierim, izvēloties procesu lielizmēra štancēšanai:
- Kartējiet detaļu nospiedumu atbilstoši pieejamajiem presēšanas pamatnes izmēriem, ieskaitot sloksnes piemales progresīvām pieejām
- Novērtējiet vilkšanas dziļumu un nosakiet, vai detaļa var palikt piestiprināta pie nesēja sloksnes visā formēšanas laikā
- Saskaitiet nepieciešamo formēšanas, caurduršanas un apgriešanas darbību skaitu, lai novērtētu staciju skaitu
- Novērtējiet pielaides prasības attiecībā uz detaļu izmēru, identificējot funkcijas, kurām nepieciešama augsta-precizitāte, salīdzinot ar tām, kurām ir atviegloti ierobežojumi
- Identificējiet ģeometrijas ierobežojumus (iegriezumi, vairāku-asu līkumi, sānu darbības), kas novērš konkrētus procesu veidus
- Salīdziniet atlikušās iespējamās metodes ar prognozēto gada apjomu un gabala mērķa cenu
- Sekundāro darbību faktors, neatkarīgi no tā, vai pēc{0}}štancēšanas procesi, piemēram, apstrāde vai metināšana, kompensē nepieciešamību pēc sarežģītākas formas
Kamēr jūs sasniedzat septīto soli, fizika jau ir izdarījusi lielāko daļu lēmumu. Atlikušo iespēju izvēlēties starp iespējamām metodēm ir tad, ja ražošanas apjoms, instrumentu budžets un laika ierobežojumi nosaka galīgo ceļu uz priekšu. Un šis pēdējais ceļš tieši nosaka to, kā materiāls izturēsies zem veidošanās spiediena visā jūsu daļas mērogā.
Materiālu izturēšanās un izvēle liela mēroga{0}}zīmogiem
6 collu kronšteinam, kas izgriezts no viegla tērauda, nav lielas nozīmes graudu virzienam. 40 collu konstrukcijas panelis, kas izgriezts no tās pašas spoles? Tas intensīvi rūpējas. Materiāla izturēšanās, kas ir niecīga mazā mērogā, kļūst par dominējošo atteices režīmu, kad daļas izmēri stiepjas pāri divām vai trīs pēdām no velmēta metāla. Tas pats sakausējums, viens un tas pats biezums, tas pats piegādātājs, bet fizika mainās, jo attālums pastiprina katru anizotropo dīvainību, ko velmētava iestrādā šajā loksnē.
Šeit apklust lielākā daļa diskusiju par lielu daļu štancēšanas pakalpojumiem. Piegādātāji uzskaita materiālus, kurus viņi var palaist. Viņi reti izskaidro, kāpēc šie materiāli mērogā uzvedas atšķirīgi vai kā nepareizas kvalitātes atlases rezultātā rodas lūžņu daudzums, kas iznīcina jūsu ražošanas ekonomiku.
Graudu virziens un malu kvalitāte lielizmēra sagatavēm
Katrai lokšņu metāla spolei ir virziena pirkstu nospiedums no velmēšanas procesa. KāIzgatavotājs skaidro, velmēšana ievieš lielapjoma plastisko deformāciju, kas pagarina un pagriež kristāla graudus, radot anizotropiju: mehāniskās īpašības, kas mainās atkarībā no to mērīšanas virziena. R-vērtība, platuma deformācijas attiecība pret biezuma deformāciju, kas izmērīta stiepes pārbaudes laikā, kvantitatīvi nosaka šo virziena uzvedību. Ja r-vērtības ievērojami atšķiras starp velmēšanas virzienu, šķērsvirzienu un 45 grādiem pret velmēšanu, materiāls atšķaidīsies, saburzīs un atspersies atšķirīgi atkarībā no tā, kā jūsu sagatave ir orientēta attiecībā pret spoli.
Nelielā daļā jūs, iespējams, nepamanīsit. Uz lielas sagataves anizotropija kļūst neizbēgama. Apsveriet 36{10}collu bīdes griezumu, kas ir perpendikulārs velmēšanas virzienam. Gar visu šo malu materiāla kristāliskā struktūra nodrošina konsekventu orientāciju uz bīdes darbību. Malu kvalitāte, kas nozīmē tīrās bīdes zonas attiecību pret lūzuma zonu un urbuma augstumu, paliek samērā vienāda. Pagrieziet to pašu griezumu par 90 grādiem, un jūs cirpsiet gar graudu. Malas raksturs mainās. Palielinās urbuma augstums, mainās apgāšanās dziļums, un lūzuma zona kļūst raupja. Pagarinātās bīdes līnijās, kas raksturīgas lielu daļu noformēšanai, šīs atšķirības apvienojas izmērāmās kvalitātes variācijās no viena griezuma gala līdz otram, īpaši griezumos, kas izliekti vairākās graudu orientācijās.
Formējamība uz lielām virsmām ir vieta, kur anizotropija skar vissmagāk. Tērauda progresīvās štancēšanas operācijās ar plašu sloksnes materiālu formēšanas stacijām ir jāuzņem materiāls, kas vieglāk plūst vienā virzienā nekā citā. Vilkšanas darbība, kas aptver 30 collas, nevienmērīgi sašķiebsies visā tās virsmā, ja sagataves r-vērtības profils nav ņemts vērā presformas ģeometrijā. Rezultāts: lokāla retināšana dažās zonās, krokošanās citās un nekonsekvents sienu biezums, kas neizdodas pārbaudīt.
Plakanuma kontrole iztukšošanas laikā rada vēl vienu izaicinājumu. Lielas loksnes ir pakļautas spoļu komplekta, arbaleta un malu viļņu atlikušā sprieguma modeļiem. Nogriežot lielu sagatavi no sloksnes, šie iekšējie spriegumi pārdalās. 48{7}} collu sagatavei var būt 0,030 collas vai vairāk priekšgala, kas nebija redzams, kamēr materiāls bija ierobežots spoles formā. Alumīnija progresīvajai štancēšanai šī problēma pastiprinās, jo alumīnija zemākais elastības modulis nozīmē, ka atlikušie spriegumi rada proporcionāli lielākus kropļojumus. Nolīdzināšana pirms iztukšošanas palīdz, bet izlīdzinātājs ir jāpiemēro sloksnes platumam, un pārmērīga izlīdzināšana var izraisīt darba sacietēšanu, kas samazina formējamību lejup pa straumi.
Materiāla kvalitātes izvēle lielu{0}}detaļu štancēšanai
Pareiza sakausējuma izvēle lielai štancētai sastāvdaļai nav saistīta tikai ar izturību un izmaksām. Tas ir par to, kā šis materiāls izturēsies uz veidojošās virsmas, ko mēra pēdās, nevis collās. Katra materiālu saime piedāvā dažādus kompromisus-apmērā.
Oglekļa tērauda progresīvā štancēšana aptver visplašāko lielu{0}}detaļu lietojumu klāstu. Mīkstie tēraudi, piemēram, 1008 un 1010, piedāvā izcilu formējamību un paredzamu uzvedību lielās stiepēs. HSLA kategorijas (340, 420, 550 MPa klases) nodrošina svara ietaupījumu, samazinot biezumu, taču tām ir ievērojami lielāka atspere. Divfāzu tēraudi (DP590, DP780) apvieno augstu izturību ar saprātīgu pagarinājumu, taču to sacietēšanas darbība padara tos neparedzamus ilgās formēšanas gaitās. Jo augstāka ir stiprības pakāpe, jo agresīvāk ir jākompensē atspere veidnes konstrukcijā.
Alumīnija sakausējumi rada atšķirīgu problēmu kopumu. 5000. sērija, īpaši štancēšanas-klase 5754 un plaši izmantotā 5052, nodrošina konstrukcijas paneļiem labu formējamību un izturību pret koroziju. Tomēr alumīnija tendence uz Luders joslu veidošanos (redzamas nestuves deformācijas zīmes) uz lielām vilkšanas virsmām prasa rūpīgu tukšu turētāja spiediena regulēšanu. 6000. sērijas sakausējumi, piemēram, 6061, piedāvā lielāku izturību, taču tiem ir nepieciešama termiskā šķīduma apstrāde un sacietēšana ar vecumu, kas sarežģī ražošanas secību. Alumīnija progresīvajai štancēšanai lielām detaļām ir nepieciešami stingrāki presformu atstarpes nekā tēraudam, jo alumīnijs vieglāk saskaras ar instrumentu virsmām, un šī saspiešanas tendence palielinās līdz ar saskares laukumu.
Nerūsējošais tērauds nodrošina augstu darba{0}}cietēšanas ātrumu vienādojumā. Austenīta markas, piemēram, 304 un 316, formēšanas laikā ātri sacietē, kas nozīmē, ka spēks, kas nepieciešams, lai pabeigtu galīgo formēšanas staciju, var būt ievērojami lielāks nekā pirmajā. Nerūsējošā tērauda progresīvajā lielu komponentu štancēšanā šī progresīvā rūdīšana nozīmē, ka tonnāžas aprēķinos ir jāņem vērā kumulatīvā darba rūdīšana visās stacijās, nevis tikai momentānais spēks jebkurā atsevišķā stacijā. Ferīta nerūsējošā tērauda markas (409, 430) nodrošina zemāku rūdīšanu un labāku formējamību lietojumiem, kur ir svarīga izturība pret koroziju, bet ārkārtēja elastība ir mazāk svarīga.
Vara progresīvā štancēšana un misiņa progresīvā štancēšana aizņem šaurāku nišu lielu{0}}daļiņu darbā, parasti aprobežojas ar elektriskajām kopnēm, siltummaiņa plāksnēm un RF ekranēšanas korpusiem, kur vadītspēja vai termiskās īpašības nosaka materiāla izvēli, neskatoties uz augstākajām izmaksām.
| Materiālā ģimene | Tipisks biezuma diapazons (lielas daļas) | Formējamības vērtējums | Atsperes smagums | Izplatītas lielas{0}}detaļu lietojumprogrammas |
|---|---|---|---|---|
| Viegls tērauds (1008/1010) | 1.0 - 6.0 mm | Lieliski | Zems | Strukturālie kronšteini, šasijas sastāvdaļas, korpusi |
| HSLA tērauds (340–550 MPa) | 1.2 - 5.0 mm | Labi | Vidēji līdz augstam | Automobiļu rāmja sliedes, šķērsstieņi, pastiprinājumi |
| Divfāzu tērauds (DP590-DP780) | 1.0 - 3.5 mm | Mērens | Augsts | Sadursmju{0}}kritiskās autobūves konstrukcijas, B-balsti |
| Alumīnijs 5052/5754 | 1.0 - 4.0 mm | Labi | Mērens | Virsbūves paneļi, siltuma vairogi, jūras sastāvdaļas |
| Alumīnijs 6061 | 1.5 - 6.0 mm | Mērens | Vidēji līdz augstam | Strukturālie rāmji, kosmosa kronšteini (pēc-termiski-apstrādāti) |
| Nerūsējošais 304/316 | 0.8 - 4.0 mm | Labs (bet augsta darba rūdījums) | Augsts | Pārtikas iekārtu paneļi, arhitektoniskais apšuvums, medicīnas korpusi |
| Nerūsējošais 409/430 (ferīta) | 1.0 - 3.0 mm | Labi | Mērens | Izplūdes komponenti, ierīču paneļi |
| Varš / Misiņš | 0.5 - 3.0 mm | Lieliski | Zema līdz mērena | Kopnes, siltummaiņi, RF ekranējums |
Atsperes kompensācija ir vieta, kur materiālu izvēle un detaļas izmērs saduras vissāpīgāk. Nelielā daļā jūs pārliecaties par dažiem grādiem un saucat to par paveiktu. Uz 30-collu atloka, kas veidots no DP780 tērauda, atsperes lielums var pārsniegt 8–12 grādus, un tas mainās visā līkuma garumā, pamatojoties uz lokālām biezuma izmaiņām, berzi un temperatūru. Lai to kompensētu, ir nepieciešama presformas ģeometrija, kas ar nolūku veido daļu, un pēc tam paļaujas uz elastīgo atjaunošanos, lai atgrieztu to nominālajā vērtībā. Jo garāka ir līkuma līnija, jo vairāk punktu šajā līnijā, kur atsperes uzvedība atšķiras no prognozētā. Augstākas izturības materiāli pastiprina šo nelinearitāti, un lielākas daļas dod šim pastiprinājumam vairāk vietas, lai sevi izteiktu.
Tieši šajā gadījumā galīgo elementu analīze (FEA) kļūst neapspriežama. KāKeysight analīze lokšņu metāla formēšanas simulācijaiskaidro, FEA{0}}balstītas virtuālās kauliņu pārbaudes var paredzēt atgriešanos, grumbu veidošanos, retināšanu un šķelšanos, pirms tiek izveidoti fiziski instrumenti. Simulācija tver mijiedarbību starp materiāla īpašībām, instrumenta ģeometriju un procesa parametriem, piemēram, sagataves turētāja spēku un eļļošanu. Liela-formāta presformām, kas maksā desmitiem vai simtiem tūkstošu dolāru, atšķaidīšanas vai krokošanās defekta konstatēšana praktiski ietaupa vairākus mēnešus ilgas pārstrādes.
Simulācijas precizitāte ir atkarīga no pareizu materiāla datu ievadīšanas. Rokasgrāmatas vispārīgās vērtības to neapgrūtinās lielai daļai-darbam. Nepieciešami faktiskie stiepes testa dati no konkrētās spoles partijas, tostarp r-vērtības 0, 45 un 90 grādi pret ripošanas virzienu. Jo vairāk materiālu datu ievadāt FEA modelim, jo ticamāk tas paredz, kas notiek, kad šī 42 collu sagatave trāpīs pret perforatoru un metāls sāk plūst pa pietiekami lielu virsmas laukumu, lai atklātu visas loksnes slēptās neatbilstības.
Materiāla uzvedība mērogā nav sekundārs apsvērums. Tas ir mainīgais, kas nosaka, vai jūsu veidnē tiek ražotas detaļas vai lūžņi. Un spēki, kas nepieciešami, lai šo materiālu iespiestu formā visā liela izmēra komponenta ģeometrijā, nosaka, kāda preses jauda jums patiesībā ir nepieciešama.
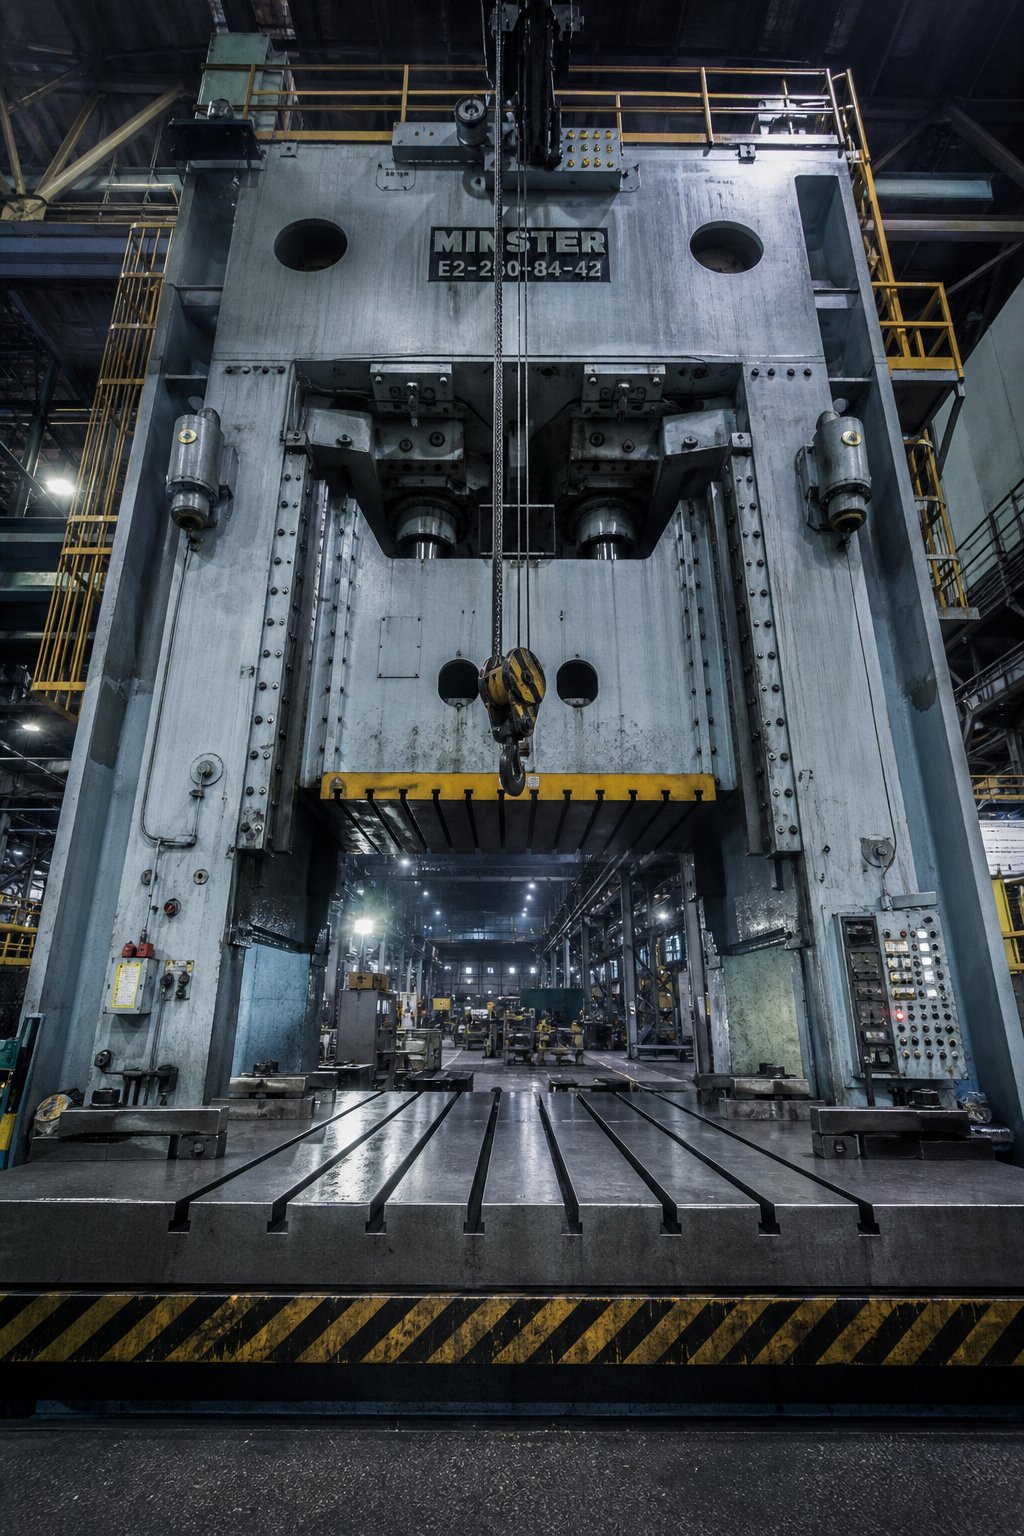
Preses kapacitātes un tonnāžas mērogošana lieliem komponentiem
Materiāla uzvedība norāda, kādiem spēkiem metāls pretosies. Preses jauda norāda, vai jūsu aprīkojums spēj nodrošināt šos spēkus visā liela izmēra komponenta ģeometrijā. Šīs divas realitātes saduras pie presēšanas rāmja, un, ja tās nesakrīt, lielas-detaļas štancēšana vienkārši nenotiek. Neviens gudrs presformas dizains nekompensē presi, kurai trūkst tonnāžas, gultas laukuma vai aizvēršanas augstuma, lai izpildītu formēšanas secību.
Šis ir ierobežojums, kas klusi nogalina projektus. Inženieri izstrādā daļu, izvēlas materiālu, plāno formēšanas secību un pēc tam atklāj, ka viņu piegādātāja objektā nav nepieciešamās progresīvās štancēšanas iekārtas. Izpratne par tonnāžas skalu ar detaļu izmēru un to, kā gultnes izmēri un aizvēršanas augstums mijiedarbojas ar presformu ģeometriju, realizējamie projekti tiek atdalīti no dārgiem viltus startiem.
Nospiediet tonnāžas prasības liela{0}}formāta štancēšanai
Tonnāža smagajos štancēšanas svaros, izmantojot divus atšķirīgus mehānismus atkarībā no darbības veida. Tukšošanas un caurduršanas operāciju skala ar perimetru. Formēšanas un zīmēšanas operāciju skala ar virsmas laukumu. Abi vairojas ar materiāla biezumu. Ja daļa ir pietiekami liela, lai iesaistītu ievērojamus apjomus no visiem trim darbības veidiem, kopējais tonnāžas pieprasījums strauji pieaug.
Noblīvēšanai un caurduršanai pamata aprēķins ir vienkāršs: griezuma perimetrs (collās) reizināts ar materiāla biezumu (collās), kas reizināts ar materiāla bīdes izturību (tonnās uz kvadrātcollu). KāIzgatavotāja tonnāžas aprēķina rokasgrāmataDetaļas, šī formula izmanto pilnu materiāla biezumu, lai kompensētu blāvus un nolietotus instrumentus, jo faktiskā bīde notiek pa daļām. Lielai daļai ar 200 collu kopējo griezuma perimetru no 4 mm mīksta tērauda, nogatavināšanas tonnāža vien var pārsniegt 150 tonnas, pirms tiek ņemta vērā jebkāda formēšana.
Zīmēšanas darbībās tiek izmantots līdzīgs perimetra{0}}balstīts aprēķins, bet bīdes izturība tiek aizstāta ar galīgo stiepes izturību, jo vilkšanas laikā korpusa sienas ir nospriegotas. Lielai vilkšanai, kuras diametrs ir 30 collas vai vairāk, vilkšanas spēks var konkurēt ar nospiešanas tonnāžu vai pārsniegt to, jo īpaši lielākas -stiprības progresīvās štancēšanas materiālos, piemēram, HSLA vai divfāžu tēraudos.
Taču šie neapstrādātie aprēķini tver tikai daļu no attēla. Progresīvā matrica lielai sastāvdaļai neveic vienu darbību vienā gājienā. Tas izpilda tos visus vienlaikus. Katrai stacijai matricā ir nepieciešams spēks tajā pašā brīdī, kad prese sasniedz apakšējo miršanas punktu. Jums ir jāsaskaita slodzes no katra caurduršanas perforatora, katras formēšanas stacijas, katra atsperu noņēmēja, katra slāpekļa spiediena spilventiņa, katra vadītā izciļņa un katra lūžņu griezēja. 12 staciju progresīvai sliedei, kas darbojas ar smagu gabarītu, kumulatīvā slodze var viegli sasniegt 800 līdz 1200 tonnas.
Materiāla biezums ir reizinātājs, kas padara lielas{0}}daļas tonnāžas īpaši brutāla. Biezuma dubultošana ne tikai dubulto spēku. Tas divkāršo spēku katrā stacijā vienlaikus. Detaļai, kurai vajadzīgas 400 tonnas 2 mm tērauda, ir vajadzīgas aptuveni 800 tonnas 4 mm tērauda, pieņemot, ka ģeometrija ir vienāda. Apvienojiet šo biezuma palielināšanos ar garākiem griezuma perimetriem, kas raksturīgi lielām detaļām, un jūs sapratīsit, kāpēc smagām štancēšanas operācijām parasti ir nepieciešamas spiedes diapazonā no 600 līdz 2,{11}} tonnām.
Inženieriem, kas aprēķina nepieciešamo preses jaudu, jāņem vērā arī enerģijas nepieciešamība, nevis tikai spēks. Presei var būt pietiekama tonnāža, bet nepietiekama spararata enerģija, lai uzturētu šo spēku gājiena darba daļā. Nepietiekamas enerģijas dēļ prese apstājas apakšējā mirušā punktā, kas ir izplatīts atteices režīms, kad tiek darbināti lieli progresīvie spiedeļi ar ātrumu, kas pārsniedz motora spēju atjaunot spararatu starp gājieniem.
Gultas izmēra un aizvēršanas augstuma ierobežojumi
Uzmanība tiek pievērsta tonnāžai, taču gultas izmērs un aizvēršanas augstums klusi novērš vairāk projektu, nekā jebkad izdara spēka kapacitāte. Lielai daļai 1000 tonnu smaga prese ir bezjēdzīga, ja tās pamatnes izmēri ir 60 x 40 collas un jūsu matricai ir nepieciešamas 96 x 48 collas.
Preses pamatnes izmēri nosaka maksimālo stangas nospiedumu. Progresīvām presformām, kas apkalpo lielas daļas, gultai ir jāatbilst ne tikai daļas platumam un garumam, bet arī visam matricu komplektam, ieskaitot visas stacijas, metāllūžņu teknes, pilotmehānismus un sloksnes vadotnes. 10-staciju progresīvā matrica 30-collu-platai daļai var viegli aptvert 120 collas padeves virzienā. Preses gultnei ir jāatbalsta šis garums, vienlaikus nodrošinot arī pieskrūvējamo laukumu T veida spraugā drošai iespīlēšanai.
Aizvēršanas augstums ir attālums no cilindra apakšējās virsmas līdz presēšanas pamatnes augšdaļai, kad cilindrs atrodas apakšējā nāves punktā un ir iestatīts pilnībā{0}}. Kā skaidro žurnāls MetalForming Magazine, šis izmērs atšķiras no formas augstuma, kas atņem atbalsta plāksnes biezumu. Matricas aizvēršanas augstumam (tā pilnībā noslēgtajam kopējam izmēram) ir jāiekļaujas minimālā un maksimālā matricas -augstuma telpā. Ja tas neatbilst, matrica vai nu nevar pilnībā aizvērties, vai arī tā nokrīt, pirms cilindrs pabeidz savu gājienu, radot katastrofālus pārslodzes spēkus, kas sabojā gan matricu, gan presēšanas rāmi.
Lieliem-detaļu presformām slēgšanas augstums kļūst īpaši ierobežots. Sarežģītām formēšanas secībām ir nepieciešami augsti presformu komplekti ar dziļiem ievilkšanas dobumiem, vairāki vertikāli sakrauti spiediena spilventiņi un biezi presformu apavi, kas iztur novirzi. Lielai pārvietošanas formai var būt nepieciešams 24 līdz 36 collu aizvēršanas augstums, lai pielāgotos formēšanas ģeometrijai, spiediena sistēmām un konstrukcijas apavu biezumam. Presei ir jānodrošina šī vertikālā telpa, vienlaikus nodrošinot arī pietiekamu gājiena garumu, lai secībā būtu dziļāk.
Balstplāksnes ietilpība nosaka svara ierobežojumu, ko ir viegli neievērot. Liela-formāta progresīvās presformas var svērt no 5 līdz 15 tonnām vai vairāk. Balstij vienmērīgi jāatbalsta šī statiskā slodze, neizvirzoties ārpus preses ražotāja specifikācijām. Preses tonnāžas un novirzes specifikācijās pieņemts, ka presēšanas slodze ir vienādi sadalīta pa divām-trešdaļām no pamatnes laukuma. Šaurs presforma, kas koncentrē slodzi liela izmēra gultas centrā, vai gara matrica, kas noslogo tikai vienu balsta galu, rada nevienmērīgu novirzi, kas pasliktina detaļu kvalitāti un paātrina nodilumu.
Pieaugot izmēram, pieaug arī matricu maiņas loģistika. Presformām, kas sver vairākas tonnas, nomaiņai ir nepieciešama piekļuve augšējam celtnim, velmēšanas balstu sistēmas vai speciāli štancēšanas ratiņi. Ātrās presformu nomaiņas sistēmas, kas paredzētas 500 -mārciņu sverām, nav piemērotas vairāku- tonnu instrumentiem. Iekārtām, kurās tiek izmantota liela-detaļu štancēšana, nepieciešama celtņa jauda, kas ir paredzēta to smagākajai presformai, kā arī atstarpe starp presēšanas statņiem, lai varētu ielādēt-instrumentu no sāniem vai no priekšpuses.
Novērtējot, vai lielu daļu presēšanas štancēšanas pakalpojums patiešām var ražot jūsu komponentu, svarīgas ir šādas preses specifikācijas:
- Gultas zona- Kopējā pieejamā balsta virsma abās asīs, kas apstiprina, ka matricas nospiedums atbilst iespīlēšanas rezervei
- Aizvēršanas augstums- Maksimālā un minimālā matricas-augstuma telpa (nospiediet aizvēršanas augstumu mīnus balsta biezums, ar cilindra regulēšanas diapazonu), nodrošinot, ka matricas komplekts iekļaujas slēgtā stāvoklī
- Tonnāža- Nominālā ietilpība gājiena punktā, kur notiek maksimālā slodze, ne tikai datu plāksnītes numurs
- Slaida gājiens- Kopējais cilindra gājiens, kam jāpārsniedz dziļākais vilkšanas dziļums, kā arī klīrenss daļas izvilkšanai un pārvietošanai
- Padeves līnijas augstums- Sloksnes padeves viduslīnijas augstums attiecībā pret balsta augšdaļu, kam ir jāatbilst matricas pārejas līnijai-, lai materiāls tiktu pareizi ievadīts
- Stiprinājuma T-spravas raksts- Atstarpe starp spraugām, platums un dziļums, kam ir jāatbilst matricas iespīlēšanas shēmai un jāatbilst matricas kurpes skrūvju rakstam
Cienījami piegādātāji, kas publicē detalizētus aprīkojuma sarakstus, dažkārt norādot desmitiem presu pēc tonnāžas, gultas izmēra un gājiena, sniedz taustāmu ticamības signālu. Pirms pirmās sarunas varat salīdzināt-savas daļas prasības un tās publicētās iespējas.
Preses jauda nosaka to, kas ir fiziski iespējams. Bet presē esošā presforma, rīks, kas faktiski veido metālu, ievieš savas dizaina problēmas, kas savienojas ar daļas izmēru. Tas, kā šīs presformas ir konstruētas tā, lai nodrošinātu stingrību, vadību un apkopi plašā mērogā, ir disciplīna pati par sevi.
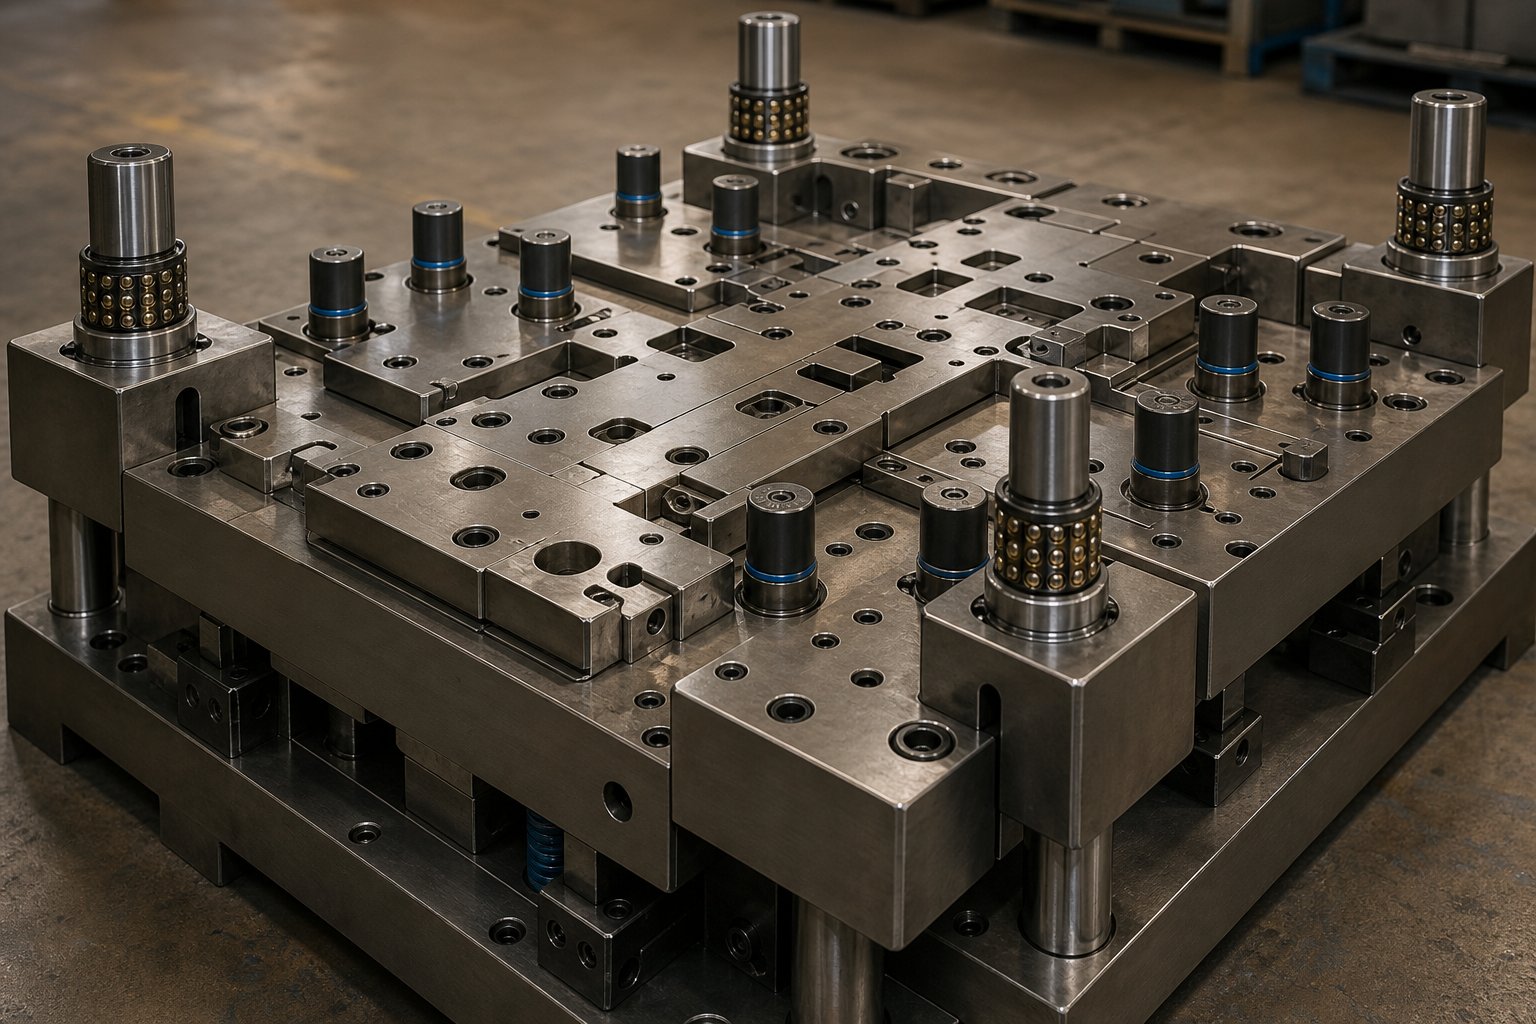
Lielu daļu dizaina apsvērumi
Prese ar pietiekamu tonnāžu un gultas laukumu tikai nosaka posmu. Pati presforma, precīzs rīks, kas faktiski saskaras ar metālu un piespiež to veidot formu, atbilst pilnīgi atšķirīgām inženiertehniskajām prasībām, ja to mērogot līdz lieliem{1}}detaļu izmēriem. Uz kompaktās formas 6-collu kronšteinam nelielas kurpes novirzes paliek nepamanītas. Uz veidnes, kas aptver 60 vai 80 collas, tā pati proporcionālā novirze izpaužas kā tūkstošdaļās collu novirzes visā formēšanas virsmā. Punši garām pārošanās dobumiem. Veidotās iezīmes izplūst no pielaides. Bīdes malas nodilst nevienmērīgi. Kauss ne tikai kļūst lielāks. Katra strukturālā, vadības un spiediena sistēma tajā ir jāpārveido, lai saglabātu precizitāti visā diapazonā, kas aktīvi cīnās ar stingrību.
Šī ir joma, kurā progresīvie presformu ražotāji atdala sevi no vispārējiem štancēšanas veikaliem. Ikviens var uzbūvēt mazu veidni, kas darbojas. Lai izveidotu lielu veidni, kas nodrošina toleranci miljoniem ciklu garumā, nepieciešama konstrukcijas inženierijas disciplīna, kas ir tuvāk tiltu projektēšanai nekā pulksteņu izgatavošanai.
Strukturālo un virzošo sistēmu projektēšana lielām veidnēm
Dies kurpes ir pamats. Maziem presformiem, standarta iepriekš-cietinātas štancēšanas apavi no kataloga krājumiem veic savu darbu. Liela-formāta instrumentiem apaviem ir jābūt pielāgotiem-izstrādātiem, lai nodrošinātu stingrību. Iedomājieties matricas apavu, kas stiepjas 90 collas padeves virzienā. Pie pilnas tonnāžas apakšējā nāves punktā šīs kurpes vēlas noliekties uz augšu centrā starp presēšanas balstu balstiem. Ja tas novirzās pat par 0,002 collas pie centra laiduma, griešanas attālumi starp vidējām stacijām mainās, malas kvalitāte pasliktinās un perforatora kalpošanas laiks samazinās.
Lieli apavi parasti tiek apstrādāti no sprieguma{0}}atbrīvotas plāksnes (S50C vai līdzvērtīga vidēja oglekļa tērauda) biezumā no 4 līdz 8 collām atkarībā no laiduma un slodzes. Kā paskaidrots Ming Chiang presformu projektēšanas rokasgrāmatā, presformu komplekta materiālu izvēle tiek veikta pēc principa "pareizs materiāls pareizai vietai": apavi darbojas kā triecienu absorbējošs pamats, izmantojot stingrību, lai absorbētu vibrāciju un aizsargātu precīzās sastāvdaļas no tiešiem trieciena bojājumiem. Lielā mērogā šī trieciena absorbcijas loma kļūst kritiska, jo trieciena enerģija ir proporcionāli lielāka un rezonanses vibrācijas režīmi parādās zemākās frekvencēs.
Vadības sistēmas tiek palielinātas gan izmēra, gan konfigurācijas ziņā. Standarta divu -stabu štanciņu komplekts nodrošina atbilstošu izlīdzināšanu kompaktiem instrumentiem. Liela-formāta presformām un štancēšanas mezgliem ir nepieciešamas četras-stabiņa vai centrējuma-vadāmas konfigurācijas, lai novērstu augšējās kurpes leņķisko rotāciju, veicot noslogotu-centru. Četri stūra vadotnes stabi sadala izlīdzināšanas spēkus visos četros matricas kvadrantos, novēršot plauktu veidošanos, kas rodas, veidojot slodzes, kas koncentrējas garās formas vienā galā.
Pašu vadotņu stabu diametrs palielinās, bieži vien sasniedzot 2–4 collas, un izmanto precīzus lodīšu-gultņu korpusus, nevis vienkāršas bronzas bukses, lai samazinātu berzi un saglabātu izlīdzināšanas precizitāti pie lielas sānu slodzes. Daži lieli progresīvo presformu ražotāji papildus ārējiem vadotnes stabiem nosaka arī iekšējo virzošo stabu sistēmu, radot dubultu-vadības arhitektūru. Ārējie stabi veic rupju izlīdzināšanu sākotnējās aizvēršanas laikā, savukārt iekšējie stabi nodrošina mikronu{6}}līmeņa precizitāti galīgajā formēšanas pozīcijā. Šī dubultā-vadlīnijas pieeja ir īpaši vērtīga progresīvām mašīnu presformu komplektiem, kur staciju-uz-centrācijai jāsaglabā konsekventa visā veidņu garumā.
Slāpekļa atsperu sistēmas rada unikālu mērogošanas izaicinājumu. Uz mazas formas viens slāpekļa balons nodrošina vienmērīgu sagataves turētāja vai noņēmēja spiedienu. Uz lielas formas ar spiediena spilventiņu, kas aptver 40 collas, jums var būt nepieciešami 8, 12 vai pat 20 slāpekļa baloni, kas sakārtoti aprēķinātā veidā, lai vienmērīgi sadalītu spēku pa spilventiņa virsmu. Ja cilindri nav pareizi novietoti, spiediena spilventiņš sasveras zem slodzes, radot nevienmērīgu materiāla plūsmu vilkšanas laikā vai nekonsekventu noņemšanas spēku, kā rezultātā sloksnēs iestrēgst veidnē.
Izstrādājot slāpekļa atsperes izkārtojumu, ir jākartē nepieciešamais spēka sadalījums pa spiediena spilventiņa virsmu, pēc tam jāizvēlas cilindru urbuma izmēri un vietas, kas nodrošina šo sadalījumu pieņemamā vienmērīgā robežās, parasti 5-10% svārstību robežās visā spilventiņa virsmā. Katra cilindra priekšslodzei un gājienam ir jāņem vērā montāžas plāksnes diferenciālā novirze. Augstākiem veidņiem ar garākiem gājieniem var būt nepieciešamas ar kolektoriem savienotas sistēmas, kas hidrauliski izlīdzina spiedienu visos cilindros, nodrošinot vienmērīgu spilventiņu gājienu neatkarīgi no nevienmērīgas slodzes.
Izmēģinājuma tapu stratēģija liela{0}}formāta matricām atbilst citai loģikai nekā kompaktajiem instrumentiem. Standarta progresīvajās veidnēs divi vai trīs piloti atbilstoši reģistrē joslu katrā stacijā. Uz platas sloksnes, kas tiek izvadīta caur lielu matricu, sānu sloksnes novirze un malu vilnis nozīmē, ka materiāla pozīcija ir mazāk paredzama visā tā platumā. Talan Products inženiertehniskajos norādījumos ir norādīts, ka piloti iekļūst caurumos, kas ir caurdurti agrīnās stacijās, un, ja šiem caurumiem ir vajadzīgas stingras pielaides, atsevišķi pilota caurumi uz turētāja saglabā precizitāti, nepalielinot funkcionālās īpašības. Lieliem presformiem inženieri bieži pievieno papildu malu{5}}vadošos pilotus vai atsperes-centrēšanas mehānismus starpstacijās, lai novērstu kumulatīvās novirzes sabojāšanu pa straumi. Jo platāka ir sloksne, jo vairāk pilotpunktu ir nepieciešams, lai ierobežotu materiāla dabisko tendenci klīst.
Pielāgota diegu inženierija sarežģītām lielām ģeometrijām
Papildus konstrukcijas stingrībai un vadībai lielas formas darba komponentiem, perforatoriem, pacēlājiem, noņēmējiem un formēšanas ieliktņiem ir vajadzīgas konstrukcijas pieejas, kas būtiski atšķiras no mazo{0}}instrumentu prakses.
Pacēlājiem uz lielām progresīvām veidnēm ir jāpaceļ smaga sloksne pietiekami augstu, lai notīrītu izveidotos elementus, tai virzoties uz nākamo staciju. Uz šauras sloksnes vieglie tapas pacēlāji veic darbu. Uz 48{3}}collu-platas 3 mm tērauda sloksnes sloksnes svars starp pacēlāja punktiem var izraisīt nokarāšanos, kas sasprādz turētāju vai velkas pret matricu virsmām. Stieņu pacēlāji, kas aptver visu sloksnes platumu, vai sliežu tipa pacēlāju sistēmas nodrošina nepieciešamo sadalīto atbalstu. Talan Products projektēšanas metodoloģija uzsver, ka nokarāšana starp pacēlājiem var aizsprādzēt turētājus, īpaši ar plāniem materiāliem. Lielā mērogā pat biezi materiāli nolaižas zem sava svara plašos, neatbalstītos laidumos.
Apvedceļa iegriezumi ir ļoti svarīgi metāllūžņu apsaimniekošanai lielos presformos. Ja noslīpēšanas vai apgriešanas operācijas laikā garām pakārtotajām stacijām rodas sloksne, kas ir platāka, nekā sloksne var pārvadāt, šie lūžņi ir jānovirza tālāk, vai nu nekavējoties jāizmet cauri matricai, vai arī jāizgriež robi, lai ļautu iziet garām nākamajiem caurumošanas un formēšanas stacijām. Kompaktajā veidnē metāllūžņu apsaimniekošana ir pēcapziņa. Uz lielas progresīvas formas, kur gliemežu platums var būt 8 līdz 12 collas, iestrēgušais gliemezis var sasist presformu, saliekot štancējumus un sabojājot formējošās virsmas. Pareiza apvedceļa iecirtuma ģeometrija, lūžņu teknes, kas ir noliektas gravitācijas atbalstam, un gaisa-spraužu izmešana kļūst par būtiskām dizaina iezīmēm.
Burru virziena kontrolei uz garām bīdes malām ir nepieciešama rūpīga plānošana. Katrai griešanas darbībai materiāla vienā pusē veidojas urbums. 36 collu apdares līnijā urbuma virziens nosaka, kurai gatavās daļas virsmai ir šī paceltā mala. Pakāpeniski apzīmogotiem kronšteiniem un strukturālajiem komponentiem, kas saskaras ar citiem mezgliem, urbuma atrašanās vieta ir funkcionāla, nevis kosmētiska prasība. Presformas projektētājam ir jāorientē griešanas atstarpes tā, lai uz pieņemamās virsmas parādītos urbumi, tādēļ var būt nepieciešams sadalīt garus griezumus segmentos ar pretējiem klīrensa virzieniem vai pievienot sekundārās skūšanas stacijas, lai pilnībā noņemtu urbumus.
Klīrensa optimizācija formēšanas operācijām uz lielām virsmām rada mēroga efektu. Klīrenss, sprauga starp perforatoru un dobumu, kontrolē materiāla plūsmu vilkšanas un formēšanas laikā. Nelielā atkāpē vienmērīgs klīrenss pa perimetru darbojas labi. Uz lielas vilkmes, kas aptver 30 collas vai vairāk, materiāls plūst dažādos ātrumos no dažādiem virzieniem graudu orientācijas un berzes izmaiņu dēļ. Mainīgs klīrenss, kas ir stingrāks vietās, kur materiālam ir tendence plānāks, un irdenāks vietās, kur draud saburzīt, palīdz kontrolēt materiāla izplatību. Šī mainīgā klīrensa kartēšana parasti tiek iegūta no FEA simulācijas un tiek uzlabota izmēģinājuma laikā.
Piekļuve apkopei rada citu dizaina lēmumu, kas ir unikāls lieliem instrumentiem: komponentu segmentēšana. Viengabala noņēmēja plāksni, kuras garums ir 80 collas, nebūtu iespējams noslīpēt, to ir grūti karsēt-vienmērīgi apstrādāt, un to nebūtu praktiski noņemt apkopes vajadzībām. Tā vietā lielie presformas noņēmēji, perforatora fiksācijas plāksnes un pat presformas griešanas ieliktņi tiek segmentēti sekcijās, kuras var atsevišķi noņemt, pārslīpēt vai nomainīt, neizjaucot visu presformu. Segmentēšana arī ļauj izmantot dažādus materiālus dažādām zonām, pieskaņojot komponentu materiālu vietējai nodiluma pakāpei. Kā liecina presformu projektēšanas paraugprakse, serdeņu perforatoros un ieliktņos tiek izmantots ātrgaitas tērauds (SKH9) ar HRC 60-62, lai nodrošinātu ārkārtēju nodilumizturību, savukārt konstrukcijas plāksnēs tiek izmantots aukstā darba instrumentu tērauds (SKD11) ar HRC 58-60. Uz lielas segmentētas formas liela nodiluma zonas iegūst augstākās kvalitātes ieliktņu materiālu, savukārt zemākas slodzes zonās tiek izmantotas lētākas kategorijas, tādējādi optimizējot izmaksas, nezaudējot izturību, kur tas ir svarīgi.
Instrumentu inženieriem, kuri pieņem šos projektēšanas{0}}intensīvos lēmumus, ir ļoti svarīgi strādāt ar speciālistiem, kuri saprot mijiedarbību starp presformu struktūru, komponentu inženieriju un materiālu plūsmu plašā mērogā.YICHEN pielāgoti štancēšanas presformu risinājumivērsieties tieši pie šī krustojuma, savienojot inženierus ar štancēšanas konstrukciju zināšanām, kas aptver visu, sākot no perforatoru un pacēlāju konfigurācijas līdz apvada iecirtuma stratēģijai, urbuma kontrolei un klīrensa optimizācijai lielformāta lietojumprogrammām. Ja instrumentu izstrādes problēma ir saistīta ar sarežģītības pārvaldību presformā, kas sver vairākas tonnas un aptver sešas pēdas vai vairāk, tehniskais partneris ar dziļu štancēšanas pieredzi saīsina ceļu no koncepcijas līdz ražošanai{2}}gatavam instrumentam.
Šeit ir norādīti kritiskie presformas dizaina elementi, kuriem liela mēroga jāpievērš īpaša uzmanība:
- Die kurpju stingrība- Pielāgota-biezuma apavi, kas izstrādāti minimālai deformācijai centra laidumā pilnas formēšanas slodzes laikā
- Rokasgrāmatas ziņas konfigurēšana- Četras-stabu vai dubultās-vadības sistēmas (ārējā un iekšējā), lai novērstu plauktu veidošanos un uzturētu staciju-līdz{4}}līdzinājumu
- Slāpekļa atsperes izkārtojums- Vairāku-cilindru modeļi, kas aprēķināti vienmērīgam spiediena sadalījumam pa lieliem spilventiņiem, kur nepieciešams, ar kolektora izlīdzināšanu
- Izmēģinājuma stratēģija- Palielināts pilotu blīvums platās joslās, tostarp papildu malu vadotnes un starpposma reģistrācijas punkti
- Liftu sistēmas projektēšana- Sliedes vai sliedes-tipa pacēlāji, kas novērš sloksnes noslīdēšanu platos neatbalstītos laidumos
- Apvadiet iecirtumu ģeometriju un lūžņu pārvaldību- Izstrādāti gliemežu attīrīšanas ceļi ar gravitācijas-iztekām un gaisa-izmešanu lieliem gliemežiem
- Burru virziena plānošana- Klīrensa orientācija ir saskaņota ar funkcionālajām malām-sānu prasībām visās garajās bīdes malās
- Mainīgs formēšanas klīrenss- FEA-vadītas klīrensa kartes, kas ņem vērā anizotropo materiālu plūsmu pa lielām vilkšanas virsmām
- Komponentu segmentācija- Noņēmēji, fiksatori un griešanas ieliktņi, kas sadalīti apkopjamās sekcijās ar zonu-noteiktām materiāla kategorijām
- Termiskā vadība- Siltuma uzkrāšanās lielās veidnēs liela ātruma{1}}darbības laikā, tostarp dzesēšanas kanāli vai termiskie pārtraukumi lielas-berzes zonās
Katrs no šiem elementiem mijiedarbojas ar citiem. Slikti izplānots slāpekļa atsperes izkārtojums rada nevienmērīgu noņemšanas spēku, kas paātrina vadotņu stabu nodilumu, kas pasliktina perforatoru-līdz-dobumu izlīdzināšanu, kas neparedzami maina urbuma rakstus. Liela-formāta formās šīs kaskādes mijiedarbības pastiprina attālumu, padarot integrētu dizaina domāšanu, nevis komponentu-pēc-komponentu specifikācijas, atšķirību starp veidni, kas darbojas droši, un tādu, kam nepieciešama pastāvīga iejaukšanās.
Presformas dizaina tiesību iegūšana aizsargā ievērojamu kapitālieguldījumu. Un šīs investīcijas, pašas instrumentu izmaksas, rada savus jautājumus par ekonomiku, amortizāciju un to, kur lielas-daļas štancēšanai faktiski ir finansiāla nozīme salīdzinājumā ar alternatīvām ražošanas pieejām.
Izmaksu ekonomika un instrumentu amortizācija lielām detaļām
Labi{0}}izstrādāta presforma atrisina inženierijas problēmu. Bet inženiertehniskā iespējamība un finansiālā dzīvotspēja ir divas atsevišķas sarunas. Liela-daļa progresīvās un pārneses formas ir dažas no nozīmīgākajām kapitāla saistībām metāla ražošanā, un ekonomikā darbība atšķiras no tā, ko varētu sagaidīt inženieri, kuri pārzina kompaktos instrumentus. Sākotnējās investīcijas ir lielākas. Amortizācijas līkne ir stāvāka. Un uzturēšanas slogs matricas kalpošanas laikā rada izmaksas, kuras reti rada mazāki instrumenti.
Tomēr neviens piegādātājs šajā telpā nepārskatāmi izklāsta ekonomisko loģiku. Jūs atradīsiet aprīkojuma sarakstus un iespēju brošūras, bet reti finanšu ietvars, kas norāda, vai jūsu konkrētā daļa jūsu konkrētajā apjomā vispār attaisno instrumentu ieguldījumu. Tā ir nepilnība, ko šī sadaļa aizpilda.
Instrumentu ieguldījumi un amortizācija lieliem presformiem
Presformas izmaksu skalas ar trim primārajiem virzītājiem: formēšanas staciju skaits, veidnes fiziskais izmērs un gatavās daļas precizitātes prasības. Standarta progresīvām presformām, kas ražo maza un vidēja izmēra komponentus, Shaoyi Metal Technology nozares dati liecina, ka tipiskie instrumenti ir no 15 000 līdz 60 000 ASV dolāru. Taču lielas-daļiņas darbojas pilnīgi citā līmenī. Pārnešanas un līnijas presformas lielizmēra automobiļu paneļiem parasti sasniedz USD 250 000 līdz vairāk nekā USD 1 000 000, ja pilnā matricu komplektā ietilpst vilkšanas, apgriešanas, atloku un caurduršanas darbības.
Kāpēc dramatiskais lēciens? Katrs izmaksu izraisītājs apvienojas plašā mērogā. Vairāk staciju nozīmē vairāk apstrādes stundu. Lielākiem apaviem ir nepieciešami smagāki neapstrādāta tērauda sagataves un ilgāks CNC cikla laiks. Plašākiem griešanas un formēšanas ieliktņiem ir nepieciešams augstākās kvalitātes instrumentu tērauds lielākos apjomos. Izmēģināšanas fāze, kurā matrica tiek pārbaudīta un pielāgota faktiskajā presē, aizņem ilgāku laiku, jo lielas veidnes ir fiziski grūtāk ielādēt, izlīdzināt un atkārtot. Izmēģināšana un validācija vien parasti veido 10-15% no kopējām veidņu izmaksām, un sešciparu rīkā tā ir ievērojama rindas vienība.
Materiāls veido 20-40% no kopējiem ieguldījumiem. Liela apjoma metāla štancēšanas programmām, kas paredz 500 000 vai vairāk sitienu veidnes kalpošanas laikā, instrumentu ražotāji kritiskajos nodiluma punktos nosaka augstākās klases, piemēram, SKD11 vai cietā karbīda ieliktņus. Šie materiāli ir izturīgi pret nodilumu miljoniem ciklu laikā, taču tiem ir ievērojamas izejmateriālu izmaksas, īpaši, ja tie tiek sagriezti liela izmēra ieliktņos, kas nepieciešami lielu daļu instrumentiem. Īsāku ražošanas ciklu gadījumā lētāki sakausējumi var samazināt sākotnējās izmaksas, taču tie maina ilgmūžību pret ietaupījumiem, tāpēc nepieciešama biežāka apkope vai agrāka nomaiņa.
Amortizācija ir vieta, kur matemātika darbojas vai nedarbojas. 50 000 USD progresīvā prese, kas sadalīta 500 000 detaļu, palielina tikai USD 0,10 par katru instrumentu. Tas pats presforma, kas sadalīta tikai 5000 daļās, palielina USD 10,00 par gabalu, kā parāda Fictiv progresīvā štancēšanas analīze. Lielām-daļām, kuru izmaksas ir vairākas reizes lielākas, līdzsvara{12}}līdzsvara slieksnis krasi mainās. 300 000 ASV dolāru vērtībā jāiegādājas ievērojams ikgadējais apjoms, lai instrumentu ieguldījums uz vienu gabalu nokristu līdz līmenim, kas konkurē ar alternatīvām ražošanas metodēm.
Minimālais pasūtījumu daudzums pastāv tieši šīs amortizācijas realitātes dēļ. OEM progresīvās štancēšanas programmas parasti apņemas nodrošināt ikgadējus apjomus, kas nodrošina, ka ieguldījumi instrumentos atmaksājas viena līdz trīs ražošanas gadu laikā. Ja jūsu prognozētais apjoms nevar absorbēt instrumentu izmaksas saprātīgā atmaksāšanās periodā, projektam ir nepieciešama vienkāršāka pieeja, kopīgs-instrumentu izvietojums vai būtiski atšķirīga ražošanas metode.
Mēroga ekonomika par-gabalu
Kad instrumenti ir apmaksāti, štancēšanas uz vienu gabalu{0}}ekonomika kļūst ārkārtīgi pārliecinoša. Talan Products izmaksu analīze parāda, ka progresīvā presēšanas prese var saražot 4000 vai vairāk detaļu stundā, un darbaspēka izmaksas tiek mērītas centa daļās par gabalu. Pēc darbarīku atmaksāšanās vienas-gabala izmaksas samazinās līdz minimumam: izejmateriāli, mašīnas laiks un neliela darba daļa. Šajā ekonomikā ilgtermiņa metāla štancēšana dominē jebkurā ražošanas alternatīvā, pamatojoties uz -vienību.
Taču lielas{0}}daļas rada sarežģījumus, no kuriem mazāki instrumenti ļauj izvairīties: uzturēšanas izmaksas ir nozīmīga dzīves cikla ekonomikas procentuālā daļa. Nozares aplēses nosaka, ka ikgadējā matricas apkope ir 5-10% no veidnes sākotnējās vērtības atkarībā no lietošanas intensitātes. Uz kompaktas formas 30 000 USD tas ir no USD 1500 līdz USD 3000 gadā. Uz 250 000 ASV dolāru lielas pārsūtīšanas formas tas ir no 12 500 līdz 25 000 ASV dolāriem gadā par asināšanu, shēmošanu, atsperu nomaiņu un ieliktņu atkārtotu slīpēšanu. Šīs apkopes neievērošana neietaupa naudu. Tas noved pie detaļu izspiešanas, paātrināta nodiluma un, iespējams, katastrofālas bojājuma, kas maksā daudz vairāk nekā profilaktiskā aprūpe.
Kopējām aprites cikla izmaksām liela apjoma zīmogiem ir jāatbilst četrām atšķirīgām izmaksu kategorijām:
- Sākotnējais instrumentu ieguldījums- Vienreizējie-kapitāla izdevumi presformu projektēšanai, izgatavošanai un izmēģināšanai
- Ražošanas izmaksas par-gabalu- Materiāls, presēšanas laiks, darbs un pieskaitāmās izmaksas, kas piešķirtas vienai detaļai aktīvo darbību laikā
- Plānotā apkope- Regulāri asināšanas intervāli, slāpekļa atsperu nomaiņa, vadotnes bukses nodilums un detaļu pārbaude
- Die renovācija- Kapitālais remonts ar ilgākiem intervāliem (parasti ik pēc 500 000 līdz 2 000 000 cikliem atkarībā no materiāla smaguma pakāpes), tostarp ieliktņu nomaiņa, formēšanas virsmu slīpēšana un konstrukcijas pārbaude
OEM metāla štancēšanas pakalpojumiem, kas lielā mērogā izmanto augstas -izturības materiālus, apkopes intervāli tiek saspiesti. Divfāzu tērauds un nerūsējošais tērauds nodilst griešanas malas ātrāk nekā vieglais tērauds, tādējādi saīsinot ciklu skaitu starp asināšanas notikumiem. Matricai, kas veic 200 000 trāpījumu starp 1008 tērauda apkopi, var būt jāpievērš uzmanība ik pēc 80 000 trāpījumu DP780. Šis paātrinātais apkopes grafiks tieši ietekmē jūsu faktisko{10}}vienības izmaksu pat pēc tam, kad instrumenti ir pilnībā amortizēti.
Tilpuma pārejas punkts, kurā štancēšana kļūst lētāka nekā izgatavošana, mainās atkarībā no detaļas sarežģītības un materiāla. Talan dati liecina, ka vienkāršām lielām viegla tērauda ģeometrijām standarta{5}}izmēra komponentiem krosovers samazinās no 3000 līdz 7000 detaļām gadā. Lielām detaļām, kurām nepieciešamas lielas-tonnāžas preses un sarežģītas vairāku{{8} staciju preses, šis krosovers nospiež ievērojami augstāk, bieži vien līdz 10 000 līdz 25 000 gada vienību diapazonā, pirms ekonomikā izšķirīgi tiek dota priekšroka štancēšanai, nevis lāzergriešanai un presēšanas bremžu veidošanai.
Lielo-daļu presformas štancēšana kļūst rentabla-tikai virs noteiktiem apjoma sliekšņiem, un šie sliekšņi krasi atšķiras atkarībā no daļas sarežģītības, materiāla kvalitātes un presformas apkopes intensitātes. Vienkāršs mīksta tērauda kronšteins ar 15 000 vienību gadā ļauj viegli izmantot instrumentus. Sarežģīta HSLA konstrukcijas sastāvdaļa tajā pašā apjomā var nesaplīst pat trīs gadus.
Veidojot biznesa pamatojumu lielu{0}}detaļu štancēšanai un alternatīvai ražošanai, inženieriem ir skaidri jāmodelē šie izmaksu faktori:
- Kopējie ieguldījumi instrumentos, tostarp projektēšana, izgatavošana, pārbaude un inženierijas izmaiņas nodošanas ekspluatācijā laikā
- Prognozētais gada apjoms un kopējais darbības ilgums programmas paredzamajā laikā
- Par-gabala ražošanas izmaksas ar mērķa cikla likmēm, tostarp materiāla ražas zudumi no liela-formāta lentu izkārtojumiem
- Ikgadējās apkopes izmaksas, pamatojoties uz materiāla smagumu un paredzamo trāpījumu skaitu starp apkopes intervāliem
- Atjaunošanas izmaksas lielos pagrieziena intervālos, tostarp ražošanas dīkstāves kapitālā remonta laikā
- Salīdzinājums par{0}}gabala izmaksām, izmantojot alternatīvas metodes (lāzera plus formēšana, metinājumi vai lējumi) pie tāda paša apjoma
- Atmaksāšanās periods: pie kāda kumulatīvā apjoma kopējās štancēšanas izmaksas (instrumenti plus ražošana un apkope) ir mazākas par kopējām alternatīvās ražošanas izmaksām
- Riska faktori, tostarp dizaina izmaiņu iespējamība, apjoma prognozes ticamība un materiālu izmaksu nepastāvība
Atmaksas aprēķins nav tikai aritmētisks. Tas prasa godīgu apjoma prognozēšanu. Optimistiska prognoze, kas attaisno ieguldījumus instrumentos, bet nekad neīstenojas faktiskajos pasūtījumos, liek jums turēt sešciparu -ciparu aktīvus, kas neatnes. Konservatīvā prognozēšana aizsargā kapitālu, pat ja tas nozīmē, ka pirmajos gados jāizvēlas mazāk optimāls process uz vienu gabalu un jāpāriet uz štancēšanu, tiklīdz apjoms izrādīsies.
Ekonomika norāda, vai turpināt. Bet viņi nenorāda, kad pilnībā jāiet prom. Dažas lielas daļas, neatkarīgi no apjoma, saskaras ar ģeometrijas ierobežojumiem, materiālu ierobežojumiem vai tolerances prasībām, kas padara štancēšanu par nepareizu atbildi neatkarīgi no tā, kā skaitļi darbojas uz papīra.
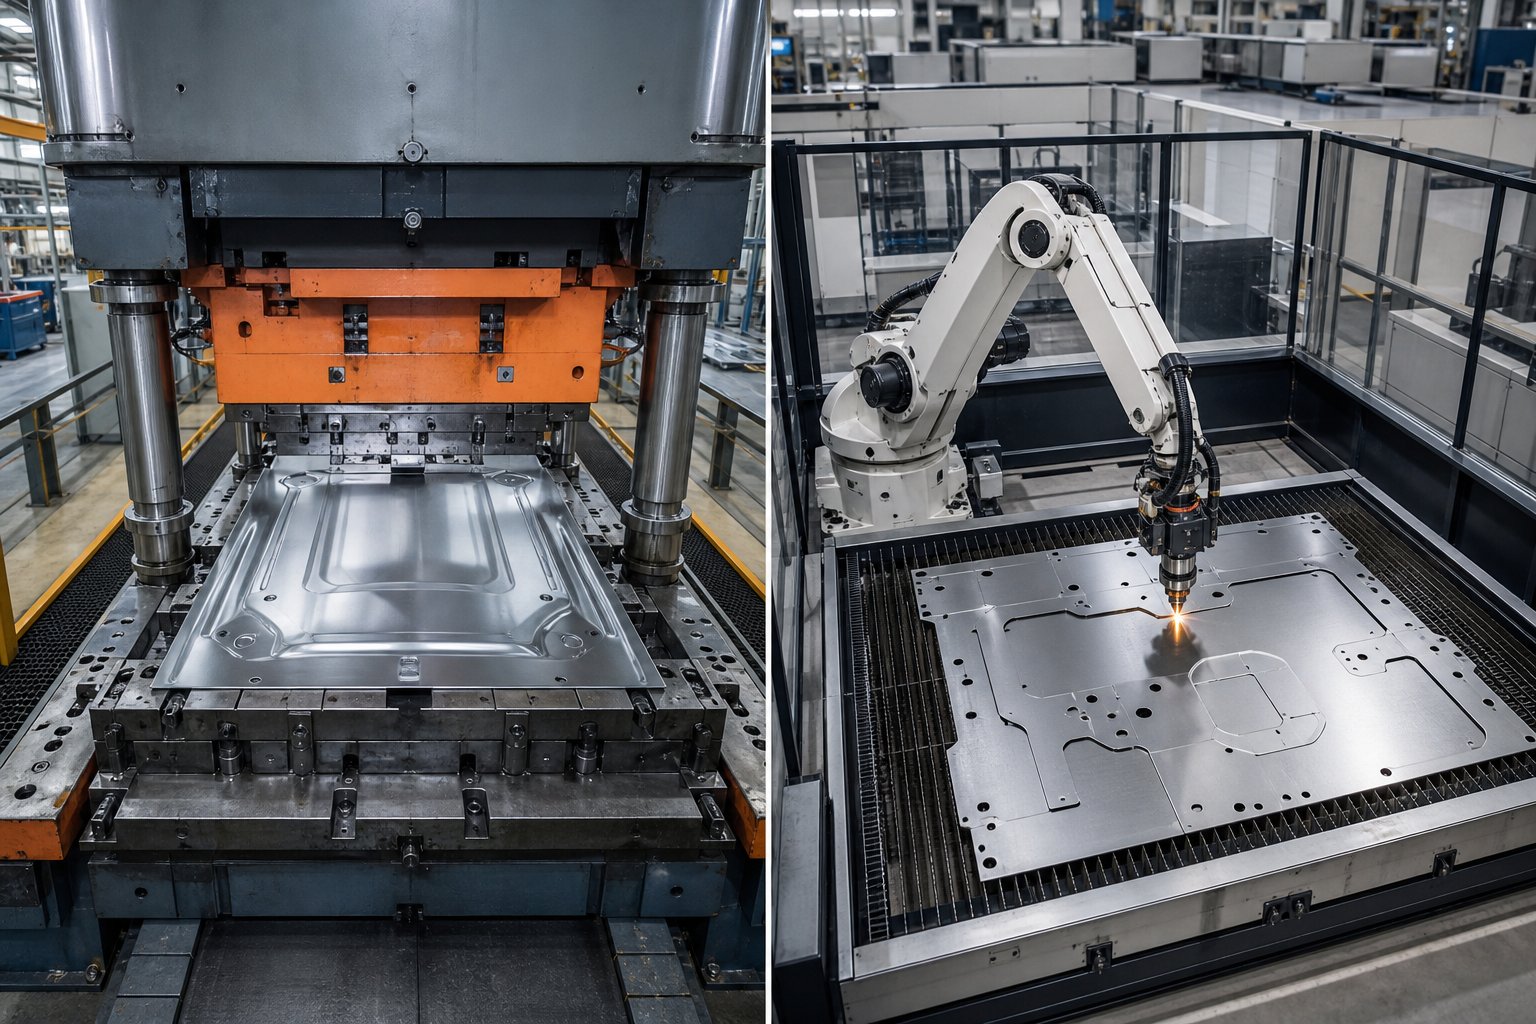
Procesa ierobežojumi un kad izvēlēties alternatīvas
Katram ražošanas procesam ir griesti. Preču štancēšana sasniedz griestus, kad detaļu ģeometrija, materiālu ierobežojumi vai tilpuma realitāte pārsniedz to, ko presforma var fiziski vai ekonomiski nodrošināt. Lielākā daļa lokšņu metāla štancēšanas pakalpojumu brīvprātīgi nesniegs šo informāciju. Viņi citēs to, ko viņi var izdarīt, nevis to, ko viņiem nevajadzētu mēģināt. Taču godīgai procesa novērtēšanai ir jāsaprot, kur atrodas robeža, jo detaļas piespiešana ar nepareizu metodi maksā vairāk nekā pareizās alternatīvas izvēle no paša sākuma.
Kad štancēšana nav īstā atbilde
Maksimālais praktiskais detaļu izmērs štancēšanas augšdaļām ir aptuveni 72 līdz 96 collas padeves virzienā progresīvam darbam un nedaudz lielāks tandēma līnijām, kas apstrādā automašīnu ārējos paneļus. Turklāt nevienā standarta presēšanas gultnē nav ievietoti instrumenti, un pielāgotas preses iekārtas kļūst par projektu pašas par sevi.
Ģeometrija uzliek stingrākus ierobežojumus nekā izmērs. Detaļas ar ārkārtēju vilkšanas koeficientu, jebko, kas tuvojas dziļuma-līdz-diametra attiecībai virs 2:1, parasti nevar izvilkt vienā operācijā bez starpposma atkausēšanas. Apakšgriezumi,-ieejas elementi un iekšējā ģeometrija, kam nepieciešama sānu piekļuve, vienkārši nevar izveidoties vertikālā presēšanas gājienā bez izciļņa{7}}iedarbinātiem mehānismiem, kas rada milzīgu sarežģītību un izmaksas. Lielā mērogā šīs izciļņu vienības kļūst nepraktiski masīvas.
Daži materiāli iztur liela{0}}formāta štancēšanu neatkarīgi no ģeometrijas. Rūdīšanas sakausējumi, piemēram, 300. sērijas nerūsējošā tērauda sakausējumi, kļūst arvien grūtāk veidojami vairākās stacijās, un lielas formas kumulatīvā tonnāža var pārsniegt pieejamo presēšanas jaudu. Bieza plāksne virs 8 mm parasti tiek pārvietota uz presēšanas bremžu vai hidrauliskās preses teritoriju, nevis progresīvas štancēšanas un izgatavošanas pieejas, jo nepieciešamie spēki pārsniedz to, ko parastās štancēšanas preses nodrošina efektīvi.
Apsveriet šādus scenārijus, kuros alternatīvas ir labākas par štancēšanas štancēšanu:
- Mazs apjoms ar sarežģītu ģeometriju- Lāzera griešana un presēšanas bremžu formēšana nodrošina gatavas detaļas bez jebkādiem instrumentiem, kas ir ideāli piemēroti gājieniem, kas mazāki par 3000 vienībām
- Stingras pielaides uz biezas plāksnes- CNC apstrāde no plākšņu materiāla saglabā pielaides, kuras štancēšana nevar atbilst smaga izmēra materiālam
- Sarežģīti 3D korpusi ar iekšējām funkcijām- Atsevišķi veidotu detaļu metinājumi ļauj izveidot apakšējos iegriezumus, iekšējos stingrības elementus un funkcijas, kas nav iespējamas vienā štancēšanas operācijā
- Organiskas formas ar nevienmērīgām sienu sekcijām-- Lējumi apstrādā ģeometrijas, kuras nevar atkārtot neviena plakana-tukša formēšanas secība
Pat hvac progresīvajā metāla štancēšanas procesā, kur lieli kanālu komponenti un strukturālie korpusi ir izplatīti lokšņu metāla štancēšanas izstrādājumi, inženieri regulāri sastopas ar detaļām, kas pārsniedz praktiskās štancēšanas robežas. Piemēram, liela izmēra sadales kārba ar iekšējām deflektoriem un metinātiem atlokiem varētu šķist štancēšanas kandidāts, pamatojoties tikai uz tilpumu, taču tās ģeometrija padara izgatavošanu ātrāku un lētāku.
Liela{0}}formāta metāla komponentu alternatīvu salīdzināšana
Lēmums ne vienmēr ir binārs. Hibrīdās pieejas labi darbojas lieliem komponentiem, kur štancēšanas štancēšana veic liela apjoma atkārtojamās darbības (izstrādes, sākotnējās formēšanas, caurduršanas), savukārt sekundārie procesi papildina funkcijas, kuras veidne nespēj nodrošināt. Strukturālu automobiļu kronšteinu var pakāpeniski apzīmogot tā primārajai ģeometrijai, pēc tam robotizēti metināt, lai pievienotu ieliktni, kam būtu nepieciešams nepraktisks izciļņa mehānisms veidnē. Šie metāla štancēšanas risinājumi apvieno procesa stiprās puses, nevis piespiež vienu metodi darīt visu.
Detaļām, kurām ir zemas{0}}apjoma prasības, ieguldījumus instrumentos štancēšanas štancēšanai vienkārši nevar amortizēt. Kā liecina Hotean ražošanas izmaksu analīze, lāzergriešanas vidējās izmaksas par -vienību ir ievērojami zemākas nekā štancēšana partijām, kuru apjoms ir mazāks par 3000 vienībām, ja ņem vērā 15 $000+ instrumentu izmaksas, kas nepieciešamas štancēšanai pirms vienas detaļas izgatavošanas. Šī atšķirība palielinās vēl vairāk, jo lielas-detaļas maksā vairākkārt nekā standarta presformu cenas.
Lūk, kā galvenās alternatīvas ir pretrunā liela{0}}formāta metāla komponentu štancēšanai.
| Metode | Ideāls skaļuma diapazons | Ģeometriskā sarežģītība | Tolerances spēja | Relatīvā maksa par{0}}gabalu (mazs apjoms) | Relatīvā{0}}gabala maksa (liela apjoma) |
|---|---|---|---|---|---|
| Štancēšana | 10,000+ gadā | Mērens (ierobežo vilkšanas dziļums un vienas{0}}ass veidošana) | +/-0,005 collas standarts; +/-0,001 collas ar smalku iztukšošanu | Ļoti augsta (dominē instrumentu amortizācija) | Ļoti zems |
| Lāzera griešana + formēšana | 1 - 5 000 gadā | Augsts (jebkurš 2D profils, līkumus ierobežo bremžu instrumenti) | +/-0,004 collas griezums; +/-0,010 collas izveidota | Zems (bez instrumentu) | Augsts (darbietilpīgs{0}}vienā gabalā) |
| CNC apstrāde | 1 - 2 000 gadā | Ļoti augsts (jebkura mehāniski apstrādājama ģeometrija) | +/-0,001 collas vai labāk | Mērens (materiālu atkritumi uz lielas šķīvja) | Ļoti augsts (lēns cikla laiks) |
| Metinājumi | 1 - 5 000 gadā | Ļoti augsts (iekšējās funkcijas, vairāku{0}}plakņu komplekti) | +/-0,015 collas tipisks; +/-0,005 collas ar armatūru | Mērens (darbs un stāžs) | Augsts (metināšana neveidojas lineāri) |
| Lējumi | 500 - 100,000+ katru gadu | Īpaši augsts (organiskas formas, mainīgs sienu biezums) | +/-0,010 collas investīciju cast; +/-0,030 collas smilšu liets | Mērens (parauga izmaksas ir zemākas par veidņu izmaksām) | Zema līdz mērena |
Ievērojiet krosoveru. Pie maziem apjomiem katra alternatīva pārspēj kopējās izmaksas. Lielos apjomos štancēšanas štancēšana pārspēj visu, pamatojoties uz ekonomiku uz vienu gabalu. Pelēkajā zonā, aptuveni 3000 līdz 15 000 gada vienību lielām daļām, lēmuma pieņemšanai ir nepieciešama detalizēta modelēšana, nevis īkšķa noteikumi. Ģeometrija palīdz līdzsvarot: vienkāršs plakans kronšteins šķērso štancēšanas teritoriju mazākā apjomā nekā sarežģīts, dziļi{9}}zīmēts apvalks.
Lieliem konstrukcijas komponentiem īpašu uzmanību ir pelnījuši lējumi. Gan ieguldījumu liešanai, gan smilšu liešanai tiek izmantotas tādas ģeometrijas, kuras štancēšana nevar atkārtot, un to instrumentu izmaksas (raksti, nevis rūdīta tērauda presformas) parasti ir par 30-60% zemākas nekā līdzvērtīgām štancēšanas presformām. Kompromiss ir mazākas pielaides, garāks izpildes laiks vienam gabalam un sekundārās apstrādes prasības kritiskajām saskarnēm. Detaļām, kurām svara optimizācija, izmantojot mainīgu sienu biezumu, ir svarīgāka par stingru izmēru kontroli, liešana bieži vien gūst panākumus neatkarīgi no tilpuma.
Godīgs kadrējums: štancēšana ir īstā atbilde, ja skaļums ir liels, ģeometrija ir saderīga ar plakanu-sagataves formēšanu, un pielaides atbilst tam, ko process dabiski nodrošina. Ja kāds no šiem nosacījumiem neizdodas, alternatīvas nav kompromisi. Tie ir labāki inženiertehniskie lēmumi. Galvenais ir atpazīt, kurš nosacījums ir bojāts, pirms ieguldīt kapitālu instrumentiem, kas nedarbosies.
Zināt, kad apzīmogot un kad izgatavot, ir puse no piegādātāja novērtēšanas izaicinājuma. Otra puse ir partnera atrašana ar aprīkojumu, zināšanām par instrumentiem un inženierijas dziļumu, lai izpildītu jūsu konkrētajam lielformāta komponentam piemērotāko ceļu.
Novērtējam štancēšanas pakalpojumu sniedzējus lieliem darbiem
Ir viegli atrast piegādātāju, kas varētu apzīmogot jūsu daļu. Tādas atrašana, kas var uzticami un ar toleranci apzīmogot jūsu lielo daļu vairāku-gadu ražošanas programmā, ir būtiski atšķirīgs meklējums. Iespējas, kas atdala kompetentus metāla štancēšanas piegādātājus no tiem, kas ir aprīkoti liela izmēra darbiem, nav norādītas katra uzņēmuma brošūrā. Jums jāzina, ko jautāt, ko pārbaudīt un kādi sarkanie karodziņi norāda, ka veikals pārsniedz tā faktisko ietilpību.
Galvenās verifikācijas iespējas pie liela{0}}detaļu zīmogošanas piegādātāja
Preses tonnāžas diapazons ir acīmredzams sākumpunkts, taču neapstājas pie datu plāksnītes numura. Jautājiet, kur ir pieejama maksimālā tonnāža gājienā. 1000 tonnu prese ar nominālo vērtību apakšējā nāves punktā nodrošina šo spēku tikai BDC. Ja jūsu formēšanas darbības maksimums ir 2 collas virs apakšas, pieejamā tonnāža var būt par 15–20% mazāka atkarībā no presēšanas veida. Jums ir nepieciešama jauda, kas atbilst faktiskajai slodzes līknei, nevis kataloga specifikācijai.
Maksimālais gultas izmērs ir vienlīdz svarīgs. Pielāgots metāla štancēšanas uzņēmums, kas apgalvo, ka ir lielas-detaļu iespējas, bet darbojas preses ar 48 collu gultām, nevar uzņemt 80 collu progresīvo presformu, kas nepieciešama jūsu konstrukcijas kronšteinam. Apstipriniet gultas izmērus abās asīs un pārbaudiet balstu kravnesību presformām, kas sver vairākas tonnas.
Iekšējā-iekšējā instrumentu telpa atdala nopietnus progresīvo štancēšanas štancējumu piegādātājus no veikaliem, kas izmanto ārpakalpojumus katru apkopes pasākumu. Lielajām veidnēm ir nepieciešama regulāra asināšana, slāpekļa atsperu apkope un vadotnes bukses nomaiņa. Ja piegādātājs katru apkopes ciklu piegādā jūsu 8 tonnu smago presformu ārpus uzņēmuma, jūs skatāties uz dīkstāves nedēļām vienam notikumam, salīdzinot ar dienām ar iekšējo instrumentu telpu. Kā liecina KMC Manufacturing instrumentu izstrādes pieeja, integrētās instrumentu un presformu darbības, kas nodrošina projektēšanu, būvniecību un apkopi zem viena jumta, nodrošina ātrāku apgrozījumu un stingrāku instrumentu kvalitātes kontroli visā programmas dzīves ciklā.
Simulācijas un FEA iespējas norāda, vai piegādātājs var paredzēt problēmas pirms tērauda griešanas. Liela-formāta darbam virtuālie izmēģinājumi ietaupa desmitiem tūkstošu fizisko izmēģinājumu iterāciju. Jautājiet, vai viņi veic formēšanas simulācijas mājās-, vai paļaujieties uz to, ka presformu izgatavotājs to veiks neatkarīgi. Labākie metāla štancēšanas pakalpojumi manā tuvumā vai jebkur citur nodrošina simulācijas inženierus, kuri tieši sadarbojas ar preses operatoriem un presformu dizaineriem.
Sekundārās darbības jauda bieži tiek ignorēta. Lai noņemtu 36-collu apzīmogojumu, ir nepieciešams aprīkojums, kas pielāgots šim nospiedumam. Izmēru pārbaudei, izmantojot koordinātu mērīšanas iekārtas, ir nepieciešama pietiekami liela mērījumu aploksne, lai aptvertu visu daļas ģeometriju. Ja piegādātājs nodod pārbaudi trešās puses laboratorijai, pirmā raksta apstiprināšanas laiks ir no dienām līdz nedēļām. Pat papildu vajadzības, piemēram, marķēšanas pakalpojumi metāla štancēšanai, kļūst loģistiski sarežģīti, ja daļas ir pārāk lielas un marķēšanas darbībām ir nepieciešama specializēta stiprināšana.
Loģistika ir pelnījusi rūpīgu pārbaudi. Lieli apzīmogoti komponenti rada apstrādes un nosūtīšanas problēmas, ar kurām mazākas detaļas nekad nesaskaras. Iepakojumam ir jānovērš deformācija pārvadāšanas laikā.Lielgabarīta metāla izstrādājumu piegādeietver specializētas kastes,{0}}kravu specifiskas nostiprināšanas metodes un, iespējams, negabarīta kravas atļauju. Pārliecinieties, vai jūsu piegādātājam ir materiālu apstrādes aprīkojums, novietošanas telpa un piegādes partnerības, lai jūsu daļas pārvietotu bez bojājumiem.
Kvalitātes sertifikāti nodrošina pamata uzticamības signālu. ISO 9001 norāda uz dokumentētu kvalitātes sistēmu. IATF 16949 signalizē par{4}automobiļu kvalitātes procesa kontroli. Lielu-daļēju darbu gadījumā šie sertifikāti ir nozīmīgi, jo tie ievieš statistisko procesu kontroles un mērīšanas sistēmas analīzes protokolus, kas novērš novirzi, pirms tie kļūst par lūžņiem. Metāla štancēšanas uzņēmumiem Viskonsīnā un visā Midwest rūpniecības koridorā bieži ir abi sertifikāti, kas atspoguļo reģiona automobiļu un smago iekārtu OEM pieprasījuma koncentrāciju.
Sadarbība ar Die Design speciālistiem
Piegādātāja novērtēšanu nevajadzētu sākt piedāvājuma stadijā. Vislielākā-vērtības piesaiste sākas koncepcijas izstrādes laikā, kad detaļu ģeometrija joprojām ir pietiekami elastīga, lai pielāgotos rīka realitātei. Sadarbojoties ar instrumentu inženieriem, kuri specializējušies liela-formāta presformu projektēšanā jau agrīnā stadijā, novērš dārgu atklājumu, ka jūsu detaļu nevar ekonomiski apzīmogot kā zīmētu.
Šī agrīnā sadarbība ir svarīga, jo lielas-detaļu formas dizains ietver kompromisus,{1}}kas nav redzami detaļu izstrādātājam. 2-grādu iegrimes papildinājums dziļi vilktai sienai var ietaupīt 40 000 USD no instrumentiem, likvidējot izciļņa mehānismu. Neliela funkcijas pārvietošana varētu samazināt staciju skaitu no desmit līdz astoņām, samazinot presēšanas klasi līdz mazākai. Šīs optimizācijas tiek veiktas tikai tad, kad sarunā tiek iesaistītas die inženierijas zināšanas, pirms tiek iesaldēta daļas izdruka.
YICHEN pielāgotā štancēšanas štancēšanas platformanodrošina vienu ceļu inženieriem, kuri meklē šāda veida specializētu sadarbību, savienojot instrumentu komandas, lai iegūtu zināšanas par projektēšanu, kas aptver struktūru, materiālu plūsmas optimizāciju un komponentu inženieriju liela{0}}formāta lietojumprogrammām. Kad izaicinājums ir vērsts uz to, kā izveidot presformu, kas pārvalda sarežģītību plašā diapazonā, vienlaikus saglabājot precizitāti, piekļuve specializētiem presformu inženierijas resursiem paātrina projektēšanas{2}}līdz{3}}ražošanas laika grafiku.
Ne katrs piegādātājs, kurš var vadīt jūsu kauliņu, var to labi izstrādāt. Daži metāla štancēšanas uzņēmumi, tostarp Viskonsinas ražotāji, pārvalda izcilas preses telpas, bet nodod presformu projektēšanu trešām personām, taču nav redzamas konkrētas preses īpašības, kurās rīks darbosies. Vislabākos rezultātus nodrošina piegādātāji vai piegādātāju -plus- instrumentu ražotāju partnerības, kur presformas dizainers izprot mērķa preses novirzes uzvedību, termiskās īpašības un padeves sistēmas ierobežojumus, pirms tiek uzzīmēta pirmā rindiņa CAD.
Izvēloties lielu{0}}daļu štancēšanas pakalpojumu sniedzējus, ņemiet vērā šos vērtēšanas kritērijus:
- Preses flotes daudzveidība- Vairākas nospiešanas, kas aptver nepieciešamo tonnāžas un gultas izmēra diapazonu, nodrošinot rezerves jaudu, ja viena iekārta netiek veikta apkopes dēļ
- Iekš-instrumentu telpa ar lielu-materiālu iespēju- Piekļuve augšējam celtnim, virsmas slīpmašīnas, kas piemērotas liela izmēra komponentiem, un CNC apstrādes jauda ieliktņu nomaiņai
- Diega dizaina zināšanas- Neatkarīgi no tā, vai-uzņēmumā vai ar specializēta instrumentu partnera starpniecību, spēja izstrādāt īpaši lielas-formāta problēmas, tostarp novirzes pārvaldība, vienmērīga spiediena sadale un sloksnes vadība
- FEA un formēšanas simulācija- Aktīva simulācijas izmantošana, lai apstiprinātu materiālu plūsmu, prognozētu atspērienu un optimizētu tukšas turētāja spiedienu pirms fiziskās pārbaudes
- Kvalitatīva infrastruktūra- CMM jauda ar mērījumu apjomiem, kas pārsniedz jūsu lielākās daļas dimensiju, kā arī statistiskās procesa kontroles sistēmas, kas reāllaikā izseko kritiskās dimensijas
- Materiālu apstrāde un loģistika- Spoļu apstrādes iekārtas, kas paredzētas lielam spoļu svaram, automatizēta sagatavju noņemšana, augšstāva celtņi presformu maiņai un lielizmēra detaļu piegādes risinājumi.
- Sertifikācija un pieredze nozarē- ISO/IATF sertifikāti un demonstrēta programmu vēsture ar līdzīga mēroga, sarežģītības un materiāla daļām
- Inženiertehnisko izmaiņu elastība- Vēlme un spēja modificēt lielas formas programmas vidū-, kad notiek dizaina pārskatīšana, bez pārbūves no nulles
- Ģeogrāfiskā un piegādes ķēde atbilst- Jūsu montāžas darbību tuvums samazinātām kravas izmaksām un ātrākai reakcijai, vai izveidotas kravas pārvadājumu partnerības uzticamai piegādei tālsatiksmes{1}}
Uzsvaru ir pelnījusi štancīšu dizaina pieredze kā atšķirības faktors, kas atšķir atbilstošus piegādātājus no izciliem piegādātājiem. Jebkurš veikals ar pietiekami lielu presi var ar spēku trāpīt metālam. Piegādātājs, kurš saprot, kāpēc slāpekļa atsperes izkārtojumam ir vajadzīgi divpadsmit cilindri, nevis astoņi, vai kāpēc izmēģinājuma stratēģija pieprasa starpreģistrāciju uz 48- collu joslas, ir tas, kurš piegādā detaļas ar pielaidi no sitiena viens līdz vienam miljonam. Šis inženiertehniskais dziļums, neatkarīgi no tā, vai tas ir rezidents uzņēmumā vai kuram ir pieejams specializēts presformu projektēšanas partneris, ir tas, kas pārvērš lielu daļu presformas štancēšanas pakalpojumu no preču darījuma par ražošanas programmu, kas faktiski darbojas.
Bieži uzdotie jautājumi par lielo detaļu štancēšanas pakalpojumu
1. Kāds izmērs ir kvalificējams kā liela daļa štancēšanas presē?
Daļa parasti tiek uzskatīta par lielu, ja tā jebkurā vienā dimensijā pārsniedz 24 collas vai ja tai ir nepieciešama presēšanas pamatne, kas ir lielāka par 72 collām. Materiāla biezums virs 3 mm (0,120 collas) arī iespiež komponentus lielā daļā. Svars ir vēl viens faktors: ja gatavās sagataves pārsniedz to, ko operatori var droši apstrādāt manuāli, kļūst nepieciešama mehāniska pārsūtīšana vai robotizēta automatizācija, kas norāda uz lielu -detaļu klasifikāciju.
2. Cik liela tonnāža ir nepieciešama lielas-detaļu presformas štancēšanai?
Tonnāžas prasības lielām detaļām ar griezuma perimetru un formēšanas virsmas laukumu, kas reizināts ar materiāla biezumu. 12 staciju progresīvai presformai, kas darbojas ar smagu gabarītu, parasti nepieciešamas 800 līdz 1200 tonnas vai vairāk. Divkāršojot materiāla biezumu, spēks tiek aptuveni divkāršots katrā stacijā vienlaikus, tāpēc liela izmēra detaļu smagas štancēšanas operācijas parasti prasa no 600 līdz 2, 000+ tonnu lielu spiedienu.
3. Kāda ir atšķirība starp progresīvo presformu un pārneses štancēšanas štancēšanu lielām daļām?
Progresīvās formas saglabā daļu piestiprinātu sloksnei visās formēšanas stacijās, padarot tās ideāli piemērotas lielapjoma{0}}detaļu ražošanai, kas iekļaujas sloksnes platuma robežās un kurām nav nepieciešama dziļa vilkšana. Pārneses presformas atvieno daļu no sloksnes, izmantojot mehāniskus pirkstus, lai pārvietotu atsevišķas sagataves starp stacijām. Pārvietošanas štancēšana ir piemērota lielākām ģeometrijām, dziļākām vilkšanām un detaļām, kurām nepieciešama pārcelšana starp darbībām. Lielizmēra komponentiem, kas pārsniedz 36 collas, pārsūtīšanas vai tandēma līnijas bieži kļūst par vienīgo fiziski iespējamo iespēju.
4. Cik maksā instrumenti lielu-detaļu štancēšanai?
Standarta progresīvās formas maziem un vidējiem{0}}komponentiem parasti maksā no 15 000 līdz 60 000 ASV dolāru. Lielo-detaļu pārvietošanas un līnijas presformas lielizmēra konstrukciju vai automobiļu paneļiem var svārstīties no 250 000 USD līdz vairāk nekā 1 000 000 ASV dolāru, ja pilnā matricu komplektā ietilpst vilkšanas, apgriešanas, atloku un caurduršanas darbības. Materiāls vien veido 20-40% no kopējiem ieguldījumiem. Ikgadējā apkope palielina par 5-10% no sākotnējās veidņu vērtības. Šīs izmaksas tiek amortizētas, pārsniedzot ražošanas apjomu, padarot lielas -detaļu štancēšanas izmaksas-efektīvas tikai virs noteiktiem apjoma sliekšņiem, bieži vien no 10 000 līdz 25,{21}} gada vienībām. YICHEN pielāgotie štancēšanas presformu risinājumi (https://www.yichen-group.com/stamping-die/) palīdz instrumentu inženieriem optimizēt presformu struktūru un komponentu dizainu, lai pārvaldītu liela formāta instrumentu programmu izmaksas.
5. Kad lielu daļu štancēšanas vietā izvēlēties alternatīvas?
Štancēšana var nebūt īstā atbilde, ja gada apjoms nokrītas zem 3000 līdz 5000 vienībām, ja detaļu ģeometrija ietver ārkārtēju vilkšanas koeficientu virs 2:1, apakšējos griezumus, kam nepieciešami nepraktiski izciļņu mehānismi, vai materiāliem, kuru biezums pārsniedz 8 mm. Lāzera griešana un presēšanas bremžu formēšana labāk darbojas maza -apjoma sarežģītiem profiliem. CNC apstrāde ir piemērota stingrai{10}}pielaidei biezu plākšņu darbam. Metinātie elementi apstrādā vairāku{12}plakņu mezglus ar iekšējām funkcijām. Lējumi izceļas ar organiskām formām ar maināmām sienu sekcijām. Hibrīdās pieejas, kas apvieno štancēšanu ar sekundāriem procesiem, bieži nodrošina vislabāko izmaksu un iespēju līdzsvaru.


